JP2004018101A - 紙カップおよびその製造方法 - Google Patents
紙カップおよびその製造方法 Download PDFInfo
- Publication number
- JP2004018101A JP2004018101A JP2002180516A JP2002180516A JP2004018101A JP 2004018101 A JP2004018101 A JP 2004018101A JP 2002180516 A JP2002180516 A JP 2002180516A JP 2002180516 A JP2002180516 A JP 2002180516A JP 2004018101 A JP2004018101 A JP 2004018101A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- resin
- paper cup
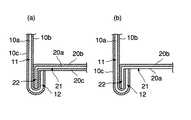
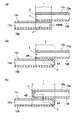
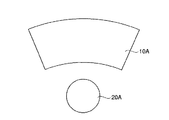
- paper
- bottom member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Packages (AREA)
- Making Paper Articles (AREA)
- Wrappers (AREA)
Abstract
【解決手段】胴部と折り返し部との間に底部材の屈曲部が挟み込まれて互いに接合された紙カップであって、胴部材が、基材層が紙で、最外層がポリエチレン樹脂で、最内層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる構成で、底部材が、基材層が紙で、最内層および最外層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる構成で、スカイブヘミング加工を施して胴部を筒状に形成し、胴部と折り返し部との間に底部材の屈曲部を挟み込んで、ホットエアーにより熱接着して互いに接合することを特徴とする紙カップの製造方法である。
【選択図】図1
Description
【発明の属する技術分野】
本発明は、紙カップに関するものであり、詳しくは、内面を耐熱性のあるポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂とした紙カップおよびその製造方法に関するものである。
【0002】
【従来の技術】
従来より、胴部材および底部材から構成される紙カップの材料は、基材層を紙とし、最内層にヒートシール性樹脂層を設けた構成が一般的であり、また、内容物を保存するため、基材層と最内層の間に、アルミニウム箔等のバリアー層を設けた材料構成のものもある。このような材料構成の紙カップでは、最内層のヒートシール性樹脂層の樹脂には、ヒートシール性、柔軟性などの観点から主にポリエチレン樹脂が使用されており、層構成としては、ポリエチレン樹脂層/紙層/ポリエチレン樹脂層、ポリエチレン樹脂層/紙層/接着層/アルミニウム箔/ポリエチレン樹脂層などの構成となっている。
【0003】
【発明が解決しようとする課題】
しかしながら、前記の材料構成では、最内層がポリエチレン樹脂からなるため、耐熱性が不足し、例えば、冷凍食品、特にカレー、シチューのように油分を多く含む内容物を、加熱状態で充填したり、これら内容物をいれたまま、電子レンジで加熱した場合、ポリエチレン樹脂層に、発泡、あるいは溶解などが発生していた。特に、電子レンジの加熱時間が所定の時間より長くなった場合、前記の現象が著しく発生するという問題があった。
【0004】
ポリエチレン樹脂に代わるものとして、耐熱性のある樹脂が種々あり、中でも、ポリプロピレン樹脂やポリエチレンテレフタレート樹脂が代表的である。このポリプロピレン樹脂やポリエチレンテレフタレート樹脂を最内層とした場合、熱接着加工において、ポリプロピレン樹脂同士あるいはポリエチレンテレフタレート樹脂同士での熱接着は可能であるが、他の異なった種類の樹脂との熱接着が難しく、紙と熱接着する場合にはガスバーナーにより炙ることが必要となる。このガスバーナーによる加工は、ピンホールが入りやすく、また、特別な機械設備が必要となり製造上好ましくないという問題がある。
【0005】
いずれにしろ、紙カップの用途も広がり、これらの紙カップに、95℃以上に加熱された内容物を充填したり、紙カップに充填した内容物を、そのまま電子レンジなどで加熱調理することが要望されており、加熱された内容物を充填したり、電子レンジなどで加熱調理する用途に適応できる耐熱性を有する紙カップが要求されている。しかし、耐熱性を有するポリプロピレン樹脂層あるいはポリエチレンテレフタレート樹脂を最内層にした場合、他の材料との熱接着性が悪く通常のホットエアーの熱接着による紙カップ成形機で紙カップを成形することが困難であるという問題がある。
【0006】
本発明は、上記の問題点に着目してなされたものであり、これらの問題点を解決すべく、紙カップの成形がホットエアーの熱接着により可能であり、ピンホールの発生がなく、密封性が高く、かつ、加熱状態の内容物の充填、あるいは、紙カップの中に内容物を入れて電子レンジなどで加熱調理を行っても、発泡、溶解などの現象が発生しない、耐熱性のある紙カップおよびその製造方法を提供することを目的とするものである。
【0007】
【課題を解決するための手段】
上記の課題を解決するための本発明は、筒状に胴貼りした胴部と該胴部の上端側を折り曲げたトップカール部と該胴部の下端を内側に折り返した折り返し部とを有する胴部材と、底面部と該底面部の外周縁部を折り曲げた屈曲部とを有する底部材とを備えて、前記胴部と前記折り返し部との間に前記底部材の前記屈曲部が挟み込まれて互いに接合された紙カップであって、前記胴部材が、基材層が紙で、最外層がポリエチレン樹脂で、最内層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、前記底部材が、基材層が紙で、最内層および最外層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、前記胴部の胴貼りした貼合部の内面部にスカイブヘミング加工を施したことを特徴とする紙カップである。そして、前記スカイブヘミング加工が、前記貼合部の内面部に施されていること、あるいは、前記貼合部の内面部と前記貼合部の外面部に施されていることを特徴としている。また、前記胴部材の前記最外層を発泡させて発泡層とすることができることを特徴としている。
【0008】
また、筒状に胴貼りした胴部と該胴部の上端側を折り曲げたトップカール部と該胴部の下端を内側に折り返した折り返し部とを有する胴部材と、底面部と該底面部の外周縁部を折り曲げた屈曲部とを有する底部材とを備えた紙カップの製造方法であって、前記胴部材が、基材層が紙で、最外層がポリエチレン樹脂で、最内層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、前記底部材が、基材層が紙で、最内層および最外層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、前記胴部の胴貼りした貼合部の内面部にスカイブヘミング加工を施して、ホットエアーにより熱接着して前記胴部を筒状に形成し、前記胴部と前記折り返し部との間に前記底部材の前記屈曲部を挟み込んで、ホットエアーにより熱接着して互いに接合することを特徴とする紙カップの製造方法である。
【0009】
本発明によれば、胴部材の最外層をポリエチレン樹脂とし、最内層をポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂とし、底部材の最内層および最外層をポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂とすることにより、ホットエアーによる熱接着で、胴部材と底部材との接合する製造方法であり、また、胴部材の胴シール部において、スカイブヘミング加工を施していることにより、ホットエアーによる熱接着で、胴貼りして胴部を形成する製造方法であり、同一種類の樹脂同士を熱接着するため、ピンホールのなく、密封性が高く、かつ、加熱状態の内容物の充填、あるいは、紙カップの中に内容物を入れて電子レンジなどで加熱調理を行っても、発泡、溶解などの現象が発生しない、耐熱性のある紙カップを得ることができる。
【0010】
【発明の実施の形態】
以下、本発明の実施の形態について、図面を参照して説明する。
【0011】
図1は、本発明に係る紙カップの実施の形態の一実施例を示す一部切り欠けの平面図であり、図2は、本発明に係る紙カップの実施の形態の一実施例の胴部材と底部材の接合を示す断面図であり、図3は、本発明に係る紙カップの実施の形態の一実施例の胴部の胴貼りの貼合部の断面を示す断面図であり、図4は、本発明に係る紙カップの実施の形態の一実施例のブランクを示す展開図であり、そして、図5は、本発明に係る紙カップの製造方法の胴部材・底部材接合工程を説明する概略図である。
【0012】
本発明の紙カップAは、図1に示すように、公知の紙カップと同様に、筒状に貼合部1で胴貼りした胴部11と該胴部11の上端側を折り曲げたトップカール部13と該胴部の下端を内側に折り返した折り返し部12とを有する胴部材10と、底面部21と該底面部21の外周縁部を折り曲げた屈曲部22とを有する底部材20とから構成されている。そして、胴部材10の胴部11と折り返し部12との間に底部材20の屈曲部22が挟み込まれて互いに接合された形状となっている。
【0013】
胴部材10の材料である積層体は、基材層10aを紙層とし、最内層10bをポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂層とし、最外層10cをポリエチレン樹脂層とする構成となっている。
【0014】
基材層10aの紙層は、紙カップの成形適性の良いカップ原紙を使用することが好ましい。坪量は、とくに限定されないが、紙カップ成形適性上、150〜300g/m2の範囲が好ましい。
【0015】
最内層10bのポリプロピレン樹脂層に使用するポリプロピレン樹脂は、特に限定されるものではないが、例えば、ホモポリプロピレン樹脂、エチレン−プロピレン共重合体、そして、これらのポリプロピレン樹脂にポリエチレン樹脂、エチレン−酢ビ共重合体を混合した樹脂などを使用することができる。
【0016】
最内層10bのポリエチレンテレフタレート樹脂層に使用するポリエチレンテレフタレート樹脂は、エチレングリコール単位とテレフタル酸単位とからなるものである。また、ジエチレングリコールの如き共重合成分が4モル%以下の割合であればそれらの共重合成分との共重合体であってもよい。
【0017】
さらに、ポリエチレンテレフタレート樹脂と共重合成分とからなる変性ポリエチレンテレフタレート樹脂であってもよく、この変性ポリエチレンテレフタレート樹脂は、エチレングリコール単位及びテレフタル酸単位の外に、共重合成分を5〜20モル%、好ましくは5〜15モル%の割合で共重合されているものである。共重合成分としては、イソフタル酸、フタル酸、2、6−ナフタレンジカルボン酸、p−オキシ安息香酸のような芳香族カルボン酸、アジピン酸、セバシン酸、シクロヘキサンジカルボン酸のような脂肪族又は脂環族カルボン酸、プロピレングリコール、1、4−ブタンジオール、1、4−シクロヘキサンジメタノール、ジエチレングリコール、トリエチレングリコール等のジオール類をあげることができる。これら共重合成分の中では、イソフタル酸、1、4−シクロヘキサンジメタノール、ジエチレングリコール等がとくに好適である。
【0018】
最外層10cのポリエチレン樹脂層に使用するポリエチレン樹脂は、特に限定されるものではないが、例えば、低密度ポリエチレン樹脂、中密度ポリエチレン樹脂、高密度ポリエチレン樹脂、直鎖状低密度ポリエチレン樹脂などを使用することができる。
【0019】
実際に、最内層10bを、ポリプロピレン樹脂又はポリエチレンテレフタレート樹脂を用いて基材層10aの紙層に積層する方法として、ポリプロピレン樹脂又はポリエチレンテレフタレート樹脂を押し出し機により、直接基材層10a上にコートする方法と、他の方法により製膜されたポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂層をポリエチレン樹脂によりサンドイッチラミネーション、またはドライラミネーションする方法などがある。
【0020】
また、基材層10aの紙層と最内層10bのポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂との間、あるいは、基材層10aの紙層と最外層10cのポリエチレン樹脂層との間には、バリアー層10dを設けることができる。
【0021】
このバリアー層10dとしては、太陽光等の光を遮光する性質、あるいは水蒸気、水、ガス、アルコール等を透過しない性質等を有する材料を使用することができ、これは、単体の基材でもよく、あるいは二種以上の基材を組み合わせてなる複合基材等であってもよい。具体的には、例えば、アルミニウム箔またはその蒸着膜を有する樹脂のフィルム、酸化珪素、酸化アルミニウム等の無機酸化物の蒸着膜を有する樹脂のフィルム、低密度ポリエチレン、中密度ポリエチレン、高密度ポリエチレン、直鎖状低密度ポリエチレン、ポリエチレンテレフタレート、エチレン−プロピレン共重合体等の樹脂のフィルム、ポリ塩化ビニリデン、ポリビニルアルコール、エチレン−酢酸ビニル共重合体ケン化物等の樹脂のフィルム等のいずれかを目的に応じて使用するが、電子レンジで加熱する必要がない場合は、バリアー層はいずれの材料を用いてもよいが、電子レンジで加熱する必要がある場合は、アルミニウム箔、あるいはアルミニウム蒸着フィルムの使用は好ましくなく、酸化珪素等の無機化合物蒸着フィルム、エチレン−ビニルアルコール共重合体などが好ましい。
【0022】
一方、底部材20の積層体は、基材層20aを紙として、最内層20bおよび最外層20cを共にポリプロピレン樹脂又はポリエチレンテレフタレート樹脂とする構成となっている。この最内層20bおよび最外層20cのポリプロピレン樹脂又はポリエチレンテレフタレート樹脂は、同一種類の樹脂とし、さらに、胴部材10の最内層10bとも同一種類の樹脂とする。
【0023】
基材層20aの紙は、胴部材10と同様に、紙カップの成形適性の良いカップ原紙を使用することが好ましい。坪量は、とくに限定されないが、紙カップ成形適性上、150〜300g/m2の範囲が好ましい。
【0024】
最内層20bおよび最外層20cのポリプロピレン樹脂又はポリエチレンテレフタレート樹脂には、胴部材10と同様のものを使用することができる。
【0025】
また、最内層20bと基材層20aとの間、あるいは、最外層20cと基材層20aとの間には、胴部材10と同様に、バリアー層20dを設けることもできる。
【0026】
このような材料構成からなる胴部材10と底部材20を使用することによって、胴部材10と底部材20とを接合する部分において、底部材20の最内層20bと最外層20cが同一種類の樹脂からなり、かつ、胴部材10の最内層10bも同一種類の樹脂から構成されているため、胴部材10の胴部11と折り返し部12との間に底部材20の屈曲部22を挟み込んで接合する場合、図2−aに示すように、ホットエアーの熱接着により、胴部11の内面(つまり胴部材10の最内層10b)と屈曲部22の内面(つまり底部材20の最内層20b)との接着と同様に、折り返し部12の内面(つまり胴部材10の最内層10b)と屈曲部22の外面(つまり底部材20の最外層20c)との接着が同一種類の樹脂同士の熱接着となり充分な接着強度を持つ接着が行われるため、図2−bに示すような異なる樹脂同士の熱接着による紙カップに比べてピンホールの発生がなく、洩れなどの危険性が極めて少ないものとなっている。
【0027】
また、胴部材10を形成する材料は種々の層構成によりバリヤー性を持たせていても、紙を基材層10aとしている積層体であるため、図3−aに示すように、貼合部1の内面部2の断面から内容物などが紙層を伝って浸透し洩れ出す可能性がある。そこで、図3−bに示すように、貼合部1の内面部2の側辺部分において積層体の表層を除去する(スカイブする)ことによってこの部分を薄肉化し、この薄肉化した部分を折り返した(ヘミングした)状態にした上で貼合部1の外側の外面部3と接着することにより、貼合部1の内面部2で紙の端面が露出することのないようにすることができる。この内面部2の端面処理はスカイブヘミング処理と呼ばれる公知のもので、このスカイブヘミング処理を施すことにより、貼合部1において、最内層10b同士の熱接着となり、ホットエアーによる熱接着で十分な接着強度をえることができる。これにより紙カップAの密封性は高いものとなり、またブランク10Aの側辺を単に折り返した場合のように貼合部の厚さが包装材料の3倍もの厚さになることが避けられるし、さらには紙の端面が露出しないことから古紙を使用することも可能となる。
【0028】
このスカイブヘミング加工では、この胴部材10に使用する材料である積層体の最内層10bと最外層10cが同一種類の熱可塑性樹脂であれば、貼合部1の内面部2と外面部3との熱接着は、接合部4Aおよび接合部4Bの両部において同一種類の熱可塑性樹脂同士の熱接着となり、充分な接着強度を得ることでき問題がない。しかしながら、積層体の最内層10bと最外層10cの熱可塑性樹脂が異なる種類である場合、接合部4Aの部分では、同一の熱可塑性樹脂同士の熱の接着となり問題はないが、接合部4Bの部分では、異なった種類の熱可塑性樹脂同士の熱接着となり、充分な接着強度を得ることができず、仮着状態となり、この接合部4Bの部分から剥がれやすくなる。また、貼合部1の外面部3の積層体の断面から水分などが紙層を伝わって浸透し、積層体の強度を弱めたり、表面の意匠性を損ねるという危険性もある。
【0029】
この点を解消するためには、図3−cに示すように、胴部11の貼合部1は、貼合部1の内面部2のスカイブヘミング加工に加えて、貼合部1の内面部2に加えて外面部3にもスカイブヘミング加工を施こすことができる。ブランクの両側縁の、貼合した時に貼合部1の内面部2となる側縁では、表面側からスカイブヘミング加工が施され、他方の貼合部1の外面部3となる側縁では、裏面からスカイブヘミング加工が施されている。この両側縁を重ねて貼り合せて貼合部1を形成する時に、同一種類の熱可塑性樹脂同士の熱接着とすることができる。このように、同一種類の熱可塑性樹脂同士の熱接着とすることによって、内容物が貼合部1の内面部2の断面に接しないように保護し、充分な接着強度を有することに加えて、外面部3の断面からも水分などが浸透することを防いでいる貼合部1を形成することができる。
【0030】
また、本発明の紙カップAの胴部材10では、基材層10aが紙であり、最外層10cがポリエチレン樹脂層であり、最内層10bがポリプロピレン樹脂又はポリエチレンテレフタレート樹脂であることから、最外層10cのがポリエチレン樹脂層の融点が最内層10bがポリプロピレン樹脂又はポリエチレンテレフタレート樹脂の融点より低くなり、加熱処理により、基材層10aの紙の水分の蒸発を利用して最外層10cのポリエチレン樹脂層を発泡させることができる。このように、最外層10cのポリエチレン樹脂層を発泡層とすることにより、断熱性を有する紙カップとすることができる。
【0031】
つぎに、本発明の紙カップAの製造方法について説明する。この紙カップAの製造方法は、まず、図4に示すような胴部材10のブランク10A、および、底部材20のブランク20Aを作製する。このブランク10Aの両側縁を胴貼りして貼合部1を形成するが、その貼合部1の内面部2となる側縁部に、図3−bに示すようなスカイブヘミング加工、あるいは、図3−cに示すようなスカイブヘミング加工を施す。つぎに、最内層10bがポリエチレン樹脂の積層体を用いた場合の一般的な紙カップと同様に、胴部材成形工程、底部材挿入工程、胴部材・底部材接合工程、トップカール工程において紙カップAを製造する。
【0032】
本発明の紙カップの製造方法における胴部材・底部材接合工程では、まず、底ホットエアー加工があり、図5−aに示すように、ノズルNの先端よりホットエアーHAを吹き出させ筒状の胴部11と底部材20の屈曲部22を内側から加熱する。
【0033】
つぎに、底カール加工があり、図5−bに示すように、胴部11の下端部を底カール型Pによって折り曲げて、底部材20の屈曲部22を挟むようように接合する。
【0034】
つづいて、圧締加工があり、図5−cに示すように、底カール加工で胴部11の下端部を底カール型Pによって折り曲げて、底部材20の屈曲部22を挟むようようにして接合した後に、接合した部分の内側からローレットローラーRを偏芯して外側のウスQと挟みながら圧締していく。さらに、トップカール工程があり、胴部材10の上端部を外側にカールしてトップカール部13を形成する。
【0035】
このように、胴部材10の胴部11の胴貼り、および胴部材10と底部材20との接合を、ホットエアーの熱接着により行うことができる本発明の紙カップの製造方法により、内面がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる本発明の紙カップAを製造することができる。
【0036】
さらに、熱風、赤外線、遠赤外線、マイクロ波、高周波などを使用して加熱、処理をして、ポリエチレン樹脂からなる胴部材10の最外層10cを発泡させることによって、断熱性を有する発泡紙カップを製造することができる。加熱条件としては、温度が100〜200度の範囲、加熱時間が10秒〜5分の範囲が好ましい。
【0037】
【実施例】
つぎに、本発明の紙カップを実施例をあげて説明する。
【0038】
<実施例1>
まず、胴部材10の材料として、基材層10aの紙(280g/m2)の外面側にエクストルージョン法にてポリエチレン樹脂(以下PEと略すこともある)をコートして、最外層10cがPEで基材層10aが紙の積層体を作製した。つぎに、紙の内面側にバリア層10dとしてアルミニウム箔をPEサンド法にてラミネートし、最後に、最内層10bであるポリプロピレン樹脂(以下PPと略すこともある)をエクストルージョン法にてコートして、以下に示す構成の積層体を作製した。
(外側)PE20μm/紙280g/m2/PE30μm/Al9μm/PP50μm(内側)
【0039】
また、底部材20の材料も胴部材10の材料と同じようにして、以下に示す構成の積層体を作製した。
(外側)PP50μm/紙250g/m2/PE30μm/Al9μm/PP50μm(内側)
【0040】
上記のようにして作製した胴部材10の材料および底部材20の材料を使用して、紙カップAを以下の工程により製造した。まず、表面に印刷を行った胴部材10の材料の巻取から扇状のブランク10Aを打ち抜き、これを図5に示すように、ブランク10Aの一方の側縁に表面側からスカイブヘミング加工を施し、折り曲げて積層体の断面が露出しないように保護し、両側縁を重ね合わせて貼合部1を図3−bに示すように形成して円筒状に成形した。この貼合部1は、同一材質のPP同士を接着することになるので、ホットエアーによる熱融着により接着ができた。
【0041】
一方、底部材20の材料は所定の寸法にカッティングされた巻取をカップ成型機に供給し、インラインで円形に打ち抜き、図1に示すような形状の底部12に成形し、この円筒状に形成された胴部11の下部に供給し、ホットエアーによって接着部分を溶融し、治具によって圧着して熱接着して底部12を形成した。さらに、トップカールを行って図1に示すような紙カップAを形成した。
【0042】
<実施例2>
まず、胴部材10の材料として、基材層10aの紙(280g/m2)の外面側にエクストルージョン法にてPEをコートして、最外層10cがPEで基材層10aが紙の積層体を作製した。つぎに、紙の内面側にバリア層10dとしてアルミニウム箔をPEサンド法にてラミネートし、最後に、最内層10bであるポリエチレンテレフタレート樹脂(以下PETと略すこともある)のフィルムを接着剤で貼り合せ、以下に示す構成の積層体を作製した。
(外側)PE20μm/紙280g/m2/PE30μm/Al9μm/接着剤/PET50μm(内側)
【0043】
また、底部材20の材料も胴部材10の材料と同じようにして、以下に示す構成の積層体を作製した。
(外側)PET50μm/接着剤/紙250g/m2/PE30μm/Al9μm/接着剤/PP50μm(内側)
【0044】
上記のようにして作製した胴部材10の材料および底部材20の材料を使用して、紙カップAを以下の工程により製造した。まず、表面に印刷を行った胴部材10の材料の巻取から扇状のブランク10Aを打ち抜き、これを図5に示すように、ブランク10Aの一方の側縁に表面側からスカイブヘミング加工を施し、折り曲げて積層体の断面が露出しないように保護し、もう一方の側縁も同様に、裏面側からスカイブヘミング加工を施し、両側縁を重ね合わせて貼合部1を図3−cに示すように形成して円筒状に成形した。この貼合部1は、同一材質のPE同士およびPET同士を接着することになるので、ホットエアーによる熱融着により、充分な接着強度を有する接着ができた。
【0045】
一方、底部材20の材料は所定の寸法にカッティングされた巻取をカップ成型機に供給し、インラインで円形に打ち抜き、図1に示すような形状の底部12に成形し、この円筒状に形成された胴部11の下部に供給し、ホットエアーによって接着部分を溶融し、治具によって圧着して熱接着して底部12を形成した。さらに、トップカールを行って図1に示すような紙カップAを形成した。
【0046】
<実施例3>
実施例1および実施例2で作製した紙カップAおよび紙カップBを加熱温度120度、加熱時間3分間の条件の加熱炉を通して加熱発泡処理を行い、胴部11の最外層10cのポリエチレン樹脂を発泡させて断熱性を有する発泡紙カップA′および発泡紙カップB′を作製した。
【0047】
【発明の効果】
本発明の紙カップは、胴部材の最外層をポリエチレン樹脂とし、最内層をポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂とし、底部材の最内層および最外層をポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂とすることにより、従来の最内層をポリエチレン樹脂とした紙カップと比べて、加熱状態の内容物の充填、あるいは、紙カップの中に内容物を入れて電子レンジなどで加熱調理を行っても、発泡、溶解などの現象が発生しない、耐熱性があることを特長とする。
【0048】
また、本発明の紙カップの製造方法は、胴部材の最外層をポリエチレン樹脂とし、最内層をポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂とし、底部材の最内層および最外層をポリプロピレン樹脂層又はポリエチレンテレフタレート樹脂とすることにより、ガスバーナーなどを使用することなく、通常のホットエアーによる熱接着で、胴部材と底部材との接合することができ、また、胴部材の胴シール部において、スカイブヘミング加工を施していることにより、同様に、ホットエアーによる熱接着で、胴貼りして胴部を形成することができる方法であり、同一種類の樹脂同士を熱接着するため、接着が充分に行われ、ピンホールのない、密封性が高く、かつ、加熱状態の内容物の充填、あるいは、紙カップの中に内容物を入れて電子レンジなどで加熱調理を行っても、発泡、溶解などの現象が発生しない、耐熱性のある紙カップを得ることができるという効果を奏するものである。
【0049】
また、貼合部の内面部にスカイブヘミング加工を施すと共に、貼合部の外面部にもスカイブヘミング加工を施すことによって、筒状に形成する胴部の貼合部が、ホットエアーによる熱接着により、充分な接着が行われ、かつ、内面部の断面から内容物が浸透することを防ぐとともに、外面部から水分などが浸透することを防いでいる形状の紙カップとすることができる。
【0050】
さらに、本発明の紙カップの胴部材では、基材層が紙であり、最外層がポリエチレン樹脂層であり、最内層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂であることから、最外層のポリエチレン樹脂層の融点が最内層のポリプロピレン樹脂又はポリエチレンテレフタレート樹脂の融点より低くなり、加熱処理により、基材層の紙の水分の蒸発を利用して最外層のポリエチレン樹脂層を発泡させることができる。このように、最外層のポリエチレン樹脂層を発泡層とすることにより、断熱性を有する紙カップとすることができるものである。
【図面の簡単な説明】
【図1】本発明の紙カップの実施の形態の一実施例を示す一部切り欠けの平面図である。
【図2】本発明の紙カップの実施の形態の一実施例の胴部材と底部材の接合を示す断面図である。
【図3】本発明の紙カップの実施の形態の一実施例の胴部の胴貼りの貼合部の断面を示す断面図である。
【図4】本発明の紙カップの実施の形態の一実施例のブランクを示す展開図である。
【図5】本発明の紙カップの製造方法の胴部材・底部材接合工程を説明する概略図である。
【符号の説明】
A 紙カップ
A′ 紙カップ(発泡)
1 貼合部(胴部)
2 内面部(貼合部)
3 外面部(貼合部)
4 接合部
4A 接合部
4B 接合部
10 胴部材
10A ブランク(胴部材)
10a 基材層
10b 最内層
10c 最外層
10d バリアー層
11 胴部
12 折り返し部
13 トップカール部
20 底部材
20A ブランク(底部材)
20a 基材層
20b 最内層
20c 最外層
20d バリアー層
21 底面部
22 屈曲部
N ノズル
HA ホットエアー
P 底カール型
Q ウス
Claims (5)
- 筒状に胴貼りした胴部と該胴部の上端側を折り曲げたトップカール部と該胴部の下端を内側に折り返した折り返し部とを有する胴部材と、底面部と該底面部の外周縁部を折り曲げた屈曲部とを有する底部材とを備えて、前記胴部と前記折り返し部との間に前記底部材の前記屈曲部が挟み込まれて互いに接合された紙カップであって、
前記胴部材が、基材層が紙で、最外層がポリエチレン樹脂で、最内層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、前記底部材が、基材層が紙で、最内層および最外層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、
前記胴部材の前記最内層と前記底部材の前記最内層および前記最外層を同一種類の樹脂とし、前記胴部の胴貼りした貼合部にスカイブヘミング加工を施したことを特徴とする紙カップ。 - 前記スカイブヘミング加工が、前記貼合部の内面部に施されていることを特徴とする請求項1に記載の紙カップ。
- 前記スカイブヘミング加工が、前記貼合部の内面部と前記貼合部の外面部に施されていることを特徴とする請求項1に記載の紙カップ。
- 前記胴部材の前記最外層を発泡させて発泡層としたことを特徴とする請求項1乃至3のいずれかに記載の紙カップ。
- 筒状に胴貼りした胴部と該胴部の上端側を折り曲げたトップカール部と該胴部の下端を内側に折り返した折り返し部とを有する胴部材と、底面部と該底面部の外周縁部を折り曲げた屈曲部とを有する底部材とを備えた紙カップの製造方法であって、
前記胴部材が、基材層が紙で、最外層がポリエチレン樹脂で、最内層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、前記底部材が、基材層が紙で、最内層および最外層がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂からなる積層体を構成材料とし、
前記胴部材の前記最内層と前記底部材の前記最内層および前記最外層を同一種類の樹脂とし、前記胴部の胴貼りした貼合部の内面部、又は貼合部の内面部および外面部にスカイブヘミング加工を施して、ホットエアーにより熱接着して前記胴部を筒状に形成し、前記胴部と前記折り返し部との間に前記底部材の前記屈曲部を挟み込んで、ホットエアーにより熱接着して互いに接合することを特徴とする紙カップの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002180516A JP2004018101A (ja) | 2002-06-20 | 2002-06-20 | 紙カップおよびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002180516A JP2004018101A (ja) | 2002-06-20 | 2002-06-20 | 紙カップおよびその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004018101A true JP2004018101A (ja) | 2004-01-22 |
Family
ID=31177616
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002180516A Pending JP2004018101A (ja) | 2002-06-20 | 2002-06-20 | 紙カップおよびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004018101A (ja) |
Cited By (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007091323A (ja) * | 2005-09-30 | 2007-04-12 | Tokan Kogyo Co Ltd | カップ状紙容器 |
| JP2008087783A (ja) * | 2006-09-29 | 2008-04-17 | Dainippon Printing Co Ltd | 包装材料及びその製造方法 |
| JP2009066856A (ja) * | 2007-09-12 | 2009-04-02 | Kyugi Kofun Yugenkoshi | 断熱性紙容器の製造方法 |
| JP2011037478A (ja) * | 2009-08-10 | 2011-02-24 | Tokyo Paper Mfg Co Ltd | バリア性断熱紙容器 |
| JP2012500734A (ja) * | 2008-08-28 | 2012-01-12 | 晋溢生化科技股▲分▼有限公司 | 断熱性紙容器の製造方法及びその製品 |
| JP2012062099A (ja) * | 2010-09-17 | 2012-03-29 | Nippon Dekishii:Kk | 紙製容器 |
| JP2012200966A (ja) * | 2011-03-25 | 2012-10-22 | Toyo Aluminum Ekco Products Kk | 紙容器の製造方法 |
| WO2015051351A1 (en) * | 2013-10-04 | 2015-04-09 | Berry Plastics Corporation | Container-forming process and machine |
| US9067705B2 (en) | 2011-06-17 | 2015-06-30 | Berry Plastics Corporation | Process for forming an insulated container having artwork |
| US9102802B2 (en) | 2011-08-31 | 2015-08-11 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9102461B2 (en) | 2011-06-17 | 2015-08-11 | Berry Plastics Corporation | Insulated sleeve for a cup |
| US9150344B2 (en) | 2012-12-14 | 2015-10-06 | Berry Plastics Corporation | Blank for container |
| US9562140B2 (en) | 2013-08-16 | 2017-02-07 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9688456B2 (en) | 2012-12-14 | 2017-06-27 | Berry Plastics Corporation | Brim of an insulated container |
| US9713906B2 (en) | 2012-08-07 | 2017-07-25 | Berry Plastics Corporation | Cup-forming process and machine |
| US9725202B2 (en) | 2013-03-14 | 2017-08-08 | Berry Plastics Corporation | Container |
| US9758292B2 (en) | 2011-06-17 | 2017-09-12 | Berry Plastics Corporation | Insulated container |
| US9758655B2 (en) | 2014-09-18 | 2017-09-12 | Berry Plastics Corporation | Cellular polymeric material |
| US9840049B2 (en) | 2012-12-14 | 2017-12-12 | Berry Plastics Corporation | Cellular polymeric material |
| US9957365B2 (en) | 2013-03-13 | 2018-05-01 | Berry Plastics Corporation | Cellular polymeric material |
| US9993098B2 (en) | 2011-06-17 | 2018-06-12 | Berry Plastics Corporation | Insulated container with molded brim |
| US10011696B2 (en) | 2012-10-26 | 2018-07-03 | Berry Plastics Corporation | Polymeric material for an insulated container |
| KR20180080436A (ko) * | 2017-01-04 | 2018-07-12 | 김정식 | 다용도 컵형 종이용기 및 그 제조방법 |
| US10513589B2 (en) | 2015-01-23 | 2019-12-24 | Berry Plastics Corporation | Polymeric material for an insulated container |
| JPWO2021039822A1 (ja) * | 2019-08-26 | 2021-03-04 | ||
| US11091311B2 (en) | 2017-08-08 | 2021-08-17 | Berry Global, Inc. | Insulated container and method of making the same |
| US12145303B2 (en) | 2015-03-04 | 2024-11-19 | Berry Plastics Corporation | Polymeric material for container |
| US12275180B2 (en) | 2013-08-26 | 2025-04-15 | Berry Plastics Corporation | Polymeric material for container |
| CN120461938A (zh) * | 2025-07-17 | 2025-08-12 | 湖北克拉弗特实业有限公司 | 一种环保纸杯涂覆制备方法 |
-
2002
- 2002-06-20 JP JP2002180516A patent/JP2004018101A/ja active Pending
Cited By (52)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007091323A (ja) * | 2005-09-30 | 2007-04-12 | Tokan Kogyo Co Ltd | カップ状紙容器 |
| JP2008087783A (ja) * | 2006-09-29 | 2008-04-17 | Dainippon Printing Co Ltd | 包装材料及びその製造方法 |
| JP2009066856A (ja) * | 2007-09-12 | 2009-04-02 | Kyugi Kofun Yugenkoshi | 断熱性紙容器の製造方法 |
| JP2012500734A (ja) * | 2008-08-28 | 2012-01-12 | 晋溢生化科技股▲分▼有限公司 | 断熱性紙容器の製造方法及びその製品 |
| JP2011037478A (ja) * | 2009-08-10 | 2011-02-24 | Tokyo Paper Mfg Co Ltd | バリア性断熱紙容器 |
| JP2012062099A (ja) * | 2010-09-17 | 2012-03-29 | Nippon Dekishii:Kk | 紙製容器 |
| JP2012200966A (ja) * | 2011-03-25 | 2012-10-22 | Toyo Aluminum Ekco Products Kk | 紙容器の製造方法 |
| US9346605B2 (en) | 2011-06-17 | 2016-05-24 | Berry Plastics Corporation | Insulative container |
| US10351332B2 (en) | 2011-06-17 | 2019-07-16 | Berry Plastics Corporation | Insulated sleeve for a container |
| US12139319B2 (en) | 2011-06-17 | 2024-11-12 | Berry Plastics Corporation | Insulated container |
| US9102461B2 (en) | 2011-06-17 | 2015-08-11 | Berry Plastics Corporation | Insulated sleeve for a cup |
| US10906725B2 (en) | 2011-06-17 | 2021-02-02 | Berry Plastics Corporation | Insulated container |
| US9975687B2 (en) | 2011-06-17 | 2018-05-22 | Berry Plastics Corporation | Process for forming an insulated container having artwork |
| US9358772B2 (en) | 2011-06-17 | 2016-06-07 | Berry Plastics Corporation | Process for forming an insulated container having artwork |
| US9758293B2 (en) | 2011-06-17 | 2017-09-12 | Berry Plastics Corporation | Insulative container |
| US9993098B2 (en) | 2011-06-17 | 2018-06-12 | Berry Plastics Corporation | Insulated container with molded brim |
| US9067705B2 (en) | 2011-06-17 | 2015-06-30 | Berry Plastics Corporation | Process for forming an insulated container having artwork |
| US9694962B2 (en) | 2011-06-17 | 2017-07-04 | Berry Plastics Corporation | Process for forming an insulated container having artwork |
| US9758292B2 (en) | 2011-06-17 | 2017-09-12 | Berry Plastics Corporation | Insulated container |
| US10023710B2 (en) | 2011-08-31 | 2018-07-17 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9624348B2 (en) | 2011-08-31 | 2017-04-18 | Berry Plastic Corporation | Polymeric material for an insulated container |
| US10428195B2 (en) | 2011-08-31 | 2019-10-01 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9783649B2 (en) | 2011-08-31 | 2017-10-10 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9102802B2 (en) | 2011-08-31 | 2015-08-11 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9713906B2 (en) | 2012-08-07 | 2017-07-25 | Berry Plastics Corporation | Cup-forming process and machine |
| US10011696B2 (en) | 2012-10-26 | 2018-07-03 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9840049B2 (en) | 2012-12-14 | 2017-12-12 | Berry Plastics Corporation | Cellular polymeric material |
| US9688456B2 (en) | 2012-12-14 | 2017-06-27 | Berry Plastics Corporation | Brim of an insulated container |
| US9731888B2 (en) | 2012-12-14 | 2017-08-15 | Berry Plastics Corporation | Blank for container |
| US9150344B2 (en) | 2012-12-14 | 2015-10-06 | Berry Plastics Corporation | Blank for container |
| US9957365B2 (en) | 2013-03-13 | 2018-05-01 | Berry Plastics Corporation | Cellular polymeric material |
| US9725202B2 (en) | 2013-03-14 | 2017-08-08 | Berry Plastics Corporation | Container |
| US10633139B2 (en) | 2013-03-14 | 2020-04-28 | Berry Plastics Corporation | Container |
| US10046880B2 (en) | 2013-03-14 | 2018-08-14 | Berry Plastics Corporation | Container |
| US11091600B2 (en) | 2013-08-16 | 2021-08-17 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9562140B2 (en) | 2013-08-16 | 2017-02-07 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US12275180B2 (en) | 2013-08-26 | 2025-04-15 | Berry Plastics Corporation | Polymeric material for container |
| WO2015051351A1 (en) * | 2013-10-04 | 2015-04-09 | Berry Plastics Corporation | Container-forming process and machine |
| US9758655B2 (en) | 2014-09-18 | 2017-09-12 | Berry Plastics Corporation | Cellular polymeric material |
| US10513589B2 (en) | 2015-01-23 | 2019-12-24 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US12145303B2 (en) | 2015-03-04 | 2024-11-19 | Berry Plastics Corporation | Polymeric material for container |
| KR20180080436A (ko) * | 2017-01-04 | 2018-07-12 | 김정식 | 다용도 컵형 종이용기 및 그 제조방법 |
| KR101998938B1 (ko) * | 2017-01-04 | 2019-07-10 | 김정식 | 다용도 컵형 종이용기 및 그 제조방법 |
| US11091311B2 (en) | 2017-08-08 | 2021-08-17 | Berry Global, Inc. | Insulated container and method of making the same |
| US11214429B2 (en) | 2017-08-08 | 2022-01-04 | Berry Global, Inc. | Insulated multi-layer sheet and method of making the same |
| JPWO2021039822A1 (ja) * | 2019-08-26 | 2021-03-04 | ||
| WO2022044377A1 (ja) * | 2019-08-26 | 2022-03-03 | 東洋アルミエコープロダクツ株式会社 | 容器 |
| JPWO2022044377A1 (ja) * | 2019-08-26 | 2022-03-03 | ||
| WO2021039822A1 (ja) * | 2019-08-26 | 2021-03-04 | 東洋アルミエコープロダクツ株式会社 | 容器 |
| JP7671690B2 (ja) | 2019-08-26 | 2025-05-02 | 東洋アルミエコープロダクツ株式会社 | 容器 |
| JP7791824B2 (ja) | 2019-08-26 | 2025-12-24 | 東洋アルミエコープロダクツ株式会社 | 容器 |
| CN120461938A (zh) * | 2025-07-17 | 2025-08-12 | 湖北克拉弗特实业有限公司 | 一种环保纸杯涂覆制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US12378051B2 (en) | Packaging bag | |
| JP5776325B2 (ja) | カップ型紙容器およびその製造方法 | |
| JP2004018099A (ja) | 紙容器 | |
| JP2004018100A (ja) | 紙カップおよびその製造方法 | |
| JP2005014975A (ja) | 紙容器 | |
| JP2017217764A (ja) | 包装袋のシール方法及び包装袋 | |
| JP2000255562A (ja) | 紙トレー | |
| JP2000238759A (ja) | 紙トレー | |
| JP2000062753A (ja) | 断熱性二重紙容器 | |
| JP2003276721A (ja) | 紙カップと紙カップ胴部の貼り合わせ方法。 | |
| JP2004017449A (ja) | 紙容器用積層体およびそれを用いた紙容器 | |
| JP4997676B2 (ja) | 電子レンジ対応紙カップ | |
| JP6977426B2 (ja) | 内装袋付容器 | |
| JP5413058B2 (ja) | 紙容器 | |
| JP2003221024A (ja) | カップ状容器用積層材料 | |
| JPH04267732A (ja) | 保香性能を有するゲーベルトップ型液体用紙容器の製造方法 | |
| JP2000238197A (ja) | トレー状複合容器及びその製造方法 | |
| JP2678451B2 (ja) | 紙複合容器 | |
| JPH03227620A (ja) | 熱融着方法 | |
| JPS5832926Y2 (ja) | 熱封緘性蓋材 | |
| JP2007253950A (ja) | 電子レンジ対応紙カップ | |
| JP2003095351A (ja) | 電子レンジ対応紙カップ | |
| JP2016037291A (ja) | パウチ | |
| JP2005035591A (ja) | 紙カップおよびその製造方法 | |
| JPH02147326A (ja) | 紙容器における表面層と裏面層との間の接着方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050616 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080305 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080311 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080512 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080617 |