JP2004018099A - 紙容器 - Google Patents
紙容器 Download PDFInfo
- Publication number
- JP2004018099A JP2004018099A JP2002180507A JP2002180507A JP2004018099A JP 2004018099 A JP2004018099 A JP 2004018099A JP 2002180507 A JP2002180507 A JP 2002180507A JP 2002180507 A JP2002180507 A JP 2002180507A JP 2004018099 A JP2004018099 A JP 2004018099A
- Authority
- JP
- Japan
- Prior art keywords
- paper container
- bonding
- paper
- layer
- laminate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Cartons (AREA)
- Wrappers (AREA)
Abstract
【解決手段】本発明は、胴部の筒状に貼り合せた貼合部の内面部にスカイブヘミング加工を施すと共に、貼合部の外面部にもスカイブヘミング加工を施こし、ホットエアーによる熱接着により内面部と外面部を貼り合わせて貼合部を形成したことを特徴とする紙容器であり、この紙容器は、カップ形状、ゲーベルトップ型、角筒形状、円筒形状などの紙容器に適応できるものであることを特徴としている。
【選択図】図3
Description
【発明の属する技術分野】
本発明は、ゲーベルトップ型を代表とする液体用紙容器、種々の紙カップ、筒状の紙容器などの胴貼りの貼合部の改良を行った紙容器に関するものである。
【0002】
【従来の技術】
従来、ゲーベルトップ型を代表とする液体用紙容器、種々の紙カップ、筒状の紙容器など材料として、紙、アルミニウム、プラスチックフィルム等を積層した積層体が用いられている。この積層体の最内層および最外層には熱接着性に優れたポリオレフィン樹脂(主にポリエチレン樹脂)などの熱可塑性樹脂が使用されている。上記積層体を使用して、ブランクから液体紙容器、紙カップなどに成形する場合、積層体からなるブランクの両側縁を貼り合わせて筒状の胴部を形成するが、その際、図7に示すように、接合部4で貼り合せた貼合部1の内面部2において、積層体の断面が内容物に接することにより、内容物を汚染したり、積層体の紙層を伝わって内容成分が浸透して、積層体の強度低下、層間剥離、密封性の不良等が生じたりするという問題がある。その問題を解消するために、貼合部1の内面部2の端部を折り返して貼合したり、積層体の端部の断面にテープを貼ったりして、貼合部1の内面部2の積層体の断面が内容物に接しないように保護する技術が知られている。
【0003】
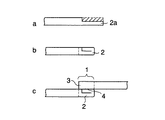
中でも、従来から行われている代表的な方法が、図8に示すように、紙容器の内面において、積層体の断面が内容物に接触しないようにするために、貼合部1の内面部2の端部を折り曲げて断面を保護して胴貼りにより筒状の胴部を形成するスカイブヘミング方式である。このスカイブヘミング方式は、先ず、胴部を形成するための積層体からなるブランクの一側縁、つまり、貼合部1の内面部2の端部を図9−aに示すように、機械で切除して(スカイブして)折り込み部2aを形成し、この折り込み部2aに接着剤を塗布して折り曲げ(ヘミングして)、図9−bに示すように、折り曲げて貼合部1の内面部2を形成して、紙容器の内面において、積層体の断面を内容物に接触しないように保護する。つぎに、図9−cに示すように、ブランクのもう一方の側縁を接合部4で重ね合せて貼合部1を形成して筒状にする。この貼合部1の接合部4では、図8に示すように、接合部Aの部分で積層体の最内層22同士、即ち同一材質の熱可塑性樹脂同士を接着することになるので、ホットエアー等による熱融着ができる。
【0004】
また、この使用する材料である積層体の最内層22と最外層23が同一種類の熱可塑性樹脂であれば、図8に示すように、貼合部1の内面部2と外面部3との熱接着は、接合部4Aでは、同一材質の熱可塑性樹脂同士の熱接着となり、接合部4Bでは、同一種類の熱可塑性樹脂同士の熱接着となるため、接合部4全体で充分な接着強度を得ることできる。
【0005】
【発明が解決しようとする課題】
しかしながら、積層体の最内層22と最外層23の熱可塑性樹脂が異なる種類の場合、接合部4Aの接合部分では、同一材質の熱可塑性樹脂同士の熱接着となるが、接合部4Bの接合部分では、異なった種類の熱可塑性樹脂の熱接着となり、充分な接着強度を得ることができず、仮着状態となる。従って、この接合部4Bの接合部分の接着が不十分となり、この接合部4Bの接合部分から剥がれやすくなり、貼合部1全体の接着を損なう危険性があるという問題がある。また、貼合部1の外面部3の積層体の断面から水分などが紙層を伝わって浸透し、積層体の強度を弱めたり、表面の意匠性を損ねるという危険性があるという問題もある。
【0006】
本発明は、上記のような問題に鑑みなされたものであり、最内層と最外層が同一種類の熱可塑性樹脂からなる積層体を使用して筒状の胴部を形成した紙容器はもとより、最内層と最外層が異なる種類の熱可塑性樹脂からなる積層体を使用して筒状の胴部を形成した紙容器においても、筒状に形成する胴部の貼合部が、ホットエアーによる熱接着により、充分な接着が行われ、内面部の断面から内容物が浸透することを防ぎ、かつ、外面部の断面から水分などが浸透することを防いでいる貼合部の形状の胴部を有する紙容器を提供することを目的とするものである。
【0007】
【課題を解決するための手段】
上記目的を達成するために、本発明の紙容器は、最内層と最外層が熱可塑性樹脂からなる積層体を使用して筒状の胴部を形成した紙容器において、前記胴部の筒状に貼り合せた貼合部の内面部にスカイブヘミング加工を施すと共に、前記貼合部の外面部にもスカイブヘミング加工を施こし、ホットエアーによる熱接着により前記内面部と前記外面部を貼り合わせて前記貼合部を形成したことを特徴とする紙容器であり、この紙容器は、カップ形状、ゲーベルトップ型、角筒形状、円筒形状であることを特徴としている。
【0008】
本発明によれば、最内層と最外層が同一の種類の熱可塑性樹脂からなる積層体を使用して筒状の胴部を形成した紙容器はもとより、最内層と最外層が異なる種類の熱可塑性樹脂からなる積層体を使用して筒状の胴部を形成した紙容器においても、貼合部の内面部にスカイブヘミング加工を施すと共に、貼合部の外面部にもスカイブヘミング加工を施すことによって、筒状に形成する胴部の貼合部が、ホットエアーによる熱接着により、充分な接着が行われ、その上、内面部の断面から内容物が浸透することを防ぐとともに、外面部の断面から水分などが浸透することを防いでいる貼合部の形状の胴部を有する紙容器を得ることができる。
【0009】
【発明の実施の形態】
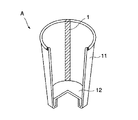
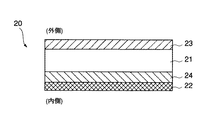
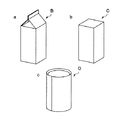
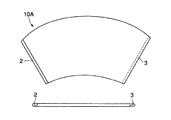
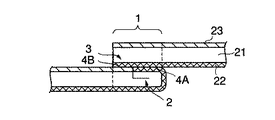
以下、本発明の紙容器について実施の形態について説明する。図1は、本発明の実施の形態の一例であるカップ形状の紙容器Aの一部切り欠けた平面図であり、図2は、本発明による紙容器の一例のカップ形状の紙容器の胴部の材料の構成を示す断面図であり、図3は、本発明による紙容器の一例のカップ形状の紙容器の胴部の貼合部の断面図であり、そして、図4は、本発明による紙容器のカップ形状以外の紙容器を示す斜視図である。また、図5は、本発明による紙容器の一例のカップ形状の紙容器のブランクの展開図であり、図6は、本発明による紙容器の一例のゲーベルトップ型の紙容器のブランクの展開図である。さらに、図7は、従来の紙容器の貼合部の断面図であり、図8は、従来の紙容器のスカイブヘミング加工を施した貼合部の一例を示す断面図であり、そして、図9は、スカイブヘミング加工の手順の一例を示す説明図である。
【0010】
本発明の紙容器Aは、図1に示すように、胴部11を熱融着により貼合部1で貼り合せて胴部11を円錐台形状に形成し、胴部11と底部12をホットエアーにる熱融着で接合してカップ形状に成形したものである。
【0011】
この紙容器Aの胴部11は、紙を主体とする積層体を材料とし、この積層体20は、図2に示すように、基材層21を紙とし、最内層22と最外層23を熱可塑性樹脂とする構成になっている。そして、最内層22の熱可塑性樹脂と最外層23の熱可塑性樹脂とでは、異なった種類の熱可塑性樹脂を使用している。
【0012】
主強度材となる基材層21の紙としては、本例のカップ形状の紙容器を構成する基本素材となることから、機械的、物理的、化学的、その他等において優れた性質を有する各種の紙基材等を使用することができ、例えば、カップ原紙、合成紙、模造紙、薄葉紙、クレイコ−ト紙、クラフト紙、その他、各種の板紙、加工紙等の紙基材を使用することができる。中でも、紙カップ成形適性の良いカップ原紙を使用することが好ましい。紙の坪量は、特に、限定されないが、70〜450g/m2の範囲ものを使用することができるが、紙カップ成形適性上、150〜300g/m2の範囲が好ましい。カップ形状の以外の形状の紙容器の基材層21に使用する紙は、特に、限定されるものではなく、それぞれの紙容器に対応した紙を適宜選定することができる。
【0013】
最内層22および最外層23に使用する熱可塑性樹脂は、内容物の保護、特に液状の物質を入れても洩れない機能、また、熱シールにより胴部11の貼り合わせ、そして、胴部11と底部12とを接合するための接着を可能にする機能を持っている必要がある。
【0014】
例えば、低密度ポリエチレン、中密度ポリエチレン、高密度ポリエチレン、線状低密度ポリエチレン、ポリプロピレン、ポリエチレンテレフタレート、エチレン−酢酸ビニル共重合体、アイオノマ−樹脂、エチレン−アクリル酸共重合体、エチレン−アクリル酸エチル共重合体、エチレン−メタクリル酸共重合体、エチレン−プロピレン共重合体、メチルペンテンポリマ−、ポリブテンポリマ−、酸変性ポリオレフィン樹脂等の樹脂のフィルム、あるいは各種のワックス類等を使用することができる。
【0015】
特に、電子レンジ用、レトルト用などの耐熱性が要求される用途では、耐熱性を有するフィルム、例えば、ポリプロピレン、ポリエチレンテレフタレートなどのフィルムを使用することが好ましい。
【0016】
上記の樹脂のフィルムの厚さとしては、10〜300μmの範囲、好ましくは、20〜100μmの範囲が望ましい。
【0017】
本発明の紙容器Aの胴部11に使用する積層体20では、最内層22と最外層23の熱可塑性樹脂が同一の種類であっても、異なった種類のものであってもよい。寧ろ、異なった種類の熱可塑性樹脂を使用する場合においても、ホットエアーの熱接着により充分な接着強度を得ることができるということが本発明の紙容器Aの貼合部1の形状の特長である。
【0018】
また、最内層22と最外層23の間には、バリアー層24を設けることができ、このバリアー層24としては、水蒸気、水、ガス等を透過しない性質等を有する材料を使用することができ、これは、単体の基材でもよく、あるいは二種以上の基材を組み合わせてなる複合基材であってもよい。
【0019】
例えば、遮光性とバリア−性を有するアルミニウム箔、アルミニウムなどの金属蒸着膜を有する樹脂のフィルム、バリア−性を有する酸化珪素、酸化アルミニウム等の無機酸化物の蒸着膜を有する樹脂のフィルム、水蒸気、水等のバリア−性を有する低密度ポリエチレン、中密度ポリエチレン、高密度ポリエチレン、線状低密度ポリエチレン、ポリプロピレン、エチレン−プロピレン共重合体等の樹脂のフィルムないしシ−ト、ガスバリア−性を有するポリ塩化ビニリデン、ポリビニルアルコ−ル、エチレン−酢酸ビニル共重合体ケン化物等の樹脂のフィルム等を使用することができる。これらの材料は、一種ないしそれ以上を組み合わせて使用することができる。上記のフィルムの厚さとしては、任意であるが、通常、5〜300μmの範囲、さらには、10〜100μmの範囲が望ましい。さらに、上記において、アルミニウム箔としては、5〜30μmの範囲の厚さのもの、また、アルミニウムまたは無機酸化物の蒸着膜としては、厚さ100〜2000Åの範囲のものを使用することができる。また、上記の蒸着膜を支持する樹脂のフィルムとしては、例えば、ポリエステルフィルム、ポリアミドフィルム、ポリオレフィンフィルム、ポリ塩化ビニルフィルム、ポリカ−ボネ−トフィルム、ポリ塩化ビニリデンフィルム、ポリビニルアルコ−ルフィルム、エチレン−酢酸ビニル共重合体ケン化物フィルム等を使用することができる。
【0020】
また、本発明において、上記のような材料の他に、例えば、耐薬品性、耐溶剤性、耐衛生性等の性質を充足するその他の材料を任意に使用することができ、具体的には、上記に挙げた樹脂のフィルム、あるいはそれ以外の樹脂のフィルム、セロハン等のフィルム等をその包装目的に応じて任意に選択して使用することができる。
【0021】
また、本発明の紙カップAの胴部11では、最内層22と最外層23が異なる種類の熱可塑性樹脂からなる積層体を使用することができる。すなわち、最外層23の熱可塑性樹脂層の融点が最内層22の熱可塑性樹脂層の融点より低くする構成とすることができる。例えば、基材層21が紙であり、最外層23がポリエチレン樹脂層であり、最内層22がポリプロピレン樹脂又はポリエチレンテレフタレート樹脂である場合には、最外層23のポリエチレン樹脂層の融点が最内層22のポリプロピレン樹脂又はポリエチレンテレフタレート樹脂の融点より低くなり、加熱処理により、基材層21の紙の水分が蒸発を利用して最外層23のポリエチレン樹脂層を発泡させることができる。このように、最外層23を発泡層とすることにより、持つ時滑りにくく断熱性を有する紙カップとすることができる。
【0022】
つぎに、本発明において、上記のような材料を使用して、紙の基材層21を主体として、熱可塑性樹脂からなる最内層22および最外層23、あるいは、バリア−層24を積層した積層体を製造する方法について説明すると、かかる方法としては、通常の包装材料をラミネ−トする方法を使用することができる。
【0023】
例えば、ウエットラミネ−ション法、ドライラミネ−ション法、無溶剤型ドライラミネ−ション法、押し出しラミネ−ション法、Tダイ共押し出し成形法、共押し出しラミネ−ション法等で行うことができる。
【0024】
また、本発明においては、上記の積層を行う際に、必要ならば、例えば、コロナ処理、オゾン処理等の前処理をフィルムに施すことができ、また、例えば、イソシアネ−ト系(ウレタン系)、ポリエチレンイミン系、ポリブタジエン系、有機チタン系等のアンカ−コ−ティング剤、あるいはポリウレタン系、ポリアクリレート系等のラミネ−ト用接着剤等の公知のアンカ−コ−ト剤、接着剤等を使用することができる。
【0025】
本発明の紙容器において主要となる点は、図3に示すように、胴部11の貼合部1は、貼合部1の内面部2のスカイブヘミング加工に加えて、図3に示すように、貼合部1の外面部3にもスカイブヘミング加工を施している点である。従って、ブランクの両側縁では、貼合した時に貼合部1の内面部2となる側縁では、表面側からスカイブヘミング加工が施され、他方の貼合部1の外面部3となる側縁では、裏面からスカイブヘミング加工が施されている。この両側縁を重ねて貼り合せて貼合部1を形成する時に、同一材質の熱可塑性樹脂同士および同一樹脂の熱可塑性樹脂同士の熱接着となることが、本発明の紙容器Aにおける胴部11の貼合部1の形状の特徴である。このように、同一樹脂の熱可塑性樹脂同士の熱接着とすることによって、内容物が貼合部1の内面部2の断面に接しないように保護し、充分な接着強度を有することに加えて、外面部3の断面からも水分などが浸透することを防いでいる貼合部1を形成することができる。
【0026】
なお、本発明の紙容器は、筒状に貼り合せた貼合部を有する形状の紙容器であればよく、カップ形状以外にも、図4−aに示すようなゲーベルトップ型の紙容器B、図4−bに示すような角筒形状の紙容器C、図4−cに示すような円筒形状の紙容器Dなどにも適応できるものである。
【0027】
【実施例】
以下に、実施例に基づいて図面を参照にしながら本発明を詳細に説明する。
【0028】
<実施例1>
まず、胴部11の材料として、基材層21の紙(280g/m2)の外面側にエクストルージョン法にてポリエチレン樹脂(以下PEと略す)をコートして、最外層23がPEで基材層21が紙の積層体を作製した。つぎに、紙の内面側にバリア層24としてアルミニウム箔をPEサンド法にてラミネートし、その上に最内層22であるPEをエクストルージョン法にてコートして、以下に示す構成の積層体を作製した。
(外側)PE20μm/紙280g/m2/PE30μm/Al9μm/PE50μm(内側)
【0029】
また、底部12の材料も胴部11の材料と同じようにして、以下に示す構成の積層体を作製した。
(外側)PE50μm/紙250g/m2/PE30μm/Al9μm/PE50μm(内側)
【0030】
上記のような胴部11の材料および底部12の材料を使用して、紙カップAを以下の工程により製造した。まず、表面に印刷を行った胴部11の材料の巻取から扇状のブランク10Aを打ち抜き、これを図5に示すように、ブランク10Aの一方の側縁に表面側からスカイブヘミング加工を施し、折り曲げて積層体の断面が露出しないように保護し、もう一方の側縁も同様に、裏面側からスカイブヘミング加工を施し、両側縁を重ね合わせて貼合部1を形成して円筒状に成形した。この貼合部1は、同一材質のPE同士を接着することになるので、ホットエアーによる熱融着により、充分な接着強度を有する接着ができた。
【0031】
一方、底部12の材料は所定の寸法にカッティングされた巻取をカップ成型機に供給し、インラインで円形に打ち抜き、図1に示すような形状の底部12に成形し、この円筒状に形成された胴部11の下部に供給し、ホットエアーによって接着部分を溶融し、治具によって圧着して熱接着して底部12を形成した。さらに、トップカールを行って図1に示すような紙カップAを形成した。
【0032】
<実施例2>
まず、胴部11の材料として、基材層21の紙(280g/m2)の外面側に印刷を施し、その印刷面にエクストルージョン法にてPEをコートして、最外層23がPEで基材層21が紙の積層体を作製した。つぎに、紙の内面側にバリア層24としてアルミニウム箔をPEサンド法にてラミネートし、その上に最内層22であるポリプロピレン樹脂(以下PPと略す)をエクストルージョン法にてコートして、以下に示す構成の積層体を作製した。
(外側)PE20μm/印刷・紙280g/m2/PE30μm/Al9μm/PP50μm(内側)
【0033】
また、底部12の材料も胴部11の材料と同じようにして、以下に示す構成の積層体を作製した。
(外側)PP50μm/印刷・紙250g/m2/PE30μm/Al9μm/PP50μm(内側)
【0034】
上記胴部11の材料及び底部12の材料を使用して、紙カップAを以下の工程により製造した。まず、胴部11の材料の巻取から扇状のブランク10Aを打ち抜き、これを図5に示すように、ブランク10Aの一方の側縁に表面側からスカイブヘミング加工を施し、折り曲げて積層体の断面が露出しないように保護し、もう一方の側縁も同様に、裏面側からスカイブヘミング加工を施し、両側縁を重ね合わせて貼合部1を形成して円筒状に成形した。この貼合部1は、同一材質のPE同士およびPP同士を接着することになるので、ホットエアーによる熱融着により、充分な接着強度を有する接着ができた。
【0035】
一方、底部12の材料は所定の寸法にカッティングされた巻取をカップ成型機に供給し、インラインで円形に打ち抜き、図1に示すような形状の底部12に成形し、この円筒状に形成された胴部11の下部に供給し、ホットエアーによって接着部分を溶融し、治具によって圧着して熱接着して底部12を形成した。さらに、トップカールを行って図1に示すような紙カップBを形成した。
【0036】
<実施例3>
まず、ブランクの材料として、基材層21の紙(350g/m2)の外面側にエクストルージョン法にてPEをコートして、最外層23がPEで基材層21が紙の積層体を作製した。つぎに、この紙の内面側にバリア層24としてアルミニウム箔をPEサンド法にてラミネートし、最内増22のポリエチレンテレフタレート樹脂(以下PETと略す)をエクストルージョン法にてコートして、以下に示す構成の積層体を作製した。
(外側)PE20μm/印刷・紙280g/m2/PE30μm/Al9μm/PET50μm(内側)
【0037】
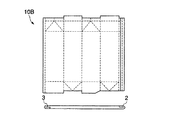
上記材料を使用して、以下の工程によりゲーベルトップ型の紙容器Bを製造した。まず、表面に印刷を行った材料の巻取からブランク10Bを打ち抜き、これを図6に示すように、ブランク10Bの一方の側縁に表面側からスカイブヘミング加工を施し、折り曲げて積層体の断面が露出しないように保護し、もう一方の側縁も同様に、裏面側からスカイブヘミング加工を施し、サック貼り機で両側縁を重ね合わせて貼合部1を形成して角筒状を折り畳んだ状態に成形した。この貼合部1は、同一材質のPE同士および同一材質のPET同士を接着することになるので、ホットエアーによる熱融着により、充分な接着強度を有する接着ができた。
【0038】
このサック貼りにより作製した折り畳んだ状態の紙容器を内容物を充填する工程において、起こして角筒状とし、底部を閉鎖して中に内容物である飲料等を充填してから、頂部を閉鎖することにより図4に示すようなゲーベルトップ型の紙容器Bを製造した。
【0039】
<実施例4>
実施例3で作製したゲーベルトップ型の紙容器Bを加熱温度120度、加熱時間3分間の条件の加熱炉を通して加熱発泡処理を行い、最外層23のポリエチレン樹脂を発泡させて、持った時に、滑りにくく、かつ、断熱性を有する最外層が発泡した層を有するゲーベルトップ型の紙容器Bを作製した。
【0040】
【発明の効果】
本発明によれば、最内層と最外層とが異なる熱可塑性樹脂からなる積層体を使用し、筒状の胴部を有する紙容器において、貼合部の内面部にスカイブヘミング加工を施すと共に、貼合部の外面部にもスカイブヘミング加工を施すことによって、筒状に形成する胴部の貼合部が、ホットエアーによる熱接着により、充分な接着が行われ、かつ、内面部の断面から内容物が浸透することを防ぐとともに、外面部から水分などが浸透することを防いでいる形状を有する紙容器である。
【0041】
最内層と最外層とが異なる熱可塑性樹脂からなる積層体を使用することができることにより、例えば、最内層は最外層と異なり耐熱性のある熱可塑性樹脂をすることができ、従来の紙容器では使用することができなかった内容物にも、展開が可能となる。また、ポリオレフィン樹脂以外の樹脂も使用することができ、広範囲の食品や薬品に適応できる。また、内容物の保護作用が従来品に比べて大きいので、高品質の状態で保存でき、商品価値を高めると共に、内容物のシェルフライフの延長が可能となり、販路拡大が図れるという効果を有するこのである。
【図面の簡単な説明】
【図1】本発明による紙容器の一例のカップ形状の紙容器の一部を切り欠いた平面図である。
【図2】本発明による紙容器の一例のカップ形状の紙容器の胴部の材料の構成を示す断面図である。
【図3】本発明による紙容器の一例のカップ形状の紙容器の胴部の貼合部の断面図である。
【図4】本発明による紙容器のカップ形状以外の紙容器を示す斜視図である。
【図5】本発明による紙容器の一例のカップ形状の紙容器のブランクの展開図である。
【図6】本発明による紙容器の一例のゲーベルトップ型の紙容器のブランクの展開図である。
【図7】従来の紙容器の貼合部の断面図である。
【図8】従来の紙容器のスカイブヘミング加工を施した貼合部の一例を示す断面図である。
【図9】スカイブヘミング加工の手順の一例を示す説明図である。
【符号の説明】
A 紙容器(カップ形状)
B 紙容器(ゲーベルトップ型)
C 紙容器(フラットトップ型)
D 紙容器(円筒形状)
1 貼合部
2 内面部
2a 折り込み部
3 外面部
4 接合部
4A 接合部
4B 接合部
10A ブランク(カップ形状の紙容器)
10B ブランク(ゲーベルトップ型の紙容器)
11 胴部
12 底部
20 積層体
21 基材層
22 最内層
23 最外層
24 バリア層
Claims (5)
- 最内層と最外層が熱可塑性樹脂からなる積層体を使用して筒状の胴部を形成した紙容器において、前記胴部の筒状に貼り合せた貼合部の内面部にスカイブヘミング加工を施すと共に、前記貼合部の外面部にもスカイブヘミング加工を施こし、ホットエアーによる熱接着により前記内面部と前記外面部を貼り合わせて前記貼合部を形成したことを特徴とする紙容器。
- 前記紙容器がカップ形状であることを特徴とする請求項1に記載の紙容器。
- 前記紙容器がゲーベルトップ型であることを特徴とする請求項1に記載の紙容器。
- 前記紙容器が角筒形状であることを特徴とする請求項1に記載の紙容器。
- 前記紙容器が円筒形状であることを特徴とする請求項1に記載の紙容器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002180507A JP2004018099A (ja) | 2002-06-20 | 2002-06-20 | 紙容器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002180507A JP2004018099A (ja) | 2002-06-20 | 2002-06-20 | 紙容器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004018099A true JP2004018099A (ja) | 2004-01-22 |
Family
ID=31177610
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002180507A Pending JP2004018099A (ja) | 2002-06-20 | 2002-06-20 | 紙容器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004018099A (ja) |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005272010A (ja) * | 2004-02-26 | 2005-10-06 | Toppan Printing Co Ltd | 紙容器と紙カップ並びに該紙容器と紙カップの製造方法 |
| JP2006273396A (ja) * | 2005-03-30 | 2006-10-12 | Toppan Printing Co Ltd | 耐水性を有する紙製容器 |
| JP2006282254A (ja) * | 2005-04-04 | 2006-10-19 | Dainippon Printing Co Ltd | 紙カップ |
| JP2008023964A (ja) * | 2006-07-25 | 2008-02-07 | Dainippon Printing Co Ltd | 積層体、それを用いた容器およびその製造方法 |
| JP2008023966A (ja) * | 2006-07-25 | 2008-02-07 | Dainippon Printing Co Ltd | 剥離防止部を備える易剥離積層体 |
| JP2008023965A (ja) * | 2006-07-25 | 2008-02-07 | Dainippon Printing Co Ltd | 積層体、それを用いた容器およびその製造方法 |
| JP2012021199A (ja) * | 2010-07-16 | 2012-02-02 | Tonami Transportation Co Ltd | 包装材廃棄物からのアルミ資源回収方法 |
| US20120298733A1 (en) * | 2010-05-21 | 2012-11-29 | Qihua Xu | Hermetically Sealed Paperboard Container |
| JP2013043684A (ja) * | 2011-08-25 | 2013-03-04 | Daiwa Can Co Ltd | 紙容器 |
| JP2016098013A (ja) * | 2014-11-21 | 2016-05-30 | 大和製罐株式会社 | ラミネート紙容器 |
| JP2016179671A (ja) * | 2014-04-24 | 2016-10-13 | 佐藤 勇 | 再生紙製食品容器の製造方法 |
| US9573720B2 (en) | 2012-02-29 | 2017-02-21 | Westrock Mwv, Llc | Package made from sheet material |
| JP2017517455A (ja) * | 2014-05-28 | 2017-06-29 | テトラ ラバル ホールディングス アンド ファイナンス エス エイ | 包装材料および包装容器 |
-
2002
- 2002-06-20 JP JP2002180507A patent/JP2004018099A/ja active Pending
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005272010A (ja) * | 2004-02-26 | 2005-10-06 | Toppan Printing Co Ltd | 紙容器と紙カップ並びに該紙容器と紙カップの製造方法 |
| JP2006273396A (ja) * | 2005-03-30 | 2006-10-12 | Toppan Printing Co Ltd | 耐水性を有する紙製容器 |
| JP2006282254A (ja) * | 2005-04-04 | 2006-10-19 | Dainippon Printing Co Ltd | 紙カップ |
| JP2008023964A (ja) * | 2006-07-25 | 2008-02-07 | Dainippon Printing Co Ltd | 積層体、それを用いた容器およびその製造方法 |
| JP2008023966A (ja) * | 2006-07-25 | 2008-02-07 | Dainippon Printing Co Ltd | 剥離防止部を備える易剥離積層体 |
| JP2008023965A (ja) * | 2006-07-25 | 2008-02-07 | Dainippon Printing Co Ltd | 積層体、それを用いた容器およびその製造方法 |
| US20120298733A1 (en) * | 2010-05-21 | 2012-11-29 | Qihua Xu | Hermetically Sealed Paperboard Container |
| JP2012021199A (ja) * | 2010-07-16 | 2012-02-02 | Tonami Transportation Co Ltd | 包装材廃棄物からのアルミ資源回収方法 |
| JP2013043684A (ja) * | 2011-08-25 | 2013-03-04 | Daiwa Can Co Ltd | 紙容器 |
| US9573720B2 (en) | 2012-02-29 | 2017-02-21 | Westrock Mwv, Llc | Package made from sheet material |
| JP2016179671A (ja) * | 2014-04-24 | 2016-10-13 | 佐藤 勇 | 再生紙製食品容器の製造方法 |
| JP2017517455A (ja) * | 2014-05-28 | 2017-06-29 | テトラ ラバル ホールディングス アンド ファイナンス エス エイ | 包装材料および包装容器 |
| JP2016098013A (ja) * | 2014-11-21 | 2016-05-30 | 大和製罐株式会社 | ラミネート紙容器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2004018101A (ja) | 紙カップおよびその製造方法 | |
| JP6011648B2 (ja) | レトルトカップ | |
| CN101208247B (zh) | 具有内衬和通气口的绝热容器及其制造方法 | |
| JP2015101357A (ja) | カップ型紙容器およびその製造方法 | |
| JP5776325B2 (ja) | カップ型紙容器およびその製造方法 | |
| JP2017124859A (ja) | 包装材料、それを用いた包装容器または包装袋 | |
| JP2005014975A (ja) | 紙容器 | |
| JP3983131B2 (ja) | 包装体 | |
| JP2004018100A (ja) | 紙カップおよびその製造方法 | |
| JP2014151959A (ja) | 積層体およびこれを用いた紙容器 | |
| JP2000062753A (ja) | 断熱性二重紙容器 | |
| JP2002104474A (ja) | 蓋材および軟包装体 | |
| JP2571404B2 (ja) | 紙複合容器 | |
| JP5772218B2 (ja) | カップ型紙容器 | |
| JP5987360B2 (ja) | 耐水性を有するバリア紙カップの製造方法 | |
| JP2011046413A (ja) | 耐水性を有する紙カップとその製造方法 | |
| JP6019801B2 (ja) | レトルト用紙カップ | |
| JP2000238197A (ja) | トレー状複合容器及びその製造方法 | |
| JPH11268781A (ja) | 断熱性紙カップ | |
| JP5413058B2 (ja) | 紙容器 | |
| JPH1059437A (ja) | 断熱性紙カップ | |
| JP6977426B2 (ja) | 内装袋付容器 | |
| JP2678451B2 (ja) | 紙複合容器 | |
| JPH11171160A (ja) | 断熱性カップ | |
| JP2015160631A (ja) | 電子レンジ加熱用包装容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050616 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080218 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20080221 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A521 | Written amendment |
Effective date: 20080418 Free format text: JAPANESE INTERMEDIATE CODE: A523 |
|
| A02 | Decision of refusal |
Effective date: 20080513 Free format text: JAPANESE INTERMEDIATE CODE: A02 |