JP2004102746A - 製造管理システム - Google Patents
製造管理システム Download PDFInfo
- Publication number
- JP2004102746A JP2004102746A JP2002264990A JP2002264990A JP2004102746A JP 2004102746 A JP2004102746 A JP 2004102746A JP 2002264990 A JP2002264990 A JP 2002264990A JP 2002264990 A JP2002264990 A JP 2002264990A JP 2004102746 A JP2004102746 A JP 2004102746A
- Authority
- JP
- Japan
- Prior art keywords
- component
- information
- manufacturing management
- integrated computer
- management integrated
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 179
- 238000007689 inspection Methods 0.000 claims description 150
- 238000000034 method Methods 0.000 claims description 65
- 238000012545 processing Methods 0.000 claims description 60
- 238000012546 transfer Methods 0.000 claims description 8
- 238000003754 machining Methods 0.000 abstract description 17
- 230000032258 transport Effects 0.000 description 27
- 239000000463 material Substances 0.000 description 7
- 238000003860 storage Methods 0.000 description 6
- 238000005259 measurement Methods 0.000 description 3
- 238000005520 cutting process Methods 0.000 description 2
- 230000002950 deficient Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000011010 flushing procedure Methods 0.000 description 2
- 239000004519 grease Substances 0.000 description 2
- 238000012360 testing method Methods 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
Images
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P90/00—Enabling technologies with a potential contribution to greenhouse gas [GHG] emissions mitigation
- Y02P90/02—Total factory control, e.g. smart factories, flexible manufacturing systems [FMS] or integrated manufacturing systems [IMS]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P90/00—Enabling technologies with a potential contribution to greenhouse gas [GHG] emissions mitigation
- Y02P90/30—Computing systems specially adapted for manufacturing
Landscapes
- Management, Administration, Business Operations System, And Electronic Commerce (AREA)
- General Factory Administration (AREA)
Abstract
【課題】加工工程における加工ミスを防止して生産性の向上を図ることができる製造管理システムを提供する。
【解決手段】部品40を特定するための部品情報と部品40を加工するための加工情報とを対応付けて記憶した製造管理統合コンピュータ10、11と、部品40に記録された部品情報を読み取って製造管理統合コンピュータ10に送信するユビキタスコンピュータとしての部品情報読取装置20と、製造管理統合コンピュータ10から受信した加工情報に従って部品40を加工する工作機械30、とを備え、製造管理統合コンピュータ10は、部品情報読取装置20から受信した部品情報に対応付けて記憶されている加工情報を工作機械30に送信する。
【選択図】 図1
【解決手段】部品40を特定するための部品情報と部品40を加工するための加工情報とを対応付けて記憶した製造管理統合コンピュータ10、11と、部品40に記録された部品情報を読み取って製造管理統合コンピュータ10に送信するユビキタスコンピュータとしての部品情報読取装置20と、製造管理統合コンピュータ10から受信した加工情報に従って部品40を加工する工作機械30、とを備え、製造管理統合コンピュータ10は、部品情報読取装置20から受信した部品情報に対応付けて記憶されている加工情報を工作機械30に送信する。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、製造管理統合コンピュータを用いて物の製造を管理する製造管理システムに関する。
【0002】
【従来の技術】
物の製造工場においては、一般に、部品(素材)を加工して加工部品を製造する加工工程、この製造された加工部品を検査する検査工程、この検査に合格した加工部品を組み立てる組立工程とから成る製造工程を経て物が製造される。
【0003】
このような製造工程の中の加工過程においては、部品(素材)の取り違えによる加工ミスが発生することがある。また、加工部品の仕様変更に伴う加工プログラムの変更及びその加工プログラムの動作確認といった煩雑でミスが発生しやすい作業を行う必要がある。そこで、加工ミスの発生を防止し、加工プログラムの変更に伴う作業を不要にして、生産性の向上を図る方策が望まれている。
【0004】
また、製造工程の中の検査工程においては、検査装置への加工部品の設定やデータの設定が人手により行われているので、検査ミスが発生することがある。そこで、この検査ミスの発生を防ぎ検査業務を自動化することで業務の効率化を図ることが望まれている。
【0005】
また、部品(素材)の加工に使用する複数の工作機械を備えた工場においては、各工作機械の稼働状態を目視で判断し、加工工程で使用する工作機械を選んでいる。従って、工作機械の稼働状況が正確に反映されておらず、稼働率が低下するという問題がある。検査装置についても同様である。そこで、稼働率を高めて生産性の向上を図る方策が望まれている。
【0006】
更に、加工を終えた部品同士を組み立てる組立工程においては、誤って組立てられたり、組立上重要な作業(例えばグリースの塗布、フラッシングによる切削屑の除去等)がなされないという組立ミスが発生する。このような組立ミスが検知されずに出荷されてしまうと、メーカ及びにユーザが損害を被る。そこで、組立ミスの発生を防ぎ、組立ミスに起因してメーカ及びにユーザが被る損害を未然に防止する方策が望まれている。
【0007】
この出願の発明に関連する先行技術文献情報としては次のものがある。
【特許文献1】
特開平05−134890号公報
【0008】
【発明が解決しようとする課題】
従って、本発明の第1の目的は、加工工程における加工ミスを防止して生産性の向上を図ることができる製造管理システムを提供することにある。
【0009】
また、本発明の第2の目的は、検査工程における検査ミスを防止して業務の効率化を図ることができる製造管理システムを提供することにある。
【0010】
また、本発明の第3の目的は、工作機械及び検査装置の稼働率を高めて生産性を向上させることができる製造管理システムを提供することにある。
【0011】
更に、本発明の第4の目的は、組立工程における組立ミスを防止できる製造管理システムを提供することにある。
【0012】
【課題を解決するための手段】
以下に、[発明の実施の形態]で使用する番号・符号を用いて、課題を解決するための手段を説明する。これらの番号・符号は、[特許請求の範囲]の記載と[発明の実施の形態]の記載との対応関係を明らかにするために付加されたものであるが、[特許請求の範囲]に記載されている発明の技術的範囲の解釈に用いてはならない。
【0013】
本発明の第1の態様に係る製造管理システムは、上記第1の目的を達成するために、部品(40)を特定するための部品情報と部品(40)を加工するための加工情報とを対応付けて記憶した製造管理統合コンピュータ(10、11)と、部品(40)に記録された部品情報を読み取って製造管理統合コンピュータ(10)に送信するユビキタスコンピュータとしての部品情報読取装置(20)と、製造管理統合コンピュータ(10)から受信した加工情報に従って部品(40)を加工する工作機械(30)、とを備え、製造管理統合コンピュータ(10)は、部品情報読取装置(20)から受信した部品情報に対応付けて記憶されている加工情報を工作機械(30)に送信する。
【0014】
この第1の態様に係る製造管理システムにおいて、部品(40)に記録された部品情報は、部品(40)に付されたラベル又はタグに印刷されたバーコード(50)で表すように構成できる。或いは、部品(40)に記録された部品情報は、部品(40)に印刷されたバーコード(50)で表すように構成できる。また、加工情報は、工作機械(30)を動作させる手順が記述された加工プログラムとすることができる。
【0015】
この第1の態様に係る製造管理システムによれば、製造管理統合コンピュータ(10)は、部品情報読取装置(20)から受信した部品情報に対応付けて記憶されている加工情報を工作機械(30)に送信する。従って、工作機械(30)は加工情報に従って自動的に加工を行うことができる。その結果、加工工程で人が関与しないので加工ミスが防止され、生産性が向上する。
【0016】
本発明の第2の態様に係る製造管理システムは、上記第2の目的を達成するために、上記第1の態様に係る製造管理システムにおいて、工作機械(30)で加工された加工部品(41)の位置であって、製造管理統合コンピュータ(10)から受信した検査位置指示情報によって指示された位置を検査する検査装置(60)と、加工部品(41)に記録された部品情報を読み取って製造管理統合コンピュータ(10)に送信するユビキタスコンピュータとしての加工部品情報読取装置(21)、とを更に備え、製造管理統合コンピュータ(10)は、加工部品情報読取装置(21)から受信した部品情報に対応する検査位置指示情報を検査装置(60)に送信し、検査装置(60)は、検査位置指示情報で指示された位置を検査して該検査結果を表す検査結果情報を製造管理統合コンピュータ(10)に送信し、製造管理統合コンピュータ(10)は、検査装置(60)から受信した検査結果情報に基づいて加工部品(41)の合否判定を行い、又は前記製造管理統合コンピュータ(10)は合否判定には直接関与せず検査作業の監視を専らとし前記検査結果情報をもとに作業員が行う合否判定に誤りがないか、常時監視し誤りがあれば作業者にこれを通知するように構成されている。
【0017】
なお、加工部品情報読取装置(21)への入力は、キーボード、マウス、マイクロフォンを使った音声入力、バーコードリーダを使った入力、CRT上の当該部を指やペン等で触れるタッチ入力、が挙げられる。また、ミスが発生した場合の作業者への注意喚起手段としては、CRT、ヘッドマウントディスプレイ等の画像出力機器への表示、スピーカを使った音声出力、が挙げられる。
【0018】
また、この第2の態様に係る製造管理システムは、上記第2の目的を達成するために、上記第1の態様に係る製造管理システムにおいて、工作機械(30)で加工された加工部品(41)の位置であって、製造管理統合コンピュータ(10)から受信した検査位置指示情報によって指示された位置を検査する検査装置(60)と、加工部品(41)に記録された部品情報を読み取って製造管理統合コンピュータ(10)に送信するユビキタスコンピュータとしての加工部品情報読取装置(21)、とを更に備え、製造管理統合コンピュータ(10)は、加工部品情報読取装置(21)から受信した部品情報に対応する加工部品(41)の検査位置指示情報を検査装置(60)に送信し、検査装置(60)は、検査位置指示情報で指示された位置を検査して加工部品(41)の合否判定を行い、又は前記製造管理統合コンピュータ(10)は合否判定には直接関与せず検査作業の監視を専らとし前記検査結果情報をもとに作業員が行う合否判定に誤りがないか、常時監視し誤りがあれば作業者にこれを通知するように構成できる。作業者に通知する手段としては、CRT、ヘッドマウントディスプレイ等の画像出力機器への表示、スピーカを使った音声出力等によって示す方法が挙げられる。
【0019】
この第2の態様に係る製造管理システムにおいて、加工部品(41)に記録された部品情報は、加工部品(41)に付されたラベル又はタグに印刷されたバーコードで表すように構成できる。また、加工部品(41)に記録された部品情報は、加工部品(41)に印刷されたバーコードで表すように構成できる。
【0020】
この第2の態様に係る製造管理システムによれば、作業者が、キーボード、マウス、マイクロフォンを使った音声入力、バーコードリーダを使った入力、CRT上の当該部を指やペン等で触れるタッチ入力により、加工部品情報読取装置(21)に部品情報を入力する。同時に加工部品情報読取装置(21)は、製造管理統合コンピュータ(10)から当該部品の部品情報を入手する。作業員は検査装置(60)を使って計測を行い、計測結果をキーボード、マウス、マイクロフォンを使った音声入力、バーコードリーダを使った入力、CRT上の当該部を指やペン等で触れるタッチ入力により、加工部品情報読取装置(21)に入力する。加工部品情報読取装置(21)は、製造管理統合コンピュータ(10)から得た当該部品の部品情報と、計測結果とを比較して加工部品(41)の合否判定を行い、その結果をCRT、ヘッドマウントディスプレイ等の画像出力機器への表示、スピーカを使った音声出力等により作業者に伝達する。従って、ユビキタスコンピュータにより検査工結果が監視されるため検査ミスが防止され、業務の効率化を図ることができる。さらには、加工部品情報読取装置(21)の入力手段としてカメラを加えることで、検査後の加工品の状況といった寸法値だけでは記録できない情報を記録しこれを管理することが可能となる。
【0021】
本発明の第3の態様に係る製造管理システムは、上記第3の目的を達成するために、上記第2の態様に係る製造管理システムにおいて、部品(40)を搬送する部品搬送路(70)、を更に備え、工作機械(30)は、自己の稼働状況を表す情報を製造管理統合コンピュータ(10)に送信する複数の工作機械から成り、部品(40)には、更に自己の工程の進捗状況を表す工程進捗情報が記録され、部品情報読取装置(20)は、更に工程進捗情報を読み取って製造管理統合コンピュータ(10)に送信し、製造管理統合コンピュータ(10)は、部品(40)を、複数の工作機械から受信した稼働状況を表す情報及び部品情報読取装置(20)から受信した工程進捗情報に基づいて決定された1つの工作機械に送るように部品搬送路(70)を制御したり、又は製造管理統合コンピュータ(10)は部品搬送路(70)制御には直接関与せず、実際に選定される部品搬送路(70)が正しい部品搬送路(70)であるかの監視を専らとし、人手により搬送がなされる場合には部品搬送路(70)を作業者に通知したり、作業者が間違った部品搬送路(70)を選択した場合にはこれを作業者に通知し是正する。作業者に通知する手段としては、CRT、ヘッドマウントディスプレイ等の画像出力機器への表示、スピーカを使った音声出力等によって示す方法が挙げられる。
【0022】
この第3の態様に係る製造管理システムは、加工部品(41)を搬送する加工部品搬送路(71)、を更に備え、検査装置(60)は、自己の稼働状況を表す情報を製造管理統合コンピュータ(10)に送信する複数の検査装置(60)から成り、加工部品(41)には、更に自己の工程の進捗状況を表す加工部品工程進捗情報が記録され、加工部品情報読取装置(21)は、更に加工部品工程進捗情報を読み取って製造管理統合コンピュータ(10)に送信し、製造管理統合コンピュータ(10)は、加工部品(41)を、複数の検査装置から受信した稼働状況を表す情報及び加工部品情報読取装置(21)から受信した加工部品工程進捗情報に基づいて決定された1つの検査装置(60)に送るように加工部品搬送路(71)を制御したり、又は製造管理統合コンピュータ(10)は加工部品搬送路(71)制御には直接関与せず、実際に選定される加工部品搬送路(71)が正しい加工部品搬送路(71)であるかの監視を専らとし、人手により搬送がなされる場合には加工部品搬送路(71)を作業者に通知したり、作業者が間違った加工部品搬送路(71)を選択した場合にはこれを作業者に通知し是正する。作業者に通知する手段としては、CRT、ヘッドマウントディスプレイ等の画像出力機器への表示、スピーカを使った音声出力等によって示す方法が挙げられる。
【0023】
この第3の態様に係る製造管理システムによれば、製造管理統合コンピュータ(10)は、部品(40)を、複数の工作機械から受信した稼働状況を表す情報及び部品情報読取装置(20)から受信した工程進捗情報に基づいて決定された1つの工作機械に送り、また、複数の検査装置から受信した稼働状況を表す情報及び加工部品情報読取装置(21)から受信した加工部品工程進捗情報に基づいて決定された1つの検査装置(60)に送るので、工作機械及び検査装置(60)の稼働率を高めて生産性を向上させることができる
【0024】
また、この第3の態様に係る製造管理システムによれば、素材や加工途中の部品を保管する場合、作業者が、キーボード、マウス、マイクロフォンを使った音声入力、バーコードリーダを使った入力、CRT上の当該部を指やペン等で触れるタッチ入力により、製造管理統合コンピュータ(10)に保管場所を記憶させ、必要に応じて記憶した保管場所をCRT、ヘッドマウントディスプレイ等の画像出力機器への表示、スピーカを使った音声出力等によって示す方法や、作業者に代えてユビキタスコンピュータとしての保管場所登録装置が保管場所の画像情報をカメラで記録し、これを製造管理統合コンピュータ(10)に保管場所を記憶させ、要求に応じて必要に応じて記憶した保管場所をCRT、ヘッドマウントディスプレイ等の画像出力機器への表示、スピーカを使った音声出力等によって示す方法が挙げられる。これらの方法により、保管した素材や部品を探す手間が省け、リーディングタイムを短縮することができる。
【0025】
本発明の第4の態様に係る製造管理システムは、上記第4の目的を達成するために、上記第2の態様に係る製造管理システムにおいて、検査装置(60)で検査が済んだ検査済部品(42)に記録された部品情報を読み取って製造管理統合コンピュータ(10)に送信するユビキタスコンピュータとしての検査済部品情報読取装置(22)、を更に備え、製造管理統合コンピュータ(10)は、検査済部品情報読取装置(22)から受信した部品情報に対応して予め記憶されている組立時の検査済部品(42)の向き及び姿勢を特定する組立図面情報とに基づいて、組立作業が適正になされているか否かを判断するように構成されている。
【0026】
この第4の態様に係る製造管理システムによれば、製造管理統合コンピュータ(10)は、検査済部品情報読取装置(22)から受信した部品情報に対応して予め記憶されている組立時の検査済部品(42)の向き及び姿勢を特定する組立図面情報とに基づいて、組立作業が適正になされているか否かを判断するので、組立工程における組立ミスを防止できる。
【0027】
【発明の実施の形態】
以下、本発明の実施の形態を、図面を参照しながら詳細に説明する。
【0028】
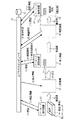
図1は、本発明の実施の形態に係る製造管理システムの構成を示すブロック図である。この製造管理システムは、工場内に設置された製造管理統合コンピュータ10、ユビキタスコンピュータとしての部品情報読取装置であるバーコード読取装置20、ユビキタスコンピュータとしての加工部品情報読取装置であるバーコード読取装置21、ユビキタスコンピュータとしての検査済部品情報読取装置であるバーコード読取装置22、工作機械30、検査装置60、部品搬送路70、加工部品搬送路71及び検査済部品搬送路72から構成されている。
【0029】
製造管理統合コンピュータ10は、詳細は図示を省略するが、工場内の複数位置に分散設置され、ネットワークで接続された複数のコンピュータから構成されている。複数のコンピュータとしては、パーソナルコンピュータ、ウェアラブルコンピュータ、ワークステーション、サーバコンピュータ、汎用コンピュータ等の種々のコンピュータを用いることができる。ユーザは、複数のコンピュータの何れからでも何時でも製造管理システムにアクセスできる。一方、製造管理統合コンピュータ10からも作業ミス発生時にはユーザに対し画面表示や音声により注意喚起を行える。この製造管理統合コンピュータ10は、バーコード読取装置20、21及び22、工作機械30、検査装置60、部品搬送路70、加工部品搬送路71及び検査済部品搬送路72との間で無線による通信を行う機能を備えている。
【0030】
この製造管理統合コンピュータ10には、複数のコンピュータの全てが共有するデータベース11が接続されている。このデータベース11には、部品情報、加工情報、図面寸法情報、検査位置指示情報、組立図面情報といった種々の情報が格納されている。
【0031】
部品情報は、工場内で加工する部品に付された部品番号、部品の仕様が記載された図面の番号といった部品に関する情報である。加工情報は、工作機械30による加工手順が記述された加工プログラムである。図面寸法情報は、加工部品41の外形寸法を表す情報である。検査位置指示情報は、検査装置60に対して加工部品41の検査位置を指示する検査プログラムである。組立図面情報は、組立時の向きや姿勢を特定する情報である。
【0032】
バーコード読取装置20は、加工される前の部品40、つまり素材の所定位置に貼付されたラベル又はタグに印刷されたバーコード50を読み取る。このバーコード読取装置20は、製造管理統合コンピュータ10との間で通信を行う機能を備えている。バーコード50には、部品情報が記録されている。このバーコード読取装置20は、製造管理統合コンピュータ10からの照会に応答して、部品40に貼付されたラベル又はタグに印刷されたバーコード50を読み取って製造管理統合コンピュータ10に送る。
【0033】
なお、バーコード50は、部品40の所定位置に直接形成することができる。例えば、バーコード50は、バーコード状の幾何学パターンを蛍光塗料や磁気的な方法等により部品の所定位置に塗布ないし着磁することにより形成することができる。この構成によれば、ラベルやタグを部品40の所定位置に貼付する手間を省くことができ、生産性を向上させることができる。後述するバーコード51及び52についても同様である。
【0034】
工作機械30は、複数の工作機械(以下では、複数の工作機械の各々に言及する場合を除き工作機械30で代表して説明する)から構成されている。工作機械30は、製造管理統合コンピュータ10との間で通信を行う機能を備えている。加工される前の部品40は、部品搬送路70を搬送され、複数の工作機械の中から製造管理統合コンピュータ10によって選択された1つの工作機械にセットされる。工作機械30は、製造管理統合コンピュータ10から送信されてくる加工情報に従ってセットされた部品40を加工する。
【0035】
この工作機械30で加工された加工部品41には、バーコード51が印刷されたラベル又はタグが貼付される。バーコード51には、上述した部品情報に加え工程進捗情報が記録される。工程進捗情報は、加工部品41が何れの段階まで加工が終了したかを表す情報である。また、複数の工作機械の各々は、自己の稼働状況を表す稼働状況情報を製造管理統合コンピュータ10に送る。
【0036】
なお、部品40に貼付されたラベル又はタグに印刷されたバーコード51は、工作機械30で部品40が加工されることにより消失するが、部品情報は、加工が行われる前に、製造管理統合コンピュータ10に送られているので、加工が進捗するのに伴って消失しても問題はない。
【0037】
検査装置60は、複数の検査装置(以下では、複数の検査装置の各々に言及する場合を除き検査装置60で代表して説明する)から構成されている。検査装置60は、製造管理統合コンピュータ10との間で通信を行う機能を備えている。加工された後のラベル又はタグが貼付された加工部品41は、加工部品搬送路71を搬送され、複数の検査装置の中から製造管理統合コンピュータ10によって選択された1つの検査装置にセットされる。
【0038】
この検査装置30は、製造管理統合コンピュータ10から送信されてくる検査位置指示情報(検査プログラム)に従って、セットされた加工部品41を検査する。そして、検査結果を表す検査結果情報を製造管理統合コンピュータ10に送る。製造管理統合コンピュータ10は、検査装置60からの検査結果情報とデータベース11に格納されている図面寸法情報とを比較・照合して合否判定を行う。あるいは製造管理統合コンピュータ10は合否判定には直接関与せず合否判定結果の監視を専らとし検査結果情報や図面情報をもとに判定結果を常時監視し誤りがあれば作業者にこれを通知する。この合否判定の結果に基づいて良品と不良品とが選別される。
【0039】
この検査装置60での検査において良品と反転された検査済部品42には、バーコード52が印刷されたラベル又はタグが貼付される。バーコード52には、上述した部品情報及び工程進捗情報とが記録される。そして、検査済部品42は、検査済部品搬送路72によって組立場に送られる。また、複数の検査装置の各々は、自己の稼働状況を表す稼働状況情報を製造管理統合コンピュータ10に送る。
【0040】
なお、検査結果情報と図面寸法情報とを比較・照合して合否判定を行う機能は、製造管理統合コンピュータ10ではなく、検査装置60が有するように構成できる。この場合、図面寸法情報は、検査に先だってデータベース11から検査装置60に送信される。
【0041】
組立場には、バーコード読取装置22、組立治具(図示しない)及びモニタ装置(図示しない)が設置されている。バーコード読取装置22は、検査済部品42に貼付されたラベル又はタグに印刷されたバーコード52を読み取って製造管理統合コンピュータ10に送る。組立治具は、製造管理統合コンピュータ10との間で通信を行う機能を備えている。モニタ装置は、製造管理統合コンピュータ10からのメッセージを映像及び音声で出力する。
【0042】
次に、上記のように構成される本発明の実施の形態に係る製造管理システムの動作を、図1を参照しながら説明する。
【0043】
先ず、加工工程における動作を説明する。製造管理統合コンピュータ10は、バーコード読取装置20を介して、部品搬送路70を搬送されてくる部品40を監視している。具体的には、製造管理統合コンピュータ10は、所定周期でバーコード読取装置20に照会を行う(ステップ(1))。バーコード読取装置20は、部品40が視野に入ってくると、その部品40に貼付されているバーコード50を読み取り、部品情報として製造管理統合コンピュータ10に送信する(ステップ(2))。
【0044】
次いで、製造管理統合コンピュータ10は、複数の工作機械から稼働状況情報を受信し、現時点で加工が行われていなかったり、まもなく加工が終了する工作機械を検知し、この検知結果に基づいて、複数の工作機械の中から部品40の加工工程を進める上で最適な1つの工作機械を選択する。部品40は、選択された工作機械が設置されている場所まで部品搬送路70を搬送され、その工作機械にセットされる。
【0045】
これにより、工場内に複数設置さた工作機械の稼働率を高めることができ、生産性の向上を図ることができる。なお、複数の工作機械の中から製造管理統合コンピュータ10によって選択された工作機械を点灯によって示す表示器を備え、作業員が表示器が点灯している工作機械に部品40を運搬するように構成することもできる。この構成によれば、部品搬送路70は不要になる。
【0046】
次いで、製造管理統合コンピュータ10は、バーコード読取装置20から受信した部品情報に対応する加工情報をデータベース11から取り出し、選択された工作機械に送信する(ステップ(3))。これにより、選択された工作機械は、加工情報、つまり加工プログラムに従って動作し、部品40の加工を行う(ステップ(4))。この選択された工作機械による加工によって加工部品41が製造される。以上の加工工程が完了すると、加工部品41には、部品情報及び工程進捗情報が記録されたバーコード51が印刷されたラベル又はタグが貼付され、加工部品搬送路71に送出される。
【0047】
以上説明したように、加工工程においては、工場内に設置され工場内で加工される各種部品に関する加工情報を有する製造管理統合コンピュータ10を介して、加工前の部品40(厳密にはバーコード読取装置20)と工作機械30との間で情報の交換が行われる。従って、部品40を工作機械30にセットするだけで、部品40から製造管理統合コンピュータ10に部品情報が伝えられ、製造管理統合コンピュータ10から部品40の加工情報が工作機械30に送信され、工作機械30において所定の加工手順に従って自動的に加工が行われる。
【0048】
これにより、加工工程では人が介在する余地がないので、部品40の取り違えによる加工ミスの発生を防止することができる。また、加工プログラムは、製造管理統合コンピュータ10から工作機械30に送信されるで、加工部品の仕様の変更に伴う加工プログラムの変更やその動作確認といった煩雑でミスが発生しやすい作業を工作機械30上で行う必要がなく、生産性を向上させることができる。なお、製造管理統合コンピュータ10は加工工程の制御には直接関与せず作業の監視を専らとし部品情報や図面情報をもとに判定結果を常時監視し誤りがあれば作業者にこれを通知するという製造管理統合コンピュータ10を使った別の利用方法があることは言うまでもない。
【0049】
次に、検査工程における動作を説明する。製造管理統合コンピュータ10は、バーコード読取装置21を介して、加工部品搬送路71を搬送されてくる加工部品41を監視している。具体的には、製造管理統合コンピュータ10は、所定周期でバーコード読取装置21に照会を行う(ステップ(5))。バーコード読取装置21は、加工部品41が視野に入ってくると、その加工部品41のバーコード51を読み取り、部品情報及び工程進捗情報を製造管理統合コンピュータ10に送信する(ステップ(6))。
【0050】
次いで、製造管理統合コンピュータ10は、複数の検査装置から稼働状況情報を受信し、現時点で検査が行われていなかったり、まもなく検査が終了する検査装置を検知し、この検知結果と工程進捗情報とに基づいて、複数の検査装置の中から加工部品41の検査工程を進める上で最適な1つの検査装置を選択する。加工部品41は、選択された検査装置が設置されている場所まで加工部品搬送路71を搬送され、その検査装置にセットされる。
【0051】
これにより、工場内に複数設置さた検査装置の稼働率を高めることができ、生産性の向上を図ることができる。なお、複数の工作機械の中から製造管理統合コンピュータ10によって選択された検査装置を点灯によって示す表示器を備え、作業員が表示器が点灯している検査装置に加工部品41を運搬するように構成することもできる。この構成によれば、加工部品搬送路71は不要になる。
【0052】
次いで、製造管理統合コンピュータ10は、バーコード読取装置21から受信した部品情報に対応する検査位置指示情報をデータベース11から取り出し、選択された検査装置に送信する(ステップ(7))。これにより、選択された検査装置は、検査位置指示情報、つまり検査プログラムに従って加工部品41を検査し、検査結果を製造管理統合コンピュータ10に送信する(ステップ(8))。製造管理統合コンピュータ10は、この検査結果に基づいて加工部品41の合否判定を行う(ステップ(9))。この合否判定で合格と判定された加工部品41には、部品情報及び工程進捗情報が記録されたバーコード52が印刷されたラベル又はタグが貼付され、検査済部品42として検査済部品搬送路72送出される。
【0053】
以上説明したように、検査工程においては、工場内に設置され工場内で加工される各種部品に関する加工情報を記録した製造管理統合コンピュータ10を介して、加工が済んだ加工部品41(厳密にはバーコード読取装置21)と検査装置60との間で情報の交換が行われる。従って、加工部品41を検査装置60にセットするだけで、加工部品41から製造管理統合コンピュータ10に部品情報が伝えられ、製造管理統合コンピュータ10から加工部品41の検査位置指示情報が検査装置60に送信され、検査装置60で検査した寸法が図面寸法情報で規定された寸法になっているか否かが自動的に判定される。これにより、検査工程では人の介在する余地がないので、検査ミスの発生を防止することができる。また、検査業務を自動化することにより業務の効率化を図ることができる。なお、製造管理統合コンピュータ10は検査工程には直接関与せず検査結果の監視を専らとし部品情報や図面情報をもとに判定結果を常時監視し誤りがあれば作業者にこれを通知するという製造管理統合コンピュータ10を使った別の利用方法があることは言うまでもない。
【0054】
次に、組立工程における動作を説明する。製造管理統合コンピュータ10は、バーコード読取装置22を介して、検査済部品搬送路72を搬送されてくる検査済部品42を監視している。具体的には、製造管理統合コンピュータ10は、所定周期でバーコード読取装置22に照会を行う(ステップ(10))。バーコード読取装置22は、検査済部品42が視野に入ってくると、その検査済部品42のバーコード52を読み取り、部品情報及び工程進捗情報を製造管理統合コンピュータ10に送信する(ステップ(11))。
【0055】
製造管理統合コンピュータ10は、バーコード読取装置22から受信したバーコード52に記録されている検査済部品42の部品情報に従って、組立場に搬送されてきた検査済部品42を認識する。そして、データベース11に組立図面情報として格納されている組立図中のどの部品であるかを把握する。また、製造管理統合コンピュータ10は、組立冶具と検査済部品42、又は組立作業における検査済部品42同士の相対位置関係(例えば位置・姿勢、向き等)を検知する。
【0056】
そして、製造管理統合コンピュータ10は、検知された相対位置関係を示す情報と、予めデータベース11に格納されている組立図面情報とを比較・照合し、組立作業が適正になされているか否かを判断する。そして、適正になされていないことが判断されると、その旨をモニタ装置を介して映像、音声等により作業者に伝える。
【0057】
このように、加工及び検査を終えた検査済部品42同士を組み立てる段階において、検査済部品42の組立に関する組立図面情報をデータベース11に格納した製造管理統合コンピュータ10で組立を監視させることにより、誤った組立てがなされた場合や、組立上重要な作業(例えばグリースの塗布、フラッシングによる切削屑の除去等)がなされていない場合、作業者に注意喚起が行われる。その結果、組立ミスの発生を防止でき、組立ミスが検知されずに出荷されてしまうことでメーカ及びユーザが被る損害発生を未然に防止できる。
【0058】
なお、上述した実施の形態では、工作機械30による1回の加工により加工工程が完了し、また、検査装置60による1回の検査により検査工程が完了するものとしたが、加工工程では複数種類の工作機械を順次通過することにより複数回の加工が行われ、検査工程では複数種類の検査装置を順次通過することにより複数回の検査が行われるように構成できる。この場合、各工作機械の動作は上述した工作機械30の動作と同じであり、また、各検査装置の動作は上述した検査装置60の動作と同じである。
【0059】
また、製造管理統合コンピュータ10とバーコード読取装置20、21及び22、工作機械30並びに検査装置60との間は無線により接続されているが、有線で接続するように構成することができる。
【0060】
また、部品40、加工部品41及び検査済部品42に付されたバーコード50、51及び52から部品情報等をバーコード読取装置20、21及び22でそれぞれ読み取る構成としたが、部品情報を送信できる例えばトランスポンダを部品40、加工部品41及び検査済部品42に付して部品情報等を送信するように構成することができる。
【0061】
また、図1に示した例では、部品40と工作機械30との間では情報の授受を直接行わず、全て製造管理統合コンピュータ10を経由して情報の授受を行っているが、部品40と工作機械30との間で部品情報を直接授受し、その部品40に合致した加工手順で工作機械30を動作させ、製造管理統合コンピュータ10はこの情報の授受を監視するように構成できる。
【0062】
また、図1に示した例では、加工部品41と検査装置60との間では情報の授受を直接行わず、全て製造管理統合コンピュータ10を経由して情報の授受を行っているが、加工部品41と検査装置60との間で情報を直接授受し、その加工部品41に合致した検査手順で検査装置60を動作させ、製造管理統合コンピュータ10はこの情報の授受を監視するように構成できる。
【0063】
【発明の効果】
以上詳述したように、本発明によれば、製造管理統合コンピュータは、ユビキタスコンピュータとしての部品情報読取装置から受信した部品情報に対応付けて記憶されている加工情報を工作機械に送信するので、工作機械は加工情報に従って自動的に加工を行うので、加工工程に人が介入する余地がない。その結果、加工工程における加工ミスを防止して生産性の向上を図ることができる製造管理システムを提供できる。
【0064】
また、本発明によれば、製造管理統合コンピュータは、ユビキタスコンピュータとしての加工部品情報読取装置から受信した部品情報に対応する検査位置指示情報を検査装置に送信し、検査装置は、検査位置指示情報で指示された位置を検査して該検査結果を表す検査結果情報を製造管理統合コンピュータに送信し、製造管理統合コンピュータは、検査装置から受信した検査結果情報に基づいて加工部品の合否判定を行うので、検査工程に人が介入する余地がない。その結果、検査工程における検査ミスを防止して業務の効率化を図ることができる製造管理システムを提供できる。
【0065】
また、本発明によれば、製造管理統合コンピュータは、部品を、複数の工作機械から受信した稼働状況を表す情報及びユビキタスコンピュータとしての部品情報読取装置から受信した工程進捗情報に基づいて決定された1つの工作機械に送り、また、複数の検査装置から受信した稼働状況を表す情報及びユビキタスコンピュータとしての加工部品情報読取装置から受信した加工部品工程進捗情報に基づいて決定された1つの検査装置に送るので、工作機械及び検査装置の稼働率を高めて生産性を向上させることができる製造管理システムを提供できる。
【0066】
更に、本発明によれば、製造管理統合コンピュータは、ユビキタスコンピュータとしての検査済部品情報読取装置から受信した部品情報に対応して予め記憶されている組立時の検査済部品の向き及び姿勢を特定する組立図面情報とに基づいて、組立作業が適正になされているか否かを判断するので、組立工程における組立ミスを防止できる製造管理システムを提供できる。
【図面の簡単な説明】
【図1】本発明の実施の形態に係る製造管理システムの構成を示すブロック図である。
【符号の説明】
10 製造管理統合コンピュータ
11 データベース
20、21、22 バーコード読取装置
30 工作機械
40 部品(素材)
41 加工部品
42 検査済部品
50、51、52 バーコード
60 検査装置
70 部品搬送路
71 加工部品搬送路
72 検査済部品搬送路
Claims (12)
- 部品を特定するための部品情報と前記部品を加工するための加工情報とを対応付けて記憶した製造管理統合コンピュータと、
部品に記録された部品情報を読み取って前記製造管理統合コンピュータに送信するユビキタスコンピュータとしての部品情報読取装置と、
前記製造管理統合コンピュータから受信した前記加工情報に従って部品を加工する工作機械、とを備え、
前記製造管理統合コンピュータは、前記部品情報読取装置から受信した前記部品情報に対応付けて記憶されている前記加工情報を前記工作機械に送信する、製造管理システム。 - 前記部品に記録された部品情報は、前記部品に付されたラベル又はタグに印刷されたバーコードで表されている、請求項1に記載の製造管理システム。
- 前記部品に記録された部品情報は、前記部品に印刷されたバーコードで表されている、請求項1に記載の製造管理システム。
- 前記加工情報は、前記工作機械を動作させる手順が記述された加工プログラムである、請求項1乃至3の何れか1項に記載の製造管理システム。
- 前記工作機械で加工された加工部品の位置であって、前記製造管理統合コンピュータから受信した検査位置指示情報によって指示された位置を検査する検査装置と、
前記加工部品に記録された部品情報を読み取って前記製造管理統合コンピュータに送信するユビキタスコンピュータとしての加工部品情報読取装置、とを更に備え、
前記製造管理統合コンピュータは、前記加工部品情報読取装置から受信した前記部品情報に対応する前記検査位置指示情報を前記検査装置に送信し、
前記検査装置は、前記検査位置指示情報で指示された位置を検査して該検査結果を表す検査結果情報を前記製造管理統合コンピュータに送信し、
前記製造管理統合コンピュータは、前記検査装置から受信した前記検査結果情報に基づいて前記加工部品の合否判定を行い、又は前記製造管理統合コンピュータは合否判定には直接関与せず検査作業の監視を専らとし前記検査結果情報をもとに作業員が行う合否判定に誤りがないか、常時監視し誤りがあれば作業者にこれを通知する、請求項1に記載の製造管理システム。 - 前記工作機械で加工された加工部品の位置であって、前記製造管理統合コンピュータから受信した検査位置指示情報によって指示された位置を検査する検査装置と、
前記加工部品に記録された部品情報を読み取って前記製造管理統合コンピュータに送信するユビキタスコンピュータとしての加工部品情報読取装置、とを更に備え、
前記製造管理統合コンピュータは、前記加工部品情報読取装置から受信した前記部品情報に対応する前記加工部品の検査位置指示情報を前記検査装置に送信し、
前記検査装置は、前記検査位置指示情報で指示された位置を検査して前記加工部品の合否判定を行い、又は前記製造管理統合コンピュータは合否判定には直接関与せず検査作業の監視を専らとし前記検査結果情報をもとに作業員が行う合否判定に誤りがないか、常時監視し誤りがあれば作業者にこれを通知する、請求項1に記載の製造管理システム。 - 前記加工部品に記録された部品情報は、前記加工部品に付されたラベル又はタグに印刷されたバーコードで表されている、請求項5又は6に記載の製造管理システム。
- 前記加工部品に記録された部品情報は、前記加工部品に印刷されたバーコードで表されている、請求項5又は6に記載の製造管理システム。
- 前記検査位置指示情報は、前記検査装置を動作させる手順が記述された検査プログラムである、請求項5乃至8の何れか1項に記載の製造管理システム。
- 前記部品を搬送する部品搬送路、を更に備え、
前記工作機械は、自己の稼働状況を表す情報を前記製造管理統合コンピュータに送信する複数の工作機械から成り、
前記部品には、更に自己の工程の進捗状況を表す工程進捗情報が記録され、
前記部品情報読取装置は、更に前記工程進捗情報を読み取って前記製造管理統合コンピュータに送信し、
前記製造管理統合コンピュータは、前記部品を、前記複数の工作機械から受信した前記稼働状況を表す情報及び前記部品情報読取装置から受信した前記工程進捗情報に基づいて決定された1つの工作機械に送るように前記部品搬送路を制御、又は前記製造管理統合コンピュータは経路制御には直接関与せず実際に選定される経路が正しい経路であるかの監視を専らとし、人手により搬送がなされる場合には経路を作業者に通知したり、作業者が間違った経路を選択した場合にはこれを作業者に通知する、請求項5に記載の製造管理システム。 - 前記加工部品を搬送する加工部品搬送路、を更に備え、
前記検査装置は、自己の稼働状況を表す情報を前記製造管理統合コンピュータに送信する複数の検査装置から成り、
前記加工部品には、更に自己の工程の進捗状況を表す加工部品工程進捗情報が記録され、
前記加工部品情報読取装置は、更に前記加工部品工程進捗情報を読み取って前記製造管理統合コンピュータに送信し、
前記製造管理統合コンピュータは、前記加工部品を、前記複数の検査装置から受信した前記稼働状況を表す情報及び前記加工部品情報読取装置から受信した前記加工部品工程進捗情報に基づいて決定された1つの検査装置に送るように前記加工部品搬送路を制御、又は前記製造管理統合コンピュータは経路制御には直接関与せず実際に選定される経路が正しい経路であるかの監視を専らとし、人手により搬送がなされる場合には経路を作業者に通知したり、作業者が間違った経路を選択した場合にはこれを作業者に通知する、請求項10に記載の製造管理システム。 - 前記検査装置で検査が済んだ検査済部品に記録された部品情報を読み取って前記製造管理統合コンピュータに送信するユビキタスコンピュータとしての検査済部品情報読取装置、を更に備え、
前記製造管理統合コンピュータは、前記検査済部品情報読取装置から受信した部品情報に対応して予め記憶されている組立時の前記検査済部品の向き及び姿勢を特定する組立図面情報とに基づいて、組立作業が適正になされているか否かを製造管理統合コンピュータが直接判断する場合や、又は、製造管理統合コンピュータは組立作業の監視を専らとし、作業員が行う組立作業に誤りがないか常時監視し誤りがあれば作業者にこれを通知する、請求項5に記載の製造管理システム。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002264990A JP2004102746A (ja) | 2002-09-11 | 2002-09-11 | 製造管理システム |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002264990A JP2004102746A (ja) | 2002-09-11 | 2002-09-11 | 製造管理システム |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004102746A true JP2004102746A (ja) | 2004-04-02 |
Family
ID=32264246
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002264990A Withdrawn JP2004102746A (ja) | 2002-09-11 | 2002-09-11 | 製造管理システム |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004102746A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007072545A1 (ja) | 2005-12-20 | 2007-06-28 | Technical Infra Logic Inc. | 情報認証ゲートウェイ、情報認証ゲートウェイを用いる情報取得システム及び情報取得方法 |
| JP2008225913A (ja) * | 2007-03-13 | 2008-09-25 | Fujitsu Ltd | 作業支援システム、作業支援装置および作業支援方法 |
| JP2009093583A (ja) * | 2007-10-12 | 2009-04-30 | Shinmei Ind Co Ltd | 作業内容指示システムおよび作業内容指示方法 |
| JP2009245832A (ja) * | 2008-03-31 | 2009-10-22 | Sanyo Electric Co Ltd | 情報記録システム、電池パックの製造方法、及び電池パック |
| KR101076141B1 (ko) | 2010-06-25 | 2011-10-21 | 건국대학교 산학협력단 | Rfid 태그용 스티커 제조장치 및 방법 |
| US11164150B1 (en) | 2020-12-11 | 2021-11-02 | Coupang Corp. | Electronic apparatus and information providing method thereof |
-
2002
- 2002-09-11 JP JP2002264990A patent/JP2004102746A/ja not_active Withdrawn
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007072545A1 (ja) | 2005-12-20 | 2007-06-28 | Technical Infra Logic Inc. | 情報認証ゲートウェイ、情報認証ゲートウェイを用いる情報取得システム及び情報取得方法 |
| JP2008225913A (ja) * | 2007-03-13 | 2008-09-25 | Fujitsu Ltd | 作業支援システム、作業支援装置および作業支援方法 |
| JP2009093583A (ja) * | 2007-10-12 | 2009-04-30 | Shinmei Ind Co Ltd | 作業内容指示システムおよび作業内容指示方法 |
| JP2009245832A (ja) * | 2008-03-31 | 2009-10-22 | Sanyo Electric Co Ltd | 情報記録システム、電池パックの製造方法、及び電池パック |
| KR101076141B1 (ko) | 2010-06-25 | 2011-10-21 | 건국대학교 산학협력단 | Rfid 태그용 스티커 제조장치 및 방법 |
| US11164150B1 (en) | 2020-12-11 | 2021-11-02 | Coupang Corp. | Electronic apparatus and information providing method thereof |
| JP2022093221A (ja) * | 2020-12-11 | 2022-06-23 | クーパン コーポレイション | 電子装置およびその情報提供方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10488840B2 (en) | Production control apparatus for controlling actual production information in production line and production system | |
| JP4670455B2 (ja) | 工程異常検知システム | |
| JP4439340B2 (ja) | 製造履歴管理システム | |
| JPH06143103A (ja) | 混流生産システムとそのシステムに使用されるパレット | |
| CN108713175A (zh) | 用于操作直通式加工机的方法以及直通式加工机 | |
| CN116457140B (zh) | 刀具搬送系统及其控制方法、以及计算机可读存储介质 | |
| JP2002512733A (ja) | 部品供給方法と部品配置データ作成方法、及びそれらを用いた電子部品実装装置 | |
| CN104907823B (zh) | 组装指示系统 | |
| US20100224014A1 (en) | Method of inspecting mount state of component | |
| JP2010102495A (ja) | 板材加工工程管理システム | |
| JP4440511B2 (ja) | 生産ライン作業指示システム | |
| JP2017220061A (ja) | 加工履歴検索システム | |
| JP5157367B2 (ja) | ワーク管理方法およびワーク管理システム | |
| CN113741366B (zh) | 生产控制方法 | |
| JP2004167622A (ja) | 対基板作業ライン,それの管理方法およびプログラム | |
| JP4801512B2 (ja) | リワーク測定システム及びその測定方法 | |
| CN111511113A (zh) | 电路板加工系统、装置及方法 | |
| KR101859869B1 (ko) | 자동화 방식 제품 솔더링 장치 및 방법 | |
| JP2007042019A (ja) | 生産システム | |
| JP7585799B2 (ja) | 加工管理システム、加工管理方法及びプログラム | |
| JP3307701B2 (ja) | 製造経歴管理システム | |
| US4641250A (en) | Inspection workstation data entry method | |
| US20250332674A1 (en) | Machine tool | |
| JP3307702B2 (ja) | 製造経歴管理システム | |
| JP5370653B2 (ja) | ワークの移動軌跡表示方法及び表示装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Application deemed to be withdrawn because no request for examination was validly filed |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20060110 |