JP2004114231A - ゴムタイヤ材料の切断装置及び切断方法 - Google Patents
ゴムタイヤ材料の切断装置及び切断方法 Download PDFInfo
- Publication number
- JP2004114231A JP2004114231A JP2002280737A JP2002280737A JP2004114231A JP 2004114231 A JP2004114231 A JP 2004114231A JP 2002280737 A JP2002280737 A JP 2002280737A JP 2002280737 A JP2002280737 A JP 2002280737A JP 2004114231 A JP2004114231 A JP 2004114231A
- Authority
- JP
- Japan
- Prior art keywords
- rubber tire
- tire material
- cutting
- cutter
- cut
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims description 9
- 239000000463 material Substances 0.000 claims abstract description 117
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 7
- 229920001875 Ebonite Polymers 0.000 description 4
- 238000007796 conventional method Methods 0.000 description 4
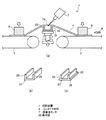
- 230000003028 elevating effect Effects 0.000 description 4
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000002474 experimental method Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 1
Images



Landscapes
- Tyre Moulding (AREA)
Abstract
【課題】ゴムタイヤ材料に張力を与えるとともにゴムタイヤ材料を支持する支持手段を備え、ゴムタイヤ材料の切断位置を外してゴムタイヤ材料を支持しカッタでゴムタイヤ材料を切断する切断装置を提供する。
【解決手段】入側コンベア2及び出側コンベア3上へ送られたゴムタイヤ材料4の前後を押付け部材9により押付け、受台21を上昇させてゴムタイヤ材料4に一定張力を加え、ゴムタイヤ材料4は中間部を受台21の2列の平行な条材部22,22で支持し、条材部22,22間のゴムタイヤ材料4の下面に空間を保つ。この状態のもとで、超音波カッタ7により条材部22,22の間でゴムタイヤ材料4を矢印B方向に切断すると、後部側ゴムタイヤ材料4の先端切り口部にはカッタ刃先7aによる押え圧縮変形が生じなくなる。
【選択図】 図1
【解決手段】入側コンベア2及び出側コンベア3上へ送られたゴムタイヤ材料4の前後を押付け部材9により押付け、受台21を上昇させてゴムタイヤ材料4に一定張力を加え、ゴムタイヤ材料4は中間部を受台21の2列の平行な条材部22,22で支持し、条材部22,22間のゴムタイヤ材料4の下面に空間を保つ。この状態のもとで、超音波カッタ7により条材部22,22の間でゴムタイヤ材料4を矢印B方向に切断すると、後部側ゴムタイヤ材料4の先端切り口部にはカッタ刃先7aによる押え圧縮変形が生じなくなる。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明はタイヤ成形設備等で使用されるゴムタイヤ材料の切断装置と切断方法に関する。
【0002】
【従来の技術】
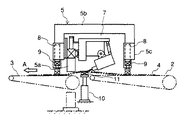
タイヤ成形設備等への材料供給系には、ゴムタイヤ材料をタイヤ一本分の長さに切断する切断装置を用いる場合がある。この切断装置の一つとして、超音波カッタを使用してゴムタイヤ材料を切断する装置が用いられている(例えば、特許文献1参照。)。図3は従来の技術に係る切断装置の概要を示す平面図、図4は図3のIV〜IV矢視図、図5は従来の技術に係るゴムタイヤ材料切断装置の昇降式受台部分付近の側面図、図6は図5の機構を設けた装置により切断されたゴムタイヤ材料の切り口形状を示す側面図である。
【0003】
図3において、1は左右方向に沿ってゴムタイヤ材料を切断するよう設けられた切断装置、2,3は切断装置1の中央部下方で切断装置と直交する方向に入側(図3の下側)と出側(図3の上側)に連続的に配置した入側コンベア及び出側コンベア、4は入側コンベア2及び出側コンベア3に乗せて図3の下側から上側へ送られるゴムタイヤ材料である。
【0004】
図3及び図4において、切断装置1は、入側コンベア2及び出側コンベア3を幅方向に跨いで設けた門型固定フレーム5a、固定フレーム5aに固定支持して入側コンベア2と出側コンベア3の中心線位置に対向させた前後方向(図3の上下方向)の門型フレーム5b、門型フレーム5bの脚部端に中間部を固着して入側コンベア2及び出側コンベア3と対向させた幅方向の一対の横フレーム5cからなる本体フレーム5と、固定フレーム5aの桁部分を軌条及び支持部としラックギヤ又は駆動スプロケットチェーン等の横行機構6により門型フレーム5b内空間部を左右に移動可能に設けた超音波カッタ7と、一対の横フレーム5c内から下へエアーシリンダ8等により出入移動しゴムタイヤ材料4を入側コンベア2及び出側コンベア3へ押付ける弾性材製のビーム状押付け部材9と、入側コンベア2と出側コンベア3の間でシリンダ10等により昇降されるビーム状のゴムタイヤ材料受台11とで構成されている。
【0005】
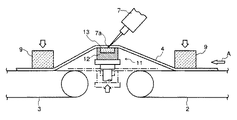
図5に示すように、従来、昇降式のゴムタイヤ材料受台11は、ステンレス製等のビーム12の上面に硬質ゴム13をフラットに埋めこみ形成してゴムタイヤ材料4を支持するようにし、前記超音波カッタ7のカッタ刃先7aが受台11の硬質ゴム13部上でゴムタイヤ材料4を切断するようにしている。
【0006】
なお、図3、図4、図5中で矢印Aはゴムタイヤ材料4のコンベア送り方向、図3中で矢印Bは超音波カッタ7の送り(切断)方向である。
【0007】
この切断装置1によるゴムタイヤ材料4の切断は、図4、図5で示す昇降式受台11を入側コンベア2及び出側コンベヤ3と同じ鎖線高さに下げた状態でゴムタイヤ材料4を設定された長さ矢印A方向に送り、押付け部材9を降下してゴムタイヤ材料4を入側コンベア2面及び出側コンベヤ3面へ押付け、受台11を実線で示すような一定高さ位置に上昇してゴムタイヤ材料4に一定張力を与え、超音波カッタ7のカッタ刃先7aを受台11上の硬質ゴム13面に沿わせて矢印B方向(図3)へ移動させる方法で行う。このとき、ゴムタイヤ材料4に与える一定の張力で材料の持つ癖と歪が矯正されることにより、ゴムタイヤ材料4が超音波カッタ7で容易に確実に切断されるようになる。
【0008】
【特許文献1】特開平5−278148号公報(第1図)
【0009】
【発明が解決しようとする課題】
ところが、この方法及び装置による場合、図5で示すゴムタイヤ材料4の切断時にカッタ7のカッタ刃先7a下面が切断された後部側材料先端部を硬質ゴム13面に押付けて圧縮する作用を生じ、その結果、図6で示すように切断された後部側のゴムタイヤ材料4先端切断部が凹曲状に変形し、製品の品質に影響を及ぼす問題がある。本発明は、上述した問題を解決し、高精度でゴムタイヤ材料を切断可能な方法及び装置を提供することを課題とした。
【0010】
【課題を解決するための手段】
上記課題を解決するために、請求項1に記載の本発明は、ゴムタイヤ材料の長さ方向に一定の張力を与えカッタで前記ゴムタイヤ材料を所定長さに切断するゴムタイヤ材料の切断装置であって、前記ゴムタイヤ材料に張力を与えるとともに前記ゴムタイヤ材料を支持する支持手段を備え、前記支持手段が前記カッタによる前記ゴムタイヤ材料の切断位置を外して前記ゴムタイヤ材料を支持するように構成されたことを特徴とする。
【0011】
上記構成によれば、コンベア上へ送られたゴムタイヤ材料の前後を押付け部材によりコンベア面に押付け、支持手段を上昇させてゴムタイヤ材料に一定張力を加え、この状態のもとで、カッタによりゴムタイヤ材料を支持手段の支持位置を外れた位置で切断すると、切断されたゴムタイヤ材料の端は撓み自由になり、後部側ゴムタイヤ材料の先端切り口部にはカッタ刃先による押え圧縮変形が生じなくなる。
【0012】
また、上記課題を解決するために、請求項2に記載の本発明は、請求項1に記載のゴムタイヤ材料の切断装置において、前記カッタが超音波カッタであることを特徴とする。
【0013】
上記構成によれば、超音波カッタを使用しているゴムタイヤ材料の切断装置にも適用することができる。
【0014】
また、上記課題を解決するために、請求項3に記載の本発明は、請求項1又は2に記載のゴムタイヤ材料の切断装置において、前記支持手段が複数の平行な条材を有することを特徴とする。
【0015】
上記構成によれば、ゴムタイヤ材料の切断位置の前後を平行な条材で挟むように支持することにより、切断時のゴムタイヤ材料に掛かる荷重を切断位置の前後で略均等にして切断することができる。
【0016】
また、上記課題を解決するために、請求項4に記載の本発明は、請求項1乃至3のいずれかに記載のゴムタイヤ材料の切断装置において、前記支持手段がC型、L型またはH型の型材であることを特徴とする。
【0017】
上記構成によれば、ゴムタイヤ材料の厚さに応じて実験により求めた適切な型材を選択することができる。
【0018】
また、上記課題を解決するために、請求項5に記載の本発明の方法は、請求項1乃至4のいずれかに記載のゴムタイヤ材料の切断装置において、前記ゴムタイヤ材料を前記支持手段で支持し、前記カッタが前記ゴムタイヤ材料の支持位置を外して切断することを特徴とする。
【0019】
上記方法によれば、コンベア上へ送られたゴムタイヤ材料の前後を押付け部材によりコンベア面に押付け、支持手段を上昇させてゴムタイヤ材料に一定張力を加え、この状態のもとで、カッタによりゴムタイヤ材料を支持手段の支持位置を外れた位置で切断すると、切断されたゴムタイヤ材料の端は撓み自由になり、後部側ゴムタイヤ材料の先端切り口部にはカッタ刃先による押え圧縮変形が生じなくなる。
【0020】
【発明の実施の形態】
以下、本発明の実施の形態を図に従って詳細に説明する。図1は本発明の実施例にかかるゴムタイヤ材料切断装置の昇降式受台部分付近の側面図と受台の斜視説明図、図2は図1の機構を設けた装置により切断されたゴムタイヤ材料の切り口形状を示す側面図である。なお、図1乃至図6において、同じ構成の部分には同一の符号を付し、それらについての重複する説明は省略する。
【0021】
本発明では、切断時にゴムタイヤ材料に一定張力を与える昇降式受台を2列の平行な条材部でゴムタイヤ材料と接するように構成し、材料切断ラインの前後を2列の平行な条材で押上げ支持した状態のもとで、超音波カッタにより条材部の間の部分でゴムタイヤ材料の切断を行う。
【0022】
図1(a)において、21は間隔をおいた2列の平行な条材部22を含む一体型の昇降式受台である。受台21は、図1(b)に示すようにステンレス製等の2列の平行な条材部22を含むU型断面形、または図1(c)に示すように平板23上に2列の平行な条材部22を設けた断面形などに構成できる。
【0023】
図1では、押付け部材9を降下してゴムタイヤ材料4を入側コンベア2面と出側コンベア3面に押付け、受台21でゴムタイヤ材料4を押上げ、ゴムタイヤ材料4に一定張力を与えた状態を示しており、この状態で受台21の条材部21〜21の間の部分で超音波カッタ7によりゴムタイヤ材料4の切断を行うに構成する。
【0024】
受台21は、例示した形状に限定されず、更に他の形状に構成されて良いものである。また、切断装置の他の部分は、従来の装置と同様に構成されて良く、図1の構成の受台21を、図3、図4の切断装置中に組込んで切断装置を構成することができる。
【0025】
この構成によれば、入側コンベア2及び出側コンベア3上へ送られたゴムタイヤ材料4の前後を押付け部材9により入側コンベア2面及び出側コンベア3面に押付け、受台21を上昇させてゴムタイヤ材料4に一定張力を加えた場合、ゴムタイヤ材料4は中間部を受台21の2列の平行な条材部22,22で支持され、条材部22,22間のゴムタイヤ材料4の下面には空間が保たれる。この状態のもとで、超音波カッタ7により条材部22,22の間でゴムタイヤ材料4を矢印B方向に切断すると、切断されたゴムタイヤ材料4の端は空間部内に撓み自由になり、後部側ゴムタイヤ材料4の先端切り口部にはカッタ刃先7aによる押え圧縮変形が生じなくなる。
【0026】
ゴムタイヤ材料4の厚さはタイヤサイズにより異なるため、ゴムタイヤ材料4厚さに応じて実験的に適した条材部22,22間隔に形成した受台21を用いることにより、全てのタイヤサイズのゴムタイヤ材料4切断に押え圧縮変形を回避した高精度の切断を行うことが可能である。
【0027】
図2は、この方式で切断されたゴムタイヤ材料4の切り口形状を示し、全てのタイヤサイズの材料4切断に安定した一様な成果を挙げることができる。
【0028】
【発明の効果】
以上説明したように、請求項1の本発明によれば、カッタによりゴムタイヤ材料を支持手段の支持位置を外れた位置で切断すると、切断されたゴムタイヤ材料の端は撓み自由になり、後部側ゴムタイヤ材料の先端切り口部にはカッタ刃先による押え圧縮変形が生じなくなる。
【0029】
また、請求項2の本発明によれば、超音波カッタを使用している従来のゴムタイヤ材料の切断装置にも適用することができる。
【0030】
また、請求項3の本発明によれば、ゴムタイヤ材料の切断位置の前後を平行な条材で挟んで支持することにより、切断時のゴムタイヤ材料に掛かる荷重を前後で略均等に切断することができ、圧縮変形を回避した高精度の切断を行うことが可能である。
【0031】
また、請求項4の本発明によれば、ゴムタイヤ材料の厚さに応じて実験により求めた適切な市販の型材を選択し、安価な型材を使用することができる。
【0032】
また、請求項5の本発明の方法によれば、カッタによりゴムタイヤ材料を支持手段の支持位置を外れた位置で切断すると、切断されたゴムタイヤ材料の端は撓み自由になり、後部側ゴムタイヤ材料の先端切り口部にはカッタ刃先による押え圧縮変形が生じなくなって、圧縮変形を回避した高精度の切断を行うことができる。
【図面の簡単な説明】
【図1】本発明の実施例にかかるゴムタイヤ材料切断装置の昇降式受台部分付近の側面図及び受台の斜視説明図で、(a)は昇降式受台部分付近の側面図、(b)は受台の一例の斜視説明図、(c)は受台の他例の斜視説明図。
【図2】本発明の実施の態様に係る図1の機構を設けた装置により切断されたゴムタイヤ材料の切り口形状を示す側面図。
【図3】従来の技術に係る切断装置の概要を示す平面図。
【図4】従来の技術に係る図3のIV〜IV矢視図。
【図5】従来の技術に係るゴムタイヤ材料切断装置の昇降式受台部分付近の側面図。
【図6】従来の技術に係る図5の機構を設けた装置により切断されたゴムタイヤ材料の切り口形状を示す側面図。
【符号の説明】
1…切断装置
4…ゴムタイヤ材料
7…超音波カッタ
22…条材部
Claims (5)
- ゴムタイヤ材料の長さ方向に一定の張力を与えカッタで前記ゴムタイヤ材料を所定長さに切断するゴムタイヤ材料の切断装置であって、前記ゴムタイヤ材料に張力を与えるとともに前記ゴムタイヤ材料を支持する支持手段を備え、前記支持手段が前記カッタによる前記ゴムタイヤ材料の切断位置を外して前記ゴムタイヤ材料を支持するように構成されたことを特徴とするゴムタイヤ材料の切断装置。
- 前記カッタが超音波カッタであることを特徴とする請求項1に記載のゴムタイヤ材料の切断装置。
- 前記支持手段が複数の平行な条材を有することを特徴とする請求項1又は2に記載のゴムタイヤ材料の切断装置。
- 前記支持手段がC型、L型またはH型の型材であることを特徴とする請求項1乃至3のいずれかに記載のゴムタイヤ材料の切断装置。
- 請求項1乃至4のいずれかに記載のゴムタイヤ材料の切断装置において、前記ゴムタイヤ材料を前記支持手段で支持し、前記カッタが前記ゴムタイヤ材料の支持位置を外して前記ゴムタイヤ材料を切断することを特徴とするゴムタイヤ材料の切断方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002280737A JP2004114231A (ja) | 2002-09-26 | 2002-09-26 | ゴムタイヤ材料の切断装置及び切断方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002280737A JP2004114231A (ja) | 2002-09-26 | 2002-09-26 | ゴムタイヤ材料の切断装置及び切断方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004114231A true JP2004114231A (ja) | 2004-04-15 |
Family
ID=32275363
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002280737A Withdrawn JP2004114231A (ja) | 2002-09-26 | 2002-09-26 | ゴムタイヤ材料の切断装置及び切断方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004114231A (ja) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008126368A (ja) * | 2006-11-21 | 2008-06-05 | Ichikin Kogyosha:Kk | 切断装置 |
| WO2010048934A1 (de) * | 2008-10-27 | 2010-05-06 | Harburg-Freudenberger Maschinenbau Gmbh | Verfahren und vorrichtung zum schneiden |
| CN101890733A (zh) * | 2010-07-07 | 2010-11-24 | 珠海天威飞马打印耗材有限公司 | 一种刮刀片切断装置和方法 |
| CN108326928A (zh) * | 2017-12-26 | 2018-07-27 | 江苏江昕轮胎有限公司 | 一种自动胎坯切割机 |
| CN111673824A (zh) * | 2020-06-28 | 2020-09-18 | 广州形银科技有限公司 | 一种环保橡胶加工用切割设备 |
| JP2020183003A (ja) * | 2019-05-08 | 2020-11-12 | 住友ゴム工業株式会社 | ゴムシートの切断装置および切断方法 |
| CN112873384A (zh) * | 2021-04-01 | 2021-06-01 | 义乌市伟硕包装科技有限公司 | 一种epe珍珠棉包装材料成型裁切加工机械及方法 |
| WO2023176307A1 (ja) * | 2022-03-15 | 2023-09-21 | 株式会社フジシールインターナショナル | 切断装置およびラベルの製造方法 |
-
2002
- 2002-09-26 JP JP2002280737A patent/JP2004114231A/ja not_active Withdrawn
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008126368A (ja) * | 2006-11-21 | 2008-06-05 | Ichikin Kogyosha:Kk | 切断装置 |
| WO2010048934A1 (de) * | 2008-10-27 | 2010-05-06 | Harburg-Freudenberger Maschinenbau Gmbh | Verfahren und vorrichtung zum schneiden |
| CN101890733A (zh) * | 2010-07-07 | 2010-11-24 | 珠海天威飞马打印耗材有限公司 | 一种刮刀片切断装置和方法 |
| CN108326928A (zh) * | 2017-12-26 | 2018-07-27 | 江苏江昕轮胎有限公司 | 一种自动胎坯切割机 |
| CN108326928B (zh) * | 2017-12-26 | 2023-12-29 | 江苏江昕轮胎有限公司 | 一种自动胎坯切割机 |
| JP2020183003A (ja) * | 2019-05-08 | 2020-11-12 | 住友ゴム工業株式会社 | ゴムシートの切断装置および切断方法 |
| JP7250251B2 (ja) | 2019-05-08 | 2023-04-03 | 住友ゴム工業株式会社 | ゴムシートの切断装置および切断方法 |
| CN111673824A (zh) * | 2020-06-28 | 2020-09-18 | 广州形银科技有限公司 | 一种环保橡胶加工用切割设备 |
| CN112873384A (zh) * | 2021-04-01 | 2021-06-01 | 义乌市伟硕包装科技有限公司 | 一种epe珍珠棉包装材料成型裁切加工机械及方法 |
| WO2023176307A1 (ja) * | 2022-03-15 | 2023-09-21 | 株式会社フジシールインターナショナル | 切断装置およびラベルの製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6178830B2 (ja) | 少なくとも1つの押圧要素が2つ以上の異なる圧力レベルを加えるのに適している締圧装置を使用して、薄い金属シートを溶加材料なしで突合せ溶接するための方法及び装置 | |
| JPS6228097B2 (ja) | ||
| JPH07299520A (ja) | 円筒部品の製造方法および装置 | |
| JP2001047147A (ja) | 金型装置 | |
| JPH0751958A (ja) | 被覆材の木目込み装置 | |
| CN209811567U (zh) | 一种可调式薄板激光切割装置 | |
| KR20150002436A (ko) | 취성 재료 기판의 브레이크 공구 및 받침지그 | |
| JP3317875B2 (ja) | 薄板シートの加工用保持装置及び保持方法 | |
| CN106182152A (zh) | 复合基板的分割方法及分割装置 | |
| KR101620742B1 (ko) | 클램핑장치 및 이를 포함하는 절단기 | |
| JP2002018527A (ja) | 曲げ加工法及び装置 | |
| CN215845966U (zh) | 一种对钢板剪切表面进行保护的装置 | |
| KR101060976B1 (ko) | 압연 설비의 압연 제품용 검사 시스템 | |
| JP2731023B2 (ja) | リード端子の製造装置 | |
| KR20150108737A (ko) | 브레이크 장치 | |
| JP2010126391A (ja) | 基板の分割装置および基板の分割方法 | |
| JP2005247599A (ja) | 板ガラス切断方法および板ガラス切断装置 | |
| KR20130122074A (ko) | 절단설 제거장치 | |
| KR20250089997A (ko) | 스트립 평형유지장치 및 스트립 절단장치 | |
| JP3258449B2 (ja) | 帯状部材の切断方法及び装置 | |
| CN215880147U (zh) | 一种夹紧锯切锯床 | |
| CN215589652U (zh) | 一种硅料台定位机构及切割设备 | |
| KR102554174B1 (ko) | 테이프 부착장치 | |
| CN223146104U (zh) | 一种金属剪切夹持装置 | |
| KR101695003B1 (ko) | 마스트레일 가공용 지그 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20060110 |