JP2004116529A - マスキング用囲いで部分的にマスクされたガスタービン翼を気相アルミナイド処理する方法 - Google Patents
マスキング用囲いで部分的にマスクされたガスタービン翼を気相アルミナイド処理する方法 Download PDFInfo
- Publication number
- JP2004116529A JP2004116529A JP2003333734A JP2003333734A JP2004116529A JP 2004116529 A JP2004116529 A JP 2004116529A JP 2003333734 A JP2003333734 A JP 2003333734A JP 2003333734 A JP2003333734 A JP 2003333734A JP 2004116529 A JP2004116529 A JP 2004116529A
- Authority
- JP
- Japan
- Prior art keywords
- enclosure
- gas turbine
- dovetail
- turbine blade
- airfoil
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 230000000873 masking effect Effects 0.000 title claims abstract description 47
- 239000012808 vapor phase Substances 0.000 title claims abstract description 12
- 238000000034 method Methods 0.000 title claims description 49
- 229910000951 Aluminide Inorganic materials 0.000 claims abstract description 40
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims abstract description 31
- 229910052782 aluminium Inorganic materials 0.000 claims abstract description 31
- 238000000151 deposition Methods 0.000 claims description 11
- 238000012545 processing Methods 0.000 claims description 10
- 239000000843 powder Substances 0.000 claims description 7
- 239000011247 coating layer Substances 0.000 claims description 6
- 239000012071 phase Substances 0.000 claims description 6
- 238000004140 cleaning Methods 0.000 claims description 4
- 239000007787 solid Substances 0.000 claims description 3
- 238000007789 sealing Methods 0.000 claims 2
- 230000015572 biosynthetic process Effects 0.000 claims 1
- 239000011253 protective coating Substances 0.000 abstract description 16
- 238000000576 coating method Methods 0.000 abstract description 14
- 239000011248 coating agent Substances 0.000 abstract description 13
- 230000008021 deposition Effects 0.000 abstract description 5
- 239000007789 gas Substances 0.000 description 74
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 14
- 229910052759 nickel Inorganic materials 0.000 description 7
- 230000008569 process Effects 0.000 description 7
- 239000000567 combustion gas Substances 0.000 description 6
- 239000000463 material Substances 0.000 description 5
- 229910045601 alloy Inorganic materials 0.000 description 4
- 239000000956 alloy Substances 0.000 description 4
- 229910000601 superalloy Inorganic materials 0.000 description 4
- 230000007704 transition Effects 0.000 description 4
- 238000001816 cooling Methods 0.000 description 3
- 230000007797 corrosion Effects 0.000 description 3
- 238000005260 corrosion Methods 0.000 description 3
- 230000006870 function Effects 0.000 description 3
- 239000000203 mixture Substances 0.000 description 3
- 230000003647 oxidation Effects 0.000 description 3
- 238000007254 oxidation reaction Methods 0.000 description 3
- 230000008439 repair process Effects 0.000 description 3
- 239000000758 substrate Substances 0.000 description 3
- 230000008859 change Effects 0.000 description 2
- 238000002485 combustion reaction Methods 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 239000012300 argon atmosphere Substances 0.000 description 1
- 229910052796 boron Inorganic materials 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 239000003518 caustics Substances 0.000 description 1
- 229910052804 chromium Inorganic materials 0.000 description 1
- 239000011651 chromium Substances 0.000 description 1
- 239000010941 cobalt Substances 0.000 description 1
- 229910017052 cobalt Inorganic materials 0.000 description 1
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000000779 depleting effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000010419 fine particle Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000000446 fuel Substances 0.000 description 1
- 229910052735 hafnium Inorganic materials 0.000 description 1
- VBJZVLUMGGDVMO-UHFFFAOYSA-N hafnium atom Chemical compound [Hf] VBJZVLUMGGDVMO-UHFFFAOYSA-N 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 229910052750 molybdenum Inorganic materials 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- 230000008450 motivation Effects 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- 239000008188 pellet Substances 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 239000011241 protective layer Substances 0.000 description 1
- 238000009419 refurbishment Methods 0.000 description 1
- 229910052702 rhenium Inorganic materials 0.000 description 1
- WUAPFZMCVAUBPE-UHFFFAOYSA-N rhenium atom Chemical compound [Re] WUAPFZMCVAUBPE-UHFFFAOYSA-N 0.000 description 1
- 239000002002 slurry Substances 0.000 description 1
- 239000004071 soot Substances 0.000 description 1
- 229910052715 tantalum Inorganic materials 0.000 description 1
- GUVRBAGPIYLISA-UHFFFAOYSA-N tantalum atom Chemical compound [Ta] GUVRBAGPIYLISA-UHFFFAOYSA-N 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 239000011573 trace mineral Substances 0.000 description 1
- 235000013619 trace mineral Nutrition 0.000 description 1
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 1
- 229910052721 tungsten Inorganic materials 0.000 description 1
- 239000010937 tungsten Substances 0.000 description 1
- 238000007740 vapor deposition Methods 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/28—Selecting particular materials; Particular measures relating thereto; Measures against erosion or corrosion
- F01D5/288—Protective coatings for blades
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C10/00—Solid state diffusion of only metal elements or silicon into metallic material surfaces
- C23C10/04—Diffusion into selected surface areas, e.g. using masks
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/28—Selecting particular materials; Particular measures relating thereto; Measures against erosion or corrosion
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05B—INDEXING SCHEME RELATING TO WIND, SPRING, WEIGHT, INERTIA OR LIKE MOTORS, TO MACHINES OR ENGINES FOR LIQUIDS COVERED BY SUBCLASSES F03B, F03D AND F03G
- F05B2230/00—Manufacture
- F05B2230/90—Coating; Surface treatment
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/90—Coating; Surface treatment
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
- Physical Vapour Deposition (AREA)
Abstract
【解決手段】 アルミナイド皮膜で保護されるガスタービン翼(20)は、ガスタービン翼(20)の翼形部(22)上への蒸着を防止する翼形部囲い(52)と、ガスタービン翼(20)のダブテール(26)上への蒸着を防止するダブテール囲い(54)とを含むマスキング用囲い(50)内に配置される。組立体は、マスキング用囲い(50)内にないガスタービン翼(20)の露出部分(92)上にアルミニウムが蒸着されるように、気相アルミナイド処理される。
【選択図】 図3
Description
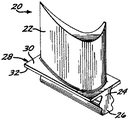
22 翼形部
24 シャンク
26 ダブテール
28 プラットホーム
30 プラットホームの上面
32 プラットホームの下面
50 マスキング用囲い
52 翼形部囲い
54 ダブテール囲い
Claims (11)
- ガスタービン翼(20)を選択的に保護する方法であって、
翼形部(22)と、ダブテール(26)を有するシャンク(24)と、該翼形部と該シャンクとの間に位置しかつ上面(30)及び下面(32)を有するプラットホーム(28)とを有するガスタービン翼(20)を準備する段階と、
マスキング用囲い(50)を準備する段階と、
を含み、該マスキング用囲い(50)が、
それを貫通する上部開口部(62)を有する上部シール板(60)を含み、前記翼形部(22)が前記上部開口部(62)を通って延びかつ前記上部シール板(60)が前記プラットホーム(28)の前記上面(30)に接触した状態で、その中に前記ガスタービン翼(20)の前記翼形部(22)を受け入れる寸法にされた翼形部囲い(52)と、
前記ダブテール(26)の下端部(72)をその中に受け入れるダブテール案内(70)と、それを貫通しかつ前記シャンク(24)の周りに適合する寸法にされた下部開口部を有する下部シール板(74)とを含むダブテール囲い(54)と、
を含み、該方法が更に、
前記ガスタービン翼(20)を前記マスキング用囲い(50)内に配置してアルミナイド処理組立体(88)を形成する段階と、その後、
その翼形部(22)及びそのダブテール(26)が前記マスキング用囲い(50)内にある状態の前記ガスタービン翼(20)を有する前記アルミナイド処理組立体(88)を、気相アルミナイド処理して、前記マスキング用囲い(50)内にない前記ガスタービン翼(20)の露出部分(92)上にアルミニウムが蒸着されるようにする段階と、
を含むことを特徴とする方法。 - 前記ガスタービン翼(20)を準備する前記段階が、
既に実用に供された前記ガスタービン翼(20)を準備する段階と、
前記ガスタービン翼(20)を清浄化する段階と、
を含むことを特徴とする、請求項1に記載の方法。 - マスキング用囲い(50)を準備する前記段階が、
アルミニウム含有被覆層(68)を前記翼形部囲い(52)の内面(66)上に付着させる段階、
を含むことを特徴とする、請求項1に記載の方法。 - 前記ガスタービン翼(20)を配置する前記段階が、
前記ダブテール(26)と前記ダブテール囲い(54)との間の空間(80)をマスキング用粉体(82)で充填する段階、
を含むことを特徴とする、請求項1に記載の方法。 - ガスタービン翼(20)を選択的に保護する方法であって、
既に実用に供され、翼形部(22)と、ダブテール(26)を有するシャンク(24)と、該翼形部と該シャンクとの間に位置しかつ上面(30)及び下面(32)を有するプラットホーム(28)とを有するガスタービン翼(20)を、該ガスタービン翼(20)を清浄化する段階を含めて、準備する段階と、
それを貫通する上部開口部(62)を有する上部シール板(60)を含み、前記翼形部(22)が前記上部開口部(62)を通って延びかつ前記上部シール板(60)が前記プラットホーム(28)の前記上面(30)に接触した状態で、その中に前記ガスタービン翼(20)の前記翼形部(22)を受け入れる寸法にされた翼形部囲い(52)と、
前記ダブテール(26)の下端部(72)をその中に受け入れるダブテール案内(70)とそれを貫通しかつ前記シャンク(24)の周りに適合する寸法にされた下部開口部を有する下部シール板(74)とを含むダブテール囲い(54)と、
を含むマスキング用囲い(50)を、前記翼形部囲い(52)の内面(66)上にアルミニウム含有被覆層(68)を付着させる段階を含めて、準備する段階と、その後、
前記ガスタービン翼(20)を前記マスキング用囲い(50)内に配置してアルミナイド処理組立体(88)を、
前記ダブテール(26)と前記ダブテール囲い(54)との間の空間(80)をマスキング用粉体(82)で充填する段階、
を含めて、形成する段階と、その後、
その翼形部(22)及びそのダブテール(26)が前記マスキング用囲い(50)内にある状態の前記ガスタービン翼(20)を有する前記アルミナイド処理組立体(88)を、気相アルミナイド処理して、前記マスキング用囲い(50)内にない前記ガスタービン翼(20)の露出部分(92)上にアルミニウムが蒸着されるようにする段階と、
を含むことを特徴とする方法。 - マスキング用囲い(50)を準備する前記段階が、
前記上部開口部(62)を、前記翼形部(22)と該上部開口部(62)との間の上部間隙(64)が約0.005インチより大きくないような寸法にする段階、
を含むことを特徴とする、請求項1又は請求項5に記載の方法。 - マスキング用囲い(50)を準備する前記段階が、
前記プラットホーム(28)に隣接する前記翼形部(22)の形状に一致するような輪郭にされた前記上部開口部(62)を有する前記上部シール板(60)を準備する段階、
を含むことを特徴とする、請求項1又は請求項5に記載の方法。 - マスキング用囲い(50)を準備する前記段階が、
前記下部開口部(76)を、前記シャンク(24)と該下部開口部(76)との間の下部間隙(78)が約0.001インチより大きくないような寸法にする段階、
を含むことを特徴とする、請求項1又は請求項5に記載の方法。 - マスキング用囲い(50)を準備する前記段階が、
前記ダブテール囲い(54)と一体でない前記翼形部囲い(52)を準備する段階、
を含むことを特徴とする、請求項1又は請求項5に記載の方法。 - マスキング用囲い(50)を準備する前記段階が、
前記ダブテール(26)を前記ダブテール囲い(54)内に配置できるような寸法にされた取外し可能な端部板(90)を有する前記ダブテール囲い(54)を準備する段階、
を含むことを特徴とする、請求項1又は請求項5に記載の方法。 - 気相アルミナイド処理する前記段階が、
前記アルミナイド処理組立体(88)と物理的に接触していない固体アルミニウム源により該アルミナイド処理組立体(88)を気相アルミナイド処理する段階、
を含むことを特徴とする、請求項1又は請求項5に記載の方法。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US10/259,342 US6863927B2 (en) | 2002-09-27 | 2002-09-27 | Method for vapor phase aluminiding of a gas turbine blade partially masked with a masking enclosure |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2004116529A true JP2004116529A (ja) | 2004-04-15 |
| JP2004116529A5 JP2004116529A5 (ja) | 2006-11-09 |
| JP4279104B2 JP4279104B2 (ja) | 2009-06-17 |
Family
ID=31977899
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003333734A Expired - Lifetime JP4279104B2 (ja) | 2002-09-27 | 2003-09-25 | マスキング用囲いで部分的にマスクされたガスタービン翼を気相アルミナイド処理する方法 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US6863927B2 (ja) |
| EP (1) | EP1403395B1 (ja) |
| JP (1) | JP4279104B2 (ja) |
| BR (1) | BR0303896B1 (ja) |
| CA (1) | CA2441490C (ja) |
| DE (1) | DE60300807T2 (ja) |
| SG (1) | SG108939A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006169631A (ja) * | 2004-12-17 | 2006-06-29 | General Electric Co <Ge> | 内部皮膜の形成方法及びそれによって製造した物品 |
| WO2006077670A1 (ja) * | 2005-01-19 | 2006-07-27 | Ishikawajima-Harima Heavy Industries Co., Ltd. | 拡散アルミナイドコーティングの局部施工方法 |
| CN114807843A (zh) * | 2022-04-19 | 2022-07-29 | 中国航发动力股份有限公司 | 一种涡轮工作叶片涂层工艺重量控制防护卡具及使用方法 |
Families Citing this family (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20040191488A1 (en) * | 2002-04-10 | 2004-09-30 | Thomas Berndt | Component, method for coating a component, and powder |
| EP1762303B1 (de) * | 2005-09-09 | 2012-10-17 | Siemens Aktiengesellschaft | Verfahren zur Vorbereitung von Turbinenschaufeln für die Sprühbeschichtung sowie Halterung zur Fixierung einer solchen Turbinenschaufel |
| US7632541B2 (en) * | 2006-03-13 | 2009-12-15 | General Electric Company | Method and device to prevent coating a dovetail of a turbine airfoil |
| US8708658B2 (en) * | 2007-04-12 | 2014-04-29 | United Technologies Corporation | Local application of a protective coating on a shrouded gas turbine engine component |
| DE502007002038D1 (de) * | 2007-04-12 | 2009-12-31 | Siemens Ag | Anlagen- und Vorrichtungskonzept für eine Shotpeeninganlage zum Verfestigen von Gasturbinen Laufschaufelfüssen |
| DE102007027474A1 (de) * | 2007-06-14 | 2008-12-18 | Burgmann Industries Gmbh & Co. Kg | Verfahren zur Ausbildung einer planen Schicht aus einem Diamantmaterial auf einer Werkstückoberfläche |
| DE102008053394A1 (de) * | 2008-10-27 | 2010-04-29 | Mtu Aero Engines Gmbh | Vorrichtung zum partiellen Abdecken einer Bauteilzone |
| EP2181775B1 (de) * | 2008-11-04 | 2012-09-12 | Siemens Aktiengesellschaft | Halterung für grosse Bauteile mit verbesserten Spritzschutz |
| US8967078B2 (en) * | 2009-08-27 | 2015-03-03 | United Technologies Corporation | Abrasive finish mask and method of polishing a component |
| EP2309016B1 (en) * | 2009-10-06 | 2012-10-03 | Siemens Aktiengesellschaft | Method and arrangement for a spray coating process |
| KR101084185B1 (ko) * | 2010-01-12 | 2011-11-17 | 삼성모바일디스플레이주식회사 | 패턴 형성 방법 및 유기 발광 소자의 제조방법 |
| EP2359940A1 (en) * | 2010-02-12 | 2011-08-24 | Siemens Aktiengesellschaft | Overspray shielding device and method |
| US8839739B2 (en) | 2010-03-31 | 2014-09-23 | United Technologies Corporation | Masking apparatus |
| US8516974B2 (en) * | 2011-08-29 | 2013-08-27 | General Electric Company | Automated wet masking for diffusion coatings |
| US9309895B2 (en) * | 2012-06-18 | 2016-04-12 | Kennametal Inc. | Closed impeller with a coated vane |
| FR2992676B1 (fr) * | 2012-06-29 | 2014-08-01 | Snecma | Plateforme inter-aubes pour une soufflante, rotor d'une soufflante et procede de fabrication associe |
| EP2733232A1 (de) * | 2012-11-16 | 2014-05-21 | Siemens Aktiengesellschaft | Vorrichtung zum Schutz äußerer Oberflächen beim Innenalitieren von hohlen Bauteilen |
| US9249490B2 (en) * | 2012-12-06 | 2016-02-02 | United Technologies Corporation | Mask system for gas turbine engine component |
| JP6480662B2 (ja) | 2013-03-13 | 2019-03-13 | ハウメット コーポレイションHowmet Corporation | タービン部品のアルミナイジングに用いられるマスカント |
| DE102013224566A1 (de) * | 2013-11-29 | 2015-06-03 | Siemens Aktiengesellschaft | Vorrichtung zur Maskierung auf Wolframlegierungsbasis und eine Wolframlegierung |
| DE102015203729A1 (de) * | 2015-03-03 | 2016-09-22 | MTU Aero Engines AG | Vorrichtung und Verfahren zum partiellen Abdecken einer Bauteilzone eines Bauteils |
| US10570753B2 (en) | 2017-01-23 | 2020-02-25 | United Technologies Corporation | Apparatus and method for masking under platform areas of airfoil components |
| US10830093B2 (en) | 2017-06-13 | 2020-11-10 | General Electric Company | System and methods for selective cleaning of turbine engine components |
| US20190194799A1 (en) | 2017-12-22 | 2019-06-27 | United Technologies Corporation | Line-of-sight coating fixture and apparatus |
| US20240141491A1 (en) * | 2022-10-27 | 2024-05-02 | General Electric Company | Deposition support apparatus and method for coating a component |
| CN117947395A (zh) * | 2022-10-27 | 2024-04-30 | 通用电气公司 | 用于涂覆部件的沉积支撑装置和方法 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4617202A (en) | 1970-11-18 | 1986-10-14 | Alloy Surfaces Company, Inc. | Diffusion coating mixtures |
| US4291448A (en) | 1977-12-12 | 1981-09-29 | Turbine Components Corporation | Method of restoring the shrouds of turbine blades |
| US4271005A (en) | 1979-12-03 | 1981-06-02 | United Technologies Corporation | Workpiece support apparatus for use with cathode sputtering devices |
| US4530861A (en) | 1983-12-19 | 1985-07-23 | General Electric Company | Method and apparatus for masking a surface of a blade member |
| US5225246A (en) | 1990-05-14 | 1993-07-06 | United Technologies Corporation | Method for depositing a variable thickness aluminide coating on aircraft turbine blades |
| US5565035A (en) * | 1996-03-14 | 1996-10-15 | United Technologies Corporation | Fixture for masking a portion of an airfoil during application of a coating |
| US5792267A (en) | 1997-05-16 | 1998-08-11 | United Technologies Corporation | Coating fixture for a turbine engine blade |
| US6109873A (en) * | 1998-06-17 | 2000-08-29 | United Technologies Corporation | Shield for masking a flow directing assembly |
| US6332926B1 (en) | 1999-08-11 | 2001-12-25 | General Electric Company | Apparatus and method for selectively coating internal and external surfaces of an airfoil |
| US6224673B1 (en) | 1999-08-11 | 2001-05-01 | General Electric Company | Apparatus for masking turbine components during vapor phase diffusion coating |
| US6296705B1 (en) | 1999-12-15 | 2001-10-02 | United Technologies Corporation | Masking fixture and method |
| US6391115B1 (en) * | 2000-10-10 | 2002-05-21 | United Technologies Corporation | Underplatform coating tool |
-
2002
- 2002-09-27 US US10/259,342 patent/US6863927B2/en not_active Expired - Lifetime
-
2003
- 2003-09-18 CA CA2441490A patent/CA2441490C/en not_active Expired - Fee Related
- 2003-09-25 DE DE60300807T patent/DE60300807T2/de not_active Expired - Lifetime
- 2003-09-25 JP JP2003333734A patent/JP4279104B2/ja not_active Expired - Lifetime
- 2003-09-25 EP EP03256036A patent/EP1403395B1/en not_active Expired - Lifetime
- 2003-09-26 SG SG200305713A patent/SG108939A1/en unknown
- 2003-09-26 BR BRPI0303896-3A patent/BR0303896B1/pt not_active IP Right Cessation
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006169631A (ja) * | 2004-12-17 | 2006-06-29 | General Electric Co <Ge> | 内部皮膜の形成方法及びそれによって製造した物品 |
| WO2006077670A1 (ja) * | 2005-01-19 | 2006-07-27 | Ishikawajima-Harima Heavy Industries Co., Ltd. | 拡散アルミナイドコーティングの局部施工方法 |
| JP2006199988A (ja) * | 2005-01-19 | 2006-08-03 | Ishikawajima Harima Heavy Ind Co Ltd | 拡散アルミナイドコーティングの局部施工方法 |
| CN100563908C (zh) * | 2005-01-19 | 2009-12-02 | 石川岛播磨重工业株式会社 | 扩散铝化物涂层的局部施工方法 |
| CN114807843A (zh) * | 2022-04-19 | 2022-07-29 | 中国航发动力股份有限公司 | 一种涡轮工作叶片涂层工艺重量控制防护卡具及使用方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4279104B2 (ja) | 2009-06-17 |
| BR0303896A (pt) | 2004-09-08 |
| SG108939A1 (en) | 2005-02-28 |
| CA2441490A1 (en) | 2004-03-27 |
| BR0303896B1 (pt) | 2013-05-07 |
| DE60300807T2 (de) | 2006-03-23 |
| US20040062864A1 (en) | 2004-04-01 |
| CA2441490C (en) | 2010-03-30 |
| EP1403395B1 (en) | 2005-06-08 |
| DE60300807D1 (de) | 2005-07-14 |
| EP1403395A1 (en) | 2004-03-31 |
| US6863927B2 (en) | 2005-03-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4279104B2 (ja) | マスキング用囲いで部分的にマスクされたガスタービン翼を気相アルミナイド処理する方法 | |
| US6921251B2 (en) | Aluminide or chromide coating of turbine engine rotor component | |
| US6993811B2 (en) | System for applying a diffusion aluminide coating on a selective area of a turbine engine component | |
| CA2204811C (en) | Method for repairing a nickel base superalloy article | |
| EP3049547B1 (en) | Method of simultaneously applying three different diffusion aluminide coatings to a single part | |
| US6283714B1 (en) | Protection of internal and external surfaces of gas turbine airfoils | |
| JP3027005B2 (ja) | 腐食した超合金または耐熱鋼製部材の再研磨方法および再研磨された部材 | |
| US20100126014A1 (en) | Repair method for tbc coated turbine components | |
| US6605364B1 (en) | Coating article and method for repairing a coated surface | |
| CA2568449C (en) | Duplex gas phase coating | |
| JP3881489B2 (ja) | 超合金製タービン部品の修理方法及び超合金製タービン部品 | |
| US7094445B2 (en) | Dimensionally controlled pack aluminiding of internal surfaces of a hollow article | |
| US6183811B1 (en) | Method of repairing turbine airfoils | |
| CN101519763A (zh) | 具有增强涂布气体的基料的扩散涂布系统 | |
| JP4579383B2 (ja) | 緻密セラミック遮熱皮膜を表面から除去する方法 | |
| JP2001303270A (ja) | 補修可能な拡散アルミナイド皮膜 | |
| JP2007138941A (ja) | タービンエンジンコンポーネントのコーティング装置および方法 | |
| JP2004270686A (ja) | 以前実用に供されたガスタービンブレードの表面を選択的に保護する方法 | |
| US6933012B2 (en) | Method for protecting a surface with a silicon-containing diffusion coating | |
| JP2005133206A (ja) | Srzの形成に対して安定化された被覆超合金の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060921 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060921 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090210 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090311 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120319 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4279104 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120319 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130319 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130319 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140319 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |