JP2004134183A - 電極シートおよびその製造方法 - Google Patents
電極シートおよびその製造方法 Download PDFInfo
- Publication number
- JP2004134183A JP2004134183A JP2002296425A JP2002296425A JP2004134183A JP 2004134183 A JP2004134183 A JP 2004134183A JP 2002296425 A JP2002296425 A JP 2002296425A JP 2002296425 A JP2002296425 A JP 2002296425A JP 2004134183 A JP2004134183 A JP 2004134183A
- Authority
- JP
- Japan
- Prior art keywords
- electrode sheet
- insulating member
- conductive member
- insulating
- sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images








Landscapes
- Non-Insulated Conductors (AREA)
Abstract
【課題】容易に製造することができ、シートから脱落しにくい導電性部材を備える電極シートを提供する。
【解決手段】電極シート10は、シート状の絶縁性部材11と、絶縁性部材11を厚み方向に貫通するように設けられる導電性部材12とを含んで構成される。電極シート10の導電性部材12は、絶縁性部材11の表裏面に平行な断面に関し、絶縁性部材11の厚み方向内方における断面積が、絶縁性部材11の表裏面付近における断面積よりも大きくなるように形成されるので、絶縁性部材11から脱落することがない。したがって、電極シート10を半導体部品製造における電気的接続部材として使用するとき、電気的接続の信頼性を高めることが可能である。
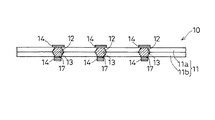
【選択図】 図1
【解決手段】電極シート10は、シート状の絶縁性部材11と、絶縁性部材11を厚み方向に貫通するように設けられる導電性部材12とを含んで構成される。電極シート10の導電性部材12は、絶縁性部材11の表裏面に平行な断面に関し、絶縁性部材11の厚み方向内方における断面積が、絶縁性部材11の表裏面付近における断面積よりも大きくなるように形成されるので、絶縁性部材11から脱落することがない。したがって、電極シート10を半導体部品製造における電気的接続部材として使用するとき、電気的接続の信頼性を高めることが可能である。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、異方性導電接合部材に用いられる電極シートおよびその製造方法に関する。
【0002】
【従来の技術】
たとえば携帯電話機に代表されるモバイル情報機器の急速な普及を実現している原動力の一つに機器の小型化があげられる。機器の小型化が促進される技術的背景には、従来複数のLSI(Large Scale Integration)で構成されていたシステムや機能を1つの半導体素子に集約するSystem On Chip(略称SOC)化の進歩がある。さらに、近年複数の半導体素子をプリント基板上に直接3次元的に実装して1パッケージ化するSystem In
Package(略称SIP)技術も実用に供されるに至っている。
【0003】
モバイル情報機器は、高機能化が進むに従って商品サイクル、すなわち消費者のニーズに応える商品として販売することのできる期間が短くなる傾向にあるので、1つの機器に代わりさらなる高機能を備える機器を開発し販売開始するまでに許容される期間の短縮が重要な課題となっている。
【0004】
機器開発において機能変更をする場合、SOCでは、半導体素子の設計から製造工程にまで広汎な影響を及ぼす変更が必要になるので、開発に膨大な費用と時間とを要する。一方SIPでは、一部の半導体素子の種類変更および追加、また若干のプリント配線板の変更等により対応することができるので、SOCに比べて大幅な開発期間の短縮と開発コストの低減を図ることが可能である。
【0005】
しかしながら、SIPにおいても小型化および高密度化には問題がある。SIPは、複数の半導体素子を集めて1つのシステムを構成するので、仕様の異なる半導体素子を混在して用いなければならないことが多い。SIPの小型化および高密度化を実現するために、バンプ等の突起電極が配置されたベアチップ半導体素子を、配線基板上にフリップチップボンディング方によってフェイスダウンの形態で実装する手法が好適に用いられている。前述のように異なる仕様の複数の半導体素子をSIPに使用する場合、突起電極の配置されていないベアチップ半導体素子が混在すると、フリップチップボンディング法を適用することができないので、小型化および高密度化実現の障壁となっていた。
【0006】
このような問題を解決する従来技術に、異方性導電接合部材である電極シート(導電シートとも呼ぶ)を用いて電気的接合を行うものがある(たとえば、特許文献1,特許文献2参照)。従来技術の電極シートは、絶縁性シートに複数の微細孔を形成し、該微細孔に金属などの導電性物質をバンプ状の突起物を形成するように充填し、この導電性物質によって半導体素子の接続に対するフリップチップボンディング法の適用を可能ならしめている。
【0007】
しかしながら、絶縁性シートに形成される微細孔に導電性物質を単に充填するのみでは、充填された導電性物質と絶縁性シートとの密着が充分ではなく、導電性物質が絶縁性シートから脱落することがあり、該脱落箇所では半導体素子の電気的接続を得ることができないという問題がある。このような問題を解決するために、さらなる従来技術は、導電性物質の脱落防止を図っている(たとえば、特許文献3参照)。
【0008】
図17は、従来技術の電極シート1の構成を簡略化して示す断面図である。図17に示す電極シート1は、特許文献3に開示されるものである。電極シート1は、絶縁性フィルム2に形成される微細貫通孔3に金属物質4が充填されており、しかも該微細貫通孔3が内部において孔径が狭くなるように構成される。このような電極シート1の作成方法を以下に説明する。
【0009】
(a1)絶縁性フィルム2の表裏面の相対する位置に表裏面に貫通しないように、表裏面側からそれぞれハーフエッチングして微細な孔5a,5bを形成する。
(a2)微細な孔5a,5b内に、微細な孔5a,5bの孔径よりも小さい径の微細貫通孔3をたとえばレーザなどを用いて形成する。
(a3)微細貫通孔3を形成した絶縁性フィルム2に導電層を積層し、導電層表面にレジスト層を形成して導電層表面を絶縁する。
(a4)貫通孔部をエッチングして貫通孔部に接する導電層部分に貫通孔径と同等もしくはそれ以下の溝部(凹部)を形成する。
(a5)微細貫通孔3に電解めっきもしくは無電解めっきなどの手法により金属物質4を充填し、絶縁性フィルム2の表裏面に導通を得る。
(a6)絶縁性フィルム2全域を厚み方向にハーフエッチングして導通路を露出させ、バンプ状の金属突出物6として金属物質4の一部を露出させる。
(a7)絶縁性フィルム2に積層していた導電層およびレジスト層を、化学的エッチング液または電解腐食によって除去する。
【0010】
このようにして形成される電極シート1は、絶縁性フィルム2の内部で径が狭くなるように形成される微細貫通孔3に充填されて金属物質4が形成されるので、金属物質4が絶縁性フィルム2から脱落することがない。また金属物質4には、バンプ状金属突出物6が形成されるので、半導体素子の電気的接続にフリップボンディング法を適用することができる。
【0011】
しかしながら、前述の特許文献3に開示される技術にも、以下のような問題がある。一旦絶縁性フィルム2の表裏面からハーフエッチングによって貫通しない微細な孔5a,5bを形成した後、微細な孔5a,5b内に微細な孔5a,5bよりもさらに小さい径を有する微細貫通孔3を形成しなければならない。このように精度の良い加工の求められる製造工程数が増加するので、生産性に劣り、かつ製造コストの上昇を免れないという問題がある。
【0012】
【特許文献1】
特開昭62−43008号公報
【特許文献2】
特開昭63−40218号公報
【特許文献3】
特開平5−152019号公報
【0013】
【発明が解決しようとする課題】
本発明の目的は、容易に製造することができ、シートから脱落しにくい導電性部材を備える電極シートおよびその製造方法を提供することである。
【0014】
【課題を解決するための手段】
本発明は、シート状の絶縁性部材と、絶縁性部材を厚み方向に貫通するように設けられる導電性部材とを含む電極シートにおいて、
前記導電性部材は、
前記絶縁性部材の表裏面に平行な断面に関し、前記絶縁性部材の厚み方向内方における断面積が、前記絶縁性部材の表裏面付近における断面積よりも大きくなるように形成されることを特徴とする電極シートである。
【0015】
本発明に従えば、電極シートの導電性部材は、絶縁性部材の厚み方向内方における断面積が、絶縁性部材の表裏面付近における断面積よりも大きくなるように形成される。このことによって、導電性部材が絶縁性部材から脱落することを防止できるので、半導体素子の電気的接続信頼性を高めることができる。
【0016】
また本発明は、前記導電性部材は、
2つの略円錐台の底面部同志が当接されて成る形状を有し、前記底面部が前記絶縁性部材の厚み方向内方に配置されるように形成されることを特徴とする。
【0017】
また本発明は、前記導電性部材は、
1つの略円錐台の底面部と1つの略円柱の底面部とが当接されて成る形状を有し、前記略円錐台の底面部が前記絶縁性部材の厚み方向内方に配置されるように形成されることを特徴とする。
【0018】
本発明に従えば、導電性部材は、2つの略円錐台の底面部同志が当接されて成る形状を有し、底面部が絶縁性部材の厚み方向内方に配置されるように、または、1つの略円錐台の底面部と1つの略円柱の底面部とが当接されて成る形状を有し、略円錐台の底面部が絶縁性部材の厚み方向内方に配置されるように形成される。このような導電性部材の形状は、たとえばエッチングによって絶縁性部材に円錐台または円柱形状の空所を形成し、これらの空所が形成された2枚の絶縁性部材を、円錐台の底面部同志または円錐台の底面部と円柱の底面部とが当接するように貼着することによって容易に形成され得る。形成された空所に導電性物質を充填して得られる導電性部材は、絶縁性部材からの脱落が確実に防止される。
【0019】
また本発明は、前記導電性部材には、外方に臨んでめっき層が設けられることを特徴とする。
【0020】
本発明に従えば、導電性部材には、外方に臨んでめっき層が設けられる。めっき層は、絶縁性部材の表裏面から突出するように導電性部材上に形成されるので、めっき層は、導電性部材の突出物としての役割を果たすことができる。このことによって、突起電極の形成されていないベアチップ半導体素子の電極パッドと、プリント配線基板上の電極パッドとを、フリップチップボンディング法によりフェイスダウンの形態で実装することが可能になる。
【0021】
また本発明は、金属板の表面上に光反応性樹脂を塗布する工程と、
前記光反応性樹脂を予め定めるパターンに基づいて局所的に露光する工程と、
前記光反応性樹脂の露光された部分を除去する工程と、
前記光反応性樹脂が除去されることによって形成される空所に金属を充填する工程と、
充填された金属の外方に臨む表面上にめっきを施す工程とを含むことを特徴とする電極シートの製造方法である。
【0022】
本発明に従えば、半導体素子の電気的接続にフリップボンディング法を好適に用いることのできる電極シートであって、光反応性樹脂からなる絶縁性部材を厚み方向に貫通するように設けられる金属製の導電性部材が、絶縁性部材から脱落することのない電極シートを、効率的に製造することが可能になる。
【0023】
【発明の実施の形態】
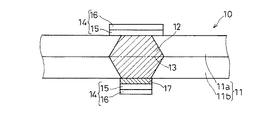
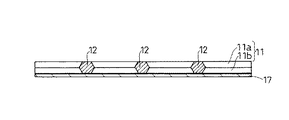
図1は本発明の実施の一形態である電極シート10の構成を簡略化して示す断面図であり、図2は図1に示す電極シート10の部分拡大図である。電極シート10は、シート状の絶縁性部材11と、絶縁性部材11を厚み方向に貫通するように設けられる導電性部材12とを含む。
【0024】
シート状の絶縁性部材11は、2枚の絶縁性シート11a,11bから構成され、電気絶縁性を有する光反応性樹脂が好適に用いられ、厚みがたとえば10〜100μmである。
【0025】
導電性部材12は、導電性に優れた金属、たとえば銅(Cu)が、絶縁性部材11を厚み方向に貫いて形成される空所に充填されたものである。この導電性部材12は、絶縁性部材11の表裏面に平行な断面に関し、絶縁性部材11の厚み方向内方における断面積が、絶縁性部材11の表裏面付近における断面積よりも大きくなるように形成される。本実施の形態では、2つの略円錐台の底面部13同志が当接されて成る形状を有し、前記底面部13が絶縁性部材11の厚み方向内方に配置されるように形成される。
【0026】
また導電性部材12には、外方に臨んでめっき層14が設けられる。本実施の形態では、めっき層14は2層で構成され、導電性部材12の表面に接して設けられる第1めっき層15がニッケル(Ni)めっきであり、第1めっき層15の外層として設けられる第2めっき層16が金(Au)めっきである。
【0027】
図3〜図11は、図1に示す電極シート10の製造方法の概略を示す図である。図3〜図11を参照して電極シート10の製造方法について説明する。
【0028】
図3に示す工程では、たとえば厚み:50μmの銅板17を、図示しない回転駆動可能なテーブル(スピンナー)上に載置し、負の光反応性を有する絶縁性樹脂であるたとえばエポキシ樹脂を銅板17の上に滴下し、スピンナーの回転によって生じる遠心力で厚み:5〜50μmの絶縁性シート11bを形成する。
【0029】
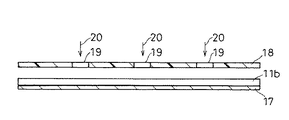
図4に示す工程では、絶縁性シート11bの上方に露光マスク18を配置する。露光マスク18には、ベアチップ半導体素子またはプリント配線基板の電極パッドの位置に整合するように、予め定められる位置に開口部19が形成される。露光マスク18のさらに上方に図示しない光源を設け、光源から露光マスク18に向かう矢符20方向に光を放射し、露光マスク18の開口部19を通過する光によって過露光を行い、絶縁性シート11bの露光部分に負の光反応を生成する。
【0030】
露光マスク18の開口部19を通過した光によって、絶縁性シート11bが露光されるとき、露光部分では光の体積反射などによって再度絶縁性シート11bに照射される光が生じる。この体積反射によって生じる光量は、絶縁性シート11bの厚み方向内方に向うに従って減少するので、絶縁性シート11bにおいて負の光反応の生成される領域は、厚み方向内方および裏面に向うに従って狭くなる。次に、加熱などの処理によって光反応性樹脂を硬化せしめる。このとき、露光されて負の光反応が生成された部分では硬化することがなく、露光されず負の光反応が生成されていない部分では硬化する。
【0031】
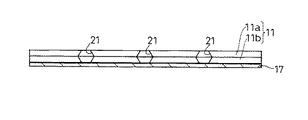
図5に示す工程では、硬化処理後現像処理を施し、光反応性樹脂の露光されて硬化しなかった部分を除去する。前述のように、光反応性樹脂すなわち絶縁性シート11bにおいて負の光反応の生成される領域は、厚み方向内方および裏面に向うに従って狭くなるので、非硬化部分が除去されて形成される孔21は、その直径が表面付近において大きく、厚み方向内方および裏面に向うに従って小さくなる略円錐台形状を有するように形成される。孔21は、略円錐台の上面部22の径である小径が、50〜100μm、略円錐台の底面部13の径である大径が、100〜150μm程度の寸法に形成されることが好ましい。なお、孔21は空所であるため、上面部22および底面部13は、実態として存在しないけれども、ここでは略円錐台形状に形成される孔21に対する充填物を想定し、想定充填物における上面部22および底面部13の意味で用いる。
【0032】
図6に示す工程では、図5までと同一の工程によって得たもう一つの銅板17と絶縁性シート11aとを、たとえば塩化第二鉄溶液などのエッチング液中に浸漬して銅板17のみを溶解除去し、前述の略円錐台形状の孔21を有する絶縁性シート11aのみを得る。図7に示す工程では、図5に示す銅板17と絶縁性シート11bとの組合せから成る部材と、図6に示す銅板17の除去された絶縁性シート11aのシートとを準備し、前述の円錐台形状を有する孔21の想定底面部13同志を当接させるように、接着剤などで貼着する。このとき、孔21の位置合わせ精度を高くするために、孔21の想定上面部22の直径程度のピンを挿入して位置合わせしてもよい。図8には、2枚の絶縁性シート11a,11bを貼着して絶縁性部材11の形成された状態が示される。
【0033】
図9に示す工程では、絶縁性部材11を、めっき槽内に装入し、Cuの電解めっきを施すことによって、孔21内にCuを充填して導電性部材12を形成する。このようにして、導電性部材12は、絶縁性部材11の表裏面に平行な断面に関し、絶縁性部材11の厚み方向内方における断面積が、絶縁性部材11の表裏面付近における断面積よりも大きくなるように形成される。
【0034】
図10に示す工程では、導電性部材12の設けられた位置および導電性部材12の設けられた位置に該当する銅板17上の位置にマスクを当て、マスクの当てられた部分以外の部分にレジスト24を塗布する。次に、マスクを取除いた後、Niめっきを施して第1めっき層15を形成し、さらに第1めっき層15の外層にAuめっきを施して第2めっき層16を形成する。第1および第2めっき層15,16がめっき層14を構成する。ここで、めっき層14を構成するNiおよびAuは、これに限定されることはなく、その他の金属によってめっき層が形成されてもよい。
【0035】
図11に示す工程では、化学エッチングまたは電解腐食などによって、レジスト24を剥離する。レジスト24を剥離した後、たとえば塩化第二鉄溶液などのエッチング液中に浸漬して銅板17を除去する。このとき、エッチング液に対する耐溶解性に優れるめっき層14がマスクとして機能するので、めっき層14の下層部分にあたる銅板17および導電性部材12が、溶解されることなく残る。このようにして前述の図1に示す電極シート10が製造される。
【0036】
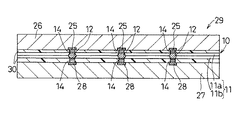
図12は電極シート10の使用の一態様を示す断面図であり、図13は電極シート10の使用のもう一つの態様を示す断面図である。電極シート10は、平板電極25を備えるベアチップ半導体素子26とプリント配線基板27との間に挿入される。このとき、電極シート10の導電性部材12の表裏面側に設けられるめっき層14が、ベアチップ半導体素子26の平板電極25と、プリント配線基板27の電極28とに当接するように、ベアチップ半導体素子26,電極シート10およびプリント配線基板27が配置される。この状態で、ベアチップ半導体素子26の平板電極25とプリント配線基板27の電極28とが、導電性部材12と導電性部材12の表裏面側に設けられためっき層14とを介して、フリップチップボンダによって接合され、半導体部品29に生成される。このフリップチップボンディング条件には、たとえば加熱温度:250℃,加圧力:15kgf/cm2,加圧時間:30secなどが用いられる。
【0037】
このように、電極シート10の導電性部材12の表裏面側に設けられるめっき層14が、電極シート10の表裏面から突出して設けられるので、バンプ等の突起電極の形成されていないベアチップ半導体素子26であっても、フリップチップボンディング法を適用し、フェイスダウンの形態でプリント配線基板27に実装することが可能になる。
【0038】
図13では、図12に示す半導体部品29において、ベアチップ半導体素子26と電極シート10との間に形成される間隙部およびプリント配線基板27と電極シート10との間に形成される間隙部を、樹脂30によって充填したものである。このように、ベアチップ半導体素子26,電極シート10およびプリント配線基板27は、樹脂30によって接着されるので、相互の接合信頼性を高めることができる。
【0039】
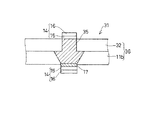
図14は本発明の実施の第2の形態である電極シート31の構成を簡略化して示す断面図であり、図15は図14に示す電極シート31の製造方法の1工程を示す図であり、図16は図14に示す電極シート31の部分拡大図である。本実施の形態の電極シート31は、実施の第1形態の電極シート10に類似し、対応する部分には、同一の参照符号を付して説明を省略する。
【0040】
電極シート31において注目すべきは、以下の点である。絶縁性シートが2枚貼着されて電極シートが形成されるけれども、2枚の絶縁性シートのうちの一方に、露光マスクの開口部を通して露光し、光反応性樹脂に負の光反応を生成し、硬化処理後露光された未硬化部分を除去して絶縁性シート32に形成される孔33を円柱状にすることである。
【0041】
図15では、絶縁性シート32に形成された孔33における略円柱の想定底面部34と、実施の第1形態と同様の絶縁性シート11bに形成された略円錐台の想定底面部13とが当接されて、絶縁性シート32と絶縁性シート11bとが貼着される工程を示す。このとき、略円錐台の想定底面部13は、2つの絶縁性シート11b,32が貼着されて構成される絶縁性部材36の厚み方向内方に配置される。絶縁性部材36を、めっき槽内に装入し、電解めっきを施すことによって、孔21,33内にCuを充填して導電性部材35を形成する。したがって、導電性部材35も、円錐台の底面に円柱を連接させたように形成される。
【0042】
その後、実施の第1形態の電極シート10製造と同様に、導電性部材35の設けられた部分にマスクを当て、マスクの当てられた部分以外の部分にレジストを塗布する。次に、マスクを取除いた後、NiめっきおよびAuめっきを施してめっき層14を形成する。さらに、化学エッチングまたは電解腐食などによってレジストを剥離し、エッチング液中に浸漬して銅板17を除去する。このようにして電極シート31が製造される。この電極シート31も、実施の第1形態の電極シート10と同様の効果を奏することができる。
【0043】
以上に述べたように、本実施の形態では、絶縁性部材11はエポキシ樹脂であるけれども、これに限定されることなく、一般的な熱可塑性または熱硬化性樹脂、たとえばポリエステル系樹脂、ウレタン系樹脂、ポリスチレン系樹脂、ポリエチレン系樹脂、ポリアミド系樹脂、ポリイミド系樹脂、ABS樹脂、ポリカーボネート樹脂、シリコーン系樹脂などが用いられてもよい。これらの熱可塑性または熱硬化性樹脂のいずれかが用いられるとき、孔21,33はドリルもしくはレーザ等によって開口される。
【0044】
【発明の効果】
本発明によれば、電極シートの導電性部材は、絶縁性部材の厚み方向内方における断面積が、絶縁性部材の表裏面付近における断面積よりも大きくなるように形成される。このことによって、導電性部材が絶縁性部材から脱落することを防止できるので、半導体素子の電気的接続信頼性を高めることができる。
【0045】
また本発明によれば、導電性部材は、2つの略円錐台の底面部同志が当接されて成る形状を有し、底面部が絶縁性部材の厚み方向内方に配置されるように、または、1つの略円錐台の底面部と1つの略円柱の底面部とが当接されて成る形状を有し、略円錐台の底面部が絶縁性部材の厚み方向内方に配置されるように形成される。このような導電性部材の形状は、たとえばエッチングによって絶縁性部材に円錐台または円柱形状の空所を形成し、これらの空所が形成された2枚の絶縁性部材を、円錐台の底面部同志または円錐台の底面部と円柱の底面部とが当接するように貼着することによって容易に形成され得る。形成された空所に導電性物質を充填して得られる導電性部材は、絶縁性部材からの脱落が確実に防止される。
【0046】
また本発明によれば、導電性部材には、外方に臨んでめっき層が設けられる。めっき層は、絶縁性部材の表裏面から突出するように導電性部材上に形成されるので、めっき層は、導電性部材の突出物としての役割を果たすことができる。このことによって、突起電極の形成されていないベアチップ半導体素子の電極パッドと、プリント配線基板上の電極パッドとを、フリップチップボンディング法によりフェイスダウンの形態で実装することが可能になる。
【0047】
また本発明によれば、半導体素子の電気的接続にフリップボンディング法を好適に用いることのできる電極シートであって、光反応性樹脂からなる絶縁性部材を厚み方向に貫通するように設けられる金属製の導電性部材が、絶縁性部材から脱落することのない電極シートを、効率的に製造することが可能になる。
【図面の簡単な説明】
【図1】本発明の実施の一形態である電極シート10の構成を簡略化して示す断面図である。
【図2】図1に示す電極シート10の部分拡大図である。
【図3】図1に示す電極シート10の製造方法の概略を示す図である。
【図4】図1に示す電極シート10の製造方法の概略を示す図である。
【図5】図1に示す電極シート10の製造方法の概略を示す図である。
【図6】図1に示す電極シート10の製造方法の概略を示す図である。
【図7】図1に示す電極シート10の製造方法の概略を示す図である。
【図8】図1に示す電極シート10の製造方法の概略を示す図である。
【図9】図1に示す電極シート10の製造方法の概略を示す図である。
【図10】図1に示す電極シート10の製造方法の概略を示す図である。
【図11】図1に示す電極シート10の製造方法の概略を示す図である。
【図12】電極シート10の使用の一態様を示す断面図である。
【図13】電極シート10の使用のもう一つの態様を示す断面図である。
【図14】本発明の実施の第2の形態である電極シート31の構成を簡略化して示す断面図である。
【図15】図14に示す電極シート31の製造方法の1工程を示す図である。
【図16】図14に示す電極シート31の部分拡大図である。
【図17】従来技術の電極シート1の構成を簡略化して示す断面図である。
【符号の説明】
10,31 電極シート
11,36 絶縁性部材
12,35 導電性部材
14 めっき層
17 銅板
21,33 孔
Claims (5)
- シート状の絶縁性部材と、絶縁性部材を厚み方向に貫通するように設けられる導電性部材とを含む電極シートにおいて、
前記導電性部材は、
前記絶縁性部材の表裏面に平行な断面に関し、前記絶縁性部材の厚み方向内方における断面積が、前記絶縁性部材の表裏面付近における断面積よりも大きくなるように形成されることを特徴とする電極シート。 - 前記導電性部材は、
2つの略円錐台の底面部同志が当接されて成る形状を有し、前記底面部が前記絶縁性部材の厚み方向内方に配置されるように形成されることを特徴とする請求項1記載の電極シート。 - 前記導電性部材は、
1つの略円錐台の底面部と1つの略円柱の底面部とが当接されて成る形状を有し、前記略円錐台の底面部が前記絶縁性部材の厚み方向内方に配置されるように形成されることを特徴とする請求項1記載の電極シート。 - 前記導電性部材には、
外方に臨んでめっき層が設けられることを特徴とする請求項1〜3のいずれかに記載の電極シート。 - 金属板の表面上に光反応性樹脂を塗布する工程と、
前記光反応性樹脂を予め定めるパターンに基づいて局所的に露光する工程と、
前記光反応性樹脂の露光された部分を除去する工程と、
前記光反応性樹脂が除去されることによって形成される空所に金属を充填する工程と、
充填された金属の外方に臨む表面上にめっきを施す工程とを含むことを特徴とする電極シートの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002296425A JP2004134183A (ja) | 2002-10-09 | 2002-10-09 | 電極シートおよびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002296425A JP2004134183A (ja) | 2002-10-09 | 2002-10-09 | 電極シートおよびその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004134183A true JP2004134183A (ja) | 2004-04-30 |
Family
ID=32286423
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002296425A Pending JP2004134183A (ja) | 2002-10-09 | 2002-10-09 | 電極シートおよびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004134183A (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008234996A (ja) * | 2007-03-20 | 2008-10-02 | Sumitomo Electric Ind Ltd | 異方導電性シート,その製造方法,配線板接続体,配線板モジュールおよび電子機器 |
| JP2016205896A (ja) * | 2015-04-17 | 2016-12-08 | 大日本印刷株式会社 | 電極シートおよび電極シートの製造方法 |
| WO2018066540A1 (ja) * | 2016-10-06 | 2018-04-12 | 日東電工株式会社 | 異方導電性シート |
| JP2018186062A (ja) * | 2016-10-06 | 2018-11-22 | 日東電工株式会社 | 異方導電性シート |
| WO2019026880A1 (ja) * | 2017-07-31 | 2019-02-07 | 日東電工株式会社 | 検査用基板および導電保護部付検査用基板の製造方法 |
| WO2020175685A1 (ja) * | 2019-02-28 | 2020-09-03 | 三井化学株式会社 | 異方導電性シート、電気検査装置および電気検査方法 |
| KR20230036377A (ko) * | 2021-09-07 | 2023-03-14 | 주식회사 아이에스시 | 전기접속용 소켓 |
-
2002
- 2002-10-09 JP JP2002296425A patent/JP2004134183A/ja active Pending
Cited By (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008234996A (ja) * | 2007-03-20 | 2008-10-02 | Sumitomo Electric Ind Ltd | 異方導電性シート,その製造方法,配線板接続体,配線板モジュールおよび電子機器 |
| JP2016205896A (ja) * | 2015-04-17 | 2016-12-08 | 大日本印刷株式会社 | 電極シートおよび電極シートの製造方法 |
| JP7072356B2 (ja) | 2016-10-06 | 2022-05-20 | 日東電工株式会社 | 異方導電性シート |
| WO2018066540A1 (ja) * | 2016-10-06 | 2018-04-12 | 日東電工株式会社 | 異方導電性シート |
| JP2018186062A (ja) * | 2016-10-06 | 2018-11-22 | 日東電工株式会社 | 異方導電性シート |
| KR102469857B1 (ko) * | 2016-10-06 | 2022-11-22 | 닛토덴코 가부시키가이샤 | 이방 도전성 시트 |
| KR20190055121A (ko) * | 2016-10-06 | 2019-05-22 | 닛토덴코 가부시키가이샤 | 이방 도전성 시트 |
| KR20190057077A (ko) * | 2016-10-06 | 2019-05-27 | 닛토덴코 가부시키가이샤 | 이방 도전성 시트 |
| KR102469858B1 (ko) * | 2016-10-06 | 2022-11-22 | 닛토덴코 가부시키가이샤 | 이방 도전성 시트 |
| WO2019026880A1 (ja) * | 2017-07-31 | 2019-02-07 | 日東電工株式会社 | 検査用基板および導電保護部付検査用基板の製造方法 |
| JP2019027932A (ja) * | 2017-07-31 | 2019-02-21 | 日東電工株式会社 | 検査用基板および導電保護部付検査用基板の製造方法 |
| JPWO2020175685A1 (ja) * | 2019-02-28 | 2021-10-07 | 三井化学株式会社 | 異方導電性シート、電気検査装置および電気検査方法 |
| KR20210118161A (ko) * | 2019-02-28 | 2021-09-29 | 미쓰이 가가쿠 가부시키가이샤 | 이방 도전성 시트, 전기 검사 장치 및 전기 검사 방법 |
| WO2020175685A1 (ja) * | 2019-02-28 | 2020-09-03 | 三井化学株式会社 | 異方導電性シート、電気検査装置および電気検査方法 |
| JP7295217B2 (ja) | 2019-02-28 | 2023-06-20 | 三井化学株式会社 | 異方導電性シート、電気検査装置および電気検査方法 |
| KR102637066B1 (ko) * | 2019-02-28 | 2024-02-14 | 미쓰이 가가쿠 가부시키가이샤 | 이방 도전성 시트, 전기 검사 장치 및 전기 검사 방법 |
| TWI842842B (zh) * | 2019-02-28 | 2024-05-21 | 日商三井化學股份有限公司 | 異向導電性片、電檢查裝置及電檢查方法 |
| KR20230036377A (ko) * | 2021-09-07 | 2023-03-14 | 주식회사 아이에스시 | 전기접속용 소켓 |
| KR102597496B1 (ko) * | 2021-09-07 | 2023-11-02 | 주식회사 아이에스시 | 전기접속용 소켓 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4145730B2 (ja) | 半導体内蔵モジュール | |
| JP4880006B2 (ja) | 流れ防止用ダムを備えたプリント基板の製造方法 | |
| CN100576977C (zh) | 裸芯片嵌入式pcb及其制造方法 | |
| JP7253946B2 (ja) | 配線基板及びその製造方法、半導体パッケージ | |
| JP6291738B2 (ja) | 回路基板、回路基板の製造方法及び電子機器 | |
| CN102017142A (zh) | 三维安装半导体装置及其制造方法 | |
| US8464423B2 (en) | Method of manufacturing a printed circuit board having metal bumps | |
| JP5406572B2 (ja) | 電子部品内蔵配線基板及びその製造方法 | |
| JP7064349B2 (ja) | 配線基板及びその製造方法 | |
| US8209860B2 (en) | Method of manufacturing printed circuit board having metal bump | |
| KR101009187B1 (ko) | 인쇄회로기판 및 그 제조방법 | |
| JPH10303561A (ja) | 多層配線基板及びその製造方法 | |
| JP2007073765A (ja) | 半導体パッケージ及びその製造方法 | |
| JP6715618B2 (ja) | プリント配線板 | |
| CN108878373A (zh) | 布线基板、布线基板的制造方法 | |
| JP2004200412A (ja) | 半田バンプ付き配線基板およびその製造方法 | |
| CN100468706C (zh) | 电路基板及其制造方法、半导体封装及部件内置模块 | |
| JP3800298B2 (ja) | バンプの形成方法及び半導体装置の製造方法 | |
| JP2004327743A (ja) | 半田バンプ付き配線基板およびその製造方法 | |
| JP3770794B2 (ja) | 接続構造体の製造方法 | |
| JP2003152311A (ja) | 配線基板の製造方法 | |
| JP2003197812A (ja) | 配線基板及びその製造方法、半導体装置及びその製造方法、回路基板並びに電子機器 | |
| JP2004006572A (ja) | 素子内蔵基板の製造方法および素子内蔵基板、ならびに、プリント配線板の製造方法およびプリント配線板 | |
| JP2017201674A (ja) | プリント配線板およびその製造方法 | |
| TW202025872A (zh) | 印刷電路板 |