JP2004148659A - ガラス網入りポリカーボネート樹脂製波板 - Google Patents
ガラス網入りポリカーボネート樹脂製波板 Download PDFInfo
- Publication number
- JP2004148659A JP2004148659A JP2002316265A JP2002316265A JP2004148659A JP 2004148659 A JP2004148659 A JP 2004148659A JP 2002316265 A JP2002316265 A JP 2002316265A JP 2002316265 A JP2002316265 A JP 2002316265A JP 2004148659 A JP2004148659 A JP 2004148659A
- Authority
- JP
- Japan
- Prior art keywords
- polycarbonate resin
- corrugated sheet
- glass net
- corrugated
- glass
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Laminated Bodies (AREA)
Abstract
【課題】本発明は、従来のポリカーボネート樹脂製波板よりも引張り強度や曲げ強度等の機械的特性に優れたポリカーボネート樹脂製波板を提供する。
【解決手段】本発明のガラス網入りポリカーボネート樹脂製波板1は、ポリカーボネート樹脂製の波形板状体2上に、ガラス網3を埋設一体化した構成である。
【選択図】 図2
【解決手段】本発明のガラス網入りポリカーボネート樹脂製波板1は、ポリカーボネート樹脂製の波形板状体2上に、ガラス網3を埋設一体化した構成である。
【選択図】 図2
Description
【0001】
【発明の属する技術分野】
本発明は、引張り強度や曲げ強度に優れたガラス網入りのポリカーボネート樹脂製波板に関する。
【0002】
【従来の技術】
従来の合成樹脂製波板としては、一般に塩化ビニル樹脂やポリカーボネート樹脂製のものが知られている。
塩化ビニル樹脂製波板は、安価であるがポリカーボネート樹脂製波板より強度の点で劣り、またポリカーボネート樹脂製の波板は、塩化ビニル樹脂製波板より引張りや曲げ強度および衝撃強さ等の強度があるが、高価であるという難点がある。
塩化ビニル樹脂製の波板には、強度等の機械的特性を増すために、二枚の塩化ビニル樹脂製シート間に、ガラス網を挟持させて融着一体化させた強化型(例えば、特許文献1参照)のものも市場に数多く出回っている。
【0003】
【特許文献1】
特開平8−1867号公報(1頁2〜4行、37〜39行、図3)
【0004】
【発明が解決しようとする課題】
前記従来の合成樹脂製波板は、引張り強さや曲げ強さおよび衝撃強さ等の機械的特性において最も優れているとされるポリカーボネート樹脂製波板でも、例えば、屋根材に使用した場合には、雹の落下等による衝撃で破損し、突き破った落下物により、園芸・農作物や家屋、車両等が傷つけられるなどの被害が生じることがある。そのため、上記機械的特性のより優れたポリカーボネート樹脂製波板の開発が望まれていた。
【0005】
ポリカーボネート樹脂製波板の強度を上げるために、前記の従来知られた方法により、二枚のポリカーボネート樹脂製シート間にガラス網を挟持し一体に熱融着することも考えられるが、シートを加熱したときの脱気が難しく成形が困難である。
そこで、本発明の課題は、従来のポリカーボネート樹脂製波板よりも、引張り強度や曲げ強度および衝撃特性等の機械的特性に優れたポリカーボネート樹脂製波板を提供することにある。
【0006】
【課題を解決するための手段】
上記課題を解決するため、本発明のポリカーボネート樹脂製波板は、ポリカーボネート樹脂製の波形板状体上にガラス網を埋設一体化している。
【0007】
【発明の実施の形態】
以下、本発明の実施の形態を、図に基づいて説明する。
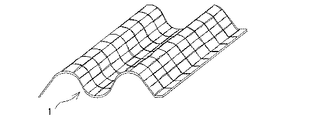
図1は、本発明のポリカーボネート樹脂製波板の模式的な部分斜視図であり、図2は、図1の部分拡大断面図である。図3は、本発明のポリカーボネート樹脂製波板の製造工程を示す模式図である。図4は、本発明によるポリカーボネート樹脂製波板の他の例を示す模式的な部分断面図である。
【0008】
図1、図2に示す本発明のポリカーボネート樹脂製波板1は、ポリカーボネート樹脂製の波形板状体2の下面に、ガラス網3が埋設一体化された構成である。波形板状体2へのガラス網3の埋設一体化は、波形板状体2の下面全体に形成してもよく、また下面の周縁余白部分を除いた全面に形成するなどのように、部分的に形成してもよい。
また、図では、ガラス網3は、波形板状体2の下面に埋設一体化した例を示したが、上面に埋設一体化してもよく、さらには上下両面に埋設一体化してもよい。
【0009】
また、ガラス網3の埋設一体化は、ガラス網3が波形板状体2に充分に埋没され、波形板状体の面上にガラス網が露出する部分が無いようにすることが好ましい。
波形板状体の面上からガラス網が、部分的に露出する部分があれば、その部分から芋づる式に、ガラス網が波形板状体より剥がれ落ちるおそれがある。
【0010】
本発明に使用できるポリカーボネート樹脂組成物について詳述する。
本発明の波板に使用されるポリカーボネート樹脂は、種々のジヒドロキシジアリール化合物とホスゲンとを反応させるホスゲン法、またはジヒドロキシジアリール化合物とジフェニルカーボネートなどの炭酸エステルとを反応させるエステル交換法によって得られる重合体であり、代表的なものとしては、2,2−ビス(4−ヒドロキシフェニル)プロパン(ビスフェノールA)から製造されたポリカーボネート樹脂が挙げられる。
【0011】
上記ジヒドロキシジアリール化合物としては、ビスフェノールAの他に、ビス(4−ヒドロキシフェニル)メタン、1,1−ビス(4−ヒドロキシフェニル)エタン、2,2−ビス(4−ヒドロキシフェニル)ブタン、2,2−ビス(4−ヒドロキシフェニル)オクタン、ビス(4−ヒドロキシフェニル)フェニルメタン、2,2−ビス(4−ヒドロキシフェニル−3−メチルフェニル)プロパン、1,1−ビス(4−ヒドロキシ−3−第三ブチルフェニル)プロパン、2,2−ビス(4−ヒドロキシ−3−ブロモフェニル)プロパン、2,2−ビス(4−ヒドロキシ−3、5−ジブロモフェニル)プロパン、2,2−ビス(4−ヒドロキシ−3,5−ジクロロフェニル)プロパンのようなビス(ヒドロキシアリール)アルカン類、1,1−ビス(4−ヒドロキシフェニル)シクロペンタン、1,1−ビス(4−ヒドロキシフェニル)シクロヘキサンのようなビス(ヒドロキシアリール)シクロアルカン類、4,4′−ジヒドロキシジフェニルエーテル、4,4′−ジヒドロキシ−3,3′−ジメチルジフェニルエーテルのようなジヒドロキシジアリールエーテル類、4,4′−ジヒドロキシジフェニルスルフィドのようなジヒドロキシジアリールスルフィド類、4,4′−ジヒドロキシジフェニルスルホキシド、4,4′−ジヒドロキシ−3,3′−ジメチルジフェニルスルホキシドのようなジヒドロキシジアリールスルホキシド類、4,4′−ジヒドロキシジフェニルスルホン、4,4′−ジヒドロキシ−3,3′−ジメチルジフェニルスルホンのようなジヒドロキシジアリールスルホン類等が挙げられる。
【0012】
これらの化合物は、単独または2種類以上混合して使用されるが、これらの他に、ピペラジン、ジピペリジルハイドロキノン、レゾルシン、4,4′−ジヒドロキシジフェニル等を混合して使用してもよい。
さらに、上記のジヒドロキシアリール化合物と次に示すような3価以上のフェノール化合物を混合使用してもよい。
【0013】
3価以上のフェノールとしては、フロログルシン、4,6−ジメチル−2,4,6−トリ−(4−ヒドロキシフェニル)−ヘプテン、2,4,6−ジメチル−2,4,6−トリ−(4−ヒドロキシフェニル)−ヘプタン、1,3,5−トリ−(4−ヒドロキシフェニル)−ベンゾール、1,1,1−トリ−(4−ヒドロキシフェニル)−エタンおよび2,2−ビス−[4,4−(4,4′−ジヒドロキシジフェニル)−シクロヘキシル]−プロパンなどが挙げられる。
【0014】
ポリカーボネート樹脂の粘度平均分子量は、通常10,000〜100,000、好ましくは15,000〜35,000である。このようなポリカーボネート樹脂を製造するに際し、分子量調節剤、触媒等を必要に応じて使用することができる。
更に、本発明の効果を損なわない範囲で、ポリカーボネート樹脂に各種の熱安定剤、着色剤、蛍光増白剤、難燃剤、充填材、離型剤、軟化材、帯電防止剤、抗菌剤等の添加剤を配合してもよい。
【0015】
本発明に使用するガラス網は、難燃性のガラス繊維製の縦糸と横糸で、からみ織りされたものを使用するのが好ましく、その品質特性は、密度が縦(7+7)±1(本/25mm)、横7±1(本/25mm)、厚さが0.15±0.1(mm)、質量が40±10(g/m2)、引張強さは、縦が170(N/25mm)以上、横が200(N/25mm)以上のもので、強熱減量が10.0±5.0(%)のものが好ましい。なお、上記品質特性の測定は、いずれもJIS R 3420に基づくものである。
上記ガラス網素材には、適用する各合成樹脂の特性に適合した表面処理を行うことが好ましい。
【0016】
波形板状体へのガラス網の埋設一体化は、例えば、図3で示す工程で行われる。
図において、4はTダイ、5はポリカーボネート樹脂、6はガラス網である。図に示すように、Tダイ4から押し出された半溶融状態のポリカーボネート樹脂5とガラス網6を、共にローラAとローラB間を通過させることにより、ローラ間で圧着されて、ガラス網6は半溶融状態のポリカーボネート樹脂5内に埋没され、その状態を保持したままローラCを通過するときには、冷却固化されて、ガラス網6が埋設一体化されたポリカーボネート樹脂シート7になる。
その後、ポリカーボネート樹脂シート7は、断面波形に加工されて波形板状体に成形されて、本発明のガラス網入りポリカーボネート樹脂製波板が作製される。
【0017】
本発明のガラス網入りポリカーボネート樹脂製波板1は、図4に示すように、ガラス網3が埋設された波形板状体2の面上に、さらにアクリル樹脂等からなるフィルム8を貼着一体化するようにしてもよい。
例えば、アクリル樹脂製フィルムを波形板状体2の面上に貼着一体化することにより、本発明のポリカーボネート樹脂製波板の強度や耐薬品性・耐候性をより向上させることができる。
【0018】
さらに、前記フィルムの成分に防曇剤を加えて、防曇性・防滴性を向上させたり、フィルムの表面に撥水加工を施して、発生した結露をスムーズに波板面を這わせ、水滴として落下させないようにしたり、フィルム8に着色や模様を施すなどして、本発明のポリカーボネート樹脂製波板の付加価値を高めることができる。
【0019】
前記したように、本発明は、ポリカーボネート樹脂製の波形板状体にガラス網を埋設一体化した構成であり、[特許文献1]に示された「2枚のプラスチックシート間にガラス網を挟持し一体に熱融着してなる」ポリカーボネート樹脂製波板とは構造上において根本的な相異がある。
本発明のガラス網入りポリカーボネート樹脂製波板は、二枚のポリカーボネート樹脂製シート間にガラス網を挟持一体化するのに比べて、押出成形工程が一度に済み、加工が簡単であり、設備が複雑でなく、有利である。
【0020】
【発明の効果】
本発明によれば、従来のポリカーボネート樹脂製波板よりも強度を向上させることができる。
【図面の簡単な説明】
【図1】本発明のポリカーボネート樹脂製波板の模式的な部分斜視図である。
【図2】図1の部分拡大断面図である。
【図3】本発明のポリカーボネート樹脂製波板の製造工程を示す模式図である。
【図4】本発明のポリカーボネート樹脂製波板の他の例を示す模式的な部分断面図である。
【符号の説明】
1 ポリカーボネート樹脂製波板
2 波形板状体
3、6 ガラス網
4 Tダイ
5 ポリカーボネート樹脂
7 ポリカーボネート樹脂シート
8 フィルム
A、B、C ローラ
【発明の属する技術分野】
本発明は、引張り強度や曲げ強度に優れたガラス網入りのポリカーボネート樹脂製波板に関する。
【0002】
【従来の技術】
従来の合成樹脂製波板としては、一般に塩化ビニル樹脂やポリカーボネート樹脂製のものが知られている。
塩化ビニル樹脂製波板は、安価であるがポリカーボネート樹脂製波板より強度の点で劣り、またポリカーボネート樹脂製の波板は、塩化ビニル樹脂製波板より引張りや曲げ強度および衝撃強さ等の強度があるが、高価であるという難点がある。
塩化ビニル樹脂製の波板には、強度等の機械的特性を増すために、二枚の塩化ビニル樹脂製シート間に、ガラス網を挟持させて融着一体化させた強化型(例えば、特許文献1参照)のものも市場に数多く出回っている。
【0003】
【特許文献1】
特開平8−1867号公報(1頁2〜4行、37〜39行、図3)
【0004】
【発明が解決しようとする課題】
前記従来の合成樹脂製波板は、引張り強さや曲げ強さおよび衝撃強さ等の機械的特性において最も優れているとされるポリカーボネート樹脂製波板でも、例えば、屋根材に使用した場合には、雹の落下等による衝撃で破損し、突き破った落下物により、園芸・農作物や家屋、車両等が傷つけられるなどの被害が生じることがある。そのため、上記機械的特性のより優れたポリカーボネート樹脂製波板の開発が望まれていた。
【0005】
ポリカーボネート樹脂製波板の強度を上げるために、前記の従来知られた方法により、二枚のポリカーボネート樹脂製シート間にガラス網を挟持し一体に熱融着することも考えられるが、シートを加熱したときの脱気が難しく成形が困難である。
そこで、本発明の課題は、従来のポリカーボネート樹脂製波板よりも、引張り強度や曲げ強度および衝撃特性等の機械的特性に優れたポリカーボネート樹脂製波板を提供することにある。
【0006】
【課題を解決するための手段】
上記課題を解決するため、本発明のポリカーボネート樹脂製波板は、ポリカーボネート樹脂製の波形板状体上にガラス網を埋設一体化している。
【0007】
【発明の実施の形態】
以下、本発明の実施の形態を、図に基づいて説明する。
図1は、本発明のポリカーボネート樹脂製波板の模式的な部分斜視図であり、図2は、図1の部分拡大断面図である。図3は、本発明のポリカーボネート樹脂製波板の製造工程を示す模式図である。図4は、本発明によるポリカーボネート樹脂製波板の他の例を示す模式的な部分断面図である。
【0008】
図1、図2に示す本発明のポリカーボネート樹脂製波板1は、ポリカーボネート樹脂製の波形板状体2の下面に、ガラス網3が埋設一体化された構成である。波形板状体2へのガラス網3の埋設一体化は、波形板状体2の下面全体に形成してもよく、また下面の周縁余白部分を除いた全面に形成するなどのように、部分的に形成してもよい。
また、図では、ガラス網3は、波形板状体2の下面に埋設一体化した例を示したが、上面に埋設一体化してもよく、さらには上下両面に埋設一体化してもよい。
【0009】
また、ガラス網3の埋設一体化は、ガラス網3が波形板状体2に充分に埋没され、波形板状体の面上にガラス網が露出する部分が無いようにすることが好ましい。
波形板状体の面上からガラス網が、部分的に露出する部分があれば、その部分から芋づる式に、ガラス網が波形板状体より剥がれ落ちるおそれがある。
【0010】
本発明に使用できるポリカーボネート樹脂組成物について詳述する。
本発明の波板に使用されるポリカーボネート樹脂は、種々のジヒドロキシジアリール化合物とホスゲンとを反応させるホスゲン法、またはジヒドロキシジアリール化合物とジフェニルカーボネートなどの炭酸エステルとを反応させるエステル交換法によって得られる重合体であり、代表的なものとしては、2,2−ビス(4−ヒドロキシフェニル)プロパン(ビスフェノールA)から製造されたポリカーボネート樹脂が挙げられる。
【0011】
上記ジヒドロキシジアリール化合物としては、ビスフェノールAの他に、ビス(4−ヒドロキシフェニル)メタン、1,1−ビス(4−ヒドロキシフェニル)エタン、2,2−ビス(4−ヒドロキシフェニル)ブタン、2,2−ビス(4−ヒドロキシフェニル)オクタン、ビス(4−ヒドロキシフェニル)フェニルメタン、2,2−ビス(4−ヒドロキシフェニル−3−メチルフェニル)プロパン、1,1−ビス(4−ヒドロキシ−3−第三ブチルフェニル)プロパン、2,2−ビス(4−ヒドロキシ−3−ブロモフェニル)プロパン、2,2−ビス(4−ヒドロキシ−3、5−ジブロモフェニル)プロパン、2,2−ビス(4−ヒドロキシ−3,5−ジクロロフェニル)プロパンのようなビス(ヒドロキシアリール)アルカン類、1,1−ビス(4−ヒドロキシフェニル)シクロペンタン、1,1−ビス(4−ヒドロキシフェニル)シクロヘキサンのようなビス(ヒドロキシアリール)シクロアルカン類、4,4′−ジヒドロキシジフェニルエーテル、4,4′−ジヒドロキシ−3,3′−ジメチルジフェニルエーテルのようなジヒドロキシジアリールエーテル類、4,4′−ジヒドロキシジフェニルスルフィドのようなジヒドロキシジアリールスルフィド類、4,4′−ジヒドロキシジフェニルスルホキシド、4,4′−ジヒドロキシ−3,3′−ジメチルジフェニルスルホキシドのようなジヒドロキシジアリールスルホキシド類、4,4′−ジヒドロキシジフェニルスルホン、4,4′−ジヒドロキシ−3,3′−ジメチルジフェニルスルホンのようなジヒドロキシジアリールスルホン類等が挙げられる。
【0012】
これらの化合物は、単独または2種類以上混合して使用されるが、これらの他に、ピペラジン、ジピペリジルハイドロキノン、レゾルシン、4,4′−ジヒドロキシジフェニル等を混合して使用してもよい。
さらに、上記のジヒドロキシアリール化合物と次に示すような3価以上のフェノール化合物を混合使用してもよい。
【0013】
3価以上のフェノールとしては、フロログルシン、4,6−ジメチル−2,4,6−トリ−(4−ヒドロキシフェニル)−ヘプテン、2,4,6−ジメチル−2,4,6−トリ−(4−ヒドロキシフェニル)−ヘプタン、1,3,5−トリ−(4−ヒドロキシフェニル)−ベンゾール、1,1,1−トリ−(4−ヒドロキシフェニル)−エタンおよび2,2−ビス−[4,4−(4,4′−ジヒドロキシジフェニル)−シクロヘキシル]−プロパンなどが挙げられる。
【0014】
ポリカーボネート樹脂の粘度平均分子量は、通常10,000〜100,000、好ましくは15,000〜35,000である。このようなポリカーボネート樹脂を製造するに際し、分子量調節剤、触媒等を必要に応じて使用することができる。
更に、本発明の効果を損なわない範囲で、ポリカーボネート樹脂に各種の熱安定剤、着色剤、蛍光増白剤、難燃剤、充填材、離型剤、軟化材、帯電防止剤、抗菌剤等の添加剤を配合してもよい。
【0015】
本発明に使用するガラス網は、難燃性のガラス繊維製の縦糸と横糸で、からみ織りされたものを使用するのが好ましく、その品質特性は、密度が縦(7+7)±1(本/25mm)、横7±1(本/25mm)、厚さが0.15±0.1(mm)、質量が40±10(g/m2)、引張強さは、縦が170(N/25mm)以上、横が200(N/25mm)以上のもので、強熱減量が10.0±5.0(%)のものが好ましい。なお、上記品質特性の測定は、いずれもJIS R 3420に基づくものである。
上記ガラス網素材には、適用する各合成樹脂の特性に適合した表面処理を行うことが好ましい。
【0016】
波形板状体へのガラス網の埋設一体化は、例えば、図3で示す工程で行われる。
図において、4はTダイ、5はポリカーボネート樹脂、6はガラス網である。図に示すように、Tダイ4から押し出された半溶融状態のポリカーボネート樹脂5とガラス網6を、共にローラAとローラB間を通過させることにより、ローラ間で圧着されて、ガラス網6は半溶融状態のポリカーボネート樹脂5内に埋没され、その状態を保持したままローラCを通過するときには、冷却固化されて、ガラス網6が埋設一体化されたポリカーボネート樹脂シート7になる。
その後、ポリカーボネート樹脂シート7は、断面波形に加工されて波形板状体に成形されて、本発明のガラス網入りポリカーボネート樹脂製波板が作製される。
【0017】
本発明のガラス網入りポリカーボネート樹脂製波板1は、図4に示すように、ガラス網3が埋設された波形板状体2の面上に、さらにアクリル樹脂等からなるフィルム8を貼着一体化するようにしてもよい。
例えば、アクリル樹脂製フィルムを波形板状体2の面上に貼着一体化することにより、本発明のポリカーボネート樹脂製波板の強度や耐薬品性・耐候性をより向上させることができる。
【0018】
さらに、前記フィルムの成分に防曇剤を加えて、防曇性・防滴性を向上させたり、フィルムの表面に撥水加工を施して、発生した結露をスムーズに波板面を這わせ、水滴として落下させないようにしたり、フィルム8に着色や模様を施すなどして、本発明のポリカーボネート樹脂製波板の付加価値を高めることができる。
【0019】
前記したように、本発明は、ポリカーボネート樹脂製の波形板状体にガラス網を埋設一体化した構成であり、[特許文献1]に示された「2枚のプラスチックシート間にガラス網を挟持し一体に熱融着してなる」ポリカーボネート樹脂製波板とは構造上において根本的な相異がある。
本発明のガラス網入りポリカーボネート樹脂製波板は、二枚のポリカーボネート樹脂製シート間にガラス網を挟持一体化するのに比べて、押出成形工程が一度に済み、加工が簡単であり、設備が複雑でなく、有利である。
【0020】
【発明の効果】
本発明によれば、従来のポリカーボネート樹脂製波板よりも強度を向上させることができる。
【図面の簡単な説明】
【図1】本発明のポリカーボネート樹脂製波板の模式的な部分斜視図である。
【図2】図1の部分拡大断面図である。
【図3】本発明のポリカーボネート樹脂製波板の製造工程を示す模式図である。
【図4】本発明のポリカーボネート樹脂製波板の他の例を示す模式的な部分断面図である。
【符号の説明】
1 ポリカーボネート樹脂製波板
2 波形板状体
3、6 ガラス網
4 Tダイ
5 ポリカーボネート樹脂
7 ポリカーボネート樹脂シート
8 フィルム
A、B、C ローラ
Claims (1)
- ポリカーボネート樹脂製の波形板状体上に、ガラス網を埋設一体化したことを特徴とするガラス網入りポリカーボネート樹脂製波板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002316265A JP2004148659A (ja) | 2002-10-30 | 2002-10-30 | ガラス網入りポリカーボネート樹脂製波板 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002316265A JP2004148659A (ja) | 2002-10-30 | 2002-10-30 | ガラス網入りポリカーボネート樹脂製波板 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004148659A true JP2004148659A (ja) | 2004-05-27 |
Family
ID=32460022
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002316265A Pending JP2004148659A (ja) | 2002-10-30 | 2002-10-30 | ガラス網入りポリカーボネート樹脂製波板 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004148659A (ja) |
-
2002
- 2002-10-30 JP JP2002316265A patent/JP2004148659A/ja active Pending
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69731351T2 (de) | Bauschindel | |
| CN101287595B (zh) | 保密性薄膜 | |
| CN104411767A (zh) | 改善的聚碳酸酯组合物 | |
| JP2007519804A (ja) | 赤外線吸収物品及びその製造方法 | |
| JP2007520621A (ja) | 薄肉難燃性を有するポリカーボネート組成物 | |
| CN101296794A (zh) | 多层热塑性膜及制备方法 | |
| EP3594273B1 (en) | Laminate and fiber-reinforced resin composite obtained therefrom | |
| TW201437705A (zh) | 導光膜、超薄型液晶背光單元、可攜式電腦及導光膜的製造方法 | |
| JP6042593B2 (ja) | 難燃光拡散性ポリカーボネート樹脂組成物からなる押し出し成形品 | |
| KR101016997B1 (ko) | 제어된 휨을 가지는 열가소성 수지시트의 제조방법 | |
| CN1093152C (zh) | 耐候性改善的复合挤压聚碳酸酯板 | |
| JP2002129027A (ja) | 熱可塑性樹脂組成物 | |
| TWI830851B (zh) | 包含碳纖維強化聚碳酸酯樹脂組成物之成形用材料 | |
| JP6097155B2 (ja) | 耐汚染性塩化ビニル樹脂成形体及び外装部材、並びに、耐汚染性塩化ビニル樹脂成形体の製造方法 | |
| JP2969103B1 (ja) | 耐候性樹脂積層体 | |
| KR102585425B1 (ko) | 반복 이용 가능한 의료용 박스 | |
| JP6128830B2 (ja) | 積層板 | |
| JP4902122B2 (ja) | ポリカーボネート樹脂組成物、該樹脂組成物からなるシートおよび該シートからなる熱成形品 | |
| JPH07178789A (ja) | 多層プラスチツクシートの製造法 | |
| KR101718225B1 (ko) | 내스크래치성 및 내후성능이 우수한 온실용 다층 폴리카보네이트 시트 | |
| JP3443139B2 (ja) | ポリカーボネート樹脂積層板の製造方法 | |
| JPH10298424A (ja) | 照明カバー用樹脂組成物及びそれからなる照明カバー | |
| JP3371992B2 (ja) | ポリカーボネート共押出製品およびその共押出方法 | |
| JP4515778B2 (ja) | 難燃性芳香族ポリカーボネート樹脂組成物 | |
| JPH079560A (ja) | ポリカーボネート樹脂積層板の製造方法 |