JP2004160548A - 外形加工方法及びそれを利用した非球面レンズ製造方法 - Google Patents
外形加工方法及びそれを利用した非球面レンズ製造方法 Download PDFInfo
- Publication number
- JP2004160548A JP2004160548A JP2003359240A JP2003359240A JP2004160548A JP 2004160548 A JP2004160548 A JP 2004160548A JP 2003359240 A JP2003359240 A JP 2003359240A JP 2003359240 A JP2003359240 A JP 2003359240A JP 2004160548 A JP2004160548 A JP 2004160548A
- Authority
- JP
- Japan
- Prior art keywords
- ion beam
- milling
- shape
- lens
- deviation
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 30
- 238000003672 processing method Methods 0.000 title claims abstract description 11
- 238000003801 milling Methods 0.000 claims abstract description 62
- 238000010884 ion-beam technique Methods 0.000 claims abstract description 59
- 238000000034 method Methods 0.000 claims abstract description 45
- 238000012545 processing Methods 0.000 claims abstract description 20
- 238000012360 testing method Methods 0.000 claims abstract description 11
- 230000003287 optical effect Effects 0.000 claims description 13
- 239000000523 sample Substances 0.000 claims description 8
- 238000013461 design Methods 0.000 claims description 6
- 239000000126 substance Substances 0.000 claims description 2
- 239000012780 transparent material Substances 0.000 claims description 2
- 230000008569 process Effects 0.000 abstract description 11
- 238000005530 etching Methods 0.000 description 7
- 238000006243 chemical reaction Methods 0.000 description 6
- 230000008901 benefit Effects 0.000 description 5
- 238000004891 communication Methods 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 3
- 150000002500 ions Chemical class 0.000 description 3
- 238000005498 polishing Methods 0.000 description 3
- 238000000992 sputter etching Methods 0.000 description 3
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 238000007654 immersion Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 239000003504 photosensitizing agent Substances 0.000 description 2
- 238000001020 plasma etching Methods 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 230000004075 alteration Effects 0.000 description 1
- 229910052786 argon Inorganic materials 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 230000009477 glass transition Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000013307 optical fiber Substances 0.000 description 1
- 238000000053 physical method Methods 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000002250 progressing effect Effects 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
Images




Classifications
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B3/00—Simple or compound lenses
- G02B3/0006—Arrays
- G02B3/0012—Arrays characterised by the manufacturing method
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B3/00—Simple or compound lenses
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Welding Or Cutting Using Electron Beams (AREA)
- Optical Head (AREA)
Abstract
【課題】 任意の形状及び任意の微細な球面形状又は非球面形状を精密に加工するだけでなく、均一な加工精密度で大量に製作し得る外形加工方法及びそれを利用した非球面レンズ製造方法を提供する。
【解決手段】 設定された形状を理論値として基準外形を設計する基準外形設計段階と、試片を生産する試片生産段階と、前記基準外形と試片とを比較して偏差領域を設定する偏差設定段階と、前記試片の偏差領域をイオンビームによりミーリングするイオンビームミーリング段階と、を行って外形を加工する。
【選択図】図1
【解決手段】 設定された形状を理論値として基準外形を設計する基準外形設計段階と、試片を生産する試片生産段階と、前記基準外形と試片とを比較して偏差領域を設定する偏差設定段階と、前記試片の偏差領域をイオンビームによりミーリングするイオンビームミーリング段階と、を行って外形を加工する。
【選択図】図1
Description
本発明は、外形加工方法に係るもので、詳しくは、任意の形状及び任意の微細な球面形状又は非球面形状を精密に加工するだけでなく、均一な加工精密度で大量に製作し得る外形加工方法及びそれを利用した非球面レンズ製造方法に関するものである。
最近、マルチメディア及び情報通信技術の急速な発達によって、光記録装置、光通信システム及びディスプレイなどの小型化が進んでいる。光学システムの小型化には、必然的に用いられる個別光学部品の小型化が伴い、特に光学系の核心要素であるレンズ類の小型化が重要な技術的課題として注目されている。既存のレンズの光学的性能を維持しながらレンズ自体を小さくするためには、それを加工する加工精密度も保障されるべきである。
一方、超微細屈折レンズは、携帯用情報機器などに適用されると予想される超小型光記録装置のピックアップ光学系などから分かるように、視準レンズ、対物レンズ及び固体液浸レンズ(SIL:Solid Immersion Lens)が適用され、表面形状は球面形状又は非球面形状に加工される。
従来のレンズ加工技術は、精密な研磨方法を利用するか、精密な金型を作って、プレスや射出などの成形方法を利用して、所望の形状の球面又は非球面レンズをえる方式を利用している。このような従来の技術は、比較的大きい従来の屈折レンズを製造する方法に適した技術であるが、レンズの直径がミリメートルより小さい超小型レンズを均一に加工するには技術的な難点がある。
又、このような機械的研磨や成形技法を利用したレンズ製造技術の他にも、光学的に透明な高分子物質をガラス転移温度以上で加熱して誘起される表面張力により、任意の曲率の部分的な球面レンズを加工するリフロー技術が知られていて、反応性イオンエッチング(RIE:Reactive Ion Etching)又はイオンミーリング(ion milling)技術を活用して、リフロー技術により形成された曲面形状を所定基板に転写してレンズを製造する方法などが知られている。
このような従来超小型レンズ製造方法は球面レンズを小型にし得るという長所がある。
然るに、このような従来の超小型レンズ製造方法は、非球面レンズ、特に球面収差などを除去した超小型レンズを精密に加工するには限界があり、且つ、加工均一度が低くて量産性が低下するという不都合な点があった。
本発明は、このような従来の課題に鑑みてなされたもので、任意の形状及び任意の微細な球面形状又は非球面形状を精密に加工できるだけでなく、均一な加工精密度で大量に加工し得る外形加工方法及びそれを利用した非球面レンズ製造方法を提供することを目的とする。
このような目的を達成するため、本発明に係る外形加工方法は、設定された形状を理論値として基準外形を設計する基準外形設計段階と、試片を生産する試片生産段階と、前記基準外形と試片とを比較して偏差領域を設定する偏差設定段階と、前記試片の偏差領域をイオンビームによりミーリングするイオンビームミーリング段階と、を行うことを特徴とする。
又、本発明に係る非球面レンズ製造方法においては、基準非球面を設計する基準非球面設計段階と、任意の形状のレンズを生産するための基本レンズ生産段階と、前記基準非球面と前記基本レンズとを比較して偏差領域を設定する偏差設定段階と、前記基本レンズの偏差領域をイオンビームによりミーリングするイオンビームミーリング段階と、該イオンビームミーリングにより前記基本レンズの形状を基準非球面形状と比較しながら加工して一致させる完成段階と、を行うことを特徴とする。
面レンズ製作方法は、任意の形状及び任意の微細な球面形状又は非球面形状を精密に加工するだけでなく、均一な加工精密度で大量に製作し得るため、レンズの性能を高めて原価を節減し、高い光学的性能が要求される多様な分野に活用し得るという効果がある。
以下、本発明の実施の形態に対し、図面に基づいて説明する。
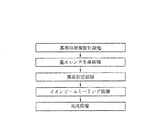
図1は本発明に係る外形加工方法の一実施形態を示したフローチャートである。図示されたように、本発明に係る外形加工方法の一実施形態は、設定された形状を理論値として基準外形を設計する基準外形設計段階が実施され、次いで、試片を生産する試片生産段階が行われる。設計される基準外形は、凸面、凹面又は平面を含む形状であり、試片は、反復して大量生産することができる。即ち、基準外形は理想的な外形を意味し、試片は、透明物質により形成されて、異種の物質が結合され、理想的な外形に類似した形状に反復して大量生産が行われる。
図1は本発明に係る外形加工方法の一実施形態を示したフローチャートである。図示されたように、本発明に係る外形加工方法の一実施形態は、設定された形状を理論値として基準外形を設計する基準外形設計段階が実施され、次いで、試片を生産する試片生産段階が行われる。設計される基準外形は、凸面、凹面又は平面を含む形状であり、試片は、反復して大量生産することができる。即ち、基準外形は理想的な外形を意味し、試片は、透明物質により形成されて、異種の物質が結合され、理想的な外形に類似した形状に反復して大量生産が行われる。
次いで、基準外形と試片とを比較して偏差領域を設定する偏差設定段階が行われ、その後、試片の偏差領域をイオンビームによりミーリングするイオンビームミーリング段階が行われる。
このとき、イオンビームミーリングは、イオンビームミーリング装置により行われるが、イオンビームミーリング装置は、図2に示したように、内部空間を有する反応容器10と、反応容器10の一方側に設置されて、アルゴンのような気体をイオン化させた後に加速させるイオン発生部20と、反応容器10の内部に移動自在に設置されて試片が装着される試片装着部30とを備えている。
このようなイオンビームミーリング装置は、イオン発生部20で加速されたイオンのイオンビームが反応容器10の内部で走査されると、試片装着部30に装着された試片にイオンビームが走査され、そのイオンビームにより試片がエッチングされる。このようなイオンビームミーリングは、代表的な物理的エッチング加工方法であって、高い真空度を維持する環境で化学的反応を排除して物理的方法のみで試片の表面層をエッチングするため、エッチング率に対応するミーリング率が比較的低く、長時間の間工程が可能で、加工後の表面粗度が非常に小さいため、微細な表面加工に適している。
一方、イオンビームミーリングにより試片の偏差領域及び偏差量を加工する方法は、図3に示したように、試片装着部30を移動させて、その試片装着部30の各試片を移動させながら、イオンビームの入射角を調節すると共に、ミーリング時間を調節して試片をミーリングする。試片装着部30は、揺動運動と共に、イオンビームの入射方向に対して傾くように移動させることができ、その試片装着部30に装着された試片は、揺動運動と共に、イオンビームの入射角に対して傾くことができる。即ち、試片を走査するイオンビームに対して試片を傾けることで、イオンビームの入射角が調節されると共に、イオンビームに走査される試片の走査時間が調節されて試片が加工される。又、試片に入射されるイオンビームの入射角によって試片の表面のエッチング程度が変化し、イオンビームで走査される時間によって試片の表面のエッチング程度が変化するため、これを利用して試片の偏差領域をその偏差量を調節しながら加工する。
このとき、所定時間の間イオンビームミーリングをした後、そのミーリング加工された試片を基準外形と比較して偏差を求め、その偏差領域と偏差量を反復的にミーリングして、その試片を基準外形と一致させる。即ち、イオンビームミーリングを所定時間の間行った後、再びその試片を測定して基準外形と比較し、その比較後、基準外形と試片との偏差量と偏差領域を再びイオンビームミーリングする。このような過程を反復することで、試片を基準外形と一致させることができる。
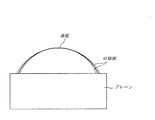
図4は本発明に係る非球面レンズ製造方法の一実施形態を示したフローチャートで、図示されたように、本発明に係る非球面レンズ製造方法は、基準非球面を設計する基準非球面設計段階が実施され、次いで、任意の形状のレンズを生産するための基本レンズ生産段階が行われる。次いで、基準非球面と基本レンズとを比較して偏差領域を設定する偏差設定段階が行われ、基本レンズの偏差領域をイオンビームによりミーリングするイオンビームミーリング段階が行われる。次いで、イオンビームミーリングにより基本レンズの形状を基準非球面形状と比較しながら加工することで、基本レンズを基準非球面形状と一致させる完成段階が行われる。
このとき、基準非球面は放物面及び楕円面の全てを含んだもので、基本レンズは、大量生産が容易で且つ非常に微細な真球状である。
イオンビームミーリングは、前記したイオンビームミーリング装置により行われるが、このとき、大量の基本レンズがイオンビームミーリング装置の試片装着部30に装着されてミーリングが行われる。
以下、微細な真球状の基本レンズに基準非球面レンズ曲面を製作する方法に対して説明する。
まず、加工しようとする非球面形状の基準非球面形状は、下記の数式(1)により所望の曲率C及び非球面常数(conic constant)εを利用して、非球面偏差を有する多項式の係数A4、A6、A8…などを定めることで、非球面形状Zを表現することができる。
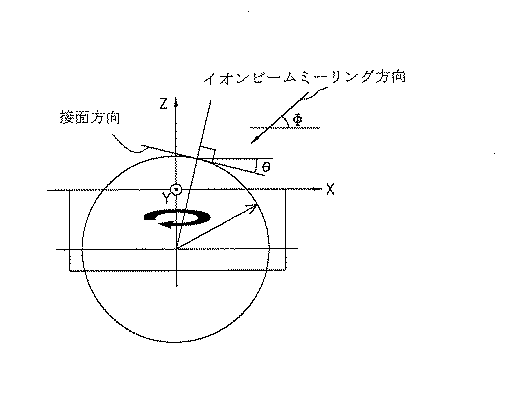
上式中、hは非球面レンズ曲面の頂部の高さ(サグ)を示したものである。非球面形状を真球面形状と比較して二つの形状の差を求め、個別座標における形状の差に対して、イオンビームの入射角(φ)と任意の位置における球面の接平面の方向間の関係による傾き(S)及び所定ミーリング工程条件で基本レンズのミーリング率(A)により時間(t)を調節することで、ミーリング工程を設計することができる。
これは、下記の数式(2)のように、部分的なイオンミーリング工程の組み合わせとして表現される。
上式中、nは非球面形状を実現するために必要な独立的ミーリング工程の回数を示し、一例として、図5及び図6に示したような、イオンビームミーリング工程における入射イオンビームの方向とミーリングによってエッチングが行われる任意の位置における曲面の接平面方向の間の関係の場合、イオンビームの入射角(φ)であるミーリング方向と任意の位置におけるレンズ曲面の接平面の方向の間の関係は、下記の数式(3)のように表現される。これは、X軸とZ軸間のミーリング方向及び接平面の方向X軸及びY軸に対して同様に適用され、3次元空間に対する二方向の方向コサイン(directional cosine)を求め、これをZ軸を基準に揺動することで換算及び積分した値は、平均すると下記の数式(3)のように表現される。
S= -(1/π)sinθcosφ + cosθsinφ ---------------------------(3)
S= -(1/π)sinθcosφ + cosθsinφ ---------------------------(3)
上式は、Z軸を基準に揺動が無限に速いという仮定と、X−Y軸に対してミーリング方向と同じ方向である曲面の−X方向にはミーリングが行われないという仮定から誘導される。数式(3)と、ミーリング率と、ミーリング時間(露出時間)とを乗じて適切に組合せると、ミーリングによる微細な表面加工を行って所望の非球面形状を得ることができる。
真球面形状から所望の非球面である基準非球面形状にミーリングする過程は、真球状の基本レンズを所定時間の間イオンビームミーリングした後、その基本レンズを測定して基準非球面形状と比較し、その比較後、その基準非球面形状と基本レンズとの偏差領域と偏差量を再びイオンビームミーリングする。このような過程を反復することで、真球状の基本レンズを基準非球面形状と一致させることができる。
基本レンズと基準非球面形状との比較には、探針形状測定方法(stylus profiling methode)又は光学的干渉法により偏差領域及び偏差量を求める。即ち、加工された基本レンズの表面輪郭を探針形状測定方法や光学的干渉法により測定し、その形状を基準非球面形状と比較しながら、その偏差領域の偏差量をミーリングして、真球状の基本レンズを所望の基準非球面形状として完成させる。図7は真球状の基本レンズと本発明により加工される非球面レンズとの表面輪郭を比較して示した図である。
このような方法は、超小型球面又は非球面レンズの製作に非常に有利であると共に、任意の極めて小さな形状を相異な形状に改造する加工にも適用することができる。又、イオンビームミーリングは、化学反応を伴う過程でないので、化合物の上に感光剤などのエッチングマスクをエッチングすることで、感光剤などに予め加工された所望の形状の微細構造を基板に容易に転写し得るという長所がある。又、本発明は、既存の微細研磨加工法及び金型による射出成形法に比べると、半導体の一貫製造工程を施して製造費用の節減を計ることができ、大量製作の容易性及び加工された超微細レンズ間の均一度を向上させることができるという長所がある。通常、レンズは、全ての機能を発揮する条件下で、可能な限り少ない数のレンズを使用するほど、透過効率、生産費用及び原価の面で長所があるが、本発明の非球面レンズ加工によって、その各要件を充足させることができる。
又、本発明により製造される超小型レンズは、携帯型情報機器の光記録装置、光ファイバー通信システムの光送受信モジュール及び各種の画像表示装置に必要なレンズ又はレンズ配列のように、超小型で且つ高い光学的性能が要求される多様な分野に活用し得る。
30:試片装着部
Claims (14)
- 設定された形状を理論値として基準外形を設計する基準外形設計段階と、試片を生産する試片生産段階と、前記基準外形と試片とを比較して偏差領域を設定する偏差設定段階と、前記試片の偏差領域をイオンビームによりミーリングするイオンビームミーリング段階と、を行うことを特徴とする外形加工方法。
- 前記イオンビームミーリング段階は、イオンビームに対する入射角及びミーリング時間を調節しながら試片をミーリングすることを特徴とする請求項1記載の外形加工方法。
- 前記イオンビームミーリング段階後、前記ミーリング加工された試片を前記基準外形と比較して偏差を求め、その偏差領域を反復的にミーリングすることで、その試片を基準外形と一致させる段階を行うことを特徴とする請求項1記載の外形加工方法。
- 前記試片は、反復して大量生産することが可能な形状に形成されることを特徴とする請求項1記載の外形加工方法。
- 前記基準外形設計段階で設計される基準外形は、凸面、凹面及び平面を含むことを特徴とする請求項1記載の外形加工方法。
- 前記試片は透明物質により形成されることを特徴とする請求項1記載の外形加工方法。
- 前記試片は異種の物質が結合されていることを特徴とする請求項1記載の外形加工方法。
- 基準非球面を設計する基準非球面設計段階と、任意の形状のレンズを生産するための基本レンズ生産段階と、前記基準非球面と前記基本レンズとを比較して偏差領域を設定する偏差設定段階と、前記基本レンズの偏差領域をイオンビームによりミーリングするイオンビームミーリング段階と、該イオンビームミーリングにより前記基本レンズの形状を基準非球面形状と比較しながら加工して一致させる完成段階と、を行うことを特徴とする非球面レンズ製造方法。
- 前記イオンビームミーリング段階は、イオンビームに対する入射角及びミーリング時間を調節しながら基本レンズをミーリングすることを特徴とする請求項8記載の非球面レンズ製造方法。
- 前記基本レンズは、大量生産が容易な真球状であることを特徴とする請求項8記載の非球面レンズ製造方法。
- 前記基準非球面は、放物面であることを特徴とする請求項8記載の非球面レンズ製造方法。
- 前記基準非球面は、楕円面であることを特徴とする請求項8記載の非球面レンズ製造方法。
- 前記完成段階では、イオンビームミーリングにより加工される基本レンズと基準非球面とが探針形状測定方法により比較されることを特徴とする請求項8記載の非球面レンズ製造方法。
- 前記完成段階では、イオンビームミーリングにより加工される基本レンズと基準非球面とが光学的干渉法により比較されることを特徴とする請求項8記載の非球面レンズ製造方法。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020020065334A KR100898924B1 (ko) | 2002-10-24 | 2002-10-24 | 초소형 렌즈의 비구면 가공방법 및 그를 이용한 초소형렌즈의제조방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004160548A true JP2004160548A (ja) | 2004-06-10 |
Family
ID=32171525
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003359240A Pending JP2004160548A (ja) | 2002-10-24 | 2003-10-20 | 外形加工方法及びそれを利用した非球面レンズ製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7003372B2 (ja) |
| JP (1) | JP2004160548A (ja) |
| KR (1) | KR100898924B1 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100805524B1 (ko) * | 2006-06-23 | 2008-02-20 | 에이엠테크놀로지 주식회사 | 비구면 연삭/연마 가공 기구에 대한 비구면 가공 경로를 생성하는 방법 |
| CN110109203B (zh) * | 2019-05-13 | 2020-10-27 | 南京大学 | 一种全纸基微透镜阵列 |
| CN120778032B (zh) * | 2025-09-10 | 2025-11-28 | 中国人民解放军国防科技大学 | 一种非球面光学元件修形的脉冲离子束控制系统及方法 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05325807A (ja) * | 1992-05-20 | 1993-12-10 | Nissin Electric Co Ltd | イオンビームミリングによる光学レンズ基体の加工方法 |
| US5541411A (en) * | 1995-07-06 | 1996-07-30 | Fei Company | Image-to-image registration focused ion beam system |
| US6138503A (en) * | 1997-10-16 | 2000-10-31 | Raymax Technology, Inc. | Scanning probe microscope system including removable probe sensor assembly |
| JP3648384B2 (ja) * | 1998-07-03 | 2005-05-18 | 株式会社日立製作所 | 集束イオンビーム加工方法及び加工装置 |
| US6238582B1 (en) * | 1999-03-30 | 2001-05-29 | Veeco Instruments, Inc. | Reactive ion beam etching method and a thin film head fabricated using the method |
| US6423240B1 (en) * | 2000-01-07 | 2002-07-23 | International Business Machines Corporation | Process to tune the slider trailing edge profile |
| US6565720B1 (en) * | 2000-05-31 | 2003-05-20 | Advanced Micro Devices, Inc. | Substrate removal as a function of sputtered ions |
| AU2002220570A1 (en) * | 2000-09-28 | 2002-04-08 | Novartis Pharma Gmbh | Fenestrated lens for increased tear flow and method for making the same |
| EP1209737B2 (en) * | 2000-11-06 | 2014-04-30 | Hitachi, Ltd. | Method for specimen fabrication |
| US7150811B2 (en) * | 2002-11-26 | 2006-12-19 | Pei Company | Ion beam for target recovery |
-
2002
- 2002-10-24 KR KR1020020065334A patent/KR100898924B1/ko not_active Expired - Fee Related
-
2003
- 2003-10-20 JP JP2003359240A patent/JP2004160548A/ja active Pending
- 2003-10-22 US US10/689,673 patent/US7003372B2/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| US7003372B2 (en) | 2006-02-21 |
| KR20040036356A (ko) | 2004-04-30 |
| KR100898924B1 (ko) | 2009-05-26 |
| US20040088067A1 (en) | 2004-05-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7471865B2 (en) | Apparatus and method for a molded waveguide for use with touch screen displays | |
| CN110304816B (zh) | 一种阵列成形逐一切割的玻璃透镜制造方法 | |
| Zhang et al. | Design, fabrication and testing of a compact large-field-of-view infrared compound eye imaging system by precision glass molding | |
| US7561333B2 (en) | Method for manufacturing mold | |
| JP4200223B2 (ja) | マイクロレンズ用金型、マイクロレンズおよびそれらの製法 | |
| WO2017195691A1 (ja) | 光学レンズおよび光学レンズの製造方法 | |
| US8007695B2 (en) | Method of fabricating small dimensioned lens elements and lens arrays using surface tension effects | |
| KR100898924B1 (ko) | 초소형 렌즈의 비구면 가공방법 및 그를 이용한 초소형렌즈의제조방법 | |
| CN119533298B (zh) | 一种采用多目超构表面的激光三角位移测量方法和器件 | |
| JP3710260B2 (ja) | 光学素子、それを保持する保持治具及びその光学素子を用いた撮像装置 | |
| US20200299170A1 (en) | Mould pair having alignment surfaces | |
| US8240057B2 (en) | Self-aligned stylus with high-sphericity and method of manufacturing the same | |
| RU2245852C1 (ru) | Способ изготовления оптических деталей с асферическими поверхностями | |
| Chang et al. | Microforging technique for fabrication of spherical lens array mold | |
| CN212694098U (zh) | 晶圆级光学镜头模组 | |
| JPH10274705A (ja) | 回折光学素子 | |
| JP2007085914A (ja) | 非球面レンズの測定方法、非球面レンズの測定装置、非球面レンズの測定プログラム、非球面レンズの製造方法及び非球面レンズ | |
| JP2007047131A (ja) | 非球面レンズの測定方法、非球面レンズの測定装置、非球面レンズの測定プログラム、非球面レンズの製造方法及び非球面レンズ | |
| CN114178723A (zh) | 一种折叠光路激光切割头调试方法 | |
| CN111983735A (zh) | 一种光扩散器 | |
| CN111624702B (zh) | 一种正交双轴非球面光纤微透镜 | |
| CN118140115A (zh) | 用于材料去除差分计量的偏转测量装置 | |
| JP2007127473A (ja) | 非球面レンズの測定方法、非球面レンズの測定装置、非球面レンズの測定プログラム、非球面レンズの製造方法及び非球面レンズ | |
| JP4915877B2 (ja) | マイクロレンズ用金型、マイクロレンズおよびそれらの製法 | |
| Picard et al. | Refractive microlens arrays made by contactless embossing |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060721 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090728 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20100119 |