JP2004181706A - 二軸配向積層ポリエステルフィルム - Google Patents
二軸配向積層ポリエステルフィルム Download PDFInfo
- Publication number
- JP2004181706A JP2004181706A JP2002349614A JP2002349614A JP2004181706A JP 2004181706 A JP2004181706 A JP 2004181706A JP 2002349614 A JP2002349614 A JP 2002349614A JP 2002349614 A JP2002349614 A JP 2002349614A JP 2004181706 A JP2004181706 A JP 2004181706A
- Authority
- JP
- Japan
- Prior art keywords
- film
- oxide particles
- polyester
- added
- resin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/18—Layered products comprising a layer of synthetic resin characterised by the use of special additives
- B32B27/20—Layered products comprising a layer of synthetic resin characterised by the use of special additives using fillers, pigments, thixotroping agents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B17/00—Layered products essentially comprising sheet glass, or glass, slag, or like fibres
- B32B17/06—Layered products essentially comprising sheet glass, or glass, slag, or like fibres comprising glass as the main or only constituent of a layer, next to another layer of a specific material
- B32B17/10—Layered products essentially comprising sheet glass, or glass, slag, or like fibres comprising glass as the main or only constituent of a layer, next to another layer of a specific material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/08—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/14—Layered products comprising a layer of synthetic resin next to a particulate layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/36—Layered products comprising a layer of synthetic resin comprising polyesters
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K5/00—Use of organic ingredients
- C08K5/0008—Organic ingredients according to more than one of the "one dot" groups of C08K5/01 - C08K5/59
- C08K5/0041—Optical brightening agents, organic pigments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/514—Oriented
- B32B2307/518—Oriented bi-axially
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2367/00—Polyesters, e.g. PET, i.e. polyethylene terephthalate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2605/00—Vehicles
- B32B2605/006—Transparent parts other than made from inorganic glass, e.g. polycarbonate glazings
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S428/00—Stock material or miscellaneous articles
- Y10S428/91—Product with molecular orientation
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/25—Web or sheet containing structurally defined element or component and including a second component containing structurally defined particles
- Y10T428/256—Heavy metal or aluminum or compound thereof
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/31504—Composite [nonstructural laminate]
- Y10T428/31652—Of asbestos
- Y10T428/31663—As siloxane, silicone or silane
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/31504—Composite [nonstructural laminate]
- Y10T428/31786—Of polyester [e.g., alkyd, etc.]
- Y10T428/31797—Next to addition polymer from unsaturated monomers
Landscapes
- Chemical & Material Sciences (AREA)
- Health & Medical Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Organic Chemistry (AREA)
- Laminated Bodies (AREA)
- Special Wing (AREA)
Abstract
【課題】フィルム表面への染料の析出を抑え、断熱性と意匠性に優れた窓貼り用として好適な二軸配向ポリエステルフィルムを提供する。
【解決手段】実質的にポリエステルに溶解する染料を含有する層を内層とする少なくとも3層のポリエステルが共押出積層されたフィルムであり、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層を一方の面に有することを特徴とする二軸配向積層ポリエステルフィルムであり、金属添加酸化金属粒子は、錫添加酸化インジウム粒子またはアンチモン添加酸化錫粒子であることが好ましい。
【選択図】 なし
【解決手段】実質的にポリエステルに溶解する染料を含有する層を内層とする少なくとも3層のポリエステルが共押出積層されたフィルムであり、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層を一方の面に有することを特徴とする二軸配向積層ポリエステルフィルムであり、金属添加酸化金属粒子は、錫添加酸化インジウム粒子またはアンチモン添加酸化錫粒子であることが好ましい。
【選択図】 なし
Description
【0001】
【発明の属する技術分野】
本発明は、例えば、自動車の窓、建築物の窓等のガラスに貼り合わせをして使用される窓貼り用として好適な二軸配向ポリエステルフィルムに関する。さらに詳しくは、本発明は、フィルム表面への染料の析出を抑え、断熱性と意匠性に優れた窓貼り用として好適な二軸配向ポリエステルフィルムに関する。
【0002】
【従来の技術】
自動車の窓や建築物の窓等に、プライバシーの保護、意匠性、日照調整、ガラス飛散防止等の目的で張り合わされるフィルムには、透明性、耐光性、耐水性、耐熱性、耐薬品性、機械的強度に優れているポリエステルフィルムが良く用いられる。
遮光性を有する窓貼り用ポリエステルフィルムとして、例えば、3層以上の積層ポリエステルフィルムの内層に染料を含有させた複合フィルムを用いることが提案されている(特許文献1)。
このような遮光フィルムを、自動車の窓や建築物の窓等に用いた場合は、太陽光からの長波長の光を透過するために断熱効果が不十分である。また、遮光性を有するフィルムに金属を蒸着するフィルムはよく知られているが、長期間の使用により遮光性を与えるために配合されている染料や顔料が、フィルム表面に析出してしまったり、金属の蒸着層により透明性が劣ったりする等の問題がある。
【0003】
【特許文献1】特許第2699397号公報
【特許文献1】特開平8−174750号公報
【0004】
【発明が解決しようとする課題】
本発明は、上記実情に鑑みなされたものであって、その解決課題は、フィルム表面への染料の析出を抑え、断熱性と意匠性に優れた窓貼り用として好適な二軸配向ポリエステルフィルムを提供することにある。
【0005】
【課題を解決するための手段】
本発明者らは上記実情に鑑み、特定の積層構成を有する遮光フィルムに特定の層を積層することにより、上記課題を高度に解決できることを知見し、本発明を完成するに至った。
【0006】
すなわち、本発明の要旨は、実質的にポリエステルに溶解する染料を含有する層を内層とする少なくとも3層のポリエステルが共押出積層されたフィルムであり、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層を一方の面に有することを特徴とする二軸配向積層ポリエステルフィルムに存する。
【0007】
【発明の実施の形態】
以下、本発明をさらに詳細に説明する。
本発明の二軸配向ポリエステルフィルムは、少なくとも3層以上のポリエステル層が積層されたフィルムであることが必要で、さらに詳しくは、全ての層が押出口金から共に溶融押し出しされる、いわゆる共押出法により押し出されたフィルムである。また、フィルムは未延伸の状態や一軸延伸フィルムではなくて、縦方向および横方向の二軸方向に延伸して配向させ、その後に熱固定を施したフィルムであることが必要である。このような積層フィルムは、両面に共押出表層を有し、その間には共押出中間層を有するが、この共押出中間層自体が積層構造となっていても良い。
【0008】
ポリエステルフィルが単層構成である場合には、添加した染料がフィルム表面に湧き出す現象(ブリードアウト)、およびそれが昇華する現象が発生しやすく、これによってフィルム製膜機の汚染されるため、生産自体ができない場合が多く、仮に作成できたとしても、その表層にはブリードアウトによるフィルム内部からの湧出物が存在して、それによって後加工に悪影響を及ぼすことが多いため、好ましくない。
【0009】
本発明のポリエステルフィルムは、積層された各層に用いるポリエステルが、芳香族ジカルボン酸と脂肪族グリコールとを重縮合させて得られるものである。芳香族ジカルボン酸としては、テレフタル酸、2,6−ナフタレンジカルボン酸などが挙げられ、脂肪族グリコールとしては、エチレングリコール、ジエチレングリコール、1,4−シクロヘキサンジメタノール等が挙げられる。代表的なポリエステルとしては、ポリエチレンテレフタレート(PET)、ポリエチレン−2,6−ナフタレンジカルボキシレート(PEN)等が例示される。なかでもPETは物性とコストのバランスが良好であり、最も良く用いられるポリエステルである。
【0010】
本発明で用いるポリエステルは、合計で10モル%以内、好ましくは5モル%以内であれば第三成分を含有した共重合体であってもよい。共重合ポリエステルのジカルボン酸成分としては、イソフタル酸、フタル酸、テレフタル酸、2,6−ナフタレンジカルボン酸、アジピン酸、セバシン酸、オキシカルボン酸(例えば、P−オキシ安息香酸など)の一種または二種以上が揚げられれ、グリコール成分として、エチレングリコール、ジエチレングリコール、プロピレングリコール、ブタンジオール、1,4−シクロヘキサンジメタノール、ネオペンチルグリコール等の一種または二種以上が挙げられる。
【0011】
本発明の二軸配向ポリエステルフィルムは、その積層構造の内層(中間層)に、ポリエステルに実質的に溶解する染料を含有する必要がある。本発明で言う実質的に溶解するとは、ポリエステルの溶融状態で混練りしたときに、凝集体などが残らずに均一に混ざることを意味する。用いる染料は、可視光領域(380〜780nm)に吸収を持つものが好ましく、ポリエステルの成型温度で分解が少ないものが好ましい。このような染料は化学構造的にはアントラキノン系、ペリノン系、ペリレン系、アゾメチン系、複素環系染料等が好ましく挙げられ、染色処方的には分散性染料、油溶性染料が好適である。また一般に顔料として分類されているものであっても、上記のように溶融ポリエステル中で溶解するものであれば、本発明では染料として用いることができる。この例としては、フタロシアニン系などの銅、コバルト、ニッケル、亜鉛、クロムなどの金属イオンとの錯塩染料などを挙げることができる。
【0012】
上記の染料は、例えばグレー調やブラウン調に調色するために、適宜選択して数種混合して使用されるのが一般的で、またこれら染料のポリエステル中の含有量は、通常0.01〜10.0重量%、好ましくは0.05〜5.0重量%の範囲から適宜選ぶことができる。
本発明の窓貼り用二軸配向ポリエステルフィルムは、共押出中間層に前述した染料のほかに、公知の紫外線吸収剤あるいはラジカルトラップ剤等を共存させることができる。しかしこれらの添加剤を添加してもフィルムに濁りを生じることなく、前述した範囲内のフィルムヘーズであることが好ましい。
【0013】
本発明における染料およびその他の添加剤をポリエステルに添加する方法は、フィルムを溶融成型する際に、これらの粉体やペーストあるいは液体などとして添加する方法でもよいが、装置の汚染の問題や銘柄切り替えのし易さを考慮すると、あらかじめ染料等のマスターバッチを作成しておき、フィルムの溶融成型時にこれらのマスターバッチをクリアーレジンで希釈しながら添加することが好ましい。またこれらの溶融成型の際には、ポリエステルに分散良く混練りしながら行うために、特に二軸押出機を用いることが好ましい。
【0014】
本発明のポリエステルフィルムは、表層面の滑り性を確保するために、その両側の共押出表層面に微細な突起を形成させ得るに十分な粒子径と添加量の微粒子を含有させることができる。この目的で使用できる微粒子は、例えば、平均粒径が0.02〜5.0μmの酸化ケイ素、炭酸カルシウム、カオリン、架橋有機高分子微粉体などの一種または二種以上を挙げることができ、添加量は0.001〜0.5重量%、好ましくは0.01〜0.1重量%から適宜選択することが、フィルムヘーズを上昇させないで、かつ必要最小限の滑り性を確保することができて好ましい。この結果、平均表面粗さRaは、0.005〜0.050μmの範囲内にあることが好ましい。
【0015】
さらにこの共押出表層を構成するポリエステルには、赤外線吸収剤、紫外線吸収剤等の公知の添加剤を本発明の要旨を越えない範囲の量だけ添加することも可能である。
また共押出表層と内層の積層厚み構成に関しては、フィルム全体の濁り(フィルムヘーズ)を抑えるために、微粒子の添加された共押出表層はできるだけ薄いことが好ましい。一方で、内層に存在する染料や他の添加剤がブリードアウトするのを防止するためには、共押出表層はむしろ厚い方が好ましい。これらを勘案して、フィルム全体の厚みにかかわらず、共押出表層厚みは通常片側0.5〜5.0μmの範囲が好適に用いられる。また両表層の厚みは同じであっても、異なっていてもよいが、異なる場合にも両者共に上記の厚み範囲内であることが好ましい。
【0016】
本発明のポリエステルフィルムの一方の面に積層される樹脂層は、金属添加酸化金属粒子または酸化金属粒子を含有する必要がある。
これらの粒子としては、錫添加酸化インジウム粒子(ITO)、酸化錫添加酸化インジウム粒子、アンチモン添加酸化錫粒子(ATO)、アンチモン添加酸化亜鉛粒子(AZO)、カドミウム添加酸化錫粒子(CTO)、マグネシウム添加酸化インジウム粒子(MgIn2O4)、カドミウム添加酸化ガリウム粒子(CdGa2O4)、亜鉛添加酸化ガリウム粒子(ZnGa2O4)、インジウム添加酸化錫粒子(In4Sn3O12)、酸化インジウム添加酸化錫、ガリウム添加酸化インジウム粒子(GaInO3)、亜鉛添加酸化インジウム粒子(ZnIn2O4)、酸化錫、酸化インジウム、酸化亜鉛等が挙げられる。
【0017】
金属添加酸化金属粒子に添加されている金属は、酸化物であっても構わないし、複数であってもよい。これらの粒子は単独で含有しても、2種類以上同時に含有しても構わない。上記の中でも、錫添加酸化インジウム粒子(ITO)、アンチモン添加酸化錫粒子(ATO)、酸化錫粒子が好ましく、錫添加酸化インジウム粒子(ITO)は透明性、熱線カット性の点で特に好ましい。また、これらの粒子は焼成されていても、焼成されていなくても構わない。焼成されている場合は、その焼成の雰囲気が非酸素状態(例えば、無酸素状態や還元状態)であっても、有酸素状態であっても構わないが熱線カット性能の点から、非酸素状態で焼成したものが好ましい。
【0018】
これらの粒子の形状は塊状、球状、楕円体状、針状等何でもよく、平均粒径は0.2μm以下、さらには0.1μm以下が良い。平均粒径が0.2μmを超える場合には、可視光線に対する透明性が低下する傾向がある。
本発明のフィルムの片面に積層される金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層に用いられる樹脂は、ポリエステル樹脂、アクリル樹脂、ポリウレタン樹脂、ポリカーボネート樹脂、ケイ素樹脂、エポキシ樹脂、ポリスチレン樹脂、ABS樹脂、ポリ塩化ビニル樹脂、ポリ塩化ビニリデン樹脂、ポリオレフィン樹脂、ポリアミド樹脂、水溶性アルキド樹脂、ポリビニルアルコール樹脂、ポリブチルアルコール樹脂、ポリビニルブチラール樹脂、ポリビニルアセタール樹脂、酢酸ビニル樹脂、アクリル−スチレン樹脂等の樹脂から1種または2種類以上を組み合わせて使用することができる。
【0019】
金属添加酸化金属粒子または酸化金属粒子を樹脂中に配合する方法としては、特に限定される訳ではないが、樹脂を重合する任意の段階で粒子を添加し含有させる方法、溶融させた樹脂に直接添加し含有させる方法、樹脂と粒子をドライブレンドし押出機により押し出し溶融混練する方法、溶剤等により溶解または分散させた樹脂に添加し含有させる方法等が挙げられる。
樹脂層を積層する方法について、具体的に説明するが、以下の方法に限定される訳ではない。
【0020】
すなわち、複数の押出機を用いて、ポリエステルと金属添加酸化金属粒子を含有する樹脂とを同時に押し出し、フィードブロック内あるいは口金内で合流させ押し出し積層させるいわゆる共押出法、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂を押出機で溶融し、ポリエステルフィルム上に直接積層させるいわゆる押し出しラミネート法、ポリエステルフィルムの製膜ラインのキャスティング後あるいは一軸延伸後に水またはアルコール系溶媒に溶解した樹脂に金属添加酸化金属粒子または酸化金属粒子が含有されたスラリーとしてポリエステルフィルム上に塗布するいわゆるインラインコーティング(ILC)法、ポリエステルフィルム上に有機溶剤に溶解した樹脂に金属添加酸化金属粒子または酸化金属粒子が含有された塗料として塗布するいわゆるオフラインコーティング(OLC)法等が挙げられる。
【0021】
次に本発明の中のポリエステルフィルムにオフラインコーティング法により金属添加酸化金属粒子含有樹脂を積層する製造方法について具体的に説明するが、本発明の積層フィルムは以下の製造例に何ら限定されるものではない。
すなわち、有機溶剤に溶解させた樹脂に金属添加酸化金属粒子を分散させた塗料を作成し、常法の塗布方法により着色されたポリエステルフィルム上に該塗料を塗布し、乾燥、固化させて積層フィルムを得ることができる。なお、該塗料には、慣用的に分散剤、カップリング剤等の添加剤を添加することは構わない。
本発明において染料をポリエステルに添加する方法は、フィルムを溶融成型する際に、これらを粉体やペーストあるいは液体などとして添加する方法でもよいが、装置の汚染の問題や銘柄切り替えのし易さを考慮すると、あらかじめ染料のマスターバッチを作成しておき、フィルムの溶融成型時にこれらのマスターバッチをクリアーレジンで希釈しながら添加することが好ましい。またこれらの溶融成型の際には、ポリエステルに分散良く混練りしながら行うために、特に二軸押出機を用いることが好ましい。
【0022】
本発明のポリエステルフィルムは、表面の滑り性を確保するために、その積層構成の両表層面に微細な突起を形成させ得るに十分な粒子径と添加量の微粒子を含有させることができる。この目的で使用できる微粒子は、例えば、平均粒径が0.02〜3.0μmの酸化ケイ素、炭酸カルシウム、カオリン、架橋有機高分子微粉体などの一種または二種以上を挙げることができ、添加量は0.001〜0.5重量%、好ましくは0.01〜0.1重量%から適宜選択することが、フィルムヘーズを上昇させないで、かつ必要最小限の滑り性を確保することができて好ましい。この結果、平均表面粗さRaは、0.005〜0.050μmの範囲内にあることが好ましい。
【0023】
さらにこの表層を構成するポリエステルには、紫外線吸収剤、赤外線吸収剤、帯電防止剤等、公知の添加剤を公知の量だけ添加することも可能である。
ただし、本発明のフィルムは、前述したように中間層に染料を添加して共存させており、これらが実質的にポリエステルに溶解して濁りを生じることなく、本来ポリエステルが有する透明性を維持する必要がある。したがって、例えば染料自体単独ではポリエステルに溶解するものであっても、他の添加剤と反応して凝集体を形成するような組み合わせは好ましくない。本発明のフィルムにおいては、金属添加酸化金属粒子または酸化金属粒子を含有した樹脂層を含めたフィルム全体のヘーズが通常8.0%以下、さらには5.0%以下である透明性と、可視光線透過率が通常3〜70%、さらには5〜50%を満たす遮光性の両方を併せ持つことが好ましい。
【0024】
また表層と中間層の積層厚み構成に関しては、フィルム全体の濁り(フィルムヘーズ)を抑えるために、微粒子の添加された表層はできるだけ薄いことが好ましい。一方で、中間層に存在する染料などがブリードアウトするのを防止するためには、表層はむしろ厚い方が好ましい。これらを勘案して、フィルム全体の厚みに関わらず、表層厚みは通常片側0.5〜4.0μmの範囲が好適に用いられる。
本発明のポリエステルフィルムには、窓ガラスに貼り付けた場合に露出する面のキズ防止を目的として、露出する面にアクリル酸誘導体、メタクリル酸誘導体を主成分とした熱硬化あるいはUV硬化性の公知のハードコート層を設けることができる。
【0025】
また、このハードコート層は、インラインコーティングではなく、配向結晶化が終了した二軸配向ポリエステルフィルムの後加工として、通常は有機溶剤を用いて塗布・乾燥して設けられる。またこのときに用いる塗布方法は、リバースグラビアコーター、グラビアコーター、ロッドコーター、エアドクタコーターなどの装置を用いて塗布することができる。
このハードコート層はフィルムを窓ガラスに張り付けた時に、露出する面であることから、簡単に擦り傷が発生するのを防止のため、ハードコート層の表面硬度は鉛筆硬度でH以上であることが好ましい。鉛筆硬度でH以上の表面硬度を維持するためには厚い方が良好であるが、ハードコート剤は硬化する際に収縮し、この収縮によりフィルムがカールする問題があるため、カールを防止するためにはコート厚みは薄い好ましい。これらの相反する特徴を同時に満たすには、ハードコート層の厚み(乾燥厚み)を0.5〜5.0μmの範囲に設定することが好ましい。
【0026】
本発明のフィルムは、フィルムを窓ガラス等に貼り合わせるために、公知の粘着材または公知の接着剤等が塗工される。この粘着剤あるは接着剤をフィルムの塗工する際にも、ハードコート層を塗工する時を同様に配向結晶化が終了した二軸配向ポリエステルフィルム上に、後加工として通常は有機溶剤を用いて塗布・乾燥して設けられる。
また、粘着剤または接着剤には、公知の紫外線吸収剤を配合して併用したり、あるいは赤外線吸収剤を公知の配合量で添加したりできる。この粘着剤あるいは接着剤には、例えばシリコーン塗膜による離型処理を施された公知のプラスチックフィルムを、いわゆるセパレーターフィルムとして張り合わせて用いることができる。
【0027】
次に本発明の積層ポリエステルフィルムの製造方法について具体的に説明するが、本発明のフィルムは以下の製造例に何ら限定されるものではない。
まず、先に述べたポリエステル原料を使用し、複数台の押出機、複数層のマルチマニホールドダイまたはフィ−ドブロックを用い、それぞれのポリエステルを積層して口金から複数層の溶融シートを押出し、冷却ロールで冷却固化して未延伸シートを得る。この場合、シートの平面性を向上させるため、シートと回転冷却ドラムとの密着性を高めることが好ましく、静電印加密着法および/または液体塗布密着法を採用することが好ましい。
【0028】
次いで、得られた未延伸フィルムは二軸方向に延伸して二軸配向させる。すなわち、前記の未延伸シートを縦方向にロール延伸機により延伸する。延伸温度は、通常70〜120℃、好ましくは80〜110℃であり、延伸倍率は、通常2.5〜7倍、好ましくは3.0〜6倍である。次いで、横方向に延伸を行う。延伸温度は、通常70〜120℃、好ましくは80〜115℃であり、延伸倍率は、通常3.0〜7倍、好ましくは3.5〜6倍である。そして引き続き、170〜250℃の温度で緊張下または30%以内の弛緩下で熱処理を行い、二軸延伸フィルムを得る。
【0029】
上記の延伸においては、1回の延伸操作で所定倍率まで延伸する方法の他、延伸を2段階以上に振り分けて所定の延伸倍率とする方法を用いることもできる。その場合にも、最終的に二方向の延伸倍率がそれぞれ上記範囲となるように行うのが好ましい。さらに、必要に応じて熱処理を行う前または後に再度縦および/または横方向に延伸してもよい。
本発明においては、前述したようにフィルムの少なくとも片方の表面に帯電防止塗布層を有することが必要であり、特にインラインコーティングで帯電防止塗布層を付与する場合には、上記プロセスで縦延伸が終了したこの時点で、フィルムの表面には主として水を溶媒とする塗布液を塗布した後、テンター内で乾燥・予熱・横延伸を行い、さらに熱固定を行うことが好ましい。
またこのときに用いる塗布方法は、リバースグラビアコーター、グラビアコーター、ロッドコーター、エアドクタコーターなどの装置を用いて塗布することができる。
【0030】
【実施例】
以下、本発明を実施例によりさらに詳細に説明するが、本発明はその要旨を越えない限り、以下の実施例に限定されるものではない。なお、実施例および比較例中「部」とあるのは「重量部」を示す。
また、本発明で用いた測定法は次のとおりである。
【0031】
(1)フィルムの濁度(フィルムヘーズ)
JIS−K7105に準じ、濁度計NDH300A(日本電色(株)製)を用いてフィルムの濁度(ヘーズ)を測定した。
【0032】
(2)可視光線透過率
分光式測色計SE−2000(日本電色(株)製)を用いてD65光源で各波長の光線透過率を測定し、JIS S 3107に従って可視光線透過率を算出した。
【0033】
(3)酸化金属含有樹脂層との密着性
酸化金属含有樹脂層表面に、東洋モートン社製AD−502 100部,CAT−10 10部からなるポリウレタン系二液硬化型接着剤を乾燥重量が5g/cm2となるように塗布し、基材ポリエステルフィルムと同一厚さのポリエステルフィルムを通常のドライラミネート法により積層した後、40℃で48時間エージング処理を行った。得られた積層体を幅15mmの短冊状にし、60℃の温水中に30分間浸漬した(温水処理)。上記温水処理試料の端部を一部剥離し、剥離試験機により100mm/分の速度でT型剥離を行った。接着性の評価基準は下記のとおりである。
○:100gf以上
△:10gf以上100gf未満
×:10gf未満
【0034】
(4)ハードコート層との接着強度
ハードコート層に1インチ幅で碁盤目が100個になるようにクロスカットを入れ、90度引き出し法でピールテストを行い(引張り速度:2インチ/分)、下記の基準で接着性を評価した。
○:碁盤目の剥離数≦5個
△:5個<碁盤目の剥離数≦20個
×:20個<碁盤目の剥離数
【0035】
(5)熱線カット性
試料フィルム(300mm×300mm)から50mm隔てた所に100Wの白熱電球を点灯させ、点灯直後と30分後において、試料フィルムから白熱電球と反対側に50mm隔てた所に手の甲をかざして、熱線カット性を下記ランクで評価した。
ランクA:熱線を殆ど感じない(実用上問題の無いレベル)
ランクB:熱線をやや感じる (実用上問題の無いレベル)
ランクC:熱線を強く感じる (実用上問題の有るレベル)
【0036】
以下の実施例および比較例で用いたポリエステル原料の製造方法は次のとおりである。
<ポリエステルA> 希釈PET
ジメチルテレフタレート100部、エチレングリコール60部および酢酸マグネシウム・4水塩0.09部を反応器にとり、加熱昇温するとともにメタノールを留去し、エステル交換反応を行い、反応開始から4時間を要して230℃に昇温し、実質的にエステル交換反応を終了した。次いで、エチルアシッドフォスフェート0.04部、三酸化アンチモン0.04部を添加した後、100分で温度を280℃、圧力を15mmHgとし、以後も徐々に圧力を減じ、最終的に0.3mmHgとした。4時間後系内を常圧に戻し、実質的に微粒子を含まないポリエステルAを得た。このポリエステルの固有粘度は0.70であった。
【0037】
<ポリエステルB> 粒子含有PET
ジメチルテレフタレート100部、エチレングリコール60部および酢酸マグネシウム・4水塩0.09部を反応器にとり、加熱昇温するとともにメタノールを留去し、エステル交換反応を行い、反応開始から4時間を要して230℃に昇温し、実質的にエステル交換反応を終了した。次いで、平均粒径1.4μmのシリカ粒子を2.0部含有するエチレングリコールスラリーを反応系に添加し、さらにエチルアシッドフォスフェート0.04部、三酸化アンチモン0.04部を添加した後、100分で温度を280℃、圧力を15mmHgとし、以後も徐々に圧力を減じ、最終的に0.3mmHgとした。4時間後系内を常圧に戻しポリエステルBを得た。得られたポリエステルBのシリカ粒子含有量は1.0重量%であった。またこのポリエステルの固有粘度は0.70であった。
【0038】
<ポリエステルC> 染料10%含有MB
ポリエステルAをベント付き二軸押出機に供して、三菱化学(株)製ダイアレジンレッドHS 3.0重量%、同ブルーH3G 5.5重量%、および同イエローF 1.5重量%の各濃度となるように混合して添加し、溶融混練りを行ってチップ化を行い、染料マスターバッチ ポリエステルCを作成した。
【0039】
<ITO粉末の製造方法>
InCl3水溶液(In金属30重量%含有)1.8重量部とSnCl4水溶液(Sn金属15重量%含有)0.2重量部の混合水溶液を、25重量%のNH4HCO3水溶液12重量部の水溶液中に、70℃の加温下で攪拌しながら滴下し、最終的にpH8にして、In−Sn共沈水酸化物を析出させた。次に、静置して沈殿を沈降させた後、上澄みを除去し、イオン交換水を加えて静置、沈殿と上澄み除去の操作を6回繰り返すことにより、沈殿を十分水洗した後、吸引濾過により沈殿を濾別して、含水水酸化物の沈殿を得た。
得られた含水水酸化物を出発原料として2kgf/cm2以上の不活性ガス(アルゴン、ヘリウム、窒素等)密閉加圧雰囲気下、350℃〜1000℃で加熱処理を行い、ITO粉末を得た。
【0040】
<ATO粉末の製造方法>
SnCl4水溶液(Sn金属30重量%含有)1.8重量部とSbCl3水溶液(Sn金属30重量%含有)0.2重量部との混合水溶液を、7.5重量%のNaOH水溶液12重量部の水溶液中に、90℃の加温下で攪拌しながら滴下し、最終pH7にしてSn−Sb共沈水酸化物を析出させた。次に、静置して沈殿を沈降させた後、上澄みを除去し、イオン交換水を加えて静置、沈殿と上澄み除去の操作を6回繰り返すことにより、沈殿を十分水洗した後、吸引濾過により沈殿を濾別して、含水水酸化物の沈殿を得た。
得られた含水水酸化物を出発原料として2kgf/cm2以上の不活性ガス(アルゴン、ヘリウム、窒素等)密閉加圧雰囲気下、350℃〜1000℃で加熱処理を行い、ATO粉末を得た。
【0041】
<塗布液(A)の製造方法>
ITO粉末の製造方法において得られたITO粉末に、アクリル樹脂、溶剤(キシレン/MEK=80/20)、界面活性剤を調合しサンドミルで24時間分散させ平均粒径0.05μmのITO粒子が65重量%含有した塗布液(A)を得た。
【0042】
<塗布液(B)の製造方法>
塗布液(A)の製造方法において、ITO粉末をATO粉末に変えた以外は、塗布液(A)の製造方法と同様にして塗布液の調製を行い、平均粒子径0.05μmのATO粒子が65重量%含有した塗布液(B)を得た。
【0043】
<塗布液(C)の製造方法>
塗布液(A)の製造方法において、ITO粉末を平均粒径0.10μmの酸化インジウムに変えた以外は、塗布液(A)の製造方法と同様にして塗布液(C)を得た。
【0044】
<塗布液(D)の製造方法>
塗布液(A)の製造方法において、ITO粉末を平均粒径0.27μmの酸化亜鉛粒子に変えた以外は、塗布液(A)の製造方法と同様にして塗布液(D)を得た。
【0045】
<塗布液(E)の製造方法>
塗布液(A)の製造方法において、ITO粉末を含有しない以外は、塗布液(A)の製造方法と同様にして塗布液(E)を得た。
【0046】
実施例1
<ポリエステルフィルムの製造>
ポリエステルA、Cの各チップを92:2の割合で、それぞれ中間層用レジンとして中間層用押出機に投入した。これとは別にポリエステルA、Bの各チップを93.0:7.0の割合で表層用レジンとして表層用押出機に投入した。それぞれの押出機はいずれもベント付きの異方向二軸押出機であり、レジンは乾燥すること無しに290℃の溶融温度で押出しを行い、その後溶融ポリマーをフィードブロック内で合流して積層した。その後静電印加密着法を用いて表面温度を40℃に設定した冷却ロール上で冷却固化して3層構成の積層未延伸シートを得た。得られたシートを83℃で3.6倍縦方向に延伸した。
次いで、フィルムをテンターに導き93℃でフィルムを乾燥・予熱した後、横方向に3.8倍延伸し、225℃にて熱固定を行った。さらに幅方向に185℃で5%弛緩処理を行って、冷却した後巻き取って二軸配向フィルムのロールを作成した。このフィルムの各層の厚みは2/21/2μmの構成で、総厚みは25μmであった。
【0047】
<金属添加酸化金属粒子または酸化金属含有樹脂層の製造>
得られた二軸配向ポリエステルフィルムに塗布剤(A)を乾燥後の膜厚が1.8μmとなるようにメイヤーバーによりコートし、100℃で乾燥して、積層ポリエステルフィルムを得た。
【0048】
<ハードコート層の製造>
上記のフィルムロールを、コーターにセットして、金属添加酸化金属粒子または酸化金属含有樹脂層を塗布した面の反対面に、下記の組成のハードコート剤を#20バーで塗布し、90℃で1分間乾燥して除去した後、高圧水銀灯により、出力120w/cm、照射距離15cm、移動速度10m/分の条件下で乾燥して2μmのハードコート層を形成した。
・ハードコート組成:
アクリル樹脂(大日精化工業(株)社製「セイカビーム EXY−26(S))30重量部、メチルエチルケトン 35重量部、トルエン 35重量部
【0049】
実施例2〜5、比較例1〜5
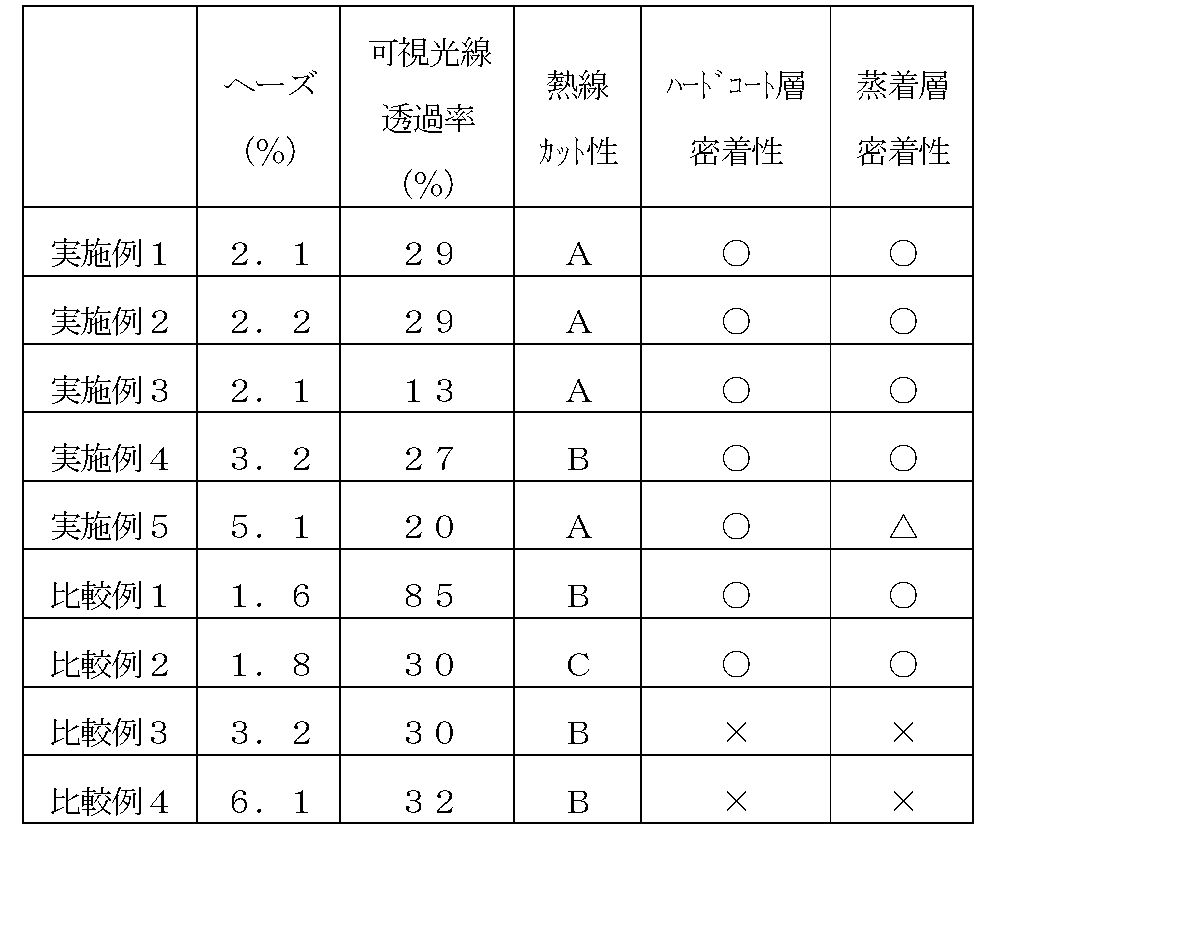
実施例1におけるポリエステルの製造において、中間層に用いるポリエステルAとポリエステルCの割合と、金属添加酸化金属粒子または酸化金属含有樹脂層の製造において塗布液を下記表1に示すとおりに変更した以外は、実施例と同様の方法で実施例1〜8のフィルムを作成した。
比較例2は塗布層を設けずにフィルムの製造を行った。
【0050】
【表1】
 【0051】
比較例3
比較例1にけるポリエステルの製造で得られた二軸配向ポリエステルフィルムの片面に、塩化ビニル・酢酸ビニル共重合体とポリエステル系樹脂の混合物に着色剤としてブラウン系有機顔料(チバガイギー社、Irgalite Brown B)および有機溶剤として酢酸エチル、メチルイソビチルケトン混合液を用いて作成した着色インキをロールコーター法により塗布し、80℃で乾燥し、μm着色層を形成した。
次いで、得られたフィルムに実施例1と同様の方法で塗布液(A)の樹脂層とハードコート層を設けた。
【0052】
比較例4
実施例1において、中間層用レジンと表層用レジンを共通として、それぞれにポリエステルA:B:Cを85:7:8の割合で配合した各チップ用い、中間層用押出・表層用押出機の両方に投入した。この後、実施例1と全く同様に製膜を行って、二軸配向フィルムを作成した。このフィルムは共押出の単層フィルムであり、総厚みは25μmであった。このフィルムを製膜中に、溶融シート作成する際、冷却ドラム上に昇華物が徐々に付着して行く現象(実施例1では全く観察されなかった)が観察され、そのまま長時間生産することは不可能だった。またこのフィルムの特性を表1に示すが、実施例1と同じ微粒子を同じ濃度で中間層にも添加したため、フィルムヘーズの高い濁ったフィルムとなった。
次いで、得られたフィルムに実施例1と同様の方法で塗布液(A)の樹脂層とハードコート層を設けた。
各実施例、比較例で得られたフィルムの評価結果をまとめて下記表2および表3に示す。
【0053】
【表2】
【0054】
【発明の効果】
本発明によれば、ヘーズがなく、遮光性や断熱性に優れた特徴を有し、染料の昇華等によって生産機を汚染することのない、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層やハードコート層の密着性にも優れたフィルムを提供することができ、その工業的価値は高い。
【発明の属する技術分野】
本発明は、例えば、自動車の窓、建築物の窓等のガラスに貼り合わせをして使用される窓貼り用として好適な二軸配向ポリエステルフィルムに関する。さらに詳しくは、本発明は、フィルム表面への染料の析出を抑え、断熱性と意匠性に優れた窓貼り用として好適な二軸配向ポリエステルフィルムに関する。
【0002】
【従来の技術】
自動車の窓や建築物の窓等に、プライバシーの保護、意匠性、日照調整、ガラス飛散防止等の目的で張り合わされるフィルムには、透明性、耐光性、耐水性、耐熱性、耐薬品性、機械的強度に優れているポリエステルフィルムが良く用いられる。
遮光性を有する窓貼り用ポリエステルフィルムとして、例えば、3層以上の積層ポリエステルフィルムの内層に染料を含有させた複合フィルムを用いることが提案されている(特許文献1)。
このような遮光フィルムを、自動車の窓や建築物の窓等に用いた場合は、太陽光からの長波長の光を透過するために断熱効果が不十分である。また、遮光性を有するフィルムに金属を蒸着するフィルムはよく知られているが、長期間の使用により遮光性を与えるために配合されている染料や顔料が、フィルム表面に析出してしまったり、金属の蒸着層により透明性が劣ったりする等の問題がある。
【0003】
【特許文献1】特許第2699397号公報
【特許文献1】特開平8−174750号公報
【0004】
【発明が解決しようとする課題】
本発明は、上記実情に鑑みなされたものであって、その解決課題は、フィルム表面への染料の析出を抑え、断熱性と意匠性に優れた窓貼り用として好適な二軸配向ポリエステルフィルムを提供することにある。
【0005】
【課題を解決するための手段】
本発明者らは上記実情に鑑み、特定の積層構成を有する遮光フィルムに特定の層を積層することにより、上記課題を高度に解決できることを知見し、本発明を完成するに至った。
【0006】
すなわち、本発明の要旨は、実質的にポリエステルに溶解する染料を含有する層を内層とする少なくとも3層のポリエステルが共押出積層されたフィルムであり、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層を一方の面に有することを特徴とする二軸配向積層ポリエステルフィルムに存する。
【0007】
【発明の実施の形態】
以下、本発明をさらに詳細に説明する。
本発明の二軸配向ポリエステルフィルムは、少なくとも3層以上のポリエステル層が積層されたフィルムであることが必要で、さらに詳しくは、全ての層が押出口金から共に溶融押し出しされる、いわゆる共押出法により押し出されたフィルムである。また、フィルムは未延伸の状態や一軸延伸フィルムではなくて、縦方向および横方向の二軸方向に延伸して配向させ、その後に熱固定を施したフィルムであることが必要である。このような積層フィルムは、両面に共押出表層を有し、その間には共押出中間層を有するが、この共押出中間層自体が積層構造となっていても良い。
【0008】
ポリエステルフィルが単層構成である場合には、添加した染料がフィルム表面に湧き出す現象(ブリードアウト)、およびそれが昇華する現象が発生しやすく、これによってフィルム製膜機の汚染されるため、生産自体ができない場合が多く、仮に作成できたとしても、その表層にはブリードアウトによるフィルム内部からの湧出物が存在して、それによって後加工に悪影響を及ぼすことが多いため、好ましくない。
【0009】
本発明のポリエステルフィルムは、積層された各層に用いるポリエステルが、芳香族ジカルボン酸と脂肪族グリコールとを重縮合させて得られるものである。芳香族ジカルボン酸としては、テレフタル酸、2,6−ナフタレンジカルボン酸などが挙げられ、脂肪族グリコールとしては、エチレングリコール、ジエチレングリコール、1,4−シクロヘキサンジメタノール等が挙げられる。代表的なポリエステルとしては、ポリエチレンテレフタレート(PET)、ポリエチレン−2,6−ナフタレンジカルボキシレート(PEN)等が例示される。なかでもPETは物性とコストのバランスが良好であり、最も良く用いられるポリエステルである。
【0010】
本発明で用いるポリエステルは、合計で10モル%以内、好ましくは5モル%以内であれば第三成分を含有した共重合体であってもよい。共重合ポリエステルのジカルボン酸成分としては、イソフタル酸、フタル酸、テレフタル酸、2,6−ナフタレンジカルボン酸、アジピン酸、セバシン酸、オキシカルボン酸(例えば、P−オキシ安息香酸など)の一種または二種以上が揚げられれ、グリコール成分として、エチレングリコール、ジエチレングリコール、プロピレングリコール、ブタンジオール、1,4−シクロヘキサンジメタノール、ネオペンチルグリコール等の一種または二種以上が挙げられる。
【0011】
本発明の二軸配向ポリエステルフィルムは、その積層構造の内層(中間層)に、ポリエステルに実質的に溶解する染料を含有する必要がある。本発明で言う実質的に溶解するとは、ポリエステルの溶融状態で混練りしたときに、凝集体などが残らずに均一に混ざることを意味する。用いる染料は、可視光領域(380〜780nm)に吸収を持つものが好ましく、ポリエステルの成型温度で分解が少ないものが好ましい。このような染料は化学構造的にはアントラキノン系、ペリノン系、ペリレン系、アゾメチン系、複素環系染料等が好ましく挙げられ、染色処方的には分散性染料、油溶性染料が好適である。また一般に顔料として分類されているものであっても、上記のように溶融ポリエステル中で溶解するものであれば、本発明では染料として用いることができる。この例としては、フタロシアニン系などの銅、コバルト、ニッケル、亜鉛、クロムなどの金属イオンとの錯塩染料などを挙げることができる。
【0012】
上記の染料は、例えばグレー調やブラウン調に調色するために、適宜選択して数種混合して使用されるのが一般的で、またこれら染料のポリエステル中の含有量は、通常0.01〜10.0重量%、好ましくは0.05〜5.0重量%の範囲から適宜選ぶことができる。
本発明の窓貼り用二軸配向ポリエステルフィルムは、共押出中間層に前述した染料のほかに、公知の紫外線吸収剤あるいはラジカルトラップ剤等を共存させることができる。しかしこれらの添加剤を添加してもフィルムに濁りを生じることなく、前述した範囲内のフィルムヘーズであることが好ましい。
【0013】
本発明における染料およびその他の添加剤をポリエステルに添加する方法は、フィルムを溶融成型する際に、これらの粉体やペーストあるいは液体などとして添加する方法でもよいが、装置の汚染の問題や銘柄切り替えのし易さを考慮すると、あらかじめ染料等のマスターバッチを作成しておき、フィルムの溶融成型時にこれらのマスターバッチをクリアーレジンで希釈しながら添加することが好ましい。またこれらの溶融成型の際には、ポリエステルに分散良く混練りしながら行うために、特に二軸押出機を用いることが好ましい。
【0014】
本発明のポリエステルフィルムは、表層面の滑り性を確保するために、その両側の共押出表層面に微細な突起を形成させ得るに十分な粒子径と添加量の微粒子を含有させることができる。この目的で使用できる微粒子は、例えば、平均粒径が0.02〜5.0μmの酸化ケイ素、炭酸カルシウム、カオリン、架橋有機高分子微粉体などの一種または二種以上を挙げることができ、添加量は0.001〜0.5重量%、好ましくは0.01〜0.1重量%から適宜選択することが、フィルムヘーズを上昇させないで、かつ必要最小限の滑り性を確保することができて好ましい。この結果、平均表面粗さRaは、0.005〜0.050μmの範囲内にあることが好ましい。
【0015】
さらにこの共押出表層を構成するポリエステルには、赤外線吸収剤、紫外線吸収剤等の公知の添加剤を本発明の要旨を越えない範囲の量だけ添加することも可能である。
また共押出表層と内層の積層厚み構成に関しては、フィルム全体の濁り(フィルムヘーズ)を抑えるために、微粒子の添加された共押出表層はできるだけ薄いことが好ましい。一方で、内層に存在する染料や他の添加剤がブリードアウトするのを防止するためには、共押出表層はむしろ厚い方が好ましい。これらを勘案して、フィルム全体の厚みにかかわらず、共押出表層厚みは通常片側0.5〜5.0μmの範囲が好適に用いられる。また両表層の厚みは同じであっても、異なっていてもよいが、異なる場合にも両者共に上記の厚み範囲内であることが好ましい。
【0016】
本発明のポリエステルフィルムの一方の面に積層される樹脂層は、金属添加酸化金属粒子または酸化金属粒子を含有する必要がある。
これらの粒子としては、錫添加酸化インジウム粒子(ITO)、酸化錫添加酸化インジウム粒子、アンチモン添加酸化錫粒子(ATO)、アンチモン添加酸化亜鉛粒子(AZO)、カドミウム添加酸化錫粒子(CTO)、マグネシウム添加酸化インジウム粒子(MgIn2O4)、カドミウム添加酸化ガリウム粒子(CdGa2O4)、亜鉛添加酸化ガリウム粒子(ZnGa2O4)、インジウム添加酸化錫粒子(In4Sn3O12)、酸化インジウム添加酸化錫、ガリウム添加酸化インジウム粒子(GaInO3)、亜鉛添加酸化インジウム粒子(ZnIn2O4)、酸化錫、酸化インジウム、酸化亜鉛等が挙げられる。
【0017】
金属添加酸化金属粒子に添加されている金属は、酸化物であっても構わないし、複数であってもよい。これらの粒子は単独で含有しても、2種類以上同時に含有しても構わない。上記の中でも、錫添加酸化インジウム粒子(ITO)、アンチモン添加酸化錫粒子(ATO)、酸化錫粒子が好ましく、錫添加酸化インジウム粒子(ITO)は透明性、熱線カット性の点で特に好ましい。また、これらの粒子は焼成されていても、焼成されていなくても構わない。焼成されている場合は、その焼成の雰囲気が非酸素状態(例えば、無酸素状態や還元状態)であっても、有酸素状態であっても構わないが熱線カット性能の点から、非酸素状態で焼成したものが好ましい。
【0018】
これらの粒子の形状は塊状、球状、楕円体状、針状等何でもよく、平均粒径は0.2μm以下、さらには0.1μm以下が良い。平均粒径が0.2μmを超える場合には、可視光線に対する透明性が低下する傾向がある。
本発明のフィルムの片面に積層される金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層に用いられる樹脂は、ポリエステル樹脂、アクリル樹脂、ポリウレタン樹脂、ポリカーボネート樹脂、ケイ素樹脂、エポキシ樹脂、ポリスチレン樹脂、ABS樹脂、ポリ塩化ビニル樹脂、ポリ塩化ビニリデン樹脂、ポリオレフィン樹脂、ポリアミド樹脂、水溶性アルキド樹脂、ポリビニルアルコール樹脂、ポリブチルアルコール樹脂、ポリビニルブチラール樹脂、ポリビニルアセタール樹脂、酢酸ビニル樹脂、アクリル−スチレン樹脂等の樹脂から1種または2種類以上を組み合わせて使用することができる。
【0019】
金属添加酸化金属粒子または酸化金属粒子を樹脂中に配合する方法としては、特に限定される訳ではないが、樹脂を重合する任意の段階で粒子を添加し含有させる方法、溶融させた樹脂に直接添加し含有させる方法、樹脂と粒子をドライブレンドし押出機により押し出し溶融混練する方法、溶剤等により溶解または分散させた樹脂に添加し含有させる方法等が挙げられる。
樹脂層を積層する方法について、具体的に説明するが、以下の方法に限定される訳ではない。
【0020】
すなわち、複数の押出機を用いて、ポリエステルと金属添加酸化金属粒子を含有する樹脂とを同時に押し出し、フィードブロック内あるいは口金内で合流させ押し出し積層させるいわゆる共押出法、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂を押出機で溶融し、ポリエステルフィルム上に直接積層させるいわゆる押し出しラミネート法、ポリエステルフィルムの製膜ラインのキャスティング後あるいは一軸延伸後に水またはアルコール系溶媒に溶解した樹脂に金属添加酸化金属粒子または酸化金属粒子が含有されたスラリーとしてポリエステルフィルム上に塗布するいわゆるインラインコーティング(ILC)法、ポリエステルフィルム上に有機溶剤に溶解した樹脂に金属添加酸化金属粒子または酸化金属粒子が含有された塗料として塗布するいわゆるオフラインコーティング(OLC)法等が挙げられる。
【0021】
次に本発明の中のポリエステルフィルムにオフラインコーティング法により金属添加酸化金属粒子含有樹脂を積層する製造方法について具体的に説明するが、本発明の積層フィルムは以下の製造例に何ら限定されるものではない。
すなわち、有機溶剤に溶解させた樹脂に金属添加酸化金属粒子を分散させた塗料を作成し、常法の塗布方法により着色されたポリエステルフィルム上に該塗料を塗布し、乾燥、固化させて積層フィルムを得ることができる。なお、該塗料には、慣用的に分散剤、カップリング剤等の添加剤を添加することは構わない。
本発明において染料をポリエステルに添加する方法は、フィルムを溶融成型する際に、これらを粉体やペーストあるいは液体などとして添加する方法でもよいが、装置の汚染の問題や銘柄切り替えのし易さを考慮すると、あらかじめ染料のマスターバッチを作成しておき、フィルムの溶融成型時にこれらのマスターバッチをクリアーレジンで希釈しながら添加することが好ましい。またこれらの溶融成型の際には、ポリエステルに分散良く混練りしながら行うために、特に二軸押出機を用いることが好ましい。
【0022】
本発明のポリエステルフィルムは、表面の滑り性を確保するために、その積層構成の両表層面に微細な突起を形成させ得るに十分な粒子径と添加量の微粒子を含有させることができる。この目的で使用できる微粒子は、例えば、平均粒径が0.02〜3.0μmの酸化ケイ素、炭酸カルシウム、カオリン、架橋有機高分子微粉体などの一種または二種以上を挙げることができ、添加量は0.001〜0.5重量%、好ましくは0.01〜0.1重量%から適宜選択することが、フィルムヘーズを上昇させないで、かつ必要最小限の滑り性を確保することができて好ましい。この結果、平均表面粗さRaは、0.005〜0.050μmの範囲内にあることが好ましい。
【0023】
さらにこの表層を構成するポリエステルには、紫外線吸収剤、赤外線吸収剤、帯電防止剤等、公知の添加剤を公知の量だけ添加することも可能である。
ただし、本発明のフィルムは、前述したように中間層に染料を添加して共存させており、これらが実質的にポリエステルに溶解して濁りを生じることなく、本来ポリエステルが有する透明性を維持する必要がある。したがって、例えば染料自体単独ではポリエステルに溶解するものであっても、他の添加剤と反応して凝集体を形成するような組み合わせは好ましくない。本発明のフィルムにおいては、金属添加酸化金属粒子または酸化金属粒子を含有した樹脂層を含めたフィルム全体のヘーズが通常8.0%以下、さらには5.0%以下である透明性と、可視光線透過率が通常3〜70%、さらには5〜50%を満たす遮光性の両方を併せ持つことが好ましい。
【0024】
また表層と中間層の積層厚み構成に関しては、フィルム全体の濁り(フィルムヘーズ)を抑えるために、微粒子の添加された表層はできるだけ薄いことが好ましい。一方で、中間層に存在する染料などがブリードアウトするのを防止するためには、表層はむしろ厚い方が好ましい。これらを勘案して、フィルム全体の厚みに関わらず、表層厚みは通常片側0.5〜4.0μmの範囲が好適に用いられる。
本発明のポリエステルフィルムには、窓ガラスに貼り付けた場合に露出する面のキズ防止を目的として、露出する面にアクリル酸誘導体、メタクリル酸誘導体を主成分とした熱硬化あるいはUV硬化性の公知のハードコート層を設けることができる。
【0025】
また、このハードコート層は、インラインコーティングではなく、配向結晶化が終了した二軸配向ポリエステルフィルムの後加工として、通常は有機溶剤を用いて塗布・乾燥して設けられる。またこのときに用いる塗布方法は、リバースグラビアコーター、グラビアコーター、ロッドコーター、エアドクタコーターなどの装置を用いて塗布することができる。
このハードコート層はフィルムを窓ガラスに張り付けた時に、露出する面であることから、簡単に擦り傷が発生するのを防止のため、ハードコート層の表面硬度は鉛筆硬度でH以上であることが好ましい。鉛筆硬度でH以上の表面硬度を維持するためには厚い方が良好であるが、ハードコート剤は硬化する際に収縮し、この収縮によりフィルムがカールする問題があるため、カールを防止するためにはコート厚みは薄い好ましい。これらの相反する特徴を同時に満たすには、ハードコート層の厚み(乾燥厚み)を0.5〜5.0μmの範囲に設定することが好ましい。
【0026】
本発明のフィルムは、フィルムを窓ガラス等に貼り合わせるために、公知の粘着材または公知の接着剤等が塗工される。この粘着剤あるは接着剤をフィルムの塗工する際にも、ハードコート層を塗工する時を同様に配向結晶化が終了した二軸配向ポリエステルフィルム上に、後加工として通常は有機溶剤を用いて塗布・乾燥して設けられる。
また、粘着剤または接着剤には、公知の紫外線吸収剤を配合して併用したり、あるいは赤外線吸収剤を公知の配合量で添加したりできる。この粘着剤あるいは接着剤には、例えばシリコーン塗膜による離型処理を施された公知のプラスチックフィルムを、いわゆるセパレーターフィルムとして張り合わせて用いることができる。
【0027】
次に本発明の積層ポリエステルフィルムの製造方法について具体的に説明するが、本発明のフィルムは以下の製造例に何ら限定されるものではない。
まず、先に述べたポリエステル原料を使用し、複数台の押出機、複数層のマルチマニホールドダイまたはフィ−ドブロックを用い、それぞれのポリエステルを積層して口金から複数層の溶融シートを押出し、冷却ロールで冷却固化して未延伸シートを得る。この場合、シートの平面性を向上させるため、シートと回転冷却ドラムとの密着性を高めることが好ましく、静電印加密着法および/または液体塗布密着法を採用することが好ましい。
【0028】
次いで、得られた未延伸フィルムは二軸方向に延伸して二軸配向させる。すなわち、前記の未延伸シートを縦方向にロール延伸機により延伸する。延伸温度は、通常70〜120℃、好ましくは80〜110℃であり、延伸倍率は、通常2.5〜7倍、好ましくは3.0〜6倍である。次いで、横方向に延伸を行う。延伸温度は、通常70〜120℃、好ましくは80〜115℃であり、延伸倍率は、通常3.0〜7倍、好ましくは3.5〜6倍である。そして引き続き、170〜250℃の温度で緊張下または30%以内の弛緩下で熱処理を行い、二軸延伸フィルムを得る。
【0029】
上記の延伸においては、1回の延伸操作で所定倍率まで延伸する方法の他、延伸を2段階以上に振り分けて所定の延伸倍率とする方法を用いることもできる。その場合にも、最終的に二方向の延伸倍率がそれぞれ上記範囲となるように行うのが好ましい。さらに、必要に応じて熱処理を行う前または後に再度縦および/または横方向に延伸してもよい。
本発明においては、前述したようにフィルムの少なくとも片方の表面に帯電防止塗布層を有することが必要であり、特にインラインコーティングで帯電防止塗布層を付与する場合には、上記プロセスで縦延伸が終了したこの時点で、フィルムの表面には主として水を溶媒とする塗布液を塗布した後、テンター内で乾燥・予熱・横延伸を行い、さらに熱固定を行うことが好ましい。
またこのときに用いる塗布方法は、リバースグラビアコーター、グラビアコーター、ロッドコーター、エアドクタコーターなどの装置を用いて塗布することができる。
【0030】
【実施例】
以下、本発明を実施例によりさらに詳細に説明するが、本発明はその要旨を越えない限り、以下の実施例に限定されるものではない。なお、実施例および比較例中「部」とあるのは「重量部」を示す。
また、本発明で用いた測定法は次のとおりである。
【0031】
(1)フィルムの濁度(フィルムヘーズ)
JIS−K7105に準じ、濁度計NDH300A(日本電色(株)製)を用いてフィルムの濁度(ヘーズ)を測定した。
【0032】
(2)可視光線透過率
分光式測色計SE−2000(日本電色(株)製)を用いてD65光源で各波長の光線透過率を測定し、JIS S 3107に従って可視光線透過率を算出した。
【0033】
(3)酸化金属含有樹脂層との密着性
酸化金属含有樹脂層表面に、東洋モートン社製AD−502 100部,CAT−10 10部からなるポリウレタン系二液硬化型接着剤を乾燥重量が5g/cm2となるように塗布し、基材ポリエステルフィルムと同一厚さのポリエステルフィルムを通常のドライラミネート法により積層した後、40℃で48時間エージング処理を行った。得られた積層体を幅15mmの短冊状にし、60℃の温水中に30分間浸漬した(温水処理)。上記温水処理試料の端部を一部剥離し、剥離試験機により100mm/分の速度でT型剥離を行った。接着性の評価基準は下記のとおりである。
○:100gf以上
△:10gf以上100gf未満
×:10gf未満
【0034】
(4)ハードコート層との接着強度
ハードコート層に1インチ幅で碁盤目が100個になるようにクロスカットを入れ、90度引き出し法でピールテストを行い(引張り速度:2インチ/分)、下記の基準で接着性を評価した。
○:碁盤目の剥離数≦5個
△:5個<碁盤目の剥離数≦20個
×:20個<碁盤目の剥離数
【0035】
(5)熱線カット性
試料フィルム(300mm×300mm)から50mm隔てた所に100Wの白熱電球を点灯させ、点灯直後と30分後において、試料フィルムから白熱電球と反対側に50mm隔てた所に手の甲をかざして、熱線カット性を下記ランクで評価した。
ランクA:熱線を殆ど感じない(実用上問題の無いレベル)
ランクB:熱線をやや感じる (実用上問題の無いレベル)
ランクC:熱線を強く感じる (実用上問題の有るレベル)
【0036】
以下の実施例および比較例で用いたポリエステル原料の製造方法は次のとおりである。
<ポリエステルA> 希釈PET
ジメチルテレフタレート100部、エチレングリコール60部および酢酸マグネシウム・4水塩0.09部を反応器にとり、加熱昇温するとともにメタノールを留去し、エステル交換反応を行い、反応開始から4時間を要して230℃に昇温し、実質的にエステル交換反応を終了した。次いで、エチルアシッドフォスフェート0.04部、三酸化アンチモン0.04部を添加した後、100分で温度を280℃、圧力を15mmHgとし、以後も徐々に圧力を減じ、最終的に0.3mmHgとした。4時間後系内を常圧に戻し、実質的に微粒子を含まないポリエステルAを得た。このポリエステルの固有粘度は0.70であった。
【0037】
<ポリエステルB> 粒子含有PET
ジメチルテレフタレート100部、エチレングリコール60部および酢酸マグネシウム・4水塩0.09部を反応器にとり、加熱昇温するとともにメタノールを留去し、エステル交換反応を行い、反応開始から4時間を要して230℃に昇温し、実質的にエステル交換反応を終了した。次いで、平均粒径1.4μmのシリカ粒子を2.0部含有するエチレングリコールスラリーを反応系に添加し、さらにエチルアシッドフォスフェート0.04部、三酸化アンチモン0.04部を添加した後、100分で温度を280℃、圧力を15mmHgとし、以後も徐々に圧力を減じ、最終的に0.3mmHgとした。4時間後系内を常圧に戻しポリエステルBを得た。得られたポリエステルBのシリカ粒子含有量は1.0重量%であった。またこのポリエステルの固有粘度は0.70であった。
【0038】
<ポリエステルC> 染料10%含有MB
ポリエステルAをベント付き二軸押出機に供して、三菱化学(株)製ダイアレジンレッドHS 3.0重量%、同ブルーH3G 5.5重量%、および同イエローF 1.5重量%の各濃度となるように混合して添加し、溶融混練りを行ってチップ化を行い、染料マスターバッチ ポリエステルCを作成した。
【0039】
<ITO粉末の製造方法>
InCl3水溶液(In金属30重量%含有)1.8重量部とSnCl4水溶液(Sn金属15重量%含有)0.2重量部の混合水溶液を、25重量%のNH4HCO3水溶液12重量部の水溶液中に、70℃の加温下で攪拌しながら滴下し、最終的にpH8にして、In−Sn共沈水酸化物を析出させた。次に、静置して沈殿を沈降させた後、上澄みを除去し、イオン交換水を加えて静置、沈殿と上澄み除去の操作を6回繰り返すことにより、沈殿を十分水洗した後、吸引濾過により沈殿を濾別して、含水水酸化物の沈殿を得た。
得られた含水水酸化物を出発原料として2kgf/cm2以上の不活性ガス(アルゴン、ヘリウム、窒素等)密閉加圧雰囲気下、350℃〜1000℃で加熱処理を行い、ITO粉末を得た。
【0040】
<ATO粉末の製造方法>
SnCl4水溶液(Sn金属30重量%含有)1.8重量部とSbCl3水溶液(Sn金属30重量%含有)0.2重量部との混合水溶液を、7.5重量%のNaOH水溶液12重量部の水溶液中に、90℃の加温下で攪拌しながら滴下し、最終pH7にしてSn−Sb共沈水酸化物を析出させた。次に、静置して沈殿を沈降させた後、上澄みを除去し、イオン交換水を加えて静置、沈殿と上澄み除去の操作を6回繰り返すことにより、沈殿を十分水洗した後、吸引濾過により沈殿を濾別して、含水水酸化物の沈殿を得た。
得られた含水水酸化物を出発原料として2kgf/cm2以上の不活性ガス(アルゴン、ヘリウム、窒素等)密閉加圧雰囲気下、350℃〜1000℃で加熱処理を行い、ATO粉末を得た。
【0041】
<塗布液(A)の製造方法>
ITO粉末の製造方法において得られたITO粉末に、アクリル樹脂、溶剤(キシレン/MEK=80/20)、界面活性剤を調合しサンドミルで24時間分散させ平均粒径0.05μmのITO粒子が65重量%含有した塗布液(A)を得た。
【0042】
<塗布液(B)の製造方法>
塗布液(A)の製造方法において、ITO粉末をATO粉末に変えた以外は、塗布液(A)の製造方法と同様にして塗布液の調製を行い、平均粒子径0.05μmのATO粒子が65重量%含有した塗布液(B)を得た。
【0043】
<塗布液(C)の製造方法>
塗布液(A)の製造方法において、ITO粉末を平均粒径0.10μmの酸化インジウムに変えた以外は、塗布液(A)の製造方法と同様にして塗布液(C)を得た。
【0044】
<塗布液(D)の製造方法>
塗布液(A)の製造方法において、ITO粉末を平均粒径0.27μmの酸化亜鉛粒子に変えた以外は、塗布液(A)の製造方法と同様にして塗布液(D)を得た。
【0045】
<塗布液(E)の製造方法>
塗布液(A)の製造方法において、ITO粉末を含有しない以外は、塗布液(A)の製造方法と同様にして塗布液(E)を得た。
【0046】
実施例1
<ポリエステルフィルムの製造>
ポリエステルA、Cの各チップを92:2の割合で、それぞれ中間層用レジンとして中間層用押出機に投入した。これとは別にポリエステルA、Bの各チップを93.0:7.0の割合で表層用レジンとして表層用押出機に投入した。それぞれの押出機はいずれもベント付きの異方向二軸押出機であり、レジンは乾燥すること無しに290℃の溶融温度で押出しを行い、その後溶融ポリマーをフィードブロック内で合流して積層した。その後静電印加密着法を用いて表面温度を40℃に設定した冷却ロール上で冷却固化して3層構成の積層未延伸シートを得た。得られたシートを83℃で3.6倍縦方向に延伸した。
次いで、フィルムをテンターに導き93℃でフィルムを乾燥・予熱した後、横方向に3.8倍延伸し、225℃にて熱固定を行った。さらに幅方向に185℃で5%弛緩処理を行って、冷却した後巻き取って二軸配向フィルムのロールを作成した。このフィルムの各層の厚みは2/21/2μmの構成で、総厚みは25μmであった。
【0047】
<金属添加酸化金属粒子または酸化金属含有樹脂層の製造>
得られた二軸配向ポリエステルフィルムに塗布剤(A)を乾燥後の膜厚が1.8μmとなるようにメイヤーバーによりコートし、100℃で乾燥して、積層ポリエステルフィルムを得た。
【0048】
<ハードコート層の製造>
上記のフィルムロールを、コーターにセットして、金属添加酸化金属粒子または酸化金属含有樹脂層を塗布した面の反対面に、下記の組成のハードコート剤を#20バーで塗布し、90℃で1分間乾燥して除去した後、高圧水銀灯により、出力120w/cm、照射距離15cm、移動速度10m/分の条件下で乾燥して2μmのハードコート層を形成した。
・ハードコート組成:
アクリル樹脂(大日精化工業(株)社製「セイカビーム EXY−26(S))30重量部、メチルエチルケトン 35重量部、トルエン 35重量部
【0049】
実施例2〜5、比較例1〜5
実施例1におけるポリエステルの製造において、中間層に用いるポリエステルAとポリエステルCの割合と、金属添加酸化金属粒子または酸化金属含有樹脂層の製造において塗布液を下記表1に示すとおりに変更した以外は、実施例と同様の方法で実施例1〜8のフィルムを作成した。
比較例2は塗布層を設けずにフィルムの製造を行った。
【0050】
【表1】
比較例3
比較例1にけるポリエステルの製造で得られた二軸配向ポリエステルフィルムの片面に、塩化ビニル・酢酸ビニル共重合体とポリエステル系樹脂の混合物に着色剤としてブラウン系有機顔料(チバガイギー社、Irgalite Brown B)および有機溶剤として酢酸エチル、メチルイソビチルケトン混合液を用いて作成した着色インキをロールコーター法により塗布し、80℃で乾燥し、μm着色層を形成した。
次いで、得られたフィルムに実施例1と同様の方法で塗布液(A)の樹脂層とハードコート層を設けた。
【0052】
比較例4
実施例1において、中間層用レジンと表層用レジンを共通として、それぞれにポリエステルA:B:Cを85:7:8の割合で配合した各チップ用い、中間層用押出・表層用押出機の両方に投入した。この後、実施例1と全く同様に製膜を行って、二軸配向フィルムを作成した。このフィルムは共押出の単層フィルムであり、総厚みは25μmであった。このフィルムを製膜中に、溶融シート作成する際、冷却ドラム上に昇華物が徐々に付着して行く現象(実施例1では全く観察されなかった)が観察され、そのまま長時間生産することは不可能だった。またこのフィルムの特性を表1に示すが、実施例1と同じ微粒子を同じ濃度で中間層にも添加したため、フィルムヘーズの高い濁ったフィルムとなった。
次いで、得られたフィルムに実施例1と同様の方法で塗布液(A)の樹脂層とハードコート層を設けた。
各実施例、比較例で得られたフィルムの評価結果をまとめて下記表2および表3に示す。
【0053】
【表2】
【発明の効果】
本発明によれば、ヘーズがなく、遮光性や断熱性に優れた特徴を有し、染料の昇華等によって生産機を汚染することのない、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層やハードコート層の密着性にも優れたフィルムを提供することができ、その工業的価値は高い。
Claims (4)
- 実質的にポリエステルに溶解する染料を含有する層を内層とする少なくとも3層のポリエステルが共押出積層されたフィルムであり、金属添加酸化金属粒子または酸化金属粒子を含有する樹脂層を一方の面に有することを特徴とする二軸配向積層ポリエステルフィルム。
- 金属添加酸化金属粒子が、錫添加酸化インジウム粒子またはアンチモン添加酸化錫粒子であることを特徴とする請求項1記載の二軸配向積層ポリエステルフィルム。
- 酸化金属粒子が、酸化インジウム粒子または酸化錫粒子であることを特徴とする請求項1に記載の二軸配向積層ポリエステルフィルム。
- 樹脂層が活性エネルギー線硬化樹脂層からなることを特徴とする請求項1〜3の何れかに記載の二軸配向積層ポリエステルフィルム。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002349614A JP2004181706A (ja) | 2002-12-02 | 2002-12-02 | 二軸配向積層ポリエステルフィルム |
| EP03748551A EP1568488A4 (en) | 2002-12-02 | 2003-09-22 | BIAXIALLY ORIENTED MULTILAYER FILM FROM POLYESTER |
| US10/537,021 US7223467B2 (en) | 2002-12-02 | 2003-09-22 | Biaxially oriented laminated polyester film |
| KR1020057009556A KR20050087805A (ko) | 2002-12-02 | 2003-09-22 | 2축 배향 적층 폴리에스테르 필름 |
| PCT/JP2003/012078 WO2004050364A1 (ja) | 2002-12-02 | 2003-09-22 | 二軸配向積層ポリエステルフィルム |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002349614A JP2004181706A (ja) | 2002-12-02 | 2002-12-02 | 二軸配向積層ポリエステルフィルム |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004181706A true JP2004181706A (ja) | 2004-07-02 |
Family
ID=32463045
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002349614A Pending JP2004181706A (ja) | 2002-12-02 | 2002-12-02 | 二軸配向積層ポリエステルフィルム |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US7223467B2 (ja) |
| EP (1) | EP1568488A4 (ja) |
| JP (1) | JP2004181706A (ja) |
| KR (1) | KR20050087805A (ja) |
| WO (1) | WO2004050364A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101206715B1 (ko) * | 2009-06-22 | 2012-11-30 | 주식회사 휠코리아 | 복층의 적층폴리에스테르필름 창을 적용한 4중 복층유리와 그 제조방법 |
| JP2012245616A (ja) * | 2011-04-30 | 2012-12-13 | Mitsubishi Plastics Inc | 窓貼り用二軸配向積層ポリエステルフィルム |
| JP2023020819A (ja) * | 2021-07-28 | 2023-02-09 | 三菱ケミカル株式会社 | 窓貼り用ポリエステルフィルム、及び窓貼り用ポリエステルフィルム積層体 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102004030455A1 (de) * | 2004-06-24 | 2006-01-19 | Mitsubishi Polyester Film Gmbh | Folie, enthaltend transparentes Metalloxid, Verfahren zu ihrer Herstellung und ihre Verwendung |
| US7883777B2 (en) * | 2006-03-23 | 2011-02-08 | Garware Polyester Ltd. | Solar energy shielding window film laminates |
| DE102007028348A1 (de) * | 2007-06-20 | 2008-12-24 | Mitsubishi Polyester Film Gmbh | Bernsteinfarbene Polyesterfolie mit besonderer Eignung für Metallisierung und Stahllaminierung |
| CN104553215B (zh) * | 2013-10-16 | 2017-05-24 | 北京化工大学 | 透明阻燃隔热防紫外高分子复合贴膜及其制备方法和用途 |
| WO2024136801A1 (en) * | 2022-12-23 | 2024-06-27 | Super Film Ambalaj Sanayi Ve Ticaret Anonim Sirketi | Biaxially oriented polyester film |
Family Cites Families (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3644270A (en) * | 1969-04-21 | 1972-02-22 | Du Pont | Process for coloring polyesters with rhodamine xanthene or benzophenyl safranine dyes |
| JP2699397B2 (ja) * | 1988-04-18 | 1998-01-19 | ダイアホイルヘキスト株式会社 | 複合ポリエステルフィルム |
| US5747152A (en) * | 1993-12-02 | 1998-05-05 | Dai Nippon Printing Co., Ltd. | Transparent functional membrane containing functional ultrafine particles, transparent functional film, and process for producing the same |
| JPH08230126A (ja) * | 1995-02-23 | 1996-09-10 | Diafoil Co Ltd | 自動車窓貼り用積層ポリエステルフィルム |
| JP4034365B2 (ja) * | 1995-03-09 | 2008-01-16 | 大日本印刷株式会社 | 超微粒子含有反射防止フィルム、偏光板及び液晶表示装置 |
| EP0795565B1 (en) * | 1995-09-29 | 2001-08-16 | Nippon Kayaku Kabushiki Kaisha | Actinic radiation-curable and heat ray-shielding resin composition and film coated with the same |
| US5925438A (en) * | 1996-06-17 | 1999-07-20 | Dai Nippon Printing Co., Ltd. | Antireflection film |
| JPH10157040A (ja) * | 1996-12-02 | 1998-06-16 | Diafoil Co Ltd | 自動車窓貼り用積層ポリエステルフィルム |
| JPH10206603A (ja) * | 1997-01-20 | 1998-08-07 | Dainippon Printing Co Ltd | 反射防止フィルム及びその製造方法 |
| US6146753A (en) * | 1997-05-26 | 2000-11-14 | Dai Nippon Printing Co., Ltd. | Antistatic hard coat film |
| US6319594B1 (en) * | 1998-03-17 | 2001-11-20 | Dai Nippon Printing Co., Ltd. | Low reflective antistatic hardcoat film |
| KR100273291B1 (ko) * | 1998-04-20 | 2001-01-15 | 김영환 | 모스 전계 효과 트랜지스터의 제조 방법 |
| JP2000006345A (ja) * | 1998-06-19 | 2000-01-11 | Mitsubishi Polyester Film Copp | 複合化ポリエチレンナフタレートフィルム |
| US6376060B1 (en) * | 1998-09-25 | 2002-04-23 | Dai Nippon Printing Co., Ltd. | Hardcoat film |
| JP4096278B2 (ja) * | 1998-12-10 | 2008-06-04 | 住友金属鉱山株式会社 | 日射遮蔽膜用塗布液及びこれを用いた日射遮蔽膜 |
| JP2000198175A (ja) * | 1999-01-07 | 2000-07-18 | Mitsubishi Polyester Film Copp | 自動車窓貼り用積層ポリエステルフィルム |
| JP4498565B2 (ja) * | 2000-08-11 | 2010-07-07 | 三菱樹脂株式会社 | 窓貼り用二軸配向ポリエステルフィルム |
| JP4518646B2 (ja) * | 2000-08-11 | 2010-08-04 | 三菱樹脂株式会社 | 窓貼り用二軸配向ポリエステルフィルム |
| JP3470891B2 (ja) * | 2001-01-24 | 2003-11-25 | 株式会社麗光 | 赤外線遮断フイルム |
| JP5052716B2 (ja) * | 2001-03-27 | 2012-10-17 | 三菱樹脂株式会社 | 赤外線フィルター |
| JP3926117B2 (ja) * | 2001-07-17 | 2007-06-06 | リンテック株式会社 | ハードコートフィルム |
-
2002
- 2002-12-02 JP JP2002349614A patent/JP2004181706A/ja active Pending
-
2003
- 2003-09-22 KR KR1020057009556A patent/KR20050087805A/ko not_active Ceased
- 2003-09-22 WO PCT/JP2003/012078 patent/WO2004050364A1/ja not_active Ceased
- 2003-09-22 US US10/537,021 patent/US7223467B2/en not_active Expired - Lifetime
- 2003-09-22 EP EP03748551A patent/EP1568488A4/en not_active Withdrawn
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101206715B1 (ko) * | 2009-06-22 | 2012-11-30 | 주식회사 휠코리아 | 복층의 적층폴리에스테르필름 창을 적용한 4중 복층유리와 그 제조방법 |
| JP2012245616A (ja) * | 2011-04-30 | 2012-12-13 | Mitsubishi Plastics Inc | 窓貼り用二軸配向積層ポリエステルフィルム |
| JP2023020819A (ja) * | 2021-07-28 | 2023-02-09 | 三菱ケミカル株式会社 | 窓貼り用ポリエステルフィルム、及び窓貼り用ポリエステルフィルム積層体 |
Also Published As
| Publication number | Publication date |
|---|---|
| US7223467B2 (en) | 2007-05-29 |
| WO2004050364A1 (ja) | 2004-06-17 |
| EP1568488A4 (en) | 2011-01-05 |
| US20060154094A1 (en) | 2006-07-13 |
| KR20050087805A (ko) | 2005-08-31 |
| EP1568488A1 (en) | 2005-08-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102714296B1 (ko) | 2 축 배향 폴리에스테르 필름 | |
| JP5052716B2 (ja) | 赤外線フィルター | |
| JP4518646B2 (ja) | 窓貼り用二軸配向ポリエステルフィルム | |
| KR102216490B1 (ko) | 청색 광 차폐성 수지 조성물 | |
| US7223467B2 (en) | Biaxially oriented laminated polyester film | |
| JP2009214354A (ja) | 光学用積層ポリエステルフィルム | |
| JP4311838B2 (ja) | 窓貼り用二軸配向ポリエステルフィルム | |
| JP4498565B2 (ja) | 窓貼り用二軸配向ポリエステルフィルム | |
| JP5536524B2 (ja) | 窓貼り用二軸延伸ポリエテルフィルム | |
| JP4334108B2 (ja) | 窓貼り用二軸配向ポリエステルフィルム | |
| JP4233396B2 (ja) | 窓貼り用二軸配向積層ポリエステルフィルム | |
| JP2016210098A (ja) | 窓貼り用積層二軸延伸ポリエステルフィルム | |
| JP4183949B2 (ja) | 二軸配向ポリエステルフィルムの製造方法 | |
| JP2003266585A (ja) | 二軸配向積層ポリエステルフィルム | |
| JP4189896B2 (ja) | 窓貼り用二軸配向ポリエステルフィルム | |
| JP2000006345A (ja) | 複合化ポリエチレンナフタレートフィルム | |
| JP2009214352A (ja) | 光学用積層ポリエステルフィルム | |
| JP5851304B2 (ja) | 白色ポリエステルフィルム | |
| JPH11348215A (ja) | 積層ポリエステルフィルム | |
| JPH11348214A (ja) | 複合化ポリエステルフィルム | |
| JP2012245616A (ja) | 窓貼り用二軸配向積層ポリエステルフィルム | |
| JP2014083839A (ja) | 窓貼り用二軸配向積層ポリエステルフィルム | |
| JP2003175577A (ja) | 窓貼り用二軸配向ポリエステルフィルム | |
| JPH08230126A (ja) | 自動車窓貼り用積層ポリエステルフィルム | |
| JP2012218336A (ja) | 成形加工用着色二軸配向積層ポリエステルフィルム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050906 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071017 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080226 |