JP2004193199A - 電子部品の製造方法 - Google Patents
電子部品の製造方法 Download PDFInfo
- Publication number
- JP2004193199A JP2004193199A JP2002356571A JP2002356571A JP2004193199A JP 2004193199 A JP2004193199 A JP 2004193199A JP 2002356571 A JP2002356571 A JP 2002356571A JP 2002356571 A JP2002356571 A JP 2002356571A JP 2004193199 A JP2004193199 A JP 2004193199A
- Authority
- JP
- Japan
- Prior art keywords
- film
- plating film
- plating
- solder
- external
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 22
- 238000007747 plating Methods 0.000 claims abstract description 125
- 229910000679 solder Inorganic materials 0.000 claims abstract description 48
- 229910052723 transition metal Inorganic materials 0.000 claims abstract description 23
- 150000003624 transition metals Chemical class 0.000 claims abstract description 23
- 229910052804 chromium Inorganic materials 0.000 claims abstract description 6
- 229910052742 iron Inorganic materials 0.000 claims abstract description 5
- 239000004020 conductor Substances 0.000 claims description 36
- 238000000034 method Methods 0.000 claims description 24
- 239000000463 material Substances 0.000 claims description 4
- 230000003628 erosive effect Effects 0.000 abstract 1
- PXHVJJICTQNCMI-UHFFFAOYSA-N nickel Substances [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 91
- 239000000919 ceramic Substances 0.000 description 30
- 239000003985 ceramic capacitor Substances 0.000 description 16
- 238000009792 diffusion process Methods 0.000 description 14
- 238000005336 cracking Methods 0.000 description 7
- 230000000694 effects Effects 0.000 description 4
- 238000009713 electroplating Methods 0.000 description 4
- 238000005476 soldering Methods 0.000 description 4
- 230000002411 adverse Effects 0.000 description 3
- 239000006185 dispersion Substances 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 239000000843 powder Substances 0.000 description 3
- KDLHZDBZIXYQEI-UHFFFAOYSA-N Palladium Chemical compound [Pd] KDLHZDBZIXYQEI-UHFFFAOYSA-N 0.000 description 2
- 238000002441 X-ray diffraction Methods 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 229910052759 nickel Inorganic materials 0.000 description 2
- 150000002894 organic compounds Chemical class 0.000 description 2
- 238000005406 washing Methods 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229910021586 Nickel(II) chloride Inorganic materials 0.000 description 1
- 229910001252 Pd alloy Inorganic materials 0.000 description 1
- NINIDFKCEFEMDL-UHFFFAOYSA-N Sulfur Chemical compound [S] NINIDFKCEFEMDL-UHFFFAOYSA-N 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 125000003158 alcohol group Chemical group 0.000 description 1
- 238000005275 alloying Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- KGBXLFKZBHKPEV-UHFFFAOYSA-N boric acid Chemical compound OB(O)O KGBXLFKZBHKPEV-UHFFFAOYSA-N 0.000 description 1
- 239000004327 boric acid Substances 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000007598 dipping method Methods 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000006386 neutralization reaction Methods 0.000 description 1
- QMMRZOWCJAIUJA-UHFFFAOYSA-L nickel dichloride Chemical compound Cl[Ni]Cl QMMRZOWCJAIUJA-UHFFFAOYSA-L 0.000 description 1
- LGQLOGILCSXPEA-UHFFFAOYSA-L nickel sulfate Chemical compound [Ni+2].[O-]S([O-])(=O)=O LGQLOGILCSXPEA-UHFFFAOYSA-L 0.000 description 1
- 229910000363 nickel(II) sulfate Inorganic materials 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 229910052717 sulfur Inorganic materials 0.000 description 1
- 239000011593 sulfur Substances 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
Images


Landscapes
- Ceramic Capacitors (AREA)
Abstract
【解決手段】Ag系導体膜(焼結導体膜)11と、Ag系導体膜11上に形成された中間めっき膜12と、中間めっき膜12上に形成された外部めっき膜13を備えた外部電極4a,4bを形成するにあたって、4〜200mg/Lの割合で遷移金属を添加したNiめっき液を用いてNiめっきを行うことにより、必要な膜厚を有するNi中間めっき膜12を形成する。
また、Niめっき液に添加する遷移金属の割合を4〜50mg/Lとする。
遷移金属としてCr、Fe、及びCoの少なくとも1種を用いる。
外部めっき膜13として、Snめっき膜又ははんだめっき膜を形成することにより、はんだ濡れ性を向上させる。
【選択図】 図3
Description
【発明の属する技術分野】
本発明は、電子部品の製造方法に関し、詳しくは、焼結導体膜と、焼結導体膜上に形成された中間めっき膜と、中間めっき膜上に形成された外部めっき膜を備えてなる外部電極を有する電子部品の製造方法に関する。
【0002】
【従来の技術】
例えば、代表的な積層セラミック電子部品の一つである積層セラミックコンデンサは、図3に示すように、積層セラミック素子(電子部品素子)1中に、複数の内部電極2a,2bがセラミック層3を介して積層、配設され、かつ、セラミック層3を介して互いに対向する内部電極2a,2bが交互に積層セラミック素子1の逆側の端面(一方の端面1a,及び他方の端面1b)に引き出されて、積層セラミック素子1の両端面に形成された一対の外部電極4a,4bに接続された構造を有している。
【0003】
そして、外部電極4a,4bは、積層セラミック素子1の表面に形成されたAg系導体膜(焼結導体膜)11と、Ag系導体膜11上に形成され、Ag系導体膜11のはんだくわれを防止するとともに、はんだ付け工程における耐熱性を付与するためのNi中間めっき膜12と、はんだ付け性(はんだ濡れ性)を向上させるためにNi中間めっき膜12上に形成されたSnめっき膜(又ははんだめっき膜)などの外部めっき膜13を備えた複数層構造を有している。
【0004】
上述のような複数層構造の外部電極4a,4bを形成するにあたっては、通常、積層セラミック素子1に、Ag又はAgを主成分とする金属粉末を導電成分として用いた導電ペーストを塗布して、焼き付けすることによりAg系導体膜11を形成した後、Ag系導体膜11上にNiを電解めっきによりNi中間めっき膜12を形成し、さらにNi中間めっき膜12上にSn(又ははんだ)を電解めっきすることにより外部めっき膜(Sn膜又ははんだ膜)13を形成する方法が用いられている。
【0005】
ところで、Ni中間めっき膜12の膜厚が十分に確保されている場合には、Ag系導体膜のはんだくわれを抑制防止するとともに、十分な耐熱性を確保することができるが、Niを電解めっきしてNi中間めっき膜12を形成する工程では、Ni中間めっき膜12の膜厚にばらつきが生じやすく、Ni中間めっき膜12の膜厚が薄くなって1.3μm以下になると、Ag系導体膜(焼結導体膜)11のはんだくわれが顕著になるばかりでなく、耐熱信頼性が大きく低下するという問題点がある。
すなわち、例えば、膜厚2μmを目標値として、Ni中間めっき膜を形成した場合に、実際に形成されるNi中間めっき膜の膜厚が1.3μm以下になると、上述のような焼結導体膜のはんだくわれの発生や、耐熱性の低下などの問題が発生する。
【0006】
この問題に対して、Niめっき液に、=C−SO2−構造を有する有機化合物を添加することにより、Ni中間めっき膜の膜厚ばらつきを抑制するようにした方法が提案されている(例えば、特許文献1参照)。
【0007】
【特許文献1】
特開平6−196351号公報
【0008】
【発明が解決しようとする課題】
しかしながら、上記特許文献1では、Niめっき液にS(硫黄)を含有する有機化合物を添加しているため、次のような問題が発生する。
すなわち、特許文献1の方法では、SがNiめっき液中に存在しているため、形成されたNi中間めっき膜表面にSが付着する。このSは、めっき後の洗浄では取り除けない場合が多く、Ni中間めっき膜表面に残留することになる。Ni中間めっき膜表面のSは外部電極の金属に悪影響を与えるものであり、結果的に、電子部品の信頼性を低下させることになる。
本発明は、上記実情に鑑みてなされたものであり、外部電極に悪影響を与えることなく、Ni中間めっき膜の膜厚のばらつきを抑え、はんだに対するNiの拡散を防止することが可能な外部電極を備えた信頼性の高い電子部品の製造方法を提供することを目的とする。
【0009】
【課題を解決するための手段】
上記目的を達成するために、本発明(請求項1)の電子部品の製造方法は、
焼結導体膜と、焼結導体膜上に形成された中間めっき膜と、中間めっき膜上に形成された外部めっき膜を備えてなる外部電極を有する電子部品の製造方法において、
電子部品素子の所定の位置に焼結導体材料を塗布・焼き付けすることにより焼結導体膜を形成する工程と、
前記焼結導体膜上に、4〜200mg/Lの割合で遷移金属を添加したNiめっき液を用いてNiめっきを施すことにより、前記焼結導体膜上にNi中間めっき膜を形成する工程と、
前記Ni中間めっき膜上にめっきを施すことにより外部めっき膜を形成する工程と
を具備することを特徴としている。
【0010】
4〜200mg/Lの割合で遷移金属を添加したNiめっき液を用いてNiめっきを施すことにより、外部電極の信頼性を損なうことなくNi中間めっき膜の膜厚のばらつきを抑えることが可能で、かつ、はんだに対するNiの拡散を防止することが可能な外部電極を有する信頼性の高い電子部品を得ることができる。
【0011】
また、請求項2の電子部品の製造方法は、前記Niめっき液に添加する遷移金属の割合を4〜50mg/Lとすることを特徴としている。
【0012】
遷移金属の添加割合を4〜50mg/Lとすることにより、特に耐熱性が向上するため好ましい。
【0013】
さらに、請求項3の電子部品の製造方法は、前記遷移金属がCr、Fe、及びCoの少なくとも1種であることを特徴としている。
【0014】
遷移金属として、Cr、Fe、及びCoの少なくとも1種を用いることにより、必要な膜厚を有するNi中間めっき膜をより確実に形成することが可能になり、有意義である。
【0015】
また、請求項4の電子部品の製造方法は、前記外部めっき膜が、Snめっき膜又ははんだめっき膜であることを特徴としている。
【0016】
外部めっき膜として、Snめっき膜又ははんだめっき膜を形成することにより、はんだ濡れ性を向上させることが可能になり、本発明をさらに実効あらしめることができる。
【0017】
【発明の実施の形態】
以下、本発明の実施の形態を示して、その特徴とするところをさらに詳しく説明する。
この実施形態では、積層セラミックコンデンサ(電子部品)の製造方法を例にとって、特にその外部電極を形成する工程を中心に説明を行う。
【0018】
(1)電子部品素子(積層セラミック素子)の作製
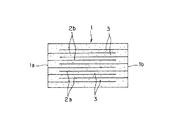
まず、図1に示すように、複数の内部電極2a,2bがセラミック層(誘電体層)3を介して積層、配設され、かつ、セラミック層3を介して互いに対向する内部電極2a,2bが交互に逆側の端面(一方の端面1a,及び他方の端面1b)に引き出された構造を有する電子部品素子(積層セラミック素子)1を作製する。
【0019】
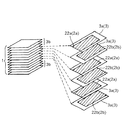
具体的には、図2に示すように、誘電体層(セラミック層)3となる誘電体セラミックグリーンシート3a上に、内部電極2a又は2bとなる内部電極パターン22a,22bを、パラジウム金属粉末又はパラジウム合金粉末を導電成分とする導体ペーストを印刷塗布することにより形成した後、各誘電体セラミックグリーンシート3a、電極パターンの配設されていないセラミックグリーンシート(外層用シート)3bを、内部電極2aと2bが互いに対向し、かつ電子部品素子(積層セラミック素子)1の互いに対向する両端からそれぞれ露出するように積層・熱圧着し、製品(積層セラミックコンデンサ)の形状、寸法に応じて裁断した後、所定の条件で焼成することにより、図1に示すような焼結済みの積層セラミック素子1を作製する。
【0020】
(2)外部電極の形成
次に、以下に説明する方法により、積層セラミック素子1の両端に露出した内部電極2a,2bと導通するように、積層セラミック素子1の端面1a,1bに外部電極4a,4bを形成する。
【0021】
a)まず、積層セラミック素子1の対向する両端面1a,1bに、Ag系導体材料(Ag系導電ペースト)をディッピング法により塗布し、その後、所定の条件で焼き付けを行ない、80〜100μmの膜厚のAg系導体膜(焼結導体膜)11を形成する。
【0022】
b)それから、硫酸ニッケル、塩化ニッケル、硼酸、及び水からなるNiめっき液に、さらに、遷移金属(この実施形態ではFe)を100mg/Lの割合で添加しためっき液を用いて電解めっきを行ない、目標とする膜厚が約2.0μmのNi中間めっき膜12を形成する。
【0023】
c)次に、Snの電解めっきを行い、Ni中間めっき膜12上に、膜厚5〜6μmのSnめっき膜(外部めっき膜)13を形成する。
その後、中和処理、水洗処理、アルコールによる置換、及び乾燥を行なう。これにより、図3に示すような、複数の内部電極2a,2bがセラミック層(誘電体層)3を介して積層、配設され、かつ、セラミック層3を介して互いに対向する内部電極2a,2bが交互に逆側の端面(一方の端面1a,及び他方の端面1b)に引き出されて、外部電極4a,4bに接続された構造を有する積層セラミックコンデンサ(電子部品)10が得られる。
【0024】
このように構成された積層セラミックコンデンサ10においては、外部電極4a,4bを構成するAg系導体膜11が、内部電極2a,2bとの接続を確実に行う機能を果たし、Ni中間めっき膜12が、Ag系導体膜11のはんだくわれを防止するとともに、耐熱性を向上させる機能を果たす。
例えば、Ag系導体膜11が露出すると、270℃、10秒程度の熱影響でAg系導体膜11は劣化してしまうが、Ni中間めっき膜12を形成することにより、270℃以上、60秒程度の負荷に耐えうるような耐熱性を付与することが可能になる。
また、Snめっき膜(外部めっき膜)13は、実装時に外部電極をプリント配線基板にはんだ接合させる際のはんだ濡れ性を向上させる機能を果たす。
【0025】
なお、上記実施形態では、遷移金属としてFeを100mg/Lの割合で添加しためっき液を用いて電解めっきを行なっているので、膜厚が目標とする約2.0μmから大きくずれることのないNi中間めっき膜12を確実に形成することができた。また、上記実施形態では、添加物としてFeを用いており、その添加量を100mg/Lの割合としているので、FeがNi中間めっき膜に含まれることになった場合にも、若干量がNiと合金化するだけで、外部電極に悪影響を与えることがなく、電子部品の信頼性が低下することはない。
これに対し、比較のため、遷移金属を含まないNiめっき液を用意して、その他は同じ条件でニッケルめっきを行ったところ、Ni中間めっき膜の膜厚のばらつきが大きくなり、膜厚が1.3μm未満で、十分な耐はんだくわれ性及び耐熱性を確保できない場合が生じた。
【0026】
また、遷移金属としてFeを200mg/Lを超える割合で含有するNiめっき液を用意し、その他は同じ条件でニッケルめっきを行って、Ni中間めっき膜を形成し、さらに同じ条件で外部めっき膜を形成することにより外部電極を形成した場合には、Ni中間めっき膜の膜厚のばらつきは抑えられるものの、Ni中間めっき膜のNiがはんだに拡散することにより、十分な耐はんだくわれ性及び耐熱性を確保できない場合が生じた。
【0027】
[実施例]
本発明の方法により、長さ1.0mm×幅0.5mm×高さ0.5mmの積層セラミックコンデンサ(電子部品)10(図3)を製造した。
なお、この実施例では、外部電極4a,4bとして、膜厚が80〜100μmのAg系導体膜(焼結導体膜)11を形成した後、0〜300mg/Lの割合で、遷移金属としてFeを添加したNiめっき液を用い、1A/dm2、20分間の条件で、Ag系導体膜11上にNi中間めっき膜12を形成した。それから、1A/dm2、15分間の条件でSnめっきを行い、このNi中間めっき膜12上に、膜厚5〜6μmの外部めっき膜13を形成した。
【0028】
そして、得られた積層セラミックコンデンサ10を、図4(a)に示すようにプリント配線基板31のランド32上にリフローはんだ付けによる方法で実装して、Niめっき液へのFeの添加量とNi中間めっき膜のばらつき及びはんだ接合の耐熱性の関係を調べた。その結果を表1に示す。
【0029】
なお、この実施例では、膜厚2μmを目標値として、Ni中間めっき膜を形成し、形成されたNi中間めっき膜12の膜厚のばらつきを調べた。
【0030】
また、はんだ接合の耐熱性を評価するにあたっては、実装された積層セラミックコンデンサ10をプリント配線基板31とともに所定の温度(270℃、300℃、400℃)で60秒間加熱し、Niめっき液へのFeの添加量と、セラミックコンデンサへのはんだの濡れ上がり状態と、はんだへのNiの拡散との関係を調べることにより行なった。
【0031】
すなわち、この実施例では、上記所定の温度で加熱を行い、図4(a)に示すようにはんだ33が正常に濡れ上がったものを良と判定し、図4(b)のようにはんだが濡れ上がりすぎて実装不良となったものを不良と判定した。なお、図4に示すようにはんだ33が正常に濡れ上がった状態になった場合の外部電極の断面を、X線分析法(WDX法)により調べた結果、はんだへのNi中間めっき膜を構成するNiの拡散は認められなかった。
一方、図4(b)に示すようにはんだが濡れ上がりすぎて実装不良の状態になった場合の外部電極の断面を、X線分析法(WDX法)により調べた結果、はんだにNi中間めっき膜を構成するNiが拡散し、その結果、Ag系導体膜のAgも拡散していることが確認された。
このようにはんだにNi中間めっき膜のNiが拡散することにより、Ni中間めっき膜の耐はんだ性が低下して、その結果はんだくわれが発生しやすくなっていると考えられる。また、はんだくわれが生じない場合でも、Niの拡散によりNi中間めっき膜の信頼性が低下する。このNiの拡散は、はんだ付けの温度が高くなるにつれて生じる傾向があるため、Niの拡散が始まる温度が高いほど耐熱性があるといえる。
【0032】
【表1】
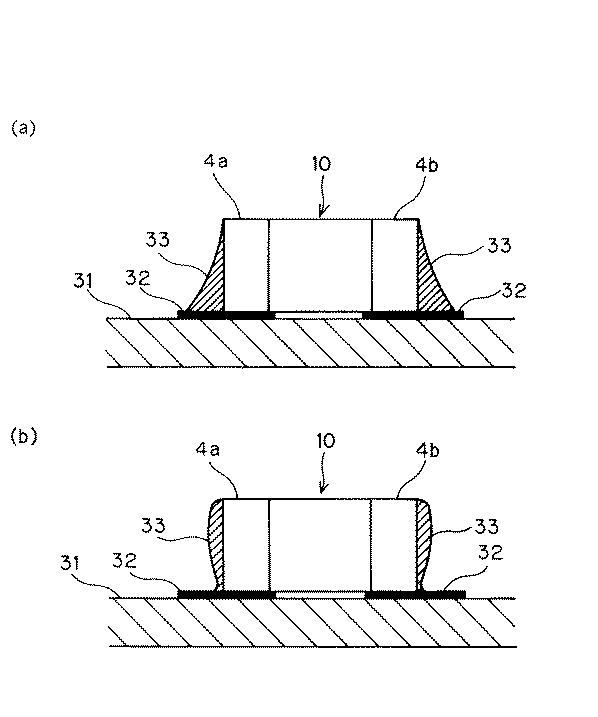
表1に示すように、Niめっき液へのFeの添加量が4mg/L以上の場合、Ni中間めっき膜のばらつきが抑制されていることがわかる。
他方、Niめっき液へのFeの添加量が4mg/L未満である場合、Ni中間めっき膜の膜厚のばらつきが大きくなり、1.3μm以下になる場合が生じている。この場合、Ni中間めっき膜が薄いため、はんだくわれが生じる可能性がある。
また、Niめっき液へのFeの添加量が200mg/Lを越える場合、図4(b)のように、はんだ33が濡れ上がりすぎることとなる。これは添加された遷移金属の量が多いため、はんだ付け時にNi中間めっき膜が発熱することによるものである。このとき、Ni中間めっき膜の発熱によって、Ni中間めっき膜のNiがはんだに拡散して、Ni中間めっき膜の耐はんだ性が低下し、結果的にはんだくわれが生じる場合がある。
さらに、Niめっき液へのFeの添加量が200mg/Lを越える場合は、270℃においてもNiの拡散が生じている。また、Niめっき液へのFeの添加量が70〜150mg/Lの場合でも400℃に達するとNiの拡散が生じ、200mg/Lの場合は300℃からNiの拡散が生じている。しかしながら、一般的な高温はんだは溶融温度が270℃前後であり400℃に達するものはほとんどないため、溶融温度が270℃程度の高温はんだを用いることを想定すると、Niめっき液へのFeの添加量が70〜200mg/Lの場合でも、特に問題なく実用することが可能であるということができる。
上述のように、Niめっき液に対して4〜200mg/Lの割合でFeを添加することにより、Ni中間めっき膜の膜厚のばらつきを抑えるとともに、はんだに対するNiの拡散を防止することが可能になり、十分な耐熱性を備えた外部電極を有する電子部品を得られることがわかる。
また、Niめっき液へのFeの添加量が4〜50mg/Lの場合は、400℃においてもはんだへのNiの拡散は生じておらず、特に耐熱性が良好であることがわかる。
【0034】
なお、上記実施形態及び実施例では、外部めっき膜としてSnめっき膜を形成するようにしているが、はんだ(Sn/Pb)などのSnを含有する材料のめっき膜であれば、はんだ濡れ性を向上させることができる。
【0035】
また、上記実施形態では、遷移金属としてFeをNiめっき液に含有させるようにしているが、他の遷移金属を用いることも可能であり、例えば、CrやCoなどを含有させるようにした場合にも同様の効果を得ることが可能である。
【0036】
また、上記実施形態及び実施例では、積層セラミックコンデンサを例にとって説明したが、本発明は、積層セラミックコンデンサに限らず、インダクタ、バリスタ、その他の外部電極を備えた種々の電子部品を製造する場合に適用することが可能である。
【0037】
本発明はさらにその他の点においても上記実施形態及び実施例に限定されるものではなく、発明の範囲内において種々の応用、変形を加えることが可能である。
【0038】
【発明の効果】
上述のように、本発明(請求項1)の電子部品の製造方法は、4〜200mg/Lの割合で遷移金属を添加したNiめっき液を用いてNiめっきを施すようにしているので、Ni中間めっき膜の膜厚のばらつきを抑えるとともに、はんだに対するNiの拡散を防止することが可能になり、耐熱性の良好な外部電極を有する信頼性の高い電子部品を得ることができる。
【0039】
また、請求項2の電子部品の製造方法のように、Niめっき液に4〜50mg/Lの割合で遷移金属を添加した場合、さらに耐熱性の良好な外部電極を有する信頼性の高い電子部品を得ることができる。
【0040】
また、請求項3の電子部品の製造方法のように、遷移金属として、Cr、Fe、及びCoの少なくとも1種を用いた場合、必要な膜厚を有するNi中間めっき膜をより確実に形成することが可能になる。
【0041】
また、請求項4の電子部品の製造方法のように、外部めっき膜として、Snめっき膜又ははんだめっき膜を形成することにより、はんだ濡れ性の良好な外部電極を備えた実装信頼性の高い電子部品を提供することが可能になり、本発明をさらに実効あらしめることができる。
【図面の簡単な説明】
【図1】本発明の一実施形態にかかる電子部品の製造方法によって外部電極が形成される電子部品素子(積層セラミック素子)の断面図である。
【図2】図1の電子部品(積層セラミックコンデンサ)の製造方法を示す分解斜視図である。
【図3】本発明の一実施形態にかかる電子部品の製造方法によって製造された電子部品(積層セラミックコンデンサ)の断面図である。
【図4】(a)は本発明の一実施形態にかかる電子部品の製造方法によって製造された電子部品(積層セラミックコンデンサ)をプリント配線基板に実装した状態を模式的に示す図、(b)はプリント配線基板に実装された電子部品(積層セラミックコンデンサ)に実装不良を引き起こした状態を模式的に示す図である。
【符号の説明】
1 電子部品素子(積層セラミック素子)
1a,1b 積層セラミック素子の端面
2a,2b 内部電極
3 セラミック層(誘電体層)
3a 誘電体セラミックグリーンシート
3b セラミックグリーンシート(外層用シート)
4a,4b 外部電極
10 積層セラミックコンデンサ(電子部品)
11 Ag系導体膜(焼結導体膜)
12 Ni中間めっき膜
13 Snめっき膜(外部めっき膜)
22a,22b 内部電極パターン
31 プリント配線基板
32 ランド
33 はんだ
Claims (4)
- 焼結導体膜と、焼結導体膜上に形成された中間めっき膜と、中間めっき膜上に形成された外部めっき膜を備えてなる外部電極を有する電子部品の製造方法において、
電子部品素子の所定の位置に焼結導体材料を塗布・焼き付けすることにより焼結導体膜を形成する工程と、
前記焼結導体膜上に、4〜200mg/Lの割合で遷移金属を添加したNiめっき液を用いてNiめっきを施すことにより、前記焼結導体膜上にNi中間めっき膜を形成する工程と、
前記Ni中間めっき膜上にめっきを施すことにより外部めっき膜を形成する工程と
を具備することを特徴とする電子部品の製造方法。 - 前記Niめっき液に添加する遷移金属の割合を4〜50mg/Lとすることを特徴とする請求項1記載の電子部品の製造方法。
- 前記遷移金属がCr、Fe、及びCoの少なくとも1種であることを特徴とする請求項1又は2記載の電子部品の製造方法。
- 前記外部めっき膜が、Snめっき膜又ははんだめっき膜であることを特徴とする請求項1〜3のいずれかに記載の電子部品の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002356571A JP4378941B2 (ja) | 2002-12-09 | 2002-12-09 | 電子部品の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002356571A JP4378941B2 (ja) | 2002-12-09 | 2002-12-09 | 電子部品の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004193199A true JP2004193199A (ja) | 2004-07-08 |
| JP4378941B2 JP4378941B2 (ja) | 2009-12-09 |
Family
ID=32756874
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002356571A Expired - Fee Related JP4378941B2 (ja) | 2002-12-09 | 2002-12-09 | 電子部品の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4378941B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7215236B2 (en) * | 2000-04-25 | 2007-05-08 | Epcos Ag | Electric component, method for the production thereof and use of the same |
| EP1705675A3 (en) * | 2005-02-28 | 2008-04-30 | TDK Corporation | Electronic component and electronic device |
| CN103151158A (zh) * | 2013-03-27 | 2013-06-12 | 深圳顺络电子股份有限公司 | 一种高频磁芯的金属化方法 |
-
2002
- 2002-12-09 JP JP2002356571A patent/JP4378941B2/ja not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7215236B2 (en) * | 2000-04-25 | 2007-05-08 | Epcos Ag | Electric component, method for the production thereof and use of the same |
| EP1705675A3 (en) * | 2005-02-28 | 2008-04-30 | TDK Corporation | Electronic component and electronic device |
| CN103151158A (zh) * | 2013-03-27 | 2013-06-12 | 深圳顺络电子股份有限公司 | 一种高频磁芯的金属化方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4378941B2 (ja) | 2009-12-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3918851B2 (ja) | 積層型電子部品および積層型電子部品の製造方法 | |
| JP6061104B2 (ja) | 電子部品および電子部品と接合対象物との接合構造体の形成方法 | |
| CN104145317B (zh) | 电子部件 | |
| JP2001307947A (ja) | 積層チップ部品及びその製造方法 | |
| JP4208010B2 (ja) | 電子部品及びその製造方法 | |
| JP2014053598A (ja) | 電子部品 | |
| JP5835047B2 (ja) | セラミック電子部品 | |
| JP2014053599A (ja) | 電子回路モジュール部品 | |
| JPH11329073A (ja) | 導電ペースト及びそれを用いたセラミック電子部品 | |
| JP4269795B2 (ja) | 導電性ペースト及びインダクタ | |
| JP2006245049A (ja) | 電子部品及び電子機器 | |
| JP4378941B2 (ja) | 電子部品の製造方法 | |
| JP4720425B2 (ja) | 電子部品 | |
| JP2001155955A (ja) | 外部端子電極具備電子部品及びその搭載電子用品 | |
| JP6260169B2 (ja) | セラミック電子部品 | |
| JPH0897075A (ja) | セラミック電子部品の製造方法 | |
| JP2000077253A (ja) | 電子部品、チップ型セラミック電子部品、およびそれらの製造方法 | |
| JPH09260106A (ja) | 電子部品の製造方法 | |
| JP4556337B2 (ja) | 積層セラミック電子部品の製造方法 | |
| JPH08111349A (ja) | チップ部品 | |
| JP3374279B2 (ja) | 積層チップ部品及びその製造方法 | |
| JP3810206B2 (ja) | 配線基板 | |
| JP2003303736A (ja) | 外部金属端子付き電子部品 | |
| WO2023037747A1 (ja) | 実装構造体 | |
| JP2005109125A (ja) | チップ型電子部品 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051128 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080912 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20081007 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20081208 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090825 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090907 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121002 Year of fee payment: 3 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131002 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |