JP2004197799A - メタルガスケット - Google Patents
メタルガスケット Download PDFInfo
- Publication number
- JP2004197799A JP2004197799A JP2002365276A JP2002365276A JP2004197799A JP 2004197799 A JP2004197799 A JP 2004197799A JP 2002365276 A JP2002365276 A JP 2002365276A JP 2002365276 A JP2002365276 A JP 2002365276A JP 2004197799 A JP2004197799 A JP 2004197799A
- Authority
- JP
- Japan
- Prior art keywords
- bead
- metal
- metal gasket
- coating material
- plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002184 metal Substances 0.000 title claims abstract description 71
- 239000011324 bead Substances 0.000 claims abstract description 136
- 239000011248 coating agent Substances 0.000 claims abstract description 71
- 238000000576 coating method Methods 0.000 claims abstract description 68
- 239000000463 material Substances 0.000 claims abstract description 44
- 230000002093 peripheral effect Effects 0.000 claims description 27
- 238000002485 combustion reaction Methods 0.000 claims description 17
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 13
- 239000012530 fluid Substances 0.000 claims description 11
- 238000007789 sealing Methods 0.000 abstract description 11
- 239000003921 oil Substances 0.000 description 21
- 239000010410 layer Substances 0.000 description 12
- 238000010586 diagram Methods 0.000 description 7
- 230000000694 effects Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 4
- 229920006015 heat resistant resin Polymers 0.000 description 2
- 239000002356 single layer Substances 0.000 description 2
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 description 1
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 239000000498 cooling water Substances 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 229910052731 fluorine Inorganic materials 0.000 description 1
- 239000011737 fluorine Substances 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 230000001050 lubricating effect Effects 0.000 description 1
- 239000010687 lubricating oil Substances 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 239000008267 milk Substances 0.000 description 1
- 210000004080 milk Anatomy 0.000 description 1
- 235000013336 milk Nutrition 0.000 description 1
- 239000005011 phenolic resin Substances 0.000 description 1
- 229920002037 poly(vinyl butyral) polymer Polymers 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229910052710 silicon Inorganic materials 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 229920005992 thermoplastic resin Polymers 0.000 description 1
Images


Landscapes
- Gasket Seals (AREA)
Abstract
【課題】、別部材を用いることなく、ビード部にかかる面圧を調整可能なメタルガスケットを提供する。
【解決手段】(a)のビード板11において、ボア孔12の周りに形成されたボア孔用ビード13においては、その表裏面に塗布されるコーティング材18bの厚さが、外周ハーフビード15の表裏面に塗布されるコーティング材18aの厚さより厚くされている。これにより、ボア孔用ビード13にかかる面圧が高くなると共に、外周ハーフビード15にかかる面圧が緩和され、内圧の高いボア孔12部でシール性を良好にすることができる。
【選択図】 図1
【解決手段】(a)のビード板11において、ボア孔12の周りに形成されたボア孔用ビード13においては、その表裏面に塗布されるコーティング材18bの厚さが、外周ハーフビード15の表裏面に塗布されるコーティング材18aの厚さより厚くされている。これにより、ボア孔用ビード13にかかる面圧が高くなると共に、外周ハーフビード15にかかる面圧が緩和され、内圧の高いボア孔12部でシール性を良好にすることができる。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、エンジンのシリンダヘッドとシリンダブロックの間に挿入されてシールを行うメタルガスケットに用いられるメタルガスケットに関するものである。
【0002】
【従来の技術】
例えば、自動車用エンジンのシリンダヘッドとシリンダブロック間をシールするために用いられるシール手段として、メタルガスケットが一般的に用いられている。これらメタルガスケットは、シール部を構成するビードを有するビード板1枚のみを用いた単層構造のもの、又はこのビード板と、他の副板(折り返し板、調整板等)とを組み合わせて多層構造としたもの等、種々のものが実用化されている。
【0003】
これらメタルガスケットのビード板の代表的なものを図5に示す。メタルガスケットのビード板11には、燃焼室孔(ボア孔)12がエンジンのシリンダの数だけ設けられており、それを取り囲むようにシール部を形成するビード13が設けられている。そして、メタルガスケットをシリンダヘッドとシリンダブロック間に固定するためのボルト孔14が複数設けられている。
【0004】
なお、実際のビード板には、他に潤滑油や冷却水の通り道となる孔があけられており、それらをシールするためのビードが設けられて複雑な形状をしているが、図5においては図示を省略している。なお、15は外周ビードの一例で、ハーフビードと呼ばれる段差状のビードである。
【0005】
ビード13は、平板状のビード板11をプレス加工して台形又は略半円形の断面を有するようにした部分である。また、ハーフビード15も、同様にして段差状の断面を有するようにしたものである。このビード板11のみで形成されたメタルガスケット、又はビード板11と他の副板(折り返し板、調整板等)を重ね合わせて形成されたメタルガスケットが、シリンダヘッドとシリンダブロック間に挟まってボルトで締め付けられたとき、ビード13の凸部である頂部とその下端部とがその圧力を受け、その部分で頂部側の面の部材との間がシールされ、ビード13の両底端部で他の面の部材との間がシールされる。また、ハーフビード15においては、その表面側端部と裏面側端部において、各々の相手面部材との間がシールされる。
【0006】
このような、ビード13やハーフビード15によるシールをより確実にするために、各々のビードとその両側の所定の範囲にコーティング材を塗布することが一般的に行われている。
【0007】
【特許文献1】特開2002−54740号公報
【0008】
【発明が解決しようとする課題】
このようなメタルガスケットにおいて、ビード部の面圧を調整することが非常に重要である。すなわち、面圧はメタルガスケットをシリンダブロックとシリンダヘッドの間に挟んでボルトで締め付けることによって発生するが、面圧が低すぎると十分なシール性が発揮されず、逆に面圧が高すぎるとビードのへたりやコーティング材の圧壊等を引き起こし、エンジンの運転時間が長くなるに伴ってシール性が劣化する。
【0009】
また、この面圧は、シールする場所によって最適な面圧が異なる。すなわち、エンジンのボア孔においては高い内圧が作用するので、ボア孔周りのビード部には高い面圧が要求されるが、水孔、油孔には高い内圧が作用しないので、これらの周りに形成されるビード部には低い面圧を加えるだけで十分にシールを行うことができる。
【0010】
しかしながら、通常、シリンダヘッド用のガスケットにおいては、ボルト締め付け部近傍に強い締め付け力が作用するので、エンジンの外周側に沿ってボルト孔を結んだ領域の近傍における締め付け力が高くなり、ボア側の締め付け力はそれに比べて低くなってしまう。そのために、ボア孔側の面圧を補償する必要がある場合が多い。
【0011】
このような要求を満たすため、従来は、ボア孔周りのビード部に、別部材(リング状の板等)を挟んだりすること等により、ボア孔周りのビード部にかかる面圧を他の部分にかかる面圧に対して高める方法がとられていた。しかしながら、このように別部材を設けることは、それだけ必要な部品の数を増やすことになり、かつ、金属板等の部材を挟むような場合には、厚さの制限があるため微調整ができないという問題を有していた。
【0012】
また、シリンダヘッドやシリンダブロックの剛性によっては、たわみによる、エンジンの長手方向両側と中央との面圧の差や、ボルト締め付け部近傍とボルト間など締め付け部から離れた領域との面圧の差が大きくなってしまうという問題がある。この問題を解決する方法としては、例えば特開2002−54740号公報に記載されるように、たわみによる面圧低下が最も大きい内部側のボア孔周囲のコーティングを厚くするという方法が知られている。しかし、この方法は、2気筒以下のエンジンには適用できず、ボルト締め付け部とボルト間などのボルト締め付け部から離れた領域の面圧差の改善も図れない。
【0013】
また、メタルガスケットの中には、オーバーハング部(延出部)を有するものがある。これは、図6に示されるようなビード板を有するものである。このビード板11においては、ボルト孔14の外側に油孔16が形成されている。このように、シールすべき水孔や油孔の一部又は全部がボルト孔の中心部より外側にはみだした構造をオーバーハング(延出)と称するが、このような場合、上記のシリンダヘッドのたわみと同様の原理でシリンダヘッドのオーバーハング部に反りを生じ、シリンダヘッドとシリンダブロックの間隔が広がってしまうため、油孔シールビード17部のうち、ボルト孔より離れた外側の部分においては面圧が低くなり、十分なシールが行えない恐れがある。なお、実際には、水孔及び水孔シールビードが、ボルト孔近傍を通る外周(ただしオーバーハングした油孔よりは内側)領域に設けられているが、図6では図示を省略している。
【0014】
本発明はこのような事情に鑑みてなされたもので、別部材を用いることなく、ビード部にかかる面圧を調整可能なメタルガスケット用ビード板、及びメタルガスケットを提供することを課題とする。
【0015】
【課題を解決するための手段】
前記課題を解決するための第1の手段は、1枚の金属ビード板からなるシリンダヘッド用メタルガスケットであり、当該金属ビード板には、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲み、これらをシールするビードが形成されていると共に、前記金属板の外周付近を通って、これらの各流体孔をまとめて囲む外周ビードが形成され、各々のビード上を含む所定の箇所において前記金属板の両面にコーティング材が塗布されたメタルガスケットであって、前記外周ビード部のコーティング材の両面の合計膜厚が、燃焼室周りのビード部のコーティング材の両面の合計膜厚の、片面分1層分のコーティング厚さとほぼ同等の厚さとされていることを特徴とするメタルガスケット(請求項1)である。
【0016】
なお、この外周ビードは、各々の流体孔とは個別に形成されている場合もあるが、一般的には、複数の水孔について、これらを一括して囲む水孔用ビードが、ガスケットの外周を通るように形成される場合が多い。
【0017】
本手段においては、外周ビード部のコーティング材の両面の合計膜厚が、燃焼室周りのビード部のコーティング材の両面の合計膜厚の、片面分1層分のコーティング厚さとほぼ同等の厚さとされているので、ガスケットの厚さの分布がシリンダヘッドのたわみに即した状態になる。そのため、ボア周りの面圧を向上させることができると共に、外周側の過剰な面圧集中も抑制して、適正な面圧にできる。また、本手段は、エンジンの気筒数によらず適用可能である。なお「ほぼ同等の厚さ」というのは、完全に同等の厚さでなくても、適正なシール性と、たわみによるシリンダヘッドとシリンダブロック間の間隔変化を吸収する効果とを兼ね備えることができれば、多少の厚さのずれは許されることを意味し、その限界はシリンダヘッド、シリンダブロックの形状や、メタルガスケットの形状により適宜決定される。
【0018】
なお、この意味で、外周のコーティング合計厚さは、燃焼室周りのコーティングの片側1層分、すなわち50%相当となるように設定することが好ましいが、多少は50%からずれていてもよい。実用上は外周の合計厚さが、燃焼室周りの合計厚さの40〜60%であれば、十分な効果が得られる。
【0019】
前記課題を解決するための第2の手段は、2枚以上の金属板を層状に重ねてなるシリンダヘッド用メタルガスケットであり、そのうち少なくとも1枚の金属板(金属ビード板)には、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲み、これらをシールするビードが形成されていると共に、前記金属板の外周付近を通って、これらの各流体孔をまとめて囲む外周ビードが形成されているメタルガスケットであって、当該メタルガスケットのシリンダヘッド及びシリンダブロックとそれぞれ接する上下表面、及び層間の金属板面の少なくとも1面にコーティング材が塗布され、前記燃焼室周りのビード部においてコーティング材が塗布されている面の数が、前記外周ビード部においてコーティング材が塗布されている面の数より、少なくとも1面多くされ、これにより、コーティング材の合計厚さが、前記燃焼室周りのビード部において、前記外周ビード部よりも厚くされていることを特徴とするメタルガスケット(請求項2)である。
【0020】
本手段においても、コーティング材の合計厚さが、燃焼室周りのビード部において、外周ビード部よりも厚くされているので、ガスケットの厚さの分布がシリンダヘッドのたわみに即した状態になる。そのため、ボア周りの面圧を向上させることができると共に、外周側の面圧集中も抑制できる。また、本手段は、エンジンの気筒数によらず適用可能である。
【0021】
又、積層ガスケットの場合、燃焼室周りと外周とのコート面数の差は1面でもよいが、ガスケットの層数が増えると段差も増える場合があるため、そのような場合には、状況に応じて、コート面数の差を2面以上にしてもよい。
【0022】
さらに、本手段においては、積層ガスケットにおいて、各金属板の同一表面内ではコーティングの厚さを変えることなく、場所によるコーティングの有無により、全体のコーティングの合計厚さを場所により変えることができるので、非常に容易に厚さ調整が実施できる。
【0023】
前記課題を解決するための第3の手段は、前記第1の手段又は第2の手段であって、当該メタルガスケットが、外側に延出した延出部を有し、前記金属ビード板のこの延出部に、油孔及びこれを囲む油孔ビードが形成されているものにおいて、当該油孔ビード部のコーティング材の合計厚さが、前記外周ビード部におけるコーティング材の合計厚さより厚くされていることを特徴とするもの(請求項3)である。
【0024】
本手段は、延出部(オーバーハング部)を有するメタルガスケットに関するものである。このようなメタルガスケットおいては、前述のように、延出部に油孔が設けられ、この油孔は外周ビードの外側にある。本手段においては、前述のように、オーバーハング部に反りを生じ、シリンダヘッドとシリンダブロックの間隔が広がってしまうような場合でも、オーバーハング部に設けられた油孔用のビード部のコーティング厚さを、外周ビード部のコーティング厚さよりも厚くしているので、ビード面がこの広がりに倣うようになり、面圧が不均一になることを防止できる。
【0025】
前記課題を解決するための第4の手段は、前記第1の手段から第3の手段のいずれかであって、当該メタルガスケットにおけるコーティング材の合計厚さが、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲むビード部、外周ビード部、さらに前記油孔ビードを有する場合は当該油孔ビード部の各ビード部において、それぞれ、ボルト孔に近い部分で、ボルト孔から遠い部分に比して薄くされていることを特徴とするもの(請求項4)である。
【0026】
シリンダヘッドとシリンダブロックがボルトで締め付けられたとき、前述のようにボルトに近い部分では、ボルト孔から離れた部分に比べて面圧が高くなる。本手段においては、コーティング材の合計厚さが、ボルト孔に近い部分で、ボルト孔から遠い部分に比して薄くされているので、ボルト間のようなボルトから離れた箇所の面圧の低下を抑制でき、面圧を均一にすることができる。
【0027】
【発明の実施の形態】
以下、本発明の実施の形態の例を、図を用いて説明する。図1は、本発明の実施の形態の1例であるビード板のビード部の断面を示す図であり、図5のA−A断面図に相当するものである。なお、本発明の実施の形態に関するビード板の構造は、図5、図6に示したものと変わるところがない。よって、以下の図において、図5、図6に示されたものと同じ構成要素には同じ符号を付してその説明を省略する。なお、図5、図6もそうであるが、以下の図1〜図4は、構成の概念を示す図であるので、図に示された寸法は、実際の寸法に対応するものではなく、又、各図同士の寸法も対応するものではない。
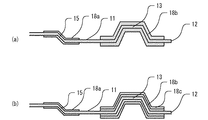
【0028】
図1(a)のビード板11において、ボア孔12の周りに形成されたボア孔用ビード13においては、その表裏面に塗布されるコーティング材18bの厚さが、ハーフビード15の表裏面に塗布されるコーティング材18aの厚さより厚くされている。これにより、シリンダヘッドのたわみによって外周部に集中する面圧を緩和できるとともに、たわみによる変形を外周部で吸収できるため、ボア乳用ビード13にかかる面圧を高めることができ、内圧の高いボア孔12部で、シール性を良好にすることができると共に、外周の面圧も適正化できる。
【0029】
図1(b)のビード板11においては、ボア孔12の周りに形成されたボア孔用ビード13において、その表裏面には、コーティング材が18b、18cと2度塗りされて2層構造となっている。それに対し、ハーフビード15の表裏面に塗布されるコーティング材18aは一層であり、各塗膜の厚さは同一でも、層数が多い分だけ、ボア孔用ビード13においてコーティング材の厚さが厚くなっている。よって、このような方式のものも、図1(a)に示すものと同じ作用効果を奏する。
【0030】
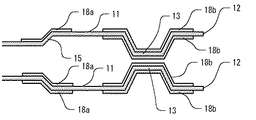
図2は、2枚のビード板11を重ねて使用したメタルガスケットにおける図5のA−A断面図に対応する部分を示した図である。この場合、ボア孔用ビード13部においては、合計4面にコーティング材18bが塗布されているが、ハーフビード15部においては、合計3面にしかコーティング材18aが塗布されていない。よって、全体としてのコーティング厚さは、ボア孔用ビード13部において、ハーフビード15部より高くなり、ボア孔用ビード13部の面圧を高くすることができる。
【0031】
なお、図2においては、ビード板11を2枚用いる場合を示しているが、ビード板と他の補助板とを重ねて用いる場合にも、他の補助板のビードに対応する部分にコーティングを行い、メタルガスケット全体としてコーティングされている面数を調整することにより、面圧を調整するようにしてもよい。また、3層以上の金属板からなるメタルガスケットにおいても同様に、ボア側のコーティング面数を外周側より多くなるようにすることで、面圧を調整できる。
【0032】
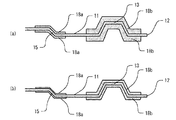
図3は、図6におけるC−C断面図を示した図である。図3(a)においては、油孔シールビード17部のコーティング19a、19bの厚さが、外周ハーフビード15部のコーティング18aよりも厚くなるように塗布されている。コーティング19a,19bの厚さは、図3(a)のように油孔シールビード17部の全周で一定としても十分にシール性の低下を防止できるが、(b)に示すように、ボルト孔14と反対側の19aを厚く、ボルト孔14近傍の19bを薄くしてもよい。また、2層以上を積層したガスケットの場合は、図3(c)に示すように、コートの面数により厚さを調節すればよく、このようにオーバーハング部上でも、ボルト孔からの距離に応じて厚さを変えることによりシール性の更なる向上が期待できる。
【0033】
なお、この場合においても、外周ハーフビード15部のコーティング18aの合計厚さは、油孔シールビード部17部のコーティング19a,19bの合計厚さより厚くならないようにする。
【0034】
図4は、本発明の他の実施の形態の例を示す図であり、図5におけるA−A断面図とB−B断面図を比較したものである。図4(a)がA−A断面図、(b)がB−B断面図に相当する。B−B部は、A−A部よりボルト孔14に近いため、より大きな面圧を受けやすくなる。そこで、B−B部においては、図4(b)に示すように、図4(a)に示すA−A部に比して、コーティング材18bの厚さを薄くしている。これにより、A−A部にかかる面圧と、B−B部にかかる面圧が均一化される。
【0035】
なお、図4においては、コーティング材の厚みそのものを変えた例を示したが、図1(b)と同じように、コーティング材の層数を変えたり、図2のように2層以上を積層したメタルガスケットの場合には、コーティング材を塗布する面数を変えるようにしてもよい。ただし、いずれの場合でも、ハーフビード15上のコーティング18aの合計厚さは、ボア孔用ビード13上のコーテイング18bの合計厚さより薄くなるようにしておく。
【0036】
コーティング材の材料としては、フッ素系ゴム、NBRゴム、シリコン系ゴムなどのゴム系コート剤、エポキシ樹脂やフェノール樹脂などの耐熱性樹脂コート剤、耐熱性樹脂にポリビニルブチラールやEVA共重合体のような熱可塑性樹脂を加えたコート剤、さらにはこれらに潤滑効果を向上させる充填剤を適宜充填したコート剤等、種々の材料が使用可能である。
【0037】
【発明の効果】
以上説明したように、本発明によれば、別部材を用いることなく、ビード部にかかる面圧を調整可能なメタルガスケット用ビード板、及びメタルガスケットを提供することができる。特に樹脂系コート剤は、ゴム系コート剤に比べて圧縮されにくいため、コーティング厚さの違いが締付け時の厚さの違いに反映され易くなり、本発明の効果がより顕著に得られる。
【図面の簡単な説明】
【図1】本発明の実施の形態の1例であるビード板のビード部の断面を示す図である。
【図2】本発明を、2枚のビード板11を重ねて使用したメタルガスケットに適用した場合の、図5のA−A断面図に対応する部分の例を示す図である。
【図3】本発明を図6に示すビード板に適用した場合の、C−C断面図の例を示す図である。
【図4】本発明を図5に示すビード板に適用した場合の、A−A断面図とB−B断面図の例を比較して示す図である。
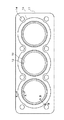
【図5】メタルガスケットのビード板の代表的なものを示す図である。
【図6】オーバーハング部を有するビード板の例を示す図である。
【符号の説明】
11…ビード板
12…ボア孔
13…ビード(ボア孔用ビード)
14…ボルト孔
15…ハーフビード
16…油孔
17…油孔シールビード
18a〜18c…コーティング材
19a〜19b…コーティング材
【発明の属する技術分野】
本発明は、エンジンのシリンダヘッドとシリンダブロックの間に挿入されてシールを行うメタルガスケットに用いられるメタルガスケットに関するものである。
【0002】
【従来の技術】
例えば、自動車用エンジンのシリンダヘッドとシリンダブロック間をシールするために用いられるシール手段として、メタルガスケットが一般的に用いられている。これらメタルガスケットは、シール部を構成するビードを有するビード板1枚のみを用いた単層構造のもの、又はこのビード板と、他の副板(折り返し板、調整板等)とを組み合わせて多層構造としたもの等、種々のものが実用化されている。
【0003】
これらメタルガスケットのビード板の代表的なものを図5に示す。メタルガスケットのビード板11には、燃焼室孔(ボア孔)12がエンジンのシリンダの数だけ設けられており、それを取り囲むようにシール部を形成するビード13が設けられている。そして、メタルガスケットをシリンダヘッドとシリンダブロック間に固定するためのボルト孔14が複数設けられている。
【0004】
なお、実際のビード板には、他に潤滑油や冷却水の通り道となる孔があけられており、それらをシールするためのビードが設けられて複雑な形状をしているが、図5においては図示を省略している。なお、15は外周ビードの一例で、ハーフビードと呼ばれる段差状のビードである。
【0005】
ビード13は、平板状のビード板11をプレス加工して台形又は略半円形の断面を有するようにした部分である。また、ハーフビード15も、同様にして段差状の断面を有するようにしたものである。このビード板11のみで形成されたメタルガスケット、又はビード板11と他の副板(折り返し板、調整板等)を重ね合わせて形成されたメタルガスケットが、シリンダヘッドとシリンダブロック間に挟まってボルトで締め付けられたとき、ビード13の凸部である頂部とその下端部とがその圧力を受け、その部分で頂部側の面の部材との間がシールされ、ビード13の両底端部で他の面の部材との間がシールされる。また、ハーフビード15においては、その表面側端部と裏面側端部において、各々の相手面部材との間がシールされる。
【0006】
このような、ビード13やハーフビード15によるシールをより確実にするために、各々のビードとその両側の所定の範囲にコーティング材を塗布することが一般的に行われている。
【0007】
【特許文献1】特開2002−54740号公報
【0008】
【発明が解決しようとする課題】
このようなメタルガスケットにおいて、ビード部の面圧を調整することが非常に重要である。すなわち、面圧はメタルガスケットをシリンダブロックとシリンダヘッドの間に挟んでボルトで締め付けることによって発生するが、面圧が低すぎると十分なシール性が発揮されず、逆に面圧が高すぎるとビードのへたりやコーティング材の圧壊等を引き起こし、エンジンの運転時間が長くなるに伴ってシール性が劣化する。
【0009】
また、この面圧は、シールする場所によって最適な面圧が異なる。すなわち、エンジンのボア孔においては高い内圧が作用するので、ボア孔周りのビード部には高い面圧が要求されるが、水孔、油孔には高い内圧が作用しないので、これらの周りに形成されるビード部には低い面圧を加えるだけで十分にシールを行うことができる。
【0010】
しかしながら、通常、シリンダヘッド用のガスケットにおいては、ボルト締め付け部近傍に強い締め付け力が作用するので、エンジンの外周側に沿ってボルト孔を結んだ領域の近傍における締め付け力が高くなり、ボア側の締め付け力はそれに比べて低くなってしまう。そのために、ボア孔側の面圧を補償する必要がある場合が多い。
【0011】
このような要求を満たすため、従来は、ボア孔周りのビード部に、別部材(リング状の板等)を挟んだりすること等により、ボア孔周りのビード部にかかる面圧を他の部分にかかる面圧に対して高める方法がとられていた。しかしながら、このように別部材を設けることは、それだけ必要な部品の数を増やすことになり、かつ、金属板等の部材を挟むような場合には、厚さの制限があるため微調整ができないという問題を有していた。
【0012】
また、シリンダヘッドやシリンダブロックの剛性によっては、たわみによる、エンジンの長手方向両側と中央との面圧の差や、ボルト締め付け部近傍とボルト間など締め付け部から離れた領域との面圧の差が大きくなってしまうという問題がある。この問題を解決する方法としては、例えば特開2002−54740号公報に記載されるように、たわみによる面圧低下が最も大きい内部側のボア孔周囲のコーティングを厚くするという方法が知られている。しかし、この方法は、2気筒以下のエンジンには適用できず、ボルト締め付け部とボルト間などのボルト締め付け部から離れた領域の面圧差の改善も図れない。
【0013】
また、メタルガスケットの中には、オーバーハング部(延出部)を有するものがある。これは、図6に示されるようなビード板を有するものである。このビード板11においては、ボルト孔14の外側に油孔16が形成されている。このように、シールすべき水孔や油孔の一部又は全部がボルト孔の中心部より外側にはみだした構造をオーバーハング(延出)と称するが、このような場合、上記のシリンダヘッドのたわみと同様の原理でシリンダヘッドのオーバーハング部に反りを生じ、シリンダヘッドとシリンダブロックの間隔が広がってしまうため、油孔シールビード17部のうち、ボルト孔より離れた外側の部分においては面圧が低くなり、十分なシールが行えない恐れがある。なお、実際には、水孔及び水孔シールビードが、ボルト孔近傍を通る外周(ただしオーバーハングした油孔よりは内側)領域に設けられているが、図6では図示を省略している。
【0014】
本発明はこのような事情に鑑みてなされたもので、別部材を用いることなく、ビード部にかかる面圧を調整可能なメタルガスケット用ビード板、及びメタルガスケットを提供することを課題とする。
【0015】
【課題を解決するための手段】
前記課題を解決するための第1の手段は、1枚の金属ビード板からなるシリンダヘッド用メタルガスケットであり、当該金属ビード板には、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲み、これらをシールするビードが形成されていると共に、前記金属板の外周付近を通って、これらの各流体孔をまとめて囲む外周ビードが形成され、各々のビード上を含む所定の箇所において前記金属板の両面にコーティング材が塗布されたメタルガスケットであって、前記外周ビード部のコーティング材の両面の合計膜厚が、燃焼室周りのビード部のコーティング材の両面の合計膜厚の、片面分1層分のコーティング厚さとほぼ同等の厚さとされていることを特徴とするメタルガスケット(請求項1)である。
【0016】
なお、この外周ビードは、各々の流体孔とは個別に形成されている場合もあるが、一般的には、複数の水孔について、これらを一括して囲む水孔用ビードが、ガスケットの外周を通るように形成される場合が多い。
【0017】
本手段においては、外周ビード部のコーティング材の両面の合計膜厚が、燃焼室周りのビード部のコーティング材の両面の合計膜厚の、片面分1層分のコーティング厚さとほぼ同等の厚さとされているので、ガスケットの厚さの分布がシリンダヘッドのたわみに即した状態になる。そのため、ボア周りの面圧を向上させることができると共に、外周側の過剰な面圧集中も抑制して、適正な面圧にできる。また、本手段は、エンジンの気筒数によらず適用可能である。なお「ほぼ同等の厚さ」というのは、完全に同等の厚さでなくても、適正なシール性と、たわみによるシリンダヘッドとシリンダブロック間の間隔変化を吸収する効果とを兼ね備えることができれば、多少の厚さのずれは許されることを意味し、その限界はシリンダヘッド、シリンダブロックの形状や、メタルガスケットの形状により適宜決定される。
【0018】
なお、この意味で、外周のコーティング合計厚さは、燃焼室周りのコーティングの片側1層分、すなわち50%相当となるように設定することが好ましいが、多少は50%からずれていてもよい。実用上は外周の合計厚さが、燃焼室周りの合計厚さの40〜60%であれば、十分な効果が得られる。
【0019】
前記課題を解決するための第2の手段は、2枚以上の金属板を層状に重ねてなるシリンダヘッド用メタルガスケットであり、そのうち少なくとも1枚の金属板(金属ビード板)には、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲み、これらをシールするビードが形成されていると共に、前記金属板の外周付近を通って、これらの各流体孔をまとめて囲む外周ビードが形成されているメタルガスケットであって、当該メタルガスケットのシリンダヘッド及びシリンダブロックとそれぞれ接する上下表面、及び層間の金属板面の少なくとも1面にコーティング材が塗布され、前記燃焼室周りのビード部においてコーティング材が塗布されている面の数が、前記外周ビード部においてコーティング材が塗布されている面の数より、少なくとも1面多くされ、これにより、コーティング材の合計厚さが、前記燃焼室周りのビード部において、前記外周ビード部よりも厚くされていることを特徴とするメタルガスケット(請求項2)である。
【0020】
本手段においても、コーティング材の合計厚さが、燃焼室周りのビード部において、外周ビード部よりも厚くされているので、ガスケットの厚さの分布がシリンダヘッドのたわみに即した状態になる。そのため、ボア周りの面圧を向上させることができると共に、外周側の面圧集中も抑制できる。また、本手段は、エンジンの気筒数によらず適用可能である。
【0021】
又、積層ガスケットの場合、燃焼室周りと外周とのコート面数の差は1面でもよいが、ガスケットの層数が増えると段差も増える場合があるため、そのような場合には、状況に応じて、コート面数の差を2面以上にしてもよい。
【0022】
さらに、本手段においては、積層ガスケットにおいて、各金属板の同一表面内ではコーティングの厚さを変えることなく、場所によるコーティングの有無により、全体のコーティングの合計厚さを場所により変えることができるので、非常に容易に厚さ調整が実施できる。
【0023】
前記課題を解決するための第3の手段は、前記第1の手段又は第2の手段であって、当該メタルガスケットが、外側に延出した延出部を有し、前記金属ビード板のこの延出部に、油孔及びこれを囲む油孔ビードが形成されているものにおいて、当該油孔ビード部のコーティング材の合計厚さが、前記外周ビード部におけるコーティング材の合計厚さより厚くされていることを特徴とするもの(請求項3)である。
【0024】
本手段は、延出部(オーバーハング部)を有するメタルガスケットに関するものである。このようなメタルガスケットおいては、前述のように、延出部に油孔が設けられ、この油孔は外周ビードの外側にある。本手段においては、前述のように、オーバーハング部に反りを生じ、シリンダヘッドとシリンダブロックの間隔が広がってしまうような場合でも、オーバーハング部に設けられた油孔用のビード部のコーティング厚さを、外周ビード部のコーティング厚さよりも厚くしているので、ビード面がこの広がりに倣うようになり、面圧が不均一になることを防止できる。
【0025】
前記課題を解決するための第4の手段は、前記第1の手段から第3の手段のいずれかであって、当該メタルガスケットにおけるコーティング材の合計厚さが、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲むビード部、外周ビード部、さらに前記油孔ビードを有する場合は当該油孔ビード部の各ビード部において、それぞれ、ボルト孔に近い部分で、ボルト孔から遠い部分に比して薄くされていることを特徴とするもの(請求項4)である。
【0026】
シリンダヘッドとシリンダブロックがボルトで締め付けられたとき、前述のようにボルトに近い部分では、ボルト孔から離れた部分に比べて面圧が高くなる。本手段においては、コーティング材の合計厚さが、ボルト孔に近い部分で、ボルト孔から遠い部分に比して薄くされているので、ボルト間のようなボルトから離れた箇所の面圧の低下を抑制でき、面圧を均一にすることができる。
【0027】
【発明の実施の形態】
以下、本発明の実施の形態の例を、図を用いて説明する。図1は、本発明の実施の形態の1例であるビード板のビード部の断面を示す図であり、図5のA−A断面図に相当するものである。なお、本発明の実施の形態に関するビード板の構造は、図5、図6に示したものと変わるところがない。よって、以下の図において、図5、図6に示されたものと同じ構成要素には同じ符号を付してその説明を省略する。なお、図5、図6もそうであるが、以下の図1〜図4は、構成の概念を示す図であるので、図に示された寸法は、実際の寸法に対応するものではなく、又、各図同士の寸法も対応するものではない。
【0028】
図1(a)のビード板11において、ボア孔12の周りに形成されたボア孔用ビード13においては、その表裏面に塗布されるコーティング材18bの厚さが、ハーフビード15の表裏面に塗布されるコーティング材18aの厚さより厚くされている。これにより、シリンダヘッドのたわみによって外周部に集中する面圧を緩和できるとともに、たわみによる変形を外周部で吸収できるため、ボア乳用ビード13にかかる面圧を高めることができ、内圧の高いボア孔12部で、シール性を良好にすることができると共に、外周の面圧も適正化できる。
【0029】
図1(b)のビード板11においては、ボア孔12の周りに形成されたボア孔用ビード13において、その表裏面には、コーティング材が18b、18cと2度塗りされて2層構造となっている。それに対し、ハーフビード15の表裏面に塗布されるコーティング材18aは一層であり、各塗膜の厚さは同一でも、層数が多い分だけ、ボア孔用ビード13においてコーティング材の厚さが厚くなっている。よって、このような方式のものも、図1(a)に示すものと同じ作用効果を奏する。
【0030】
図2は、2枚のビード板11を重ねて使用したメタルガスケットにおける図5のA−A断面図に対応する部分を示した図である。この場合、ボア孔用ビード13部においては、合計4面にコーティング材18bが塗布されているが、ハーフビード15部においては、合計3面にしかコーティング材18aが塗布されていない。よって、全体としてのコーティング厚さは、ボア孔用ビード13部において、ハーフビード15部より高くなり、ボア孔用ビード13部の面圧を高くすることができる。
【0031】
なお、図2においては、ビード板11を2枚用いる場合を示しているが、ビード板と他の補助板とを重ねて用いる場合にも、他の補助板のビードに対応する部分にコーティングを行い、メタルガスケット全体としてコーティングされている面数を調整することにより、面圧を調整するようにしてもよい。また、3層以上の金属板からなるメタルガスケットにおいても同様に、ボア側のコーティング面数を外周側より多くなるようにすることで、面圧を調整できる。
【0032】
図3は、図6におけるC−C断面図を示した図である。図3(a)においては、油孔シールビード17部のコーティング19a、19bの厚さが、外周ハーフビード15部のコーティング18aよりも厚くなるように塗布されている。コーティング19a,19bの厚さは、図3(a)のように油孔シールビード17部の全周で一定としても十分にシール性の低下を防止できるが、(b)に示すように、ボルト孔14と反対側の19aを厚く、ボルト孔14近傍の19bを薄くしてもよい。また、2層以上を積層したガスケットの場合は、図3(c)に示すように、コートの面数により厚さを調節すればよく、このようにオーバーハング部上でも、ボルト孔からの距離に応じて厚さを変えることによりシール性の更なる向上が期待できる。
【0033】
なお、この場合においても、外周ハーフビード15部のコーティング18aの合計厚さは、油孔シールビード部17部のコーティング19a,19bの合計厚さより厚くならないようにする。
【0034】
図4は、本発明の他の実施の形態の例を示す図であり、図5におけるA−A断面図とB−B断面図を比較したものである。図4(a)がA−A断面図、(b)がB−B断面図に相当する。B−B部は、A−A部よりボルト孔14に近いため、より大きな面圧を受けやすくなる。そこで、B−B部においては、図4(b)に示すように、図4(a)に示すA−A部に比して、コーティング材18bの厚さを薄くしている。これにより、A−A部にかかる面圧と、B−B部にかかる面圧が均一化される。
【0035】
なお、図4においては、コーティング材の厚みそのものを変えた例を示したが、図1(b)と同じように、コーティング材の層数を変えたり、図2のように2層以上を積層したメタルガスケットの場合には、コーティング材を塗布する面数を変えるようにしてもよい。ただし、いずれの場合でも、ハーフビード15上のコーティング18aの合計厚さは、ボア孔用ビード13上のコーテイング18bの合計厚さより薄くなるようにしておく。
【0036】
コーティング材の材料としては、フッ素系ゴム、NBRゴム、シリコン系ゴムなどのゴム系コート剤、エポキシ樹脂やフェノール樹脂などの耐熱性樹脂コート剤、耐熱性樹脂にポリビニルブチラールやEVA共重合体のような熱可塑性樹脂を加えたコート剤、さらにはこれらに潤滑効果を向上させる充填剤を適宜充填したコート剤等、種々の材料が使用可能である。
【0037】
【発明の効果】
以上説明したように、本発明によれば、別部材を用いることなく、ビード部にかかる面圧を調整可能なメタルガスケット用ビード板、及びメタルガスケットを提供することができる。特に樹脂系コート剤は、ゴム系コート剤に比べて圧縮されにくいため、コーティング厚さの違いが締付け時の厚さの違いに反映され易くなり、本発明の効果がより顕著に得られる。
【図面の簡単な説明】
【図1】本発明の実施の形態の1例であるビード板のビード部の断面を示す図である。
【図2】本発明を、2枚のビード板11を重ねて使用したメタルガスケットに適用した場合の、図5のA−A断面図に対応する部分の例を示す図である。
【図3】本発明を図6に示すビード板に適用した場合の、C−C断面図の例を示す図である。
【図4】本発明を図5に示すビード板に適用した場合の、A−A断面図とB−B断面図の例を比較して示す図である。
【図5】メタルガスケットのビード板の代表的なものを示す図である。
【図6】オーバーハング部を有するビード板の例を示す図である。
【符号の説明】
11…ビード板
12…ボア孔
13…ビード(ボア孔用ビード)
14…ボルト孔
15…ハーフビード
16…油孔
17…油孔シールビード
18a〜18c…コーティング材
19a〜19b…コーティング材
Claims (4)
- 1枚の金属ビード板からなるシリンダヘッド用メタルガスケットであり、当該金属ビード板には、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲み、これらをシールするビードが形成されていると共に、前記金属板の外周付近を通って、これらの各流体孔をまとめて囲む外周ビードが形成され、各々のビード上を含む所定の箇所において前記金属板の両面にコーティング材が塗布されたメタルガスケットであって、前記外周ビード部のコーティング材の両面の合計膜厚が、燃焼室周りのビード部のコーティング材の両面の合計膜厚の、片面分1層分のコーティング厚さとほぼ同等の厚さとされていることを特徴とするメタルガスケット。
- 2枚以上の金属板を層状に重ねてなるシリンダヘッド用メタルガスケットであり、そのうち少なくとも1枚の金属板(金属ビード板)には、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲み、これらをシールするビードが形成されていると共に、前記金属板の外周付近を通って、これらの各流体孔をまとめて囲む外周ビードが形成されているメタルガスケットであって、当該メタルガスケットのシリンダヘッド及びシリンダブロックとそれぞれ接する上下表面、及び層間の金属板面の少なくとも1面にコーティング材が塗布され、前記燃焼室周りのビード部においてコーティング材が塗布されている面の数が、前記外周ビード部においてコーティング材が塗布されている面の数より、少なくとも1面多くされ、これにより、コーティング材の合計厚さが、前記燃焼室周りのビード部において、前記外周ビード部よりも厚くされていることを特徴とするメタルガスケット。
- 請求項1又は請求項2に記載のメタルガスケットであって、当該メタルガスケットが、外側に延出した延出部を有し、前記金属ビード板のこの延出部に、油孔及びこれを囲む油孔ビードが形成されているものにおいて、当該油孔ビード部のコーティング材の合計厚さが、前記外周ビード部におけるコーティング材の合計厚さより厚くされていることを特徴とするメタルガスケット。
- 請求項1から請求項3のうちいずれか1項に記載のメタルガスケットであって、当該メタルガスケットにおけるコーティング材の合計厚さが、エンジンの燃焼室、水孔、油孔の各流体孔周りを囲むビード部、外周ビード部、さらに前記油孔ビードを有する場合は当該油孔ビード部の各ビード部において、それぞれ、ボルト孔に近い部分で、ボルト孔から遠い部分に比して薄くされていることを特徴とするメタルガスケット。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002365276A JP2004197799A (ja) | 2002-12-17 | 2002-12-17 | メタルガスケット |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002365276A JP2004197799A (ja) | 2002-12-17 | 2002-12-17 | メタルガスケット |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004197799A true JP2004197799A (ja) | 2004-07-15 |
Family
ID=32762878
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002365276A Pending JP2004197799A (ja) | 2002-12-17 | 2002-12-17 | メタルガスケット |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004197799A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006046566A (ja) * | 2004-08-06 | 2006-02-16 | Mazda Motor Corp | 金属ガスケット |
| WO2010073796A1 (ja) * | 2008-12-26 | 2010-07-01 | 日本ガスケット株式会社 | シリンダヘッドガスケットにおけるオイル落し穴のシール構造 |
-
2002
- 2002-12-17 JP JP2002365276A patent/JP2004197799A/ja active Pending
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006046566A (ja) * | 2004-08-06 | 2006-02-16 | Mazda Motor Corp | 金属ガスケット |
| WO2010073796A1 (ja) * | 2008-12-26 | 2010-07-01 | 日本ガスケット株式会社 | シリンダヘッドガスケットにおけるオイル落し穴のシール構造 |
| JP2010156388A (ja) * | 2008-12-26 | 2010-07-15 | Nippon Gasket Co Ltd | シリンダヘッドガスケットにおけるオイル落し穴のシール構造 |
| KR101406245B1 (ko) * | 2008-12-26 | 2014-06-12 | 니혼 개스킷 가부시키가이샤 | 실린더 헤드 개스킷에 있어서의 오일 낙하 구멍의 씰 구조 |
| CN102265070B (zh) * | 2008-12-26 | 2016-03-09 | 日本密封垫株式会社 | 缸盖密封垫的漏油孔的密封构造 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6705618B2 (en) | Cylinder head gasket | |
| JP4156527B2 (ja) | 金属ガスケット | |
| US6139025A (en) | Metal laminate gasket with wide and narrow flange portions | |
| JP2008039181A (ja) | 停止作動型シリンダ・ヘッド・ガスケット | |
| JPWO2002070886A1 (ja) | 金属ガスケット | |
| EP0892199B1 (en) | Metal laminate gasket with wide and narrow flange portions | |
| EP0821772B1 (en) | Multi-layer metal gasket with double beaded combustion seal | |
| JPH051771A (ja) | 金属ガスケツト | |
| EP1522771B1 (en) | Metal gasket | |
| EP0833086B1 (en) | Metal gasket with coating layer | |
| US10113505B2 (en) | Gasket and engine with the gasket | |
| JP2913400B1 (ja) | 金属板ガスケット | |
| US5988650A (en) | Multi-layered cylinder head gasket with compensating intermediate plate | |
| JPH08285080A (ja) | シリンダーヘッドガスケット | |
| US20100225070A1 (en) | Metal laminate cylinder head gasket | |
| EP0908648B1 (en) | Metal laminate gasket with wide and narrow flange portions | |
| JP2002005292A (ja) | 金属ガスケット | |
| JP2003239802A (ja) | 金属ガスケット | |
| JP2006233773A (ja) | シリンダヘッドガスケット及び多気筒エンジン | |
| JPH10196790A (ja) | シリンダヘッドガスケット | |
| JP3086008B2 (ja) | 金属製ガスケット | |
| JP2923180B2 (ja) | メタルガスケット | |
| JP2001173791A (ja) | 金属ガスケット | |
| JPH04102765A (ja) | シリンダヘッドガスケット | |
| JPH0835560A (ja) | シリンダヘッドガスケット |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051019 |
|
| A977 | Report on retrieval |
Effective date: 20080303 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080303 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080701 |