JP2004202005A - レーザ加工機用集塵装置及びその防火・消火方法 - Google Patents
レーザ加工機用集塵装置及びその防火・消火方法 Download PDFInfo
- Publication number
- JP2004202005A JP2004202005A JP2002375741A JP2002375741A JP2004202005A JP 2004202005 A JP2004202005 A JP 2004202005A JP 2002375741 A JP2002375741 A JP 2002375741A JP 2002375741 A JP2002375741 A JP 2002375741A JP 2004202005 A JP2004202005 A JP 2004202005A
- Authority
- JP
- Japan
- Prior art keywords
- fire
- case
- extinguishing
- fire extinguishing
- dust
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000000428 dust Substances 0.000 title claims abstract description 125
- 238000000034 method Methods 0.000 title claims abstract description 18
- 239000000126 substance Substances 0.000 claims description 46
- 230000002265 prevention Effects 0.000 claims description 25
- 238000001514 detection method Methods 0.000 claims description 19
- 239000000779 smoke Substances 0.000 claims description 15
- 238000004140 cleaning Methods 0.000 claims description 12
- 238000003860 storage Methods 0.000 claims description 11
- 239000000463 material Substances 0.000 abstract 7
- 238000010276 construction Methods 0.000 abstract 1
- 238000010408 sweeping Methods 0.000 abstract 1
- 238000003754 machining Methods 0.000 description 11
- 239000003795 chemical substances by application Substances 0.000 description 8
- 230000029087 digestion Effects 0.000 description 5
- 230000000694 effects Effects 0.000 description 5
- 239000007789 gas Substances 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 238000005520 cutting process Methods 0.000 description 3
- 239000000843 powder Substances 0.000 description 3
- 230000002411 adverse Effects 0.000 description 2
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 2
- 230000002708 enhancing effect Effects 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 239000001301 oxygen Substances 0.000 description 2
- 229910052760 oxygen Inorganic materials 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 241000282472 Canis lupus familiaris Species 0.000 description 1
- 230000008033 biological extinction Effects 0.000 description 1
- 230000003111 delayed effect Effects 0.000 description 1
- 230000001079 digestive effect Effects 0.000 description 1
- 238000004880 explosion Methods 0.000 description 1
- 239000003721 gunpowder Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 239000012768 molten material Substances 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000005728 strengthening Methods 0.000 description 1
- 230000001629 suppression Effects 0.000 description 1
Images

Landscapes
- Laser Beam Processing (AREA)
- Fire Alarms (AREA)
Abstract
【課題】レーザ加工中に発生する粉塵による火災に対して、防火・消火対策を強化することにより、多様な火災原因に対応し、被害を最小限に抑えるようにしたレーザ加工機用集塵装置及びその防火・消火方法を提供する。
【解決手段】ケース1内に、フィルタ4とダストボックス7とを、予めタイマ25Bで設定された時間ごとに清掃できるように設け、該ケース1上に、火災発見時に消火用物質をケース1内に投入するための消火用物質投入口12を設け、該ケース1外に、火災検知センサ13、14、15と協働して消火用物質をケース1内に送り込む消火用物質収納容器8を設けた。
【選択図】 図1
【解決手段】ケース1内に、フィルタ4とダストボックス7とを、予めタイマ25Bで設定された時間ごとに清掃できるように設け、該ケース1上に、火災発見時に消火用物質をケース1内に投入するための消火用物質投入口12を設け、該ケース1外に、火災検知センサ13、14、15と協働して消火用物質をケース1内に送り込む消火用物質収納容器8を設けた。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、レーザ加工中に発生する粉塵による火災に対して、防火・消火対策を強化することにより、多様な火災原因に対応し、被害を最小限に抑えるようにしたレーザ加工機用集塵装置及びその防火・消火方法に関する。
【0002】
【従来の技術】
従来より、レーザ加工機には、集塵機が接続され、レーザ加工中に発生したワークの切断粉が吸い込まれ、飛散しないように集められるようになっている。
【0003】
これにより、上記切断粉が、加工ヘッドの周辺機器、例えばボールねじなどに付着しないようにして、加工精度の低下等の悪影響が阻止されている。
【0004】
ところが、集塵機には、前記切断粉の他に、加工時に発生した火花、溶融物、可燃物といった種々の粉塵が入り込む可能性があり、このため、集塵機内では、火災が発生するおそれがある。
【0005】
このような火災に対しては、一般には、湿式の集塵機が強いと言われているが、湿式集塵機は、レーザ加工中に発生した粉塵を十分に捕捉できないので、乾式集塵機がよく使用されている。
【0006】
【発明が解決しようとする課題】
しかし、乾式集塵機を使用した場合には、次のような課題がある。
【0007】
(1)即ち、火災が発生した場合に、それを直ちに検出して自動的に消火する手段が設けられていない。
【0008】
そのため、無人運転時に火災が発生した場合には、延焼が継続し、工場全体が火災に見舞われる可能性が極めて高い。
【0009】
(2)また、現在は、温度センサが設けられているが、この温度センサは、火災を検出するまでの時間が長く、設置箇所も一箇所である。
【0010】
従って、温度センサの信頼性が低く、発火してから消火するまでに時間がかかり、延焼が進んでしまう。延焼が進めば、消火活動が遅くなり、消化後の復旧作業についても、時間とコストの面がかかるなどの種々の弊害がある。
【0011】
(3)一方、レーザ加工機は、よく知られているように、加工時にアシストガス(酸素)を使用することにより、加工を促進しているが、集塵機には、既述した粉塵と共にこのアシストガスも入り込み、該集塵機内は、酸素過多の状態になっている。
【0012】
また、レーザ加工機においては、粉塵爆発を生じ易いアルミニウムや油分を含んだ鉄のワークが加工される場合があり、その場合には、これらの金属の粉塵が集塵機内に入り込み、該集塵機内は、可燃状態になっている。
【0013】
(4)更に、従来は、フィルタやダストボックスの清掃が、十分に行われているとは言えない。
【0014】
このため、粉塵がフィルタやダストボックスに溜まってしまい、溶融物などが保存され、また酸化されることにより,発熱して発火を誘発する可能性があり、火災原因の一つとなっている。
【0015】
この課題と関連がある従来の防火・消火手段としては、例えば、特開平11−277258と、特開2000−126533に開示されている手段があるが、前者は、爆発性などがない粉体をレーザ加工位置の周囲に噴射させるものであって、集塵機内の火災を直接阻止する機能は無く、また、後者は、湿式集塵機の防火機能を有するものであって、前記(1)〜(4)の乾式集塵機の課題を解決する手段とはならない。
【0016】
従って、これらの公報に開示された手段は、いずれも、乾式集塵機に関して、既述した(1)の無人運転時の消化手段が設けられていないこと、(2)の発火から消火までに時間がかかること、(3)の集塵機内が燃えやすい状態になっていること、(4)のフィルタやダストボックスの清掃が定期的に行われていないことといったような集塵機内の多様な火災原因には、十分に対応することができず、被害を最小限に抑えることが不可能である。
【0017】
本発明の目的は、レーザ加工中に発生する粉塵による火災に対して、防火・消火対策を強化することにより、多様な火災原因に対応し、被害を最小限に抑えるようにしたレーザ加工機用集塵装置及びその防火・消火方法を提供する。
【0018】
【課題を解決するための手段】
上記課題を解決するため、本発明は、
ケース1内に、フィルタ4とダストボックス7とを、予めタイマ25B1、25B2で設定された時間ごとに清掃できるように設け、
該ケース1上に、火災発見時に消化用物質をケース1内に投入するための消化用物質投入口12を設け、
該ケース1外に、火災検知センサ13、14、15と協働して消火用物質をケース1内に送り込む消火用物質収納容器8を設けたことを特徴とするレーザ加工機用集塵装置、及び
該レーザ加工機用集塵装置を使用する防火・消火方法であって、
(1)タイマ25B1、25B2で予め設定された時間が経過した場合には、フィルタ4、ダストボックス7の清掃を促す表示が行われ、その後、該フィルタ4、ダストボックス7をケース1から外して清掃を行い、
(2)火災を発見した場合には、消火用物質投入口12を開いて、消火用物質をケース1内に投入し、
(3)火災検知センサ13、14、15がオンした場合には、消火用物質を消火用物質収納容器8からケース1内に送り込むことを特徴とする防火・消火方法という技術的手段を講じている。
【0019】
上記本発明の構成によれば、フィルタ4、ダストボックス7の清掃を定期的に行うことによる防火動作Aと(図4)、火災発見時に、消化用物質投入口12から消火用物質を投入することによる手動消火動作Bと、火災検知センサ13、14、15のオン時に、消火用物質収納容器8から消火用物質を送り込むことによる自動消火動作Cが可能となる。
【0020】
従って、本発明によれば、レーザ加工中に発生する粉塵による火災に対して、防火・消火対策を強化することにより、多様な火災原因に対応し、被害を最小限に抑えるようにしたレーザ加工機用集塵装置及びその防火・消火方法を提供することができる。
【0021】
【発明の実施の形態】
以下、本発明を、実施の形態により添付図面を参照して、説明する。
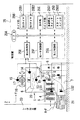
図1は本発明の実施形態を示す全体図であり、図示する集塵装置は、例えば乾式集塵装置であって、吸気口18には、レーザ加工機23との間を連結する集塵ダクト21が結合され、該集塵ダクト21を介して、レーザ加工中に発生した粉塵FがエアAと共に吸引されるようになっている。
【0022】
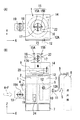
上記集塵装置のケース1(図3(B))下部の側面には、既述した吸気口18が、また、該ケース1の頂部には、排気口16がそれぞれ設けられ、該吸気口18、排気口16には、遮蔽板19、17が回転自在に取り付けられている。
【0023】
また、ケース1内の上部であって、前記排気口16の直下には、モータMで回転するファン20が設けられている。
【0024】
この構成により、前記ファンモータMが起動すると(図4のステップ101)、そのときの風圧により、上記遮蔽板19、17が開いて、吸気口18、排気口16を開放する。
【0025】
これにより、前記集塵ダクト21を(図1)介して吸気口18(図3(B))からエアAと粉塵Fが吸引され、該粉塵Fは、後述するフィルタ4やダストボックス7により集塵され、エアAは、排気口16から外部に排出される。
【0026】
しかし、前記ファンモータMが停止すると(図4のステップ102)、風圧が無くなって、前記遮蔽板19(図3(B))、17は、破線で示すようにストッパ19A、17Aに係止して閉じることにより、吸気口18、排気口16を閉鎖し、ケース1内を密封状態にする。
【0027】
これにより、後述する防火動作A(図4のステップ203以降)、手動消火動作B(図4のステップ102の次段のカッコ内以降)、自動消火動作C(図4のステップ402以降)がそれぞれ効果的に行われる。
【0028】
この場合、既述したように、前記遮蔽板19、17は、ファンモータMの起動・停止に基づく風圧の有無により開閉するようになっているが、シリンダ、ばね、モータ、火薬などを用いて開閉させるようにしてもよい。
【0029】
上記ファン20が(図3(B))内蔵されているファンダクト6の入口側と、出口側には、温度センサ13、14が取り付けられている。
【0030】
この温度センサ13、14は、火災発生時の熱風が上記ファンダクト6を通過するときの温度を検知することにより、オンし(図4のステップ401のYES)、該温度センサ13、14のオン状態は、後述するNC装置25(図1)の消火制御部25Eに知らされる。
【0031】
また、排気口16(図3(B))の出口側には、煙センサ15が取り付けられている。
【0032】
この煙センサ15は、例えば光電センサであって、排気口16上部に跨がった棒材22上に対向して取り付けられた発光素子15Aと受光素子15Bにより構成されている。
【0033】
この構成により、火災発生時に排気口16から出る粉塵F混じりの煙が、前記発光素子15Aから受光素子15Bに向かう光を遮断することにより、該煙センサ15がオンし(図4のステップ401のYES)、該煙センサ15のオン状態は、同様に、NC装置25(図1)の消火制御部25Eに知らされる。
【0034】
これにより、前記温度センサ13、14と煙センサ15は、火災検知センサを構成し、該温度センサ13、14、又は煙センサ15がオンしたときに(図4のステップ401のYES)、消火制御部25Eは(図1)、火災が発生したものと見做し、既述したように(図4の自動消火動作Cのステップ102)ケース1内を密封状態にした後、後述するバルブ10を開くなどの所定の動作を行う(図4のステップ402以降)。
【0035】
上記吸気口18(図3(B))とは反対側のケース1側面には、後述する消火用物質の導管9(例えば、消火ホース)の一端が接続され、該導管9の他端は、ケース1外に設置された消火用物質収納容器8に接続されている。
【0036】
この場合、消火用物質収納容器8としては、通常の消火器、ガスボンベ、水槽などであり、それぞれの場合に、消火用物質としての消火剤、消火用ガス(例えば、N2 やCO2 など)、水が収納されている。
【0037】
上記導管9上には、バルブ10(例えば電磁バルブ)と圧力スイッチ11がそれぞれ取り付けられている。
【0038】
このうち、バルブ10は、前記火災検知センサ13、14、15がオンし(図4のステップ401のYES)、既述したようにファンモータMを停止することにより(図4の自動消火動作Cにおけるステップ102)ケース1内を密封状態にした後、前記消火制御部25Eの(図1)制御により、開く(図4のステップ402)。
【0039】
これにより、前記例えば消火器8(図3(B))に収納されている消火剤Sが、導管9を通過してケース1内に送り込まれる(図4のステップ403)。
【0040】
また、バルブ10は、前記火災検知センサ13、14、15が全てオフし(図4のステップ404のYES)、自動消火動作Cが完了したものと見做されたときに、前記消火制御部25Eの(図1)制御により、閉じる(図4のステップ405)。
【0041】
上記圧力スイッチ11は、消火用物質収納容器8に収納されている消火用物質の圧力に基づいてその残量を検出し、該残量に相当する信号は、例えば後述する表示部25C(図1)に送信され、該表示部25Cに実際の残量数値が表示されることにより、作業者はその数値を見て消火用物質を補充すべきか否かを判断する。
【0042】
特に、消火用物質が、N2 の場合には、本実施形態においては、レーザ加工機23(図1)で使用されるアシストガスを流用するようになっているため、上記残量の検出が重要となる。
【0043】
一方、ケース1の(図3(B))正面には、ドア2、3が設けられ、一方のドア3には、消火用物質投入口12が、他方のドア2には、内部観察窓24がそれぞれ設けられている。
【0044】
このうち、消火用物質投入口12は、例えば、作業者が前記排気口16から出る煙を目視することにより、火災を発見した場合に(図4の手動消火動作Bにおけるステップ101の次段のカッコ内)、該作業者が、非常停止スイッチ25D1を(図1)押してファンモータMを停止することにより(図4の手動消火動作Bにおけるステップ102)ケース1内を密封状態にした後、外部からケース1内に消火用物質を投入するための開口部であり、これにより、後述する手動消火動作Bが(図4)安全に行われるようになっている。
【0045】
例えば、作業者が、市販の消火器を使用する場合には、前記消火用物質投入口12(図3(B))、即ち消火剤投入口12に装着されている栓12Aを外してから、消火剤Sを投入すれば(図4の手動消火動作Bにおけるステップ102の次段のカッコ内)、前記ドア2、3を開けることなく、外部からケース1内に消火剤を投入することができ、安全に手動消火動作Bを行える。
【0046】
また、内部観察窓24は、集塵装置のケース1内の状態を外部から観察するための窓である。
【0047】
例えば、作業者は、前記したように消火剤Sを投入した後(図4の手動消火動作Bにおけるステップ102の次段のカッコ内)、この内部観察窓24からケース1内の消火状況を確認しながら、消火を完了するようになっている。
【0048】
その他、この内部観察窓24により、作業者は、後述するフィルタ4やダストボックス7への粉塵Fの付着状況、即ちダスト状況を観察することができる。
【0049】
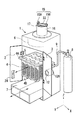
一方、上記ケース1の(図2)下部には、ダストボックス7が、該ダストボックス7の上方には、フィルタ4が、ケース1に対してそれぞれ外し・戻し自在に設けられている。
【0050】
このうち、ダストボックス7には、フィルタ4によっては集塵されない重い粉塵Fが落下して、集塵される。
【0051】
また、フィルタ4は、例えばメッシュにより形成されていて、粉塵Fを付着させることより集塵する。
【0052】
各フィルタ4は(図2)、取付板5の下面に取り付けられ、各フィルタ4の上部4Aは開放され、下部4Bは閉鎖されている。
【0053】
この構成により、前記吸気口18(図3(B))からケース1内に吸引されたエアAと粉塵Fは、前記フィルタ4に進入し、そのうちエアAは、該フィルタ4を通過して排気口16から外部に排出され、粉塵Fは、フィルタ4により集塵され、該フィルタ4により集塵されない重い粉塵Fは、既述したように、ダストボックス7に落下して集塵される。
【0054】
上記フィルタ4と(図1)ダストボックス7の引き出し部の前部(Y軸方向)には、リミットスイッチLS1、LS2が設けられ、該リミットスイッチLS1、LS2に対応するドグD1、D2が、フィルタ4、ダストボックス7の後端に設けられている。
【0055】
この構成により、後述する防火動作A(図4)において、例えば作業者が清掃のためにフィルタ4(図1)、ダストボックス7を引き出すと、上記リミットスイッチLS1、LS2がオンする。
【0056】
このとき、後述するタイマ部25B(図1)を構成する第1タイマ25B1、第2タイマ25B2が、該フィルタ4、ダストボックス7はケース1から外されたと見做す(図4のステップ203のYES)。
【0057】
そして、作業者がフィルタ4、ダストボックス7の清掃を行った後(図4のステップ203の次段のカッコ内)、それらをケース1に押し込むと、前記リミットスイッチLS1、LS2が再度オンする。
【0058】
このとき、前記第1タイマ25B1、第2タイマ25B2は(図1)、フィルタ4、ダストボックス7がケース1に戻されたと見做し(図4のステップ204のYES)、該第1タイマ25B1、第2タイマ25B2はリセットされ(図4のステップ205)、再度時間を設定し、その時間の計測を開始する。
【0059】
即ち、前記第1タイマ25B1(図1)、第2タイマ25B2は、リミットスイッチLS1、LS2が一回目にオンした時点で、フィルタ4、ダストボックス7が清掃のためにケース1から外されたと見做し、リミットスイッチLS1、LS2が二回目にオンした時点で、清掃が終了したフィルタ4、ダストボックス7がケース1に戻されたと見做してリセットされて時間の計測を再開する。
【0060】
その後、加工が再開され(図4の防火動作Aにおけるステップ103のNO→ステップ101)、前記第1タイマ25B1、第2タイマ25B2がタイムアップすることにより、設定された時間が経過したと判断された場合には(図4のステップ201のYES)、例えば表示部25Cに(図1)、フィルタ4、ダストボックス7の清掃を促す表示を行い(図4のステップ202)、ケース1内を密封状態にし、加工を中断した後(図4の防火動作Aにおけるステップ102)、既述したように、清掃のためにフィルタ4、ダストボックス7がケース1から外されたか否かといった判断が行われる(図4のステップ203以降)。
【0061】
上記構成を有する集塵装置のNC装置25は(図1)、CPU25Aと、タイマ部25Bと、表示部25Cと、スイッチ部25Dと、消火制御部25Eと、モータ制御部25Fと、加工制御部25Gにより構成されている。
【0062】
CPU25Aは、本発明の動作手順に従って(例えば図4に相当)、タイマ部25B(図1)、表示部25C、スイッチ部25Dなど図1に示す各部の駆動制御、また制御電源の起動(図4のステップ101)や停止(図4のステップ102)といった動作を統括制御する。
【0063】
タイマ部25Bは(図1)、前記フィルタ4、ダストボックス7を清掃する時間を設定して計測する時間計測部であって、第1タイマ25B1と、第2タイマ25B2により構成されている。
【0064】
このうち、第1タイマ25B1は、フィルタ4を清掃する時間を設定して計測し、第2タイマ25B2は、ダストボックス7を清掃する時間を設定して計測する。
【0065】
上記第1タイマ25B1、第2タイマ25B2は、既述したように、リミットスイッチLS1、LS2が一回目にオンし、フィルタ4、ダストボックス7が清掃のためにケース1から外された後(図4のステップ203のYES)、リミットスイッチLS1、LS2が二回目にオンし、清掃が終了したフィルタ4、ダストボックス7がケース1に戻されたときに(図4のステップ204のYES)、リセットされる(図4のステップ205)。
【0066】
また、上記第1タイマ25B1、第2タイマ25B2は、加工中に(図4の防火動作Aにおけるステップ101)、タイムアップすることにより、設定された時間が経過した場合には(図4のステップ201のYES)、表示部25Cに(図1)、フィルタ4、ダストボックス7の清掃を促す表示を行わせる(図4のステップ202)。
【0067】
表示部25Cは(図1)、例えば液晶などの画面で形成され、作業者に所定の動作を促す表示を行う。
【0068】
例えば、表示部25Cは、既述したように、第1タイマ25B1、第2タイマ25B2で設定された時間が経過した場合に(図4のステップ201のYES)、フィルタ4、ダストボックス7の清掃を促すメッセージ(例えば、「フィルタをケースから外して、清掃して下さい」)を表示する。
【0069】
また、例えば、表示部25Cは、前記した圧力スイッチ11からの消火用物質残量相当信号を受信した場合に、それを具体的な数値に変換して表示することにより(例えば、「N2 の残量は、××mm3 」)、作業者に対して当該消火用物質の補充の判断を促す。
【0070】
スイッチ部25Dは(図1)、例えば押しボタンにより形成され、作業者が必要なときに押すことにより、既述した集塵装置やレーザ加工機を停止させたり、反対に起動させたりする。
【0071】
このスイッチ部25Dは、非常停止スイッチ25D1と、スタートスイッチ25D2により構成されている。
【0072】
このうち、非常停止スイッチ25D1は、例えば、手動消火動作Bにおいて(図4)、作業者が火災を発見した場合に(図4の手動消火動作Bにおけるステップ101の次段のカッコ内)、押される(図4のステップ301のYES)。
【0073】
これにより、ファンモータMと制御電源が停止され、前記したように、集塵装置のケース1内が密封状態となり、また、レーザ加工機23による加工が中断され(図4の手動消火動作Bにおけるステップ102)、作業者による手動消火動作Bが安全に行われるようになっている。
【0074】
また、スタートスイッチ25D2は、例えば、手動消火動作Bにおいて(図4)、作業者が消火を完了した場合に(図4の手動消火動作Bにおけるステップ102の次段のカッコ内)、押される(図4のステップ302のYES)。
【0075】
これにより、加工が終了しない限り(図4の手動消火動作Bにおけるステップ103のNO)、ファンモータMと制御電源が起動されると共に、加工が開始され(図4の手動消火動作Bにおけるステップ101)、前記集塵装置とレーザ加工機23の動作が再開されて加工が続行される。
【0076】
消火制御部25Eは(図1)、既述した火災検知センサ13、14、15と、バルブ10を駆動制御する。
【0077】
例えば、消火制御部25Eは、火災検知センサ13、14、15からのオン信号を受信すると(図4のステップ401のYES)、ファンモータMと制御電源を停止させ、加工を中断させた後(図4の自動消火動作Cにおけるステップ102)、バルブ10に駆動信号を送信してそれを開く(図4のステップ402)。
【0078】
これにより、導管9を(図1)通じて消火器8から集塵装置のケース1内に消火剤Sが送り込まれ(図4のステップ403)、自動消火動作Cが行われる。
【0079】
また、このような自動消火動作Cが行われている間に、消火制御部25Eは(図1)、前記火災検知センサ13、14、15の全て、即ち温度センサ13、14からも、煙センサ15からもオフ信号を受信した場合には(図4のステップ404のYES)、集塵装置が完全に消火したと見做して前記バルブ10を閉じ(図4のステップ405)、その後、ファンモータMと制御電源を起動させ、加工を開始させる(図4の自動消火動作Cにおけるステップ103のNO→ステップ101)。
【0080】
モータ制御部25Fは(図1)、前記したファンモータMを駆動制御し、例えば、前記消火制御部25Eから火災検知センサ13、14、15がオンしたことを知らされたときに(図4のステップ401のYES)、ファンモータMを停止し(図4の自動消火動作Cにおけるステップ102)、加工制御部25Gは、レーザ加工機23を駆動制御し、例えば、前記消火制御部25Eから、火災検知センサ13、14、15がオンしたことを知らされたときに(図4のステップ401のYES)、加工を中断する(図4の自動消火動作Cにおけるステップ102)。
【0081】
以下、前記構成を有する本発明の動作を図4に基づいて説明する。
【0082】
この場合、図4のステップ101、102、103は、後述する防火動作Aと、手動消火動作Bと、自動消火動作Cに共通の動作であり、この場合、直接の制御については、ファンモータMの起動と停止は、モータ制御部25Fにより、制御電源の起動と停止は、CPU25Aにより、加工の開始と中断は、加工制御部25Gにより、それぞれ行われるものとする。
【0083】
(1)防火動作A。
図4の防火動作Aにおけるステップ101において、ファンモータMと制御電源を起動し、加工を開始し、ステップ201において、設定時間が経過したか否かを判断し、経過した場合には(YES)、ステップ202において、フィルタ4、ダストボックス7の清掃を促すメッセージが表示され、防火動作Aにおけるステップ102において、ファンモータMと制御電源を停止し、加工を中断する。
【0084】
即ち、当初は、作業者が、例えばスタートスイッチ25D2(図1)を押すと、CPU25Aが制御電源を起動すると共に、モータ制御部25Fを介して、ファンモータMを起動させ、また加工制御部25Gを介して、レーザ加工機23を起動させ加工が開始される。
【0085】
これにより、集塵装置のケース1内に設置されたファン20が回転し、風圧により遮蔽板19、17が開くことにより、吸気口18と排気口16が開放され、これにより、レーザ加工機23で(図1)加工時に発生した粉塵Fが、エアAと共に、集塵ダクト21を介して、集塵装置のケース1内に吸引され、フィルタ4、ダストボックス7に集塵される。
【0086】
そして、CPU25Aは、第1タイマ25B1、第2タイマ25B2がタイムアップし、予め設定された時間が経過したことを検知すると、表示部25Cに対して、フィルタ4、ダストボックス7の清掃を促すメッセージを表示させた後、制御電源を停止すると共に、モータ制御部25Fを介してファンモータMを停止させ、これにより、ケース1内を密封状態にすると共に、加工制御部25Gを介してレーザ加工機23による加工を中断させる。
【0087】
このようにケース1内を密封状態にすると共に、加工を中断することにより、後述するように、フィルタ4、ダストボックス7を清掃している間に(図4のステップ203の次段のカッコ内)、集塵装置が万一火災になった場合でも、後述する手動消火動作Bや(図4)、自動消火動作Cを実施可能な状態にし、消火体制を万全にしておく。
【0088】
その後、図4のステップ203において、フィルタ4、ダストボックス7がケース1から外されたか否かを判断し、外された場合には(YES)、作業者がそのフィルタ4、ダストボックス7を清掃し(カッコ内)、ステップ204において、その清掃後のフィルタ4、ダストボックス7がケース1に戻されたか否かを判断し、戻された場合には(YES)、ステップ205において、第1タイマ25B1、第2タイマ25B2をリセットする。
【0089】
即ち、図4のステップ102でファンモータMが停止されるなどした後、作業者がドア2、3(図2)を開けてフィルタ4を引き出し、又はドアを閉めたままでダストボックス7を引き出すと、ケース1側の(図1)リミットスイッチLS1、又はLS2がオンし、その後、作業者は、ドアを閉めてから引き出したフィルタ4を清掃し、又はそのまま引き出したダストボックス7を清掃する。
【0090】
そして、作業者がドアを開けて清掃後のフィルタ4をケース1に押し込みドアを閉め、又は清掃後のダストボックス7をケース1に押し込むと、リミットスイッチLS1、又はLS2が再度オンするので、そのときに、CPU25Aは、フィルタ4、又はダストボックス7がケース1に戻されたと見做して、タイムアップした第1タイマ25B1、又は第2タイマ25B2をリセットする。
【0091】
その後は、CPU25Aは、加工が終了しない限り、ファンモータMと制御電源を起動させる共に、加工を開始させ(図4の防火動作Aにおけるステップ103のNO→ステップ101)、前記と同じ動作を繰り返す。
【0092】
(2)手動消火動作B。
図4の手動消火動作Bにおけるステップ101において、ファンモータMと制御電源を起動し、加工を開始し、その後、火災を発見し(カッコ内)、ステップ301において、非常停止スイッチ25D1が押された場合には(YES)、手動消火動作Bにおけるステップ102において、ファンモータMと制御電源を停止し、加工を中断する。
【0093】
即ち、同様に、作業者が、例えばスタートスイッチ25D2(図1)を押すと、CPU25Aが制御電源を起動すると共に、モータ制御部25Fを介して、ファンモータMを起動させ、また加工制御部25Gを介して、レーザ加工機23を起動させ加工が開始される。
【0094】
そして、加工中に、作業者が、排気口16から出ている煙を目視することにより、火災を発見した場合に、非常停止スイッチ25D1を押すと、それを検知したCPU25Aは(図1)、制御電源を停止すると共に、モータ制御部25Fを介してファンモータMを停止させ、これにより、ケース1内を密封状態にすると共に、加工制御部25Gを介してレーザ加工機23による加工を中断させる。
【0095】
このようにケース1内を密封状態にすると共に、加工を中断した状態で、作業者は、ドア2(図3(B))を閉めたままで、消火用物質投入口12の栓12Aを外して、消火剤を投入し、その間、内部観察窓24から消火状況を確認しながら、消火を完了する(図4の手動消火動作Bにおけるステップ102の次段のカッコ内)。
【0096】
そして、作業者が、消火を完了した後に、スタートスイッチ25D2を(図1)押せば(図4のステップ302のYES)、それを検知したCPU25Aは(図1)、加工が終了しない限り、ファンモータMと制御電源を起動させる共に、加工を開始させ(図4の防火動作Aにおけるステップ103のNO→ステップ101)、前記と同じ動作を繰り返す。
【0097】
(3)自動消火動作C。
図4の自動消火動作Cにおけるステップ101において、ファンモータMと制御電源を起動し、加工を開始し、ステップ401において、火災検知センサ13、14、15がオンしたか否かを判断し、オンした場合には(YES)、自動消火動作Cにおけるステップ102において、ファンモータMと制御電源を停止し、加工を中断する。
【0098】
即ち、同様に、作業者が、例えばスタートスイッチ25D2(図1)を押すと、CPU25Aが制御電源を起動すると共に、モータ制御部25Fを介して、ファンモータMを起動させ、また加工制御部25Gを介して、レーザ加工機23を起動させ加工が開始される。
【0099】
そして、CPU25Aは、加工中に、火災検知センサ13、14、15、即ち、温度センサ13(図3(B))、14、又は煙センサ15がオンしたことを、消火制御部25Eから知らされると、制御電源を停止すると共に、モータ制御部25Fを介してファンモータMを停止させ、これにより、ケース1内を密封状態にすると共に、加工制御部25Gを介してレーザ加工機23による加工を中断させる。
【0100】
その後、図4のステップ402において、バルブ10を開き、ステップ403において、消火剤Sを送り込み、ステップ404において、火災検知センサ13、14、15が全てオフしたか否かを判断し、オフした場合には(YES)、ステップ405において、バルブ10を閉じる。
【0101】
即ち、CPU25Aは(図1)、前記図4のステップ102でファンモータMを停止するなどした後、消火制御部25Eを介して、今度は、バルブ10を開き、これにより、導管9を通じて消火器8からケース1内に消火剤Sを送り込むことにより、自動消火を行う。
【0102】
そして、CPU25Aは、このような自動消火を行っている間に、火災検知センサ13、14、15の全て、即ち即ち温度センサ13、14と煙センサ15の双方がオフしたことを、消火制御部25Eから知らされると、集塵装置が完全に消火したと見做し、該消火制御部25Eを介して前記バルブ10を閉じる。
【0103】
その後は、CPU25Aは、加工が終了しない限り、ファンモータMと制御電源を起動させる共に、加工を開始させ(図4の自動消火動作Cにおけるステップ103のNO→ステップ101)、前記と同じ動作を繰り返す。
【0104】
【発明の効果】
上記のとおり、本発明によれば、フィルタ、ダストボックスの清掃を定期的に行うことによる防火動作と、火災発見時に、消化用物質投入口から消火用物質を投入することによる手動消火動作と、火災検知センサのオン時に、消火用物質収納容器から消火用物質を送り込むことによる自動消火動作が可能となるように構成したことにより、レーザ加工中に発生する粉塵による火災に対して、防火・消火対策を強化することにより、多様な火災原因に対応し、被害を最小限に抑えるようにしたレーザ加工機用集塵装置及びその防火・消火方法を提供するという効果を奏することとなった。
【0105】
【図面の簡単な説明】
【図1】本発明の実施形態を示す全体図である。
【図2】図1における集塵装置の斜視図である。
【図3】図1における集塵装置の平面図と正面図である。
【図4】図1における動作を説明するためのフローチャートである。
【符号の説明】
1 集塵装置のケース
2、3 ドア
4 フィルタ
5 フィルタ取付板
6 ファンダクト
7 ダストボックス
8 消火用物質収納容器
9 導管
10 バルブ
11 圧力スイッチ
12 消火用物質投入口
12A 栓
13、14 温度センサ
15 煙センサ
15A 発光素子
15B 受光素子
16 排気口
17、19 遮蔽板
17A、19A ストッパ
18 吸気口
20 ファン
21 集塵ダクト
22 棒材
23 レーザ加工機
24 内部観察窓
25 NC装置
25A CPU
25B タイマ部
25C 表示部
25D スイッチ部
25E 消火制御部
25F モータ制御部
25G 加工制御部
Claims (10)
- ケース内に、フィルタとダストボックスとを、予めタイマで設定された時間ごとに清掃できるように設け、
該ケース上に、火災発見時に消火用物質をケース内に投入するための消火用物質投入口を設け、
該ケース外に、火災検知センサと協働して消火用物質をケース内に送り込む消火用物質収納容器を設けたことを特徴とするレーザ加工機用集塵装置。 - 上記フィルタとダストボックスの引き出し部に、タイマをリセットするためのリミットスイッチが設けられている請求項1記載のレーザ加工機用集塵装置。
- 上記消火用物質投入口の近傍には、内部観察窓が設けられている請求項1記載のレーザ加工機用集塵装置。
- 上記火災検知センサが、温度センサと煙センサにより構成され、該温度センサは、ファンダクトの入口側と出口側に、煙センサは、排気口の出口側にそれぞれ設けられている請求項1記載のレーザ加工機用集塵装置。
- 上記消火用物質収納容器は、消火用物質の導管によりケースに接続され、該導管には、バルブと圧力スイッチが取り付けられ、該バルブは、火災検知センサのオン時に開いて消火用物質を通過させてケース内に送り込み、該圧力スイッチは、消火用物質の圧力に基づいてその残量を検出する請求項1記載のレーザ加工機用集塵装置。
- 上記請求項1記載のレーザ加工機用集塵装置を使用する防火・消火方法であって、
(1)タイマで予め設定された時間が経過した場合には、フィルタ、ダストボックスの清掃を促す表示が行われ、その後、該フィルタ、ダストボックスをケースから外して清掃を行い、
(2)火災を発見した場合には、消火用物質投入口を開いて、消火用物質をケース内に投入し、
(3)火災検知センサがオンした場合には、消火用物質を消火用物質収納容器からケース内に送り込むことを特徴とする防火・消火方法。 - 上記(1)、(2)、(3)において、ケース内を密封状態にする請求項6記載の防火・消火方法。
- 上記(1)において、フィルタ、ダストボックスを清掃後ケースに戻し、リミットスイッチがオンしたときに、タイマがリセットされる請求項6記載の防火・消火方法。
- 上記(2)において、内部観察窓から消火状況を確認ながら、消火を完了する請求項6記載の防火・消火方法。
- 上記(3)において、火災検知センサが全てオフしたときに、消火が完了したものと見做す請求項6記載の防火・消火方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002375741A JP2004202005A (ja) | 2002-12-26 | 2002-12-26 | レーザ加工機用集塵装置及びその防火・消火方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002375741A JP2004202005A (ja) | 2002-12-26 | 2002-12-26 | レーザ加工機用集塵装置及びその防火・消火方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004202005A true JP2004202005A (ja) | 2004-07-22 |
Family
ID=32813379
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002375741A Pending JP2004202005A (ja) | 2002-12-26 | 2002-12-26 | レーザ加工機用集塵装置及びその防火・消火方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004202005A (ja) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007222532A (ja) * | 2006-02-27 | 2007-09-06 | Jfe Steel Kk | 油煙排気装置およびその消火方法 |
| JP2008157689A (ja) * | 2006-12-21 | 2008-07-10 | Bridgestone Corp | 電子線照射装置用煙検出装置 |
| WO2013178281A1 (de) | 2012-06-01 | 2013-12-05 | Trumpf Werkzeugmaschinen Gmbh + Co. Kg | Maschine zur thermischen bearbeitung von werkstücken und verfahren zum ersticken eines brandes |
| JP2015050953A (ja) * | 2013-09-06 | 2015-03-19 | ブロードビュー株式会社 | 海苔レーザー加工装置及び海苔レーザー加工方法 |
| US20150165253A1 (en) * | 2013-12-13 | 2015-06-18 | Universal Laser Systems, Inc. | Laser material processing systems configured to suppress self-sustained combustion, and associated apparatuses and methods |
| DE202012013121U1 (de) | 2012-06-01 | 2015-08-04 | Handte Umwelttechnik Gmbh | Maschine zur thermischen Bearbeitung von Werkstücken |
| JP2016101351A (ja) * | 2014-11-28 | 2016-06-02 | 株式会社アマダホールディングス | 集塵装置 |
| TWI584907B (zh) * | 2015-06-05 | 2017-06-01 | 星雲電腦股份有限公司 | 具消防安全機構之雷射切割雕刻機 |
| KR20170002760U (ko) * | 2016-01-25 | 2017-08-02 | 송인석 | 용접 분진의 집진장치 |
| JP2017166737A (ja) * | 2016-03-15 | 2017-09-21 | 株式会社ミナミテクノ | 排気ダクト内火災の検知システムおよび警報装置 |
-
2002
- 2002-12-26 JP JP2002375741A patent/JP2004202005A/ja active Pending
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007222532A (ja) * | 2006-02-27 | 2007-09-06 | Jfe Steel Kk | 油煙排気装置およびその消火方法 |
| JP2008157689A (ja) * | 2006-12-21 | 2008-07-10 | Bridgestone Corp | 電子線照射装置用煙検出装置 |
| WO2013178281A1 (de) | 2012-06-01 | 2013-12-05 | Trumpf Werkzeugmaschinen Gmbh + Co. Kg | Maschine zur thermischen bearbeitung von werkstücken und verfahren zum ersticken eines brandes |
| DE202012013121U1 (de) | 2012-06-01 | 2015-08-04 | Handte Umwelttechnik Gmbh | Maschine zur thermischen Bearbeitung von Werkstücken |
| JP2015050953A (ja) * | 2013-09-06 | 2015-03-19 | ブロードビュー株式会社 | 海苔レーザー加工装置及び海苔レーザー加工方法 |
| US10391345B2 (en) * | 2013-12-13 | 2019-08-27 | Universal Laser Systems, Inc. | Laser material processing systems configured to suppress self-sustained combustion, and associated apparatuses and methods |
| US20150165253A1 (en) * | 2013-12-13 | 2015-06-18 | Universal Laser Systems, Inc. | Laser material processing systems configured to suppress self-sustained combustion, and associated apparatuses and methods |
| JP2016101351A (ja) * | 2014-11-28 | 2016-06-02 | 株式会社アマダホールディングス | 集塵装置 |
| WO2016084593A1 (ja) * | 2014-11-28 | 2016-06-02 | 株式会社アマダホールディングス | 集塵装置 |
| TWI584907B (zh) * | 2015-06-05 | 2017-06-01 | 星雲電腦股份有限公司 | 具消防安全機構之雷射切割雕刻機 |
| KR20170002760U (ko) * | 2016-01-25 | 2017-08-02 | 송인석 | 용접 분진의 집진장치 |
| KR200485711Y1 (ko) * | 2016-01-25 | 2018-02-13 | 송인석 | 용접 분진의 집진장치 |
| JP2017166737A (ja) * | 2016-03-15 | 2017-09-21 | 株式会社ミナミテクノ | 排気ダクト内火災の検知システムおよび警報装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102050803B1 (ko) | 에너지 저장장치(ess) 화재 감지 및 확산 방지용 자동소화시스템 | |
| US6655047B2 (en) | Fire arrester for use with a clothes dryer | |
| CN103732344B (zh) | 用于空气净化系统的防火系统 | |
| CN103648451B (zh) | 提供实时烟气接触警报能力的焊接头盔配置 | |
| CN204522064U (zh) | 用于热加工工件的机器 | |
| KR20190053592A (ko) | 화재 비상 대피 안전 시스템 | |
| TWI775950B (zh) | 集塵裝置及集塵裝置之濾網之破損檢測方法 | |
| US9239164B2 (en) | Slag monitoring device for coal gasifier and coal gasifier | |
| CN113357903B (zh) | 一种制药粉体流化干燥过滤设备火花探测及抑爆控制系统 | |
| CN118217563A (zh) | 一种实验室通风橱自动灭火系统 | |
| CN208193945U (zh) | 自动灭火除尘器 | |
| CN118949579A (zh) | 一种自动化控制用消防装置 | |
| JP2004202415A (ja) | 集塵機用自動消火装置 | |
| JPH1170185A (ja) | 固定消火設備の制御装置及び制御方法 | |
| JP2004240809A (ja) | 火災発生検知機能を備えた排気浄化装置 | |
| KR20180001276U (ko) | 화재방지장치를 구비한 집진장치 | |
| CN109011308A (zh) | 一种消防报警排烟控制系统及其排烟方法 | |
| JP6484516B2 (ja) | ガス系消火設備の操作箱 | |
| CN221820889U (zh) | 一种减尘灭火垃圾收集箱 | |
| JP2004317103A (ja) | 火災防護機能付空気清浄機及びこれを利用した火災防止システム | |
| JP2799659B2 (ja) | 廃材再生用ドライヤにおける火災消火方法及び装置 | |
| JPH0213062Y2 (ja) | ||
| CN215609994U (zh) | 一种可自动清理式的除尘设备用自动灭火装置 | |
| JPH083361Y2 (ja) | 自動消火装置付ごみ箱 | |
| JP2007296146A (ja) | 生産設備機器における自動消火装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051201 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070118 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070130 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20070703 |