JP2004231258A - 揮発性物質用包装袋及びその製造方法 - Google Patents
揮発性物質用包装袋及びその製造方法 Download PDFInfo
- Publication number
- JP2004231258A JP2004231258A JP2003024107A JP2003024107A JP2004231258A JP 2004231258 A JP2004231258 A JP 2004231258A JP 2003024107 A JP2003024107 A JP 2003024107A JP 2003024107 A JP2003024107 A JP 2003024107A JP 2004231258 A JP2004231258 A JP 2004231258A
- Authority
- JP
- Japan
- Prior art keywords
- film
- packaging bag
- bag
- volatile substance
- films
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004806 packaging method and process Methods 0.000 title claims abstract description 74
- 239000000126 substance Substances 0.000 title claims abstract description 49
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 13
- 230000004927 fusion Effects 0.000 claims description 17
- 238000000034 method Methods 0.000 claims description 10
- 239000002985 plastic film Substances 0.000 claims description 8
- 229920006255 plastic film Polymers 0.000 claims description 8
- 239000000463 material Substances 0.000 claims description 6
- 238000010030 laminating Methods 0.000 claims description 3
- 230000008569 process Effects 0.000 claims description 3
- 238000003860 storage Methods 0.000 abstract description 4
- 238000007789 sealing Methods 0.000 abstract 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical group O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 8
- 239000000853 adhesive Substances 0.000 description 8
- 230000001070 adhesive effect Effects 0.000 description 8
- 239000002781 deodorant agent Substances 0.000 description 8
- 229920000092 linear low density polyethylene Polymers 0.000 description 8
- 239000004707 linear low-density polyethylene Substances 0.000 description 8
- 239000003205 fragrance Substances 0.000 description 7
- -1 polyethylene Polymers 0.000 description 7
- 239000004743 Polypropylene Substances 0.000 description 6
- 229920001155 polypropylene Polymers 0.000 description 6
- 239000004952 Polyamide Substances 0.000 description 5
- 229920002647 polyamide Polymers 0.000 description 5
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 4
- 239000000377 silicon dioxide Substances 0.000 description 4
- 230000004888 barrier function Effects 0.000 description 3
- 239000010410 layer Substances 0.000 description 3
- 229920002635 polyurethane Polymers 0.000 description 3
- 239000004814 polyurethane Substances 0.000 description 3
- 238000004080 punching Methods 0.000 description 3
- 229920005989 resin Polymers 0.000 description 3
- 239000011347 resin Substances 0.000 description 3
- 239000002356 single layer Substances 0.000 description 3
- 229920000219 Ethylene vinyl alcohol Polymers 0.000 description 2
- 239000004698 Polyethylene Substances 0.000 description 2
- 239000004642 Polyimide Substances 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 229920006242 ethylene acrylic acid copolymer Polymers 0.000 description 2
- 239000005038 ethylene vinyl acetate Substances 0.000 description 2
- 229920006244 ethylene-ethyl acrylate Polymers 0.000 description 2
- 238000007499 fusion processing Methods 0.000 description 2
- 229920001903 high density polyethylene Polymers 0.000 description 2
- 239000004700 high-density polyethylene Substances 0.000 description 2
- 230000035699 permeability Effects 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 229920006267 polyester film Polymers 0.000 description 2
- 229920000573 polyethylene Polymers 0.000 description 2
- 229920001721 polyimide Polymers 0.000 description 2
- 229920001343 polytetrafluoroethylene Polymers 0.000 description 2
- 239000004810 polytetrafluoroethylene Substances 0.000 description 2
- 229920010126 Linear Low Density Polyethylene (LLDPE) Polymers 0.000 description 1
- 229920010346 Very Low Density Polyethylene (VLDPE) Polymers 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000004069 differentiation Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000004715 ethylene vinyl alcohol Substances 0.000 description 1
- 239000005042 ethylene-ethyl acrylate Substances 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 239000000077 insect repellent Substances 0.000 description 1
- 229920000554 ionomer Polymers 0.000 description 1
- 229920001684 low density polyethylene Polymers 0.000 description 1
- 239000004702 low-density polyethylene Substances 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 239000002304 perfume Substances 0.000 description 1
- 239000004417 polycarbonate Substances 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 229920005672 polyolefin resin Polymers 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 238000007740 vapor deposition Methods 0.000 description 1
- 238000009423 ventilation Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Chemical compound O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images




Landscapes
- Disinfection, Sterilisation Or Deodorisation Of Air (AREA)
- Bag Frames (AREA)
- Packages (AREA)
- Packaging Of Annular Or Rod-Shaped Articles, Wearing Apparel, Cassettes, Or The Like (AREA)
Abstract
【解決手段】内部に充填した揮発性物質を通気性フィルム部を通して揮発させる包装袋であって、通気性フィルムが易剥離性フィルムからなり、使用時に易剥離性フィルムで構成された易剥離部分を開封することにより、密封状態から使用状態に容易に転換することができるようにした揮発性物質用包装袋及びその製造方法。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、揮発性物質用包装袋及びその製造方法に関し、特に、保存時には密封状態を維持し、使用時に易剥離性フィルム部を開封することにより、通気性フィルムを通して芳香剤や消臭剤の揮発性物質が広がる揮発性物質用包装袋及びその製造方法に関する。
【0002】
【従来の技術】
従来、芳香剤、消臭剤の容器としては、プラスチック製のボトル型の容器が多く用いられ、使用時にはその容器蓋の一部分を開栓したりすることにより、内容物を揮発・蒸散させるようにして用いられている。しかし、ボトル容器は、その製造に必要な金型コストが非常に高価であること、ボトル容器とするためにはある程度の肉厚が要求されるためプラスチック材料を多量に必要とすること、ボトル型にすると何れの商品も似たような成形品となるために差別化が難しいこと、使用済み容器の廃棄、回収に要する費用が高くなること、というような問題を有していた。
このような問題を解決するものとして、例えば、保存中は揮発せず、使用時に袋を開封することにより通気部を形成させることのできる熱接着袋が提案されている(例えば、特許文献1参照。)が、袋の開封には、ハサミ等が必要であり、非常に不便であった。また、ガゼット袋のサイド部を融着しているので、内容物の充填がし難く、うまく入らないという欠点を有していた。
【0003】
【特許文献1】
特開2002−362583号公報(図1等)
【0004】
【発明が解決しようとする課題】
本発明の目的は、上記問題点に鑑み、取り扱いが容易な包装袋であり、しかも保存時には密封状態を保ち、使用に際しては容易に開封できる揮発性物質用包装袋及びその製造方法を提供することにある。
【0005】
【課題を解決するための手段】
本発明者は、かかる目的を達成するため鋭意検討した結果、包装袋体の一部に設けられる通気性フィルムとして、易剥離性フィルムを用いて密封状態にし、その易開封部を開けることにより簡単に使用状態にすることができることを見出し、本発明を完成させた。
【0006】
すなわち、本発明の第1の発明によれば、内部に充填した揮発性物質を通気性フィルム部を通して揮発させる包装袋であって、通気性フィルムが易剥離性フィルムからなり、使用時に易剥離性フィルムで構成された易剥離部分を開封することにより、密封状態から使用状態に容易に転換することができるようにした揮発性物質用包装袋が提供される。
【0007】
また、本発明の第2の発明によれば、第1の発明における包装袋が、自立性包装袋の上部に通気性フィルムを設けた包装袋であることを特徴とする揮発性物質用包装袋が提供される。
【0008】
また、本発明の第3の発明によれば、第1又は2の発明における包装袋が、長方形の2枚のプラスチックフィルムを重ね合わせ、その上辺部、側辺部及び底辺のガゼット部を融着して製造する自立性包装袋において、袋上部に二つ折りにした通気性フィルムが挿入され、プラスチックフィルムの上部と融着され、通気性フィルム同士が接着された易剥離部分を開封することにより、密封状態から使用状態に容易に転換することができるようにした揮発性物質用包装袋が提供される。
【0009】
また、本発明の第4の発明によれば、第1〜3のいずれかの発明における通気性フィルムが、多孔加工された易剥離性フィルムであることを特徴とする揮発性物質用包装袋が提供される。
【0010】
また、本発明の第5の発明によれば、袋本体を形成する2枚の長方形フィルムを重ね合わせ、下端にガゼット部形成用に二つに折り込んだフィルムを挟み込み、上端に二つに折り込んだ多孔加工された易剥離性の通気性フィルムを挟み込み、下端部にガセット部を形成するように融着し、両側辺部を融着し、上辺部を通気性フィルム同士が易剥離部を形成するように融着させることを特徴とする揮発性物質用包装袋の製造方法が提供される。
【0011】
また、本発明の第6の発明によれば、上辺部の融着時に袋本体を形成する一方のフィルムと多孔加工された易剥離性の通気性フィルムの間に非融着性フィルムを挿入し、仮融着して袋上部に開口部を形成させ、該開口部より揮発性物質を充填後、本融着することを特徴とする第5の発明に記載の揮発性物質用包装袋の製造方法が提供される。
【0012】
【発明の実施の形態】
1.揮発性物質用包装袋
本発明の揮発性物質用包装袋は、長方形の2枚のプラスチックフィルムを重ね合わせ、その上辺部、側辺部及び底辺のガゼット部を融着して製造する自立性包装袋の内部に充填した揮発性物質を通気性フィルムを通して揮発させる包装袋であって、通気性フィルムが易剥離性フィルムからなり、使用時に易剥離性フィルムで構成された易剥離部分を開封することにより、密封状態から使用状態に容易に転換することができるようにされている包装袋である。
【0013】
本発明の包装袋の一例を図で説明する。図1は内容物充填後の保存状態の包装袋の正面図であり、図2は底面図であり、図3は図1のX−X’断面図であり、図4は図3の上部融着部分の拡大図であり、図5は使用時のX−X’断面図、図6は使用時の斜視図である。ただし、図1においては、本発明を説明するために、透明な包装袋を使用して内部及び内側に積層したフィルムが見えるものとして表した。
【0014】
図1〜3において、揮発性物質Aを充填した包装袋1は、袋本体を構成する長方形の2枚のプラスチックフィルム2及び3を重ね合わせ、その側辺部5及び6及び底辺にフィルム4を用いたガゼット部8を融着してなる自立性包装袋の上部に通気性フィルム10が設けられた袋である。通気性フィルム10は、孔14を有する多孔加工を施された易剥離性フィルムで、二つ折りにして包装袋1の上部で袋本体を構成するフィルム2及び3と側辺部5及び6でその側部が袋の内側で融着され、さらに上辺部7で、袋本体を構成するフィルム2及び3にそれぞれ融着され、かつ通気性フィルム10同士が易剥離状態で接着されている。
【0015】
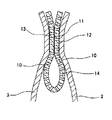
図4は、各フィルムの接着状態を説明する図3の上辺部7を含めた部分の拡大図である。多孔加工された易剥離性フィルム10は、袋本体を構成するフィルム2及び3とそれぞれ12及び13において強固に融着され、易剥離性フィルム10同士は、11において易剥離状態で接着されている。袋の使用時には、この11の部分を手で容易に引き剥がし、使用状態にする。
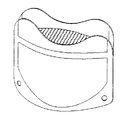
上辺部7の易剥離性フィルム10同士の接着部分11を剥離して広げると、図5及び図6に示すように包装袋の上部に通気性フィルム10が位置するようになり、使用時には、揮発性物質Aは、通気性フィルム10の孔14から揮発、蒸散する。
【0016】
なお、図1における上部のように両端部を丸く加工することにより剥離の際にフィルム端部を掴みやすくし、かつ通気性フィルム10の孔により手が滑り難くなるので、剥離を容易にすることができる。また、図1における底辺融着部8の形状を丸底形状にすることにより、スタンディング性を良くすることができ、さらに、図1における包装袋1の底部に設けられた穴9は、包装袋を逆さまにして吊すために用いることができ、例えば、揮発性物質用包装袋を自立させる場所がない場合等、穴9に吊り下げ紐を通し、逆さまにひっくり返して吊すようにして用いることができる。逆さまにすると、芳香剤等の空気より比重の大きいものを早く蒸散させることができる。
【0017】
本発明の揮発性物質用包装袋は、下駄箱、玄関、台所、リビング、トイレ、タンスの中、冷蔵庫の中等に自立させて用いたり、こたつの中、扇風機の前、エアコンの前、自動車のドリンクホルダーの前等に吊し、ファン等により芳香剤、消臭剤を空間全体に広げたりすることが容易にできる利点を有する。
【0018】
2.揮発性物質用包装袋を構成する材料
(1)プラスチックフィルム
本発明の揮発性物質用包装袋本体のプラスチックフィルムとしては、特に限定されず、高圧法低密度ポリエチレン(HP−LDPE)、直鎖状低密度ポリエチレ(LLDPE)、直鎖状超低密度ポリエチレ(VLDPE)、メタロセン触媒によるポリエチレン(MCAT−PE)、高密度ポリエチレン(HDPE)、エチレン−酢酸ビニル共重合体(EVA)、エチレン−エチルアクリレート共重合体(EEA)、エチレン−アクリル酸共重合体(EAA)、アイオノマー、エチレン−ビニルアルコール共重合体(EVOH)、ポリプロピレン(PP)、ポリアミド(PA)、ポリイミド(PIM)、ポリエステル(PET)、ポリカーボネート(PC)等の単層フィルム、又はそれらから選択された多層フィルムを用いることができる。
また、これらの単層フィルム、多層フィルムは、延伸されていても良く、例えば、2軸延伸ポリアミドフィルム(OPA)、2軸延伸ポリエステルフィルム(OPET)、2軸延伸ポリプロピレンフィルム(OPP)等を用いることができる。さらに、シリカまたはアルミナ等の蒸着によるバリヤー性能等が付与されていても良い。
【0019】
本発明においては、芳香剤や消臭剤などの揮発性物質の包装袋であるので、特に、バリヤー性、透明性、及び強度に優れたフィルムが好ましく、例えば、シリカまたはアルミナ蒸着2軸延伸ポリアミドフィルム(OPA)、シリカまたはアルミナ蒸着2軸延伸ポリエステルフィルム(OPET)、シリカまたはアルミナ蒸着2軸延伸ポリプロピレンフィルム(OPP)を用いた積層フィルムが、引裂強度、耐突刺強度、引張強度、柔軟性、透明性、耐熱性、耐寒性、耐破裂性、耐水蒸気透過性、低酸素透過性等に優れ、好ましい。
多層フィルムにあっては、表面基材層として、上記のようなバリヤー性フィルムを用い、内層にポリエチレン系のフィルムを用いるのが好ましい。具体的には、例えば、シリカ蒸着OPET/LLDPE、アルミナ蒸着OPET/OPA/LLDPE等の積層フィルムが挙げられる。ここで、各層の接着は、公知の接着剤、例えば、ポリウレタン系接着剤等で接着される。
【0020】
(2)通気性フィルム
本発明の包装袋の開封時に、充填された揮発性物質を袋外部に揮発または蒸散させる通気性フィルムは、多孔加工された易剥離性フィルムである。
易剥離性フィルムの多孔加工の方法は、内容物を揮発、蒸散させるようにできれば、特に制限はなく、従来公知の方法、例えば、打ち抜き機によるパンチ穴加工、熱針加工、カッターで切れ目を入れるスリット加工で行うことができる。また、孔の大きさ、孔の数等にも制限はなく、包装袋に充填する揮発性物質によって使い分けるのが好ましい。
また、易剥離性フィルムは、接着後容易に剥離できるフィルムであって、約50〜100μmの厚さのポリオレフィン系樹脂の単層または多層フィルムを用いることが好ましい。易剥離性フィルムの厚みが薄過ぎると、パンチ加工またはスリット加工されているため切れたり、伸びたりし易いので、加工性が悪い。
【0021】
易剥離性フィルムは、袋本体の材料によって使いわけることが好ましく、例えば、袋本体の樹脂として、LLDPEを用いる場合は、易剥離性LLDPEフィルムが好ましく、袋本体の樹脂として、PPを用いる場合は、易剥離性PPフィルムが好ましい。また、接着強度、剥離性のコントロールをするために多層フィルムとすることもでき、例えば、多孔化した易剥離性の通気性フィルムとして、袋本体フィルムと類似の樹脂のフィルム上に易剥離性フィルムを積層した積層フィルムも用いることができる。具体的には、LLDPE(50μm)/PA(15μm)/易剥離性LLDPE(50μm)のような多層フィルムとして用いることもできる。
【0022】
なお、易開封性フィルムと袋本体フィルムとの接着部における引張強度を2000〜3000g/15mmとし、易開封性剥離フィルム同士の易剥離部の引張強度を500〜800g/15mmにすることにより、内容物を密封状態に維持しながら破袋を起こさず保持することができ、かつ易剥離部のみを指で容易に開くことができる。
【0023】
(3)揮発性物質
本発明の包装袋に充填する揮発性物質としては、例えば、芳香剤、保香剤、消臭剤、防虫剤、防臭剤、香水等を挙げることができる。
【0024】
3.包装袋の製造方法
本発明の揮発性物質用包装袋は、通常の自立性包装袋を製造する際に、その上部に通気性フィルムを挿入して製造することができる。
例えば、袋本体を構成する2枚の長方形フィルムを重ね合わせ、底部のガゼット部形成用に二つに折り込んだフィルムを下端に挟み込み、さらに、二つに折り込んだ通気性フィルムを上端に挟み込み、下端部をガセット部を形成するように融着し、両側辺部を融着する。上辺部は、先に示した図1〜3のように上辺部7において融着させるが、内容物を充填してから融着させるため、次のような方法で行うのが好ましい。
【0025】
すなわち、内容物充填前の図1における包装袋1のX−X’断面図である図7でその一例を説明すると、袋本体を構成するフィルム2及び3と通気性フィルム10を重ね、袋本体を構成するフィルム3と通気性フィルム10の間に非融着性フィルム、例えば、ポリテトラフルオロエチレン製フィルム等を挟み込んで上辺部7で仮融着させると、袋本体を構成するフィルム2側に通気性フィルム10が仮融着された状態で、袋上部に非融着開口部15が形成される。非融着開口部15から内容物Aを充填し、その後本融着処理を行うことにより通常の自立性包装袋への充填と同じ方法で揮発性物質充填包装袋の製造を行うことができる。
【0026】
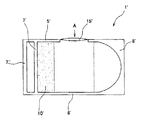
従来、易剥離性フィルムを使用しない通気性フィルムを用いる揮発性物質用自立性包装袋においては、袋本体フィルムと通気性フィルムとの融着と袋本体フィルムとの融着を同一箇所で行うことが出来ないため、予め袋の上部を密封しておく必要があることから、内容物の充填は、図8に示すように側部に一部非融着部分を設けて、そこから内容物を充填するようにしていた。すなわち、易剥離性フィルムでない通気性フィルム10’を有する揮発性物質用包装袋1’は、袋本体を構成するフィルムで側部5’及び6’、ガゼットを形成する底部8’、上部7”が融着され、通気性フィルム10’は、7’で各端部がそれぞれ袋本体を構成するフィルムと融着され、側部の融着部分5’の一部を融着させずに開口部15’を形成させ、開口部15’から内容物Aを充填していた。しかし、底部側は広がり易いが、上部7”がシールされたままなので、上部が広がらず、充填量が極端に少なくなってしまうという問題があった。
しかし、本発明の包装袋は、一方の表袋構成フィルムを仮融着して、上部に広い開口部を設けることができ、揮発性物質の充填は、従来の自立性袋用の充填機が使用できるのが特徴である。充填は、仮融着部分7と同じ部分を本融着処理することで、綺麗に、かつ完全密着シールを行うことができる。
【0027】
なお、上記の本融着処理後、図1における上部のように両端部を丸く加工すること、下部形状を丸底形状にすること、パンチ穴を設けること等は、必要に応じて型抜き機にて、全型抜き加工をして行う。
【0028】
【実施例】
以下、実施例により本発明を具体的に説明するが、本発明はその要旨を超えない限り、これら実施例に制約されるものではない。
【0029】
実施例1
厚さ130μmで、140mm×130mm×41mm(下部)の自立性袋用のシリカ蒸着OPET(12μm)/ポリウレタン接着剤/OPA(15μm)/ポリウレタン接着剤/LLDPE(100μm)の袋本体積層フィルムに、厚さ50μmのLLDPEフィルムを多孔加工した易剥離性フィルムを、上部に折り込み、底辺部、側辺部を融着し、さらにポリテトラフルオロエチレン製フィルムを一方の袋本体フィルムと易開封性フィルムとの間に挟みこんで、上部に開口部を有する自立性包装袋を形成した。次に、揮発性物質として、消臭剤200gを上記開口部より充填し、本融着を行って、揮発物質充填包装袋を得た。
得られた揮発物質充填包装袋に静荷重80kgを3分間保持した耐圧試験を行ったが、破袋しなかった。また、下面コンクリートに120cmの高さから10回落下させたが、破袋しなかった。
試験後の揮発物質充填包装袋の易開封部分を指で開け、自立させて静置させたところ、消臭剤が袋外部に揮発するのが認められた。
【0030】
【発明の効果】
本発明の揮発物質用充填包装袋は、通気性フィルムの材料として、易剥離性フィルムを用いているので、開封時に指で簡単に開封することができる利点を有している。
【図面の簡単な説明】
【図1】内容物充填後の保存状態の本発明の包装袋の正面図である。
【図2】内容物充填後の保存状態の本発明の包装袋の底面図である。
【図3】図1のX−X’断面図である。
【図4】図3の上部融着部分の拡大図である。
【図5】図1の包装袋の使用時のX−X’断面図である。
【図6】本発明の包装袋の使用時の斜視図である。
【図7】本発明の包装袋の製造における内容物の充填方法を説明する図である。
【図8】従来の包装袋の製造における内容物の充填方法を説明する図である。
【符号の説明】
1、1’ 包装袋
2、3、4 袋本体用フィルム
5、6、5’、6’ 袋側辺融着部
7、7’、7” 袋上辺融着部
8、8’ 袋底辺融着部
9 パンチ穴
10、10’ 通気性フィルム
11 易剥離フィルム同士融着部
12、13 袋本体フィルムと易剥離性フィルムとの融着部
14 孔
15、15’ 開口部
Claims (6)
- 内部に充填した揮発性物質を通気性フィルム部を通して揮発させる包装袋であって、通気性フィルムが易剥離性フィルムからなり、使用時に易剥離性フィルムで構成された易剥離部分を開封することにより、密封状態から使用状態に容易に転換することができるようにした揮発性物質用包装袋。
- 包装袋が、自立性包装袋の上部に通気性フィルムを設けた包装袋であることを特徴とする請求項1に記載の揮発性物質用包装袋。
- 包装袋が、長方形の2枚のプラスチックフィルムを重ね合わせ、その上辺部、側辺部及び底辺のガゼット部を融着して製造する自立性包装袋において、袋上部に二つ折りにした通気性フィルムが挿入され、プラスチックフィルムの上部で融着され、通気性フィルム同士が接着された易剥離部分を開封することにより、密封状態から使用状態に容易に転換することができるようにした請求項1又は2に記載の揮発性物質用包装袋。
- 通気性フィルムが、多孔加工された易剥離性フィルムであることを特徴とする請求項1〜3のいずれか1項に記載の揮発性物質用包装袋。
- 袋本体を形成する2枚の長方形フィルムを重ね合わせ、下端にガゼット部形成用に二つに折り込んだフィルムを挟み込み、上端に二つに折り込んだ多孔加工された易剥離性の通気性フィルムを挟み込み、下端部をガセット部を形成するように融着し、両側辺部を融着し、上辺部を通気性フィルム同士が易剥離部を形成するように融着させることを特徴とする揮発性物質用包装袋の製造方法。
- 上辺部の融着時に袋本体を形成する一方のフィルムと多孔加工された易剥離性の通気性フィルムの間に非融着性フィルムを挿入し、仮融着して袋上部に開口部を形成させ、該開口部より揮発性物質を充填後、本融着することを特徴とする請求項5に記載の揮発性物質用包装袋の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003024107A JP2004231258A (ja) | 2003-01-31 | 2003-01-31 | 揮発性物質用包装袋及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003024107A JP2004231258A (ja) | 2003-01-31 | 2003-01-31 | 揮発性物質用包装袋及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004231258A true JP2004231258A (ja) | 2004-08-19 |
Family
ID=32952734
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003024107A Pending JP2004231258A (ja) | 2003-01-31 | 2003-01-31 | 揮発性物質用包装袋及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004231258A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008155976A (ja) * | 2006-12-26 | 2008-07-10 | Okamoto Ind Inc | 使い捨てカイロ等に使用される包装材 |
| JP2009035317A (ja) * | 2007-08-03 | 2009-02-19 | Toppan Printing Co Ltd | 複合容器 |
| JP2010195461A (ja) * | 2009-02-27 | 2010-09-09 | Kyodo Printing Co Ltd | 包装袋 |
| JP2011105363A (ja) * | 2009-11-19 | 2011-06-02 | Howa Sangyo Kk | 包装袋 |
| JP2012210414A (ja) * | 2012-05-21 | 2012-11-01 | Kobayashi Pharmaceutical Co Ltd | 香料透過性フィルムで液体香料組成物を封止してなる芳香具 |
| KR20200002537U (ko) * | 2019-05-14 | 2020-11-24 | 에프엠크리에이티브 주식회사 | 팩 디퓨저 |
-
2003
- 2003-01-31 JP JP2003024107A patent/JP2004231258A/ja active Pending
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008155976A (ja) * | 2006-12-26 | 2008-07-10 | Okamoto Ind Inc | 使い捨てカイロ等に使用される包装材 |
| JP2009035317A (ja) * | 2007-08-03 | 2009-02-19 | Toppan Printing Co Ltd | 複合容器 |
| JP2010195461A (ja) * | 2009-02-27 | 2010-09-09 | Kyodo Printing Co Ltd | 包装袋 |
| JP2011105363A (ja) * | 2009-11-19 | 2011-06-02 | Howa Sangyo Kk | 包装袋 |
| JP2012210414A (ja) * | 2012-05-21 | 2012-11-01 | Kobayashi Pharmaceutical Co Ltd | 香料透過性フィルムで液体香料組成物を封止してなる芳香具 |
| KR20200002537U (ko) * | 2019-05-14 | 2020-11-24 | 에프엠크리에이티브 주식회사 | 팩 디퓨저 |
| KR200493934Y1 (ko) | 2019-05-14 | 2021-07-01 | 에프엠크리에이티브 주식회사 | 팩 디퓨저 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5830547A (en) | Peel-open package | |
| EP2734242B1 (en) | Device for evaporating volatile substances | |
| US20030223657A1 (en) | Thermoplastic bags or liners and methods of making the same | |
| US4254910A (en) | Package for the controlled release of volatile substances | |
| JP2008514517A (ja) | 健康に有害な製品用の非再密閉形包装体ならびにその製造方法 | |
| TW200300112A (en) | Atmosphere improving tape for package, package with atmosphere improving tape and method of manufacturing the package, package container with atmosphere improving tape, engaging device, and package with engaging device | |
| BR112017021137B1 (pt) | Pacote, produto empacotado, método de liberação de pelo menos um agente dentro da parte de câmara do pacote e processo de empacotamento | |
| ES2899659T3 (es) | Envase resellable | |
| JP2012051633A (ja) | 分離可能な蓋材及びそれを用いた容器 | |
| JP5742139B2 (ja) | 分離可能な透明蓋材 | |
| JP4513253B2 (ja) | 剥離可能な蓋材 | |
| JP2004299203A (ja) | 芳香剤包装材料 | |
| JPH0699991A (ja) | 拡散調節機能付き袋 | |
| JP7153428B2 (ja) | 蓋材および包装体 | |
| JP2004359292A (ja) | 包装袋 | |
| JP6872157B2 (ja) | 包装袋 | |
| JP2004142801A (ja) | 蓋材 | |
| JP2000262145A (ja) | 茸栽培用袋 | |
| JP2019181832A (ja) | 包装袋、おしぼり個装体、香気製品個装体および包装袋の製造方法 | |
| JP2004142800A (ja) | 蓋材 | |
| JP2002128149A (ja) | 分離可能な蓋材 | |
| JP2008081179A (ja) | 包装袋 | |
| JP5355925B2 (ja) | 粘着ラベル付き包装体 | |
| JP4572660B2 (ja) | 分離可能な蓋材 | |
| JP4184477B2 (ja) | チューブ状容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050829 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070928 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071023 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071206 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080819 |