JP2004231472A - 軽量気泡コンクリートパネルの表面加工方法 - Google Patents
軽量気泡コンクリートパネルの表面加工方法 Download PDFInfo
- Publication number
- JP2004231472A JP2004231472A JP2003022371A JP2003022371A JP2004231472A JP 2004231472 A JP2004231472 A JP 2004231472A JP 2003022371 A JP2003022371 A JP 2003022371A JP 2003022371 A JP2003022371 A JP 2003022371A JP 2004231472 A JP2004231472 A JP 2004231472A
- Authority
- JP
- Japan
- Prior art keywords
- panel
- cellular concrete
- lightweight cellular
- concrete panel
- streak
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Aftertreatments Of Artificial And Natural Stones (AREA)
Abstract
【解決手段】ALCパネルのパネル表面部にすじ状溝を形成する一群の複数の切削刃をALCパネルに対して長さ方向または幅方向に相対的に移動させると共に、前記軽量気泡コンクリートパネルのパネル表面に対して厚み方向に往復移動させることにより、前記すじ状溝の深さを該軽量気泡コンクリートパネルの厚み方向に蛇行するようにし、その長さ方向または幅方向となる第1の移動方向と直交する第2の方向に相対的に往復移動をさせることによりすじ状溝をALCパネルの表面上に蛇行するようにして表面加工するように構成したことを特徴とする。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、軽量気泡コンクリートパネルの表面加工方法及びそれにより表面加工された軽量気泡コンクリートパネルに関するものである。
【0002】
【従来の技術】
従来、軽量気泡コンクリートパネル(以下、「ALCパネル」という)は、その軽量性、断熱性、耐火性及び加工性に優れることから建物の外壁材として、そのパネル表面に種々の外壁デザインが施されて利用されている。
【0003】
例えば、パネル表面を爪部により打撃して表面層を破砕し、石割調の割肌面のデザインを施すもの(例えば、特許文献1参照。)や、回転切削刃により先行して切削した直線状の切肌溝部の両側に特殊形状の切刃をカウンタ方向に食い込ませて石割調の割肌面のデザインを施すものもある(例えば、特許文献2参照。)。
【0004】
【特許文献1】
特開昭63−82706号公報
【特許文献2】
特許第3295061号公報
【0005】
【発明が解決しようとする課題】
しかしながら、前述の従来例では、石割調の割肌面のデザインを施すことにより、ある程度無秩序な形態とすることが出来、これにより自然な外観を得ることが出来るものの、石割調の割肌面以外で自然な外観を呈するALCパネルの提供も望まれていた。
【0006】
本発明は前記課題を解決するものであり、その目的とするところは、石割調の割肌面以外で自然な外観デザインを呈する軽量気泡コンクリートパネルの表面加工方法及びそれにより表面加工された木目調軽量気泡コンクリートパネルを提供せんとするものである。
【0007】
【課題を解決するための手段】
前記目的を達成するための本発明に係る軽量気泡コンクリートパネルの表面加工方法は、軽量気泡コンクリートパネルのパネル表面部に複数のすじ状溝を形成する一群の複数の切削刃を前記軽量気泡コンクリートパネルに対して長さ方向または幅方向に相対的に移動させると共に、前記一群の複数の切削刃の少なくとも一部を、前記軽量気泡コンクリートパネルのパネル表面に対して厚み方向に往復移動させることにより、すじ状溝の深さを該軽量気泡コンクリートパネルの厚み方向に蛇行するようにして表面加工することを特徴とする。
【0008】
本発明は、上述の如く構成したので、一群の複数の切削刃の少なくとも一部を、軽量気泡コンクリートパネルのパネル表面に対して厚み方向に往復移動させることにより、すじ状溝の深さを該軽量気泡コンクリートパネルの厚み方向に蛇行するようにして表面加工することが出来、すじ状溝の深さの違いが厚み方向に蛇行して、非規則的でより自然な外観デザインに加工することが出来る。
【0009】
また、前記一群の複数の切削刃を、前記軽量気泡コンクリートパネルに対して、前記長さ方向または幅方向となる第1の移動方向と直交する第2の方向に相対的に往復移動をさせることにより、すじ状溝を前記軽量気泡コンクリートパネル表面上に蛇行するようにして表面加工することが出来、更に非規則的でより自然な外観デザインに加工することが出来る。
【0010】
また、前記軽量気泡コンクリートパネルのパネル表面部にすじ状溝を形成する一群の複数の切削刃を複数段にして、前述の表面加工を行う場合には、複数段からなる複数の切削刃により形成されるすじ状溝を該軽量気泡コンクリートパネルのパネル表面上で多重的に蛇行させてすじ状溝相互の離間距離を変化させたり互いに交差させたりすることで、更に非規則的でより自然な外観デザインに加工することが出来る。
【0011】
また、前述の表面加工方法を複数回繰り返すことにより、更に複数のすじ状溝を該軽量気泡コンクリートパネルのパネル表面上で多重的に蛇行させてすじ状溝相互の離間距離を変化させたり互いに交差させたりすることが出来、更に非規則的でより自然な外観デザインに加工することが出来る。
【0012】
また、本発明に係る木目調軽量気泡コンクリートパネルは、前述の軽量気泡コンクリートパネルの表面加工方法により表面加工されたことを特徴とする。これにより非規則的で自然な木目調の外観デザインを呈する軽量気泡コンクリートパネルを提供することが出来る。
【0013】
【発明の実施の形態】
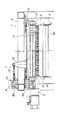
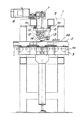
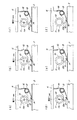
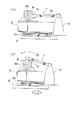
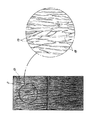
図により本発明に係る軽量気泡コンクリートパネルの表面加工方法及びそれにより表面加工された軽量気泡コンクリートパネルの一実施形態を具体的に説明する。図1及び図2は本発明に係る軽量気泡コンクリートパネルの表面加工方法により軽量気泡コンクリートパネルを加工する加工装置の一例を示す正面図及び側面図、図3及び図4は切削刃の駆動機構の一例を示す側面図及び斜視図、図5はクランク機構の動作を示す図、図6は本発明に係る軽量気泡コンクリートパネルの表面加工方法により表面加工された木目調の軽量気泡コンクリートパネルの一例を示す図である。
【0014】
図1及び図2において、1は本発明に係る軽量気泡コンクリートパネルの表面加工方法を適用して軽量気泡コンクリートパネル(以下、「ALCパネル」という)2の表面を加工する表面加工装置である。
【0015】
ALCパネル2は、搬送手段となる搬送台3上に載置して図2の右から左方向に搬送される。搬送台3にはALCパネル2の裏面及び小口面に当接して、該ALCパネル2を図2の右から左方向に搬送する搬送ローラ4a,4bが設けられている。搬送ローラ4a,4bは図示しないモータ等の駆動手段により回転駆動される。
【0016】
搬送台3のALCパネル2の搬送方向に対して直交して配置された門型フレーム5には、該門型フレーム5に沿ってALCパネル2の搬送方向に対して直交方向に移動可能なキャリッジ6が設けられており、該キャリッジ6は駆動手段となるモータ8により駆動される移動手段となるクランク機構7(図5参照)により図1の左右方向に移動可能に構成されている。
【0017】
クランク機構7は、図5(a),(b)に示すように、駆動手段となるモータ8の出力軸8aに固定されて回転するクランク部材7aと、該クランク部材7aに対して回転自在に軸支されたクランクロッド7bと、該クランクロッド7bに回転自在に軸支されたブラケット7cを有しており、ブラケット7cがキャリッジ6に固定されると共に、キャリッジ6が門型フレーム5に設けられたレール5aに沿って移動可能に拘束されている。
【0018】
そして、図5(b)に示すように、モータ8が回転することで、クランク部材7aが回転駆動され、クランクロッド7b及びブラケット7cを介してキャリッジ6が図5(b)の左右方向に移動する。
【0019】
キャリッジ6のALCパネル2の搬送方向に対する直交方向には、駆動手段となるモータ9により回転駆動されるカム軸10が軸支されており、該カム軸10には複数の異なる種類のカム面11aを構成する複数のカム11が配置され、該カム軸10と一体的に回転するように構成されている。
【0020】
一方、キャリッジ6の夫々のカム11に対応する位置には、個々のカム11のカム面11aに当接追従して回動軸13を中心に回動するカムフォロア12が設けられており、そのカムフォロア12のALCパネル2の表面に対向する位置には該ALCパネル2の表面に対して所定の傾斜角度に設定されてALCパネル2のパネル表面部に所定深さのすじ状溝15を形成する切削刃14が固定されている。
【0021】
夫々のカムフォロア12は、図3に示すように、キャリッジ6に設けられた回動軸13に対して回動自在に取り付けられており、該回動軸13に嵌装された付勢手段となるねじりコイルバネ16の付勢力によりカムフォロア12のカム当接面12aがカム11のカム面11aに常時当接されており、モータ9により回転駆動されるカム軸10と一体的に回転するカム11の回転に伴ってカム面11aに当接追従してカムフォロア12が回動軸13を中心に回動し、該カムフォロア12に固定された切削刃14がALCパネル2の表面に食い込み、該ALCパネル2が搬送台3上を搬送されることで該ALCパネル2の表面が切削加工される。
【0022】
カム軸10に沿って複数配列されたカム11は、夫々のカム面11aが異なる複数種類で構成されている。例えば、図3(a)〜(f)に示すように、カム軸10が同じ回転位置で異なる種々の位相のカム面11aが夫々のカムフォロア12に当接して切削刃14によりALCパネル2の表面に形成されるすじ状溝15の深さを変化させるように構成されている。
【0023】
図3(a)に示すカム面11aは図3(a)の下側に1mm偏芯しており、ALCパネル2の表面を切削刃14により2mmの深さで切削する位置にある。また、図3(b)に示すカム面11aは図3(b)の上側に1mm偏芯しており、ALCパネル2の表面を切削刃14により0mmの深さで切削する位置(即ち、切削しない位置)にある。
【0024】
また、図3(c),(d)に示すカム面11aは図3(c),(d)の左側、或いは右側に夫々1mm偏芯しており、ALCパネル2の表面を夫々の切削刃14により1mmの深さで切削する位置にある。また、図3(e),(f)に示すカム面11aは偏芯していないものの外径が異なり、ALCパネル2の表面を夫々の切削刃14により2mm、或いは1mmの一定の深さで切削するように構成されている。
【0025】
このように、複数の切削刃14が夫々異なる位相で、或いは異なる深さでALCパネル2の表面を切削して異なる深さのすじ状溝15を形成する。
【0026】
本実施形態の切削刃14は、図4に示すように、一定厚さの平板をV字形状に折曲して引きノミ刃として形成されたものを採用しており、切削刃14のALCパネル2のパネル表面部に切り込む切削深さを変化させることによりすじ状溝15の溝幅も切削刃14のV字形状の角度に応じて変化させることが出来る。切削刃として平板をV字形状に折曲して引きノミ刃を用いると、切削抵抗少なく容易にすじ状溝を形成することが出来、好ましい。
【0027】
上記表面加工装置1を使用して、ALCパネル2の表面を加工する方法としては、ALCパネル2の表面側が上向きになるように搬送台3上に載置し、該ALCパネル2と所定の接触摩擦を有する搬送ローラ4a,4bを図示しない駆動手段により回転駆動して搬送台3上のALCパネル2を搬送する。
【0028】
これにより、ALCパネル2のパネル表面部に所定深さのすじ状溝15を形成する一群の複数の切削刃14をALCパネル2に対して長さ方向または幅方向に相対的に移動することが出来る。
【0029】
尚、ALCパネル2の表面側に当接して該ALCパネル2を搬送する搬送ローラや搬送ベルト等の搬送手段を設けても良い。
【0030】
一方、夫々異なる位相のカム面11aを有してカム軸10に沿って配列されたカム11が、モータ9により回転駆動されるカム軸10と一体的に回転すると、各位相のカム面11aに従動するカムフォロア12の回動に伴って切り込み深さが変動する切削刃14によりALCパネル2のパネル表面部に所定深さ及び所定溝幅のすじ状溝15がALCパネル2の厚み方向に蛇行して形成される。
【0031】
これにより、一群の複数の切削刃14の少なくとも一部をALCパネル2のパネル表面に対して厚み方向に往復移動させることにより、すじ状溝15の深さをALCパネル2の厚み方向に蛇行するように形成することが出来る。すじ状溝の深さの違いが厚み方向に蛇行して、非規則的でより自然な木目調の外観デザインに加工することが出来る。
【0032】
更にモータ8を回転駆動してクランク機構7によりキャリッジ6をALCパネル2の搬送方向と直交する方向に非定速で往復移動して複数の切削刃14をALCパネル2の搬送方向と直交する方向に移動することにより、複数の切削刃14によりALCパネル2のパネル表面部に形成されるすじ状溝15がALCパネル2のパネル面上で蛇行して形成される。
【0033】
即ち、ALCパネル2の長さ方向または幅方向となる第1の移動方向(ALCパネル2の搬送方向)と直交する第2の方向と直交する方向(ALCパネル2の搬送方向と直交する方向)に相対的に切削刃14を非定速の往復移動をさせることによりすじ状溝15をALCパネル2の表面上に蛇行するように形成することが出来る。上記構成のクランク機構7によりキャリッジ6を移動すると、該キャリッジ6の移動速度が不規則に変動してより不規則なすじ状溝15を形成することが出来る。これによりさらに非規則的で自然な木目調の外観デザインを呈する軽量気泡コンクリートパネル2を製造することが出来る。
【0034】
尚、クランク機構7の代わりに、キャリッジ6をボールネジやシリンダ等の移動手段により移動する構成とすることも出来るが、この場合には、定速移動ではなく、非定速の往復移動をさせるには、駆動を制御する必要がある。移動手段としては上記クランク機構7にすると、容易に該キャリッジ6の移動速度を不規則に変動不規則なすじ状溝15を容易に形成することが出来好ましい。
【0035】
また、上記一群の複数の切削刃14を複数段にしたり、上記加工方法を複数回繰り返すことで、より不規則なすじ状溝15をALCパネル2の表面上に形成することが出来、さらに非規則的で自然な木目調の外観デザインを呈する図6に示すような木目調のALCパネル2を製造することが出来る。
【0036】
搬送台3の搬送ローラ4a,4b等を駆動する駆動手段及びモータ8,9等の駆動手段を所定のプログラムソフトウエアを用いてシーケンス制御することで所望の木目調のALCパネル2を大量生産することが出来る。
【0037】
上記構成によれば、ALCパネル2のパネル表面部に所定深さのすじ状溝15を形成する一群の複数の切削刃14の少なくとも一部を、ALCパネル2のパネル表面に対して厚み方向に往復移動させることにより、すじ状溝15の深さを該ALCパネル2の厚み方向に蛇行するようにして表面加工することが出来、すじ状溝15の深さの違いが厚み方向に蛇行して、非規則的でより自然な外観デザインに加工することが出来る。
【0038】
また、一群の複数の切削刃14を、該ALCパネル2に対して長さ方向または幅方向に相対的に移動させると共に、その長さ方向または幅方向となる第1の移動方向と直交する第2の方向に相対的に非定速の往復移動をさせることにより、すじ状溝15をALCパネル2表面上に蛇行させることが出来、更に非規則的でより自然な外観デザインに加工することが出来る。
【0039】
また、ALCパネル2のパネル表面部に所定深さのすじ状溝15を形成する一群の複数の切削刃14を複数段にして、前述の表面加工を行うことで、複数段からなる複数の切削刃14により形成される複数のすじ状溝15を該ALCパネル2のパネル表面上で多重的に蛇行させてすじ状溝15相互の離間距離を変化させたり互いに交差させたりすることで、更に非規則的でより自然な外観デザインに加工することが出来る。
【0040】
また、前述の表面加工方法を複数回繰り返すことにより、更に複数のすじ状溝15を該ALCパネル2のパネル表面上で多重的に蛇行させてすじ状溝15相互の離間距離を変化させたり互いに交差させたりすることが出来、更に非規則的でより自然な外観デザインに加工することが出来る。
【0041】
これにより、図6に示すように、非規則的で自然な木目調の外観デザインを呈するALCパネル2を提供することが出来る。
【0042】
【発明の効果】
本発明は、上述の如き構成と作用とを有するので、石割調の割肌面以外で自然な外観デザインを呈する軽量気泡コンクリートパネルの表面加工方法及びそれにより表面加工された木目調の軽量気泡コンクリートパネルを提供することが出来る。
【0043】
即ち、軽量気泡コンクリートパネルのパネル表面部に所定深さのすじ状溝を形成する一群の複数の切削刃の少なくとも一部を、軽量気泡コンクリートパネルのパネル表面に対して厚み方向に往復移動させることにより、すじ状溝の深さを該軽量気泡コンクリートパネルの厚み方向に蛇行するようにして表面加工する場合には、すじ状溝の深さの違いが厚み方向に蛇行して、非規則的でより自然な外観デザインに加工することが出来る。そして、自然な木目調の外観デザインを呈する軽量気泡コンクリートパネルを得ることが出来る。
【0044】
また、一群の複数の切削刃を、該軽量気泡コンクリートパネルに対して長さ方向または幅方向に相対的に移動させると共に、その長さ方向または幅方向となる第1の移動方向と直交する第2の方向に相対的に往復移動をさせることにより、すじ状溝を軽量気泡コンクリートパネル表面上に蛇行させることが出来、更に非規則的でより自然な木目調の外観デザインに加工することが出来る。
【0045】
また、軽量気泡コンクリートパネルのパネル表面部に所定深さのすじ状溝を形成する一群の複数の切削刃を複数段にして、前述の表面加工を行う場合には、複数段からなる複数の切削刃により形成される複数のすじ状溝を該軽量気泡コンクリートパネルのパネル表面上で多重的に蛇行させてすじ状溝相互の離間距離を変化させたり互いに交差させたりすることで、更に非規則的でより自然なすじ状溝を表面上に形成することが出来、自然な木目調の外観デザインに加工することが出来る。
【0046】
また、前述の表面加工方法を複数回繰り返すことにより、更に複数のすじ状溝を該軽量気泡コンクリートパネルのパネル表面上で多重的に蛇行させてすじ状溝相互の離間距離を変化させたり互いに交差させたりすることが出来、更に非規則的でより自然なすじ状溝を表面上に形成することが出来、自然な木目調の外観デザインに加工することが出来る。
【0047】
これにより非規則的で自然な木目調の外観デザインを呈する軽量気泡コンクリートパネルを提供することが出来る。
【図面の簡単な説明】
【図1】本発明に係る軽量気泡コンクリートパネルの表面加工方法により軽量気泡コンクリートパネルを加工する加工装置の一例を示す正面図である。
【図2】本発明に係る軽量気泡コンクリートパネルの表面加工方法により軽量気泡コンクリートパネルを加工する加工装置の一例を示す側面図である。
【図3】切削刃の駆動機構の一例を示す側面図である。
【図4】切削刃の駆動機構の一例を示す斜視図である。
【図5】クランク機構の動作を示す図である。
【図6】本発明に係る軽量気泡コンクリートパネルの表面加工方法により表面加工された木目調の軽量気泡コンクリートパネルの一例を示す図である。
【符号の説明】
1…表面加工装置
2…ALCパネル
3…搬送台
4a,4b…搬送ローラ
5…門型フレーム
5a…レール
6…キャリッジ
7…クランク機構
7a…クランク部材
7b…クランクロッド
7c…ブラケット
8…モータ
8a…出力軸
9…モータ
10…カム軸
11…カム
11a…カム面
12…カムフォロア
12a…カム当接面
13…回動軸
14…切削刃
15…すじ状溝
16…ねじりコイルバネ
Claims (5)
- 軽量気泡コンクリートパネルの表面加工方法であって、
軽量気泡コンクリートパネルのパネル表面部にすじ状溝を形成する一群の複数の切削刃を前記軽量気泡コンクリートパネルに対して長さ方向または幅方向に相対的に移動させると共に、前記一群の複数の切削刃の少なくとも一部を、前記軽量気泡コンクリートパネルのパネル表面に対して厚み方向に往復移動させることにより、すじ状溝の深さを該軽量気泡コンクリートパネルの厚み方向に蛇行するようにして表面加工することを特徴とする軽量気泡コンクリートパネルの表面加工方法。 - 一群の複数の切削刃を、軽量気泡コンクリートパネルに対して長さ方向または幅方向となる第1の移動方向と直交する第2の方向に相対的に往復移動をさせることにより、すじ状溝を前記軽量気泡コンクリートパネル表面上に蛇行するようにして表面加工することを特徴とする請求項1に記載の軽量気泡コンクリートパネルの表面加工方法。
- 軽量気泡コンクリートパネルのパネル表面部にすじ状溝を形成する一群の複数の切削刃を複数段にして、請求項1または請求項2に記載の表面加工を行うことを特徴とする軽量気泡コンクリートパネルの表面加工方法。
- 請求項1〜3のいずれか1項に記載の表面加工方法を複数回繰り返すことを特徴とする軽量気泡コンクリートパネルの表面加工方法。
- 請求項1〜4のいずれか1項に記載の軽量気泡コンクリートパネルの表面加工方法により表面加工されたことを特徴とする木目調軽量気泡コンクリートパネル。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003022371A JP4338409B2 (ja) | 2003-01-30 | 2003-01-30 | 軽量気泡コンクリートパネルの表面加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003022371A JP4338409B2 (ja) | 2003-01-30 | 2003-01-30 | 軽量気泡コンクリートパネルの表面加工方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004231472A true JP2004231472A (ja) | 2004-08-19 |
| JP4338409B2 JP4338409B2 (ja) | 2009-10-07 |
Family
ID=32951453
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003022371A Expired - Lifetime JP4338409B2 (ja) | 2003-01-30 | 2003-01-30 | 軽量気泡コンクリートパネルの表面加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4338409B2 (ja) |
-
2003
- 2003-01-30 JP JP2003022371A patent/JP4338409B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP4338409B2 (ja) | 2009-10-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4536145A (en) | Apparatus for forming an expanded foam form liner including a contoured surface | |
| CA2017614A1 (en) | Process for the production and/or treatment of concrete blocks | |
| CN1270135A (zh) | 切割装置和打印机 | |
| KR101193249B1 (ko) | 샌드위치패널 절단기 | |
| US8011278B1 (en) | Punching apparatus | |
| WO2013136952A1 (ja) | 切断機 | |
| CN1111935A (zh) | 叠层码放成垛的带状面片的加工设备 | |
| JP4338409B2 (ja) | 軽量気泡コンクリートパネルの表面加工方法 | |
| TW201107077A (en) | Method for grinding plate-like body | |
| US3744690A (en) | Cutting glass | |
| BE1013968A3 (nl) | Werkwijze voor het vervaardigen van borstels en inrichting voor het snijden van borstelvezels hierbij aangewend. | |
| JPH07285118A (ja) | レリーフ状陶板の製造方法とその製造装置 | |
| KR100300562B1 (ko) | 석판가공장치 | |
| CN115570471B (zh) | 一种钢化玻璃及其加工方法 | |
| KR101293676B1 (ko) | 통배추 절단장치 | |
| US3265268A (en) | Wire feeding device | |
| CN111993254A (zh) | 一种轻质建材切割的加工设备 | |
| JPH0615123B2 (ja) | 切断機 | |
| CN1185071C (zh) | 切割机的剪切装置 | |
| CN219926530U (zh) | 一种石材拉槽设备 | |
| WO2004078441A2 (en) | Block texture-modifying apparatus and method | |
| JPS5845064Y2 (ja) | 石材表面引掻模様形成装置 | |
| CN109487946B (zh) | 一种全自动区块摆动天花 | |
| JP2001030154A5 (ja) | ||
| CN214561183U (zh) | 一种地垫加工用可移动等距分切机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060113 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20080131 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20081127 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090210 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090402 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090630 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090630 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4338409 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120710 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130710 Year of fee payment: 4 |
|
| EXPY | Cancellation because of completion of term |