JP2004233044A - 熱構造複合材料を使った能動冷却パネルの製造方法 - Google Patents
熱構造複合材料を使った能動冷却パネルの製造方法 Download PDFInfo
- Publication number
- JP2004233044A JP2004233044A JP2004023406A JP2004023406A JP2004233044A JP 2004233044 A JP2004233044 A JP 2004233044A JP 2004023406 A JP2004023406 A JP 2004023406A JP 2004023406 A JP2004023406 A JP 2004023406A JP 2004233044 A JP2004233044 A JP 2004233044A
- Authority
- JP
- Japan
- Prior art keywords
- metal
- parts
- component
- metal coating
- composite material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images



Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02K—JET-PROPULSION PLANTS
- F02K1/00—Plants characterised by the form or arrangement of the jet pipe or nozzle; Jet pipes or nozzles peculiar thereto
- F02K1/78—Other construction of jet pipes
- F02K1/82—Jet pipe walls, e.g. liners
- F02K1/822—Heat insulating structures or liners, cooling arrangements, e.g. post combustion liners; Infrared radiation suppressors
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F21/00—Constructions of heat-exchange apparatus characterised by the selection of particular materials
- F28F21/08—Constructions of heat-exchange apparatus characterised by the selection of particular materials of metal
- F28F21/081—Heat exchange elements made from metals or metal alloys
- F28F21/087—Heat exchange elements made from metals or metal alloys from nickel or nickel alloys
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02K—JET-PROPULSION PLANTS
- F02K9/00—Rocket-engine plants, i.e. plants carrying both fuel and oxidant therefor; Control thereof
- F02K9/42—Rocket-engine plants, i.e. plants carrying both fuel and oxidant therefor; Control thereof using liquid or gaseous propellants
- F02K9/60—Constructional parts; Details not otherwise provided for
- F02K9/62—Combustion or thrust chambers
- F02K9/64—Combustion or thrust chambers having cooling arrangements
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02K—JET-PROPULSION PLANTS
- F02K9/00—Rocket-engine plants, i.e. plants carrying both fuel and oxidant therefor; Control thereof
- F02K9/97—Rocket nozzles
- F02K9/972—Fluid cooling arrangements for nozzles
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02K—JET-PROPULSION PLANTS
- F02K9/00—Rocket-engine plants, i.e. plants carrying both fuel and oxidant therefor; Control thereof
- F02K9/97—Rocket nozzles
- F02K9/974—Nozzle- linings; Ablative coatings
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F23—COMBUSTION APPARATUS; COMBUSTION PROCESSES
- F23M—CASINGS, LININGS, WALLS OR DOORS SPECIALLY ADAPTED FOR COMBUSTION CHAMBERS, e.g. FIREBRIDGES; DEVICES FOR DEFLECTING AIR, FLAMES OR COMBUSTION PRODUCTS IN COMBUSTION CHAMBERS; SAFETY ARRANGEMENTS SPECIALLY ADAPTED FOR COMBUSTION APPARATUS; DETAILS OF COMBUSTION CHAMBERS, NOT OTHERWISE PROVIDED FOR
- F23M5/00—Casings; Linings; Walls
- F23M5/08—Cooling thereof; Tube walls
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F23—COMBUSTION APPARATUS; COMBUSTION PROCESSES
- F23R—GENERATING COMBUSTION PRODUCTS OF HIGH PRESSURE OR HIGH VELOCITY, e.g. GAS-TURBINE COMBUSTION CHAMBERS
- F23R3/00—Continuous combustion chambers using liquid or gaseous fuel
- F23R3/005—Combined with pressure or heat exchangers
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F23—COMBUSTION APPARATUS; COMBUSTION PROCESSES
- F23R—GENERATING COMBUSTION PRODUCTS OF HIGH PRESSURE OR HIGH VELOCITY, e.g. GAS-TURBINE COMBUSTION CHAMBERS
- F23R3/00—Continuous combustion chambers using liquid or gaseous fuel
- F23R3/007—Continuous combustion chambers using liquid or gaseous fuel constructed mainly of ceramic components
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F21/00—Constructions of heat-exchange apparatus characterised by the selection of particular materials
- F28F21/08—Constructions of heat-exchange apparatus characterised by the selection of particular materials of metal
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F21/00—Constructions of heat-exchange apparatus characterised by the selection of particular materials
- F28F21/08—Constructions of heat-exchange apparatus characterised by the selection of particular materials of metal
- F28F21/081—Heat exchange elements made from metals or metal alloys
- F28F21/085—Heat exchange elements made from metals or metal alloys from copper or copper alloys
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F3/00—Plate-like or laminated elements; Assemblies of plate-like or laminated elements
- F28F3/12—Elements constructed in the shape of a hollow panel, e.g. with channels
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D25/00—Component parts, details, or accessories, not provided for in, or of interest apart from, other groups
- F01D25/08—Cooling; Heating; Heat-insulation
- F01D25/12—Cooling
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D25/00—Component parts, details, or accessories, not provided for in, or of interest apart from, other groups
- F01D25/24—Casings; Casing parts, e.g. diaphragms, casing fastenings
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/30—Manufacture with deposition of material
- F05D2230/31—Layer deposition
- F05D2230/312—Layer deposition by plasma spraying
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/50—Building or constructing in particular ways
- F05D2230/54—Building or constructing in particular ways by sheet metal manufacturing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/10—Metals, alloys or intermetallic compounds
- F05D2300/13—Refractory metals, i.e. Ti, V, Cr, Zr, Nb, Mo, Hf, Ta, W
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/10—Metals, alloys or intermetallic compounds
- F05D2300/13—Refractory metals, i.e. Ti, V, Cr, Zr, Nb, Mo, Hf, Ta, W
- F05D2300/131—Molybdenum
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/60—Properties or characteristics given to material by treatment or manufacturing
- F05D2300/603—Composites; e.g. fibre-reinforced
- F05D2300/6033—Ceramic matrix composites [CMC]
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28D—HEAT-EXCHANGE APPARATUS, NOT PROVIDED FOR IN ANOTHER SUBCLASS, IN WHICH THE HEAT-EXCHANGE MEDIA DO NOT COME INTO DIRECT CONTACT
- F28D21/00—Heat-exchange apparatus not covered by any of the groups F28D1/00 - F28D20/00
- F28D2021/0019—Other heat exchangers for particular applications; Heat exchange systems not otherwise provided for
- F28D2021/0077—Other heat exchangers for particular applications; Heat exchange systems not otherwise provided for for tempering, e.g. with cooling or heating circuits for temperature control of elements
- F28D2021/0078—Other heat exchangers for particular applications; Heat exchange systems not otherwise provided for for tempering, e.g. with cooling or heating circuits for temperature control of elements in the form of cooling walls
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E30/00—Energy generation of nuclear origin
- Y02E30/10—Nuclear fusion reactors
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Ceramic Engineering (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
- Ceramic Products (AREA)
- Laminated Bodies (AREA)
Abstract
【課題】パネルの内部通路内を流れる流体に対して効率的で、耐久性のある漏れを示さない熱構造複合材料を用いた能動冷却パネルの製造方法を提供する。
【解決手段】金属コーティングが、流路23を形成する凹みが在る第1の熱構造複合材料部品20の内側面と、第1の部品の内側面に対して適用するための第2の熱構造複合材料部品10の内側面にも形成され、この第1及び第2の部品は、熱間圧縮、特には、熱間等静圧圧縮により前記内側面同士を向き合わせて結合することにより共に組立てられ、これにより一体化された流体流路を有する熱構造複合材料冷却パネルを得る。本発明は、航空機エンジンにおける燃焼室またはロケットエンジンの分岐部分、あるいは、核融合反応器におけるプラズマ閉込めチャンバの壁のような熱交換器壁を作製するために適用することができる。
【選択図】図1
【解決手段】金属コーティングが、流路23を形成する凹みが在る第1の熱構造複合材料部品20の内側面と、第1の部品の内側面に対して適用するための第2の熱構造複合材料部品10の内側面にも形成され、この第1及び第2の部品は、熱間圧縮、特には、熱間等静圧圧縮により前記内側面同士を向き合わせて結合することにより共に組立てられ、これにより一体化された流体流路を有する熱構造複合材料冷却パネルを得る。本発明は、航空機エンジンにおける燃焼室またはロケットエンジンの分岐部分、あるいは、核融合反応器におけるプラズマ閉込めチャンバの壁のような熱交換器壁を作製するために適用することができる。
【選択図】図1
Description
本発明は、熱構造複合材料を使った能動冷却パネルの製造に関する。
本発明の背景
用語「能動冷却パネル(active cooling panel)」は、本明細書中においては、このパネルが高温あるいは高熱流束に曝されることにより受ける熱を取り去る目的で、この中を通過する冷却流体を有するパネルを意味するものとして使用される。
用語「能動冷却パネル(active cooling panel)」は、本明細書中においては、このパネルが高温あるいは高熱流束に曝されることにより受ける熱を取り去る目的で、この中を通過する冷却流体を有するパネルを意味するものとして使用される。
用語「熱構造複合材料(thermostructural composite material)」は、本明細書中においては、複合材料を構造要素の構成のために好適なものとする機械的性質を有し、高温でのこれらの機械的性質を一定に保つ能力を有する複合材料を意味するものとして使用される。熱構造複合材料は、典型的には、炭素の基質(matrix)により高密度化された炭素繊維からなる補強構造を含む炭素−炭素(C/C)型複合材料、及び、セラミック基質により高密度化された耐火繊維(特には、炭素繊維またはセラミック繊維)の補強構造を含むセラミック基質複合(CMC)材料である。
本発明の用途は、特には、航空機エンジン内の燃焼室の壁、この壁はチャンバに注入される燃料により構成することができる冷却流体を伝達する、あるいは、同じく流体により冷却されるロケットエンジンの分岐部分(diversing portion)のための壁、この流体はこのロケットエンジンの燃焼室に注入される燃料成分とすることができる、あるいは、実際には、核融合反応器内のプラズマ閉込めチャンバの壁を構成することにある。このような適用において、このパネルは、高温または高熱流束に曝されるその面と、これが伝達する流体との間の熱交換器として働く。
そのような熱交換器壁において、熱構造複合材料からなる能動冷却パネルの使用は、そのような熱交換器を含むシステムの運転をより高温にまで広げることを可能にし、及び/または、そのようなシステムの寿命を延ばすことを可能にする。運転温度を上昇させることは、性能、特には、航空機または宇宙船エンジンにおける燃焼室あるいはノズルの効率を増加させることを可能にすることができ、また、航空機エンジンにより放出される汚染の量を低減させることもできる。
熱構造複合材料を使った部品(part)を作製する際には、一般的には、作製されるべき部品の形状に近い形状に調製された多孔質繊維プレフォームが必要であり、その後、このプレフォームは高密度化される。
高密度化は、液体技術あるいはガス技術により実行することができる。液体高密度化は、基質材料の前駆体である液体をプレフォームに含浸させることにあり、この前駆体は一般的には樹脂であり、さらに、通常は熱処理により、この前駆体を変態させることにある。ガス技術あるいは化学蒸気溶浸(chemical vapor infiltration)(CVI)は、囲いの中にプレフォームを配置し、反応ガスをこの囲いの中に入れることにあり、このガスは、圧力及び温度の限定された条件下でプレフォームの気孔の中に拡散し、このガスの1またはそれ以上の成分が分解あるいは共に反応することにより、この中に固体堆積物を形成する。両技術共に、液体またはCVIを用いることがよく知られており、例えば、液体に続いてCVIを用いてプレフォームの予備的高密度化(predensification)あるいは圧密化(consolidation)を実施することにより、これらを併用することができる。
用いられる高密度化方法がどれであっても、熱構造複合材料は、残留する多孔性を示すため、内部の流体−伝達通路を有する冷却パネルを形成する際に、それだけで使用するためには不適当であり、これはそのような通路の壁は漏れが生ずるためである。
多くの解決法が、この困難を克服し、流れる流体を用いた能動冷却を多孔性の耐火材料の使用と併用させることを可能にするために提案されてきた。
第1の解決法は、高温に曝される側に黒鉛からなる前面プレートを有し、さらに、この中に作製された冷却流体を伝達するための流路を有する金属、特には鋼からなる背面プレートを有するパネルを作製することにある。この2つのプレートは、ろう付けにより共に組み立てられ、鋼及び黒鉛の異なる熱膨脹率を調整するために間に挿入される金属の層を有する。固体金属の存在は、冷却パネルの質量の点で不利になる。加えて、黒鉛プレート及び金属プレートの中を熱がこれに沿って伝わる行路の長さは、露出した面を冷却する能力に制限を与える。
もう一つの解決法は、熱構造複合材料のブロック内に通路を形成し、例えば、銅からなる金属裏地をろう付けすることにより通路漏れのないことが保証された壁を作製することにある。
さらなる他の解決法は、熱構造複合材料を使った2つのプレートを作製することにあり、このプレートのうちの1つは、他のプレートに対面する面と結合される面に機械加工された流路があり、この組立てはろう付けにより実施される。
第2及び第3の解決法は、質量及び熱流行路長さの短縮の点では満足できるものであったが、非常に高温への繰り返される露出に続く金属裏地またはろう付けクラッキングが原因である漏出問題を生じることがある。
本発明の目的及び要旨
本発明の目的は、パネルの内部通路内を流れる流体に対して効率的で、耐久性のある漏れを示さない熱構造複合材料を使った能動冷却パネルの製造方法を提供することにある。
本発明の目的は、パネルの内部通路内を流れる流体に対して効率的で、耐久性のある漏れを示さない熱構造複合材料を使った能動冷却パネルの製造方法を提供することにある。
本発明の目的は、流路を形成する凹みが在る内側面を有する熱構造複合材料の第1の部品を供給すること、第1の部品の前記面上に金属コーティングを形成すること、第1の部品の前記内側面への適用のための内側面を有する熱構造複合材料の第2の部品を供給すること、第2の部品の前記内側面上に金属コーティングを形成すること、及び、これらの前記内側面同士を向き合わせて結合することにより第1及び第2の部品を共に組立てること、これにより一体化された流体流路を有する熱構造複合材料の冷却パネルを得ることからなる工程を含むタイプの方法により達成され、この方法において、本発明に従えば、これらの部品は、熱間圧縮によりこれらの前記内側面同士を向き合わせて結合することにより共に組立てられる。
結合は、これらの部品を熱間等静圧圧縮(hot isostatic pressing)するか、またはホットプレス中に加圧すること(pressing)により実行することができる。
この種の結合は、ろう付けに必要とされるような液体の使用の回避の利点を示し、必要とされる温度は、ろう付けに必要とされるよりも低い。このように、金属コーティングの連続性は、より良好に保護される。
この方法の実行において、熱間圧縮による結合には、第1及び第2の部品の前記内側面上に形成される金属コーティングの少なくとも一部の使用がなされ、金属コーティングは、封止の提供及び結合の提供の両方に役立つ。
変形例において、あるいはこれに加えて、熱間圧縮による結合のために、共に組立てられる部品の少なくとも一方の内側面の上で、適した場所に、より良好な封止を保証するために、金属コーティングが設けられたこれらの部品の前記内側面の間に金属箔が挿入される。
この方法の特別な実行においては、金属コーティングは、第1の堆積層及び第2の重ね合わせ堆積層(superposed deposit)を形成することにより形成され、この第1の堆積層は、熱構造複合材料の成分と第2の堆積層との間の反応バリアを形成する機能、及び/または、膨張を調整する(matching)機能を有し、第2の堆積層は、熱間圧縮による部品の間の結合に寄与する。
第1の堆積層は、レニウム、モリブデン、タングステン、ニオブ及びタンタルから選択することができる。共に組立てられるこれらの部品が、シリコンを含む複合材料から作製されるときには、第1の堆積層は、好ましくはレニウムからなる。
熱間圧縮による結合を可能にする金属層の金属は、ニッケル、銅、鉄、およびこれらのうちの少なくとも1またはそれ以上の合金から選択することができる。ニッケルまたはニッケル合金を使用することが好ましい。
金属コーティングは、好都合には、少なくとも一部が物理蒸着あるいはプラズマスパッタリングにより形成される。
この方法のもう一つの特別な実行においては、これらの部品の前記内側面に、金属箔を用いた熱間等静圧圧縮により金属コーティングが提供される。
その後、第1の部品に、第1の部品の内側面内の凹みの形状に整合するように予め形作られた金属箔を組み合わせることができる。
金属コーティングを形成するこの箔は、ニオブ、モリブデン、タングステン及びタンタルから選択される金属からなるようにすることができる。
本発明の有利な特徴に従えば、共に組立てられるこれらの部品の前記内側面上に金属コーティングを形成する前に、少なくとも1つの前記内側面上の熱構造複合材料の表面多孔性を減少させるための処理が行われる。
この多孔性における減少は、部品の少なくとも1つの前記内側面の表面に懸濁液をつけ、この懸濁液は溶液中にセラミック粉末及びセラミック材料前駆体を含み、さらに、この前駆体をセラミック材料に変態させることにより達成することができる。
このセラミック材料前駆体は、熱処理によりセラミックへと変態する前に架橋されるポリマーとすることができる。
セラミック材料前駆体が変態した後で、金属コーティングが形成される前に、共に組立てられるこれらの部品の前記内側面上に、これらの表面上にセラミックの薄く、連続的な層を形成するように、化学蒸気溶浸または化学蒸着によりセラミックを堆積させることができる。
本発明は、以下に与えられる本発明を限定するものではない記載及び付随の図面を読むことにより、より理解することができるであろう。
本発明の実行の詳細な記載
この方法の第1の工程は、熱構造複合材料で作製された2つの部品を提供することにあり、この2つの部品を共に組立てることにより冷却パネルを構築することができるように、このうちの少なくとも一方は、流路を構成するための凹みが形成された面を有する。
この方法の第1の工程は、熱構造複合材料で作製された2つの部品を提供することにあり、この2つの部品を共に組立てることにより冷却パネルを構築することができるように、このうちの少なくとも一方は、流路を構成するための凹みが形成された面を有する。
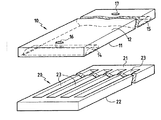
図1は、プレートの形態にある2つのそのような部品10及び部品20を示している。この部品10及び部品20は、合わせて組立てられる内側面11,21、及び、それらの内側面に対して反対側の外側面12,22がある。
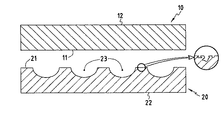
この例示においては、実質的に半円形の断面の流路23を形成する凹みが、部品20の内側面21に形成され、一方、部品10の内側面11は、いずれのそのような凹みも有してはいない。
変形例においては、この凹みが、好都合には、2つの向かい合う凹みを併合することにより各流路を構築することができるように見当を合わせて位置する区域に、内側面11及び内側面21の両方に形成されてもよい。
この流路が一方の形成品にのみ形成されるときには、冷却パネルの使用時に、その外側面が熱流束に曝される方の部品にこれらを形成することが好ましく、これは、前記曝される面と流路を流れる冷却流体との間の熱流行路の長さを短縮できるようにするためである。
この例示においては、流路23は、部品20の長さの大部分にわたって広がっており、それらの末端は、部品10の内側面11に形成された凹み14,15により形成されるマニホールドへと開口している。マニホールド及び部品10の外側表面12へと開口している穴16,17は、マニホールドを冷却流体を供給あるいは除去するための管路と連通させる、あるいは、カップリングを介して隣接する類似の冷却パネルと連通させることができる。部品10は、壁厚さの過剰な局部的減少を避けることができるように、凹み14,15を超えた厚みであるとよい。
このマニホールドも同様に、部品10及び部品20の両方の内側面11及び内側面21に形成された凹みを併せることにより形成することができる。
変形例においては、流路23は、部品20の末端壁へと開口している少なくとも1つの末端をそれぞれ有することができる。冷却パネルが形成された後に、流路の開口末端を、カップリングを介してこのパネルの外側に配置されたマニホールドまたは隣接するパネルにおける類似の流路のいずれかに連結させることができる。
この図面では、4本の流路23のみが示されているが、流路の数をより多くすることができる。
部品10及び部品20は、一般的には、矩形の平行配管(paralellepipeds)の形態とすることができ、あるいは、これらは湾曲していてもよく、冷却パネルに対して望まれている最終的な形状に依存する。
この部品は、C/CまたはCMC熱構造複合材料から作製される。非常に高温の適用に対しては、特に酸化媒体においては、CMCの使用が好ましく、典型的には、SiC基質または少なくとも外側相(outer phase)がSiCから作製された基質を伴なう炭化シリコン(SiC)繊維または炭素繊維により補強された複合材料が好ましい。この流路及びマニホールドは、機械加工により形成することができる。
使用される熱構造複合材料がどのようなものであっても、残留する多孔性、特には、図2に非常に概略的に示されているような表面多孔性が存在する。
このため、これらの部品を共に組立てる前に、内側表面を漏れがないようにすることが有効である。
そのような封止を行う前に、共に組立てられるこれらの部品の内側面の表面多孔性を減少させることが好都合である。この多孔性の減少は、封止に対する要求が他方の内側面に対するものよりも厳しくない範囲においては、内側面のうちの一方にのみ行えばよい。これは、使用される冷却流体が燃料であり、燃焼室側を通りぬける漏出がある程度まで許容され得るときには、燃焼室壁のための能動冷却パネルに適用することができる。
多孔性の減少は、一方または両方の部品の内側面に懸濁液を適用することを含むことができ、この懸濁液は、溶液中でセラミック粉末及びセラミック前駆体の形態にある固体充填材を含有し、このセラミック材料前駆体は、その後変態される。この前駆体は、熱処理により架橋され、その後、セラミックへと変態するポリマーとすることができる。例としては、前駆体として、SiCのための前駆体を構成するポリカルボシラン(polycarbosilane)(PCS)またはポリチタノカルボシラン(polytitanocarbosilane)(PTCS)を使用することができ、これは、例えば、キシレンといった溶媒における溶液中に入れられる。セラミック粉末は、表面孔が効率的に塞がれることを確実にするために寄与する。例えば、SiC粉末を使用することができる。
液体成分は、ハケやスプレーガンを用いて適用することができ、溶媒の量は、適用を容易にし、液体成分が表面孔へと染み込むのを促進させるように選択される。
液体成分が適用され、溶媒を除去することにより乾燥された後に、前駆体ポリマーは架橋され、その後セラミックへと変態される。例えば、PCSを使用するときには、架橋は、約350℃まで温度を上げることにより実行することができ、セラミック化(ceramization)は、約900℃まで温度を上げることにより実行することができる。
セラミック化の後、部品を初めの形状に戻すためにこの表面を削ることができる。
図3の詳細図は、非常に概略的に、どのようにセラミック化の残留物及びセラミック粉末を含む材料31が孔を塞ぐかを示している。
また好都合には、この孔は、化学蒸気溶浸により、例えばSiCといったセラミックの堆積物を形成することによりさらに塞ぐことができ、これにより、均一で、連続的なコーティング32を得て、複合材料に固定させることができる(図3)。表面多孔性の減少に加えて、そのような連続的なコーティングは、引き続き形成される金属堆積層と、複合材料の成分、特には、繊維が炭素繊維であるときにはその補強繊維との間のいかなる相互作用をも抑制することができる反応バリアを構成することができる。
セラミック粉末及びセラミック前駆体ポリマーを含有する懸濁液を付着させ、この前駆体をセラミックに変態させ、削り、その後、CVIによりセラミックコーティングを形成することにより孔を塞ぐ方法が、本願出願人の名前で、「熱構造複合材料部品のための表面処理方法、及び、熱構造複合材料部品のろう付けのためのその応用(A method of surface treatment for a thermostructural composite material part, and its application to brazing thermostructural composite material parts)」という表題の特許出願に記述されていることを述べなければならない。
この表面多孔性が前述したように塞がれた後に、そのような充塞が実行されたところである部品の内側面上に、金属コーティングが形成される。
この金属コーティングは、特には、封止を提供するために役立つ。好都合には、これは部品間の結合にも寄与する。
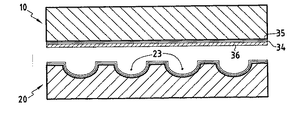
この方法の第1の実施において、この金属コーティングは、好都合には、下地層材料との化学反応に対する障壁を提供する機能、及び/または、熱膨張を調整する機能を有する金属の第1の層34、及び、熱間圧縮により結合される能力を有する第2の金属層35を含む(図4)。
第2の層は、ニッケル、銅、鉄、またはこれらの少なくとも1つの合金から選択される金属とすることができる。ニッケル(Ni)またはニッケル合金は、優れた熱伝導性、熱間圧縮による結合のための優れた適応力、及び、結合が熱間圧縮により実行されている間の液体状態へのいかなる変化(passage)をも回避する高い融解温度の利点を示す。
第1の層は、レニウム、モリブデン、タングステン、ニオブ及びタンタルから選択される金属とすることができる。SiC基質、及び、炭素繊維補強材またはSiC繊維補強材を有する熱構造複合材料については、及び/または、SiCコーティングがすでに形成されているときには、レニウムがSiCと反応しないという利点を示す。またこれは、優れた延性を示し、高い融解温度も有するため、これにより、引き続く熱間圧縮下での結合の間に液体状態になることを回避する。レニウムはまた、SiCとNiとの間の中間である膨張率も有することから、第2の金属層が少なくとも部分的にNiにより構成されるときに、機械的な調整層(matching layer)を構成することもできる。
第1及び第2の金属層は、連続して堆積される。物理蒸着タイプまたはプラズマスパッタリングタイプの既知の堆積方法を使用することができる。
熱間圧縮によりこれらの部品を共に結合する前に、金属箔36(図5)をこれらの部品の向かい合う内側面の間に挿入することができる。この例示においては、金属箔は、漏れ止め金属コーティングが提供される部品10の内側面に対して適用されている。好ましくは箔36は、例えばNiといった金属コーティングの封止用第2の金属層と同じ材料から作製される。
例えば、0.05ミリメートル(mm)から0.2mmまでの範囲にある厚さの箔36の存在は、絶対的な封止が望まれている場合の部品10の内側面11の優れた漏れ止めを保証する。これは、冷却パネルが冷却流体として働く燃料を伝達する燃焼室壁パネルであり、部品10がパネルの後側部分である、すなわち、燃焼室から遠く離れた部分である場合になされ得る。
これらの部品は、おそらくこの箔36がしかるべき場所に配置された後に、熱間圧縮により共に結合される。
熱間等静圧圧縮(HIP)組立て方法またはホットプレス中にこれらの部品を合わせて加圧する方法のような既知の方法を使用することができる。
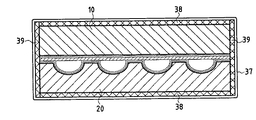
熱間等静圧圧縮を用いる結合は、共に組立てられるこれらの部品を、これらの部品を漏れ止めカバー37の中に入れる際に、囲いの中に互いに向かい合わせて配置することにより実行される(図6)。その後、実質的に均一な方法で、この囲いの内側の温度及び圧力を上げる。結合は、金属コーティングの第2の金属層の間、あるいは、箔が挿入されるようなときにはコーティングと金属箔との間の互いによく混じり合う金属により達成される。これらの部品を入れる漏れ止めカバーは、例えば、ニオブ箔、または、ニッケル、鉄もしくはこれらの合金から作製される箔のような金属箔37により構成される。このカバーは、既知の方法でこの箔を溶接することにより封止することができ、この箔自体は、多数の合わせて溶接された部分から構築することができる。熱間等静圧圧縮が原因で、金属箔37が前記表層中に埋没し、前記表層上の箔の金属の存在が、結果として生じる冷却パネルに対して有害なものとなるのを避けるように、黒鉛プレート38,39のような成形型要素(tooling element)が、箔37と部品10,20の外側表面との間に挿入されてもよい。
ホットプレス中にこれらの部品を加圧することによりこれらを共に結合することは、共に組立てられるこれらの部品の温度を上げ、圧縮中にこれらの外側面に働く圧力により一方を他方に対して加圧することにある。
熱間圧縮による結合に対して使用される圧力は、例えば、80メガパスカル(MPa)から120MPaまでの範囲にある。温度は、部品間の結合のために使用される金属層の性質との相関関係である。これは、前記金属層の金属の融解温度よりも低ければよく、典型的には、融解温度の60%から80%までの範囲にある。
接触している金属層がニッケルからなる場合には、この温度は、さらに特には、熱間等静圧圧縮に対しても、ホットプレス中に部品を加圧することによる結合に対しても、900℃から1100℃までの範囲にあるように選択される。
図7は、結果として作製される冷却パネル40を示している。熱間圧縮により結合されなかった領域において、部品10の内側面が完全に漏れを生じないことを保証するために箔36が有効であることを観察することができる。
結合が熱間圧縮により行われている間に、金属コーティングが液体状態に変化しないため、流路23の壁の上も含めて、これらの金属コーティングはこれらの連続性を維持する。
この方法の第2の実施においては、部品10及び部品20の内側面には、おそらくは前述した方法で表面孔が塞がれた後に、熱間等静圧圧縮により金属コーティングが提供される。
この目的で、図8に示されているように、部品10及び部品20は、内側表面11,21上の金属コーティングを形成するために選択された金属から作製されたそれぞれの漏れ止め金属カバー42,44に入れられている。非常に厚みの小さい、典型的には、0.1mmから0.5mmまでの範囲にある箔にされるのに好適な金属が使用される。この金属もまた、溶接に好適でなければならず、これは、部品を封止された様式(sealed manner)に入れることができるようにするためにであり、熱間等静圧圧縮による結合を容易にするのに役立つように延性がなければならない。冷却パネルは通常、高温の適用における使用に対するものであるため、耐火金属、例えば、ニオブ、モリブデン、タングステン、タンタル及びレニウムから選択される金属を選択することが好ましい。
所望により、金属コーティングの形成を内側面11,21に限定するために、部品10及び部品20の外側にある他の表面には、前記外側にある他の表面とカバー42,44との間に挿入される黒鉛プレート45,46,47,48のような成形型要素が提供されてもよい。
このように包まれた部品10,20は、熱間等静圧圧縮により内側面11,21と金属箔の向かい合う部分とを共に結合するように、進行的に、圧力及び温度が上げられるところである囲いの中に収容される。上述したように、使用される圧力は、例えば、80MPaから120MPaまでの範囲にあり、温度は、例えば、カバー42,44の金属の融解温度の60%から80%までの範囲にある。
熱間等静圧圧縮の間に、カバー44の箔は、流路23の形状に適合するように変形する。これは、流路23の壁へと組立てられる区域におけるこの箔の厚みの減少を導く。この箔の厚みの減少を回避するため、及び、流路23の縁により形成される隅角部での応力の発生の可能性を回避するために、部品20の内側面21に向かって配置されるカバー44の部分を、流路23の凹みに合うように予備成形された箔により構成することができる。
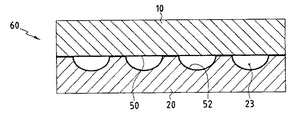
このように、内側面上に金属コーティング50,52が提供された部品10,20が、それらの内側面同士を向き合わせて結合させることにより共に組立てられる。
結合は、熱間等静圧圧縮により行うことができる。この手順は、図6を参照して上述したようにすることができ、ここでは、金属カバー54(図9)の中で、例えば、ニオブ、または、ニッケル、鉄もしくはこれらの合金から作製された箔に包まれた部品のうちの一方をもう一方と向い合わせて配置する。黒鉛プレート55,56のような成形型要素を、部品10,20の外側表面とカバー54との間に挿入してもよい。
例えば、ニオブといった金属箔を、図6のように金属コーティング50,52の間に挿入してもよい。
変形例においては、結合は、ホットプレス中に互いに向かってこれらの部品を加圧することにより行うことができる。
熱間等静圧圧縮またはホットプレス中の加圧のために使用される圧力及び温度は、上述したようにすることができる。
図10は、結果として作製される冷却パネル60を示しており、ここでは、金属コーティング50,52が、流路を漏れ止めすること及びこれらの部品を共に結合することに寄与している。
[実施例]
図1に示されているものと同種の部品10及び部品20をC/SiC熱構造複合材料から作製した。ここで、流路及びマニホールドは機械加工により形成した。
図1に示されているものと同種の部品10及び部品20をC/SiC熱構造複合材料から作製した。ここで、流路及びマニホールドは機械加工により形成した。
キシレンにおけるPCS溶液中に約9ミクロン(μm)と同等の平均粒子サイズのSiC粉末を含有する混合物をこの上にはけ塗りすることにより部品の内側表面の多孔性を減少させた。空気中の乾燥の後、PCSを約350℃で架橋し、その後、約900℃まで温度を上げることによりSiCに変態させた。その後、約100μmの厚みを有するSiCの薄いコーティングを化学蒸気溶浸により堆積させ、これらの部品の内側面にわたってだけでなく、部品10,20のそれぞれの外側表面全体にわたってコーティングを形成した。SiC粉末に付随してPCSのセラミック化の残留物を併用することにより、SiCコーティングは多孔性の効果的な減少の達成に寄与する。
レニウムの金属堆積層およびその後のニッケルの金属堆積層を、部品の内側表面上に物理蒸着により連続して形成した。各金属堆積層は、約50μmの厚みとした。
これらの部品を熱間等静圧圧縮により共に結合した。この目的のために、これらの部品を、これらの内側面を接触させて配置し、部品の外側表面とニオブ箔との間に挿入される黒鉛のプレートと共に0.5mmと同等の厚みのニオブ箔で包んだ。
熱間等静圧圧縮を約90MPaの圧力で、かつ約1000℃の温度で行った。
試験を行ったところ、流路壁の非常に優れた漏れ止め及び部品の間の優れた品質の結合が証明され、この結合の破壊強さは、せん断においては約70MPaであり、引張りにおいては30MPaであった。
10,20…部品、11,21…内側面、12,22…外側面、
14,15…凹み、16,17…穴、
23…流路、
31…材料、32…コーティング、34…金属の第1の層、35…第2の金属層、
36…金属箔、37…漏れ止めカバー(金属箔)、
38,39,45,46,47,48,55,56…黒鉛プレート、
40…冷却パネル、42,44…漏れ止め金属カバー、
50,52…金属コーティング、54…金属カバー、
60…冷却パネル。
14,15…凹み、16,17…穴、
23…流路、
31…材料、32…コーティング、34…金属の第1の層、35…第2の金属層、
36…金属箔、37…漏れ止めカバー(金属箔)、
38,39,45,46,47,48,55,56…黒鉛プレート、
40…冷却パネル、42,44…漏れ止め金属カバー、
50,52…金属コーティング、54…金属カバー、
60…冷却パネル。
Claims (21)
- 流路を形成する凹みが在る内側面を有する熱構造複合材料の第1の部品を供給すること、前記第1の部品の前記内側面上に金属コーティングを形成すること、前記第1の部品の前記内側面上への適用のための内側面を有する熱構造複合材料の第2の部品を供給すること、前記第2の部品の前記内側面上に金属コーティングを形成すること、及び、前記第1及び第2の部品の前記内側面同士を向き合わせて結合することにより前記第1及び第2の部品を共に組立てること、これにより一体化された流体流路を有する熱構造複合材料の冷却パネルを得ることからなる工程を有し、
前記第1及び第2の部品が、熱間圧縮により前記第1及び第2の部品の前記内側面同士を向き合わせて結合することにより共に組立てられることを特徴とする能動冷却パネルの製造方法。 - 前記結合が、熱間等静圧圧縮により実行されることを特徴とする請求項1記載の方法。
- 前記結合が、ホットプレス中に前記第1及び第2の部品を加圧することにより実行されることを特徴とする請求項1記載の方法。
- 熱間圧縮による前記結合が、前記第1及び第2の部品の前記内側面上に形成された前記金属コーティングの少なくとも一部を用いてなされることを特徴とする請求項1ないし3のうちのいずれか1項記載の方法。
- 熱間圧縮による前記結合のために、金属コーティングが設けられた前記第1及び第2の部品の前記内側面の間に金属箔が挿入されることを特徴とする請求項1ないし4のうちのいずれか1項記載の方法。
- 前記金属コーティングが、第1の堆積層及び第2の重ね合わせ堆積層を形成することにより形成され、前記第1の堆積層は、前記熱構造複合材料の成分と前記第2の重ね合わせ堆積層との間の反応バリアを形成する機能、及び/または、熱膨張を調整する機能を有し、前記第2の重ね合わせ堆積層は、熱間圧縮による前記部品間の結合に寄与することを特徴とする請求項1ないし5のうちのいずれか1項記載の方法。
- 前記第1の堆積層が、レニウム、モリブデン、タングステン、ニオブ及びタンタルから選択されることを特徴とする請求項6記載の方法。
- 共に組立てられる前記第1及び第2の部品が、シリコンを含む複合材料から作製され、前記第1の堆積層が、レニウムからなることを特徴とする請求項6記載の方法。
- 熱間圧縮により結合することを可能にする前記金属層の前記金属が、ニッケル、銅、鉄、及びこれらのうちの少なくとも1またはそれ以上の合金から選択されることを特徴とする請求項4ないし8のうちのいずれか1項記載の方法。
- 熱間圧縮により結合することを可能にする前記金属が、ニッケル及びニッケル基合金から選択されることを特徴とする請求項4ないし8のうちのいずれか1項記載の方法。
- 前記金属コーティングが、少なくとも一部が物理蒸着により形成されることを特徴とする請求項1ないし10のうちのいずれか1項記載の方法。
- 前記金属コーティングが、少なくとも一部がプラズマスパッタリングにより形成されることを特徴とする請求項1ないし11のうちのいずれか1項記載の方法。
- 前記第1及び第2の部品の前記内側面に、金属箔を用いた熱間等静圧圧縮により前記金属コーティングが設けられることを特徴とする請求項1ないし5のうちのいずれか1項記載の方法。
- 前記第1の部品に、前記第1の部品の前記内側面の前記凹みに整合するように予め形作られた金属箔が組み合わせられることを特徴とする請求項13記載の方法。
- 前記金属コーティングを形成する前記金属箔が、ニオブ、モリブデン、タングステン、タンタル及びレニウムから選択される金属からなることを特徴とする請求項13または14のいずれか一方記載の方法。
- 共に組立てられる前記第1及び第2の部品の前記内側面上に前記金属コーティングを形成する前に、少なくとも一方の前記内側面上の前記熱構造複合材料の表面多孔性を減少させる処理が行われることを特徴とする請求項1ないし15のうちのいずれか1項記載の方法。
- 前記多孔性減少処理が、前記第1及び第2の部品の少なくとも一方の前記内側面に懸濁液をつけること、前記懸濁液は溶液中にセラミック粉末及びセラミック材料前駆体を含み、該前駆体をセラミック材料に変態させることを含むことを特徴とする請求項16記載の方法。
- 前記セラミック材料前駆体が、熱処理により架橋され、セラミックへと変態するポリマーであることを特徴とする請求項17記載の方法。
- 前記前駆体をセラミック材料へと変態させた後で、前記金属コーティングを形成する前に、セラミック堆積層が、共に組立てられる前記第1及び第2の部品の前記内側面上に化学蒸気溶浸または化学蒸着により作製されることを特徴とする請求項17または18のいずれか一方記載の方法。
- 共に組立てられる前記第1及び第2の部品が、セラミック基質複合材料から作製されることを特徴とする請求項1ないし19のうちのいずれか1項記載の方法。
- 共に組立てられる前記第1及び第2の部品が、セラミック基質材料から作製され、前記基質は、少なくとも一部が炭化シリコンにより構成されていることを特徴とする請求項20記載の方法。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0301040A FR2850741B1 (fr) | 2003-01-30 | 2003-01-30 | Procede de fabrication d'un panneau de refroidissement actif en materiau composite thermostructural |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004233044A true JP2004233044A (ja) | 2004-08-19 |
Family
ID=31726075
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004023406A Withdrawn JP2004233044A (ja) | 2003-01-30 | 2004-01-30 | 熱構造複合材料を使った能動冷却パネルの製造方法 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20050077341A1 (ja) |
| JP (1) | JP2004233044A (ja) |
| AT (1) | AT501341B1 (ja) |
| CA (1) | CA2456402A1 (ja) |
| DE (1) | DE102004004459A1 (ja) |
| FR (1) | FR2850741B1 (ja) |
| GB (1) | GB2399164B (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20180106111A (ko) * | 2017-03-17 | 2018-10-01 | 주식회사 교린 | 방열판 및 이를 포함하는 방열기 |
| US10605203B2 (en) | 2014-09-25 | 2020-03-31 | Patched Conics, LLC. | Device, system, and method for pressurizing and supplying fluid |
Families Citing this family (32)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2872072B1 (fr) * | 2004-06-24 | 2006-09-29 | Snecma Propulsion Solide Sa | Procede de brasage de pieces en materiau composite thermostructural siliciure |
| FR2879489B1 (fr) * | 2004-12-21 | 2007-01-26 | Commissariat Energie Atomique | Procede de realisation d'un element comportant des canaux de circulation de fluide |
| DE102007054071B4 (de) * | 2007-11-13 | 2010-06-10 | Eisfink Max Maier Gmbh & Co. Kg | Verbundmetallgegenstand und Verfahren zur Herstellung eines Verbundmetallgegenstands |
| FR2939430B1 (fr) * | 2008-12-04 | 2011-01-07 | Snecma Propulsion Solide | Procede pour le lissage de la surface d'une piece en materiau cmc |
| FR2949699B1 (fr) * | 2009-09-07 | 2011-09-30 | Commissariat Energie Atomique | Procede de fabrication d'un module a zone creuse, de preference pour la circulation de fluide |
| US8727203B2 (en) | 2010-09-16 | 2014-05-20 | Howmedica Osteonics Corp. | Methods for manufacturing porous orthopaedic implants |
| DE202011051021U1 (de) * | 2011-08-18 | 2012-11-20 | IGH Ingenieurbüro Gallatz & Hirsch GmbH | Konduktionstragkörper für ein Heiz- oder Kühlpaneel |
| US20130313307A1 (en) * | 2012-05-24 | 2013-11-28 | General Electric Company | Method for manufacturing a hot gas path component |
| EP2685200B1 (de) * | 2012-07-10 | 2015-01-07 | IGH Ingenieurbüro Gallatz & Hirsch GmbH | Konduktionstragkörper mit geschäumtem metallischen Kern und Verfahren zu dessen Herstellung |
| FR2996630B1 (fr) * | 2012-10-09 | 2014-12-19 | Commissariat Energie Atomique | Procede de realisation d'un echangeur de chaleur contenant un materiau a changement de phase, echangeur obtenu et utilisations aux hautes temperatures. |
| US10024572B1 (en) | 2012-12-20 | 2018-07-17 | Htp, Inc. | Heat exchanger |
| US9126279B2 (en) * | 2013-09-30 | 2015-09-08 | General Electric Company | Brazing method |
| DE102015110522B4 (de) * | 2015-06-30 | 2017-04-27 | Karlsruher Institut für Technologie | Verfahren zur Herstellung von Rohteilen mit innenliegenden Kanälen |
| US10520193B2 (en) * | 2015-10-28 | 2019-12-31 | General Electric Company | Cooling patch for hot gas path components |
| FR3081981B1 (fr) * | 2018-05-31 | 2020-07-03 | Valeo Systemes Thermiques | Echangeur de chaleur, procede de fabrication d'un tel echangeur et ensemble comprenant un tel echangeur et une batterie |
| US11643948B2 (en) | 2019-02-08 | 2023-05-09 | Raytheon Technologies Corporation | Internal cooling circuits for CMC and method of manufacture |
| US11578609B2 (en) | 2019-02-08 | 2023-02-14 | Raytheon Technologies Corporation | CMC component with integral cooling channels and method of manufacture |
| US11384028B2 (en) | 2019-05-03 | 2022-07-12 | Raytheon Technologies Corporation | Internal cooling circuits for CMC and method of manufacture |
| US11365635B2 (en) | 2019-05-17 | 2022-06-21 | Raytheon Technologies Corporation | CMC component with integral cooling channels and method of manufacture |
| US11460191B2 (en) | 2020-08-31 | 2022-10-04 | General Electric Company | Cooling insert for a turbomachine |
| US11994293B2 (en) | 2020-08-31 | 2024-05-28 | General Electric Company | Impingement cooling apparatus support structure and method of manufacture |
| US11994292B2 (en) | 2020-08-31 | 2024-05-28 | General Electric Company | Impingement cooling apparatus for turbomachine |
| US11614233B2 (en) | 2020-08-31 | 2023-03-28 | General Electric Company | Impingement panel support structure and method of manufacture |
| US11371702B2 (en) | 2020-08-31 | 2022-06-28 | General Electric Company | Impingement panel for a turbomachine |
| US11255545B1 (en) | 2020-10-26 | 2022-02-22 | General Electric Company | Integrated combustion nozzle having a unified head end |
| US11767766B1 (en) | 2022-07-29 | 2023-09-26 | General Electric Company | Turbomachine airfoil having impingement cooling passages |
| CN115751376B (zh) * | 2022-11-14 | 2024-11-29 | 北京航空航天大学 | 一种轴向曲线型的再生冷却通道 |
| GB2641536A (en) * | 2024-06-04 | 2025-12-10 | The Open Univ | Joining method |
| DE102025138919A1 (de) | 2024-09-26 | 2026-03-26 | MolAquaTech GmbH | Verfahren zur Bereitstellung von Kühlwasser für die Wärmeübertragung aus Reaktoren für die Fusionsforschung |
| US20260103994A1 (en) * | 2024-10-16 | 2026-04-16 | Rtx Corporation | Cmc component with cooling cavity cover plate |
| US12613034B1 (en) * | 2025-01-29 | 2026-04-28 | Rtx Corporation | Ceramic matrix composite component with corrugated wall |
| US20260217611A1 (en) * | 2025-01-30 | 2026-07-30 | Rtx Corporation | Laser etched ceramic-containing materials |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3853566A (en) * | 1972-12-21 | 1974-12-10 | Gen Electric | Hot pressed silicon carbide |
| JPS6041136B2 (ja) * | 1976-09-01 | 1985-09-14 | 財団法人特殊無機材料研究所 | シリコンカ−バイド繊維強化軽金属複合材料の製造方法 |
| DE3373792D1 (en) * | 1983-04-27 | 1987-10-29 | Bbc Brown Boveri & Cie | Method of joining metallic work pieces |
| US4790052A (en) * | 1983-12-28 | 1988-12-13 | Societe Europeenne De Propulsion | Process for manufacturing homogeneously needled three-dimensional structures of fibrous material |
| DE3416843A1 (de) * | 1984-05-07 | 1985-11-14 | Max-Planck-Gesellschaft zur Förderung der Wissenschaften e.V., 3400 Göttingen | Aktiv gekuehlter hitzeschild |
| JPH0659502B2 (ja) * | 1987-03-26 | 1994-08-10 | 宇宙科学研究所長 | ロケット用高圧燃焼器の燃焼室及びその製造方法 |
| FR2685655B1 (fr) * | 1991-12-31 | 1995-08-18 | Europ Propulsion | Procede de formation d'un passage etanche dans une piece en materiau composite refractaire, et application a la realisation d'une structure composite refractaire refroidie par circulation de fluide. |
| US6134785A (en) * | 1992-05-18 | 2000-10-24 | The Boeing Company | Method of fabricating an article of manufacture such as a heat exchanger |
| US5866079A (en) * | 1993-09-03 | 1999-02-02 | Ngk Insulators, Ltd. | Ceramic honeycomb catalytic converter |
| US5474635A (en) * | 1994-03-07 | 1995-12-12 | United Technologies Corporation | Joining non-coplanar panels and structures of fiber reinforced composites |
| DE69513014T2 (de) * | 1995-06-21 | 2000-06-29 | Volvo Aero Corp., Trollhaettan | Klappe für eine Schubdüse |
| US5822853A (en) * | 1996-06-24 | 1998-10-20 | General Electric Company | Method for making cylindrical structures with cooling channels |
| DE19730674A1 (de) * | 1997-07-17 | 1999-01-21 | Deutsch Zentr Luft & Raumfahrt | Brennkammer und Verfahren zur Herstellung einer Brennkammer |
| US6065284A (en) * | 1997-07-25 | 2000-05-23 | General Atomics | Refractory heat transfer module |
| DE19804232C2 (de) * | 1998-02-04 | 2000-06-29 | Daimler Chrysler Ag | Brennkammer für Hochleistungstriebwerke und Düsen |
| FR2785664B1 (fr) * | 1998-11-05 | 2001-02-02 | Snecma | Echangeur de chaleur en materiau composite et procede pour sa fabrication |
| US6929866B1 (en) * | 1998-11-16 | 2005-08-16 | Ultramet | Composite foam structures |
| US6620520B2 (en) * | 2000-12-29 | 2003-09-16 | Lam Research Corporation | Zirconia toughened ceramic components and coatings in semiconductor processing equipment and method of manufacture thereof |
| AT5079U1 (de) * | 2001-04-30 | 2002-03-25 | Plansee Ag | Verfahren zum fügen eines hochtemperaturwerkstoff-bauteilverbundes |
| US6755239B2 (en) * | 2001-06-11 | 2004-06-29 | Santoku America, Inc. | Centrifugal casting of titanium alloys with improved surface quality, structural integrity and mechanical properties in isotropic graphite molds under vacuum |
-
2003
- 2003-01-30 FR FR0301040A patent/FR2850741B1/fr not_active Expired - Fee Related
-
2004
- 2004-01-16 GB GB0400991A patent/GB2399164B/en not_active Expired - Fee Related
- 2004-01-27 US US10/765,426 patent/US20050077341A1/en not_active Abandoned
- 2004-01-28 DE DE102004004459A patent/DE102004004459A1/de not_active Withdrawn
- 2004-01-29 CA CA002456402A patent/CA2456402A1/en not_active Abandoned
- 2004-01-30 JP JP2004023406A patent/JP2004233044A/ja not_active Withdrawn
- 2004-01-30 AT AT0013504A patent/AT501341B1/de not_active IP Right Cessation
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10605203B2 (en) | 2014-09-25 | 2020-03-31 | Patched Conics, LLC. | Device, system, and method for pressurizing and supplying fluid |
| KR20180106111A (ko) * | 2017-03-17 | 2018-10-01 | 주식회사 교린 | 방열판 및 이를 포함하는 방열기 |
| KR101965262B1 (ko) * | 2017-03-17 | 2019-04-03 | 주식회사 교린 | 방열판 및 이를 포함하는 방열기 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20050077341A1 (en) | 2005-04-14 |
| FR2850741B1 (fr) | 2005-09-23 |
| CA2456402A1 (en) | 2004-07-30 |
| DE102004004459A1 (de) | 2005-01-20 |
| GB2399164B (en) | 2006-11-15 |
| FR2850741A1 (fr) | 2004-08-06 |
| AT501341A1 (de) | 2006-08-15 |
| AT501341B1 (de) | 2007-10-15 |
| GB2399164A (en) | 2004-09-08 |
| GB0400991D0 (en) | 2004-02-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20050077341A1 (en) | Method of manufacturing an active cooling panel out of thermostructural composite material | |
| US20040194941A1 (en) | Active cooling panel of thermostructural composite material and method for its manufacture | |
| CA2317707C (en) | Heat exchanger in composite material and method for making same | |
| JP4851125B2 (ja) | ケイ素系組成物で封止された複合材料部品をろう付けする方法 | |
| JP4903563B2 (ja) | 組成勾配のある熱構造複合材料構造体およびその製造のための方法 | |
| US6929866B1 (en) | Composite foam structures | |
| US5842342A (en) | Fiber reinforced ceramic matrix composite internal combustion engine intake/exhaust port liners | |
| US10502130B2 (en) | Composite thermal barrier coating | |
| US10190533B2 (en) | Internal combustion engine and method for coating internal combustion engine components | |
| JP5784913B2 (ja) | チューブ体および排ガスシステム | |
| JP5764506B2 (ja) | セラミックス多孔体−金属断熱材及びその製造方法 | |
| US20190107045A1 (en) | Multi-layer thermal barrier | |
| US20190194812A1 (en) | Gap-filling sealing layer of thermal barrier coating | |
| FR2782378A1 (fr) | Piece de structure comportant une partie en materiau composite thermostructural refroidie par circulation de fluide | |
| JP4874865B2 (ja) | ロケット構造体の構成部品の製造方法 | |
| CN111566073B (zh) | 具有由钼-碳化钛复合材料制成的接合层的陶瓷材料复合体、部件、燃气涡轮机和方法 | |
| JPH0459978A (ja) | 炭素系材料の耐酸化コーティング方法 | |
| Williams et al. | Composite foam structures | |
| CN118499128A (zh) | 一体陶瓷部件及其形成方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20070124 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20081003 |