JP2004237326A - 狭開先tig溶接装置 - Google Patents
狭開先tig溶接装置 Download PDFInfo
- Publication number
- JP2004237326A JP2004237326A JP2003029903A JP2003029903A JP2004237326A JP 2004237326 A JP2004237326 A JP 2004237326A JP 2003029903 A JP2003029903 A JP 2003029903A JP 2003029903 A JP2003029903 A JP 2003029903A JP 2004237326 A JP2004237326 A JP 2004237326A
- Authority
- JP
- Japan
- Prior art keywords
- narrow groove
- electrode
- tig welding
- eccentric
- wire
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000003466 welding Methods 0.000 title claims abstract description 60
- 239000011261 inert gas Substances 0.000 title claims description 8
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 title description 7
- 229910052721 tungsten Inorganic materials 0.000 title description 7
- 239000010937 tungsten Substances 0.000 title description 7
- 239000002184 metal Substances 0.000 claims abstract description 23
- 229910052751 metal Inorganic materials 0.000 claims abstract description 23
- 238000005304 joining Methods 0.000 claims abstract description 3
- 239000007789 gas Substances 0.000 claims description 26
- 238000002844 melting Methods 0.000 claims description 5
- 230000008018 melting Effects 0.000 claims description 5
- 238000004519 manufacturing process Methods 0.000 abstract description 8
- 238000010438 heat treatment Methods 0.000 abstract description 3
- 239000000155 melt Substances 0.000 abstract 1
- 150000002739 metals Chemical class 0.000 abstract 1
- 238000009941 weaving Methods 0.000 description 10
- 238000010586 diagram Methods 0.000 description 8
- 101100537937 Caenorhabditis elegans arc-1 gene Proteins 0.000 description 6
- 230000035515 penetration Effects 0.000 description 6
- 238000000034 method Methods 0.000 description 5
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 4
- 238000001816 cooling Methods 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 229910052786 argon Inorganic materials 0.000 description 2
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 2
- 239000007769 metal material Substances 0.000 description 2
- 239000001301 oxygen Substances 0.000 description 2
- 229910052760 oxygen Inorganic materials 0.000 description 2
- 230000003111 delayed effect Effects 0.000 description 1
- 239000001307 helium Substances 0.000 description 1
- 229910052734 helium Inorganic materials 0.000 description 1
- SWQJXJOGLNCZEY-UHFFFAOYSA-N helium atom Chemical compound [He] SWQJXJOGLNCZEY-UHFFFAOYSA-N 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 230000003252 repetitive effect Effects 0.000 description 1
Images




Landscapes
- Arc Welding In General (AREA)
Abstract
【解決手段】狭開先をもつ金属の接合溶接を行う狭開先TIG溶接装置において、電極が円錐形状の電極でなく偏芯形状の電極であり、当該偏芯形状の電極を狭開先の内で回転させワイヤを溶融させること。又、前記狭開先TIG溶接装置において、ワイヤが前記偏芯形状の電極の前方及び後方から送給されること。又、前記2つのワイヤにおいて、偏芯形状の電極の前方から送給されるワイヤが加熱され、後方から送給されるワイヤは予熱しないで送給され、さらに、偏芯形状の電極の前方から送給されるワイヤ及び後方から送給されるワイヤの両方のワイヤが加熱して送給されること。
【選択図】 図2
Description
【発明の属する技術分野】
本発明は非消耗式アーク溶接(TIG溶接)による各種金属材料のパイプ及び大型構造物の狭開先TIG溶接装置に関する。
【0002】
【従来の技術】
従来提案されている非消耗式アーク(TIG溶接)溶接法を利用して行う狭開先溶接においては、円錐形状の電極を屈曲させて、その電極を回転させる方法がある(例えば特許文献1,特許文献2),又円錐形状の電極をカムにて偏芯回転させる方法がある(例えば特許文献3)。
【0003】
[特許文献1]
特許公開平7−276051(発明の詳細な説明[0006])
[特許文献2]
特許公開平10−6011(発明の詳細な説明[0006])
[特許文献3]
特許公開平7−108379(発明の詳細な説明[0005])
【0004】
【発明が解決しようとする課題】
しかし、前記従来技術は、生産能力に問題があり、板厚が厚いほど不活性ガスの消費量が膨大となり生産コストの面で高価になるという問題点、さらにワイヤの供給方向が固定されることから溶接方向が決まることにより長手溶接において溶接ヘッドを戻す時間だけ生産性を落としている、という問題点があった。
【0005】
そこで、本発明は、生産能力を高め、生産コストを下げることの出来る狭開先TIG溶接装置を提供することを目的とする。
【0006】
【問題を解決するための手段】
前記目的を達成するため、本発明の狭開先TIG溶接装置は、
狭開先をもつ金属の接合溶接を行う狭開先TIG溶接装置において、電極が円錐形状の電極でなく偏芯形状の電極であり、当該偏芯形状の電極を狭開先の内で回転させワイヤを溶融させることからなる。
【0007】
又、前記狭開先TIG溶接装置において、ワイヤが前記偏芯形状の電極の前方及び後方から送給されることが好適である。
【0008】
又、前記2つのワイヤにおいて、偏芯形状の電極の前方から送給されるワイヤが加熱され、後方から送給されるワイヤは予熱しないで送給されることが好適である。
【0009】
又、前記2つのワイヤにおいて、偏芯形状の電極の前方から送給されるワイヤ及び後方から送給されるワイヤの両方のワイヤが加熱して送給されることが好適である。
【0010】
又、前記狭開先TIG溶接装置において、狭開先の巾と偏芯形状の電極径の大きさの組合せによって、偏芯形状の電極の回転角度が±45°〜±90°であることが好適である。
【0011】
又、前記狭開先TIG溶接装置において、偏芯形状の電極を左右に回転させる時に金属側壁の両端において、停止させると同時に流す電流と、反対方向に移動させる時に流す電流が異なった電流であることが好適である。
【0012】
さらに、前記狭開先TIG溶接装置において、偏芯形状の電極を保持するTIGトーチが偏芯形状の電極外径に対し同心円の内径が+1.0〜1.8mm大きく、かつ当該外径は18°〜22°の円錐形状のノズルを有し、さらにその外径側にもうひとつのガスノズルを持ち、その内側の円錐角度が12°〜16°であるTIGトーチ先端形状を有し、それぞれの空隙に流量の異なる不活性ガスを流すことが好適である。
【0013】
【発明の実施の形態】
以下本発明の実施の形態の一例を図面に基づいて説明する。
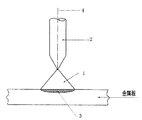
図1に示すようにTIG溶接において、アーク1を発生させるタングステン電極2の形状は40°前後の円錐形状である。
【0014】
しかし、この形状でタングステン電極2をタングステン電極の中心軸4で回転させるとアーク1は同じ位置にとどまる。即ち図1に示す溶融金属池3の位置にとどまるものである。
【0015】
そこで、狭開先溶接で両側金属材の間隔が6〜12mm程度と狭い溶接を行うためには両側金属壁を溶融させる必要がありアーク1を直接側壁に当てることが望まれる。
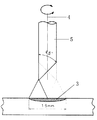
この問題を解決するために、図2に示すようにタングステン電極2を30°〜40°の角度で研磨し、溶接線に対して、90°の位置に先端を配置して溶接を行うとタングステン電極の中心軸4から8mm外側まで溶込みを得ることが出来る。
【0016】
本発明において、図2に示すように30°〜40°の角度で研磨したタングステン電極のことを偏芯形状の電極5という。
【0017】
図3A、図3Bは本発明における偏芯形状の電極の溶込み巾を示す図であり、図3Aは45°の角度で研磨した偏芯形状の電極において±90°、即ち180°回転反復させると16mm巾の溶込みを得ることが出来ることを示しており、図3Bは30°の角度で研磨した偏芯形状の電極において±90°、即ち180°回転反復させると14mm巾の溶込みを得ることが出来ることを示している。
【0018】
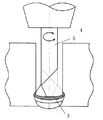
図4に示すように、この方式を利用開先巾8mmの狭開先の中で同じ180°回転反復ウィービングを行うと金属の両側側壁6,6’にアーク1を当てることができ十分なる溶込みを得ることができる。
【0019】
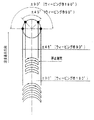
図5は偏芯形状の電極の回転によるウィービングの軌跡を示す図であり、この図5に示すように回転角度を変えることで円弧ウィービング巾の調整を行うこととなり開先巾及び溶接速度に応じて±45°(ウイービング巾90°)から±90°(ウイービング巾180°)にすることが有効である。
【0020】
図6A、図6Bは図5をさらに分かりやすく説明した図であり、図6Aは開先巾が狭い場合(6〜10mm)は±45°(ウイービング巾90°)にすることを示し、図6Bは開先巾が広い場合(12〜14mm)は±90°(ウイービング巾180°)にすることを示している。
【0021】
当然開先内をうめるために溶接ワイヤを供給することが必要であるが高速走行溶接を行うと金属溶融池が長くなり溶接金属冷却が遅れ表面外観がみだれる。そこで、これを補うため、図7に示すように進行方向後部から溶融池を冷却させるため前方のワイヤとは別の冷却ワイヤ8を挿入する方法を採用することで解決することができる。加えて、この冷却ワイヤ8を溶かして溶融金属を冷却させて高速走行溶接を行うだけでなく溶接金属の継手性能を改善することが可能である。
生産性を大幅に改善するために前方から供給されるワイヤ7を加熱することで溶着速度を大幅に改善することが可能である。
加えて両方からワイヤを供給するため溶接方向に関して往復で溶接が可能であり、従来の戻し時間を必要とせず、生産効率を大幅に改善することができる。そこで前後から送球されるワイヤ7,8はいずれも加熱して供給し溶着速度を向上させる方法も採用し生産性を向上させるものである。
【0022】
本発明では偏芯形状の電極5を回転反復して溶接するが両側で停止させることで両側の金属壁6,6’を溶融させるので溶込みを確保することは問題ないが円弧回転移動中の中央部に溶融金属用ワイヤ7が供給され溶着金属となる。この時溶融金属池3はワイヤ7を溶かすことで冷却され溶融金属池3の深さは浅くなり溶着速度を向上させることが難しい。そこで回転ウィービング両端部で停止している時に流す溶接電流と反復ウィービング移動中の場合は図8に示すような異なった溶接電流を流すことが要求される。
反復ウィービング中により高い電流を流し両端部停止中は若干低い電流を流すことが望まれる。即ち、両側停止時は側壁6,6’に直接アーク1が当たることで金属側壁6,6’を容易に溶かすことが出来るため低エネルギで充分である。
【0023】
ワイヤ供給量も電流と同じ傾向にあり円弧回転と同期して図7のように制御することが必要である。即ち、高い電流で溶融金属池3を十分溶かしておいて、金属の両側壁6,6’にアーク1が向いたときワイヤー7が十分に溶けるようにするものである。
図9に示すように、従来、狭開先溶接で板厚が厚い初期層の溶接を行う場合大気中から溶融金属を保護するため不活性ガス雰囲気にする必要があり、金属開先表面から多量(80〜100L/分)の不活性ガス(アルゴン又はヘリウム)を流す方法が採用されている。しかし、不活性ガスは大変高価であり溶接コストを上げる要因になっている。
【0024】
この問題を解決するために図10に示す構造のTIGトーチを採用することで解決した。
即ち、狭開先TIG溶接装置において、偏芯形状の電極5を保持するTIGトーチ9が偏芯形状の電極外径に対し同心円の内径が+1.0〜1.8mm(図中A)大きく、かつ当該外径は18°〜22°、最も好適には20°(図中・1)の円錐形状のガスノズルを有し、さらにその外径側にもうひとつのガスノズル11を持ち、その内側の円錐角度が12°〜16°、最も好適には14°(図中・2)であるTIGトーチ先端形状を有し、それぞれの空隙に流量の異なる不溶性ガスを流すことからなる構造である。
円錐形状のガスノズル10にはセンターガスが流れ、もうひとつのガスノズル11にはシールドガスが流れるようになっている。
【0025】
円錐形状のガスノズル10に流量5L/分、センターガスを流し、外側のガスノズル11に15L/分、シールドガスを流すと、円錐形状のガスノズル10の外側円錐角度・1ともうひとつのガスノズル11内面角度・2の組合せによってシールドガス(アルゴン)の吸引効果が発生し、狭開先溶接による厚板溶接の初期層部分の雰囲気酸素濃度を30PPM以下にすることが図10に示す測定結果から明確である。即ち、円錐形状のガスノズル10の巾が狭くなっているのでセンターガスの量が少なくても流速が早く、そのためシールドガスがセンターガスの流速に引っ張られてシールドガスが内側に引き込まれる(入ってくる)ということである。
この結果、従来80〜100L/分供給していた不活性ガスを1/5〜1/6に削減することができコストダウンへの効果は甚大である。
【0026】
【発明の効果】
本発明は以上の構成を有するので、狭開先TIG溶接において生産能力を高め、生産コストを下げることが出来るものである。
【図面の簡単な説明】
【図1】従来のTIG溶接の電極を示す図である。
【図2】本発明の偏芯形状の電極を示す図である。
【図3A】本発明の45°の角度で研磨した偏芯形状の電極の溶込み巾を示す図である。
【図3B】本発明の30°の角度で研磨した偏芯形状の電極の溶込み巾を示す図である。
【図4】本発明の狭開先内での偏芯形状の電極の回転を示す図である。
【図5】本発明の偏芯形状の電極の回転によるウィービングの軌跡を示す図である。
【図6A】本発明の開先巾が狭い場合を示す図である。
【図6B】本発明の開先巾が広い場合を示す図である。
【図7】本発明の冷却ワイヤを送入することを示す図である。
【図8】本発明の偏芯形状の電極の回転溶接制御システムを示す図である。
【図9】従来の狭開先溶接におけるガスシールドを示す図である。
【図10】本発明の狭開先溶接における2つの種類のガスシールドを示す図である。
【図11】本発明の酸素濃度測定値を示す図である。
【符号の説明】
1 アーク
2 タングステン電極
3 溶融金属池
4 中心軸
5 偏芯形状の電極
6,6’ 金属壁
7 前方からのワイヤ
8 後方からのワイヤ
9 TIGトーチ
10 円錐形状のガスノズル
11 もうひとつのガスノズル
Claims (7)
- 狭開先をもつ金属の接合溶接を行う狭開先TIG溶接装置において、電極が円錐形状の電極でなく偏芯形状の電極であり、当該偏芯形状の電極を狭開先の内で回転させワイヤを溶融させることを特徴とする狭開先TIG溶接装置。
- 前記狭開先TIG溶接装置において、ワイヤが前記偏芯形状の電極の前方及び後方から送給されることを特徴とする請求項1記載の狭開先TIG溶接装置。
- 前記2つのワイヤにおいて、偏芯形状の電極の前方から送給されるワイヤが加熱され、後方から送給されるワイヤは予熱しないで送給されることを特徴とする請求項2記載の狭開先TIG溶接装置。
- 前記2つのワイヤにおいて、偏芯形状の電極の前方から送給されるワイヤ及び後方から送給されるワイヤの両方のワイヤが加熱して送給されることを特徴とする請求項2記載の狭開先TIG溶接装置。
- 前記狭開先TIG溶接装置において、狭開先の巾と偏芯形状の電極径の大きさの組合せによって、偏芯形状の電極の回転角度が±45°〜±90°であることを特徴とする請求項1〜4のいずれかに記載の狭開先TIG溶接装置。
- 前記狭開先TIG溶接装置において、偏芯形状の電極を左右に回転させる時に金属側壁の両端において、停止させると同時に流す電流と、反対方向に移動させる時に流す電流が異なった電流であることを特徴とする請求項1〜5のいずれかに記載の狭開先TIG溶接装置。
- 前記狭開先TIG溶接装置において、偏芯形状の電極を保持するTIGトーチが偏芯形状の電極外径に対し同心円の内径が+1.0〜1.8mm大きく、かつ当該外径は18°〜22°の円錐形状のノズルを有し、さらにその外径側にもうひとつのガスノズルを持ち、その内側の円錐角度が12°〜16°であるTIGトーチ先端形状を有し、それぞれの空隙に流量の異なる不活性ガスを流すことを特徴とする請求項1〜6のいずれかに記載の狭開先TIG溶接装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003029903A JP2004237326A (ja) | 2003-02-06 | 2003-02-06 | 狭開先tig溶接装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003029903A JP2004237326A (ja) | 2003-02-06 | 2003-02-06 | 狭開先tig溶接装置 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007008672U Continuation JP3139345U (ja) | 2007-11-09 | 2007-11-09 | 狭開先tig溶接装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004237326A true JP2004237326A (ja) | 2004-08-26 |
| JP2004237326A5 JP2004237326A5 (ja) | 2005-06-30 |
Family
ID=32956950
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003029903A Pending JP2004237326A (ja) | 2003-02-06 | 2003-02-06 | 狭開先tig溶接装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004237326A (ja) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013035043A (ja) * | 2011-08-09 | 2013-02-21 | Mitsubishi Heavy Ind Ltd | 溶接方法及び溶接装置 |
| CN103415369A (zh) * | 2011-03-07 | 2013-11-27 | 株式会社神户制钢所 | 异种金属接合方法 |
| WO2014155180A3 (en) * | 2013-03-25 | 2014-12-11 | Lincoln Global, Inc. | Methods of and system for laser cladding with multiple heated consumables |
| US9085041B2 (en) | 2009-01-13 | 2015-07-21 | Lincoln Global, Inc. | Method and system to start and use combination filler wire feed and high intensity energy source for welding |
| KR101615918B1 (ko) * | 2015-04-07 | 2016-04-27 | 두산중공업 주식회사 | 더블헤드 용접기법 |
| US10086461B2 (en) | 2009-01-13 | 2018-10-02 | Lincoln Global, Inc. | Method and system to start and use combination filler wire feed and high intensity energy source for welding |
| CN108907414A (zh) * | 2018-09-28 | 2018-11-30 | 山东大学 | 一种高熔敷效率高焊接速度双钨极tig窄间隙焊接方法 |
| US10464168B2 (en) | 2014-01-24 | 2019-11-05 | Lincoln Global, Inc. | Method and system for additive manufacturing using high energy source and hot-wire |
| US11027362B2 (en) | 2017-12-19 | 2021-06-08 | Lincoln Global, Inc. | Systems and methods providing location feedback for additive manufacturing |
| CN119634902A (zh) * | 2024-12-09 | 2025-03-18 | 西安航天动力机械有限公司 | 一种高强钢锥形工件的热丝tig+埋弧复合焊接方法 |
-
2003
- 2003-02-06 JP JP2003029903A patent/JP2004237326A/ja active Pending
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9085041B2 (en) | 2009-01-13 | 2015-07-21 | Lincoln Global, Inc. | Method and system to start and use combination filler wire feed and high intensity energy source for welding |
| US10086461B2 (en) | 2009-01-13 | 2018-10-02 | Lincoln Global, Inc. | Method and system to start and use combination filler wire feed and high intensity energy source for welding |
| US9782850B2 (en) | 2009-01-13 | 2017-10-10 | Lincoln Global, Inc. | Method and system to start and use combination filler wire feed and high intensity energy source for welding |
| US20130341306A1 (en) * | 2011-03-07 | 2013-12-26 | Kabushiki Kaisha Kobe Seiko Sho (Kobe Steel, Ltd.) | Method for bonding dissimilar metals to each other |
| CN103415369B (zh) * | 2011-03-07 | 2015-11-25 | 株式会社神户制钢所 | 异种金属接合方法 |
| US9339887B2 (en) | 2011-03-07 | 2016-05-17 | Kobe Steel, Ltd. | Method for bonding dissimilar metals to each other |
| DE112012001128T5 (de) | 2011-03-07 | 2013-12-24 | Kabushiki Kaisha Kobe Seiko Sho (Kobe Steel, Ltd.) | Verfahren zum Verbinden unterschiedlicher Metalle |
| CN103415369A (zh) * | 2011-03-07 | 2013-11-27 | 株式会社神户制钢所 | 异种金属接合方法 |
| JP2013035043A (ja) * | 2011-08-09 | 2013-02-21 | Mitsubishi Heavy Ind Ltd | 溶接方法及び溶接装置 |
| WO2014155180A3 (en) * | 2013-03-25 | 2014-12-11 | Lincoln Global, Inc. | Methods of and system for laser cladding with multiple heated consumables |
| US10464168B2 (en) | 2014-01-24 | 2019-11-05 | Lincoln Global, Inc. | Method and system for additive manufacturing using high energy source and hot-wire |
| KR101615918B1 (ko) * | 2015-04-07 | 2016-04-27 | 두산중공업 주식회사 | 더블헤드 용접기법 |
| US11027362B2 (en) | 2017-12-19 | 2021-06-08 | Lincoln Global, Inc. | Systems and methods providing location feedback for additive manufacturing |
| CN108907414A (zh) * | 2018-09-28 | 2018-11-30 | 山东大学 | 一种高熔敷效率高焊接速度双钨极tig窄间隙焊接方法 |
| CN119634902A (zh) * | 2024-12-09 | 2025-03-18 | 西安航天动力机械有限公司 | 一种高强钢锥形工件的热丝tig+埋弧复合焊接方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4254322A (en) | Narrow weld-groove welding process and apparatus therefor | |
| US9718147B2 (en) | Method and system to start and use combination filler wire feed and high intensity energy source for root pass welding of the inner diameter of clad pipe | |
| US9782850B2 (en) | Method and system to start and use combination filler wire feed and high intensity energy source for welding | |
| CA2505731C (en) | Mig-plasma welding | |
| JP3934251B2 (ja) | Tig溶接方法および装置 | |
| US10052706B2 (en) | Method and system to use AC welding waveform and enhanced consumable to improve welding of galvanized workpiece | |
| EP2744619B1 (en) | Method to start and use combination filler wire feed and high intensity energy source for welding | |
| US2756311A (en) | High-speed tandem arc working | |
| US4136273A (en) | Method and apparatus for tig welding | |
| KR102134045B1 (ko) | 적응식 회전 아크 용접 방법 및 시스템 | |
| US20130327749A1 (en) | Method and system to start and use combination filler wire feed and high intensity energy source for welding aluminum to steel | |
| CN103737158B (zh) | 一种基于热输入控制的双熔化极电弧焊枪及其焊接方法 | |
| US20130092667A1 (en) | Method and System to Start and Use Combination Filler Wire Feed and High Intensity Energy Source for Welding | |
| US3825712A (en) | Welding process | |
| CN108971806A (zh) | 一种送料方向可调的电弧增材装置及方法 | |
| JP2015501727A (ja) | 直流電極マイナス回転式アーク溶接方法およびシステム | |
| JP2009545449A (ja) | 制御された周波数にて溶滴での金属移行を用いたtigブレーズ溶接 | |
| WO2014087227A1 (en) | Method and system to start and use combination filler wire feed and high intensity energy source for welding | |
| CN104785931A (zh) | 一种等离子-埋弧复合焊接系统及其焊接方法 | |
| CN113941763A (zh) | 一种采用粗焊丝的摇动/旋转电弧熔化极焊接方法 | |
| JPS6072678A (ja) | 高速度ア−ク溶接法 | |
| CA1307563C (en) | Downward gas-metal-arc welding process | |
| JP3117287B2 (ja) | 消耗電極式アーク溶接方法 | |
| JP3139345U (ja) | 狭開先tig溶接装置 | |
| US4356372A (en) | Sheiled-arc tube welder with intermediate gas supply |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041019 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060117 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070906 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20070918 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071107 |