JP2004238744A - 合成繊維の製造方法および装置 - Google Patents
合成繊維の製造方法および装置 Download PDFInfo
- Publication number
- JP2004238744A JP2004238744A JP2003026800A JP2003026800A JP2004238744A JP 2004238744 A JP2004238744 A JP 2004238744A JP 2003026800 A JP2003026800 A JP 2003026800A JP 2003026800 A JP2003026800 A JP 2003026800A JP 2004238744 A JP2004238744 A JP 2004238744A
- Authority
- JP
- Japan
- Prior art keywords
- temperature
- heating roll
- winding
- yarn
- synthetic fiber
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
Abstract
【課題】加熱ロールの糸掛け成功率を向上するために加熱ロール温度を定常温度と変更して糸掛けする場合でも、巻取機の糸掛け後における加熱ロール温度を素早く定常温度とすることができ、糸物性を早期に安定させることができる合成繊維の製造方法および装置を提供する。
【解決手段】紡出された合成繊維糸条に熱量を与える加熱ロールの温度を糸掛け成功率が向上する準備温度にして加熱ロールおよび巻取機の糸掛けを行い、前記糸掛け以降に加熱ロールの温度を糸条の糸物性が安定する定常温度にして巻取機の巻取りを行うようにした合成繊維の製造方法において、巻取機の糸掛けに対応して加熱ロール温度を前記定常温度にして巻取機の巻取りを行い、さらに糸条の糸切れや巻取機の巻取り停止に対応して加熱ロール温度を前記準備温度にして加熱ロールの糸掛けを行うことを特徴とする合成繊維の製造方法。
【選択図】図1
【解決手段】紡出された合成繊維糸条に熱量を与える加熱ロールの温度を糸掛け成功率が向上する準備温度にして加熱ロールおよび巻取機の糸掛けを行い、前記糸掛け以降に加熱ロールの温度を糸条の糸物性が安定する定常温度にして巻取機の巻取りを行うようにした合成繊維の製造方法において、巻取機の糸掛けに対応して加熱ロール温度を前記定常温度にして巻取機の巻取りを行い、さらに糸条の糸切れや巻取機の巻取り停止に対応して加熱ロール温度を前記準備温度にして加熱ロールの糸掛けを行うことを特徴とする合成繊維の製造方法。
【選択図】図1
Description
【0001】
【発明の属する技術分野】
この発明は、紡糸機における加熱ロール温度の制御装置を備えた合成繊維の製造方法および装置に関し、より詳細には巻取機の糸掛け後における糸条の糸物性を早期安定させることに優れ、かつ糸切れや巻取機の巻取り停止後から巻取り再開始するまでの屑糸発生量を減少し、生産効率を向上させることが可能な合成繊維の製造方法および装置に関する。
【0002】
【従来の技術】
一般に加熱ロールの糸掛けは、加熱ロール糸掛け時に糸条が加熱ロール上で糸伸長することで糸張力が低下し、糸揺れによる糸重なりを招いて糸切れが発生しやすくなり、糸掛け成功率が低いという欠点がある。
【0003】
かかる欠点に対し、加熱ロールおよび巻取機を低速駆動するとともに加熱ロール温度を定常温度より低い温度に保持し、該状態で加熱ロールおよび巻取機の糸掛けを行うことにより加熱ロールの糸掛け成功率を向上し、次いで加熱ロールおよび巻取機の糸掛け後に加熱ロール速度と巻取機速度を定常速度に増速し、該増速後に加熱ロール温度を定常温度に昇温させる方法がある(例えば、特許文献1参照)。
【0004】
【特許文献1】
特公平4−74452号公報
【0005】
【発明が解決しようとする課題】
しかしながら、このような従来の方法による加熱ロール温度の制御装置においては、巻取機の糸掛けを行い、巻取機の巻取り開始後、加熱ロール速度と巻取機速度を定常速度に増速し、さらに巻取機の増速後に加熱ロール温度を定常温度に昇温する制御のため、巻取機が巻取り開始してから加熱ロール温度を定常温度に保持して糸条の糸物性を安定させるまでの時間がかかりすぎる。
【0006】
このため、前記時間の間に巻取機のスピンドルに挿着したボビンに巻取った糸物性の不安定な巻取糸が経時とともに糸収縮し、前記ボビンに対して前記巻取糸が強く糸巻締まりすることから、前記ボビンが前記スピンドルを締め付ける圧力が定常より高くなり、前記スピンドルに圧接した前記ボビンを巻取機から取り出すことが極めて困難となり、ボビン取り出し回数に対するボビン取り出し成功数を減少させて、すなわちボビン取り出し成功率を著しく低下させる問題がある。
【0007】
さらに、前記ボビンを巻取機から取り出すと経時とともに前記ボビンが変形を起こし、元の形状のボビンに再生することが困難になるとともに、質の低い不良ボビンとなり、1回以上使用済みのボビンを再利用する場合のボビン再利用回数に対するボビン再利用成功数を減少させて、すなわちボビン再利用成功率を著しく低下させる問題がある。
【0008】
また、糸切れや巻取機の巻取り停止後、巻取機の巻取り再開始するため加熱ロールの糸掛けをするに際し、加熱ロールおよび巻取機を低速駆動とするとともに加熱ロール温度を定常温度より低い温度に保持させるための操作が必要となり、さらに前記操作後から加熱ロールが低速駆動となるとともに加熱ロール温度が定常温度より低い温度に保持されるまでの時間を待ち、しかる後に加熱ロールの糸掛けをすることができるようになるため、糸切れや巻取機の巻取り停止後から加熱ロールの糸掛けを経て巻取機の巻取り再開始するまでの時間がかかりすぎ、屑糸の発生量を著しく増加させる等の問題がある。
【0009】
そこで本発明の目的は、加熱ロールの糸掛け成功率を向上するために加熱ロール温度を定常温度と変更して糸掛けする場合でも、巻取機の糸掛け後における加熱ロール温度を素早く定常温度とすることができ、糸物性を早期に安定させることができる合成繊維の製造方法および装置を提供することにある。
【0010】
また、本発明の他の目的は、糸切れ後に巻取機の巻取り再開始するため加熱ロールの糸掛けをする場合でも、糸切れ後に自動的に加熱ロール温度を糸掛け成功率が向上する温度にさせて、素早く加熱ロールの糸掛け準備を行うことができ、糸切れ後から巻取機の巻取り再開始までの時間を大幅に短縮することができる合成繊維の製造方法および装置を提供することにある。
【0011】
また、本発明のさらに他の目的は、巻取機の巻取り停止後に巻取り再開始を行うため加熱ロールの糸掛けをする場合でも、巻取機の巻取り停止後に自動的に加熱ロール温度を糸掛け成功率が向上する温度にさせて、素早く加熱ロールの糸掛け準備を行うことができ、巻取機の巻取り停止後から巻取機の巻取り再開始までの時間を大幅に短縮することができる合成繊維の製造方法および装置を提供することを目的としている。
【0012】
【課題を解決するための手段】
上記の目的を達成するため、本発明は以下の構成を採用する。すなわち、
(1)紡出された合成繊維糸条に熱量を与える加熱ロールの温度を糸掛け成功率が向上する準備温度にして加熱ロールおよび巻取機の糸掛けを行い、前記糸掛け以降に加熱ロールの温度を糸条の糸物性が安定する定常温度にして巻取機の巻取りを行うようにした合成繊維の製造方法において、巻取機の糸掛けに対応して加熱ロール温度を前記定常温度にして巻取機の巻取りを行い、さらに糸条の糸切れや巻取機の巻取り停止に対応して加熱ロール温度を前記準備温度にして加熱ロールの糸掛けを行うことを特徴とする合成繊維の製造方法。
【0013】
(2)合成繊維が、ポリエチレンテレフタレートを成分とした合成繊維であるか、もしくはポリエチレンテレフタレートとポリトリメチレンテレフタレートの2成分をサイドバイサイド型に貼り合わせた複合の合成繊維であることを特徴とする前記(1)に記載の合成繊維の製造方法。
【0014】
(3)紡出された糸条に熱量を与える加熱ロールの温度を、所定の温度目標値に近づけるようにする制御装置を備えた合成繊維の製造装置において、巻取機の糸掛けを検出する手段と、前記加熱ロールの温度目標値を変更する制御手段とを有し、巻取機の糸掛けを検出して、加熱ロールの温度目標値を変更するようにしたことを特徴とする合成繊維の製造装置。
【0015】
(4)糸切れを検出する手段を備え、糸切れを検出して以降、加熱ロールの温度目標値を変更するようにしたことを特徴とする前記(3)に記載の合成繊維の製造装置。
【0016】
(5)巻取機の巻取り停止を検出する手段を備え、巻取機の巻取り停止を検出して以降、加熱ロールの温度目標値を変更するようにしたことを特徴とする前記(3)に記載の合成繊維の製造装置。
【0017】
【発明の実施の形態】
本発明では、紡出された糸条に熱量を与える加熱ロールの温度を、所定の温度目標値に近づける温度目標値設定手段を有するとともに、巻取機の糸掛けを検出して、加熱ロールの温度目標値を変更する制御手段とを有する。このため、加熱ロールに糸掛けをする際は加熱ロールの糸掛け成功率が向上する加熱ロール温度にするための加熱ロールの温度目標値を設定することができ、巻取機に糸掛けをしてからは糸物性を安定させる加熱ロール温度にするための加熱ロールの温度目標値に自動で設定変更をすることができることから、加熱ロールの糸掛け成功率を向上しつつ、かつ、巻取機の糸掛け後における糸物性を早期安定させて、巻取機のスピンドルに挿着したボビンに対し巻取糸が強く糸巻締まりすることを防ぎ、ボビン取り出し成功率およびボビン再利用成功率を向上させることができる加熱ロール温度の制御が可能となる。
【0018】
また、糸切れを検出する手段を備え、糸切れを検出して以降、加熱ロールの温度目標値を変更する制御手段を有する。このため、糸切れを検出するまでは糸物性を安定させる加熱ロール温度にするための加熱ロールの温度目標値を設定することができ、かつ、糸切れを検出して以降は加熱ロールの糸掛け成功率が向上する加熱ロール温度にするための加熱ロールの温度目標値に自動で設定変更をすることができることから、糸切れ後に巻取機の巻取り再開始するため加熱ロールの糸掛けをする場合でも、加熱ロール温度を糸掛け成功率が向上する温度にするための操作を必要とすることなく、短時間で加熱ロールの糸掛け準備を行えることにより屑糸の発生量を減少して、糸切れ後の巻取機の巻取り再開始が迅速にできる加熱ロール温度の制御が可能となる。
【0019】
また、巻取機の巻取り停止を検出する手段を備え、巻取機の巻取り停止を検出して以降、加熱ロールの温度目標値を変更する制御手段を有する。このため、巻取機の巻取り停止を検出するまでは糸物性を安定させる加熱ロール温度にするための加熱ロールの温度目標値を設定することができ、かつ、巻取機の巻取り停止を検出して以降は加熱ロールの糸掛け成功率が向上する加熱ロール温度にするための加熱ロールの温度目標値に自動で設定変更をすることができることから、巻取機の巻取り停止後に巻取機の巻取り再開始するため加熱ロールの糸掛けをする場合でも、加熱ロール温度を糸掛け成功率が向上する温度にするための操作を必要とすることなく、短時間で加熱ロールの糸掛け準備を行えることにより屑糸の発生量を減少して、巻取機の巻取り停止後の巻取機の巻取り再開始が迅速にできる加熱ロール温度の制御が可能となる。
【0020】
以下、本発明を図面に基づいてさらに詳細に説明する。
【0021】
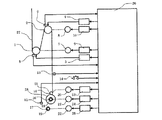
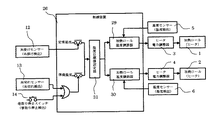
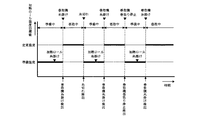
図1は本発明を適用した制御装置の実施例を示す紡糸機との組合せ構成図を示し、図2は本発明を適用した制御装置の実施例を示す加熱ロール温度の制御系の概略ブロック線図を示し、図3は本発明を適用した制御装置の実施例を示す加熱ロール温度のタイムチャートを示す。
【0022】
まず、構成を説明する。図1において、紡出された糸条27に熱量を与えるための加熱ヒータを有する加熱ロール1,2は、糸条27を引き取るためにモータ7,8に連結されてあり、モータ7,8はインバータ9,10に接続されている。インバータ9,10は制御装置26に接続されてあり、制御装置26からの指令に基づいてインバータ9,10の出力制御は行われ、モータ7,8が駆動される。また、加熱ヒータを有する加熱ロール1,2は、ヒータ電力調整器3,4にも接続されている。加熱ロール1,2に取り付けた温度センサー5,6およびヒータ電力調整器3,4は、制御装置26に接続されてあり、後述の所定の制御を行う如くなされている。
【0023】
加熱ロール1,2により引き取られた糸条27を自動レボルビング型の巻取機11により巻き取るため、巻取機11にはスピンドル16,17にボビン18,19を装着し、ボビン18,19に交互に糸条27を切り替えて巻取ることができ、糸条27は巻取糸28として巻上げられる。
【0024】
スピンドル16,17は、モータ21,22と連結されてあり、モータ21,22はインバータ24,25に接続されている。インバータ24,25は制御装置26に接続されてあり、制御装置26からの指令に基づいてインバータ24,25の出力制御は行われ、モータ21,22が駆動される。
【0025】
また、巻取糸28にはコンタクトローラ15が圧接され、コンタクトローラ15はモータ20と連結されてあり、モータ20はインバータ23に接続されている。インバータ23は制御装置26に接続されてあり、制御装置26からの指令に基づいてインバータ23の出力制御は行われ、モータ20が駆動される。
【0026】
巻取機11に取り付けた糸掛けセンサー12は、制御装置26に接続されてあり、糸掛けセンサー12により巻取機11の糸掛けを検出し、制御装置26には糸掛けセンサー12から信号が入力される。
【0027】
巻取機11もしくは外部に取り付けた糸切れセンサー13は、制御装置26に接続されてあり、糸切れセンサー13により巻取機11の巻き取り中の糸条27の糸切れを検出し、制御装置26には糸切れセンサー13から信号が入力される。
【0028】
巻取機11もしくは外部に取り付けた巻取り停止スイッチ14は、制御装置26に接続されてあり、巻取り停止スイッチ14により巻取機11の巻取り停止を検出し、制御装置26には巻取り停止スイッチ14から信号が入力される。
【0029】
次に、加熱ロール温度の制御に関し詳しく説明する。
【0030】
図2において、糸条の糸物性が安定する加熱ロールの温度を定常温度と称し、温度目標値設定器31は、糸掛けセンサー12による巻取機の糸掛けを検出して、定常温度を温度目標値設定器31に入力される設定値として受け付け、温度目標値設定器31に接続している加熱ロール温度調節器29,30に出力する。
【0031】
加熱ロール温度調節器29,30は、温度センサー5,6およびヒータ電力調整器3,4と接続し、温度目標値設定器31から入力された設定値に基づいて所定の出力制御を行い、ヒータ電力調整器3,4に出力する。
【0032】
ヒータ電力調整器3,4は、加熱ロール温度調節器29,30から入力された指令に基づいて所定の出力制御を行い、加熱ヒータを有する加熱ロール1,2に出力して、加熱ロール1,2を糸条の糸物性が安定する定常温度になるように制御する。
【0033】
また、加熱ロールの糸掛け成功率が向上する加熱ロールの温度を準備温度と称し、温度目標値設定器31は、糸切れセンサー13による糸切れを検出するか、もしくは巻取り停止スイッチ14による巻取り停止を検出して、準備温度を温度目標値設定器31に入力される設定値として受け付け、温度目標値設定器31に接続している加熱ロール温度調節器29,30に出力する。
【0034】
加熱ロール温度調節器29,30は、温度センサー5,6およびヒータ電力調整器3,4と接続し、温度目標値設定器31から入力された設定値に基づいて所定の出力制御を行い、ヒータ電力調整器3,4に出力する。
【0035】
ヒータ電力調整器3,4は、加熱ロール温度調節器29,30から入力された指令に基づいて所定の出力制御を行い、加熱ヒータを有する加熱ロール1,2に出力して、加熱ロール1,2を加熱ロールの糸掛け成功率が向上する準備温度になるように制御する。
【0036】
次に、加熱ロール温度目標値のタイムチャートに関し説明する。
【0037】
図3の縦軸に加熱ロールの温度目標値をとり、横軸に時間をとったタイムチャートにおいて、加熱ロールの糸掛けを経て、巻取機の糸掛けを検出するまでは加熱ロールの温度目標値は準備温度にし、巻取機の糸掛けを検出してからは加熱ロールの温度目標値を定常温度にしている。また、糸切れを検出するか、もしくは巻取機の巻取り停止を検出するまでは加熱ロールの温度目標値を定常温度にし、糸切れを検出するか、もしくは巻取機の巻取り停止を検出してからは加熱ロールの温度目標値を準備温度にしている。
【0038】
なお、以上の説明では、加熱ロールが2つの場合であるが、1もしくは3以上でもよく、その速度および温度は必ずしも同じである必要はない。また、巻取機の糸掛けを検出するまでの加熱ロールの温度目標値である準備温度は、糸掛け成功率が向上する温度であれば定常温度より低くても高くてもよい。さらに、準備温度から定常温度に加熱ロールの温度目標値を変更する際、もしくは定常温度から準備温度に加熱ロールの温度目標値を変更する際は、時間をずらした連続的な温度目標値の変更により傾斜や曲線上にして加熱ロール温度目標値を補間するでもよい。
【0039】
なお、以上の説明では、巻取機の糸掛け検出手段は糸掛けセンサーによるものであるが、シーケンス制御装置等により仮想の糸掛け検出を行うようにしてもよいし、またこれらに限定されることなく公知の方法を組み合わせて利用することができる。
【0040】
なお、以上の説明では、糸切れの検出手段は糸切れセンサーによるものであるが、張力計の信号によって行ってもあるいはシーケンス制御装置等により仮想の糸切れ検出を行うようにしてもよいし、またこれらに限定されることなく公知の方法を組み合わせて利用することができる。
【0041】
なお、以上の説明では、巻取機の巻取り停止検出手段は巻取り停止スイッチによるものであるが、巻取機のインタロック用停止信号や巻取機のモータ速度監視によって行ってもあるいはシーケンス制御装置等により仮想の巻取り停止検出を行うようにしてもよいし、またこれらに限定されることなく公知の方法を組み合わせて利用することができる。
【0042】
なお、加熱ロール速度や巻取機速度を定常速度にて糸掛けを行うことや、シーケンス制御装置等により巻取機の糸掛け以降から加熱ロール速度や巻取機速度を定常速度にさせてもよい。また、シーケンス制御装置等により糸切れや巻取機の巻取り停止以降から加熱ロール速度を低速駆動させてもよい。
【0043】
【実施例】
以下、本発明を実施例により具体的に説明する。
【0044】
実施例1、比較例1
まず、加熱ロールの温度目標値は、準備温度に60℃を設定し、定常温度に150℃を設定した。次に、紡出された糸条を、加熱ロールが低速駆動されるとともに加熱ロール温度が60℃に保持された状態で加熱ロールに糸掛けを行い、続いて巻取機が低速駆動された状態で巻取機の糸掛けを行った。巻取機の糸掛けがなされると、加熱ロール温度が自動的に昇温を開始し、また加熱ロール速度と巻取機速度も増速した。巻取機の糸掛けがなされてボビンに糸物性が不安定な巻取糸が巻かれてから30秒経過すると、加熱ロール温度は昇温が完了して150℃に保持され、糸条の糸物性が安定する状態になった。巻取機の糸掛けがなされてからボビンに巻取糸を10分間巻取った後、巻取機の巻取りボビンを自動レボルビングさせてボビンを切り替えて、巻終わったボビンを巻取機から取り出した。上述の工程を複数回実施した結果、巻取機からのボビン取り出し成功率は99.9%であり、ボビン再利用成功率は92.4%であった。
【0045】
一方、巻取機の糸掛けまでの工程を上述の実施例1と同様とし、巻取機の糸掛けがなされた後に加熱ロール速度と巻取機速度を増速し、該増速後に加熱ロール温度を昇温させる従来の方法の場合は、巻取機の糸掛けがなされてボビンに糸物性が不安定な巻取糸が巻かれてから4分30秒経過すると、加熱ロール温度は昇温が完了して150℃に保持され、糸条の糸物性が安定する状態になった。上述の実施例1と同様にして巻取糸を10分間巻取った後、ボビンを巻取機から取り出す工程を複数回実施した結果、巻取機からのボビン取り出し成功率は89.7%であり、ボビン再利用成功率は75.2%であった(比較例1)。
【0046】
実施例2、比較例2
まず、加熱ロールの温度目標値は、準備温度に60℃を設定し、定常温度に150℃を設定した。次に、紡出された糸条を、加熱ロールの温度が150℃に保持された状態で、巻取機が定常巻取りしている時に、強制的に糸条の糸切れを発生させた。糸切れした後に加熱ロールの温度は自動的に降温を開始し、また加熱ロール速度も減速を行った。糸切れした後の屑糸の発生が始まって1分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動をしている状態にあり、加熱ロールの糸掛けが行える状態になった。しかる後に、加熱ロールの糸掛けを行い、次いで巻取機の低速駆動を開始し、巻取機が低速駆動された状態で巻取機の糸掛けを行い、巻取りを再開始させた。上述の工程を複数回実施した結果、糸切れしてから巻取り再開始するまでの平均時間は6分であり、平均屑糸発生量は2.2kgであった。
【0047】
一方、糸切れまでの工程を上述の実施例2と同様とし、糸切れした後に加熱ロールが駆動停止してから再び加熱ロールの低速駆動を開始させて、さらに操作をともなって加熱ロール温度を降温させる従来の方法の場合は、糸切れした後の屑糸の発生が始まって7分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動している状態にあり、加熱ロールの糸掛けが行える状態になった。上述の実施例2と同様にして加熱ロールと巻取機の糸掛けを行い巻取りを再開始させる工程を複数回実施した結果、巻取り再開始するまでの平均時間は12分であり、平均屑糸発生量は4.4kgであった(比較例2)。
【0048】
実施例3、比較例3
まず、加熱ロールの温度目標値は、準備温度に60℃を設定し、定常温度に150℃を設定した。次に、紡出された糸条を、加熱ロールの温度が150℃に保持された状態で、巻取機が定常巻取りしている時に、強制的に巻取機の巻取り停止をさせた。巻取機の巻取り停止をした後に加熱ロールの温度は自動的に降温を開始し、また加熱ロール速度も減速を行った。巻取機の巻取り停止をした後の屑糸の発生が始まって1分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動をしている状態にあり、加熱ロールの糸掛けが行える状態になった。しかる後に、加熱ロールの糸掛けを行い、次いで巻取機の低速駆動を開始し、巻取機が低速駆動された状態で巻取機の糸掛けを行い、巻取りを再開始させた。上述の工程を複数回実施した結果、巻取機の巻取り停止してから巻取り再開始するまでの平均時間は6分であり、平均屑糸発生量は2.2kgであった。
【0049】
一方、巻取機の巻取り停止までの工程を上述の実施例3と同様とし、巻取機の巻取り停止した後に加熱ロールが駆動停止してから再び加熱ロールの低速駆動を開始させて、更に操作をともなって加熱ロール温度を降温させる従来の方法の場合は、巻取機の巻取り停止した後の屑糸の発生が始まって7分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動している状態にあり、加熱ロールの糸掛けが行える状態になった。上述の実施例3と同様にして加熱ロールと巻取機の糸掛けを行い巻取を再開始させる工程を複数回実施した結果、巻取り再開始するまでの平均時間は12分であり、平均屑糸発生量は4.4kgであった(比較例3)。
【0050】
また、本発明の実施例1、実施例2、実施例3の操作は図4のタイムチャートに示されるものであり、従来技術となる比較例1、比較例2、比較例3の操作は図5のタイムチャートに示されるものである。
【0051】
【発明の効果】
本発明によれば、巻取機の糸掛けを検出して加熱ロールの温度目標値を変更しているため、巻取機の糸掛け後における糸条の糸物性を早期安定させることが可能である。従って、ボビンに対して巻取糸が強く糸巻締まりすることを防ぐため、巻取機からボビンを取り出すことが容易になることからボビン取り外し成功率が大幅に向上し、また、ボビン変形をしないことからボビン再利用成功率を大幅に向上することができる。更に、糸切れや巻取機の巻取り停止を検出して加熱ロールの温度目標値を変更しているため、糸切れや巻取機の巻取り停止後から巻取り再開始するまでの時間を大幅に短縮することが可能である。従って、屑糸の発生量を大幅に減少することができる。上述より本発明は生産効率を容易に向上させる効果がある。
【図面の簡単な説明】
【図1】本発明を適用した制御装置の実施例を示す紡糸機との組合せ構成図である。
【図2】本発明を適用した制御装置の実施例を示す加熱ロール温度の制御系の概略ブロック線図である。
【図3】本発明を適用した制御装置の実施例を示す加熱ロール温度目標値のタイムチャートである。
【図4】本発明の実施例の操作を示すタイムチャート
【図5】従来技術の実施例の操作を示すタイムチャート
【符号の説明】
1,2…加熱ロール
3,4…電力調整器
5,6…温度センサー
7,8,20,21,22…モータ
9,10,23,24,25…インバータ
11…巻取機
12…糸掛けセンサー
13…糸切れセンサー
14…巻取停止スイッチ
15…コンタクトローラ
16,17…スピンドル
18,19…ボビン
26…制御装置
27…糸条
28…巻取糸
29,30…加熱ロール温度調節器
31…温度目標値設定器
【発明の属する技術分野】
この発明は、紡糸機における加熱ロール温度の制御装置を備えた合成繊維の製造方法および装置に関し、より詳細には巻取機の糸掛け後における糸条の糸物性を早期安定させることに優れ、かつ糸切れや巻取機の巻取り停止後から巻取り再開始するまでの屑糸発生量を減少し、生産効率を向上させることが可能な合成繊維の製造方法および装置に関する。
【0002】
【従来の技術】
一般に加熱ロールの糸掛けは、加熱ロール糸掛け時に糸条が加熱ロール上で糸伸長することで糸張力が低下し、糸揺れによる糸重なりを招いて糸切れが発生しやすくなり、糸掛け成功率が低いという欠点がある。
【0003】
かかる欠点に対し、加熱ロールおよび巻取機を低速駆動するとともに加熱ロール温度を定常温度より低い温度に保持し、該状態で加熱ロールおよび巻取機の糸掛けを行うことにより加熱ロールの糸掛け成功率を向上し、次いで加熱ロールおよび巻取機の糸掛け後に加熱ロール速度と巻取機速度を定常速度に増速し、該増速後に加熱ロール温度を定常温度に昇温させる方法がある(例えば、特許文献1参照)。
【0004】
【特許文献1】
特公平4−74452号公報
【0005】
【発明が解決しようとする課題】
しかしながら、このような従来の方法による加熱ロール温度の制御装置においては、巻取機の糸掛けを行い、巻取機の巻取り開始後、加熱ロール速度と巻取機速度を定常速度に増速し、さらに巻取機の増速後に加熱ロール温度を定常温度に昇温する制御のため、巻取機が巻取り開始してから加熱ロール温度を定常温度に保持して糸条の糸物性を安定させるまでの時間がかかりすぎる。
【0006】
このため、前記時間の間に巻取機のスピンドルに挿着したボビンに巻取った糸物性の不安定な巻取糸が経時とともに糸収縮し、前記ボビンに対して前記巻取糸が強く糸巻締まりすることから、前記ボビンが前記スピンドルを締め付ける圧力が定常より高くなり、前記スピンドルに圧接した前記ボビンを巻取機から取り出すことが極めて困難となり、ボビン取り出し回数に対するボビン取り出し成功数を減少させて、すなわちボビン取り出し成功率を著しく低下させる問題がある。
【0007】
さらに、前記ボビンを巻取機から取り出すと経時とともに前記ボビンが変形を起こし、元の形状のボビンに再生することが困難になるとともに、質の低い不良ボビンとなり、1回以上使用済みのボビンを再利用する場合のボビン再利用回数に対するボビン再利用成功数を減少させて、すなわちボビン再利用成功率を著しく低下させる問題がある。
【0008】
また、糸切れや巻取機の巻取り停止後、巻取機の巻取り再開始するため加熱ロールの糸掛けをするに際し、加熱ロールおよび巻取機を低速駆動とするとともに加熱ロール温度を定常温度より低い温度に保持させるための操作が必要となり、さらに前記操作後から加熱ロールが低速駆動となるとともに加熱ロール温度が定常温度より低い温度に保持されるまでの時間を待ち、しかる後に加熱ロールの糸掛けをすることができるようになるため、糸切れや巻取機の巻取り停止後から加熱ロールの糸掛けを経て巻取機の巻取り再開始するまでの時間がかかりすぎ、屑糸の発生量を著しく増加させる等の問題がある。
【0009】
そこで本発明の目的は、加熱ロールの糸掛け成功率を向上するために加熱ロール温度を定常温度と変更して糸掛けする場合でも、巻取機の糸掛け後における加熱ロール温度を素早く定常温度とすることができ、糸物性を早期に安定させることができる合成繊維の製造方法および装置を提供することにある。
【0010】
また、本発明の他の目的は、糸切れ後に巻取機の巻取り再開始するため加熱ロールの糸掛けをする場合でも、糸切れ後に自動的に加熱ロール温度を糸掛け成功率が向上する温度にさせて、素早く加熱ロールの糸掛け準備を行うことができ、糸切れ後から巻取機の巻取り再開始までの時間を大幅に短縮することができる合成繊維の製造方法および装置を提供することにある。
【0011】
また、本発明のさらに他の目的は、巻取機の巻取り停止後に巻取り再開始を行うため加熱ロールの糸掛けをする場合でも、巻取機の巻取り停止後に自動的に加熱ロール温度を糸掛け成功率が向上する温度にさせて、素早く加熱ロールの糸掛け準備を行うことができ、巻取機の巻取り停止後から巻取機の巻取り再開始までの時間を大幅に短縮することができる合成繊維の製造方法および装置を提供することを目的としている。
【0012】
【課題を解決するための手段】
上記の目的を達成するため、本発明は以下の構成を採用する。すなわち、
(1)紡出された合成繊維糸条に熱量を与える加熱ロールの温度を糸掛け成功率が向上する準備温度にして加熱ロールおよび巻取機の糸掛けを行い、前記糸掛け以降に加熱ロールの温度を糸条の糸物性が安定する定常温度にして巻取機の巻取りを行うようにした合成繊維の製造方法において、巻取機の糸掛けに対応して加熱ロール温度を前記定常温度にして巻取機の巻取りを行い、さらに糸条の糸切れや巻取機の巻取り停止に対応して加熱ロール温度を前記準備温度にして加熱ロールの糸掛けを行うことを特徴とする合成繊維の製造方法。
【0013】
(2)合成繊維が、ポリエチレンテレフタレートを成分とした合成繊維であるか、もしくはポリエチレンテレフタレートとポリトリメチレンテレフタレートの2成分をサイドバイサイド型に貼り合わせた複合の合成繊維であることを特徴とする前記(1)に記載の合成繊維の製造方法。
【0014】
(3)紡出された糸条に熱量を与える加熱ロールの温度を、所定の温度目標値に近づけるようにする制御装置を備えた合成繊維の製造装置において、巻取機の糸掛けを検出する手段と、前記加熱ロールの温度目標値を変更する制御手段とを有し、巻取機の糸掛けを検出して、加熱ロールの温度目標値を変更するようにしたことを特徴とする合成繊維の製造装置。
【0015】
(4)糸切れを検出する手段を備え、糸切れを検出して以降、加熱ロールの温度目標値を変更するようにしたことを特徴とする前記(3)に記載の合成繊維の製造装置。
【0016】
(5)巻取機の巻取り停止を検出する手段を備え、巻取機の巻取り停止を検出して以降、加熱ロールの温度目標値を変更するようにしたことを特徴とする前記(3)に記載の合成繊維の製造装置。
【0017】
【発明の実施の形態】
本発明では、紡出された糸条に熱量を与える加熱ロールの温度を、所定の温度目標値に近づける温度目標値設定手段を有するとともに、巻取機の糸掛けを検出して、加熱ロールの温度目標値を変更する制御手段とを有する。このため、加熱ロールに糸掛けをする際は加熱ロールの糸掛け成功率が向上する加熱ロール温度にするための加熱ロールの温度目標値を設定することができ、巻取機に糸掛けをしてからは糸物性を安定させる加熱ロール温度にするための加熱ロールの温度目標値に自動で設定変更をすることができることから、加熱ロールの糸掛け成功率を向上しつつ、かつ、巻取機の糸掛け後における糸物性を早期安定させて、巻取機のスピンドルに挿着したボビンに対し巻取糸が強く糸巻締まりすることを防ぎ、ボビン取り出し成功率およびボビン再利用成功率を向上させることができる加熱ロール温度の制御が可能となる。
【0018】
また、糸切れを検出する手段を備え、糸切れを検出して以降、加熱ロールの温度目標値を変更する制御手段を有する。このため、糸切れを検出するまでは糸物性を安定させる加熱ロール温度にするための加熱ロールの温度目標値を設定することができ、かつ、糸切れを検出して以降は加熱ロールの糸掛け成功率が向上する加熱ロール温度にするための加熱ロールの温度目標値に自動で設定変更をすることができることから、糸切れ後に巻取機の巻取り再開始するため加熱ロールの糸掛けをする場合でも、加熱ロール温度を糸掛け成功率が向上する温度にするための操作を必要とすることなく、短時間で加熱ロールの糸掛け準備を行えることにより屑糸の発生量を減少して、糸切れ後の巻取機の巻取り再開始が迅速にできる加熱ロール温度の制御が可能となる。
【0019】
また、巻取機の巻取り停止を検出する手段を備え、巻取機の巻取り停止を検出して以降、加熱ロールの温度目標値を変更する制御手段を有する。このため、巻取機の巻取り停止を検出するまでは糸物性を安定させる加熱ロール温度にするための加熱ロールの温度目標値を設定することができ、かつ、巻取機の巻取り停止を検出して以降は加熱ロールの糸掛け成功率が向上する加熱ロール温度にするための加熱ロールの温度目標値に自動で設定変更をすることができることから、巻取機の巻取り停止後に巻取機の巻取り再開始するため加熱ロールの糸掛けをする場合でも、加熱ロール温度を糸掛け成功率が向上する温度にするための操作を必要とすることなく、短時間で加熱ロールの糸掛け準備を行えることにより屑糸の発生量を減少して、巻取機の巻取り停止後の巻取機の巻取り再開始が迅速にできる加熱ロール温度の制御が可能となる。
【0020】
以下、本発明を図面に基づいてさらに詳細に説明する。
【0021】
図1は本発明を適用した制御装置の実施例を示す紡糸機との組合せ構成図を示し、図2は本発明を適用した制御装置の実施例を示す加熱ロール温度の制御系の概略ブロック線図を示し、図3は本発明を適用した制御装置の実施例を示す加熱ロール温度のタイムチャートを示す。
【0022】
まず、構成を説明する。図1において、紡出された糸条27に熱量を与えるための加熱ヒータを有する加熱ロール1,2は、糸条27を引き取るためにモータ7,8に連結されてあり、モータ7,8はインバータ9,10に接続されている。インバータ9,10は制御装置26に接続されてあり、制御装置26からの指令に基づいてインバータ9,10の出力制御は行われ、モータ7,8が駆動される。また、加熱ヒータを有する加熱ロール1,2は、ヒータ電力調整器3,4にも接続されている。加熱ロール1,2に取り付けた温度センサー5,6およびヒータ電力調整器3,4は、制御装置26に接続されてあり、後述の所定の制御を行う如くなされている。
【0023】
加熱ロール1,2により引き取られた糸条27を自動レボルビング型の巻取機11により巻き取るため、巻取機11にはスピンドル16,17にボビン18,19を装着し、ボビン18,19に交互に糸条27を切り替えて巻取ることができ、糸条27は巻取糸28として巻上げられる。
【0024】
スピンドル16,17は、モータ21,22と連結されてあり、モータ21,22はインバータ24,25に接続されている。インバータ24,25は制御装置26に接続されてあり、制御装置26からの指令に基づいてインバータ24,25の出力制御は行われ、モータ21,22が駆動される。
【0025】
また、巻取糸28にはコンタクトローラ15が圧接され、コンタクトローラ15はモータ20と連結されてあり、モータ20はインバータ23に接続されている。インバータ23は制御装置26に接続されてあり、制御装置26からの指令に基づいてインバータ23の出力制御は行われ、モータ20が駆動される。
【0026】
巻取機11に取り付けた糸掛けセンサー12は、制御装置26に接続されてあり、糸掛けセンサー12により巻取機11の糸掛けを検出し、制御装置26には糸掛けセンサー12から信号が入力される。
【0027】
巻取機11もしくは外部に取り付けた糸切れセンサー13は、制御装置26に接続されてあり、糸切れセンサー13により巻取機11の巻き取り中の糸条27の糸切れを検出し、制御装置26には糸切れセンサー13から信号が入力される。
【0028】
巻取機11もしくは外部に取り付けた巻取り停止スイッチ14は、制御装置26に接続されてあり、巻取り停止スイッチ14により巻取機11の巻取り停止を検出し、制御装置26には巻取り停止スイッチ14から信号が入力される。
【0029】
次に、加熱ロール温度の制御に関し詳しく説明する。
【0030】
図2において、糸条の糸物性が安定する加熱ロールの温度を定常温度と称し、温度目標値設定器31は、糸掛けセンサー12による巻取機の糸掛けを検出して、定常温度を温度目標値設定器31に入力される設定値として受け付け、温度目標値設定器31に接続している加熱ロール温度調節器29,30に出力する。
【0031】
加熱ロール温度調節器29,30は、温度センサー5,6およびヒータ電力調整器3,4と接続し、温度目標値設定器31から入力された設定値に基づいて所定の出力制御を行い、ヒータ電力調整器3,4に出力する。
【0032】
ヒータ電力調整器3,4は、加熱ロール温度調節器29,30から入力された指令に基づいて所定の出力制御を行い、加熱ヒータを有する加熱ロール1,2に出力して、加熱ロール1,2を糸条の糸物性が安定する定常温度になるように制御する。
【0033】
また、加熱ロールの糸掛け成功率が向上する加熱ロールの温度を準備温度と称し、温度目標値設定器31は、糸切れセンサー13による糸切れを検出するか、もしくは巻取り停止スイッチ14による巻取り停止を検出して、準備温度を温度目標値設定器31に入力される設定値として受け付け、温度目標値設定器31に接続している加熱ロール温度調節器29,30に出力する。
【0034】
加熱ロール温度調節器29,30は、温度センサー5,6およびヒータ電力調整器3,4と接続し、温度目標値設定器31から入力された設定値に基づいて所定の出力制御を行い、ヒータ電力調整器3,4に出力する。
【0035】
ヒータ電力調整器3,4は、加熱ロール温度調節器29,30から入力された指令に基づいて所定の出力制御を行い、加熱ヒータを有する加熱ロール1,2に出力して、加熱ロール1,2を加熱ロールの糸掛け成功率が向上する準備温度になるように制御する。
【0036】
次に、加熱ロール温度目標値のタイムチャートに関し説明する。
【0037】
図3の縦軸に加熱ロールの温度目標値をとり、横軸に時間をとったタイムチャートにおいて、加熱ロールの糸掛けを経て、巻取機の糸掛けを検出するまでは加熱ロールの温度目標値は準備温度にし、巻取機の糸掛けを検出してからは加熱ロールの温度目標値を定常温度にしている。また、糸切れを検出するか、もしくは巻取機の巻取り停止を検出するまでは加熱ロールの温度目標値を定常温度にし、糸切れを検出するか、もしくは巻取機の巻取り停止を検出してからは加熱ロールの温度目標値を準備温度にしている。
【0038】
なお、以上の説明では、加熱ロールが2つの場合であるが、1もしくは3以上でもよく、その速度および温度は必ずしも同じである必要はない。また、巻取機の糸掛けを検出するまでの加熱ロールの温度目標値である準備温度は、糸掛け成功率が向上する温度であれば定常温度より低くても高くてもよい。さらに、準備温度から定常温度に加熱ロールの温度目標値を変更する際、もしくは定常温度から準備温度に加熱ロールの温度目標値を変更する際は、時間をずらした連続的な温度目標値の変更により傾斜や曲線上にして加熱ロール温度目標値を補間するでもよい。
【0039】
なお、以上の説明では、巻取機の糸掛け検出手段は糸掛けセンサーによるものであるが、シーケンス制御装置等により仮想の糸掛け検出を行うようにしてもよいし、またこれらに限定されることなく公知の方法を組み合わせて利用することができる。
【0040】
なお、以上の説明では、糸切れの検出手段は糸切れセンサーによるものであるが、張力計の信号によって行ってもあるいはシーケンス制御装置等により仮想の糸切れ検出を行うようにしてもよいし、またこれらに限定されることなく公知の方法を組み合わせて利用することができる。
【0041】
なお、以上の説明では、巻取機の巻取り停止検出手段は巻取り停止スイッチによるものであるが、巻取機のインタロック用停止信号や巻取機のモータ速度監視によって行ってもあるいはシーケンス制御装置等により仮想の巻取り停止検出を行うようにしてもよいし、またこれらに限定されることなく公知の方法を組み合わせて利用することができる。
【0042】
なお、加熱ロール速度や巻取機速度を定常速度にて糸掛けを行うことや、シーケンス制御装置等により巻取機の糸掛け以降から加熱ロール速度や巻取機速度を定常速度にさせてもよい。また、シーケンス制御装置等により糸切れや巻取機の巻取り停止以降から加熱ロール速度を低速駆動させてもよい。
【0043】
【実施例】
以下、本発明を実施例により具体的に説明する。
【0044】
実施例1、比較例1
まず、加熱ロールの温度目標値は、準備温度に60℃を設定し、定常温度に150℃を設定した。次に、紡出された糸条を、加熱ロールが低速駆動されるとともに加熱ロール温度が60℃に保持された状態で加熱ロールに糸掛けを行い、続いて巻取機が低速駆動された状態で巻取機の糸掛けを行った。巻取機の糸掛けがなされると、加熱ロール温度が自動的に昇温を開始し、また加熱ロール速度と巻取機速度も増速した。巻取機の糸掛けがなされてボビンに糸物性が不安定な巻取糸が巻かれてから30秒経過すると、加熱ロール温度は昇温が完了して150℃に保持され、糸条の糸物性が安定する状態になった。巻取機の糸掛けがなされてからボビンに巻取糸を10分間巻取った後、巻取機の巻取りボビンを自動レボルビングさせてボビンを切り替えて、巻終わったボビンを巻取機から取り出した。上述の工程を複数回実施した結果、巻取機からのボビン取り出し成功率は99.9%であり、ボビン再利用成功率は92.4%であった。
【0045】
一方、巻取機の糸掛けまでの工程を上述の実施例1と同様とし、巻取機の糸掛けがなされた後に加熱ロール速度と巻取機速度を増速し、該増速後に加熱ロール温度を昇温させる従来の方法の場合は、巻取機の糸掛けがなされてボビンに糸物性が不安定な巻取糸が巻かれてから4分30秒経過すると、加熱ロール温度は昇温が完了して150℃に保持され、糸条の糸物性が安定する状態になった。上述の実施例1と同様にして巻取糸を10分間巻取った後、ボビンを巻取機から取り出す工程を複数回実施した結果、巻取機からのボビン取り出し成功率は89.7%であり、ボビン再利用成功率は75.2%であった(比較例1)。
【0046】
実施例2、比較例2
まず、加熱ロールの温度目標値は、準備温度に60℃を設定し、定常温度に150℃を設定した。次に、紡出された糸条を、加熱ロールの温度が150℃に保持された状態で、巻取機が定常巻取りしている時に、強制的に糸条の糸切れを発生させた。糸切れした後に加熱ロールの温度は自動的に降温を開始し、また加熱ロール速度も減速を行った。糸切れした後の屑糸の発生が始まって1分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動をしている状態にあり、加熱ロールの糸掛けが行える状態になった。しかる後に、加熱ロールの糸掛けを行い、次いで巻取機の低速駆動を開始し、巻取機が低速駆動された状態で巻取機の糸掛けを行い、巻取りを再開始させた。上述の工程を複数回実施した結果、糸切れしてから巻取り再開始するまでの平均時間は6分であり、平均屑糸発生量は2.2kgであった。
【0047】
一方、糸切れまでの工程を上述の実施例2と同様とし、糸切れした後に加熱ロールが駆動停止してから再び加熱ロールの低速駆動を開始させて、さらに操作をともなって加熱ロール温度を降温させる従来の方法の場合は、糸切れした後の屑糸の発生が始まって7分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動している状態にあり、加熱ロールの糸掛けが行える状態になった。上述の実施例2と同様にして加熱ロールと巻取機の糸掛けを行い巻取りを再開始させる工程を複数回実施した結果、巻取り再開始するまでの平均時間は12分であり、平均屑糸発生量は4.4kgであった(比較例2)。
【0048】
実施例3、比較例3
まず、加熱ロールの温度目標値は、準備温度に60℃を設定し、定常温度に150℃を設定した。次に、紡出された糸条を、加熱ロールの温度が150℃に保持された状態で、巻取機が定常巻取りしている時に、強制的に巻取機の巻取り停止をさせた。巻取機の巻取り停止をした後に加熱ロールの温度は自動的に降温を開始し、また加熱ロール速度も減速を行った。巻取機の巻取り停止をした後の屑糸の発生が始まって1分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動をしている状態にあり、加熱ロールの糸掛けが行える状態になった。しかる後に、加熱ロールの糸掛けを行い、次いで巻取機の低速駆動を開始し、巻取機が低速駆動された状態で巻取機の糸掛けを行い、巻取りを再開始させた。上述の工程を複数回実施した結果、巻取機の巻取り停止してから巻取り再開始するまでの平均時間は6分であり、平均屑糸発生量は2.2kgであった。
【0049】
一方、巻取機の巻取り停止までの工程を上述の実施例3と同様とし、巻取機の巻取り停止した後に加熱ロールが駆動停止してから再び加熱ロールの低速駆動を開始させて、更に操作をともなって加熱ロール温度を降温させる従来の方法の場合は、巻取機の巻取り停止した後の屑糸の発生が始まって7分30秒経過すると、加熱ロール温度は降温が完了して60℃に保持され、また加熱ロール速度も低速駆動している状態にあり、加熱ロールの糸掛けが行える状態になった。上述の実施例3と同様にして加熱ロールと巻取機の糸掛けを行い巻取を再開始させる工程を複数回実施した結果、巻取り再開始するまでの平均時間は12分であり、平均屑糸発生量は4.4kgであった(比較例3)。
【0050】
また、本発明の実施例1、実施例2、実施例3の操作は図4のタイムチャートに示されるものであり、従来技術となる比較例1、比較例2、比較例3の操作は図5のタイムチャートに示されるものである。
【0051】
【発明の効果】
本発明によれば、巻取機の糸掛けを検出して加熱ロールの温度目標値を変更しているため、巻取機の糸掛け後における糸条の糸物性を早期安定させることが可能である。従って、ボビンに対して巻取糸が強く糸巻締まりすることを防ぐため、巻取機からボビンを取り出すことが容易になることからボビン取り外し成功率が大幅に向上し、また、ボビン変形をしないことからボビン再利用成功率を大幅に向上することができる。更に、糸切れや巻取機の巻取り停止を検出して加熱ロールの温度目標値を変更しているため、糸切れや巻取機の巻取り停止後から巻取り再開始するまでの時間を大幅に短縮することが可能である。従って、屑糸の発生量を大幅に減少することができる。上述より本発明は生産効率を容易に向上させる効果がある。
【図面の簡単な説明】
【図1】本発明を適用した制御装置の実施例を示す紡糸機との組合せ構成図である。
【図2】本発明を適用した制御装置の実施例を示す加熱ロール温度の制御系の概略ブロック線図である。
【図3】本発明を適用した制御装置の実施例を示す加熱ロール温度目標値のタイムチャートである。
【図4】本発明の実施例の操作を示すタイムチャート
【図5】従来技術の実施例の操作を示すタイムチャート
【符号の説明】
1,2…加熱ロール
3,4…電力調整器
5,6…温度センサー
7,8,20,21,22…モータ
9,10,23,24,25…インバータ
11…巻取機
12…糸掛けセンサー
13…糸切れセンサー
14…巻取停止スイッチ
15…コンタクトローラ
16,17…スピンドル
18,19…ボビン
26…制御装置
27…糸条
28…巻取糸
29,30…加熱ロール温度調節器
31…温度目標値設定器
Claims (5)
- 紡出された合成繊維糸条に熱量を与える加熱ロールの温度を糸掛け成功率が向上する準備温度にして加熱ロールおよび巻取機の糸掛けを行い、前記糸掛け以降に加熱ロールの温度を糸条の糸物性が安定する定常温度にして巻取機の巻取りを行うようにした合成繊維の製造方法において、巻取機の糸掛けに対応して加熱ロール温度を前記定常温度にして巻取機の巻取りを行い、さらに糸条の糸切れや巻取機の巻取り停止に対応して加熱ロール温度を前記準備温度にして加熱ロールの糸掛けを行うことを特徴とする合成繊維の製造方法。
- 合成繊維が、ポリエチレンテレフタレートを成分とした合成繊維であるか、もしくはポリエチレンテレフタレートとポリトリメチレンテレフタレートの2成分をサイドバイサイド型に貼り合わせた複合の合成繊維であることを特徴とする請求項1に記載の合成繊維の製造方法。
- 紡出された糸条に熱量を与える加熱ロールの温度を、所定の温度目標値に近づけるようにする制御装置を備えた合成繊維の製造装置において、巻取機の糸掛けを検出する手段と、前記加熱ロールの温度目標値を変更する制御手段とを有し、巻取機の糸掛けを検出して、加熱ロールの温度目標値を変更するようにしたことを特徴とする合成繊維の製造装置。
- 糸切れを検出する手段を備え、糸切れを検出して以降、加熱ロールの温度目標値を変更するようにしたことを特徴とする請求項3に記載の合成繊維の製造装置。
- 巻取機の巻取り停止を検出する手段を備え、巻取機の巻取り停止を検出して以降、加熱ロールの温度目標値を変更するようにしたことを特徴とする請求項3に記載の合成繊維の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003026800A JP2004238744A (ja) | 2003-02-04 | 2003-02-04 | 合成繊維の製造方法および装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003026800A JP2004238744A (ja) | 2003-02-04 | 2003-02-04 | 合成繊維の製造方法および装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004238744A true JP2004238744A (ja) | 2004-08-26 |
Family
ID=32954698
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003026800A Pending JP2004238744A (ja) | 2003-02-04 | 2003-02-04 | 合成繊維の製造方法および装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004238744A (ja) |
-
2003
- 2003-02-04 JP JP2003026800A patent/JP2004238744A/ja active Pending
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6094790B2 (ja) | 紡績機及び紡績機における糸の製造を中断する方法 | |
| JPH0367941B2 (ja) | ||
| CN106906541B (zh) | 使纱线再次接在纺织机器的工位上的接线工艺控制方法 | |
| CN111691049B (zh) | 一种纱线处理工艺及其装置 | |
| US6487841B1 (en) | Ring spinning frame with clamping device at the spindle | |
| US6405968B2 (en) | Bobbin winding machine | |
| US5408730A (en) | Draw-texturing machine and method for operating the same | |
| JP2007084992A (ja) | 精紡機及び、精紡機でのヤーン若しくは飾撚り糸を製造する際に糸特性を調整するための方法 | |
| JPH11189371A (ja) | 自動ワインダー | |
| JPH0474452B2 (ja) | ||
| JPH11181634A (ja) | 紡機の制御装置 | |
| JPH0340841A (ja) | 自動織機のための始動方法 | |
| JP2541519B2 (ja) | 製糸装置 | |
| JPS6011126B2 (ja) | 延伸燃糸機の停止方法 | |
| JPH05222626A (ja) | オープンエンド精紡機の起動方法並びに装置 | |
| JP2019123587A (ja) | 自動ワインダにおける静圧制御方法及び自動ワインダ | |
| JP2002012368A (ja) | 巻取機の速度制御装置 | |
| CN121760109A (zh) | 假捻变形机的控制方法以及装置 | |
| KR950008107Y1 (ko) | 합성섬유사의 자동권취기 | |
| JP3374589B2 (ja) | 自動糸切替制御方法 | |
| JPH07310242A (ja) | 紡機における停止方法及び停止制御装置 | |
| JP3533788B2 (ja) | 糸条の巻取方法および巻取装置 | |
| JPH0874133A (ja) | 紡機の運転制御装置 | |
| JPH08175749A (ja) | トラバース群制御方式糸条巻取法における糸切替方法 | |
| JP2004084107A (ja) | 繊維機械の駆動装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20051121 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20071121 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20071204 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20081111 Free format text: JAPANESE INTERMEDIATE CODE: A02 |