JP2004249355A - モジュールカムと加工具の取付位置調整方法 - Google Patents
モジュールカムと加工具の取付位置調整方法 Download PDFInfo
- Publication number
- JP2004249355A JP2004249355A JP2003044374A JP2003044374A JP2004249355A JP 2004249355 A JP2004249355 A JP 2004249355A JP 2003044374 A JP2003044374 A JP 2003044374A JP 2003044374 A JP2003044374 A JP 2003044374A JP 2004249355 A JP2004249355 A JP 2004249355A
- Authority
- JP
- Japan
- Prior art keywords
- cam
- module
- slider
- driver
- die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000034 method Methods 0.000 title claims abstract description 13
- 238000003754 machining Methods 0.000 title abstract 3
- 238000009434 installation Methods 0.000 title abstract 2
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 claims description 12
- 230000000694 effects Effects 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000000725 suspension Substances 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000012790 confirmation Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/24—Perforating, i.e. punching holes
- B21D28/32—Perforating, i.e. punching holes in other articles of special shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/20—Applications of drives for reducing noise or wear
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/869—Means to drive or to guide tool
- Y10T83/8821—With simple rectilinear reciprocating motion only
- Y10T83/8841—Tool driver movable relative to tool support
- Y10T83/8853—Including details of guide for tool or tool support
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
- Clamps And Clips (AREA)
- Portable Nailing Machines And Staplers (AREA)
Abstract
【課題】本発明は、モジュールカムと加工具の取付位置調整方法に関し、金型における加工具の取付位置調整を容易にして、段取りの工数を削減することが課題である。
【解決手段】金型の上型と下型との間に装着されるもので、カムドライバと、該カムドライバで駆動されるカムスライダと、該カムスライダを保持するカムホルダと、これらの一部を支持すると共に前記下型との間に介在するモジュールベースとからなり、前記モジュールベースには、前記カムスライダの工具取付面に固定される加工具に対応して設けられる受け台を位置決めして取り付ける受け台取付部5bが設けられているモジュールカム1とする。
【選択図】 図1
【解決手段】金型の上型と下型との間に装着されるもので、カムドライバと、該カムドライバで駆動されるカムスライダと、該カムスライダを保持するカムホルダと、これらの一部を支持すると共に前記下型との間に介在するモジュールベースとからなり、前記モジュールベースには、前記カムスライダの工具取付面に固定される加工具に対応して設けられる受け台を位置決めして取り付ける受け台取付部5bが設けられているモジュールカム1とする。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、モジュールカムと加工具の取付位置調整方法に係り、詳しくは、金型における加工具の取付位置調整を、カムモジュールを形成することで、下型における加工具の取付位置調整の作業を省くようにした、モジュールカムと加工具の取付位置調整方法に関する。
【0002】
【従来の技術】
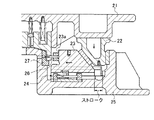
従来において、上型と下型とによる金型で、ワークを曲げ加工し且つ孔開け加工するものとして、図6に示すように、上型ホルダ21に固定されたカムドライバ22と、該カムドライバ22の上下方向の降下により略直交する水平方向に移動されるカム面を有したカムスライダ23と、該カムスライダ23を元の位置に戻す弾性部材を装備した戻し機構24と、前記カムスライダ23を摺動自在に支持する下型ホルダ25とからなるものが知られている。
【0003】
前記カムスライダ23の加工具取付面23aには、例えば、ワークに孔を開けるパンチ26がボルト等で固定され、これに対応するダイ27が前記下型ホルダ25の鉛直壁面にボルト等で固定される。これにより、サイドピアス、サイドカット等の加工が可能となるものである。
【0004】
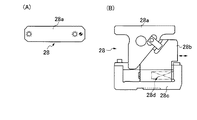
前記金型は、大きさが大きく重量も重いものであるので、ワークの加工仕様の多様な変更に対して、容易に対応できるようにするために、前記カムドライバとカムスライダ及び下型の一部としてのカムベースとをユニット化するようになっている。例えば、図7に示すように、幅の狭いコンパクトなカムユニット28にしたものがある。これは、カムドライバ28a、カムスライダ28b、カムベース28c、戻し機構28dをユニット化した下置き型のカムユニットである。また、図8に示すように、前記カムユニットを上下逆にした、カムドライバ29a、カムスライダ29b、カムベース29c、戻し機構29dである吊りカムユニット29もある。
【0005】
しかし、そのようなカムユニット化が進んでも、前記加工具であるパンチ26とダイ27との位置調整作業は、従来と同様であって、前記カムユニットを下型ホルダ25に取り付けた後に、上型ホルダ21を上下に移動させながら、パンチとダイとの位置合わせをしてパンチ26とダイ27とを仮止めし、一旦、上型ホルダ21を上死点に戻して、前記パンチ26とダイ27とを本締めして固定し、更に、上型ホルダ21を下死点に降下させて、確認する等、何度も繰り返して位置合わせが行われている。また、加工具の位置合わせの方法として、キーを使用して高精度に芯出しする方法が提案されている(例えば、特許文献1参照。)。
【0006】
【特許文献1】
特開2002−143944号公報(第2頁乃至第4頁、第1図)
【0007】
【発明が解決しようとする課題】
しかしながら、金型の上型ホルダ21を上下動させながら、下型ホルダ25にダイ27を正確に位置合わせする作業は、手間が掛かり段取りが悪くなる。本発明に係るモジュールカムは、このような課題を解決するために提案されたものである。
【0008】
【課題を解決するための手段】
上記課題を解決するために、本発明に係るモジュールカムの要旨は、金型の上型と下型との間に装着されるもので、カムドライバと、該カムドライバで駆動されるカムスライダと、該カムスライダを保持するカムホルダと、これらの一部を支持すると共に前記下型との間に介在するモジュールベースとからなり、前記モジュールベースには、前記カムスライダの工具取付面に固定される加工具に対応して設けられる受け台を位置決めして取り付ける受け台取付部が設けられていることである。
【0009】
本発明に係る加工具の取付位置調整方法の要旨は、前記カムモジュールを形成し、該カムモジュールにおけるカムスライダの工具取付面とモジュールベースの受け台取付部との間に加工具と受け台とを位置決めして固定し、その後、下型に当該モジュールカムを位置決めし固定することである。
また、カムドライバと、該カムドライバで駆動されるカムスライダと、該カムスライダを保持するカムホルダとからなるカムユニットが、モジュールベースに対して前後方向に位置調整可能にされていることを含むものである。
【0010】
本発明に係るモジュールカムによれば、加工具と受け台(ダイ)とを、位置調整を済ませて固着した状態で、下型ホルダに提供することになり、ワーク加工現場での金型の段取りが効率化される。そして、下型ホルダでは、前記モジュールカムを基準位置に固定することで、加工具の位置調節が完了することになり、現場での段取り作業が飛躍的に効率化されることになる。更に、カムユニットをモジュールベースに対して前後方向に位置調整可能にすることで、パンチの長さ変更にも、容易に対応できるようになる。
【0011】
【発明の実施の形態】
次に、本発明に係るモジュールカム1について、図面を参照して説明する。なお、発明の理解を容易にするため、従来例に対応する部分には従来例と同一の符号を付けて説明する。
【0012】
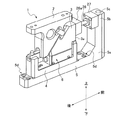
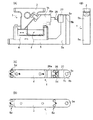
前記モジュールカム1は、図1乃至図2に示すように、下置きモジュールカムであって、上からカムドライバ2、該カムドライバ2によって略水平方向に移動されるカム面を有するカムスライダ3、該カムスライダ3を摺動自在に支持するカムベース4、該カムベース4と一体に固定されるモジュールベース5、前記カムスライダ3とカムベース4との間に設けられる戻し機構1eとが配設されて成る。
【0013】
前記カムドライバ2、カムスライダ3、カムベース4、及び戻し機構6は、カムユニットであり、従来例の下置き型のカムユニットと同様の作用・効果を奏するものであり、その詳細な説明を省略する。
【0014】
本発明に係るカムモジュール1の要部である前記モジュールベース5には、前方に延びる延設部5aがあり、その端部から上に起立されて、前記カムスライダ3の工具取付面3aに対向するように、受け台取付部5bが設けられている。
【0015】
前記受け台取付部5bにおいては、前記工具取付面3aに対向する取付面5cに、受け台であるダイ27をネジ止めするためのネジ孔が設けられている。なお、符号5eは、パンチ26で打ち抜かれた小片の排出孔を示している。
【0016】
前記取付面5cにはダイ27が六角ボルト等(図示せず)で仮止めされる。また、前記工具取付面3aには、例えば、パンチ26を保持するリテーナ26aが六角ボルト等で仮止めされる。
【0017】
そして、パンチの取付位置調整には、カムスライダ3を戻し機構6の付勢力に抗して前進させ、前記パンチ26の先端部をダイ27の下孔に差込み、位置合わせをする。その状態で、例えば、瞬間強力接着剤(アロンアルファ(商品名)等)で前記リテーナ26a及びダイ27を動かないように固定する。その後、カムスライダ3を後方に移動させて、パンチ26をダイ27から引き抜いて、リテーナ26aとダイ27とを前記仮止めしてある六角ボルトを本締めすることで固定する。
【0018】
このようにして、カムモジュール1においては、パンチ26及びダイ27が、位置調整されて、固定される。このパンチ位置調整済みのカムモジュール1を、加工現場の下型ホルダ25に、例えば、六角ボルトでモジュールベース5の取付孔5dに挿通させて、基準位置に合わせて螺着し、位置固定する。
【0019】
このようにすれば、現場においては、上型ホルダ21を上死点と下死点間に低速で移動させて位置調整する必要が無く、前記モジュール1を基準位置に合わせてネジ固定する作業だけとなって、位置調整作業が効率化され、金型の調整工数が低減されるものである。
【0020】
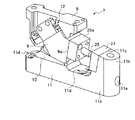
第2実施例は、図3乃至図4に示すように、吊りモジュールカム7としたものであり、カムベース8、カムスライダ9、カムドライバ10、戻し機構12は基本的に前記カムユニットと同様である。また、モジュールベース11も、前方の延設部11aから起立されて、前記カムスライダ9の工具取付面9aに固定される加工具(パンチ26)に対応して設けられる受け台(ダイ27)を位置決めして取り付ける受け台取付部11bが設けられている。この吊りモジュールカム7におけるパンチ26及びダイ27の位置調整作業も第1実施例と同様である。
【0021】
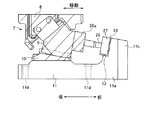
第3実施例は、図5に示すように、カムベース8とカムスライダ9とカムドライバ10とからなるカムユニット(図中の斜線部分)が、モジュールベース11に対して、前後方向に移動可能にされているである。これは、パンチ26の長さが、例えば、70mm〜100mmに変更されることがあるので、その場合にも対応できるようにするものである。
【0022】
前記カムユニットを前述の移動可能にする方法としては、例えば、モジュールベース11の上面に、所要のピッチで複数箇所にカムドライバ10用の取付孔を設けておく方法や、カムドライバ10をスライドさせて無段階に位置決めする方法等がある。なお、前述の下置きモジュールカム1においても、この第3実施例と同様に、移動可能にするものである。
また、前記パンチ26の長さの変更により、ダイ27の取付位置を調整する必要がある時には、上下方向調整用のシム12、若しくは前後方向調整用のシム13を一枚または複数枚介在させて、位置調整するものである。
【0023】
【発明の効果】
上記説明したように、本発明に係るモジュールカムは、金型の上型と下型との間に装着されるもので、カムドライバと、該カムドライバで駆動されるカムスライダと、該カムスライダを保持するカムホルダと、これらの一部を支持すると共に前記下型との間に介在するモジュールベースとからなり、前記モジュールベースには、前記カムスライダの工具取付面に固定される加工具に対応して設けられる受け台を位置決めして取り付ける受け台取付部が設けられているので、このモジュールカムにおいて加工具の位置調整を済ませる事が可能となる。
よって、ワーク作業現場の金型においては、下型にモジュールカムを基準位置に対して位置調整してボルトで固定するだけの作業となり、従来のような加工具の位置調整のために、上型を何度も上下移動させて調整を繰り返す手間が、本発明により省けて金型製作時の調整工数が大幅に削減されると言う優れた効果を奏するものである。
【0024】
カムモジュールを形成し、該カムモジュールにおけるカムスライダの工具取付面とモジュールベースの受け台取付部との間に加工具と受け台とを位置決めして固定し、その後、下型に当該モジュールカムを位置決めし固定することとしたので、金型製作時の調整工数が大幅に削減され、段取り作業が容易となると言う優れた効果を奏するものである。
【図面の簡単な説明】
【図1】本発明に係るモジュールカム1の斜視図である。
【図2】同本発明に係るモジュールカム1の正面図(A)、側面図(B)、平面図(C)、底面図(D)である。
【図3】同第2実施例に係るモジュールカム7の斜視図である。
【図4】同モジュールカム7の正面図(A)、側面図(B)、平面図(C)、底面図(D)である。
【図5】同第3実施例に係るモジュールカム7の正面図である。
【図6】従来例に係る金型の正面図である。
【図7】同従来例に係るカムユニット28の平面図(A)と、正面図(B)である。
【図8】同従来例に係るカムユニット29の平面図(A)と、正面図(B)である。
【符号の説明】
1 モジュールカム、 1e 戻し機構、
2 カムドライバ、 3 カムスライダ、
3a 工具取付面、 4 カムベース、
5 モジュールベース、 5a 延設部、
5b 受け台取付部、 5c 取付面、
5d 取付孔、 5e 排出孔、
6 戻し機構、 7 吊りモジュールカム、
8 カムベース、 9 カムスライダ、
9a 工具取付面、 10 カムドライバ、
11 モジュールベース、 11a 延設部、
11b 受け台取付、
12,13 シム、
21 上型ホルダ、 25 下型ホルダ、
26 パンチ、 26a リテーナ、
27 ダイ。
Claims (3)
- 金型の上型と下型との間に装着されるもので、カムドライバと、該カムドライバで駆動されるカムスライダと、該カムスライダを保持するカムホルダと、これらの一部を支持すると共に前記下型との間に介在するモジュールベースとからなり、
前記モジュールベースには、前記カムスライダの工具取付面に固定される加工具に対応して設けられる受け台を位置決めして取り付ける受け台取付部が設けられていること、
を特徴とするモジュールカム。 - 請求項1に記載のカムモジュールを形成し、該カムモジュールにおけるカムスライダの工具取付面とモジュールベースの受け台取付部との間に加工具と受け台とを位置決めして固定し、その後、下型に当該モジュールカムを位置決めし固定すること、
を特徴とする加工具の取付位置調整方法。 - カムドライバと、該カムドライバで駆動されるカムスライダと、該カムスライダを保持するカムホルダとからなるカムユニットが、モジュールベースに対して前後方向に位置調整可能にされていること、
を特徴とする請求項2に記載の加工具の取付位置調整方法。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003044374A JP2004249355A (ja) | 2003-02-21 | 2003-02-21 | モジュールカムと加工具の取付位置調整方法 |
| US10/729,912 US7043956B2 (en) | 2003-02-21 | 2003-12-09 | Module cam and method for aligning and fastening tool |
| EP20030028522 EP1449600B1 (en) | 2003-02-21 | 2003-12-10 | Module cam and method for aligning and fastening a tool |
| DE2003602207 DE60302207T2 (de) | 2003-02-21 | 2003-12-10 | Keiltrieb und Verfahren zur Ausrichtung und Befestigung eines Werkzeuges |
| AT03028522T ATE309059T1 (de) | 2003-02-21 | 2003-12-10 | Keiltrieb und verfahren zur ausrichtung und befestigung eines werkzeuges |
| ES03028522T ES2248700T3 (es) | 2003-02-21 | 2003-12-10 | Leva modular y metodo para alinear y asegurar una herramienta. |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003044374A JP2004249355A (ja) | 2003-02-21 | 2003-02-21 | モジュールカムと加工具の取付位置調整方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004249355A true JP2004249355A (ja) | 2004-09-09 |
Family
ID=32732994
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003044374A Pending JP2004249355A (ja) | 2003-02-21 | 2003-02-21 | モジュールカムと加工具の取付位置調整方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US7043956B2 (ja) |
| EP (1) | EP1449600B1 (ja) |
| JP (1) | JP2004249355A (ja) |
| AT (1) | ATE309059T1 (ja) |
| DE (1) | DE60302207T2 (ja) |
| ES (1) | ES2248700T3 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113996744A (zh) * | 2021-11-17 | 2022-02-01 | 常州市丰乐精锻有限公司 | 一种工程机械液压油缸缸底锻造模具 |
| JP7468263B2 (ja) | 2020-09-11 | 2024-04-16 | Ubeマシナリー株式会社 | ダイスタック固定装置、および、押出プレス装置 |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7191635B2 (en) * | 2004-11-18 | 2007-03-20 | Danly Iem, Llc | Press mounted cam |
| US7134313B2 (en) * | 2004-12-30 | 2006-11-14 | Danly Iem, Llc | Method and tool mounting for adjustment of tools on a press mounted cam |
| DE102008061420B9 (de) * | 2008-12-10 | 2011-02-10 | voestalpine Gießerei Linz GmbH | Keiltrieb |
| WO2011072024A2 (en) * | 2009-12-08 | 2011-06-16 | Sankyo Oilless Industry (U.S.A. ) Corp. | Cam slider and punch apparatus |
| JP2011140048A (ja) * | 2010-01-08 | 2011-07-21 | Sankyo Oilless Industry Inc | カム装置 |
| CN103128185B (zh) * | 2011-11-25 | 2015-03-11 | 鸿富锦精密工业(深圳)有限公司 | 搬运装置及采用该搬运装置的冲压设备 |
| CN102601238A (zh) * | 2012-03-21 | 2012-07-25 | 苏州工业园区金鑫模具制造有限公司 | 一种模具的勾拉式侧向冲压结构 |
| CN103372599A (zh) * | 2012-04-18 | 2013-10-30 | 成都思茂科技有限公司 | 斜滑块机构 |
| DE102012014546A1 (de) * | 2012-07-21 | 2014-01-23 | Strack Norma Gmbh & Co. Kg | Keiltrieb |
| CN103506500B (zh) * | 2013-09-25 | 2016-03-16 | 奇瑞汽车股份有限公司 | 冲压模用定位板及其位置调整方法 |
| CN103551448A (zh) * | 2013-10-22 | 2014-02-05 | 上海友升铝业有限公司 | 汽车吸能盒铝型材侧向冲孔模具 |
| CN103611784A (zh) * | 2013-11-18 | 2014-03-05 | 梧州恒声电子科技有限公司 | 一种侧冲多孔的生产模具 |
| CN103611778A (zh) * | 2013-11-18 | 2014-03-05 | 梧州恒声电子科技有限公司 | 基于液压站的侧冲多孔的生产装置及控制方法 |
| CN104526984B (zh) * | 2014-12-27 | 2016-08-03 | 大连銮艺精密模塑制造有限公司 | 一种汽车精密炭罐模具 |
| DE102019100687B4 (de) | 2019-01-11 | 2021-05-20 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Keiltriebwerkzeug |
| DE102023123920A1 (de) * | 2023-09-06 | 2025-03-06 | Bayerische Motoren Werke Aktiengesellschaft | Presswerkzeug |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58138A (ja) * | 1981-06-25 | 1983-01-05 | Nec Corp | ボンデイング装置 |
| JPS58116119U (ja) * | 1982-01-30 | 1983-08-08 | トヨタ自動車株式会社 | 皿穴加工における寄せカム機構 |
| JPS58202291A (ja) * | 1982-05-18 | 1983-11-25 | 株式会社タダノ | 建設機械の過負荷防止装置 |
| DE69018082T2 (de) * | 1990-11-09 | 1995-09-28 | Umix Co Ltd | Gesenk mit Führungsschlitten. |
| CA2073204C (en) * | 1992-07-06 | 1999-08-24 | Mitsuo Matsuoka | Noise reducing structure of slide-cam die |
| JP3757635B2 (ja) * | 1998-08-26 | 2006-03-22 | オイレス工業株式会社 | カム装置 |
| JP3069083B2 (ja) * | 1998-11-11 | 2000-07-24 | ユミックス株式会社 | プレス装置 |
| DE19855919A1 (de) * | 1998-12-03 | 2000-06-08 | Umix Co Ltd | Preßvorrichtung |
| JP2002143944A (ja) | 2000-11-14 | 2002-05-21 | Amada Co Ltd | 金型の芯出し方法および金型の芯出し治具 |
-
2003
- 2003-02-21 JP JP2003044374A patent/JP2004249355A/ja active Pending
- 2003-12-09 US US10/729,912 patent/US7043956B2/en not_active Expired - Lifetime
- 2003-12-10 DE DE2003602207 patent/DE60302207T2/de not_active Expired - Lifetime
- 2003-12-10 EP EP20030028522 patent/EP1449600B1/en not_active Expired - Lifetime
- 2003-12-10 ES ES03028522T patent/ES2248700T3/es not_active Expired - Lifetime
- 2003-12-10 AT AT03028522T patent/ATE309059T1/de not_active IP Right Cessation
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7468263B2 (ja) | 2020-09-11 | 2024-04-16 | Ubeマシナリー株式会社 | ダイスタック固定装置、および、押出プレス装置 |
| CN113996744A (zh) * | 2021-11-17 | 2022-02-01 | 常州市丰乐精锻有限公司 | 一种工程机械液压油缸缸底锻造模具 |
| CN113996744B (zh) * | 2021-11-17 | 2022-07-12 | 常州市丰乐精锻有限公司 | 一种工程机械液压油缸缸底锻造模具 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE60302207D1 (de) | 2005-12-15 |
| ATE309059T1 (de) | 2005-11-15 |
| DE60302207T2 (de) | 2006-06-01 |
| US7043956B2 (en) | 2006-05-16 |
| EP1449600A1 (en) | 2004-08-25 |
| US20040163440A1 (en) | 2004-08-26 |
| ES2248700T3 (es) | 2006-03-16 |
| EP1449600B1 (en) | 2005-11-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN2738916Y (zh) | 冲孔模具 | |
| EP1449600B1 (en) | Module cam and method for aligning and fastening a tool | |
| JP3069083B2 (ja) | プレス装置 | |
| JP2000326029A (ja) | 形鋼加工機 | |
| CN211564150U (zh) | 一种节能型汽车冲压件 | |
| CN103128560B (zh) | 端面铣加工单面斜度斜垫板的方法 | |
| CN219598758U (zh) | 一种便于刀具加工的夹具工装 | |
| CN109664129B (zh) | 一种电机悬置支架管梁的夹具及加工方法 | |
| CN212351191U (zh) | 一种摇臂钻床 | |
| CN215967455U (zh) | 一种方便调节型气动夹具 | |
| JP2988837B2 (ja) | 加工装置 | |
| CN215356325U (zh) | 一种冲斜孔工装 | |
| CN212653020U (zh) | 一种可多自由度运动的加工平台 | |
| CN2882859Y (zh) | 一种数控钻孔机床 | |
| CN214559042U (zh) | 一种可调节切角角度的切角装置 | |
| KR20060033508A (ko) | 절단가공 부품 지지용 가변 지그 유니트 | |
| CN221246613U (zh) | 一种冲压汽车尾管的冲压设备 | |
| JP2533931Y2 (ja) | 溝入れ用金型 | |
| CN221312001U (zh) | 一种钢构件加工用可调节折弯装置 | |
| CN222020529U (zh) | 一种用于汽车防撞梁支架冲压件的加工模具 | |
| CN219562817U (zh) | 一种调节式工件加工的定位夹具 | |
| CN217452920U (zh) | 一种孔槽一体加工装置 | |
| CN220679125U (zh) | 一种折弯金属件用的冲孔装置 | |
| CN217121800U (zh) | 一种便携式摇臂钻床 | |
| JP2000301264A (ja) | カムユニット |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060213 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080708 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090521 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20091013 |