JP2004263331A - ミシン糸およびその製造方法 - Google Patents
ミシン糸およびその製造方法 Download PDFInfo
- Publication number
- JP2004263331A JP2004263331A JP2003055430A JP2003055430A JP2004263331A JP 2004263331 A JP2004263331 A JP 2004263331A JP 2003055430 A JP2003055430 A JP 2003055430A JP 2003055430 A JP2003055430 A JP 2003055430A JP 2004263331 A JP2004263331 A JP 2004263331A
- Authority
- JP
- Japan
- Prior art keywords
- yarn
- thread
- sewing
- sewing thread
- sheath
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
Abstract
【課題】糸筋が均一で、強力が高く繊度が細く、薄地用あるいはジーンズ用など縫目の美しさと強度耐久性に優れたミシン糸およびその製造方法を提供するこにある。
【解決手段】下ヨリと上ヨリが施されたポリエステルマルチフィラメント糸からなるミシン糸であって、該ミシン糸の下ヨリ糸を構成する複合糸の芯糸と鞘糸の糸長差が2〜8%、該ミシン糸の引っ掛け強度利用率が80%以上、見掛けループ数が200〜1000個/mであることを特徴とするミシン糸。
【選択図】図1
【解決手段】下ヨリと上ヨリが施されたポリエステルマルチフィラメント糸からなるミシン糸であって、該ミシン糸の下ヨリ糸を構成する複合糸の芯糸と鞘糸の糸長差が2〜8%、該ミシン糸の引っ掛け強度利用率が80%以上、見掛けループ数が200〜1000個/mであることを特徴とするミシン糸。
【選択図】図1
Description
【0001】
【発明の属する技術分野】
本発明は,ポリエステルマルチフィラメント糸条を用いたループ糸からなる可縫性に優れたミシン糸およびその製造方法に関する。
【0002】
【従来の技術】
従来技術において、ポリエステルマルチフィラメント糸条から構成されるループ糸を用いたミシン糸は数多く提案されてきている(例えば、特許文献1、特許文献2参照)。
【0003】
例えば、特許文献1の特許請求の範囲第2項に「・・・連続交絡・・・」が、第4頁左下欄下から9行目に「・・・乱気流を発生・・・」と記載されたミシン糸の製造技術が提案されている。これは流体乱流処理を用いた複合ミシン糸に関する提案であるが、流体乱流ノズル洗浄に係る人件費や圧空使用料増加によるコストアップが問題とされている。さらに、第3頁左上欄6行目に「・・・ループ状の毛羽21を複合糸の外層20に突出させ・・・」と記載されており、ループが多く突出しているため、下ヨリや上ヨリなどの撚糸工程において、糸解舒性が不良となり、工程通過性が低下したり、突出したループがミシン針に引っかかりやすくなり、可縫性が低下する問題がある。
【0004】
また、特許文献2の段落[0013]には「・・・インターレース処理を施し、・・・インターレース処理を連続で行う方法・・・」と記載され、実施例の段落[0028]には「・・・3.0%オーバフィード・・・0.5%オーバーフィードで・・・」と記載され、さらに「・・・58個/mの交絡を・・・」と記載され、インターレース処理によって混合されてなる複合ミシン糸が提案されている。しかし、前記複合ミシン糸を構成する繊維Aと繊維Bの交絡数は極めて少ないので、糸内層部の空隙部は狭く、前記複合ミシン糸による針熱冷却効果は小さくなるので、高速可縫性は低下するという問題がある。
【0005】
【特許文献1】
特開昭62−257434号公報
【0006】
【特許文献2】
特開平5−106134号公報
【0007】
【発明が解決しようとする課題】
本発明の目的は、上記した従来の問題点等を改善し、糸長手方向にループ形成が均一で、可縫性に優れた糸筋の滑らかな細繊度でかつ高強力の糸特性を有する、ミシン糸およびその製造方法を提供するものである。
【0008】
【課題を解決するための手段】
上記目的を達成するため本発明は、次の構成を有する。
【0009】
すなわち、下ヨリと上ヨリが施されたポリエステルマルチフィラメント糸からなるミシン糸であって、該ミシン糸を構成する複合糸の芯糸と鞘糸の糸長差が2〜8%、該ミシン糸の引っ掛け強度利用率が80%以上、見掛けループ数が200〜1000個/mであることを特徴とするミシン糸である。
【0010】
また、芯糸となるポリエステルマルチフィラメント糸条と鞘糸となるポリエステルマルチフィラメント糸条に交絡処理を施し複合糸を製造するに際し、交絡処理ノズルに合流糸道規制ガイドを用いて鞘糸を芯糸に対してオーバーフィードさせ、フィード差を設けながら複合糸を製造し、次いで下ヨリを施し複数本引き揃えて上ヨリを施すことを特徴とするミシン糸の製造方法である。
【0011】
【発明の実施の形態】
本発明のミシン糸を構成する要件について詳細に説明する。
【0012】
本発明において、ミシン糸の下ヨリ糸を構成する複合糸の芯糸と鞘糸の糸長差は2〜8%とするものである。これによって、ミシン糸の強力を維持しつつ高可縫性を向上させることができる。糸長差のヨリ好ましい範囲は3〜6%である。
【0013】
本発明のミシン糸の下ヨリ糸を構成する複合糸の糸長差とは、芯糸長に対する鞘糸長の割合を表し、その割合が2%より小さくなれば該複合糸の強力は向上するものの、ループ数は少なくループサイズは小さくなるので、該複合糸をミシン糸に構成すると可縫性は低下するので好ましくない。また、その割合が逆に8%を越えると、該複合糸の強力は低下し、ループ数は多く、ループサイズも大きくなるので、ミシン糸に構成すると、ループが多く突出するので、やはりミシン糸の解舒性や可縫性が低下するので好ましくない。
【0014】
なお、芯糸や鞘糸における収縮率や伸度の異なる組み合わせによっては、該複合糸の糸長差は異なるので、該複合糸を製造する際には交絡フィード率との兼ね合いを考慮しなければならない。
【0015】
糸長差の測定方法は、本発明のミシン糸に0.1cN/dtexの荷重を吊し試長5cmを採取する。芯糸と鞘糸を分離させ鞘糸を取り出し、該鞘糸に0.1cN/dtexの荷重を吊し、糸長さL1を読みとる。
【0016】
糸長差(%)={(L1−5)/5}×100
で表す。n数10の平均とする。
【0017】
本発明のミシン糸の引っ掛け強度利用率は80%以上である。この引っ掛け強度利用率は、縫製後の縫い目の引き裂き度合いをミシン糸の強度特性からあらかじめ想定することができるのである。
【0018】
特に合成繊維のミシン糸は天然繊維に比べて屈曲度合いや針熱温度によって引っ掛け強度の影響を受けやすいので、同じ合成繊維であってもミシン糸構造によって大きく異なるのである。
【0019】
そこで、引っ掛け強度利用率が80%より小さいと、引っ張り強度と引っ掛け強度との差が大きすぎるので、縫製品の用途によって使い分けなければならない煩わしさなどの問題がある。引っ掛け強度利用率は100%が最も好ましい。
【0020】
なお、引っ掛け強度の具体的な大きさは、通常の衣料用ミシン糸では3.0cN/dtex以上が好ましく、これより小さいと縫い目に瞬時に高圧力が加わると縫い目のミシン糸が切れやすくなるので好ましくない。
【0021】
引っ張り強度および引っ掛け強度の測定方法は、引っ張り試験機(INSTRON社製 MODEL−1122)を用いて、試長20cm、引っ張り速度20cm/minにて測定した引っ張り強度S1と、上記ミシン糸を「輪奈」状でリンクし互いに引き合いながら、上記条件と同様に測定した引っ張り強度S2とするならば、
引っ張り強度(cN/dtex)S1
引っ掛け強度(cN/dtex)S3=S2/2
引っ掛け強度利用率(%)=(S3/S1)×100
本発明のミシン糸表面に突出する見掛けループ数は、200個/m〜1000個/mの範囲のものである。見掛けループ数が200個/mより少ないと針熱温度低下の効果が少なくなるので、冷却効果が低くなり、糸切れしやすくなるからであり、このことから200個/m以上とするものである。また、見掛けループ数が1000個/mを越えると、ミシン糸強力が低下し可縫性も低下しやすくなる。見掛けループ数のより好ましい範囲は300〜600個/mである。
【0022】
見掛けループ数の測定方法は、上記ミシン糸に0.1cN/dtexの荷重を掛けて試長4cmを採取し、3cmの枠内に貼り付け万能投影機(MINOLTA社製 MicroSP3000)にて9倍に拡大し、試長2cmにおける投影したループ数を読みとり、1m当たりに換算したものである。n数10の平均である。
【0023】
ここで見掛けループとは、たるみ状のもの、凸状のもの、輪奈状のもの全てをいうが、90%以上はたるみ状のものや凸状のものから構成されている。
【0024】
本発明のミシン糸を構成するマルチフィラメント糸条の素材は、ポリエステルフィラメントあるいはポリアミドフィラメントなどの合成繊維フィラメント、あるいはアセテート、レーヨンなど半合成繊維、さらにはアラミドやフッ素繊維あるいはポリフェニレンサルファイド繊維などの高機能性繊維を用いることができるが、ポリエステルのように5〜8cN/dtexの高強力原糸を用いていることや、沸騰水中収縮率が6%以下、あるいはポリマー粘度が0.6〜1.0の高粘度などのマルチフィラメント糸が好ましいのである。
【0025】
特に高強力原糸を芯糸に用いることが、さらには鞘糸にも高強力原糸を用いることがさらに好ましい組み合わせである。その他、鞘糸に4%以下の低収縮化した原糸や、OSPあるいはPOYと呼ばれる高速紡糸された原糸であっても構わない。
【0026】
次に、上記の芯糸と鞘糸は1m当たり100〜200個の交絡部を有するミシン糸であることが好ましい。1m当たり100個以上の交絡部を形成することができるので、ミシン糸に仕上げたときループが内層部に空隙部を作るので、縫糸には針熱温度抑制の作用が働き、高速可縫性向上の効果が得られるのである。
【0027】
交絡部の数が100個より少ないと、内層部に空隙部が少なくなるので可縫性が低下する。また、200個を越えると、内層部に空隙部は多くなるが、嵩高くなって締まり感の弱い糸構造となり、強力低下や糸切れが発生し可縫性の低下につながるのである。交絡部数のより好ましい範囲は120〜170個である。
【0028】
交絡数の測定方法は、約50cm角のバットの底に黒板を沈め、水を5cmの深さにはったものを準備する。水の上に交絡処理を施した下ヨリ糸を構成する複合糸を浮かべ、交絡部分の数を読みとり、1m当たりに換算した個数を平均値として算出したものである。n数は10回である。
【0029】
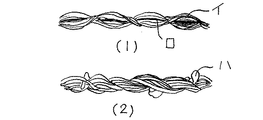
図1は本発明にかかるミシン糸の一例を示すモデル図である。
図1において、(1)は下ヨリが施される前の複合糸であり、イは鞘糸となるマルチフィラメント糸条、ロは芯糸となるマルチフィラメント糸条を示した。
(2)は上記複合糸に下ヨリを施した糸条を2糸条引き揃えて上ヨリを施した2子ヨリ糸とした本発明のミシン糸であり、ハはループ状に突出した部分を示したものである。開繊部はイを、交絡部は集束部をいう。
【0030】
次に、本発明のミシン糸の製造方法の構成要件についての一例について説明する。
【0031】
図2は本発明のミシン糸を製造するための複合糸の製造方法の一例を示す工程概略図である。
【0032】
芯糸となるマルチフィラメント糸1をボビンから解舒しフィードローラ3へ、一方、鞘糸となるマルチフィラメント糸2をボビンから解舒しフィードローラ4へ、それぞれ供給して交絡ノズル5で交絡を施し、引き取りローラ6から引き出し複合糸を製造する。
【0033】
得られた複合糸の粗大サイズのループを軽減する目的として引き取りローラ6とヒータ7とリラックスローラ8との間において熱セットを施しても構わないが、熱セットすることなく巻き取りローラ9を介してチーズ10に巻き上げ複合糸を製造しても構わない。
【0034】
図3は交絡ノズルの外観形態を示したものである。芯糸になるマルチフィラメント糸11、鞘糸となるマルチフィラメント糸12を鞘糸を芯糸に対してオーバーフィードさせ、フィード差を設けながらノズル13に導入し、分離ガイド16を介し流体噴射口14にて交絡処理を施す。ノズル出口15からガイド18を介して、複合糸19を引き出すのである。
【0035】
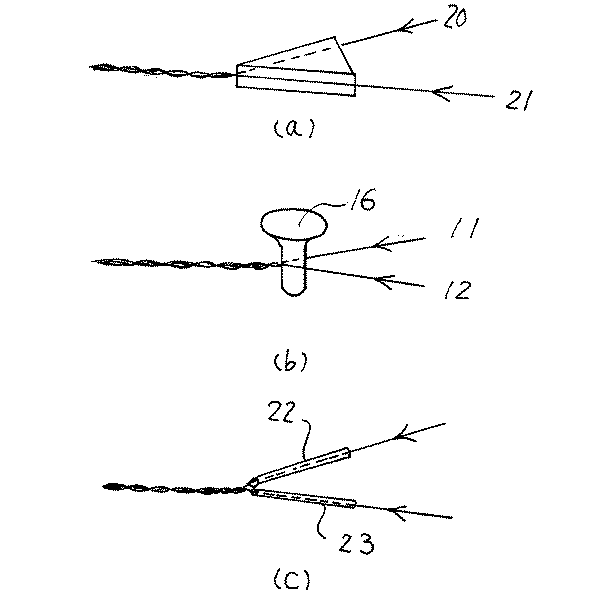
図4(a)は分離ガイドが三角立方体型を有し、フィラメント糸20とフィラメント糸21がノズル内で交絡前にもつれないように完全分離させる効果があり、図4(b)は合流ガイド16から該フィラメント糸11,12が飛び出さないように鼓型を有するものである。図4(c)は、中空導糸管22,23を設けたガイドを示した。
【0036】
このような合流ガイドの形状とすることにより、糸加工性の向上や糸筋の均整化などに効果がある。
【0037】
このような方法によって製造された該複合糸に下ヨリを施し、下ヨリ糸条となし該下ヨリ糸条を2糸条以上引き揃えて、上ヨリを施し2糸条の場合は2子ヨリ糸、3糸条引き揃えではの場合は3子ヨリ糸となるのである。
【0038】
例えば、下ヨリを施す複合糸の総繊度が84dtexであれば、S方向に800〜1200t/m、上ヨリは2糸条,3糸条引き揃えた場合はZ方向に600〜1000t/mが施されることが好ましい。
【0039】
パッカリングを防止する目的で、上ヨリあがりの糸にヒートセットし収縮率を調整させる工程を設けても良いが、元々低収縮糸であれば工程省略しても構わない。
【0040】
得られた上ヨリ糸を染色するには、チーズ染色が一般的に行われるが、カセ染色であっても構わない。染色後は追油を施しながら仕上げ巻きを行いミシン糸を製造するのである。
【0041】
本発明は細繊度が対象であり、例えば2子ヨリミシン糸では100〜300dtex、3子ヨリミシン糸では、180〜500dtexであることが好ましい。
【0042】
【実施例】
測定方法
(1)乾熱収縮率s(%)
室温中における0.1cN/detex荷重下のカセ長さを測定しL1とする。乾熱処理機において、0.002cN/dtexの荷重を吊しながら180℃熱処理を5分間行い取り出し後、室温中における0.1cN/detex荷重下におけるカセ長さを測定しL2とする。
【0043】
収縮率s(%)={(L1−L2)/L1}×100 にて算出する。
(2)沸水収縮率 、繊度 、強度・伸度
JIS L1090に基づいて測定した。
(3)可縫性
T(ポリエステル)/C(綿)ブロード布を用いて、ミシン機の針回転数変更し前進縫いと後進縫いおよび自動縫製性をテストした。
【0044】
[実施例1]
芯糸となる強力が6.1cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントの糸条と、鞘糸となる強力が6.4cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントのマルチフィラメント糸条を用いた。
【0045】
芯糸のオーバーフィード率+2.5%、鞘糸のオーバーフィード率+8.5%、空気圧力4kg/cm2の交絡処理を実施、走行速度400m/minにて90dtex36フィラメント数の複合糸を製造した。なお交絡ノズルの合流ガイドとして鼓型ガイドを用いた。
【0046】
製造した該複合糸をダブルツイスターにてS方向に850t/mの下ヨリを加え下ヨリ糸とした。該下ヨリ糸を2糸条本引き揃えてZ方向に750t/mの上ヨリを加え、総繊度220dtex72フィラメント糸の2子ヨリ糸を製造した。
【0047】
該2子ヨリ糸を180℃の乾熱ヒータにてセットを施し、沸騰水収縮率を2.3%とした。その後、ソフト巻きのチーズに巻き直し130℃で分散染料によるチーズ染色加工を施し黒色に染め上げた。チーズから縫糸用のコーンに巻き返しミシン糸を製造した。
【0048】
ミシン糸特性および縫製評価の結果を表1に示した。
【0049】
その結果、強度は高く縫い目が美しく、自動機対応が優れたミシン糸を得た。
【0050】
なお、複合糸の糸加工性は、糸切れ率が16錘・24hr当たり0.5本であり、糸筋も均整であった。
【0051】
[実施例2〜4]
芯糸となる強力が6.1cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントの糸条と、鞘糸となる強力が6.4cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントのマルチフィラメント糸条を用いた。
【0052】
芯糸のオーバーフィード率+2.5%、鞘糸のオーバーフィード率+4.5〜+10.5%、空気圧力4〜6kg/cm2の交絡処理を実施、走行速度400m/minにて90dtex36フィラメント数の複合糸を製造した。なお交絡ノズルの合流ガイドとして鼓型ガイドを用いた。
【0053】
製造した該複合糸をダブルツイスターにてS方向に850t/mの下ヨリを加え下ヨリ糸とした。該下ヨリ糸を2糸条本引き揃えてZ方向に750t/mの上ヨリを加え、総繊度220dtex72フィラメント糸の2子ヨリ糸を製造した。
【0054】
該2子ヨリ糸を180℃の乾熱ヒータにてセットを施し、沸騰水収縮率を2.3%とした。その後、ソフト巻きのチーズに巻き直し130℃で分散染料によるチーズ染色加工を施し黒色に染め上げた。チーズから縫糸用のコーンに巻き返しミシン糸を製造した。ミシン糸特性および縫製評価の結果を表2に示した。
【0055】
その結果、強度は高く縫い目が美しく、自動機対応が優れたミシン糸を得た。
【0056】
[比較例1]
特開平5−106134号公報に記載の製造方法をもとに、芯糸となる強力が6.1 cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントの糸条と、鞘糸となる強力が6.4cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントのマルチフィラメント糸条を用いた。
【0057】
芯糸のオーバーフィード率+0.5%、鞘糸のオーバーフィード率+3.0%にて空気圧力4kg/cm2の交絡処理を実施、走行速度400m/minにて89dtex36フィラメント数の交絡糸を製造した。なお、交絡ノズルは合流ガイドを使用しない通常の交ノズルを用いて複合糸を製造した。その後、実施例1と同様にミシン糸を製造し、ミシン糸特性および縫製評価の結果を表1に示した。
【0058】
【表1】
 【0059】
【表2】
【0060】
なお、表1における縫製評価方法は以下のとおりである。
【0061】
高速可縫性:綿ブロード#4000(日清紡社製)生地10枚重ねを2m縫製可能なミシン機(JUKIDDL−5571N)、の最高回転数(針/分)1000〜5000(針/分)の範囲をテスト
針番号;DB1−#11使用
自動機対応性:綿Cブロード生地4枚重ねを1500(針/分)で2m縫製可能な張力範囲
×; 縫製不可
△; 縫製可能(張力範囲不定)
○; 100〜200g
◎; 50〜300g
縫い目品位 :目視評価
△; ループを発見できる
○; ほとんど目立たない
◎; ループなし
総合判定 :相互比較評価
×; 劣っている
△; 良くない
○; 良い
◎; 優れている
実施例1のミシン糸総合判定において、引っ掛け強度利用率が80%の高レベルにあり、縫い目強力維持が高い。交絡数が100個/m以上有しているので縫製中に芯糸と鞘糸のヨリ割れが起こりにくい。糸長差が2%以上を有し嵩高いので、ミシン針熱温度上昇を抑え高速可縫性の特性を得ることができる。
見掛けループ数は200個/m以上を有しているので、毛羽糸の代わりとなり随伴気流の増加、針熱温度抑制、針−生地摩擦抵抗の減少などが大きくなり、可縫性の自動機対応が優れる。
可縫性総合判定において、高速可縫性および自動機対応が特に優れる。
【0062】
比較例1のミシン糸総合判定において、従来型の交絡ノズルにより製造されたので、交絡数、糸長差、見掛けループ数が少なく、高速可縫性や自動機対応が低い。
【0063】
実施例2は鞘糸のオーバーフィード率を実施例1より少なくし、交絡数、糸長差、見掛けループ数をやや少なくすると、高速可縫性はやや低下し、総合判定では実施例1よりやや低下するが、比較例1に比べると高いレベルにある。
【0064】
実施例3は鞘糸のオーバーフィード率を実施例1より多くし、交絡数、糸長差、見掛けループ数を多くすると、縫い目品位ははやや低下し、総合判定では実施例1よりやや低下するが、比較例1に比べると高いレベルにある。
【0065】
【発明の効果】
本発明のミシン糸は芯糸に鞘糸が均一にたるみあるいはループが形成されるので、ミシン糸の糸筋は滑らかになり、糸解舒張力の変動や縫製中の糸切れが少なくなるので可縫性性が向上する。
【0066】
また糸筋が均一であるため、縫い目の仕上がりも美しく見栄えに優れた縫製品を製造することができるのである。
【0067】
本発明のミシン糸の繊度は細く強力が高いので、特に繊度が250dtex以下においては糸強度が3.5〜5.0cN/dtexとなり、耐久性に極めて優れている。
【0068】
さらにループの存在により生地とミシン針との摩擦発熱温度抑制や随伴気流による針熱温度抑制作用によう可縫性効果が向上するので、特に高速可縫性が優れているのである。
【0069】
表1に示す縫製評価から、本発明のミシン糸は高速可縫性、自動機対応性、縫い目の美しさなど主な縫製性能において優れており、バランスのとれたミシン糸であることが特徴である。
【図面の簡単な説明】
【図1】本発明のミシン糸の糸形態の一例を示す概略図である。
【図2】本発明にかかる複合糸の製造工程の一例を示す工程概略図である。
【図3】本発明に用いる交絡ノズル部の拡大概略図である。
【図4】(a)〜(c)は本発明に用いる交絡ノズルのガイド例を示す概略図である。
【符号の説明】
イ:鞘糸
ロ:芯糸
ハ:ループ
1:鞘糸のマルチフィラメント糸
2:芯糸のマルチフィラメント糸
3:フィードローラ
4:フィードローラ
5:交絡ノズル
6:引き取りローラ
7:ヒータ
8:弛緩ローラ
9:巻き取りローラ
10:巻き取りチーズ
11:芯糸マルチフィラメント糸
12:鞘糸マルチフィラメント糸
13:ハウジング
14:空気噴射孔
15:出口ガイド
16:合流ガイド
17:ボディカバー
18:バッフアープレート
19:複合交絡糸
20:芯糸
21:鞘糸
22,23:導糸管
【発明の属する技術分野】
本発明は,ポリエステルマルチフィラメント糸条を用いたループ糸からなる可縫性に優れたミシン糸およびその製造方法に関する。
【0002】
【従来の技術】
従来技術において、ポリエステルマルチフィラメント糸条から構成されるループ糸を用いたミシン糸は数多く提案されてきている(例えば、特許文献1、特許文献2参照)。
【0003】
例えば、特許文献1の特許請求の範囲第2項に「・・・連続交絡・・・」が、第4頁左下欄下から9行目に「・・・乱気流を発生・・・」と記載されたミシン糸の製造技術が提案されている。これは流体乱流処理を用いた複合ミシン糸に関する提案であるが、流体乱流ノズル洗浄に係る人件費や圧空使用料増加によるコストアップが問題とされている。さらに、第3頁左上欄6行目に「・・・ループ状の毛羽21を複合糸の外層20に突出させ・・・」と記載されており、ループが多く突出しているため、下ヨリや上ヨリなどの撚糸工程において、糸解舒性が不良となり、工程通過性が低下したり、突出したループがミシン針に引っかかりやすくなり、可縫性が低下する問題がある。
【0004】
また、特許文献2の段落[0013]には「・・・インターレース処理を施し、・・・インターレース処理を連続で行う方法・・・」と記載され、実施例の段落[0028]には「・・・3.0%オーバフィード・・・0.5%オーバーフィードで・・・」と記載され、さらに「・・・58個/mの交絡を・・・」と記載され、インターレース処理によって混合されてなる複合ミシン糸が提案されている。しかし、前記複合ミシン糸を構成する繊維Aと繊維Bの交絡数は極めて少ないので、糸内層部の空隙部は狭く、前記複合ミシン糸による針熱冷却効果は小さくなるので、高速可縫性は低下するという問題がある。
【0005】
【特許文献1】
特開昭62−257434号公報
【0006】
【特許文献2】
特開平5−106134号公報
【0007】
【発明が解決しようとする課題】
本発明の目的は、上記した従来の問題点等を改善し、糸長手方向にループ形成が均一で、可縫性に優れた糸筋の滑らかな細繊度でかつ高強力の糸特性を有する、ミシン糸およびその製造方法を提供するものである。
【0008】
【課題を解決するための手段】
上記目的を達成するため本発明は、次の構成を有する。
【0009】
すなわち、下ヨリと上ヨリが施されたポリエステルマルチフィラメント糸からなるミシン糸であって、該ミシン糸を構成する複合糸の芯糸と鞘糸の糸長差が2〜8%、該ミシン糸の引っ掛け強度利用率が80%以上、見掛けループ数が200〜1000個/mであることを特徴とするミシン糸である。
【0010】
また、芯糸となるポリエステルマルチフィラメント糸条と鞘糸となるポリエステルマルチフィラメント糸条に交絡処理を施し複合糸を製造するに際し、交絡処理ノズルに合流糸道規制ガイドを用いて鞘糸を芯糸に対してオーバーフィードさせ、フィード差を設けながら複合糸を製造し、次いで下ヨリを施し複数本引き揃えて上ヨリを施すことを特徴とするミシン糸の製造方法である。
【0011】
【発明の実施の形態】
本発明のミシン糸を構成する要件について詳細に説明する。
【0012】
本発明において、ミシン糸の下ヨリ糸を構成する複合糸の芯糸と鞘糸の糸長差は2〜8%とするものである。これによって、ミシン糸の強力を維持しつつ高可縫性を向上させることができる。糸長差のヨリ好ましい範囲は3〜6%である。
【0013】
本発明のミシン糸の下ヨリ糸を構成する複合糸の糸長差とは、芯糸長に対する鞘糸長の割合を表し、その割合が2%より小さくなれば該複合糸の強力は向上するものの、ループ数は少なくループサイズは小さくなるので、該複合糸をミシン糸に構成すると可縫性は低下するので好ましくない。また、その割合が逆に8%を越えると、該複合糸の強力は低下し、ループ数は多く、ループサイズも大きくなるので、ミシン糸に構成すると、ループが多く突出するので、やはりミシン糸の解舒性や可縫性が低下するので好ましくない。
【0014】
なお、芯糸や鞘糸における収縮率や伸度の異なる組み合わせによっては、該複合糸の糸長差は異なるので、該複合糸を製造する際には交絡フィード率との兼ね合いを考慮しなければならない。
【0015】
糸長差の測定方法は、本発明のミシン糸に0.1cN/dtexの荷重を吊し試長5cmを採取する。芯糸と鞘糸を分離させ鞘糸を取り出し、該鞘糸に0.1cN/dtexの荷重を吊し、糸長さL1を読みとる。
【0016】
糸長差(%)={(L1−5)/5}×100
で表す。n数10の平均とする。
【0017】
本発明のミシン糸の引っ掛け強度利用率は80%以上である。この引っ掛け強度利用率は、縫製後の縫い目の引き裂き度合いをミシン糸の強度特性からあらかじめ想定することができるのである。
【0018】
特に合成繊維のミシン糸は天然繊維に比べて屈曲度合いや針熱温度によって引っ掛け強度の影響を受けやすいので、同じ合成繊維であってもミシン糸構造によって大きく異なるのである。
【0019】
そこで、引っ掛け強度利用率が80%より小さいと、引っ張り強度と引っ掛け強度との差が大きすぎるので、縫製品の用途によって使い分けなければならない煩わしさなどの問題がある。引っ掛け強度利用率は100%が最も好ましい。
【0020】
なお、引っ掛け強度の具体的な大きさは、通常の衣料用ミシン糸では3.0cN/dtex以上が好ましく、これより小さいと縫い目に瞬時に高圧力が加わると縫い目のミシン糸が切れやすくなるので好ましくない。
【0021】
引っ張り強度および引っ掛け強度の測定方法は、引っ張り試験機(INSTRON社製 MODEL−1122)を用いて、試長20cm、引っ張り速度20cm/minにて測定した引っ張り強度S1と、上記ミシン糸を「輪奈」状でリンクし互いに引き合いながら、上記条件と同様に測定した引っ張り強度S2とするならば、
引っ張り強度(cN/dtex)S1
引っ掛け強度(cN/dtex)S3=S2/2
引っ掛け強度利用率(%)=(S3/S1)×100
本発明のミシン糸表面に突出する見掛けループ数は、200個/m〜1000個/mの範囲のものである。見掛けループ数が200個/mより少ないと針熱温度低下の効果が少なくなるので、冷却効果が低くなり、糸切れしやすくなるからであり、このことから200個/m以上とするものである。また、見掛けループ数が1000個/mを越えると、ミシン糸強力が低下し可縫性も低下しやすくなる。見掛けループ数のより好ましい範囲は300〜600個/mである。
【0022】
見掛けループ数の測定方法は、上記ミシン糸に0.1cN/dtexの荷重を掛けて試長4cmを採取し、3cmの枠内に貼り付け万能投影機(MINOLTA社製 MicroSP3000)にて9倍に拡大し、試長2cmにおける投影したループ数を読みとり、1m当たりに換算したものである。n数10の平均である。
【0023】
ここで見掛けループとは、たるみ状のもの、凸状のもの、輪奈状のもの全てをいうが、90%以上はたるみ状のものや凸状のものから構成されている。
【0024】
本発明のミシン糸を構成するマルチフィラメント糸条の素材は、ポリエステルフィラメントあるいはポリアミドフィラメントなどの合成繊維フィラメント、あるいはアセテート、レーヨンなど半合成繊維、さらにはアラミドやフッ素繊維あるいはポリフェニレンサルファイド繊維などの高機能性繊維を用いることができるが、ポリエステルのように5〜8cN/dtexの高強力原糸を用いていることや、沸騰水中収縮率が6%以下、あるいはポリマー粘度が0.6〜1.0の高粘度などのマルチフィラメント糸が好ましいのである。
【0025】
特に高強力原糸を芯糸に用いることが、さらには鞘糸にも高強力原糸を用いることがさらに好ましい組み合わせである。その他、鞘糸に4%以下の低収縮化した原糸や、OSPあるいはPOYと呼ばれる高速紡糸された原糸であっても構わない。
【0026】
次に、上記の芯糸と鞘糸は1m当たり100〜200個の交絡部を有するミシン糸であることが好ましい。1m当たり100個以上の交絡部を形成することができるので、ミシン糸に仕上げたときループが内層部に空隙部を作るので、縫糸には針熱温度抑制の作用が働き、高速可縫性向上の効果が得られるのである。
【0027】
交絡部の数が100個より少ないと、内層部に空隙部が少なくなるので可縫性が低下する。また、200個を越えると、内層部に空隙部は多くなるが、嵩高くなって締まり感の弱い糸構造となり、強力低下や糸切れが発生し可縫性の低下につながるのである。交絡部数のより好ましい範囲は120〜170個である。
【0028】
交絡数の測定方法は、約50cm角のバットの底に黒板を沈め、水を5cmの深さにはったものを準備する。水の上に交絡処理を施した下ヨリ糸を構成する複合糸を浮かべ、交絡部分の数を読みとり、1m当たりに換算した個数を平均値として算出したものである。n数は10回である。
【0029】
図1は本発明にかかるミシン糸の一例を示すモデル図である。
図1において、(1)は下ヨリが施される前の複合糸であり、イは鞘糸となるマルチフィラメント糸条、ロは芯糸となるマルチフィラメント糸条を示した。
(2)は上記複合糸に下ヨリを施した糸条を2糸条引き揃えて上ヨリを施した2子ヨリ糸とした本発明のミシン糸であり、ハはループ状に突出した部分を示したものである。開繊部はイを、交絡部は集束部をいう。
【0030】
次に、本発明のミシン糸の製造方法の構成要件についての一例について説明する。
【0031】
図2は本発明のミシン糸を製造するための複合糸の製造方法の一例を示す工程概略図である。
【0032】
芯糸となるマルチフィラメント糸1をボビンから解舒しフィードローラ3へ、一方、鞘糸となるマルチフィラメント糸2をボビンから解舒しフィードローラ4へ、それぞれ供給して交絡ノズル5で交絡を施し、引き取りローラ6から引き出し複合糸を製造する。
【0033】
得られた複合糸の粗大サイズのループを軽減する目的として引き取りローラ6とヒータ7とリラックスローラ8との間において熱セットを施しても構わないが、熱セットすることなく巻き取りローラ9を介してチーズ10に巻き上げ複合糸を製造しても構わない。
【0034】
図3は交絡ノズルの外観形態を示したものである。芯糸になるマルチフィラメント糸11、鞘糸となるマルチフィラメント糸12を鞘糸を芯糸に対してオーバーフィードさせ、フィード差を設けながらノズル13に導入し、分離ガイド16を介し流体噴射口14にて交絡処理を施す。ノズル出口15からガイド18を介して、複合糸19を引き出すのである。
【0035】
図4(a)は分離ガイドが三角立方体型を有し、フィラメント糸20とフィラメント糸21がノズル内で交絡前にもつれないように完全分離させる効果があり、図4(b)は合流ガイド16から該フィラメント糸11,12が飛び出さないように鼓型を有するものである。図4(c)は、中空導糸管22,23を設けたガイドを示した。
【0036】
このような合流ガイドの形状とすることにより、糸加工性の向上や糸筋の均整化などに効果がある。
【0037】
このような方法によって製造された該複合糸に下ヨリを施し、下ヨリ糸条となし該下ヨリ糸条を2糸条以上引き揃えて、上ヨリを施し2糸条の場合は2子ヨリ糸、3糸条引き揃えではの場合は3子ヨリ糸となるのである。
【0038】
例えば、下ヨリを施す複合糸の総繊度が84dtexであれば、S方向に800〜1200t/m、上ヨリは2糸条,3糸条引き揃えた場合はZ方向に600〜1000t/mが施されることが好ましい。
【0039】
パッカリングを防止する目的で、上ヨリあがりの糸にヒートセットし収縮率を調整させる工程を設けても良いが、元々低収縮糸であれば工程省略しても構わない。
【0040】
得られた上ヨリ糸を染色するには、チーズ染色が一般的に行われるが、カセ染色であっても構わない。染色後は追油を施しながら仕上げ巻きを行いミシン糸を製造するのである。
【0041】
本発明は細繊度が対象であり、例えば2子ヨリミシン糸では100〜300dtex、3子ヨリミシン糸では、180〜500dtexであることが好ましい。
【0042】
【実施例】
測定方法
(1)乾熱収縮率s(%)
室温中における0.1cN/detex荷重下のカセ長さを測定しL1とする。乾熱処理機において、0.002cN/dtexの荷重を吊しながら180℃熱処理を5分間行い取り出し後、室温中における0.1cN/detex荷重下におけるカセ長さを測定しL2とする。
【0043】
収縮率s(%)={(L1−L2)/L1}×100 にて算出する。
(2)沸水収縮率 、繊度 、強度・伸度
JIS L1090に基づいて測定した。
(3)可縫性
T(ポリエステル)/C(綿)ブロード布を用いて、ミシン機の針回転数変更し前進縫いと後進縫いおよび自動縫製性をテストした。
【0044】
[実施例1]
芯糸となる強力が6.1cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントの糸条と、鞘糸となる強力が6.4cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントのマルチフィラメント糸条を用いた。
【0045】
芯糸のオーバーフィード率+2.5%、鞘糸のオーバーフィード率+8.5%、空気圧力4kg/cm2の交絡処理を実施、走行速度400m/minにて90dtex36フィラメント数の複合糸を製造した。なお交絡ノズルの合流ガイドとして鼓型ガイドを用いた。
【0046】
製造した該複合糸をダブルツイスターにてS方向に850t/mの下ヨリを加え下ヨリ糸とした。該下ヨリ糸を2糸条本引き揃えてZ方向に750t/mの上ヨリを加え、総繊度220dtex72フィラメント糸の2子ヨリ糸を製造した。
【0047】
該2子ヨリ糸を180℃の乾熱ヒータにてセットを施し、沸騰水収縮率を2.3%とした。その後、ソフト巻きのチーズに巻き直し130℃で分散染料によるチーズ染色加工を施し黒色に染め上げた。チーズから縫糸用のコーンに巻き返しミシン糸を製造した。
【0048】
ミシン糸特性および縫製評価の結果を表1に示した。
【0049】
その結果、強度は高く縫い目が美しく、自動機対応が優れたミシン糸を得た。
【0050】
なお、複合糸の糸加工性は、糸切れ率が16錘・24hr当たり0.5本であり、糸筋も均整であった。
【0051】
[実施例2〜4]
芯糸となる強力が6.1cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントの糸条と、鞘糸となる強力が6.4cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントのマルチフィラメント糸条を用いた。
【0052】
芯糸のオーバーフィード率+2.5%、鞘糸のオーバーフィード率+4.5〜+10.5%、空気圧力4〜6kg/cm2の交絡処理を実施、走行速度400m/minにて90dtex36フィラメント数の複合糸を製造した。なお交絡ノズルの合流ガイドとして鼓型ガイドを用いた。
【0053】
製造した該複合糸をダブルツイスターにてS方向に850t/mの下ヨリを加え下ヨリ糸とした。該下ヨリ糸を2糸条本引き揃えてZ方向に750t/mの上ヨリを加え、総繊度220dtex72フィラメント糸の2子ヨリ糸を製造した。
【0054】
該2子ヨリ糸を180℃の乾熱ヒータにてセットを施し、沸騰水収縮率を2.3%とした。その後、ソフト巻きのチーズに巻き直し130℃で分散染料によるチーズ染色加工を施し黒色に染め上げた。チーズから縫糸用のコーンに巻き返しミシン糸を製造した。ミシン糸特性および縫製評価の結果を表2に示した。
【0055】
その結果、強度は高く縫い目が美しく、自動機対応が優れたミシン糸を得た。
【0056】
[比較例1]
特開平5−106134号公報に記載の製造方法をもとに、芯糸となる強力が6.1 cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントの糸条と、鞘糸となる強力が6.4cN/dtexのポリエステルマルチフィラメント44dtex18フィラメントのマルチフィラメント糸条を用いた。
【0057】
芯糸のオーバーフィード率+0.5%、鞘糸のオーバーフィード率+3.0%にて空気圧力4kg/cm2の交絡処理を実施、走行速度400m/minにて89dtex36フィラメント数の交絡糸を製造した。なお、交絡ノズルは合流ガイドを使用しない通常の交ノズルを用いて複合糸を製造した。その後、実施例1と同様にミシン糸を製造し、ミシン糸特性および縫製評価の結果を表1に示した。
【0058】
【表1】
【表2】
なお、表1における縫製評価方法は以下のとおりである。
【0061】
高速可縫性:綿ブロード#4000(日清紡社製)生地10枚重ねを2m縫製可能なミシン機(JUKIDDL−5571N)、の最高回転数(針/分)1000〜5000(針/分)の範囲をテスト
針番号;DB1−#11使用
自動機対応性:綿Cブロード生地4枚重ねを1500(針/分)で2m縫製可能な張力範囲
×; 縫製不可
△; 縫製可能(張力範囲不定)
○; 100〜200g
◎; 50〜300g
縫い目品位 :目視評価
△; ループを発見できる
○; ほとんど目立たない
◎; ループなし
総合判定 :相互比較評価
×; 劣っている
△; 良くない
○; 良い
◎; 優れている
実施例1のミシン糸総合判定において、引っ掛け強度利用率が80%の高レベルにあり、縫い目強力維持が高い。交絡数が100個/m以上有しているので縫製中に芯糸と鞘糸のヨリ割れが起こりにくい。糸長差が2%以上を有し嵩高いので、ミシン針熱温度上昇を抑え高速可縫性の特性を得ることができる。
見掛けループ数は200個/m以上を有しているので、毛羽糸の代わりとなり随伴気流の増加、針熱温度抑制、針−生地摩擦抵抗の減少などが大きくなり、可縫性の自動機対応が優れる。
可縫性総合判定において、高速可縫性および自動機対応が特に優れる。
【0062】
比較例1のミシン糸総合判定において、従来型の交絡ノズルにより製造されたので、交絡数、糸長差、見掛けループ数が少なく、高速可縫性や自動機対応が低い。
【0063】
実施例2は鞘糸のオーバーフィード率を実施例1より少なくし、交絡数、糸長差、見掛けループ数をやや少なくすると、高速可縫性はやや低下し、総合判定では実施例1よりやや低下するが、比較例1に比べると高いレベルにある。
【0064】
実施例3は鞘糸のオーバーフィード率を実施例1より多くし、交絡数、糸長差、見掛けループ数を多くすると、縫い目品位ははやや低下し、総合判定では実施例1よりやや低下するが、比較例1に比べると高いレベルにある。
【0065】
【発明の効果】
本発明のミシン糸は芯糸に鞘糸が均一にたるみあるいはループが形成されるので、ミシン糸の糸筋は滑らかになり、糸解舒張力の変動や縫製中の糸切れが少なくなるので可縫性性が向上する。
【0066】
また糸筋が均一であるため、縫い目の仕上がりも美しく見栄えに優れた縫製品を製造することができるのである。
【0067】
本発明のミシン糸の繊度は細く強力が高いので、特に繊度が250dtex以下においては糸強度が3.5〜5.0cN/dtexとなり、耐久性に極めて優れている。
【0068】
さらにループの存在により生地とミシン針との摩擦発熱温度抑制や随伴気流による針熱温度抑制作用によう可縫性効果が向上するので、特に高速可縫性が優れているのである。
【0069】
表1に示す縫製評価から、本発明のミシン糸は高速可縫性、自動機対応性、縫い目の美しさなど主な縫製性能において優れており、バランスのとれたミシン糸であることが特徴である。
【図面の簡単な説明】
【図1】本発明のミシン糸の糸形態の一例を示す概略図である。
【図2】本発明にかかる複合糸の製造工程の一例を示す工程概略図である。
【図3】本発明に用いる交絡ノズル部の拡大概略図である。
【図4】(a)〜(c)は本発明に用いる交絡ノズルのガイド例を示す概略図である。
【符号の説明】
イ:鞘糸
ロ:芯糸
ハ:ループ
1:鞘糸のマルチフィラメント糸
2:芯糸のマルチフィラメント糸
3:フィードローラ
4:フィードローラ
5:交絡ノズル
6:引き取りローラ
7:ヒータ
8:弛緩ローラ
9:巻き取りローラ
10:巻き取りチーズ
11:芯糸マルチフィラメント糸
12:鞘糸マルチフィラメント糸
13:ハウジング
14:空気噴射孔
15:出口ガイド
16:合流ガイド
17:ボディカバー
18:バッフアープレート
19:複合交絡糸
20:芯糸
21:鞘糸
22,23:導糸管
Claims (4)
- 下ヨリと上ヨリが施されたポリエステルマルチフィラメント糸からなるミシン糸であって、該ミシン糸の下ヨリ糸を構成する複合糸の芯糸と鞘糸の糸長差が2〜8%、該ミシン糸の引っ掛け強度利用率が80%以上、見掛けループ数が200〜1000個/mであることを特徴とするミシン糸。
- 該ミシン糸の下ヨリ糸を構成する該複合糸の芯糸と鞘糸に1m当たり100〜200個の交絡部を有することを特徴とする請求項1記載のミシン糸。
- 芯糸となるポリエステルマルチフィラメント糸条と鞘糸となるポリエステルマルチフィラメント糸条に交絡処理を施し複合糸を製造するに際し、交絡処理ノズルに合流糸道規制ガイドを用いて鞘糸を芯糸に対してオーバーフィードさせ、フィード差を設けながら複合糸を製造し、次いで下ヨリを施し複数本引き揃えて上ヨリを施すことを特徴とするミシン糸の製造方法。
- 該糸道規制ガイドが 鼓型、中空導糸型、および三角立方体型から選ばれたいずれかであることを特徴とする請求項3記載ミシン糸の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003055430A JP2004263331A (ja) | 2003-03-03 | 2003-03-03 | ミシン糸およびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003055430A JP2004263331A (ja) | 2003-03-03 | 2003-03-03 | ミシン糸およびその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004263331A true JP2004263331A (ja) | 2004-09-24 |
Family
ID=33119442
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003055430A Pending JP2004263331A (ja) | 2003-03-03 | 2003-03-03 | ミシン糸およびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004263331A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017087777A (ja) * | 2015-11-02 | 2017-05-25 | トヨタ紡織株式会社 | 発泡成形品及び車両用シート |
-
2003
- 2003-03-03 JP JP2003055430A patent/JP2004263331A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017087777A (ja) * | 2015-11-02 | 2017-05-25 | トヨタ紡織株式会社 | 発泡成形品及び車両用シート |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4952780B2 (ja) | コアーヤーン縫糸 | |
| US20060014016A1 (en) | Method of producing yarns and fabrics | |
| CN100441756C (zh) | 缝纫线、制造方法及其用于该方法的喷嘴 | |
| JP2008174848A (ja) | コアーヤーン縫糸およびその製造方法 | |
| JP4501372B2 (ja) | コアーヤーン縫糸 | |
| JP2597852B2 (ja) | 伸縮シェニール糸 | |
| JP2004183191A (ja) | 伸縮性紡績糸及び織編物並びにその製造方法 | |
| WO2006043342A1 (ja) | コアーヤーン縫糸 | |
| JP2935043B2 (ja) | 被覆弾性糸およびその製造方法 | |
| JP3433562B2 (ja) | 高強力複合糸およびその製造方法 | |
| TW573089B (en) | Method for manufacturing elastic ultrathin filament textured yarn and the elastic ultrathin filament textured yarn manufactured from the same | |
| JP2687513B2 (ja) | カサ高毛羽系の製造方法 | |
| JP4876807B2 (ja) | コアーヤーン縫糸およびその製造方法 | |
| JP2006132038A (ja) | コアーヤーン縫糸 | |
| JP2004169230A (ja) | 縫糸およびその製造方法 | |
| JP2586704B2 (ja) | スパンライク縫い糸 | |
| JP5183179B2 (ja) | 複合加工糸の製造方法 | |
| JPS60126340A (ja) | コアヤ−ンの製造方法 | |
| JP2006183202A (ja) | ストレッチ縫糸 | |
| JP2946535B2 (ja) | 合成繊維ミシン糸の製造方法 | |
| JPS60104543A (ja) | 紡績糸様フイラメント糸 | |
| JP4745791B2 (ja) | 接着芯地用織物、及びその製造方法、並びに接着芯地 | |
| JPH02293429A (ja) | ポリエステルミシン糸およびその製造方法 | |
| HK1078621B (en) | Sewing thread and process for producing the same | |
| JPS59179837A (ja) | 紡績糸様フイラメント糸の製造法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060222 |
|
| A977 | Report on retrieval |
Effective date: 20080408 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080603 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20081021 |