JP2004264746A - プラスチック光学部材 - Google Patents
プラスチック光学部材 Download PDFInfo
- Publication number
- JP2004264746A JP2004264746A JP2003057121A JP2003057121A JP2004264746A JP 2004264746 A JP2004264746 A JP 2004264746A JP 2003057121 A JP2003057121 A JP 2003057121A JP 2003057121 A JP2003057121 A JP 2003057121A JP 2004264746 A JP2004264746 A JP 2004264746A
- Authority
- JP
- Japan
- Prior art keywords
- polymerization
- polymer
- optical member
- temperature
- plastic optical
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 230000003287 optical effect Effects 0.000 title claims abstract description 114
- 239000004033 plastic Substances 0.000 title claims abstract description 38
- 229920003023 plastic Polymers 0.000 title claims abstract description 38
- 229920000642 polymer Polymers 0.000 claims abstract description 58
- -1 halogenated thiophene compound Chemical class 0.000 claims abstract description 43
- 239000011159 matrix material Substances 0.000 claims abstract description 19
- 238000009826 distribution Methods 0.000 claims description 20
- 239000011347 resin Substances 0.000 claims description 15
- 229920005989 resin Polymers 0.000 claims description 15
- 239000013307 optical fiber Substances 0.000 claims description 12
- WKBOTKDWSSQWDR-UHFFFAOYSA-N Bromine atom Chemical compound [Br] WKBOTKDWSSQWDR-UHFFFAOYSA-N 0.000 claims description 6
- GDTBXPJZTBHREO-UHFFFAOYSA-N bromine Substances BrBr GDTBXPJZTBHREO-UHFFFAOYSA-N 0.000 claims description 6
- 229910052794 bromium Inorganic materials 0.000 claims description 6
- 229910052731 fluorine Inorganic materials 0.000 claims description 6
- 239000011737 fluorine Substances 0.000 claims description 6
- ZAMOUSCENKQFHK-UHFFFAOYSA-N Chlorine atom Chemical compound [Cl] ZAMOUSCENKQFHK-UHFFFAOYSA-N 0.000 claims description 5
- 229910052801 chlorine Inorganic materials 0.000 claims description 5
- 239000000460 chlorine Substances 0.000 claims description 5
- 229910052736 halogen Inorganic materials 0.000 claims description 5
- 150000002367 halogens Chemical class 0.000 claims description 5
- YZCKVEUIGOORGS-OUBTZVSYSA-N Deuterium Chemical compound [2H] YZCKVEUIGOORGS-OUBTZVSYSA-N 0.000 claims description 4
- 229910052805 deuterium Inorganic materials 0.000 claims description 4
- 229920003229 poly(methyl methacrylate) Polymers 0.000 claims description 4
- 239000004926 polymethyl methacrylate Substances 0.000 claims description 4
- JFNLZVQOOSMTJK-KNVOCYPGSA-N norbornene Chemical compound C1[C@@H]2CC[C@H]1C=C2 JFNLZVQOOSMTJK-KNVOCYPGSA-N 0.000 claims description 3
- 239000004417 polycarbonate Substances 0.000 claims description 3
- 229920000515 polycarbonate Polymers 0.000 claims description 3
- 229920001296 polysiloxane Polymers 0.000 claims description 3
- ZCYVEMRRCGMTRW-UHFFFAOYSA-N 7553-56-2 Chemical compound [I] ZCYVEMRRCGMTRW-UHFFFAOYSA-N 0.000 claims description 2
- 239000011630 iodine Substances 0.000 claims description 2
- 229910052740 iodine Inorganic materials 0.000 claims description 2
- PXGOKWXKJXAPGV-UHFFFAOYSA-N Fluorine Chemical compound FF PXGOKWXKJXAPGV-UHFFFAOYSA-N 0.000 claims 1
- 230000005540 biological transmission Effects 0.000 abstract description 34
- 238000004519 manufacturing process Methods 0.000 abstract description 19
- 239000002019 doping agent Substances 0.000 abstract description 9
- 150000001875 compounds Chemical class 0.000 abstract description 8
- 238000006116 polymerization reaction Methods 0.000 description 97
- 239000000178 monomer Substances 0.000 description 49
- 239000000203 mixture Substances 0.000 description 32
- 239000003505 polymerization initiator Substances 0.000 description 27
- 238000005253 cladding Methods 0.000 description 22
- 239000000835 fiber Substances 0.000 description 22
- 238000001125 extrusion Methods 0.000 description 21
- 238000000034 method Methods 0.000 description 20
- 238000000576 coating method Methods 0.000 description 19
- 239000011248 coating agent Substances 0.000 description 18
- 238000001816 cooling Methods 0.000 description 18
- 239000000463 material Substances 0.000 description 18
- 239000011247 coating layer Substances 0.000 description 17
- 239000010410 layer Substances 0.000 description 16
- VVQNEPGJFQJSBK-UHFFFAOYSA-N Methyl methacrylate Chemical compound COC(=O)C(C)=C VVQNEPGJFQJSBK-UHFFFAOYSA-N 0.000 description 12
- 239000013308 plastic optical fiber Substances 0.000 description 12
- 238000000465 moulding Methods 0.000 description 10
- 238000010438 heat treatment Methods 0.000 description 9
- 239000012986 chain transfer agent Substances 0.000 description 8
- WNAHIZMDSQCWRP-UHFFFAOYSA-N dodecane-1-thiol Chemical compound CCCCCCCCCCCCS WNAHIZMDSQCWRP-UHFFFAOYSA-N 0.000 description 8
- 230000000379 polymerizing effect Effects 0.000 description 7
- 239000002994 raw material Substances 0.000 description 7
- WZXXZHONLFRKGG-UHFFFAOYSA-N 2,3,4,5-tetrachlorothiophene Chemical compound ClC=1SC(Cl)=C(Cl)C=1Cl WZXXZHONLFRKGG-UHFFFAOYSA-N 0.000 description 6
- 239000004342 Benzoyl peroxide Substances 0.000 description 6
- OMPJBNCRMGITSC-UHFFFAOYSA-N Benzoylperoxide Chemical compound C=1C=CC=CC=1C(=O)OOC(=O)C1=CC=CC=C1 OMPJBNCRMGITSC-UHFFFAOYSA-N 0.000 description 6
- 235000019400 benzoyl peroxide Nutrition 0.000 description 6
- 230000006870 function Effects 0.000 description 6
- RMVRSNDYEFQCLF-UHFFFAOYSA-N thiophenol Chemical compound SC1=CC=CC=C1 RMVRSNDYEFQCLF-UHFFFAOYSA-N 0.000 description 6
- AVPWUAFYDNQGNZ-UHFFFAOYSA-N 2,3,4,5-tetrabromothiophene Chemical compound BrC=1SC(Br)=C(Br)C=1Br AVPWUAFYDNQGNZ-UHFFFAOYSA-N 0.000 description 5
- 238000009835 boiling Methods 0.000 description 5
- 239000003063 flame retardant Substances 0.000 description 5
- 239000011261 inert gas Substances 0.000 description 5
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 4
- 239000003795 chemical substances by application Substances 0.000 description 4
- 238000004891 communication Methods 0.000 description 4
- LSXWFXONGKSEMY-UHFFFAOYSA-N di-tert-butyl peroxide Chemical compound CC(C)(C)OOC(C)(C)C LSXWFXONGKSEMY-UHFFFAOYSA-N 0.000 description 4
- 230000009477 glass transition Effects 0.000 description 4
- 239000000155 melt Substances 0.000 description 4
- 239000002184 metal Substances 0.000 description 4
- 229910052751 metal Inorganic materials 0.000 description 4
- 230000004043 responsiveness Effects 0.000 description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N silicon dioxide Inorganic materials O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 4
- 238000004513 sizing Methods 0.000 description 4
- 238000002834 transmittance Methods 0.000 description 4
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 description 3
- IAXXETNIOYFMLW-GYSYKLTISA-N [(1r,3r,4r)-4,7,7-trimethyl-3-bicyclo[2.2.1]heptanyl] 2-methylprop-2-enoate Chemical compound C1C[C@@]2(C)[C@H](OC(=O)C(=C)C)C[C@@H]1C2(C)C IAXXETNIOYFMLW-GYSYKLTISA-N 0.000 description 3
- 238000010521 absorption reaction Methods 0.000 description 3
- 239000000498 cooling water Substances 0.000 description 3
- 230000006837 decompression Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 125000005843 halogen group Chemical group 0.000 description 3
- 230000001771 impaired effect Effects 0.000 description 3
- 239000003999 initiator Substances 0.000 description 3
- 229910000000 metal hydroxide Inorganic materials 0.000 description 3
- 150000004692 metal hydroxides Chemical class 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- 230000004044 response Effects 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- RNFJDJUURJAICM-UHFFFAOYSA-N 2,2,4,4,6,6-hexaphenoxy-1,3,5-triaza-2$l^{5},4$l^{5},6$l^{5}-triphosphacyclohexa-1,3,5-triene Chemical compound N=1P(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP=1(OC=1C=CC=CC=1)OC1=CC=CC=C1 RNFJDJUURJAICM-UHFFFAOYSA-N 0.000 description 2
- YAJYJWXEWKRTPO-UHFFFAOYSA-N 2,3,3,4,4,5-hexamethylhexane-2-thiol Chemical compound CC(C)C(C)(C)C(C)(C)C(C)(C)S YAJYJWXEWKRTPO-UHFFFAOYSA-N 0.000 description 2
- OZAIFHULBGXAKX-UHFFFAOYSA-N 2-(2-cyanopropan-2-yldiazenyl)-2-methylpropanenitrile Chemical compound N#CC(C)(C)N=NC(C)(C)C#N OZAIFHULBGXAKX-UHFFFAOYSA-N 0.000 description 2
- SOGAXMICEFXMKE-UHFFFAOYSA-N Butylmethacrylate Chemical compound CCCCOC(=O)C(C)=C SOGAXMICEFXMKE-UHFFFAOYSA-N 0.000 description 2
- CERQOIWHTDAKMF-UHFFFAOYSA-N Methacrylic acid Chemical compound CC(=C)C(O)=O CERQOIWHTDAKMF-UHFFFAOYSA-N 0.000 description 2
- BAPJBEWLBFYGME-UHFFFAOYSA-N Methyl acrylate Chemical compound COC(=O)C=C BAPJBEWLBFYGME-UHFFFAOYSA-N 0.000 description 2
- 239000002033 PVDF binder Substances 0.000 description 2
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- 238000005452 bending Methods 0.000 description 2
- AOJOEFVRHOZDFN-UHFFFAOYSA-N benzyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OCC1=CC=CC=C1 AOJOEFVRHOZDFN-UHFFFAOYSA-N 0.000 description 2
- WQAQPCDUOCURKW-UHFFFAOYSA-N butanethiol Chemical compound CCCCS WQAQPCDUOCURKW-UHFFFAOYSA-N 0.000 description 2
- 230000015556 catabolic process Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 238000007872 degassing Methods 0.000 description 2
- 238000006731 degradation reaction Methods 0.000 description 2
- 239000000428 dust Substances 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- SUPCQIBBMFXVTL-UHFFFAOYSA-N ethyl 2-methylprop-2-enoate Chemical compound CCOC(=O)C(C)=C SUPCQIBBMFXVTL-UHFFFAOYSA-N 0.000 description 2
- 238000001914 filtration Methods 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 125000004435 hydrogen atom Chemical group [H]* 0.000 description 2
- 238000005286 illumination Methods 0.000 description 2
- 230000000977 initiatory effect Effects 0.000 description 2
- 229940119545 isobornyl methacrylate Drugs 0.000 description 2
- 125000005397 methacrylic acid ester group Chemical group 0.000 description 2
- 210000002445 nipple Anatomy 0.000 description 2
- 229910052757 nitrogen Inorganic materials 0.000 description 2
- KZCOBXFFBQJQHH-UHFFFAOYSA-N octane-1-thiol Chemical compound CCCCCCCCS KZCOBXFFBQJQHH-UHFFFAOYSA-N 0.000 description 2
- 150000002894 organic compounds Chemical class 0.000 description 2
- 229920002981 polyvinylidene fluoride Polymers 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- BOQSSGDQNWEFSX-UHFFFAOYSA-N propan-2-yl 2-methylprop-2-enoate Chemical compound CC(C)OC(=O)C(C)=C BOQSSGDQNWEFSX-UHFFFAOYSA-N 0.000 description 2
- 239000010453 quartz Substances 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 125000000999 tert-butyl group Chemical group [H]C([H])([H])C(*)(C([H])([H])[H])C([H])([H])[H] 0.000 description 2
- WAZMYFYPVDSERL-UHFFFAOYSA-N 1,1,1,3,3,3-hexafluoropropan-2-yl 2-methylprop-2-enoate 2,2,3,3,3-pentafluoropropyl 2-methylprop-2-enoate Chemical compound C(C(=C)C)(=O)OC(C(F)(F)F)C(F)(F)F.C(C(=C)C)(=O)OCC(C(F)(F)F)(F)F WAZMYFYPVDSERL-UHFFFAOYSA-N 0.000 description 1
- LCPUCXXYIYXLJY-UHFFFAOYSA-N 1,1,2,4,4,4-hexafluorobutyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OC(F)(F)C(F)CC(F)(F)F LCPUCXXYIYXLJY-UHFFFAOYSA-N 0.000 description 1
- ZRKMQKLGEQPLNS-UHFFFAOYSA-N 1-Pentanethiol Chemical compound CCCCCS ZRKMQKLGEQPLNS-UHFFFAOYSA-N 0.000 description 1
- MZVABYGYVXBZDP-UHFFFAOYSA-N 1-adamantyl 2-methylprop-2-enoate Chemical compound C1C(C2)CC3CC2CC1(OC(=O)C(=C)C)C3 MZVABYGYVXBZDP-UHFFFAOYSA-N 0.000 description 1
- CDDDRVNOHLVEED-UHFFFAOYSA-N 1-cyclohexyl-3-[1-[[1-(cyclohexylcarbamoylamino)cyclohexyl]diazenyl]cyclohexyl]urea Chemical compound C1CCCCC1(N=NC1(CCCCC1)NC(=O)NC1CCCCC1)NC(=O)NC1CCCCC1 CDDDRVNOHLVEED-UHFFFAOYSA-N 0.000 description 1
- BQTPKSBXMONSJI-UHFFFAOYSA-N 1-cyclohexylpyrrole-2,5-dione Chemical compound O=C1C=CC(=O)N1C1CCCCC1 BQTPKSBXMONSJI-UHFFFAOYSA-N 0.000 description 1
- NQDOCLXQTQYUDH-UHFFFAOYSA-N 1-propan-2-ylpyrrole-2,5-dione Chemical compound CC(C)N1C(=O)C=CC1=O NQDOCLXQTQYUDH-UHFFFAOYSA-N 0.000 description 1
- QTKPMCIBUROOGY-UHFFFAOYSA-N 2,2,2-trifluoroethyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OCC(F)(F)F QTKPMCIBUROOGY-UHFFFAOYSA-N 0.000 description 1
- ZNJXRXXJPIFFAO-UHFFFAOYSA-N 2,2,3,3,4,4,5,5-octafluoropentyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OCC(F)(F)C(F)(F)C(F)(F)C(F)F ZNJXRXXJPIFFAO-UHFFFAOYSA-N 0.000 description 1
- RSVZYSKAPMBSMY-UHFFFAOYSA-N 2,2,3,3-tetrafluoropropyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OCC(F)(F)C(F)F RSVZYSKAPMBSMY-UHFFFAOYSA-N 0.000 description 1
- 150000003923 2,5-pyrrolediones Chemical class 0.000 description 1
- AVTLBBWTUPQRAY-UHFFFAOYSA-N 2-(2-cyanobutan-2-yldiazenyl)-2-methylbutanenitrile Chemical compound CCC(C)(C#N)N=NC(C)(CC)C#N AVTLBBWTUPQRAY-UHFFFAOYSA-N 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N 2-Propenoic acid Natural products OC(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- SBYMUDUGTIKLCR-UHFFFAOYSA-N 2-chloroethenylbenzene Chemical compound ClC=CC1=CC=CC=C1 SBYMUDUGTIKLCR-UHFFFAOYSA-N 0.000 description 1
- FXHAYMQZFGZUOG-UHFFFAOYSA-N 2-tert-butylperoxyperoxyperoxy-2-methylpropane Chemical class CC(C)(C)OOOOOOC(C)(C)C FXHAYMQZFGZUOG-UHFFFAOYSA-N 0.000 description 1
- JBTDFRNUVWFUGL-UHFFFAOYSA-N 3-aminopropyl carbamimidothioate;dihydrobromide Chemical compound Br.Br.NCCCSC(N)=N JBTDFRNUVWFUGL-UHFFFAOYSA-N 0.000 description 1
- WRXOZRLZDJAYDR-UHFFFAOYSA-N 3-methylbenzenethiol Chemical compound CC1=CC=CC(S)=C1 WRXOZRLZDJAYDR-UHFFFAOYSA-N 0.000 description 1
- FTBCOQFMQSTCQQ-UHFFFAOYSA-N 4-bromobenzenethiol Chemical compound SC1=CC=C(Br)C=C1 FTBCOQFMQSTCQQ-UHFFFAOYSA-N 0.000 description 1
- WLHCBQAPPJAULW-UHFFFAOYSA-N 4-methylbenzenethiol Chemical compound CC1=CC=C(S)C=C1 WLHCBQAPPJAULW-UHFFFAOYSA-N 0.000 description 1
- BVKZGUZCCUSVTD-UHFFFAOYSA-L Carbonate Chemical compound [O-]C([O-])=O BVKZGUZCCUSVTD-UHFFFAOYSA-L 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- JJHHIJFTHRNPIK-UHFFFAOYSA-N Diphenyl sulfoxide Chemical compound C=1C=CC=CC=1S(=O)C1=CC=CC=C1 JJHHIJFTHRNPIK-UHFFFAOYSA-N 0.000 description 1
- JIGUQPWFLRLWPJ-UHFFFAOYSA-N Ethyl acrylate Chemical compound CCOC(=O)C=C JIGUQPWFLRLWPJ-UHFFFAOYSA-N 0.000 description 1
- LELOWRISYMNNSU-UHFFFAOYSA-N Hydrocyanic acid Natural products N#C LELOWRISYMNNSU-UHFFFAOYSA-N 0.000 description 1
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 1
- CERQOIWHTDAKMF-UHFFFAOYSA-M Methacrylate Chemical compound CC(=C)C([O-])=O CERQOIWHTDAKMF-UHFFFAOYSA-M 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 description 1
- 229910001297 Zn alloy Inorganic materials 0.000 description 1
- YMOONIIMQBGTDU-VOTSOKGWSA-N [(e)-2-bromoethenyl]benzene Chemical compound Br\C=C\C1=CC=CC=C1 YMOONIIMQBGTDU-VOTSOKGWSA-N 0.000 description 1
- 239000006096 absorbing agent Substances 0.000 description 1
- 239000011358 absorbing material Substances 0.000 description 1
- 238000000862 absorption spectrum Methods 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- XYLMUPLGERFSHI-UHFFFAOYSA-N alpha-Methylstyrene Chemical compound CC(=C)C1=CC=CC=C1 XYLMUPLGERFSHI-UHFFFAOYSA-N 0.000 description 1
- 230000003321 amplification Effects 0.000 description 1
- 230000002528 anti-freeze Effects 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- 229920006231 aramid fiber Polymers 0.000 description 1
- 230000002238 attenuated effect Effects 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- AVXYPAZKABBYHD-UHFFFAOYSA-N benzhydryl 2-methylprop-2-enoate Chemical compound C=1C=CC=CC=1C(OC(=O)C(=C)C)C1=CC=CC=C1 AVXYPAZKABBYHD-UHFFFAOYSA-N 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- WPKWPKDNOPEODE-UHFFFAOYSA-N bis(2,4,4-trimethylpentan-2-yl)diazene Chemical compound CC(C)(C)CC(C)(C)N=NC(C)(C)CC(C)(C)C WPKWPKDNOPEODE-UHFFFAOYSA-N 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 125000004432 carbon atom Chemical group C* 0.000 description 1
- 239000003153 chemical reaction reagent Substances 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 229920001577 copolymer Polymers 0.000 description 1
- 239000012792 core layer Substances 0.000 description 1
- 239000013078 crystal Substances 0.000 description 1
- 125000004093 cyano group Chemical group *C#N 0.000 description 1
- OIWOHHBRDFKZNC-UHFFFAOYSA-N cyclohexyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OC1CCCCC1 OIWOHHBRDFKZNC-UHFFFAOYSA-N 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- XJELOQYISYPGDX-UHFFFAOYSA-N ethenyl 2-chloroacetate Chemical compound ClCC(=O)OC=C XJELOQYISYPGDX-UHFFFAOYSA-N 0.000 description 1
- 230000005284 excitation Effects 0.000 description 1
- 125000001153 fluoro group Chemical group F* 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 229920001519 homopolymer Polymers 0.000 description 1
- BHEPBYXIRTUNPN-UHFFFAOYSA-N hydridophosphorus(.) (triplet) Chemical compound [PH] BHEPBYXIRTUNPN-UHFFFAOYSA-N 0.000 description 1
- 229910052739 hydrogen Inorganic materials 0.000 description 1
- 239000001257 hydrogen Substances 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- PNDPGZBMCMUPRI-UHFFFAOYSA-N iodine Chemical compound II PNDPGZBMCMUPRI-UHFFFAOYSA-N 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 230000031700 light absorption Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 230000014759 maintenance of location Effects 0.000 description 1
- 230000005226 mechanical processes and functions Effects 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 230000002794 monomerizing effect Effects 0.000 description 1
- 125000004108 n-butyl group Chemical group [H]C([H])([H])C([H])([H])C([H])([H])C([H])([H])* 0.000 description 1
- 238000003199 nucleic acid amplification method Methods 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 239000008188 pellet Substances 0.000 description 1
- PNJWIWWMYCMZRO-UHFFFAOYSA-N pent‐4‐en‐2‐one Natural products CC(=O)CC=C PNJWIWWMYCMZRO-UHFFFAOYSA-N 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- QIWKUEJZZCOPFV-UHFFFAOYSA-N phenyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OC1=CC=CC=C1 QIWKUEJZZCOPFV-UHFFFAOYSA-N 0.000 description 1
- 125000001997 phenyl group Chemical group [H]C1=C([H])C([H])=C(*)C([H])=C1[H] 0.000 description 1
- 239000003504 photosensitizing agent Substances 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 239000002516 radical scavenger Substances 0.000 description 1
- 230000009257 reactivity Effects 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 230000002040 relaxant effect Effects 0.000 description 1
- 230000008054 signal transmission Effects 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 229910052717 sulfur Inorganic materials 0.000 description 1
- 125000004434 sulfur atom Chemical group 0.000 description 1
- SJMYWORNLPSJQO-UHFFFAOYSA-N tert-butyl 2-methylprop-2-enoate Chemical compound CC(=C)C(=O)OC(C)(C)C SJMYWORNLPSJQO-UHFFFAOYSA-N 0.000 description 1
- ISXSCDLOGDJUNJ-UHFFFAOYSA-N tert-butyl prop-2-enoate Chemical compound CC(C)(C)OC(=O)C=C ISXSCDLOGDJUNJ-UHFFFAOYSA-N 0.000 description 1
- 229920005992 thermoplastic resin Polymers 0.000 description 1
- 150000003577 thiophenes Chemical class 0.000 description 1
- 239000002341 toxic gas Substances 0.000 description 1
- 229940070710 valerate Drugs 0.000 description 1
- NQPDZGIKBAWPEJ-UHFFFAOYSA-N valeric acid Chemical compound CCCCC(O)=O NQPDZGIKBAWPEJ-UHFFFAOYSA-N 0.000 description 1
- KOZCZZVUFDCZGG-UHFFFAOYSA-N vinyl benzoate Chemical compound C=COC(=O)C1=CC=CC=C1 KOZCZZVUFDCZGG-UHFFFAOYSA-N 0.000 description 1
- 229920001567 vinyl ester resin Polymers 0.000 description 1
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
- 238000005491 wire drawing Methods 0.000 description 1
Images

Landscapes
- Addition Polymer Or Copolymer, Post-Treatments, Or Chemical Modifications (AREA)
- Optical Integrated Circuits (AREA)
- Optical Fibers, Optical Fiber Cores, And Optical Fiber Bundles (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Polymerisation Methods In General (AREA)
Abstract
【課題】安価に作製可能であり、透明性が高く、且つドーパントに起因する光伝送損失が低減されたプラスチック光学部材を提供する。
【解決手段】ポリマーをマトリックスとし、ハロゲン化チオフェン化合物を含有した屈折率に分布を持つ領域を有するプラスチック光学部材である。好ましくは、前記ハロゲン化チオフェン化合物を、前記ポリマーに対し1〜15質量%含有する前記プラスチック光学部材である
【選択図】 なし
【解決手段】ポリマーをマトリックスとし、ハロゲン化チオフェン化合物を含有した屈折率に分布を持つ領域を有するプラスチック光学部材である。好ましくは、前記ハロゲン化チオフェン化合物を、前記ポリマーに対し1〜15質量%含有する前記プラスチック光学部材である
【選択図】 なし
Description
【0001】
【発明の属する技術分野】
本発明はプラスチック光学部材の技術分野に属し、特に光伝送損失が低減された光伝送性能に優れたプラスチック光ファイバに関する。
【0002】
【従来の技術】
プラスチック光学部材は、同一の構造を有する石英系の光学部材と比較して、製造および加工が容易であること、および低価格であること等の利点があり、近年、光ファイバおよび光レンズ、光導波路など種々の応用が試みられている。特にこれら光学部材の中でも、プラスチック光ファイバは、素線が全てプラスチックで構成されているため、伝送損失が石英系と比較してやや大きいという短所を有するものの、良好な可撓性を有し、軽量で、加工性がよく、石英系光ファイバと比較して、口径の大きいファイバとして製造し易く、さらに低コストに製造可能であるという長所を有する。従って、伝送損失の大きさが問題とならいない程度の短距離用の光通信伝送媒体として種々検討されている。
【0003】
プラスチック光ファイバは、一般的には、重合体をマトリックスとする有機化合物からなる芯(本明細書において「コア部」と称する)と、コア部と屈折率が異なる(一般的には低屈折率の)有機化合物からなる外殻(本明細書において「クラッド部」と称する)とから構成される。特に、中心から外側に向かって屈折率の大きさに分布を有するコア部を備えた屈折率分布型プラスチック光ファイバは、伝送する光信号の帯域を大きくすることが可能なため、高い伝送容量を有する光ファイバとして最近注目されている(例えば、特許文献1および2参照)。この様な屈折率分布型光学部材の製法の一つに、界面ゲル重合を利用して、光学部材母材(本明細書において、「プリフォーム」と称する)を作製し、その後、前記プリフォームを延伸する方法が提案されている。
【0004】
ところで、プラスチック光ファイバには、前述した様に、伝送損失が小さく、且つ伝送帯域が広いことが要求される。特に後者の帯域を広くするためには光学部材に屈折率分布をつける必要があるが、単に分布をつければよいというものではなく、所望の屈折率分布に制御する必要があり、さらに、コア中心部位とコア外周部位との屈折率差も充分に確保する必要がある(例えば、非特許文献1参照)。そのために、コア部にはマトリックスの材料のみならず、マトリックス材料とは屈折率の異なる化合物(屈折率上昇剤あるいはドーパントと称される。それらは重合性であっても非重合性であってもよい化合物である)を添加することがしばしば行われる。この屈折率上昇剤としては、例えば特許文献1をはじめ、種々提案されている。
【0005】
【特許文献1】
特開昭61−130904号公報
【特許文献2】
WO93/08488号公報
【非特許文献1】
Polymer Jounal 28巻272〜275頁
【0006】
【発明が解決しようとする課題】
しかし、公知のドーパントは、伝送対象の光に対して光吸収性があり、光伝送体の伝送損失を増大させる一因となっている。特に、安価な発光ダイオード(LD)が発する波長850nm近傍の光に対して光吸収性を示す材料が多く、安価なLDを光源とする光通信用のプラスチック製光伝送体の提供の妨げとなっている。ドーパント分子中に存在するC−H結合をC−D結合に置換して、C−H結合の伸縮振動を低減させれば、光吸収のないドーパントを提供することができるが、重水素原子を含む材料は高価であり、実際に使用には適さない。また、屈折率調整のための添加剤は、マトリックスとなるポリマーに対する溶解性に限界があるため、屈折率を所望の範囲にするために多量の添加が必要な場合は、透明性の低下が問題となる。
【0007】
本発明は前記諸問題に鑑みなされたものであって、安価に作製可能であり、透明性が高く、且つドーパントに起因する光伝送損失が低減されたプラスチック光学部材を提供することを課題とする。
【0008】
【課題を解決するための手段】
前記課題を解決するための手段は以下の通りである。
[1] ポリマーをマトリックスとし、ハロゲン化チオフェン化合物を含有した屈折率に分布を持つ領域を有するプラスチック光学部材。
[2] 前記ハロゲン化チオフェン化合物のハロゲンが、フッ素、塩素、臭素およびヨウ素から選ばれる1種または2種以上である[1]のプラスチック光学部材。
[3] 前記ハロゲン化チオフェン化合物のハロゲンが、塩素、臭素から選ばれる1種または2種以上である[1]のプラスチック光学部材。
[4] 前記ハロゲン化チオフェン化合物を、前記ポリマーに対し1〜15質量%含有する[1]〜[3]のいずれかに記載のプラスチック光学部材。
[5] 前記ポリマーが、ポリメチルメタクリレート系、ポリカーボネート系、シリコーン系およびノルボルネン系樹脂から選ばれる1種または2種以上のポリマーである[1]〜[4]のいずれかに記載のプラスチック光学部材。
[6] 前記ハロゲン化チオフェン化合物のハロゲン以外の水素が、重水素と置換している[1]〜[5]のいずれかに記載のプラスチック光学部材。
[7] 前記ポリマー中のC−Hの一部または全部が、C−D(重水素)に置換されている[1]〜[6]のいずれかに記載のプラスチック光学部材。
【0009】
[8] 前記領域が、前記ハロゲン化チオフェン化合物の濃度分布に基づいて屈折率の大きさが分布している[1]〜[7]のいずれか1項に記載のプラスチック光学部材。
[9] 屈折率の大きさが分布しているコア部と、該コア部を被覆するとともに、該コア部と異なる屈折率を有するクラッド部とを有し、前記領域がコア部である[1]〜[8]のいずれか1項に記載のプラスチック光学部材。
[10] 波長850nmの光通信用である[1]〜[9]のいずれかに記載のプラスチック光学部材。
[11] 重合性モノマーと、重合開始剤と、前記重合性モノマーに対して1〜15質量%のハロゲン化チオフェン化合物とを含有するプラスチック光学部材用重合性組成物。
[12] 前記重合性モノマーが、少なくともメチルメタクリレートを含有する[11]に記載のプラスチック光学部材用重合性組成物。
[13] [11]または[12]に記載の重合性組成物を重合(好ましくは界面ゲル重合)させてなる領域を有するプラスチック光学部材。
【0010】
【発明の実施の形態】
以下、本発明のプラスチック光学部材について詳細に説明する。
本発明のプラスチック光学部材は、ポリマーからなるマトリックスと、該マトリックス中に含有されるハロゲン化チオフェン化合物とからなる。前記ハロゲン化チオフェン化合物は、マトリックスの屈折率を調整する屈折率調整成分(以下、「ドーパント」という場合もある)として機能する。ハロゲン化チオフェン化合物は分子中に含まれるC−H結合が少なく(特にテトラハロゲン化チオフェン化合物は、分子中に含まれるC−H結合がなく)、850nm帯に吸収がないので、低損失のファイバードーパントである。また、屈折率が比較的大きく(例えば、テトラクロロチオフェンはn=1.5915)、少量添加によって光学部材の屈折率を所望の範囲にすることができ、光学部材の透明性を損なうことがない。
【0011】
本発明に使用可能なハロゲン化チオフェン化合物は、硫黄原子とともに5員環を構成している4つの炭素原子に直接結合した4つの水素原子のうち、少なくとも1つがハロゲン原子で置換された化合物のいずれも使用することができる。ハロゲン原子は、フッ素、塩素、臭素及びヨウ素から選ばれるが、中でも塩素及び臭素が好ましい。4つの水素原子の全てがハロゲン原子で置換されたテトラハロゲン化チオフェン化合物が好ましく、特に、テトラクロロチオフェン及びテトラブロモチオフェンが好ましい。
【0012】
前記ハロゲン化チオフェン化合物の含有量は、マトリックスとなるポリマーに対して1〜15質量%であるのが好ましい。1質量%未満であると、屈折率調整機能が不充分となり、一方15質量%越えると、光学部材の透明性を低下させてしまう。ハロゲン化チオフェン化合物の含有量は、マトリックスとなるポリマーに対して、3〜12質量%であるのがより好ましく、5〜10質量%であるのがさらに好ましい。
【0013】
本発明のプラスチック光学部材のマトリックスとなるポリマーについては、特に限定されず、種々のポリマーを用いることができる。特に、前記ハロゲン化チオフェン化合物が溶解し易く、透明性が維持でき、光学特性にも優れている点で、ポリメチルメタクリレート系、ポリカーボネート系、シリコーン系およびノルボルネン系樹脂から選ばれる1種または2種以上のポリマーが好ましい。
【0014】
前記ポリメチルメタクリレート系のポリマーには、メチルメタクリレート(MMA)をはじめとする(メタ)アクリル酸エステルのホモポリマーの他、主成分となるモノマーと他のモノマーとのコポリマーも含まれる。但し、他のモノマーを含む場合は、主成分となるモノマーがモノマーの総量に対して、70質量%以上であるのが好ましい。前記の主成分となるモノマーとしてはMMAが好ましく、他のモノマーとしては、メタクリル酸エチル、メタクリル酸イソプロピル、メタクリル酸t−ブチル、メタクリル酸ベンジル、メタクリル酸フェニル、メタクリル酸シクロヘキシル、メタクリル酸ジフェニルメチル、トリシクロ[5・2・1・02,6]デカニルメタクリレート、アダマンチルメタクリレート、イソボルニルメタクリレート等の他のメタクリル酸エステル系モノマー;アクリル酸メチル、アクリル酸エチル、アクリル酸t−ブチル、アクリル酸フェニル等のアクリル酸エステル系モノマー;2,2,2−トリフルオロエチルメタクリレート、2,2,3,3−テトラフルオロプロピルメタクリレート、2,2,3,3,3−ペンタフルオロプロピルメタクリレート、1−トリフルオロメチル−2,2,2− トリフルオロエチルメタクリレート、2,2,3,3,4,4,5,5−オクタフルオロペンチルメタクリレート、2,2,3,3,4,4−ヘキサフルオロブチルメタクリレート等の含フッ素メタクリル酸もしくはアクリル酸エステル;スチレン、α−メチルスチレン、クロロスチレン、ブロモスチレン等のスチレン系モノマー;ビニルアセテート、ビニルベンゾエート、ビニルフェニルアセテート、ビニルクロロアセテート等のビニルエステル類;N―n−ブチルマレイミド、N―t−ブチルマレイミド、N―イソプロピルマレイミド、N―シクロヘキシルマレイミド等のマレイミド類;が例示される。中でも、他のメタクリル酸エステル類が好ましく、メタクリル酸エチル、メタクリル酸イソプロピル、メタクリル酸ブチル、メタクリル酸ベンジルなどが好ましい。
【0015】
また、C−H結合を含むポリマーについては、C−Hの一部または全部をC−D(重水素)に置換すると、プラスチック光学部材の光伝送損失をより軽減できるので好ましい。
【0016】
本発明のプラスチック光学部材は、少なくとも一部の領域がポリマーのマトリックからなり、該マトリックスにハロゲン化チオフェン化合物を含有していればよく、ハロゲン化チオフェン化合物を含まない領域を有していてもよい。また、マトリックス中のハロゲン化チオフェン化合物の含有量は一様である必要はなく、分布していてもよい。例えば、ハロゲン化チオフェン化合物の濃度を、光学部材の断面積の中心から外側に向かって減少する様に分布させると、該濃度の分布に基づいて、屈折率の大きさが分布した屈折率分布型光学部材が得られ、光学部材の光伝送帯域を増加させることができるので好ましい。
なお、ハロゲン化チオフェン化合物の濃度は、後述する界面ゲル重合法を利用して、重合の進行方向を制御することによって分布させることができる。
【0017】
以下に、本発明の一態様として、コア部とクラッド部とを有する屈折率分布型プラスチック光学部材について説明する。
本態様のプラスチック光学部材は、マトリックスがポリマーからなり、該マトリックス中に該ポリマーに対し1〜15質量%のハロゲン化チオフェン化合物を含有するコア部と、該コア部を被覆し、該コア部より低屈折率のクラッド部とからなる。前記コア部は、含有する前記ハロゲン化チオフェン化合物の濃度分布に基づいて、屈折率の大きさが分布している。前記コア部の屈折率は、前記ハロゲン化チオフェン化合物を所定量含有することによって調整されているので、光学部材の光伝送損失は低減され、且つ透明性にも優れている。また、屈折率分布構造を有するので、広い帯域の光伝送能を示す。
【0018】
本態様の光学部材の製造方法は、主として2種類あるが、以下の方法に限定されるわけではない。
まず、第一の製造方法は、クラッド部用重合性組成物を重合してクラッド部となる円筒管を作製する第1の工程と、前記円筒管の中空部でコア部形成用重合性組成物を界面ゲル重合させることによりコア部となる領域を形成し、コア部およびクラッド部に各々対応する領域からなるプリフォームを作製する第2の工程と、得られたプリフォームを所望の形態に加工する第3の工程とを含むプラスチック光学部材の製造方法である。
次に、第二の製造方法は、クラッド部に相当する、例えばポリフッ化ビニリデン樹脂のような含フッ素樹脂からなる円筒状パイプの中空部でアウターコア用重合性組成物を回転重合により重合して、2層からなる同心円筒状パイプを作製する第1の工程と、前記円筒管のさらに中空部をインナーコア部形成用重合性組成物を界面ゲル重合させることによりインナーコア部となる領域を形成し、クラッド部、アウターコア部およびインナーコア部に各々対応する領域からなるプリフォームを作製する第2の工程と、および得られたプリフォームを所望の形態に加工する第3の工程とを含むプラスチック光学部材の製造方法である。
後者の実施形態においては、2層からなる同心円筒状パイプを作製する際、上記のように段階的ではなく、フッ素樹脂とアウターコア用重合組成物の重合体を溶融共押し出しの方法の一段階で作製してもよい。
【0019】
前記クラッド部あるいはアウターコア部形成用重合性組成物は、重合性モノマー、該重合性モノマーの重合を開始させる重合開始剤、および所望により連鎖移動剤を含有する。前記コア部あるいはインナーコア部形成用重合性組成物は、重合性モノマー、該重合性モノマーの重合を開始させる重合開始剤、前記ハロゲン化チオフェン化合物、および所望により連鎖移動剤を含有する。前記ハロゲン化チオフェン化合物は、前記コア部およびインナーコア部の屈折率調整成分として機能する。前記第一の実施の形態ではクラッド部/コア部形成用、第二の実施の形態ではアウターコア部/インナーコア部形成用の各々の重合性組成物に用いられる重合性モノマーは、互いに等しいのが好ましい(但し、その組成比については同一でなくてもよく、また副成分については等しくなくてもよい)。等しい種類の重合性モノマーを用いることによって、クラッド部/コア部またはアウターコア部/インナーコア部界面における光透過性および接着性を向上させることができる。
【0020】
第二の実施形態では、クラッド部とコア部との間にアウターコア部を形成することによって、クラッド部とコア部との材質の違いによる接着性の低下および生産性の低下などを軽減させている。その結果、クラッド部およびコア部に用いる材料の選択の幅を広げることができる。本実施形態では、クラッド部は疎水性が高く、且つコア部との屈折率差を大きくすることができる含フッ素樹脂を用いるのが好ましく、具体的には、ポリフッ化ビニリデン樹脂等が好ましい。クラッド部に相当する円筒形状の管は、例えば、市販されているフッ素樹脂を溶融押出しにより、所望の径と厚みのパイプに成形することで作製することができる。さらに、得られたパイプの中空部で上記重合性組成物を回転重合させ、その内壁にアウターコア層を形成することができる。また、その他、前記フッ素樹脂と前記重合性組成物からなる重合体を共押し出しすることによっても同様の構造体を作製することもできる。
【0021】
前記クラッド部、アウターコア部およびコア部(インナーコア部を含む。以下、同様である)形成用重合性組成物に使用可能な重合開始剤としては、過酸化ベンゾイル(BPO)、t−ブチル=パーオキシ−2−エチルヘキサネート(PBO)、ジ−t−ブチルパーオキシド(PBD)、t−ブチル=パーオキシイソプロピルカーボネート(PBI)、n−ブチル=4,4−ビス(t−ブチルパーオキシ)バラレート(PHV)などのパーオキサイド系化合物、または2,2′−アゾビスイソブチロニトリル、2,2′−アゾビス(2−メチルブチロニトリル)、1,1′―アゾビス(シクロヘキサン−1−カルボニトリル)などのアゾ系化合物が挙げられる。また、前記連鎖移動剤としては、アルキルメルカプタン類(n−ブチルメルカプタン、n−ペンチルメルカプタン、n−オクチルメルカプタン、n−ドデシルメルカプタン、t−ドデシルメルカプタン等)、チオフェノール類(チオフェノール、m−ブロモチオフェノール、p−ブロモチオフェノール、m−トルエンチオール、p−トルエンチオール等)などを用いるのが好ましく、中でも、n−オクチルメルカプタン、n−ドデシルメルカプタン、t−ドデシルメルカプタンのアルキルメルカプタンを用いるのが好ましい。
【0022】
前記種々の重合性組成物において、各成分の含有割合の好ましい範囲は、その種類に応じて異なり一概に定めることはできないが、一般的には、重合開始剤は、重合性モノマーに対して0.005〜0.5質量%であるのが好ましく、0.01〜0.5質量%であるのがより好ましい。前記連鎖移動剤は、重合性モノマーに対して0.10〜0.40質量%であるのが好ましく、0.15〜0.30質量%であるのがより好ましい。また、前記コア部形成用重合性組成物において、前記ハロゲン化チオフェン化合物は、コア部のマトリックスとなる重合性モノマーに対して1〜15質量%であり、1〜10質量%であるのがより好ましく、5〜10質量%であるのがより好ましい。
【0023】
前記クラッド部、アウターコア部およびコア部形成用重合性組成物を重合することによって得られるポリマー成分の分子量は、プリフォームを延伸する関係から、重量平均分子量で1万〜100万の範囲であることが好ましく、3万〜50万であることがさらに好ましい。さらに延伸性の観点で分子量分布(MWD:重量平均分子量/数平均分子量)も影響する。MWDが大きくなると、極端に分子量の高い成分がわずかでもあると延伸性が悪くなり、場合によっては延伸できなくなることもある。従って、好ましい範囲としては、MWDが4以下が好ましく、さらには3以下が好ましい。
【0024】
前記クラッド部、アウターコア部およびコア部形成用重合性組成物にはそれぞれ、重合時の反応性や光伝送性能を低下させない範囲で、その他の屈折率調整成分を添加することができる。例えば、耐候性や耐久性等を向上させる目的で、耐酸化剤や耐光剤等の安定剤を添加することができる。また、光伝送性能の向上を目的として、光信号増幅用の誘導放出機能化合物を添加することもできる。該化合物を添加することにより、減衰した信号光を励起光により増幅することが可能となり、伝送距離が向上するので、光伝送リンクの一部にファイバ増幅器として使用することができる。
【0025】
次に、前記第一および第二の形態(特に前記第一の実施形態)の各工程について詳細に説明する。
前記第1の工程では、クラッド部に相当する1層の、またはクラッド部およびアウターコア部に相当する2層の中空状(例えば円筒形状)の管を作製する。中空の円筒管の作製方法としては、例えば国際公開WO93/08488号公報に記載されている様な製造方法が挙げられる。具体的には、前記クラッド部形成用重合組成物を円筒形状の重合容器に、またはアウターコア部形成用重合性組成物をフッ素樹脂よりなるパイプ(さらに外側に円筒形状の容器に入れられたもの)に注入し、該重合容器を回転(好ましくは、円筒の軸を水平に維持した状態で回転)させつつ、前記重合性モノマーを重合させることにより、1層(一重)または2層(二重)円筒形状の重合体からなる構造体を作製することができる。重合容器に注入する前にフィルターにより濾過して、組成物中に含まれる塵埃を除去するのが好ましい。重合温度および重合時間は、用いるモノマーや重合開始剤によって異なるが、一般的には、重合温度は60〜150℃であるのが好ましく、重合時間は5〜24時間であるのが好ましい。この時に、特開平8−110419号公報に記載されている様に、原料をプレ重合して原料粘度を上昇させてから行ってもよい。また、重合に使用する容器が回転によって変形してしまうと、得られる円筒管に歪みを生じさせることから、充分な剛性を持つ金属管・ガラス管を用いることが望ましい。
【0026】
前記一重または二重円筒形状の重合体からなる構造体は、コア部(前記第二の実施の形態においてはインナーコア部。「コア部」という場合は「インナーコア部」の意味でもある)の原料となる重合性組成物を注入できるように、底部を有しているのが好ましい。底部は前記円筒管を構成している重合体と密着性および接着性に富む材質であるのが好ましい。また、底部を前記円筒管と同一の重合体で構成することもできる。重合体からなる底部は、例えば、重合容器を回転させて重合する(以下、「回転重合」という場合がある)前もしくは後に、重合容器を垂直に静置した状態で、重合容器内に少量の重合性モノマーを注入し、重合することによって形成することができる。
【0027】
前記回転重合後に、残存するモノマーや重合開始剤を完全に反応させることを目的として、該回転重合の重合温度より高い温度で得られた構造体に加熱処理を施してもよく、所望の中空管が得られた後、未重合の組成物を取り除いてもよい。
【0028】
また、前記第1の工程では、一旦、前記重合性組成物を重合させて重合体を作製した後、押し出し成形等の成形技術を利用して、所望の形状(本実施の形態では一重円筒形状あるいはフッ素樹脂と前記重合性組成物重合体からなる二重(同心)円筒状)の構造体を得ることもできる。該構造体(以下、単に「クラッド」という場合もある)の成形には、溶融押出しを利用することができる。利用する溶融押出装置としては、主として、インナーサイジングダイ方式とアウターダイ減圧吸引方式の2つのタイプがある。
【0029】
図1に、インナーサイジングダイ方式の溶融押出装置の断面図の一例を示して、インナーサイジングダイ方式の成形の概略を説明する。
装置本体11からベント付き1軸スクリュー押出機(不図示)により、クラッド部の原料ポリマー40がダイ本体14に押出される。ダイ本体14の内部には、原料ポリマー40を流路40a,40bに導くガイド30が挿入されている。原料ポリマー40は、このガイド30を経て、ダイ本体14とインナーロッド31との間の流路40a,40bを通り、ダイの出口14aから押出され、円筒中空管の形状のクラッド19が形成される。クラッド19の押出速度については特に制限されないが、形状を均一に保つとともに、生産性の点から、押出し速度は1cm/min〜100cm/minの範囲であることが好ましい。
【0030】
ダイ本体14には、原料ポリマー40を加熱するための加熱装置が設置されているのが好ましい。例えば、原料ポリマー40の進行方向に沿って、ダイ本体14を覆うように1つまたは2以上の加熱装置(例えば、蒸気、熱媒油、電気ヒータなど利用した装置)を設置してもよい。一方、ダイの出口14aでは、温度センサ41を取り付け、この温度センサ41によってダイの出口14aでのクラッド19の温度を測定して温度を調節するのが好ましい。温度は、原料ポリマー40のガラス転移温度以下であることが、クラッド19の形状を均一に保持することが可能となるために好ましい。また、クラッド19の温度が40℃以上であることが、急激な温度変化による形状の変化を抑制することが可能になり好ましい。このクラッド19の温度の制御は、例えば、冷却装置(例えば、水、不凍液、オイルなどの液体や、電子冷却などを使用した装置)をダイ本体14に取り付けてもよいし、ダイ本体14の自然空冷により冷却してもよい。ダイ本体に加熱装置が設置されている場合は、冷却装置は加熱装置の位置より下流に取り付けるのが好ましい。
【0031】
次に、アウターダイ減圧吸引方式の溶融押出し装置の製造ラインの一例を図2に、および成形ダイス53の斜視図の一例を図3に示して、アウターダイ減圧吸引方式の成形の概略を説明する。
図2に示す製造ライン50は、溶融押出装置51と、押出しダイス52と、成形ダイス53と、冷却装置54と、引取装置55とを備える。ペレット投入ホッパ(以下、ホッパと称する)56から投入された原料ポリマーは、溶融押出装置51内部で溶融され、押出しダイス52によって押出され、成形ダイス53に送り込まれる。押出速度Sは、0.1≦S(m/min)≦10の範囲が好ましく、より好ましくは0.3≦S(m/min)≦5.0であり、最も好ましくは0.4≦S(m/min)≦1.0である。しかしながら、本発明において押出速度Sは、前述した範囲に限定されるものではない。
【0032】
図3に示す様に、成形ダイス53は、成形管70を備えており、成形管70に溶融樹脂60を通すことにより、溶融樹脂60が成形され円筒形状のクラッド61が得られる。成形管70には、多数の吸引孔70aが設けられていて、成形管70の外側に設けられた減圧チャンバ71を真空ポンプ57(図2参照)により減圧にすることで、クラッド61の外壁面が、成形管70の成形面(内壁面)70bに密着するために、クラッド61の肉厚が一定になって成形される。なお、減圧チャンバ71内の圧力は、20kPa〜50kPaの範囲とすることが好ましいが、この範囲に限定されるものではない。なお、成形ダイス53の入口に、クラッド61の外径を規定するためのスロート(外径規定部材)58を取り付けるのが好ましい。
【0033】
成形ダイス53により形状が調整されたクラッド61は、冷却装置54に送られる。冷却装置54には、多数のノズル80が備えられており、それらのノズル80から冷却水81をクラッド61に向けて放水することで、クラッド61を冷却して、固化させる。冷却水81は、受け器82で回収して、排出口82aから排出することもできる。クラッド61は、冷却装置54から引取装置55により引き出される。引取装置55は、駆動ローラ85と加圧ローラ86とが備えられている。駆動ローラ85には、モータ87が取り付けられており、クラッド61の引取速度の調整が可能になっている。また、クラッド61を挟んで駆動ローラ85と対向して配置されている加圧ローラ86により、クラッド61の微小な位置のずれを修正することが可能となっている。この駆動ローラ85の引取速度と溶融押出装置51の押出速度とを調整したり、加圧ローラ86によるクラッド61の移動位置を微調整したりすることにより、クラッド61の形状、特に肉厚を均一にすることが可能となる。
【0034】
次に、第2の工程について説明する。
前記第2の工程では、前記第1の工程で作製した一重または二重円筒形状の構造体の中空部に、前記コア部形成用重合性組成物を注入し、組成物中の重合性モノマーを重合する。フィルターにより濾過して、組成物に含まれる塵埃を除去するのが好ましい。重合法は重合後の残留物の観点から溶媒等を用いない界面ゲル重合法が特に好ましい。この界面ゲル重合法を用いることで、重合性モノマーの重合は、前記円筒管のゲル効果によって、粘度の高くなった内壁表面から断面の半径方向、中心に向かって進行する。重合性モノマーに前記ハロゲン化チオフェン化合物を添加して重合すると、前記円筒管を構成している重合体に対して親和性の高いモノマーが前記円筒管の内壁面に偏在して重合し、外側にはハロゲン化チオフェン化合物濃度が低い重合体が形成される。中心に向かうに従って、形成された重合体中の該ハロゲン化チオフェン化合物の比率が増加する。このようにして、コア部となる領域内にハロゲン化チオフェン化合物の濃度分布が生じ、この濃度分布に基づいて、連続した屈折率の分布が導入される。
【0035】
上記説明したように、第2の工程において、形成されるコア部となる領域に屈折率の分布が導入されるが、屈折率が互いに異なる部分間は熱挙動も互いに異なるので、重合を一定温度で行うと、その熱挙動の違いからコア部となる領域は、重合反応に対して発生する体積収縮の応答性が変化し、プリフォーム内部に気泡が混入する、もしくはミクロな空隙が発生し、得られたプリフォームを加熱延伸した際に多数の気泡が発生する可能性がある。重合温度が低すぎると、重合効率が低下し、反応終了までに時間がかかってしまい、生産性を著しく損なう。また、重合が不完全となって光透過性が低下し、作製される光ファイバの光伝送能を損なう。一方、初期の重合温度が高すぎると、コア部となる領域の収縮に対して応答緩和できず、気泡発生の傾向が著しい。そのため、モノマーの沸点や生成するポリマーのガラス転移温度(Tg)を勘案しながら、重合温度と後処理温度を調整して行う。但し、後処理温度はポリマーのガラス転移温度以上となるように選択する。例えば、典型的なメタクリレート系のモノマーを使用した場合には、重合温度は好ましくは、60℃〜160℃、さらに好ましくは80℃〜140℃である。また、重合収縮に対する応答性を高めるために加圧した不活性ガス中で重合させることも好ましい。さらに、重合前のモノマーを減圧雰囲気で脱水・脱気する事でさらに気泡の発生を低減させることができる。
【0036】
重合温度および重合時間は、用いるモノマーによって異なるが、一般的には、重合温度は60〜160℃であるのが好ましく(さらに好ましくは80℃〜140℃である)、重合時間は5〜72時間であるのが好ましい。具体的には、重合性モノマーとしてメチルメタクリレートを用い、重合開始剤として2,2’−アゾビス(2,4,4−トリメチルペンタン)を用いた場合は、初期重合温度を100〜110℃に48〜72時間維持し、その後、120〜160℃まで昇温して24〜48時間重合するのが好ましく、重合開始剤としてジt−ブチルパーオキシドを用いた場合は、初期重合温度を90〜110℃に4〜48時間維持し、120〜160℃まで昇温して24〜48時間重合するのが好ましい。なお、昇温は段階的に行っても、連続的に行ってもよいが、昇温にかける時間は短いほうがよい。
【0037】
第2の工程では、初期の重合温度を下記関係式を満たす温度T1℃に維持すると、重合速度を減少させて初期重合における体積収縮性の緩和応答性を改善することができる。
なお、下記関係式中、Tbは前記重合性モノマーの沸点(℃)を示し、Tgは前記重合性モノマーの重合体のガラス転移点(℃)を示す。以下、同様である。
Tb−10 ≦ T1 ≦ Tg
【0038】
さらに、第2の工程では、所定の時間T1℃に維持して重合した後、下記関係式を満たす温度T2℃まで昇温して、さらに重合するのが好ましい。
Tg ≦ T2 ≦(Tg+40)
T1<T2
温度をT2℃まで昇温して重合を完結すると、光透過性が低下するのを防止でき、光伝送能の良好な光学部材が得られる。また、プリフォーム熱劣化や解重合の影響を抑制しつつ、内部に存在するポリマー密度の揺らぎを解消し、プリフォームの透明性を向上させることができる。ここで、T2℃は、Tg℃以上(Tg+30)℃以下であるのが好ましく、(Tg+10)℃程度で行うことが特に好ましい。T2がTg未満であると、この効果を得ることはできず、(Tg+40)を越えてしまうと、熱劣化や解重合により、プリフォームの透明性が低下する傾向がある。さらに屈折率分布型のコア部を形成する場合は、屈折率分布が崩れてしまい、光学部材としての性能が顕著に低下する。
【0039】
温度T2℃での重合は、重合開始剤が残留しないように、重合が完結するまで行うことが好ましい。プリフォーム内に未反応の重合開始剤が残っていると、プリフォーム加工時、特に溶融延伸において、加熱された未反応の重合開始剤が分解して気泡などを発生するおそれがあるため、重合開始剤の反応を終了させておくのが好ましい。温度T2℃の保持時間は、用いる重合開始剤の種類によって好ましい範囲が異なり、温度T2℃での重合開始剤の半減期時間以上とするのが好ましい。
【0040】
また、本実施形態においては、重合性モノマーの沸点をTb℃とした場合に、重合開始剤として、十時間半減期温度が(Tb−20)℃以上である化合物を用い、前記関係式を満たすT1℃で該重合開始剤の半減期の10%以上の時間(好ましくは25%の時間)重合することも、同様な観点から好ましい。十時間半減期温度が(Tb−20)℃以上である化合物を重合開始剤として用い、前記初期重合温度T1℃で重合すると、初期の重合速度を減少させることができる。また、前記初期温度で、前記重合開始剤の半減期時間の10%以上の時間まで重合することにより、初期重合における体積収縮応答に対し圧力により速やかに追随させることができる。即ち、前記条件とすることで、初期重合速度を減少させ、初期重合における体積収縮応答性を向上させることができ、その結果、プリフォーム中の体積収縮による気泡混入を軽減することができ、生産性を向上することができる。なお、重合開始剤の十時間半減期温度とは、重合開始剤が分解して、十時間でその数が1/2になる温度をいう。
【0041】
前記条件を満たす重合開始剤を用いて、初期重合温度T1℃で前記開始剤の半減期時間の10%以上の時間重合する場合、重合を完結するまで温度T1℃に維持してもよいが、光透過性の高い光学部材を得るには、T1℃より高い温度に昇温して、重合を完結するのが好ましい。昇温時の温度は前記関係式を満たすT2℃であるのが好ましく、より好ましい温度範囲も前述の通りであり、温度T2℃の保持時間の好ましい範囲も前述の通りである。
【0042】
第2の工程において、重合性モノマーとして、沸点Tb℃のメチルメタクリレート(MMA)を用いた場合、十時間半減期温度が(Tb−20)℃以上の重合開始剤としては、前述の例示した重合開始剤のうち、PBDおよびPHVが該当する。例えば、重合性モノマーとしてMMAを用い、重合開始剤としてPBDを用いた場合は、初期重合温度を100〜110℃に48〜72時間維持し、その後、120〜140℃まで昇温して24〜48時間重合するのが好ましく、重合開始剤としてPHVを用いた場合は、初期重合温度を100〜110℃に4〜24時間維持し、120〜140℃まで昇温して24〜48時間重合するのが好ましい。なお、昇温は段階的に行っても、連続的に行ってもよいが、昇温にかける時間は短いほうがよい。
【0043】
前記第2の工程においては、前記第2の工程においては、特開平9−269424記載のように加圧するもしくは特許3332922に記載されているように減圧して重合を行っても良く、更には、重合工程で状況に応じて圧力を変化させても良い。これら操作により、重合性モノマーの沸点近傍の温度である前記関係式を満たすT1およびT2℃での重合の重合効率を向上させることができる。加圧状態で重合を行う(以下、加圧状態で行う重合を「加圧重合」という)場合は、前記モノマーを注入した中空管を、前記重合性組成物を注入した一重または二重円筒形状の構造体を、治具の中空部に挿入して、治具に支持された状態で重合を行うのが好ましい。さらに、重合前のモノマーを減圧雰囲気で脱水・脱気することでさらに気泡の発生を低減させることができる。
【0044】
前記治具は、前記構造体を挿入可能な中空を有する形状であり、該中空部は前記構造体と類似の形状を有しているのが好ましい。本実施の形態では、クラッド部となる構造体が円筒管であるので、前記治具も円筒形状であるのが好ましい。治具は、加圧重合中に前記円筒管が変形するのを抑制するとともに、加圧重合が進むに従ってコア部となる領域が収縮するのを緩和可能に支持する。従って、治具の中空部は、前記一重または二重円筒形状の構造体の外径より大きい径を有し、前記クラッド部となる円筒管を非密着状態で支持するのが好ましい。前記治具の中空部は、前記一重または二重円筒形状の構造体の外径に対して0.1%〜40%だけ大きい径を有しているのが好ましく、10〜20%だけ大きい径を有しているのがより好ましい。
【0045】
前記一重または二重円筒形状の構造体を治具の中空部に挿入した状態で、重合容器内に配置することができる。重合容器内において、前記一重または二重円筒形状の構造体は、円筒の高さ方向を垂直にして配置されるのが好ましい。前記治具に支持された状態で前記円筒管を、重合容器内に配置した後、前記重合容器内を加圧することができる。窒素等の不活性ガスで重合容器内を加圧し、不活性ガス雰囲気下で加圧重合を進行させるのが好ましい。重合時の加圧の好ましい範囲については、用いるモノマーによって異なるが、重合時の圧は、一般的には0.05〜1.0MPa程度が好ましい。
【0046】
なお、この第2の工程終了時において、冷却操作を圧力の制御下において一定の冷却速度で行うことによって、重合後に発生する気泡を抑制することができる。
コア部重合時に窒素等の不活性ガスで重合容器内を加圧し、不活性ガス雰囲気下で加圧重合を進行させることが、コア部の圧力応答のために好ましい。しかし、基本的にプリフォーム中から気体を完全に抜くことは不可能であり、冷却工程などでポリマーが急激に収縮すると空隙に気体が凝集し気泡核が形成されて気泡の発生を招いてしまう。
これを防ぐには冷却工程で冷却速度を0.001〜3℃/分程度に制御することが好ましく、0.01〜1℃/分程度に制御することがより好ましい。この冷却操作はポリマーのTg、特にコア領域のTgに近づく過程でのポリマーの体積収縮の進行に応じて、2段以上で行っても良い。この場合、重合直後は冷却速度を早くし、徐々に緩やかにしてゆくことが好ましい。
【0047】
以上の工程を経て、光学部材のプリフォームを得ることができる。なお、上記第二の実施の形態では、1層のアウターコア部を有する円筒形状のプリフォームの作製方法を示したが、アウターコア部は2層以上であってもよい。また、アウターコア部は、加工によって種々の形態(例えば、延伸によって光ファイバーの形態)となった後は、インナーコア部と一体になり、双方が識別できなくなっていてもよい。
【0048】
第3の工程では、作製されたプリフォームを加工して所望の形態の光学部材を得る。例えば、プリフォームを軸方向に垂直にスライスすれば断面が凹凸を有しない円盤状もしくは円柱状のレンズを得ることができる。また、延伸してプラスチック光ファイバを得る。
光ファイバは、第3の工程でプリフォームを加熱延伸して作製することができるが、その加熱温度はプリフォームの材質等に応じて、適宜決定することができる。一般的には、180〜250℃中の雰囲気で行われることが好ましい。延伸条件(延伸温度等)は、得られたプリフォームの径、所望のプラスチック光ファイバの径および用いた材料等を考慮して、適宜決定することができる。例えば、線引張力については、特開平7−234322号公報に記載されている様に、溶融したプラスチックを配向させるために10g以上としたり、特開平7−234324号公報に記載されている様に溶融延伸後に歪みを残さないようにするために100g以下とすることが好ましい。また、特開平8−106015号公報に記載されている様に、延伸の際に予備加熱を設ける方法等をとることもできる。以上の方法によって得られるファイバについては、得られる素線の破断伸びや硬度について特開平7−244220号公報に記載の様に規定することでファイバの曲げや側圧特性を改善することができる。
【0049】
第3の工程を経て製造されたプラスチック光ファイバは、そのままの形態で種々の用途に供することができる。また、保護や補強を目的として、その外側に被覆層を有する形態、繊維層を有する形態、および/または複数のファイバを束ねた形態で、種々の用途に供することができる。被覆工程は、例えばファイバ素線に被覆を設ける場合では、ファイバ素線の通る穴を有する対向したダイスにファイバ素線を通し、対向したダイス間に溶融した被覆用の樹脂を満たし、ファイバ素線をダイス間を移動させることで被覆されたファイバを得ることができる。被覆層は可撓時に内部のファイバへの応力から保護するため、ファイバ素線と融着していないことが望ましい。さらにこの時、溶融した樹脂と接することでファイバ素線に熱的ダメージを加わるので、極力ダメージを抑えるような移動速度や低温で延伸できる樹脂を選ぶことも望ましい。この時、被覆層の厚みは被覆材の物性値や素線の引き抜き速度、被覆層の冷却温度による。その他にも、光学部材に塗布したモノマーを重合させる方法やシートを巻き付ける方法、押し出し成形した中空管に光学部材を通す方法等が知られている。
【0050】
得られたファイバは、被覆した後に、プラスチック光ファイバケーブルとするのが好ましい。被覆の形態として、被覆材とプラスチック光ファイバ素線の界面が全周にわたって接して被覆されている密着型の被覆の形態、被覆材とプラスチック光ファイバ素線の界面に空隙を有するルース型被覆の形態がある。ルース型被覆では、例えば、コネクターとの接続部などにおいて被覆層を剥離した場合、その端面の空隙から水分が浸入して長手方向に拡散されるおそれがあるため、通常は密着型が好ましい。
しかし、ルース型の被覆は、被覆と素線が密着していないので、ケーブルにかかる応力や熱をはじめとするダメージの多くを被覆材層で緩和させることができる。素線にかかるダメージを軽減させることができるので、使用目的によっては好ましく用いることができる。水分の伝播については、空隙部に流動性を有するゲル状の半固体や粉粒体を充填すると、端面からの水分伝播を防止できる。さらに、これらの半固体や粉粒体が、耐熱や機械的機能の向上などの水分伝播防止と異なる機能を併せ持つようにすると、高い性能の被覆を形成できる。
ルース型の被覆を行うには、クロスヘッドダイの押出し口ニップルの位置を調整し、減圧装置を加減することで空隙層を作製することができる。空隙層の厚みは前述のニップル厚みと空隙層を加圧/減圧することで調整可能である。
【0051】
さらに、必要に応じて被覆層(1次被覆層)の外周に、さらに被覆層(2次被覆層)を設けてもよい。2次被覆層に難燃剤や紫外線吸収剤、酸化防止剤、ラジカル捕獲剤、昇光剤、滑剤などを含有させてもよく、耐透湿性能を満足する限りにおいては、1次被覆層に含有させることも可能である。
なお、難燃剤については臭素を始めとするハロゲン含有の樹脂や添加剤や燐含有のものがあるが、毒性ガス低減などの安全性の観点で、難燃剤として金属水酸化物を加えることが主流となりつつある。金属水酸化物はその内部に結晶水として水分を含んでおり、またその製法過程での付着水が完全に除去できないため、金属水酸化物による難燃性被覆は、対透湿性被覆(1次被覆層)の外層被覆(2次被覆層)として設けることが望ましい。
また、複数の機能を付与させるために、様々な機能を有する被覆層を積層してもよい。例えば、難燃化以外に、素線の吸湿を抑制するためのバリア層や水分を除去するための吸湿材料、例えば吸湿テープや吸湿ジェルを被覆層内や被覆層間に有することができ、また可撓時の応力緩和のための柔軟性素材層や発泡層等の緩衝材、剛性を挙げるための強化層など、用途に応じて選択して設けることができる。樹脂以外にも構造材として、高い弾性率を有する繊維(いわゆる抗張力繊維)および/または剛性の高い金属線等の線材を熱可塑性樹脂に含有すると、得られるケーブルの力学的強度を補強することができることから好ましい。
抗張力繊維としては、例えば、アラミド繊維、ポリエステル繊維、ポリアミド繊維が挙げられる。また、金属線としてはステンレス線、亜鉛合金線、銅線などが挙げられる。いずれのものも前述したものに限定されるものではない。その他に保護のための金属管の外装、架空用の支持線や、配線時の作業性を向上させるための機構を組み込むことができる。
【0052】
また、ケーブルの形状は使用形態によって、素線を同心円上にまとめた集合ケーブルや、一列に並べたテープ心線といわれる態様、さらにそれらを押え巻やラップシースなどでまとめた集合ケーブルなど用途に応じて選ぶことができる。
【0053】
また、本発明の光ファイバを用いたケーブルは、軸ずれに対して従来の光ファイバに比べて許容度が高いため突き合せによる接合でも用いることができるが、端部に接続用光コネクタを用いて接続部を確実に固定することが好ましい。コネクタとしては一般に知られている、PN型、SMA型、SMI型、F05型、MU型、FC型、SC型などの市販の各種コネクタを利用することも可能である。
【0054】
本発明の光学部材としての光ファイバ、および光ファイバケーブルを用いて光信号を伝送するシステムには、種々の発光素子や受光素子、光スイッチ、光アイソレータ、光集積回路、光送受信モジュールなどの光部品を含む光信号処理装置等で構成される。また、必要に応じて他の光ファイバなどと組合わせてもよい。それらに関連する技術としてはいかなる公知の技術も適用でき、例えば、プラスティックオプティカルファイバの基礎と実際(エヌ・ティー・エス社発行)、日経エレクトロニクス2001.12.3号110頁〜127頁「プリント配線基板に光部品が載る,今度こそ」などを参考にすることができる。前記文献に記載の種々の技術と組み合わせることによって、コンピュータや各種デジタル機器内の装置内配線、車両や船舶などの内部配線、光端末とデジタル機器、デジタル機器同士の光リンクや一般家庭や集合住宅・工場・オフィス・病院・学校などの屋内や域内の光LAN等をはじめとする、高速大容量のデータ通信や電磁波の影響を受けない制御用途などの短距離に適した光伝送システムに好適に用いることができる。
【0055】
さらに、IEICE TRANS. ELECTRON., VOL. E84−C, No.3, MARCH 2001, p.339−344「High−Uniformity Star Coupler Using Diffused Light Transmission」,エレクトロニクス実装学会誌 Vol.3, No.6, 2000 476頁〜480ページ「光シートバス技術によるインタコネクション」の記載されているものや、特開平10−123350号、特開2002−90571号、特開2001−290055号等の各公報に記載の光バス;特開2001−74971号、特開2000−329962号、特開2001−74966号、特開2001−74968号、特開2001−318263号、特開2001−311840号等の各公報に記載の光分岐結合装置;特開2000−241655号等の公報に記載の光スターカプラ;特開2002−62457号、特開2002−101044号、特開2001−305395号等の各公報に記載の光信号伝達装置や光データバスシステム;特開2002−23011号等の公報に記載の光信号処理装置;特開2001−86537号等の公報に記載の光信号クロスコネクトシステム;特開2002−26815号等の公報に記載の光伝送システム;特開2001−339554号、特開2001−339555号等の各公報に記載のマルチファンクションシステム;や各種の光導波路、光分岐器、光結合器、光合波器、光分波器などと組み合わせることで、多重化した送受信などを使用した、より高度な光伝送システムを構築することができる。
以上の光伝送用途以外にも照明、エネルギー伝送、イルミネーション、センサ分野にも用いることができる。
【0056】
【実施例】
以下に実施例を挙げて本発明をさらに具体的に説明する。以下の実施例に示す材料、試薬、割合、操作等は、本発明の精神から逸脱しない限り適宜変更することができる。従って、本発明の範囲は以下に示す具体例に制限されるものではない。
[実施例1]
メタクリル酸メチル(MMA)17gに、重合開始剤として過酸化ベンゾイル0.068g、および連鎖移動剤としてn−ラウリルメルカプタン 0.079gを添加し、更に下記構造のテトラブロモチオフェンをMMAに対し、1、2、5、7、10、15および20質量%それぞれ添加して、70℃で5時間重合した。その後、更に90℃で24時間熱処理を行った。
いずれも一様に硬化し、テトラブロモチオフェンを1〜15質量%添加した系では透明性を維持したが、20質量%添加した系では、白濁が見られた。
【0057】
【化1】
 【0058】
[実施例2]
テトラブロモチオフェンに代えて下記構造のテトラクロロチオフェンを、MMAに対し1、2、5、7、10、15および20質量%それぞれ添加した以外は、実施例1と同様にして重合し、その後、同様に熱処理した。
いずれも一様に硬化し、テトラクロロチオフェンを1〜15質量%添加した系では透明性を維持したが、20質量%添加した系では白濁が見られた。
【0059】
【化2】
【0060】
[実施例3]
用いるモノマーをMMAから、MMAとイソボルニルメタクリレート(IBXMA)の8:2(質量比)混合モノマーとした以外は、実施例1と同様にして、重合し、その後、同様に熱処理した。
いずれも一様に硬化し、テトラブロモチオフェンを1〜15質量%添加した系では透明性を維持したが、20質量%添加した系では、白濁が見られた。
【0061】
[実施例4]
MMA−d8モノマー 17gに対して、重合開始剤として過酸化ベンゾイル0.068g、及び連鎖移動剤としてn−ラウリルメルカプタン 0.079gを添加し、更にテトラクロロチオフェンをMMA−d8モノマーに対し7質量%添加して、70℃で5時間重合した。その後、更に90℃で24時間熱処理を行ったところ、透明な硬化物が得られた。これを、40℃の真空状態で48時間乾燥させた。
乾燥させた硬化物について吸収スペクトルを測定したところ、850nm波長帯に吸収のないことが確認された。
【0062】
[実施例5]
MMA−d8 129gに対し、重合開始剤として過酸化ベンゾイルを0.05質量%、連鎖移動剤としてn−ラウリルメルカプタンを0.4質量%添加して重合し、得られた重合体を円筒形に成形してクラッド部を作製した。
このクラッド部の中空部に、MMA−d8 60gに対して、テトラクロロチオフェンを10質量%、更に過酸化t−ブチルを10μL、及びn−ラウリルメルカプタンを0.165g添加した組成物を注入し、該中空部で重合して、プリフォームを得た。
得られたプリフォームを、延伸機により線引きし、外径750umφのファイバとした。このファイバの光伝送損失を測定したところ、282dB/km(850nm)であった。さらに、乾燥機を用いて40℃で48時間乾燥させて、光伝送損失を測定したところ80dB/kmを示した。
【0063】
[比較例1]
MMA−d8 129gに対し、過酸化ベンゾイル 0.05質量%、連鎖移動剤としてn−ラウリルメルカプタンを0.4質量%添加して重合し、得られた重合体を円筒形に成形してクラッド部を作製した。
このクラッド部の中空部に、MMA 60gに対して、ジフェニルスルホキシドを10質量%、更に過酸化t−ブチルを10μL、及びn−ラウリルメルカプタンを0.165g添加した組成物を注入し、該中空部で重合し、プリフォームを得た。
このプリフォームを延伸機で線引きし、外径750umφのファイバとした。このファイバの光伝送損失を測定したところ、413dB/km(850nm)であった。さらに、乾燥機を用いて40℃で48時間乾燥させて、光伝送損失を測定したところを225dB/kmであった。
【0064】
【発明の効果】
本発明によれば、安価に作製可能であり、透明性が高く、且つドーパントに起因する光伝送損失が低減されたプラスチック光学部材を提供することができる。
【図面の簡単な説明】
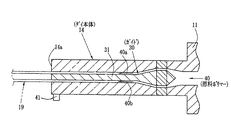
【図1】本発明の光学部材の作製に使用可能なインナーサイジングダイ方式の溶融押出装置の断面図の一例である。
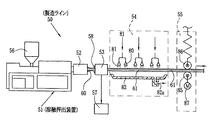
【図2】本発明の光学部材の作製に使用可能なアウターダイ減圧吸引方式の溶融押出し装置の製造ラインの一例である。
【図3】本発明の光学部材の作製に使用可能な成形ダイスの斜視図の一例である。
【符号の説明】
11 装置本体
14 ダイ本体
14a 出口
19 クラッド
30 ガイド
31 インナーロッド
40 原料ポリマー
40a,40b 流路
41 温度センサ
50 製造ライン
51 溶融押出装置
52 ダイス
53 成形ダイス
54 冷却装置
55 引取装置
57 真空ポンプ
60 溶融樹脂
61 クラッド
70a 吸引孔
70 成形管
71 減圧チャンバ
80 ノズル
81 冷却水
82 器
82a 排出口
85 駆動ローラ
86 加圧ローラ
87 モータ
【発明の属する技術分野】
本発明はプラスチック光学部材の技術分野に属し、特に光伝送損失が低減された光伝送性能に優れたプラスチック光ファイバに関する。
【0002】
【従来の技術】
プラスチック光学部材は、同一の構造を有する石英系の光学部材と比較して、製造および加工が容易であること、および低価格であること等の利点があり、近年、光ファイバおよび光レンズ、光導波路など種々の応用が試みられている。特にこれら光学部材の中でも、プラスチック光ファイバは、素線が全てプラスチックで構成されているため、伝送損失が石英系と比較してやや大きいという短所を有するものの、良好な可撓性を有し、軽量で、加工性がよく、石英系光ファイバと比較して、口径の大きいファイバとして製造し易く、さらに低コストに製造可能であるという長所を有する。従って、伝送損失の大きさが問題とならいない程度の短距離用の光通信伝送媒体として種々検討されている。
【0003】
プラスチック光ファイバは、一般的には、重合体をマトリックスとする有機化合物からなる芯(本明細書において「コア部」と称する)と、コア部と屈折率が異なる(一般的には低屈折率の)有機化合物からなる外殻(本明細書において「クラッド部」と称する)とから構成される。特に、中心から外側に向かって屈折率の大きさに分布を有するコア部を備えた屈折率分布型プラスチック光ファイバは、伝送する光信号の帯域を大きくすることが可能なため、高い伝送容量を有する光ファイバとして最近注目されている(例えば、特許文献1および2参照)。この様な屈折率分布型光学部材の製法の一つに、界面ゲル重合を利用して、光学部材母材(本明細書において、「プリフォーム」と称する)を作製し、その後、前記プリフォームを延伸する方法が提案されている。
【0004】
ところで、プラスチック光ファイバには、前述した様に、伝送損失が小さく、且つ伝送帯域が広いことが要求される。特に後者の帯域を広くするためには光学部材に屈折率分布をつける必要があるが、単に分布をつければよいというものではなく、所望の屈折率分布に制御する必要があり、さらに、コア中心部位とコア外周部位との屈折率差も充分に確保する必要がある(例えば、非特許文献1参照)。そのために、コア部にはマトリックスの材料のみならず、マトリックス材料とは屈折率の異なる化合物(屈折率上昇剤あるいはドーパントと称される。それらは重合性であっても非重合性であってもよい化合物である)を添加することがしばしば行われる。この屈折率上昇剤としては、例えば特許文献1をはじめ、種々提案されている。
【0005】
【特許文献1】
特開昭61−130904号公報
【特許文献2】
WO93/08488号公報
【非特許文献1】
Polymer Jounal 28巻272〜275頁
【0006】
【発明が解決しようとする課題】
しかし、公知のドーパントは、伝送対象の光に対して光吸収性があり、光伝送体の伝送損失を増大させる一因となっている。特に、安価な発光ダイオード(LD)が発する波長850nm近傍の光に対して光吸収性を示す材料が多く、安価なLDを光源とする光通信用のプラスチック製光伝送体の提供の妨げとなっている。ドーパント分子中に存在するC−H結合をC−D結合に置換して、C−H結合の伸縮振動を低減させれば、光吸収のないドーパントを提供することができるが、重水素原子を含む材料は高価であり、実際に使用には適さない。また、屈折率調整のための添加剤は、マトリックスとなるポリマーに対する溶解性に限界があるため、屈折率を所望の範囲にするために多量の添加が必要な場合は、透明性の低下が問題となる。
【0007】
本発明は前記諸問題に鑑みなされたものであって、安価に作製可能であり、透明性が高く、且つドーパントに起因する光伝送損失が低減されたプラスチック光学部材を提供することを課題とする。
【0008】
【課題を解決するための手段】
前記課題を解決するための手段は以下の通りである。
[1] ポリマーをマトリックスとし、ハロゲン化チオフェン化合物を含有した屈折率に分布を持つ領域を有するプラスチック光学部材。
[2] 前記ハロゲン化チオフェン化合物のハロゲンが、フッ素、塩素、臭素およびヨウ素から選ばれる1種または2種以上である[1]のプラスチック光学部材。
[3] 前記ハロゲン化チオフェン化合物のハロゲンが、塩素、臭素から選ばれる1種または2種以上である[1]のプラスチック光学部材。
[4] 前記ハロゲン化チオフェン化合物を、前記ポリマーに対し1〜15質量%含有する[1]〜[3]のいずれかに記載のプラスチック光学部材。
[5] 前記ポリマーが、ポリメチルメタクリレート系、ポリカーボネート系、シリコーン系およびノルボルネン系樹脂から選ばれる1種または2種以上のポリマーである[1]〜[4]のいずれかに記載のプラスチック光学部材。
[6] 前記ハロゲン化チオフェン化合物のハロゲン以外の水素が、重水素と置換している[1]〜[5]のいずれかに記載のプラスチック光学部材。
[7] 前記ポリマー中のC−Hの一部または全部が、C−D(重水素)に置換されている[1]〜[6]のいずれかに記載のプラスチック光学部材。
【0009】
[8] 前記領域が、前記ハロゲン化チオフェン化合物の濃度分布に基づいて屈折率の大きさが分布している[1]〜[7]のいずれか1項に記載のプラスチック光学部材。
[9] 屈折率の大きさが分布しているコア部と、該コア部を被覆するとともに、該コア部と異なる屈折率を有するクラッド部とを有し、前記領域がコア部である[1]〜[8]のいずれか1項に記載のプラスチック光学部材。
[10] 波長850nmの光通信用である[1]〜[9]のいずれかに記載のプラスチック光学部材。
[11] 重合性モノマーと、重合開始剤と、前記重合性モノマーに対して1〜15質量%のハロゲン化チオフェン化合物とを含有するプラスチック光学部材用重合性組成物。
[12] 前記重合性モノマーが、少なくともメチルメタクリレートを含有する[11]に記載のプラスチック光学部材用重合性組成物。
[13] [11]または[12]に記載の重合性組成物を重合(好ましくは界面ゲル重合)させてなる領域を有するプラスチック光学部材。
【0010】
【発明の実施の形態】
以下、本発明のプラスチック光学部材について詳細に説明する。
本発明のプラスチック光学部材は、ポリマーからなるマトリックスと、該マトリックス中に含有されるハロゲン化チオフェン化合物とからなる。前記ハロゲン化チオフェン化合物は、マトリックスの屈折率を調整する屈折率調整成分(以下、「ドーパント」という場合もある)として機能する。ハロゲン化チオフェン化合物は分子中に含まれるC−H結合が少なく(特にテトラハロゲン化チオフェン化合物は、分子中に含まれるC−H結合がなく)、850nm帯に吸収がないので、低損失のファイバードーパントである。また、屈折率が比較的大きく(例えば、テトラクロロチオフェンはn=1.5915)、少量添加によって光学部材の屈折率を所望の範囲にすることができ、光学部材の透明性を損なうことがない。
【0011】
本発明に使用可能なハロゲン化チオフェン化合物は、硫黄原子とともに5員環を構成している4つの炭素原子に直接結合した4つの水素原子のうち、少なくとも1つがハロゲン原子で置換された化合物のいずれも使用することができる。ハロゲン原子は、フッ素、塩素、臭素及びヨウ素から選ばれるが、中でも塩素及び臭素が好ましい。4つの水素原子の全てがハロゲン原子で置換されたテトラハロゲン化チオフェン化合物が好ましく、特に、テトラクロロチオフェン及びテトラブロモチオフェンが好ましい。
【0012】
前記ハロゲン化チオフェン化合物の含有量は、マトリックスとなるポリマーに対して1〜15質量%であるのが好ましい。1質量%未満であると、屈折率調整機能が不充分となり、一方15質量%越えると、光学部材の透明性を低下させてしまう。ハロゲン化チオフェン化合物の含有量は、マトリックスとなるポリマーに対して、3〜12質量%であるのがより好ましく、5〜10質量%であるのがさらに好ましい。
【0013】
本発明のプラスチック光学部材のマトリックスとなるポリマーについては、特に限定されず、種々のポリマーを用いることができる。特に、前記ハロゲン化チオフェン化合物が溶解し易く、透明性が維持でき、光学特性にも優れている点で、ポリメチルメタクリレート系、ポリカーボネート系、シリコーン系およびノルボルネン系樹脂から選ばれる1種または2種以上のポリマーが好ましい。
【0014】
前記ポリメチルメタクリレート系のポリマーには、メチルメタクリレート(MMA)をはじめとする(メタ)アクリル酸エステルのホモポリマーの他、主成分となるモノマーと他のモノマーとのコポリマーも含まれる。但し、他のモノマーを含む場合は、主成分となるモノマーがモノマーの総量に対して、70質量%以上であるのが好ましい。前記の主成分となるモノマーとしてはMMAが好ましく、他のモノマーとしては、メタクリル酸エチル、メタクリル酸イソプロピル、メタクリル酸t−ブチル、メタクリル酸ベンジル、メタクリル酸フェニル、メタクリル酸シクロヘキシル、メタクリル酸ジフェニルメチル、トリシクロ[5・2・1・02,6]デカニルメタクリレート、アダマンチルメタクリレート、イソボルニルメタクリレート等の他のメタクリル酸エステル系モノマー;アクリル酸メチル、アクリル酸エチル、アクリル酸t−ブチル、アクリル酸フェニル等のアクリル酸エステル系モノマー;2,2,2−トリフルオロエチルメタクリレート、2,2,3,3−テトラフルオロプロピルメタクリレート、2,2,3,3,3−ペンタフルオロプロピルメタクリレート、1−トリフルオロメチル−2,2,2− トリフルオロエチルメタクリレート、2,2,3,3,4,4,5,5−オクタフルオロペンチルメタクリレート、2,2,3,3,4,4−ヘキサフルオロブチルメタクリレート等の含フッ素メタクリル酸もしくはアクリル酸エステル;スチレン、α−メチルスチレン、クロロスチレン、ブロモスチレン等のスチレン系モノマー;ビニルアセテート、ビニルベンゾエート、ビニルフェニルアセテート、ビニルクロロアセテート等のビニルエステル類;N―n−ブチルマレイミド、N―t−ブチルマレイミド、N―イソプロピルマレイミド、N―シクロヘキシルマレイミド等のマレイミド類;が例示される。中でも、他のメタクリル酸エステル類が好ましく、メタクリル酸エチル、メタクリル酸イソプロピル、メタクリル酸ブチル、メタクリル酸ベンジルなどが好ましい。
【0015】
また、C−H結合を含むポリマーについては、C−Hの一部または全部をC−D(重水素)に置換すると、プラスチック光学部材の光伝送損失をより軽減できるので好ましい。
【0016】
本発明のプラスチック光学部材は、少なくとも一部の領域がポリマーのマトリックからなり、該マトリックスにハロゲン化チオフェン化合物を含有していればよく、ハロゲン化チオフェン化合物を含まない領域を有していてもよい。また、マトリックス中のハロゲン化チオフェン化合物の含有量は一様である必要はなく、分布していてもよい。例えば、ハロゲン化チオフェン化合物の濃度を、光学部材の断面積の中心から外側に向かって減少する様に分布させると、該濃度の分布に基づいて、屈折率の大きさが分布した屈折率分布型光学部材が得られ、光学部材の光伝送帯域を増加させることができるので好ましい。
なお、ハロゲン化チオフェン化合物の濃度は、後述する界面ゲル重合法を利用して、重合の進行方向を制御することによって分布させることができる。
【0017】
以下に、本発明の一態様として、コア部とクラッド部とを有する屈折率分布型プラスチック光学部材について説明する。
本態様のプラスチック光学部材は、マトリックスがポリマーからなり、該マトリックス中に該ポリマーに対し1〜15質量%のハロゲン化チオフェン化合物を含有するコア部と、該コア部を被覆し、該コア部より低屈折率のクラッド部とからなる。前記コア部は、含有する前記ハロゲン化チオフェン化合物の濃度分布に基づいて、屈折率の大きさが分布している。前記コア部の屈折率は、前記ハロゲン化チオフェン化合物を所定量含有することによって調整されているので、光学部材の光伝送損失は低減され、且つ透明性にも優れている。また、屈折率分布構造を有するので、広い帯域の光伝送能を示す。
【0018】
本態様の光学部材の製造方法は、主として2種類あるが、以下の方法に限定されるわけではない。
まず、第一の製造方法は、クラッド部用重合性組成物を重合してクラッド部となる円筒管を作製する第1の工程と、前記円筒管の中空部でコア部形成用重合性組成物を界面ゲル重合させることによりコア部となる領域を形成し、コア部およびクラッド部に各々対応する領域からなるプリフォームを作製する第2の工程と、得られたプリフォームを所望の形態に加工する第3の工程とを含むプラスチック光学部材の製造方法である。
次に、第二の製造方法は、クラッド部に相当する、例えばポリフッ化ビニリデン樹脂のような含フッ素樹脂からなる円筒状パイプの中空部でアウターコア用重合性組成物を回転重合により重合して、2層からなる同心円筒状パイプを作製する第1の工程と、前記円筒管のさらに中空部をインナーコア部形成用重合性組成物を界面ゲル重合させることによりインナーコア部となる領域を形成し、クラッド部、アウターコア部およびインナーコア部に各々対応する領域からなるプリフォームを作製する第2の工程と、および得られたプリフォームを所望の形態に加工する第3の工程とを含むプラスチック光学部材の製造方法である。
後者の実施形態においては、2層からなる同心円筒状パイプを作製する際、上記のように段階的ではなく、フッ素樹脂とアウターコア用重合組成物の重合体を溶融共押し出しの方法の一段階で作製してもよい。
【0019】
前記クラッド部あるいはアウターコア部形成用重合性組成物は、重合性モノマー、該重合性モノマーの重合を開始させる重合開始剤、および所望により連鎖移動剤を含有する。前記コア部あるいはインナーコア部形成用重合性組成物は、重合性モノマー、該重合性モノマーの重合を開始させる重合開始剤、前記ハロゲン化チオフェン化合物、および所望により連鎖移動剤を含有する。前記ハロゲン化チオフェン化合物は、前記コア部およびインナーコア部の屈折率調整成分として機能する。前記第一の実施の形態ではクラッド部/コア部形成用、第二の実施の形態ではアウターコア部/インナーコア部形成用の各々の重合性組成物に用いられる重合性モノマーは、互いに等しいのが好ましい(但し、その組成比については同一でなくてもよく、また副成分については等しくなくてもよい)。等しい種類の重合性モノマーを用いることによって、クラッド部/コア部またはアウターコア部/インナーコア部界面における光透過性および接着性を向上させることができる。
【0020】
第二の実施形態では、クラッド部とコア部との間にアウターコア部を形成することによって、クラッド部とコア部との材質の違いによる接着性の低下および生産性の低下などを軽減させている。その結果、クラッド部およびコア部に用いる材料の選択の幅を広げることができる。本実施形態では、クラッド部は疎水性が高く、且つコア部との屈折率差を大きくすることができる含フッ素樹脂を用いるのが好ましく、具体的には、ポリフッ化ビニリデン樹脂等が好ましい。クラッド部に相当する円筒形状の管は、例えば、市販されているフッ素樹脂を溶融押出しにより、所望の径と厚みのパイプに成形することで作製することができる。さらに、得られたパイプの中空部で上記重合性組成物を回転重合させ、その内壁にアウターコア層を形成することができる。また、その他、前記フッ素樹脂と前記重合性組成物からなる重合体を共押し出しすることによっても同様の構造体を作製することもできる。
【0021】
前記クラッド部、アウターコア部およびコア部(インナーコア部を含む。以下、同様である)形成用重合性組成物に使用可能な重合開始剤としては、過酸化ベンゾイル(BPO)、t−ブチル=パーオキシ−2−エチルヘキサネート(PBO)、ジ−t−ブチルパーオキシド(PBD)、t−ブチル=パーオキシイソプロピルカーボネート(PBI)、n−ブチル=4,4−ビス(t−ブチルパーオキシ)バラレート(PHV)などのパーオキサイド系化合物、または2,2′−アゾビスイソブチロニトリル、2,2′−アゾビス(2−メチルブチロニトリル)、1,1′―アゾビス(シクロヘキサン−1−カルボニトリル)などのアゾ系化合物が挙げられる。また、前記連鎖移動剤としては、アルキルメルカプタン類(n−ブチルメルカプタン、n−ペンチルメルカプタン、n−オクチルメルカプタン、n−ドデシルメルカプタン、t−ドデシルメルカプタン等)、チオフェノール類(チオフェノール、m−ブロモチオフェノール、p−ブロモチオフェノール、m−トルエンチオール、p−トルエンチオール等)などを用いるのが好ましく、中でも、n−オクチルメルカプタン、n−ドデシルメルカプタン、t−ドデシルメルカプタンのアルキルメルカプタンを用いるのが好ましい。
【0022】
前記種々の重合性組成物において、各成分の含有割合の好ましい範囲は、その種類に応じて異なり一概に定めることはできないが、一般的には、重合開始剤は、重合性モノマーに対して0.005〜0.5質量%であるのが好ましく、0.01〜0.5質量%であるのがより好ましい。前記連鎖移動剤は、重合性モノマーに対して0.10〜0.40質量%であるのが好ましく、0.15〜0.30質量%であるのがより好ましい。また、前記コア部形成用重合性組成物において、前記ハロゲン化チオフェン化合物は、コア部のマトリックスとなる重合性モノマーに対して1〜15質量%であり、1〜10質量%であるのがより好ましく、5〜10質量%であるのがより好ましい。
【0023】
前記クラッド部、アウターコア部およびコア部形成用重合性組成物を重合することによって得られるポリマー成分の分子量は、プリフォームを延伸する関係から、重量平均分子量で1万〜100万の範囲であることが好ましく、3万〜50万であることがさらに好ましい。さらに延伸性の観点で分子量分布(MWD:重量平均分子量/数平均分子量)も影響する。MWDが大きくなると、極端に分子量の高い成分がわずかでもあると延伸性が悪くなり、場合によっては延伸できなくなることもある。従って、好ましい範囲としては、MWDが4以下が好ましく、さらには3以下が好ましい。
【0024】
前記クラッド部、アウターコア部およびコア部形成用重合性組成物にはそれぞれ、重合時の反応性や光伝送性能を低下させない範囲で、その他の屈折率調整成分を添加することができる。例えば、耐候性や耐久性等を向上させる目的で、耐酸化剤や耐光剤等の安定剤を添加することができる。また、光伝送性能の向上を目的として、光信号増幅用の誘導放出機能化合物を添加することもできる。該化合物を添加することにより、減衰した信号光を励起光により増幅することが可能となり、伝送距離が向上するので、光伝送リンクの一部にファイバ増幅器として使用することができる。
【0025】
次に、前記第一および第二の形態(特に前記第一の実施形態)の各工程について詳細に説明する。
前記第1の工程では、クラッド部に相当する1層の、またはクラッド部およびアウターコア部に相当する2層の中空状(例えば円筒形状)の管を作製する。中空の円筒管の作製方法としては、例えば国際公開WO93/08488号公報に記載されている様な製造方法が挙げられる。具体的には、前記クラッド部形成用重合組成物を円筒形状の重合容器に、またはアウターコア部形成用重合性組成物をフッ素樹脂よりなるパイプ(さらに外側に円筒形状の容器に入れられたもの)に注入し、該重合容器を回転(好ましくは、円筒の軸を水平に維持した状態で回転)させつつ、前記重合性モノマーを重合させることにより、1層(一重)または2層(二重)円筒形状の重合体からなる構造体を作製することができる。重合容器に注入する前にフィルターにより濾過して、組成物中に含まれる塵埃を除去するのが好ましい。重合温度および重合時間は、用いるモノマーや重合開始剤によって異なるが、一般的には、重合温度は60〜150℃であるのが好ましく、重合時間は5〜24時間であるのが好ましい。この時に、特開平8−110419号公報に記載されている様に、原料をプレ重合して原料粘度を上昇させてから行ってもよい。また、重合に使用する容器が回転によって変形してしまうと、得られる円筒管に歪みを生じさせることから、充分な剛性を持つ金属管・ガラス管を用いることが望ましい。
【0026】
前記一重または二重円筒形状の重合体からなる構造体は、コア部(前記第二の実施の形態においてはインナーコア部。「コア部」という場合は「インナーコア部」の意味でもある)の原料となる重合性組成物を注入できるように、底部を有しているのが好ましい。底部は前記円筒管を構成している重合体と密着性および接着性に富む材質であるのが好ましい。また、底部を前記円筒管と同一の重合体で構成することもできる。重合体からなる底部は、例えば、重合容器を回転させて重合する(以下、「回転重合」という場合がある)前もしくは後に、重合容器を垂直に静置した状態で、重合容器内に少量の重合性モノマーを注入し、重合することによって形成することができる。
【0027】
前記回転重合後に、残存するモノマーや重合開始剤を完全に反応させることを目的として、該回転重合の重合温度より高い温度で得られた構造体に加熱処理を施してもよく、所望の中空管が得られた後、未重合の組成物を取り除いてもよい。
【0028】
また、前記第1の工程では、一旦、前記重合性組成物を重合させて重合体を作製した後、押し出し成形等の成形技術を利用して、所望の形状(本実施の形態では一重円筒形状あるいはフッ素樹脂と前記重合性組成物重合体からなる二重(同心)円筒状)の構造体を得ることもできる。該構造体(以下、単に「クラッド」という場合もある)の成形には、溶融押出しを利用することができる。利用する溶融押出装置としては、主として、インナーサイジングダイ方式とアウターダイ減圧吸引方式の2つのタイプがある。
【0029】
図1に、インナーサイジングダイ方式の溶融押出装置の断面図の一例を示して、インナーサイジングダイ方式の成形の概略を説明する。
装置本体11からベント付き1軸スクリュー押出機(不図示)により、クラッド部の原料ポリマー40がダイ本体14に押出される。ダイ本体14の内部には、原料ポリマー40を流路40a,40bに導くガイド30が挿入されている。原料ポリマー40は、このガイド30を経て、ダイ本体14とインナーロッド31との間の流路40a,40bを通り、ダイの出口14aから押出され、円筒中空管の形状のクラッド19が形成される。クラッド19の押出速度については特に制限されないが、形状を均一に保つとともに、生産性の点から、押出し速度は1cm/min〜100cm/minの範囲であることが好ましい。
【0030】
ダイ本体14には、原料ポリマー40を加熱するための加熱装置が設置されているのが好ましい。例えば、原料ポリマー40の進行方向に沿って、ダイ本体14を覆うように1つまたは2以上の加熱装置(例えば、蒸気、熱媒油、電気ヒータなど利用した装置)を設置してもよい。一方、ダイの出口14aでは、温度センサ41を取り付け、この温度センサ41によってダイの出口14aでのクラッド19の温度を測定して温度を調節するのが好ましい。温度は、原料ポリマー40のガラス転移温度以下であることが、クラッド19の形状を均一に保持することが可能となるために好ましい。また、クラッド19の温度が40℃以上であることが、急激な温度変化による形状の変化を抑制することが可能になり好ましい。このクラッド19の温度の制御は、例えば、冷却装置(例えば、水、不凍液、オイルなどの液体や、電子冷却などを使用した装置)をダイ本体14に取り付けてもよいし、ダイ本体14の自然空冷により冷却してもよい。ダイ本体に加熱装置が設置されている場合は、冷却装置は加熱装置の位置より下流に取り付けるのが好ましい。
【0031】
次に、アウターダイ減圧吸引方式の溶融押出し装置の製造ラインの一例を図2に、および成形ダイス53の斜視図の一例を図3に示して、アウターダイ減圧吸引方式の成形の概略を説明する。
図2に示す製造ライン50は、溶融押出装置51と、押出しダイス52と、成形ダイス53と、冷却装置54と、引取装置55とを備える。ペレット投入ホッパ(以下、ホッパと称する)56から投入された原料ポリマーは、溶融押出装置51内部で溶融され、押出しダイス52によって押出され、成形ダイス53に送り込まれる。押出速度Sは、0.1≦S(m/min)≦10の範囲が好ましく、より好ましくは0.3≦S(m/min)≦5.0であり、最も好ましくは0.4≦S(m/min)≦1.0である。しかしながら、本発明において押出速度Sは、前述した範囲に限定されるものではない。
【0032】
図3に示す様に、成形ダイス53は、成形管70を備えており、成形管70に溶融樹脂60を通すことにより、溶融樹脂60が成形され円筒形状のクラッド61が得られる。成形管70には、多数の吸引孔70aが設けられていて、成形管70の外側に設けられた減圧チャンバ71を真空ポンプ57(図2参照)により減圧にすることで、クラッド61の外壁面が、成形管70の成形面(内壁面)70bに密着するために、クラッド61の肉厚が一定になって成形される。なお、減圧チャンバ71内の圧力は、20kPa〜50kPaの範囲とすることが好ましいが、この範囲に限定されるものではない。なお、成形ダイス53の入口に、クラッド61の外径を規定するためのスロート(外径規定部材)58を取り付けるのが好ましい。
【0033】
成形ダイス53により形状が調整されたクラッド61は、冷却装置54に送られる。冷却装置54には、多数のノズル80が備えられており、それらのノズル80から冷却水81をクラッド61に向けて放水することで、クラッド61を冷却して、固化させる。冷却水81は、受け器82で回収して、排出口82aから排出することもできる。クラッド61は、冷却装置54から引取装置55により引き出される。引取装置55は、駆動ローラ85と加圧ローラ86とが備えられている。駆動ローラ85には、モータ87が取り付けられており、クラッド61の引取速度の調整が可能になっている。また、クラッド61を挟んで駆動ローラ85と対向して配置されている加圧ローラ86により、クラッド61の微小な位置のずれを修正することが可能となっている。この駆動ローラ85の引取速度と溶融押出装置51の押出速度とを調整したり、加圧ローラ86によるクラッド61の移動位置を微調整したりすることにより、クラッド61の形状、特に肉厚を均一にすることが可能となる。
【0034】
次に、第2の工程について説明する。
前記第2の工程では、前記第1の工程で作製した一重または二重円筒形状の構造体の中空部に、前記コア部形成用重合性組成物を注入し、組成物中の重合性モノマーを重合する。フィルターにより濾過して、組成物に含まれる塵埃を除去するのが好ましい。重合法は重合後の残留物の観点から溶媒等を用いない界面ゲル重合法が特に好ましい。この界面ゲル重合法を用いることで、重合性モノマーの重合は、前記円筒管のゲル効果によって、粘度の高くなった内壁表面から断面の半径方向、中心に向かって進行する。重合性モノマーに前記ハロゲン化チオフェン化合物を添加して重合すると、前記円筒管を構成している重合体に対して親和性の高いモノマーが前記円筒管の内壁面に偏在して重合し、外側にはハロゲン化チオフェン化合物濃度が低い重合体が形成される。中心に向かうに従って、形成された重合体中の該ハロゲン化チオフェン化合物の比率が増加する。このようにして、コア部となる領域内にハロゲン化チオフェン化合物の濃度分布が生じ、この濃度分布に基づいて、連続した屈折率の分布が導入される。
【0035】
上記説明したように、第2の工程において、形成されるコア部となる領域に屈折率の分布が導入されるが、屈折率が互いに異なる部分間は熱挙動も互いに異なるので、重合を一定温度で行うと、その熱挙動の違いからコア部となる領域は、重合反応に対して発生する体積収縮の応答性が変化し、プリフォーム内部に気泡が混入する、もしくはミクロな空隙が発生し、得られたプリフォームを加熱延伸した際に多数の気泡が発生する可能性がある。重合温度が低すぎると、重合効率が低下し、反応終了までに時間がかかってしまい、生産性を著しく損なう。また、重合が不完全となって光透過性が低下し、作製される光ファイバの光伝送能を損なう。一方、初期の重合温度が高すぎると、コア部となる領域の収縮に対して応答緩和できず、気泡発生の傾向が著しい。そのため、モノマーの沸点や生成するポリマーのガラス転移温度(Tg)を勘案しながら、重合温度と後処理温度を調整して行う。但し、後処理温度はポリマーのガラス転移温度以上となるように選択する。例えば、典型的なメタクリレート系のモノマーを使用した場合には、重合温度は好ましくは、60℃〜160℃、さらに好ましくは80℃〜140℃である。また、重合収縮に対する応答性を高めるために加圧した不活性ガス中で重合させることも好ましい。さらに、重合前のモノマーを減圧雰囲気で脱水・脱気する事でさらに気泡の発生を低減させることができる。
【0036】
重合温度および重合時間は、用いるモノマーによって異なるが、一般的には、重合温度は60〜160℃であるのが好ましく(さらに好ましくは80℃〜140℃である)、重合時間は5〜72時間であるのが好ましい。具体的には、重合性モノマーとしてメチルメタクリレートを用い、重合開始剤として2,2’−アゾビス(2,4,4−トリメチルペンタン)を用いた場合は、初期重合温度を100〜110℃に48〜72時間維持し、その後、120〜160℃まで昇温して24〜48時間重合するのが好ましく、重合開始剤としてジt−ブチルパーオキシドを用いた場合は、初期重合温度を90〜110℃に4〜48時間維持し、120〜160℃まで昇温して24〜48時間重合するのが好ましい。なお、昇温は段階的に行っても、連続的に行ってもよいが、昇温にかける時間は短いほうがよい。
【0037】
第2の工程では、初期の重合温度を下記関係式を満たす温度T1℃に維持すると、重合速度を減少させて初期重合における体積収縮性の緩和応答性を改善することができる。
なお、下記関係式中、Tbは前記重合性モノマーの沸点(℃)を示し、Tgは前記重合性モノマーの重合体のガラス転移点(℃)を示す。以下、同様である。
Tb−10 ≦ T1 ≦ Tg
【0038】
さらに、第2の工程では、所定の時間T1℃に維持して重合した後、下記関係式を満たす温度T2℃まで昇温して、さらに重合するのが好ましい。
Tg ≦ T2 ≦(Tg+40)
T1<T2
温度をT2℃まで昇温して重合を完結すると、光透過性が低下するのを防止でき、光伝送能の良好な光学部材が得られる。また、プリフォーム熱劣化や解重合の影響を抑制しつつ、内部に存在するポリマー密度の揺らぎを解消し、プリフォームの透明性を向上させることができる。ここで、T2℃は、Tg℃以上(Tg+30)℃以下であるのが好ましく、(Tg+10)℃程度で行うことが特に好ましい。T2がTg未満であると、この効果を得ることはできず、(Tg+40)を越えてしまうと、熱劣化や解重合により、プリフォームの透明性が低下する傾向がある。さらに屈折率分布型のコア部を形成する場合は、屈折率分布が崩れてしまい、光学部材としての性能が顕著に低下する。
【0039】
温度T2℃での重合は、重合開始剤が残留しないように、重合が完結するまで行うことが好ましい。プリフォーム内に未反応の重合開始剤が残っていると、プリフォーム加工時、特に溶融延伸において、加熱された未反応の重合開始剤が分解して気泡などを発生するおそれがあるため、重合開始剤の反応を終了させておくのが好ましい。温度T2℃の保持時間は、用いる重合開始剤の種類によって好ましい範囲が異なり、温度T2℃での重合開始剤の半減期時間以上とするのが好ましい。
【0040】
また、本実施形態においては、重合性モノマーの沸点をTb℃とした場合に、重合開始剤として、十時間半減期温度が(Tb−20)℃以上である化合物を用い、前記関係式を満たすT1℃で該重合開始剤の半減期の10%以上の時間(好ましくは25%の時間)重合することも、同様な観点から好ましい。十時間半減期温度が(Tb−20)℃以上である化合物を重合開始剤として用い、前記初期重合温度T1℃で重合すると、初期の重合速度を減少させることができる。また、前記初期温度で、前記重合開始剤の半減期時間の10%以上の時間まで重合することにより、初期重合における体積収縮応答に対し圧力により速やかに追随させることができる。即ち、前記条件とすることで、初期重合速度を減少させ、初期重合における体積収縮応答性を向上させることができ、その結果、プリフォーム中の体積収縮による気泡混入を軽減することができ、生産性を向上することができる。なお、重合開始剤の十時間半減期温度とは、重合開始剤が分解して、十時間でその数が1/2になる温度をいう。
【0041】
前記条件を満たす重合開始剤を用いて、初期重合温度T1℃で前記開始剤の半減期時間の10%以上の時間重合する場合、重合を完結するまで温度T1℃に維持してもよいが、光透過性の高い光学部材を得るには、T1℃より高い温度に昇温して、重合を完結するのが好ましい。昇温時の温度は前記関係式を満たすT2℃であるのが好ましく、より好ましい温度範囲も前述の通りであり、温度T2℃の保持時間の好ましい範囲も前述の通りである。
【0042】
第2の工程において、重合性モノマーとして、沸点Tb℃のメチルメタクリレート(MMA)を用いた場合、十時間半減期温度が(Tb−20)℃以上の重合開始剤としては、前述の例示した重合開始剤のうち、PBDおよびPHVが該当する。例えば、重合性モノマーとしてMMAを用い、重合開始剤としてPBDを用いた場合は、初期重合温度を100〜110℃に48〜72時間維持し、その後、120〜140℃まで昇温して24〜48時間重合するのが好ましく、重合開始剤としてPHVを用いた場合は、初期重合温度を100〜110℃に4〜24時間維持し、120〜140℃まで昇温して24〜48時間重合するのが好ましい。なお、昇温は段階的に行っても、連続的に行ってもよいが、昇温にかける時間は短いほうがよい。
【0043】
前記第2の工程においては、前記第2の工程においては、特開平9−269424記載のように加圧するもしくは特許3332922に記載されているように減圧して重合を行っても良く、更には、重合工程で状況に応じて圧力を変化させても良い。これら操作により、重合性モノマーの沸点近傍の温度である前記関係式を満たすT1およびT2℃での重合の重合効率を向上させることができる。加圧状態で重合を行う(以下、加圧状態で行う重合を「加圧重合」という)場合は、前記モノマーを注入した中空管を、前記重合性組成物を注入した一重または二重円筒形状の構造体を、治具の中空部に挿入して、治具に支持された状態で重合を行うのが好ましい。さらに、重合前のモノマーを減圧雰囲気で脱水・脱気することでさらに気泡の発生を低減させることができる。
【0044】
前記治具は、前記構造体を挿入可能な中空を有する形状であり、該中空部は前記構造体と類似の形状を有しているのが好ましい。本実施の形態では、クラッド部となる構造体が円筒管であるので、前記治具も円筒形状であるのが好ましい。治具は、加圧重合中に前記円筒管が変形するのを抑制するとともに、加圧重合が進むに従ってコア部となる領域が収縮するのを緩和可能に支持する。従って、治具の中空部は、前記一重または二重円筒形状の構造体の外径より大きい径を有し、前記クラッド部となる円筒管を非密着状態で支持するのが好ましい。前記治具の中空部は、前記一重または二重円筒形状の構造体の外径に対して0.1%〜40%だけ大きい径を有しているのが好ましく、10〜20%だけ大きい径を有しているのがより好ましい。
【0045】
前記一重または二重円筒形状の構造体を治具の中空部に挿入した状態で、重合容器内に配置することができる。重合容器内において、前記一重または二重円筒形状の構造体は、円筒の高さ方向を垂直にして配置されるのが好ましい。前記治具に支持された状態で前記円筒管を、重合容器内に配置した後、前記重合容器内を加圧することができる。窒素等の不活性ガスで重合容器内を加圧し、不活性ガス雰囲気下で加圧重合を進行させるのが好ましい。重合時の加圧の好ましい範囲については、用いるモノマーによって異なるが、重合時の圧は、一般的には0.05〜1.0MPa程度が好ましい。
【0046】
なお、この第2の工程終了時において、冷却操作を圧力の制御下において一定の冷却速度で行うことによって、重合後に発生する気泡を抑制することができる。
コア部重合時に窒素等の不活性ガスで重合容器内を加圧し、不活性ガス雰囲気下で加圧重合を進行させることが、コア部の圧力応答のために好ましい。しかし、基本的にプリフォーム中から気体を完全に抜くことは不可能であり、冷却工程などでポリマーが急激に収縮すると空隙に気体が凝集し気泡核が形成されて気泡の発生を招いてしまう。
これを防ぐには冷却工程で冷却速度を0.001〜3℃/分程度に制御することが好ましく、0.01〜1℃/分程度に制御することがより好ましい。この冷却操作はポリマーのTg、特にコア領域のTgに近づく過程でのポリマーの体積収縮の進行に応じて、2段以上で行っても良い。この場合、重合直後は冷却速度を早くし、徐々に緩やかにしてゆくことが好ましい。
【0047】
以上の工程を経て、光学部材のプリフォームを得ることができる。なお、上記第二の実施の形態では、1層のアウターコア部を有する円筒形状のプリフォームの作製方法を示したが、アウターコア部は2層以上であってもよい。また、アウターコア部は、加工によって種々の形態(例えば、延伸によって光ファイバーの形態)となった後は、インナーコア部と一体になり、双方が識別できなくなっていてもよい。
【0048】
第3の工程では、作製されたプリフォームを加工して所望の形態の光学部材を得る。例えば、プリフォームを軸方向に垂直にスライスすれば断面が凹凸を有しない円盤状もしくは円柱状のレンズを得ることができる。また、延伸してプラスチック光ファイバを得る。
光ファイバは、第3の工程でプリフォームを加熱延伸して作製することができるが、その加熱温度はプリフォームの材質等に応じて、適宜決定することができる。一般的には、180〜250℃中の雰囲気で行われることが好ましい。延伸条件(延伸温度等)は、得られたプリフォームの径、所望のプラスチック光ファイバの径および用いた材料等を考慮して、適宜決定することができる。例えば、線引張力については、特開平7−234322号公報に記載されている様に、溶融したプラスチックを配向させるために10g以上としたり、特開平7−234324号公報に記載されている様に溶融延伸後に歪みを残さないようにするために100g以下とすることが好ましい。また、特開平8−106015号公報に記載されている様に、延伸の際に予備加熱を設ける方法等をとることもできる。以上の方法によって得られるファイバについては、得られる素線の破断伸びや硬度について特開平7−244220号公報に記載の様に規定することでファイバの曲げや側圧特性を改善することができる。
【0049】
第3の工程を経て製造されたプラスチック光ファイバは、そのままの形態で種々の用途に供することができる。また、保護や補強を目的として、その外側に被覆層を有する形態、繊維層を有する形態、および/または複数のファイバを束ねた形態で、種々の用途に供することができる。被覆工程は、例えばファイバ素線に被覆を設ける場合では、ファイバ素線の通る穴を有する対向したダイスにファイバ素線を通し、対向したダイス間に溶融した被覆用の樹脂を満たし、ファイバ素線をダイス間を移動させることで被覆されたファイバを得ることができる。被覆層は可撓時に内部のファイバへの応力から保護するため、ファイバ素線と融着していないことが望ましい。さらにこの時、溶融した樹脂と接することでファイバ素線に熱的ダメージを加わるので、極力ダメージを抑えるような移動速度や低温で延伸できる樹脂を選ぶことも望ましい。この時、被覆層の厚みは被覆材の物性値や素線の引き抜き速度、被覆層の冷却温度による。その他にも、光学部材に塗布したモノマーを重合させる方法やシートを巻き付ける方法、押し出し成形した中空管に光学部材を通す方法等が知られている。
【0050】
得られたファイバは、被覆した後に、プラスチック光ファイバケーブルとするのが好ましい。被覆の形態として、被覆材とプラスチック光ファイバ素線の界面が全周にわたって接して被覆されている密着型の被覆の形態、被覆材とプラスチック光ファイバ素線の界面に空隙を有するルース型被覆の形態がある。ルース型被覆では、例えば、コネクターとの接続部などにおいて被覆層を剥離した場合、その端面の空隙から水分が浸入して長手方向に拡散されるおそれがあるため、通常は密着型が好ましい。
しかし、ルース型の被覆は、被覆と素線が密着していないので、ケーブルにかかる応力や熱をはじめとするダメージの多くを被覆材層で緩和させることができる。素線にかかるダメージを軽減させることができるので、使用目的によっては好ましく用いることができる。水分の伝播については、空隙部に流動性を有するゲル状の半固体や粉粒体を充填すると、端面からの水分伝播を防止できる。さらに、これらの半固体や粉粒体が、耐熱や機械的機能の向上などの水分伝播防止と異なる機能を併せ持つようにすると、高い性能の被覆を形成できる。
ルース型の被覆を行うには、クロスヘッドダイの押出し口ニップルの位置を調整し、減圧装置を加減することで空隙層を作製することができる。空隙層の厚みは前述のニップル厚みと空隙層を加圧/減圧することで調整可能である。
【0051】
さらに、必要に応じて被覆層(1次被覆層)の外周に、さらに被覆層(2次被覆層)を設けてもよい。2次被覆層に難燃剤や紫外線吸収剤、酸化防止剤、ラジカル捕獲剤、昇光剤、滑剤などを含有させてもよく、耐透湿性能を満足する限りにおいては、1次被覆層に含有させることも可能である。
なお、難燃剤については臭素を始めとするハロゲン含有の樹脂や添加剤や燐含有のものがあるが、毒性ガス低減などの安全性の観点で、難燃剤として金属水酸化物を加えることが主流となりつつある。金属水酸化物はその内部に結晶水として水分を含んでおり、またその製法過程での付着水が完全に除去できないため、金属水酸化物による難燃性被覆は、対透湿性被覆(1次被覆層)の外層被覆(2次被覆層)として設けることが望ましい。
また、複数の機能を付与させるために、様々な機能を有する被覆層を積層してもよい。例えば、難燃化以外に、素線の吸湿を抑制するためのバリア層や水分を除去するための吸湿材料、例えば吸湿テープや吸湿ジェルを被覆層内や被覆層間に有することができ、また可撓時の応力緩和のための柔軟性素材層や発泡層等の緩衝材、剛性を挙げるための強化層など、用途に応じて選択して設けることができる。樹脂以外にも構造材として、高い弾性率を有する繊維(いわゆる抗張力繊維)および/または剛性の高い金属線等の線材を熱可塑性樹脂に含有すると、得られるケーブルの力学的強度を補強することができることから好ましい。
抗張力繊維としては、例えば、アラミド繊維、ポリエステル繊維、ポリアミド繊維が挙げられる。また、金属線としてはステンレス線、亜鉛合金線、銅線などが挙げられる。いずれのものも前述したものに限定されるものではない。その他に保護のための金属管の外装、架空用の支持線や、配線時の作業性を向上させるための機構を組み込むことができる。
【0052】
また、ケーブルの形状は使用形態によって、素線を同心円上にまとめた集合ケーブルや、一列に並べたテープ心線といわれる態様、さらにそれらを押え巻やラップシースなどでまとめた集合ケーブルなど用途に応じて選ぶことができる。
【0053】
また、本発明の光ファイバを用いたケーブルは、軸ずれに対して従来の光ファイバに比べて許容度が高いため突き合せによる接合でも用いることができるが、端部に接続用光コネクタを用いて接続部を確実に固定することが好ましい。コネクタとしては一般に知られている、PN型、SMA型、SMI型、F05型、MU型、FC型、SC型などの市販の各種コネクタを利用することも可能である。
【0054】
本発明の光学部材としての光ファイバ、および光ファイバケーブルを用いて光信号を伝送するシステムには、種々の発光素子や受光素子、光スイッチ、光アイソレータ、光集積回路、光送受信モジュールなどの光部品を含む光信号処理装置等で構成される。また、必要に応じて他の光ファイバなどと組合わせてもよい。それらに関連する技術としてはいかなる公知の技術も適用でき、例えば、プラスティックオプティカルファイバの基礎と実際(エヌ・ティー・エス社発行)、日経エレクトロニクス2001.12.3号110頁〜127頁「プリント配線基板に光部品が載る,今度こそ」などを参考にすることができる。前記文献に記載の種々の技術と組み合わせることによって、コンピュータや各種デジタル機器内の装置内配線、車両や船舶などの内部配線、光端末とデジタル機器、デジタル機器同士の光リンクや一般家庭や集合住宅・工場・オフィス・病院・学校などの屋内や域内の光LAN等をはじめとする、高速大容量のデータ通信や電磁波の影響を受けない制御用途などの短距離に適した光伝送システムに好適に用いることができる。
【0055】
さらに、IEICE TRANS. ELECTRON., VOL. E84−C, No.3, MARCH 2001, p.339−344「High−Uniformity Star Coupler Using Diffused Light Transmission」,エレクトロニクス実装学会誌 Vol.3, No.6, 2000 476頁〜480ページ「光シートバス技術によるインタコネクション」の記載されているものや、特開平10−123350号、特開2002−90571号、特開2001−290055号等の各公報に記載の光バス;特開2001−74971号、特開2000−329962号、特開2001−74966号、特開2001−74968号、特開2001−318263号、特開2001−311840号等の各公報に記載の光分岐結合装置;特開2000−241655号等の公報に記載の光スターカプラ;特開2002−62457号、特開2002−101044号、特開2001−305395号等の各公報に記載の光信号伝達装置や光データバスシステム;特開2002−23011号等の公報に記載の光信号処理装置;特開2001−86537号等の公報に記載の光信号クロスコネクトシステム;特開2002−26815号等の公報に記載の光伝送システム;特開2001−339554号、特開2001−339555号等の各公報に記載のマルチファンクションシステム;や各種の光導波路、光分岐器、光結合器、光合波器、光分波器などと組み合わせることで、多重化した送受信などを使用した、より高度な光伝送システムを構築することができる。
以上の光伝送用途以外にも照明、エネルギー伝送、イルミネーション、センサ分野にも用いることができる。
【0056】
【実施例】
以下に実施例を挙げて本発明をさらに具体的に説明する。以下の実施例に示す材料、試薬、割合、操作等は、本発明の精神から逸脱しない限り適宜変更することができる。従って、本発明の範囲は以下に示す具体例に制限されるものではない。
[実施例1]
メタクリル酸メチル(MMA)17gに、重合開始剤として過酸化ベンゾイル0.068g、および連鎖移動剤としてn−ラウリルメルカプタン 0.079gを添加し、更に下記構造のテトラブロモチオフェンをMMAに対し、1、2、5、7、10、15および20質量%それぞれ添加して、70℃で5時間重合した。その後、更に90℃で24時間熱処理を行った。
いずれも一様に硬化し、テトラブロモチオフェンを1〜15質量%添加した系では透明性を維持したが、20質量%添加した系では、白濁が見られた。
【0057】
【化1】
[実施例2]
テトラブロモチオフェンに代えて下記構造のテトラクロロチオフェンを、MMAに対し1、2、5、7、10、15および20質量%それぞれ添加した以外は、実施例1と同様にして重合し、その後、同様に熱処理した。
いずれも一様に硬化し、テトラクロロチオフェンを1〜15質量%添加した系では透明性を維持したが、20質量%添加した系では白濁が見られた。
【0059】
【化2】
[実施例3]
用いるモノマーをMMAから、MMAとイソボルニルメタクリレート(IBXMA)の8:2(質量比)混合モノマーとした以外は、実施例1と同様にして、重合し、その後、同様に熱処理した。
いずれも一様に硬化し、テトラブロモチオフェンを1〜15質量%添加した系では透明性を維持したが、20質量%添加した系では、白濁が見られた。
【0061】
[実施例4]
MMA−d8モノマー 17gに対して、重合開始剤として過酸化ベンゾイル0.068g、及び連鎖移動剤としてn−ラウリルメルカプタン 0.079gを添加し、更にテトラクロロチオフェンをMMA−d8モノマーに対し7質量%添加して、70℃で5時間重合した。その後、更に90℃で24時間熱処理を行ったところ、透明な硬化物が得られた。これを、40℃の真空状態で48時間乾燥させた。
乾燥させた硬化物について吸収スペクトルを測定したところ、850nm波長帯に吸収のないことが確認された。
【0062】
[実施例5]
MMA−d8 129gに対し、重合開始剤として過酸化ベンゾイルを0.05質量%、連鎖移動剤としてn−ラウリルメルカプタンを0.4質量%添加して重合し、得られた重合体を円筒形に成形してクラッド部を作製した。
このクラッド部の中空部に、MMA−d8 60gに対して、テトラクロロチオフェンを10質量%、更に過酸化t−ブチルを10μL、及びn−ラウリルメルカプタンを0.165g添加した組成物を注入し、該中空部で重合して、プリフォームを得た。
得られたプリフォームを、延伸機により線引きし、外径750umφのファイバとした。このファイバの光伝送損失を測定したところ、282dB/km(850nm)であった。さらに、乾燥機を用いて40℃で48時間乾燥させて、光伝送損失を測定したところ80dB/kmを示した。
【0063】
[比較例1]
MMA−d8 129gに対し、過酸化ベンゾイル 0.05質量%、連鎖移動剤としてn−ラウリルメルカプタンを0.4質量%添加して重合し、得られた重合体を円筒形に成形してクラッド部を作製した。
このクラッド部の中空部に、MMA 60gに対して、ジフェニルスルホキシドを10質量%、更に過酸化t−ブチルを10μL、及びn−ラウリルメルカプタンを0.165g添加した組成物を注入し、該中空部で重合し、プリフォームを得た。
このプリフォームを延伸機で線引きし、外径750umφのファイバとした。このファイバの光伝送損失を測定したところ、413dB/km(850nm)であった。さらに、乾燥機を用いて40℃で48時間乾燥させて、光伝送損失を測定したところを225dB/kmであった。
【0064】
【発明の効果】
本発明によれば、安価に作製可能であり、透明性が高く、且つドーパントに起因する光伝送損失が低減されたプラスチック光学部材を提供することができる。
【図面の簡単な説明】
【図1】本発明の光学部材の作製に使用可能なインナーサイジングダイ方式の溶融押出装置の断面図の一例である。
【図2】本発明の光学部材の作製に使用可能なアウターダイ減圧吸引方式の溶融押出し装置の製造ラインの一例である。
【図3】本発明の光学部材の作製に使用可能な成形ダイスの斜視図の一例である。
【符号の説明】
11 装置本体
14 ダイ本体
14a 出口
19 クラッド
30 ガイド
31 インナーロッド
40 原料ポリマー
40a,40b 流路
41 温度センサ
50 製造ライン
51 溶融押出装置
52 ダイス
53 成形ダイス
54 冷却装置
55 引取装置
57 真空ポンプ
60 溶融樹脂
61 クラッド
70a 吸引孔
70 成形管
71 減圧チャンバ
80 ノズル
81 冷却水
82 器
82a 排出口
85 駆動ローラ
86 加圧ローラ
87 モータ
Claims (6)
- ポリマーをマトリックスとし、ハロゲン化チオフェン化合物を含有した屈折率に分布を持つ領域を有するプラスチック光学部材。
- 前記ハロゲン化チオフェン化合物のハロゲンが、フッ素、塩素、臭素およびヨウ素から選ばれる1種または2種以上である請求項1に記載のプラスチック光学部材。
- 前記ハロゲン化チオフェン化合物を、前記ポリマーに対し1〜15質量%含有する請求項1または2に記載のプラスチック光学部材。
- 前記ポリマーが、ポリメチルメタクリレート系、ポリカーボネート系、シリコーン系およびノルボルネン系樹脂から選ばれる1種または2種以上のポリマーである請求項1〜3のいずれか1項に記載のプラスチック光学部材。
- 前記ポリマー中のC−Hの一部または全部が、C−D(重水素)に置換されている請求項1〜4のいずれか1項に記載のプラスチック光学部材。
- 光ファイバおよび光レンズ、光導波路である請求項1〜5のいずれか1項に記載のプラスチック光学部材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003057121A JP2004264746A (ja) | 2003-03-04 | 2003-03-04 | プラスチック光学部材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003057121A JP2004264746A (ja) | 2003-03-04 | 2003-03-04 | プラスチック光学部材 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004264746A true JP2004264746A (ja) | 2004-09-24 |
Family
ID=33120626
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003057121A Pending JP2004264746A (ja) | 2003-03-04 | 2003-03-04 | プラスチック光学部材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004264746A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006054376A1 (ja) * | 2004-11-16 | 2006-05-26 | Matsushita Electric Industrial Co., Ltd. | 受光装置とその製造方法およびカメラ |
| CN108912690A (zh) * | 2018-07-28 | 2018-11-30 | 望江县天长光学仪器有限公司 | 一种耐裂光学透镜材料 |
-
2003
- 2003-03-04 JP JP2003057121A patent/JP2004264746A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006054376A1 (ja) * | 2004-11-16 | 2006-05-26 | Matsushita Electric Industrial Co., Ltd. | 受光装置とその製造方法およびカメラ |
| CN108912690A (zh) * | 2018-07-28 | 2018-11-30 | 望江县天长光学仪器有限公司 | 一种耐裂光学透镜材料 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2005292180A (ja) | プラスチック光ファイバ及びその製造方法 | |
| JP4657208B2 (ja) | プラスチック光ファイバ及びその製造方法 | |
| JP3910528B2 (ja) | プラスチック光学製品及びプラスチック光ファイバの製造方法 | |
| JP2004240122A (ja) | プラスチック光ファイバケーブルおよび製造方法 | |
| KR20070004018A (ko) | 플라스틱 광섬유를 제조하기 위한 장치 및 그 제조 방법 | |
| JP2006330190A (ja) | プラスチック光ファイバプリフォーム及びその製造方法 | |
| JP2006058774A (ja) | 光ファイバケーブル及びその製造方法 | |
| JP4579228B2 (ja) | 光学部材、重合性組成物及びチオ化合物 | |
| CN100405098C (zh) | 制造塑料光纤的方法和设备 | |
| JP2004318090A (ja) | プラスチック光ファイバの製造方法及び製造装置 | |
| JP2005145861A (ja) | ジフェニルスルフィド基を有する化合物、並びに、該化合物を利用した共重合体、光学部材、プラスチック光ファイバプリフォームの製造方法およびプラスチック光ファイバの製造方法 | |
| JP4541895B2 (ja) | 光学部材、その製造のための組成物 | |
| JP4637548B2 (ja) | 化合物、重合性組成物、光学部材、屈折率分布型光学部材の製造方法 | |
| JP2006089624A (ja) | 光学部材用重合体及びプラスチック光ファイバプリフォームの製造方法 | |
| JP2004212722A (ja) | 光学部材、その製造に用いられる重合性組成物及び製造方法、並びにそれを用いた光通信システム | |
| JP2004191925A (ja) | プラスチック光学部材用プリフォームとその製造方法、およびプラスチック光ファイバ | |
| JP2004307530A (ja) | 光学部材用重合性組成物、化合物、ならびにそれを用いた光学部材およびその製造方法 | |
| JP2005258218A (ja) | プラスチック光ファイバ用クラッドパイプの製造方法及び装置 | |
| JP2005316358A (ja) | プラスチック光ファイバプリフォーム及びその製造方法 | |
| JP2005221879A (ja) | プラスチック光学部材用母材及び製造方法並びに光ファイバ | |
| JP2005321721A (ja) | プラスチック光ファイバの製造装置及び製造方法 | |
| JP2005292656A (ja) | プラスチック光ファイバの製造装置及び製造方法 | |
| JP2004212724A (ja) | 光学材料、光学部材用重合性組成物およびそれを用いた光学部材 | |
| JP2005321761A (ja) | プラスチック光ファイバの被覆方法及び装置 | |
| JP2003321514A (ja) | 光学部材用重合性組成物および光学部材 |