JP2004282015A - ワイヤボンディング機を用いて半導体相互接続のためのバンプを形成する方法及び装置 - Google Patents
ワイヤボンディング機を用いて半導体相互接続のためのバンプを形成する方法及び装置 Download PDFInfo
- Publication number
- JP2004282015A JP2004282015A JP2003365282A JP2003365282A JP2004282015A JP 2004282015 A JP2004282015 A JP 2004282015A JP 2003365282 A JP2003365282 A JP 2003365282A JP 2003365282 A JP2003365282 A JP 2003365282A JP 2004282015 A JP2004282015 A JP 2004282015A
- Authority
- JP
- Japan
- Prior art keywords
- wire
- capillary
- bump
- bond
- ball
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images






Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/071—Connecting or disconnecting
- H10W72/075—Connecting or disconnecting of bond wires
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/01—Manufacture or treatment
- H10W72/012—Manufacture or treatment of bump connectors, dummy bumps or thermal bumps
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/20—Bump connectors, e.g. solder bumps or copper pillars; Dummy bumps; Thermal bumps
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/01—Manufacture or treatment
- H10W72/012—Manufacture or treatment of bump connectors, dummy bumps or thermal bumps
- H10W72/01221—Manufacture or treatment of bump connectors, dummy bumps or thermal bumps using local deposition
- H10W72/01225—Manufacture or treatment of bump connectors, dummy bumps or thermal bumps using local deposition in solid form, e.g. by using a powder or by stud bumping
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/071—Connecting or disconnecting
- H10W72/0711—Apparatus therefor
- H10W72/07141—Means for applying energy, e.g. ovens or lasers
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/071—Connecting or disconnecting
- H10W72/0711—Apparatus therefor
- H10W72/07168—Means for storing or moving the material for the connector
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/071—Connecting or disconnecting
- H10W72/075—Connecting or disconnecting of bond wires
- H10W72/07502—Connecting or disconnecting of bond wires using an auxiliary member
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/071—Connecting or disconnecting
- H10W72/075—Connecting or disconnecting of bond wires
- H10W72/07511—Treating the bonding area before connecting, e.g. by applying flux or cleaning
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/071—Connecting or disconnecting
- H10W72/075—Connecting or disconnecting of bond wires
- H10W72/07521—Aligning
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/071—Connecting or disconnecting
- H10W72/075—Connecting or disconnecting of bond wires
- H10W72/07531—Techniques
- H10W72/07532—Compression bonding, e.g. thermocompression bonding
- H10W72/07533—Ultrasonic bonding, e.g. thermosonic bonding
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/20—Bump connectors, e.g. solder bumps or copper pillars; Dummy bumps; Thermal bumps
- H10W72/251—Materials
- H10W72/252—Materials comprising solid metals or solid metalloids, e.g. PbSn, Ag or Cu
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/531—Shapes of wire connectors
- H10W72/536—Shapes of wire connectors the connected ends being ball-shaped
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/531—Shapes of wire connectors
- H10W72/5363—Shapes of wire connectors the connected ends being wedge-shaped
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/531—Shapes of wire connectors
- H10W72/5366—Shapes of wire connectors the bond wires having kinks
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/541—Dispositions of bond wires
- H10W72/5434—Dispositions of bond wires the connected ends being on auxiliary connecting means on bond pads, e.g. on other bond wires
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/551—Materials of bond wires
- H10W72/552—Materials of bond wires comprising metals or metalloids, e.g. silver
- H10W72/5522—Materials of bond wires comprising metals or metalloids, e.g. silver comprising gold [Au]
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W72/00—Interconnections or connectors in packages
- H10W72/50—Bond wires
- H10W72/59—Bond pads specially adapted therefor
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10W—GENERIC PACKAGES, INTERCONNECTIONS, CONNECTORS OR OTHER CONSTRUCTIONAL DETAILS OF DEVICES COVERED BY CLASS H10
- H10W90/00—Package configurations
- H10W90/701—Package configurations characterised by the relative positions of pads or connectors relative to package parts
- H10W90/751—Package configurations characterised by the relative positions of pads or connectors relative to package parts of bond wires
- H10W90/754—Package configurations characterised by the relative positions of pads or connectors relative to package parts of bond wires between a chip and a stacked insulating package substrate, interposer or RDL
Abstract
【解決手段】 バンプは、(1)バンプ位置においてボールボンディングし、(2)ボールボンドを形成した後に、キャピラリの先端部からワイヤが出ている状態で該キャピラリを所定の高さだけ上昇させ、(3)該バンプがワイヤループのステッチボンドのためのプラットフォームとして用いられるべき場合には、好ましくは該ワイヤループの他端の位置に向かう方向に、該キャピラリを所定の距離だけ横方向に移動させ、(4)さらに該キャピラリを上昇させ、(5)該キャピラリを対角線方向下方にかつ第1の横方向移動と反対の方向に移動させることにより形成される。次に、キャピラリを上昇させ、クランプを閉じ、該ワイヤのピグテールがバンプにおいて切り離されるように該キャピラリを再び上昇させることにより、ワイヤが切断される。
【選択図】 なし
Description
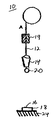
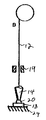
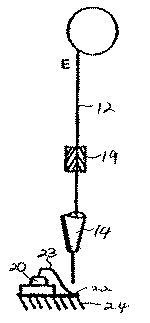
典型的なワイヤボンドは、金ワイヤの一端をダイ上のボンドパッドに「ボールボンディング」し、該ワイヤの他端をリードフレームに「ステッチボンディング」することにより作られる。より具体的には、図1Aを参照すると、ボールボンディング機10(図は、キャピラリ及び該キャピラリのボアホールから突出するワイヤだけを示す)を用いて、ワイヤ12(一般的には金であるが、必ずしも金である必要はない)が、該ワイヤボンディング機10のキャピラリ14のボアに通される。キャピラリ14は、ワイヤが該キャピラリに対して移動しないようにクランプ19が閉じた状態で、ダイ18のボンドパッド16の上方に位置決めさせられる。キャピラリから突出するワイヤの端部は、該ワイヤの端部が溶融されるように「電気的フレームオフ」と呼ばれる電気火花により加熱される。ワイヤの端部は、溶融されると、本質的にボール20の状態になる。図1Aは、工程のこの時点におけるボールボンディング装置の状態を示す。
次に、キャピラリ14は、ワイヤ12(依然としてボールボンドに接続されている)が該キャピラリから延びている状態で、基板24上の位置である第2のボンド位置に移動させられる。第1のボンド位置と第2のボンド位置との間のキャピラリの移動は、該第1のボンド位置と該第2のボンド位置との間にワイヤが適切な形状のループを形成するのに望まれる如何なる特定の移動成分をも含むことができる。第2のボンド位置22において、キャピラリは、図1Dに示すように、ワイヤ12が該キャピラリ14の先端部と基板24との間に挟み付けられるように該基板24に接触する。再び、基板24に対するワイヤ12の圧縮部分の接着が行われるように、熱及び/又は超音波エネルギを加える。こうしたボンドは、一般的に、ステッチボンド又は第2のボンドと呼ばれる。この時点において、ワイヤは挟み付けられているが、完全には切断されていない。次に、ワイヤ12が依然としてステッチボンドに取り付けられ、かつ付加的なワイヤがキャピラリから繰り出されるように、クランプが依然として開いた状態で、キャピラリ14を上昇させる。次に、図1Eに示すように、クランプ19が閉じられ、キャピラリをさらに上昇させて、ステッチボンドにおける脆弱化地点でワイヤが切られる。図1Eにおいて参照番号23により示される完成した相互接続は「ワイヤループ」と呼ばれる。
図1Aないし図1Eに示すように、ボールボンドは、半導体ダイのボンドパッド上に作られ、ステッチボンドは基板上に作られるのが普通である。通常、ステッチボンドを作るためには、キャピラリの先端部が、第2のボンド位置における表面及び該第2のボンド位置を取り囲む表面と本質的に接触しなければならないため、ステッチボンドをダイのボンドパッド上に作るのは推奨されない。キャピラリがダイの上部に接触すると、該ダイ上の回路に損傷を与えることがある。一方、キャピラリは、通常、基板に悪影響を及ぼすことはないので、通常は問題なく基板と接触させることができる。
それにもかかわらず、ステッチボンドをダイ上に作ることが望ましいこともある。このような状況の1つは、ダイのボンドパッドをリード要素に接続する代わりに、1つのダイ上のボンドパッドを別のダイ上のボンドパッドに相互接続する必要があるときである(以下、ダイ間ボンディング)。この状況においては、ワイヤループの両端は、ダイのボンドパッド上にある。ダイ間ワイヤループを作るのにボールボンディング機を用いることを望む場合には、一方のダイが、ボールボンドではなくステッチボンドを受け取らなければならない。
基板に対する半導体素子の電気的相互接続のためのバンプ形成は、フリップ・チップ・ボンディングと呼ばれる別の周知の技術において用いられている。フリップ・チップ技術においては、半導体ダイの「上」面(すなわち、ボンドパッド及び回路を支持している面)が下方に面するように、該半導体ダイが「裏返される」。バンプは、ダイ上のボンドパッドと嵌合するように基板上の所定の位置に形成される。逆向きのダイが基板上に押し下げられて、該ダイは、ボンドパッドが基板上のスタッドバンプと電気接触した状態で、該基板上に逆さまに吊り下げられるようになり、ダイ上の残りの回路が基板と接触しないようにされる。本質的にはリバースワイヤボンディングのためのバンプを形成する上述の方法により、ワイヤボンディング機を用いてこうしたバンプを形成することを含む、スタッドバンプを基板上に形成する種々の技術がよく知られている。フリップ・チップ相互接続技術において、基板の表面とダイの表面との間における電気ショートを避けるのに十分な間隙を保証するために必要な最低限のバンプ高さがある。ワイヤの直径及びボンドパッドのピッチが減り続けるに伴い、ワイヤボンディング機を用いて十分な高さ及び均一性のあるバンプを形成することがますます困難になっている。
本発明の別の目的は、半導体の電気的相互接続用途のバンプを改良することである。
本発明のさらに別の目的は、ワイヤボンディング機を用いて半導体の電気的相互接続用途のバンプを形成する方法及び装置を改良することである。
本発明のさらに別の目的は、ワイヤボンディング機を用いてリバースボンディングを実行する方法及び装置を改良することである。
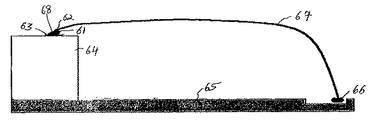
キャピラリは、該キャピラリの先端部がバンプ上部の一部に接触し、該一部を平滑にするようにする最終的な対角線方向の移動が可能なように位置決めさせられることが好ましい。この技術は、フリップ・チップ用途及びリバースワイヤボンディング用途の両方において、増加した間隙が設けられるように、より高くより大きなバンプを形成することができる。リバースワイヤボンディング用途において、第1の横方向の移動は、ステッチボンドが形成されるバンプ上部の傾斜が付けられた平滑な表面が該ワイヤループの方向に上向きに傾斜するように、ワイヤループの他端の位置(すなわち、完成したループの第1の/ボールボンドが形成される位置)に向かう方向にあることが好ましい。この構成は、ワイヤがステッチボンドにおいてより大きな上向きの角度を有するようにすることにより、ステッチボンドの近くでワイヤの垂れ下がりを最小にする傾斜が付けられた表面をもたらす。
リバースワイヤ形成の用途においては、バンプが上述のように形成されると、次に、同じ又は異なるワイヤボンディング機で、第2の位置で別のボールボンドを形成し、該バンプ上部にステッチボンドを形成することによりワイヤループを完成させることができる。
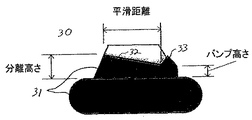
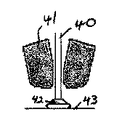
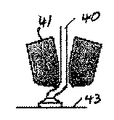
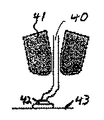
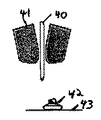
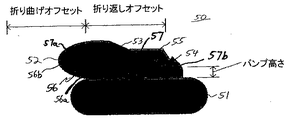
次に、キャピラリ41は、接着されたボール42の上部から短い距離だけ延びるようにワイヤを出すために、クランプ(図示せず)が開いた状態で上昇する。この上昇の距離をここでは分離高さと呼ぶ。図4Bは、この段階の後のキャピラリ位置を示す。次に、キャピラリ41は、横方向に第1の方向に(図4Aから図4Fにおいて右側に)図4Cに示すように、ワイヤをねじれさせるように移動して、これにより2つの湾曲部40a及び40bがワイヤに形成される。この横方向移動の距離をここでは折り曲げオフセットと呼ぶ。次に、キャピラリは、付加的なワイヤが出されるように、短い距離だけ再び上方に移動する。一般的には、必ずしも必要ではないが、この第2の垂直方向の上昇距離は、少なくとも第1の垂直方向の上昇距離に、ここでは折り曲げ係数と呼ばれる付加的な距離を加えた距離である。従って、この第2の垂直方向の上昇距離は、一般的に本明細書においては、分離高さ(すなわち、第1の垂直方向の上昇)と折り曲げ係数との合計と言われる。第2の垂直方向の上昇が分離高さよりも小さくなるような特別な状況においては、折り曲げ係数は、単に負の値となるだけである。折り曲げ係数は、バンプの上部を形成するワイヤの折り曲げ部におけるワイヤ量を制御するのに用いられる。図4Dは、工程におけるこの時点のキャピラリ及びワイヤの位置を示す。次に、キャピラリは、対角線方向下方に、及び左側に戻るように移動して、ワイヤをバンプ上の該ワイヤ自体の上に折り曲げる。具体的には、標準的なベクトル解析を用いると、対角線方向の移動は、2つの直交成分、すなわち、垂直成分と横方向(すなわち、水平)成分とからなると考えることができる。垂直成分は、ここではバンプ高さと呼ばれるもので終わる下方成分である。従って、対角線方向の移動についての垂直成分の距離は、分離高さからバンプ高さを引いたものである。対角線方向の移動についての横方向成分は、ここでは折り返しオフセットと呼ばれ、一般的に、第1の横方向、すなわち、折り曲げオフセットの方向とは反対の方向にあるものである。これにより、ワイヤは、それ自体の上に折り曲がるようになる。種々の移動の距離、すなわち、分離高さ、折り曲げオフセット、折り返しオフセット、及びバンプ高さは、キャピラリの先端部が対角線方向の移動の少なくとも一部にわたりワイヤ内にあるように選択されて、該キャピラリの先端部が該キャピラリの先端部の周りで湾曲するワイヤの一部を削り取るようになり、これにより平滑化され傾斜が付けられた表面がバンプ上に生成されるようになることが好ましい。図4Eは、対角線方向の移動の終わりにおけるキャピラリの先端部を示す。
ワイヤボンディング機は、該ワイヤボンディング機がここで述べられた行程を実行するようにすることができる制御回路によって制御される。一般に、この回路は、プログラムされた汎用コンピュータ、デジタル信号プロセッサ、状態機械、組み合わせ論理回路、マイクロプロセッサ、特定用途向け集積回路、又はその他の周知のデジタル処理手段のいずれかのようなデジタル処理装置を備える。この回路がコンピュータを備える場合には、本発明は、排他的ではないが、主として、ワイヤボンディング機械がここに説明された行程を実行するように該コンピュータをプログラムするためのソフトウェア内に属する。
本発明の代替的な実施形態においては、対角線方向の移動は、横方向の移動とそれに続く下方向の移動とからなる2つの一連の移動に分割することができる。この2段階の行程は、キャピラリの外側縁に傾斜が付けられており、それがワイヤに接触するときには、図5に全体的に示されるように、平滑な対角線方向の表面を形成することになるため、やはり平滑化され傾斜が付けられた表面をもたらす。
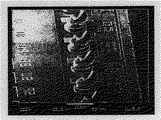
一般的に、フリップ・チップ用途のためにはより望ましいことになる全体がより高いバンプは、(1)該バンプ上部のワイヤの折り曲げ部の傾斜、及び(2)該折り曲げ部を形成するワイヤの量の1方又は両方を増加させることにより形成することができる。傾斜が付けられ平滑化された表面の傾斜は、一般的に、折り曲げオフセットを減らし、折り返しオフセットを、分離高さに対して増加させることにより増加させることができる。さらに、折り曲げ部におけるワイヤの量は、一般的に、分離高さ及び折り曲げ係数を増加させることにより増加する。図6A及び図6Bは、全体のバンプ高さの増加が重要なものとして考慮されて設計された本発明により形成されたバンプの走査型電子顕微鏡写真(SEM)である。これらのバンプは、次の例示的なパラメータを用いて形成されたものである。
ステッチボンドが傾斜した表面上に作られるという事実は、ワイヤが該ステッチボンドの近くに垂れ下がらないようにする助けとなる。ステッチボンドが大きな平滑な表面上に作られるという事実は、該ステッチボンドの信頼性を改良する。
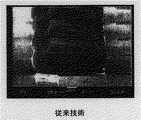
図9は、本明細書の背景部分において上述された従来技術により半導体ダイのボンドパッド上に作られた複数のバンプの走査型電子顕微鏡写真(SEM)である。
図11Aは、本明細書の背景部分において上述された従来技術により半導体ダイのボンドパッド上に作られたバンプ上に作られたステッチボンドの近くにある複数のワイヤループの一部を示すSEMである。図11Bは、図11Aを異なるより低い視点から見た従来技術のボンドを示すSEMである。図11A及び図11Bの両方に見られるように、ワイヤループは実質的に垂れ下がり、ダイの縁部に接触しそうになっている。
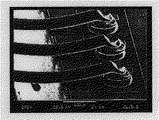
図12Aは、本発明により半導体ダイのボンドパッド上に作られたバンプの上部に作られたステッチボンドの近くにある複数のワイヤループの一部を示すSEMである。図12Bは、図12Aを異なるより低い視点から見たボンドを示すSEMである。図示されるように、ワイヤループは、図11A及び図11Bにより示される従来技術のものよりも実質的に少なく垂れ下がり、ダイの上面及び縁部を実質的な距離だけ空けている。
このように本発明の幾つかの特定の実施形態について説明してきたが、当業者であれば、種々の代替技術、修正及び改良を容易に想い付くであろう。この開示により明らかにされたような代替技術、修正及び改良は、ここでは明記されていないが、この説明の一部であることを意図しており、本発明の精神及び範囲内にあることを意図している。従って、上述の説明は例に過ぎず、限定するものではない。本発明は、特許請求の範囲において定義されたもの、及びその均等物にのみ限定されるものである。
41:キャピラリ
42:ボール
43:ボンド位置
61:バンプ
62:ステッチボンド
63:ボンドパッド
64:ワイヤループ
65:基板
66:第1の/ボールボンド
Claims (65)
- ワイヤボンディング機を用いて、半導体電気的相互接続のためのバンプを形成する方法であって、以下の段階:
(1)ワイヤを備えるワイヤボンディング機であってキャピラリを有するワイヤボンディング機を用いて、ボールボンドを第1ボンド位置に形成し、
(2)前記ボールボンドに取り付けられたワイヤが前記キャピラリから繰り出されるように、前記キャピラリを第1の高さだけ上昇させ、
(3)前記キャピラリを横方向に第1の横方向距離だけ第1の方向に移動し、
(4)前記キャピラリを第2の高さだけさらに上昇させ、
(5)前記キャピラリを、下方成分及び前記第1の方向に対してほぼ反対の横方向成分を有する第2の方向に移動させ、
前記移動の少なくとも一部において、前記キャピラリが前記ワイヤを前記バンプと前記キャピラリとの間で挟み付けるようにし、
(6)前記ワイヤを前記バンプから切断する、
各段階を含む、前記方法。 - 段階(2)から段階(5)がワイヤの折り曲げ部を前記ボールボンドの上部に形成する請求項1に記載の方法。
- 段階(5)が、該ワイヤの折り曲げ部を前記キャピラリに接触させ、前記キャピラリが前記ワイヤの折り曲げ部の少なくとも一部を平滑化するようにし、これにより平滑な表面が前記バンプ上に作成されるようにすることを含む請求項2に記載の方法。
- さらに、
(7)段階(5)中において熱及び超音波エネルギの少なくとも一方を加える、
段階を含む請求項3に記載の方法。 - 段階(1)が、以下の段階:
(1.1)前記ワイヤの端部が前記キャピラリから突出している状態で前記キャピラリを前記バンプが形成されるべき位置の上方に位置決めし、
(1.2)前記ワイヤの前記端部を加熱して、ワイヤのボールが形成されるようにし、
(1.3)前記キャピラリを下降させて、前記ワイヤのボールを前記バンプのための位置に接触させ、前記ボールを前記位置に対して挟み付け、
(1.4)段階(1.3)の間に、熱及び超音波エネルギの少なくとも一方を前記ボールに加える、
各段階を含む請求項4に記載の方法。 - 段階(6)が、以下の段階:
(6.1)前記キャピラリを前記キャピラリから繰り出されたワイヤとともに上昇させ、
(6.2)前記ワイヤをクランプし、
(6.3)前記キャピラリをさらに上昇させて、前記ワイヤが挟まれた場所で該ワイヤを切る、
各段階を含む請求項4に記載の方法。 - 前記段階(2)及び段階(4)が、前記キャピラリを真に垂直の方向に移動させることを含む請求項4に記載の方法。
- 前記第1の方向が真に横方向である請求項7に記載の方法。
- 前記バンプが、別の位置と前記バンプとの間にわたるワイヤループのステッチボンドのための位置として用いられ、前記第1の方向が前記別の位置の方向である請求項4に記載の方法。
- 段階(5)における前記移動の前記横方向成分が前記第1の方向とは厳密に反対の方向である請求項4に記載の方法。
- 前記第1の高さ、第2の高さ、第1の横方向距離、及び前記の対角線方向の移動の下方成分及び前記横方向成分が予め定められており、前記ワイヤの直径及び前記キャピラリの少なくとも1つの寸法の関数として定められる請求項4に記載の方法。
- 前記第1の横方向距離が、前記ワイヤの直径と前記キャピラリの面取り部直径との間の範囲内にある請求項11に記載の方法。
- 前記対角線方向の移動の前記横方向成分が、前記ワイヤの直径と前記キャピラリの面取り部直径との間の範囲内にある請求項11に記載の方法。
- 前記第1の高さが、前記キャピラリの面取り部直径の半分と前記キャピラリの面取り直径との間の範囲内にある請求項11に記載の方法。
- 前記第2の高さが、前記第1の高さと前記第1の高さに前記ワイヤの直径の2倍を加えたものとの間の範囲内にある請求項11に記載の方法。
- 前記対角線方向の移動の前記垂直成分が、前記第1の高さに前記第2の高さを加えたものと、前記第1の高さに前記第2の高さを加えたものから前記ワイヤの直径を引いたものとの間の範囲内にある請求項11に記載の方法。
- 半導体電気的相互接続のためのワイヤループを形成する方法であって、以下の段階:
(A)請求項1に記載されている通りバンプを形成し、
(B)第2のボールボンドを前記バンプから間隔をもった位置に形成し、
(C)ワイヤループを前記第2のボールボンドの位置と前記バンプの位置との間に形成し、
(D)前記バンプの上部にステッチボンドを形成してワイヤループを終らせる、
各段階を含む、前記方法。 - 段階(A)が前記バンプを請求項4に記載されている通り形成することを含む請求項17に記載の方法。
- 段階(D)が前記ステッチボンドを前記バンプの前記平滑な表面上に形成することを含む請求項18に記載の方法。
- 前記第2のボールボンドの前記位置が、前記バンプの前記位置から前記第1の方向とほぼ同じ方向に間隔をもって配設される請求項19に記載の方法。
- ワイヤボンディング機であって、
キャピラリと、
前記キャピラリの孔を通してワイヤを供給するワイヤ供給システムと、
前記キャピラリの移動を制御する移動制御システムと、
を備え、前記移動制御システムが、以下の回路構成:
(1)ワイヤを備えるワイヤボンディング機であってキャピラリを有するワイヤボンディング機を用いて、ボールボンドを第1ボンド位置に形成し、
(2)前記ボールボンドに取り付けられたワイヤが前記キャピラリから繰り出されるように、前記キャピラリを第1の高さだけ上昇させ、
(3)前記キャピラリを横方向に第1の横方向距離だけ第1の方向に移動し、
(4)前記キャピラリを第2の高さだけさらに上昇させ、
(5)前記キャピラリを、下方成分及び前記第1の方向に対してほぼ反対の横方向成分を有する第2の方向に移動させ、前記移動の少なくとも一部において、前記キャピラリが前記ワイヤを前記バンプと前記キャピラリとの間で挟み付けるようにし、
(6)前記ワイヤを前記バンプから切断する、
各回路構成を備えることを特徴とするワイヤボンディング機。 - タスク(2)からタスク(5)を実行する前記回路構成がワイヤの折り曲げ部を前記ボールボンドの上部に形成する請求項21に記載のワイヤボンディング機。
- タスク(5)を実行する前記回路構成が、該ワイヤの折り曲げ部を前記キャピラリに接触させ、前記キャピラリが前記ワイヤの折り曲げ部の少なくとも一部を平滑化するようにし、これにより平滑な表面が前記バンプ上に作成されるようにする回路構成を備える請求項22に記載のワイヤボンディング機。
- 前記回路構成がデジタル処理装置を備える請求項23に記載のワイヤボンディング機。
- 前記デジタル処理装置が、コンピュータのソフトウェアを作動させるコンピュータを備える請求項24に記載のワイヤボンディング機。
- さらに、
前記ボールボンディングの形成及び前記ステッチボンドの形成の少なくとも一方において、エネルギを加えるようにされている熱変換器及び超音波変換器の少なくとも1つ、
を備える請求項25に記載のワイヤボンディング機。 - タスク(6)を実行する前記回路構成が、以下の回路構成
(6.1)前記キャピラリを前記キャピラリから繰り出されたワイヤとともに上昇させ、
(6.2)前記ワイヤをクランプし、
(6.3)前記キャピラリをさらに上昇させて、前記ワイヤが挟みつけられた場所で該ワイヤを切る、
各回路構成を備える請求項23に記載のワイヤボンディング機。 - タスク(2)及びタスク(4)を実行する前記回路構成が、前記キャピラリを真に垂直の方向に移動させる回路構成を備える請求項23に記載のワイヤボンディング機。
- タスク(3)を実行する前記回路構成が、前記キャピラリを真に横方向に移動させる回路構成を備える請求項28に記載のワイヤボンディング機。
- 前記バンプが、別の位置と前記バンプとの間にわたるワイヤループのステッチボンドのための位置として用いられ、前記第1の横方向が前記別の位置に向かう方向である請求項23に記載のワイヤボンディング機。
- 前記の対角線方向の移動の前記横方向成分が、前記第1の方向とは厳密に反対の方向である請求項23に記載のワイヤボンディング機。
- 前記第1の高さ、第2の高さ、第1の横方向距離、及び前記の対角線方向の移動の下方成分及び前記横方向成分の距離が予め定められており、前記ワイヤの直径及び前記キャピラリ寸法の少なくとも1つの寸法の関数として定められる請求項4に記載の方法。
- 前記移動制御システムが、さらに以下の回路構成:
第2のボールボンドを前記バンプから間隔をもった位置に形成し、
前記第2のボールボンドの前記位置と前記バンプの位置との間にワイヤループを形成し、
前記バンプの上部にステッチボンドを形成して前記ワイヤループを終らせる、
各回路構成を備える請求項23のワイヤボンディング機。 - 段階(D)が前記ステッチボンドを前記バンプの前記平滑な表面上に形成することを含む請求項33に記載のワイヤボンディング機。
- 前記第2のボールボンドの前記位置が、前記バンプの前記位置から前記第1の方向とほぼ同じ方向に間隔をもって配設される請求項34に記載のワイヤボンディング機。
- 半導体電気的相互接続のためのバンプを形成するキャピラリを備えるワイヤボンディング機を制御するコンピュータ読込み可能な製品であって、
前記コンピュータ読込み可能な製品が、
(1)前記ワイヤボンディング機の前記キャピラリを用いてボールボンドを第1のボンド位置に形成し、
(2)前記ボールボンドに取り付けられたワイヤが前記キャピラリから繰り出されるように、前記キャピラリを第1の高さだけ上昇させ、
(3)前記キャピラリを横方向に第1の横方向距離だけ第1の方向に移動し、
(4)前記キャピラリを第2の高さだけさらに上昇させ、
(5)前記キャピラリを、下方成分及び前記第1の方向に対してほぼ反対の横方向成分を有する第2の方向に移動させ、
前記移動の少なくとも一部において、前記キャピラリが前記ワイヤを前記バンプと前記キャピラリとの間で挟み付けるようにし、
(6)前記ワイヤを前記バンプから切断する、
ためのコンピュータ実行可能な指示を含むことを特徴とするコンピュータ読込み可能な製品。 - タスク(2)からタスク(5)を実行する前記コンピュータ実行可能な指示がワイヤの折り曲げ部を前記ボールボンドの上部に形成する請求項36に記載のコンピュータ読込み可能な製品。
- タスク(5)を実行する前記コンピュータ実行可能な指示が、前記キャピラリが前記ワイヤの折り曲げ部の少なくとも一部を平滑化するように該ワイヤの折り曲げ部が前記キャピラリと接触して、これにより平滑な表面が前記バンプ上に作成されるようになった回路構成を含む請求項37に記載のコンピュータ読込み可能な製品。
- さらに、
(7)タスク(5)を実行する前記コンピュータ読込み可能な指示中に、熱及び超音波エネルギの少なくとも1つを加える、
ためのコンピュータ読込み可能な指示を含む請求項38に記載のコンピュータ読込み可能な製品。 - タスク(1)を実行するコンピュータ読込み可能な指示が、
(1.1)前記ワイヤの端部が前記キャピラリから突出している状態で、前記キャピラリを前記バンプが形成されるべき位置の上方に位置決めし、
(1.2)前記ワイヤの前記端部を加熱して、ワイヤのボールが形成されるようにし、
(1.3)前記キャピラリを下降させて、前記ワイヤのボールが前記バンプのための位置に接触し、前記ボールを前記位置に対して挟み付けるようにし、
(1.4)段階(1.3)の間に、熱及び超音波エネルギの少なくとも一方を前記ボールに加える、
ためのコンピュータ読込み可能な指示を含む請求項39に記載のコンピュータ読込み可能な製品。 - タスク(2)及びタスク(4)を実行する前記コンピュータ読込み可能な指示が、前記キャピラリを完全な垂直方向に移動させるコンピュータ読込み可能な指示を含む請求項39に記載のコンピュータ読込み可能な製品。
- タスク(5)を実行する前記コンピュータ読込み可能な指示が、前記キャピラリを真に横方向に移動させるコンピュータ読込み可能な指示を含む請求項41に記載のコンピュータ読込み可能な製品。
- 前記バンプが、別の位置と前記バンプとの間にわたるワイヤループのステッチボンドのための位置として用いられ、段階(2)における前記第1の横方向が前記別の位置に向かう方向である請求項39に記載のコンピュータ読込み可能な製品。
- 前記対角線移動の前記横方向成分が、前記第1の方向とは厳密に反対の方向である請求項39に記載のコンピュータ読込み可能な製品。
- 前記第1の横方向距離が、前記ワイヤの直径と前記キャピラリの面取り部直径との間の範囲内にある請求項44に記載のコンピュータ読込み可能な製品。
- 対角線方向の移動の前記横方向成分が、前記ワイヤの直径と前記キャピラリの面取り部直径との間の範囲内にある請求項44に記載のコンピュータ読込み可能な製品。
- 前記第1の高さが、前記キャピラリの面取り部直径の半分と前記キャピラリの面取り直径との間の範囲内にある請求項44に記載のコンピュータ読込み可能な製品。
- 前記第2の高さが、前記第1の高さと前記第1の高さに前記ワイヤの直径の2倍を加えたものとの間の範囲内にある請求項44に記載のコンピュータ読込み可能な製品。
- 前記対角線方向の移動の前記垂直成分が、前記第1の高さに前記第2の高さを加えたものと、前記第1の高さに前記第2の高さを加えたものから前記ワイヤの直径を引いたものとの間の範囲内にある請求項44に記載のコンピュータ読込み可能な製品。
- さらに、
(8)第2のボールボンドを前記バンプから間隔をもった位置に形成し、
(9)ワイヤループを前記第2のボールボンドの位置と前記バンプの位置との間に形成し、
(10)前記バンプの上部にステッチボンドを形成して前記ワイヤループを終らせる、
ためのコンピュータ実行可能な指示を含む請求項36に記載のコンピュータ読込み可能な製品。 - さらに、
(8)第2のボールボンドを前記バンプから間隔をもった位置に形成し、
(9)ワイヤループを前記第2のボールボンドの位置と前記バンプの位置との間に形成し、
(10)前記バンプの上部にステッチボンドを形成して前記ワイヤループを終らせる、
ためのコンピュータ実行可能な指示を含む請求項39に記載のコンピュータ読込み可能な製品。 - タスク(10)を実行するコンピュータ実行可能製品が、前記ステッチボンドを前記バンプの前記平滑な表面上に形成することを含む請求項51に記載のコンピュータ読込み可能な製品。
- 前記第2のボールボンドの前記位置が、前記バンプの前記位置から前記第1の横方向とほぼ同じ方向に横方向に隔てられる請求項52に記載のコンピュータ読込み可能な製品。
- 半導体電気的接続のためのバンプであって、
表面上に形成されるボールボンドと、
前記ボールボンドの上部に形成されるワイヤの折り曲げ部と、
を備えることを特徴とするバンプ。 - 前記バンプがワイヤボンディング機により形成され、前記ボールボンド及び前記ワイヤの折り曲げ部が前記ワイヤボンディング機からのワイヤで形成される請求項54に記載のバンプ。
- 前記ワイヤの折り曲げ部が平滑で傾斜が付けられた上面を備える請求項54に記載のバンプ。
- 前記ワイヤの折り曲げ部が、前記ボールボンドの上部と一体で、該ボールボンドの上部から横方向成分を有する第1の方向に延びる第1端を有する第1の折り曲げられた部分を有し、該第1の折り曲げられた部分がさらに第2端を有し、前記ワイヤの折り曲げ部が前記第1の折り曲げられた部分の前記第2端から、前記第1の方向とはほぼ反対の第2の方向に延びる第2の折り曲げられた部分を備える請求項56に記載のバンプ。
- 前記第2の折り曲げられた部分が、前記第1の折り曲げられた部分の前記第2端から延びる第1端と、前記ワイヤの折り曲げ部が前記ワイヤボンディング機から切断される第2端とを備える請求項57に記載のバンプ。
- 前記第1の方向及び前記第2の方向が対角線方向であり、各々が横方向成分及び垂直成分を備える請求項58に記載のバンプ。
- 前記平滑で傾斜が付けられた表面が、前記第2の折り曲げられたワイヤ部分に形成される請求項59に記載のバンプ。
- 前記平滑で傾斜が付けられた表面が、前記バンプの前記形成中に前記ワイヤボンディング機のキャピラリにより前記第2のワイヤの折り曲げ部分を削りとることにより形成される請求項60に記載のバンプ。
- 前記ボールボンドが、前記ワイヤボンディング機のキャピラリを用いて、前記ワイヤを前記表面上にボールボンディングすることにより形成され、前記ワイヤの折り曲げ部が(a)前記ボールボンドに取り付けられたワイヤが前記キャピラリから繰り出されるように、前記キャピラリを第1の高さだけ前記ボールの上方に上昇させ、(b)前記キャピラリを横方向に第1の横方向距離だけ第1の方向に移動させ、(c)前記キャピラリを第2の高さだけさらに上昇させ、(d)前記キャピラリを、下方成分及び前記第1の方向に対してほぼ反対の横方向成分を有する第2の方向に移動させ、前記移動の少なくとも一部において、前記キャピラリが前記ワイヤを前記バンプと前記キャピラリとの間で挟み付けるようにし、(e)前記ワイヤを前記バンプから切断する、ことにより形成される請求項61に記載のバンプ。
- 前記ワイヤの折り曲げ部が、前記キャピラリを前記第2の方向に移動させている間に熱又は超音波エネルギの少なくとも一方をさらに加えることにより形成される請求項62に記載のバンプ。
- 半導体電気的相互接続のためのワイヤループであって、
請求項54に記載されているバンプと、
前記バンプから間隔をもった位置に形成される第2のボールボンドと、
前記バンプの上部に形成されるステッチボンドと、
前記第2のボールボンドと一体でかつ該第2のボールボンドから延びる第1端と、前記ステッチボンドと一体でかつ該ステッチボンドから延びる第2端とを含むワイヤループと、
を備えることを特徴とするワイヤループ。 - 前記ワイヤの折り曲げ部が、平滑で傾斜が付けられた上面を備え、前記ステッチボンドが前記バンプの前記平滑で傾斜が付けられた表面上に作られた請求項64に記載のワイヤループ。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US10/247,242 US7229906B2 (en) | 2002-09-19 | 2002-09-19 | Method and apparatus for forming bumps for semiconductor interconnections using a wire bonding machine |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004282015A true JP2004282015A (ja) | 2004-10-07 |
Family
ID=32770028
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003365282A Pending JP2004282015A (ja) | 2002-09-19 | 2003-09-19 | ワイヤボンディング機を用いて半導体相互接続のためのバンプを形成する方法及び装置 |
Country Status (4)
| Country | Link |
|---|---|
| US (2) | US7229906B2 (ja) |
| JP (1) | JP2004282015A (ja) |
| SG (2) | SG166004A1 (ja) |
| TW (1) | TWI306278B (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007273991A (ja) * | 2006-03-30 | 2007-10-18 | Oerlikon Assembly Equipment Ltd Steinhausen | ウェッジウェッジワイヤーループの製造方法 |
| KR101089452B1 (ko) | 2008-09-10 | 2011-12-07 | 가부시끼가이샤가이죠 | 와이어 본딩 방법, 와이어 본딩 장치 및 와이어 본딩 제어 프로그램을 기록한 기록매체 |
| JP2012523118A (ja) * | 2009-04-01 | 2012-09-27 | クリック アンド ソッファ インダストリーズ、インク. | 導電性バンプ、ワイヤループ、およびそれらを形成する方法 |
| WO2022269772A1 (ja) * | 2021-06-22 | 2022-12-29 | 株式会社新川 | バンプ形成装置、バンプ形成方法及びバンプ形成プログラム |
Families Citing this family (103)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3854232B2 (ja) * | 2003-02-17 | 2006-12-06 | 株式会社新川 | バンプ形成方法及びワイヤボンディング方法 |
| TWI242275B (en) * | 2003-05-16 | 2005-10-21 | Via Tech Inc | Multi-column wire bonding structure and layout method for high-frequency IC |
| SG148877A1 (en) * | 2003-07-22 | 2009-01-29 | Micron Technology Inc | Semiconductor substrates including input/output redistribution using wire bonds and anisotropically conductive film, methods of fabrication and assemblies including same |
| KR100536898B1 (ko) * | 2003-09-04 | 2005-12-16 | 삼성전자주식회사 | 반도체 소자의 와이어 본딩 방법 |
| US7494042B2 (en) * | 2003-10-02 | 2009-02-24 | Asm Technology Singapore Pte. Ltd. | Method of forming low wire loops and wire loops formed using the method |
| JP4219781B2 (ja) * | 2003-10-03 | 2009-02-04 | 株式会社ルネサステクノロジ | 半導体装置の製造方法 |
| JP2005159267A (ja) * | 2003-10-30 | 2005-06-16 | Shinkawa Ltd | 半導体装置及びワイヤボンディング方法 |
| US7347352B2 (en) * | 2003-11-26 | 2008-03-25 | Kulicke And Soffa Industries, Inc. | Low loop height ball bonding method and apparatus |
| US7074705B2 (en) * | 2004-02-25 | 2006-07-11 | Agere Systems Inc. | Methods and apparatus for integrated circuit ball bonding with substantially perpendicular wire bond profiles |
| US7475802B2 (en) * | 2004-04-28 | 2009-01-13 | Texas Instruments Incorporated | Method for low loop wire bonding |
| US7314157B2 (en) * | 2004-08-13 | 2008-01-01 | Asm Technology Singapore Pte Ltd | Wire bond with improved shear strength |
| US7188759B2 (en) * | 2004-09-08 | 2007-03-13 | Kulicke And Soffa Industries, Inc. | Methods for forming conductive bumps and wire loops |
| WO2006052616A1 (en) | 2004-11-03 | 2006-05-18 | Tessera, Inc. | Stacked packaging improvements |
| US7868468B2 (en) * | 2004-11-12 | 2011-01-11 | Stats Chippac Ltd. | Wire bonding structure and method that eliminates special wire bondable finish and reduces bonding pitch on substrates |
| TWI368974B (en) * | 2004-11-12 | 2012-07-21 | Chippac Inc | Ball-on-trace wire bond interconnection |
| US7731078B2 (en) * | 2004-11-13 | 2010-06-08 | Stats Chippac Ltd. | Semiconductor system with fine pitch lead fingers |
| US8519517B2 (en) | 2004-11-13 | 2013-08-27 | Stats Chippac Ltd. | Semiconductor system with fine pitch lead fingers and method of manufacturing thereof |
| US7464854B2 (en) * | 2005-01-25 | 2008-12-16 | Kulicke And Soffa Industries, Inc. | Method and apparatus for forming a low profile wire loop |
| US20060186179A1 (en) * | 2005-02-23 | 2006-08-24 | Levine Lee R | Apparatus and method for bonding wires |
| JP2006278407A (ja) * | 2005-03-28 | 2006-10-12 | Renesas Technology Corp | 半導体装置の製造方法 |
| US8058101B2 (en) | 2005-12-23 | 2011-11-15 | Tessera, Inc. | Microelectronic packages and methods therefor |
| US8138080B2 (en) * | 2006-03-10 | 2012-03-20 | Stats Chippac Ltd. | Integrated circuit package system having interconnect stack and external interconnect |
| US20070216026A1 (en) * | 2006-03-20 | 2007-09-20 | Adams Zhu | Aluminum bump bonding for fine aluminum wire |
| US20070251980A1 (en) * | 2006-04-26 | 2007-11-01 | Gillotti Gary S | Reduced oxidation system for wire bonding |
| JP4216295B2 (ja) * | 2006-05-01 | 2009-01-28 | シャープ株式会社 | バンプ構造およびその形成方法、ならびにそれを用いた半導体装置 |
| US7614538B2 (en) * | 2006-05-15 | 2009-11-10 | Kulicke And Soffa Industries, Inc. | Device clamp for reducing oxidation in wire bonding |
| US7780064B2 (en) * | 2006-06-02 | 2010-08-24 | Asm Technology Singapore Pte Ltd | Wire bonding method for forming low-loop profiles |
| KR100828956B1 (ko) * | 2006-06-27 | 2008-05-13 | 하나 마이크론(주) | Usb 메모리 패키지 및 그 제조 방법 |
| CN101505905A (zh) * | 2006-10-18 | 2009-08-12 | 库利克和索夫工业公司 | 改进的导电凸块、包括改进的导电凸块的线圈及形成方法 |
| JP5481769B2 (ja) * | 2006-11-22 | 2014-04-23 | 日亜化学工業株式会社 | 半導体装置及びその製造方法 |
| JP5002329B2 (ja) * | 2007-02-21 | 2012-08-15 | 株式会社新川 | 半導体装置及びワイヤボンディング方法 |
| US7521284B2 (en) * | 2007-03-05 | 2009-04-21 | Texas Instruments Incorporated | System and method for increased stand-off height in stud bumping process |
| SG148056A1 (en) | 2007-05-17 | 2008-12-31 | Micron Technology Inc | Integrated circuit packages, methods of forming integrated circuit packages, and methods of assembling intgrated circuit packages |
| US8637394B2 (en) * | 2007-07-05 | 2014-01-28 | Stats Chippac Ltd. | Integrated circuit package system with flex bump |
| US7701049B2 (en) * | 2007-08-03 | 2010-04-20 | Stats Chippac Ltd. | Integrated circuit packaging system for fine pitch substrates |
| JP4397408B2 (ja) * | 2007-09-21 | 2010-01-13 | 株式会社新川 | 半導体装置及びワイヤボンディング方法 |
| US8247272B2 (en) * | 2007-12-27 | 2012-08-21 | United Test And Assembly Center Ltd. | Copper on organic solderability preservative (OSP) interconnect and enhanced wire bonding process |
| SG158048A1 (en) * | 2008-06-20 | 2010-01-29 | United Test & Assembly Ct Ltd | Copper on organic solderability preservative (osp) interconnect and enhanced wire bonding process |
| US8193596B2 (en) * | 2008-09-03 | 2012-06-05 | Solid State System Co., Ltd. | Micro-electro-mechanical systems (MEMS) package |
| JP5062283B2 (ja) | 2009-04-30 | 2012-10-31 | 日亜化学工業株式会社 | 半導体装置及びその製造方法 |
| TWI506710B (zh) * | 2009-09-09 | 2015-11-01 | 瑞薩電子股份有限公司 | 半導體裝置之製造方法 |
| US8093707B2 (en) * | 2009-10-19 | 2012-01-10 | National Semiconductor Corporation | Leadframe packages having enhanced ground-bond reliability |
| US8217474B2 (en) * | 2009-12-28 | 2012-07-10 | Solid State System Co., Ltd. | Hermetic MEMS device and method for fabricating hermetic MEMS device and package structure of MEMS device |
| JP4787374B2 (ja) * | 2010-01-27 | 2011-10-05 | 株式会社新川 | 半導体装置の製造方法並びにワイヤボンディング装置 |
| TWI402968B (zh) | 2010-02-10 | 2013-07-21 | 友達光電股份有限公司 | 畫素結構及其製造方法以及電子裝置的製造方法 |
| US9159708B2 (en) | 2010-07-19 | 2015-10-13 | Tessera, Inc. | Stackable molded microelectronic packages with area array unit connectors |
| US8482111B2 (en) | 2010-07-19 | 2013-07-09 | Tessera, Inc. | Stackable molded microelectronic packages |
| TW201205745A (en) * | 2010-07-23 | 2012-02-01 | Global Unichip Corp | Semiconductor packaging structure and the forming method |
| US9455544B2 (en) | 2010-08-10 | 2016-09-27 | Kulicke And Soffa Industries, Inc. | Wire loops, methods of forming wire loops, and related processes |
| KR101075241B1 (ko) | 2010-11-15 | 2011-11-01 | 테세라, 인코포레이티드 | 유전체 부재에 단자를 구비하는 마이크로전자 패키지 |
| US20120146206A1 (en) | 2010-12-13 | 2012-06-14 | Tessera Research Llc | Pin attachment |
| JP2012160554A (ja) * | 2011-01-31 | 2012-08-23 | Toshiba Corp | ボンディングワイヤの接合構造及び接合方法 |
| US8609525B2 (en) * | 2011-03-21 | 2013-12-17 | Stats Chippac Ltd. | Integrated circuit packaging system with interconnects and method of manufacture thereof |
| KR101128063B1 (ko) | 2011-05-03 | 2012-04-23 | 테세라, 인코포레이티드 | 캡슐화 층의 표면에 와이어 본드를 구비하는 패키지 적층형 어셈블리 |
| US8618659B2 (en) | 2011-05-03 | 2013-12-31 | Tessera, Inc. | Package-on-package assembly with wire bonds to encapsulation surface |
| MY181180A (en) * | 2011-09-09 | 2020-12-21 | Carsem M Sdn Bhd | Low loop wire bonding |
| US8836136B2 (en) | 2011-10-17 | 2014-09-16 | Invensas Corporation | Package-on-package assembly with wire bond vias |
| US8946757B2 (en) | 2012-02-17 | 2015-02-03 | Invensas Corporation | Heat spreading substrate with embedded interconnects |
| US9349706B2 (en) | 2012-02-24 | 2016-05-24 | Invensas Corporation | Method for package-on-package assembly with wire bonds to encapsulation surface |
| US8372741B1 (en) * | 2012-02-24 | 2013-02-12 | Invensas Corporation | Method for package-on-package assembly with wire bonds to encapsulation surface |
| CN103426780A (zh) * | 2012-05-14 | 2013-12-04 | 万国半导体(开曼)股份有限公司 | 焊球阵列用作高度垫块及焊料固定物 |
| US8835228B2 (en) | 2012-05-22 | 2014-09-16 | Invensas Corporation | Substrate-less stackable package with wire-bond interconnect |
| US9116197B2 (en) | 2012-07-11 | 2015-08-25 | Wisconsin Alumni Research Foundation | Integrated interconnect and magnetic-field detector for current sensing |
| WO2014014643A1 (en) * | 2012-07-17 | 2014-01-23 | Kulicke And Soffa Industries, Inc. | Methods of forming wire interconnect structures |
| US9391008B2 (en) | 2012-07-31 | 2016-07-12 | Invensas Corporation | Reconstituted wafer-level package DRAM |
| US9502390B2 (en) | 2012-08-03 | 2016-11-22 | Invensas Corporation | BVA interposer |
| US8975738B2 (en) | 2012-11-12 | 2015-03-10 | Invensas Corporation | Structure for microelectronic packaging with terminals on dielectric mass |
| US8878353B2 (en) | 2012-12-20 | 2014-11-04 | Invensas Corporation | Structure for microelectronic packaging with bond elements to encapsulation surface |
| US9136254B2 (en) | 2013-02-01 | 2015-09-15 | Invensas Corporation | Microelectronic package having wire bond vias and stiffening layer |
| US9034696B2 (en) | 2013-07-15 | 2015-05-19 | Invensas Corporation | Microelectronic assemblies having reinforcing collars on connectors extending through encapsulation |
| US8883563B1 (en) | 2013-07-15 | 2014-11-11 | Invensas Corporation | Fabrication of microelectronic assemblies having stack terminals coupled by connectors extending through encapsulation |
| US9023691B2 (en) | 2013-07-15 | 2015-05-05 | Invensas Corporation | Microelectronic assemblies with stack terminals coupled by connectors extending through encapsulation |
| US9167710B2 (en) | 2013-08-07 | 2015-10-20 | Invensas Corporation | Embedded packaging with preformed vias |
| US9685365B2 (en) | 2013-08-08 | 2017-06-20 | Invensas Corporation | Method of forming a wire bond having a free end |
| US20150076714A1 (en) | 2013-09-16 | 2015-03-19 | Invensas Corporation | Microelectronic element with bond elements to encapsulation surface |
| US9087815B2 (en) | 2013-11-12 | 2015-07-21 | Invensas Corporation | Off substrate kinking of bond wire |
| US9082753B2 (en) | 2013-11-12 | 2015-07-14 | Invensas Corporation | Severing bond wire by kinking and twisting |
| US9263394B2 (en) | 2013-11-22 | 2016-02-16 | Invensas Corporation | Multiple bond via arrays of different wire heights on a same substrate |
| US9583456B2 (en) | 2013-11-22 | 2017-02-28 | Invensas Corporation | Multiple bond via arrays of different wire heights on a same substrate |
| US9379074B2 (en) | 2013-11-22 | 2016-06-28 | Invensas Corporation | Die stacks with one or more bond via arrays of wire bond wires and with one or more arrays of bump interconnects |
| US9583411B2 (en) | 2014-01-17 | 2017-02-28 | Invensas Corporation | Fine pitch BVA using reconstituted wafer with area array accessible for testing |
| US9214454B2 (en) | 2014-03-31 | 2015-12-15 | Invensas Corporation | Batch process fabrication of package-on-package microelectronic assemblies |
| US10381326B2 (en) | 2014-05-28 | 2019-08-13 | Invensas Corporation | Structure and method for integrated circuits packaging with increased density |
| US9646917B2 (en) | 2014-05-29 | 2017-05-09 | Invensas Corporation | Low CTE component with wire bond interconnects |
| US9412714B2 (en) | 2014-05-30 | 2016-08-09 | Invensas Corporation | Wire bond support structure and microelectronic package including wire bonds therefrom |
| US9735084B2 (en) | 2014-12-11 | 2017-08-15 | Invensas Corporation | Bond via array for thermal conductivity |
| US9888579B2 (en) | 2015-03-05 | 2018-02-06 | Invensas Corporation | Pressing of wire bond wire tips to provide bent-over tips |
| US9530749B2 (en) | 2015-04-28 | 2016-12-27 | Invensas Corporation | Coupling of side surface contacts to a circuit platform |
| US9502372B1 (en) | 2015-04-30 | 2016-11-22 | Invensas Corporation | Wafer-level packaging using wire bond wires in place of a redistribution layer |
| US9761554B2 (en) | 2015-05-07 | 2017-09-12 | Invensas Corporation | Ball bonding metal wire bond wires to metal pads |
| US10490528B2 (en) | 2015-10-12 | 2019-11-26 | Invensas Corporation | Embedded wire bond wires |
| US9490222B1 (en) | 2015-10-12 | 2016-11-08 | Invensas Corporation | Wire bond wires for interference shielding |
| US10332854B2 (en) | 2015-10-23 | 2019-06-25 | Invensas Corporation | Anchoring structure of fine pitch bva |
| US10181457B2 (en) | 2015-10-26 | 2019-01-15 | Invensas Corporation | Microelectronic package for wafer-level chip scale packaging with fan-out |
| US10043779B2 (en) | 2015-11-17 | 2018-08-07 | Invensas Corporation | Packaged microelectronic device for a package-on-package device |
| US9659848B1 (en) | 2015-11-18 | 2017-05-23 | Invensas Corporation | Stiffened wires for offset BVA |
| KR102443487B1 (ko) | 2015-12-17 | 2022-09-16 | 삼성전자주식회사 | 반도체 장치의 강화된 강성을 갖는 전기적 연결부 및 그 형성방법 |
| US9984992B2 (en) | 2015-12-30 | 2018-05-29 | Invensas Corporation | Embedded wire bond wires for vertical integration with separate surface mount and wire bond mounting surfaces |
| US9935075B2 (en) | 2016-07-29 | 2018-04-03 | Invensas Corporation | Wire bonding method and apparatus for electromagnetic interference shielding |
| US10299368B2 (en) | 2016-12-21 | 2019-05-21 | Invensas Corporation | Surface integrated waveguides and circuit structures therefor |
| US11145620B2 (en) * | 2019-03-05 | 2021-10-12 | Asm Technology Singapore Pte Ltd | Formation of bonding wire vertical interconnects |
| US12057431B2 (en) * | 2020-12-18 | 2024-08-06 | Kulicke And Soffa Industries, Inc. | Methods of forming wire interconnect structures and related wire bonding tools |
| US11848297B2 (en) | 2021-06-30 | 2023-12-19 | Texas Instruments Incorporated | Semiconductor device packages with high angle wire bonding and non-gold bond wires |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS644096A (en) * | 1987-06-26 | 1989-01-09 | Nec Corp | Printed wiring board for electronic circuit having buried bypass capacitor |
| US5014111A (en) * | 1987-12-08 | 1991-05-07 | Matsushita Electric Industrial Co., Ltd. | Electrical contact bump and a package provided with the same |
| US5172851A (en) * | 1990-09-20 | 1992-12-22 | Matsushita Electronics Corporation | Method of forming a bump electrode and manufacturing a resin-encapsulated semiconductor device |
| US5485949A (en) * | 1993-04-30 | 1996-01-23 | Matsushita Electric Industrial Co., Ltd. | Capillary for a wire bonding apparatus and a method for forming an electric connection bump using the capillary |
| US6336269B1 (en) * | 1993-11-16 | 2002-01-08 | Benjamin N. Eldridge | Method of fabricating an interconnection element |
| US6835898B2 (en) * | 1993-11-16 | 2004-12-28 | Formfactor, Inc. | Electrical contact structures formed by configuring a flexible wire to have a springable shape and overcoating the wire with at least one layer of a resilient conductive material, methods of mounting the contact structures to electronic components, and applications for employing the contact structures |
| US5559054A (en) * | 1994-12-23 | 1996-09-24 | Motorola, Inc. | Method for ball bumping a semiconductor device |
| US5686353A (en) * | 1994-12-26 | 1997-11-11 | Matsushita Electric Industrial Co., Ltd. | Semiconductor device and manufacturing method thereof |
| JP3349886B2 (ja) * | 1996-04-18 | 2002-11-25 | 松下電器産業株式会社 | 半導体素子の2段突起形状バンプの形成方法 |
| JPH104096A (ja) | 1996-06-13 | 1998-01-06 | Nec Corp | バンプ構造体及びバンプ形成方法 |
| EP0834919B1 (en) * | 1996-10-01 | 2007-04-18 | Matsushita Electric Industrial Co., Ltd. | Semiconductor element having a bump electrode |
| JP3344235B2 (ja) * | 1996-10-07 | 2002-11-11 | 株式会社デンソー | ワイヤボンディング方法 |
| JP3346192B2 (ja) * | 1996-11-08 | 2002-11-18 | 松下電器産業株式会社 | バンプの形成方法 |
| JP2976947B2 (ja) | 1997-09-29 | 1999-11-10 | 日本電気株式会社 | バンプ形成方法 |
| IT1305646B1 (it) * | 1998-08-07 | 2001-05-15 | St Microelectronics Srl | Formazione di globuli d'oro saldati su piazzuole di collegamento esuccessiva coniatura della loro sommita' |
| JP3322642B2 (ja) | 1998-09-28 | 2002-09-09 | 三洋電機株式会社 | 半導体装置の製造方法 |
| EP1156520A4 (en) * | 1999-01-29 | 2004-08-25 | Matsushita Electric Industrial Co Ltd | ASSEMBLY METHOD FOR ELECTRONIC COMPONENTS AND THEIR DEVICE |
| US6244499B1 (en) * | 1999-12-13 | 2001-06-12 | Advanced Semiconductor Engineering, Inc. | Structure of a ball bump for wire bonding and the formation thereof |
| JP4088015B2 (ja) * | 2000-03-24 | 2008-05-21 | 株式会社新川 | 湾曲状ワイヤの形成方法 |
| JP3913134B2 (ja) * | 2002-08-08 | 2007-05-09 | 株式会社カイジョー | バンプの形成方法及びバンプ |
| US6622903B1 (en) * | 2002-03-27 | 2003-09-23 | Palomar Technologies, Inc. | Production of a tailless ball bump |
| US7347352B2 (en) * | 2003-11-26 | 2008-03-25 | Kulicke And Soffa Industries, Inc. | Low loop height ball bonding method and apparatus |
-
2002
- 2002-09-19 US US10/247,242 patent/US7229906B2/en not_active Expired - Lifetime
-
2003
- 2003-09-18 SG SG200718009-4A patent/SG166004A1/en unknown
- 2003-09-18 SG SG200305627-2A patent/SG144694A1/en unknown
- 2003-09-19 TW TW92125917A patent/TWI306278B/zh not_active IP Right Cessation
- 2003-09-19 JP JP2003365282A patent/JP2004282015A/ja active Pending
-
2007
- 2007-04-11 US US11/733,868 patent/US7651022B2/en not_active Expired - Lifetime
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007273991A (ja) * | 2006-03-30 | 2007-10-18 | Oerlikon Assembly Equipment Ltd Steinhausen | ウェッジウェッジワイヤーループの製造方法 |
| KR101089452B1 (ko) | 2008-09-10 | 2011-12-07 | 가부시끼가이샤가이죠 | 와이어 본딩 방법, 와이어 본딩 장치 및 와이어 본딩 제어 프로그램을 기록한 기록매체 |
| JP2012523118A (ja) * | 2009-04-01 | 2012-09-27 | クリック アンド ソッファ インダストリーズ、インク. | 導電性バンプ、ワイヤループ、およびそれらを形成する方法 |
| TWI511209B (zh) * | 2009-04-01 | 2015-12-01 | 庫力克及索發工業股份有限公司 | 傳導凸塊、線環及其形成方法 |
| WO2022269772A1 (ja) * | 2021-06-22 | 2022-12-29 | 株式会社新川 | バンプ形成装置、バンプ形成方法及びバンプ形成プログラム |
| KR20230133898A (ko) * | 2021-06-22 | 2023-09-19 | 가부시키가이샤 신가와 | 범프 형성 장치, 범프 형성 방법 및 범프 형성 프로그램 |
| JP7580156B2 (ja) | 2021-06-22 | 2024-11-11 | 株式会社新川 | バンプ形成装置、バンプ形成方法及びバンプ形成プログラム |
| KR102794480B1 (ko) * | 2021-06-22 | 2025-04-11 | 가부시키가이샤 신가와 | 범프 형성 장치, 범프 형성 방법 및 범프 형성 프로그램 |
| US12635549B2 (en) | 2021-06-22 | 2026-05-19 | Yamaha Robotics Co., Ltd. | Bump-forming device, bump-forming method, and non-transitory computer-readable medium |
Also Published As
| Publication number | Publication date |
|---|---|
| US20040152292A1 (en) | 2004-08-05 |
| TW200425359A (en) | 2004-11-16 |
| US20070199974A1 (en) | 2007-08-30 |
| US7229906B2 (en) | 2007-06-12 |
| SG166004A1 (en) | 2010-11-29 |
| SG144694A1 (en) | 2008-08-28 |
| TWI306278B (en) | 2009-02-11 |
| US7651022B2 (en) | 2010-01-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7229906B2 (en) | Method and apparatus for forming bumps for semiconductor interconnections using a wire bonding machine | |
| US20080111252A1 (en) | Low loop height ball bonding method and apparatus | |
| EP1422014B1 (en) | Semiconductor device having a wire loop with a crushed part on a ball, loop wire bonding method and loop wire bonding apparatus for carrying out such method | |
| US8048720B2 (en) | Wire loop and method of forming the wire loop | |
| US6715666B2 (en) | Wire bonding method, method of forming bump and bump | |
| US7815095B2 (en) | Wire loop, semiconductor device having same and wire bonding method | |
| CN103069557B (zh) | 引线环、形成引线环的方法及相关处理 | |
| CN102187444B (zh) | 导电凸部、引线环及导电凸部、引线环的形成方法 | |
| US7188759B2 (en) | Methods for forming conductive bumps and wire loops | |
| JP3017467B2 (ja) | 密封型ボールボンディング方法 | |
| TW200529397A (en) | Method for producing a wedge-wedge wire connection | |
| JP6792877B2 (ja) | ワイヤボンディング装置、半導体装置の製造方法、および、半導体装置 | |
| KR102675629B1 (ko) | 와이어 본딩 장치, 반도체 장치의 제조 방법, 및 반도체 장치 | |
| US6270000B1 (en) | Wire bonding method | |
| CN101276769A (zh) | 用于制备楔形楔形引线弧的方法 | |
| TWI721404B (zh) | 打線接合裝置、半導體裝置的製造方法以及半導體裝置 | |
| US7314157B2 (en) | Wire bond with improved shear strength | |
| JP2500655B2 (ja) | ワイヤ―ボンディング方法及びその装置 | |
| JP2000106381A (ja) | 半導体装置の製造方法 | |
| JP5048990B2 (ja) | 半導体装置及びその製造方法 | |
| CN1886226A (zh) | 低回路高度球焊方法和设备 | |
| JPH07273141A (ja) | ワイヤボンディング装置、キャピラリーおよびそれを用いたワイヤボンディング方法 | |
| JPH08153756A (ja) | 半導体装置のワイヤボンディング方法及びそのための装置 | |
| JPH08316260A (ja) | ワイヤボンディング方法および半導体製造装置 | |
| JPH04251948A (ja) | 半導体装置の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20060706 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20060706 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060913 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090316 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090616 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090721 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20091112 |