JP2004285582A - シート状部材 - Google Patents
シート状部材 Download PDFInfo
- Publication number
- JP2004285582A JP2004285582A JP2003075933A JP2003075933A JP2004285582A JP 2004285582 A JP2004285582 A JP 2004285582A JP 2003075933 A JP2003075933 A JP 2003075933A JP 2003075933 A JP2003075933 A JP 2003075933A JP 2004285582 A JP2004285582 A JP 2004285582A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- japanese paper
- resin
- thickness
- sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Securing Of Glass Panes Or The Like (AREA)
Abstract
【解決手段】シート材Aは、和紙層12とコート層14とからなる表側層10と、樹脂層20と、和紙層32とコート層34とからなる裏側層30とを有し、樹脂の厚みを10〜40μmとし、和紙層12、32の目付けを10〜30g/m2とし、コート層14の厚みを固形分3.0g〜5.0g/m2の塗布量とし、コート層34の厚みを固形分3.0g/m2以下の塗布量とする。なお、コート層34を省略してもよい。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、和紙を含むシート材に関するものであり、特に、障子及び照明に用いるシート材に関するものである。
【0002】
【従来の技術】
従来より、障子は、室内外の間仕切り具として使用される。ここで、従来からの障子においては、建具に、和紙で形成された障子紙1枚を組子の片面のみに貼付させたものが一般的である。
【0003】
また、障子紙と補強フィルムとを貼り合わせたものが存在する(例えば、特許文献1参照)。なお、障子紙に用いられる紙は、建具への貼り易さ等を考慮して、40g〜60g/m2であるのが一般的である。
【0004】
【特許文献】
実開昭57−150193号公報(図2、図3)
【0005】
【発明が解決しようとする課題】
しかし、障子紙と補強フィルムを単に貼り合わせたものを該障子紙側を障子枠組(すなわち、組子)に対して糊等の接着剤で接着させた場合に、和紙の吸水性、吸湿性により和紙が縮むため補強フィルムが影響を受けて和紙が極端に張った状態、すなわち、和紙が太鼓状に張った状態となってしまい、音の反響が生じたり、見栄えが悪くなったりするという問題がある。
【0006】
また、障子紙と補強フィルムを単に貼り合わせたものを該障子紙側を障子枠組に対して糊等の接着剤で接着させた場合には、張替え時に桟に和紙が付着してしまい付着した和紙を捲るのに苦労しているのが現状である。すなわち、和紙のみであれば、張替え時に和紙の接着部分に水を付ければ、水が接着部分、すなわち、糊のところまで浸透して剥がすことができるのであるが、障子紙と透明補強フィルムとを貼り合わせたものである場合には、透明補強フィルムの存在により水を通さないという問題がある。
【0007】
また、障子紙に対する要望として、耐久性、防汚性の点から長期間長持ちするものが望まれている。
【0008】
そこで、本発明は、耐候性、防汚性、撥水性や耐久性に優れ、障子の組子に張った場合に和紙が適度に張った状態となり、また、張替えも容易に行なうことができるシート材を提供することを目的とするものである。
【0009】
【課題を解決するための手段】
本発明は上記問題点を解決するために創作されたものであって、第1には、シート状部材であって、樹脂によりシート状に形成されている樹脂層と、該樹脂層の一方の面に設けられている表側層で、該樹脂層の一方の面に設けられた第1和紙層で、和紙により形成されている第1和紙層と、該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第1コート層と、を有する表側層と、該樹脂層の他方の面に設けられている裏側層で、該樹脂層の他方の面に設けられた第2和紙層で、和紙により形成されている第2和紙層と、該第2和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第2コート層で、該第1コート層の厚み以下の厚みを有する第2コート層と、を有する裏側層と、を有することを特徴とする。
【0010】
この第1の構成のシート状部材においては、表側層を被接着物(例えば、障子における組子)に接着させて使用する。すると、第2コート層は第1コート層の厚み以下の厚みに形成されているので、第2和紙層が第1和紙層と同等以上に収縮し、この第2和紙層の収縮が樹脂層から第1和紙層に伝わって、シート状部材に適度に張りが得られる。また、第1コート層が設けられているので、樹脂層と第1和紙層との接着がさらに増し、第1和紙層の層間剥離が起きにくくなり張替えが容易となる。特に、第1コート層は第2コート層以上の厚みであるので、張替えの容易さが第2コート層側を接着させる場合と比べて同等以上となり、その点でシート状部材の張替えが容易となる。また、シート状部材の両面は、第1コート層と第2コート層によりコートされているので、耐候性、防汚性、撥水性や耐久性も良好となる。
【0011】
また、第2には、シート状部材であって、樹脂によりシート状に形成されている樹脂層と、該樹脂層の一方の面に設けられている表側層で、該樹脂層の一方の面に設けられた第1和紙層で、和紙により形成されている第1和紙層と、該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第1コート層と、を有する表側層と、該樹脂層の他方の面に設けられている裏側層で、該樹脂層の他方の面に設けられた第2和紙層で、和紙により形成されている第2和紙層と、該第2和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第2コート層で、該第1コート層の厚み未満の厚みを有する第2コート層と、を有する裏側層と、を有することを特徴とする。
【0012】
この第2の構成のシート状部材においては、表側層を被接着物(例えば、障子における組子)に接着させて使用する。すると、第2コート層は第1コート層の厚み未満の厚みに形成されているので、第2和紙層が第1和紙層よりも大きく収縮し、この第2和紙層の収縮が樹脂層から第1和紙層に伝わって、シート状部材に適度に張りが得られる。また、第1コート層が設けられているので、樹脂層と第1和紙層との接着がさらに増し、第1和紙層の層間剥離が起きにくくなり張替えが容易となる。特に、第1コート層は第2コート層よりも大きい厚みであるので、張替えの容易さが第2コート層側を接着させる場合と比べて大きく、その点でシート状部材の張替えが容易となる。また、シート状部材の両面は、第1コート層と第2コート層によりコートされているので、耐候性、防汚性、撥水性や耐久性も良好となる。
【0013】
また、第3には、シート状部材であって、樹脂によりシート状に形成され、10〜40μmの厚みを有する樹脂層と、該樹脂層の一方の面に設けられている表側層で、該樹脂層の一方の面に設けられた第1和紙層で、目付けが10〜30g/m2である和紙により形成されている第1和紙層と、該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第1コート層で、固形分3.0〜5.0g/m2の塗布量の厚みを有する第1コート層と、を有する表側層と、該樹脂層の他方の面に設けられている裏側層で、該樹脂層の他方の面に設けられた第2和紙層で、目付けが10〜30g/m2である和紙により形成されている第2和紙層と、該第2和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第2コート層で、固形分3.0g/m2以下の塗布量の厚みを有する第2コート層と、を有する裏側層と、を有することを特徴とする。
【0014】
この第3の構成のシート状部材においては、表側層を被接着物(例えば、障子における組子)に接着させて使用する。すると、第2コート層の厚みが固形分3.0g/m2以下の塗布量の厚みとなっているので、第2和紙層が適度に吸湿し、また、第2和紙層の目付けが10〜30g/m2であるので、第2和紙層が適度に収縮する。そして、この第2和紙層の収縮が樹脂層に伝わり、この樹脂層は10〜40μmの厚みを有しているので、樹脂層が適度に収縮する。そして、この樹脂層の収縮が第1和紙層に伝わるが、この第1和紙層がその目付けが10〜30g/m2であるので、第1和紙層が適度に収縮する。なお、第1和紙層自身も吸湿して収縮するが、第2和紙層の吸湿の度合いの方が第1和紙層に比べて大きいので、第2和紙層の収縮の影響の方が大きくなる。以上のようにして、シート状部材が適度に収縮してシート状部材に張りを持たせることができる。よって、反響の問題も防止することが可能となる。また、第1コート層が設けられているので、樹脂層と第1和紙層との接着がさらに増し、第1和紙層の層間剥離が起きにくくなり張替えが容易となる。特に、第1コート層が被接着物に対する接着面となるが、第1コート層の厚みは固形分3.0g〜5.0g/m2と比較的厚く形成されているので、張替えも容易となる。また、シート状部材の両面は、第1コート層と第2コート層によりコートされているので、耐候性、防汚性、撥水性や耐久性も良好となる。なお、上記第3の構成において、「固形分3.0g〜5.0g/m2の塗布量の厚みを有する」とした点については、単に「3.0g〜5.0g/m2の厚みを有する」としてもよく、また、「固形分3.0g/m2以下の塗布量の厚みを有する」とした点については、単に「3.0g/m2以下の厚みを有する」としてもよい。
【0015】
また、第4には、上記第1から第3までのいずれかの構成において、上記第1コート層と第2コート層が、アクリル樹脂とシリコン樹脂とウレタン樹脂とにおけるいずれかを主成分とするコート剤をコーティングすることにより形成されたものであることを特徴とする。
【0016】
また、第5には、シート状部材であって、樹脂によりシート状に形成され、10〜40μmの厚みを有する樹脂層と、該樹脂層の一方の面に設けられている表側層で、該樹脂層の一方の面に設けられた第1和紙層で、目付けが10〜30g/m2である和紙により形成されている第1和紙層と、該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられているコート層で、固形分3.0〜5.0g/m2の塗布量の厚みを有するコート層と、を有する表側層と、該樹脂層の他方の面に設けられている裏側層で、目付けが10〜30g/m2である和紙からなる第2和紙層により形成されている裏側層と、を有することを特徴とする。
【0017】
この第5の構成のシート状部材においては、表側層を被接着物(例えば、障子における組子)に接着させて使用する。すると、裏側層にはコート層が設けられていないので、裏側層が吸湿し、また、該裏側層はその目付けが10〜30g/m2であるので、該裏側層が適度に収縮する。そして、この裏側層の収縮が樹脂層に伝わり、この樹脂層は10〜40μmの厚みを有しているので、樹脂層が適度に収縮する。そして、この樹脂層の収縮が第1和紙層に伝わるが、この第1和紙層はその目付けが10〜30g/m2であるので、第1和紙層が適度に収縮する。なお、第1和紙層自身も吸湿して収縮するが、第1和紙層はコート層によりコートされているので、第2和紙層の吸湿の度合いの方が第1和紙層に比べて大きく、第2和紙層の収縮の影響の方が大きくなる。以上のようにして、シート状部材が適度に収縮してシート状部材に張りを持たせることができる。よって、反響の問題も防止することが可能となる。また、コート層が設けられているので、樹脂層と第1和紙層との接着がさらに増し、第1和紙層の層間剥離が起きにくくなり張替えが容易となる。特に、コート層が被接着物に対する接着面となるが、コート層の厚みは固形分3.0g〜5.0g/m2と比較的厚く形成されているので、張替えも容易となる。また、シート状部材の両面は、第1コート層と第2コート層によりコートされているので、耐候性、防汚性、撥水性や耐久性も良好となる。なお、上記第5の構成において、「固形分3.0g〜5.0g/m2の塗布量の厚みを有する」とした点については、単に「3.0g〜5.0g/m2の厚みを有する」としてもよい。
【0018】
また、第6には、上記第5の構成において、上記コート層が、アクリル樹脂とシリコン樹脂とウレタン樹脂とにおけるいずれかを主成分とするコート剤をコーティングすることにより形成されたものであることを特徴とする。なお、この第6の構成を「上記コート層が、アクリル樹脂系のコート剤とシリコン樹脂系のコート剤とウレタン樹脂系のコート剤のいずれかをコーティングすることにより形成されたものであることを特徴とする。」としてもよい。
【0019】
また、第7には、上記第1から第6までのいずれかの構成において、シート状部材が、巻物状であることを特徴とする。これにより、保管や運搬や販売や施工に際して、省スペース化を図ることが可能となる。なお、表側層が被接着物に対して接着される側となるので、上記表側層を外側として巻回した状態となっているようにするのが好ましい。
【0020】
なお、上記各構成において、第1コート層、第2コート層及びコート層を構成するコート剤が、さらに、体質顔料と、添加剤であって、紫外線吸収剤と光拡散剤と増量剤のうちの少なくともいずれかを有する添加剤と、を有することを特徴とするものとしてもよい。
【0021】
また、上記各構成において、第1コート層、第2コート層及びコート層を構成するコート剤にはフッ素樹脂が含有されていることを特徴とするものとしてもよい。つまり、該コート剤に微量のフッ素樹脂を充填する。これにより、防汚性、撥水性、耐久性を向上させることができる。
【0022】
また、上記各構成において、上記樹脂層を構成する樹脂は、ポリオレフィン系樹脂であることを特徴とするものとしてもよい。
【0023】
また、上記各構成において、上記樹脂層は、ポリエチレン樹脂(PE樹脂)、エチレン・酢酸ビニル共重合樹脂(EVA樹脂)、ポリプロピレン樹脂におけるいずれか、又は、これらの樹脂における任意の組み合わせを混合してなる樹脂により形成されていることを特徴とするものとしてもよい。
【0024】
また、上記各構成において、樹脂層は透明又は透明性を有するものとするのが好ましい。
【0025】
【発明の実施の形態】
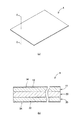
本発明の実施の形態としての実施例を図面を利用して説明する。本発明に基づくシート状部材としてのシート材Aは、図1(a)に示すように、表側層10と、樹脂層20と、裏側層30とを有している。このシート材Aは、主として、障子用のシート材である。
【0026】
ここで、表側層10は、全体にシート状を呈し、和紙層(第1和紙層)12と、コート層(第1コート層)14とを有している。
【0027】
この和紙層12は、障子紙としての和紙により形成されており、その目付けは10g〜30g/m2であり、透過率のよい薄手の和紙により形成されている。この目付けが厚みを示していることはいうまでもない。
【0028】
また、コート層14は、和紙層12の一方の面に設けられている。このコート層14は、アクリル樹脂系のコート剤により構成されている。すなわち、コート層14を構成するコート剤は、アクリル樹脂を主成分とし、体質顔料(エキステンダー)や添加剤(例えば、紫外線吸収剤、光拡散剤、増量剤等)を含む樹脂により形成されていて、コート層14は、和紙層12を形成する和紙に対して上記の樹脂をコーティングすることにより形成されたものである。このコート層14は、固形分3.0g〜5.0g/m2の塗布量の厚みを有している。つまり、コート層14は、3.0g〜5.0g/m2の厚みを有している。
【0029】
また、樹脂層20は、上記表側層10の一方の面に設けられている。つまり、樹脂層20は、和紙層12におけるコート層14が設けられている面とは反対側の面に設けられている。この樹脂層20は、樹脂、特に、透明な樹脂又は透明性のある樹脂により形成されていて、10〜40μmの厚みを有している。なお、樹脂としては、ポリエチレン樹脂(PE樹脂)、エチレン・酢酸ビニル共重合樹脂(EVA樹脂)、ポリプロピレン樹脂におけるいずれかであるが、これらの樹脂の任意の組み合わせを混合した樹脂としてもよい。つまり、樹脂層20は、ポリオレフィン系樹脂により形成されている。この樹脂層20は、ペレット状の樹脂を熱により軟化させてフィルム状(シート状としてもよい)に押し出して形成したものである。
【0030】
また、裏側層30は、全体にシート状を呈し、樹脂層20の一方の面に設けられている。つまり、裏側層30は、樹脂層20における表側層10が設けられている面とは反対側の面に設けられている。この裏側層30は、和紙層(第2和紙層)32と、コート層(第2コート層)34とを有している。
【0031】
この和紙層32は、樹脂層20における表側層10が設けられている面とは反対側の面に設けられている。この和紙層32は、障子紙としての和紙により形成されており、その目付けは10g〜30g/m2であり、透過率のよい薄手の和紙により形成されている。
【0032】
また、コート層34は、和紙層32における樹脂層20が設けられている側の面とは反対側の面に設けられている。このコート層34は、アクリル樹脂を主成分とし、体質顔料(エキステンダー)や添加剤(例えば、紫外線吸収剤、光拡散剤、増量剤等)を含む樹脂により構成されていて、和紙層32を形成する和紙に対して上記の樹脂をコーティングすることにより形成されたものである。このコート層34は、固形分0〜3.0g/m2の塗布量の厚みを有している。つまり、コート層34は、0〜3.0g/m2の厚みを有する。なお、コート層34は、3.0g/m2以下の厚みを有するが、該コート層34を設けない場合もあり得る。コート層34を設けない場合には、裏側層30は、和紙層32のみにより構成される。
【0033】
すなわち、本実施例のシート材Aにおいては、樹脂層20の両面に和紙層12、32が設けられているが、各和紙層12、32に設けられているコート層の厚みが異なっている。
【0034】
なお、表側層10と樹脂層20の接着や、裏側層30と樹脂層20の接着は、樹脂層20を製造する際に、ペレット状の樹脂を熱により軟化させて、表側層10の上にフィルム状に押し出して形成した直後でフィルム状の樹脂が固化する前に裏側層30を貼り合わせたものであり、いわば熱融着により接着されている。
【0035】
また、上記の説明では、コート層14の厚みを固形分3.0g〜5.0g/m2の塗布量とし、コート層34の厚みを固形分3.0g/m2以下の塗布量としたが、コート層34の厚みはコート層14の厚みよりも小さくする、すなわち、固形分3.0g/m2未満の塗布量とすることが好ましい。
【0036】
上記構成のシート材Aの製造工程について簡単に説明する。まず、ポリエチレン樹脂(PE樹脂)、エチレン・酢酸ビニル共重合樹脂(EVA樹脂)、ポリプロピレン樹脂におけるいずれかの樹脂のペレットを熱で軟化させてフィルム状に押し出す。その際、和紙層12を構成する和紙の上に押し出す。さらに、和紙層32を構成する和紙を、フィルム状の樹脂が固化する前にフィルム状の樹脂における和紙層12が形成される側とは反対側に貼り付ける。これにより、このフィルム状の樹脂が冷却して固化すると、該フィルム状の樹脂の両面に和紙が接着されることになる。このフィルム状の樹脂が樹脂層20となる。その後、上記コート剤をコーティングしてコート層14とコート層34を構成する。つまり、一方の面には、面密度で固形分3.0g〜5.0g/m2のコート剤をコーティングし、他方の面には、面密度で固形分3.0g/m2以下のコート剤をコーティングして、シート材を完成する。なお、実際には、揮発性の溶剤等も加えて塗布するので、塗布時の塗布量としては、上記単位面積当たりのグラム数よりも多くの量を塗布することになる。
【0037】
なお、コート層34を設けない場合には、当然上記他方の面へのコート剤のコーティングは行わない。
【0038】
上記の製造方法はいわばフレミング方式であるが、ドライ方式やラミネート方式により製造してもよい。例えば、ドライ方式の場合には、フィルム状に押し出した樹脂を一旦固化させ、その後に、フィルム状の樹脂の両面を加熱して溶融させた後に和紙層12を構成する和紙と和紙層32を構成する和紙を貼り付けることにより、フィルム状の樹脂が冷却して固化すると、該フィルム状の樹脂の両面に和紙が接着されるようにするのである。
【0039】
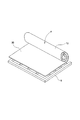
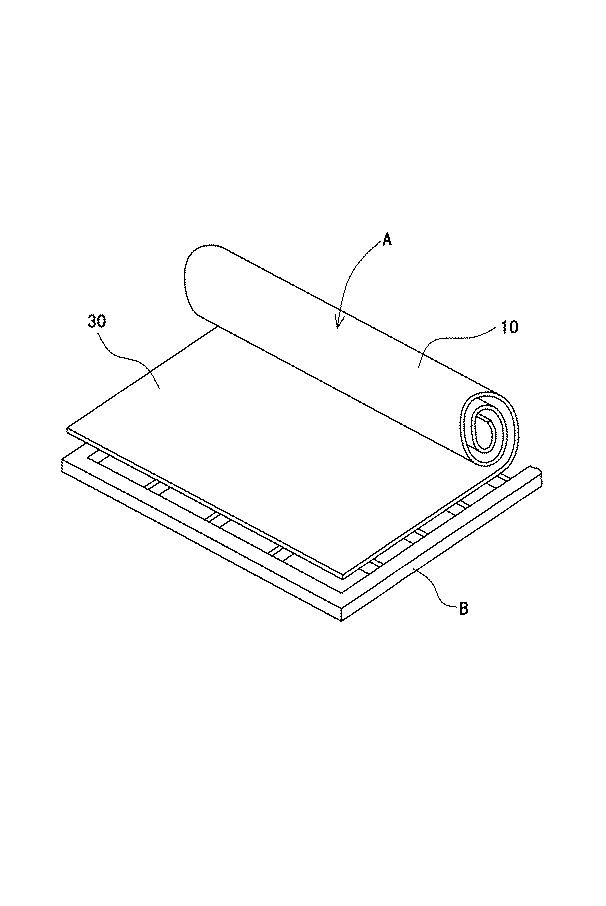
また、シート材Aは、巻回しておくことにより保管、運搬するが、巻回に際しては、表側層10を外側にし、裏側層30を内側にして巻回しておく(図2参照)。
【0040】
上記構成のシート材Aの使用状態、作用について説明する。シート材Aは、主として、障子用のシート材であり、障子枠組に貼り付けて使用する。つまり、障子紙と同様に使用する。その際、シート材Aの表側層10が組子側となるように貼り付ける。つまり、図2に示すように、組子Bの側に表側層10が向くように貼り付ける。この場合、コート層14が被接着物としての組子との接着面となる。具体的には、組子Bに接着糊を塗布した後、表側層10を組子B側にして貼り付けていく。その際、まず、シート材Aを巻回した状態で組子Bの端に位置させて、その後、シート材Aを貼り付けながらシート材Aを平面状に延ばしていけばよい。
【0041】
このようにして、シート材Aの組子Bへの接着が完了したら、裏側層30側から水を霧状にして吹き付ける。つまり、水を霧吹きにより吹き付ける。これは、和紙のみを組子に貼り付けた後には通常霧吹きにより水を吹き付けて和紙を収縮させて和紙が張るようにするが、これと同じように、水を吹き付ける。すると、裏側層30は、コート層34の厚みが上記のような厚みを有していることから、和紙層32に水が適度に浸透し、和紙層32が適度に収縮する。すると、和紙層32の収縮に伴って、樹脂層20も収縮し、さらに、樹脂層20の収縮に伴って表側層10も収縮しシート材Aの全体が適度の張りを持って貼付されることになる。また、シート材Aには適度の張りが与えられるので、反響も生じない。また、被接着物との接着面となるコート層14は、固形分3.0g〜5.0g/m2の塗布量の厚みを有しているので、和紙層12が組子に残らず、張替えも良好に行なうことができる。特に、コート層14が設けられていることにより、和紙層12の層間剥離が起きにくくなり、張替えを容易に行なうことが可能となる。また、シート材Aには、コート層14、34(又はコート層14のみ)が設けられているので、耐候性、防汚性、撥水性や耐久性を得ることができる。特に、コート層を構成するコート剤に、紫外線吸収剤を混入させることにより、耐候性にさらに優れ、また、該コート剤に光拡散材を混入させることにより、シート材Aを透して、室内を明るくすることが可能となる。
【0042】
なお、本実施例のシート材Aを施工する際には、シート材Aの表側層10の側が組子側となるようにするのを基本とするが、裏側層30の側を組子側にして貼り付けてしまった場合には、水の吹付けは、裏側層30側に吹き付ける。つまり、組子側から吹き付けを行う。つまり、本実施例のシート材Aは、裏側層30側に吹き付けを行うことにより適度な張りが得られるように構成されているので、裏側層30側に吹き付けを行う。ただし、組子側から吹付けを行った場合には、組子の桟に水が垂れてきてしまい、桟の上に水が溜まってしまうので、上記のように、表側層10の側が組子側となるように貼り付けるのが好ましいといえる。なお、表側層10の側が組子側となるようにすれば、組子の桟には水は溜まらないので、このように施工するのが好ましい。
【0043】
なお、上記の施工例では、水の吹きつけを行ったが、敢えて水を吹き付けなくても、和紙が吸湿性を多少有することから、組子に貼付した後に所定の時間が経過すれば適度に張りが出る。特に、コート層34の厚みをコート層14の厚みよりも薄くすることにより、コート層14側を組子に接着することにより、より良好な張りを得ることができる。
【0044】
また、上記の説明では、シート材Aを障子に用いるものとして説明したが、他の建具(例えば、木製又はアルミ製の建具)や、照明セード(例えば、木枠又は針金の骨組みによる照明セード)に貼付して使用してもよい。
【0045】
次に、実験例について説明する。この実験は、和紙層12、32の厚みと、樹脂層20の厚みと、コート層14、34の厚みを変えて、仕上がり具合や、音の反響や、耐久性や、張替えの難易度を見て判定したものである。実験の結果は、表1に示すようになった。
【0046】
【表1】
まず、第1例は、和紙層12、32の目付けを20g/m2とし、樹脂層20の厚みを35μmとし、コート層12の厚みを固形分4.0g/m2の塗布量とし、コート層34の塗布量を固形分2.0g/m2としたものである。
【0048】
この第1例の場合には、仕上がり具合としては、シート材Aに適度な張りが得られ、綺麗に仕上がった。また、音の反響もなく、耐久性も非常に良好であった。さらに、張替えの難易度としても、和紙の残量が少なく良好であった。この結果は以下の理由によるものといえる。すなわち、仕上がり具合については、コート層34の厚みが固形分2.0g/m2と適度に設定されているので、和紙層32への水の浸透度合いも適度であり、これにより、和紙層32が適度に収縮し、これに伴い、樹脂層20も適度に収縮し、これに伴い、表側層10も適度に収縮した結果によるものである。また、音の反響については、シート材Aが組子に対して適度な張りを持って貼られるので、音の反響もないものといえる。また、耐久性については、シート材Aの表裏両面にコート層が設けられているので、耐久性は良好であるといえる。また、張替え難易度については、コート層14が組子に接着されることになるが、コート層14の厚みが固形分4.0g/m2と比較的厚く形成されているので、容易に組子から剥離できるものといえる。
【0049】
また、第2例は、和紙層12、32の目付けを20g/m2とし、樹脂層20の厚みを35μmとし、コート層14の厚みを固形分4.0g/m2の塗布量とし、コート層34を設けないとしたものである。
【0050】
この第2例の場合には、仕上がり具合としては、シート材Aに少し張りがあるものとなった。また、音の反響はややあるものの、耐久性は良好であった。さらに、張替えの難易度としても、和紙の残量が少なく良好であった。この結果は以下の理由によるものといえる。すなわち、仕上がり具合については、コート層34を設けていないため、和紙層32への水の浸透度合いが大きく、これにより、和紙層32が収縮することから全体に張りが出たものである。また、音の反響についても、シート材Aの張りに基づくものである。また、耐久性については、コート層34が設けられていない分だけ第1例に比べて劣るといえる。また、張替え難易度については、コート層14が組子に接着されることになるが、コート層14の厚みが固形分4.0g/m2と比較的厚く形成されているので、容易に組子から剥離できるものといえる。
【0051】
また、第3例は、和紙層12、32の目付けを20g/m2とし、樹脂層20の厚みを35μmとし、コート層14の厚みを固形分4.0g/m2の塗布量とし、コート層34の厚みを5.0g/m2としたものである。
【0052】
この第3例の場合には、仕上がり具合としては、シート材が張らずに弛むものとなった。また、音の反響はなく、耐久性は非常に良好であった。さらに、張替えの難易度としても、和紙の残量が少なく良好であった。この結果は以下の理由によるものといえる。すなわち、仕上がり具合については、コート層34を固形分5.0g/m2と厚くしているため、和紙層32への水の浸透が少なく、これにより、和紙層32の収縮度合いが小さいことから全体に張りが弱くなったものである。また、音の反響についても、シート材の張りのなさに基づくものである。また、耐久性については、コート層14とコート層34が設けられていることに基づく。また、張替え難易度については、コート層14が組子に接着されることになるが、コート層14の厚みが固形分4.0g/m2と比較的厚く形成されているので、容易に組子から剥離できるものといえる。
【0053】
また、第4例は、和紙層12、32の目付けを35g/m2とし、樹脂層20の厚みを20μmとし、コート層14の厚みを固形分4.0g/m2の塗布量とし、コート層34を設けないとしたものである。
【0054】
この第4例の場合には、仕上がり具合としては、シート材が強く張りすぎる結果となった。また、音の反響はあるものの、耐久性は良好であった。さらに、張替えの難易度としても、和紙の残量が少なく良好であった。この結果は以下の理由によるものといえる。すなわち、仕上がり具合については、コート層34を設けておらず、さらに、和紙層32の厚みが第1例から第3例に比べて大きいために収縮度が大きく、さらに、樹脂層20の厚みが第1例から第3例に比べて小さいため、和紙層32の収縮の影響を受けやすいことからシート材が全体に強く張る結果となったものといえる。また、音の反響についても、シート材の張りの大きさに基づくものである。また、耐久性については、コート層34が設けられていない分だけ第1例や第3例に比べて劣るといえる。また、張替え難易度については、コート層14が組子に接着されることになるが、コート層14の厚みが固形分4.0g/m2と比較的厚く形成されているので、容易に組子から剥離できるものといえる。
【0055】
また、第5例は、和紙層12、32の目付けを35g/m2とし、樹脂層20の厚みを25μmとし、コート層14とコート層34をともに設けないとしたものである。
【0056】
この第5例の場合には、仕上がり具合としては、シート材が強く張りすぎる結果となった。また、音の反響はあるものの、耐久性は良好であった。さらに、張替えの難易度としても、和紙の残量が多く良好とはいえなかった。この結果は以下の理由によるものといえる。すなわち、仕上がり具合については、コート層14、34を設けておらず、さらに、和紙層32の厚みが第1例から第3例に比べて大きいために収縮度が大きく、さらに、樹脂層20の厚みが第1例から第3例に比べて小さいため、和紙層32の収縮の影響を受けやすいことからシート材が全体に強く張る結果となったものといえる。また、音の反響についても、シート材の張りの大きさに基づくものである。また、耐久性については、コート層14とコート層34が設けられていない分だけ第1例から第4例までに比べて劣るといえる。また、張替え難易度については、コート層14が設けられていないので、劣るものといえる。
【0057】
なお、上記のように本実施例においては、和紙層12、32の目付けが10g〜30g/m2であり、樹脂層20の厚みが10〜40μmであり、コート層14の厚みが固形分3.0g〜5.0g/m2の塗布量であり、コート層34の厚みが固形分3.0g/m2以下の塗布量であるので、その意味では、上記第1例と第2例が本実施例に適合しているものといえる。
【0058】
なお、上記第1例では、和紙層12、32の目付けを20g/m2とし、樹脂層20の厚みを35μmとし、コート層14の厚みを固形分4.0g/m2の塗布量とし、コート層34の厚みを固形分2.0g/m2の塗布量としたが、和紙層12、32の目付けを10〜30g/m2とし、樹脂層20の厚みを10〜40μmとし、コート層14の厚みを固形分3.0〜5.0g/m2の塗布量とし、コート層34の厚みを固形分2.0g/m2以下の塗布量とした場合に、第1例と同様の結果を得ることができた。なお、コート層34の厚みを薄くしていくと、その分第2例の結果に近づいていく。つまり、シート材Aの張りが出て、音の反響も多少出るものとなる。また、耐久性もコート層34の厚みが薄くなる分劣るものとなる。
【0059】
なお、上記の説明において、コート層14、34を構成するコート剤は、アクリル樹脂系のコート剤であるとして説明したが、シリコン樹脂系のコート剤又はウレタン樹脂系のコート剤としてもよい。
【0060】
また、上記コート層14、34を構成するコート剤にフッ素樹脂を含有させるようにしてもよい。このようにフッ素樹脂を含有させることにより、撥水性を向上させることができるとともに、剥離性も向上させることができる。この剥離性の向上により、組子に接着されたシート材Aを張り替える場合に、より張替えを容易とすることができる。
【0061】
なお、上記の説明では、和紙を例にして説明したが、和紙以外の紙でもよい。また、上記の説明では、和紙層12、14の厚みを10〜30g/m2としたがこれには限られないとしてもよい。また、上記の説明では、コート層14の厚みを固形分3.0〜5.0g/m2の塗布量とし、コート層34の厚みを固形分3.0g/m2以下の塗布量としたが、これらの厚みでなくても、コート層34の厚みがコート層14の厚み以下であればよく、また、コート層34の厚みがコート層14の厚み未満であることが好ましい。また、コート層14の厚みを固形分3.0g〜5.0g/m2の塗布量とし、コート層34の厚みを固形分3.0g/m2以下の塗布量とし、かつ、コート層34の厚みがコート層14の厚み未満であるものとしてもよい。
【0062】
また、上記の説明において、樹脂層20は、ポリエチレン樹脂(PE樹脂)等のポリオレフィン系樹脂により形成されているとして説明したが、他の熱可塑性樹脂により形成してもよい。
【0063】
【発明の効果】
本発明に基づくシート状部材及びシート状部材の製造方法によれば、シート状部材を障子の組子等に貼付することにより、シート状部材に適度に張りが与えられ、太鼓状にならず、反響が生じることもない。また、コート層が設けられているので、樹脂層と和紙層との接着がさらに増し、和紙層の層間剥離が起きにくくなり、シート状部材の張替えも容易となる。さらに、シート状部材の耐候性、防汚性、撥水性や耐久性も向上させることができる。
【図面の簡単な説明】
【図1】本発明の実施例に基づくシート材の構成を示す図であり、(a)は斜視図であり、(b)は(a)におけるX−X断面図である。
【図2】本発明の実施例に基づくシート材の使用状態を示す説明図である。
【符号の説明】
A シート材
10 表側層
12、32 和紙層
14、34 コート層
20 樹脂層
30 裏側層
Claims (7)
- シート状部材であって、
樹脂によりシート状に形成されている樹脂層と、
該樹脂層の一方の面に設けられている表側層で、
該樹脂層の一方の面に設けられた第1和紙層で、和紙により形成されている第1和紙層と、該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第1コート層と、を有する表側層と、
該樹脂層の他方の面に設けられている裏側層で、
該樹脂層の他方の面に設けられた第2和紙層で、和紙により形成されている第2和紙層と、該第2和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第2コート層で、該第1コート層の厚み以下の厚みを有する第2コート層と、を有する裏側層と、
を有することを特徴とするシート状部材。 - シート状部材であって、
樹脂によりシート状に形成されている樹脂層と、
該樹脂層の一方の面に設けられている表側層で、
該樹脂層の一方の面に設けられた第1和紙層で、和紙により形成されている第1和紙層と、該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第1コート層と、を有する表側層と、
該樹脂層の他方の面に設けられている裏側層で、
該樹脂層の他方の面に設けられた第2和紙層で、和紙により形成されている第2和紙層と、該第2和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第2コート層で、該第1コート層の厚み未満の厚みを有する第2コート層と、を有する裏側層と、
を有することを特徴とするシート状部材。 - シート状部材であって、
樹脂によりシート状に形成され、10〜40μmの厚みを有する樹脂層と、
該樹脂層の一方の面に設けられている表側層で、
該樹脂層の一方の面に設けられた第1和紙層で、目付けが10〜30g/m2である和紙により形成されている第1和紙層と、
該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第1コート層で、固形分3.0〜5.0g/m2の塗布量の厚みを有する第1コート層と、
を有する表側層と、
該樹脂層の他方の面に設けられている裏側層で、
該樹脂層の他方の面に設けられた第2和紙層で、目付けが10〜30g/m2である和紙により形成されている第2和紙層と、
該第2和紙層の該樹脂層が設けられている面とは反対側の面に設けられている第2コート層で、固形分3.0g/m2以下の塗布量の厚みを有する第2コート層と、
を有する裏側層と、
を有することを特徴とするシート状部材。 - 上記第1コート層と第2コート層が、アクリル樹脂とシリコン樹脂とウレタン樹脂とにおけるいずれかを主成分とするコート剤をコーティングすることにより形成されたものであることを特徴とする請求項1又は2又は3に記載のシート状部材。
- シート状部材であって、
樹脂によりシート状に形成され、10〜40μmの厚みを有する樹脂層と、
該樹脂層の一方の面に設けられている表側層で、
該樹脂層の一方の面に設けられた第1和紙層で、目付けが10〜30g/m2である和紙により形成されている第1和紙層と、
該第1和紙層の該樹脂層が設けられている面とは反対側の面に設けられているコート層で、固形分3.0〜5.0g/m2の塗布量の厚みを有するコート層と、
を有する表側層と、
該樹脂層の他方の面に設けられている裏側層で、目付けが10〜30g/m2である和紙からなる第2和紙層により形成されている裏側層と、
を有することを特徴とするシート状部材。 - 上記コート層が、アクリル樹脂とシリコン樹脂とウレタン樹脂とにおけるいずれかを主成分とするコート剤をコーティングすることにより形成されたものであることを特徴とする請求項5に記載のシート状部材。
- シート状部材が、巻物状であることを特徴とする請求項1又は2又は3又は4又は5又は6に記載のシート状部材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003075933A JP3696859B2 (ja) | 2003-03-19 | 2003-03-19 | 障子用のシート状部材及び障子用のシート状部材の貼り付け方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003075933A JP3696859B2 (ja) | 2003-03-19 | 2003-03-19 | 障子用のシート状部材及び障子用のシート状部材の貼り付け方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004285582A true JP2004285582A (ja) | 2004-10-14 |
| JP3696859B2 JP3696859B2 (ja) | 2005-09-21 |
Family
ID=33291112
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003075933A Expired - Fee Related JP3696859B2 (ja) | 2003-03-19 | 2003-03-19 | 障子用のシート状部材及び障子用のシート状部材の貼り付け方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3696859B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012245752A (ja) * | 2011-05-31 | 2012-12-13 | Nakamura Paper Co Ltd | 熱接着障子紙 |
| JP2019127002A (ja) * | 2018-01-26 | 2019-08-01 | 株式会社ワーロン | 和紙の風合いを呈するシート状部材 |
| JP2019127001A (ja) * | 2018-01-26 | 2019-08-01 | 株式会社ワーロン | 和紙の風合いを呈するシート状部材 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007239404A (ja) * | 2006-03-13 | 2007-09-20 | Ikuyasu Kaga | 障子用のシート状部材及び障子用のシート状部材の貼り付け方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6270200U (ja) * | 1985-10-18 | 1987-05-02 | ||
| JPH02209288A (ja) * | 1989-02-10 | 1990-08-20 | Dainippon Printing Co Ltd | 化粧シート及び化粧板の製造方法 |
| JP2002086629A (ja) * | 2000-07-12 | 2002-03-26 | Candle Life:Kk | 多層合成材及び多層合成材を適用したインテリア装飾体 |
-
2003
- 2003-03-19 JP JP2003075933A patent/JP3696859B2/ja not_active Expired - Fee Related
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6270200U (ja) * | 1985-10-18 | 1987-05-02 | ||
| JPH02209288A (ja) * | 1989-02-10 | 1990-08-20 | Dainippon Printing Co Ltd | 化粧シート及び化粧板の製造方法 |
| JP2002086629A (ja) * | 2000-07-12 | 2002-03-26 | Candle Life:Kk | 多層合成材及び多層合成材を適用したインテリア装飾体 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012245752A (ja) * | 2011-05-31 | 2012-12-13 | Nakamura Paper Co Ltd | 熱接着障子紙 |
| JP2019127002A (ja) * | 2018-01-26 | 2019-08-01 | 株式会社ワーロン | 和紙の風合いを呈するシート状部材 |
| JP2019127001A (ja) * | 2018-01-26 | 2019-08-01 | 株式会社ワーロン | 和紙の風合いを呈するシート状部材 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP3696859B2 (ja) | 2005-09-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2546853B2 (ja) | 装飾性ビーズコートシートおよびその製造方法 | |
| JPH06506234A (ja) | 耐候性保護表面層を形成する転移フィルム | |
| RU2013101801A (ru) | Панель, включающая полимерный композиционный слой, и способ изготовления такой панели | |
| JP2010261212A (ja) | アスファルトルーフィングとこれを用いた屋根構造 | |
| EA012660B1 (ru) | Способ производства рулонного материала | |
| JP3696859B2 (ja) | 障子用のシート状部材及び障子用のシート状部材の貼り付け方法 | |
| ES2273131T3 (es) | Esterilla fibrosa recubierta con pelicula multicapa. | |
| WO2007059408A2 (en) | Graphics substrate | |
| EP0604578A1 (en) | Tape composition utilizing a multi-layer film | |
| JPH0355348A (ja) | 防水シート用接合テープおよびそれを使用した防水施工法 | |
| JP2007239404A (ja) | 障子用のシート状部材及び障子用のシート状部材の貼り付け方法 | |
| JP6966187B2 (ja) | コンクリート用粘着シート | |
| JP3027443B2 (ja) | 建築物被覆材 | |
| JP4549480B2 (ja) | 高周波加熱接着用防湿化粧板及びそれを用いたフラッシュパネルの製造方法 | |
| CN101198464A (zh) | 防水卷材以及防水方法 | |
| JPH0592524A (ja) | 膜構造建築物用膜材料 | |
| JP6897181B2 (ja) | 化粧シート及び化粧板 | |
| JP2006316512A (ja) | 建具構成芯材および建具構成芯材を用いた襖 | |
| JP2015168924A (ja) | コンクリート構造物の製造方法 | |
| WO1999047367A1 (en) | Drawing sheet material | |
| JP3158696U (ja) | 転写シール | |
| JPS6328309Y2 (ja) | ||
| JPH08304929A (ja) | 反射型av用スクリーン | |
| JP2000238200A (ja) | 内外装用断熱化粧シートおよび内外装用断熱化粧部材 | |
| JP4238641B2 (ja) | 木粉外装樹脂床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050120 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050201 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20050331 Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050331 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050614 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050630 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080708 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090708 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100708 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100708 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110708 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110708 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120708 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120708 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130708 Year of fee payment: 8 |
|
| LAPS | Cancellation because of no payment of annual fees |