JP2004357452A - 電力ケーブル用補強絶縁ブロックの製造方法 - Google Patents
電力ケーブル用補強絶縁ブロックの製造方法 Download PDFInfo
- Publication number
- JP2004357452A JP2004357452A JP2003154387A JP2003154387A JP2004357452A JP 2004357452 A JP2004357452 A JP 2004357452A JP 2003154387 A JP2003154387 A JP 2003154387A JP 2003154387 A JP2003154387 A JP 2003154387A JP 2004357452 A JP2004357452 A JP 2004357452A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- reinforcing insulating
- shielding layer
- insulating layer
- reinforcing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 230000003014 reinforcing effect Effects 0.000 title claims abstract description 153
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 44
- 238000000034 method Methods 0.000 title claims description 17
- 238000009413 insulation Methods 0.000 title abstract description 11
- 239000000463 material Substances 0.000 claims description 39
- 230000002093 peripheral effect Effects 0.000 claims description 33
- 230000005684 electric field Effects 0.000 claims description 31
- 239000002184 metal Substances 0.000 abstract description 4
- 230000002787 reinforcement Effects 0.000 abstract description 3
- 238000000465 moulding Methods 0.000 description 31
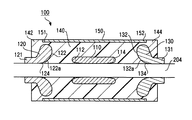
- 239000004020 conductor Substances 0.000 description 15
- 239000004033 plastic Substances 0.000 description 9
- 229920003023 plastic Polymers 0.000 description 9
- 229920001971 elastomer Polymers 0.000 description 8
- 238000002347 injection Methods 0.000 description 8
- 239000007924 injection Substances 0.000 description 8
- 229920000181 Ethylene propylene rubber Polymers 0.000 description 5
- 239000012212 insulator Substances 0.000 description 5
- 238000010292 electrical insulation Methods 0.000 description 4
- 239000000047 product Substances 0.000 description 4
- 229920002379 silicone rubber Polymers 0.000 description 4
- 239000004945 silicone rubber Substances 0.000 description 4
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 3
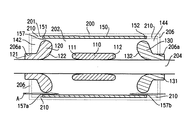
- DQXBYHZEEUGOBF-UHFFFAOYSA-N but-3-enoic acid;ethene Chemical compound C=C.OC(=O)CC=C DQXBYHZEEUGOBF-UHFFFAOYSA-N 0.000 description 3
- 229910052799 carbon Inorganic materials 0.000 description 3
- 239000005038 ethylene vinyl acetate Substances 0.000 description 3
- 239000013067 intermediate product Substances 0.000 description 3
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 3
- -1 polyethylene Polymers 0.000 description 3
- 230000000630 rising effect Effects 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 230000002040 relaxant effect Effects 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 239000004698 Polyethylene Substances 0.000 description 1
- 230000004323 axial length Effects 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000012141 concentrate Substances 0.000 description 1
- 229920003020 cross-linked polyethylene Polymers 0.000 description 1
- 239000004703 cross-linked polyethylene Substances 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 239000000806 elastomer Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 230000000116 mitigating effect Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
Images




Landscapes
- Processing Of Terminals (AREA)
- Cable Accessories (AREA)
Abstract
【解決手段】心棒204の外周上に、予め形成されたベルマウス部120、130および内部電極110を配置し、補強絶縁層140を形成する金型の内周に、予め形成された外部遮蔽層150を配置する。心棒204を金型内に設置して、ベルマウス部120、130および内部電極110の上方に外部導電層が配置された状態で、ベルマウス部120、130、内部電極110および心棒204と、外部遮蔽層150との間に補強絶縁層140を形成する。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、電力ケーブル用接続部に用いられる補強絶縁ブロックの製造方法に関する。
【0002】
【従来の技術】
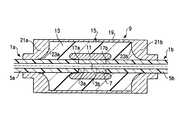
従来、CVケーブルなどの電力ケーブル同士を接続するために用いられる中間接続部として、たとえば、図5に示す構造のものが知られている。
【0003】
図5において、互いに接続される一対の電力ケーブル1a、1bは、それぞれ、ケーブル導体3a、3bの周囲を内側から順に内部半導電層(図示せず)、ケーブル絶縁体5a、5b、および外部半導電層(図示せず)で被覆して構成されている。ケーブル絶縁体5a、5bは、ゴムプラスチック絶縁体、たとえば、エチレンプロピレンゴムやポリエチレン、架橋ポリエチレンなどで作られている。
【0004】
このようなゴムプラスチック絶縁体を用いる電力ケーブル(一般に「ゴムプラスチック絶縁電力ケーブル」と呼ばれる)1a、1b同士を接続するに当たっては、当該電力ケーブル1a、1bを所定の接続長さに切断した後、この切断面からケーブル絶縁体5a、5bを所定の長さだけ剥ぎ取り、導体接続管7によりケーブル導体3a、3b同士をつなぎ合わせ、そして導体接続管7の上に補強絶縁ブロック9をかぶせることで、中間接続部の電気絶縁性能を維持するようにしている。
【0005】
補強絶縁ブロック9は、導体接続管7に接し導電性を有する内部電極11と、絶縁性を有する補強絶縁層13と、導電性を有する外部遮蔽層15とで構成されている。内部電極11は、電界が集中する導体接続管の表面や角部17a、17b近傍の電界を緩和するために用いられる。外部遮蔽層15は、円筒状の外周部19と、低圧側の電界を緩和するベルマウス状の端部(以下、「ベルマウス部」という)21a、21bとを有する。ベルマウス部21a、21bは、低電圧側の電界集中箇所の電界を緩和するために必要な曲面を有するラッパ状の開口部23a、23bをそれぞれ有し、これら開口部23a、23bが内部電極11を挟んで、互いに対向配置されている。
【0006】
このように構成される補強絶縁ブロック9は、従来、例えば、特許文献1に示す方法で製造されていた。
【0007】
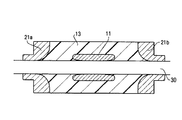
図6〜図8は従来の補強絶縁ブロックの製造方法を説明するための工程別断面図である。
【0008】
まず、補強絶縁ブロック9に必要な内径を形成する心棒30上の所定位置に、予め導電性材料で形成された内部電極11を配置し、内部電極11の両側に電気絶縁設計に基づいた間隔をおいて、ラッパ状開口部23a、23bが内部電極11側に向くようにベルマウス部21a、21bを配置する。
【0009】
そして、内部電極11、ベルマウス部21a、21bがそれぞれ配置された心棒30を、補強絶縁層を形成するための補強絶縁層成型金型33内に設置し(図6参照)、補強絶縁層成型金型33内に絶縁性材料を注入して、補強絶縁層13を内部電極11とベルマウス部21a、21bと間の空間に補強絶縁層を形成する。
【0010】
そして、補強絶縁層成型金型33により絶縁補強層が形成された後、補強絶縁層成型金型33を取り外す。図7は補強絶縁層成型金型33を取り外した状態の製造途中の中間品を示している。
【0011】
その後、更に、図7に示す中間品を、外部遮蔽層15の外周部19を形成するための外部遮蔽層成型金型35内に設置し、半導電性材料を補強絶縁層13とベルマウス部21a、21bの外方の空間19aに流し込むことにより、外周部19を形成する(図8参照)。
【0012】
そして、外部遮蔽層15の外周部19が形成された中間品を外部遮蔽層成型金型35から取り出し、心棒30を取り除き、形状を整えることにより、補強絶縁ブロック9が完成する。
【0013】
【特許文献1】
特許第3374073号公報
【0014】
【発明が解決しようとする課題】
このような従来の補強絶縁ブロックの製造方法では、内部電極11とベルマウス部21a、21bは予め形成されているが、補強絶縁ブロック9として仕上げるために、補強絶縁層13を形成する補強絶縁層成型金型33と、外部遮蔽層の外周部19を形成するための外部遮蔽層成型金型35の2つの金型が必要となっている。
【0015】
このため、従来の製造方法では、補強絶縁ブロック自体を形成するために金型を2つ使ったことによる工程の分、製作時間は長くなるとともに、製品自体の価格も上昇させる問題があった。
【0016】
また、この従来の製造方法では、近年、電力ケーブルの中間接続部の高電圧化に伴い、補強絶縁ブロック9は大型化し、補強絶縁ブロック9を形成する金型も大きくせざるを得ず、自ずと使用する金型は大きく、重く、取り扱い難くなるに加え、さらに高価なものとなり、ますますコスト的に不利になる。
【0017】
よって、従来の製造方法は、大型の補強絶縁ブロック自体を形成するために、取り扱いが面倒な大きな金型を2つ用いることから、金型の設備投資が必要であるのみならず、作業時間を長くし、製品自体の価格をさらに上昇させてしまう。
【0018】
本発明はかかる点に鑑みてなされたものであり、補強絶縁ブロック自体を形成する金型を少なくすることにより、製造を容易にして、製造時間を短縮できるとともに、設備を少なくして大幅なコストダウンを図ることができる電力ケーブル用補強絶縁ブロックの製造方法を提供することを目的とする。
【0019】
【課題を解決するための手段】
本発明は、一対の電力ケーブルを接続した際に生じる電界集中部の電界を緩和する導電性の電界緩和層と、前記電界緩和層の周囲に設けられる絶縁性の補強絶縁層と、前記電界緩和層および前記補強絶縁層を覆うように設けられる外部遮蔽層と、を有する電力ケーブル用補強絶縁ブロックの製造方法において、心棒の外周上の所定位置に、予め形成された前記電界緩和層を配置し、前記補強絶縁層を形成する金型の内周の所定位置に、予め形成された前記外部遮蔽層を配置し、前記電界緩和層が配置された心棒を、前記外部遮蔽層が配置された金型内の所定位置に設置することにより、前記電界緩和層の周囲に前記外部遮蔽層が配置された状態で、前記金型内に所定の材料を注入し充満させることにより、前記電界緩和層および前記心棒と、前記外部遮蔽層との間に、前記補強絶縁層を形成するようにした。
【0020】
この構成によれば、予め形成された電界緩和層が配置された心棒を、予め形成された外部遮蔽層が配置された金型内の所定位置に設置して、電界緩和層の上方に外部遮蔽層が配置された状態で、金型内に所定の材料を注入し充満させることにより、電界緩和層および心棒と、外部遮蔽層との間に、補強絶縁層を形成するため、外部遮蔽層を、補強絶縁層上に形成するための金型を用いることなく、補強絶縁ブロックを製造することができる。
【0021】
すなわち、補強絶縁ブロック自体を形成するための金型を補強絶縁層用の金型のみを使用することにより、製造を容易にして、製造時間を短縮できるとともに、設備を少なくして大幅なコストダウンを図ることができる。また、製造する補強絶縁ブロックが大型になっても、その絶縁ブロック自体を形成するために用いられる大型の金型が、従来と異なり、補強絶縁層用の一つで製造できるので、その製造時間を短縮できるとともに、遮蔽層形成用の金型を用いることがないので、その分の設備投資が少なくなり、製品自体の一層のコストダウンを図ることができる。
【0022】
本発明は、上記構成において、前記外部遮蔽層は、軸方向に所定間隔の隙間を設けて分割されており、前記所定の材料は、前記隙間から注入されるようにした。
【0023】
この構成によれば、外部遮蔽層は、金型内に、所定の材料が注入される隙間を設けて分割されているため、隙間のどの位置からも所定の材料を注入することができる。
【0024】
本発明は、上記構成において、前記金型内に配置される前記外部遮蔽層の片側あるいは両側には、前記外部遮蔽層の片側の端部あるいは両側のそれぞれの端部に隣接しかつ内周面の位置が前記外部遮蔽層の内周面の位置と略同一であるカラー部材が設けられているようにした。
【0025】
この構成によれば、金型内において外部遮蔽層の片側あるいは両側に、外部遮蔽層の片側の端部あるいは両側のそれぞれの端部に当接しかつ内周面の位置が外部遮蔽層の内周面の位置と略同一であるカラー部材が設けられているため、金型内に注入される所定の材料が外部遮蔽層の片側の端部あるいは両側のそれぞれの端部から、外部遮蔽層の外周面に流れることを防ぐことができ、補強絶縁層を外部遮蔽層と電界緩和層および心棒との間に好適に注入させることができる。
【0026】
【発明の実施の形態】
以下、本発明の実施の形態について、図面を参照して詳細に説明する。
【0027】
(実施の形態1)
図1は、本発明の実施の形態1に係る補強絶縁ブロックの製造方法により製造される補強絶縁ブロックの構成を示す断面図である。
【0028】
図1に示す補強絶縁ブロック100は、導電性を有する内部電極110と、導電性を有するベルマウス部120、130と、絶縁性を有する補強絶縁層140と、導電性を有する外部遮蔽層150とを有する。なお、この図における補強絶縁ブロック100は、後述する補強絶縁層成型金型200に設置される心棒204上に設けられている。
【0029】
内部電極110の両端部112、114には、それぞれ丸みが設けられ、図示しない導体接続管の先端よりも長くなるように伸張されてなる。
【0030】
この内部電極110は、補強絶縁ブロック100が、電力ケーブルの露出する端部同士を接続する導体接続管に被せられた際に、最も電界が集中して高電圧側の電界集中箇所となる導体接続管の表面および角部近傍の電界を緩和する。
【0031】
また、内部電極110は、ゴムプラスチック製の導電性を有する材料、たとえば、エチレンプロピレンゴムやシリコーンゴム、あるいはエチレンビニルアセテイトなどにカーボンなどの導電性物質を混合したもので作られている。
【0032】
ベルマウス部120、130は、それぞれ基端部121、131から先端側に向かってラッパ状に開口する開口部122、132を有し、内部電極110の両端部112、114からそれぞれ所定間隔離間した位置に、開口部122、132が互いに対向するように配置されている。
【0033】
すなわち、ベルマウス部120、130では、立ち上がり部分124、134が鋭利な突起にならないように、ベルマウス部120、130の開口部122、132の内周面122a、132aに緩やかな傾斜(ここでは曲面)を持たせた形状となっている。この構成により、補強絶縁ブロック100が、電力ケーブルの露出する外部半導電層端部同士を接続するために被せられた際、ベルマウス部120、130は、低電圧側の電界集中箇所(ベルマウス部120、130の立ち上がり部分124、134近傍)の電界を緩和する。
【0034】
ベルマウス部120、130は、ゴムプラスチック製の導電性を有する材料、たとえば、エチレンプロピレンゴムやシリコーンゴム、あるいはエチレンビニルアセテイトなどにカーボンなどの導電性物質を混合したもので作られている。
【0035】
補強絶縁層140は、内部電極110、ベルマウス部120、130の上に硬化された状態で一体的に設けられている。
【0036】
この補強絶縁層140の両端部は、ベルマウス部120、130の基端部121、131の外周から立ち上がる側壁面を有し、ベルマウス部120、130の開口部122、132と外部遮蔽層150の両端部とを覆う遮蔽層覆い部142、144となっている。
【0037】
また、補強絶縁層140は、絶縁性を有する所定の材料、好ましくは絶縁性を有するゴムプラスチック材料、たとえば、エチレンプロピレンゴムやシリコーンゴムなどのエラストマーで作られている。
【0038】
外部遮蔽層150は円筒状をなし、内部電極110、ベルマウス部120,130の周囲に設けられている。詳細には、外部遮蔽層150では、中央部分は、内部電極110の上方に設けられ、両端部151、152は、ベルマウス部120、130の開口部122、132の上方にそれぞれ配置されている。
【0039】
外部遮蔽層150は、ゴムプラスチック製の導電性を有する材料、たとえば、エチレンプロピレンゴムやシリコーンゴム、あるいはエチレンビニルアセテイトなどにカーボンなどの導電性物質を混合したもので作られている。
【0040】
次いで、補強絶縁ブロック100の製造方法について、図2を参照して説明する。図2は、本発明の実施の形態1に係る補強絶縁ブロックの製造方法を説明するための断面図である。
【0041】
上記構成の補強絶縁ブロック100を製造するに際し、補強絶縁層140を形成するための補強絶縁層成型金型200を用いる。ここでは、補強絶縁層成型金型200は、補強絶縁ブロック100の外径、つまり外部遮蔽層150の外径と略同じ内径で、かつ補強絶縁ブロック100の軸方向の長さと略同じ長さの中空部202を有する。
【0042】
また、補強絶縁層成型金型200は、補強絶縁ブロック100に必要な内径を確保するための心棒204を据え付けて設置可能に形成されている。この配置された心棒204は、中空部202内に架設された状態で配置される。
【0043】
詳細には、中空部202は、形成される補強絶縁ブロック100に対応した形状を有し、補強絶縁層成型金型200の円筒状の内周面201と、内周面201の両端部に接続された側壁部206、206とで仕切られることで形成されている。これら側壁部206、206の中央部分には、ベルマウス部120、130の基端部の外径と同径の開口部206a、206aが形成されている。また、補強絶縁層成型金型200の内周面201は、外部遮蔽層150が所定位置に配置できるように構成されている。
【0044】
さらに、この補強絶縁層成型金型200は、中空部202にて成型されたものを取り出せるように構成されており、例えば、内周面201を構成する周壁部と、側壁部206とに分割可能に構成し、加えて周壁部を分割可能に形成するなどの構成が挙げられる。
【0045】
まず、補強絶縁ブロック100を製造するにあたり、内部電極110、ベルマウス部120、130、および外部遮蔽層150を、それぞれゴムプラスチック製の導電性を有する材料で各形状に予め形成しておく。これら内部電極110、ベルマウス部120、130、および外部遮蔽層150の形成は、複数の部品によりなる金型を用いることで行われるが、これらの金型自体は、補強絶縁ブロック100全体を形成する金型に比べて小型軽量、安価なものとなっている。
【0046】
そして、補強絶縁層140を成型するための補強絶縁層成型金型200に設置される心棒204の外周上の所定位置に、予め作成しておいた内部電極110を配置するとともに、ベルマウス部120、130を内部電極110の両端部111、112から、軸方向に電気絶縁設計に基づいた所定間隔を空けて心棒204上に配置する。これらベルマウス部120、130は、開口部122、132を、それぞれ内部電極110側に向かせて、互い対向するように心棒204上に配置する。
【0047】
一方、補強絶縁層成型金型200に外部遮蔽層150を装着する。詳細には、内周面201の所定位置に外部遮蔽層150を配置する。所定位置は、ここでは中空部202の中央部分であり、心棒204が設置された際に、心棒204上の内部電極110の真上となる位置である。
【0048】
なお、この外部遮蔽層150の外径は、内周面201を構成する周壁部の内径と略同じであるので、外部遮蔽層150の配置は軸方向の位置のみ合わせればよく、位置決めを容易に行うことができる。このとき、補強絶縁層成型金型200に装着された外部遮蔽層150の両端にそれぞれ隣接しかつ内周面の位置が外部遮蔽層150の内周面の位置と略同一である外部遮蔽層用カラー部材210、210を片側あるいは両側に配置してもよい。
【0049】
例えば、外部遮蔽層用カラー部材210、210が内周面201において、外部遮蔽層150が配置される内周面部分と略同じ位置の内周面上に設けられるものであれば、外部遮蔽層150と略同じ肉厚で形成するとよい。この外部遮蔽層用カラー部材210により外部遮蔽層150の位置決めが容易になる。この効果は、外部遮蔽層用カラー部材210が、外部遮蔽層150の片側に設けられた場合でも同様である。
【0050】
そして、内部電極110、ベルマウス部120、130が所定位置に配置された心棒204を補強絶縁層成型金型200内の所定位置に配置する。
【0051】
このとき、ベルマウス部120、130の基端部121、131をそれぞれ、補強絶縁層成型金型200の側壁部206、206の開口部206a、206aにそれぞれ挿入し、且つ、外部遮蔽層150の両端部151,152が、ベルマウス部120、130の開口部122、132の上方に配置される。これら両端部151、152とベルマウス部120、130との間には、補強絶縁層材料を注入するための注入口あるいは補強絶縁層材料注入時に中空部202内の空気を外部に放出するための排出口となる隙間157が形成された状態となる。なお、図2では、隙間157のうち下側の隙間を注入口として、符号157a、157bで示している。
【0052】
そして、絶縁補強層成型金型200の下部の隙間157a、157bのうちいずれか一方(ここでは隙間157aを用いるものとする)を介して、補強絶縁層成型金型200内に、ベルマウス部120、130、内部電極110の上方に外部遮蔽層150が配置された状態で、硬化して補強絶縁層となる液状の絶縁性ゴムプラスチック材料などの補強絶縁層材料を注入し、中空部202を補強絶縁層材料で充満させる。
【0053】
この注入作業では、補強絶縁層材料を、ベルマウス部120,130と外部遮蔽層150との間の隙間のうち、下部の隙間157aを介して補強絶縁層成型金型200内の中空部202に下側から矢印A方向に注入しているので、中空部202内に充填される補強絶縁層材料内に気泡が発生しにくく、また発生した気泡が溜まりにくくなっている。また、一つの隙間157aから注入しているので、複数の注入孔から注入する場合と比較して、注入される補強絶縁層材料が、補強絶縁層成型金型200の中で衝突することが無くなり、さらに成型される補強絶縁層自体内の気泡を生じにくくさせている。
【0054】
また、補強絶縁層成型金型200の内周面201上に、外部遮蔽層用カラー部材210、210を外部遮蔽層150の両端部151、152に隣接して配置した場合には、隙間157aから補強絶縁層材料が注入された際に、外部遮蔽層150と補強絶縁層成型金型200の内周面201との間に、補強絶縁層材料が流れ込みにくくなる。また、隙間157aから注入される補強絶縁層材料は、外部遮蔽層150の内周面の位置と略同一である外部遮蔽層用カラー部材210の内周面に案内されて、隙間157aから外部遮蔽層150とベルマウス部120、130との間に円滑に流れ込む。
【0055】
そして、補強絶縁層材料が充填された補強絶縁層成型金型200を常温で所定時間放置あるいは、加熱などすることで、内部の補強絶縁層材料を硬化させる。これにより、内部電極110、ベルマウス部120、130、および補強絶縁層140が一体化し、補強絶縁ブロック100となる。
【0056】
そして、補強絶縁層成型金型200から、心棒204を補強絶縁ブロック100ごと外し、心棒204を補強絶縁ブロック100から引き抜くことで補強絶縁ブロック100が完成される。
【0057】
このように形成された補強絶縁ブロック100では、ベルマウス部120、130と、外部遮蔽層150の両端部151、152との間は、補強絶縁層140の両端部分を構成する遮蔽層覆い部142、144(図1参照)により隔てられており、絶縁形の中間接続部に用いられる構成となっている。なお、これらベルマウス部120、130と外部遮蔽層150とを電気的に接続した構成にすることにより普通中間接続部として用いることができる。
【0058】
このように、本実施の形態によれば、外部遮蔽層150が配置された補強絶縁層成型金型200内に、予め形成された内部電極110とベルマウス部120,130を設置した後、補強絶縁層材料を補強絶縁層成型金型200内に注入し、補強絶縁層材料を硬化させて、補強絶縁層140、内部電極110、ベルマウス部120、130を一体化させることで、補強絶縁ブロック100を形成するため、補強絶縁層140を形成した後で、外部遮蔽層150を形成する必要がなく、補強絶縁ブロックを仕上げるための注型回数を、補強絶縁層形成ための1回にすることができる。したがって、従来と異なり、補強絶縁ブロック自体を製造する際に、金型を用いて補強絶縁層を形成した後、外部遮蔽層形成用金型を用いて外部遮蔽層を成形するといった2度の注型を行う必要がなく、製造時間を短縮することができる。
【0059】
よって、本実施の形態1に係る製造方法によれば、電力ケーブル接続部の高電圧化に伴い大型化する補強絶縁ブロック100を、補強絶縁層成型金型より大きく重い外部遮蔽層成型金型を用いることなく、補強絶縁層成型金型200のみを使用するだけで形成することができ、外部遮蔽層成型作業の分の人手が掛からず、また、外部遮蔽層を成型するための諸設備を必要としないので、製造時間の短縮化が図れるとともに、大幅なコストの削減を図ることができ、製品となる補強絶縁ブロック100自体の価格を低くすることができる。また、補強絶縁層成型金型200では、中空部202の形状を、形成される補強絶縁ブロック100の形状と同様の形状にするだけでよく、その構造は単純であり、安価なものとなる。
【0060】
(実施の形態2)
図3は、本発明の実施の形態2に係る補強絶縁ブロックの製造方法により製造された補強絶縁ブロックの構成を示す断面図である。
【0061】
図3に示す補強絶縁ブロック100aは、外部遮蔽層を軸方向に所定間隔の隙間を設けて分割された外部遮蔽分割層150a、150bを有する点を除き、図1に対応する補強絶縁ブロック100と同様の基本的構成である。よって、同一の構成要素には同一の符号を付し、その説明を省略する。
【0062】
この補強絶縁ブロック100aは、所定間隔のスリット状の隙間(以下「スリット」という)159を設けて外部遮蔽層を分割した外部遮蔽分割層150a、150bを有する構成から、これら外部遮蔽分割層150a150bとの間のスリット159に補強絶縁層が入り込んだ状態となっており、その他の構成要素は補強絶縁ブロック100と同様である。
【0063】
次に、この補強絶縁ブロック100aの製造方法を説明する。
【0064】
図4は、図3の補強絶縁ブロック100aの製造方法を説明する図である。
【0065】
補強絶縁ブロック100aを製造する際に、外部遮蔽分割層150a、150bの間のスリット159から補強絶縁層材料を注入することができる。なお、スリットとなる外部遮蔽分割層150a、150b間の所定間隔とは、補強絶縁層材料を注入するに必要であり、なおかつ、電気絶縁性能に影響を与えない間隔である。
【0066】
まず、補強絶縁ブロック100の製造と同様に、内部電極110、ベルマウス部120、130、および外部遮蔽層150を予め形成しておき、これら内部電極110、ベルマウス部120、および外部遮蔽分割層150a、150bを、それぞれ、補強絶縁層140を形成するための補強絶縁層成型金型200a内の所定位置に配置される心棒204の外周上の所定位置に配置する。
【0067】
一方、補強絶縁層140を成形する補強絶縁層成形金型200aの内周面201に沿って外部遮蔽分割層150a、150bを、補強絶縁層材料を注入可能なスリット159を空けて配置する。なお、配置された外部遮蔽分割層150a、150bの外側端部に隣接して、補強絶縁層成型金型200の構成で説明した外部遮蔽層用カラー部材210を配置してもよい。この外部遮蔽層用カラー部材210を配置すれば、補強絶縁層形成の際に、外部遮蔽層の外周面側に補強絶縁層材料が回り込むことを防ぐことができる。
【0068】
そして、内部電極110、ベルマウス部120、130が所定位置に配置された心棒204を補強絶縁層成型金型200a内の所定位置に配置して、これら内部電極110、ベルマウス部120、130の上方に外部遮蔽分割層150a、150bを位置させる。このとき、外部遮蔽分割層150a、150bの間のスリット部分が内部電極110の略中心の上方に位置される。
【0069】
そして、スリット159の下側部分159aから補強絶縁層成型金型200a内に、液状の絶縁性を有する補強絶縁層材料を充填する。
【0070】
そして、常温あるいは加熱により、補強絶縁層材料を硬化させ、補強絶縁層140と、内部電極110と、ベルマウス部120、130とを一体化することで、補強絶縁ブロック100aを形成する。
【0071】
そして、補強絶縁層成型金型200aから補強絶縁ブロック100aが取り付けられた心棒204を外し、心棒204を補強絶縁ブロック100aから引き抜くことで補強絶縁ブロック100aが完成される。
【0072】
よって、本実施の形態2に係る製造方法によれば、外部遮蔽分割層150a、150bとの間で周方向に延在するスリット159のどの部分からでも補強絶縁層材料を注入することができる。例えば、補強絶縁層成型金型200a内において、スリット159を介して、上から注入してもよく、また、横方向から注入してもよい。この場合、補強絶縁層成型金型200aはスリット159における注入位置に対応し、その注入位置から補強絶縁層材料を注入できるように構成される。これにより、補強絶縁層成型金型200a内に充満される補強絶縁層材料の注入位置を、スリット159を介して適宜変更することができる。
【0073】
なお、上記各実施の形態で用いられる補強絶縁層成型金型200,200aは、内部電極110およびベルマウス部120、130と、外部遮蔽層150,外部遮蔽分割層150a、150bとの間に、補強絶縁層を形成可能とする構成であれば、どのように組み立てられてもよい。
【0074】
【発明の効果】
以上説明したように、本発明によれば、補強絶縁ブロック自体を形成するための金型を少なくすることにより、製造を容易にして、製造時間を短縮できるとともに、設備を少なくして大幅なコストダウンを図ることができる。
【図面の簡単な説明】
【図1】本発明の実施の形態1に係る補強絶縁ブロックの製造方法により製造された補強絶縁ブロックの構成を示す断面図
【図2】本発明の実施の形態1に係る補強絶縁ブロックの製造方法を説明するための断面図
【図3】本発明の実施の形態2に係る補強絶縁ブロックの製造方法により製造された補強絶縁ブロックの構成を示す断面図
【図4】本発明の実施の形態2に係る補強絶縁ブロックの製造方法を説明するための図
【図5】従来の電力ケーブルの中間接続部の構造を示す断面図
【図6】図5に示す従来の電力ケーブルの中間接続部で用いられる補強絶縁ブロックの製造方法を説明するための工程別断面図
【図7】図5に示す従来の電力ケーブルの中間接続部で用いられる補強絶縁ブロックの製造方法を説明するための工程別断面図
【図8】図5に示す従来の電力ケーブルの中間接続部で用いられる補強絶縁ブロックの製造方法を説明するための工程別断面図
【符号の説明】
100、100a 補強絶縁ブロック
110 内部電極
120、130 ベルマウス部
140 補強絶縁層
150 外部遮蔽層
150a、150b 外部遮蔽分割層
159 スリット
200 補強絶縁層成型金型
201 内周面
204 心棒
210 外部遮蔽層用カラー部材
Claims (3)
- 一対の電力ケーブルを接続した際に生じる電界集中部の電界を緩和する導電性の電界緩和層と、
前記電界緩和層の周囲に設けられる絶縁性の補強絶縁層と、
前記電界緩和層および前記補強絶縁層を覆うように設けられる外部遮蔽層と、
を有する電力ケーブル用補強絶縁ブロックの製造方法において、
心棒の外周上の所定位置に、予め形成された前記電界緩和層を配置し、
前記補強絶縁層を形成する金型の内周の所定位置に、予め形成された前記外部遮蔽層を配置し、
前記電界緩和層が配置された心棒を、前記外部遮蔽層が配置された金型内の所定位置に設置することにより、前記電界緩和層の周囲に前記外部遮蔽層が配置された状態で、前記金型内に所定の材料を注入し充満させることにより、前記電界緩和層および前記心棒と、前記外部遮蔽層との間に、前記補強絶縁層を形成することを特徴とする補強絶縁ブロックの製造方法。 - 前記外部遮蔽層は、軸方向に所定間隔の隙間を設けて分割されており、
前記所定の材料は、前記隙間から注入されることを特徴とする請求項1記載の補強絶縁ブロックの製造方法。 - 前記金型内に配置される前記外部遮蔽層の片側あるいは両側には、前記外部遮蔽層の片側の端部あるいは両側のそれぞれの端部に隣接しかつ内周面の位置が前記外部遮蔽層の内周面の位置と略同一であるカラー部材が設けられていることを特徴とする請求項1記載の補強絶縁ブロックの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003154387A JP2004357452A (ja) | 2003-05-30 | 2003-05-30 | 電力ケーブル用補強絶縁ブロックの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003154387A JP2004357452A (ja) | 2003-05-30 | 2003-05-30 | 電力ケーブル用補強絶縁ブロックの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004357452A true JP2004357452A (ja) | 2004-12-16 |
Family
ID=34049060
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003154387A Pending JP2004357452A (ja) | 2003-05-30 | 2003-05-30 | 電力ケーブル用補強絶縁ブロックの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004357452A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012157124A (ja) * | 2011-01-25 | 2012-08-16 | Fujikura Ltd | 筒状保護被覆体及びその製造方法 |
| WO2014128954A1 (ja) * | 2013-02-25 | 2014-08-28 | 株式会社 日立製作所 | 回転機 |
| WO2020039879A1 (ja) * | 2018-08-24 | 2020-02-27 | 住友電気工業株式会社 | 絶縁成形体、固体絶縁母線、絶縁成形体の製造方法、及び固体絶縁母線の製造方法 |
| JP2023040783A (ja) * | 2021-09-10 | 2023-03-23 | 株式会社プロテリアル | 電力ケーブル保持体、及び電力ケーブル保持体の製造方法 |
-
2003
- 2003-05-30 JP JP2003154387A patent/JP2004357452A/ja active Pending
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012157124A (ja) * | 2011-01-25 | 2012-08-16 | Fujikura Ltd | 筒状保護被覆体及びその製造方法 |
| WO2014128954A1 (ja) * | 2013-02-25 | 2014-08-28 | 株式会社 日立製作所 | 回転機 |
| JPWO2014128954A1 (ja) * | 2013-02-25 | 2017-02-02 | 株式会社日立製作所 | 回転機 |
| WO2020039879A1 (ja) * | 2018-08-24 | 2020-02-27 | 住友電気工業株式会社 | 絶縁成形体、固体絶縁母線、絶縁成形体の製造方法、及び固体絶縁母線の製造方法 |
| JPWO2020039879A1 (ja) * | 2018-08-24 | 2021-09-24 | 住友電気工業株式会社 | 絶縁成形体、固体絶縁母線、絶縁成形体の製造方法、及び固体絶縁母線の製造方法 |
| JP7242005B2 (ja) | 2018-08-24 | 2023-03-20 | 住友電気工業株式会社 | 絶縁成形体、固体絶縁母線、絶縁成形体の製造方法、及び固体絶縁母線の製造方法 |
| JP2023040783A (ja) * | 2021-09-10 | 2023-03-23 | 株式会社プロテリアル | 電力ケーブル保持体、及び電力ケーブル保持体の製造方法 |
| JP7767789B2 (ja) | 2021-09-10 | 2025-11-12 | 株式会社プロテリアル | 電力ケーブル保持体、及び電力ケーブル保持体の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100718593B1 (ko) | 핫 러너 히터장치 및 제조방법 | |
| TWI505571B (zh) | 兩種材料之可分離型絕緣連接器 | |
| JP4158904B2 (ja) | 常温収縮型ゴムユニット | |
| TW200950237A (en) | Method of manufacturing a dual interface separable insulated connector with overmolded faraday cage | |
| CN103715647A (zh) | 用于电力电缆的冷缩式终端 | |
| KR20010041303A (ko) | 안테나 유닛 제조방법과 제조장비, 안테나 유닛 | |
| JP5367440B2 (ja) | 内部半導電層、内部半導電層を用いた絶縁チューブユニット、および内部半導電層成形用の成形型 | |
| CN201975728U (zh) | 一种高压预制型直流电缆附件的制作模具 | |
| JP7242005B2 (ja) | 絶縁成形体、固体絶縁母線、絶縁成形体の製造方法、及び固体絶縁母線の製造方法 | |
| JPH08185737A (ja) | 複合碍子およびその製造に用いるセグメントさらにそれを用いた複合碍子の製造方法 | |
| JP2018523591A (ja) | 電力ケーブルの裸導体セクションの周りに絶縁システムを構築する方法 | |
| CN212097229U (zh) | 一种预注塑一射产品及包胶注塑二射产品 | |
| JP2019054204A (ja) | 静止誘導機器 | |
| JPH0773947A (ja) | 補強絶縁体製造用中子 | |
| JP4429460B2 (ja) | 電力ケーブル接続用ゴムユニットの内部半導電層成形金型 | |
| CN107545952A (zh) | 线束的防水结构 | |
| JP2025111932A (ja) | ワイヤハーネス、ワイヤハーネスの製造装置及びワイヤハーネスの製造方法 | |
| JPH0251306A (ja) | ゴム・プラスチック電力ケーブルの接続方法 | |
| JP3786857B2 (ja) | プレモールドゴム絶縁筒を用いたプラスチック絶縁電力ケーブル接続部 | |
| JP2025120985A (ja) | ワイヤハーネス、ワイヤハーネスの製造装置及びワイヤハーネスの製造方法 | |
| JP2025120987A (ja) | ワイヤハーネスの製造装置、ワイヤハーネスの製造方法及びワイヤハーネス | |
| JPH10215513A (ja) | 接続部品およびその製造方法並びに接続部 | |
| JPH0667086B2 (ja) | 電力ケーブル接続用絶縁筒の製造方法 | |
| EP4049834A1 (en) | Thermoplastic insulation system | |
| JPS6011718Y2 (ja) | ケ−ブル接続部 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050812 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20050812 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20050922 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051115 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20060307 |