JP2005200499A - 粘着シート及びその製造方法 - Google Patents
粘着シート及びその製造方法 Download PDFInfo
- Publication number
- JP2005200499A JP2005200499A JP2004006765A JP2004006765A JP2005200499A JP 2005200499 A JP2005200499 A JP 2005200499A JP 2004006765 A JP2004006765 A JP 2004006765A JP 2004006765 A JP2004006765 A JP 2004006765A JP 2005200499 A JP2005200499 A JP 2005200499A
- Authority
- JP
- Japan
- Prior art keywords
- pressure
- adhesive
- sensitive adhesive
- sheet
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000000853 adhesive Substances 0.000 title claims abstract description 113
- 230000001070 adhesive effect Effects 0.000 title claims abstract description 106
- 238000004519 manufacturing process Methods 0.000 title claims description 5
- 239000010410 layer Substances 0.000 claims abstract description 127
- 239000012790 adhesive layer Substances 0.000 claims abstract description 20
- 239000004820 Pressure-sensitive adhesive Substances 0.000 claims description 109
- 239000011800 void material Substances 0.000 claims description 22
- 238000000034 method Methods 0.000 claims description 16
- 239000000463 material Substances 0.000 claims description 12
- 238000009751 slip forming Methods 0.000 claims description 3
- 239000007789 gas Substances 0.000 description 19
- 238000000576 coating method Methods 0.000 description 16
- 229920005989 resin Polymers 0.000 description 16
- 239000011347 resin Substances 0.000 description 16
- 239000011248 coating agent Substances 0.000 description 14
- 239000000839 emulsion Substances 0.000 description 13
- -1 polypropylene Polymers 0.000 description 13
- 239000000123 paper Substances 0.000 description 10
- 239000000758 substrate Substances 0.000 description 8
- 229920000178 Acrylic resin Polymers 0.000 description 7
- 239000004925 Acrylic resin Substances 0.000 description 7
- 230000000052 comparative effect Effects 0.000 description 7
- 238000011156 evaluation Methods 0.000 description 7
- 239000004698 Polyethylene Substances 0.000 description 6
- 229920000573 polyethylene Polymers 0.000 description 6
- 238000009825 accumulation Methods 0.000 description 5
- 239000003795 chemical substances by application Substances 0.000 description 5
- 238000001035 drying Methods 0.000 description 5
- 229920002803 thermoplastic polyurethane Polymers 0.000 description 5
- 230000035699 permeability Effects 0.000 description 4
- 230000008961 swelling Effects 0.000 description 4
- 229920002397 thermoplastic olefin Polymers 0.000 description 4
- ZWEHNKRNPOVVGH-UHFFFAOYSA-N 2-Butanone Chemical compound CCC(C)=O ZWEHNKRNPOVVGH-UHFFFAOYSA-N 0.000 description 3
- XEKOWRVHYACXOJ-UHFFFAOYSA-N Ethyl acetate Chemical compound CCOC(C)=O XEKOWRVHYACXOJ-UHFFFAOYSA-N 0.000 description 3
- 229920000877 Melamine resin Polymers 0.000 description 3
- 239000004743 Polypropylene Substances 0.000 description 3
- 238000003851 corona treatment Methods 0.000 description 3
- JDSHMPZPIAZGSV-UHFFFAOYSA-N melamine Chemical compound NC1=NC(N)=NC(N)=N1 JDSHMPZPIAZGSV-UHFFFAOYSA-N 0.000 description 3
- 229920003023 plastic Polymers 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 239000002985 plastic film Substances 0.000 description 3
- 229920001155 polypropylene Polymers 0.000 description 3
- 229920002635 polyurethane Polymers 0.000 description 3
- 239000004814 polyurethane Substances 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- KAKZBPTYRLMSJV-UHFFFAOYSA-N Butadiene Chemical compound C=CC=C KAKZBPTYRLMSJV-UHFFFAOYSA-N 0.000 description 2
- 239000004793 Polystyrene Substances 0.000 description 2
- 239000004927 clay Substances 0.000 description 2
- 239000003431 cross linking reagent Substances 0.000 description 2
- 239000011086 glassine Substances 0.000 description 2
- 239000012943 hotmelt Substances 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 229920002285 poly(styrene-co-acrylonitrile) Polymers 0.000 description 2
- 229920000139 polyethylene terephthalate Polymers 0.000 description 2
- 239000005020 polyethylene terephthalate Substances 0.000 description 2
- 229920000098 polyolefin Polymers 0.000 description 2
- 229920002223 polystyrene Polymers 0.000 description 2
- 229920005990 polystyrene resin Polymers 0.000 description 2
- 238000007639 printing Methods 0.000 description 2
- 238000007650 screen-printing Methods 0.000 description 2
- 229920002050 silicone resin Polymers 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 239000002904 solvent Substances 0.000 description 2
- 229920003048 styrene butadiene rubber Polymers 0.000 description 2
- 229920002725 thermoplastic elastomer Polymers 0.000 description 2
- NLHHRLWOUZZQLW-UHFFFAOYSA-N Acrylonitrile Chemical compound C=CC#N NLHHRLWOUZZQLW-UHFFFAOYSA-N 0.000 description 1
- 229920000298 Cellophane Polymers 0.000 description 1
- 229920001747 Cellulose diacetate Polymers 0.000 description 1
- 229920002284 Cellulose triacetate Polymers 0.000 description 1
- CBENFWSGALASAD-UHFFFAOYSA-N Ozone Chemical compound [O-][O+]=O CBENFWSGALASAD-UHFFFAOYSA-N 0.000 description 1
- 239000004372 Polyvinyl alcohol Substances 0.000 description 1
- 229920001328 Polyvinylidene chloride Polymers 0.000 description 1
- 241000168254 Siro Species 0.000 description 1
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Natural products C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 1
- BZHJMEDXRYGGRV-UHFFFAOYSA-N Vinyl chloride Chemical compound ClC=C BZHJMEDXRYGGRV-UHFFFAOYSA-N 0.000 description 1
- NNLVGZFZQQXQNW-ADJNRHBOSA-N [(2r,3r,4s,5r,6s)-4,5-diacetyloxy-3-[(2s,3r,4s,5r,6r)-3,4,5-triacetyloxy-6-(acetyloxymethyl)oxan-2-yl]oxy-6-[(2r,3r,4s,5r,6s)-4,5,6-triacetyloxy-2-(acetyloxymethyl)oxan-3-yl]oxyoxan-2-yl]methyl acetate Chemical compound O([C@@H]1O[C@@H]([C@H]([C@H](OC(C)=O)[C@H]1OC(C)=O)O[C@H]1[C@@H]([C@@H](OC(C)=O)[C@H](OC(C)=O)[C@@H](COC(C)=O)O1)OC(C)=O)COC(=O)C)[C@@H]1[C@@H](COC(C)=O)O[C@@H](OC(C)=O)[C@H](OC(C)=O)[C@H]1OC(C)=O NNLVGZFZQQXQNW-ADJNRHBOSA-N 0.000 description 1
- 229920005700 acResin® Polymers 0.000 description 1
- 238000010306 acid treatment Methods 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 239000003522 acrylic cement Substances 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 239000004840 adhesive resin Substances 0.000 description 1
- 229920006223 adhesive resin Polymers 0.000 description 1
- 150000001336 alkenes Chemical class 0.000 description 1
- 125000000217 alkyl group Chemical group 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000000740 bleeding effect Effects 0.000 description 1
- 238000009835 boiling Methods 0.000 description 1
- QHIWVLPBUQWDMQ-UHFFFAOYSA-N butyl prop-2-enoate;methyl 2-methylprop-2-enoate;prop-2-enoic acid Chemical compound OC(=O)C=C.COC(=O)C(C)=C.CCCCOC(=O)C=C QHIWVLPBUQWDMQ-UHFFFAOYSA-N 0.000 description 1
- 229920002678 cellulose Polymers 0.000 description 1
- 239000001913 cellulose Substances 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- KRVSOGSZCMJSLX-UHFFFAOYSA-L chromic acid Substances O[Cr](O)(=O)=O KRVSOGSZCMJSLX-UHFFFAOYSA-L 0.000 description 1
- 229920001577 copolymer Polymers 0.000 description 1
- 238000005034 decoration Methods 0.000 description 1
- 229920001971 elastomer Polymers 0.000 description 1
- 229920005648 ethylene methacrylic acid copolymer Polymers 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 238000005187 foaming Methods 0.000 description 1
- AWJWCTOOIBYHON-UHFFFAOYSA-N furo[3,4-b]pyrazine-5,7-dione Chemical compound C1=CN=C2C(=O)OC(=O)C2=N1 AWJWCTOOIBYHON-UHFFFAOYSA-N 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 238000009499 grossing Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 150000002430 hydrocarbons Chemical class 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 229920000554 ionomer Polymers 0.000 description 1
- 239000012948 isocyanate Substances 0.000 description 1
- 150000002513 isocyanates Chemical class 0.000 description 1
- 230000000873 masking effect Effects 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000010907 mechanical stirring Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000003094 microcapsule Substances 0.000 description 1
- 239000012046 mixed solvent Substances 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 210000003205 muscle Anatomy 0.000 description 1
- JRZJOMJEPLMPRA-UHFFFAOYSA-N olefin Natural products CCCCCCCC=C JRZJOMJEPLMPRA-UHFFFAOYSA-N 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 238000009832 plasma treatment Methods 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 229920003207 poly(ethylene-2,6-naphthalate) Polymers 0.000 description 1
- 229920001707 polybutylene terephthalate Polymers 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 239000004417 polycarbonate Substances 0.000 description 1
- 229920005668 polycarbonate resin Polymers 0.000 description 1
- 239000004431 polycarbonate resin Substances 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 239000011112 polyethylene naphthalate Substances 0.000 description 1
- 229920013716 polyethylene resin Polymers 0.000 description 1
- 229920001296 polysiloxane Polymers 0.000 description 1
- 229920002451 polyvinyl alcohol Polymers 0.000 description 1
- 239000005033 polyvinylidene chloride Substances 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000007788 roughening Methods 0.000 description 1
- 239000005060 rubber Substances 0.000 description 1
- 238000005488 sandblasting Methods 0.000 description 1
- 239000013464 silicone adhesive Substances 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 238000001179 sorption measurement Methods 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
- 229920005992 thermoplastic resin Polymers 0.000 description 1
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 1
- 229920002554 vinyl polymer Polymers 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
Images
Landscapes
- Adhesive Tapes (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
【解決手段】基材シート1の一方の面に粘着剤層2を設けた粘着シートにおいて、該粘着剤層2が、被着体と接する側の面2aに露出した連続空隙層からなる非粘着又は微粘着パターン層3を有すると共に、前記被着体と接する側の面2aが平坦面である粘着シートとする。
【選択図】図1
Description
しかしながら、識別・装飾用粘着シート、塗装マスキング用貼着シート、マーキングシート、金属板などの表面保護用貼着シートなど、貼着シートの面積がある程度広い場合には、貼着剤層と被着体との間に空気の溜まりが生じやすく、その部分が膨れとなって、貼着シートを被着体にきれいに貼付できにくいという問題があった。
しかしながら、これらの粘着シートは、貼付する際、空気が抜けやすくて、被着体に容易に貼付することができるものの、被着体との密着性が不充分であったり、基材表面に凹凸構造や溝構造が浮き出て、貼付後の粘着シートの外観が損なわれるなどの欠点を有し、必ずしも充分に満足し得るものではなかった。
しかしながら、この粘着シートにおいては、貼付する際に巻き込まれた空気、あるいは被着体がガスを発生しやすいものである場合に、貼付後に発生するガスは、基材と非粘着パターンとの間の空隙を押し広げる形で抜けていくため、抜け方がスムーズではなく、また、押し広げる際に粘着剤層まで浮かしたりして、凹凸が残ることがあるなどの問題があった。また、貼付後に温度上昇があると、非粘着部がタックを帯び被着体と密着してしまうため、上記の現象が顕著になるだけでなく、貼付の際に残存する空気あるいはガスが抜けなくなる。
すなわち、本発明は、
(1)基材シートの一方の面に粘着剤層を設けた粘着シートにおいて、該粘着剤層が被着体と接する側の面に露出した連続空隙層からなる非粘着又は微粘着パターン層を有すると共に、前記被着体と接する側の面が平坦面であることを特徴とする粘着シート、
(2)非粘着又は微粘着パターン層の厚さが、粘着剤層全体の厚さの1〜99%であり、かつ1μm以上である上記(1)記載の粘着シート、
(3)非粘着又は微粘着パターン層単体における透気抵抗度(ガーレー)(JISP8117ガーレー試験機法に準拠)が、180秒/100ml以下である上記(1)又は(2)記載の粘着シート、
(4)連続空隙層からなる非粘着又は微粘着パターン層が、基材シート端縁部まで連続して形成されてなる、複数の並列した直線状又は曲線状の帯形状、格子形状、又は斜格子形状である上記(1)、(2)又は(3)に記載の粘着シート、
(5)粘着剤層に剥離シートが貼着されてなる上記(1)〜(4)のいずれかに記載の粘着シート。
及び、
(6)剥離シートの剥離処理面に、連続空隙層からなる非粘着又は微粘着パターン層を形成し、次いで、前記パターン層を覆うように粘着剤層を形成したのち、該粘着剤層上に基材シートを貼着させることを特徴とする粘着シートの製造方法、を提供するものである。
また、本発明の方法によれば、前記の優れた機能を有する粘着シートを効率よく製造することができる。
この基材シートとしては、例えば上質紙、グラシン紙、コート紙、無塵紙などの紙類、ポリエステル(例えばポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート、)、ポリオレフィン(ポリプロピレン、ポリエチレン、)、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリスチレン、ポリカーボネート、ポリビニルアルコール、ポリウレタン、アクリル系樹脂、オレフィン系(TPO)、ポリウレタン系、ポリスチレン系等の熱可塑性エラストマー、アイオノマー、エチレン−メタクリル酸共重合体などのプラスチックシート、セルローストリアセテート、セルロースジアセテート、セロハンなどのセルロース系シートなどが挙げられる。前記基材シートは、単層でも積層したものでもよい。この基材シートの厚さは、使用目的や状況に応じて適宣定めればよいが、通常10〜500μm、好ましくは50〜300μmの範囲である。
また、この基材シートとしてプラスチックシートを用いる場合には、その上に設けられる粘着剤層との接着性を向上させる目的で、所望により、サンドブラストや溶剤処理などによる凹凸化処理、あるいはコロナ放電処理、プラズマ処理、オゾン・紫外線照射処理、火炎処理、クロム酸処理、熱風処理などの酸化処理などを施すことができる。また、プライマー処理を施すこともできる。また、基材シートの表面に易接着コートを施して印刷・印字を行ってもよい。更に、表面粗さ調整コート、ハードコート、耐汚染性コート、塗装等の表面コートを施してもよい。
このように、当該粘着剤層は、非粘着又は微粘着パターン層によって凹凸が生じることがないので、被着体に貼り付けた場合に凹凸が生じにくく、外観上優れたものとなる。また、前記非粘着又は微粘着パターン層は、連続空隙層から構成されているため、被着体に貼着する際に、空気が該パターン層の連続空隙部を通って、外部へ容易に逃げることができるので、エアがみ現象の発生を抑制することができる。さらに、被着体に貼着後、被着体自体からの発生ガス、あるいは被着体を透過してきたガスがあっても、これらのガスは、該パターン層の連続空隙部を通って、外部へ容易に逃げることができる。したがって、前記ガスによって発生する膨れ現象を抑制することができる。
当該粘着剤層を構成する粘着剤としては特に制限はなく、従来、粘着シートの粘着剤層に慣用されているもの、例えばアクリル系粘着剤、ゴム系粘着剤、シリコーン系粘着剤などを使用することができる。上記粘着剤の他、固形分が100%のホットメルト系粘着剤等も、溶剤、水等の揮発による厚み変化がなく、外観の向上の見地から好ましい。
粘着剤層全体の厚さ(パターン層が形成されていない部分の厚さと同じ)は、通常5〜200μm、好ましくは10〜150μmの範囲で選定される。
また、当該パターン層の線幅は、通常0.01〜3mm程度、好ましくは0.05〜2mmであり、ピッチ(隣接する線の中心間距離)は、通常0.1〜10mm程度、好ましくは0.2〜7mmである。さらに、当該パターン層の厚さは、粘着剤層全体の厚さの1〜99%であって、かつ1μm以上であることが好ましい。当該パターン層の厚さを上記のようにすることにより、非粘着又は微粘着パターン層が基材シートに接することがないので、粘着剤層と基材シートとの密着性が良好であると共に、空気の外部への抜けも良好である。当該パターン層のより好ましい厚さは、粘着剤層全体の厚さの5〜80%であって、2〜80μmの範囲である。
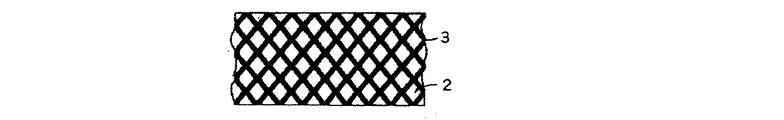
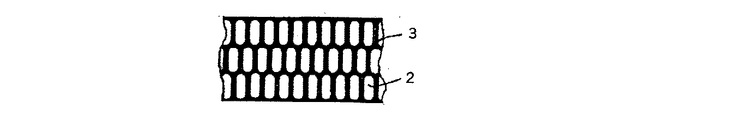
なお、粘着剤層と非粘着又は微粘着パターンの面積比は、例えば、図3、4(後に説明する。)に示した場合における、白色部(粘着剤層2)の面積と黒色部(非粘着又は微粘着パターン3)の面積を算出することにより、それらの比率として求めることができ、非粘着又は微粘着パターンの面積割合は、全体(白色部と黒色部)の面積の中で、黒色部の占める面積の割合として求めることができる。
なお、本発明において、「微粘着」とは、タックを有し、被着体との濡れが起ることにより、被着体との界面での密着が可能となるもののうち、非常に弱い剥離抵抗を示すものを指す。また、粘着剤層表面が平滑になるとこの平滑面に自己粘着(吸着作用)が発現する場合も含む。
本発明においては、微粘着パターン層は、自着性を有する樹脂、例えばアクリル系樹脂やスチレン−ブタジエン共重合体などを用いて形成してもよく、あるいは、非粘着性樹脂に粘着付与剤や粘着剤などを適宜配合して、微粘着性を付与してもよい。
なお、当該パターン層に連続空隙(連続気泡)を形成させる方法については、後で説明する。
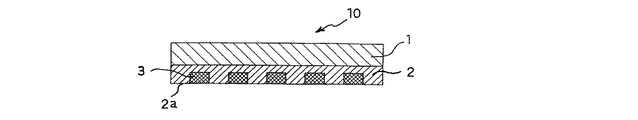
図1は、本発明の粘着シートの構成の一例を示す断面図であって、粘着シート10は、基材シート1の一方の面に、粘着剤層2が設けられており、そして、この粘着剤層2は、被着体と接する側の面2aに露出した連続空隙層からなる非粘着又は微粘着パターン層3を有している。
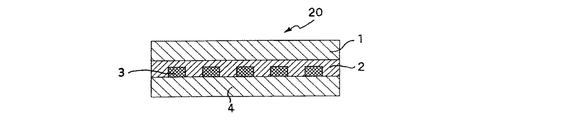
図2は、本発明の粘着シートの構成の別の例を示す断面図であって、粘着シート20は、前記図1で示す構成の粘着シートにおける粘着剤層2に、剥離シート4が貼着された構造を有している。
図3及び図4は、それぞれ本発明の粘着シート(剥離シートなし)の粘着剤層側から見た異なる例の平面図であって、符号2及び3は、前記図1、図2と同様である。
本発明の方法においては、まず、剥離シートの剥離処理面に、連続空隙層からなる非粘着又は微粘着パターン層を形成する。この連続空隙層からなる非粘着又は微粘着パターン層を形成するには、以下に示す方法を用いることができる。
まず、パターン層を構成する材料として前述で例示した各樹脂の中から、適当な樹脂を一種以上選び、樹脂エマルジョンを作製し、この樹脂エマルジョンを用い、(1)エマルジョン濃度を調整して、塗膜乾燥時に水の移動により連続気泡が形成するような発泡性樹脂エマルジョン、(2)樹脂エマルジョンを機械的攪拌して空気を混入させ、気泡を形成させてなる発泡性樹脂エマルジョン、(3)適当な合成樹脂を殻壁とし、低沸点炭化水素系化合物を内包する熱膨張性マイクロカプセルを、樹脂エマルジョンに添加してなる発泡性樹脂エマルジョンを調製する。
次いで、この発泡性樹脂エマルジョンを、剥離シートの剥離処理面に、所望のパターン形状に塗工する。塗工方法としては、帯形状パターンの場合は、Tダイを用いたシム利用による筋塗工、櫛型ブレードを用いた筋塗工などを挙げることができ、一方格子状、斜格子状パターンの場合は、スクリーン印刷法、あるいは、前記筋塗工を縦横2回行う方法などを挙げることができる。次いで、適当な温度で乾燥処理することにより、連続空隙層からなる非粘着又は微粘着パターンが形成される。
また、前記発泡性エマルジョンを用いて、全面的に連続空隙層を設けたのち、抜き加工を行うことで、所望のパターン層を形成することもできる。
なお、各例で得られた粘着シートの性能評価等は、下記の要領に従って行った。
(1)パターン層単体の透気抵抗度
JIS P8117ガーレー試験機法に準拠し測定した。B型のガーレー試験機を用い、空気100mlが通過する時間を測り、その秒数を透気抵抗度とした。
(2)空気抜け性
実施例、比較例の粘着シートを50mm×50mm角に裁断し、剥離シートを剥がして、直径約15mm、深さ1mmの部分球面形の窪みを設けたメラミン塗装板に、当該窪みが中心にくるように粘着シートを貼り付ける。
貼り付けは、温度23℃、相対湿度50%の室内にて、スキージーを用いて圧力30N/cm2で行った。
その後、貼り付けた状態で24時間放置した。放置後、スキージーにて窪み部分を圧着し、その際の空気抜け性について以下のように評価した。
○:空気溜りがスムーズに消滅した。
△:空気溜りは消失するが、スムーズに除去できない。
×:空気溜りが残存した。
実施例、比較例の粘着シートを50mm×50mm角に裁断し、剥離シートを剥がして、直径約15mm、深さ1mmの部分球面形の窪みを設けたメラミン塗装板に、当該窪みが中心にくるように貼り付ける。
貼り付けは、温度23℃、相対湿度50%の室内にて、スキージーを用いて圧力30N/cm2で行った。
貼り付けて30分経過した後、温度80℃の条件下に導入し、同条件で24間放置した後に、温度23℃、相対湿度50%の室内に移し1時間保管した。
その後、スキージーにて窪み部分を圧着し、その際の空気抜け性について以下のように評価した。
○:空気がスムーズに抜け、窪みに追従した。
×:空気が抜けず、空気溜りが残存した。
(4)外観
実施例、比較例の粘着シートを70mm×150mmに裁断し、剥離シートを剥がしてメラミン塗装板に貼り付け、室内蛍光灯下、肉眼にて粘着シートの基材シート表面を観察し、以下のように評価した。
○:基材シート表面に凹凸が認められない。
×:基材シート表面に凹凸が認められる。
剥離シートとして、片面にシリコーン系剥離剤による剥離処理が施されてなる厚さ175μmの両面ポリエチレンラミネート上質紙(リンテック社製、商品名「FPM−11」)を用いた。
一方、ウレタン樹脂(大日精化工業社製、商品名「レザロイドLU2294」)100質量部に対し、水/メチルエチルケトン質量比10/1の混合溶媒45質量部を加え、30分間ディスパー攪拌することにより、発泡性ウレタン樹脂W/O型エマルジョンを調製した。
次に、前記剥離シートの剥離処理面に、前記発泡性ウレタン樹脂W/O型エマルジョンをTダイ(シム利用による筋塗工)により塗工し、線幅0.4mmの複数の帯状塗膜を、ピッチ(隣接する帯状塗膜の中心間距離)1.5mmにて並列に設けた。次いで、60〜105℃の温度勾配を付けて乾燥処理し、厚さ約15μmの非粘着の連続空隙層からなるウレタン樹脂からなる非粘着パターン層を形成した。
非粘着パターン層の面積比、面積割合と非粘着パターン層単体の透気抵抗値は、第1表に示した通りである。、
このようにして形成された非粘着パターン層上に、アクリル系粘着剤(日本合成化学工業社製、商品名「コーポニールN−2147」、固形分35質量%)100質量部に、酢酸エチル25質量部を加え、さらにイソシアネート系架橋剤(日本ポリウレタン工業社製、商品名「コロネートL」)1.5質量部を配合し、十分に攪拌して得られた粘着剤塗布液を、ナイフコーターにて乾燥後の厚さ(前記パターン層が存在しない部分の厚さ)が50μmになるように塗布し粘着剤層を形成した。乾燥機にて、90℃で1分間乾燥処理したのち、両面がコロナ処理された白色不透明の厚さ200μmの熱可塑性ポリオレフィン(TPO、日合商事社製「PTS7B15−200」)フィルムの片面にインラインでコロナ処理を施し、該コロナ処理面と前記粘着剤層の非粘着パターン面が露出するように粘着剤層とを貼り合わせることにより、粘着シートを作製した。
この粘着シートの性能評価結果を第1表に示す。
実施例1における非粘着パターン層の形成において、Tダイ(シム利用による筋塗工)による塗工方式の代わりにスクリーン印刷方式を採用し、帯状パターンの代わりに、線幅0.3mm、ピッチ1.5mmの格子状パターン層を形成した以外は、実施例1と同様にして、粘着シートを作製した。
非粘着パターン層の面積比、面積割合と非粘着パターン層単体の透気抵抗値は、第1表に示した通りである。
この粘着シートの性能評価結果を第1表に示す。
80g/m2の上質紙の両面にクレーコート処理し、前記クレーコート処理の両面にシリコーン樹脂による剥離処理が施された剥離紙(リンテック社製「KF80シロRR04」、厚さ110μm)の片面に、機械攪拌により空気を混入させて発泡させたアクリル樹脂エマルジョンを塗布・乾燥して連続空隙層が形成されたシート(ゼオン化成社製「AKFSO75HK20」、発泡アクリル樹脂層の厚み:75μm、発泡倍率:2倍、微粘着タイプ)を用意した。
次にこのシートを抜き加工(発泡アクリル樹脂層のみ打ち抜き)して、線巾1mm、ピッチ3mmの並列状の連続空隙層からなる微粘着パターンをシート上に形成した。
非粘着パターン層の面積比、面積割合と非粘着パターン層単体の透気抵抗値は、第1表に示した通りである。
このように形成された微粘着パターン上に紫外線硬化型ホットメルト系粘着剤(BASF社製、「acResinA203UV」)を130℃で溶融させ、ギアインダイコータ(スムージングバー付き)により、厚さ(前記パターン層が存在しない部分の厚さ)が120μmになるよう塗布した。
その後、粘着剤層に紫外線ランプ(Fusion UV systems、INC社製、「H−bulb」)を用い、光量13mj/cm2にて紫外線を照射した。
これを水冷後、両面をコロナ処理した厚さ200μmの白色不透明ポリオレフィン系熱可塑性エラストマー(TPO、日合商事社製「PTS7B15−200」)フィルムの片面にインラインでコロナ処理を施し、該コロナ処理面と前記シートの粘着剤面とを貼り合わせて粘着シートを作製した。
この粘着シートの性能評価結果を第1表に示す。
実施例1において、非粘着パターン層を形成することなしに、厚さ50μmの粘着剤層を設けた以外は、実施例1と同様にして粘着シートを作製した。
この粘着シートの性能評価結果を第1表に示す。
実施例2において、連続空隙層からなる格子状非粘着パターン層の代わりに、白色インキ(セイコーアドバンス社製、商品名「SG700」)を用いて、厚さ5μmの格子状非粘着パターン層を設けた以外は、実施例2と同様にして粘着シートを作製した。
第1表に示したように、非粘着パターン層の面積比、面積割合は実施例1の場合と同じであるが、非粘着パターン層単体の透気抵抗値は無限大(測定不能)である。
この粘着シートの性能評価結果を第1表に示す。
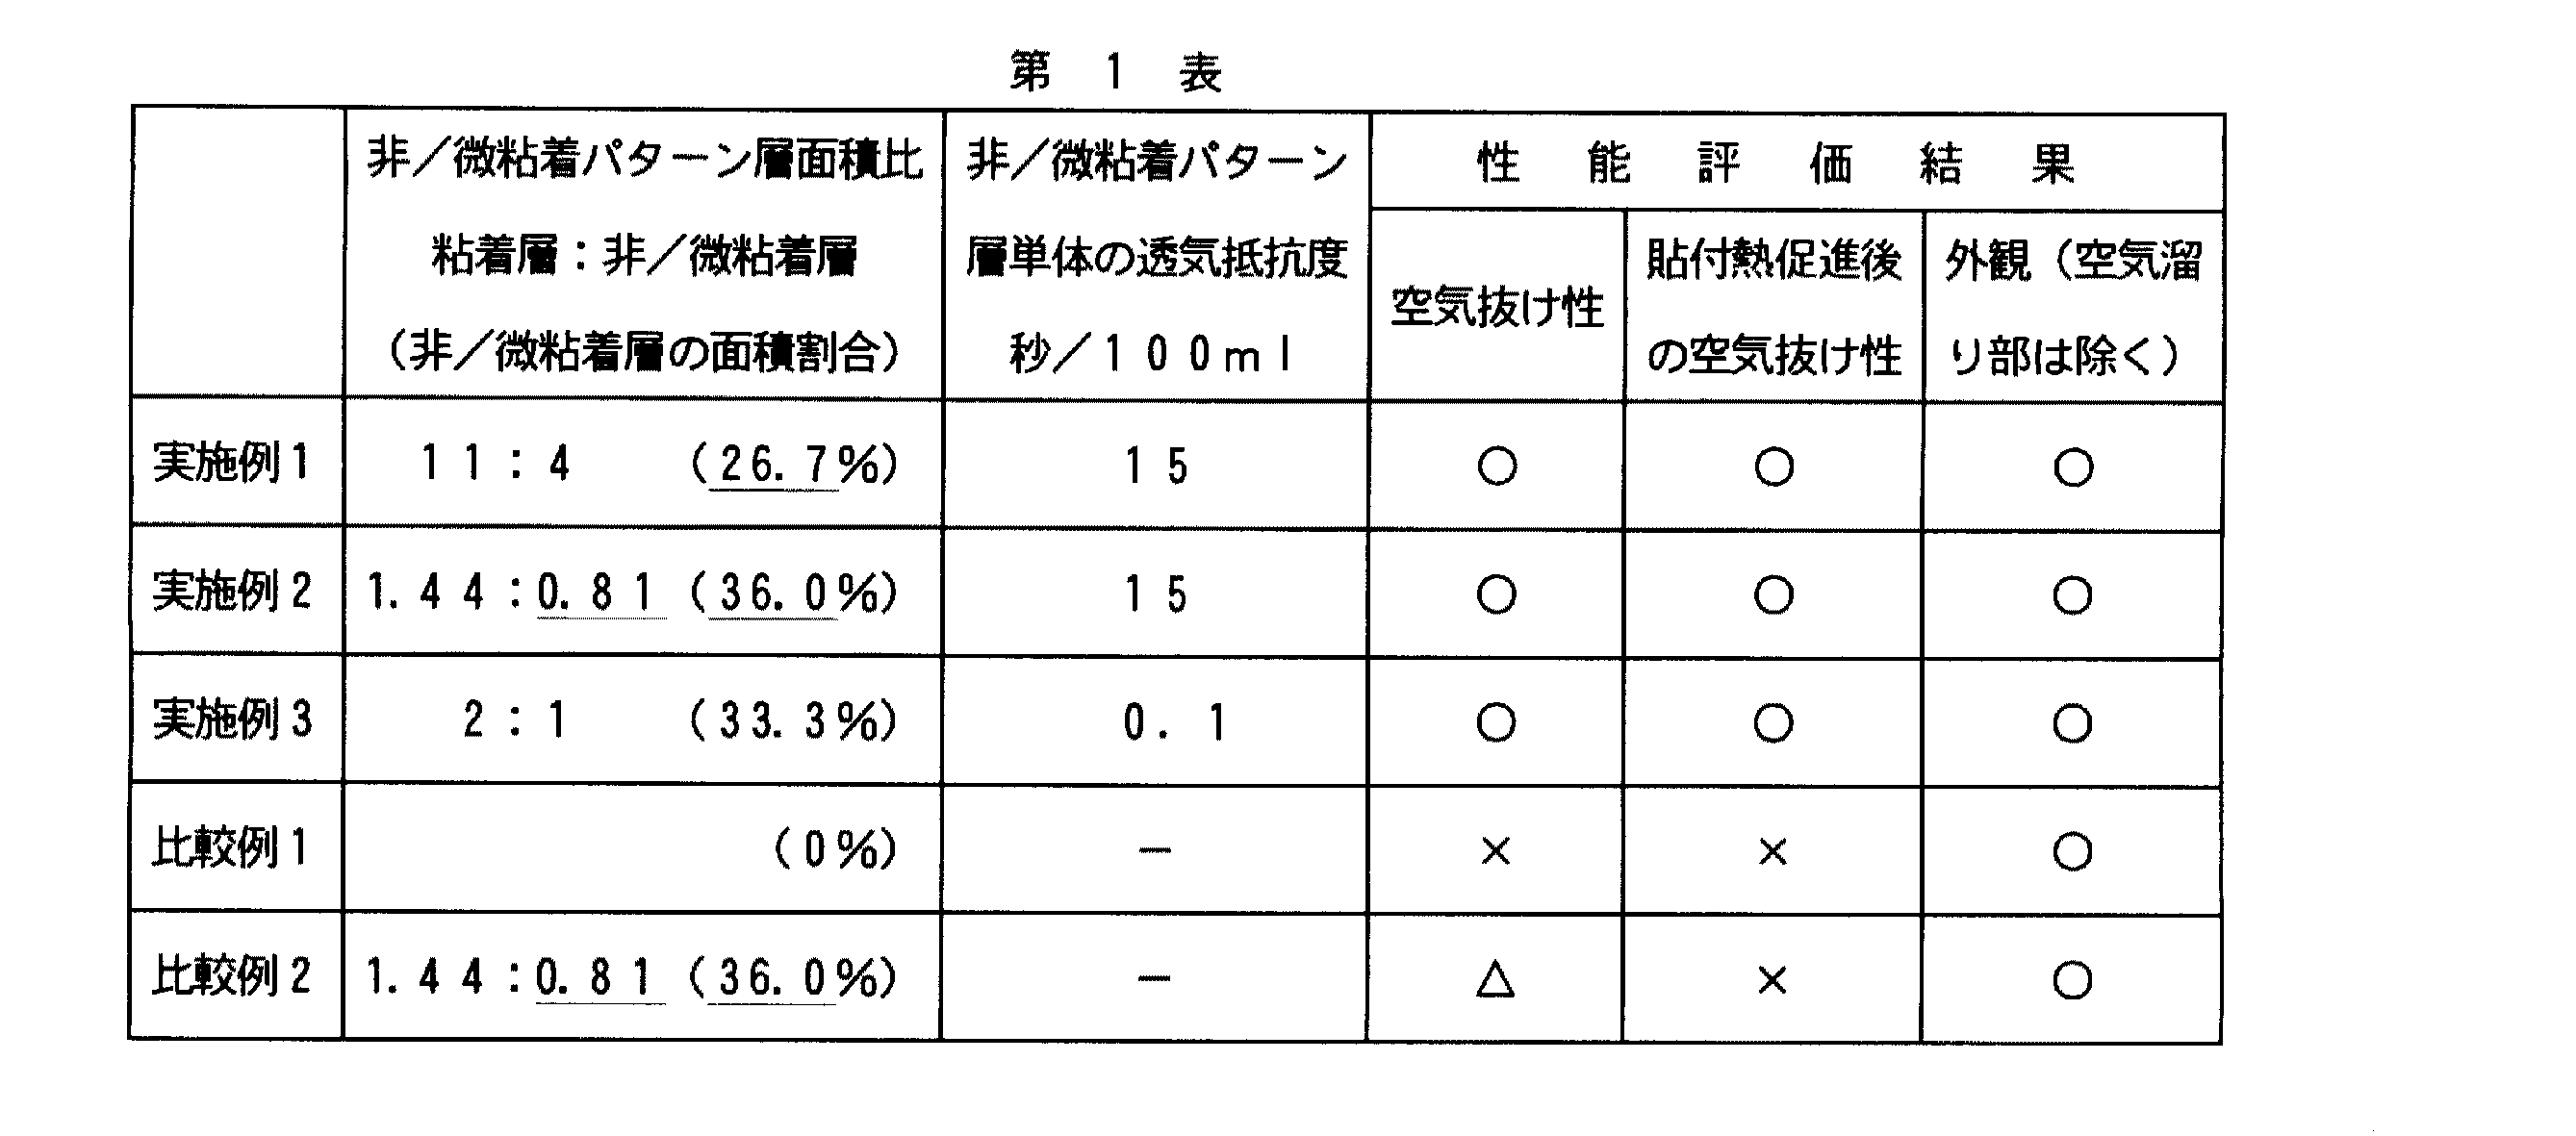
比較例1は、パターン層を設けず、粘着剤層のみであるので、粘着シートの空気抜け性は全くない。比較例2は、白色インキにより格子状の非粘着パターン層を設けた粘着シートであり、空気抜け性において、非粘着パターン層が浮きながら、空気が抜けていくため、空気抜けがスムーズでない。また、貼付熱促進処理後の空気抜け性について、熱がかかることにより、パターン層のインキにタックが発生し、被着体に密着して空気を抜くことができなかった。
2 粘着剤層
2a被着体と接する側の面
3 非粘着パターン、微粘着パターン
4 剥離シート
10、20粘着シート
Claims (6)
- 基材シートの一方の面に粘着剤層を設けた粘着シートにおいて、該粘着剤層が、被着体と接する側の面に露出した連続空隙層からなる非粘着又は微粘着パターン層を有すると共に、前記被着体と接する側の面が平坦面であることを特徴とする粘着シート。
- 非粘着又は微粘着パターン層の厚さが、粘着剤層全体の厚さの1〜99%であり、かつ1μm以上である請求項1記載の粘着シート。
- 非粘着又は微粘着パターン層単体における透気抵抗度(ガーレー)(JIS P8117ガーレー試験機法に準拠)が、180秒/100ml以下である請求項1又は2記載の粘着シート。
- 連続空隙層からなる非粘着又は微粘着パターン層が、基材シート端縁部まで連続して形成されてなる、複数の並列した直線状又は曲線状の帯形状、格子形状又は斜格子形状である請求項1、2又は3記載の粘着シート。
- 粘着剤層に剥離シートが貼着されてなる請求項1〜4のいずれかに記載の粘着シート。
- 剥離シートの剥離処理面に、連続空隙層からなる非粘着又は微粘着パターン層を形成し、次いで、前記パターン層を覆うように粘着剤層を形成したのち、該粘着剤層上に基材シートを貼着させることを特徴とする粘着シートの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004006765A JP2005200499A (ja) | 2004-01-14 | 2004-01-14 | 粘着シート及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004006765A JP2005200499A (ja) | 2004-01-14 | 2004-01-14 | 粘着シート及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005200499A true JP2005200499A (ja) | 2005-07-28 |
Family
ID=34820633
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004006765A Pending JP2005200499A (ja) | 2004-01-14 | 2004-01-14 | 粘着シート及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005200499A (ja) |
Cited By (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009012227A (ja) * | 2007-07-02 | 2009-01-22 | C I Kasei Co Ltd | 化粧シートの製造方法及び化粧シート |
| JP2010138260A (ja) * | 2008-12-11 | 2010-06-24 | Union Chemicar Co Ltd | 粘着層、透明粘着層を用いた機能性透明シートおよびインクジェット記録用透明シート |
| JP2012184276A (ja) * | 2011-01-19 | 2012-09-27 | Sumiron:Kk | 加熱剥離型粘着シート |
| JP2013104044A (ja) * | 2011-11-16 | 2013-05-30 | Three M Innovative Properties Co | 熱膨張性接着シートおよびその製造方法 |
| JP2014006537A (ja) * | 2013-08-08 | 2014-01-16 | Dainippon Printing Co Ltd | ハードコート自己吸着ラベル |
| WO2014051106A1 (ja) * | 2012-09-28 | 2014-04-03 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| JP2014516373A (ja) * | 2011-04-05 | 2014-07-10 | エルジー・ケム・リミテッド | 間隙充填用スウェリングテープ |
| WO2015152345A1 (ja) * | 2014-04-02 | 2015-10-08 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| WO2015152346A1 (ja) * | 2014-04-02 | 2015-10-08 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| WO2016084948A1 (ja) * | 2014-11-28 | 2016-06-02 | 日東電工株式会社 | 粘着シート |
| JP2016108534A (ja) * | 2014-11-28 | 2016-06-20 | 日東電工株式会社 | 粘着シート |
| JP2017119396A (ja) * | 2015-12-28 | 2017-07-06 | 住友化学株式会社 | 樹脂フィルム付光学部材の製造方法 |
| WO2017191734A1 (ja) * | 2016-05-02 | 2017-11-09 | 日東電工株式会社 | 剥離ライナー付き粘着シート |
| JP2018083870A (ja) * | 2016-11-21 | 2018-05-31 | 日東電工株式会社 | 粘着シート |
| CN108415115A (zh) * | 2017-02-10 | 2018-08-17 | 日东电工株式会社 | 偏振膜、图像显示装置及偏振膜的制造方法 |
| JP2020142530A (ja) * | 2020-05-15 | 2020-09-10 | 住友化学株式会社 | 樹脂フィルム付光学部材の製造方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62252638A (ja) * | 1986-04-23 | 1987-11-04 | Hitachi Metals Ltd | 成形金型の製造法 |
| JPH05287246A (ja) * | 1992-04-13 | 1993-11-02 | Nitto Denko Corp | 連続気泡系表面保護シート |
| JPH09272753A (ja) * | 1996-04-03 | 1997-10-21 | Sanyo Chem Ind Ltd | 微多孔性シートの製造方法および微多孔性シート |
| JP2001234130A (ja) * | 2000-02-25 | 2001-08-28 | Kuramoto Sangyo:Kk | 粘着シートおよびその製造方法 |
| JP2003136555A (ja) * | 2001-10-31 | 2003-05-14 | Shinko Kasei Kk | 滑り止め層付き床材の製造方法及び滑り止め層付き床材 |
| JP2003277700A (ja) * | 2002-03-22 | 2003-10-02 | Dainippon Printing Co Ltd | 粘着シートの製造方法 |
| JP2003531253A (ja) * | 2000-04-24 | 2003-10-21 | エーブリー デニソン コーポレイション | 脱気が改善された接着物およびその接着物を製作する方法 |
-
2004
- 2004-01-14 JP JP2004006765A patent/JP2005200499A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62252638A (ja) * | 1986-04-23 | 1987-11-04 | Hitachi Metals Ltd | 成形金型の製造法 |
| JPH05287246A (ja) * | 1992-04-13 | 1993-11-02 | Nitto Denko Corp | 連続気泡系表面保護シート |
| JPH09272753A (ja) * | 1996-04-03 | 1997-10-21 | Sanyo Chem Ind Ltd | 微多孔性シートの製造方法および微多孔性シート |
| JP2001234130A (ja) * | 2000-02-25 | 2001-08-28 | Kuramoto Sangyo:Kk | 粘着シートおよびその製造方法 |
| JP2003531253A (ja) * | 2000-04-24 | 2003-10-21 | エーブリー デニソン コーポレイション | 脱気が改善された接着物およびその接着物を製作する方法 |
| JP2003136555A (ja) * | 2001-10-31 | 2003-05-14 | Shinko Kasei Kk | 滑り止め層付き床材の製造方法及び滑り止め層付き床材 |
| JP2003277700A (ja) * | 2002-03-22 | 2003-10-02 | Dainippon Printing Co Ltd | 粘着シートの製造方法 |
Cited By (38)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009012227A (ja) * | 2007-07-02 | 2009-01-22 | C I Kasei Co Ltd | 化粧シートの製造方法及び化粧シート |
| JP2010138260A (ja) * | 2008-12-11 | 2010-06-24 | Union Chemicar Co Ltd | 粘着層、透明粘着層を用いた機能性透明シートおよびインクジェット記録用透明シート |
| JP2012184276A (ja) * | 2011-01-19 | 2012-09-27 | Sumiron:Kk | 加熱剥離型粘着シート |
| JP2014516373A (ja) * | 2011-04-05 | 2014-07-10 | エルジー・ケム・リミテッド | 間隙充填用スウェリングテープ |
| US10230084B2 (en) | 2011-04-05 | 2019-03-12 | Lg Chem, Ltd. | Swelling tape for filling gap |
| JP2013104044A (ja) * | 2011-11-16 | 2013-05-30 | Three M Innovative Properties Co | 熱膨張性接着シートおよびその製造方法 |
| JPWO2014051106A1 (ja) * | 2012-09-28 | 2016-08-25 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| WO2014051106A1 (ja) * | 2012-09-28 | 2014-04-03 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| US9752061B2 (en) | 2012-09-28 | 2017-09-05 | Lintec Corporation | Adhesive sheet and method for manufacturing adhesive sheet |
| JP2014006537A (ja) * | 2013-08-08 | 2014-01-16 | Dainippon Printing Co Ltd | ハードコート自己吸着ラベル |
| US10363718B2 (en) | 2014-04-02 | 2019-07-30 | Lintec Corporation | Adhesive sheet and adhesive sheet production method |
| JP2015196807A (ja) * | 2014-04-02 | 2015-11-09 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| US10465101B2 (en) | 2014-04-02 | 2019-11-05 | Lintec Corporation | Adhesive sheet and method for producing adhesive sheet |
| JP2015196806A (ja) * | 2014-04-02 | 2015-11-09 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| CN106164198A (zh) * | 2014-04-02 | 2016-11-23 | 琳得科株式会社 | 粘合片及粘合片的制造方法 |
| CN106459686A (zh) * | 2014-04-02 | 2017-02-22 | 琳得科株式会社 | 粘合片及粘合片的制造方法 |
| WO2015152345A1 (ja) * | 2014-04-02 | 2015-10-08 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| WO2015152346A1 (ja) * | 2014-04-02 | 2015-10-08 | リンテック株式会社 | 粘着シート及び粘着シートの製造方法 |
| WO2016084948A1 (ja) * | 2014-11-28 | 2016-06-02 | 日東電工株式会社 | 粘着シート |
| CN107001871A (zh) * | 2014-11-28 | 2017-08-01 | 日东电工株式会社 | 粘合片 |
| CN113637419A (zh) * | 2014-11-28 | 2021-11-12 | 日东电工株式会社 | 粘合片 |
| KR102463777B1 (ko) * | 2014-11-28 | 2022-11-07 | 닛토덴코 가부시키가이샤 | 점착 시트 |
| CN107001871B (zh) * | 2014-11-28 | 2020-11-10 | 日东电工株式会社 | 粘合片 |
| JP2016108534A (ja) * | 2014-11-28 | 2016-06-20 | 日東電工株式会社 | 粘着シート |
| KR20170092541A (ko) * | 2014-11-28 | 2017-08-11 | 닛토덴코 가부시키가이샤 | 점착 시트 |
| JP2017119396A (ja) * | 2015-12-28 | 2017-07-06 | 住友化学株式会社 | 樹脂フィルム付光学部材の製造方法 |
| TWI808932B (zh) * | 2015-12-28 | 2023-07-21 | 日商住友化學股份有限公司 | 附樹脂膜之光學構件的製造方法 |
| KR20190003644A (ko) * | 2016-05-02 | 2019-01-09 | 닛토덴코 가부시키가이샤 | 박리 라이너 부착 점착 시트 |
| CN109072017A (zh) * | 2016-05-02 | 2018-12-21 | 日东电工株式会社 | 带剥离衬垫的粘合片 |
| CN109072017B (zh) * | 2016-05-02 | 2022-02-01 | 日东电工株式会社 | 带剥离衬垫的粘合片 |
| JP2017200968A (ja) * | 2016-05-02 | 2017-11-09 | 日東電工株式会社 | 剥離ライナー付き粘着シート |
| KR102295036B1 (ko) * | 2016-05-02 | 2021-08-30 | 닛토덴코 가부시키가이샤 | 박리 라이너 부착 점착 시트 |
| US11104826B2 (en) | 2016-05-02 | 2021-08-31 | Nitto Denko Corporation | Release-linered pressure-sensitive adhesive sheet |
| WO2017191734A1 (ja) * | 2016-05-02 | 2017-11-09 | 日東電工株式会社 | 剥離ライナー付き粘着シート |
| JP2018083870A (ja) * | 2016-11-21 | 2018-05-31 | 日東電工株式会社 | 粘着シート |
| CN108415115A (zh) * | 2017-02-10 | 2018-08-17 | 日东电工株式会社 | 偏振膜、图像显示装置及偏振膜的制造方法 |
| CN108415115B (zh) * | 2017-02-10 | 2021-08-06 | 日东电工株式会社 | 偏振膜、图像显示装置及偏振膜的制造方法 |
| JP2020142530A (ja) * | 2020-05-15 | 2020-09-10 | 住友化学株式会社 | 樹脂フィルム付光学部材の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6858285B1 (en) | High bond strength, repositionable adherent sheet | |
| JP4540962B2 (ja) | 粘着シートおよびその製造方法 | |
| JP3522750B2 (ja) | 型押した感圧接着剤転写テープ | |
| CN1946821B (zh) | 粘接片 | |
| JP5112780B2 (ja) | 易貼付性粘着シート及びその製造方法 | |
| JP2009096816A (ja) | 粘着シート及びその製造方法 | |
| JPWO2003025078A1 (ja) | 易貼付性粘着シート及びその製造方法 | |
| JP2005336249A (ja) | 易貼付性粘着シート及びその製造方法 | |
| JPWO2008075767A1 (ja) | 粘着シート及びその製造方法 | |
| JPWO2003025079A1 (ja) | 新易貼付性粘着シート及びその製造方法 | |
| JP5057508B2 (ja) | 粘着シート | |
| JP4850063B2 (ja) | 粘着シートの製造方法 | |
| JP2008522879A (ja) | 微細構造化剥離ライナー | |
| CN100352876C (zh) | 粘着加工薄片 | |
| JP2005343908A (ja) | 粘着シートおよびその製造方法 | |
| JP2001234130A (ja) | 粘着シートおよびその製造方法 | |
| JP2009221380A (ja) | 粘着シート及びそれを用いた剥離シート付粘着シート | |
| JP4346339B2 (ja) | 粘着加工シート | |
| JP2008037060A (ja) | アプリケーションシートおよび粘着シート | |
| JP4841107B2 (ja) | 粘着加工シート | |
| JPWO2005123859A1 (ja) | 粘着シート | |
| JP2009167368A (ja) | 接着シート | |
| JP4690670B2 (ja) | 両面粘着シートおよびその製造方法 | |
| JP2006309091A (ja) | ラベルシート |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060926 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100629 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100826 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110726 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20120110 |