JP2006518445A - 材料の均一加熱処理の方法とそのシステム - Google Patents
材料の均一加熱処理の方法とそのシステム Download PDFInfo
- Publication number
- JP2006518445A JP2006518445A JP2006503472A JP2006503472A JP2006518445A JP 2006518445 A JP2006518445 A JP 2006518445A JP 2006503472 A JP2006503472 A JP 2006503472A JP 2006503472 A JP2006503472 A JP 2006503472A JP 2006518445 A JP2006518445 A JP 2006518445A
- Authority
- JP
- Japan
- Prior art keywords
- furnace chamber
- furnace
- heating source
- ejectors
- heating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000010438 heat treatment Methods 0.000 title claims abstract description 83
- 239000000463 material Substances 0.000 title claims abstract description 65
- 238000000034 method Methods 0.000 title abstract description 11
- 239000011230 binding agent Substances 0.000 claims abstract description 25
- 238000012545 processing Methods 0.000 claims abstract description 18
- 239000000843 powder Substances 0.000 claims abstract description 11
- 239000000919 ceramic Substances 0.000 claims abstract description 9
- 229910052751 metal Inorganic materials 0.000 claims abstract description 9
- 239000002184 metal Substances 0.000 claims abstract description 9
- 238000001816 cooling Methods 0.000 claims description 7
- 230000005855 radiation Effects 0.000 claims description 4
- 238000012546 transfer Methods 0.000 claims description 3
- 238000005245 sintering Methods 0.000 abstract description 14
- 239000000203 mixture Substances 0.000 abstract description 7
- 239000000446 fuel Substances 0.000 abstract description 5
- 239000007787 solid Substances 0.000 abstract description 4
- 229910010293 ceramic material Inorganic materials 0.000 abstract description 3
- 238000010924 continuous production Methods 0.000 abstract description 2
- 239000007789 gas Substances 0.000 description 32
- 239000000047 product Substances 0.000 description 25
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 4
- 238000010586 diagram Methods 0.000 description 4
- 238000003795 desorption Methods 0.000 description 3
- 239000011810 insulating material Substances 0.000 description 3
- 230000007246 mechanism Effects 0.000 description 3
- 238000009826 distribution Methods 0.000 description 2
- 229910052757 nitrogen Inorganic materials 0.000 description 2
- QIJNJJZPYXGIQM-UHFFFAOYSA-N 1lambda4,2lambda4-dimolybdacyclopropa-1,2,3-triene Chemical compound [Mo]=C=[Mo] QIJNJJZPYXGIQM-UHFFFAOYSA-N 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical group [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 1
- 229910039444 MoC Inorganic materials 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- 238000004458 analytical method Methods 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 239000000356 contaminant Substances 0.000 description 1
- 239000000109 continuous material Substances 0.000 description 1
- 238000011437 continuous method Methods 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 239000001257 hydrogen Substances 0.000 description 1
- 229910052739 hydrogen Inorganic materials 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000012528 membrane Substances 0.000 description 1
- 238000002044 microwave spectrum Methods 0.000 description 1
- 229910052750 molybdenum Inorganic materials 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- QVHBYRDRZVIXKD-UHFFFAOYSA-N molybdenum(4+) silicate Chemical compound [Si]([O-])([O-])([O-])[O-].[Mo+4] QVHBYRDRZVIXKD-UHFFFAOYSA-N 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 239000004014 plasticizer Substances 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 239000003380 propellant Substances 0.000 description 1
- 239000011819 refractory material Substances 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000002411 thermogravimetry Methods 0.000 description 1
- 238000009827 uniform distribution Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Chemical compound O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images



Classifications
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/64—Burning or sintering processes
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B6/00—Heating by electric, magnetic or electromagnetic fields
- H05B6/64—Heating using microwaves
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/24—Apparatus or processes for treating or working the shaped or preshaped articles for curing, setting or hardening
- B28B11/241—Apparatus or processes for treating or working the shaped or preshaped articles for curing, setting or hardening using microwave heating means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/24—Apparatus or processes for treating or working the shaped or preshaped articles for curing, setting or hardening
- B28B11/243—Setting, e.g. drying, dehydrating or firing ceramic articles
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/626—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B
- C04B35/63—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B using additives specially adapted for forming the products, e.g.. binder binders
- C04B35/638—Removal thereof
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/74—Methods of treatment in inert gas, controlled atmosphere, vacuum or pulverulent material
- C21D1/767—Methods of treatment in inert gas, controlled atmosphere, vacuum or pulverulent material with forced gas circulation; Reheating thereof
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B17/00—Furnaces of a kind not covered by any of groups F27B1/00 - F27B15/00
- F27B17/0016—Chamber type furnaces
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B21/00—Open or uncovered sintering apparatus; Other heat-treatment apparatus of like construction
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B9/00—Furnaces through which the charge is moved mechanically, e.g. of tunnel type; Similar furnaces in which the charge moves by gravity
- F27B9/30—Details, accessories or equipment specially adapted for furnaces of these types
- F27B9/3005—Details, accessories or equipment specially adapted for furnaces of these types arrangements for circulating gases
- F27B9/3011—Details, accessories or equipment specially adapted for furnaces of these types arrangements for circulating gases arrangements for circulating gases transversally
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B9/00—Furnaces through which the charge is moved mechanically, e.g. of tunnel type; Similar furnaces in which the charge moves by gravity
- F27B9/30—Details, accessories or equipment specially adapted for furnaces of these types
- F27B9/36—Arrangements of heating devices
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B9/00—Furnaces through which the charge is moved mechanically, e.g. of tunnel type; Similar furnaces in which the charge moves by gravity
- F27B9/30—Details, accessories or equipment specially adapted for furnaces of these types
- F27B9/40—Arrangements of controlling or monitoring devices
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D19/00—Arrangements of controlling devices
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D99/00—Subject matter not provided for in other groups of this subclass
- F27D99/0001—Heating elements or systems
- F27D99/0006—Electric heating elements or system
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B6/00—Heating by electric, magnetic or electromagnetic fields
- H05B6/64—Heating using microwaves
- H05B6/66—Circuits
- H05B6/68—Circuits for monitoring or control
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/65—Aspects relating to heat treatments of ceramic bodies such as green ceramics or pre-sintered ceramics, e.g. burning, sintering or melting processes
- C04B2235/66—Specific sintering techniques, e.g. centrifugal sintering
- C04B2235/667—Sintering using wave energy, e.g. microwave sintering
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D3/00—Charging; Discharging; Manipulation of charge
- F27D2003/0034—Means for moving, conveying, transporting the charge in the furnace or in the charging facilities
- F27D2003/0065—Lifts, e.g. containing the bucket elevators
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D99/00—Subject matter not provided for in other groups of this subclass
- F27D99/0001—Heating elements or systems
- F27D99/0006—Electric heating elements or system
- F27D2099/0028—Microwave heating
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27M—INDEXING SCHEME RELATING TO ASPECTS OF THE CHARGES OR FURNACES, KILNS, OVENS OR RETORTS
- F27M2003/00—Type of treatment of the charge
- F27M2003/04—Sintering
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Structural Engineering (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Inorganic Chemistry (AREA)
- Electromagnetism (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Metallurgy (AREA)
- Furnace Details (AREA)
- Waste-Gas Treatment And Other Accessory Devices For Furnaces (AREA)
- Tunnel Furnaces (AREA)
- Powder Metallurgy (AREA)
- Muffle Furnaces And Rotary Kilns (AREA)
Abstract
【課題】ファーネスにおいてセラミック、金属粉末のバインダー除去と焼結を高度に均一に行なう。
【解決手段】本発明は、セラミック材料と製品、LTCC インターバル、固体酸化物燃料電池および金属粉末などの材料のバインダー除去と焼結のためのシステムと方法を提供する。マイクロウエーブと対流/放射加熱の組合せがバインダー除去と焼結に使用される。好ましくは、マイクロウエーブ加熱は可変または多重周波数のマイクロウエーブ加熱源を使用して達成される。ガス雰囲気が炉室内で一つまたはそれ以上のエジェクターによりもたらされ、それは炉室内に大量のガス循環を作り出して、ガス雰囲気と温度を高度に均一化せしめることが可能である。本発明に従う方法は加熱サイクル、加熱源および温度プロフィールを調節し、それは処理すべき特定の材料の組成に応じて代わる。熱方法は、製品が処理のために搬入されて、処理後に搬出されるバッチ式で行なうことができる。本発明はまた、製品が炉部または炉室間を搬送される連続方法にも適用可能である。
【解決手段】本発明は、セラミック材料と製品、LTCC インターバル、固体酸化物燃料電池および金属粉末などの材料のバインダー除去と焼結のためのシステムと方法を提供する。マイクロウエーブと対流/放射加熱の組合せがバインダー除去と焼結に使用される。好ましくは、マイクロウエーブ加熱は可変または多重周波数のマイクロウエーブ加熱源を使用して達成される。ガス雰囲気が炉室内で一つまたはそれ以上のエジェクターによりもたらされ、それは炉室内に大量のガス循環を作り出して、ガス雰囲気と温度を高度に均一化せしめることが可能である。本発明に従う方法は加熱サイクル、加熱源および温度プロフィールを調節し、それは処理すべき特定の材料の組成に応じて代わる。熱方法は、製品が処理のために搬入されて、処理後に搬出されるバッチ式で行なうことができる。本発明はまた、製品が炉部または炉室間を搬送される連続方法にも適用可能である。
Description
[関連出願の参照]
本出願は、2003年2月10日出願の仮出願番号 60/446,179の優先権を主張するものであり、その内容はここに組み入れる。
[連邦政府援助の研究または開発に関する表明]
なし
本出願は、2003年2月10日出願の仮出願番号 60/446,179の優先権を主張するものであり、その内容はここに組み入れる。
[連邦政府援助の研究または開発に関する表明]
なし
[発明の背景]
セラミックなどのような材料の処理においては、熱の均一性はしばしば要求され、それにより製品の均一加熱がなされ、そして不均一加熱に起因する製品のひずみ、撓み、亀裂発生の可能性を最小限とする。加熱の均一性とその調整は、特にセラミック材料、例えば、低温共焼成セラミック(LTCC)、およびセラミック膜、金属粉末および固体酸化物燃料電池などの処理では臨界的である。このような材料は、バインダー材で保持されるセラミックまたは金属粉からなる。バインダー材は、熱処理サイクルの初めの段階で除去され、バインダー除去後には、セラミックまたは金属粉は焼結されてモノリシック(monolithic)な焼結体となる。有効に焼結前のバインダー除去をすることが最終製品の高品質な焼結を得ることの本質である。
セラミックなどのような材料の処理においては、熱の均一性はしばしば要求され、それにより製品の均一加熱がなされ、そして不均一加熱に起因する製品のひずみ、撓み、亀裂発生の可能性を最小限とする。加熱の均一性とその調整は、特にセラミック材料、例えば、低温共焼成セラミック(LTCC)、およびセラミック膜、金属粉末および固体酸化物燃料電池などの処理では臨界的である。このような材料は、バインダー材で保持されるセラミックまたは金属粉からなる。バインダー材は、熱処理サイクルの初めの段階で除去され、バインダー除去後には、セラミックまたは金属粉は焼結されてモノリシック(monolithic)な焼結体となる。有効に焼結前のバインダー除去をすることが最終製品の高品質な焼結を得ることの本質である。
[発明の概要]
簡単には、本発明は、材料の熱処理、より詳細にはLTCCや他のセラミック材料や製品などのバインダー除去と焼結の方法とそのシステムを提供する。本発明は、また、固体酸化物燃料電池や金属粉末などのような他の材料と製品の熱処理に有用である。マイクロウエーブと対流/放射加熱の併用がバインダー除去と焼結に利用される。好ましくは、マイクロウエーブ加熱は可変または多重波長のマイクロウエーブ源を使用して遂行される。ガス雰囲気は、炉室内にもたらされ、これは炉室内に多量のガス循環を形成する一つまたはそれ以上のエジェクターによりなされる。一つまたはそれ以上のエジェクターは、製本の強制的対流冷却にも使用され得る。本発明に従う方法は、加熱サイクル、加熱源および温度プロフィールを調整し、それは処理される特定の材料に依存する。
簡単には、本発明は、材料の熱処理、より詳細にはLTCCや他のセラミック材料や製品などのバインダー除去と焼結の方法とそのシステムを提供する。本発明は、また、固体酸化物燃料電池や金属粉末などのような他の材料と製品の熱処理に有用である。マイクロウエーブと対流/放射加熱の併用がバインダー除去と焼結に利用される。好ましくは、マイクロウエーブ加熱は可変または多重波長のマイクロウエーブ源を使用して遂行される。ガス雰囲気は、炉室内にもたらされ、これは炉室内に多量のガス循環を形成する一つまたはそれ以上のエジェクターによりなされる。一つまたはそれ以上のエジェクターは、製本の強制的対流冷却にも使用され得る。本発明に従う方法は、加熱サイクル、加熱源および温度プロフィールを調整し、それは処理される特定の材料に依存する。
熱処理はバッチ式ファーネスでも行ない得て、そこでは処理で材料は投入され、処理後に材料は抜き出される。典型的には、製造操作のために、一定量の個々の材料が炉内へ材料保持装置により搬入される。本発明はまた、連続方法で行なうことも可能であり、そこでは材料はファーネス部または炉室間に搬送されて、バインダー除去と焼結または他の加熱サイクルが行われる。
本発明の一態様によると、バインダー材は、例えばTGA分析により分析されて、バインダー材中に存在する成分や種が測定される。マイクロウエーブ出力源の出力および/または波長と対流/放射加熱の出力レベルはバインダー組成に応じて調節されて、バインダー成分が効果的に蒸発するかまたは燃え尽きる。加熱減は、処理すべき特定の材料により行なうテストの間に得られるデータに基づいて調節される。加熱サイクルの間でのバインダー組成についての分析から検知されるデータに基づいて、マイクロウエーブ源と対流/放射源は閉ループ方式で調整可能である。
[いくつかの図面の簡単な説明]
本発明は図面を参考にして次ぎの詳細な説明の項で十分に説明され、図面は以下の通りである。
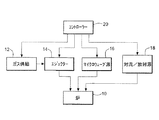
図1は、本発明に従うファーネス・システムのブロック線図である。
図2は、本発明に従うバッチ式ファーネスの正面断面図である。
図3は、図2の炉の模式的上面図であり、エジェクター配列を示している。
図4は、図2の態様において使用されるエジェクターの正面断面図である。
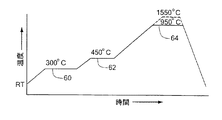
図5は、本発明のバッチ式ファーネスの典型的な温度プロフィールである。
図6は、本発明に従う連続式ファーネスのブロック線図である。
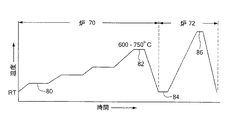
図7は、本発明の連続式ファーネスの典型的な温度プロフィールである。
本発明は図面を参考にして次ぎの詳細な説明の項で十分に説明され、図面は以下の通りである。
図1は、本発明に従うファーネス・システムのブロック線図である。
図2は、本発明に従うバッチ式ファーネスの正面断面図である。
図3は、図2の炉の模式的上面図であり、エジェクター配列を示している。
図4は、図2の態様において使用されるエジェクターの正面断面図である。
図5は、本発明のバッチ式ファーネスの典型的な温度プロフィールである。
図6は、本発明に従う連続式ファーネスのブロック線図である。
図7は、本発明の連続式ファーネスの典型的な温度プロフィールである。
[本発明の詳細な説明]
図1では、模式的に、熱処理される材料または製品の一定量を保持するように構成される炉、そしてそれと連動するガス供給12、一つまたはそれ以上のエジェクター14、マイクロウエーブ源16および対流/放射加熱源18が示される。調節器20は、ガス供給、エジェクターおよび加熱源を調整・管理し、典型的にはマイクロコントローラーまたはコンピューターである。ガス源12は特定の材料の処理に適した炉室の雰囲気を供給する。雰囲気ガスは典型的にはLTCCおよび他のセラミック製品と燃料電池の処理のための空気、窒素またはその混合である。雰囲気ガスは典型的には金属粉末の処理のための水素と窒素の混合である。ある目的には雰囲気は他のガスを有するかまたは有しない水蒸気であり得る。一つまたはそれ以上のエジェクターは、ガスを炉室内へ導入し、そして炉の雰囲気と温度を均一にするために多量で、効率の良い対流を発生させ、そしてそれは、処理される材料全体へ意図する温度の均一性とガス雰囲気の均一な分布を達成するのに望ましい。一つまたはそれ以上のエジェクターは製品の強制対流冷却を行なう。ガス雰囲気の流れ方向は前進と後退の間で交互に行なわれ、それはプロセス精度を向上させるためにプログラムされたタイミング・サイクルを使用する。流れの調整はコントローラー20の制御のもとに行なわれる。
図1では、模式的に、熱処理される材料または製品の一定量を保持するように構成される炉、そしてそれと連動するガス供給12、一つまたはそれ以上のエジェクター14、マイクロウエーブ源16および対流/放射加熱源18が示される。調節器20は、ガス供給、エジェクターおよび加熱源を調整・管理し、典型的にはマイクロコントローラーまたはコンピューターである。ガス源12は特定の材料の処理に適した炉室の雰囲気を供給する。雰囲気ガスは典型的にはLTCCおよび他のセラミック製品と燃料電池の処理のための空気、窒素またはその混合である。雰囲気ガスは典型的には金属粉末の処理のための水素と窒素の混合である。ある目的には雰囲気は他のガスを有するかまたは有しない水蒸気であり得る。一つまたはそれ以上のエジェクターは、ガスを炉室内へ導入し、そして炉の雰囲気と温度を均一にするために多量で、効率の良い対流を発生させ、そしてそれは、処理される材料全体へ意図する温度の均一性とガス雰囲気の均一な分布を達成するのに望ましい。一つまたはそれ以上のエジェクターは製品の強制対流冷却を行なう。ガス雰囲気の流れ方向は前進と後退の間で交互に行なわれ、それはプロセス精度を向上させるためにプログラムされたタイミング・サイクルを使用する。流れの調整はコントローラー20の制御のもとに行なわれる。
二つの異なる種類の加熱源が使用され、一つはマイクロウエーブ源16で、それは好ましくは可変または多重マイクロウエーブ源であり、他は対流/放射加熱源18である。化熱源は加熱サイクルの間コントローラー20により調節され、それにより意図する熱プロフィールが得られ、そして加熱サイクルの間中材料の均一な体積・加熱が得られる。加熱源は、処理サイクルの間調整され、それはバインダー材組成物および焼結される粉末材組成物または他の処理されるものを含む特定の材料に従うものである。マイクロウエーブ加熱源と対流/放射加熱源は、両者とも全加熱サイクルの間作動可能であり、それぞれの加熱源の強さは、意図する温度プロフィールに従い調節される。代わりに、加熱源の一方または他方が加熱サイクルの一部または複数の部分で作動し、加熱源の他の部分で作動しないこともあり得ることであり、それは意図する熱プロフィールと処理される材料に依存する。
マイクロウエーブ源16は、好ましくは可変周波数または多重周波数のマイクロウエーブ源であり、それはアメリカ特許第5,321,222号、5,521,360号および5,961,871号公報に示され、その開示内容は本明細書中に組み入れられる。マイクロウエーブ源の周波数と出力レベルは処理される材料へ効率良くマイクロウエーブのエネルギーが作用するように調節される。マイクロウエーブの周波数は関心ある周波数帯域で変調されるかまたは掃引されるか、またはマイクロウエーブのエネルギーは二つまたはそれ以上の周波数で供給され意図するマイクロウエーブ・スペクトルが得られる。
対流/放射加熱源18は、炉室内のガス雰囲気を加熱して処理される特定の材料に対して最高の操作温度を与えるに適したものであるならば、適宜のいかなる形式ものであり得る。たとえば、ニッケル‐クローム電気ヒーターが約1000℃までの最高温度に使用され得る。モリブデン リボンヒーターは約1250℃までの最高温度に使用される。モリブデン‐珪酸塩またはモリブデン‐炭化物ヒーターは約1600℃までの最高温度に使用される。より低い温度のためには、代わりに、加熱は製品の上または下にある開口板から放散する加熱ガスにより行なうことができる。
一つまたはそれ以上のエジェクター14は、好ましくはアメリカ特許第5,795,146号公報に記載されているようなものであり,その特許は本発明の譲受人に譲渡されており、その内容は本明細書に組み入れられる。エジェクターは温度不均一性と調整を改善するのに必要な多量の流れを与え、そして処理サイクルの間プラスまたはマイナス5℃の温度均一性を与えることができる。一つの態様では、ファーネス10は、処理すべき一定の量の材料を保持するためのものである図2に断面が示されるバッチ式のファーネスである。ファーネスは炉室24を囲む絶縁材料32を閉じ込める筐体30を有する。炉床36は、処理すべき一定量の材料を保持する装置38を支えている。炉床は移動装置40上に取り付けられ、そしてそれは炉室内へ上昇して入るかまたは下降して出て炉床とその上の製品が炉室外における材料の搬出または搬入される位置へと動く。昇降器機構(図示せず)は上部と下部位置間を炉床を移動させるのに使用される。昇降機機構には、一つまたはそれ以上の親(lead)スクリュー式のものや他の形式のものが使用され得る。複数の電熱放射式ヒーター42が炉室の2側面に沿って配置され、各ヒーターは炉の上部壁の開口から懸架される。各ヒーターは、炉室の上部壁の上に電気端子44を有し、これら端子はヒーター加熱のための電源(図示せず)に接続される。マイクロウエーブ入力ポート46は、炉室内に設置され、マイクロウエーブ源に接続されて、製品加熱のために炉室内へマイクロウエーブのエネルギーが導入される。
一つまたはそれ以上のエジェクターが炉の各側に配置される。典型的には複数のエジェクターがその各側に沿って配置される。一つの側の各エジェクターは、反対側のエジェクターと一般的には並んでいる。開口52は、炉床36を通って設置されてエジェクターと整列しており、炉室の一方の側から炉室の他の側への炉床を通過する循環が形成される。図2に示される矢印は炉操作における典型的な循環するガスの流れを示す。4個のエジェクター50の配列が図3に示され、それらは図示の上面図として示される炉室の各側に設けられている。例えば図1の供給源12などのガス供給源から、エジェクターにはガスが供給される。
代替の態様としては、一つまたはそれ以上のエジェクターが炉の屋根を通過して配置されるかまたは、屋根に設置されたエジェクターが壁設置のエジェクターと組合せて設置されることができ、これらは炉のそれぞれの配置や行なうべき炉内の意図するガス循環などの様子に従い決定される。ある目的には、単一のエジェクターでも意図するガス循環と均一な雰囲気が達成される。
エジェクターはそのより詳細が図4に示され、それは図2の態様の炉の壁に設置されるエジェクター50を図解する。エジェクターは開口51を通って絶縁材32の壁に配置される。エジェクターは、取付具55により固定されて取り付けられ、ガス供給源に接続する。エジェクターの内側端部は、ノズル53で終端し、高速のガス流が炉室内へ噴射する。上記のように、開口52は炉床を通って設置され、そしてエジェクター・ノズルに対向するのでガス流が炉室の反対側へ炉床を通って流れる道ができる。エジェクターからの高速のガス流は、炉室内のガスをガス流れへと随伴する。噴射するガスに対する随伴ガスの容積比が50:1まで達成され得る。図示の態様では、噴射ガスの20‐30倍のガスの強さが達成される。エジェクターは比較的簡単な装置であり、比較的安価に高速のガス循環が設けられる。
エジェクターは、相補的な様に働き、かくしてはじめの時間では炉の一方の側のエジェクターが作動しているときは、その間他方の側のエジェクターは作動してないとする。次ぎの時間では、操作は逆転し、前回オンのものは停止し、オフのものは動く。エジェクターの交互運転により、流路の交互切替のために炉室内のガス雰囲気の更なる均一化がなされる。停止モードでは、エジェクターは完全には閉止されずに、わずかな量のガス流、典型的には全開の流れの5%の量、が流れて、それで、炉室の高温の操作温度でエジェクターが損傷するのを抑制でき、そしてエジェクター装置を通って空気またはその他の汚染物質が炉室内へ入るのを防止できる。
上記したように、エジェクターは、例えば熱サイクルの冷却期の間、製品の強制対流冷却を付与するのにもまた使用され得る。エジェクターからのガス流は熱源の調整と連動して調整され、製品の冷却速度が意図されるようにする。
処理すべき材料または製品は、適当な支持具に支持される。支持の典型的な形態は、処理すべきそれぞれの品目別の多重の間仕切りを有するトレーであり、トレーは他の上にこれを重ねてスタック可能であり、それにより炉室内で一時に比較的多量の品目を処理することが可能である。支持具は、処理すべき特定の製品を保持する台を適切に構成する他の形態とすることができる。かなり多いが、製品を上部と下部の板の間にまたは他の支持部材の間に挟むのも有用であり、加熱サイクルの間に製品が歪むのが防止される。製品ホルダーは、耐火材でつくられており、炉の操作温度に耐えることができる。
加熱サイクル中の典型的な温度プロフィールは、図5に示される。炉室は最初は室温(RT)から図のプロフィールでは300℃の第1水準60にまで加熱される。この温度で所定時間加熱後、炉の温度は図のプロフィールでは450℃と示される水準62にまで昇温される。450℃で所定時間経過後、炉の温度は950℃の最高温度水準64まで上昇させる。温度はこの温度で所定時間を保持し、その後に温度は室温にまで冷却して戻す。処理すべき特定の材料に適するように温度水準とこのような水準の数が設定され得ることが理解されよう、そして、それ故図の温度と水準は単に例示の目的で示されている。さらにまた各温度を維持する時間は特定の材料と方法に従い変えられ得ることが理解される。全体の処理時間は数時間から一週間または2週間、さらにはそれ以上にわたる。
加熱サイクルの最初の期間に、水分は処理すべき材料から除かれる。例えば、このような水分除去は、125‐150℃の温度範囲で生じる。さらに温度が上昇すると、バインダー脱離が起こり、その間バインダー材の溶剤、可塑材、および他の成分が蒸発する。このようなバインダー脱離の典型的な温度範囲は、約275−375℃である。バインダー材の脱離の跡には、通常カーボン残渣が残り、それは、約500−600℃の温度で蒸発する。材料の焼結は処理サイクル中のもっとも高温の温度水準で起こる。図の実施態様では、約950℃の温度がLTCC材の処理に典型的な温度として示される。固体酸化物燃料電池の処理のためには、焼結温度は、図3に点線の外形で示される約1550℃である。
別の本発明の態様では、連続熱処理方法が、セラミックス、金属粉末および他の材料と製品のために提案される。連続方法は、図6に図示され、第1の炉部70、第2の炉部72および第1の炉部70から第2の炉部72へ製品を移送するための流通製品搬送装置74を含む。上記実施態様では炉部70と72の各炉部はマイクロウエーブ加熱源と対流/放射加熱源を備える。連続法の一つの例では、炉部70と72は別個の炉を構成する。代わりに、炉部70と72は、構造の中に設けられる搬送装置74を一体化した炉構造の一つのゾーンであり得る。炉部70で材料を処理後、処理域70の温度は冷却される必要があり、その冷却温度は搬送機器で材料のハンドリングや処理域72への材料の移送を可能とするに十分低い温度である。処理域70と72のそれぞれは、扉を備え、それは製品の搬入と搬出には開き、加熱操作には閉じられる。炉の各処理域はマイクロウエーブ・チョーク(絞り)機器が備わり、炉からマイクロウエーブのエネルギーが漏れるのを防止している。
炉部70は、バインダー除去に使用され、そして炉部72は、材料の焼結に使用される。上記したように、加熱源は個別に操作されるかまたはバインダー除去のため、および/または焼結のために組合せて使用もされ得る。炉部70は、好ましくは多重周波数のマイクロウエーブ源と強制対流/放射の加熱源を備え、これらは上記したように一つまたはそれ以上のエジェクターを使用するものであり、バインダー除去のために処理される材料の均一な三次元加熱が得られる。材料の焼結に使用される炉部72は、また炉部70と同様に、組合せたマイクロウエーブ加熱と対流/放射加熱を備えるが、しかし代わりに、対流および/または放射加熱のみを用いる通常の迅速火炎焼結炉とすることができる。
典型的な、材料の連続処理方法の温度プロフィールが図7に示される。炉部70の温度は、上昇して、室温から連続水準80を通って約600−750℃の範囲内と図示される最高水準82に至る。この最高温度で所定時間保持後、炉はより低い水準84にまで冷却されて、その温度は十分低く、炉を開放し材料を取り出して、炉部72へ材料を搬送することができる。材料を炉部72へ搬入後、炉72の温度は所望の最高温度水準にまで昇温されて、特定材料の焼結に十分な時間だけ保持され、その後に温度を下げて、炉72から燒結した製品を取り出す。特定の温度水準とその温度段階の数および各温度水準に保持する継続時間は処理される製品の品目、その種類、特定の材料に適するように決定される。
本発明は、特に図示されたり説明されたことに限るものではない。本発明は単一および多重ゾーン加熱炉や種々の構造のバッチ式や連続式の加熱炉に適用され得る。本発明は、多様なコンベヤ機構を利用し、それにより製品を炉からまたは炉へ移送し、または炉の処理部や処理域の間に製品を搬送することができる。本発明は添付の請求項の全ての精神と範囲を包含することを意図する。
14 エジェクター
16 マイクロウエーブ源
18 対流・放射加熱源
20 コントローラー
24 炉室
32 絶縁材
36 炉床
44 電気端子
50 エジェクター
51 開口
52 開口
55 取付具
16 マイクロウエーブ源
18 対流・放射加熱源
20 コントローラー
24 炉室
32 絶縁材
36 炉床
44 電気端子
50 エジェクター
51 開口
52 開口
55 取付具
Claims (22)
- 以下を備える材料の熱処理システム:
炉室を備えるファーネス・ハウジング;
熱処理される材料を支持するための、炉室内に配置される支持装置;
炉室で材料を加熱するマイクロウエーブ加熱源;
炉室で材料を加熱する対流/放射・加熱源;および
それぞれ炉室内にガス循環を形成するための炉室内に出口を有する一つまたはそれ以上のエジェクター。 - 炉室内に均一なガス雰囲気を供給するために炉室の第1および第2の側に複数のエジェクターを備える請求項1のシステム。
- マイクロウエーブ加熱源が可変周波数マイクロウエーブ加熱源である請求項1のシステム。
- マイクロウエーブ加熱源が多重周波数マイクロウエーブ加熱源である請求項1のシステム。
- 支持装置が、昇降する炉床を備え、それは熱処理される材料を搬入または搬出する低い位置と炉室に材料を装入する高い位置との間を移送するものである請求項1のシステム。
- エジェクターは筒状体を備え、それはガス供給に連通するノズルを有し、炉室内へ高速のガスを供給し、炉室内のガスを随伴するように配置されて炉室内に大容量ガス循環を形成するものである請求項1のシステム。
- マイクロウエーブ加熱源は、加熱サイクルの部分で作動する請求項1のシステム。
- 処理する材料がマイクロウエーブ感応にある温度で加熱サイクルの間一定期間マイクロウエーブが作用する請求項1のシステム。
- マイクロウエーブ加熱源と対流/放射加熱源を調整するためのコントローラーを備えて、加熱サイクルの間、意図する温度プロフィールを達成する請求項1のシステム。
- コントローラーが、一つまたはそれ以上のエジェクターのガス流を調整する請求項1のシステム。
- 一つまたはそれ以上のエジェクターが作動して熱サイクルの一部の間、材料の強制対流冷却を付与する請求項1のシステム。
- 複数のエジェクターを備える請求項1のシステム。
- 路室の各側にある少なくとも一つのエジェクターを備え、それは交互に働く態様で作動して、炉室に均一なガスの循環をおこし、そして材料の均一な加熱をすることを含む請求項1のシステム。
- 炉室は炉床を備え、それは炉室の一方の側から他方の側へ炉床を通ってのびる複数の開口を有し;
そして一つまたはそれ以上のエジェクターは炉室の第1および第2の側にある複数のエジェクターからなり、炉室の各側の各対のエジェクターは炉床を通る各開口に対向するもんである請求項1のシステム。 - 各エジェクターは炉室側壁の開口に配置される請求項1のシステム。
- 対流/放射加熱源が一つまたはそれ以上の炉室に配置される電気ヒーターである請求項1のシステム。
- 炉室がバッチ式炉室であり、処理のために材料を搬入して、処理後に搬出する請求項1のシステム。
- 炉室が連続式炉室であり、加熱サイクルの間それを通して材料が移送される請求項1のシステム。
- 以下からなるバインダーで保持されるセラミックまたは金属粉末を含む材料の熱処理のためのシステム:
炉室を有するファーネス;
熱処理される材料を支持するために炉室内に配置される支持装置;
配置された材料を加熱するための炉室にマイクロウエーブ・エネルギーを加えるマイクロウエーブ加熱源;
配置された材料を加熱するための炉室の対流/放射加熱源;
炉室内に大量のガス循環を起こす一つまたはそれ以上のエジェクター;および
マイクロウエーブ加熱源と対流/放射源は加熱サイクルの初めに調整されて処理される材料からバインダーを除去し、そして加熱サイクルの第2の部分で調整されて粉末を焼結させて、モノリシックな材料とするものである。 - 対流/放射加熱源が、炉室に配置される一つまたはそれ以上の電気ヒーターである請求項19のシステム。
- マイクロウエーブ加熱が、周波数可変のマイクロウエーブ加熱源である請求項19のシステム。
- マイクロウエーブ加熱源が、多重周波数のマイクロウエーブ加熱源である請求項19のシステム。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US44617903P | 2003-02-10 | 2003-02-10 | |
| PCT/US2004/003934 WO2004073037A2 (en) | 2003-02-10 | 2004-02-10 | Process and system for thermally uniform materials processing |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2006518445A true JP2006518445A (ja) | 2006-08-10 |
Family
ID=32869459
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006503472A Pending JP2006518445A (ja) | 2003-02-10 | 2004-02-10 | 材料の均一加熱処理の方法とそのシステム |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US7196297B2 (ja) |
| EP (1) | EP1597941A2 (ja) |
| JP (1) | JP2006518445A (ja) |
| KR (1) | KR20050101328A (ja) |
| CN (1) | CN1771765A (ja) |
| WO (1) | WO2004073037A2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012197475A (ja) * | 2011-03-18 | 2012-10-18 | Kanto Yakin Kogyo Co Ltd | マイクロ波脱脂装置及びマイクロ波脱脂方法 |
| JP7673157B1 (ja) | 2023-11-08 | 2025-05-08 | ノリタケ株式会社 | 熱処理装置 |
| KR102993815B1 (ko) * | 2024-09-19 | 2026-07-21 | 정승부 | 고온 산화 분말화 장치 |
Families Citing this family (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7425692B2 (en) * | 2004-09-07 | 2008-09-16 | Btu International, Inc. | Thermal processing system having slot eductors |
| BRPI0702253B1 (pt) * | 2006-04-04 | 2020-02-04 | Linde Aktiengesellschaft | processo de tratamento térmico de peças em um forno de tratamento térmico |
| US7541561B2 (en) | 2006-09-01 | 2009-06-02 | General Electric Company | Process of microwave heating of powder materials |
| US7326892B1 (en) | 2006-09-21 | 2008-02-05 | General Electric Company | Process of microwave brazing with powder materials |
| US7775416B2 (en) | 2006-11-30 | 2010-08-17 | General Electric Company | Microwave brazing process |
| US8409318B2 (en) | 2006-12-15 | 2013-04-02 | General Electric Company | Process and apparatus for forming wire from powder materials |
| US8574686B2 (en) | 2006-12-15 | 2013-11-05 | General Electric Company | Microwave brazing process for forming coatings |
| US7946467B2 (en) | 2006-12-15 | 2011-05-24 | General Electric Company | Braze material and processes for making and using |
| US8993917B2 (en) * | 2007-07-18 | 2015-03-31 | Ihi Corporation | Fabrication method of electrode for spark surface modification, and spark surface modification electrode |
| TWI420977B (zh) * | 2010-11-09 | 2013-12-21 | Univ Nat Taipei Technology | 微波電漿燒結系統 |
| CN102167303B (zh) * | 2011-04-30 | 2014-06-18 | 云南省化工研究院 | 一种微波喷浆法制备无水正磷酸铁的方法 |
| CN102445070A (zh) * | 2011-12-12 | 2012-05-09 | 区有辉 | 一种制作陶瓷的加工设备 |
| WO2013123356A1 (en) * | 2012-02-17 | 2013-08-22 | Bloom Energy Corporation | Solid oxide fuel cell stack heat treatment methods and apparatus |
| EP2906890A4 (en) | 2012-10-11 | 2016-06-08 | Btu Int | HYBRID MICROWAVE AND RADIATION HEATING SYSTEM |
| US20150289323A1 (en) * | 2014-04-04 | 2015-10-08 | Btu International, Inc. | Thermal reactor |
| CN104985679B (zh) * | 2015-06-11 | 2018-01-26 | 中国科学院电子学研究所 | 利用微波加热固化人造石材的设备及方法 |
| KR102272977B1 (ko) | 2018-09-07 | 2021-07-05 | 한양대학교 산학협력단 | 광소결 장치 |
| KR102095269B1 (ko) | 2018-09-07 | 2020-04-01 | 한양대학교 산학협력단 | 세라믹 박막의 광소결 방법 |
| CN109442996A (zh) * | 2018-10-09 | 2019-03-08 | 安徽信息工程学院 | 一种电缆烧结炉控制系统及方法 |
| CN111065178B (zh) * | 2020-01-17 | 2025-04-04 | 湖南三重理想储能科技有限公司 | 储能介质和吸附介质的微波加热装置 |
| EP3907022A1 (de) * | 2020-05-08 | 2021-11-10 | Siemens Aktiengesellschaft | Verfahren zur herstellung einer materiallage |
| KR20230131037A (ko) * | 2022-03-04 | 2023-09-12 | 현대자동차주식회사 | 연료전지 열처리 방법 및 장치 |
| KR102837635B1 (ko) * | 2024-01-09 | 2025-07-23 | (주)울텍 | 마이크로파 열처리 장치에서의 열처리 온도 제어 방법 |
| WO2025247473A1 (en) * | 2024-05-27 | 2025-12-04 | Framatome Gmbh | Heating assembly for a sintering furnace and associated sintering furnace |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5521360A (en) | 1994-09-14 | 1996-05-28 | Martin Marietta Energy Systems, Inc. | Apparatus and method for microwave processing of materials |
| US5321222A (en) | 1991-11-14 | 1994-06-14 | Martin Marietta Energy Systems, Inc. | Variable frequency microwave furnace system |
| US5961871A (en) | 1991-11-14 | 1999-10-05 | Lockheed Martin Energy Research Corporation | Variable frequency microwave heating apparatus |
| GB9126560D0 (en) * | 1991-12-13 | 1992-02-12 | Staffordshire Polytechnic Ente | Microwave heating method and apparatus |
| US5747775A (en) * | 1993-10-14 | 1998-05-05 | Fujimak Corporation | High speed oven |
| US5660543A (en) * | 1995-05-15 | 1997-08-26 | E & M Farication And Welding Corporation | Method and apparatus for enhanced convection brazing of aluminum assemblies |
| US5795146A (en) * | 1996-05-23 | 1998-08-18 | Btu International, Inc. | Furnace chamber having eductor to enhance thermal processing |
| EP1007892B1 (en) * | 1997-04-10 | 2010-09-01 | Nucon Systems Inc. | Process for the preparation of thick-walled ceramic products |
| CN1178553C (zh) * | 1999-12-28 | 2004-12-01 | 康宁股份有限公司 | 煅烧陶瓷的混合方法 |
| WO2002058437A1 (en) * | 2001-01-17 | 2002-07-25 | The Penn State Research Foundation | Microwave processing using highly microwave absorbing powdered material layers |
| JP2003075077A (ja) * | 2001-09-05 | 2003-03-12 | Natl Inst For Fusion Science | マイクロ波焼成炉およびマイクロ波焼成方法 |
-
2004
- 2004-02-10 CN CNA2004800096028A patent/CN1771765A/zh active Pending
- 2004-02-10 KR KR1020057014670A patent/KR20050101328A/ko not_active Withdrawn
- 2004-02-10 EP EP04709876A patent/EP1597941A2/en not_active Withdrawn
- 2004-02-10 US US10/775,542 patent/US7196297B2/en not_active Expired - Fee Related
- 2004-02-10 WO PCT/US2004/003934 patent/WO2004073037A2/en not_active Ceased
- 2004-02-10 JP JP2006503472A patent/JP2006518445A/ja active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012197475A (ja) * | 2011-03-18 | 2012-10-18 | Kanto Yakin Kogyo Co Ltd | マイクロ波脱脂装置及びマイクロ波脱脂方法 |
| JP7673157B1 (ja) | 2023-11-08 | 2025-05-08 | ノリタケ株式会社 | 熱処理装置 |
| JP2025078255A (ja) * | 2023-11-08 | 2025-05-20 | ノリタケ株式会社 | 熱処理装置 |
| KR102993815B1 (ko) * | 2024-09-19 | 2026-07-21 | 정승부 | 고온 산화 분말화 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2004073037A3 (en) | 2005-04-21 |
| KR20050101328A (ko) | 2005-10-21 |
| WO2004073037A2 (en) | 2004-08-26 |
| US7196297B2 (en) | 2007-03-27 |
| EP1597941A2 (en) | 2005-11-23 |
| CN1771765A (zh) | 2006-05-10 |
| US20040173608A1 (en) | 2004-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7196297B2 (en) | Process and system for thermally uniform materials processing | |
| US5997286A (en) | Thermal treating apparatus and process | |
| US20160368828A1 (en) | Method for sintering workpieces to be sintered, and system for this purpose | |
| KR100440667B1 (ko) | 기판의 열처리 방법 및 그에 사용하는 연속식 열처리로 | |
| JPH0456707A (ja) | 連続式真空炉 | |
| JP2023148905A (ja) | マッフル炉 | |
| JP2004018215A (ja) | フラット・パネル・ディスプレイ用熱処理装置及び熱処理方法 | |
| JP2006266615A (ja) | 熱処理炉 | |
| WO2018135038A1 (ja) | 発熱体及び真空熱処理装置 | |
| JPH09111309A (ja) | 連続式焼結炉 | |
| JP5068132B2 (ja) | 熱処理炉 | |
| JP2601514Y2 (ja) | 連続式熱処理炉 | |
| JP4587022B2 (ja) | 連続焼成炉および連続焼成方法 | |
| JP2004354043A (ja) | 基板の熱処理方法及びそれに用いる連続式熱処理炉 | |
| CN101095026B (zh) | 具有槽喷射器的热处理系统 | |
| SU1651065A1 (ru) | Туннельна электрическа печь дл термообработки изделий из керамики | |
| JP3023184B2 (ja) | 連続式トンネル炉 | |
| US5876198A (en) | Sequential step belt furnace with individual concentric heating elements | |
| JP4091754B2 (ja) | 環状多段式加熱炉 | |
| JP2002206863A (ja) | 連続式熱処理炉 | |
| JPH05187779A (ja) | バッチ式焼成炉 | |
| JPH04268187A (ja) | 連続式焼成炉 | |
| JPH07309673A (ja) | セラミック電子部品の焼成方法及び焼成装置 | |
| JPH0410551Y2 (ja) | ||
| JPH0826835A (ja) | セラミック電子部品の焼成方法及び焼成装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090609 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20091124 |