JP2007103251A - コンセントプラグ - Google Patents

コンセントプラグ Download PDF

Info

Publication number
JP2007103251A
JP2007103251A JP2005294015A JP2005294015A JP2007103251A JP 2007103251 A JP2007103251 A JP 2007103251A JP 2005294015 A JP2005294015 A JP 2005294015A JP 2005294015 A JP2005294015 A JP 2005294015A JP 2007103251 A JP2007103251 A JP 2007103251A
Authority
JP
Japan
Prior art keywords
plug
blade
insulating coating
outlet
plug blade
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2005294015A
Other languages
English (en)
Inventor
Atsushi Kawai
淳 河合
Takeshi Fujita
毅 藤田
Masanori Tanigawa
正典 谷川
Masahiko Maeda
雅彦 前田
Shinichiro Ochi
慎一郎 越智
Hidekazu Nomura
秀和 野村
Katsuya Imai
克哉 今井
Masuo Kitamura
満寿雄 北村
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Panasonic Electric Works Co Ltd
Original Assignee
Matsushita Electric Works Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Matsushita Electric Works Ltd filed Critical Matsushita Electric Works Ltd
Priority to JP2005294015A priority Critical patent/JP2007103251A/ja
Publication of JP2007103251A publication Critical patent/JP2007103251A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Connector Housings Or Holding Contact Members (AREA)

Abstract

【課題】絶縁被覆が栓刃から抜け落ちてしまうことがなく、かつ、絶縁被覆の薄肉化を可能としたコンセントプラグを提供する。
【解決手段】栓刃1,2は、コンセントの栓刃挿入口に先端側から長手方向に沿って挿入されコンセントの接続部材に電気的に接続される挿入部1a,2aと、挿入部1a,2aの基端に連続し、幅方向の寸法を挿入部1a,2aよりも小さくする切欠1e,2eが形成され切欠1e,2eをプラグ本体3に係合される形でプラグ本体3に保持される保持部1b,2bとを有する。栓刃1,2には、絶縁性を有する合成樹脂からなり長手方向に直交する断面の全周に亘って覆う形で栓刃1,2と同時一体に成形される薄肉の絶縁被覆25が覆着される。絶縁被覆25は、挿入部1a,2aのうち接続部材に接触する部位を除く部位と保持部1b,2bの切欠1e,2eとに跨って形成される。
【選択図】図1

Description

本発明は、トラッキング現象の発生を防止するために栓刃の根元部分に絶縁被覆が覆着されたコンセントプラグに関するものである。
従来から普及している一般的なコンセントプラグでは、コンセントプラグがコンセントに完全には差し込まれておらず栓刃を保持するプラグ本体とコンセントとの間に隙間が生じていると、この隙間から栓刃が露出することになる。そして、栓刃の露出部分にほこりや水分が付着するとトラッキング現象が発生する可能性があるので、このような不具合を防止するために、絶縁性を有する合成樹脂製であって筒状に形成された絶縁被覆を上述した栓刃の露出部分(つまり栓刃の根元部分)に覆着することが提案されている(たとえば特許文献1参照)。絶縁被覆を栓刃に覆着することにより、コンセントプラグを挿抜する際に、使用者の指が栓刃に触れることによる感電も防止できる。
ここで、図6に示すように、絶縁被覆25’を栓刃1とは別部品として成形して組立時に栓刃1に装着するようにすれば、絶縁被覆25’を設けないコンセントプラグと同形状の栓刃1を採用することができる。つまり、絶縁被覆25’を設けない従来のコンセントプラグの栓刃1を形状を変更することなくそのまま利用することができる。
登録実用新案第3015994号公報
しかし、図6に示すような絶縁被覆25’は、栓刃1とは別部品として成形されるものであるから栓刃1の表面との密着性が低く、栓刃1をコンセントの栓刃挿入口から抜くときに、栓刃1の先端側に引っ張られる力が加わることにより栓刃1から抜け落ちる可能性がある。また、絶縁被覆25’の厚みを大きくすると栓刃1の挿抜時に栓刃挿入口の開口周縁に絶縁被覆25’が引っ掛かりやすくなるので、絶縁被覆25’の厚みは極力小さくすることが望ましいが、図6の構成では、絶縁被覆25’を薄肉にすると、絶縁被覆25’が単独では形状を維持できないことになり、栓刃1に絶縁被覆25’を装着する作業が困難になるという問題を生じる。
本発明は上記事由に鑑みて為されたものであって、栓刃をコンセントの栓刃挿入口から抜くときに絶縁被覆を挿入部の先端側に引っ張る力が加わっても絶縁被覆が栓刃から抜け落ちてしまうことがなく、かつ、絶縁被覆の薄肉化を可能としたコンセントプラグを提供することを目的とする。
請求項1の発明では、平板状に形成された導電性材料からなる栓刃と、前記栓刃を保持するプラグ本体とを備え、栓刃は、コンセントの栓刃挿入口に先端側から長手方向に沿って挿入されコンセントの接続部材に電気的に接続される挿入部と、挿入部の基端に連続し、幅方向の寸法を挿入部よりも小さくする切欠が形成され当該切欠をプラグ本体に係合させる形でプラグ本体に保持される保持部とを有し、栓刃には、絶縁性を有する合成樹脂からなり前記長手方向に直交する断面の全周に亘って覆う形で栓刃と同時一体に成形される薄肉の絶縁被覆が覆着され、絶縁被覆は、挿入部のうちコンセントの接続部材に接触する部位を除く部位と保持部の切欠とに跨って形成されていることを特徴とする。
この構成によれば、絶縁被覆は、保持部の切欠に係合する形で栓刃の長手方向の定位置に保持されているので、絶縁被覆と栓刃との結合強度が従来構成に比べて向上する。しかも、この切欠は栓刃をプラグ本体に保持させるために形成されたものであるから、絶縁被覆を保持するための構成を新規に栓刃に設ける必要はなく、絶縁被覆を覆着しない従来のコンセントプラグの栓刃を形状の変更を必要とせずに流用することができる。さらに、切欠は栓刃の幅寸法を小さくする形に形成されたものであって栓刃の厚みを小さくするものではないから、栓刃の厚みを小さくする構成に比べてコンセントプラグをコンセントに挿抜する際の栓刃の耐久性が高くなる。また、絶縁被覆が栓刃と同時一体に成形されていることにより、絶縁被覆と栓刃の表面との密着性が向上するとともに、絶縁被覆が単独で取り扱われることがないので絶縁被覆の薄肉化が可能になるという利点がある。コンセントプラグの製造時には、従来は必要であった絶縁被覆を栓刃に装着する工程が不要になるから、作業効率が向上する。
請求項2の発明は、請求項1の発明において、前記絶縁被覆が、前記長手方向において前記挿入部の先端側ほど厚み寸法が小さく形成されていることを特徴とする。
この構成によれば、保持部側の部分の絶縁被覆の厚み寸法を大きくすることにより絶縁被覆の成形性を向上させながらも、挿入部の先端側の絶縁被覆の厚み寸法を小さくすることにより、栓刃を栓刃挿入口に挿入する際に絶縁被覆が栓刃挿入口の開口周縁に引っ掛かることを防止することができる。
請求項3の発明は、請求項1または請求項2の発明において、前記栓刃が、前記絶縁被覆で覆われる部位の一部に、厚み方向に貫通し開口周縁が面取りされた貫通孔が形成されていることを特徴とする。
この構成によれば、栓刃の厚み方向の両面に形成された絶縁被覆が貫通孔を通して連結されることになるから、絶縁被覆が栓刃の表面から浮き上がることがなくなる。また、貫通孔の開口周縁は面取りされているから、絶縁被覆の成形時においては、合成樹脂が貫通孔を通して栓刃の厚み方向の両側に流れ込みやすくなり、成形性が向上する。
請求項4の発明は、請求項1ないし請求項3のいずれかの発明において、前記栓刃が、せん断加工により形成されており、前記絶縁被覆で覆われる部位のせん断面がシェービング加工により形成されていることを特徴とする。
この構成によれば、栓刃のうち絶縁被覆で覆われる部位においては、一般的な打抜き加工で発生する破断面、かえり、だれなどがせん断面に生じないので、平滑なせん断面を実現することができ、さらに、寸法精度を向上させることができる。したがって、絶縁被覆を、栓刃の長手方向に直交する断面の全周に亘って均一な厚み寸法で形成することができる。
請求項5の発明は、請求項1ないし請求項4のいずれかの発明において、前記絶縁被覆が、前記保持部側であって、成形時に合成樹脂を型内に注入するゲートに対応する部位付近に、他の部位よりも厚肉の厚肉部を有することを特徴とする。
この構成によれば、絶縁被覆は、ゲートに対応する部位付近が他の部位よりも厚肉に形成されているので、離型時にゲート付近が引っ張られても栓刃の表面から剥離しにくくなり、成形性が向上する。
請求項6の発明は、請求項5の発明において、前記厚肉部が、前記プラグ本体に設けられた係合部に係合する突台であることを特徴とする。
この構成によれば、請求項5の構成を利用することにより、栓刃がプラグ本体に対して切欠と突台との両方で係合することになるので、プラグ本体に対して栓刃がぐらつきにくくなるという利点がある。
本発明は、絶縁被覆が保持部の切欠に係合する形で栓刃の長手方向の定位置に保持されているので、絶縁被覆と栓刃との結合強度が従来構成に比べて向上する。しかも、この切欠は栓刃をプラグ本体に保持させるために形成されたものであるから、絶縁被覆を保持するための構成を新規に栓刃に設ける必要はなく、絶縁被覆を覆着しない従来のコンセントプラグの栓刃を形状の変更を必要とせずに流用することができる。さらに、切欠は栓刃の幅寸法を小さくする形に形成されたものであって栓刃の厚みを小さくするものではないから、栓刃の厚みを小さくする構成に比べてコンセントプラグをコンセントに挿抜する際の栓刃の耐久性が高くなる。また、絶縁被覆が栓刃と同時一体に成形されていることにより、絶縁被覆と栓刃の表面との密着性が向上するとともに、絶縁被覆が単独で取り扱われることがないので絶縁被覆の薄肉化が可能になるという利点がある。コンセントプラグの製造時には、従来は必要であった絶縁被覆を栓刃に装着する工程が不要になるから、作業効率が向上するという効果を奏する。
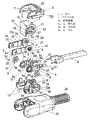
本実施形態のコンセントプラグは、図1に示すように、導電性材料からなり平板状に形成された一対の栓刃1,2と、両栓刃1,2を保持するプラグ本体3とを備えた構成を有する。プラグ本体3は、導電性材料からなり、2本の芯線を有した電源コード4の各芯線と各栓刃1,2とをそれぞれ電気的に接続する一対の端子板5,6と、両栓刃1,2を対向させる形で保持する合成樹脂製の可動片7と、一対の端子板5,6を収納する合成樹脂製のケース8とを備える。
以下ではまず、絶縁被覆を除くコンセントプラグの基本構成について説明する。
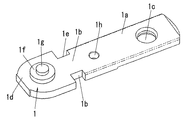
各栓刃1,2は、それぞれコンセントの栓刃挿入口(図示せず)に先端側から長手方向に沿って挿入される挿入部1a,2aと、プラグ本体3に保持される保持部1b,2bとを有する。各栓刃1,2の挿入部1a,2aはそれぞれ板面が矩形状に形成され、長手方向の先端寄りの一部に透孔1c,2cが貫設されている。ここで、挿入部1a,2aは、栓刃挿入口内において、透孔1c,2cの周囲がコンセントの接続部材(図示せず)に接触することにより、コンセントの接続部材に電気的に接続される。保持部1b,2bは、図2に示すように、挿入部1a,2aの基端に連続し、挿入部1a,2a側の端部においては前記長手方向に直交する断面が挿入部1a,2aと同じ形状および寸法に形成され、挿入部1a,2aとは反対側には半円板状の半円部1d,2dが形成されている。そして、前記長手方向において保持部1b,2bの挿入部1a,2a側の端部と半円部1d,2dとの間には、挿入部1a,2aよりも幅寸法を小さくするように、幅方向の両側縁の互いに対向する部位に一対の切欠1e,2eが形成されている。詳しくは後述するが、保持部1b,2bは、この切欠1e,2eをプラグ本体3に係合させる形でプラグ本体3に保持される。なお、半円部1d,2dには、両栓刃1,2が互いに対向して保持されたときにそれぞれ外側に突出する回動軸1f,2fが一体に設けられており、さらに回動軸1f,2fの中央部には同じく外側に突出する突部1g,2gが一体に形成されている。挿入部1a,2aに貫設された貫通孔1h,2hについては後述する。
一対の端子板5,6は、それぞれ各栓刃1,2に設けられた回動軸1f,2fを挿通する挿通孔5a,6aが形成された支持部5b,6bと、ケース8に係合して固定できるように先端に一対の爪部5c,6cを形成した突起部5d,6dを2つずつ有した固定部5e,6eと、電源コード4の芯線を周知の圧着端子と同じ要領で接続する圧着部5f,6fとで構成される。各端子板5,6にそれぞれ栓刃1,2を取り付けるときには、支持部5b,6bの挿通孔5a,6aに栓刃1,2の回動軸1f,2fを挿通した状態で回動軸1f,2fの先端部をかしめ、さらに回動軸1f,2fに形成された突部1g,2gを皿ばね9の中央部に形成されたかしめ孔10に挿通した状態で突部1g,2gの先端部をかしめることにより皿ばね9を回動軸1f,2fに装着する。これにより栓刃1,2が支持部5b,6bに軸支される。
また、可動片7は、栓刃1,2の厚み方向に直交する断面が半円状となるように形成され、当該厚み方向の両面(以下、「保持面11」という)には保持面11の外周縁に沿って半円状に開口した開口部12が設けられる。保持面11の外周部のうち、開口部12の周縁の直線部分に対応する部分には凹部13が凹設されており、凹部13は、深さ寸法が栓刃1,2の挿入部1a,2aの厚み寸法に略一致し、図1の上下方向の寸法が挿入部1a,2aの幅寸法に略一致するように形成される。各凹部13の開口部12側の端部には、凹部13における図1の上下方向の寸法をそれぞれ狭めるように、凹部13の上下両側面から互いに近づく向きに突出した一対の突出部14が形成されている。
一方、ケース8は、図1の上下方向に分割される合成樹脂製のボディ15aとカバー15bとで構成されており、ボディ15aとカバー15bとの間に上述した端子板5,6を収納する。
ボディ15aは、一対の端子板5,6を並設してそれぞれ収納する一対の収納部16を有し、両収納部16の間に後述するように栓刃1,2および可動片7を配置するための凹所17を備えたコ字状に形成されている。各収納部16のカバー15bとの対向面には、端子板5,6が収まるように形成された溝18がそれぞれ設けられている。ここで、各端子板5,6がボディ15aに取り付けられた状態では、端子板5,6の支持部5b,6bのうち栓刃1,2に対向する各面は凹所17内に露出する。さらに、ボディ15aにおけるカバー15bとの対向面から図1の上方に突出し、カバー15bに設けられた取付穴(図示せず)に挿入される取付片19が4個形成され、各取付片19の先端部にはカバー15bに係合する取付爪20がそれぞれ形成されている。
カバー15bは、ボディ15aと同様に一対の端子板5,6をそれぞれ収納する一対の収納部21を有し、両収納部21の間に凹所22を備えたコ字状に形成されている。各収納部21のボディ15aとの対向面には、ボディ15aに取り付けられた端子板5,6が収まるように形成された溝(図示せず)がそれぞれ設けられており、この溝には端子板5,6の固定部5e,6eに形成された2つの突起部5d,6dが挿入され、各突起部5d,6dに形成された一対の爪部5c,6cに係合する係合穴(図示せず)が設けられている。ここで、各端子板5,6がカバー15bに取り付けられた状態では、端子板5,6の支持部5b,6bのうち栓刃1,2に対向する面は凹所22内に露出する。さらに、カバー15bにおけるボディ15aとの対向面には上記取付穴が形成されている。
上述した各部品を以下の手順で組み立てることにより、コンセントプラグが完成する。
すなわち、まず、一対の端子板5,6の支持部5b,6bに各栓刃1,2をそれぞれ取り付け、各端子板5,6の圧着部5f,6fに電源コード4の芯線を接続する。次に、一対の栓刃1,2が互いに対向するように、各栓刃1,2の保持部1b,2bをそれぞれ可動片7の保持面11側に取り付ける。このとき、可動片7の各開口部12にそれぞれ栓刃1,2の半円部1d,2dが収まるようにするとともに、各栓刃1,2に形成された一対の切欠1e,2eに可動片7の一対の突出部14が嵌合するように、可動片7の凹部13に栓刃1,2の保持部1b,2bを嵌め込む。栓刃1,2の切欠1e,2eが可動片7の突出部14に嵌合することによって、栓刃1,2は可動片7に対してぐらつくことなく保持される。
このように、可動片7に両栓刃1,2が取り付けられた後に、一対の端子板5,6をカバー15bの溝に嵌め込み、一対の端子板5,6の突起部5d,6dをカバー15bの係合穴に挿入することによって、両端子板5,6をカバー15bに固定する。さらに、カバー15bをボディ15aに組み合わせることによって、ケース8が組み立てられる。そして、合成樹脂製のシェル23がケース8を覆うように装着されることによって、コンセントプラグが組み立てられる。シェル23には、電源コード4を引き出す部位に電源コード4を保護するブッシング24が設けられている。
上述した構成では、一対の栓刃1,2は、可動片7によって互いに対向した位置関係を維持しつつ、ケース8に対して回動軸1f,2fを中心として可動片7と共に回動自在になる。これにより、コンセントプラグをコンセントに接続した状態で、電源コード4を引き出す向きがコンセントに対して可変となり、比較的狭い場所に設けらたコンセントに対してもコンセントプラグを接続可能となり、かつ電源コード4の配線距離を短くすることができる。
ところで、本実施形態では、絶縁性を有する合成樹脂からなる薄肉の絶縁被覆25を栓刃1,2と同時一体に成形することによって、絶縁被覆25を各栓刃1,2と一体の部品として扱えるようにしてある。このように、絶縁被覆25を各栓刃1,2と同時一体に成形することによって、絶縁被覆25と栓刃1,2の表面との密着性が従来構成に比べて向上するので、絶縁被覆25が栓刃1,2から浮き上がることはない。さらに、コンセントプラグの製造時には、従来は必要であった絶縁被覆25を栓刃1,2に装着する工程が不要になる。また、絶縁被覆25が単独で取り扱われることはないから、絶縁被覆25を従来構成よりも一層薄肉化することが可能である。そして、絶縁被覆25自体は薄肉であっても、絶縁被覆25は栓刃1,2と一体に成形されているから、コンセントプラグの通常の使用に耐え得る十分な耐久性を実現することができる。
以下に、本実施形態で用いる栓刃1,2の構成について、図3を参照して詳しく説明する。ここでは一対の栓刃1,2を共通の構成としているので、以下では一方の栓刃1についてのみ説明する。
栓刃1には、挿入部1aの長手方向(図3(a)の左右方向)に直交する断面の全周を覆う形で薄肉の絶縁被覆25が覆着されている。絶縁被覆25は、挿入部1aのうちコンセントの接続部材に接触する部位を除く基端寄りの部位と保持部1bの一部とに跨って覆着されている。ここでは、栓刃1のうちコンセントの栓刃挿入口(図示せず)に挿入される挿入部1aの基端(つまり挿入部1aと保持部1bとの境界)に対応する絶縁被覆25の表面上には境界線25aを設けてある。要するに、絶縁被覆25は、境界線25aよりも挿入部1aの先端側の部位が栓刃挿入口内に挿入され、それ以外の部位がプラグ本体3内に収まることになる。
絶縁被覆25は、保持部1bにおいて切欠1eを設けた部分まで成形されている。図3では、保持部1bの切欠1eを設けた部分のうち、前記長手方向における中央部付近まで絶縁被覆25を設けてある。保持部1bは切欠1eを設けた部分の幅寸法が挿入部1aよりも小さくなっているので、絶縁被覆25においては、切欠1eに対応する部分の幅寸法を狭める段差25bを有した形に成形されることになる。
この構成によれば、栓刃1をコンセントの栓刃挿入口から抜くときに、挿入部1aの先端側に引っ張られる力が絶縁被覆25に加わって絶縁被覆25が栓刃1から剥離したとしても、絶縁被覆25は、段差25bが切欠1eに引っ掛かっており栓刃1からの抜け止めが為されているので、栓刃1の長手方向にずれてしまうことはない。しかも、栓刃1において絶縁被覆25の抜け止めとして機能する切欠1eは、栓刃1をプラグ本体3に保持させるために栓刃1に設けられたものであるから、絶縁被覆25の抜け止めのために新たな構成を採用することなく、従来からある構成(切欠1e)を利用して絶縁被覆25の抜け止めを実現することができる。
また、絶縁被覆25は、絶縁被覆25を構成する合成樹脂材料を型内に注入することにより成形されており、成形時の合成樹脂材料の注入口となるゲートに対応する部位付近には他の部位よりも厚肉の厚肉部として突台25cを有している。突台25cは、保持部1bにおける一対の切欠1eの間から栓刃1の厚み方向に突出する形に形成されている。このように、ゲート付近の絶縁被覆25を厚肉とすることによって、栓刃1に絶縁被覆25を一体成形した後の離型時にゲート付近の絶縁被覆25が引っ張られても、絶縁被覆25を全体に亘って薄肉に成形する場合に比べて、ゲート付近の絶縁被覆25が栓刃1の表面から剥離しにくくなり、成形性が向上するという利点がある。ここでは、突台25cは突出方向に直交する断面積が先端側ほど小さくなっている。さらに、上記突台25cは、栓刃1をプラグ本体3に対して固定する際にも利用されるが、この点については後述する。
図2では、絶縁被覆25が覆着されていない状態の栓刃1を示している。栓刃1はせん断加工により形成されており、特に、絶縁被覆25で覆われる部位についてはせん断面がシェービング加工によって形成されている。すなわち、栓刃1のうち絶縁被覆25によって覆われる部位に関しては、一般的な打抜き加工で発生する破断面、かえり(バリ)、だれなどが生じず、平滑なせん断面を実現するとともに寸法精度を向上させることができる。結果的に、絶縁被覆25を、栓刃1の長手方向に直交する断面の全周に亘って均一な厚み寸法で形成することができる。
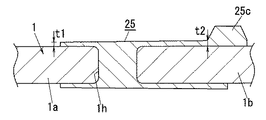
ここで、挿入部1aにおいて絶縁被覆25で覆われる部位の一部には、厚み方向に貫通する貫通孔1hが形成されている。貫通孔1hを設けたことによって、図4に示すように、栓刃1の厚み方向の両面に成形された絶縁被覆25が貫通孔1hを通して連結されることになるから、絶縁被覆25が栓刃1の表面から浮き上がることがなくなるという効果を奏する。さらに、貫通孔1hの開口周縁は面取りされており、これにより、絶縁被覆25の成形時に合成樹脂材料が貫通孔1h内に流入しやすくなる。したがって、合成樹脂材料が貫通孔1hを通して栓刃1の厚み方向の両面側に流れ込みやすくなり、成形性が向上する。なお、栓刃1はこの貫通孔1hを除いて図6に示したものと同形状に形成されるので、貫通孔1hを省略すれば(つまり貫通孔1hを形成しなければ)、絶縁被覆25を設けないコンセントプラグの栓刃1を、形状の変更を必要とせずにそのまま流用することができる。
また、絶縁被覆25は、栓刃1の長手方向において挿入部1aの先端側(図4の左方)ほど厚み寸法が小さくなるように、表面がテーパ状に形成されている。これにより、絶縁被覆25において保持部1bに対応する部分、つまりプラグ本体3から露出しない部分の厚み寸法を大きくすることによって成形性をよくしながらも、絶縁被覆25において挿入部1aに対応する部分、つまりコンセントの栓刃挿入口に挿入される部分の厚み寸法を小さくすることができる。しかも、絶縁被覆25において挿入部1aに対応する部分のうちでも、挿入部1aの先端側ほど厚み寸法が小さく形成されるので、栓刃1を栓刃挿入口に挿入する際に絶縁被覆25が栓刃挿入口の開口周縁に引っ掛かることを防止することができる。なお、本実施形態では、絶縁被覆25において、挿入部1aの先端側の端部の厚み寸法t1を約0.13mmに形成し、半円部1d側の端部の厚み寸法t2を約0.2mmに形成してある。
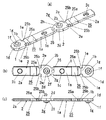
一対の栓刃1,2を形成する際には、図5に示すように、両栓刃1,2が連結された形(ただし栓刃1,2の連結部分には孔26を形成してある)に金属板を加工し、この状態で絶縁被覆25を各栓刃1,2に対してそれぞれ同時一体に成形(たとえばインサート成形)し、それから各栓刃1,2を切り離すようにすることが望ましい。これにより、複数個の栓刃1,2に対して絶縁被覆25を同時に成形することができるので、作業効率が向上する。図5では、1個のコンセントプラグに用いる一対の栓刃1,2のみを示しているが、コンセントプラグを大量生産する場合には、さらに多数の栓刃1,2が連結された形に金属板を加工することが望ましい。
このように構成された一対の栓刃1,2は、図1に示すように、互いに対向する形でプラグ本体3に保持される。本実施形態では、保持部1b,2bにおいて切欠1e,2eを設けた部分にまで絶縁被覆25が設けられているので、可動片7の凹部13内に保持部1b,2bを嵌合させた状態では、絶縁被覆25の一部も凹部13内に収納されることになる。そして、保持部1b,2bに設けられ上述したように絶縁被覆25の抜け止めとしても機能する切欠1e,2eが可動片7の突出部14と嵌合することにより、栓刃1,2は可動片7に固定される。
ここにおいて、本実施形態では、絶縁被覆25に設けた突台25cが各栓刃1,2において可動片7の保持面11に対向する一面側に設けられており、可動片7は、凹部13の底面における一対の突出部14の間に突台25cが係合する係合部としての係合凹部27を有している。これにより、栓刃1,2は可動片7に対して、切欠1e,2eに突出片14が嵌合することに加えて、突台25cが係合凹部27に係合することにより固定されることになる。すなわち、突台25cを設けることによって各栓刃1,2は可動片7に対して3点固定されることになるから、一対の切欠1e,2eに突出片14を嵌合させるだけの2点固定に比べて、栓刃1,2はプラグ本体3に対してぐらつきにくくなるという利点がある。一方で、図5に示したように、突台25cのない絶縁被覆25を採用するようにしてもよく、この場合には、可動片7に係合凹部27は不要である。
なお、上述した実施形態では、一対の栓刃1,2をケース8に対して回動自在としたコンセントプラグを例示したが、本発明は、この構成に限らず、その他の一般的なコンセントプラグに適用することができるものである。たとえば、栓刃1,2の保持部1b,2bに電源コード4の芯線を保持する接続部を設け、当該接続部に電源コード4の芯線を接続した状態で合成樹脂製のプラグ本体3をモールド成形することにより構成され、プラグ本体3と栓刃1,2とが一体に構成されたコンセントプラグにも本発明を適用することができる。
本発明の実施形態の構成を示す分解斜視図である。 同上に用いる栓刃を示し、絶縁被覆が覆着されていない状態の斜視図である。 同上に用いる栓刃を示し、(a)は上面図、(b)は正面図、(c)は側面図、(d)は斜視図である。 同上に用いる栓刃の要部を示す断面図である。 同上に用いる栓刃の製造過程の一状態を示し、(a)は斜視図、(b)は正面図、(c)は上面図である。 従来例を示し、(a)は絶縁被覆を栓刃から外した状態の斜視図、(b)は絶縁被覆を栓刃に装着した状態の斜視図である。
符号の説明
1,2 栓刃
3 プラグ本体
25 絶縁被覆
27 係合凹部(係合部)
1a,2a 挿入部
1b,2b 保持部
1e,2e 切欠
1h 貫通孔
25c 突台(厚肉部)

Claims (6)

  1. 平板状に形成された導電性材料からなる栓刃と、前記栓刃を保持するプラグ本体とを備え、栓刃は、コンセントの栓刃挿入口に先端側から長手方向に沿って挿入されコンセントの接続部材に電気的に接続される挿入部と、挿入部の基端に連続し、幅方向の寸法を挿入部よりも小さくする切欠が形成され当該切欠をプラグ本体に係合させる形でプラグ本体に保持される保持部とを有し、栓刃には、絶縁性を有する合成樹脂からなり前記長手方向に直交する断面の全周に亘って覆う形で栓刃と同時一体に成形される薄肉の絶縁被覆が覆着され、絶縁被覆は、挿入部のうちコンセントの接続部材に接触する部位を除く部位と保持部の切欠とに跨って形成されていることを特徴とするコンセントプラグ。
  2. 前記絶縁被覆は、前記長手方向において前記挿入部の先端側ほど厚み寸法が小さく形成されていることを特徴とする請求項1記載のコンセントプラグ。
  3. 前記栓刃は、前記絶縁被覆で覆われる部位の一部に、厚み方向に貫通し開口周縁が面取りされた貫通孔が形成されていることを特徴とする請求項1または請求項2記載のコンセントプラグ。
  4. 前記栓刃は、せん断加工により形成されており、前記絶縁被覆で覆われる部位のせん断面がシェービング加工により形成されていることを特徴とする請求項1ないし請求項3のいずれか1項に記載のコンセントプラグ。
  5. 前記絶縁被覆は、前記保持部側であって、成形時に合成樹脂を型内に注入するゲートに対応する部位付近に、他の部位よりも厚肉の厚肉部を有することを特徴とする請求項1ないし請求項4のいずれか1項に記載のコンセントプラグ。
  6. 前記厚肉部は、前記プラグ本体に設けられた係合部に係合する突台であることを特徴とする請求項5記載のコンセントプラグ。
JP2005294015A 2005-10-06 2005-10-06 コンセントプラグ Pending JP2007103251A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2005294015A JP2007103251A (ja) 2005-10-06 2005-10-06 コンセントプラグ

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2005294015A JP2007103251A (ja) 2005-10-06 2005-10-06 コンセントプラグ

Publications (1)

Publication Number Publication Date
JP2007103251A true JP2007103251A (ja) 2007-04-19

Family

ID=38029985

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2005294015A Pending JP2007103251A (ja) 2005-10-06 2005-10-06 コンセントプラグ

Country Status (1)

Country Link
JP (1) JP2007103251A (ja)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2020187840A (ja) * 2019-05-10 2020-11-19 イリソ電子工業株式会社 端子及びコネクタ

Citations (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH03100191U (ja) * 1990-01-29 1991-10-18
JPH08222308A (ja) * 1994-12-16 1996-08-30 Kitani Denki Kk 電源プラグ及びその端子構造
JPH08293345A (ja) * 1995-04-22 1996-11-05 Shigeo Kariya 端子露出部の根元を絶縁体で立体的にカバーした電源 コードプラグ
JPH09237860A (ja) * 1996-02-29 1997-09-09 Sumitomo Wiring Syst Ltd 半田付け固定用端子金具
JPH09274959A (ja) * 1996-04-05 1997-10-21 Sony Corp 電源プラグ
JP2003229221A (ja) * 2002-02-05 2003-08-15 Moldec Kk Icソケット用の端子集合体とicソケットケースへの端子の組み付け方法
JP2004082489A (ja) * 2002-08-26 2004-03-18 Shinko Sellbick:Kk 成形用金型
JP2005267705A (ja) * 2004-03-17 2005-09-29 Hitachi Maxell Ltd 磁気テープカートリッジ用のテープリール

Patent Citations (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH03100191U (ja) * 1990-01-29 1991-10-18
JPH08222308A (ja) * 1994-12-16 1996-08-30 Kitani Denki Kk 電源プラグ及びその端子構造
JPH08293345A (ja) * 1995-04-22 1996-11-05 Shigeo Kariya 端子露出部の根元を絶縁体で立体的にカバーした電源 コードプラグ
JPH09237860A (ja) * 1996-02-29 1997-09-09 Sumitomo Wiring Syst Ltd 半田付け固定用端子金具
JPH09274959A (ja) * 1996-04-05 1997-10-21 Sony Corp 電源プラグ
JP2003229221A (ja) * 2002-02-05 2003-08-15 Moldec Kk Icソケット用の端子集合体とicソケットケースへの端子の組み付け方法
JP2004082489A (ja) * 2002-08-26 2004-03-18 Shinko Sellbick:Kk 成形用金型
JP2005267705A (ja) * 2004-03-17 2005-09-29 Hitachi Maxell Ltd 磁気テープカートリッジ用のテープリール

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2020187840A (ja) * 2019-05-10 2020-11-19 イリソ電子工業株式会社 端子及びコネクタ
JP7493308B2 (ja) 2019-05-10 2024-05-31 イリソ電子工業株式会社 端子及びコネクタと端子の製造方法

Similar Documents

Publication Publication Date Title
JP5703139B2 (ja) コネクタ
TWI351797B (ja)
JP4895725B2 (ja) 圧接コネクタ
TWM320773U (en) Hook and connector with the hook
CN109038038A (zh) 连接器
JP5663291B2 (ja) 防水コネクタ、防水コネクタの組み立て方法
US9431735B2 (en) Plug connector, receptacle connector and electrical connector assembly
JP2018125193A (ja) 防水コネクタ
JP2009146768A (ja) 電線ホルダ
JP2004296111A (ja) 可撓式ヒンジおよびそれを使用した電線カバー
JP2011054433A (ja) 防水コネクタ
JP2014175052A (ja) コネクタ
JP2014229376A (ja) シールドコネクタ
JP2006004720A (ja) 防水フラットケーブル
JP2011086457A (ja) 防水コネクタ
JP5364687B2 (ja) 電線中継コネクタ
JP2001035583A (ja) 電源プラグ
US7445483B2 (en) Signal connector
CN116508212A (zh) 线对线连接器
KR20170117693A (ko) 커넥터
JP2009289618A (ja) レセプタクルコネクタ
JP4049128B2 (ja) テーブルタップ
JP4495416B2 (ja) モジュラジャック
JP4678851B2 (ja) 差込プラグ
JP2003023728A (ja) 防水ジョイントコネクタ

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20080201

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20100402

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20100413

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20100614

RD04 Notification of resignation of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7424

Effective date: 20100715

A02 Decision of refusal

Effective date: 20100803

Free format text: JAPANESE INTERMEDIATE CODE: A02