JP2007144494A - レーザー処理装置及びレーザー処理方法 - Google Patents

レーザー処理装置及びレーザー処理方法 Download PDF

Info

Publication number
JP2007144494A
JP2007144494A JP2005345723A JP2005345723A JP2007144494A JP 2007144494 A JP2007144494 A JP 2007144494A JP 2005345723 A JP2005345723 A JP 2005345723A JP 2005345723 A JP2005345723 A JP 2005345723A JP 2007144494 A JP2007144494 A JP 2007144494A
Authority
JP
Japan
Prior art keywords
liquid
substrate
liquid supply
nozzle
guide member
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2005345723A
Other languages
English (en)
Inventor
Ken Nishiya
憲 西屋
Norihisa Koga
法久 古閑
Naoto Yoshitaka
直人 吉高
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Tokyo Electron Ltd
Original Assignee
Tokyo Electron Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Tokyo Electron Ltd filed Critical Tokyo Electron Ltd
Priority to JP2005345723A priority Critical patent/JP2007144494A/ja
Priority to US11/557,332 priority patent/US7919727B2/en
Publication of JP2007144494A publication Critical patent/JP2007144494A/ja
Pending legal-status Critical Current

Links

Images

Classifications

    • H—ELECTRICITY
    • H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
    • H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
    • H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
    • H10P72/04—Apparatus for manufacture or treatment
    • H10P72/0402—Apparatus for fluid treatment
    • H10P72/0406—Apparatus for fluid treatment for cleaning followed by drying, rinsing, stripping, blasting or the like
    • H10P72/0411—Apparatus for fluid treatment for cleaning followed by drying, rinsing, stripping, blasting or the like for wet cleaning or washing
    • H10P72/0414—Apparatus for fluid treatment for cleaning followed by drying, rinsing, stripping, blasting or the like for wet cleaning or washing using mainly spraying means, e.g. nozzles
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K26/00—Working by laser beam, e.g. welding, cutting or boring
    • B23K26/14—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor
    • B23K26/146—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor the fluid stream containing a liquid
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K26/00—Working by laser beam, e.g. welding, cutting or boring
    • B23K26/14—Working by laser beam, e.g. welding, cutting or boring using a fluid stream, e.g. a jet of gas, in conjunction with the laser beam; Nozzles therefor
    • B23K26/1462—Nozzles; Features related to nozzles
    • B23K26/1464—Supply to, or discharge from, nozzles of media, e.g. gas, powder, wire
    • B23K26/1476—Features inside the nozzle for feeding the fluid stream through the nozzle

Landscapes

  • Physics & Mathematics (AREA)
  • Optics & Photonics (AREA)
  • Engineering & Computer Science (AREA)
  • Plasma & Fusion (AREA)
  • Mechanical Engineering (AREA)
  • Laser Beam Processing (AREA)
  • Dicing (AREA)
  • Lasers (AREA)
  • Cleaning Or Drying Semiconductors (AREA)

Abstract

【課題】基板に液体を供給しながらレーザー光による処理を行う際に、前記液体中に発生する気泡の影響が抑えられ、被処理位置へのレーザー光の照射を高精度で行うこと。
【解決手段】基板Wの被処理位置にレーザー光L1を照射する光照射部と、液体供給源と、液体供給路を介して液体供給源に接続され、その口径が0.4〜1.0mmである液体吐出口51aを有し、液体供給源から供給された液体を基板Wに流速20〜30m/sで20〜35度の俯角方向から供給する供給ノズル51と、吐出された液体の案内部材56と、レーザー光の照射スポットの中心が、前記供給ノズル51の液体吐出口51aを吐出方向に延長したときの基板Wの投影領域Rに収まった状態で基板保持部21と、前記光照射部、案内部材56及び供給ノズル51とを相対的に水平方向に移動させる移動機構と、を備えた処理装置を用いる。
【選択図】図7

Description

本発明は、基板を水平方向に移動させ、前記基板の表面に液体を供給した状態でレーザー光を照射して、当該表面に対して所定の処理を行うレーザー処理装置及びレーザー処理方法に関する。
半導体装置を製造する一連の工程の中にレーザー光を用い、例えば半導体ウエハ(以下ウエハという)や液晶ディスプレイ用ガラス基板などの基板に対して処理を行うプロセスが知られている。例えば特許文献1には、レーザー光を基板表面に沿って走査させることによりダイシングラインを形成する技術が記載されている。また特許文献2にはウエハの露光処理前においてウエハに予め形成された、ウエハの位置取りの基準となるアライメントマークを覆うレジスト膜を、レーザー光を照射することにより除去して当該マークを露出させる技術が記載されている。レーザー光はエネルギーが大きく、また高精度な位置合わせができることから、これらのような処理には好適である。
前記レーザー光により基板表面の膜を処理すると、被処理物である膜の削り屑が当該基板表面に付着し、また処理された部分の周囲の膜がレーザー光により加熱されてその後の基板の処理が影響を受けるおそれがある。そこでこのような削り屑の付着や膜への熱影響を抑えるために基板表面に純水などの液体を供給して液膜を形成し、この液膜を介してレーザー光を当該基板表面に照射する場合がある。
前記特許文献2には表面にレジスト膜が形成されたウエハに、既述のように液膜を介してレーザー光を照射することによって被処理位置(膜除去位置)のレジスト膜を除去して前記アライメントマークを露出させるレーザー処理装置について記載されている。図18(a)を参照しながら簡単にこのレーザー処理装置の構成を説明する。図中11はウエハWを保持するチャックであり、支持部12を介して不図示の駆動部に接続されており、水平に移動自在に構成されている。図中13はメインノズルであり、ウエハWの被処理位置10に向けて例えばN2(窒素)ガスなどの圧送用ガスにより加圧された純水を吐出するようになっている。図中14は案内部材であり、レーザー処理時に被処理位置10上に配置されてメインノズル13と後述のサブノズルから供給される液流をガイドする役割を持ち、支持部材14aを介してメインノズル13に接続されている。またこの案内部材14はレーザー光を透過させるように例えば石英で構成されている。図中16はレーザー光照射部であり、図中点線で示すように被処理位置10に向けてレーザー光を照射する。
また図中17,18は夫々案内部材14に設けられたサブノズルである。これらのサブノズル17,18は案内部材14の下面に開口しており、図18(b)に示すように上方から見た場合メインノズル13を挟んで夫々対称に配設され、被処理位置10に向けてメインノズル13よりも低い流速で純水を吐出してメインノズル13からの液流の広がりを抑える役割を有する。また図中19は液体回収部であり、各ノズル13,17,18から供給され、案内部材14の下方を通過した液流を吸引してウエハWから除去する。
このようなレーザー処理装置を用いてウエハWに処理を行う場合は、案内部材14を被処理位置10の上部に移動させ、各ノズル13,17,18から純水を吐出させる一方で回収ノズル19から吸引を行い、ウエハWと案内部材14との間に液流10aを形成した後、レーザー光照射部16からレーザー光を照射して被処理位置10の膜を切削する。そして切削された膜の削り屑は純水に押し流され、液体回収部19により当該純水とともにウエハWから除去される。
ところでレーザー光はパルスとして断続的に例えば20μsec毎に1回、被処理位置10に向けて打ち込まれるが、1回のレーザー光のパルスの打ち込みにより被処理位置10の膜の成分の蒸発が起こるとともにこの蒸発物が打ち込まれたレーザー光のパルスのエネルギーを吸収することによって被処理位置10上でプラズマが発生する。このプラズマが周囲に存在する液体を急激に圧縮して、被処理位置10上に例えばその径が1mm程度の気泡が発生する。このような気泡が被処理位置10上に存在している状態で続けてレーザー光のパルスが当該被処理位置10に向けて打ち込まれてこの気泡に衝突すると、レーザー光は光学散乱を起こして、被処理位置10に照射されずにその被処理位置10の周囲に照射されるおそれがある。その結果として被処理位置10の膜の加工が十分に行われず、被処理位置10の周囲の膜が損傷し、さらに前記液流10aの圧力を受けてその損傷した箇所の周囲の膜の剥離(デラミネーション)が起こるおそれがある。図23はこのような様子を模式的に示した図であり19aは基板表面部、19bはレーザー光、19cはダイシングライン、19dは気泡である。
このようなレーザー光の乱反射を防ぐためにはウエハWのレーザー光の照射位置及び当該液流を供給する各ノズルを夫々適切に設計して、被処理位置から速やかに前記プラズマにより発生した気泡を押し流して取り除く必要がある。
また前記レーザー処理装置において膜の削り屑を十分に液流により押し流してウエハW上から除去するために、メインノズル13から吐出される純水はある程度の流速を有するように加圧されている必要がある。そしてこのメインノズル13からの純水の流速を速くすれば既述のプラズマにより発生した気泡も被処理位置10上から速やかに押し流すことができ、この気泡によるレーザーの光学散乱を抑えることができると考えられる。
しかし流速を速くした場合、純水がメインノズル13からウエハW上に吐出される際に純水が受ける圧力変化が大きくなり、当該純水中に溶解していたガスが液流中に細かな気泡(マイクロバブル)となって現れる、いわゆるキャビテーションが起こりやすくなる。このマイクロバブルにレーザー光が衝突した場合もそのレーザー光は既述のプラズマにより発生した気泡に衝突した場合と同様に光学散乱を起こして、被処理位置10に十分に照射されずにその被処理位置10の周囲に照射されてしまうおそれがある。
なおこれらのような問題は既述の特許文献1及び2には示唆されておらず、その解決手段も記載されていない。
特開2002−224878(図1) 特開2003−249427(段落0096〜0099 図22〜24)
本発明はこのような事情の下になされたものであり、その目的は、基板に液体を供給しながらレーザー光による処理を行う際に、前記液体中に発生する気泡の影響が抑えられ、基板の被処理位置へのレーザー光の照射を高精度で行うことができるレーザー処理装置及びレーザー処理方法を提供することである。
本発明のレーザー処理装置は、基板を水平に保持する基板保持部と、基板への被処理位置にレーザー光を照射して基板表面に対して処理を行う光照射部と、液体を圧送して供給するための液体供給源と、液体供給路を介して液体供給源に接続され、その口径が0.4mm〜1.0mmである液体吐出口を有し、前記液体供給源から供給された液体を、基板保持部に保持された基板に流速20m/s〜30m/sで20度〜35度の俯角方向から供給する液体供給ノズルと、前記基板の上方に設けられ、前記供給ノズルから吐出された液体がその下面と前記基板の表面との間を通過するように案内し、前記光照射部からのレーザー光を透過する透明体よりなる案内部材と、光照射部から照射されたレーザー光の照射スポットの中心が、前記供給ノズルの液体吐出口を吐出方向に延長したときの基板表面における投影領域に収まった状態で当該照射スポットが基板表面を移動するように前記基板保持部と、前記光照射部、案内部材及び供給ノズルとを相対的に水平方向に移動させる移動機構と、を備えたことを特徴とする。このレーザー処理装置において例えば、基板に液体を供給する際における液体吐出口の中心から基板までの高さは0.5mm〜1.5mmである。
また他の発明のレーザー処理装置は、基板を水平に保持する基板保持部と、基板への被処理位置にレーザー光を照射して基板表面に対して処理を行う光照射部と、液体を圧送して供給するための液体供給源と、液体供給路を介して前記液体供給源に接続され、その液体吐出口から前記基板上に液体供給源から供給された液体を供給する液体供給ノズルと、前記基板の上方に設けられ、前記液体供給ノズルから供給された液体がその下面と前記基板の表面との間を通過するように案内し、前記光照射部からのレーザー光を透過する透明体よりなる案内部材と、前記液体供給路を通過する液体の脱気を行う脱気ユニットと、前記基板の表面におけるレーザー光の照射スポットを移動させるために、前記基板保持部と、前記光照射部及び案内部材とを相対的に水平方向に移動させるための移動機構と、を備えたことを特徴とする。
前記レーザー処理装置は、例えば前記液体供給源は、液体貯留部にガス供給源からのガスを供給して当該液体貯留部の液体を圧送する第1の液体供給源と、工場用力からなる第2の液体供給源とからなり、第1の液体供給源には、第1の液体供給路を介してレーザー光による基板の被処理物を押し流すための第1の供給ノズルが接続され、第2の液体供給源には、第1の液体供給ノズルの両側に夫々位置し、第1の液体供給ノズルからの液流を制御する、対をなす第2の液体供給ノズルが接続され、第1の液体供給路及び第2の液体供給路は、夫々第1の脱気ユニット及び第2の脱気ユニットを備えている。
本発明のレーザー処理方法は、基板保持部に基板を水平に載置する工程と、その口径が0.4mm〜1.0mmである液体吐出口を有し、液体供給路を介して、液体を圧送して供給するための液体供給源に接続された液体供給ノズルより、液体供給源から当該供給ノズルに供給された液体を流速20m/s〜30m/sで20度〜35度の俯角方向から基板に供給する工程と、前記基板の上方に設けられ、前記光照射部からのレーザー光を透過する透明体よりなる案内部材により、前記供給ノズルから吐出された液体を当該案内部材の下面と前記基板の表面との間を通過するように案内した状態で光照射部からレーザー光を案内部材を介して照射する工程と、レーザー光の照射スポットの中心が、前記供給ノズルの液体吐出口を吐出方向に延長したときの基板表面における投影領域に収まった状態で当該照射スポットが基板表面を移動するように前記基板保持部と、前記光照射部、案内部材及び供給ノズルとを相対的に水平方向に移動させる工程と、を備えたことを特徴とする。
また他の発明のレーザー処理方法は、基板保持部に基板を水平に載置する工程と、液体を圧送して供給するための液体供給源から液体供給路を介して当該液体供給源に接続された液体供給ノズルに液体を供給して、当該液体を液体供給ノズルの液体吐出口から前記基板上に吐出する工程と、前記液体供給路を通過する液体の脱気を行う工程と、前記基板の上方に設けられ、前記光照射部からのレーザー光を透過する透明体よりなる案内部材により、前記供給ノズルから吐出された液体を当該案内部材の下面と前記基板の表面との間を通過するように案内する工程と、前記基板の表面におけるレーザー光の照射スポットを移動させるために、前記基板保持部と、前記光照射部及び案内部材とを相対的に水平方向に移動させる工程と、を備えたことを特徴とする。
本発明によれば、基板表面に案内部材により案内された液体を介在させてレーザー光を照射して所定の処理を行うにあたり、0.4mm〜1.0mmの口径を有する液体吐出口を持つ液体供給ノズルから流速20m/s〜30m/sで、基板に20度〜35度の俯角方向から液体を供給し、さらに光照射部から照射されたレーザー光の照射スポットの中心が前記供給ノズルの液体吐出口を吐出方向に延長したときの基板表面におけるへの投影領域に収まった状態で当該照射スポットが基板表面を移動するように基板への処理が行われる。このように処理が行われることで、基板へのレーザー照射により発生するプラズマに起因して液体中に発生する気泡が基板の照射スポット(被処理位置)から効率良く押し流され、レーザー光の光学散乱を抑えることができる。その結果として基板の被処理位置へのレーザー光の照射を高精度で行うことができる。
また別の発明によれば、基板表面に案内部材により案内された液体を介在させてレーザー光を照射して所定の処理を行うにあたり、液体供給路を介して液体供給ノズルに接続された液体供給源から圧送された液体は、液体供給路に設けられた脱気ユニットにより当該供給路を通過する際に脱気されるので、液体供給ノズルから吐出される液体については、液体を圧送するために用いられるような、当該液体に溶解した気体が除去されているため、吐出時にキャビテーションが起こることが抑えられる。その結果として基板上に供給された液体中に気泡が発生することが抑えられ、この気泡によるレーザー光の光学散乱を抑えることができる。
本発明のレーザー処理装置の実施の形態の一例として基板であるウエハWに例えばダイシングなどの所定の処理を行うレーザー処理装置について説明する。図1は、このレーザー処理装置の全体構成図である。図中21は、ウエハWを水平に吸着保持する基板保持部をなすチャックである。このチャック21は、ウエハWの撓みを防止するために、ウエハWと平面的にほぼ同じ大きさに形成されている。ここで平面的にほぼ同じ大きさとは、ウエハWが撓みが生じない程度に、両者が同じ大きさに形成されているということであり、例えばチャック21の直径がウエハWの直径±10mm程度に設定されていれば、両者が平面的に同じ大きさであるという。
このチャック21は、上面が開口した略円筒状に形成されたカップ22内に配置され、カップ22の底部中央に設けられた駆動部21aにより鉛直軸回りに回転することができ、また昇降できるように構成されている。またチャック21例えばカップ22に接続されており、後述するX−Yステージ8によりカップ22とともに水平に移動できるようになっている。前記カップ22の底部には、ウエハWからこぼれ落ちた液体例えば純水を排出すると共に、カップ22内を排気するための排出ポート23が設けられている。さらにチャック21に保持されるウエハWの直ぐ下方位置にてチャック21を囲むようにリング状の水平プレート部24が設けられ、この水平プレート部24の外縁部を下方側に屈曲して筒状部25が形成されている。
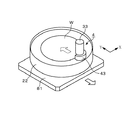
更にこのレーザー処理装置は、ウエハWのレーザーの照射領域にレーザーを照射するためのレーザー光照射部3と、ウエハW上に液膜を形成するための液膜形成部4とを備えている。レーザー光照射部3は、レーザー処理装置の外装体をなす図示しないケース体に固定されており、例えばYAGレーザーやエキシマレーザーなどの加工用レーザーを例えば50kHzで発振するレーザー光発振器31と、この発振器31からのレーザー光を例えば鉛直下方向に向かうように屈折させてウエハW表面に向かわせるハーフミラー32と、ハーフミラー32の下流側に設けられた、ウエハW上にレーザー光を結像させるためのレーザー結像加工光学系ユニット(以下「光学系ユニット」という)33とを備えている。また図中34は撮像手段であるCCD(charge coupled device)カメラであり、予めウエハWの所定位置に形成されたノッチやオリフラテーション等の位置合わせ部位を検出する役割を有している。またこのCCDカメラ34は、ハーフミラー32からウエハWの表面に向かうレーザー光の光軸をL1とすると例えばそのCCDカメラの光軸L2が前記L1と一致するように前記レーザー処理装置のケース体に固定されている。
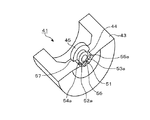
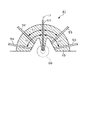
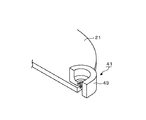
液膜形成部4は、ウエハW上に例えば純粋などの液体やパージガスを供給するための例えば供給管により構成される供給路を夫々有し、複数の吐出ノズルを備えたノズルユニット41と、ウエハWの表面におけるレーザー光の照射位置を通過した液体を回収する液体回収部42と、を備えている。前記ノズルユニット41は、例えば図2の斜視図、図3の斜め下方側から見た斜視図、図4の断面図、図5の略平面図に示すように、液体供給ノズルである1本のメインノズル51と、メインノズル51の両側に設けられ互いに対となる2本のサブノズル52,53とを備えている。このメインノズル51及びサブノズル52,53は後述するようにレーザー処理時においてウエハWの被処理位置を通過する液流を形成することにより、被処理位置の周囲がレーザー光の熱により受ける影響を抑えるとともにレーザー光によるウエハWの表面の膜の除去物(被処理物)を押し流して、その除去物がウエハWに付着することを押さえる役割を有している。なおメインノズル51は、請求の範囲でいう第1の液体供給ノズルに、サブノズル52,53は第2の液体供給ノズルに夫々相当する。
またノズルユニット41は、ウエハW及び後述の案内部材56にパージガスを供給するための2本のパージノズル54,55と、前記メインノズル51及びサブノズル52,53から吐出されてウエハW上を流れる液体を案内して液膜を形成する案内部材56と、を備えており、これらのノズル51〜55はノズル本体43の内部に設けられている。前記案内部材56は、レーザー光を透過させるために、透明体である例えば石英ガラスを用いて例えば下面が平坦な逆円錐状に形成されている。
前記ノズル本体43は略半円状の平面形状をなし、筒状を半割りにした構造体として、各ノズル51〜55を一体的に成形したものであり、例えばポリ塩化ビニル(PVC)やポリテトラフルオロエチレン等の樹脂により形成されている。このノズル本体43の中央領域には、平面形状が略半円状の開口部44が形成されており、この開口部44に前記案内部材56が配置されるようになっている。
図中55は、案内部材56をノズル本体43に固定するための、例えばポリ塩化ビニルやポリテトラフルオロエチレン等の樹脂やセラミックスにより形成された固定部材である。なお各ノズル51〜55はこのようにノズル本体43として一体的に成形されていなくても良いことはもちろんである。
この固定部材45の中央領域には、例えば案内部材56の下面よりも大きく、上面よりも小さい開口部45aが形成されており、この開口部45aに案内部材56を挿入することにより、案内部材56の上部側が開口部45aに挟まった状態で固定部材45に装着され、この固定部材45をノズル本体43に形成された段部57に装着することにより、案内部材56がノズル本体43の所定位置に配置されることになっている。
そして前記メインノズル51、サブノズル52,53、パージノズル54,55は、ノズル本体43に配置された案内部材56の下面近傍領域に向けて、夫々液体やパージガスを供給するように、案内部材56の外側に吐出口が形成されている。ここで51a,52a,53a,54a,55aは、夫々メインノズル51、サブノズル52,53、パージノズル54,55の吐出口である。各吐出口51a〜55aは例えば円形に開口している。
前記メインノズル51は、例えば案内部材56がノズル本体43に配置されたときに、案内部材56の下面の直下のほぼ中央に吐出口51aが位置するように設けられている。サブノズル52,53は、メインノズル51を中心にして互いに対称に夫々の吐出口52a,53aが位置し、パージノズル54,55は、夫々サブノズル52,53の外側に、メインノズル51を中心にして互いに対称に夫々の吐出口54a,55aが位置するように、夫々配置されている。具体的には、サブノズル52,53は、メインノズル51と案内部材56の下面の中央を結ぶ線L3を中心線として、この中心線から例えば30度≦θ1≦55度程度の角度で互いに対称に離れるように配置されており、またパージノズル54,55は、前記線L3を中心線として、この中心線L3から例えば65度≦θ2≦85度程度の角度で互いに対称に離れるように配置されている。つまりメインノズル51の吐出口51aは案内部材56の下面中央近傍に位置しており、サブノズル52,53、パージノズル54,55は、夫々の吐出口52a,53a,54a,55aが案内部材56の下面の周囲に位置するように、各々が設けられている。
前記ノズルユニット41及び光学系ユニット33は支持部材47aを介して保持アーム47に固定されている。この保持アーム47の基端側は、当該保持アーム47を昇降させる昇降機構48に接続されており、また保持アーム47の先端側は後述する液体回収ノズル42aに接続されている。昇降機構48は保持アーム47を伴って、図1における紙面の表裏方向に伸びるレール49に沿って移動できるように設けられている。このように構成されることによりノズルユニット41、光学系ユニット33、液体回収ノズル42aが、ウエハWにレーザー光照射を行う処理位置とカップ22の外側の待機位置との間で移動自在に構成されている。また前記光学系ユニット33とノズルユニット41とは、前記処理位置に配置されたときに、レーザー光発振器31からのレーザー光が光学系ユニット33及び案内部材56を介してウエハWの表面に照射されるようになっている。
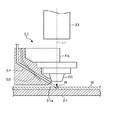
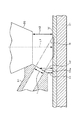
図6〜図7は前記処理位置に配置されたノズルユニット41のメインノズル51とチャック21に載置されたウエハWのレーザー光が照射される被処理位置との位置関係及び前記メインノズル51の構成を示した図である。図7中h1で示すメインノズル51の下端からウエハWまでの高さは、ウエハWとメインノズル51との接触を防ぐために例えば0.2mm以上であることが好ましい。
またウエハWのレーザー光照射の際に生じるプラズマに起因した気泡によるレーザー光の乱反射を抑えるためにメインノズル51は次に説明するように構成される。前記メインノズル51は図中鎖線で示すように俯角方向に純水を吐出するように設けられており、この純水の吐出方向とウエハWとがなす角θは20度〜35度であり、既述のように円形に開口された吐出口51aの口径lは0.4mm〜2.0mmである。なおθの値が35度を超えるとこのメインノズル51の構造上、加工ができなくなるおそれがあり、θの値が20度よりも小さいと当該メインノズル51とウエハWの加工点(被処理位置)との距離が長くなることで純水の抗力の影響を受けて流速が遅くなるおそれがある。純水が例えば所定の流速で吐出口51aから吐出される場合はこの吐出口51aが大きいほどウエハWのレーザー光の照射領域に供給される純水の量が多くなり、前記気泡が処理領域上から押し流されやすくなるため有利であるが口径lが2.0mmを超えると使用する純水の量が多くなりすぎてこのレーザー光による処理を行うためのコストが高くなるおそれがある。また口径lが0.4mmよりも小さくなると気泡を十分に押し流すことができず、本発明の十分な効果を達成できなくなるおそれがある。
この吐出口51aの中心からウエハWまでの高さh2は好ましくは0.5mm〜1.5mmである。h2が1.5mmを超えるとメインノズル51と加工点との距離が長くなるため水の抗力を受けて、流速が低下するおそれがあり0.5mmよりも小さいとメインノズル51の下面とウエハWとが接触するおそれがある。また図中Rはこの吐出口51aのウエハWへの投影領域を示しており、レーザー光発振器31から照射されたレーザー光は、光学系ユニット33及び案内部材56を介してその光軸L1がこの投影領域Rに向かうように照射される。なおウエハWから案内部材56までの高さh3は例えば2mm程度である。
図8はレーザー光が被処理位置に照射された場合における前記投影領域Rを上から見た図であり、前記レーザー光によりウエハW上に例えば円形の照射スポット(被処理位置)Sが形成されるものとすると、この照射スポットSの中心はこの投影領域Rに収まるようになっている。なお図8(a)に示すようにスポットS全体が投影領域Rに収まっていなくても例えば図8(b)に示すようにスポットSの中心が投影領域Rに収まっていればスポットSの端部が投影領域Rからはみ出していてもよい。なおこのスポットSの直径は例えば50μm〜100μmである。
続いて液体回収部42について説明する。この液体回収部42は、例えば図9に示すように略直方体形状をなし、ウエハW上に形成された帯状の液流を回収できるように先端に吸引口42bを有する回収ノズル42aと、この回収ノズル42aに対して液体回収路42cを介して吸引力を作用させるエジェクタなどの吸引手段42dと、を備えている。
ここで前記ノズルユニット41と回収ノズル52aとは、ノズルユニット41に設けられた案内部材56と回収ノズル52aとが互いに対向し、両者間の距離が例えば100mm程度となるように夫々設けられている。なおノズルユニット41と回収ノズル42aとは、ノズルユニット41が前記処理位置にあるときに回収ノズル42aの下端が例えばウエハWから1mm程度上方側に配置されるような位置関係で夫々保持アーム47に固定されている。
前記メインノズル51には純水を当該メインノズル51に供給するための第1の液体供給路61の一端が接続されており、またサブノズル52,53には純水を当該サブノズル52,53に供給するための第2の液体供給路62の一端が接続されている。この液体供給路61の他端は、バルブV1、液体供給機器群61a、第1の脱気ユニット61bをこの順に介して純水の貯留部である純水貯留タンク61cに接続されている。また貯留タンク61cの気相部分には純水を液体供給路61の下流側に供給するための圧送用ガスの供給路61dの一端側が開口しており、このガス供給路61dの他端側は、N2ガスが貯留されたガス供給源61eに接続されている。なお純水貯留タンク61c、供給路61d及びガス供給源61eは請求の範囲でいう第1の液体供給源を構成している。
また液体供給路62の他端は、バルブV2、液体供給機器群62a、第2の脱気ユニット62b、バルブV21をこの順に介して液体供給源であり、液体供給路62に純水を加圧して供給するための第2の液体供給源である純水供給源62cに接続されており、この純水供給源62cは、例えば工場の用力により構成され、バルブV2及びV21が開かれるとこの純水供給源62cからサブノズル52,53に純水が供給されるようになっている。なお工場の用力とはこのレーザー処理装置が設置される工場において納入された様々な設備装置を稼動させるために工場に備えられた、各種の処理用ガスや作動用ガスなどの気体や純水、冷却水、処理液などの液体を供給したり、排液や排気などを行ったりする設備のことである。
前記脱気ユニット61b,62bは例えば各々同様に構成されている。図10は脱気ユニット61bの縦断側面図であり、図中71は上流側の液体供給路61に接続された入口側継手であり、図中72は下流側の液体供給路61に接続された出口側継手である。図中73は継手71,72を介してその両端部が各々液体供給路61に接続された多数の細管であり、各細管73は例えば四フッ化エチレン樹脂からなる微細孔を有する気体透過膜材により構成されている。図中74はチャンバであり、細管73の周囲を囲み密閉空間75を形成している。チャンバ74には前記密閉空間75に連通する脱気用配管76の一端が接続されており、この脱気用配管76の他端は調圧バルブ77を介して例えばエジェクターポンプなどの排気手段78に接続されている。
そして前記調圧バルブ76が開かれると、その調圧バルブ76の開度に従って密閉空間75が負圧化されて例えば所定の圧力になり、このような状態で上流側の液体供給路61から各細管73に純水が流入するとこの純水中に溶存している圧送用ガスとして用いたN2ガスなどの気体が細管73の微細孔を通過して前記密閉空間75に流れ込み、純水中から除去される。このようにして気体が除去された純水が、細管73から下流側の液体供給路61に流れ込むようになっている。
また前記パージノズル54,55にはパージガス供給路63の一端が接続されており、パージガス供給路63の他端はバルブV3、ガス供給機器群63aをこの順に介して例えばパージガスである空気の供給源63bに接続されている。
なお液体供給機器群61a,62a及びガス供給機器群63aは、例えばマスフローコントローラやポンプなどを含み、液体供給路61,62及びガス供給路63を流れる純水及びパージガスの流量を夫々制御する。
そしてウエハWへのレーザー処理時においては、バルブV1が開かれ、N2ガス供給源61eからN2ガスが純水貯留タンク61cに供給され、タンク61c内の圧力が高まり、純水が液体供給路61を下流側に流通し、メインノズル51から吐出される。また例えばバルブV1が開かれると略同時にバルブV2,V21が開かれ、工場の用力により純水が液体供給路62を下流側に流通し、サブノズル52,53から純水が吐出される。このとき液体供給機器群61aを介してメインノズル51から吐出される純水の流速が20m/s〜30m/sとなるように制御される。この流速が20m/sよりも低いとレーザー処理により純水中に発生する気泡が十分に押し流すことができないおそれがあり、この流速が30m/sを超えると液流によりウエハWの表面の膜が傷つけられるおそれがある。また液体供給機器群61bはサブノズル52,53から吐出される純水の流速をメインノズル51から吐出される流速よりも小さく例えば1m/sになるように制御する。
ウエハWにレーザー処理を行う際にこのように純水が各ノズル51〜53から吐出されると図12に示すようにサブノズル52,53から吐出された液流は、メインノズル51から吐出された液流との圧力差によってこのメインノズル51から吐出された液流に合流する。またメインノズル51から吐出された液流はこのサブノズル52,53からの液流によって拡散することが抑えられ、合流した液流91はウエハWと案内部材56との間に液膜を形成し、図中矢印で示すように案内部材56の下方を通過した後、既述の回収ノズル42aに向かいこの回収ノズル52aから吸引されてウエハW上から除去される。このような液流を形成することによりレーザー光照射によるウエハW表面からの除去物を拡散させずに当該液流とともに除去することができるようになっている。
またバルブV3を開いてパージガス供給路72にパージガスを通流させることにより、パージノズル54,55から、案内部材56の下面に向けてパージガスが供給されるようになっている。
更にまたこのレーザー処理装置は、図1において一点鎖線で示すように、カップ22及びチャック21を水平面に沿って移動させるための移動機構であるX−Yステージ8を備えている。このX−Yステージ8は、図12に示すようにカップ22を載置するステージ81と、このステージ81をX方向に移動させる駆動機構を備えたステージ82とからなる。ステージ82は、レーザー処理装置における既述の外装体をなすケース体(図示せず)に固定された基台83上をY方向に移動できるように構成されている。
次に既述のレーザー処理装置を用いてその表面にポリイミド膜が形成され、例えばそのポリイミド膜に既に集積回路が形成されたウエハWのダイシングを行う手順について図13を参照しながら説明する。先ず前記ウエハWを図示しない搬送アームから、受け渡し位置にあるカップ22内のチャック21に受け渡す。この受け渡しは例えばチャック21を昇降させることにより行われる。そしてCCDカメラ34がチャック21に載置されたウエハW上に形成された位置合わせ部位であるオリエンテーションフラットまたはノッチあるいはターゲットマーク等を検出し、その検出位置に基づいてウエハWの位置合わせを行う。次いでチャック21及びカップ22をX−Yステージ8により移動させ、ウエハW上のダイシング開始ポイントをレーザー光照射部3の光軸L1上に位置させる。
チャック21及びカップ22の移動後、昇降機構48が保持アーム47を介して、光学系ユニット33、ノズルユニット41及び回収ノズル42aを待機位置から既述の処理位置に移動させ、ノズルユニット41は、既述のようにレーザー光照射部3からウエハWにレーザー光が照射された場合に、そのレーザー光の照射スポットSの中心がメインノズル51の吐出口51aを吐出方向に延長したときのウエハWの表面における投影領域に収まるように配置される。次にバルブV1が開かれるとともに、ガス供給源61eから貯留タンク61cにN2ガスが供給され、純水が供給路61に流れ込む。供給路61に流れ込んだ純水は夫々既述のように脱気ユニット61bにより脱気され、さらに液体供給機器群61aにより流量制限を受け、メインノズル51から例えば流速20m/sでウエハWに吐出される。また例えばバルブV1が開かれるのと略同時にバルブV2,V21が開かれ、工場の用力により供給路62を下流側に流通した純水が脱気ユニット62bにより脱気され、さらに液体供給機器群62aにより流量制限を受け、メインノズル51から純水が吐出されるのと略同時にサブノズル52,53から例えば流速1m/sでウエハWに吐出される。各ノズル51〜53から吐出された純水は前記図11で示した回収ノズル42aへ向かう液流91を形成し、ウエハWと案内部材56との間に液膜が形成される(図13(a))。なお例えばバルブV1,V2,V21を開くと同時に液体回収部42の吸引手段42dを動作させておくことにより回収ノズル42aに向かった液流91は吸引され、ウエハWから除去される。
そしてこのようにウエハW上に液流91を形成した状態でレーザー光照射部3からレーザー光を、案内部材56を通じてウエハWの表面に照射しながら、例えば図14に示すように、X−Yステージ8によりチャック21及びカップ22を先ず例えばY方向に移動させ、続いてX方向に移動させてレーザー光によりウエハWの表面をさいの目状に走査する。このとき図13中点線で示す矢印の方向に液流91が形成される。この結果ウエハWの表面がレーザー光により切削され、いわばウエハWがハーフカットされてダイシングラインが形成される(図13(b))。なおダイシングラインが形成されたウエハWは、後工程でウエハWの裏面側からダイシングラインに沿ってカットされてチップに分断されることになる。またレーザー光により切削された削り屑は液流91に乗って回収ノズル42aから回収される。なおメインノズル51、サブノズル52,53から供給された純水の大部分は回収ノズル42aから回収されるが、回収されなかった純水はカップ22内にこぼれ落ち、カップ22内にこぼれ落ちた純水は排出ポート23から排出される。
レーザー光によるダイシングラインの形成処理が終了すると、バルブV1、V2が閉じられ各ノズル51〜53からの純水の吐出が停止する。続けて排出ポート23から排気が行われながら、駆動部21aを介してチャック21が高速で回転して、ウエハW上に残留している純水を振り切って乾燥させる。
こうして一連の工程が終了した後、ノズルユニット41や案内部材56を前記待機位置に移動させ、チャック21が上昇してウエハWが図示しない搬送アームに受け渡される。続いて次のウエハWがチャック21に受け渡される前にノズルユニット41又はチャック21を、図15に示すようにノズルユニット41がチャック21の外縁近傍領域に位置するように移動させる。次にバルブV3を開いてガス供給源63bのパージガスをパージガス供給路63を介してパージノズル54,55からチャック21の外端面近傍領域に向けて吐出させ、またチャック21を所定の回転数例えば1000rpm程度の回転数にて回転させる。吐出されたパージガスは案内部材56の下面を通過してチャック21の外端面近傍領域に吹き付けられることにより、案内部材56の下面及びチャック21の外端面近傍領域に付着した純水が飛散して、これらの各部が乾燥される(図13(c))。例えば所定時間パージガスを供給して前記乾燥が終了した後バルブV3が閉じられパージガスの供給が停止される。
上記の実施の形態によれば、0.4mm〜1.0mmの口径を有する吐出口51aを持つメインノズル51を備え、当該メインノズル51から流速20m/s〜30m/sで、ウエハWに20度〜35度の俯角方向から純水を供給し、さらにレーザー光照射部3から照射されたレーザー光の照射スポットSの中心が前記メインノズル51の吐出口51aを吐出方向に延長したときのウエハWの表面における投影領域に収まった状態で当該照射スポットSがウエハW表面を移動するように、ウエハWを保持するチャック21を移動させるX−Yステージ8を備えている。このようにレーザー処理装置を構成することによってウエハWへのレーザー照射により被処理位置である、レーザー光の照射スポットS上にプラズマが発生して、そのプラズマにより純水中において前記スポットS上に気泡が発生しても、その気泡はウエハWの被処理位置であるレーザー光の照射スポットS上から効率良く押し流され、後述する評価試験が示すようにレーザー光の乱反射を抑えることができる。その結果としてウエハWの被処理位置へのレーザー光の照射を高精度で行うことができる。
また上記実施形態によれば、メインノズル51は純水の貯留タンク61cに液体供給路61を介して接続され、液体供給路61には脱気ユニット61bが介設されている。またサブノズル52,53は液体供給路62を介して工場の用力により構成される液体供給源62cに接続され、液体供給路62には脱気ユニット62bが接続されている。これにより貯留タンク61cにガス供給源61eから窒素ガスを供給して純水をメインノズル51に圧送するにあたって純水中に溶存した窒素ガスが脱気されて除去されると共に工場の用力により液体供給路62を下流側に圧送された純水中に含まれる溶存ガスが脱気されて除去される。従って純水が各ノズルから吐出される際にキャビテーションが起こることが抑えられる。その結果としてウエハW上に供給された純水中に気泡が発生することが抑えられ、この気泡によるレーザー光の光学散乱を抑えることができる。
以上において本発明は、上述のダイシングラインを形成するレーザー処理の他、例えばマスクの修正や、マーキング等のレーザー処理に適用することができる。
なお上記実施形態において脱気ユニット61b,62bとしては液体供給路61、62を流通する純水を脱気できればよく、既述のような構成に限られない。例えばより確実に脱気を行うために前記脱気ユニット61bの細管73に超音波を照射してN2ガスと純水との分離が行われるような構成であってもよい。
また圧送用ガスとしてはN2ガスの他に空気やAr(アルゴン)ガスなどを用いてもよい。
またサブノズル52,53に純水を供給するのは工場の用力によることに限られず、図16に示すようにレーザー処理装置を構成してもよい。このレーザー処理装置におけるサブノズル52,53に接続された液体供給路62の他端は、バルブV2、液体供給機器群62a、脱気ユニット62bをこの順に介して純水の貯留部である純水貯留タンク64に接続され、また貯留タンク64の気相部分には純水を液体供給路62の下流側に供給するための圧送用ガスの供給路65の一端側が開口しており、このガス供給路65の他端側は、N2ガスが貯留されたガス供給源66に接続されているような構成であってもよい。このような装置においては例えば既述のレーザー処理装置のようにバルブV1が開かれメインノズル51から純水が吐出されるのと略同時にバルブV2が開かれ、さらにガス供給源66からN2ガスが圧送され純水貯留タンク64の純水がサブノズル52,53に供給される。なおこのような差異を除いてこのレーザー処理装置は図1に示すレーザー処理装置と同様に構成される。
(評価試験)
既述の実施形態で説明したものと同様のレーザー処理装置を用いて、既述の手順に従い、表面にポリイミド膜が形成されたSi(シリコン)基板であるウエハWにレーザー光を照射しながらX−Yステージ8を所定の方向に所定距離を移動させてポリイミド膜を削り取ることによって前記ウエハW表面に直線状のダイシングライン(溝)を形成し、そのダイシングラインの形状及びダイシングラインの周囲におけるポリイミド膜の損傷を評価する評価試験を行った。
評価試験1としては図7中lで示した吐出口51aの口径が0.4mmであるメインノズル51を用い、またレーザー処理時において図7中h2で示す吐出口51aの中心とウエハWとの距離を1.5mmに設定した。そして吐出口51aから吐出する純水の流速及び図7中θで示すノズルの角度を夫々処理を行うウエハW毎に変化させてダイシングラインの形成を行った。なおレーザー光の照射スポットSの中心は吐出口51aを吐出方向に延長したときの投影領域R内に位置するようにした。なお以降の各評価試験についてもレーザー光の照射スポットSは、この評価試験1と同様に前記投影領域R内に位置するようにした。
前記評価試験1において流速を20m/s、θを20度としたものを実施例1−1、流速を20m/s、θを35度としたものを実施例1−2、流速を30m/s、θを35度としたものを実施例1−3、流速を30m/s、θを20度としたものを実施例1−4とした。
また評価試験1において流速を15m/s、θを20度としたものを比較例1−1、流速を15m/s、θを35度としたものを比較例1−2、流速を20m/s、θを15度としたものを比較例1−3、流速を30m/s、θを15度としたものを比較例1−4、流速を20m/s、θを40度としたものを比較例1−5、流速を35m/s、θを20度としたものを比較例1−6とした。
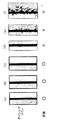
このように形成されたダイシングラインの評価については、図17(a)〜(c)に示すようにそのダイシングラインが均一な幅を持ち、ダイシングラインの周囲のポリイミド膜の損傷や剥離が見られず、ダイシングラインが鮮明に形成されているものを合格(評価○)とし、また図17(d)〜(f)に示すようにダイシングラインの周囲のポリイミド膜が損傷し、剥離することによってダイシングラインの幅が不均一であるかまたはダイシングラインが不鮮明であったものを不合格(評価×)とした。表1はこれら実施例1−1〜1−4及び比較例1−1〜1−6の結果を表にしたものである。この表に示されるように評価の結果、実施例1−1〜1−4においては合格であったが、比較例1−1〜1−6においては不合格であった。
Figure 2007144494
続いて評価試験2としてメインノズル51の吐出口51aの口径lを1.0mmとし、また吐出口51aの中心とウエハWとの距離h2を0.5mmとした。そして評価試験1と同様に吐出口51aから吐出する純水の流速及びノズルの角度θを処理を行うウエハW毎に変化させてダイシングラインの形成を行った。
前記評価試験2において流速を20m/s、θを20度としたものを実施例2-1、流速を20m/s、θを35度としたものを実施例2−2、流速を30m/s、θを35度としたものを実施例2−3、流速を30m/s、θを20度としたものを実施例2−4とした。
また評価試験2において流速を15m/s、θを20度としたものを比較例2−1、流速を15m/s、θを35度としたものを比較例2−2、流速を20m/s、θを15度としたものを比較例2−3、流速を30m/s、θを15度としたものを比較例2−4、流速を20m/s、θを40度としたものを比較例2−5、流速を35m/s、θを20度としたものを比較例2−6とした。
表2はこれら実施例2−1〜2−4及び比較例2−1〜2−6の結果を表にしたものである。この表に示されるように実施例2−1〜2−4のダイシングラインの評価はいずれも合格であり、比較例2−1〜2−6のダイシングラインの評価はいずれも不合格であった。
Figure 2007144494
続いて評価試験3として吐出口51aの中心とウエハWとの距離h2を0.5mmとし、評価試験1と同様に吐出口51aの口径lを0.4mmとした。そして各ウエハW毎に吐出口51aから吐出する純水の流速及び角度θを変化させてダイシングラインの形成を行った。
前記評価試験3において流速を20m/s、θを20度としたものを実施例3−1、流速を20m/s、θを35度としたものを実施例3−2、流速を30m/s、θを35度としたものを実施例3−3、流速を30m/s、θを20度としたものを実施例3−4とした。
また評価試験3において流速を15m/s、θを20度としたものを比較例3−1、流速を15m/s、θを35度としたものを比較例3−2、流速を20m/s、θを15度としたものを比較例3−3、流速を30m/s、θを15度としたものを比較例3−4、流速を20m/s、θを40度としたものを比較例3−5、流速を35m/s、θを20度としたものを比較例3−6とした。
表3はこれら実施例3−1〜3−4及び比較例3−1〜3−6の結果を表にしたものである。この表に示されるように実施例3−1〜3−4のダイシングラインの評価はいずれも合格であり、比較例3−1〜3−6のダイシングラインの評価はいずれも不合格であった。
Figure 2007144494
続いて評価試験4として吐出口51aの中心とウエハWとの距離h2を1.5mmとし、評価試験2と同様に吐出口51aの口径lを1.0mmとした。そして既述の各評価試験と同様に各ウエハW毎に吐出口51aから吐出する純水の流速及び角度θを変化させてダイシングラインの形成を行った。
前記評価試験4において流速を20m/s、θを20度としたものを実施例4-1、流速を20m/s、θを35度としたものを実施例4−2、流速を30m/s、θを35度としたものを実施例4−3、流速を30m/s、θを20度としたものを実施例4−4とした。
また評価試験4において流速を15、θを20としたものを比較例4−1、流速を15m/s、θを35度としたものを比較例4−2、流速を20m/s、θを15度としたものを比較例4−3、流速を30m/s、θを15度としたものを比較例4−4、流速を20m/s、θを40度としたものを比較例4−5、流速を35m/s、θを20度としたものを比較例4−6とした。
表4はこれら実施例4−1〜4−4及び比較例4−1〜4−6の結果を表にしたものである。この表に示されるように実施例4−1〜4−4のダイシングラインの評価はいずれも合格であり、比較例4−1〜4−6のダイシングラインの評価はいずれも不合格であった。
Figure 2007144494
続いて評価試験5として吐出口51aの中心とウエハWとの距離h2を0.5mmとし、口径lを0.2mmとした。そして既述の各評価試験と同様に各ウエハW毎に吐出口51aから吐出する純水の流速及び角度θを変化させてレーザー処理を行った。
この評価試験5において流速を20m/s、θを20度としたものを比較例5-1、流速を20m/s、θを35度としたものを比較例5−2、流速を30m/s、θを35度としたものを比較例5−3、流速を30m/s、θを20度としたものを比較例5−4、流速を15m/s、θを20度としたものを比較例5−5、流速を15m/s、θを35度としたものを比較例5−6、流速を20m/s、θを15度としたものを比較例5−7、流速を30m/s、θを15度としたものを比較例5−8、流速を20m/s、θを40度としたものを比較例5−9、流速を35m/s、θを20度としたものを比較例5−10とした。表5はこれら比較例5−1〜5−10の結果を表にしたものであり、この表に示されるように比較例5−1〜5−10のダイシングラインの評価はいずれも不合格であった。
Figure 2007144494
続いて評価試験6として吐出口51aの中心とウエハWとの距離h2を0.5mmとし、口径lを1.5mmとし、各ウエハW毎に吐出口51aから吐出する純水の流速及び角度θを変化させてダイシングラインの形成を行った。
また評価試験6において流速を20m/s、θを20度としたものを比較例6-1、流速を20m/s、θを35度としたものを比較例6−2、流速を30m/s、θを35度としたものを比較例6−3、流速を30m/s、θを20度としたものを比較例6−4、流速を15m/s、θを20度としたものを比較例6−5、流速を15m/s、θを35度としたものを比較例6−6、流速を20m/s、θを15度としたものを比較例6−7、流速を30m/s、θを15度としたものを比較例6−8、流速を20m/s、θを40度としたものを比較例6−9、流速を35m/s、θを20度としたものを比較例6−10とした。表6はこれら比較例6−1〜6−10の結果を表にしたものであり、この表に示されるように比較例6−1〜6−10のダイシングラインの評価はいずれも不合格であった。
Figure 2007144494
続いて評価試験7として口径lを0.6mmとし、純水の流速を20m/sとした。また角度θを30度とし、そしてこれまでの評価試験と異なり吐出口51aの中心とウエハWとの距離h2を変化させてダイシングラインの形成を行った。h2が0.3mmであるものを実施例7−1、0.6mmであるものを実施例7−2、0.9mmであるものを実施例7−3、1.2mmであるものを実施例7−4、1.5mmであるものを実施例7−5とした。1.8mmであるものを実施例7−6、2.1mmであるものを実施例7−7とした。
表7はこれら実施例7−1〜7−7の結果を表にしたものであり、この表に示されるように実施例7−2〜7−5のダイシングラインの評価は合格であり、7−1、7−6、7−7のダイシングライン評価は不合格であった。
Figure 2007144494
以上の各評価試験の結果から、基板へ吐出される純水の角度、メインノズルの吐出口の中心と基板との高さ、メインノズルから吐出される純水の流速、メインノズルの吐出口の口径といったパラメータを調整してレーザー処理を行うことは、レーザー光によるプラズマが原因で発生した気泡の影響を抑えてウエハに精度の高いレーザー処理を行う上で有効であることが分かる。
本発明に係るレーザー処理装置の一実施の形態の全体構成を示す縦断面図である。 前記レーザー処理装置に設けられるノズルユニットの一例を示す斜視図である。 前記ノズルユニットを示す斜視図である。 前記ノズルユニットを示す断面図である。 前記ノズルユニットの一部を示す平面図である。 前記ノズルユニットに設けられたメインノズルの基板への投影領域と基板に照射されるレーザー光の光軸との位置関係を示した説明図である。 前記メインノズルの各部の寸法及びメインノズルの基板への投影領域と前記光軸との位置関係を示した説明図である。 前記投影領域と基板上のレーザー光のスポットとの位置関係を示した説明図である。 上記の実施の形態に用いられる回収ノズルを示す概略斜視図である。 上記の実施の形態に用いられる脱気ユニットの構成を示した説明図である。 前記ノズルユニットから供給される液流の様子を示した説明図である。 上記の実施の形態におけるカップ及び移動機構を示す概略斜視図である。 図1のレーザー処理装置において液膜を介在させてレーザー処理と、パージガスによる案内部材の乾燥を行う様子を示す説明図である。 図1のレーザー処理装置において液膜を介在させてレーザー処理を行う様子を示す斜視図である。 図1のレーザー処理装置において、パージガスによる案内部材の乾燥とチャック外端面の乾燥とを行う様子を示す斜視図である。 本発明に係るレーザー処理装置の他の実施の形態の全体構成を示す縦断面図である。 評価試験においてウエハに形成されたダイシングラインの評価基準を示した写真である。 レーザー処理時において基板の膜の表面が剥離される様子を示した説明図である。
符号の説明
W ウエハ
21 チャック
3 レーザー光照射部
4 液膜形成部
41 ノズルユニット
51 メインノズル
51a吐出口
43 ノズル本体
52,53 サブノズル
54,55 パージノズル
61,62 液体供給路
61b,62b 脱気ユニット
8 X−Yステージ

Claims (6)

  1. 基板を水平に保持する基板保持部と、
    基板への被処理位置にレーザー光を照射して基板表面に対して処理を行う光照射部と、
    液体を圧送して供給するための液体供給源と、
    液体供給路を介して液体供給源に接続され、その口径が0.4mm〜1.0mmである液体吐出口を有し、前記液体供給源から供給された液体を、基板保持部に保持された基板に流速20m/s〜30m/sで20度〜35度の俯角方向から吐出する液体供給ノズルと、
    前記基板の上方に設けられ、前記供給ノズルから吐出された液体がその下面と前記基板の表面との間を通過するように案内し、前記光照射部からのレーザー光を透過する透明体よりなる案内部材と、
    光照射部から照射されたレーザー光の照射スポットの中心が、前記供給ノズルの液体吐出口を吐出方向に延長したときの基板表面における投影領域に収まった状態で当該照射スポットが基板表面を移動するように前記基板保持部と、前記光照射部、案内部材及び供給ノズルとを相対的に水平方向に移動させる移動機構と、を備えたことを特徴とするレーザー処理装置。
  2. 基板に液体を供給する際における液体吐出口の中心から基板までの高さが0.5mm〜1.5mmであることを特徴とする請求項1記載のレーザー処理装置。
  3. 基板を水平に保持する基板保持部と、
    基板への被処理位置にレーザー光を照射して基板表面に対して処理を行う光照射部と、
    液体を圧送して供給するための液体供給源と、
    液体供給路を介して前記液体供給源に接続され、その液体吐出口から前記基板上に液体供給源から供給された液体を供給する液体供給ノズルと、
    前記基板の上方に設けられ、前記液体供給ノズルから供給された液体がその下面と前記基板の表面との間を通過するように案内し、前記光照射部からのレーザー光を透過する透明体よりなる案内部材と、
    前記液体供給路を通過する液体の脱気を行う脱気ユニットと、
    前記基板の表面におけるレーザー光の照射スポットを移動させるために、前記基板保持部と、前記光照射部及び案内部材とを相対的に水平方向に移動させるための移動機構と、を備えたことを特徴とするレーザー処理装置。
  4. 前記液体供給源は、液体貯留部にガス供給源からのガスを供給して当該液体貯留部の液体を圧送する第1の液体供給源と、工場用力からなる第2の液体供給源とからなり、
    第1の液体供給源には、第1の液体供給路を介してレーザー光による基板の被処理物を押し流すための第1の供給ノズルが接続され、
    第2の液体供給源には、第1の液体供給ノズルの両側に夫々位置し、第1の液体供給ノズルからの液流を制御する、対をなす第2の液体供給ノズルが接続され、
    第1の液体供給路及び第2の液体供給路は、夫々第1の脱気ユニット及び第2の脱気ユニットを備えた請求項3記載のレーザー処理装置
  5. 基板保持部に基板を水平に載置する工程と、
    その口径が0.4mm〜1.0mmである液体吐出口を有し、液体供給路を介して、液体を圧送して供給するための液体供給源に接続された液体供給ノズルより、液体供給源から当該供給ノズルに供給された液体を流速20m/s〜30m/sで20度〜35度の俯角方向から基板に供給する工程と、
    前記基板の上方に設けられ、前記光照射部からのレーザー光を透過する透明体よりなる案内部材により、前記供給ノズルから吐出された液体を当該案内部材の下面と前記基板の表面との間を通過するように案内した状態で光照射部からレーザー光を案内部材を介して照射する工程と、
    レーザー光の照射スポットの中心が、前記供給ノズルの液体吐出口を吐出方向に延長したときの基板表面における投影領域に収まった状態で当該照射スポットが基板表面を移動するように前記基板保持部と、前記光照射部、案内部材及び供給ノズルとを相対的に水平方向に移動させる工程と、を備えたことを特徴とするレーザー処理方法。
  6. 基板保持部に基板を水平に載置する工程と、
    液体を圧送して供給するための液体供給源から液体供給路を介して当該液体供給源に接続された液体供給ノズルに液体を供給して、当該液体を液体供給ノズルの液体吐出口から前記基板上に吐出する工程と、
    前記液体供給路を通過する液体の脱気を行う工程と、
    前記基板の上方に設けられ、前記光照射部からのレーザー光を透過する透明体よりなる案内部材により、前記供給ノズルから吐出された液体を当該案内部材の下面と前記基板の表面との間を通過するように案内する工程と、
    前記基板の表面におけるレーザー光の照射スポットを移動させるために、前記基板保持部と、前記光照射部及び案内部材とを相対的に水平方向に移動させる工程と、を備えたことを特徴とするレーザー処理方法。
JP2005345723A 2005-11-30 2005-11-30 レーザー処理装置及びレーザー処理方法 Pending JP2007144494A (ja)

Priority Applications (2)

Application Number Priority Date Filing Date Title
JP2005345723A JP2007144494A (ja) 2005-11-30 2005-11-30 レーザー処理装置及びレーザー処理方法
US11/557,332 US7919727B2 (en) 2005-11-30 2006-11-07 Laser processing apparatus and laser processing method

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2005345723A JP2007144494A (ja) 2005-11-30 2005-11-30 レーザー処理装置及びレーザー処理方法

Publications (1)

Publication Number Publication Date
JP2007144494A true JP2007144494A (ja) 2007-06-14

Family

ID=38086435

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2005345723A Pending JP2007144494A (ja) 2005-11-30 2005-11-30 レーザー処理装置及びレーザー処理方法

Country Status (2)

Country Link
US (1) US7919727B2 (ja)
JP (1) JP2007144494A (ja)

Cited By (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2011509186A (ja) * 2008-01-08 2011-03-24 レール・リキード−ソシエテ・アノニム・プール・レテュード・エ・レクスプロワタシオン・デ・プロセデ・ジョルジュ・クロード キーホールを安定化させることのできるノズルを使用するレーザー溶接法
JP2013189376A (ja) * 2009-05-15 2013-09-26 Corning Inc ガスによる、高温ガラスシートのスコアリング工程に使用する噴射ノズルの塞止の防止
JP2016026886A (ja) * 2015-09-11 2016-02-18 芝浦メカトロニクス株式会社 レーザ処理装置
JP2016107272A (ja) * 2014-12-02 2016-06-20 株式会社Screenホールディングス 基板処理装置および基板処理方法
JP2019084562A (ja) * 2017-11-07 2019-06-06 株式会社ディスコ レーザー加工装置
JP2019084543A (ja) * 2017-11-02 2019-06-06 株式会社ディスコ レーザー加工装置

Families Citing this family (14)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US8134098B2 (en) * 2007-09-28 2012-03-13 Sugino Machine Limited Laser machining apparatus using laser beam introduced into jet liquid column
JP5147445B2 (ja) * 2007-09-28 2013-02-20 株式会社スギノマシン 噴流液柱内に導かれたレーザー光によるレーザー加工装置
US20120074110A1 (en) * 2008-08-20 2012-03-29 Zediker Mark S Fluid laser jets, cutting heads, tools and methods of use
US11590606B2 (en) * 2008-08-20 2023-02-28 Foro Energy, Inc. High power laser tunneling mining and construction equipment and methods of use
JP5220914B2 (ja) 2011-05-25 2013-06-26 株式会社スギノマシン レーザー加工装置
US10307864B2 (en) * 2013-12-13 2019-06-04 Avonisys Ag Methods and systems to keep a work piece surface free from liquid accumulation while performing liquid-jet guided laser based material processing
KR102340465B1 (ko) * 2014-03-11 2021-12-16 가부시키가이샤 스크린 홀딩스 기판 처리 장치 및 기판 처리 방법
EP3718676B1 (en) * 2015-07-28 2023-11-15 Synova SA Device and process of treating a workpiece using a liquid jet guided laser beam
DE102015224115B4 (de) * 2015-12-02 2021-04-01 Avonisys Ag Laserstrahl-bearbeitungsvorrichtung mit einer einkoppelvorrichtung zum einkoppeln eines fokussierten laserstrahls in einen flüssigkeitsstrahl
ES2921237T3 (es) * 2017-01-23 2022-08-22 Subaru Corp Dispositivo de granallado por láser y procedimientos de granallado por láser
JP6852031B2 (ja) * 2018-09-26 2021-03-31 株式会社東芝 溶接装置及びノズル装置
KR20200075531A (ko) * 2018-12-18 2020-06-26 삼성전자주식회사 기판 처리 장치
DE102019103659B4 (de) * 2019-02-13 2023-11-30 Bystronic Laser Ag Gasführung, Laserschneidkopf und Laserschneidmaschine
KR102848237B1 (ko) * 2021-09-02 2025-08-20 세메스 주식회사 기판 처리 장치 및 기판 처리 방법

Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH09141484A (ja) * 1995-11-22 1997-06-03 Nikon Corp レーザ加工装置
JP2000317659A (ja) * 1999-05-07 2000-11-21 Hitachi Engineering & Services Co Ltd レーザビームによる切断方法および装置並びに原子炉廃炉を解体するときの黒鉛ブロックの切断方法
JP2003249427A (ja) * 2001-12-17 2003-09-05 Tokyo Electron Ltd 膜除去装置及び膜除去方法

Family Cites Families (20)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS5157283A (en) * 1974-11-15 1976-05-19 Nippon Electric Co Handotaikibanno bunkatsuhoho
US4752668A (en) 1986-04-28 1988-06-21 Rosenfield Michael G System for laser removal of excess material from a semiconductor wafer
JPH03254111A (ja) 1990-03-05 1991-11-13 Nikon Corp 薄膜除去装置
JPH04354321A (ja) 1991-05-31 1992-12-08 Nikon Corp 薄膜除去方法
US5496985A (en) * 1994-04-01 1996-03-05 Xerox Corporation Laser ablation nozzle
DE4418845C5 (de) * 1994-05-30 2012-01-05 Synova S.A. Verfahren und Vorrichtung zur Materialbearbeitung mit Hilfe eines Laserstrahls
KR970706771A (ko) * 1994-10-14 1997-12-01 야마자키 요오이찌 시이트형상 발열체 및 그 제조방법(sheet type heating element and method of manufacturing the same)
US6099556A (en) * 1995-05-27 2000-08-08 Kabushiki Kaisha Genchi Kenkyusho Method of controlling exothermic reaction of an exothermic composition, the exothermic composition, an exothermic device and an application pad
JP3254111B2 (ja) 1995-06-28 2002-02-04 三菱重工業株式会社 船舶外板周り用自動歪取り装置
ES2167572T3 (es) * 1995-06-29 2002-05-16 Procter & Gamble Celulas de calor.
CN1134322C (zh) * 1998-04-30 2004-01-14 辛诺瓦有限公司 采用并入液体射流中的激光束的材料加工装置及方法
CA2401831C (en) * 2000-03-02 2007-12-11 Tempra Technology Inc. Portable heating/cooling and dispensing devices
JP3871240B2 (ja) * 2000-05-16 2007-01-24 澁谷工業株式会社 ハイブリッド加工装置
JP3660294B2 (ja) 2000-10-26 2005-06-15 株式会社東芝 半導体装置の製造方法
JP4019856B2 (ja) * 2002-08-21 2007-12-12 花王株式会社 目用水蒸気発生温熱シート
US7021994B2 (en) * 2003-11-05 2006-04-04 General Electric Company Method and apparatus for metalworking using a coolant fluid
JP4354321B2 (ja) 2004-03-29 2009-10-28 シャープ株式会社 固体撮像素子パッケージ、半導体パッケージ、カメラモジュール、及び固体撮像素子パッケージの製造方法
EP1598140A1 (de) * 2004-05-19 2005-11-23 Synova S.A. Laserbearbeitung eines Werkstücks
JP4843212B2 (ja) * 2004-10-29 2011-12-21 東京エレクトロン株式会社 レーザー処理装置及びレーザー処理方法
JP4486476B2 (ja) * 2004-10-29 2010-06-23 東京エレクトロン株式会社 レーザー処理装置及びレーザー処理方法

Patent Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH09141484A (ja) * 1995-11-22 1997-06-03 Nikon Corp レーザ加工装置
JP2000317659A (ja) * 1999-05-07 2000-11-21 Hitachi Engineering & Services Co Ltd レーザビームによる切断方法および装置並びに原子炉廃炉を解体するときの黒鉛ブロックの切断方法
JP2003249427A (ja) * 2001-12-17 2003-09-05 Tokyo Electron Ltd 膜除去装置及び膜除去方法

Cited By (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2011509186A (ja) * 2008-01-08 2011-03-24 レール・リキード−ソシエテ・アノニム・プール・レテュード・エ・レクスプロワタシオン・デ・プロセデ・ジョルジュ・クロード キーホールを安定化させることのできるノズルを使用するレーザー溶接法
JP2013189376A (ja) * 2009-05-15 2013-09-26 Corning Inc ガスによる、高温ガラスシートのスコアリング工程に使用する噴射ノズルの塞止の防止
JP2016107272A (ja) * 2014-12-02 2016-06-20 株式会社Screenホールディングス 基板処理装置および基板処理方法
JP2016026886A (ja) * 2015-09-11 2016-02-18 芝浦メカトロニクス株式会社 レーザ処理装置
JP2019084543A (ja) * 2017-11-02 2019-06-06 株式会社ディスコ レーザー加工装置
JP6998177B2 (ja) 2017-11-02 2022-01-18 株式会社ディスコ レーザー加工装置
JP2019084562A (ja) * 2017-11-07 2019-06-06 株式会社ディスコ レーザー加工装置
JP6998178B2 (ja) 2017-11-07 2022-01-18 株式会社ディスコ レーザー加工装置

Also Published As

Publication number Publication date
US20070119837A1 (en) 2007-05-31
US7919727B2 (en) 2011-04-05

Similar Documents

Publication Publication Date Title
JP4486476B2 (ja) レーザー処理装置及びレーザー処理方法
US7919727B2 (en) Laser processing apparatus and laser processing method
TWI768137B (zh) 雷射加工裝置
WO2003052805A1 (fr) Dispositif et procede de retrait de film et systeme de traitement de substrat
CN109719389B (zh) 激光加工装置
JP5192216B2 (ja) レーザー加工装置
US8088455B2 (en) Laser treatment apparatus
JP7328020B2 (ja) レーザー加工装置
CN109746572B (zh) 激光加工装置
TWI778142B (zh) 雷射加工裝置
JP7670488B2 (ja) レーザー加工装置及びウエーハの加工方法
CN109702334B (zh) 激光加工装置
CN109676248B (zh) 激光加工装置
CN109693036B (zh) 激光加工装置
TWI804637B (zh) 雷射加工裝置
JP5501099B2 (ja) レーザ加工装置
JP2009291807A (ja) レーザー加工装置
JP5501100B2 (ja) レーザ加工装置
TW202116461A (zh) 雷射加工裝置
JP5501098B2 (ja) レーザ加工装置

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20070921

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20091022

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20101026

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20101227

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20110705

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20111108