JP2007154247A - マグネシウム合金材の表面処理方法、及びそれによって処理されたマグネシウム合金材 - Google Patents
マグネシウム合金材の表面処理方法、及びそれによって処理されたマグネシウム合金材 Download PDFInfo
- Publication number
- JP2007154247A JP2007154247A JP2005350043A JP2005350043A JP2007154247A JP 2007154247 A JP2007154247 A JP 2007154247A JP 2005350043 A JP2005350043 A JP 2005350043A JP 2005350043 A JP2005350043 A JP 2005350043A JP 2007154247 A JP2007154247 A JP 2007154247A
- Authority
- JP
- Japan
- Prior art keywords
- magnesium alloy
- alloy material
- surface treatment
- treatment method
- fluoride
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- ing And Chemical Polishing (AREA)
Abstract
【解決手段】マグネシウム合金材を、研磨剤とフッ素化合物である媒材と共にバレル研磨を行うマグネシウム合金材の表面処理方法。媒剤としてはフッ素マイカ、フッ化ナトリウム、フッ化カリウム、フッ化リチウム、フッ化アルミニウム、フッ化アンモニウムから選択された一つが用いられる。またフッ素化合物の混入量が0.1w%〜5w%の範囲で採用される。
【選択図】なし
Description
そのためマグネシウム合金材料は表面が酸化等を受けて腐食し易い欠点があり、表面処理を行って耐食性を向上させる必要がある。
耐食性を向上させる方法としては、例えば、マグネシウム合金材の表面に直接塗料(例えばアクリル系等の有機樹脂塗料)を塗布する方法があるが、しかし、直接、マグネシウム合金材に塗料を塗布しても表面の酸化が起き易いために塗装層との密着性が悪く剥離が起き易い。
従って、塗装の前段階でマグネシウム合金材に対し予め表面処理を施すことでマグネシウム合金材と塗料との密着性を向上させている。
その表面処理方法の一つとして、マグネシウム合金材の表面に陽極酸化皮膜を形成させる方法があるが、層を形成しても酸化皮膜自体が微細穴を有するために、それにより腐食の原因となる場合がある。
また、マグネシウム合金材の表面をフッ素化合物と反応させる方法(特許文献1)も知られている。
その結果、処理工程における作業環境が極めて悪いものとなる。
また、この表面処理方法は酸洗い、温水洗い及び水洗とそれぞれ水槽が異なる3つの処理工程を経る必要があり、処理対象となるマグネシウム合金材を順次各水槽へと移し変えなければならず工数が多くなる。
即ち、本発明はマグネシウム合金材に表面処理を施す際に、フッ化水素酸等の有害物を発生させず、且つ工数の少ないマグネシウム合金材の表面処理方法を提供することを目的とする。
更にまた、その表面処理方法によって処理されたマグネシウム合金材を提供することである。
このフッ化マグネシウム皮膜自体は極めて緻密で均一であるため塗装時の塗料の密着性を大きく向上させることができる。
また、バレル研磨を行う際に一挙に表面の研磨とフッ化マグネシウム皮膜の形成を達成することが可能であり、従来のフッ化化合物を使った表面処理方法と異なり、表面処理工程として複数の工程を必要とせず工数が低減され、作業効率が向上する。
また、本発明は、表面処理過程で酸性溶液を使うことがないために、フッ化水素酸の発生がなく、処理工程における作業環境が極めて良いものとなる。
またこの表面処理で処理したマグネシウム合金材は塗料の密着性が良く剥がれにくい。
本発明は、研磨剤を使ったバレル研磨によるマグネシウム合金材の表面処理方法であって、媒剤がフッ素化合物であることに特徴がある。
バレル研磨は、通常、研磨剤及び媒剤(仕上げ効果を促進する物質)と処理対象物であるマグネシウム合金材とを一緒にバレル容器に投入し該容器を一定時間回転させることにより処理対象物の表面を研磨するものである。本発明では、バレル研磨を行う際の媒剤としては、特にフッ素化合物を使っている。
ここで、研磨剤としては、酸化アルミ、天然石、炭化ケイ素等が採用される。
なお、研磨剤として炭化ケイ素を用いた場合、バレル研磨の際に、他の研磨剤よりも緻密に、研磨ムラなく研磨することが可能であるため、これを用いることが好ましい。
マグネシウム合金材をバレル研磨することで、その表面が研磨剤の作用により研磨されて表面の微細な凹凸が修正されて無くなり磨かれた状態となる。
一方、同時に、媒剤であるフッ素化合物がマグネシウム合金材の表面に瞬間的に作用して、フッ化マグネシウム皮膜(約0.1μm〜5μm)を形成するのである。
通常、研磨の後は、迅速に表面の酸化が生じるので、その後、表面に対してフッ素化合物を作用させても皮膜が生じにくいものであるが、本発明では、バレル研磨を行うことにより「研磨」とほぼ同時にフッ素化合物を作用させることできるために表面に酸化膜が生じる間もなく皮膜(フッ化マグネシウム皮膜)効果的に形成されるのである。
そして皮膜は極めて緻密で均一であり、処理されたマグネシウム合金材は塗料の密着性が良く剥がれにくい。
そして、媒材であるフッ素化合物の混入量は、0.1w%〜5w%にすることが好ましい。
フッ素化合物の混入量が0.1w%よりも小さい場合、逆にマグネシウム合金材の塗料に対する密着性が減少する。
また、フッ素化合物の混入量が5%よりも大きい場合も同様に密着性が減少する。
なお混入量とは、バレル容器内に混入した水に対する重量%をいう。
以下、本発明を実施例に基づいて説明するが、本発明はこれらの実施例に限定されるものではない。
ここではフッ素化合物であるフッ化アンモニウムを添加した研磨剤スラリー(研磨剤、フッ素化合物及び水を混合したもの)を用いて、マグネシウム合金板(材質AZ−31、サイズ:50×20×0.5mm)に対してバレル研磨を行った。
1)バレル容器としては100mlの円筒型容器を用いた。
2)研磨剤:炭化ケイ素(粒度#60、20g)
水:20ml
フ素化合物:フッ化アンモニウム(混入量0.1w%)
3)振とう機で450回/分の条件で30分間研磨した。
フッ化アンモニウムの混入量を1w%としたこと以外全て実施例1と同様の手順で行った。
フッ化アンモニウムの混入量を2w%としたこと以外は全て実施例1と同様の手順で行った。
フッ化アンモニウムの混入量を10w%としたこと以外は全て実施例1と同様の手順で行った。
フッ化アンモニウムの混入量を0.05w%としたこと以外は全て実施例1と同様の手順で行った。
フッ化アンモニウムを添加しなかったこと以外は全て実施例1と同様の手順で行った。
本発明により表面処理が施されたマグネシウム合金材にアクリル塗料を塗布し、JIS K 5400基盤目テープ法に準じて、剥離試験を行った。
なお、JIS K 5400基盤目テープ法とは、塗布面上10mm角中に1mm間隔にカッターで切れ目を入れ、100升の碁盤目を作り、粘着テープをその上に貼り付けた後、剥離する試験方法である。
目視では、剥離した升目の確認が困難であったため、剥離した升目の数による評価は採用しなかった。
そこで拡大写真により剥離状況を定性的に評価し、その結果を表1に示す。
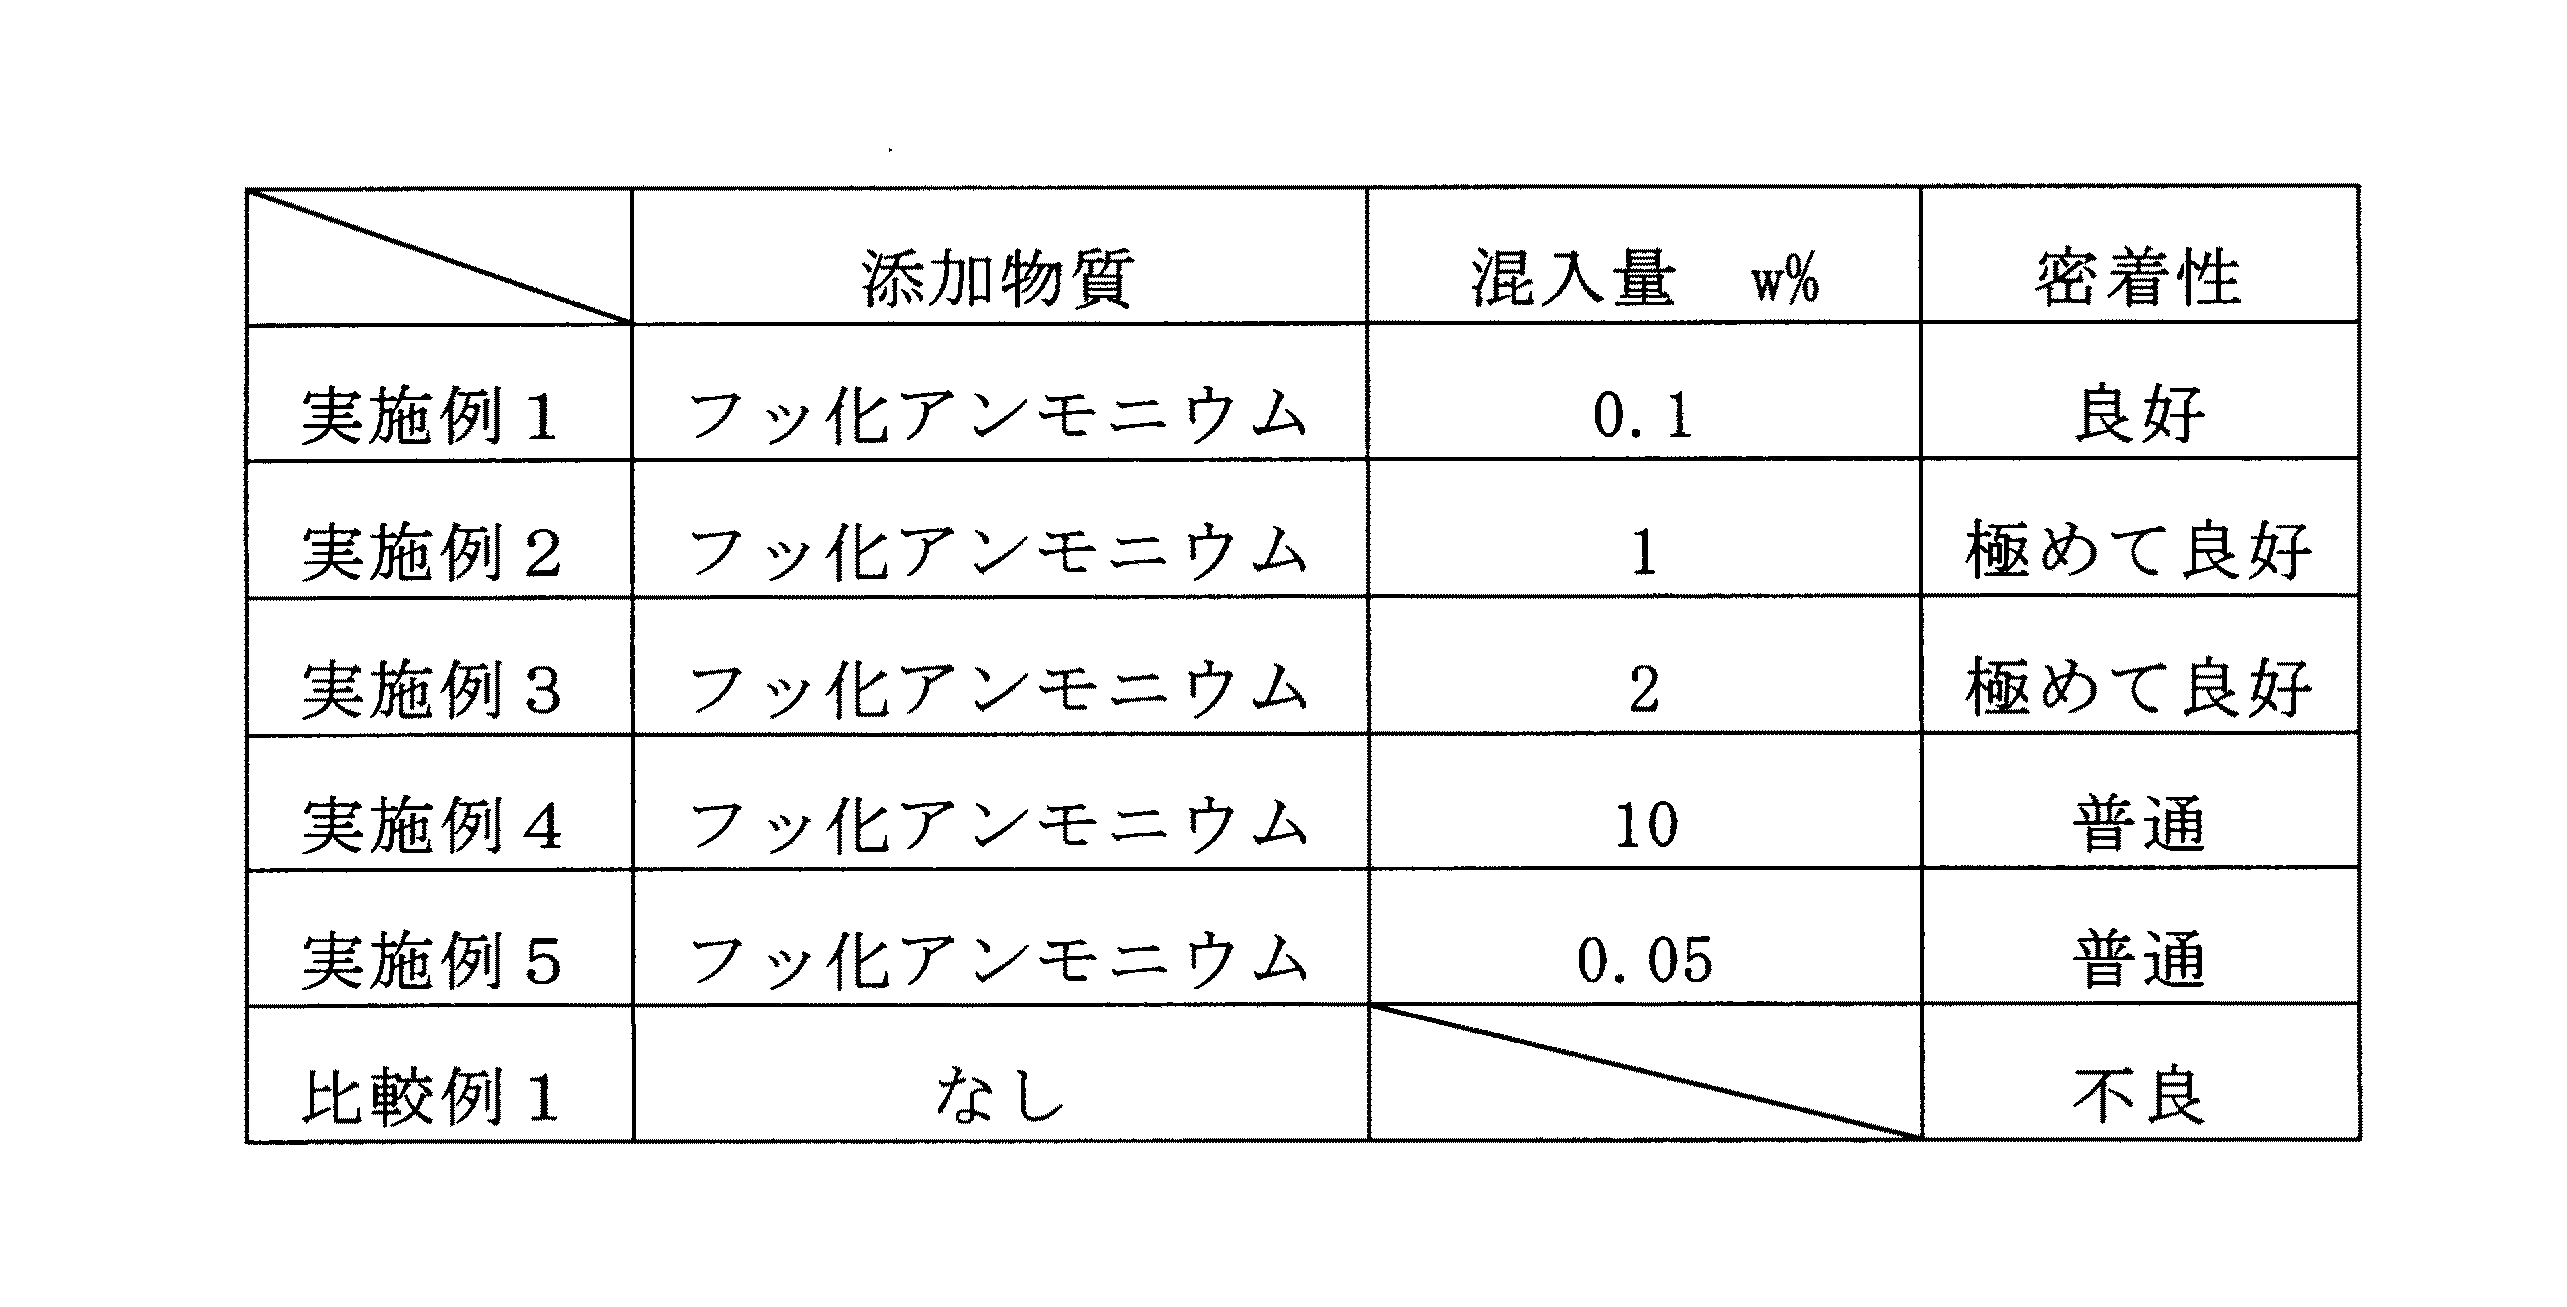
また、フッ化アンモニウムの混入量が10w%以上又は、0.05w%以下となると逆に密着性が低下することが分かる。
Claims (8)
- マグネシウム合金材の表面処理方法であって、バレル研磨に使用する媒剤がフッ素化合物であることを特徴とするマグネシウム合金材の表面処理方法。
- 研磨剤と媒剤を使ったバレル研磨によるマグネシウム合金材の表面処理方法であって、媒剤がフッ素化合物であることを特徴とするマグネシウム合金材の表面処理方法。
- 媒剤がフッ素マイカ、フッ化ナトリウム、フッ化カリウム、フッ化リチウム、フッ化アルミニウム、フッ化アンモニウムから選択された一つであることを特徴とする請求項2記載のマグネシウム合金材の表面処理方法。
- 媒剤がフッ化アンモニウムであることを特徴とする請求項3記載のマグネシウム合金材の表面処理方法。
- 研磨材がシリカ、酸化アルミ、ガーネット、炭化ケイ素から選択された一つであることを特徴とする請求項2記載のマグネシウム合金材の表面処理方法。
- 研磨剤が炭化ケイ素であることを特徴とする請求項5記載のマグネシウム合金材の表面処理方法。
- フッ素化合物の混入量が0.1w%〜5w%であることを特徴とする請求項2記載のマグネシウム合金材の表面処理方法。
- 上記請求項1〜7のいずれか1項記載の表面処理方法により製造されたマグネシウム合金材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005350043A JP4595093B2 (ja) | 2005-12-02 | 2005-12-02 | マグネシウム合金材の表面処理方法、及びそれによって処理されたマグネシウム合金材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005350043A JP4595093B2 (ja) | 2005-12-02 | 2005-12-02 | マグネシウム合金材の表面処理方法、及びそれによって処理されたマグネシウム合金材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007154247A true JP2007154247A (ja) | 2007-06-21 |
| JP4595093B2 JP4595093B2 (ja) | 2010-12-08 |
Family
ID=38238986
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005350043A Expired - Fee Related JP4595093B2 (ja) | 2005-12-02 | 2005-12-02 | マグネシウム合金材の表面処理方法、及びそれによって処理されたマグネシウム合金材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4595093B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009068366A1 (de) * | 2007-11-27 | 2009-06-04 | Henkel Ag & Co. Kgaa | Passivierendes gleitschleifen, insbesondere für aluminium, magnesium und zink |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0457882A (ja) * | 1990-06-27 | 1992-02-25 | Showa Denko Kk | バレル研磨用メディア |
| JP2001172772A (ja) * | 1999-12-13 | 2001-06-26 | Matsushita Electric Ind Co Ltd | 金属被塗装体の下地処理方法 |
| JP2004010998A (ja) * | 2002-06-10 | 2004-01-15 | Japan Steel Works Ltd:The | アルミニウム合金又はマグネシウム合金成形体の化成処理方法 |
-
2005
- 2005-12-02 JP JP2005350043A patent/JP4595093B2/ja not_active Expired - Fee Related
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0457882A (ja) * | 1990-06-27 | 1992-02-25 | Showa Denko Kk | バレル研磨用メディア |
| JP2001172772A (ja) * | 1999-12-13 | 2001-06-26 | Matsushita Electric Ind Co Ltd | 金属被塗装体の下地処理方法 |
| JP2004010998A (ja) * | 2002-06-10 | 2004-01-15 | Japan Steel Works Ltd:The | アルミニウム合金又はマグネシウム合金成形体の化成処理方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009068366A1 (de) * | 2007-11-27 | 2009-06-04 | Henkel Ag & Co. Kgaa | Passivierendes gleitschleifen, insbesondere für aluminium, magnesium und zink |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4595093B2 (ja) | 2010-12-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3404286B2 (ja) | 金属の表面処理方法、および該表面処理方法により得られた表面を有する金属部材 | |
| CN100588743C (zh) | 一种用于处理镁合金表面的酸性溶液及处理方法 | |
| TWI496948B (zh) | 鎂合金化成方法 | |
| CN106637212B (zh) | 金相腐蚀剂及合金的宏观组织显示方法 | |
| Schuman | Protective coatings for aluminum alloys | |
| JPS6167770A (ja) | マグネシウムおよびマグネシウム合金のめつき法 | |
| CN106715762B (zh) | 用于镁合金的电瓷涂料 | |
| CN102534744A (zh) | 医用钛合金抛光液及抛光方法 | |
| CN101672739A (zh) | 银/钛/钢钎焊接头焊接界面金相组织的观测方法 | |
| TW200927991A (en) | Method for making a surface adjusted aluminum casting | |
| JP4595093B2 (ja) | マグネシウム合金材の表面処理方法、及びそれによって処理されたマグネシウム合金材 | |
| JP2008190033A (ja) | 陽極酸化被膜剥離液及び陽極酸化被膜の剥離方法 | |
| JP5001359B2 (ja) | アルミニウムワークピースの洗浄方法 | |
| CN107643204B (zh) | 一种钴铬合金浸蚀剂及使用其获取金相组织的方法 | |
| CN103147077B (zh) | 钛合金锯齿形浅台阶精准化铣液及其工艺 | |
| JP2003277960A (ja) | マグネシウム合金の表面処理方法 | |
| JPS60114739A (ja) | Tiの研磨・腐食方法 | |
| JPH08176852A (ja) | チタニウム及びチタニウム合金の白金めっき前処理用粗面化エッチング液並びに白金めっき前処理用粗面化エッチング方法 | |
| Höche et al. | Surface cleaning and pre-conditioning surface treatments to improve the corrosion resistance of magnesium (Mg) alloys | |
| CN105296999B (zh) | 一种防腐蚀的表面处理工艺 | |
| JPH10265974A (ja) | チタン又はチタン合金へのめっき前処理用エッチング液及びチタン又はチタン合金へのめっき前処理方法 | |
| US8354036B2 (en) | Method for the pre-treatment of titanium components for the subsequent coating thereof | |
| CN102400122B (zh) | 制备用于表面处理的镁合金基体的方法 | |
| JP2009248763A (ja) | アルミホイールの製造方法、及びアルミホイール | |
| CN1843996A (zh) | 对玻璃基体进行镀层的方法和磁记录介质的制造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080530 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20081226 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100618 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100804 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20100823 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20100830 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131001 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131001 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |