JP2007190797A - 製袋機および袋の製造方法 - Google Patents
製袋機および袋の製造方法 Download PDFInfo
- Publication number
- JP2007190797A JP2007190797A JP2006011019A JP2006011019A JP2007190797A JP 2007190797 A JP2007190797 A JP 2007190797A JP 2006011019 A JP2006011019 A JP 2006011019A JP 2006011019 A JP2006011019 A JP 2006011019A JP 2007190797 A JP2007190797 A JP 2007190797A
- Authority
- JP
- Japan
- Prior art keywords
- synthetic resin
- resin sheet
- sheet
- bag
- heat seal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Making Paper Articles (AREA)
Abstract
【課題】二つ折りされた合成樹脂シートから袋を製造する製袋機において、シール部の口開きを防ぎつつ、袋の製造を高速化する。
【解決手段】二つ折りされた厚手の合成樹脂シート100より、底部に折り曲げ部を有する袋110を製造する製袋機において、ヒートシールバー14のシート流れ方向の上流側と下流側において、合成樹脂シート100を押さえつける押さえ手段15、16を設ける。押さえ手段15、16が合成樹脂シート100に向かって移動して合成樹脂シート100を押さえつけ、ヒートシールバー14が合成樹脂シート100に向かって移動して、合成樹脂シート100を溶断および融着し、ヒートシールバー14が合成樹脂シート100から離れる方向に移動し、押さえ手段15、16が合成樹脂シート100から離れる方向に移動する。
【選択図】図1
【解決手段】二つ折りされた厚手の合成樹脂シート100より、底部に折り曲げ部を有する袋110を製造する製袋機において、ヒートシールバー14のシート流れ方向の上流側と下流側において、合成樹脂シート100を押さえつける押さえ手段15、16を設ける。押さえ手段15、16が合成樹脂シート100に向かって移動して合成樹脂シート100を押さえつけ、ヒートシールバー14が合成樹脂シート100に向かって移動して、合成樹脂シート100を溶断および融着し、ヒートシールバー14が合成樹脂シート100から離れる方向に移動し、押さえ手段15、16が合成樹脂シート100から離れる方向に移動する。
【選択図】図1
Description
本発明は、二つ折りされた合成樹脂シートから袋を製造する製袋機および製造方法に関する。
合成樹脂シートから袋を製造する製袋機において、合成樹脂シートをシールする方法として、主にヒートシールとインパルスシールが用いられている。ヒートシールでは、予め加熱されたヒートシールバーを合成樹脂シートに押しつけることでシールを行い、インパルスシールでは、通電により加熱された通電発熱体を合成樹脂シートに押しつけることでシールを行う。
ところが、気泡シートや発泡シートなどの厚手の合成樹脂シートをシールする場合、ヒートシールでは、合成樹脂シートのスプリングバックによりシール部の口開きが生じるという問題がある。さらに、シール時に合成樹脂シートによりヒートシールバーが熱を奪われるので、製造した袋にやけカスやヒゲが生じ、外観が悪くなる。
インパルスシールは、製造した袋にやけカスやヒゲが生じにくいという利点を有しているが、シール毎に非通電状態から通電状態に切り替えて加熱を行うため、袋の製造速度を高速化することが難しいという問題がある。
本発明は上記点に鑑み、二つ折りされた合成樹脂シートから袋を製造する際に、シール部の口開きを防ぎつつ、袋の製造を高速化することを目的とする。
上記目的を達成するため、本発明は、合成樹脂シート(100)より、底部に折り曲げ部を有する袋(110)を製造する製袋機において、合成樹脂シート(100)を二つ折りにして供給するシート供給手段(10、11)と、二つ折りにされた合成樹脂シート(100)における袋(100)の側端部となる部位を溶断と同時に融着させるヒートシールバー(14)と、合成樹脂シート(100)を介してヒートシールバー(14)と対向して配置されているシール受け台(19)と、ヒートシールバー(14)のシート流れ方向の上流側と下流側において、二つ折りされた合成樹脂シート(100)を押さえつける押さえ手段(15、16)と、合成樹脂シート(100)を介して押さえ手段(15、16)と対向して配置されている押さえ受け台(17、18)とを備え、
押さえ手段(15、16)が合成樹脂シート(100)に向かって移動し、押さえ受け台(17、18)上で合成樹脂シート(100)を押さえつけ、ヒートシールバー(14)が合成樹脂シート(100)に向かってシール受け台(19)に接触するまで移動して、合成樹脂シート(100)を溶断および融着し、ヒートシールバー(14)が合成樹脂シート(100)から離れる方向に移動し、押さえ手段(15、16)が合成樹脂シート(100)から離れる方向に移動することを特徴としている。
押さえ手段(15、16)が合成樹脂シート(100)に向かって移動し、押さえ受け台(17、18)上で合成樹脂シート(100)を押さえつけ、ヒートシールバー(14)が合成樹脂シート(100)に向かってシール受け台(19)に接触するまで移動して、合成樹脂シート(100)を溶断および融着し、ヒートシールバー(14)が合成樹脂シート(100)から離れる方向に移動し、押さえ手段(15、16)が合成樹脂シート(100)から離れる方向に移動することを特徴としている。
このように、ヒートシールバー(14)の上昇後に押さえ手段(15、16)を上昇させることで、合成樹脂シート(100)のシール部がヒートシールバー(14)とともに上昇することを防止できる。これにより、数mm程度の厚みを有するような厚手の合成樹脂シート(100)から袋(110)を製造する場合であっても、シール部(110b、110c)で口開きが発生することを防止できる。
合成樹脂シート(100)としては、凹凸シート(101)と平坦シート(102)とが接合され、気体が密閉された多数の気泡部(103)が形成されている気泡シートを好適に用いることができる。
本発明は、押さえ手段(15、16)を、冷却する冷却手段を備えることを第2の特徴としている。これにより、押さえ手段(15、16)がヒートシールバー(14)の熱により高温となることを防止でき、押さえバー(15、16)の熱により合成樹脂シート(100)が溶けることを防止できる。
本発明は、シール受け台は、軸方向がシート幅方向と平行に配置された円柱形のシール受けロール(19)として構成され、シール受けロール(19)は合成樹脂シート(100)をシート流れ方向下流側に移動させる方向に回転することを第3の特徴としている。これにより、シール受けロール(19)におけるヒートシールバー(14)が接触する受け面を常に清浄に保つことができ、合成樹脂シート(100)のシール部に不純物が付着してシール部の外観が悪化することを防止できる。
本発明は、受けロール(19)の近傍に固定して配置され、シール受けロール(19)が回転することで、受けロール(19)の外周面に付着した不純物を除去する除去手段(20)を備えることを第4の特徴としている。これにより、シール受けロール(19)の外表面から不純物が除去されるので、シール受けロール(19)の外表面をより確実に清浄に保つことができ、シール部の外観が悪化することを確実に防止できる。
本発明は、押さえ手段(15、16)におけるシート流れ上流側に二つ折りされた合成樹脂シート(100)を送る送り手段(12、13)が設けられ、押さえ手段(15、16)におけるシート流れ下流側に袋(110)を引き取る引き取り手段(21、22)が設けられていることを第5の特徴としている。
本発明は、上記第1〜第5の特徴を有する製袋機を用いた袋の製造方法を第6の特徴としている。
なお、上記各手段の括弧内の符号は、後述する実施形態に記載の具体的手段との対応関係を示すものである。
(第1実施形態)
以下、本発明の第1実施形態について図1〜図4に基づいて説明する。
以下、本発明の第1実施形態について図1〜図4に基づいて説明する。
図1は、本実施形態の製袋機の主要部を示す側面図である。図1に示すように、製袋機1には、原反としての合成樹脂シート100を供給する原反ロール10が設けられている。原反ロール10には、合成樹脂シート100がロール状に巻かれて構成されており、軸方向が図1の上下方向となるように配置されている。本実施形態の合成樹脂シート100は数mm程度の厚みを有する気泡シートとして構成されている。
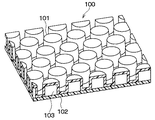
図2は本実施形態の合成樹脂シート100の斜視図である。図2に示すように、本実施形態の合成樹脂シート100は、多数の凹凸状突起部が形成された凹凸状シート(キャップフィルム)101と、平坦状の平坦状シート(バックフィルム)102とから構成される2層構造となっている。本実施形態の凹凸状シート101には、多数の円柱状突起部がエンボス加工されており、凹凸状シート101の突起部開口側に平坦状シート102が接合されている。これにより、凹凸状シート101と平坦状シート102との間には、空気が密閉された気泡部(密閉突起部)103が形成される。
本実施形態では、合成樹脂シート100を構成する合成樹脂として、ポリエチレンやポリプロピレンといったポリオレフィン系樹脂を用いている。また、合成樹脂シート100は、本実施形態のように柔軟性が必要とされる場合には単位面積当り重量(目付重量)を35〜200グラム/m2とすることが望ましい。
図1に戻り、原反ロール10のシート流れ方向下流側には、合成樹脂シート100を折曲げるための折曲げ部材11が設けられている。本実施形態の折曲げ部材11は棒状に構成され、図1における紙面垂直方向に配置されており、先端が合成樹脂シート100の中央付近に突き出している。合成樹脂シート100は、折曲げ部材11にて二つ折りされる。
折曲げ部材11のシート流れ方向下流側には、並列して配置された一対のニップロール12、13が設けられている。ニップロール12、13は、二つ折りされた合成樹脂シート100を下流側に送り出すように構成されている。ニップロール12、13は円柱形に構成され、軸方向がシート流れ方向に直交するように配置されている。ニップロール12、13には回転機構(図示せず)が設けられており、互いに反対方向に同期回転するように構成されている。
ニップロール12、13のシート流れ方向下流側には、ヒートシールバー14と、一対の押さえバー15、16が設けられている。二つ折りされた合成樹脂シート100は、一対の押さえバー15、16で押さえつけられた状態でヒートシールバー14により切断と同時にシールされる。そして、二つ折りされた合成樹脂シート100は、シート流れ方向上流側と下流側の二箇所で切断およびシールされることで袋110として構成される。
ヒートシールバー14は、一対の押さえバー15、16の間に配置されている。ヒートシールバー14は、板状に構成されており、板面がシート幅方向に平行に配置される。ヒートシールバー14は、合成樹脂シート100に近い側(図1における下側)の先端が断面V字状のくさび形状となっている。ヒートシールバー14には、通電により加熱するヒータ(図示せず)が埋め込まれており、ヒートシールバー14は合成樹脂シート100の融点以上の温度に昇温する。本実施形態のヒートシールバー14は450℃程度に加熱されている。ヒートシールバー14によるシールを行う際には、ヒータに常時通電されている。ヒートシールバー14には移動機構(図示せず)が設けられており、図1における上下方向、すなわち合成樹脂シート100に近づく方向(下降)と合成樹脂シート100から遠ざかる方向(上昇)に移動可能に構成されている。
押さえバー15、16は、ヒートシールバー14のシート流れ方向上流側と下流側に配置されている。押さえバー15、16は板状に構成されており、板面がシート幅方向に平行に配置される。押さえバー15、16には、ヒートシールバー14と同様の移動機構(図示せず)が設けられており、図1における上下方向、すなわち合成樹脂シート100に近づく方向(下降)と合成樹脂シート100から遠ざかる方向(上昇)に移動可能に構成されている。また、押さえバー15、16の合成樹脂シート100に対向する面(図1における下面)が、合成樹脂シート100を押さえつける押さえ面15a、16aとして構成されている。
押さえバー15、16は、ヒートシールバー14に対向する面にヒートシールバー14のくさび形状に対応する傾斜面15b、16bが形成されている。このため、押さえバー15、16は、押さえ面15a、16aに向かって断面が広がり、押さえ面15a、16aの端部がヒートシールバー14の先端に近接している。また、本実施形態の押さえバー15、16は、内部に冷却水が循環する水冷式に構成されている。
押さえバー15、16の図1における下方には、一対の押さえバー15、16のそれぞれに対応して一対の押さえ受け台17、18が設けられている。押さえ受け台17、18は板状に構成され、板面がシート流れ方向に平行に配置されている。合成樹脂シート100は、押さえ受け台17、18の上を通過する。一対の押さえ受け台17、18は、シート流れ方向に隙間を設けて配置されている。
一対の押さえ受け台17、18の図1における下方には、シール受けロール19が設けられている。シール受けロール19は、ヒートシールバー14により二つ折りされた合成樹脂シート100を切断およびシールを行う際に、ヒートシールバー14が接触するシール受け台として構成されている。
本実施形態のシール受けロール19は円柱形に構成され、シート流れ方向に平行して配置されている。シール受けロール19の上端は、一対の押さえ受け台17、18の隙間に位置する。シール受けロール19は回転機構(図示せず)を備えており、合成樹脂シート100がシート流れ方向下流側に移動させる方向に常時回転するように構成されている。シール受けロール19は、耐熱性を有しかつ弾力性を有する材質が好ましく、本実施形態ではシリコンから構成されている。本実施形態のシール受けロール19の表面には、ヒートシールバー14によるシール時にカス等の不純物が付着しにくくするためにフッ素樹脂シートが貼付されている。
シール受けロール19の近傍には、シール受けロール19の表面から不純物を除去するための除去部材20が設けられている。除去部材20は、先端がシール受けロール19の表面に接するように固定して配置されている。除去部材20は、合成樹脂シート100のシール時にシール受けロール19が回転することで、シール受けロール19の表面に付着した不純物を除去するように構成されている。除去部材20は、スクレーパ(へら)やブラシ等から構成することができる。
ヒートシールバー14、押さえバー15、16等のシート流れ方向下流側には、ヒートシールバー14にてシールされた袋110を下流側に引き取る引取コンベア21、22が設けられている。
次に、本実施形態の製袋機の作動について説明する。まず、原反ロール10から合成樹脂シート100が供給され、合成樹脂シート100は、折曲げ部材11により折り目が形成され、折曲げ部材11の下流側で二つ折りされた状態となる。二つ折りにされた合成樹脂シート100は、ニップロール12、13によりシート流れ方向下流側に送り出され、ヒートシールバー14、押さえバー15、16等に供給される。ニップロール12、13による合成樹脂シート100の送り出しは、ヒートシールバー14と押さえバー15、16が上昇した状態で行われる。
図3は、ヒートシールバー14と押さえバー15、16の作動を示している。ニップロール12、13により合成樹脂シート100が送り出された後、押さえバー15、16が下降する(図3(a))。これにより、二つ折りされた合成樹脂シート100は、押さえバー15、16で押さえ受け台17、18上に押さえつけられ、合成樹脂シート100が押さえバー15、16と押さえ受け台17、18との間で固定される。
次に、ヒートシールバー14が下降する(図3(b))。合成樹脂シート100は、ヒートシールバー14の先端によりシール受けロール19の表面に押さえつけられる。これにより、ヒートシールバー14の熱で二つ折りされた合成樹脂シート100がシート幅方向に溶断される。合成樹脂シート100の切断部では、切断と同時に二つ折りされた合成樹脂シート100同士が融着してシールされる。
次に、ヒートシールバー14が上昇する(図3(c))。このとき、合成樹脂シート100は、ヒートシールバー14のシート流れ方向上流側と下流側において押さえバー15、16により押さえつけられているので、合成樹脂シート100のシール部(融着部)が、ヒートシールバー14とともに持ち上がることがない。また、シール受けロール19は、常時回転しているので、シールの際に発生したやけカス等の不純物は、シール受けロール19の回転に伴って下方に落下する。さらに、除去部材20によりシール受けロール19の外周面に付着した不純物が除去される。
次に、押さえバー15、16が上昇する(図3(c))。そして、引取コンベア21、22により、切断およびシールされた合成樹脂シート100がシート流れ方向下流側に引き取られる。
図4(a)は二つ折りされた合成樹脂シート100の斜視図であり、図4(b)は合成樹脂シート100から製造された袋110の斜視図である。
図4(a)の合成樹脂シート100の破線で示す二箇所をヒートシールバー14で切断およびシールすることで、図4(b)に示す袋110が製造される。本実施形態の袋110は、マチのない平袋として構成される。袋110は、折曲げ部の反対側の端部(図4(b)の手前側)が開口部110aとして構成され、両端(図4(b)の右側と左側)がシール部110b、110cとして構成されている。
以上のように、ヒートシールバー14で合成樹脂シート100をシールする際に、ヒートシールバー14のシート流れ方向上流側と下流側で押さえバー15、16により合成樹脂シート100を押さえつけ、ヒートシールバー14の上昇後に押さえバー15、16を上昇させることで、シール部がヒートシールバー14とともに上昇することを防止できる。これにより、厚手の合成樹脂シート100から袋110を製造する際に、シール部110b、110cで口開きが発生することを防止できる。
また、常時加熱されたヒートシールバー14によりヒートシールを行うことで、製袋機による袋110の製造速度を高速化することができる。本実施形態のようなヒートシールを用いる場合、インパルスシールに比較して袋110の製造速度を通常3〜4倍程度高速化することができる。
また、本実施形態では、押さえバー15、16をくさび形のヒートシールバー14に対応した形状としているので、押さえ面15a、16aのヒートシールバー14に近い端部がヒートシールバー14の近接している。これにより、押さえバー15、16により合成樹脂シート100を確実に押さえることができ、合成樹脂シート100のシール部がヒートシールバー14とともに上昇することを効果的に防止できる。
また、本実施形態の押さえバー15、16には、冷却機構が設けられているので、ヒートシールバー14の熱により押さえバー15、16自体が高温になることを防止できる。これにより、押さえバー15、16の熱により合成樹脂シート100が溶けることを防止できる。
また、円柱状のシール受けロール19が常時回転するので、ヒートシールバー14によりシールが行われる受け面を常に清浄に保つことができる。これにより、シール部に不純物が付着することを防止でき、シール部の外観が悪化することを防止できる。
さらに除去部材20を設けることで、シール受けロール19の外表面から不純物が除去されるので、シール受けロール19の外表面をより確実に清浄に保つことができ、シール部の外観が悪化することを確実に防止できる。
(第2実施形態)
次に、本発明の第2実施形態を図5に基づいて説明する。本第2実施形態は、上記第1実施形態に比較して、押さえバー15、16の構成が異なるものである。
次に、本発明の第2実施形態を図5に基づいて説明する。本第2実施形態は、上記第1実施形態に比較して、押さえバー15、16の構成が異なるものである。
図5は、本第2実施形態のヒートシールバー14、押さえバー15、16等の断面図である。図5に示すように、本実施形態の押さえバー15、16には、押さえ面15a、16aにおけるヒートシールバー14に近い部位に先端が尖ったニードル部15c、16cが設けられている。ニードル部15c、16cは、先端が押さえ受け台17、18に対向するように設けられている。
このような構成により、押さえバー15、16により合成樹脂シート100を押さえつける際、ニードル部15c、16cにより合成樹脂シート100の気泡部103に穴を開けることができる。この結果、合成樹脂シート100におけるヒートシールバー14でシールされる部位の近傍の厚みが薄くなり、シール後のスプリングバック量が小さくなり、製造された袋110の口開きをよく確実に防止することができる。
(他の実施形態)
なお、上記各実施形態では、合成樹脂シート100として気泡部103を有する気泡シートを用いたが、これに限らず、例えば発泡シートのような数mm程度の厚みを有する厚手の合成樹脂シートを好適に用いることができる。
なお、上記各実施形態では、合成樹脂シート100として気泡部103を有する気泡シートを用いたが、これに限らず、例えば発泡シートのような数mm程度の厚みを有する厚手の合成樹脂シートを好適に用いることができる。
また、上記各実施形態では、製袋機で製造される袋110としてマチのない平袋として構成したが、これに限らず、本発明の製袋機はマチのある角袋等にも適用可能である。
10…原反ロール、11…折曲げ部材、12、13…ニップロール、14…ヒートシールバー、15、16…押さえバー、17、18…押さえ受け台、19…シール受けロール、20…除去部材、21、22…引取コンベア。
Claims (7)
- 合成樹脂シート(100)より、底部に折り曲げ部を有する袋(110)を製造する製袋機であって、
前記合成樹脂シート(100)をシート長さ方向に二つ折りにして供給するシート供給手段(10、11)と、
シート流れ方向に対して垂直に移動し、前記二つ折りにされた前記合成樹脂シート(100)における前記袋(100)の側端部となる部位をシート幅方向で溶断と同時に融着させるヒートシールバー(14)と、
前記合成樹脂シート(100)を介して前記ヒートシールバー(14)と対向して配置されているシール受け台(19)と、
シート流れ方向に対して垂直に移動し、前記ヒートシールバー(14)のシート流れ方向の上流側と下流側において、前記二つ折りされた合成樹脂シート(100)を押さえつける押さえ手段(15、16)と、
前記合成樹脂シート(100)を介して前記押さえ手段(15、16)と対向して配置されている押さえ受け台(17、18)とを備え、
前記押さえ手段(15、16)が前記合成樹脂シート(100)に向かって移動し、前記押さえ受け台(17、18)上で前記合成樹脂シート(100)を押さえつけ、
前記ヒートシールバー(14)が前記合成樹脂シート(100)に向かって前記シール受け台(19)に接触するまで移動して、前記合成樹脂シート(100)を溶断および融着し、
前記ヒートシールバー(14)が前記合成樹脂シート(100)から離れる方向に移動し、
前記押さえ手段(15、16)が前記合成樹脂シート(100)から離れる方向に移動することを特徴とする製袋機。 - 前記押さえ手段(15、16)を冷却する冷却手段を備えることを特徴とする請求項1に記載の製袋機。
- 前記シール受け台は、軸方向がシート幅方向と平行に配置された円柱形のシール受けロール(19)として構成され、
前記シール受けロール(19)は、前記合成樹脂シート(100)をシート流れ方向下流側に移動させる方向に回転することを特徴とする請求項1または2に記載の製袋機。 - 前記シール受けロール(19)の近傍に固定して配置され、前記シール受けロール(19)が回転することで、前記シール受けロール(19)の外周面に付着した不純物を除去する除去手段(20)を備えることを特徴とする請求項3に記載の製袋機。
- 前記押さえ手段(15、16)におけるシート流れ上流側に前記二つ折りされた合成樹脂シート(100)を送る送り手段(12、13)が設けられ、前記押さえ手段(15、16)におけるシート流れ下流側に前記袋(110)を引き取る引き取り手段(21、22)が設けられていることを特徴とする請求項1ないし4のいずれか1つに記載の製袋機。
- 前記合成樹脂シート(100)は、凹凸シート(101)と平坦シート(102)とが接合され、気体が密閉された多数の気泡部(103)が形成されている気泡シートであることを特徴とする請求項1ないし5のいずれか1つに記載の製袋機。
- 請求項1ないし6のいずれか1つに記載の製袋機を用いて、底部に折り曲げ部を有する袋(110)を製造する袋の製造方法であって、
前記シート供給手段(10、11)により、前記合成樹脂シート(100)をシート長さ方向に二つ折りにして供給する工程と、
前記押さえ手段(15、16)を前記合成樹脂シート(100)に向かって移動させ、前記押さえ手段(15、16)により前記押さえ受け台(17、18)上で二つ折りされた前記合成樹脂シート(100)を押さえつける工程と、
前記ヒートシールバー(14)を前記合成樹脂シート(100)に向かって前記シール受け台(19)に接触するまで移動させ、前記ヒートシールバー(14)により前記合成樹脂シート(100)を溶断および融着させる工程と、
前記ヒートシールバー(14)を前記合成樹脂シート(100)から離れる方向に移動させる工程と、
前記押さえ手段(15、16)を前記合成樹脂シート(100)から離れる方向に移動させる工程とを備えることを特徴とする袋の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006011019A JP2007190797A (ja) | 2006-01-19 | 2006-01-19 | 製袋機および袋の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006011019A JP2007190797A (ja) | 2006-01-19 | 2006-01-19 | 製袋機および袋の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007190797A true JP2007190797A (ja) | 2007-08-02 |
Family
ID=38446853
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006011019A Pending JP2007190797A (ja) | 2006-01-19 | 2006-01-19 | 製袋機および袋の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007190797A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009083446A (ja) * | 2007-10-03 | 2009-04-23 | Kawakami Sangyo Co Ltd | 合成樹脂製袋の製造方法、及び製袋機 |
| JP2009160864A (ja) * | 2008-01-09 | 2009-07-23 | Kawakami Sangyo Co Ltd | シール装置 |
| JP2009234707A (ja) * | 2008-03-26 | 2009-10-15 | Kawakami Sangyo Co Ltd | サクションロール及びサクションロールを用いた搬送シートの搬送装置 |
| JP2011068050A (ja) * | 2009-09-28 | 2011-04-07 | Sakai Kagaku Kogyo Kk | エアセルラーシート製袋の製造方法 |
| CN104691019A (zh) * | 2015-03-31 | 2015-06-10 | 王根乐 | 装有两套烫布调整机构的制袋机热封刀组件 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS535567A (en) * | 1976-07-02 | 1978-01-19 | Matsushita Electric Ind Co Ltd | Gas discharge panel |
| JPS57194918A (en) * | 1981-05-23 | 1982-11-30 | Taisei Kikai Kk | Packer |
| JPH0351881U (ja) * | 1989-09-27 | 1991-05-20 | ||
| JPH08180403A (ja) * | 1994-12-21 | 1996-07-12 | Sony Corp | 磁気記録媒体用カレンダー装置 |
| JP2004284597A (ja) * | 2003-03-19 | 2004-10-14 | Kawakami Sangyo Co Ltd | シール装置及びこれを用いた袋包装機械 |
-
2006
- 2006-01-19 JP JP2006011019A patent/JP2007190797A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS535567A (en) * | 1976-07-02 | 1978-01-19 | Matsushita Electric Ind Co Ltd | Gas discharge panel |
| JPS57194918A (en) * | 1981-05-23 | 1982-11-30 | Taisei Kikai Kk | Packer |
| JPH0351881U (ja) * | 1989-09-27 | 1991-05-20 | ||
| JPH08180403A (ja) * | 1994-12-21 | 1996-07-12 | Sony Corp | 磁気記録媒体用カレンダー装置 |
| JP2004284597A (ja) * | 2003-03-19 | 2004-10-14 | Kawakami Sangyo Co Ltd | シール装置及びこれを用いた袋包装機械 |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009083446A (ja) * | 2007-10-03 | 2009-04-23 | Kawakami Sangyo Co Ltd | 合成樹脂製袋の製造方法、及び製袋機 |
| JP2009160864A (ja) * | 2008-01-09 | 2009-07-23 | Kawakami Sangyo Co Ltd | シール装置 |
| JP2009234707A (ja) * | 2008-03-26 | 2009-10-15 | Kawakami Sangyo Co Ltd | サクションロール及びサクションロールを用いた搬送シートの搬送装置 |
| JP2011068050A (ja) * | 2009-09-28 | 2011-04-07 | Sakai Kagaku Kogyo Kk | エアセルラーシート製袋の製造方法 |
| CN104691019A (zh) * | 2015-03-31 | 2015-06-10 | 王根乐 | 装有两套烫布调整机构的制袋机热封刀组件 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6554937B1 (en) | Process for making disposable wipe-out sheet | |
| ES2358976T3 (es) | Toallita de limpieza desechable y procedimiento de fabricación. | |
| JP2009545037A (ja) | Rfidタグおよびその製造方法および装置 | |
| US751527A (en) | Apparatus for dividing | |
| JP6080550B2 (ja) | 帯状シートにシールを施す融着装置 | |
| JP2010507028A (ja) | 開孔不織布、並びに当該不織布を製造する方法および装置 | |
| JP6028069B1 (ja) | 気泡シートの半折装置、及びその製造方法 | |
| JP5286790B2 (ja) | シール装置 | |
| JP6193018B2 (ja) | 気泡シートの製造方法、製造装置 | |
| CA2806300C (en) | Multilayer pads and methods of manufacture employing thermal bonding | |
| JP3653656B2 (ja) | 積層紙、積層紙の製造方法及び積層紙の製造装置 | |
| JP2017213904A (ja) | 気泡シートの製造方法、製造装置 | |
| JP2012200804A (ja) | 複合積層シート断裁装置 | |
| CN216300646U (zh) | 一种证书的封边装置 | |
| KR200367784Y1 (ko) | 복합부직포를 이용한 장갑 | |
| JP2009083446A (ja) | 合成樹脂製袋の製造方法、及び製袋機 | |
| JP2007054718A (ja) | エアフィルタ用パックの製造方法及びエアフィルタ | |
| CN215195874U (zh) | 过滤结构及加工设备 | |
| JP2500768Y2 (ja) | シ―ル刃及びシ―ル装置 | |
| JP6847568B2 (ja) | 熱可塑性合成樹脂製の帯状立体装飾片の製造方法及びその製造装置 | |
| JP4537189B2 (ja) | 布製ラベルの製造装置及び製造方法 | |
| JPH06114800A (ja) | 穿孔装置を備えたサイドウエルダー型製袋装置 | |
| JP2000271054A (ja) | ワイパーの製造方法 | |
| JPS637939B2 (ja) | ||
| JP2000281022A (ja) | ヒートシール装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20081120 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110415 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110426 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20110920 |