JP2007201094A - 電磁波シールドボックス - Google Patents
電磁波シールドボックス Download PDFInfo
- Publication number
- JP2007201094A JP2007201094A JP2006016625A JP2006016625A JP2007201094A JP 2007201094 A JP2007201094 A JP 2007201094A JP 2006016625 A JP2006016625 A JP 2006016625A JP 2006016625 A JP2006016625 A JP 2006016625A JP 2007201094 A JP2007201094 A JP 2007201094A
- Authority
- JP
- Japan
- Prior art keywords
- door
- shield
- side plate
- column
- shield member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Shielding Devices Or Components To Electric Or Magnetic Fields (AREA)
Abstract
【課題】所定の電磁波シールド性能を確保し、電磁波シールドボックスを容易に搬入又は移設でき、内部が発熱しても、電磁波シールド性能が低下しない。
【解決手段】導電性を有するロア部材11の周縁に、導電性を有する複数の支柱12が所定の間隔をあけて立設され、導電性を有するアッパ部材13が複数の支柱の上端を連結して天井を形成する。導電性を有するドア14及び側板16がドア用開口部17及び側面開口部18をそれぞれ塞ぎ、ドア及び側板が支柱等に取外し可能に取付けられる。導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成されたドア用シールド部材21がドアの全周縁とこのドアの全周縁に対向する支柱等との間に介装され、このドア用シールド部材と同一材料により帯状に形成された側板用シールド部材23が側板の全周縁とこの側板の全周縁に対向する支柱等との間に介装される。
【選択図】図1
Description
本発明は、電磁波をシールドするためのボックスに関する。更に詳しくは、内部に収容されたサーバコンピュータ等の電子機器に悪影響を与える電磁波が侵入するのを阻止するため、或いはサーバコンピュータ等の電子機器が発生する電磁波が漏洩するのを阻止するために用いられる電磁波シールドボックスに関するものである。
従来、スチール等の金属により形成された上部本体の正面及び背面に開口がそれぞれ設けられ、スチール等の金属により形成された下部本体の正面に開口が設けられ、上部本体の正面の開口が金属製の正面ドアにより閉鎖され、上部本体の背面の開口が金属製の背面ドアにより閉鎖され、下部本体の開口が金属製の下部正面ドアにより閉鎖されるように構成されたサーバラックが開示されている(例えば、特許文献1参照。)。このサーバラックでは、上部本体の各開口の周囲に沿ってシールドフィンガーが配置され、下部本体の開口の周囲に沿ってシールドフィンガーが配置される。上記シールドフィンガーにより上部本体内部の空間や下部本体内部の空間が外部から電磁的に遮断される。また上部本体の壁の厚さが折曲げ部で40mmに設定され、他の部分で21mmに設定される。また正面ドア及び背面ドアの厚さはそれぞれ21mmに設定される。各部材の厚さを上記厚さに設定したのは、強い電磁波を遮断して内部のサーバを保護するためである。更に上部本体と下部本体はそれぞれ一体的に形成せずに、複数の板部材を溶接にて作製してもよい。しかし、上部本体や下部本体をそれぞれスポット溶接やリベットを用いて作製すると、電磁波の周波数が高くなるに従ってシールド効果を発揮できなくなるため、ステンレスシールド溶接工法を用いて作製することが望ましい。また上部本体と下部本体との結合もスポット溶接やリベットではなく、ステンレスシールド溶接工法を用いることが好ましい。
特開2002−341962号公報(請求項1、段落[0010]、段落[0021]、図1、図4、図7)
しかし、上記従来の特許文献1に示されたサーバラックでは、上部本体及び下部本体がスチール製の板部材をステンレスシールド溶接工法により接続して作製され、上部本体と下部本体との結合もステンレスシールド溶接工法により行われるため、上部本体及び下部本体の製作工数が増大するとともに、サーバラックの搬入時又は移設時にサーバラックを分解できないため、サーバラックを搬入又は移設するのに極めて多くの作業工数を要する不具合があった。
また、上記従来の特許文献1に示されたサーバラックでは、上部本体の各開口の周囲に沿ってシールドフィンガーが配置され、下部本体の開口の周囲に沿ってシールドフィンガーが配置されているけれども、これらのシールドフィンガーの具体的な構成が記載されていない。これらのシールドフィンガーとしてゴム製の導電性ガスケットを用いると、ラックに収容したサーバの発する熱により上記ガスケットが劣化してしまい、電磁波のシールド性能が次第に低下する問題点があり、上記シールドフィンガーとしてアルミ箔を用いると、厚さが薄く弾力性がないため、上部本体や下部本体の開口部とドアとの間に隙間が発生してしまい、所定の電磁波シールド性能を確保できず、また上部本体や下部本体の開口部とドアとの間に隙間が発生していなくても、ドアの開閉の繰返しによりアルミ箔が損傷し易いため、電磁波のシールド性能が低下する問題点がある。
本発明の第1の目的は、側板やドア等を支柱等に取外し可能に取付けたり、或いは支柱をロア部材及びアッパ部材に取外し可能に取付けても、所定の電磁波シールド性能を確保できるとともに、搬入作業や移設作業を比較的容易に行うことができる、電磁波シールドボックスを提供することにある。
本発明の第2の目的は、内部に収容されたサーバコンピュータ等の電子機器が発熱しても、ドア用シールド部材等が熱により劣化せず、電磁波シールド性能の低下を防止できる、電磁波シールドボックスを提供することにある。
本発明の第3の目的は、搬入して組立てた後に移設するために分解し再び組立てても、電磁波シールド性能が低下しない、電磁波シールドボックスを提供することにある。
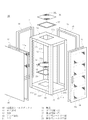
請求項1に係る発明は、図1に示すように、導電性を有し床を形成するロア部材11と、導電性を有しロア部材11の周縁に所定の間隔をあけて立設された複数の支柱12と、導電性を有し複数の支柱12の上端を連結して天井を形成するアッパ部材13と、導電性を有し複数の支柱12間の開口部17,18のうちドア用開口部17を開放可能に塞ぐドア14と、導電性を有しドア用開口部17を除く複数の支柱12間の開口部18を塞ぐ側板16とを備えた電磁波シールドボックスの改良である。
その特徴ある構成は、ドア14がロア部材11、支柱12及びアッパ部材13からなる群より選ばれた1種又は2種以上に取外し可能に取付けられ、側板16がロア部材11、支柱12及びアッパ部材13に取外し可能にそれぞれ取付けられ、導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成されたドア用シールド部材21がドア14の全周縁とこのドア14の全周縁に対向するロア部材11、支柱12及びアッパ部材13との間に介装され、導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成された側板用シールド部材23が側板16の全周縁とこの側板16の全周縁に対向するロア部材11、支柱12及びアッパ部材13との間に介装されたところにある。
この請求項1に記載された電磁波シールドボックスでは、シールドボックス10の搬入時に、ドア14及び側板16を支柱12等から取外した状態で搬送する。またドア14を支柱12等に組付けてドア14を閉止すると、ドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により塞がれ、側板16を支柱12等に組付けると、側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により塞がれる。更に上記シールドボックス10内にサーバコンピュータ等の電子機器を収容してこの電子機器を作動させると、電子機器の発生する熱によりシールドボックス10内が高温になるけれども、ドア用シールド部材21及び側板用シールド部材23が耐熱性を有するので、これらのシールド部材21,23が熱により劣化することはない。一方、搬入されたシールドボックス10を移設するために分解すると、ドア14と支柱12等により挟まれて圧縮されていたドア用シールド部材21が復元し、側板16と支柱12等により挟まれて圧縮されていた側板用シールド部材23が復元するので、再びシールドボックス10を組立てた場合、ドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により確実に塞がれ、側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により確実に塞がれる。
請求項2に係る発明は、請求項1に係る発明であって、更に図1に示すように、支柱12がロア部材11及びアッパ部材13に取外し可能に取付けられ、導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成された支柱用ロアシールド部材26が支柱12の下端部とこの支柱12の下端部に対向するロア部材11との間に介装され、導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成された支柱用アッパシールド部材28が支柱12の上端部とこの支柱12の上端部に対向するアッパ部材13との間に介装されたことを特徴とする。
この請求項2に記載された電磁波シールドボックスでは、シールドボックス10の搬入時に、ドア14及び側板16を支柱12等から取外し、支柱12をロア部材11及びアッパ部材13から取外した状態で搬送する。また支柱12の下端部をロア部材11に組付けると、支柱12の下端部とロア部材11との間の隙間が支柱用ロアシールド部材26の弾性変形により塞がれ、支柱12の上端部をアッパ部材13に組付けると、支柱12の上端部とアッパ部材13との間の隙間が支柱用アッパシールド部材28の弾性変形により塞がれる。ドア14を支柱12等に組付けてドア14を閉止すると、ドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により塞がれ、側板16を支柱12等に組付けると、側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により塞がれる。更に上記シールドボックス10内に電子機器を収容してこの電子機器を作動させると、電子機器の発生する熱によりシールドボックス10内が高温になるけれども、支柱用ロアシールド部材26、支柱用アッパシールド部材28、ドア用シールド部材21及び側板用シールド部材23が耐熱性を有するので、これらのシールド部材が熱により劣化することはない。一方、搬入してシールドボックス10を組立てた後に移設するために分解すると、上記シールド部材26,28,21,23がそれぞれ復元する。このため再びシールドボックス10を組立てると、支柱12の下端部とロア部材11との間の隙間が支柱用ロアシールド部材26の弾性変形により確実に塞がれ、支柱12の上端部とアッパ部材13との間の隙間が支柱用アッパシールド部材28の弾性変形により確実に塞がれ、ドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により確実に塞がれ、更に側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により確実に塞がれる。
この請求項2に記載された電磁波シールドボックスでは、シールドボックス10の搬入時に、ドア14及び側板16を支柱12等から取外し、支柱12をロア部材11及びアッパ部材13から取外した状態で搬送する。また支柱12の下端部をロア部材11に組付けると、支柱12の下端部とロア部材11との間の隙間が支柱用ロアシールド部材26の弾性変形により塞がれ、支柱12の上端部をアッパ部材13に組付けると、支柱12の上端部とアッパ部材13との間の隙間が支柱用アッパシールド部材28の弾性変形により塞がれる。ドア14を支柱12等に組付けてドア14を閉止すると、ドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により塞がれ、側板16を支柱12等に組付けると、側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により塞がれる。更に上記シールドボックス10内に電子機器を収容してこの電子機器を作動させると、電子機器の発生する熱によりシールドボックス10内が高温になるけれども、支柱用ロアシールド部材26、支柱用アッパシールド部材28、ドア用シールド部材21及び側板用シールド部材23が耐熱性を有するので、これらのシールド部材が熱により劣化することはない。一方、搬入してシールドボックス10を組立てた後に移設するために分解すると、上記シールド部材26,28,21,23がそれぞれ復元する。このため再びシールドボックス10を組立てると、支柱12の下端部とロア部材11との間の隙間が支柱用ロアシールド部材26の弾性変形により確実に塞がれ、支柱12の上端部とアッパ部材13との間の隙間が支柱用アッパシールド部材28の弾性変形により確実に塞がれ、ドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により確実に塞がれ、更に側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により確実に塞がれる。
請求項5に係る発明は、請求項1に係る発明であって、更に図3に示すように、ドア用シールド部材21がドア14の全周縁又はこのドア14の全周縁に対向するロア部材11、支柱12及びアッパ部材13に接着剤により接着され、側板用シールド部材23が側板16の全周縁又はこの側板16の全周縁に対向するロア部材11、支柱12及びアッパ部材13に接着剤24により接着されたことを特徴とする。
この請求項5に記載された電磁波シールドボックスでは、ドア用シールド部材21をドア14の全周縁又はこのドア14の全周縁に対向する支柱12等に接着剤により接着し、側板用シールド部材23を側板16の全周縁又はこの側板16の全周縁に対向する支柱12等に接着剤24により接着したので、シールドボックス10の組立時にドア用シールド部材21及び側板用シールド部材の位置合せが不要になる。
請求項6に係る発明は、請求項2に係る発明であって、更に図5及び図7に示すように、支柱用ロアシールド部材26が支柱12の下端部又はこの支柱12の下端部に対向するロア部材11に接着剤27により接着され、支柱用アッパシールド部材28が支柱12の上端又はこの支柱21の上端に対向するアッパ部材13に接着剤29により接着されたことを特徴とする。
この請求項6に記載された電磁波シールドボックスでは、支柱用ロアシールド部材26を支柱12の下端部又はこの支柱12の下端部に対向するロア部材11に接着剤27により接着し、支柱用アッパシールド部材28を支柱12の上端又はこの支柱12の上端に対向するアッパ部材13に接着剤29により接着したので、シールドボックス10の組立時に支柱用ロアシールド部材26及び支柱用アッパシールド部材28の位置合せが不要になる。
請求項7に係る発明は、請求項5又は6に係る発明であって、更に図3、図5及び図7に示すように、接着剤24,27,29が網目を有するシート状に形成されたホットメルト型接着剤であることを特徴とする。
この請求項7に記載された電磁波シールドボックスでは、接着剤24,27,29自体が導電性を有しなくても、接着剤の網目を通してドア14とドア用シールド部材21とが直接接触し、接着剤24の網目を通して側板16と側板用シールド部材23とが直接接触し、接着剤27の網目を通して支柱12と支柱用ロアシールド部材26とが直接接触し、更に接着剤29の網目を通して支柱12と支柱用アッパシールド部材28とが直接接触する。
この請求項7に記載された電磁波シールドボックスでは、接着剤24,27,29自体が導電性を有しなくても、接着剤の網目を通してドア14とドア用シールド部材21とが直接接触し、接着剤24の網目を通して側板16と側板用シールド部材23とが直接接触し、接着剤27の網目を通して支柱12と支柱用ロアシールド部材26とが直接接触し、更に接着剤29の網目を通して支柱12と支柱用アッパシールド部材28とが直接接触する。
請求項8に係る発明は、請求項5又は6に係る発明であって、更に接着剤が導電性を有するホットメルト型接着剤であることを特徴とする。
この請求項8に記載された電磁波シールドボックスでは、接着剤自体が導電性を有するので、ドアとドア用シールド部材とが接着剤を通して電気的に導通し、側板と側板用シールド部材とが接着剤を通して電気的に導通し、支柱と支柱用ロアシールド部材とが接着剤を通して電気的に導通し、更に支柱と支柱用アッパシールド部材とが接着剤を通して電気的に導通する。
この請求項8に記載された電磁波シールドボックスでは、接着剤自体が導電性を有するので、ドアとドア用シールド部材とが接着剤を通して電気的に導通し、側板と側板用シールド部材とが接着剤を通して電気的に導通し、支柱と支柱用ロアシールド部材とが接着剤を通して電気的に導通し、更に支柱と支柱用アッパシールド部材とが接着剤を通して電気的に導通する。
以上述べたように、本発明によれば、ドア及び側板を支柱等に取外し可能にそれぞれ取付け、導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成されたドア用シールド部材をドアの全周縁とこのドアの全周縁に対向する支柱等との間に介装し、更にドア用シールド部材と同一材料により帯状に形成された側板用シールド部材を側板の全周縁とこの側板の全周縁に対向する支柱等との間に介装したので、シールドボックスの搬入時や移設時に、ドア及び側板を支柱等から取外した状態で搬送することにより、一度に重いシールドボックスを搬送せずに済む。この結果、シールドボックスの搬入や移設を比較的容易に行うことができる。またドアの支柱等への組付け及びドアの閉止により、これらの部材間の隙間がドア用シールド部材の弾性変形により塞がれ、側板の支柱等への組付けにより、これらの部材間の隙間が側板用シールド部材の弾性変形により塞がれるので、シールドボックスの所定の電磁波シールド性能を確保できる。またシールドボックスに収容された電子機器の作動にて発生する熱によりシールドボックス内が高温になるけれども、ドア用シールド部材及び側板用シールド部材が耐熱性を有するので、これらのシールド部材が熱により劣化せず、電磁波シールド性能の低下を防止できる。またシールドボックスを移設するために分解すると、ドア用シールド部材及び側板用シールド部材がそれぞれ復元するので、移設先で再びシールドボックスを組立てた場合、ドアの周縁と支柱等との間の隙間等がドア用シールド部材等の弾性変形により確実に塞がれるので、シールドボックスの電磁波シールド性能は低下しない。
また支柱をロア部材及びアッパ部材に取外し可能に取付け、導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成された支柱用ロアシールド部材を支柱の下端部とこの支柱の下端部に対向するロア部材との間に介装し、支柱用ロアシールド部材と同一材料により帯状に形成された支柱用アッパシールド部材を支柱の上端とこの支柱の上端に対向するアッパ部材との間に介装すれば、シールドボックスの搬入時や移設時に、ドア及び側板を支柱等から取外し、支柱をロア部材及びアッパ部材から取外した状態で搬送することにより、一度に重くかつ大きいシールドボックスを搬送せずに済む。この結果、シールドボックスの搬入や移設を更に比較的容易に行うことができる。また支柱の下端部のロア部材への組付けにより、これらの部材間の隙間が支柱用ロアシールド部材の弾性変形により塞がれ、支柱の上端部のアッパ部材への組付けにより、これらの部材間の隙間が支柱用アッパシールド部材の弾性変形により塞がれ、ドア等の支柱等への組付け及びドアの閉止により、これらの部材間の隙間がドア用シールド部材等の弾性変形により塞がれるので、シールドボックスの所定の電磁波シールド性能を確保できる。また上記シールドボックス内に収容された電子機器の発生する熱によりシールドボックス内が高温になるけれども、支柱用ロアシールド部材等が耐熱性を有するので、これらのシールド部材が劣化せず、電磁波シールド性能の低下を防止できる。またシールドボックスを移設するために分解すると、ドア用シールド部材等がそれぞれ復元するので、移設先で再びシールドボックスを組立てると、支柱の下端部とロア部材との間の隙間等が支柱用ロアシールド部材等の弾性変形により確実に塞がれるので、シールドボックスの電磁波シールド性能は低下しない。
またドア用シールド部材をドアの全周縁又はこのドアの全周縁に対向する支柱等に接着剤により接着し、側板用シールド部材を側板の全周縁又はこの側板の全周縁に対向する支柱等に接着剤により接着すれば、ドア用シールド部材及び側板用シールド部材の位置合せが不要になるので、ドア及び側板の支柱等への組付作業を向上できる。
また支柱用ロアシールド部材を支柱の下端部又はこの支柱の下端部に対向するロア部材に接着剤により接着し、支柱用アッパシールド部材を支柱の上端部又はこの支柱の上端部に対向するアッパ部材に接着剤により接着すれば、支柱用ロアシールド部材及び支柱用アッパシールド部材の位置合せが不要になるので、支柱のロア部材びアッパ部材への組付作業性を向上できる。
また接着剤が網目を有するシート状に形成されたホットメルト型接着剤であれば、接着剤自体が導電性を有しなくても、接着剤の網目を通してドア等とドア用シールド部材等とが直接接触するので、ドア等とドア用シールド部材等との電気的導通を確保できる。この結果、シールドボックスの電磁波シールド性能の低下を防止できる。
更に接着剤が導電性を有するホットメルト型接着剤であれば、ドア等とドア用シールド部材等とが接着剤を通して電気的に導通するので、シールドボックスの電磁波シールド性能の低下を防止できる。
次に本発明を実施するための最良の形態を図面に基づいて説明する。
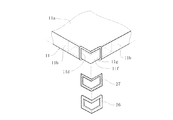
図1、図9及び図10に示すように、電磁波シールドボックス10は、導電性を有し床を形成する単一のロア部材11と、導電性を有しロア部材11の周縁に所定の間隔をあけて立設された4本の支柱12と、導電性を有し複数の支柱12の上端を連結することにより天井を形成する単一のアッパ部材13と、導電性を有し4本の支柱12間のドア用開口部17を開放可能に塞ぐドア14と、導電性を有し支柱間の側板用開口部18を塞ぐ側板16とを備える。上記ロア部材11は、メッキ等の表面処理を施さなくても錆びないSUS430、SUS304、SUS316等のステンレス鋼板(厚さ0.8〜3.0mm)のプレス加工により、扁平な直方体の略伏せ箱状に形成される(図1、図5及び図6)。このロア部材11は、長方形状の床部11aと、この床部11aの全周縁に連設され下方に延びるロア側部11bと、このロア側部11bの下縁全周に連設され内方に延びるロアフランジ(図示せず)とを有する。このロア部材11では、ステンレス鋼板を折曲げた後に突き合せて溶接する部分に、電磁波シールド性能の低下を防止するため隙間のない連続溶接が施される。またロア部材11の4つのコーナ部には、ロア側部11b及びロアフランジを除去したロア切欠部11dが形成され、これらのロア切欠部11dにはアングル材を略L字状に折曲げた形状のロア用コーナ連結部11fがロア部材11の内側からロア切欠部11dを塞ぐようにそれぞれ溶着される(図5及び図6)。これらのロア用コーナ連結部11fの溶着方法としては、電磁波シールド性能に影響を与える接合部分には連続溶接が施され、電磁波シールド性能に影響を与えない接合部分にはスポット溶接が施される。また上記ロア切欠部11dの両側縁とロア用コーナ連結部11fの表面とにより形成された略L字状のロア凹部11gには支柱12の下端部が収容され、支柱12の下端部はその両側縁がロア切欠部11dの両側縁に密着した状態でロア用コーナ連結部11fに皿ビス(図示せず)により取付けられる。ロア側部11bの厚さは、支柱12の下端部を後述する支柱用ロアシールド部材26を介してロア部材11のロア用コーナ連結部11fに取付けたときに、支柱12の外面がロア側部11bの外面と略同一面となる厚さに設定される。これによりロア部材11のコーナ部に支柱12の下端部を取付けたとき、支柱12の外面とロア側部11bの外面との間に段差が殆ど生じないようになっている。
図1、図9及び図10に示すように、電磁波シールドボックス10は、導電性を有し床を形成する単一のロア部材11と、導電性を有しロア部材11の周縁に所定の間隔をあけて立設された4本の支柱12と、導電性を有し複数の支柱12の上端を連結することにより天井を形成する単一のアッパ部材13と、導電性を有し4本の支柱12間のドア用開口部17を開放可能に塞ぐドア14と、導電性を有し支柱間の側板用開口部18を塞ぐ側板16とを備える。上記ロア部材11は、メッキ等の表面処理を施さなくても錆びないSUS430、SUS304、SUS316等のステンレス鋼板(厚さ0.8〜3.0mm)のプレス加工により、扁平な直方体の略伏せ箱状に形成される(図1、図5及び図6)。このロア部材11は、長方形状の床部11aと、この床部11aの全周縁に連設され下方に延びるロア側部11bと、このロア側部11bの下縁全周に連設され内方に延びるロアフランジ(図示せず)とを有する。このロア部材11では、ステンレス鋼板を折曲げた後に突き合せて溶接する部分に、電磁波シールド性能の低下を防止するため隙間のない連続溶接が施される。またロア部材11の4つのコーナ部には、ロア側部11b及びロアフランジを除去したロア切欠部11dが形成され、これらのロア切欠部11dにはアングル材を略L字状に折曲げた形状のロア用コーナ連結部11fがロア部材11の内側からロア切欠部11dを塞ぐようにそれぞれ溶着される(図5及び図6)。これらのロア用コーナ連結部11fの溶着方法としては、電磁波シールド性能に影響を与える接合部分には連続溶接が施され、電磁波シールド性能に影響を与えない接合部分にはスポット溶接が施される。また上記ロア切欠部11dの両側縁とロア用コーナ連結部11fの表面とにより形成された略L字状のロア凹部11gには支柱12の下端部が収容され、支柱12の下端部はその両側縁がロア切欠部11dの両側縁に密着した状態でロア用コーナ連結部11fに皿ビス(図示せず)により取付けられる。ロア側部11bの厚さは、支柱12の下端部を後述する支柱用ロアシールド部材26を介してロア部材11のロア用コーナ連結部11fに取付けたときに、支柱12の外面がロア側部11bの外面と略同一面となる厚さに設定される。これによりロア部材11のコーナ部に支柱12の下端部を取付けたとき、支柱12の外面とロア側部11bの外面との間に段差が殆ど生じないようになっている。
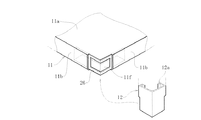
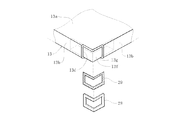
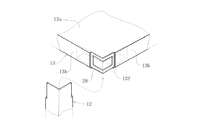
アッパ部材13は上記ロア部材11と略同様に構成される。即ち、アッパ部材13は、長方形状の天井部13aと、この天井部13aの全周縁に連設され下方に延びるアッパ側部13bと、このアッパ側部13bの下縁全周に連設され内方に延びるアッパフランジ13cとを有する(図1、図4、図7及び図8)。またアッパ部材13のアッパ側部13b内面のうち4つのコーナ部には、アッパ部材13の4つのコーナ部には、アッパ側部13b及びアッパフランジ13cを除去したアッパ切欠部13dが形成され、これらのアッパ切欠部13dにはアングル材を略L字状に折曲げた形状のアッパ用コーナ連結部13fがアッパ部材13の内側からアッパ切欠部13dを塞ぐようにそれぞれ溶着される(図7及び図8)。これらのアッパ用コーナ連結部13fの溶着方法としては、電磁波シールド性能に影響を与える接合部分には連続溶接が施され、電磁波シールド性能に影響を与えない接合部分にはスポット溶接が施される。また上記アッパ切欠部13dの両側縁とアッパ用コーナ連結部13fの表面とにより形成された略L字状のアッパ凹部13gには支柱12の上端部が収容され、支柱12の上端部はその両側縁がアッパ切欠部13dの両側縁に密着した状態でアッパ用コーナ連結部13fに皿ビス(図示せず)により取付けられる。アッパ側部13bの厚さは、支柱12の上端部を後述する支柱用アッパシールド部材28を介してアッパ部材13のアッパ用コーナ連結部13fに取付けたときに、支柱12の外面がアッパ側部13bの外面と略同一面となる厚さに設定される。これによりアッパ部材13のコーナ部に支柱12の上端部を取付けたとき、支柱12の外面とアッパ側部13bの外面との間に段差が殆ど生じないようになっている。
一方、支柱12は、メッキ等の表面処理を施さなくても錆びないSUS430、SUS304、SUS316等のステンレス鋼板(厚さ0.8〜3.0mm)のプレス加工により、或いは上記ステンレス鋼の引抜き加工により、横断面が略L字状になるように形成される。この支柱12には、両側縁をそれぞれ内側に略U字状に折曲げることにより、支柱12の長手方向に延びる一対のフランジ12aが形成される(図2、図6及び図8)。また支柱12の下端部のフランジ12a及び上端部のフランジ12aはロア部材11及びアッパ部材13の高さ分だけそれぞれ除去される(図6及び図8)。これにより支柱12の下端部は上記ロア部材11のロア側部11bのうち第2ロア補強板11dが溶接されていないコーナ部に収容され、支柱12の上端部は上記アッパ部材13のアッパ側部13bのうち第2アッパ補強板13dが溶接されていないコーナ部に収容されるように構成される。更に支柱12の下端部及び上端部はロア部材11及びアッパ部材13に図示しないビス或いはビス及びナットにより取外し可能にそれぞれ取付けられる。なお、支柱12の下端部及び上端部のロア部材11及びアッパ部材13のコーナ部外側面への取付け時に、ビスの頭部が支柱の外面に突出しないように、ビスとして皿ネジを用いることが好ましい。
ドア用開口部17は互いに対向して2つ設けられ、これらのドア用開口部17は一対のドア14によりそれぞれ開放可能に塞がれる。一対のドア14は略同一に構成されるので、正面側の一方のドア14のみ説明し、背面側の他方のドアの説明は省略する。ドア14は、メッキ等の表面処理を施さなくても錆びないSUS430、SUS304、SUS316等のステンレス鋼板(厚さ0.8〜3.0mm)のプレス加工により、ドア用開口部17と略同一の長方形状に形成され、ドア14の表面には直径3〜5mmの複数の小孔14aを所定の間隔をあけて並べることにより内部を視認可能な覗き孔が形成される(図1)。またドア14は蝶番(図示せず)により支柱12に取外し可能に取付けられる。図1及び図2中の符号14bはドア14の取手である。なお、ドアは支柱ではなく、ロア部材及びアッパ部材に取外し可能に取付けてもよく、或いはロア部材、支柱及びアッパ部材に取外し可能に取付けてもよい。一方、側板用開口部18は互いに対向して2つ設けられ、これらの側板用開口部18は一対の側板16によりそれぞれ開放可能に塞がれる。一対の側板16は互いに略同一に構成されるので、一方の側板16のみ説明し、他方の側板16の説明は省略する。側板16は、メッキ等の表面処理を施さなくても錆びないSUS430、SUS304、SUS316等のステンレス鋼板(厚さ0.8〜3.0mm)のプレス加工により、側板用開口部18と略同一の長方形状に形成される。この側板16には、前記周縁をそれぞれ内側に略U字状に折曲げることにより、四角枠状のフランジ16aが形成される。またこの側板16では、ステンレス鋼板を折曲げた後に突き合せて溶接する部分に、電磁波シールド性能の低下を防止するため隙間のない連続溶接が施される。上記フランジ16aには、所定の間隔をあけて突出しタップ孔16bが形成される(図2)。この突出しタップ孔16bはタッピングねじ19を強引にねじ込むことにより雌ねじとなる孔である。これらの突出しタップ孔16bに対向するロア部材11のロア側部11b、支柱12及びアッパ部材13のアッパ側部13bには、タッピングねじ19を挿通可能な通孔12bがそれぞれ形成される。側板16はこれらのタッピングねじ19により支柱12等に取外し可能に取付けられる。
ドア14の全周縁とこのドア14の全周縁に対向するロア部材11、支柱12及びアッパ部材13との間には、ドア用シールド部材21が介装される(図1及び図2)。ドア用シールド部材21は導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により四角枠状に形成される。このドア用シールド部材21は、ニッケルや銅等の金属により被覆された太さ0.1〜15d(デニール)の樹脂繊維を不織布化して、各辺の幅を10〜50mm、好ましくは10〜25mmの範囲に形成し、厚さを0.5〜6mm、好ましくは1〜3mmの範囲に形成したものである。また上記ドア用シールド部材21は150〜200℃の熱に耐え得る、即ち耐熱性を有するように形成される。ここで、ドア用シールド部材21の各辺の幅を10〜50mmの範囲に限定したのは、10mm未満ではドア14と支柱12等との間の隙間をドア用シールド部材21にて完全に塞ぐことができず、50mmを越えて幅を広く形成しても電磁波シールド性能が殆ど向上しないからである。またドア用シールド部材21の厚さを0.5〜6mmの範囲に限定したのは、0.5mm未満ではドア14と支柱12等との間の隙間をドア用シールド部材21にて完全に塞ぐことができず、6mmを越えて厚さを厚く形成しても電磁波シールド性能が殆ど向上しないからである。更にドア用シールド部材21が150〜200℃の温度に耐え得る極めて高い耐熱性を有するので、シールドボックス10内の電子機器が熱を発生しても、シールドボックス10内の雰囲気温度が上記ドア用シールド部材の耐熱性より遙かに低い10〜30℃程度であり、この雰囲気にドア用シールド部材が曝されても劣化しないようになっている。上記ドア用シールド部材21は接着剤(図示せず)によりドア14に接着される。この接着剤は網目を有するシート状に形成されたホットメルト型接着剤である。この場合、接着剤自体が導電性を有しなくても、接着剤の網目を通してドア14とドア用シールド部材21とが直接接触するので、ドア14及びドア用シールド部材21間の電気的導通を確保でき、電磁波シールドボックス10の電磁波シールド性能の低下を防止できる。また側板16の全周縁とこの側板16の全周縁に対向するロア部材11、支柱12及びアッパ部材13との間には、即ち側板16のフランジ16aとこのフランジ16aに対向する支柱12等との間には、側板用シールド部材2が介装される(図1〜図4)。この側板用シールド部材23は上記ドア用シールド部材21と同一材料により形成され、上記ドア用シールド部材21の接着剤と同一の接着剤24により側板16のフランジ16aに接着される(図3)。なお、ドア用シールド部材及び側板用シールド部材は予め四角枠状に形成するのではなく、帯状のドア用シールド部材及び側板用シールド部材をドア及び側板の全周縁に接着することによりそれぞれ四角枠状に形成してもよい。
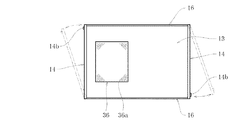
一方、支柱12の下端部とこの支柱12の下端部に対向するロア部材11との間には支柱用ロアシールド部材26が介装される(図5及び図6)。この支柱用ロアシールド部材26は上記ドア用シールド部材21と同一材質かつ同一厚さの不織布により四角枠状に形成され、上記接着剤24と同一の接着剤27によりロア部材11のコーナ部に接着される。この支柱用ロアシールド部材26の各辺の幅は10〜50mm、好ましくは10〜25mmに形成される。ここで、支柱用ロアシールド部材26の各辺の幅を10〜50mmの範囲に限定したのは、10mm未満では支柱12の下端部とロア部材11との間の隙間を支柱用ロアシールド部材26にて完全に塞ぐことができず、50mmを越えて幅を広く形成しても電磁波シールド性能が殆ど向上しないからである。更に支柱12の上端部とこの支柱12の上端部に対向するアッパ部材13との間には支柱用アッパシールド部材28が介装される(図7及び図8)。この支柱用アッパシールド部材28は上記支柱用ロアシールド部材26と同一の不織布により四角枠状に形成され、上記接着剤27と同一の接着剤29によりアッパ部材13のコーナ部に接着される。なお、支柱用ロアシールド部材及び支柱用アッパシールド部材は予め四角枠状に形成するのではなく、帯状の支柱用ロアシールド部材及び支柱用アッパシールド部材をロア部材のコーナ部及びアッパ部材のコーナ部に接着することによりそれぞれ四角枠状に形成してもよい。なお、図1の符号11eはロア部材11に形成されたロア角孔であり、このロア角孔11eはステンレス鋼板製のロア閉止板31により塞がれる。ロア閉止板31には、直径3〜5mmの複数の通気孔31aが形成されるとともに、サーバコンピュータ等の電子機器の電源コードが通る短管32がねじ止め又は溶接により固定される。この短管32には、所定の電磁波シールド性能を確保するために導電性を有する不織布等が充填される。またロア角孔11eの周縁とロア閉止板31との間には、上記ドア用シールド部材21と同一材質及び同一厚さのシールド部材33が介装される。一方、図1の符号13eはアッパ部材13に形成されたアッパ角孔であり、このアッパ角孔13eはステンレス鋼板製のアッパ閉止板36により塞がれる。アッパ閉止板36には、直径3〜5mmの複数の通気孔36aが形成され、アッパ角孔13eの周縁とアッパ閉止板36との間には、上記ドア用シールド部材21と同一材質及び同一厚さのシールド部材37が介装される。また図2の符号38は電子機器を載せるための棚を受ける棚受け具であり、この棚受け具38は支柱12にタッピングねじ39により取外し可能に取付けられる。
このように構成された電磁波シールドボックス10では、このシールドボックス10の搬入時に、ドア14及び側板16をロア部材11、支柱12及びアッパ部材13から取外し、支柱12をロア部材11及びアッパ部材13から取外した状態で搬送する。この結果、大きくかつ重いシールドボックス10全体を一度に搬送せずに済むので、シールドボックス10の搬入を比較的容易に行うことができる。シールドボックス10を据付場所に搬入して、支柱12の下端をロア部材11に組付けると、支柱12の下端とロア部材11との間の隙間が支柱用ロアシールド部材26の弾性変形により塞がれ、支柱12の上端をアッパ部材13に組付けると、支柱12の上端とアッパ部材13との間の隙間が支柱用アッパシールド部材28の弾性変形により塞がれる。またドア14を支柱12に組付けてドアを閉止すると、ドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により塞がれ、側板16をロア部材11、支柱12及びアッパ部材13に組付けると、側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により塞がれる。この結果、上記各隙間が無くなるので、シールドボックス10の所定の電磁波シールド性能を確保できる。なお、予め支柱用ロアシールド部材26がロア部材11に接着され、支柱用アッパシールド部材28がアッパ部材13に接着されているので、これらのシールド部材26,28の位置合せが不要になり、支柱12のロア部材11及びアッパ部材13への組付作業を向上できる。また、予めドア用シールド部材21がドア14に接着され、側板用シールド部材23が側板16に接着されているので、これらのシールド部材21,23の位置合せが不要になり、ドア14及び側板16の支柱12等への組付作業を向上できる。
このように組立てられたシールドボックス10内にサーバコンピュータ等の電子機器を収容してこの電子機器を作動させると、電子機器の発生する熱によりシールドボックス10内が高温になるけれども、支柱用ロアシールド部材26、支柱用アッパシールド部材28、ドア用シールド部材21及び側板用シールド部材23が耐熱性を有するので、これらのシールド部材が劣化せず、電磁波シールド性能の低下を防止できる。またシールドボックス10を搬入して組立てた後に移設するために分解すると、上記シールド部材26,28,21,23がそれぞれ復元する。そして移設先で再びシールドボックス10を組立てると、支柱12の下端とロア部材11との間の隙間が支柱用ロアシールド部材26の弾性変形により確実に塞がれ、支柱12の上端とアッパ部材13との間の隙間が支柱用アッパシールド部材28の弾性変形により確実に塞がれる。またドア14周縁と支柱12等との間の隙間がドア用シールド部材21の弾性変形により確実に塞がれ、側板16周縁と支柱12等との間の隙間が側板用シールド部材23の弾性変形により確実に塞がれる。この結果、シールドボックス10の電磁波シールド性能は低下しない。
なお、この実施の形態では、ドア用シールド部材をドアの全周縁に接着剤により接着し、側板用シールド部材を側板の全周縁に接着剤により接着したが、ドア用シールド部材をドアの全周縁に対向する支柱等に接着剤により接着し、側板用シールド部材を側板の全周縁に対向する支柱等に接着剤により接着してもよい。
また、この実施の形態では、支柱用ロアシールド部材を支柱の下端に対向するロア部材に接着剤により接着し、支柱用アッパシールド部材を支柱の上端に対向するアッパ部材に接着剤により接着したが、支柱用ロアシールド部材を支柱の下端に接着剤により接着し、支柱用アッパシールド部材を支柱の上端に接着剤により接着してもよい。
また、この実施の形態では、接着剤として網目を有するシート状に形成されたホットメルト型接着剤を挙げたが、接着剤自体が導電性を有するホットメルト型接着剤を用いてもよい。この導電性を有するホットメルト型接着剤としては、ニッケル、導電性カーボンブラック、銅、銀等の導電性粉末からなる導電性フィラーを混合した接着剤が挙げられる。この場合、ドアとドア用シールド部材とが接着剤を通して電気的に導通し、側板と側板用シールド部材とが接着剤を通して電気的に導通し、支柱と支柱用ロアシールド部材とが接着剤を通して電気的に導通し、更に支柱と支柱用アッパシールド部材とが接着剤を通して電気的に導通するので、シールドボックスの電磁波シールド性能の低下を防止できる。
更に、ウレタンフォームにカーボンを含浸して形成した電波吸収体や、焼結フェライトを平タイル状に形成した電波吸収体を、ドアの内面や側板の内面に貼付してもよい。これにより、電磁波シールド性能を更に向上できる。
次に本発明の実施例を詳しく説明する。
<実施例1>
図1、図9及び図10に示すように、厚さ2.0mmのSUS430製の板により形成されたロア部材11と、厚さ1.5mmのSUS430製の板により形成された4本の支柱12と、厚さ2.0mmのSUS430製の板により形成されたアッパ部材13と、厚さ1.0mmのSUS430製の板により形成された一対のドア14と、厚さ1.0mmのSUS430製の板により形成された一対の側板16とを用いて、縦、横及び高さがそれぞれ998mm、698mm及び1998mmである電磁波シールドボックス10を作製した。各辺の幅が25mmであって厚さが1.5mmであるドア用シールド部材21を、ドア14の全周縁とこのドア14の全周縁に対向する支柱12等との間に介装し(図1及び図2)、各辺の幅が25mmであって厚さが1.5mmである側板用シールド部材23を、側板16のフランジ16aとこのフランジ16aに対向する支柱12等との間に介装した(図1〜図4)。更に各辺の幅が25mmであって厚さが1.5mmである支柱用ロアシールド部材26を、支柱12の下端部とこの支柱12の下端部に対向するロア部材11のコーナ部との間に介装し(図5及び図6)、各辺の幅が25mmであって厚さが1.5mmである支柱用アッパシールド部材28を、支柱12の上端部とこの支柱12の上端部に対向するアッパ部材13のコーナ部との間に介装した(図7及び図8)。一方、ロア部材11の角孔11eを閉止するロア閉止板31に形成された通気孔31aと、アッパ部材13の角孔13eを閉止するアッパ閉止板36に形成された通気孔36aと、一対のドア14に形成された小孔14aとを、孔径が4mmであって高さが12.7mmであるハニカム構造とした(図1及び図10)。またドア14には電気錠を設けた。なお、ロア閉止板31及びアッパ閉止板36の通気孔31a,36aの総孔面積はそれぞれ203700mm2及び223400mm2であり、一対のドア14の小孔14aの総孔面積はそれぞれ147600mm2及び73800mm2であった。更にウレタンフォームにカーボンを含浸して形成されかつ縦、横及び厚さがそれぞれ350mm、350mm及び25mmである電波吸収体を、背面側の他方のドアの内面に貼付した。
<実施例2>
アッパ閉止板に形成された通気孔と、一対のドアに形成された小孔とを、孔径が5mmであるパンチング孔構造とした。またドアには電気錠を設けなかった。上記以外は実施例1と同一に構成した。
<実施例3>
一対のドアに形成された小孔を、孔径が5mmであるパンチング孔構造とし、これらの小孔を厚さ1.0mmのステンレス板により塞いだ。またドアには電気錠を設けなかった。上記以外は実施例1と同一に構成した。
<比較試験及び評価>
上記実施例1〜3の電磁波シールドボックスの電磁波シールド性能を測定した。この電磁波シールド性能は、社団法人日本建築学会推奨法(挿入損失法)を用いて測定し、300、400、500、600、700、800、900及び1000MHzの各周波数で水平偏波及び垂直偏波のシールド性能を測定した。但し、実際の周波数は測定計の高調波発振防止のため、各周波数から1MHz減算した値を用いた。また2台のアンテナ間にて測定信号を送受信させ、電磁波シールドボックス外における送受信レベルV1(dBμV:基準値)と、電磁波シールドボックス内の送受信レベルV2(dBμV:受信値)との差VS(dBμV)を電磁波シールド性能とした。なお、信号発生器はHewlett Packard社製の8657Bを用い、発信アンテナとしてはEMCO社製の3146を用い、受信アンテナとしてはMicro Wave Factory社製のMBA−101を用い、スペクトルアナライザとしてはNECエンジニアリング社製のSpeCatを用い、同軸ケーブルとしては5D−2W相当品を用いた。また測定系ノイズレベルは76dBm以下であり、SG(信号発生器)出力は10dBmであった。その結果を表1〜表3に示す。
上記実施例1〜3の電磁波シールドボックスの電磁波シールド性能を測定した。この電磁波シールド性能は、社団法人日本建築学会推奨法(挿入損失法)を用いて測定し、300、400、500、600、700、800、900及び1000MHzの各周波数で水平偏波及び垂直偏波のシールド性能を測定した。但し、実際の周波数は測定計の高調波発振防止のため、各周波数から1MHz減算した値を用いた。また2台のアンテナ間にて測定信号を送受信させ、電磁波シールドボックス外における送受信レベルV1(dBμV:基準値)と、電磁波シールドボックス内の送受信レベルV2(dBμV:受信値)との差VS(dBμV)を電磁波シールド性能とした。なお、信号発生器はHewlett Packard社製の8657Bを用い、発信アンテナとしてはEMCO社製の3146を用い、受信アンテナとしてはMicro Wave Factory社製のMBA−101を用い、スペクトルアナライザとしてはNECエンジニアリング社製のSpeCatを用い、同軸ケーブルとしては5D−2W相当品を用いた。また測定系ノイズレベルは76dBm以下であり、SG(信号発生器)出力は10dBmであった。その結果を表1〜表3に示す。

表1〜表3から明らかなように、実施例1〜3の電磁波シールドボックスでは全て30dB以上と高いシールド性能を示すことが判った。また通気孔や覗き孔をハニカム構造からパンチング孔構造に変更しても、電磁波シールド性能上、大きく変化しないことが判った。更にドアに形成された覗き孔をステンレス板により塞いだ実施例3では、45dB以上と極めて高い電磁波シールド性能を示すことが判った。なお、実施例3において電磁波シールド性能が向上したのは、ステンレス板により覗き孔を塞いだことによる。
10 電磁波シールドボックス
11 ロア部材
12 支柱
13 アッパ部材
14 ドア
16 側板
17 ドア用開口部
18 側板用開口部
21 ドア用シールド部材
24,27,29 接着剤
24 側板用シールド部材
26 支柱用ロアシールド部材
28 支柱用アッパシールド部材
11 ロア部材
12 支柱
13 アッパ部材
14 ドア
16 側板
17 ドア用開口部
18 側板用開口部
21 ドア用シールド部材
24,27,29 接着剤
24 側板用シールド部材
26 支柱用ロアシールド部材
28 支柱用アッパシールド部材
Claims (8)
- 導電性を有し床を形成するロア部材(11)と、導電性を有し前記ロア部材(11)の周縁に所定の間隔をあけて立設された複数の支柱(12)と、導電性を有し前記複数の支柱(12)の上端を連結して天井を形成するアッパ部材(13)と、導電性を有し前記複数の支柱(12)間の開口部(17,18)のうちドア用開口部(17)を開放可能に塞ぐドア(14)と、導電性を有し前記ドア用開口部(17)を除く前記複数の支柱(12)間の開口部(18)を塞ぐ側板(16)とを備えた電磁波シールドボックスにおいて、
前記ドア(14)が前記ロア部材(11)、支柱(12)及びアッパ部材(13)からなる群より選ばれた1種又は2種以上に取外し可能に取付けられ、
前記側板(16)が前記ロア部材(11)、支柱(12)及びアッパ部材(13)に取外し可能にそれぞれ取付けられ、
導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成されたドア用シールド部材(21)が前記ドア(14)の全周縁とこのドア(14)の全周縁に対向する前記ロア部材(11)、支柱(12)及びアッパ部材(13)との間に介装され、
導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成された側板用シールド部材(23)が前記側板(16)の全周縁とこの側板(16)の全周縁に対向する前記ロア部材(11)、支柱(12)及びアッパ部材(13)との間に介装された
ことを特徴とする電磁波シールドボックス。 - 支柱(12)がロア部材(11)及びアッパ部材(12)に取外し可能に取付けられ、
導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成された支柱用ロアシールド部材(26)が前記支柱(12)の下端部とこの支柱(12)の下端部に対向するロア部材(11)との間に介装され、
導電性及び耐熱性を有しかつ弾性変形可能な帯状の不織布により形成された支柱用アッパシールド部材(28)が前記支柱(12)の上端部とこの支柱(12)の上端部に対向するアッパ部材(13)との間に介装された
請求項1記載の電磁波シールドボックス。 - ドア用シールド部材(21)及び側板用シールド部材(23)の厚さがそれぞれ0.5〜3mmである請求項1記載の電磁波シールドボックス。
- 支柱用ロアシールド部材(26)及び支柱用アッパシールド部材(28)の厚さがそれぞれ0.5〜3mmである請求項2記載の電磁波シールドボックス。
- ドア用シールド部材(21)がドア(14)の全周縁又はこのドア(14)の全周縁に対向するロア部材(11)、支柱(12)及びアッパ部材(13)に接着剤により接着され、側板用シールド部材(23)が側板(16)の全周縁又はこの側板(16)の全周縁に対向するロア部材(11)、支柱(12)及びアッパ部材(13)に接着剤により接着された請求項1記載の電磁波シールドボックス。
- 支柱用ロアシールド部材(26)が支柱(12)の下端部又はこの支柱(12)の下端部に対向するロア部材(11)に接着剤(27)により接着され、支柱用アッパシールド部材(28)が支柱(12)の上端部又はこの支柱(12)の上端部に対向するアッパ部材(13)に接着剤(29)により接着された請求項2記載の電磁波シールドボックス。
- 接着剤(24,27,29)が網目を有するシート状に形成されたホットメルト型接着剤である請求項5又は6記載の電磁波シールドボックス。
- 接着剤が導電性を有するホットメルト型接着剤である請求項5又は6記載の電磁波シールドボックス。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006016625A JP2007201094A (ja) | 2006-01-25 | 2006-01-25 | 電磁波シールドボックス |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006016625A JP2007201094A (ja) | 2006-01-25 | 2006-01-25 | 電磁波シールドボックス |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007201094A true JP2007201094A (ja) | 2007-08-09 |
Family
ID=38455383
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006016625A Pending JP2007201094A (ja) | 2006-01-25 | 2006-01-25 | 電磁波シールドボックス |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007201094A (ja) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0444195A (ja) * | 1990-06-11 | 1992-02-13 | Nippon Steel Corp | 防災用予備警報装置及び災害発生状況記録装置 |
| JPH079607A (ja) * | 1993-06-22 | 1995-01-13 | Idemitsu Petrochem Co Ltd | 導電性シート及びその用途 |
| JP2001187968A (ja) * | 1999-12-28 | 2001-07-10 | Shin Etsu Polymer Co Ltd | 電気電子機器用のガスケット |
| JP2003238938A (ja) * | 2002-02-13 | 2003-08-27 | Nok Corp | ガスケット |
-
2006
- 2006-01-25 JP JP2006016625A patent/JP2007201094A/ja active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0444195A (ja) * | 1990-06-11 | 1992-02-13 | Nippon Steel Corp | 防災用予備警報装置及び災害発生状況記録装置 |
| JPH079607A (ja) * | 1993-06-22 | 1995-01-13 | Idemitsu Petrochem Co Ltd | 導電性シート及びその用途 |
| JP2001187968A (ja) * | 1999-12-28 | 2001-07-10 | Shin Etsu Polymer Co Ltd | 電気電子機器用のガスケット |
| JP2003238938A (ja) * | 2002-02-13 | 2003-08-27 | Nok Corp | ガスケット |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Hemming | Architectural electromagnetic shielding handbook: a design and specification guide | |
| US5545845A (en) | Transportable weathertight EMI shielded cabinet structure | |
| CN105386630B (zh) | 一种微波暗室及其屏蔽壳拼装结构 | |
| JPH08222880A (ja) | Emiシールド包囲体 | |
| CN201797698U (zh) | 电磁屏蔽方舱 | |
| KR20110095233A (ko) | 전자차폐패널, 윈도우 부재, 구조물, 전자 실드 룸 및 전자 실드 박스 | |
| US7132609B2 (en) | Chassis spring finger tortuous path with improved manufacturability | |
| KR102872196B1 (ko) | 배터리용 셀모듈 커버장치 | |
| CN101874430B (zh) | 热交换器、电子设备收纳箱和电子设备试验箱 | |
| JP2011155274A (ja) | 電波試験室 | |
| US7339549B2 (en) | Universal mounting assembly | |
| JP4967254B2 (ja) | 電子機器用試験箱 | |
| CN108055819A (zh) | 屏蔽单元、屏蔽箱体以及屏蔽箱 | |
| CN102724831A (zh) | 机柜、机柜的制造方法和具有该机柜的电子设备 | |
| CN212053249U (zh) | 一种用于屏蔽室的拼装结构、屏蔽室以及暗室 | |
| CN105050373A (zh) | 双层防潮电磁屏蔽箱 | |
| CN205276984U (zh) | 一种微波暗室及其屏蔽壳拼装结构 | |
| RU2345512C2 (ru) | Переносная экранированная камера | |
| JP3056964B2 (ja) | 電磁波遮蔽構造 | |
| JP5351460B2 (ja) | 電磁シールドパネル | |
| US5827998A (en) | Electromagnetic shielding structure having radio wave-absorbing material | |
| CN209882472U (zh) | 一种被动散热的电磁屏蔽机箱结构 | |
| CN111119349A (zh) | 一种用于屏蔽室的拼装结构、屏蔽室以及暗室 | |
| JP2013009005A (ja) | 電波試験室 | |
| CN223168588U (zh) | 用于电子设备的防护舱 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20081006 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20101022 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20101102 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20110308 |