JP2007229934A - 圧縮木製品の製造方法 - Google Patents
圧縮木製品の製造方法 Download PDFInfo
- Publication number
- JP2007229934A JP2007229934A JP2006050575A JP2006050575A JP2007229934A JP 2007229934 A JP2007229934 A JP 2007229934A JP 2006050575 A JP2006050575 A JP 2006050575A JP 2006050575 A JP2006050575 A JP 2006050575A JP 2007229934 A JP2007229934 A JP 2007229934A
- Authority
- JP
- Japan
- Prior art keywords
- wood
- powder
- compression
- mold
- compressed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002023 wood Substances 0.000 title claims abstract description 153
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 23
- 238000007906 compression Methods 0.000 claims abstract description 80
- 230000006835 compression Effects 0.000 claims abstract description 65
- 239000000843 powder Substances 0.000 claims abstract description 57
- 229920005989 resin Polymers 0.000 claims abstract description 26
- 239000011347 resin Substances 0.000 claims abstract description 26
- 229920001187 thermosetting polymer Polymers 0.000 claims abstract description 17
- 238000000034 method Methods 0.000 claims abstract description 11
- 230000008569 process Effects 0.000 claims abstract description 5
- 238000003384 imaging method Methods 0.000 description 6
- 238000012545 processing Methods 0.000 description 6
- 238000007493 shaping process Methods 0.000 description 6
- 238000010586 diagram Methods 0.000 description 5
- 239000000463 material Substances 0.000 description 4
- 239000010409 thin film Substances 0.000 description 4
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 4
- 239000000835 fiber Substances 0.000 description 3
- 230000000630 rising effect Effects 0.000 description 3
- 239000011343 solid material Substances 0.000 description 3
- 235000017166 Bambusa arundinacea Nutrition 0.000 description 2
- 235000017491 Bambusa tulda Nutrition 0.000 description 2
- 241001330002 Bambuseae Species 0.000 description 2
- 235000015334 Phyllostachys viridis Nutrition 0.000 description 2
- 244000086363 Pterocarpus indicus Species 0.000 description 2
- 235000009984 Pterocarpus indicus Nutrition 0.000 description 2
- 239000011425 bamboo Substances 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 241000167854 Bourreria succulenta Species 0.000 description 1
- 241000218645 Cedrus Species 0.000 description 1
- 241000218691 Cupressaceae Species 0.000 description 1
- 235000003385 Diospyros ebenum Nutrition 0.000 description 1
- 241000792913 Ebenaceae Species 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- 240000002834 Paulownia tomentosa Species 0.000 description 1
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N Phenol Chemical compound OC1=CC=CC=C1 ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 1
- 235000008331 Pinus X rigitaeda Nutrition 0.000 description 1
- 241000018646 Pinus brutia Species 0.000 description 1
- 235000011613 Pinus brutia Nutrition 0.000 description 1
- 244000186561 Swietenia macrophylla Species 0.000 description 1
- 240000002871 Tectona grandis Species 0.000 description 1
- 241000736892 Thujopsis dolabrata Species 0.000 description 1
- XSQUKJJJFZCRTK-UHFFFAOYSA-N Urea Chemical compound NC(N)=O XSQUKJJJFZCRTK-UHFFFAOYSA-N 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 239000004202 carbamide Substances 0.000 description 1
- 238000003763 carbonization Methods 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 235000019693 cherries Nutrition 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 238000000748 compression moulding Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 229920001690 polydopamine Polymers 0.000 description 1
- 230000001902 propagating effect Effects 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000012779 reinforcing material Substances 0.000 description 1
- 229920003002 synthetic resin Polymers 0.000 description 1
- 239000000057 synthetic resin Substances 0.000 description 1
- 230000009466 transformation Effects 0.000 description 1
Images



Abstract
【課題】強度の向上を図ることができ、成形が容易な圧縮木製品の製造方法を提供する。
【解決手段】加工対象の木材の表面および/または加工に用いる一対の金型のうち前記表面と対向する金型の表面に熱硬化性樹脂を主成分とする粉体を付着させる粉体付着工程と、前記粉体と接触可能な金型の温度を前記粉体が硬化する温度まで加熱した後、当該金型を含む前記一対の金型によって前記木材および前記粉体を挟持して圧縮力を加える圧縮工程と、を有する。
【選択図】 図6
【解決手段】加工対象の木材の表面および/または加工に用いる一対の金型のうち前記表面と対向する金型の表面に熱硬化性樹脂を主成分とする粉体を付着させる粉体付着工程と、前記粉体と接触可能な金型の温度を前記粉体が硬化する温度まで加熱した後、当該金型を含む前記一対の金型によって前記木材および前記粉体を挟持して圧縮力を加える圧縮工程と、を有する。
【選択図】 図6
Description
本発明は、圧縮成形した木材を備える圧縮木製品を製造する圧縮木製品の製造方法に関する。
近年、自然素材である木材が注目されている。木材はさまざまな木目を有するため、原木から形取る箇所に応じて個体差が生じ、その個体差が製品ごとの個性となる。また、長期の使用によって生じる傷や色合いの変化自体も、独特の風合いとなって使用者に親しみを生じさせることがある。これらの理由により、合成樹脂や軽金属を用いた製品にはない、個性的で味わい深い製品を生み出すことのできる素材として木材が注目されており、その加工技術も飛躍的に進歩しつつある。
従来、かかる木材の加工技術として、吸水軟化した1枚の木材を圧縮し、その木材を圧縮方向と略平行にスライスして板状の一次固定品を得た後、この一次固定品を加熱吸水させながら所定の3次元形状に成形する技術が知られている(例えば、特許文献1を参照)。また、軟化処理した状態で圧縮した1枚の木材を仮固定し、この木材を型に入れて回復させることによって型成形する技術も知られている(例えば、特許文献2を参照)。これらの技術では、木材の個体差や種類、加工後の木材の強度やその用途などを含むさまざまな点を考慮して、木材の肉厚や圧縮率が決められる。
ところで、圧縮成形後の木材の強度を向上させるには、その木材の肉厚をある程度厚くする必要がある。しかしながら、木材の肉厚を厚くすると、圧縮による成形の困難度が増加してしまうという問題があり、結局のところ木材を圧縮成形する際に、強度の向上を図りながら成形を容易とすることは難しいと考えられていた。
本発明は、上記に鑑みてなされたものであって、強度の向上を図ることができ、成形が容易な圧縮木製品の製造方法を提供することを目的とする。
上述した課題を解決し、目的を達成するために、請求項1記載の発明は、一対の金型を用いて圧縮成形した木材を備える圧縮木製品を製造する圧縮木製品の製造方法であって、加工対象の木材の表面および/または前記一対の金型の少なくともいずれか一方の表面に熱硬化性樹脂を主成分とする粉体を付着させる粉体付着工程と、前記粉体と接触可能な金型の温度を前記粉体が硬化する温度まで加熱した後、当該金型を含む前記一対の金型によって前記木材および前記粉体を挟持して圧縮力を加える圧縮工程と、を有することを特徴とする。
請求項2記載の発明は、請求項1記載の発明において、前記粉体付着工程の前に、大気よりも高温高圧の水蒸気雰囲気中で前記木材を圧縮する初期圧縮工程を有することを特徴とする。
請求項3記載の発明は、請求項2記載の発明において、前記初期圧縮工程は、前記圧縮工程で用いる一対の金型とは異なる一対の金型を用いて前記木材を挟持して圧縮力を加えることを特徴とする。
請求項4記載の発明は、請求項2または3記載の発明において、前記初期圧縮工程における前記木材の圧縮率は、前記圧縮工程における前記木材の圧縮率よりも大きいことを特徴とする。
本発明における圧縮率とは、圧縮による木材の肉厚の減少分ΔRとその木材の圧縮前の肉厚Rの比の値ΔR/Rを意味する。ここで、圧縮率の定義域は、0≦(ΔR/R)<1である。
本発明によれば、加工対象の木材の表面および/または木材の加工に用いる一対の金型の少なくともいずれか一方の表面に熱硬化性樹脂を主成分とする粉体を付着させる粉体付着工程と、前記粉体と接触可能な金型の温度を前記粉体が硬化する温度まで加熱した後、当該金型を含む前記一対の金型によって前記木材および前記粉体を挟持して圧縮力を加える圧縮工程と、を有することにより、強度の向上を図ることができ、成形が容易な圧縮木製品の製造方法を提供することができる。
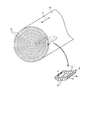
以下、添付図面を参照して本発明を実施するための最良の形態(以後、「実施の形態」と称する)を説明する。本発明の一実施の形態に係る圧縮木製品の製造方法においては、まず、所定の形状をなす木材を原木から形取る(形取工程)。図1は、この形取工程の概要を模式的に示す図である。同図に示す木材1は、原木である無圧縮状態の無垢材10(木目Gを有する)から切削等によって形取られ、略長方形状の表面をなす平板状の主板部1aと、この主板部1a表面の長手方向に略平行な2辺の各々から主板部1a表面に対して所定の角度をなして延出する二つの側板部1bと、主板部1a表面の短手方向に略平行な2辺の各々から主板部1a表面に対して所定の角度をなして延出する二つの側板部1cとを備え、皿状(椀状、シェル状、箱状等の形状を含む)をなす。この木材1は、後述する工程によって減少する分の容積を予め加えた容積を有する。
図1に示す場合、無垢材10から形取る木材1の長手方向とその木材1の繊維方向Lとが略平行であって主板部1aの表面が柾目面をなすように形取りを行っているが、これはあくまでも一例に過ぎない。他にも、木材1の長手方向がその木材1の繊維方向Lと略平行であり、主板部1aの表面が板目面、追柾面をなすように形取ることもできる。また、木材1の長手方向がその木材1の繊維方向Lと略直交し、主板部1aの表面が木口面をなすように形取ることもできる。このように、木材を原木からどのように形取るかは、その木材に対して要求する強度や美観等の条件に応じて定められる。そこで、以後の説明で参照する図面においては、木目を省略して記載する。
なお、無垢材10は、ヒノキ、ヒバ、桐、杉、松、桜、欅、黒檀、紫檀、竹、チーク、マホガニー、ローズウッドなどの中から、加工した木材の用途等に応じて最適なものを選択すればよい。また、木材を原木から形取る際には平板状に形取ってもよい。
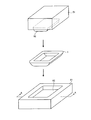
次に、形取った木材1を圧縮する(初期圧縮工程)。図2は、この初期圧縮工程において使用する金型の構成および木材1を圧縮する前の状態を示す図であり、図3は図2のA−A線断面図である。これらの図に示すように、木材1は一対の金型51および61によって挟持され、所定の圧縮力が加えられる。
圧縮時に木材1の上方から圧縮力を加える金型51は、木材1の主板部1aから側板部1bおよび1cに各々立ち上がって湾曲する曲面の内側面に嵌合する形状をなす凸部52を備えたコア金型である。木材1の内側面のうち、主板部1aから側板部1bに立ち上がって湾曲する曲面1ab内側面の曲率半径をRIとし、凸部52のうち曲面1abに当接する曲面の曲率半径をRAとすると、この二つの曲率半径は、RI>RAという関係を満たす。
これに対し、圧縮時に木材1の下方から圧縮力を加える金型61は、木材1の主板部1aから側板部1bおよび1cに各々立ち上がって湾曲する曲面の外側面を嵌入する凹部62を備えたキャビティ金型である。木材1の主板部1aから側板部1bに立ち上がって湾曲する曲面1abの外側面の曲率半径をROとし、凹部62のうち曲面1abの外側面に当接する曲面の曲率半径をRBとすると、この二つの曲率半径は、RO>RBという関係を満たす。
以上の構成を有する金型51および61を用いて木材1を圧縮する前に、木材1を大気よりも高温高圧の水蒸気雰囲気中で所定時間放置することにより、水分を過剰に吸収させて軟化させる。ここでいう高温高圧とは、温度が100〜230℃、より好ましくは180〜230℃、さらに好ましくは180〜200℃程度であり、圧力が0.1〜3.0MPa(メガパスカル)、より好ましくは0.45〜2.5MPa、さらに好ましくは1.0〜1.6MPa程度の状態を指す。なお、上述した水蒸気雰囲気中で木材1を放置して軟化させる代わりに、例えばマイクロウェーブの如き高周波の電磁波によって木材1を加熱して軟化させてもよい。
この後、金型51および61の少なくとも一方を他方に対して移動することによって木材1を挟持し、所定の圧縮力を加えて木材1を徐々に所定の形状へと変形する。この際には、例えば適当な駆動手段を用いて金型51および/または61を電気的に移動させることにより、木材1に加わる圧縮力を調整する。なお、金型51と金型61とをねじで連結し、このねじを手動または自動で締めることによって金型51を金型61に対して上下動させるようにしてもよい。
図4は、軟化した木材1を所定の位置に配置した後、金型51と金型61との間で木材1を挟持して圧縮力を加えている状態を示す図であり、木材1の変形がほぼ完了した状態を示す図である。図4に示すように、木材1は金型51および61から圧縮力を受けることにより、金型51と金型61との隙間に相当する3次元形状に変形する。
図4に示す状態で木材1に所定時間(1〜数十分、より好ましくは5〜10分程度)圧縮力を加えた後、上記水蒸気雰囲気を解いて木材1を乾燥させ、金型51と金型61を離間させて圧縮を解除することによって初期圧縮工程が終了する。以後、初期圧縮工程後の木材1を「木材11」と称する。図5は、木材11の構成を示す斜視図である。同図に示す木材11は、木材1の主板部1a、ならびに側板部1bおよび1cにそれぞれ対応する主板部11a、ならびに側板部11bおよび11cを有する。この初期圧縮工程で木材1を圧縮した結果、木材11の肉厚は、圧縮前の木材1の肉厚の30〜50%程度となる。換言すると、この初期圧縮工程における木材1の圧縮率(圧縮による木材の肉厚の減少分ΔRとその木材の圧縮前の肉厚Rの比の値ΔR/R)は、0.50〜0.70程度である。
以上説明した初期圧縮工程に続いて、木材11の内側面に、フェノール、ユリヤ、エポキシ等の熱硬化性樹脂を主成分とする粉体を付着させる(粉体付着工程)。この際には、常温(5〜35℃程度)で大気圧程度の雰囲気中すなわち大気中において、粉体エアガン等によって木材11の内側面の略全面に満遍なく吹き付ける。なお、ここで付着させる粉体の径は、数μm(マイクロメートル)〜数百μm程度である。
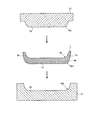
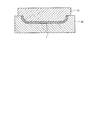
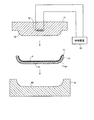
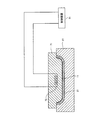
次に、粉体付着工程で木材11の内側面に付着させた熱硬化性樹脂を木材11に固着するため、大気中で一対の金型71および81によって挟持して木材11に圧縮力を加える(圧縮工程)。図6は、圧縮工程の概要を示す図である。以下では、粉体状をなす熱硬化性樹脂を粉体Pと称する。
まず、金型71および81の構成を説明する。木材11および粉体Pの上方から圧縮力を加える金型71は、木材11の内側面に嵌合する形状をなす凸部72を備えたコア金型である。この金型71の内部には、熱発生手段であるヒータ73が取り付けられている。ヒータ73は、温度制御機能を有する制御装置91に接続されており、制御装置91の制御のもとで発熱し、金型71に対して熱を加える機能を有する。ヒータ73は、発熱することによって金型71の温度を少なくとも400℃程度まで上昇させることができる。
これに対して、木材11の下方から圧縮力を加える金型81は、木材11の外側面を嵌入する形状をなす凹部82を備えたキャビティ金型である。
以上の構成を有する金型71および81を用いて木材11および粉体Pを挟持する際には、ヒータ73によって金型71の温度を少なくとも粉体Pが硬化する温度まで予め加熱しておく。この硬化温度は熱硬化性樹脂の種類によって異なり、120〜200℃程度の値を有するものが一般的であるが、200℃を超えるものもある。したがって、制御装置91では、粉体Pの主成分である熱硬化性樹脂の種類に応じた温度制御を行うようにすればよい。
金型71を粉体Pが硬化する温度まで加熱した後、金型71および81を用いて木材11および粉体Pを挟持し、所定の圧縮力を加える。金型71および/または81の駆動については、上述した初期圧縮工程における金型51および/または61の駆動と同様に行えばよい。
粉体Pは、金型71に当接して熱が加えられることによって徐々に温度が上昇し、やがて軟化し始める。加えて、粉体Pは金型71から圧縮力を受けている。この結果、粉体Pは軟化して変形することによって隣接する粉体P同士が繋がっていき、やがて全ての粉体Pが一体化して薄膜状をなす。その後、粉体Pが金型71の温度と同じ温度(硬化温度)に達すると、木材11の内側面で薄膜状をなす熱硬化性樹脂が化学反応を起こして硬化する。図7は、金型71および81で木材11および粉体Pを挟持して圧縮力を加えている状態を示す図であり、粉体Pが一体化して薄膜状の樹脂部21を形成した後の状態を示す図である。図7に示す状態で所定時間経過(数分〜数時間)させて薄膜状の樹脂部21が完全に硬化して木材11に圧着された後、金型71および81を離間することによって圧縮木製品が完成する。
以上説明した圧縮工程は大気中で行われ、木材11は軟化していない。このため、圧縮工程では、主として樹脂部21の木材11への固着と木材11の整形とを行うための微小な圧縮力を加えるようにすればよい。したがって、圧縮工程における木材11の圧縮率は、初期圧縮工程における木材1の圧縮率(0.50〜0.70程度)よりも顕著に小さい。この意味で、金型81は上記圧縮工程で用いた金型61と略同形をなすことになるので、初期圧縮工程および圧縮工程では、同じ金型61をキャビティ金型として適用することもできる。
ところで、粉体Pの主成分である熱硬化性樹脂の硬化温度が350℃よりも大きい場合には、金型71の温度を350℃よりも大きくしなければならない。この温度は木材の一般的な炭化温度に相当しているため、金型71によって圧縮された木材11の内側面が炭化する場合もある。この場合には、炭化した木材11の内側面が導電性を有するため、外部から伝搬してくる電磁波を遮蔽する機能を具備させることができる。
図8は、以上説明した圧縮木製品の製造方法によって形成された圧縮木製品の構成を示す斜視図である。同図に示す圧縮木製品2は、木材11の主板部11a、二つの側板部11b、および二つの側板部11cにそれぞれ対応する主板部2a、二つの側板部2b、および二つの側板部2cを備える。また、圧縮木製品2の内側面には、補強材としての機能を備えた薄膜状の熱硬化性樹脂から成る樹脂部21が形成されている。
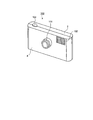
図9は、圧縮木製品2の一適用例を示す図であり、より具体的には、圧縮木製品2から形成されるカバー部材によって外装されたデジタルカメラの外観構成を示す斜視図である。同図に示すデジタルカメラ100は、撮像レンズを含む撮像部101、フラッシュ102、およびシャッターボタン103を備え、二つのカバー部材3および4によって外装されて成る。デジタルカメラ100の内部には、撮像処理等に関する駆動制御を行う制御回路、CCDやCMOS等の固体撮像素子、音声の入出力を行うマイクロフォンやスピーカ、および制御回路の制御のもと各機能部材を駆動する駆動回路を含み、デジタルカメラ100の機能を実現する各種電子的部材および光学的部材が収納されている(図示せず)。
図10は、デジタルカメラ100の外装体をなすカバー部材3および4の概略構成を示す斜視図である。このうち、デジタルカメラ100の背面側を外装するカバー部材3は、圧縮木製品2の主板部2a、ならびに側板部2bおよび2cにそれぞれ対応する主板部3a、ならびに側板部3bおよび3cを備える。このうち、主板部3aには、画像情報や文字情報を表示するために液晶ディスプレイ、プラズマディスプレイ、または有機ELディスプレイ等を用いて実現される表示部(図示せず)を表出する直方体形状の開口部31が形成されている。また、カバー部材3の側板部3bには、半円筒形状をなす切り欠き32が形成されている。
他方、デジタルカメラ100の前面側を外装するカバー部材4は、圧縮木製品2の主板部2a、ならびに側板部2bおよび2cにそれぞれ対応する主板部4a、ならびに側板部4bおよび4cを備える。このうち、主板部4aには、撮像部101を表出する円筒形状の開口部41およびフラッシュ102を表出する直方体形状の開口部42が形成されている。また、このカバー部材4の側板部4bには、カバー部材3の切り欠き32と組み合わさってシャッターボタン103を表出するための開口部341をなす半円筒形状の切り欠き43が形成されている。
カバー部材3および4がそれぞれ有する開口部や切り欠きは、カバー部材3および4の原材料である木材1を無垢材10から形取る際に一括して形成してもよいし、木材1の導電層形成工程を行った後に切削または穿孔等によって形成してもよい。また、ファインダを取り付けたり、操作指示入力ボタンを表出したりするための開口部や切り欠きを設けてもよいし、外部機器との接続用インタフェース(DC入力端子やUSB接続端子等を含む)を表出する開口部を設けてもよい。さらに、デジタルカメラ100の内部に設けられるスピーカが発生する音声を外部に出力するために複数の小さい孔部から成る音声出力用孔部を設けてもよい。
なお、圧縮木製品2が適用される電子機器としては、デジタルカメラ以外にも、例えば、携帯電話、PHSまたはPDA等の携帯型通信端末、携帯型オーディオ装置、ICレコーダ、携帯型テレビ、携帯型ラジオ、各種家電製品のリモコン、デジタルビデオなどがある。
以上説明した本発明の一実施の形態によれば、加工対象の木材の表面および/または加工に用いる一対の金型のうち前記表面と対向する金型の表面に熱硬化性樹脂を主成分とする粉体を付着させる粉体付着工程と、前記粉体と接触可能な金型の温度を前記粉体が硬化する温度まで加熱した後、当該金型を含む前記一対の金型によって前記木材および前記粉体を挟持して圧縮力を加える圧縮工程と、を有することにより、強度の向上を図ることができ、成形が容易な圧縮木製品の製造方法を提供することができる。
また、本実施の形態によれば、初期圧縮工程で木材の形状を最終形状とし、その後の圧縮工程で熱硬化性樹脂から成る樹脂部を形成するため、樹脂部を木材表面の所望の位置に適確に付着させることができる。
さらに、本実施の形態によれば、圧縮木製品を電子機器の外装材として適用した場合、樹脂部を外部に露出させずに済むため、木材としての外観を維持しながら外装材の強度を向上させることができる。
ここまで、本発明を実施するための最良の形態を詳述してきたが、本発明は上記一実施の形態によってのみ限定されるべきものではない。例えば、形取工程で形取った木材の表面に熱硬化性樹脂の粉体を付着させた後、上記一実施の形態で説明した高温高圧の水蒸気雰囲気中で初期圧縮工程と圧縮工程とを一括して行うようにしてもよい。この場合、圧縮工程を温度が180〜230℃程度の雰囲気中で行うことになるため、多くの熱硬化性樹脂の場合、金型を加熱する必要はないが、前述した水蒸気雰囲気では到達することができない硬化温度を有する熱硬化性樹脂の粉体を適用する場合には、上記一実施の形態と同様、金型にヒータ等の熱発生手段を取り付けて金型温度をさらに上昇させればよい。
また、粉体付着工程では、木材に粉体を付着させる代わりに、樹脂部が形成される木材の表面と圧縮時に対向する金型の表面に粉体を付着させるようにしてもよい。さらに、粉体付着工程では、木材と金型の双方の表面の所定箇所に粉体を付着させてもよい。
このように、本発明は、ここでは記載していないさまざまな実施の形態等を含みうるものであり、特許請求の範囲によって特定される技術的思想を逸脱しない範囲内において種々の設計変更等を施すことが可能である。
1、11 木材
1a、2a、3a、4a、11a 主板部
1b、1c、2b、2c、3b、3c、4b、4c、11b、11c 側板部
1ab 曲面
2 圧縮木製品
3、4 カバー部材(圧縮木製品の適用例)
10 無垢材
21 樹脂部
31、41、42、341 開口部
32、43 切り欠き
51、61、71、81 金型
52、72 凸部
62、82 凹部
73 ヒータ
91 制御装置
100 デジタルカメラ
101 撮像部
102 フラッシュ
103 シャッターボタン
G 木目
L 繊維方向
P 粉体
1a、2a、3a、4a、11a 主板部
1b、1c、2b、2c、3b、3c、4b、4c、11b、11c 側板部
1ab 曲面
2 圧縮木製品
3、4 カバー部材(圧縮木製品の適用例)
10 無垢材
21 樹脂部
31、41、42、341 開口部
32、43 切り欠き
51、61、71、81 金型
52、72 凸部
62、82 凹部
73 ヒータ
91 制御装置
100 デジタルカメラ
101 撮像部
102 フラッシュ
103 シャッターボタン
G 木目
L 繊維方向
P 粉体
Claims (4)
- 一対の金型を用いて圧縮成形した木材を備える圧縮木製品を製造する圧縮木製品の製造方法であって、
加工対象の木材の表面および/または前記一対の金型の少なくともいずれか一方の表面に熱硬化性樹脂を主成分とする粉体を付着させる粉体付着工程と、
前記粉体と接触可能な金型の温度を前記粉体が硬化する温度まで加熱した後、当該金型を含む前記一対の金型によって前記木材および前記粉体を挟持して圧縮力を加える圧縮工程と、
を有することを特徴とする圧縮木製品の製造方法。 - 前記粉体付着工程の前に、大気よりも高温高圧の水蒸気雰囲気中で前記木材を圧縮する初期圧縮工程を有することを特徴とする請求項1記載の圧縮木製品の製造方法。
- 前記初期圧縮工程は、前記圧縮工程で用いる一対の金型とは異なる一対の金型を用いて前記木材を挟持して圧縮力を加えることを特徴とする請求項2記載の圧縮木製品の製造方法。
- 前記初期圧縮工程における前記木材の圧縮率は、前記圧縮工程における前記木材の圧縮率よりも大きいことを特徴とする請求項2または3記載の圧縮木製品の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006050575A JP2007229934A (ja) | 2006-02-27 | 2006-02-27 | 圧縮木製品の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006050575A JP2007229934A (ja) | 2006-02-27 | 2006-02-27 | 圧縮木製品の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007229934A true JP2007229934A (ja) | 2007-09-13 |
Family
ID=38551025
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006050575A Pending JP2007229934A (ja) | 2006-02-27 | 2006-02-27 | 圧縮木製品の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2007229934A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009255385A (ja) * | 2008-04-16 | 2009-11-05 | Olympus Corp | 木材の成形方法 |
| JP2011189515A (ja) * | 2010-03-11 | 2011-09-29 | Olympus Corp | 圧縮木製品の製造方法 |
| WO2012066907A1 (ja) * | 2010-11-18 | 2012-05-24 | オリンパス株式会社 | 圧縮木製品の製造方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6143502A (ja) * | 1984-08-08 | 1986-03-03 | Nippon Gakki Seizo Kk | 樹脂処理木質材料の製法 |
| JPH0245105A (ja) * | 1988-08-05 | 1990-02-15 | Shigeru Yoshihara | 木材の成形品 |
| JPH0324904A (ja) * | 1989-06-23 | 1991-02-01 | Dainippon Ink & Chem Inc | ヒノキの強化材 |
| JP2006044053A (ja) * | 2004-08-04 | 2006-02-16 | Olympus Corp | 圧縮成形木材およびその製造方法 |
-
2006
- 2006-02-27 JP JP2006050575A patent/JP2007229934A/ja active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6143502A (ja) * | 1984-08-08 | 1986-03-03 | Nippon Gakki Seizo Kk | 樹脂処理木質材料の製法 |
| JPH0245105A (ja) * | 1988-08-05 | 1990-02-15 | Shigeru Yoshihara | 木材の成形品 |
| JPH0324904A (ja) * | 1989-06-23 | 1991-02-01 | Dainippon Ink & Chem Inc | ヒノキの強化材 |
| JP2006044053A (ja) * | 2004-08-04 | 2006-02-16 | Olympus Corp | 圧縮成形木材およびその製造方法 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009255385A (ja) * | 2008-04-16 | 2009-11-05 | Olympus Corp | 木材の成形方法 |
| JP2011189515A (ja) * | 2010-03-11 | 2011-09-29 | Olympus Corp | 圧縮木製品の製造方法 |
| WO2012066907A1 (ja) * | 2010-11-18 | 2012-05-24 | オリンパス株式会社 | 圧縮木製品の製造方法 |
| JP2012106449A (ja) * | 2010-11-18 | 2012-06-07 | Olympus Corp | 圧縮木製品の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101484285B (zh) | 木材的加工方法 | |
| JP4598797B2 (ja) | 木材の加工方法 | |
| JP4225884B2 (ja) | 電子機器 | |
| JP4766512B2 (ja) | 木材の加工方法 | |
| JP2006130833A (ja) | 圧縮木製品および当該圧縮木製品の製造方法 | |
| JP4331699B2 (ja) | 加工方法および加工装置 | |
| JP2007229935A (ja) | 圧縮木製品の製造方法 | |
| JP4624975B2 (ja) | 圧縮木製品、楽器、および木材の加工方法 | |
| JP2007098640A (ja) | 木材の加工方法および電子機器用外装材 | |
| JP2007118457A (ja) | 圧縮木製品の製造方法 | |
| JP2007098641A (ja) | 木材の加工方法および電子機器用外装材 | |
| JP4845449B2 (ja) | 圧縮木製品 | |
| JP2006321201A (ja) | 木材の加工方法および圧縮木製品 | |
| JP5248949B2 (ja) | 木材の成形方法 | |
| JP2007069536A (ja) | 圧縮木製品および圧縮木製品の製造方法 | |
| JP2007253345A (ja) | 圧縮木製品の製造方法 | |
| EP1868784B1 (en) | Electronic device exterior material | |
| JP2006116871A (ja) | 木材の加工方法 | |
| JP4674169B2 (ja) | 圧縮木製品の製造方法 | |
| JP4422637B2 (ja) | 木材の加工方法および電子機器用外装材 | |
| JP2006321202A (ja) | 木材の加工方法および圧縮木製品 | |
| JP2008168458A (ja) | 圧縮木製品 | |
| JP2009083252A (ja) | 圧縮木製品、電子機器用外装体、および木材成形用金型 | |
| JP2009107296A (ja) | 木材成形用金型および木材の成形方法 | |
| JP2006297797A (ja) | 木材の加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20081202 |
|
| A977 | Report on retrieval |
Effective date: 20101008 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20101019 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20110308 Free format text: JAPANESE INTERMEDIATE CODE: A02 |