JP2009062249A - 多孔質炭素板の製造方法 - Google Patents
多孔質炭素板の製造方法 Download PDFInfo
- Publication number
- JP2009062249A JP2009062249A JP2007233669A JP2007233669A JP2009062249A JP 2009062249 A JP2009062249 A JP 2009062249A JP 2007233669 A JP2007233669 A JP 2007233669A JP 2007233669 A JP2007233669 A JP 2007233669A JP 2009062249 A JP2009062249 A JP 2009062249A
- Authority
- JP
- Japan
- Prior art keywords
- porous carbon
- carbon plate
- mixture
- release material
- producing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/30—Hydrogen technology
- Y02E60/50—Fuel cells
Landscapes
- Porous Artificial Stone Or Porous Ceramic Products (AREA)
- Ceramic Products (AREA)
- Carbon And Carbon Compounds (AREA)
- Inert Electrodes (AREA)
Abstract
【課題】厚さの薄い多孔質炭素板を割れやシワの発生を抑えて、安価に量産させる多孔質炭素板の製造方法を提供する。
【解決手段】炭素短繊維からなる不織布を炭素により結着させた多孔質炭素板の製造方法であって、前記不織布に炭素化可能な樹脂を含浸させた混合体を、式(1)を満たす離型材を介して金型内に三段以上に積層し、式(2)を満たすように、積層した混合体を加圧下で100〜160℃に加熱して圧縮成形する圧縮成形工程と、得られた圧縮成形品を炭素化処理して厚さ0.02〜0.25mmの多孔質炭素板とする焼成工程とを有する多孔質炭素板の製造方法。−10<Y1<5、−10<Y2<5 ・・・(1)、−80<(Y1×Y2)/T<3 ・・・(2)(但し、T:混合体を圧縮成形した圧縮成形品1枚あたりの厚さ[mm]、Y1,Y2:離型材の縦方向,横方向の熱収縮率(150℃×30分)[%])
【選択図】図1
【解決手段】炭素短繊維からなる不織布を炭素により結着させた多孔質炭素板の製造方法であって、前記不織布に炭素化可能な樹脂を含浸させた混合体を、式(1)を満たす離型材を介して金型内に三段以上に積層し、式(2)を満たすように、積層した混合体を加圧下で100〜160℃に加熱して圧縮成形する圧縮成形工程と、得られた圧縮成形品を炭素化処理して厚さ0.02〜0.25mmの多孔質炭素板とする焼成工程とを有する多孔質炭素板の製造方法。−10<Y1<5、−10<Y2<5 ・・・(1)、−80<(Y1×Y2)/T<3 ・・・(2)(但し、T:混合体を圧縮成形した圧縮成形品1枚あたりの厚さ[mm]、Y1,Y2:離型材の縦方向,横方向の熱収縮率(150℃×30分)[%])
【選択図】図1
Description
本発明は、固体高分子型燃料電池やリン酸型燃料電池等に用いられる電極基材や電解用電極等、導電性、耐腐食性、熱伝導性、強度、多孔性、気体透過性、接触性等を生かした用途に好適な多孔質炭素板の製造方法に関する。
燃料電池用電極基材には、集電機能に加えて電極反応に関与する物質の拡散・透過性が要求される。すなわち、燃料電池用電極基材を構成する材料には、導電性、気体拡散・透過性、耐ハンドリング強度等が必要とされる。従来、このような燃料電池用電極基材としては、炭素で結着させた炭素繊維からなる炭素シート、炭素繊維織物、炭素繊維不織布を基材にしたものが主流となっている。
たとえば、炭素短繊維を炭素で結着させた多孔質炭素板は、燃料電池用の電極基材として利用されているが、分散させた炭素短繊維集合体に熱硬化性樹脂を含浸させたシートを2枚または4枚重ねて加熱した後、炭素化するという製造方法が知られている(例えば、特許文献1参照)。
近年、燃料電池が開発から商用段階へと進むにつれ、高性能のみならず高品質で低価格な多孔質炭素板が望まれ、また燃料電池スタックの軽量化・小型化させるために、より厚さの薄い多孔質炭素板(0.25mm以下)が望まれるようになった。安価に量産させる方法としては、前記製造方法における圧縮成形工程において熱硬化性樹脂を含浸させた繊維紙を所定枚数重ね、離型材を介して多段に積層して加熱加圧させる方法(例えば、特許文献2、3参照)が提案されている。
上記のような方法に対して、多段圧縮成形工程で使用する離型材が離型樹脂を塗布した金属プレートである場合、離型樹脂の塗布ムラで凹み等の外観欠陥が生じたり、プレートの凹凸等の微少な変形で厚さに変動が生じたりするという問題がある。また、離型紙を使用した場合、熱硬化時に発生する水分を吸水して変形するためにシワが発生する問題がある。また、離型樹脂を必要としないポリプロピレンフィルムを使用する場合、多段圧縮成形工程において厚さの薄い多孔質炭素板(<0.25mm)を製造する際には、離型材の収縮によって圧縮成形品に大きなシワが生じたり、離型材の収縮が大きい場合は反り上がって割れたりし易いという問題がある(例えば、特許文献4参照)。
このように、より厚さの薄い多孔質炭素板を割れやシワの発生を抑えて安価に量産させるためには、多孔質炭素板の製造工程における多段圧縮成形工程の成形性の問題を解決する必要がある。
特開平09−157052号公報
特開平06−092731号公報
特開平11−320593号公報
特開2005−104779号公報
本発明の目的は、前記のような問題を解消し、厚さの薄い多孔質炭素板を割れやシワの発生を抑えて安価に量産できる多孔質炭素板の製造方法を提供することにある。
前記課題を解決するために、本発明は以下の構成を採用する。すなわち、
(1)炭素短繊維からなる不織布を炭素により結着させた多孔質炭素板の製造方法であって、前記不織布に炭素化可能な樹脂を含浸させた混合体を、下記式(1)を満たす離型材を介して金型内に三段以上に積層し、下記式(2)を満たすように、積層した混合体を加圧下で100〜160℃に加熱して圧縮成形する圧縮成形工程と、得られた圧縮成形品を炭素化処理して厚さ0.02〜0.25mmの多孔質炭素板とする焼成工程とを有する多孔質炭素板の製造方法。
(1)炭素短繊維からなる不織布を炭素により結着させた多孔質炭素板の製造方法であって、前記不織布に炭素化可能な樹脂を含浸させた混合体を、下記式(1)を満たす離型材を介して金型内に三段以上に積層し、下記式(2)を満たすように、積層した混合体を加圧下で100〜160℃に加熱して圧縮成形する圧縮成形工程と、得られた圧縮成形品を炭素化処理して厚さ0.02〜0.25mmの多孔質炭素板とする焼成工程とを有する多孔質炭素板の製造方法。
−10<Y1<5、−10<Y2<5 ・・・(1)
−80<(Y1×Y2)/T<3 ・・・(2)
(但し、T:混合体を圧縮成形した圧縮成形品1枚あたりの厚さ[mm]、Y1,Y2:離型材の縦方向,横方向の熱収縮率(150℃×30分)[%])。
−80<(Y1×Y2)/T<3 ・・・(2)
(但し、T:混合体を圧縮成形した圧縮成形品1枚あたりの厚さ[mm]、Y1,Y2:離型材の縦方向,横方向の熱収縮率(150℃×30分)[%])。
(2)不織布が湿式抄紙法により得られたものである、請求項1に記載の多孔質炭素板の製造方法。
(3)圧縮成形工程で用いる離型材がポリプロピレンフィルムである、請求項1または2に記載の多孔質炭素板の製造方法。
(4)Y1またはY2の少なくとも一方が負である、請求項1〜3のいずれかに記載の多孔質炭素板の製造方法。
本発明によれば、厚さの薄い多孔質炭素板を割れやシワの発生頻度を抑えて安価に量産させることができる。
本発明の最良の実施形態の例を、図面を参照しながら説明する。
本発明は、炭素短繊維からなる不織布を炭素により結着させた多孔質炭素板の製造方法であって、前記不織布に炭素化可能な樹脂を含浸させた混合体1を下記式(1)を満たす離型材2を介して金型内に三段以上に積層し、下記式(2)を満たすように、積層した混合体1を加圧下で100〜160℃に加熱して圧縮成形する圧縮成形工程と、得られた圧縮成形品を炭素化処理して厚さ0.02〜0.25mmの多孔質炭素板とする焼成工程とを有する多孔質炭素板の製造方法である。
−10<Y1<5、−10<Y2<5 ・・・(1)
−80<(Y1×Y2)/T<3 ・・・(2)
ここで、厚みTは、混合体1を圧縮成形した圧縮成形品の1枚あたりの厚さ[mm]を直径5mmの端子で、150kPaの圧力下で計測したものであり、熱収縮率Y1,Y2は、離型材2を150℃、30分に曝したときの縦方向および横方向への歪みを百分率[%]で表したものである。すなわち、Y1,Y2の値がプラスのときは離型材2が熱収縮していることを、マイナスときは離型材2が熱膨張していることを表す。
−80<(Y1×Y2)/T<3 ・・・(2)
ここで、厚みTは、混合体1を圧縮成形した圧縮成形品の1枚あたりの厚さ[mm]を直径5mmの端子で、150kPaの圧力下で計測したものであり、熱収縮率Y1,Y2は、離型材2を150℃、30分に曝したときの縦方向および横方向への歪みを百分率[%]で表したものである。すなわち、Y1,Y2の値がプラスのときは離型材2が熱収縮していることを、マイナスときは離型材2が熱膨張していることを表す。
図1は、本発明にかかる製造方法を説明するための断面図であり、前工程において、炭素化可能な樹脂を炭素短繊維からなる不織布に含浸させた混合体1が、金型3内に三段以上積層され、圧縮成形機熱盤4の中に挿入されて、上下から圧縮成形されている様子を示している。なお、混合体1は離型材2を介して金型3に配置されている。
かかる炭素化可能な樹脂としては、加熱により炭素化するもの、例えば、フェノール樹脂、エポキシ樹脂、フラン樹脂、メラミン樹脂、ピッチ等が好ましく用いられる。この中でも、多孔質炭素板の電気抵抗を低減させるためには、加熱して炭素化処理したとき残炭率の高い樹脂が好ましく、特にフェノール樹脂が好ましく用いられる。
本発明に係る多孔質炭素板の製造方法の特徴は、上述のとおり、圧縮成形機内の金型3中で、上記式(1)を満たす離型材2を介して、上記式(2)を満たすように、混合体1を三段以上に積層して加圧下で100〜160℃に加熱して圧縮成形した後、得られた圧縮成形品を炭素化処理するものである。加熱温度を100〜160℃とするのは、離型材2が溶融せず、かつ、前記炭素化可能な樹脂を効率良く硬化させるためである。
一般的に成形加工において、離型材の熱収縮率は加工品の成形性に影響が大きいため、熱収縮率の値は小さいことが望まれる。つまり、圧縮成形工程で加熱する温度を100〜160℃とすることに鑑みれば、用いられる離型材は、150℃、30分に曝したときの、縦方向および横方向の熱収縮率Y1,Y2がそれぞれ、
−10<Y1<5、−10<Y2<5 ・・・(1)
であることを必要とする。
−10<Y1<5、−10<Y2<5 ・・・(1)
であることを必要とする。
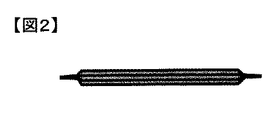
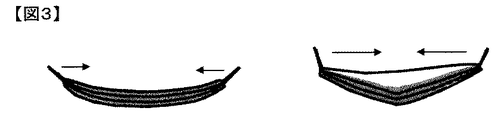
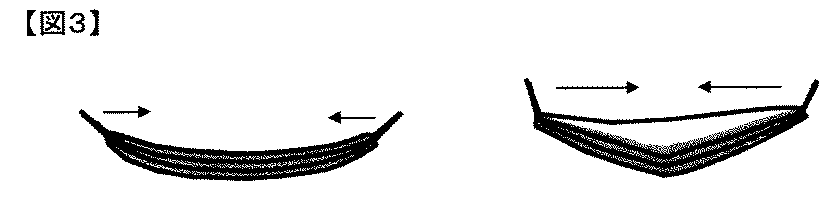
そして、離型材2としてフィルムを用いた場合、図2に示すように成形中に四辺の離型材2同士または混合体1と離型材2とが一時的に接着するが、縦・横方向の熱収縮率がともに高過ぎると、成形圧力が開放された後に縦・横方向が同時に急激に収縮するために、図3に示すように圧縮成形品が中央に向かって反り上がり破損したり、シワが発生したりするという問題が生じる。一方、縦横方向の熱膨張率(熱収縮率のマイナスの値)がともに高すぎると、離型材2が緩んでシワが生じ、それが基材に転写するという問題が生じる。このような収縮膨張は、圧縮成形品の厚さにより影響が異なるため、縦横方向の熱膨張率が、
−80<(Y1×Y2)/T<3 ・・・(2)
を満たすことで、反りによる割れ、シワが生じにくくなる。
−80<(Y1×Y2)/T<3 ・・・(2)
を満たすことで、反りによる割れ、シワが生じにくくなる。
さらに、Y1またはY2の少なくとも一方が負である場合、すなわち、一方の熱収縮率がプラス(熱膨張)で一方の熱収縮率がマイナス(熱膨張)である場合、成形圧力が開放されたときに、一方向で収縮・一方向に膨張が生じるため、中央への力の集中や離型材の緩みによるシワの発生という問題が解消されるため、より好ましい。
図1に示す1は、本発明の一実施形態にかかる混合体であり、炭素短繊維からなる不織布に炭素化可能な樹脂を含浸させたものである。
ここで、混合体1を構成する炭素繊維としては、例えば、ポリアクリロニトリル(以後、PANと略す)系炭素繊維、ピッチ系炭素繊維、レーヨン系炭素繊維、フェノール系炭素繊維等の炭素繊維が好ましく用いられる。電極基材の強度を高くするために、PAN系炭素繊維またはピッチ系炭素繊維を用いるのが好ましく、PAN系炭素繊維を用いるのがさらに好ましい。
炭素繊維の繊維径としては、0.003〜0.02mm程度のものを用いるのが好ましく、特に0.004〜0.0mmとすることが電極基材強度を高くするためにより好ましい。偏平な断面の炭素繊維の場合は、長径と短径の平均を繊維径とする。短繊維の長さは3〜20mm程度とすることが好ましく、5〜15mm程度とするのが製造の容易さおよび電極基材の強度を高くするためにさらに好ましい。
なお、本発明に用いられる上記炭素短繊維からなる不織布は、二次元平面でも三次元でもよいが、実質的に二次元平面内において炭素短繊維がランダムに分散されていることが好ましい。なお、『二次元平面内にランダムに分散されている』の意味は、炭素短繊維がおおむね一つの面を形成するように横たわっているという意味である。このことにより、燃料電池内で炭素短繊維が膜を貫通することによる対極との短絡や炭素短繊維の折損を防止することができる。
炭素短繊維からなる不織布を得る方法としては、例えば、液体の媒体中に炭素短繊維を分散させて抄造する湿式法や、空気中で炭素短繊維を分散させて降り積もらせる乾式法が好ましく用いられる。なかでも、炭素短繊維を実質的に二次元平面内においてランダムに分散させるため、また、強度を高くするためには、湿式法が好ましい。実質的に二次元平面内においてランダムに分散した炭素短繊維は、取り扱い易さのために抄造用バインダで結着することが好ましい。抄造用バインダとしては、ポリビニルアルコール(PVA)、ポリエステル樹脂、エポキシ樹脂、フェノール樹脂、セルロース、パルプ等を用いることができる。抄造用バインダの付着量は、炭素短繊維と抄造用バインダの合計量に対し5〜40重量%であることが好ましく、10〜30重量%であることがより好ましく、15〜25重量%であることがさらに好ましい。
炭素短繊維を互いに結着させる炭素は、フェノール樹脂、エポキシ樹脂、フラン樹脂、メラミン樹脂、またはピッチ等を加熱して炭素化することによって得られる。炭素化可能な該樹脂を前記不織布に含浸させる方法としては、樹脂を溶媒で溶かした溶液に前記不織布を浸漬させた後に絞り取る方法や、溶剤に溶かした樹脂を前記不織布に塗布して乾燥させる方法等がある。炭素短繊維に対する樹脂の添加量としては、用いる炭素短繊維と樹脂の種類によって変わるが、たとえば多孔質炭素板の嵩密度を0.25〜0.85g/cm3とするためには、炭素繊維100重量部に対して樹脂を50〜500重量部加える。
このようにして得られる混合体1は、多孔質炭素板の厚さを所定の厚さにするために、前記炭素短繊維の配合や前記炭素化可能な樹脂の配合を変化させてもよいが、混合体1を複数重ねて一体化して1枚の圧縮成形品としてもよい。
本発明に用いられる混合体1は、炭素短繊維と炭素化可能な樹脂の接着性向上、多孔質炭素板が所定の密度を達成するために、加熱による炭素化処理の前に加熱加圧による圧縮成形を行うことが一般的である。圧縮成形時の圧力としては、0.0098〜1.96MPa程度が好ましく、0.098〜0.98MPaとすることがより好ましい。さらに好ましくは、圧力は0.1〜0.86MPa程度である。圧縮成形時の圧力により基材密度を制御できるが、圧力が低過ぎると炭素短繊維と樹脂の接着性が悪くなり、圧力が高過ぎると樹脂の過剰な流れ、材料の破損、また適度な多孔質構造の確保ができなくなることがある。
本発明に用いられる混合体1は、炭素短繊維と炭素化可能な樹脂の接着性向上、多孔質炭素板が所定の密度を達成するために、加熱による炭素化処理の前に加熱加圧による圧縮成形を行うことが一般的である。圧縮成形時の圧力としては、0.0098〜1.96MPa程度が好ましく、0.098〜0.98MPaとすることがより好ましい。さらに好ましくは、圧力は0.1〜0.86MPa程度である。圧縮成形時の圧力により基材密度を制御できるが、圧力が低過ぎると炭素短繊維と樹脂の接着性が悪くなり、圧力が高過ぎると樹脂の過剰な流れ、材料の破損、また適度な多孔質構造の確保ができなくなることがある。
図1に示す2は、前記混合体1を三段以上に積層して圧縮成形する工程において、金型3内に配置される混合体1と該金型3の間および各段の混合体1の間に介在させる離型材である。離型材2としては、圧縮成形工程における加熱温度下で燃焼、溶融、気体発生等を起こさず、積層した混合体1同士が加熱加圧により融着せず、圧縮成形後に混合体1と離型材2とが容易に剥離することの条件を備えたものであれば、その材質は問わないが、多段に積層するためには、さらに熱の伝達を阻害しない材質が好ましい。
かかる離型材2としては、混合体1との剥離し易さのため、離型樹脂を塗布した金属板・金属箔・フィルム・紙、また離型性を有する離型フィルムを用いることが一般的であるが、シリコーン等の離型樹脂が塗布された離型材を使用した場合、塗布した離型樹脂が混合体1に転写し、炭素化後も多孔質炭素板に不純物として残留する可能性があり、炭素化後に残有しない離型樹脂を塗布したものや離型性を有するフィルムが好ましい。金属板は加熱や圧縮成形により変形し易く、それにより圧縮成形品の表面に凹凸の発生や厚さバラツキの原因となり、また離型紙は熱硬化性樹脂の硬化時に発生する硬化水により膨潤し、シワ等の原因となるため、離型フィルムが好ましい。
一般的な離型樹脂を塗布したフィルムでは、再利用が可能な金属板とは異なり再利用が困難であり、コスト高となる。そのため、離型樹脂を塗布しなくても離型能力をもつ安価な離型フィルムがより好ましい。離型性の高く安価な離型フィルムとしては、ポリプロピレン樹脂フィルムが好ましく用いられる。
離型材2の厚さは、材質により異なるが厚過ぎると熱の伝達を阻害し、厚みが薄過ぎると圧縮成形時に破れやすいため、0.02〜1mm程度が好ましい。
離型材2を介して積層する混合体1の段数としては、混合体1の厚みまたは複数枚重ねて一体化させる際の厚みや、離型材2の材質および厚みによっても変わるが、積層段数が多過ぎると熱伝達に差が生じて各段の混合体1の樹脂硬化に差が生じ易く、積層段数が少なく薄いと金型3から密着した混合体1と離型材2からなる被加工物を離型する際に、反り・割れが発生し易いという問題がある。そのため、圧縮成形機内の被加工物全体の厚さが0.15〜15mmとなるとように段数を決定するのが好ましい。さらに好ましくは0.25〜4mmである。
混合体1を圧縮成形した圧縮成形品の厚さT(mm)は、混合体に含まれる炭素短繊維や炭素化可能な樹脂の配合量、混合体を重ね合わせる枚数によって変わるが、多孔質炭素板の厚さを0.02〜0.25mmとするためには、炭素化処理工程での熱収縮を考慮して、0.025〜0.3mmとする。
前記圧縮成形品に大きなシワや割れのある場合、炭素化処理工程において、シワや割れのない圧縮成形品と重ねて炭素化処理を行うと、シワや割れが転写して、新たにシワ欠点を発生させる可能性がある。そのため、圧縮成形品は割れ・シワ等の凹凸を有する外観欠陥が少ないことが望ましい。
圧縮成形品の炭素化処理工程の温度としては、樹脂の炭素化による導電性の発現のために700℃以上が好ましく、導電性および熱伝導性を高くし、不純物を減らし、耐食性を高めるために1300℃以上であることがより好ましく、2000℃以上とすることがさらに好ましい。
炭素化処理工程において、圧縮成形品にかける圧力としては、圧力が高過ぎると多孔質炭素板の空孔率が低下して、気体透過性が悪くなり、圧力が低過ぎると多孔質炭素板の密度が低下するため、0.00098〜0.0098MPaであることが好ましい。本発明の多孔質炭素板の製造方法は、割れやシワの発生頻度の少ない厚さの薄い多孔質炭素板を安価に量産させる多孔質炭素板の製造方法として好適である。
以上の多孔質炭素板の製造方法を用いて、多孔質炭素板を製造した結果を説明する。なお、実施例、比較例で行った、圧縮成形品、多孔質炭素板の評価は、以下の判断基準に基づいて行った。
<圧縮成形品>
同時に多段に積層してプレスした、圧縮成形品の割れおよびシワ発生率(%)を用いて評価した。
<多孔質炭素板>
同時に多段に積層してプレスした、圧縮成形品を更に同時に炭素化処理を行われた多孔質炭素板の割れおよびシワ発生率(%)を用いて評価した。
<圧縮成形品>
同時に多段に積層してプレスした、圧縮成形品の割れおよびシワ発生率(%)を用いて評価した。
<多孔質炭素板>
同時に多段に積層してプレスした、圧縮成形品を更に同時に炭素化処理を行われた多孔質炭素板の割れおよびシワ発生率(%)を用いて評価した。
(実施例1)
東レ株式会社製PAN系炭素繊維“トレカ”T300(平均短繊維径:7μm、単繊維数:6000本)を長さ12mmに切断し、よく解繊した後、それが0.04重量%になるように水中に分散させ、金網上に抄造し、さらにそれをポリビニルアルコール水溶液に浸漬し、引き上げて乾燥し、炭素短繊維100重量部に対してバインダであるポリビニルアルコールが約30重量%付着したシート状中間基材を得た。
東レ株式会社製PAN系炭素繊維“トレカ”T300(平均短繊維径:7μm、単繊維数:6000本)を長さ12mmに切断し、よく解繊した後、それが0.04重量%になるように水中に分散させ、金網上に抄造し、さらにそれをポリビニルアルコール水溶液に浸漬し、引き上げて乾燥し、炭素短繊維100重量部に対してバインダであるポリビニルアルコールが約30重量%付着したシート状中間基材を得た。
次に、上記中間基材を、フェノール樹脂の6重量%メタノール溶液に浸漬し、引き上げて炭素短繊維100重量部に対してフェノール樹脂を約200重量部付着させ、さらに90℃で3分間加熱して乾燥した混合体1を得た。この混合体1を2枚重ねて、離型材2として熱収縮率Y1=2、Y2=0.3、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、150℃の温度下において0.50MPaの圧力を加えて、30分間フェノール樹脂を硬化し、金型3から密着した状態の被加工物を離型し、フィルムを全て外して厚さ0.25mmの圧縮成形品20枚を得た。離型した被加工物が若干反り上がったため、圧縮成形品2枚に小さなシワが発生した。
次に、この圧縮成形品20枚を重ねて、窒素雰囲気中にて2400℃で60分間加熱して炭素化処理し、0.2mmの良好な多孔質炭素板を得た。
(実施例2)
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=−2.5、Y2=2.7、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品20枚を得た。離型後の被加工物に反りはなかったが、圧縮成形品1枚に小さなシワが発生した。次に、この圧縮成形品20枚を重ねて、実施例1と同様の方法で炭素化処理し、0.1mmの良好な多孔質炭素板を得た。
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=−2.5、Y2=2.7、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品20枚を得た。離型後の被加工物に反りはなかったが、圧縮成形品1枚に小さなシワが発生した。次に、この圧縮成形品20枚を重ねて、実施例1と同様の方法で炭素化処理し、0.1mmの良好な多孔質炭素板を得た。
(実施例3)
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=−1、Y2=1.8、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品を得た。離型後の被加工物に反りはなくが、圧縮成形品にシワは発生しなかった。次に、この圧縮成形品20枚を重ねて、実施例1と同様の方法で炭素化処理し、0.1mmの多孔質炭素板を得た。
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=−1、Y2=1.8、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品を得た。離型後の被加工物に反りはなくが、圧縮成形品にシワは発生しなかった。次に、この圧縮成形品20枚を重ねて、実施例1と同様の方法で炭素化処理し、0.1mmの多孔質炭素板を得た。
(比較例1)
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=2、Y2=0.3、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品を得た。離型後の被加工物が反り、数枚にシワや割れが生じていた。次に、この圧縮成形品20枚を重ねて、実施例1と同様の方法で炭素化処理し、0.1mmの多孔質炭素板を得た。多孔質炭素板にシワや割れがあり、転写シワが見られた。
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=2、Y2=0.3、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品を得た。離型後の被加工物が反り、数枚にシワや割れが生じていた。次に、この圧縮成形品20枚を重ねて、実施例1と同様の方法で炭素化処理し、0.1mmの多孔質炭素板を得た。多孔質炭素板にシワや割れがあり、転写シワが見られた。
(比較例2)
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=5.5、Y2=0.6、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品を得た。離型直後に比加工物に大きな反りが発生し全数に割れが生じたため、炭素化処理は実施しなかった。
実施例1と同様の方法で得られる混合体1を1枚づつ、離型材2として熱収縮率Y1=5.5、Y2=0.6、厚さ0.03mmのポリプロピレンフィルムを介して金型3の間に20段積層し、実施例1と同様の条件で圧縮成形を行い、厚さ0.15mmの圧縮成形品を得た。離型直後に比加工物に大きな反りが発生し全数に割れが生じたため、炭素化処理は実施しなかった。
以上の実施例1〜3および比較例1〜2の結果を表1まとめた。式(1)、(2)を満たす離型材を用いた実施例1、2では圧縮成形品に小さいシワは発生したが、炭素化処理後にシワが解消され良好な多孔質炭素板が得られた。更に、Y1またはY2の一方の値が負である離型材を用いた実施例3では、圧縮成形品にシワが発生することなく、良好な多孔質炭素板が得られた。
比較例1では実施例1と同じ離型材を使用しているが、圧縮成形品の厚さがより薄く、式(2)を満たさない。そのため、離型後の反りにより大きなシワや割れが発生し、良好な多孔質炭素板の収率が低下した。比較例2では式(1)、(2)を共に満たさず、離型後に圧縮成形品全てに割れが生じ、多孔質炭素板を得ることができなかった。
本発明を実施することで、すなわち炭素短繊維からなる不織布に炭素化可能な樹脂を含浸させた混合体1を圧縮成形工程において離型材2を介して金型3に三段以上に積層し、加熱加圧下で成形し、その圧縮成形品を炭素化処理することを特徴とする多孔質炭素板の製造方法を用いたことで、得られた多孔質炭素板は、割れやシワの発生は比較例に比べてより小さくなった。また最適な形態である実施例3を実施することで、より安定して製造することができた。
上記表1は、本発明の多孔質炭素板の製造方法を用いた例の結果をまとめたものである。
本発明は多孔質炭素板の製造方法に限らず、CFRPの硬化板等の製造方法にも応用することができるが、その応用範囲がこれらに限られるものではない。
1:混合体
2:離型材
3:金型
4:熱盤
2:離型材
3:金型
4:熱盤
Claims (4)
- 炭素短繊維からなる不織布を炭素により結着させた多孔質炭素板の製造方法であって、前記不織布に炭素化可能な樹脂を含浸させた混合体を、下記式(1)を満たす離型材を介して金型内に三段以上に積層し、下記式(2)を満たすように、積層した混合体を加圧下で100〜160℃に加熱して圧縮成形する圧縮成形工程と、得られた圧縮成形品を炭素化処理して厚さ0.02〜0.25mmの多孔質炭素板とする焼成工程とを有する多孔質炭素板の製造方法。
−10<Y1<5、−10<Y2<5 ・・・(1)
−80<(Y1×Y2)/T<3 ・・・(2)
(但し、T:混合体を圧縮成形した圧縮成形品1枚あたりの厚さ[mm]、Y1,Y2:離型材の縦方向,横方向の熱収縮率(150℃×30分)[%]) - 不織布が湿式抄紙法により得られたものである、請求項1に記載の多孔質炭素板の製造方法。
- 圧縮成形工程で用いる離型材がポリプロピレンフィルムである、請求項1または2に記載の多孔質炭素板の製造方法。
- Y1またはY2の少なくとも一方が負である、請求項1〜3のいずれかに記載の多孔質炭素板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007233669A JP2009062249A (ja) | 2007-09-10 | 2007-09-10 | 多孔質炭素板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007233669A JP2009062249A (ja) | 2007-09-10 | 2007-09-10 | 多孔質炭素板の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009062249A true JP2009062249A (ja) | 2009-03-26 |
Family
ID=40557188
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007233669A Pending JP2009062249A (ja) | 2007-09-10 | 2007-09-10 | 多孔質炭素板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2009062249A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114573358A (zh) * | 2022-01-26 | 2022-06-03 | 常州富烯科技股份有限公司 | 石墨烯导热膜、石墨烯导热片、制备方法及模具 |
| JP2024032101A (ja) * | 2022-08-29 | 2024-03-12 | 東レ株式会社 | ガス拡散電極基材の製造方法 |
-
2007
- 2007-09-10 JP JP2007233669A patent/JP2009062249A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114573358A (zh) * | 2022-01-26 | 2022-06-03 | 常州富烯科技股份有限公司 | 石墨烯导热膜、石墨烯导热片、制备方法及模具 |
| CN114573358B (zh) * | 2022-01-26 | 2023-05-26 | 常州富烯科技股份有限公司 | 石墨烯导热膜、石墨烯导热片、制备方法及模具 |
| JP2024032101A (ja) * | 2022-08-29 | 2024-03-12 | 東レ株式会社 | ガス拡散電極基材の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100594535B1 (ko) | 탄소 섬유지 및 그것을 이용한 연료 전지용 다공질 탄소전극 기재 | |
| JP5662077B2 (ja) | 炭素繊維構造体の製造方法 | |
| CN102414884B (zh) | 多孔质电极基材、其制法、前体片、膜-电极接合体以及固体高分子型燃料电池 | |
| WO2004085728A1 (ja) | 多孔質炭素基材、その製造方法、ガス拡散体、膜-電極接合体、および、燃料電池 | |
| CN103181011B (zh) | 多孔电极基材及其制法、多孔电极基材前体片、膜-电极接合体、以及固体高分子型燃料电池 | |
| JP5662078B2 (ja) | C/c複合材成形体及びその製造方法 | |
| KR101834552B1 (ko) | 다층 적층 구조를 갖는 기체확산층용 탄소 기재 | |
| CN103329322B (zh) | 多孔电极基材、其制造方法、膜-电极接合体、固体高分子型燃料电池、前体片材、及原纤维状纤维 | |
| JPS62123662A (ja) | 燃料電池用電極基板 | |
| JP3356534B2 (ja) | 電解質保持板及びその製造方法 | |
| JP7831204B2 (ja) | 燃料電池用ガス拡散層基材及びその製造方法 | |
| US20030165740A1 (en) | Conductive sheet material | |
| JP2012036018A (ja) | 炭素繊維強化炭素複合材及びその製造方法 | |
| JP2005297547A (ja) | 炭素繊維シートおよび多孔質炭素板とその製造方法 | |
| JP2003286085A (ja) | 多孔質炭素板およびその製造方法 | |
| JP2024122102A (ja) | 多孔質炭素板およびその製造方法 | |
| JP2009280437A (ja) | 多孔質炭素シートの製造方法 | |
| JP2009234851A (ja) | 多孔質炭素シートおよびその製造方法 | |
| JP2005104779A (ja) | 多孔質炭素板の製造方法 | |
| JP2003151568A (ja) | 固体高分子型燃料電池用の電極基材とその製造方法 | |
| JP4730888B2 (ja) | 多孔質電極基材およびその製造方法 | |
| JP6553952B2 (ja) | 炭素/炭素複合材の前駆体の製造方法、およびそれを用いた炭素/炭素複合材の製造方法。 | |
| JP2009155193A (ja) | 多孔質炭素板およびその製造方法、多孔質炭素板を用いた膜電極融合体 | |
| JP2013175384A (ja) | 多孔質電極基材の製造方法 | |
| JP2023125065A (ja) | 炭素繊維シートの製造方法およびそれに用いる板状治具 |