JP2009095193A - モータの固定子、及びコイル製造方法 - Google Patents
モータの固定子、及びコイル製造方法 Download PDFInfo
- Publication number
- JP2009095193A JP2009095193A JP2007265731A JP2007265731A JP2009095193A JP 2009095193 A JP2009095193 A JP 2009095193A JP 2007265731 A JP2007265731 A JP 2007265731A JP 2007265731 A JP2007265731 A JP 2007265731A JP 2009095193 A JP2009095193 A JP 2009095193A
- Authority
- JP
- Japan
- Prior art keywords
- conductor
- stator core
- coil
- surface side
- stator
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images





Classifications
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K15/00—Processes or apparatus specially adapted for manufacturing, assembling, maintaining or repairing of dynamo-electric machines
- H02K15/30—Manufacture of winding connections
- H02K15/33—Connecting winding sections; Forming leads; Connecting leads to terminals
- H02K15/35—Form-wound windings
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K3/00—Details of windings
- H02K3/04—Windings characterised by the conductor shape, form or construction, e.g. with bar conductors
- H02K3/12—Windings characterised by the conductor shape, form or construction, e.g. with bar conductors arranged in slots
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K3/00—Details of windings
- H02K3/32—Windings characterised by the shape, form or construction of the insulation
- H02K3/34—Windings characterised by the shape, form or construction of the insulation between conductors or between conductor and core, e.g. slot insulation
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K3/00—Details of windings
- H02K3/32—Windings characterised by the shape, form or construction of the insulation
- H02K3/34—Windings characterised by the shape, form or construction of the insulation between conductors or between conductor and core, e.g. slot insulation
- H02K3/345—Windings characterised by the shape, form or construction of the insulation between conductors or between conductor and core, e.g. slot insulation between conductor and core, e.g. slot insulation
Landscapes
- Engineering & Computer Science (AREA)
- Power Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Manufacture Of Motors, Generators (AREA)
- Windings For Motors And Generators (AREA)
Abstract
【課題】コイルエンド部を短縮可能なモータの固定子及びコイル製造方法の提供。
【解決手段】鋼板を積層して形成されるステータコア11と、ステータコア11に配置されるコイル12と、を備えるモータの固定子10において、塑性加工により略コの字状に形成された第1コの字形導体121乃至第11コの字形導体131が複数重ねられ、コイル12の一部を形成する第1上面側挿入導体12a及び第2上側挿入導体12cと、コイル12の一部を形成する第1下面側挿入導体12b及び第2下側挿入導体12dと、をなし、ステータコア11に形成されたスロット11aの内部で、第1上面側挿入導体12aと第1下面側挿入導体12bの端面同士が、又第2上側挿入導体12cと第2下側挿入導体12dの端面同士が接合されてコイル形状をなし、ステータコア11に配置する。
【選択図】図6
【解決手段】鋼板を積層して形成されるステータコア11と、ステータコア11に配置されるコイル12と、を備えるモータの固定子10において、塑性加工により略コの字状に形成された第1コの字形導体121乃至第11コの字形導体131が複数重ねられ、コイル12の一部を形成する第1上面側挿入導体12a及び第2上側挿入導体12cと、コイル12の一部を形成する第1下面側挿入導体12b及び第2下側挿入導体12dと、をなし、ステータコア11に形成されたスロット11aの内部で、第1上面側挿入導体12aと第1下面側挿入導体12bの端面同士が、又第2上側挿入導体12cと第2下側挿入導体12dの端面同士が接合されてコイル形状をなし、ステータコア11に配置する。
【選択図】図6
Description
本発明は、固定子に用いるコイルを形成するための技術であり、詳しくは導体をスロット内で抵抗溶接することでコイルを形成する方法である。
自動車に用いられるモータのうち、特にハイブリット車に用いられる駆動用のモータには大きな電流が流れる。自動車の駆動力として用いるために、大きな力を発生させる必要があるためである。
したがって、モータの固定子に用いられるコイルに大きな電流が流れることになり、コイルの抵抗が高いと大量の熱を発生してしまい問題となる。
電流を流して熱に変わることで電力をロスしてしまう他、発熱した自らの熱によって周囲をモールドする樹脂や、近接して用いられる基板等の寿命を短くしてしまう虞があるからである。
したがって、モータの固定子に用いられるコイルに大きな電流が流れることになり、コイルの抵抗が高いと大量の熱を発生してしまい問題となる。
電流を流して熱に変わることで電力をロスしてしまう他、発熱した自らの熱によって周囲をモールドする樹脂や、近接して用いられる基板等の寿命を短くしてしまう虞があるからである。
したがって、コイルの抵抗を下げ、発熱を抑える必要がある。
近年では、モータへの要求が高まり、小型化及び高出力化が求められるため、この制約は更に大きくなっている。
このため、巻き線でコイルを形成するのではなく、平角線を巻回する方法や平角線を端部で溶接するような方法が模索されている。
近年では、モータへの要求が高まり、小型化及び高出力化が求められるため、この制約は更に大きくなっている。
このため、巻き線でコイルを形成するのではなく、平角線を巻回する方法や平角線を端部で溶接するような方法が模索されている。
特許文献1には、回転電機の回転子の製造方法に関する技術が開示されている。回転子に用いられる略コの字形のコイル導体を接合する際に、接合部を外側に折り曲げ、溶接トーチを用いて溶接することで接合し、その際に冷却治具を用いて周囲を冷却している。
特許文献2には、溶接位置決め治具及びコイル形成方法に関する技術が開示されている。導体セグメントと呼ばれるU字型に曲げられた平角部材の端部を捻って、端部を溶接することでセグメントコイルと呼ばれるコイルを形成する方法であり、アーク溶接などを用いて端部を溶接している。
特許文献2には、溶接位置決め治具及びコイル形成方法に関する技術が開示されている。導体セグメントと呼ばれるU字型に曲げられた平角部材の端部を捻って、端部を溶接することでセグメントコイルと呼ばれるコイルを形成する方法であり、アーク溶接などを用いて端部を溶接している。
特許文献3には、セグメントコイルの溶接方法及びアース治具に関する技術が開示されている。U字型の導体セグメントをステータコアに挿入した後、端部を捻り、反リード側、つまり導体セグメントのU字側にアース治具のプローブを接触させて、アーク溶接を行うことで、コイルを形成する方法である。
しかしながら、特許文献1乃至特許文献3に開示される技術を用いてコイルを形成する場合には、以下のような課題があると考えられる。
特許文献1乃至特許文献3に開示される技術では、いずれも溶接によってコイルを形成している。したがって、溶接シロをコイルエンド部に設ける必要があり、必然的にコイルエンドが大きくなってしまう。
モータは更なる小型化が求められており、コイルエンド部分の短縮も課題の一つである。溶接を用いる場合には、導体同士を溶かして接合する関係上どうしても溶接シロが必要であり、コイルエンド部が大きくなる。
また、特許文献2及び特許文献3に記載されるように、平角導体をU字形に曲げてセグメントコイルを形成すると、平角導体の幅分だけは最小曲げ半径を要求されるため、反リード側のコイルエンド部も大きくなる傾向にある。
特許文献1乃至特許文献3に開示される技術では、いずれも溶接によってコイルを形成している。したがって、溶接シロをコイルエンド部に設ける必要があり、必然的にコイルエンドが大きくなってしまう。
モータは更なる小型化が求められており、コイルエンド部分の短縮も課題の一つである。溶接を用いる場合には、導体同士を溶かして接合する関係上どうしても溶接シロが必要であり、コイルエンド部が大きくなる。
また、特許文献2及び特許文献3に記載されるように、平角導体をU字形に曲げてセグメントコイルを形成すると、平角導体の幅分だけは最小曲げ半径を要求されるため、反リード側のコイルエンド部も大きくなる傾向にある。
そこで、本発明はこのような課題を解決するために、コイルエンド部を短縮可能なモータの固定子及びコイル製造方法を提供することを目的とする。
前記目的を達成するために、本発明によるモータの固定子は以下のような特徴を有する。
(1)鋼板を積層して形成されるステータコアと、前記ステータコアに配置されるコイルと、を備えるモータの固定子において、
塑性加工により略コの字状に形成された導体が複数重ねられ、前記コイルの一部を形成する第1導体と、前記コイルの一部を形成する第2導体と、をなし、前記ステータコアに形成されたスロット部の内部で、前記第1導体と前記第2導体の端面同士が接合されてコイル形状をなし、前記ステータコアに配置されていることを特徴とする。
(1)鋼板を積層して形成されるステータコアと、前記ステータコアに配置されるコイルと、を備えるモータの固定子において、
塑性加工により略コの字状に形成された導体が複数重ねられ、前記コイルの一部を形成する第1導体と、前記コイルの一部を形成する第2導体と、をなし、前記ステータコアに形成されたスロット部の内部で、前記第1導体と前記第2導体の端面同士が接合されてコイル形状をなし、前記ステータコアに配置されていることを特徴とする。
(2)(1)に記載のモータの固定子において、
前記ステータコアに形成された前記スロット部に、セラミックス製の絶縁スリーブが挿入され、前記絶縁スリーブの内部に、前記第1導体と前記第2導体とが挿入され、端面同士が接合されたことを特徴とする。
前記ステータコアに形成された前記スロット部に、セラミックス製の絶縁スリーブが挿入され、前記絶縁スリーブの内部に、前記第1導体と前記第2導体とが挿入され、端面同士が接合されたことを特徴とする。
(3)(1)又は(2)に記載のモータの固定子において、
前記第1導体と前記第2導体とを加圧し、電流を流すことで、前記第1導体と前記第2導体とをアプセット溶接することを特徴とする。
前記第1導体と前記第2導体とを加圧し、電流を流すことで、前記第1導体と前記第2導体とをアプセット溶接することを特徴とする。
(4)(2)又は(3)に記載されるモータの固定子において、
前記ステータコアに挿入された際に外周側になる前記絶縁スリーブの端部が、半円状に形成され、前記絶縁スリーブに挿入される前記第1導体と前記第2導体も対応して半円状に形成されていることを特徴とする。
前記ステータコアに挿入された際に外周側になる前記絶縁スリーブの端部が、半円状に形成され、前記絶縁スリーブに挿入される前記第1導体と前記第2導体も対応して半円状に形成されていることを特徴とする。
(5)(1)乃至(4)のいずれか1つに記載されるモータの固定子において、
前記第1導体の端面と、前記第2導体の端面とが、階段状に形成されていることを特徴とする。
前記第1導体の端面と、前記第2導体の端面とが、階段状に形成されていることを特徴とする。
また、前記目的を達成するために、本発明によるコイル製造方法は以下のような特徴を有する。
(6)鋼板を積層して形成されるステータコアに、コイルの一部を形成する導体を差し込み、前記導体を接合することでコイル形状を形成するコイル製造方法において、
前記導体は、塑性加工により略コの字状に形成され、複数の前記導体を重ね合わせ、前記ステータコアの一方の面から挿入する第1導体と、複数の前記導体を重ね合わせ、前記ステータコアの他方の面から挿入する第2導体と、が形成され、前記ステータコアに形成されるスロット部へ、前記第1導体を前記ステータコアの一方の面側から挿入し、前記第2導体を前記ステータコアの他方の面側から挿入し、前記ステータコアに挿入された前記第1導体の端面と前記第2導体の端面とを当接させ、接合することで前記コイル形状を形成することを特徴とする。
(6)鋼板を積層して形成されるステータコアに、コイルの一部を形成する導体を差し込み、前記導体を接合することでコイル形状を形成するコイル製造方法において、
前記導体は、塑性加工により略コの字状に形成され、複数の前記導体を重ね合わせ、前記ステータコアの一方の面から挿入する第1導体と、複数の前記導体を重ね合わせ、前記ステータコアの他方の面から挿入する第2導体と、が形成され、前記ステータコアに形成されるスロット部へ、前記第1導体を前記ステータコアの一方の面側から挿入し、前記第2導体を前記ステータコアの他方の面側から挿入し、前記ステータコアに挿入された前記第1導体の端面と前記第2導体の端面とを当接させ、接合することで前記コイル形状を形成することを特徴とする。
(7)(6)に記載のコイル製造方法において、
前記第1導体と前記第2導体に加圧し、電流を流すことで、前記第1導体と前記第2導体とをアプセット溶接することを特徴とする。
前記第1導体と前記第2導体に加圧し、電流を流すことで、前記第1導体と前記第2導体とをアプセット溶接することを特徴とする。
(8)(6)又は(7)に記載のコイル製造方法において、
前記ステータコアに形成される前記スロット部へ、セラミックス製の絶縁スリーブが挿入され、前記絶縁スリーブの内部に、前記第1導体と前記第2導体とが挿入され、端面同士が接合されたことを特徴とする。
前記ステータコアに形成される前記スロット部へ、セラミックス製の絶縁スリーブが挿入され、前記絶縁スリーブの内部に、前記第1導体と前記第2導体とが挿入され、端面同士が接合されたことを特徴とする。
このような特徴を有する本発明によるモータの固定子により、以下のような作用、効果が得られる。
まず、(1)に記載される発明は、鋼板を積層して形成されるステータコアと、ステータコアに配置されるコイルと、を備えるモータの固定子において、塑性加工により略コの字状に形成された導体が複数重ねられ、コイルの一部を形成する第1導体と、コイルの一部を形成する第2導体と、をなし、ステータコアに形成されたスロット部の内部で、第1導体と第2導体の端面同士が接合されてコイル形状をなし、ステータコアに配置されものである。
第1導体と第2導体はコイルエンドに接合部分を持たず、ステータコアの内部で接合されることで、固定子のコイルエンド部に溶接シロなどを設ける必要がなくなる。
また、第1導体と第2導体を塑性加工によって成形することで、コイルエンドの形状を最適化することが可能である。したがって、コイルエンド部を短縮してコイルを形成することが可能となる。
まず、(1)に記載される発明は、鋼板を積層して形成されるステータコアと、ステータコアに配置されるコイルと、を備えるモータの固定子において、塑性加工により略コの字状に形成された導体が複数重ねられ、コイルの一部を形成する第1導体と、コイルの一部を形成する第2導体と、をなし、ステータコアに形成されたスロット部の内部で、第1導体と第2導体の端面同士が接合されてコイル形状をなし、ステータコアに配置されものである。
第1導体と第2導体はコイルエンドに接合部分を持たず、ステータコアの内部で接合されることで、固定子のコイルエンド部に溶接シロなどを設ける必要がなくなる。
また、第1導体と第2導体を塑性加工によって成形することで、コイルエンドの形状を最適化することが可能である。したがって、コイルエンド部を短縮してコイルを形成することが可能となる。
例えば、特許文献2及び特許文献3のように、U字型に曲げた平角導体をコイルエンドで溶接する場合には、課題で説明した通り、溶接側に溶接シロを設ける必要があり、反対側には導体の最小曲げRを確保するための空間が必要となる。しかし、第1導体と第2導体を略コの字状に塑性加工し、ステータコアの内部で接合する構成とすることで、コイルエンド部に露出する第1導体及び第2導体は任意の形状で良いことになる。つまり、コイルエンドが最短になるように最適化することが可能となる。
したがって、コイルエンド部を短縮可能なモータの固定子を提供することが可能となり、モータの小型化に貢献する。
したがって、コイルエンド部を短縮可能なモータの固定子を提供することが可能となり、モータの小型化に貢献する。
また(2)に記載の発明は、(1)に記載のモータの固定子において、ステータコアに形成されたスロット部に、セラミックス製の絶縁スリーブが挿入され、絶縁スリーブの内部に、第1導体と第2導体とが挿入され、端面同士が接合されるものである。
第1導体と第2導体の端部を抵抗溶接するため、溶接時にはかなりの温度になると考えられる。したがって樹脂系の絶縁材料を用いた場合には、絶縁部分が溶融して絶縁が確保できなくなる虞がある。つまり、ステータコアとコイルとの絶縁を確保するためには、耐熱性の高い絶縁材料を用いる必要がある。
したがって、セラミックス製の絶縁スリーブを用い、その内部で第1導体と第2導体を差し込む構成としている。
セラミックス製の絶縁スリーブは絶縁性及び耐熱性を備えており、抵抗溶接する際に発生する熱にも耐えられる。このため、絶縁が確実にされ、コイル製造時における不良の低減が見込める。
第1導体と第2導体の端部を抵抗溶接するため、溶接時にはかなりの温度になると考えられる。したがって樹脂系の絶縁材料を用いた場合には、絶縁部分が溶融して絶縁が確保できなくなる虞がある。つまり、ステータコアとコイルとの絶縁を確保するためには、耐熱性の高い絶縁材料を用いる必要がある。
したがって、セラミックス製の絶縁スリーブを用い、その内部で第1導体と第2導体を差し込む構成としている。
セラミックス製の絶縁スリーブは絶縁性及び耐熱性を備えており、抵抗溶接する際に発生する熱にも耐えられる。このため、絶縁が確実にされ、コイル製造時における不良の低減が見込める。
また、(3)に記載される発明は、(1)又は(2)に記載のモータの固定子において、第1導体と第2導体とを加圧し、電流を流すことで、第1導体と第2導体とをアプセット溶接するので、溶接部分の機械的強度が得られる。
アプセット溶接は抵抗溶接の一種であり、加圧しながら電流を流すことで、当接部分に熱が発生して第1導体と第2導体を接合することが可能である。第1導体と第2導体の端部は断面積が比較的小さく、かつ機械的強度が得られるので、加圧しながら通電して溶接するアプセット溶接が適している。
アプセット溶接は抵抗溶接の一種であり、加圧しながら電流を流すことで、当接部分に熱が発生して第1導体と第2導体を接合することが可能である。第1導体と第2導体の端部は断面積が比較的小さく、かつ機械的強度が得られるので、加圧しながら通電して溶接するアプセット溶接が適している。
また、(4)に記載される発明は、(2)又は(3)に記載されるモータの固定子において、ステータコアに挿入された際に外周側になる絶縁スリーブの端部が、半円状に形成され、絶縁スリーブに挿入される第1導体と第2導体も対応して半円状に形成されるものである。
ステータコアを構成する積層された鋼板には、固定子としてコイルに電流を供給した際に渦電流が発生する。また、プレス等で鋼板を打ち抜く関係上、ステータコアのスロット部の形状は、ステータコアの外周側が半円状になっている方が都合がよい。このため、スロット部に挿入される絶縁スリーブの形状も、これに対応して半円状に形成されるほうが都合がよい。
そして、第1導体及び第2導体の対応する外周部分も半円形状に形成されることで、固定子の占積率を向上させることが可能となる。
ステータコアを構成する積層された鋼板には、固定子としてコイルに電流を供給した際に渦電流が発生する。また、プレス等で鋼板を打ち抜く関係上、ステータコアのスロット部の形状は、ステータコアの外周側が半円状になっている方が都合がよい。このため、スロット部に挿入される絶縁スリーブの形状も、これに対応して半円状に形成されるほうが都合がよい。
そして、第1導体及び第2導体の対応する外周部分も半円形状に形成されることで、固定子の占積率を向上させることが可能となる。
また(5)に記載の発明は、(1)乃至(4)のいずれか1つに記載されるモータの固定子において、第1導体の端面と、第2導体の端面とが、階段状に形成されているので、接合部が適切に接合されているかどうかを確認することが容易になる。
第1導体及び第2導体の端部は、ステータコアの内部で当接し、接合されることになる。そこで、例えばX線などで透過して接合部分を確認する方法が考えられるが、導体の太さが細いために、具体的に欠陥が見えたとしてもどの部分が欠陥であるかは判別が付きにくい。
しかし、第1導体と第2導体の端面が階段状に形成されていることで、この欠陥が高さで判別しやすくなる。接合不良の位置が特定しやすくなれば、その原因の究明にも寄与することが可能となる。
第1導体及び第2導体の端部は、ステータコアの内部で当接し、接合されることになる。そこで、例えばX線などで透過して接合部分を確認する方法が考えられるが、導体の太さが細いために、具体的に欠陥が見えたとしてもどの部分が欠陥であるかは判別が付きにくい。
しかし、第1導体と第2導体の端面が階段状に形成されていることで、この欠陥が高さで判別しやすくなる。接合不良の位置が特定しやすくなれば、その原因の究明にも寄与することが可能となる。
また、このような特徴を有する本発明によるコイル製造方法により、以下のような作用、効果が得られる。
上述の(6)に記載される発明は、鋼板を積層して形成されるステータコアに、コイルの一部を形成する導体を差し込み、導体を接合することでコイル形状を形成するコイル製造方法において、導体は、塑性加工により略コの字状に形成され、複数の導体を重ね合わせ、ステータコアの一方の面から挿入する第1導体と、複数の導体を重ね合わせ、ステータコアの他方の面から挿入する第2導体と、が形成され、ステータコアに形成されるスロット部へ、第1導体をステータコアの一方の面側から挿入し、第2導体をステータコアの他方の面側から挿入し、ステータコアに挿入された第1導体の端面と第2導体の端面とを当接させ、接合することでコイル形状を形成するものである。
したがって、第1導体と第2導体の接続部分が絶縁スリーブ内に収められ、固定子のコイルエンドを短くでき、コンパクトな固定子を提供することが可能となる。
上述の(6)に記載される発明は、鋼板を積層して形成されるステータコアに、コイルの一部を形成する導体を差し込み、導体を接合することでコイル形状を形成するコイル製造方法において、導体は、塑性加工により略コの字状に形成され、複数の導体を重ね合わせ、ステータコアの一方の面から挿入する第1導体と、複数の導体を重ね合わせ、ステータコアの他方の面から挿入する第2導体と、が形成され、ステータコアに形成されるスロット部へ、第1導体をステータコアの一方の面側から挿入し、第2導体をステータコアの他方の面側から挿入し、ステータコアに挿入された第1導体の端面と第2導体の端面とを当接させ、接合することでコイル形状を形成するものである。
したがって、第1導体と第2導体の接続部分が絶縁スリーブ内に収められ、固定子のコイルエンドを短くでき、コンパクトな固定子を提供することが可能となる。
また(7)に記載される発明は、(6)に記載のコイル製造方法において、第1導体と第2導体に加圧し、電流を流すことで、第1導体と第2導体とをアプセット溶接するので、第1導体と第2導体の溶接部分における機械的強度が得られやすい。
また(8)に記載される発明は、(6)又は(7)に記載のコイル製造方法において、ステータコアに形成されるスロット部へ、セラミックス製の絶縁スリーブが挿入され、絶縁スリーブの内部に、第1導体と第2導体とが挿入され、端面同士が接合されるので、接合の際の熱によって第1導体と第2導体の絶縁が不良となる虞が低減される。
次に、本発明の実施形態について、図面を参照しつつ説明する。
(第1実施形態)
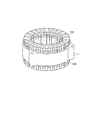
図1に、第1実施形態の固定子10の斜視図を示す。
図1に示される固定子10は、ハイブリット車に車載されるモータに用いるものであり、ステータコア11に、第1上面側挿入導体12a及び第1下面側挿入導体12bが挿入されている。第1上面側挿入導体12aの上面には各相の端子15が取り付けられている。
ステータコア11は、電磁鋼板を積層したものであり、円筒形状で内周側にスロット11aと呼ばれる溝とティース11bと呼ばれる突起が交互に形成されている。
第1上面側挿入導体12a及び第1下面側挿入導体12bは、複数の導体を重ねたものである。
(第1実施形態)
図1に、第1実施形態の固定子10の斜視図を示す。
図1に示される固定子10は、ハイブリット車に車載されるモータに用いるものであり、ステータコア11に、第1上面側挿入導体12a及び第1下面側挿入導体12bが挿入されている。第1上面側挿入導体12aの上面には各相の端子15が取り付けられている。
ステータコア11は、電磁鋼板を積層したものであり、円筒形状で内周側にスロット11aと呼ばれる溝とティース11bと呼ばれる突起が交互に形成されている。
第1上面側挿入導体12a及び第1下面側挿入導体12bは、複数の導体を重ねたものである。
図2に、第1上面側挿入導体12aの分解図を示す。
第1上面側挿入導体12aは、複数の塑性加工された導体から構成される。便宜的にステータコア11の内側に配置されるものを第1コの字形導体121、それから順に第2コの字形導体122、第3コの字形導体123、第4コの字形導体124、第5コの字形導体125、第6コの字形導体126、第7コの字形導体127、第8コの字形導体128、第9コの字形導体129、第10コの字形導体130、第11コの字形導体131とする。なお、各相を形成するために、端子15を接続する部分が必要となるため、第1コの字形導体121乃至第11コの字形導体131の他に、コの字形状でない渡り線導体120及び接続導体132が用意される。
第1上面側挿入導体12aは、複数の塑性加工された導体から構成される。便宜的にステータコア11の内側に配置されるものを第1コの字形導体121、それから順に第2コの字形導体122、第3コの字形導体123、第4コの字形導体124、第5コの字形導体125、第6コの字形導体126、第7コの字形導体127、第8コの字形導体128、第9コの字形導体129、第10コの字形導体130、第11コの字形導体131とする。なお、各相を形成するために、端子15を接続する部分が必要となるため、第1コの字形導体121乃至第11コの字形導体131の他に、コの字形状でない渡り線導体120及び接続導体132が用意される。
第1コの字形導体121乃至第11コの字形導体131、及び渡り線導体120、及び接続導体132は、銅又はアルミニウム製の導体であり、それぞれが冷間鍛造されている。
第1コの字形導体121乃至第11コの字形導体131は、固定子10に組み付けられる際に絶縁スリーブ13の内部に挿入される挿入部12aaと、コイルエンド部12ab、段差部12acの3つの箇所で構成される。
渡り線導体120は、挿入部12aaと段差部12acと渡り部を備えている。また、接続導体132は、挿入部12aaと段差部12acと接続部を備えている。
ここで、例えば第1コの字形導体121の挿入部12aaは、絶縁スリーブ13に挿入される際に、一方の挿入部12aaは絶縁スリーブ13の一番目の貫通孔13aに挿入され、他方の挿入部12aaは二番目の貫通孔13aに挿入されることになる。すなわち、コイルエンド部12abは異なる貫通孔13aに跨って接続されることになる。
第1コの字形導体121乃至第11コの字形導体131は、固定子10に組み付けられる際に絶縁スリーブ13の内部に挿入される挿入部12aaと、コイルエンド部12ab、段差部12acの3つの箇所で構成される。
渡り線導体120は、挿入部12aaと段差部12acと渡り部を備えている。また、接続導体132は、挿入部12aaと段差部12acと接続部を備えている。
ここで、例えば第1コの字形導体121の挿入部12aaは、絶縁スリーブ13に挿入される際に、一方の挿入部12aaは絶縁スリーブ13の一番目の貫通孔13aに挿入され、他方の挿入部12aaは二番目の貫通孔13aに挿入されることになる。すなわち、コイルエンド部12abは異なる貫通孔13aに跨って接続されることになる。
以降単に挿入部12aa、或いは段差部12acと称するときは、便宜上、第1コの字形導体121乃至第11コの字形導体131と、渡り線導体120及び接続導体132に備えられる部分の全て或いはいずれかを指す。
また、単にコイルエンド部12abと称するときは、便宜上、第1コの字形導体121乃至第11コの字形導体131に備えられる部分の全て或いはいずれかを指す。
また、単にコイルエンド部12abと称するときは、便宜上、第1コの字形導体121乃至第11コの字形導体131に備えられる部分の全て或いはいずれかを指す。
絶縁スリーブ13に挿入される挿入部12aaは、ステータコア11の内側に配置されるものは、ステータコア11の径方向の幅が広く形成されている。そして、ステータコア11の内周部から外周部にいくに従い、挿入部12aaはステータコア11の径方向の幅が徐々に狭くなるように形成されている。
挿入部12aaは、ステータコア11の周方向の幅が狭く形成されている。そして、ステータコア11の内周部から外周部にいくに従い、挿入部12aaはステータコア11の周方向の幅が徐々に広くなるように形成されている。
なお、ステータコア11の最外周部に挿入される挿入部12aaの形状は、ステータコア11の外周側に凸になるような半円型をしている。
挿入部12aaは、ステータコア11の周方向の幅が狭く形成されている。そして、ステータコア11の内周部から外周部にいくに従い、挿入部12aaはステータコア11の周方向の幅が徐々に広くなるように形成されている。
なお、ステータコア11の最外周部に挿入される挿入部12aaの形状は、ステータコア11の外周側に凸になるような半円型をしている。
また、コイルエンド部12abは、隣り合うコイルエンド部12abと干渉しないように葛折り状に形成されている。また、コイルエンド部12abは第1上面側挿入導体12aとして重ねられる前にアミドイミドなどの絶縁性樹脂をコーティングが施されている。
この絶縁性樹脂のコーティング部分は、段差部12acまで施されており、挿入部12aaにはコーティングが施されていない。
挿入部12aaとコイルエンド部12abの接続部は、第1上面側挿入導体12aがステータコア11に配置された際に、位置決め可能なように段差部12acが設けられている。
また、第1コの字形導体121乃至第11コの字形導体131及び渡り線導体120及び接続導体132の断面積はいずれも同じになるように設計されている。
そして、挿入部12aaの端部である上側端部12adは、チャンファ(面取り)が形成されている。面取り角度は端面から5°〜20°程度が望ましい。なお、チャンファ加工はクリッパで切断した切り口のような2面が鋭角に交差する形状で代用することも可能である。
この絶縁性樹脂のコーティング部分は、段差部12acまで施されており、挿入部12aaにはコーティングが施されていない。
挿入部12aaとコイルエンド部12abの接続部は、第1上面側挿入導体12aがステータコア11に配置された際に、位置決め可能なように段差部12acが設けられている。
また、第1コの字形導体121乃至第11コの字形導体131及び渡り線導体120及び接続導体132の断面積はいずれも同じになるように設計されている。
そして、挿入部12aaの端部である上側端部12adは、チャンファ(面取り)が形成されている。面取り角度は端面から5°〜20°程度が望ましい。なお、チャンファ加工はクリッパで切断した切り口のような2面が鋭角に交差する形状で代用することも可能である。
この第1上面側挿入導体12aに対応する部品として、図5及び図6に示す第1下面側挿入導体12b或いは、図示しない第2上側挿入導体12c及び第2下側挿入導体12dがある。
いずれもコの字形に冷間鍛造で形成された導体を複数重ねたものであり、類似した形状であるため、図示はしないが簡単に説明する。
第1上面側挿入導体12aは、コイル12の形状を形成するために、図5及び図6に示すように第1下面側挿入導体12bと接合される。したがって、挿入部12aaに対応する挿入部12baを備えており、挿入部12baはそれぞれコイルエンド部12abに相当する部分で接続されている。
ただし、第1上面側挿入導体12aと異なる点は、第1下面側挿入導体12bが第1上面側挿入導体12aと接続することでコイル12の形状を形成するために、ステータコア11の最内周部に位置する挿入部12ba同士が接続される点である。
いずれもコの字形に冷間鍛造で形成された導体を複数重ねたものであり、類似した形状であるため、図示はしないが簡単に説明する。
第1上面側挿入導体12aは、コイル12の形状を形成するために、図5及び図6に示すように第1下面側挿入導体12bと接合される。したがって、挿入部12aaに対応する挿入部12baを備えており、挿入部12baはそれぞれコイルエンド部12abに相当する部分で接続されている。
ただし、第1上面側挿入導体12aと異なる点は、第1下面側挿入導体12bが第1上面側挿入導体12aと接続することでコイル12の形状を形成するために、ステータコア11の最内周部に位置する挿入部12ba同士が接続される点である。
そして、第1上面側挿入導体12a及び第1下面側挿入導体12bは、もう1種類必要となる。右巻きと左巻きのコイルを用意する必要があるためである。外観は図6に示される第1上面側挿入導体12a及び第1下面側挿入導体12bとほぼ同じであるが、コイルエンド部12abと接続される挿入部12aaの対応関係が逆となる、第2上側挿入導体12c及び第2下側挿入導体12dが用意される。
なお、第1下面側挿入導体12bと第2下側挿入導体12dは同じように第1上面側挿入導体12a及び第1下面側挿入導体12bと接続するため、共通部品として設計することも可能である。
第1上面側挿入導体12a、第1下面側挿入導体12b、第2上側挿入導体12c、及び第2下側挿入導体12dを形成するためには、重ねられる導体の数だけ冷間鍛造するための型が必要となる。
なお、第1下面側挿入導体12bと第2下側挿入導体12dは同じように第1上面側挿入導体12a及び第1下面側挿入導体12bと接続するため、共通部品として設計することも可能である。
第1上面側挿入導体12a、第1下面側挿入導体12b、第2上側挿入導体12c、及び第2下側挿入導体12dを形成するためには、重ねられる導体の数だけ冷間鍛造するための型が必要となる。
図3に、絶縁スリーブ13の斜視図を示す。
絶縁スリーブ13は、コージライト又はアルミナなどのセラミックスを用いて形成されている。同一断面の形状なので押出成形等の手法を用いて成形すれば良い。
この絶縁スリーブ13には、11箇所に長方形の、1カ所に半円型の貫通孔13aが形成されている。この貫通孔13aは挿入部12aaと同じ断面形状をしており、挿入部12aaが挿入される。
したがって、ステータコア11に挿入されるときにステータコア11の内周側にくる貫通孔13aは、ステータコア11の径方向に幅広く、周方向に幅狭く形成されている。そして、徐々に外周側に至につれ、ステータコア11の径方向に幅狭く、周方向に幅広く形成されている。ただし、ステータコア11の最外周に位置する貫通孔13aだけは、同じ位置に配置される挿入部12aaの断面と同様に外周側に凸な半円形型をしている。
絶縁スリーブ13は、コージライト又はアルミナなどのセラミックスを用いて形成されている。同一断面の形状なので押出成形等の手法を用いて成形すれば良い。
この絶縁スリーブ13には、11箇所に長方形の、1カ所に半円型の貫通孔13aが形成されている。この貫通孔13aは挿入部12aaと同じ断面形状をしており、挿入部12aaが挿入される。
したがって、ステータコア11に挿入されるときにステータコア11の内周側にくる貫通孔13aは、ステータコア11の径方向に幅広く、周方向に幅狭く形成されている。そして、徐々に外周側に至につれ、ステータコア11の径方向に幅狭く、周方向に幅広く形成されている。ただし、ステータコア11の最外周に位置する貫通孔13aだけは、同じ位置に配置される挿入部12aaの断面と同様に外周側に凸な半円形型をしている。
絶縁スリーブ13の貫通孔13aは隔壁13bに仕切られて形成されており、隔壁13bは、第1上面側挿入導体12a及び第1下面側挿入導体12bが挿入され、固定子10として通電された際に確実に絶縁可能な厚みに設定されている。
図4に、絶縁スリーブ13をステータコア11のスロット11aに挿入している様子を表す斜視図を示す。
ステータコア11に形成されている複数のスロット11aは、絶縁スリーブ13が容易に挿入可能なサイズに設計されている。
図4に、絶縁スリーブ13をステータコア11のスロット11aに挿入している様子を表す斜視図を示す。
ステータコア11に形成されている複数のスロット11aは、絶縁スリーブ13が容易に挿入可能なサイズに設計されている。
次に、コイルの構成について説明する。
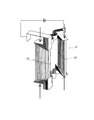
図5に、第1上面側挿入導体12aと第1下面側挿入導体12bを接続する様子を説明した斜視図を示す。また、図6に、第1上面側挿入導体12aと第1下面側挿入導体12bとを接合する様子を説明した斜視図を示す。
第1上面側挿入導体12a及び第1下面側挿入導体12bは、図2に示されるように、第1コの字形導体121乃至第11コの字形導体131及び渡り線導体120及び接続導体132が重ねられたものである。
第1上面側挿入導体12aと第1下面側挿入導体12bを接合するためには、第1上面側挿入導体12aの端部である上側端部12adと第1下面側挿入導体12bの端部である下側端部12bdとを向かい合わせて突き合わせる。
そして、図6のように上側端部12adと下側端部12bdを接触させたまま加圧し、電流を流すことで第1上面側挿入導体12aと第1下面側挿入導体12bを接合する。
図5に、第1上面側挿入導体12aと第1下面側挿入導体12bを接続する様子を説明した斜視図を示す。また、図6に、第1上面側挿入導体12aと第1下面側挿入導体12bとを接合する様子を説明した斜視図を示す。
第1上面側挿入導体12a及び第1下面側挿入導体12bは、図2に示されるように、第1コの字形導体121乃至第11コの字形導体131及び渡り線導体120及び接続導体132が重ねられたものである。
第1上面側挿入導体12aと第1下面側挿入導体12bを接合するためには、第1上面側挿入導体12aの端部である上側端部12adと第1下面側挿入導体12bの端部である下側端部12bdとを向かい合わせて突き合わせる。
そして、図6のように上側端部12adと下側端部12bdを接触させたまま加圧し、電流を流すことで第1上面側挿入導体12aと第1下面側挿入導体12bを接合する。
このように導体同士を加圧し、大電流を流して接合することをアプセット溶接という。アプセット溶接は抵抗溶接の一種であり、スローバット溶接あるいはバット溶接などと呼ばれる場合もある。
上側端部12adと下側端部12bdを突き合わせて形成される突合せ面12fでは、図6に示すように上側端部12adと下側端部12bdに電流を流す際には最も抵抗値が高くなる。したがって、突合せ面12fで発生する接触抵抗及び材料の固有抵抗によって発熱し、突合せ面12f付近の温度が上昇する。
第1実施形態では、第1上面側挿入導体12a及び第1下面側挿入導体12bに対して5000V程度の電圧をかけ、第1上面側挿入導体12a及び第1下面側挿入導体12bが形成する突合せ面12fに向けて5kg程度の荷重をかけている。
このように、第1上面側挿入導体12aと第1下面側挿入導体12bをアプセット溶接して、突合せ面12fで接合することで、1つのコイル12を形成する。
上側端部12adと下側端部12bdを突き合わせて形成される突合せ面12fでは、図6に示すように上側端部12adと下側端部12bdに電流を流す際には最も抵抗値が高くなる。したがって、突合せ面12fで発生する接触抵抗及び材料の固有抵抗によって発熱し、突合せ面12f付近の温度が上昇する。
第1実施形態では、第1上面側挿入導体12a及び第1下面側挿入導体12bに対して5000V程度の電圧をかけ、第1上面側挿入導体12a及び第1下面側挿入導体12bが形成する突合せ面12fに向けて5kg程度の荷重をかけている。
このように、第1上面側挿入導体12aと第1下面側挿入導体12bをアプセット溶接して、突合せ面12fで接合することで、1つのコイル12を形成する。
なお、このコイル12は固定子10を形成するためには2種類必要となる。第1上面側挿入導体12a及び第1下面側挿入導体12bで形成されるコイル12と、第2上側挿入導体12c及び第2下側挿入導体12dで形成されるコイル12である。
第1上面側挿入導体12aと第1下面側挿入導体12bで形成されたコイル12は、右巻きであり、第2上側挿入導体12c及び第2下側挿入導体12dで形成されたコイル12は左巻きとなる。この2種類のコイルを組み合わせて、固定子10として機能するような回路を形成することができる。
第1上面側挿入導体12aと第1下面側挿入導体12bで形成されたコイル12は、右巻きであり、第2上側挿入導体12c及び第2下側挿入導体12dで形成されたコイル12は左巻きとなる。この2種類のコイルを組み合わせて、固定子10として機能するような回路を形成することができる。
ところで、第1上面側挿入導体12a乃至第2下側挿入導体12dは、ステータコア11に直接挿入されるわけではない。ステータコア11には事前に絶縁スリーブ13が挿入されており、その絶縁スリーブ13の貫通孔13aに挿入部12aa等を差し込むことになる。
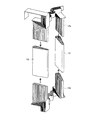
図7に、絶縁スリーブ13に第1上面側挿入導体12a及び第1下面側挿入導体12bが挿入される様子を説明した斜視図を示す。この図7は図5に対応する図面である。また、図8に、絶縁スリーブ13に第1上面側挿入導体12a及び第1下面側挿入導体12bが挿入された様子を説明した斜視図を示す。この図8は図6に対応する図面である。
第1上面側挿入導体12a及び第1下面側挿入導体12bは、図7に示すように絶縁スリーブ13に挿入部12aaが挿入され、絶縁スリーブ13の内部で上側端部12ad及び下側端部12bdが当接した状態では、図8に示すような状態となる。
なお、第2上側挿入導体12c及び第2下側挿入導体12dでも、ほぼ同様の形状となる。
図7に、絶縁スリーブ13に第1上面側挿入導体12a及び第1下面側挿入導体12bが挿入される様子を説明した斜視図を示す。この図7は図5に対応する図面である。また、図8に、絶縁スリーブ13に第1上面側挿入導体12a及び第1下面側挿入導体12bが挿入された様子を説明した斜視図を示す。この図8は図6に対応する図面である。
第1上面側挿入導体12a及び第1下面側挿入導体12bは、図7に示すように絶縁スリーブ13に挿入部12aaが挿入され、絶縁スリーブ13の内部で上側端部12ad及び下側端部12bdが当接した状態では、図8に示すような状態となる。
なお、第2上側挿入導体12c及び第2下側挿入導体12dでも、ほぼ同様の形状となる。
図5乃至図7では、第1上面側挿入導体12a及び第1下面側挿入導体12bが接合される様子を個別に示したが、実際にはステータコア11に挿入されて接合されることになる。その様子を図9乃至図12を用いて説明する。
図9は、ステータコア11に絶縁スリーブ13を挿入する様子を説明した斜視図を示す。図10は、上面側挿入ユニット12Aを挿入する様子を説明した斜視図を示す。図11は、下面側挿入ユニット12Bを挿入する様子を説明した斜視図を示す。図12は、上面側挿入ユニット12A及び下面側挿入ユニット12Bを挿入し終えた状態の固定子10の斜視図を示す。
絶縁スリーブ13は、図4で説明したようにステータコア11のスロット11aに挿入する。ステータコア11には48個のスロット11aが形成されているため、図9に示すように、それぞれに絶縁スリーブ13を挿入する。
図9は、ステータコア11に絶縁スリーブ13を挿入する様子を説明した斜視図を示す。図10は、上面側挿入ユニット12Aを挿入する様子を説明した斜視図を示す。図11は、下面側挿入ユニット12Bを挿入する様子を説明した斜視図を示す。図12は、上面側挿入ユニット12A及び下面側挿入ユニット12Bを挿入し終えた状態の固定子10の斜視図を示す。
絶縁スリーブ13は、図4で説明したようにステータコア11のスロット11aに挿入する。ステータコア11には48個のスロット11aが形成されているため、図9に示すように、それぞれに絶縁スリーブ13を挿入する。
そして、上面側挿入ユニット12Aをステータコア11に挿入された絶縁スリーブ13の貫通孔13aに挿入する。
上面側挿入ユニット12Aは、第1上面側挿入導体12aが12個と及び第2上側挿入導体12cが12個で構成されたユニットであり、第1上面側挿入導体12aと第2上側挿入導体12cは交互に並べられて円形状を形成している。
なお、絶縁スリーブ13に一度に上面側挿入ユニット12Aを挿入することが困難であれば、例えば第1上面側挿入導体12aの単位で挿入するなどの工程にすることを妨げない。
このように、形成されている上面側挿入ユニット12Aをステータコア11に備えられた絶縁スリーブ13に、図10に示されるように挿入される。
上面側挿入ユニット12Aは、第1上面側挿入導体12aが12個と及び第2上側挿入導体12cが12個で構成されたユニットであり、第1上面側挿入導体12aと第2上側挿入導体12cは交互に並べられて円形状を形成している。
なお、絶縁スリーブ13に一度に上面側挿入ユニット12Aを挿入することが困難であれば、例えば第1上面側挿入導体12aの単位で挿入するなどの工程にすることを妨げない。
このように、形成されている上面側挿入ユニット12Aをステータコア11に備えられた絶縁スリーブ13に、図10に示されるように挿入される。
下面側挿入ユニット12Bの場合も、上面側挿入ユニット12A同様に、図11に示すように挿入する。
下面側挿入ユニット12Bは、第1下面側挿入導体12bが12個と、第2下側挿入導体12dが12個で構成されるユニットであり、第1下面側挿入導体12bと第2下側挿入導体12dは交互に並べられ円形状を形成している。
なお、図11では、ステータコア11の下面から挿入しているように示しているが、工程の都合上、上側から挿入した方が精度を出しやすいなどの都合で、上面側挿入ユニット12Aが挿入されたステータコア11をひっくり返して上面側から下面側挿入ユニット12Bを挿入することを妨げない。
下面側挿入ユニット12Bは、第1下面側挿入導体12bが12個と、第2下側挿入導体12dが12個で構成されるユニットであり、第1下面側挿入導体12bと第2下側挿入導体12dは交互に並べられ円形状を形成している。
なお、図11では、ステータコア11の下面から挿入しているように示しているが、工程の都合上、上側から挿入した方が精度を出しやすいなどの都合で、上面側挿入ユニット12Aが挿入されたステータコア11をひっくり返して上面側から下面側挿入ユニット12Bを挿入することを妨げない。
こうして、ステータコア11に上面側挿入ユニット12Aと下面側挿入ユニット12Bが挿入された状態が、図12に示されている。この状態で、上面側挿入ユニット12A及び下面側挿入ユニット12Bに加圧、通電することで、アプセット溶接が完了する。
そして、上面側挿入ユニット12A側にU相端子15U、W相端子15W、V相端子15Vが接合されることで、固定子10の電気的回路が形成される。
この後、コイルエンドを樹脂モールドするか、コイルエンドにワニス塗布することで、コイルエンドの絶縁を確実に行う。
そして、上面側挿入ユニット12A側にU相端子15U、W相端子15W、V相端子15Vが接合されることで、固定子10の電気的回路が形成される。
この後、コイルエンドを樹脂モールドするか、コイルエンドにワニス塗布することで、コイルエンドの絶縁を確実に行う。
第1実施形態は上記に説明した構成及び作用を示すので、以下に説明する効果を奏する。
まず、第1の効果としてコイルエンドの短縮が可能である点が挙げられる。
鋼板を積層して形成されるステータコア11と、ステータコア11に配置されるコイル12と、を備えるモータの固定子10において、塑性加工により略コの字状に形成された第1コの字形導体121乃至第11コの字形導体131が複数重ねられ、コイル12の一部を形成する第1上面側挿入導体12a及び第2上側挿入導体12cと、コイル12の一部を形成する第1下面側挿入導体12b及び第2下側挿入導体12dと、をなし、ステータコア11に形成されたスロット11aの内部で、第1上面側挿入導体12aと第1下面側挿入導体12bの端面同士が、又第2上側挿入導体12cと第2下側挿入導体12dの端面同士が接合されてコイル形状をなし、ステータコア11に配置されものである。
まず、第1の効果としてコイルエンドの短縮が可能である点が挙げられる。
鋼板を積層して形成されるステータコア11と、ステータコア11に配置されるコイル12と、を備えるモータの固定子10において、塑性加工により略コの字状に形成された第1コの字形導体121乃至第11コの字形導体131が複数重ねられ、コイル12の一部を形成する第1上面側挿入導体12a及び第2上側挿入導体12cと、コイル12の一部を形成する第1下面側挿入導体12b及び第2下側挿入導体12dと、をなし、ステータコア11に形成されたスロット11aの内部で、第1上面側挿入導体12aと第1下面側挿入導体12bの端面同士が、又第2上側挿入導体12cと第2下側挿入導体12dの端面同士が接合されてコイル形状をなし、ステータコア11に配置されものである。
このように、コイルエンド部12abがプレス装置などにより塑性加工された第1上面側挿入導体12a乃至第2下側挿入導体12dの上側端部12adと下側端部12bdを突き合わせて接合することで、固定子10のコイル12を形成するため、コイルエンド部12ab等のコイルエンド部分の最適化を図ることができ、コイルエンドを短縮することが可能になる。
これは、特許文献2及び特許文献3に開示される技術のように、コイルエンドで溶接部分を形成する必要がないためであり、また、平角材を曲げて形成しないため、溶接部分でない反リード側のコイルエンドで、平角材の最小曲げ半径を確保する必要がないためである。
すなわち、ステータコア11の内部で上面側挿入ユニット12Aと下面側挿入ユニット12Bが接合面を形成すれば外部に溶接部分を形成する必要がなく、したがってコイルエンドの短縮を図ることができる。
これは、特許文献2及び特許文献3に開示される技術のように、コイルエンドで溶接部分を形成する必要がないためであり、また、平角材を曲げて形成しないため、溶接部分でない反リード側のコイルエンドで、平角材の最小曲げ半径を確保する必要がないためである。
すなわち、ステータコア11の内部で上面側挿入ユニット12Aと下面側挿入ユニット12Bが接合面を形成すれば外部に溶接部分を形成する必要がなく、したがってコイルエンドの短縮を図ることができる。
また、第2の効果として、アプセット溶接によって上面側挿入ユニット12Aと下面側挿入ユニット12Bを接合することで、コイル12の突合せ面12fである程度の機械的強度を得ながら接合することが可能となる。
上面側挿入ユニット12Aと下面側挿入ユニット12Bに加圧し、電流を流すことで、上面側挿入ユニット12Aと下面側挿入ユニット12Bとをアプセット溶接する。
アプセット溶接によって、上面側挿入ユニット12Aと下面側挿入ユニット12Bが接合されているので、単純なロウ付けよりも機械的強度が得られる。
上面側挿入ユニット12Aと下面側挿入ユニット12Bに加圧し、電流を流すことで、上面側挿入ユニット12Aと下面側挿入ユニット12Bとをアプセット溶接する。
アプセット溶接によって、上面側挿入ユニット12Aと下面側挿入ユニット12Bが接合されているので、単純なロウ付けよりも機械的強度が得られる。
また、第3の効果として、絶縁スリーブ13をセラミックス製とすることで、接合の際に高温になるような接合方法を選択しても、絶縁部が熱によって劣化しないという利点が挙げられる。
ステータコア11に形成されるスロット11aへ、セラミックス製の絶縁スリーブ13を挿入し、絶縁スリーブ13の内部に、上面側挿入ユニット12Aの挿入部12aaと下面側挿入ユニット12Bの挿入部12baとを挿入して端面を当接させるので、アプセット溶接やフラッシュ溶接などを行うに当たって、絶縁性を確保することが可能となる。
上面側挿入ユニット12Aと下面側挿入ユニット12Bを接合するにあたり、ロウ付けや溶接するなどの方法が考えられる。
ステータコア11に形成されるスロット11aへ、セラミックス製の絶縁スリーブ13を挿入し、絶縁スリーブ13の内部に、上面側挿入ユニット12Aの挿入部12aaと下面側挿入ユニット12Bの挿入部12baとを挿入して端面を当接させるので、アプセット溶接やフラッシュ溶接などを行うに当たって、絶縁性を確保することが可能となる。
上面側挿入ユニット12Aと下面側挿入ユニット12Bを接合するにあたり、ロウ付けや溶接するなどの方法が考えられる。
しかし、ロウ付けするにしてもある程度の温度が必要であるし、溶接する場合にはかなりの高温となるため、樹脂系の素材ではその絶縁性を維持することが難しい。その点セラミックス系の材料を用いて絶縁スリーブ13を形成すれば、少なくとも温度の面の問題は解決しうる。
セラミックス系の材料を用いた場合に懸念される、耐衝撃性についても、出願人が確認した限りアプセット溶接などの溶接を絶縁スリーブ13内部で行っても、破損しないことを確認した。
固定子10として使用する際には、熱サイクルが問題となるが、熱サイクル試験の結果からみても、セラミックス製の絶縁スリーブ13は使用に耐えうると考えられる。
セラミックス系の材料を用いた場合に懸念される、耐衝撃性についても、出願人が確認した限りアプセット溶接などの溶接を絶縁スリーブ13内部で行っても、破損しないことを確認した。
固定子10として使用する際には、熱サイクルが問題となるが、熱サイクル試験の結果からみても、セラミックス製の絶縁スリーブ13は使用に耐えうると考えられる。
また、その他の効果として、絶縁スリーブ13の一端を半円形状にすることで、ステータコア11に対して有効にコイル12を配置することが可能になる点が挙げられる。
第1上面側挿入導体12a乃至第2下側挿入導体12dの、ステータコア11における外周側に位置する挿入部12aaは、半円形状となっている。これは、ステータコア11に形成されるスロット11aの形状を有効に利用するためである。ステータコア11に形成されるスロット11aは、外周側が丸く形成されている。これは渦電流の発生を阻害しないなどのメリットが見込まれるためである。
しかし、平角導線などを用いると、スロット11aの外周側には導体が入らない隙間が生じてしまう。この部分は固定子10を用いるモータにとってロスになるため、第1上面側挿入導体12a乃至第2下側挿入導体12dの、ステータコア11における外周側に位置する挿入部12aaを半円形状とすることで、隙間を生じない設計とできる。
この結果、固定子10の小型化にも貢献ができる。
第1上面側挿入導体12a乃至第2下側挿入導体12dの、ステータコア11における外周側に位置する挿入部12aaは、半円形状となっている。これは、ステータコア11に形成されるスロット11aの形状を有効に利用するためである。ステータコア11に形成されるスロット11aは、外周側が丸く形成されている。これは渦電流の発生を阻害しないなどのメリットが見込まれるためである。
しかし、平角導線などを用いると、スロット11aの外周側には導体が入らない隙間が生じてしまう。この部分は固定子10を用いるモータにとってロスになるため、第1上面側挿入導体12a乃至第2下側挿入導体12dの、ステータコア11における外周側に位置する挿入部12aaを半円形状とすることで、隙間を生じない設計とできる。
この結果、固定子10の小型化にも貢献ができる。
(第2実施形態)
第2実施形態は、第1実施形態の固定子10の構成とほぼ同じであるが、上面側挿入ユニット12Aが備える上側端部12ad及び下面側挿入ユニット12Bが備える下側端部12bdの形状が異なる。以下、相違点のみ説明をする。
図13に、第2実施形態の第1上面側挿入導体12a及び第1下面側挿入導体12bを接合した状態の斜視図を示す。
第1上面側挿入導体12aの上側端部12adは、挿入部12aaの長さが、ステータコア11の外周側に行くにしたがって長くなるように、階段状に配置されている。
一方、第1下面側挿入導体12bの下側端部12bdは、挿入部12baの長さがステータコア11の外周部にいくに従って短くなるように階段状に配置されている。
このように形成されることで、第1上面側挿入導体12aと第1下面側挿入導体12bを接合した際に形成される突合せ面12fは、階段状に形成される。
第2実施形態は、第1実施形態の固定子10の構成とほぼ同じであるが、上面側挿入ユニット12Aが備える上側端部12ad及び下面側挿入ユニット12Bが備える下側端部12bdの形状が異なる。以下、相違点のみ説明をする。
図13に、第2実施形態の第1上面側挿入導体12a及び第1下面側挿入導体12bを接合した状態の斜視図を示す。
第1上面側挿入導体12aの上側端部12adは、挿入部12aaの長さが、ステータコア11の外周側に行くにしたがって長くなるように、階段状に配置されている。
一方、第1下面側挿入導体12bの下側端部12bdは、挿入部12baの長さがステータコア11の外周部にいくに従って短くなるように階段状に配置されている。
このように形成されることで、第1上面側挿入導体12aと第1下面側挿入導体12bを接合した際に形成される突合せ面12fは、階段状に形成される。
なお、第1上面側挿入導体12aの挿入部12aaの長さは、ステータコア11の外周側にいくに従って短くなり、第1下面側挿入導体12bの挿入部12baの長さは、ステータコア11の外周側にいくに従って長くなるように形成されていても良い。
第2上側挿入導体12c及び第2下側挿入導体12dについても同様に、突合せ面12fが階段状に形成されるように設計されている。
第2上側挿入導体12c及び第2下側挿入導体12dについても同様に、突合せ面12fが階段状に形成されるように設計されている。
このように、上面側挿入ユニット12A及び下面側挿入ユニット12Bの上側端部12adと下側端部12bdの形状が形成されることで、以下に説明するような効果が期待できる。
上面側挿入ユニット12Aと下面側挿入ユニット12Bの接合に関しては様々な方法があるが、アプセット溶接のように溶接で接合する場合、溶接不良の部分が発生する点が問題となる。
突合せ面12fに空気を巻き込んで接合すると、その部分の抵抗値が高くなってしまうからである。コイル12の一部の抵抗値が高くなると、部分的に発熱し、固定子10の劣化を招くことになる。
上面側挿入ユニット12Aと下面側挿入ユニット12Bの接合に関しては様々な方法があるが、アプセット溶接のように溶接で接合する場合、溶接不良の部分が発生する点が問題となる。
突合せ面12fに空気を巻き込んで接合すると、その部分の抵抗値が高くなってしまうからである。コイル12の一部の抵抗値が高くなると、部分的に発熱し、固定子10の劣化を招くことになる。
したがって、この溶接不良を出さないようにすることが重要であり、溶接が成功したかどうかを調査する必要がある。
溶接部分を検査する場合、X線などで透過して確認する方法が考えられる。この際に、突合せ面12fが階段状になっていた方が、溶接不良の位置が把握しやすい。X線で調査する場合には欠陥の位置は空気層になっているために白っぽく映ることになるためである。接合不良の位置が特定し易くなれば、その原因の究明にも寄与することが可能となる。
溶接部分を検査する場合、X線などで透過して確認する方法が考えられる。この際に、突合せ面12fが階段状になっていた方が、溶接不良の位置が把握しやすい。X線で調査する場合には欠陥の位置は空気層になっているために白っぽく映ることになるためである。接合不良の位置が特定し易くなれば、その原因の究明にも寄与することが可能となる。
以上、本実施形態に則して発明を説明したが、この発明は前記実施形態に限定されるものではなく、発明の趣旨を逸脱することのない範囲で構成の一部を適宜変更することにより実施することもできる。
例えば、第1実施形態及び第2実施形態に示した材料については、特にこれに限定されるものではないため代替品を用いるが可能である。
また、第1上面側挿入導体12a乃至第2下側挿入導体12dの形状、及びステータコア11の形状等についても図示した形状に限定されるものではない。
また、第1上面側挿入導体12aと第1下面側挿入導体12bの接合方法、及び第2上側挿入導体12cと第2下側挿入導体12dの接合方法についても、実施形態ではアプセット溶接を用いるとしているが、フラッシュ溶接やロウ付けを用いることを妨げない。
例えば、第1実施形態及び第2実施形態に示した材料については、特にこれに限定されるものではないため代替品を用いるが可能である。
また、第1上面側挿入導体12a乃至第2下側挿入導体12dの形状、及びステータコア11の形状等についても図示した形状に限定されるものではない。
また、第1上面側挿入導体12aと第1下面側挿入導体12bの接合方法、及び第2上側挿入導体12cと第2下側挿入導体12dの接合方法についても、実施形態ではアプセット溶接を用いるとしているが、フラッシュ溶接やロウ付けを用いることを妨げない。
10 固定子
11 ステータコア
11a スロット
11b ティース
12 コイル
12A 上面側挿入ユニット
12B 下面側挿入ユニット
12a 第1上面側挿入導体
12aa 挿入部
12ab コイルエンド部
12ac 段差部
12ad 上側端部
12b 第1下面側挿入導体
12ba 挿入部
12bd 下側端部
12c 第2上側挿入導体
12d 第2下側挿入導体
12f 突合せ面
13 絶縁スリーブ
13a 貫通孔
13b 隔壁
15 端子
12aa 挿入部
12ba 挿入部
11 ステータコア
11a スロット
11b ティース
12 コイル
12A 上面側挿入ユニット
12B 下面側挿入ユニット
12a 第1上面側挿入導体
12aa 挿入部
12ab コイルエンド部
12ac 段差部
12ad 上側端部
12b 第1下面側挿入導体
12ba 挿入部
12bd 下側端部
12c 第2上側挿入導体
12d 第2下側挿入導体
12f 突合せ面
13 絶縁スリーブ
13a 貫通孔
13b 隔壁
15 端子
12aa 挿入部
12ba 挿入部
Claims (8)
- 鋼板を積層して形成されるステータコアと、前記ステータコアに配置されるコイルと、を備えるモータの固定子において、
塑性加工により略コの字状に形成された導体が複数重ねられ、前記コイルの一部を形成する第1導体と、前記コイルの一部を形成する第2導体と、をなし、
前記ステータコアに形成されたスロット部の内部で、前記第1導体と前記第2導体の端面同士が接合されてコイル形状をなし、前記ステータコアに配置されていることを特徴とするモータの固定子。 - 請求項1に記載のモータの固定子において、
前記ステータコアに形成された前記スロット部に、セラミックス製の絶縁スリーブが挿入され、
前記絶縁スリーブの内部に、前記第1導体と前記第2導体とが挿入され、端面同士が接合されたことを特徴とするモータの固定子。 - 請求項1又は請求項2に記載のモータの固定子において、
前記第1導体と前記第2導体とを加圧し、電流を流すことで、前記第1導体と前記第2導体とをアプセット溶接することを特徴とするモータの固定子。 - 請求項2又は請求項3に記載されるモータの固定子において、
前記ステータコアに挿入された際に外周側になる前記絶縁スリーブの端部が、半円状に形成され、前記絶縁スリーブに挿入される前記第1導体と前記第2導体も対応して半円状に形成されていることを特徴とするモータの固定子。 - 請求項1乃至請求項4のいずれか1つに記載されるモータの固定子において、
前記第1導体の端面と、前記第2導体の端面とが、階段状に形成されていることを特徴とするモータの固定子。 - 鋼板を積層して形成されるステータコアに、コイルの一部を形成する導体を差し込み、前記導体を接合することでコイル形状を形成するコイル製造方法において、
前記導体は、塑性加工により略コの字状に形成され、
複数の前記導体を重ね合わせ、前記ステータコアの一方の面から挿入する第1導体と、
複数の前記導体を重ね合わせ、前記ステータコアの他方の面から挿入する第2導体と、が形成され、
前記ステータコアに形成されるスロット部へ、
前記第1導体を前記ステータコアの一方の面側から挿入し、
前記第2導体を前記ステータコアの他方の面側から挿入し、
前記ステータコアに挿入された前記第1導体の端面と前記第2導体の端面とを当接させ、接合することで前記コイル形状を形成することを特徴とするコイル製造方法。 - 請求項6に記載のコイル製造方法において、
前記第1導体と前記第2導体に加圧し、電流を流すことで、前記第1導体と前記第2導体とをアプセット溶接することを特徴とするコイル製造方法。 - 請求項6又は請求項7に記載のコイル製造方法において、
前記ステータコアに形成される前記スロット部へ、セラミックス製の絶縁スリーブが挿入され、
前記絶縁スリーブの内部に、前記第1導体と前記第2導体とが挿入され、端面同士が接合されたことを特徴とするコイル製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007265731A JP2009095193A (ja) | 2007-10-11 | 2007-10-11 | モータの固定子、及びコイル製造方法 |
| PCT/JP2008/068018 WO2009048019A1 (ja) | 2007-10-11 | 2008-10-03 | モータの固定子、及びコイル製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007265731A JP2009095193A (ja) | 2007-10-11 | 2007-10-11 | モータの固定子、及びコイル製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009095193A true JP2009095193A (ja) | 2009-04-30 |
Family
ID=40549164
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007265731A Pending JP2009095193A (ja) | 2007-10-11 | 2007-10-11 | モータの固定子、及びコイル製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP2009095193A (ja) |
| WO (1) | WO2009048019A1 (ja) |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013208038A (ja) * | 2012-03-29 | 2013-10-07 | Honda Motor Co Ltd | 回転電機及び巻線装着方法 |
| JP2015023771A (ja) * | 2013-07-23 | 2015-02-02 | トヨタ自動車株式会社 | 回転電機ステータ及びその製造方法 |
| WO2015071465A1 (en) * | 2013-11-15 | 2015-05-21 | Coreteq Systems Ltd | Very high temperature stator construction |
| JP2019091920A (ja) * | 2013-12-18 | 2019-06-13 | 株式会社アスター | コイルの製造方法 |
| US10340777B2 (en) | 2013-11-15 | 2019-07-02 | COREteQ Systems Ltd. | Line start permanent magnet motor |
| US10340779B2 (en) | 2013-11-15 | 2019-07-02 | COREteQ Systems Ltd. | Line start permanent magnet motor using a modular rotor |
| US10367400B2 (en) | 2013-11-15 | 2019-07-30 | COREteQ Systems Ltd. | Line start permanent magnet motor using a hybrid rotor |
| US10523077B2 (en) | 2013-11-15 | 2019-12-31 | Coreteq System Ltd. | Very high temperature electrical winding |
| WO2021100287A1 (ja) | 2019-11-22 | 2021-05-27 | アイシン・エィ・ダブリュ株式会社 | ステータおよびステータの製造方法 |
| US11677287B2 (en) | 2020-01-15 | 2023-06-13 | Subaru Corporation | Stator, electric rotating machine, and electric-powered vehicle |
| CN116633059A (zh) * | 2023-05-15 | 2023-08-22 | 浙江大学 | 一种电机成型绕组结构及其加工方法 |
| EP4277093A1 (de) * | 2022-05-11 | 2023-11-15 | Siemens Aktiengesellschaft | Geschweisste hochstromverbindungen in dynamoelektrischen maschinen |
| US11942841B2 (en) | 2020-03-05 | 2024-03-26 | Kabushiki Kaisha Toshiba | Stator of rotary electric machine and rotary electric machine |
| US12224634B2 (en) | 2020-06-09 | 2025-02-11 | Kabushiki Kaisha Toshiba | Stator of rotary electric machine |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5848156B2 (ja) * | 2012-02-21 | 2016-01-27 | トヨタ自動車株式会社 | ステータ製造方法及びステータ製造装置 |
| DE102018219821A1 (de) * | 2018-11-19 | 2020-06-04 | Mahle International Gmbh | Isolationskörper für eine elektrische Maschine |
| JP7124017B2 (ja) * | 2020-07-31 | 2022-08-23 | 本田技研工業株式会社 | 着磁ヨーク及びその製造方法 |
| GB2626777A (en) * | 2023-02-02 | 2024-08-07 | Moog Controls Ltd | Brushless DC motor for use at high temperatures |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002153001A (ja) * | 2000-11-09 | 2002-05-24 | Mitsubishi Electric Corp | 回転電機の固定子 |
| JP2002262498A (ja) * | 2001-03-02 | 2002-09-13 | Mitsubishi Electric Corp | 固定子コイルおよびその巻線基体の製造方法 |
| JP4475108B2 (ja) * | 2004-11-26 | 2010-06-09 | トヨタ自動車株式会社 | セグメント式ステータ構造、及びその製造方法 |
-
2007
- 2007-10-11 JP JP2007265731A patent/JP2009095193A/ja active Pending
-
2008
- 2008-10-03 WO PCT/JP2008/068018 patent/WO2009048019A1/ja not_active Ceased
Cited By (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013208038A (ja) * | 2012-03-29 | 2013-10-07 | Honda Motor Co Ltd | 回転電機及び巻線装着方法 |
| JP2015023771A (ja) * | 2013-07-23 | 2015-02-02 | トヨタ自動車株式会社 | 回転電機ステータ及びその製造方法 |
| GB2535408B (en) * | 2013-11-15 | 2021-03-24 | Coreteq Systems Ltd | Very high temperature stator construction |
| WO2015071465A1 (en) * | 2013-11-15 | 2015-05-21 | Coreteq Systems Ltd | Very high temperature stator construction |
| GB2535408A (en) * | 2013-11-15 | 2016-08-17 | Coreteq Ltd | Very high temperature stator construction |
| US10199897B2 (en) | 2013-11-15 | 2019-02-05 | COREteQ Systems Ltd. | Very high temperature stator construction |
| US10340777B2 (en) | 2013-11-15 | 2019-07-02 | COREteQ Systems Ltd. | Line start permanent magnet motor |
| US10340779B2 (en) | 2013-11-15 | 2019-07-02 | COREteQ Systems Ltd. | Line start permanent magnet motor using a modular rotor |
| US10367400B2 (en) | 2013-11-15 | 2019-07-30 | COREteQ Systems Ltd. | Line start permanent magnet motor using a hybrid rotor |
| NO344258B1 (en) * | 2013-11-15 | 2019-10-21 | Coreteq Systems Ltd | Very High Temperature Stator Construction |
| US10523077B2 (en) | 2013-11-15 | 2019-12-31 | Coreteq System Ltd. | Very high temperature electrical winding |
| JP2019091920A (ja) * | 2013-12-18 | 2019-06-13 | 株式会社アスター | コイルの製造方法 |
| WO2021100287A1 (ja) | 2019-11-22 | 2021-05-27 | アイシン・エィ・ダブリュ株式会社 | ステータおよびステータの製造方法 |
| EP4012895A4 (en) * | 2019-11-22 | 2022-10-05 | Aisin Corporation | STATOR AND METHOD OF MAKING THE STATOR |
| US11677287B2 (en) | 2020-01-15 | 2023-06-13 | Subaru Corporation | Stator, electric rotating machine, and electric-powered vehicle |
| US11942841B2 (en) | 2020-03-05 | 2024-03-26 | Kabushiki Kaisha Toshiba | Stator of rotary electric machine and rotary electric machine |
| US12224634B2 (en) | 2020-06-09 | 2025-02-11 | Kabushiki Kaisha Toshiba | Stator of rotary electric machine |
| EP4277093A1 (de) * | 2022-05-11 | 2023-11-15 | Siemens Aktiengesellschaft | Geschweisste hochstromverbindungen in dynamoelektrischen maschinen |
| WO2023217506A1 (de) * | 2022-05-11 | 2023-11-16 | Siemens Aktiengesellschaft | Geschweisste hochstromverbindungen in dynamoelektrischen maschinen |
| CN116633059A (zh) * | 2023-05-15 | 2023-08-22 | 浙江大学 | 一种电机成型绕组结构及其加工方法 |
| CN116633059B (zh) * | 2023-05-15 | 2024-05-14 | 浙江大学 | 一种电机成型绕组结构及其加工方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2009048019A1 (ja) | 2009-04-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105409097B (zh) | 用于旋转电机的定子及其制造方法 | |
| US11075560B2 (en) | Stator of rotary electric machine and method of manufacturing stator coil | |
| CN103683617B (zh) | 旋转电机的定子及该定子的制造方法 | |
| JP3964116B2 (ja) | 回転電機の固定子 | |
| US9748811B2 (en) | Stator for rotating electric machine | |
| JP2010110144A (ja) | モータコイルの配線部品 | |
| CN101820206A (zh) | 用于超声波接头中的表面预处理的方法和装置 | |
| JP2020089119A (ja) | 回転電機のステータ | |
| CN111279584B (zh) | 旋转电机的电枢铁芯以及旋转电机的电枢铁芯的制造方法 | |
| JP2011217511A (ja) | 回転電機の固定子及び回転電機の固定子の製造方法 | |
| JP4827248B2 (ja) | バスバー | |
| JP2006180615A (ja) | 回転電機のステータ | |
| CN106715091A (zh) | 结合方法、结合体、旋转电机的定子以及旋转电机的定子的制造方法 | |
| JP7065666B2 (ja) | 接合体、回転電機、及び回転電機の製造方法 | |
| JP7465170B2 (ja) | 電磁部品の巻線、回転電機の固定子、回転電機及びホイール | |
| JP7063671B2 (ja) | 回転電機、及び回転電機の製造方法 | |
| JP6648100B2 (ja) | 導電端子、導電端子の製造装置、及び導電端子を備えた回転電機 | |
| JP2021069182A (ja) | 回転電機のステータ | |
| JP2006204029A (ja) | 線材と被接続材との接続固定構造 | |
| JP7814662B2 (ja) | 回転電機用ステータ及び回転電機 | |
| JP2021132518A (ja) | ステータの製造方法及び端子 | |
| JP2006318961A (ja) | 電気機器用コイル及びその製造方法 | |
| CN113950788A (zh) | 旋转电机 | |
| JPWO2020250600A5 (ja) | ||
| JP7222442B2 (ja) | 回転電機の固定子コイルの製造方法及び固定子コイル |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090512 |