JP2009100930A - 配線材用カッター - Google Patents
配線材用カッター Download PDFInfo
- Publication number
- JP2009100930A JP2009100930A JP2007275539A JP2007275539A JP2009100930A JP 2009100930 A JP2009100930 A JP 2009100930A JP 2007275539 A JP2007275539 A JP 2007275539A JP 2007275539 A JP2007275539 A JP 2007275539A JP 2009100930 A JP2009100930 A JP 2009100930A
- Authority
- JP
- Japan
- Prior art keywords
- cutter
- file
- wiring material
- cut surface
- cable
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Knives (AREA)
- Removal Of Insulation Or Armoring From Wires Or Cables (AREA)
Abstract
【解決手段】ケーブル21の切断面24を研磨するやすり部7と、ケーブル21の切断面24が研磨中にやすり部7から逸脱するのを防止する逸脱防止部9とを備えた研磨溝5をカッター1に設け、逸脱防止部9は、やすり部7に隣接して設けられた段部によって形成し、この段部にケーブル21が当接することによって前記逸脱を防止するものとした。
【選択図】図3
Description
図9は前記特開平10−57638号公報に掲載のカッターを示し、図9において、カッター31は刀身32と柄33とを備え、この柄33の側面にやすり部34が設けられている。このカッター31を使用すれば、刃で建材を切断した後、やすり部34で切断面のバリを取り除き、面仕上げを施すことができる。したがって、カッター及びやすりを準備する手間が不要となり、作業中にカッターとやすりとを持ち替える必要もなくなり、また、これらのいずれかを見失って探す必要もなくなる。なお、前記特開平8−155154号公報には、カッター刀にやすり部が設けられ、このやすり部でプラスチック板の切断面を仕上げるカッターが記載されている。
その一方、従来より、配線材の切断面のバリ及びエッジの仕上げを行なうための配線材専用のやすり部を備えたカッターは存在しなかった。
ここで、カッターは、切断された配線材の切断端部における絶縁被膜を剥離するために使用されるものであり、一般には、刀身が偏平板状で片側に刃先を有するものが使用される。このカッターは、更に、やすり部を備えているから、上記絶縁被膜の剥離に加え、切断面のバリやエッジの研磨、面仕上げを行なうことができる。
前記やすり部は、カッターの刀身及び柄のいずれの箇所に設けてもよい。また、カッターの表側面、裏側面のいずれに設けてもよい。更に、1箇所に限らず、複数箇所に設けてもよい。
請求項4の配線材用カッターは、請求項3の溝が、配線材の外径と略同一幅に形成されている。ここで、前記配線材の外径とは、配線材が被覆絶縁電線である場合には、絶縁被膜を剥がして露出した金属芯線の外径を意味する。また、前記略同一幅とは、配線材が溝内に嵌入する幅、即ち丁度嵌まり合う幅の意である。
請求項6の配線材用カッターは、やすり部が、手で柄を把持した状態で直接視認される側の面に設けられている。
請求項4の発明は、溝が配線材の外径と略同一幅に形成されているから、特に、配線材の端部が丁度溝内に嵌まり合い、研磨する際に、切断面は溝の幅方向にぶれることなく一定方向に安定して導かれる。したがって、配線材の切断面がやすり部から逸脱するのをより確実に防止できる。
請求項6の発明は、やすり部がカッターの表側面に設けられているから、配線材の絶縁被膜を剥がした後、カッターを裏返すことなく直ちに研磨作業に着手できる。
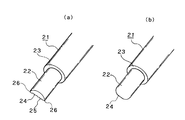
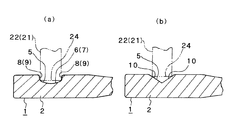
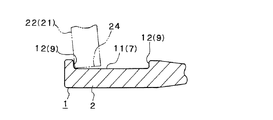
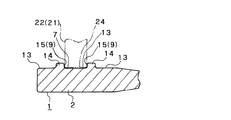
カッター1は、やすり部7で研磨するときにケーブル21の切断面24が当接する逸脱防止部9を備えているから、ケーブル21の切断面24を擦ってバリ25やエッジ26を研磨する間に、切断面24がやすり部7から逸脱するのが確実に防止される。これにより、研磨中に切断面24がやすり部7から外れた拍子に切断面24のバリ25やエッジ26でカッター1を保持している手の指を突いて負傷したり、ケーブル21を保持している手の指をカッター1の刃先3に当てて怪我したりするのを防止することができる。
また、やすり部7は刀身2の外面に凹設された研磨溝5内に形成されているので、やすり部7が他の部材と接触し、擦られるなどして摩耗するのが防止される。
更に、やすり部7は刀身2に設けられているから、金属製の刀身2をそのまま利用して直接やすり部7を設けることができ、安価に形成することができる。
そして、やすり部7がカッター1の表側面に設けられているから、ケーブル21の絶縁被膜23を剥がした後、カッター1を裏返すことなく直ちに研磨作業に着手できる。
また、前記研磨溝5は、刀身2の外面に略コ字状に凹設されているが、これに限定されるものではなく、例えば図5に示すような各種形状に形成することができる。図5(a)は研磨溝5が略楕円弧状に凹設されたものを示し、図5(b)はV字状に凹設されたものを示す。図5(b)の場合、V字状の傾斜壁面10はやすり部7及び逸脱防止部9の双方を兼ねる。
更に、前記研磨溝5は、ケーブル21の金属芯線22の外径と略同一幅に形成されているが、これに限定されるものでもない。
また、前記研磨溝5は、刀身2の表側面である手で柄を把持した状態で直接視認される側の面に設けられているが、反対側の刀身2の裏側面に設けるのを妨げるものでもない。
更に、前記研磨溝5は、刀身2の1箇所に設けられているが、刀身2或いは柄4の表側面の複数箇所に直列または並列に設け、或いは表側面と裏側面とに設けたり、刀身2と柄4とに設けるなどカッター1の複数箇所に設けてもよい。この場合、研磨溝5毎に溝幅を相違させてもよい。
そして、前記研磨溝5は、刀身2の長手方向に沿って直線状に形成しているが、必ずしもこれに限定されるものではなく、例えば、湾曲状に形成したり、円環状に形成してもよい。
2 刀身
5 研磨溝
7 やすり部
9 逸脱防止部
21 ケーブル
22 金属芯線
24 切断面
25 バリ
26 エッジ
Claims (6)
- 刀身と柄とを備え、手で前記柄を把持して配線材の絶縁被膜を剥離する配線材用カッターであって、
前記配線材の切断面を研磨するやすり部と、
前記配線材の切断面が研磨中に前記やすり部から逸脱するのを防止する逸脱防止部と
を備え、
前記逸脱防止部は、前記やすり部に隣接して設けられた段部によって形成され、前記段部に前記配線材が当接することによって前記逸脱が防止されることを特徴とする配線材用カッター。 - 前記逸脱防止部は、やすり部の周囲に設けられたことを特徴とする請求項1に記載の配線材用カッター。
- 前記逸脱防止部は、外面に設けられた溝によって形成されたことを特徴とする請求項1または請求項2に記載の配線材用カッター。
- 前記溝は、配線材の外径と略同一幅に形成されたことを特徴とする請求項3に記載の配線材用カッター。
- 前記やすり部は、刀身にその長手方向に沿って設けられたことを特徴とする請求項1乃至請求項4のいずれかに記載の配線材用カッター。
- 前記やすり部は、手で柄を把持した状態で直接視認される側の面に設けられたことを特徴とする請求項1乃至請求項5のいずれかに記載の配線材用カッター。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007275539A JP5037298B2 (ja) | 2007-10-23 | 2007-10-23 | 配線材用カッター |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007275539A JP5037298B2 (ja) | 2007-10-23 | 2007-10-23 | 配線材用カッター |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009100930A true JP2009100930A (ja) | 2009-05-14 |
| JP5037298B2 JP5037298B2 (ja) | 2012-09-26 |
Family
ID=40703355
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007275539A Expired - Fee Related JP5037298B2 (ja) | 2007-10-23 | 2007-10-23 | 配線材用カッター |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5037298B2 (ja) |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5645465U (ja) * | 1979-09-17 | 1981-04-23 | ||
| JPH1146844A (ja) * | 1997-08-06 | 1999-02-23 | Toyohiro Koshiba | つめ仕上げ用ヤスリ |
-
2007
- 2007-10-23 JP JP2007275539A patent/JP5037298B2/ja not_active Expired - Fee Related
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5645465U (ja) * | 1979-09-17 | 1981-04-23 | ||
| JPH1146844A (ja) * | 1997-08-06 | 1999-02-23 | Toyohiro Koshiba | つめ仕上げ用ヤスリ |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5037298B2 (ja) | 2012-09-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| USRE47360E1 (en) | Method and apparatus for removing a knockout | |
| US20050188468A1 (en) | Multifunctional pliers | |
| JP2012519088A (ja) | 両端に小身を備える往復刃鋸ブレード及びそれに関連する方法 | |
| RU2713768C1 (ru) | Насадка для устройства личной гигиены | |
| US7361079B2 (en) | Pipe deburring tool | |
| JP5037298B2 (ja) | 配線材用カッター | |
| US5535519A (en) | Stripper tool for non-metallic sheathed cable | |
| KR20190068660A (ko) | 버 제거장치 | |
| US1490459A (en) | Wire stripper | |
| JP2013042617A (ja) | 電線被覆剥取具 | |
| US6925717B1 (en) | Industrial scissors | |
| JP2014060849A (ja) | ケーブル被覆剥取工具 | |
| TWM482893U (zh) | 剝線鉗 | |
| CA2925510C (en) | Multi-tool assembly | |
| US9748747B2 (en) | Disposable optical fiber coating removal tool | |
| CA1167629A (en) | Cutting tool with wedge-shaped cutting blade to reduce friction | |
| TW201540450A (zh) | 裁切工具 | |
| JP7843263B2 (ja) | プッシャー | |
| JP2686594B2 (ja) | ケーブルカッター | |
| JP4527997B2 (ja) | 理容用梳き鋏の製造方法 | |
| JP7576257B1 (ja) | 保護部材及び工具セット | |
| EP1203639A3 (de) | Handwerkzeug zum Abheben von Material | |
| JP3112398U (ja) | 刃物研ぎ具 | |
| US6293171B1 (en) | Apparatus and method for stripping wire | |
| AU2003100933A4 (en) | A Tool for Removing Burrs |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20100526 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120614 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120703 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120704 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150713 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5037298 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150713 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |