JP2009103308A - 湿式摩擦材及びその製造方法 - Google Patents
湿式摩擦材及びその製造方法 Download PDFInfo
- Publication number
- JP2009103308A JP2009103308A JP2008317907A JP2008317907A JP2009103308A JP 2009103308 A JP2009103308 A JP 2009103308A JP 2008317907 A JP2008317907 A JP 2008317907A JP 2008317907 A JP2008317907 A JP 2008317907A JP 2009103308 A JP2009103308 A JP 2009103308A
- Authority
- JP
- Japan
- Prior art keywords
- friction material
- ring
- shaped
- wet
- outer peripheral
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002783 friction material Substances 0.000 title claims abstract description 193
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 61
- 230000002093 peripheral effect Effects 0.000 claims abstract description 42
- 239000000758 substrate Substances 0.000 claims abstract description 33
- 239000002184 metal Substances 0.000 claims abstract description 18
- 239000000463 material Substances 0.000 claims description 66
- 239000002344 surface layer Substances 0.000 claims description 7
- 239000000835 fiber Substances 0.000 claims description 5
- 239000011347 resin Substances 0.000 claims description 5
- 229920005989 resin Polymers 0.000 claims description 5
- 238000010000 carbonizing Methods 0.000 claims description 2
- 230000007423 decrease Effects 0.000 claims description 2
- 238000005520 cutting process Methods 0.000 abstract description 22
- 238000005498 polishing Methods 0.000 abstract description 15
- 238000000034 method Methods 0.000 abstract description 11
- 238000003825 pressing Methods 0.000 abstract description 3
- 230000000087 stabilizing effect Effects 0.000 abstract description 2
- 230000000694 effects Effects 0.000 description 8
- 239000006185 dispersion Substances 0.000 description 6
- 230000013011 mating Effects 0.000 description 5
- 238000010438 heat treatment Methods 0.000 description 4
- 238000007517 polishing process Methods 0.000 description 4
- 238000003672 processing method Methods 0.000 description 4
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 238000002788 crimping Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
Images




Landscapes
- Mechanical Operated Clutches (AREA)
- Braking Arrangements (AREA)
Abstract
【課題】湿式摩擦材において、初期摩擦特性を初期ならし作業や研磨や切削を行うことなく安定させることができ、これによって不要な研磨屑・切削屑の発生を防ぐとともに、製造工程を削減して製造時間の大幅な短縮を図ること。
【解決手段】湿式摩擦材1は、製造金型4,5で加圧・加熱されることによってリング状摩擦材基材3が芯金2の表面に圧着固定されるとともに上型4の外周側のテーパーに対応した角度αのテーパーがリング状摩擦材基材3の外周側に付けられるため、従来の製造工程に新しい工程を加えることなく、リング状摩擦材基材3の半径方向の厚さを半径方向の途中から外周方向に向かって薄くなるようにテーパーを形成しているため、リング状湿式摩擦材1がディスクに係合する際にトルクの高い外周側から、線でなく面で滑らかに係合して、初期摩擦係数を安定させることができる。
【選択図】図1
【解決手段】湿式摩擦材1は、製造金型4,5で加圧・加熱されることによってリング状摩擦材基材3が芯金2の表面に圧着固定されるとともに上型4の外周側のテーパーに対応した角度αのテーパーがリング状摩擦材基材3の外周側に付けられるため、従来の製造工程に新しい工程を加えることなく、リング状摩擦材基材3の半径方向の厚さを半径方向の途中から外周方向に向かって薄くなるようにテーパーを形成しているため、リング状湿式摩擦材1がディスクに係合する際にトルクの高い外周側から、線でなく面で滑らかに係合して、初期摩擦係数を安定させることができる。
【選択図】図1
Description
本発明は、湿式摩擦材の初期摩擦特性を研磨装置や切削装置を用いることなく安定させることができる湿式摩擦材及びその製造方法に関し、これによって不要な摩耗屑・切削屑の発生を防ぐとともに製造時間の大幅な短縮を図ることができる湿式摩擦材及びその製造方法に関するものである。
自動変速機用の湿式摩擦材としては、平板リング状の芯金の片面または両面に、摩擦材基材から切り出したリング状摩擦材基材または複数個のセグメントピースを接着したものが使用されている。これらの湿式摩擦材は、回転するライニング面(摩擦材基材面)がディスク等に押し付けられることで回転力が伝達されるため、ライニング面の摩擦係数が安定していることが必要とされる。そこで、特許文献1に示されるように、摩擦係数を一定とするために新品の湿式摩擦材の初期ならし作業が製造段階で行われていた。
しかし、この湿式摩擦材の初期ならし作業は、湿式摩擦材及びディスクを実際の製品装置と同様の装置に組み込んで行われるものであるため、目的の摩擦係数が得られるまでかなりの時間を要し、製造工数の増加・製造時間の遅延を招いて製造コストの低減を図ることができなかった。そこで、特許文献2に記載された発明においては、リング状摩擦材であって摩擦表面が、平坦面と該平坦面上に形成された複数個の溝とからなる研磨面で研磨された研磨処理面となっている湿式摩擦材について開示している。
この特許文献2に記載された湿式摩擦材においては、摩擦表面が平坦面と該平坦面上に形成された複数個の溝とからなる研磨面で研磨されるので、必要以上の研磨が行われず迅速な初期ならしが可能であり、製造時間を短縮できるとしている。また、特許文献3に記載された発明においては、ロックアップクラッチに使用される摩擦材の表面を切削することによって、使用当初から安定した摩擦特性が得られる湿式摩擦材となるとしている。
しかし、上記特許文献2及び特許文献3に記載された技術においても、やはり製造工程中に初期ならし作業よりは短時間ではあるものの研磨工程または切削工程が必要であり、更にこれらの研磨工程または切削工程において不要な研磨屑・切削屑が発生してしまうという問題点があった。
そこで、特許文献4に記載された発明においては、ロックアップクラッチのピストンの外周側に設けられるリング状の湿式摩擦フェーシングの厚さを、半径方向外周側から内周側に向かって小さくなるようにテーパー面とするとともに、湿式摩擦フェーシングの半径方向外周側の密度を他の部分よりも小さくしている。或いは、ピストンの湿式摩擦フェーシングの固定面の半径方向外周側に、湿式摩擦フェーシングが対向する摩擦面の傾斜に沿ったテーパー面が形成されており、湿式摩擦フェーシングの半径方向外周側の部分は固定面に対応したテーパー面となっている。これによって、ロックアップクラッチのμ−V特性を向上させて、スリップ制御時のジャダー発生を抑えられるとしている。
特公平6−37909号公報
特開平11−193841号公報
特開2003−231043号公報
特開2004−11710号公報
しかしながら、上記特許文献4に記載された技術においては、湿式摩擦フェーシングの半径方向外周側の密度が他の部分よりも小さくなるほどのテーパーを付けた場合には、湿式摩擦フェーシングの半径方向内周側の強度が高くなり過ぎて、湿式摩擦フェーシングが対向する摩擦面の圧力が上がった場合でも、湿式摩擦フェーシングの全面が対向する摩擦面に密着することが困難になる。また、固定面の半径方向外周側にテーパーを付ける場合には、ピストン全体を通常のピストンとは別に作製しなければならないという問題点があった。
そこで、本発明は、湿式摩擦材の初期摩擦特性を初期ならし作業や研磨や切削を行うことなく安定させることができ、これによって不要な研磨屑・切削屑の発生を防ぐとともに、通常の平板リング状の芯金をそのまま使用することができて、製造工程を削減して製造時間の大幅な短縮を図ることができる湿式摩擦材及びその製造方法の提供を課題とするものである。
請求項1の発明にかかる湿式摩擦材の製造方法は、摩擦面の外周部に密着を要する湿式摩擦材であり、ロックアップクラッチのピストンの外周側に設けられる平板リング状の芯金の片面または両面に摩擦材基材から切り出したリング状摩擦材基材または複数個のセグメントピースを接着固定してなる湿式摩擦材の製造方法であって、前記リング状摩擦材基材または前記複数個のセグメントピースを前記平板リング状の芯金に接着固定する際に同時に半径方向に前記摩擦面に対応するテーパー形状を有する金型で加熱・加圧することによって、前記リング状摩擦材基材または前記複数個のセグメントピースの半径方向の厚さを半径方向の全長に亘って、前記摩擦面に対応するように薄くなるように直線的に変化するテーパー形状を形成するものである。そして、前記半径方向の途中から直線的に変化させる部分以外の前記リング状摩擦材基材または前記複数個のセグメントピースの半径方向の厚さは一定とするものである。
更に、前記リング状摩擦材基材または複数個のセグメントピースの極表層部に存在する樹脂・繊維に対してレーザー光によって加熱し、表面から厚さ1μmまでの深さから表面から厚さ15μmまでの深さの範囲内でカーボン化するものである。
更に、前記リング状摩擦材基材または複数個のセグメントピースの極表層部に存在する樹脂・繊維に対してレーザー光によって加熱し、表面から厚さ1μmまでの深さから表面から厚さ15μmまでの深さの範囲内でカーボン化するものである。
請求項1の発明にかかる湿式摩擦材の製造方法は、摩擦面の外周部に密着を要する湿式摩擦材であり、平板リング状の芯金の片面または両面に摩擦材基材から切り出したリング状摩擦材基材または複数個のセグメントピースを接着固定してなる湿式摩擦材の製造方法であって、リング状摩擦材基材または複数個のセグメントピースを平板リング状の芯金に接着固定する際に同時に半径方向に摩擦面に対応するテーパー形状を有する金型で加熱・加圧することによって、リング状摩擦材基材または複数個のセグメントピースの半径方向の厚さを半径方向の全長に亘って、摩擦面に対応するように薄くなるように直線的に変化するテーパー形状を形成する。
これによって、従来の平面状の摩擦材基材では外周端面の角部のみが最初に相手材に接触するため、滑らかな係合が得られなかったが、本発明に係る湿式摩擦材の製造方法において製造される湿式摩擦材は、リング状摩擦材基材または複数個のセグメントピースの摩擦材基材の表面に、相手材の摩擦面とほぼ一致するテーパーが設けられているため、最初からテーパー部分の全面が相手材の表面と接触することになり、極めて滑らかな係合を得ることができる。
このように、最初からテーパー部分の全面が相手材の表面と係合するため、安定した初期摩擦係数を得ることができる。そして、リング状摩擦材基材または複数個のセグメントピースの摩擦材基材の表面にテーパーを付ける工程は摩擦材基材を芯金の表面に圧着固定する工程と同時に行うため、特別な工程を設ける必要がなく、従来の初期ならし作業や研磨工程や切削工程を省略することができるので、製造工程を削減することができ製造時間を大幅に短縮できる。しかもこのテーパーの大きさは、外周側の最大の潰し代が5/100以下という小さいものであるから、摩擦材基材の密度が変化することもなく、通常の平板リング状の芯金を用いることができる。
このように、最初からテーパー部分の全面が相手材の表面と係合するため、安定した初期摩擦係数を得ることができる。そして、リング状摩擦材基材または複数個のセグメントピースの摩擦材基材の表面にテーパーを付ける工程は摩擦材基材を芯金の表面に圧着固定する工程と同時に行うため、特別な工程を設ける必要がなく、従来の初期ならし作業や研磨工程や切削工程を省略することができるので、製造工程を削減することができ製造時間を大幅に短縮できる。しかもこのテーパーの大きさは、外周側の最大の潰し代が5/100以下という小さいものであるから、摩擦材基材の密度が変化することもなく、通常の平板リング状の芯金を用いることができる。
このようにして、湿式摩擦材の初期摩擦特性を初期ならし作業や研磨や切削を行うことなく安定させることができ、これによって不要な研磨屑・切削屑の発生を防ぐとともに、通常の平板リング状の芯金をそのまま使用することができて、製造工程を削減して製造時間の大幅な短縮を図ることができる湿式摩擦材の製造方法となる。
そして、半径方向の途中から直線的に変化させる部分以外のリング状摩擦材基材または複数個のセグメントピースの半径方向の厚さは一定とする。これによって、リング状摩擦材基材または複数個のセグメントピースの摩擦材基材の表面にテーパー形状またはR形状を付ける工程において、過度の圧力を掛ける必要がなくなり、製造金型の寿命が長くなるとともに製造エネルギーの節約にもなる。
そして、半径方向の途中から直線的に変化させる部分以外のリング状摩擦材基材または複数個のセグメントピースの半径方向の厚さは一定とする。これによって、リング状摩擦材基材または複数個のセグメントピースの摩擦材基材の表面にテーパー形状またはR形状を付ける工程において、過度の圧力を掛ける必要がなくなり、製造金型の寿命が長くなるとともに製造エネルギーの節約にもなる。
更に、リング状摩擦材基材または複数個のセグメントピースの極表層部に存在する樹脂・繊維に対してレーザー光によって加熱し、表面から厚さ1μmまでの深さから表面から厚さ15μmまでの深さの範囲内でカーボン化する。
これによって、レーザー光は光強度が安定しており、光強度の微調整も容易に行えるので、リング状摩擦材基材または複数個のセグメントピースの極表層部に存在する樹脂・繊維を任意の厚さだけ均一にカーボン化することが可能である。そして、極表層部をカーボン化することによって、湿式摩擦材としてのμ−V正勾配性が向上するという効果が得られる。ここで、カーボン化する部分が表面から厚さ1μmまでの深さ未満であると、μ−V正勾配性が向上するという効果が殆ど得られなくなり、カーボン化する部分が表面から厚さ15μmまでの深さを超えると、極表層部のカーボン化した層が剥離してしまう。
このようにして、湿式摩擦材の初期摩擦特性を初期ならし作業や研磨や切削を行うことなく安定させることができ、これによって不要な研磨屑・切削屑の発生を防ぐとともに、通常の平板リング状の芯金をそのまま使用することができて、製造工程を削減して製造時間の大幅な短縮を図ることができ、なおかつμ−V正勾配性が向上する湿式摩擦材の製造方法となる。
以下、本発明の実施の形態にかかる湿式摩擦材及びその製造方法について、図1乃至図7を参照しつつ説明する。
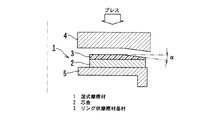
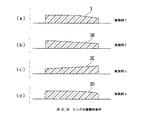
図1は本発明の実施の形態にかかる湿式摩擦材及び製造装置の全体構成の概略を示す断面図である。図2(a)は本発明の実施の形態の参考例1にかかる湿式摩擦材のリング状摩擦材基材の断面形状を示す縦断面図、(b)は本発明の実施の形態の実施例にかかる湿式摩擦材のリング状摩擦材基材の断面形状を示す縦断面図、(c)は本発明の実施の形態の参考例2にかかる湿式摩擦材のリング状摩擦材基材の断面形状を示す縦断面図、(d)は本発明の実施の形態の参考例3にかかる湿式摩擦材のリング状摩擦材基材の断面形状を示す縦断面図である。
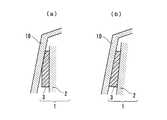
図3(a)は従来のリング状摩擦材基材の厚さが均一な湿式摩擦材の初期摩擦特性を示すグラフ、(b)は本発明の実施の形態にかかる湿式摩擦材の初期摩擦特性を示すグラフである。図4は本発明の実施の形態にかかる湿式摩擦材の初期摩擦係数μのばらつきを従来のリング状摩擦材基材の厚さが均一な湿式摩擦材の初期摩擦係数μのばらつきと比較して示す棒グラフである。図5(a)は本発明の実施の形態の参考例1にかかる湿式摩擦材が相手材と接触した状態を示す部分断面図、(b)は相手材との間に最大の圧力が掛かった状態を示す部分断面図である。
図6は本発明の実施の形態の参考例1にかかる湿式摩擦材のリング状摩擦材基材のテーパー幅xとテーパー高さyとの関係を示す模式図である。図7(a)は従来の製造方法による湿式摩擦材のリング状摩擦材基材のテーパー幅xのばらつきを示すグラフ、(b)は本発明の実施の形態にかかる湿式摩擦材の製造方法による湿式摩擦材のリング状摩擦材基材のテーパー幅xのばらつきを示すグラフ、(c)は従来の製造方法によるテーパー高さyのばらつきを示すグラフ、(d)は本発明の実施の形態にかかる湿式摩擦材の製造方法によるテーパー高さyのばらつきを示すグラフである。
図1の断面図に示されるように、本実施の形態にかかる湿式摩擦材1は、平板リング状の芯金2の表面にリング状摩擦材基材3を接着固定してなるリング状湿式摩擦材1であり、図1の一点鎖線はリング状湿式摩擦材1の回転中心軸、及び湿式摩擦材1の製造金型4,5の回転中心軸を表している。接着剤の塗布された平板リング状の芯金2の表面にリング状摩擦材基材3を載置して、製造金型4,5を用いてリング状摩擦材基材3を芯金2の表面に圧着固定する工程は、従来のリング状湿式摩擦材の製造工程と同様である。
異なるのは、本実施の形態にかかる湿式摩擦材1においては、製造金型4,5のうち上型4の外周側にテーパーが付けられている点と、製造金型4,5の上型4及び下型5でプレスする際に、面圧20kgf/cm2 〜30kgf/cm2 の高圧を掛け、かつ220℃〜230℃に加熱する点である。これによって、リング状摩擦材基材3が芯金2の表面に圧着固定されるとともに、上型4の外周側のテーパーに対応した角度αのテーパーがリング状摩擦材基材3の外周側に付けられることになる。
なお、このテーパー角度αは、本実施の形態にかかる湿式摩擦材1においては約0.3度とごく小さいものであるが、図1を始めとする各図においては、分かり易くするためテーパーを大きく強調して図示している。そして、リング状摩擦材基材3の潰し代は、リング状摩擦材基材3の最外周の最も大きい部分においても、5/100以下になるようにしている。
このように、従来のリング状湿式摩擦材の製造工程に新しい工程を加えることなく、リング状摩擦材基材3を芯金2の表面に圧着固定する工程において同時に、リング状摩擦材基材3の半径方向の途中から外周方向に向かって半径方向の厚さを直線的に変化させてテーパーを形成しているため、従来の初期ならし作業や研磨工程や切削工程を行う製造方法に比べて、製造時間の大幅な短縮を図ることができる湿式摩擦材1の製造方法となる。
そして、図1に示されるように、リング状摩擦材基材3の半径方向の厚さを半径方向の途中から外周方向に向かって薄くなるようにテーパーを形成しているため、リング状湿式摩擦材1がディスクに係合する際にトルクの高い外周側から、線でなく面で滑らかに係合して、初期摩擦係数を安定させることができる。ここで、テーパーの付け方は係合する相手材の形状によって変化させる必要がある。そこで、本実施の形態にかかる湿式摩擦材1におけるリング状摩擦材基材のテーパーの付け方について、図2を参照して説明する。
図2(a)は、図1に示されるのと同様に、半径方向の途中から外周方向に向かって半径方向の厚さを直線的に変化させてテーパーを形成した本実施の形態の参考例1に係るリング状摩擦材基材3の断面形状を示している。図2(b)は、半径方向の全長に亘って内周側から外周側に向かって厚さが直線的に薄くなるテーパーを形成した本実施の形態の実施例に係るリング状摩擦材基材3Bの断面形状を示している。図2(c)は、実施例とは逆に、半径方向の全長に亘って内周側から外周側に向かって厚さが直線的に厚くなるテーパーを形成した本実施の形態の参考例2に係るリング状摩擦材基材3Cの断面形状を示している。
そして、図2(d)は、半径方向の途中から外周方向に向かって薄くなるように、半径方向の厚さを曲線的に変化させてR形状を形成した本実施の形態の参考例3に係るリング状摩擦材基材3Dの断面形状を示している。ここで、内周側から外周側に向かって厚さが直線的に厚くなるテーパーを形成した参考例2に係るリング状摩擦材基材3C以外は、いずれも内周側から外周側に向かって厚さが直線的または曲線的に薄くなる形状をしているため、従来用いられている相手材としての内周側から外周側に向かって直線的に突出している(突出角度=α)ディスクに対して、滑らかに係合する効果を有する。
一方、内周側から外周側に向かって厚さが直線的に厚くなるテーパーを形成した参考例2に係るリング状摩擦材基材3Cにおいては、従来用いられている相手材とは異なり、外周側から内周側に向かって直線的に突出しているディスクに対して、滑らかに係合する効果を有する。
そこで、従来の平面状のリング状摩擦材基材を接着したリング状湿式摩擦材と、これらの本実施の形態の参考例1,実施例,参考例3に係るリング状摩擦材基材を接着したリング状湿式摩擦材とを、相手材としてのディスクに圧力200kPaで押し付けて、回転数を上げながら摩擦係数μの変化を測定し、これを10回連続で繰り返した。その結果を、図3に示す。
図3(a)は従来の平面状のリング状摩擦材基材を接着したリング状湿式摩擦材についての測定結果を示し、図3(b)は本実施の形態の参考例1に係るリング状摩擦材基材3の表面にレーザー光を照射したものを接着したリング状湿式摩擦材についての測定結果である。参考例1に係るリング状摩擦材基材3の表面にレーザー光を照射するのは、本発明と同様に相手材としてのディスク等とのなじみを向上させるために、予めリング状摩擦材基材3の表面を加熱するものであるが、レーザー光を照射していない参考例1に係るリング状摩擦材基材3を接着したリング状湿式摩擦材についても、同様な効果が得られた。
ここで、レーザー光の照射によってリング状摩擦材基材3の極表層部に存在する樹脂・繊維が加熱され、表面から厚さ1μmまでの深さから表面から厚さ15μmまでの深さの範囲内でカーボン化される。これによって、リング状湿式摩擦材1のμ−V正勾配性が向上するという作用効果が得られる。そして、レーザー光は光強度が安定しており、光強度の微調整も容易に行えるので、リング状摩擦材基材3の極表層部に存在する樹脂・繊維を任意の厚さだけ均一にカーボン化することが可能である。
図3(a)に示されるように、従来の平面状のリング状摩擦材基材においては、10回の摩擦回転を繰り返すうちに摩擦係数μが大きく変化しているが、図3(b)に示されるように、参考例1に係るリング状摩擦材基材3の表面にレーザー光を照射したものにおいては摩擦係数μの変化の幅が小さくなっている。この摩擦係数μの変化率の大きさを回転数50rpmにおいて測定した結果を、図4に示す。図4に示されるように、従来の平面状のリング状摩擦材基材に比較して、本実施の形態の参考例1,実施例,参考例3に係るリング状摩擦材基材3,3B,3Dは、いずれも摩擦係数μの変化率がずっと小さく、初期摩擦係数が安定していることが明らかである。
本実施の形態に係るリング状摩擦材基材を接着したリング状湿式摩擦材の初期摩擦係数が安定している理由について、図5を参照して説明する。図5(a)に示されるように、本実施の形態の参考例1に係るリング状湿式摩擦材1は、相手材としてのディスク10に最初は低圧で押し付けられるが、ディスク10は内周側から外周側に向かって直線的に突出しているため(実際は突出角度=α=0.3度で図示されているより小さいが)、従来の平面状のリング状摩擦材基材では外周の角部分のみが当たることになり、滑らかな係合を得ることができなかった。
しかし、本実施の形態の参考例1に係るリング状湿式摩擦材1においては、リング状摩擦材基材3の半径方向の厚さが途中からテーパー角度=α=0.3度になるように設定されているために、図5(a)に示されるように、ディスク10の右側面が外周側の面に一様に接触するため、滑らかな係合が得られる。そして、押し付け圧力が次第に高くなっていくと、柔軟性を有するリング状摩擦材基材3はディスク10の右側面に沿った形状に変形して、リング状摩擦材基材3の全面でディスク10の右側面に係合して回転力を効率良く伝達することができる。
次に、本実施の形態の参考例1に係るリング状湿式摩擦材1に用いられるリング状摩擦材基材3の設計基準について、図6を参照して説明する。設計基準として、係合時のメカニズム及びリング状摩擦材基材3の密度分布を考慮し、形状のねらい寸法を設定する。図6に示されるように、リング状摩擦材基材3の半径方向の長さをX、最大厚さをYとすると、テーパー幅xを半径方向長さXの28%〜50%、テーパー高さyを最大厚さYの5%以下となるように、製造金型4,5の上型4を設計する。
この理由は、テーパー高さyが最大厚さYの5%を超えると、リング状摩擦材基材3が圧縮され過ぎて密度が高くなり過ぎるためであり、テーパー幅xはこのテーパー高さyに対して、リング状湿式摩擦材1が係合する相手材の角度に合うように設定されるので、半径方向長さXの28%〜50%となるものである。
次に、リング状摩擦材基材3のテーパー加工における精度について、従来技術の切削によるテーパー加工方法と本実施の形態に係る加熱加圧によるテーパー加工方法を比較して、図7を参照して説明する。図7(a),(c)の左半分に示されるように、従来技術の切削によるテーパー加工方法においては、切削治具が新品の間はテーパー幅x、テーパー高さyともに大きく削れているが、極めてばらつきが大きい。そして、図7(a),(c)の右半分に示されるように、切削治具が消耗してくると削れなくなってくるため、テーパー幅x、テーパー高さyともにねらい寸法を大きく下回ってしまっている。
これに対して、図7(b),(d)に示されるように、本実施の形態に係る加熱加圧によるテーパー加工方法においては、テーパー幅x、テーパー高さyともにばらつきも小さく、ねらい寸法(テーパー幅x=5mm、テーパー高さy=0.04mm)を常にほぼ満たしている。したがって、従来工法は切削治具を頻繁に交換しなくてはならないだけでなく、得られる製品の精度も安定していないのに対して、本実施の形態に係る湿式摩擦材の製造方法は得られる製品の精度が安定しており、製造金型も半永久的に使用することができ、製造工程を増やす必要もなく低コスト化することができる。
このようにして、本実施の形態にかかる湿式摩擦材1及びその製造方法においては、湿式摩擦材の初期摩擦特性を初期ならし作業や研磨や切削を行うことなく安定させることができ、これによって不要な研磨屑・切削屑の発生を防ぐとともに、製造工程を削減して製造時間の大幅な短縮を図ることができる。
本実施の形態においては、テーパー幅x=5mm、テーパー高さy=0.04mmの場合について説明したが、湿式摩擦材1の係合する相手材の突出角度によってこの値は適切に設定されることは言うまでもない。また、本実施の形態においては、平板リング状の芯金2の片面に摩擦材基材から切り出したリング状摩擦材基材3を接着固定した場合について説明したが、平板リング状の芯金2の両面にリング状摩擦材基材3を接着固定したものについても、同様の作用効果が得られる。
更に、本実施の形態においては、平板リング状の芯金2にリング状摩擦材基材3を接着固定したリング状湿式摩擦材1の場合について説明したが、平板リング状の芯金2に摩擦材基材から切り出した複数個のセグメントピースを接着固定したセグメント湿式摩擦材においても、同様の構成を取ることができ、同様の作用効果を得ることができる。
また、本実施の形態においては、面圧20kgf/cm2 〜30kgf/cm2 、温度220℃〜230℃でリング状摩擦材基材3を芯金2の表面に圧着固定する場合について説明したが、これらの加圧力・加熱温度は、摩擦材基材の組成・厚さ、接着剤の種類等によって最適に設定されるものである。
本発明を実施するに際しては、湿式摩擦材のその他の部分の構成、形状、材質、厚さ、大きさ、数量、接続関係等についても、また湿式摩擦材の製造方法のその他の工程についても、本実施の形態に限定されるものではない。
なお、本発明の実施の形態で挙げている数値は、臨界値を示すものではなく、実施に好適な好適値を示すものであるから、上記数値を若干変更してもその実施を否定するものではない。
1 湿式摩擦材
2 芯金
3,3B,3C,3D リング状摩擦材基材
2 芯金
3,3B,3C,3D リング状摩擦材基材
Claims (1)
- 摩擦面の外周部に密着を要する湿式摩擦材であり、ロックアップクラッチのピストンの外周側に設けられる平板リング状の芯金の片面または両面に摩擦材基材から切り出したリング状摩擦材基材または複数個のセグメントピースを接着固定してなる湿式摩擦材の製造方法であって、
前記リング状摩擦材基材または前記複数個のセグメントピースの半径方向の厚さを半径方向の全長に亘って内周側から外周側に向かって厚さが直線的に薄くなる外周側の最大の潰し代が5/100以下のテーパーを形成し、かつ、前記リング状摩擦材基材または複数個のセグメントピースの極表層部に存在する樹脂・繊維に対してレーザー光によって加熱し、表面から厚さ1μmから15μmまでの深さの範囲内でカーボン化することを特徴とする湿式摩擦材の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008317907A JP2009103308A (ja) | 2006-10-03 | 2008-12-15 | 湿式摩擦材及びその製造方法 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006272076 | 2006-10-03 | ||
| JP2008317907A JP2009103308A (ja) | 2006-10-03 | 2008-12-15 | 湿式摩擦材及びその製造方法 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007215478A Division JP2008111546A (ja) | 2006-10-03 | 2007-08-22 | 湿式摩擦材及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2009103308A true JP2009103308A (ja) | 2009-05-14 |
Family
ID=40705159
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008317907A Pending JP2009103308A (ja) | 2006-10-03 | 2008-12-15 | 湿式摩擦材及びその製造方法 |
| JP2010039573A Pending JP2010117034A (ja) | 2006-10-03 | 2010-02-25 | 湿式摩擦材及びその製造方法 |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010039573A Pending JP2010117034A (ja) | 2006-10-03 | 2010-02-25 | 湿式摩擦材及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (2) | JP2009103308A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011132991A (ja) * | 2009-12-22 | 2011-07-07 | Nisshinbo Brake Inc | ディスクブレーキパッド |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58189232A (ja) * | 1982-04-29 | 1983-11-04 | Aisin Chem Co Ltd | 表面処理摩擦材とその製造方法 |
| JPS6411444U (ja) * | 1987-07-10 | 1989-01-20 | ||
| JPH02116059U (ja) * | 1989-03-03 | 1990-09-17 | ||
| JPH11230305A (ja) * | 1998-02-09 | 1999-08-27 | Nissan Motor Co Ltd | トルクコンバータのロックアップ装置 |
| JP2003130106A (ja) * | 2001-10-26 | 2003-05-08 | Aisin Chem Co Ltd | 湿式摩擦材及びその製造方法 |
| JP2004011710A (ja) * | 2002-06-05 | 2004-01-15 | Exedy Corp | ロックアップクラッチ及びその製造方法 |
| JP2004278609A (ja) * | 2003-03-14 | 2004-10-07 | Tokai Carbon Co Ltd | フリクションプレート |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6411444A (en) * | 1987-07-06 | 1989-01-17 | Fujitsu Ltd | Asynchronous time-division switching device |
| JP3157213B2 (ja) * | 1991-10-09 | 2001-04-16 | アイシン・エィ・ダブリュ株式会社 | 流体伝動装置 |
| DE4425912A1 (de) * | 1993-07-30 | 1995-02-02 | Luk Getriebe Systeme Gmbh | Hydrodynamischer Strömungswandler |
| JPH07145858A (ja) * | 1993-11-25 | 1995-06-06 | Nissan Motor Co Ltd | 多板ロックアップクラッチ付トルクコンバータ |
| JP3623547B2 (ja) * | 1995-04-14 | 2005-02-23 | Nskワーナー株式会社 | ロックアップ機構付きトルクコンバータ |
| JP4629422B2 (ja) * | 2004-12-07 | 2011-02-09 | Nskワーナー株式会社 | ロックアップクラッチ機構 |
| JP2007132459A (ja) * | 2005-11-11 | 2007-05-31 | Nsk Warner Kk | ロックアップクラッチ機構 |
-
2008
- 2008-12-15 JP JP2008317907A patent/JP2009103308A/ja active Pending
-
2010
- 2010-02-25 JP JP2010039573A patent/JP2010117034A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58189232A (ja) * | 1982-04-29 | 1983-11-04 | Aisin Chem Co Ltd | 表面処理摩擦材とその製造方法 |
| JPS6411444U (ja) * | 1987-07-10 | 1989-01-20 | ||
| JPH02116059U (ja) * | 1989-03-03 | 1990-09-17 | ||
| JPH11230305A (ja) * | 1998-02-09 | 1999-08-27 | Nissan Motor Co Ltd | トルクコンバータのロックアップ装置 |
| JP2003130106A (ja) * | 2001-10-26 | 2003-05-08 | Aisin Chem Co Ltd | 湿式摩擦材及びその製造方法 |
| JP2004011710A (ja) * | 2002-06-05 | 2004-01-15 | Exedy Corp | ロックアップクラッチ及びその製造方法 |
| JP2004278609A (ja) * | 2003-03-14 | 2004-10-07 | Tokai Carbon Co Ltd | フリクションプレート |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011132991A (ja) * | 2009-12-22 | 2011-07-07 | Nisshinbo Brake Inc | ディスクブレーキパッド |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2010117034A (ja) | 2010-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2008111546A (ja) | 湿式摩擦材及びその製造方法 | |
| JP5252604B2 (ja) | 同期リング組立品および同期リングの摩擦ライニングを形成するための方法 | |
| US5662192A (en) | Brake disk with built-in acoustic wear-warning device | |
| JP2020034160A (ja) | ディスクブレーキ組立体のブレーキパッド用のバックプレートおよびその製造方法 | |
| US9677621B2 (en) | Friction assembly | |
| US6776276B2 (en) | Wet friction material and its manufacturing method | |
| JP2010117034A (ja) | 湿式摩擦材及びその製造方法 | |
| CN102459937B (zh) | 摩擦环及其制造方法 | |
| JP4766925B2 (ja) | 摩擦材の製造方法 | |
| JP5278801B2 (ja) | 環状摩擦材の製造方法 | |
| CN106457464A (zh) | 经改进的用于处理摩擦元件的表面的处理方法 | |
| JP4595229B2 (ja) | ディスクブレーキパッド及びその製造方法 | |
| US9624983B2 (en) | Friction assembly | |
| JP6584800B2 (ja) | ディスクブレーキパッドの製造方法 | |
| JP4458724B2 (ja) | 摩擦部材の製造方法 | |
| JPH10299798A (ja) | ディスクパッド | |
| JP5941726B2 (ja) | ディスクブレーキおよびブレーキパッド | |
| CN101044338B (zh) | 机动车干式离合器摩擦装置用的干式摩擦衬片、干式摩擦装置、干式离合器及摩擦衬片模制用模具 | |
| JP6086844B2 (ja) | シンクロナイザーリング及びその製造方法 | |
| JPH069834B2 (ja) | 摩擦部材の製造方法 | |
| JP2010019365A (ja) | 湿式摩擦板 | |
| US20230375057A1 (en) | Friction part | |
| CN119794741A (zh) | 提高芯板与衬片牢固度的控制方法 | |
| JP2019163858A (ja) | ブレーキパッド用摩擦材の金型、製造装置、製造方法および予備成形物 | |
| CN105378318A (zh) | 摩擦面 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20091201 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100128 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20100525 |