JP2009106988A - コイルばね製造機及びコイルばね製造方法 - Google Patents
コイルばね製造機及びコイルばね製造方法 Download PDFInfo
- Publication number
- JP2009106988A JP2009106988A JP2007283239A JP2007283239A JP2009106988A JP 2009106988 A JP2009106988 A JP 2009106988A JP 2007283239 A JP2007283239 A JP 2007283239A JP 2007283239 A JP2007283239 A JP 2007283239A JP 2009106988 A JP2009106988 A JP 2009106988A
- Authority
- JP
- Japan
- Prior art keywords
- coil spring
- wire
- forming
- wire rod
- pressing tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 53
- 238000003825 pressing Methods 0.000 claims abstract description 175
- 238000004804 winding Methods 0.000 claims description 62
- 238000005520 cutting process Methods 0.000 claims description 38
- 238000000465 moulding Methods 0.000 claims description 38
- 230000033001 locomotion Effects 0.000 claims description 19
- 238000005452 bending Methods 0.000 abstract description 11
- 230000006835 compression Effects 0.000 description 6
- 238000007906 compression Methods 0.000 description 6
- 239000003638 chemical reducing agent Substances 0.000 description 5
- 238000010586 diagram Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 239000010931 gold Substances 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 239000000463 material Substances 0.000 description 1
Images






Landscapes
- Wire Processing (AREA)
Abstract
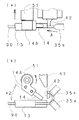
【解決手段】線材ガイド13から成形領域Rへ送り出される線材90を成形工具35a,35bに衝合させてコイルばねを成形するコイルばね製造機において、第1のサーボモータによりコイルばね成形方向へ往復駆動されるとともに第2のサーボモータによりコイルばね成形方向に平行な軸まわりに回転駆動される押圧ツール14を基台前面に備え、成形工具成形工具35bの線材90との衝合点からの線材の送り出し方向前方で線材を押圧可能にかつ線材に沿って回動可能に押圧ツール14を位置制御する制御部を設けた。
【選択図】図5
Description
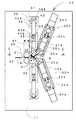
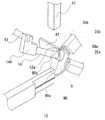
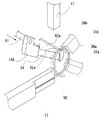
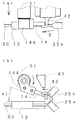
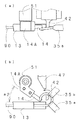
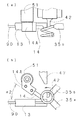
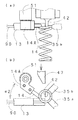
成形されるコイルばねの線材径、外径に合わせて前もって段取り替えにより、送りローラ21,21、線材ガイド13、成形工具35a,35b、心金42、切断工具47及び押圧ツール14が選択され、又はその位置が位置決めされている。図1の場合は、右巻きのコイルばねを成形する場合のレイアウトとなっており、以下右巻きのコイルばねの成形の場合について説明する。左巻きのコイルばねの場合は、成形工具35a,35b、心金42、及び押圧ツール14を、線材90の送給軸Lに対して対称な位置に段取り替えする必要がある。
そのため、ピッチ部のピッチ幅が精度よいコイルばねを成形することができる効果がある。
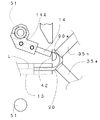
本実施例では、線材90の先頭部90aが押圧ツール14の前面にさしかかると、押圧ツール14を所定量前方へ移動し座巻き部を平坦に成形可能な位置に位置決めし、線材90の送り出し方向移動に同期して、押圧ツール14を座巻き位置に移動しながら、コイルばねの平坦部90bの一部を成形したあと、座巻き位置の押圧ツール14が送り出されてくる線材90を押圧し、残りの平坦部90bが成形され前側の座巻き部91aが成形されるようにしたが、押圧ツール14が座巻き部を平坦に成形可能な位置のままで座巻き部91aを成形したあと、押圧ツール14をピッチ巻き位置に移動し、ピッチ部91cを成形するようにしてもよい。
なお、本発明に係るコイルばね製造機及びコイルばね製造方法は、上述した実施例の形態に何ら限定されるものではなく、本発明の要旨を逸脱しない範囲において、さまざまな形態に構成することができる。
11 基台
13 線材ガイド
14 押圧ツール
20 線材送給装置
21,21 送りローラ
30a,30b 成形工具駆動装置
34a,34b 成形工具駆動用モータ
35a,35b 成形工具
40 線材切断装置
41 切断工具駆動用モータ
42 心金
47 切断工具
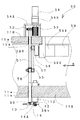
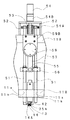
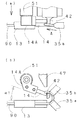
50 押圧ツール駆動装置
51、51 押圧ツール軸
54 押圧ツール軸回転駆動モータ(第2のサーボモータ)
59 押圧ツール軸前後動駆動モータ(第1のサーボモータ)
90 線材
R 成形空間
Claims (7)
- 線材ガイドから成形領域へ送り出される線材を成形工具に衝合させてコイルばねを成形し切断ツールと心金との協働で前記コイルばねを前記線材から切り離すコイルばね製造機であって、
前記線材ガイドから前記線材を前記成形領域に向かって送り出す線材送り出し手段と、
前記線材ガイドから送り出された前記線材に、前記線材ガイドの線材出口位置よりコイルばね成形方向寄りの位置に設けた前記線材との衝合点で衝合し心金の周りに前記線材を前記コイルばね成形方向とは逆方向へ湾曲に成形する成形工具と、
第1のサーボモータによりコイルばね成形方向へ往復駆動されるとともに第2のサーボモータによりコイルばね成形方向に平行な軸まわりに回転駆動される押圧ツールとを基台前面に備え、
前記成形工具の前記線材との衝合点からの線材の送り出し方向前方で前記線材を押圧可能にかつ前記線材に沿って回動可能に前記押圧ツールを位置制御する制御部を設けたことを特徴とするコイルばね製造機。 - 前記押圧ツールは、線材の送給軸に対して垂直に前記基台を貫通して設けられた貫通穴に、前後方向へ移動可能かつ前記貫通穴周りに回転可能に支持された押圧ツール軸の前方端に取り付けられたことを特徴とする請求項1に記載のコイルばね製造機。
- 前記押圧ツール軸には同軸に第1の平歯車を取り付け、前記第1の平歯車と軸方向に相対移動可能に噛み合う第2の平歯車を出力軸に取付けた第2のサーボモータを前記基台に取り付けて、前記第2のサーボモータで前記押圧ツール軸を回転駆動するようにしたことを特徴とする請求項2に記載のコイルばね製造機。
- 前記押圧ツール軸には、前記押圧ツール軸とはその軸方向の相対移動が規制されかつ前記押圧ツール軸を回転自在に支持する連結板が設けられ、前記連結板には、前記連結板を前記押圧ツール軸の軸方向に往復駆動する前記第1のサーボモータが連結されていることを特徴とする請求項2乃至3に記載のコイルばね製造機。
- 前記第1のサーボモータの出力軸には、一端が前記連結板に回動可能に取り付けられたコネクティングロッドの他端を偏心位置に回転可能に取り付けの偏心板が取り付けられ、前記第1のサーボモータの回転により前記偏心板と前記コネクティングロッドを介して、前記連結板を前記押圧ツール軸とともに軸方向に往復動するようにしたことを特徴とする請求項2乃至4に記載のコイルばね製造機。
- 前記押圧ツール軸は前記線材ガイドの中心線に対して対称位置に対で設けられ、
前記第2のサーボモータ及び前記第1のサーボモータは前記各の押圧ツール軸を同時に回転駆動又は往復動可能であることを特徴とする請求項3乃至5に記載のコイルばね製造機。 - 線材ガイドから成形領域へ送り出される線材を成形工具に衝合させてコイルばねを成形するコイルばね製造方法であって、
前記線材ガイドから前記成形領域に向かって送り出した前記線材に前記線材ガイドの線材出口位置より前方かつコイルばね成形方向寄りの位置に前記線材との衝合点を設けた前記成形工具を衝合し、心金の周りに沿って前記線材をコイルばね成形方向とは逆方向側へ湾曲に成形しながら、前記成形工具の前記線材送り出し前方方向近傍に待機の押圧ツールが前進し、前記コイルばね成形方向とは逆方向側へ湾曲に成形され送り出されてくる線材の先端部をコイルばね成形方向に押圧し平坦な座巻き部を成形可能な位置に位置決めする工程と、
前記線材を送り出しながら前記線材を平坦に成形しつつ前記押圧ツールを前記線材の送り出し方向に回動しかつコイルばね成形方向に前進して平坦部を成形可能な座巻き位置まで移動し前側の平坦な座巻き部を成形する工程と、
前記押圧ツールを前記座巻き位置からピッチ巻き位置まで前進したあと前記線材を所定量送り出し所定ピッチ及び所定長さのピッチ巻き部を成形する工程と、
前記押圧ツールを前記ピッチ巻き位置からコイルばね成形方向とは逆方向の座巻き位置に後退したあと前記線材を送り出し後側の平坦な座巻き部を成形する工程と、
カットツールが前記心金に向かって往復動し前記心金の切り刃と前記カットツールの切り刃との協働で前記成形されたコイルばねを前記線材から切り離す工程と、
前記押圧ツールをコイルばね成形方向とは逆方向側に移動するとともに前記成形工具からの前記線材の送り出し後方向へ回動し原位置へ復帰する工程とでなることを特徴とするコイルばね製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007283239A JP4913703B2 (ja) | 2007-10-31 | 2007-10-31 | コイルばね製造機及びコイルばね製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007283239A JP4913703B2 (ja) | 2007-10-31 | 2007-10-31 | コイルばね製造機及びコイルばね製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009106988A true JP2009106988A (ja) | 2009-05-21 |
| JP4913703B2 JP4913703B2 (ja) | 2012-04-11 |
Family
ID=40776086
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007283239A Active JP4913703B2 (ja) | 2007-10-31 | 2007-10-31 | コイルばね製造機及びコイルばね製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4913703B2 (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104493015A (zh) * | 2014-12-26 | 2015-04-08 | 福建永动力弹簧科技有限公司 | 卷簧机上的分体式弹簧卷绕和裁切模具 |
| CN107309377A (zh) * | 2017-07-11 | 2017-11-03 | 苏州切浦汽车零部件有限公司 | 弧形弹簧成型机及弧形弹簧的成型方法 |
| CN113669396A (zh) * | 2021-08-20 | 2021-11-19 | 安庆谢德尔汽车零部件有限公司 | 端头采用预压处理的压缩弹簧及其绕制和检测方法 |
| CN114589276A (zh) * | 2022-03-14 | 2022-06-07 | 杭州弹簧有限公司 | 一种弹簧加工方法及弹簧加工设备 |
| CN114944280A (zh) * | 2022-07-04 | 2022-08-26 | 华智源电气集团股份有限公司 | 一种变压器线圈绕制换向机构 |
| CN115807152A (zh) * | 2022-11-28 | 2023-03-17 | 浙江美力科技股份有限公司 | 尾门弹簧强压设备 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101419698B1 (ko) | 2014-03-25 | 2014-07-21 | 대원강업 주식회사 | 열간 코일스프링 제조장치 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62248529A (ja) * | 1986-04-22 | 1987-10-29 | Nhk Spring Co Ltd | コイルばね巻線機 |
| JPH07236931A (ja) * | 1994-02-28 | 1995-09-12 | Asahi Seiki Kogyo Kk | コイリングマシンのピッチツール作動切替え装置 |
| JP2007507357A (ja) * | 2003-10-02 | 2007-03-29 | アナノストポロス,アントニオス | 断面積が円形又はその他の形状のワイヤからなるばねの製造方法及びシステム |
-
2007
- 2007-10-31 JP JP2007283239A patent/JP4913703B2/ja active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62248529A (ja) * | 1986-04-22 | 1987-10-29 | Nhk Spring Co Ltd | コイルばね巻線機 |
| JPH07236931A (ja) * | 1994-02-28 | 1995-09-12 | Asahi Seiki Kogyo Kk | コイリングマシンのピッチツール作動切替え装置 |
| JP2007507357A (ja) * | 2003-10-02 | 2007-03-29 | アナノストポロス,アントニオス | 断面積が円形又はその他の形状のワイヤからなるばねの製造方法及びシステム |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104493015A (zh) * | 2014-12-26 | 2015-04-08 | 福建永动力弹簧科技有限公司 | 卷簧机上的分体式弹簧卷绕和裁切模具 |
| CN107309377A (zh) * | 2017-07-11 | 2017-11-03 | 苏州切浦汽车零部件有限公司 | 弧形弹簧成型机及弧形弹簧的成型方法 |
| CN113669396A (zh) * | 2021-08-20 | 2021-11-19 | 安庆谢德尔汽车零部件有限公司 | 端头采用预压处理的压缩弹簧及其绕制和检测方法 |
| CN113669396B (zh) * | 2021-08-20 | 2022-12-02 | 安庆谢德尔汽车零部件有限公司 | 端头采用预压处理的压缩弹簧及其绕制和检测方法 |
| CN114589276A (zh) * | 2022-03-14 | 2022-06-07 | 杭州弹簧有限公司 | 一种弹簧加工方法及弹簧加工设备 |
| CN114589276B (zh) * | 2022-03-14 | 2023-08-01 | 杭州弹簧有限公司 | 一种弹簧加工设备 |
| CN114944280A (zh) * | 2022-07-04 | 2022-08-26 | 华智源电气集团股份有限公司 | 一种变压器线圈绕制换向机构 |
| CN115807152A (zh) * | 2022-11-28 | 2023-03-17 | 浙江美力科技股份有限公司 | 尾门弹簧强压设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4913703B2 (ja) | 2012-04-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4913703B2 (ja) | コイルばね製造機及びコイルばね製造方法 | |
| CN103781570B (zh) | 用于制造弹簧的方法以及用于执行该方法的弹簧机 | |
| JP3355092B2 (ja) | 線ばねの成形方法及び装置 | |
| US8015850B2 (en) | Spring manufacturing machine | |
| JP2812432B2 (ja) | スプリング製造装置 | |
| US4947670A (en) | Universal automatic spring-making machine | |
| EP1461172B1 (en) | Two wire spring making machine and method | |
| US20130056110A1 (en) | Edgewise wound coil manufacturing device | |
| JP2009107001A (ja) | 線材特殊曲げ加工機 | |
| AU2011283525B2 (en) | Coil-spring manufacturing apparatus | |
| JPH0639467A (ja) | バネピッチ成形機構 | |
| JP2005116657A (ja) | コイル巻線機 | |
| CN110958919A (zh) | 生产弯曲部件的方法和执行该方法的弯曲机 | |
| JP3842239B2 (ja) | 内曲げフックを有するコイルばねの成形方法およびその装置 | |
| JP2006239085A (ja) | ファスナーストリンガ連続製造機のファスナーテープ供給装置 | |
| JP4373417B2 (ja) | スプリング製造装置及びその制御方法 | |
| US4747293A (en) | Bending apparatus | |
| JP4403109B2 (ja) | ばね製造機 | |
| JP3397696B2 (ja) | ばね成形方法 | |
| CN109475922B (zh) | 螺旋弹簧卷绕设备及卷绕螺旋弹簧的方法 | |
| JPH03285729A (ja) | コイルばねの製造方法及び装置 | |
| JP5925715B2 (ja) | 溝付パイプの製造方法及びその加工装置 | |
| JPS6243768B2 (ja) | ||
| CN120920602B (zh) | 一种多工位弹簧冲压方法及冲压成型装置 | |
| JPS5976635A (ja) | 二重コイルねじりばねの製法及びその製造装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090804 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20111216 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120110 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120119 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4913703 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150127 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150127 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |