JP2009111432A - 片面板の製造方法及びプリント配線板の製造方法 - Google Patents
片面板の製造方法及びプリント配線板の製造方法 Download PDFInfo
- Publication number
- JP2009111432A JP2009111432A JP2009033142A JP2009033142A JP2009111432A JP 2009111432 A JP2009111432 A JP 2009111432A JP 2009033142 A JP2009033142 A JP 2009033142A JP 2009033142 A JP2009033142 A JP 2009033142A JP 2009111432 A JP2009111432 A JP 2009111432A
- Authority
- JP
- Japan
- Prior art keywords
- resin
- release film
- epoxy resin
- sided
- printed wiring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Landscapes
- Laminated Bodies (AREA)
- Production Of Multi-Layered Print Wiring Board (AREA)
Abstract
離型フィルムを剥がした際に樹脂の剥がれのない片面板の製造方法を提供する。
【解決手段】
絶縁層の樹脂がフェノール硬化型エポキシ樹脂である片面板を製造する方法に関する。離型フィルムとしてポリプロピレンを用いると共に、離型フィルムの光沢度が5%以上であることを特徴とする。
【選択図】なし
Description
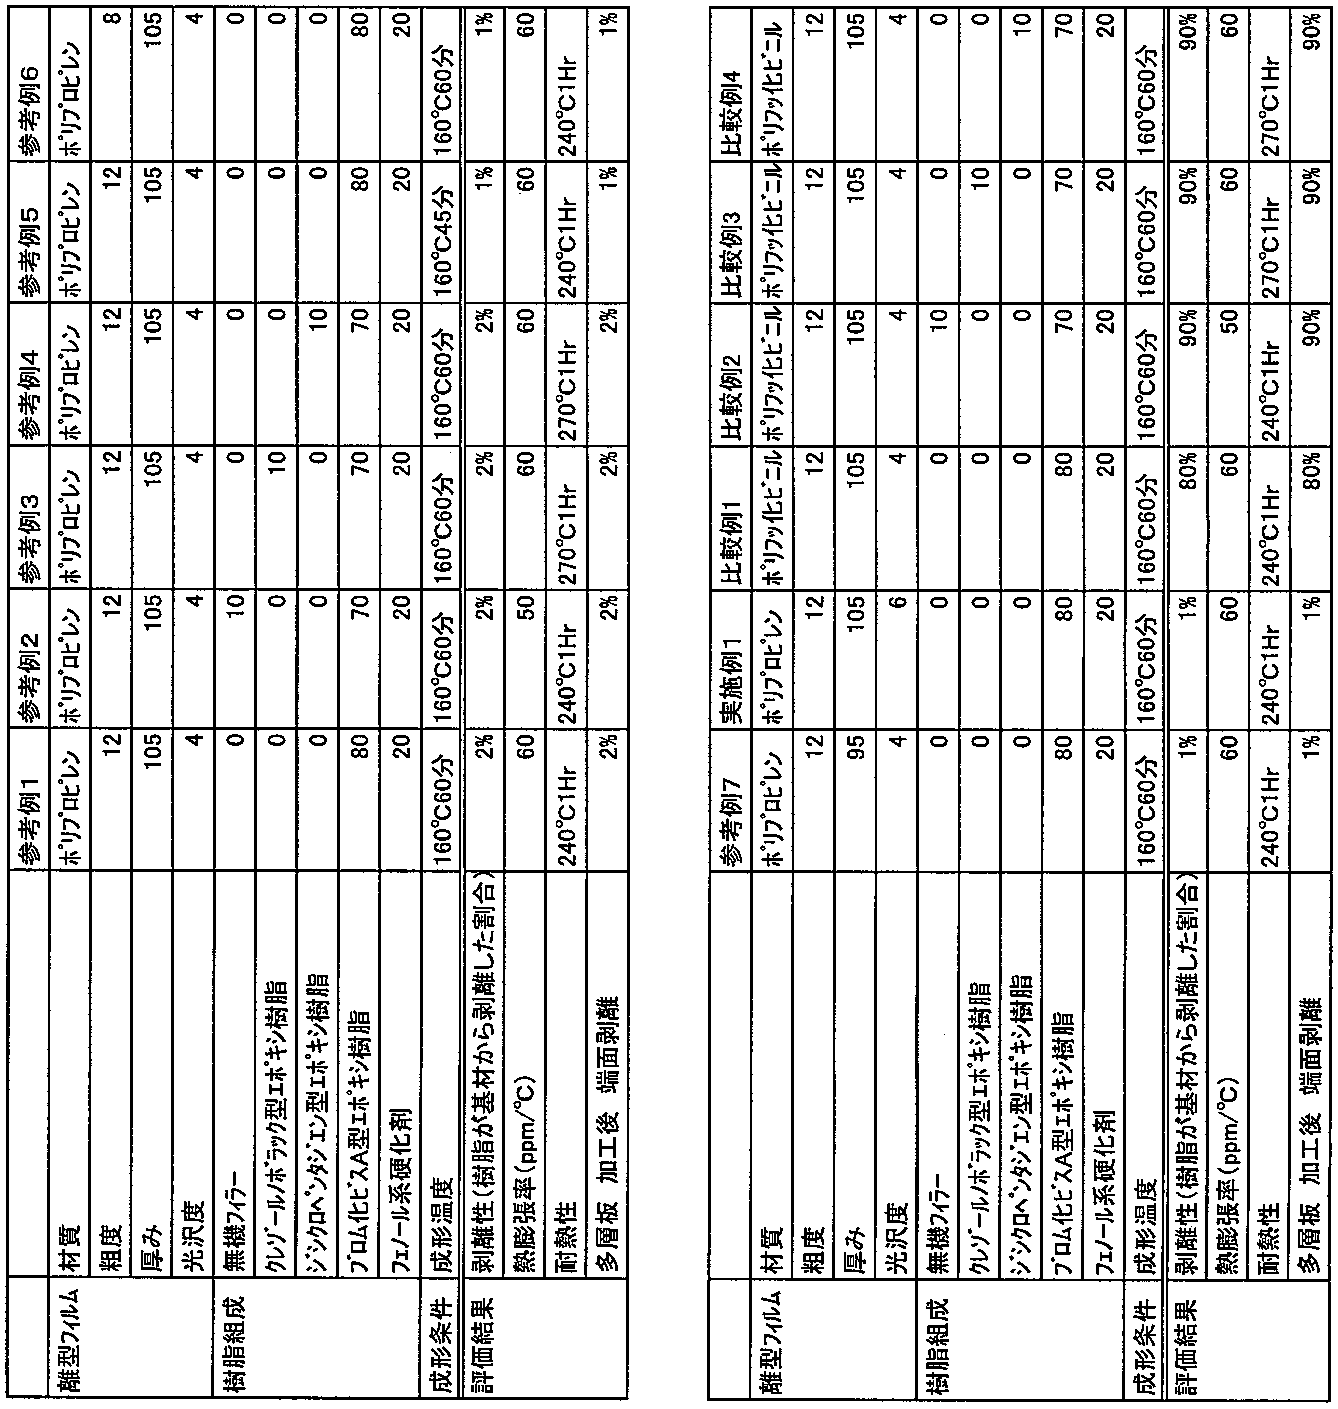
エポキシ樹脂として、ブロム化ビスA型エポキシ樹脂(東都化成(株)製「YDB−500」、エポキシ当量500、臭素含有量21質量%)、クレゾールノボラック型エポキシ樹脂(大日本インキ化学工業(株)製「N−690」、エポキシ当量225)、ジシクロペンタジエン型エポキシ樹脂(大日本インキ化学工業(株)製「HP−7200H」、エポキシ当量283)を用いた。
基材として、ガラスクロス(日東紡績(株)製「2116タイプクロス」、厚み94μm)を用いた。
上記のプリプレグの片面に銅箔(古河サーキットフォイル製「GT」18μm厚)、他の面に離型フィルムを配し、加熱加圧成形(温度と時間は表1に記載、圧力は3.0MPa(30kgf/cm2))した後、離型フィルムを剥離し、片面板を得た。離型フィルムとしてはポリプロピレンフィルム(王子製紙製「アドファン」)、およびポリフッ化ビニルフィルム(デュポン製「テドラー」)を用いた。
両面板(松下電工製「R−1766」厚み1.0mm、銅箔35−35μm)の両面の銅箔を黒化処理し、上記の片面板をプリプレグ(松下電工製「R−1661GH」厚み0.1mm)を介して配し、積層成型(170℃60分、3.0MPa(30kgf/cm2))し、多層板を得た。
片面板を成型後、離型フィルムを剥離し、樹脂の基材からの剥離について目視にて確認した。評価は200シート試験したときの樹脂の基材から剥離したものの割合で評価した。
JIS C 6481に基づいて、上記のようにして製造した多層積層板の片面板の樹脂(厚み方向)について、TMAにより測定した。
JIS C 6481に基づいて、上記のようにして製造した多層積層板をオーブンで60分間加熱した後、膨れ又は剥がれの有無を目視によって調べ、膨れ又は剥がれのない最高の温度を求めた。
上記の多層板を打ち抜き加工し、端面の剥離を観察した。
Claims (2)
- 絶縁層の樹脂がフェノール硬化型エポキシ樹脂である片面板を製造する方法において、離型フィルムとしてポリプロピレンを用いると共に、離型フィルムの光沢度が5%以上であることを特徴とする片面板の製造方法。
- 請求項1に記載の方法より製造された片面板を用いて成ることを特徴とするプリント配線板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009033142A JP5033153B2 (ja) | 2009-02-16 | 2009-02-16 | 片面板の製造方法及びプリント配線板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009033142A JP5033153B2 (ja) | 2009-02-16 | 2009-02-16 | 片面板の製造方法及びプリント配線板の製造方法 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005280935A Division JP2007090581A (ja) | 2005-09-27 | 2005-09-27 | 片面板の製造方法及びプリント配線板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009111432A true JP2009111432A (ja) | 2009-05-21 |
| JP5033153B2 JP5033153B2 (ja) | 2012-09-26 |
Family
ID=40779506
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009033142A Expired - Lifetime JP5033153B2 (ja) | 2009-02-16 | 2009-02-16 | 片面板の製造方法及びプリント配線板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5033153B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015019933A1 (ja) * | 2013-08-05 | 2015-02-12 | 積水化学工業株式会社 | 離型フィルム |
| JP2019217780A (ja) * | 2013-08-05 | 2019-12-26 | 積水化学工業株式会社 | 離型フィルム |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61252160A (ja) * | 1985-05-01 | 1986-11-10 | ニツカン工業株式会社 | フレキシブル電気回路配線用基板およびその製造方法 |
| JPH0664106A (ja) * | 1992-08-18 | 1994-03-08 | Mitsubishi Paper Mills Ltd | 工程用剥離シート及びその製造方法 |
| JPH1034802A (ja) * | 1996-07-26 | 1998-02-10 | Shin Kobe Electric Mach Co Ltd | 積層板およびその製造法、積層板の取り扱い法 |
| JPH10308581A (ja) * | 1997-05-07 | 1998-11-17 | Shin Kobe Electric Mach Co Ltd | プリント配線板の製造法 |
| JP2001105555A (ja) * | 1999-10-13 | 2001-04-17 | Ajinomoto Co Inc | 接着フィルム及びこれを用いた多層プリント配線板の製造法 |
| JP2002226765A (ja) * | 2000-09-07 | 2002-08-14 | Mitsubishi Polyester Film Llc | 離型塗膜用組成物および離型フィルムならびにその製造方法 |
| JP2002292801A (ja) * | 2001-03-30 | 2002-10-09 | Tokuyama Corp | 離型フィルム |
| JP2004356369A (ja) * | 2003-05-29 | 2004-12-16 | Toray Ind Inc | 半導体用接着剤付きテープおよびそれを用いた半導体用接続用基板の製造方法 |
-
2009
- 2009-02-16 JP JP2009033142A patent/JP5033153B2/ja not_active Expired - Lifetime
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61252160A (ja) * | 1985-05-01 | 1986-11-10 | ニツカン工業株式会社 | フレキシブル電気回路配線用基板およびその製造方法 |
| JPH0664106A (ja) * | 1992-08-18 | 1994-03-08 | Mitsubishi Paper Mills Ltd | 工程用剥離シート及びその製造方法 |
| JPH1034802A (ja) * | 1996-07-26 | 1998-02-10 | Shin Kobe Electric Mach Co Ltd | 積層板およびその製造法、積層板の取り扱い法 |
| JPH10308581A (ja) * | 1997-05-07 | 1998-11-17 | Shin Kobe Electric Mach Co Ltd | プリント配線板の製造法 |
| JP2001105555A (ja) * | 1999-10-13 | 2001-04-17 | Ajinomoto Co Inc | 接着フィルム及びこれを用いた多層プリント配線板の製造法 |
| JP2002226765A (ja) * | 2000-09-07 | 2002-08-14 | Mitsubishi Polyester Film Llc | 離型塗膜用組成物および離型フィルムならびにその製造方法 |
| JP2002292801A (ja) * | 2001-03-30 | 2002-10-09 | Tokuyama Corp | 離型フィルム |
| JP2004356369A (ja) * | 2003-05-29 | 2004-12-16 | Toray Ind Inc | 半導体用接着剤付きテープおよびそれを用いた半導体用接続用基板の製造方法 |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2015019933A1 (ja) * | 2013-08-05 | 2015-02-12 | 積水化学工業株式会社 | 離型フィルム |
| JP2015052099A (ja) * | 2013-08-05 | 2015-03-19 | 積水化学工業株式会社 | 離型フィルム |
| CN105359634A (zh) * | 2013-08-05 | 2016-02-24 | 积水化学工业株式会社 | 脱模膜 |
| KR20160039151A (ko) * | 2013-08-05 | 2016-04-08 | 세키스이가가쿠 고교가부시키가이샤 | 이형 필름 |
| CN105359634B (zh) * | 2013-08-05 | 2019-11-12 | 积水化学工业株式会社 | 脱模膜 |
| CN110602896A (zh) * | 2013-08-05 | 2019-12-20 | 积水化学工业株式会社 | 脱模膜 |
| JP2019217780A (ja) * | 2013-08-05 | 2019-12-26 | 積水化学工業株式会社 | 離型フィルム |
| KR102264950B1 (ko) | 2013-08-05 | 2021-06-14 | 세키스이가가쿠 고교가부시키가이샤 | 이형 필름 |
| CN110602896B (zh) * | 2013-08-05 | 2023-01-03 | 积水化学工业株式会社 | 脱模膜 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5033153B2 (ja) | 2012-09-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2562195B1 (en) | Epoxy resin composition, prepreg, metal-clad laminate, and printed wiring board | |
| JP2010111859A (ja) | エポキシ樹脂組成物 | |
| JP2012097283A (ja) | 多層プリント配線板の絶縁層用樹脂組成物 | |
| JP2010254819A (ja) | エポキシ樹脂組成物、プリプレグ、積層板、および多層板 | |
| JPWO2007097209A1 (ja) | エポキシ樹脂組成物 | |
| WO2008032383A1 (en) | Epoxy resin composition for printed wiring board, resin composition varnish, prepreg, metal clad laminate, printed wiring board and multilayer printed wiring board | |
| JP4553595B2 (ja) | プリプレグ用樹脂組成物およびこれを用いたプリプレグ | |
| JP3721950B2 (ja) | エポキシ樹脂組成物、プリプレグ、多層プリント配線板 | |
| JP5281280B2 (ja) | エポキシ樹脂組成物、プリプレグ、金属張積層板、多層プリント配線板 | |
| JP2005336287A (ja) | フレキシブルプリント配線板用熱硬化性接着シート、その製造方法及びそれを用いた多層フレキシブルプリント配線板並びにフレックスリジッドプリント配線板 | |
| JP4830748B2 (ja) | 難燃性エポキシ樹脂組成物、樹脂フィルム、プリプレグ及び多層プリント配線板 | |
| JP5033153B2 (ja) | 片面板の製造方法及びプリント配線板の製造方法 | |
| JP2007090581A (ja) | 片面板の製造方法及びプリント配線板の製造方法 | |
| JP2002212390A (ja) | 絶縁樹脂組成物、銅箔付き絶縁材および銅張積層板 | |
| JP2003163461A (ja) | 多層配線板の製造方法及び多層配線板 | |
| JP2003318499A (ja) | 内層回路用プリプレグ、内層回路用金属張積層板及び多層プリント配線板 | |
| JP4944483B2 (ja) | プリント配線板の製造方法 | |
| JP2000133900A (ja) | 印刷配線板用プリプレグ | |
| JP2005243830A (ja) | プリント配線板 | |
| JP2004115634A (ja) | プリント配線板用エポキシ樹脂組成物、プリプレグ、金属張積層板、多層プリント配線板 | |
| JP4362937B2 (ja) | プリプレグ及び積層板 | |
| JP2004022917A (ja) | 多層配線板の製造方法及びプリプレグ | |
| JP2005101362A (ja) | 多層配線板用プリプレグ及びその製造方法並びに多層配線板 | |
| JP2005336324A (ja) | プリプレグ、金属張積層板、プリント配線板 | |
| JP2003198142A (ja) | 多層板の製造方法及び多層板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090223 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20100715 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20111004 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20111205 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20120113 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120605 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120629 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5033153 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150706 Year of fee payment: 3 |
|
| EXPY | Cancellation because of completion of term |