JP2009155402A - レーザー溶着接合用接着剤 - Google Patents
レーザー溶着接合用接着剤 Download PDFInfo
- Publication number
- JP2009155402A JP2009155402A JP2007332993A JP2007332993A JP2009155402A JP 2009155402 A JP2009155402 A JP 2009155402A JP 2007332993 A JP2007332993 A JP 2007332993A JP 2007332993 A JP2007332993 A JP 2007332993A JP 2009155402 A JP2009155402 A JP 2009155402A
- Authority
- JP
- Japan
- Prior art keywords
- laser welding
- laser
- bonding
- modified
- adhesive layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/43—Joining a relatively small portion of the surface of said articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1629—Laser beams characterised by the way of heating the interface
- B29C65/1635—Laser beams characterised by the way of heating the interface at least passing through one of the parts to be joined, i.e. laser transmission welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1677—Laser beams making use of an absorber or impact modifier
- B29C65/168—Laser beams making use of an absorber or impact modifier placed at the interface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/4805—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding characterised by the type of adhesives
- B29C65/483—Reactive adhesives, e.g. chemically curing adhesives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/50—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like
- B29C65/5057—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like positioned between the surfaces to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/112—Single lapped joints
- B29C66/1122—Single lap to lap joints, i.e. overlap joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1603—Laser beams characterised by the type of electromagnetic radiation
- B29C65/1612—Infrared [IR] radiation, e.g. by infrared lasers
- B29C65/1616—Near infrared radiation [NIR], e.g. by YAG lasers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/82—Testing the joint
- B29C65/8207—Testing the joint by mechanical methods
- B29C65/8215—Tensile tests
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/343—Making tension-free or wrinkle-free joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/71—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the composition of the plastics material of the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/74—Joining plastics material to non-plastics material
- B29C66/742—Joining plastics material to non-plastics material to metals or their alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/74—Joining plastics material to non-plastics material
- B29C66/746—Joining plastics material to non-plastics material to inorganic materials not provided for in groups B29C66/742 - B29C66/744
- B29C66/7461—Ceramics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/74—Joining plastics material to non-plastics material
- B29C66/746—Joining plastics material to non-plastics material to inorganic materials not provided for in groups B29C66/742 - B29C66/744
- B29C66/7465—Glass
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Health & Medical Sciences (AREA)
- Electromagnetism (AREA)
- Toxicology (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
【解決手段】 分子末端部を変性したエラストマーを含有するレーザー溶着接合用接着剤。
【選択図】図1
Description
しかしながら、上記接合方法では接合対象の2種の混合樹脂粉末を用いる必要があるため、接合する樹脂の組み合わせに応じた混合粉末を用意する必要があった。また、このような方法は樹脂材料同士の接合には使用できるものの、樹脂と金属等の無機物との接合に使用することは困難であった。更に、樹脂同士の接合界面に混合粉末を介在させることで、接合界面において樹脂同士の線膨張の違いに生じる応力をある程度は緩和させることができると推測されるが、接合対象の樹脂の組み合わせによっては不十分な場合もあった。
分子末端部を変性したエラストマーを含有するレーザー溶着接合用接着剤。
[2]
前記分子末端部を変性したエラストマーは、変性オレフィン系エラストマー、変性スチレン系エラストマー及び変性アクリル系エラストマーからなる群から選ばれる少なくとも1種である、上記[1]記載のレーザー溶着接合用接着剤。
[3]
前記変性スチレン系エラストマーは、変性水添スチレン系エラストマーである、上記[2]記載のレーザー溶着接合用接着剤。
[4]
前記変性水添スチレン系エラストマー中のビニル芳香族単量体単位の含有量が70質量%以下である、上記[3]記載のレーザー溶着接合用接着剤。
[5]
前記分子末端部を変性したエラストマーは、カルボキシル基、エポキシ基、アミノ基、アミド基、酸無水物基及びシラノール基からなる群から選ばれる官能基を有する少なくとも1種の変性剤で変性されたものである、上記[1]〜[4]のいずれか記載のレーザー溶着接合用接着剤。
[6]
上記[1]〜[5]のいずれか記載のレーザー溶着接合用接着剤を含有してなるレーザー溶着接合用接着シート。
[7]
レーザー光に対して透過性を有する第1部材と、
前記第1部材とは異なる材料からなり、前記第1部材と対向して配設される第2部材と、
上記[1]〜[5]のいずれか記載のレーザー溶着接合用接着剤を含有し、前記1部材と前記第2部材との間に挟まれた接着剤層と、
を含むレーザー溶着接合用積層体。
[8]
前記接着剤層の厚みが1〜1000μmである、上記[7]記載のレーザー溶着接合用積層体。
[9]
前記第1部材及び前記第2部材が樹脂からなり、両樹脂の溶解性パラメーター(Fedorsの式から算出)の差が1(cal/cm3)1/2以上である、上記[7]又は[8]記載のレーザー溶着接合用積層体。
[10]
前記第1部材が樹脂からなり、前記第2部材が、金属、ガラス、セラミックス又は無機フィラー含有樹脂組成物からなる、上記[7]又は[8]記載のレーザー溶着接合用積層体。
[11]
前記第1部材が無機フィラーを実質的に含有しない樹脂からなり、前記第2部材が無機フィラー含有樹脂組成物からなる、上記[7]又は[8]記載のレーザー溶着接合用積層体。
[12]
前記第1部材がガラスからなり、前記第2部材が、金属、セラミックス、無機フィラーを実質的に含有しない樹脂又は無機フィラー含有樹脂組成物からなる、上記[7]又は[8]記載のレーザー溶着接合用積層体。
[13]
前記接着剤層がレーザー光の吸収剤を含有する、上記[7]〜[12]のいずれか記載のレーザー溶着接合用積層体。
[14]
レーザー光に対して透過性を有する第1部材と、
前記第1部材とは異なる材料からなり、前記第1部材と対向して配設される第2部材と、
上記[1]〜[5]のいずれか記載のレーザー溶着接合用接着剤を含有し、前記1部材と前記第2部材との間に挟まれた接着剤層と、
を含むレーザー溶着接合用積層体において、前記第1部材と前記第2部材とを接合させる接合方法であって、
少なくとも前記第1部材側からレーザー光を照射することによって、前記第1部材及び前記第2部材と接着剤層との接合部を溶融させる工程を含む接合方法。
本実施の形態のレーザー溶着接合用接着剤は、分子末端部を変性したエラストマーを含有する。ここで、分子末端部を変性したエラストマーとは、分子中の末端部が官能基により変性されたエラストマーを意味し、末端部とは、分子の最末端から好ましくは分子量1000以内の範囲のことを意味する。末端官能基の位置は、より優れた接着性を実現する観点から、分子の最末端から分子量500以内の範囲であるのがより好ましく、分子量300以内の範囲であるのがさらに好ましい。
(A−B)n 、A−(B−A)n 、A−(B−A)n−B
[(A−B)k]m−X、 [(A−B)k−A]m−X
(ここで、Aはビニル芳香族単量体単位を主体とするブロック、Bは共役ジエン単位を主体とするブロックの水素添加ブロックを示す。Xは例えば四塩化ケイ素、四塩化スズ、エポキシ化大豆油、ポリハロゲン化炭化水素化合物、カルボン酸エステル化合物、ポリビニル化合物、ビスフェノール型エポキシ化合物、アルコキシシラン化合物、ハロゲン化シラン化合物、エステル系化合物等のカップリング剤の残基又は多官能有機リチウム化合物等の開始剤の残基を示す。n、k及びmは1以上の整数を示し、一般的には1〜5である。)
本実施の形態のレーザー溶着接合用積層体は、レーザー光に対して透過性を有する第1部材と、前記第1部材とは異なる材料からなり、前記第1部材と対向して配設される第2部材と、上記のレーザー溶着接合用接着剤を含有し、前記1部材と前記第2部材との間に挟まれた接着剤層を含む。ここで、積層体は、前記1部材と前記第2部材の間に、前記接着剤層以外にも、接着性の改良のため、接着剤層と極性を少し変更させた層や、レーザー吸収層等の他の組成物からなる層を含む多層構造であってもよい。
本実施の形態の接合方法は、レーザー光に対して透過性を有する第1部材と、前記第1部材とは異なる材料からなり、前記第1部材と対向して配設される第2部材と、上記のレーザー溶着接合用接着剤を含有し、前記1部材と前記第2部材との間に挟まれた接着剤層と、を含むレーザー溶着接合用積層体において、前記第1部材と前記第2部材とを接合させる接合方法であって、少なくとも前記第1部材側からレーザー光を照射することによって、前記第1部材及び前記第2部材と、接着剤層との接合部を溶融させる工程を含む方法である。
第1部材が樹脂からなり、第2部材が金属又はセラミックスからなる場合
本実施形態では、レーザー透過性の樹脂と、無機物のレーザー吸収性材料(金属又はセラミックス)を接合する場合について説明する。本実施形態では第2部材がレーザー吸収性材料からなるため、レーザー光の照射により第2部材が加熱され、その熱伝導によりレーザー溶着接合用接着剤を含む接着剤層が加熱溶融する。レーザー光の照射終了後、溶融した接着剤層が冷却固化することにより、接着剤層と第1部材及び接着剤層と第2部材がそれぞれ界面において溶着される。これにより、第1部材と第2部材の接合がなされる。
本実施形態では、第2部材が吸収したレーザー光のエネルギーにより接着剤層が加熱溶融するため、接着剤層はレーザー吸収性のものであってもレーザー透過性のものであってもよい。しかし、レーザー光を照射した際に接着剤層をより効率的に加熱溶融や反応させるために、上記レーザー吸収剤を含有させる等して、レーザー吸収性のものとすることが好ましい。また、金属は極性基との親和性が高いため、第2部材として金属を用いる場合、第1部材が非極性の樹脂である場合にも、本実施の形態の接着剤層を用いることで、より、両部材を良好に接合することができるため好ましい。極性基との親和性が高い一部のセラミックスを第2部材として用いる場合も同様である。
従来は、樹脂と金属又はセラミックスとでは親和性が低く、しかも線膨張係数も大きく異なっているため、レーザー溶着法による接合が困難であり、また接合できた場合にも両者の接合界面において応力やひずみが発生しやすく、十分な接合強度を得ることが困難であった。しかしながら、本実施の形態のレーザー溶着接合用接着剤を含む接着剤層を用いることにより、両部材の接合界面における応力を緩和することができる。更に、樹脂、及び、金属又はセラミックスの双方に対して親和性が高いため、上記応力緩和の効果と相まって高い接合強度を達成することができる。
第1部材が無機フィラーを実質的に含有しない樹脂からなり、第2部材が無機フィラー含有樹脂組成物からなる場合
本実施形態では、無機フィラーを実質的に含有しないレーザー透過性の樹脂と、無機フィラー含有樹脂組成物とを接合する場合について説明する。従来の(レーザー溶着接合用接着剤を含む接着剤層を用いない)レーザー溶着法により樹脂と無機フィラー含有樹脂組成物とを接合させた場合、無機フィラーがレーザー光を吸収することにより無機フィラー含有樹脂組成物が焼けてしまうという問題があったため、無機フィラー含有樹脂組成物をレーザー溶着に用いることは困難であった。しかしながら、一般的に熱可塑性エラストマーは樹脂よりも融点又は軟化点が低いことが多いため、本実施の形態のように第1部材としての樹脂と第2部材としての無機フィラー含有樹脂組成物との接合界面にエラストマーを含む接着剤層を挟むことにより、接着剤層を用いない場合よりも低い温度でレーザー溶着することが可能となる。また、接着剤層が一定のレーザー光を吸収する場合には、このレーザー光の吸収により第2部材に到達するレーザー光のエネルギーをある程度減少させることができる。結果として、第2部材が接着剤層により保護されることとなる。このため、無機フィラー含有樹脂組成物が焼けることなく、両部材を良好に接合することができる。
無機フィラー含有樹脂組成物も組成物中の無機フィラーがレーザー吸収性を有するため、組成物全体としてレーザー吸収性を有する。従って、第1実施形態と同様、接着剤層はレーザー吸収性のものであってもレーザー透過性のものであってもよい。しかしながら、接着剤層がレーザー吸収性である場合、第2部材としての無機フィラー含有樹脂組成物に入射するレーザー光のエネルギーが減少するため、上述のレーザー照射の際に無機フィラー含有樹脂組成物が焼けてしまうというリスクをより低減することができる。従って、本実施形態においても、レーザー吸収剤を含有させる等して、レーザー吸収性のものとすることが好ましい。
第1部材又は第2部材の一方が樹脂からなり、他方がガラスからなる場合
本実施形態では、樹脂とガラスを接合する場合について説明する。樹脂及びガラスの両方がレーザー透過性を有する場合には、両部材の間に挟まれるレーザー溶着接合用接着剤を含む接着剤層がレーザー光に対して吸収性を有する必要がある。従って、接着剤層にレーザー吸収剤を含有させる等して、レーザー吸収性のものとする必要がある。この接着剤層を樹脂とガラスの間に挟み、レーザー光を照射することにより、両者の接合を行う。このとき、樹脂を第1部材、ガラスを第2部材としてレーザー光を樹脂側から照射してもよいし、ガラスを第1部材、樹脂を第2部材としてレーザー光をガラス側から照射してもよい。
また、樹脂又はガラスの一方がレーザー透過性を有し、他方がレーザー吸収性を有する場合には、レーザー透過性を有する方を第1部材として、第1部材側からレーザー光を照射することにより両部材の接合を行う。この場合、第1実施形態と同様に、接着剤層はレーザー吸収性のものであってもレーザー透過性のものであってもよいが、レーザー光を照射した際に接着剤層をより効率的に加熱溶融させるために、レーザー吸収性のものとすることが好ましい。
また、ガラスも金属と同様に極性基との親和性が高いため、本実施の形態の接着剤層を用いると、より両部材を良好に接合することができるため好ましい。
本実施形態のように、樹脂とガラスのような線膨張係数の異なる材料同士でも、接着剤層に含まれるエラストマーが両者の線膨張係数の違いに起因する応力を吸収するため、高い接合強度を維持することができる。また、レーザー透過性の異種材料同士を接合する場合にも、レーザー吸収性を有する接着剤層を用いれば、レーザー照射により接着剤層が加熱溶融するため、両部材を好適に接合することが可能である。
第1部材がガラスからなり、第2部材が金属、セラミックス又は無機フィラー含有樹脂組成物からなる場合
本実施形態では、レーザー透過性のガラスと、レーザー吸収性材料(金属、セラミックス又は無機フィラー含有樹脂組成物)を接合する場合について説明する。本実施形態は、第1及び第2実施形態と同様に、第2部材がレーザー吸収性材料からなるため、レーザー光の照射により第2部材が加熱され、その熱伝導により接着剤層が加熱溶融する。レーザー光の照射終了後、溶融した接着剤層が冷却固化されることにより、接着剤層と第1部材及び接着剤層と第2部材がそれぞれ界面において溶着される。これにより、第1部材と第2部材の接合がなされる。
本実施形態では、第2部材が吸収したレーザー光のエネルギーにより接着剤層が加熱溶融するため、接着剤層はレーザー吸収性のものであってもレーザー透過性のものであってもよい。しかし、レーザー光を照射した際に接着剤層がより効率的に加熱溶融や反応させるために、レーザー吸収剤を含有させる等して、レーザー吸収性のものとすることが好ましい。
このように、本実施の形態の接合方法によれば、レーザー光が照射される側の部材として、樹脂のみでなくガラスを用いてレーザー溶着を行うことも可能である。また、他の実施形態と同様に、ガラスと、金属又はセラミックス又は無機フィラー樹脂組成物との接合界面に挟まれた接着剤層のエラストマーが接合界面における応力を緩和するため、高い接合強度を維持することができる。
第1部材及び第2部材が樹脂からなり、かつ、両樹脂の溶解性パラメーター(Fedorsの式から算出)の差が1(cal/cm3)1/2以上である場合
本実施形態では、Fedorsの式から算出される溶解性パラメーターの差が1(cal/cm3)1/2以上である樹脂同士を接合する場合について説明する。従来は、互いに親和性の低い疎水性樹脂と極性樹脂を、レーザー溶着法を用いて接合することが困難であった。しかしながら、本実施の形態のように、分子末端部を変性したエラストマーを含む接着剤層を用いることにより、溶解性パラメーターの差が1(cal/cm3)1/2以上であるような親和性の低い樹脂同士でも、より容易に接合することができ、しかも高い接合強度を維持することができる。このような親和性の低い樹脂同士を良好に接合できる本発明の効果をより発揮するためには、上記溶解性パラメーターの差が2以上であることがより好ましく、3以上であることがさらに好ましい。
本実施の形態において、溶解性パラメーターはFedorsの式より算出される値を言い、「Polymer Engineering and Science,Vol.14,No.2,p147〜154(1974)」に記載された方法によって求められる。この溶解性パラメーターの差が1(cal/cm3)1/2以上である樹脂の組み合わせとして、ポリオレフィン樹脂とポリオキシメチレン、ポリオレフィン樹脂とポリ塩化ビニル、ポリオレフィンとエポキシ樹脂、ポリオレフィン樹脂とポリアミド樹脂、アクリル樹脂とポリアミド樹脂及びスチレン系樹脂とポリアミド樹脂等が挙げられるが、これらに限定されるものではない。また、本実施形態は疎水性樹脂と極性樹脂との接合にも好適に用いることができる。
本実施形態において、第2部材となる樹脂がレーザー吸収性材料であり、第2部材が吸収したレーザー光のエネルギーによって接着剤層を加熱溶融できる場合には、接着剤層はレーザー吸収性のものであってもレーザー透過性のものであってもよい。しかしながら、第2部材として用いる樹脂も第1部材と同様にレーザー透過性材料である場合には、両部材の間に挟まれる接着剤層はレーザー光に対して吸収性を有する必要がある。従って、接着剤層に上述したようなレーザー吸収剤を含有させる等して、レーザー吸収性のものとする必要がある。
[ビニル芳香族単量体(スチレン)単位の含有量]
測定機器にJNM−LA400(JEOL製、商品名)、溶媒に重水素化クロロホルムを用いて核磁気共鳴スペクトル解析(NMR)により測定した。測定条件としては、サンプル濃度50mg/ml、観測周波数は400MHz、化学シフト基準に、TMS(テトラメチルシラン)、パルスディレイ2.904秒、スキャン回数64回、パルス幅45°及び測定温度26℃で行った。
[共役ジエン(ブタジエン)単位のビニル結合量]
上記と同様の測定機器及び測定条件で、核磁気共鳴スペクトル解析(NMR)により測定した。
[水素添加率]
上記と同様の測定機器及び測定条件で、核磁気共鳴スペクトル解析(NMR)により測定した。
[重量平均分子量及び分子量分布]
装置としてLC−10(島津製作所製、商品名)、カラムにTSKgelGMHXL(4.6mmID×30cm)2本を使用して、オーブン温度40℃、溶媒にはテトラヒドロフラン(1.0ml/min)を用いて測定を行い、ポリスチレン換算分子量として重量平均分子量(Mw)、数平均分子量(Mn)及び分子量分布(Mw/Mn)を算出した。
(分子末端部変性水添スチレン系エラストマー:A−1)
内容積が10Lの攪拌装置及びジャケット付き槽型反応器を使用してバッチ重合を行った。はじめに、シクロヘキサン6.4L、スチレン150g、テトラヒドロフラン1gを加え、予めテトラメチルエチレンジアミン(以下、TMEDAとも略記される)をn−ブチルリチウムのLiモル数の0.3倍モルになるように添加し、n−ブチルリチウム開始剤のLiのモル数として17.8ミリモルとなるように添加して初期温度60℃で重合した。重合終了後、ブタジエン700gを加えて重合し、重合終了後、さらにスチレン150gを添加して重合した。重合終了後、トリイソブチルアルミニウムを添加してから、マレイン酸ジ−t−ブチルを添加し反応させることで末端にコハク酸ジ−t−ブチルエステル基を有する共重合体を得て、Ni/Al系Ziegler系触媒を用いて水素添加を施した後、熱処理を行い、末端部に酸無水物基を有する変性水添スチレン系エラストマーを得た。
得られた変性水添スチレン系エラストマーは、スチレン含有量30質量%、ポリブタジエンブロック部のビニル結合量33質量%、重量平均分子量7.5万、分子量分布1.1、分子中の末端官能基の平均個数は0.85個、水素添加率はブタジエンの二重結合中の95mol%であった。
得られたエラストマーに、安定剤としてオクタデシル−3−(3,5−ジ−t−ブチル−4−ヒドロキシフェニル)プロピオネートを重合体100質量部に対して0.3質量部添加した。
内容積が10Lの攪拌装置及びジャケット付き槽型反応器を使用してバッチ重合を行った。はじめに、シクロヘキサン6.4L、スチレン150g、テトラヒドロフラン1gを加え、予めTMEDAをn−ブチルリチウムのLiモル数の0.3倍モルになるように添加し、n−ブチルリチウム開始剤のLiのモル数として17.8ミリモルとなるように添加して初期温度60℃で重合した。重合終了後、ブタジエン700gを加えて重合し、重合終了後、さらにスチレン150gを添加して重合した。重量終了後、1,3−ジメチル−2−イミダゾリジノンを、Liモル数と等モル反応させた後、メタノールをLiと等モル量添加した。得られた共重合体に、シクロヘキサン溶液中で、ビスシクロペンタジエニルチタニウムジクロリドを添加し、十分に攪拌しながらトリメチルアルミニウムを含むn−ヘキサン溶液を添加して、室温にて約3日間反応させた水添触媒の存在下で水素添加を施して、末端部にアミノ基を有する変性水添スチレン系エラストマーを得た。
得られた変性水添スチレン系エラストマーは、スチレン含有量30質量%、ポリブタジエンブロック部のビニル結合量40質量%、重量平均分子量7.5万、分子量分布1.1、分子中の末端官能基の平均個数は0.85個、水素添加率はブタジエンの二重結合中の70mol%であった。
得られたエラストマーに、安定剤としてオクタデシル−3−(3,5−ジ−t−ブチル−4−ヒドロキシフェニル)プロピオネートを重合体100質量部に対して0.3質量部添加した。
(A−2)で得られた重合体に、(A−2)の重合体に含まれる官能基(1,3−ジメチル−2−イミダゾリジノン)量の1.2倍モル量の無水マレイン酸を加え、30mmφ二軸押出機を用いて、220℃、スクリュー回転数100rpmで溶融混練して反応させ、二次変性重合体を得た。
内容積が10Lの攪拌装置及びジャケット付き槽型反応器を使用してバッチ重合を行った。はじめに、シクロヘキサン6.4L、スチレン150g、テトラヒドロフラン1gを加え、予めTMEDAをn−ブチルリチウムのLiモル数の0.3倍モルになるように添加し、n−ブチルリチウム開始剤のLiのモル数として17.8ミリモルとなるように添加して初期温度60℃で重合した。重合終了後、ブタジエン700gを加えて重合し、重合終了後、さらにスチレン150gを添加して重合した。重量終了後、メタノールをLiと等モル量添加した。得られた共重合体に、シクロヘキサン溶液中で、ビスシクロペンタジエニルチタニウムジクロリドを添加し、十分に攪拌しながらトリメチルアルミニウムを含むn−ヘキサン溶液を添加して、室温にて約3日間反応させた水添触媒の存在下で水素添加を施して、水添スチレン系エラストマーを得た。
得られた水添スチレン系エラストマー100質量部に、無水マレイン酸を0.25質量部、パーオキサイドを0.2質量部添加し、30mmφ二軸押出機を用いて、180℃、スクリュー回転数150rpmで溶融混練して反応させ、分子鎖中にアミノ基とカルボキシル基を有する変性水添スチレン系エラストマーを得た。
得られた変性水添スチレン系エラストマーは、スチレン含有量30質量%、ポリブタジエンブロック部のビニル結合量40質量%、重量平均分子量7.5万、分子量分布1.1、分子鎖中の官能基の平均個数は0.85個、水素添加率はブタジエンの二重結合中の98mol%であった。
得られたエラストマーに、安定剤としてオクタデシル−3−(3,5−ジ−t−ブチル−4−ヒドロキシフェニル)プロピオネートを重合体100質量部に対して0.3質量部添加した。
TUFTEC H1041(旭化成ケミカルズ社製、商品名、スチレン含有量:31質量%、重量平均分子量6.3万)を用いた。
表1に示す組成及び温度で、二軸押出機を用いて150rpmで混合し、厚み150μm、幅25mmのシート状に溶融成型し、レーザー溶着接合用接着シートを得た。

(4−1)ポリプロピレン(PP)
幅25mm、長さ50mm、厚さ2mmのポリプロピレン(製品名:PP−N−BN、新神戸電機株式会社製)からなる板を用いた。PPの溶解性パラメーターは8.0(cal/cm3)1/2である。
(4−2)ポリオキシメチレン(POM)
幅25mm、長さ50mm、厚さ2mmのポリオキシメチレン(POM)樹脂(製品名:ポリペンコアセタール コポリマー、日本ポリペンコ株式会社製)からなる板を用いた。このPOMの溶解性パラメーターは9.6〜10.0(cal/cm3)1/2である。
(4−3)ガラス繊維強化ナイロン(G−Ny)
幅25mm、長さ50mm、厚さ2mmの、ガラス繊維強化ナイロンからなる板を用いた。このガラス繊維強化ナイロンの溶解性パラメーターは12.7〜13.6(cal/cm3)1/2である。
(4−4)ガラス
幅25mm、長さ50mm、厚さ1mmのスライドガラスを用いた。
(5−1)接合方法
表2に示す第1部材、第2部材及びレーザー溶着接合用接着シートをそれぞれ用いた。
図2に示すように、第1部材2と第2部材4を長さ方向に30mmずらして第1部材2が上になるように重ね、第1部材2と第2部材4の間(図2のAで示す重ね合わせ部分)に接着シート(図中の3)を挟んで積層体を得た。得られた積層体の上記重ねあわせ部分に対し、上方(第1部材側)から、レーザー出力200Wの条件で、レーザー照射による加熱を行った。レーザーの熱源として800、940及び980nmの3波長混合の半導体レーザーを用いた。レーザー光線のコリメート径は46mm、焦点距離は100mmであり、最小スポット径は600μmであった。レーザー光の照射は、出力250W、照射距離105mmの条件で行い、ディフォーカス距離12mmとし、表2に示されたレーザーエネルギー入力量分を照射した。照射終了後、空冷し、異種部材からなる接合品を得た。
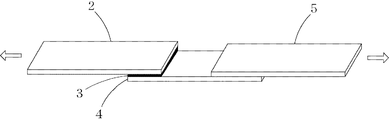
(5−1)で得られた接合品の剥離時のせん断試験は、インストロン3382(インストロンコーポレーション社製)を用いて行った。図3に示すように、第1部材2と同様の部材5を第2部材4の接合面と同じ面上にナットで接合し、第1部材2及び部材5に対して平行(図の矢印方向)に引張力を加え、せん断試験を行った。その際、せん断速度を10mm/secとし、最大強度を求めた。得られた最大強度をせん断強度とした。
試験結果を表2及び表3に示す。せん断試験後の接合品の破断面を目視で観察したところ、各部材又は接着剤層にはレーザー照射による焼けや変色等はなく、外観上の問題はなかった。
実施例1〜3と比較例1及び2の比較や、実施例4及び5と比較例3の比較より、接着剤層に、少なくとも分子末端部を変性したエラストマーを含有することで、レーザー溶着による接合において、より優れた接合強度が得られることが分かった。
また、実施例1〜3の比較と、実施例4〜5の比較より、同じ分子末端部を変性したエラストマーの中では、変性部に窒素含有基とカルボン酸含有基を共に有することで、より優れた接合強度が得られることが分かった。
2 第1部材
3 接着シート
4 第2部材
5 せん断試験用部材
A 重ね合わせ部分
L レーザー光
Claims (14)
- 分子末端部を変性したエラストマーを含有するレーザー溶着接合用接着剤。
- 前記分子末端部を変性したエラストマーは、変性オレフィン系エラストマー、変性スチレン系エラストマー及び変性アクリル系エラストマーからなる群から選ばれる少なくとも1種である、請求項1記載のレーザー溶着接合用接着剤。
- 前記変性スチレン系エラストマーは、変性水添スチレン系エラストマーである、請求項2記載のレーザー溶着接合用接着剤。
- 前記変性水添スチレン系エラストマー中のビニル芳香族単量体単位の含有量が70質量%以下である、請求項3記載のレーザー溶着接合用接着剤。
- 前記分子末端部を変性したエラストマーは、カルボキシル基、エポキシ基、アミノ基、アミド基、酸無水物基及びシラノール基からなる群から選ばれる官能基を有する少なくとも1種の変性剤で変性されたものである、請求項1〜4のいずれか1項記載のレーザー溶着接合用接着剤。
- 請求項1〜5のいずれか1項記載のレーザー溶着接合用接着剤を含有してなるレーザー溶着接合用接着シート。
- レーザー光に対して透過性を有する第1部材と、
前記第1部材とは異なる材料からなり、前記第1部材と対向して配設される第2部材と、
請求項1〜5のいずれか1項記載のレーザー溶着接合用接着剤を含有し、前記1部材と前記第2部材との間に挟まれた接着剤層と、
を含むレーザー溶着接合用積層体。 - 前記接着剤層の厚みが1〜1000μmである、請求項7記載のレーザー溶着接合用積層体。
- 前記第1部材及び前記第2部材が樹脂からなり、両樹脂の溶解性パラメーター(Fedorsの式から算出)の差が1(cal/cm3)1/2以上である、請求項7又は8記載のレーザー溶着接合用積層体。
- 前記第1部材が樹脂からなり、前記第2部材が、金属、ガラス、セラミックス又は無機フィラー含有樹脂組成物からなる、請求項7又は8記載のレーザー溶着接合用積層体。
- 前記第1部材が無機フィラーを実質的に含有しない樹脂からなり、前記第2部材が無機フィラー含有樹脂組成物からなる、請求項7又は8記載のレーザー溶着接合用積層体。
- 前記第1部材がガラスからなり、前記第2部材が、金属、セラミックス、無機フィラーを実質的に含有しない樹脂又は無機フィラー含有樹脂組成物からなる、請求項7又は8記載のレーザー溶着接合用積層体。
- 前記接着剤層がレーザー光の吸収剤を含有する、請求項7〜12のいずれか1項記載のレーザー溶着接合用積層体。
- レーザー光に対して透過性を有する第1部材と、
前記第1部材とは異なる材料からなり、前記第1部材と対向して配設される第2部材と、
請求項1〜5のいずれか1項記載のレーザー溶着接合用接着剤を含有し、前記1部材と前記第2部材との間に挟まれた接着剤層と、
を含むレーザー溶着接合用積層体において、前記第1部材と前記第2部材とを接合させる接合方法であって、
少なくとも前記第1部材側からレーザー光を照射することによって、前記第1部材及び前記第2部材と接着剤層との接合部を溶融させる工程を含む接合方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007332993A JP5327937B2 (ja) | 2007-12-25 | 2007-12-25 | レーザー溶着接合用接着剤 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2007332993A JP5327937B2 (ja) | 2007-12-25 | 2007-12-25 | レーザー溶着接合用接着剤 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009155402A true JP2009155402A (ja) | 2009-07-16 |
| JP5327937B2 JP5327937B2 (ja) | 2013-10-30 |
Family
ID=40959766
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007332993A Active JP5327937B2 (ja) | 2007-12-25 | 2007-12-25 | レーザー溶着接合用接着剤 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5327937B2 (ja) |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009173023A (ja) * | 2007-12-25 | 2009-08-06 | Hayakawa Rubber Co Ltd | レーザー接合用シート及びそれを用いた接合方法 |
| JP2009269401A (ja) * | 2008-04-09 | 2009-11-19 | Okayama Prefecture | レーザ光を用いた接合方法 |
| JP2010194908A (ja) * | 2009-02-26 | 2010-09-09 | Okayama Prefecture | レーザ接合用中間部材及びそれを用いた接合方法 |
| CN101831104A (zh) * | 2010-03-22 | 2010-09-15 | 李红兵 | 塑料焊条 |
| WO2011045855A1 (ja) * | 2009-10-15 | 2011-04-21 | 株式会社アシックス | レーザー接着用ゴム部材、及びシューズ |
| WO2011045856A1 (ja) * | 2009-10-15 | 2011-04-21 | 株式会社アシックス | レーザー接着用積層体、シューズ、及びシューズの製造方法 |
| WO2014034100A1 (ja) * | 2012-08-27 | 2014-03-06 | 早川ゴム株式会社 | 粘着剤組成物及びレーザー接合用粘着テープ |
| JP2014091231A (ja) * | 2012-11-01 | 2014-05-19 | Hayakawa Rubber Co Ltd | レーザー光を用いた接合方法 |
| KR20140135952A (ko) | 2012-03-15 | 2014-11-27 | 듀폰 도레이 컴파니, 리미티드 | 열가소성 엘라스토머 수지 조성물 및 복합 성형체 |
| JP2015187955A (ja) * | 2014-03-27 | 2015-10-29 | 日本碍子株式会社 | マイクロ波照射方法 |
| WO2015178491A1 (ja) * | 2014-05-22 | 2015-11-26 | 株式会社デンソー | 光硬化性接着剤 |
| WO2016052279A1 (ja) * | 2014-09-29 | 2016-04-07 | 株式会社クラレ | テッベ錯体の製造方法 |
| CN114302933A (zh) * | 2019-12-04 | 2022-04-08 | 东洋纺株式会社 | 低介电层叠体 |
| JP2023028690A (ja) * | 2021-08-20 | 2023-03-03 | 日本特殊陶業株式会社 | 超音波トランスデューサ及び超音波トランスデューサの製造方法 |
| JP2023105894A (ja) * | 2022-01-20 | 2023-08-01 | パナソニックIpマネジメント株式会社 | 接着方法 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5950057A (ja) * | 1982-09-11 | 1984-03-22 | Matsushita Electric Works Ltd | 複層建具におけるガラス板とパツキンとの固着方法 |
| JPS6399257A (ja) * | 1986-06-05 | 1988-04-30 | Asahi Chem Ind Co Ltd | 変性ブロック共重合体組成物 |
| JPS63161066A (ja) * | 1986-12-25 | 1988-07-04 | Asahi Chem Ind Co Ltd | 粘接着剤用組成物 |
| JPS6420284A (en) * | 1987-07-16 | 1989-01-24 | Asahi Chemical Ind | Pressure-sensitive adhesive composition |
| JPH07506148A (ja) * | 1993-02-12 | 1995-07-06 | エセックス スペシャリティ プロダクツ,インコーポレイティド | 熱活性化されたモジュール部材,車輌に直接ガラスばめするための該部材の利用と方法,及び接着剤 |
| JP2002018961A (ja) * | 2000-07-03 | 2002-01-22 | Toyota Motor Corp | 樹脂成形品の接合方法 |
| JP2003181931A (ja) * | 2001-12-21 | 2003-07-03 | Yasuo Kurosaki | 熱可塑性透明樹脂部材のレーザー接合方法 |
| JP2005119051A (ja) * | 2003-10-14 | 2005-05-12 | Denso Corp | 樹脂成形品およびその製造方法 |
| JP2007111961A (ja) * | 2005-10-19 | 2007-05-10 | E I Du Pont De Nemours & Co | レーザー溶着法を用いた樹脂成形品の製造方法 |
-
2007
- 2007-12-25 JP JP2007332993A patent/JP5327937B2/ja active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5950057A (ja) * | 1982-09-11 | 1984-03-22 | Matsushita Electric Works Ltd | 複層建具におけるガラス板とパツキンとの固着方法 |
| JPS6399257A (ja) * | 1986-06-05 | 1988-04-30 | Asahi Chem Ind Co Ltd | 変性ブロック共重合体組成物 |
| JPS63161066A (ja) * | 1986-12-25 | 1988-07-04 | Asahi Chem Ind Co Ltd | 粘接着剤用組成物 |
| JPS6420284A (en) * | 1987-07-16 | 1989-01-24 | Asahi Chemical Ind | Pressure-sensitive adhesive composition |
| JPH07506148A (ja) * | 1993-02-12 | 1995-07-06 | エセックス スペシャリティ プロダクツ,インコーポレイティド | 熱活性化されたモジュール部材,車輌に直接ガラスばめするための該部材の利用と方法,及び接着剤 |
| JP2002018961A (ja) * | 2000-07-03 | 2002-01-22 | Toyota Motor Corp | 樹脂成形品の接合方法 |
| JP2003181931A (ja) * | 2001-12-21 | 2003-07-03 | Yasuo Kurosaki | 熱可塑性透明樹脂部材のレーザー接合方法 |
| JP2005119051A (ja) * | 2003-10-14 | 2005-05-12 | Denso Corp | 樹脂成形品およびその製造方法 |
| JP2007111961A (ja) * | 2005-10-19 | 2007-05-10 | E I Du Pont De Nemours & Co | レーザー溶着法を用いた樹脂成形品の製造方法 |
Cited By (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009173023A (ja) * | 2007-12-25 | 2009-08-06 | Hayakawa Rubber Co Ltd | レーザー接合用シート及びそれを用いた接合方法 |
| JP2009269401A (ja) * | 2008-04-09 | 2009-11-19 | Okayama Prefecture | レーザ光を用いた接合方法 |
| JP2010194908A (ja) * | 2009-02-26 | 2010-09-09 | Okayama Prefecture | レーザ接合用中間部材及びそれを用いた接合方法 |
| CN102725129B (zh) * | 2009-10-15 | 2014-12-17 | 株式会社爱世克私 | 激光粘接用橡胶部件和鞋 |
| WO2011045855A1 (ja) * | 2009-10-15 | 2011-04-21 | 株式会社アシックス | レーザー接着用ゴム部材、及びシューズ |
| WO2011045856A1 (ja) * | 2009-10-15 | 2011-04-21 | 株式会社アシックス | レーザー接着用積層体、シューズ、及びシューズの製造方法 |
| US10660398B2 (en) | 2009-10-15 | 2020-05-26 | Asics Corporation | Rubber member for laser bonding and shoe |
| US9192212B2 (en) | 2009-10-15 | 2015-11-24 | Asics Corporation | Laminate for laser bonding, shoe, and method for producing shoe |
| CN102741038B (zh) * | 2009-10-15 | 2014-11-05 | 株式会社爱世克私 | 激光粘接用层叠体、鞋和鞋的制造方法 |
| CN101831104A (zh) * | 2010-03-22 | 2010-09-15 | 李红兵 | 塑料焊条 |
| KR20140135952A (ko) | 2012-03-15 | 2014-11-27 | 듀폰 도레이 컴파니, 리미티드 | 열가소성 엘라스토머 수지 조성물 및 복합 성형체 |
| WO2014033770A1 (ja) * | 2012-08-27 | 2014-03-06 | 早川ゴム株式会社 | 粘着剤組成物及びレーザー接合用粘着テープ |
| WO2014034100A1 (ja) * | 2012-08-27 | 2014-03-06 | 早川ゴム株式会社 | 粘着剤組成物及びレーザー接合用粘着テープ |
| JPWO2014034100A1 (ja) * | 2012-08-27 | 2016-08-08 | 早川ゴム株式会社 | 粘着剤組成物及びレーザー接合用粘着テープ |
| JP2014091231A (ja) * | 2012-11-01 | 2014-05-19 | Hayakawa Rubber Co Ltd | レーザー光を用いた接合方法 |
| JP2015187955A (ja) * | 2014-03-27 | 2015-10-29 | 日本碍子株式会社 | マイクロ波照射方法 |
| WO2015178491A1 (ja) * | 2014-05-22 | 2015-11-26 | 株式会社デンソー | 光硬化性接着剤 |
| JP2015221853A (ja) * | 2014-05-22 | 2015-12-10 | 株式会社デンソー | 光硬化性接着剤 |
| US10017534B2 (en) | 2014-09-29 | 2018-07-10 | Kuraray Co., Ltd. | Method for producing Tebbe complex |
| CN107001402A (zh) * | 2014-09-29 | 2017-08-01 | 株式会社可乐丽 | Tebbe络合物的制造方法 |
| JPWO2016052279A1 (ja) * | 2014-09-29 | 2017-07-27 | 株式会社クラレ | テッベ錯体の製造方法 |
| WO2016052279A1 (ja) * | 2014-09-29 | 2016-04-07 | 株式会社クラレ | テッベ錯体の製造方法 |
| CN114302933A (zh) * | 2019-12-04 | 2022-04-08 | 东洋纺株式会社 | 低介电层叠体 |
| CN114302933B (zh) * | 2019-12-04 | 2024-05-10 | 东洋纺Mc株式会社 | 低介电层叠体 |
| JP2023028690A (ja) * | 2021-08-20 | 2023-03-03 | 日本特殊陶業株式会社 | 超音波トランスデューサ及び超音波トランスデューサの製造方法 |
| JP7710926B2 (ja) | 2021-08-20 | 2025-07-22 | 日本特殊陶業株式会社 | 超音波トランスデューサ |
| JP2023105894A (ja) * | 2022-01-20 | 2023-08-01 | パナソニックIpマネジメント株式会社 | 接着方法 |
| JP7743142B2 (ja) | 2022-01-20 | 2025-09-24 | パナソニックオートモーティブシステムズ株式会社 | 接着方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5327937B2 (ja) | 2013-10-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5327937B2 (ja) | レーザー溶着接合用接着剤 | |
| US7642317B2 (en) | Modified block copolymer | |
| CN104024330B (zh) | 热塑性聚合物组合物及成型品 | |
| KR100501986B1 (ko) | 블록 공중합체 및 이 공중합체를 함유하는 조성물 | |
| CA2929367C (en) | Liquid packaging container | |
| JPWO2003035705A1 (ja) | 水添共重合体 | |
| WO2003085010A9 (en) | Modified polymers and compositions containing the same | |
| US7317055B2 (en) | Adhesive resin and adhesive resin composition for liquid crystalline polymer | |
| TWI752945B (zh) | 樹脂組成物、熱封劑、液體包裝容器用薄膜、液體包裝容器、液體排出構件及醫療容器 | |
| JP7698975B2 (ja) | 変性共役ジエン系重合体、変性共役ジエン系重合体組成物、多層体、多層体の製造方法、及び成形体 | |
| CN106164166B (zh) | 组合物和表面保护膜 | |
| JP4567601B2 (ja) | 管状物の製造方法 | |
| JP5763461B2 (ja) | 熱可塑性エラストマー組成物 | |
| JP2009102483A (ja) | 粘着シート、粘着積層シート及びその製造方法 | |
| JP4617666B2 (ja) | 粘着性フィルム | |
| JP2010255007A (ja) | 粘着性フィルム | |
| JP2003277705A (ja) | 表面保護用粘着フィルム | |
| JPH0569874B2 (ja) | ||
| CN115397934A (zh) | 使用了高频介电加热粘接片的粘接方法 | |
| JP2013018933A (ja) | 粘接着剤用ブロック共重合体、粘接着剤組成物及びこれを具備する表面保護フィルム | |
| CN118475629A (zh) | 氢化嵌段共聚物、氢化嵌段共聚物组合物以及成型体 | |
| JP2020001800A (ja) | 液体包装容器用フィルム | |
| JP7461266B2 (ja) | 制振材、制振材の製造方法、積層体、及び、制振性向上方法 | |
| TWI788847B (zh) | 改質共軛二烯系聚合物、改質共軛二烯系聚合物組合物、多層體、多層體之製造方法、及成形體 | |
| WO2016194704A1 (ja) | オレフィン樹脂組成物、フィルム及び医療用容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20101224 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110119 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20121228 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130109 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130311 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130704 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130719 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5327937 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313115 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313115 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |