JP2009229663A - スペーサー付カラーフィルタ基板の製造方法 - Google Patents
スペーサー付カラーフィルタ基板の製造方法 Download PDFInfo
- Publication number
- JP2009229663A JP2009229663A JP2008073178A JP2008073178A JP2009229663A JP 2009229663 A JP2009229663 A JP 2009229663A JP 2008073178 A JP2008073178 A JP 2008073178A JP 2008073178 A JP2008073178 A JP 2008073178A JP 2009229663 A JP2009229663 A JP 2009229663A
- Authority
- JP
- Japan
- Prior art keywords
- spacer
- color filter
- filter substrate
- intaglio
- ink
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Liquid Crystal (AREA)
- Optical Filters (AREA)
Abstract
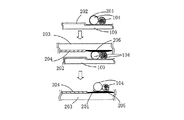
【解決手段】透明基板上に形成されたカラーフィルタの遮光膜上の所定位置に対応したパターンを形成した凹版100に、異なる粒径を有するスペーサー粒子104を分散したスペーサーインクをインクジェット印刷で選択的に定点配置、乾燥後、カラーフィルタ基板側および凹版側の双方の位置合わせを行って転写し、異なる粒径を有するスペーサー粒子が、カラーフィルタ内の遮光層上に選択的に配置されたスペーサー付カラーフィルタ基板を得る。
【選択図】図1
Description
この液晶ディスプレイにおいて液晶層を一定の間隔で保ち、適正な液晶層の厚みを維持する役割を果たすのがスペーサーである。
この方式は、精密ステージとの組み合わせで任意デザインのマイクロパターンを、塗布することが可能であり、近年、液晶関連技術への展開が盛んである。例えば、特許文献5〜7においてはスペーサーを任意の位置に直接配置する方法が提案されている。
液晶ディスプレイでは、例えば、パネルに過剰な荷重が加わった際のスペーサーの塑性変形、破壊を防ぐために、スペーサー分布の密度を高めなければならない場合がある。しかし、スペーサーの密度を十分に高くすると、塑性変形、破壊は防ぐことができるが、パネル内に真空気泡(低温気泡)が発生するといった問題が生じる。
しかし、露光を繰り返す場合においても、高価なマスクを用いる場合においても、やはり材料のロスが大きい。
1)透明基板上に形成されたカラーフィルタ上の所定パターン位置に対応した凹部パターンが設けられた凹版を作製する工程、
2)該凹版の凹部パターンに、スペーサー粒子を溶媒中に分散したスペーサーインクをインクジェット印刷で選択的に定点配置する工程、
3)インクの乾燥過程において凹部パターンへスペーサー粒子が集合する自己配置現象を利用して、凹部パターンへ正確にスペーサー粒子を配置する工程、
4)カラーフィルタ基板側および凹版側のアライメントマークにより双方の位置合わせを行い、カラーフィルタ上の所定パターン位置にスペーサー粒子を転写する工程、を少なくとも具備し、
前記スペーサーインク中に分散したスペーサー粒子として、粒子径及び弾性率の異なる複数種のスペーサー粒子を用いたことを特徴とするスペーサー付カラーフィルタ基板の製造方法である。
本発明における凹版の基材としては、ソーダガラスや無アルカリガラス等のガラス基材やプラスチック等の基材を加工し用いることが可能である。さらに、光透過性の基材を用い
ることにより、パターンの重ね合わせ時にアライメントを容易とすることができる。
凹版がガラス基板からなることにより、凹版上に配置したスペーサー粒子の転写工程で加熱や加圧を用いた場合においても基板の収縮、膨張などによる位置ズレを少なくすることが可能となる。
げられる。中でも、ダイコート、キャップコート、ロールコート、アプリケータは、広い範囲の粘度のインクについて均一なインク液膜を形成することができる。
本発明に用いられる水溶性有機溶剤としては、グリセリン、エチレングリコール、ジエチレングリコール、トリエチレングリコール、プロピレングリコール、ジプロピレングリコール、ヘキシレングリコール、1,4−ブタンジオール、1,5−ペンタンジオール、1,2,4−ブタントリオール、2,2‘−チオジエタノール、ポリエチレングリコール、ポリプロピレングリコール等の高沸点低揮発性の多価アルコール類が用いられ、その他にN−メチル−2−ピロリドン、1,3−ジメチルイミダゾリジノン、モノエタノールアミン、N,N−ジメチルエタノールアミン、N,N−ジエチルエタノールアミン、ジエタノールアミン、N−n−ブチルジエタノールアミン、トリイソプロパノールアミン、トリエタノールアミン等の水溶性有機溶剤を添加することが出来る。
スペーサーインクにおけるスペーサー粒子の固形分濃度が0.2%未満であると、吐出された液滴中にスペーサー粒子が含まれなくなり易く、カラーフィルタ基板上のスペーサー粒子の密度が低下し、また3%を超えると、スペーサー粒子同士が凝集し、インクジェットヘッドのノズルが詰まりったり、また、吐出された液滴中のスペーサー粒子の含有量が
過剰となり易くなる傾向があるため好ましくない。
あらかじめ、カラーフィルタ基板203や凹版100、それぞれに設けられたアライメントマークやパターンを確認し、位置合わせを行った後、凹版100側、もしくは凹版10
0及びカラーフィルタ基板203の両側から加熱処理を行い、加圧後に両基板を剥離することで、カラーフィルタ基板203側にスペーサー粒子104を転写する。スペーサー粒子の転写工程で、凹版側、もしくはカラーフィルタ基板側の少なくとも一方に熱を付与することにより転写性を高めることが可能となる。
〜スペーサーインクの調製〜
ポリビニルアセタール樹脂(積水化学(株)製、KW−1、固形分20%)を攪拌しながら、エポキシ化合物(ナガセケムテックス製、デナコールEX−521)を固形分比で5%となる添加量で少量ずつ添加し、熱硬化型ポリマー液を調製した。次いでスペーサー粒子(積水化学(株)製、ミクロパールEX004、粒子径4.2μm/4.0μm=1/1.5 (重量比))、前記熱硬化型ポリマー液、エチレングリコール/ブチルセルソルブ/水=65/5/30(重量比)の混合溶媒を、スペーサー粒子/ポリマー液/混合溶媒=0.2/5/94.8(重量比)となるように混合、超音波分散させ、目開き10μmのステンレスメッシュで濾過し、実施例1のスペーサーインクを得た。得られたスペーサーインクの粘度は13.4mPa・s(23℃)であった。
無アルカリガラス(コーニング社製、1737ガラス、300mm角、1.1mm厚)にポジ型レジスト(シプレイ(株)製、S1813)をスピンコート法で塗布し、カラーフィルタ基板の遮光層上に幅10〜30μmの種々の解像度パターンを配置できるように開口部幅10〜30μmのパターンをデザインしたマスクを介して露光し、アルカリ現像液(シプレイ製、MFCD−26)で現像処理を行うことでパターンを形成した。
吐出量40plのピエゾ式インクジェットヘッド、およびアライメント機構を有する精密ステージを搭載したインクジェット印刷装置に、上記スペーサーインクを真空脱泡処理した後、充填し、上記ガラス凹版のアライメントを行った後、パターンに相当する位置にスペーサーインク液滴を定点配置し、80℃のホットプレート上で1分間乾燥を行った。この版を上下基板のアライメント機構を有する転写装置に搭載し、カラーフィルタ基板、ガラス凹版の位置合わせを行った後、ガラス凹版側に100℃の熱を加えながらローラーにより転写処理を行った。このスペーサーを形成したカラーフィルタ基板を120℃で30分間硬化処理を行い、異なる粒径を有するスペーサー粒子を形成したカラーフィルタ基板を得た。
実施例1のガラス凹版の作成を下記の通り実施した以外は実施例1と同様の方法で行った。
まず、アルカリ可溶性樹脂として、アクリレート樹脂(ダイセル化学工業(株)社製:商品名「サイクロマーP−ACA200M」)100重量部、光重合性モノマーとして、ジペンタエリスリトールヘキサアクリレート(東亜合成(株)社製:商品名:M400)30重量部、光重合開始剤として、イルガキュア369(チバスペシャルケミカル社製)6重量部、希釈溶剤としてプロピレングリコールモノメチルエーテルアセテート300重量部を、撹拌して希釈することにより、ネガレジスト組成物を調製した。
実施例1と同様の方法で調製したスペーサーインクを吐出量40plのピエゾ式インクジェットヘッド、およびアライメント機構を有する精密ステージを搭載したインクジェット印刷装置に、上記スペーサーインクを真空脱泡処理した後、充填し、カラーフィルタ基板のアライメントを行った後、遮光層上の任意位置にスペーサーインク液滴を直接、定点配置し、80℃のホットプレート上で1分間乾燥を行った。このスペーサーを形成したカラーフィルタ基板を120℃で30分間本硬化処理を行い、異なる粒径を有するスペーサー粒子を形成したカラーフィルタ基板を得た。
○;画素部上の存在率が10%以下
△;画素部上の存在率が10%以上、50%未満
×;画素部上の存在率が50%以上
また、形成したスペーサーのカラーフィルタ基板上への固着性をエアブラシにより水を流体とし、0.25MPa、30secの条件下で下記基準に基づいて評価した。
○;剥離箇所が10%以下
△;剥離箇所が10%以上、30%未満
×;剥離箇所が30%以上
上記評価基準に基づく、実施例1〜2、比較例1の評価結果一覧を表1に示す。

101… インクジェットヘッド
102… 凹部パターン
103… スペーサーインク
104… スペーサー粒子
201… 接着樹脂成分
202… 撥水層
203… カラーフィルタ基板
204… 光透過層
205… 遮光層
Claims (9)
- スペーサー付カラーフィルタ基板の製造方法において、
1)透明基板上に形成されたカラーフィルタ上の所定パターン位置に対応した凹部パターンが設けられた凹版を作製する工程、
2)該凹版の凹部パターンに、スペーサー粒子を溶媒中に分散したスペーサーインクをインクジェット印刷で選択的に定点配置する工程、
3)インクの乾燥過程において凹部パターンへスペーサー粒子が集合する自己配置現象を利用して、凹部パターンへ正確にスペーサー粒子を配置する工程、
4)カラーフィルタ基板側および凹版側のアライメントマークにより双方の位置合わせを行い、カラーフィルタ上の所定パターン位置にスペーサー粒子を転写する工程、を少なくとも具備し、
前記スペーサーインク中に分散したスペーサー粒子として、粒子径及び弾性率の異なる複数種のスペーサー粒子を用いたことを特徴とするスペーサー付カラーフィルタ基板の製造方法。 - 前記凹版の版深が、スペーサーインク中に分散したスペーサー粒子の粒子径の内、小さい粒子径の1/2以下であることを特徴とする請求項1記載のスペーサー付カラーフィルタ基板の製造方法。
- 前記凹版の凹部パターン径が、カラーフィルタ上の遮光層幅の30〜100%であることを特徴とする請求項1又は2記載のスペーサー付カラーフィルタ基板の製造方法。
- 前記凹版の表面におけるスペーサーインクの溶媒の接触角が、100°以上となる表面処理を施したことを特徴とする請求項1、2、又は3記載のスペーサー付カラーフィルタ基板の製造方法。
- 前記凹版上におけるスペーサー粒子の密度が、1000〜20000個/cm2であることを特徴とする請求項1、2、3、又は4記載のスペーサー付カラーフィルタ基板の製造方法。
- 前記凹版が、ガラス基板からなることを特徴とする請求項1〜5のいずれか1項に記載のスペーサー付カラーフィルタ基板の製造方法。
- 前記凹版からカラーフィルタ基板へ転写を行う際に、凹版側、もしくはカラーフィルタ基板側の少なくとも一方に熱を付与することを特徴とする請求項1〜6のいずれか1項に記載のスペーサー付カラーフィルタ基板の製造方法。
- 前記スペーサーインクの溶媒が沸点150℃以上の水溶性有機溶剤を主成分とし、スペーサー粒子の粒子径が3〜6μmで、その含有量が異なるスペーサー粒子をあわせて1.0重量%以下であり、スペーサーインクの23℃条件下での粘度が20cps以下、表面張力が40mN/m以下であることを特徴とする請求項1〜7のいずれか1項に記載のスペーサー付カラーフィルタ基板の製造方法。
- 前記スペーサーインク中に樹脂を主成分とする樹脂接着成分を含み、これらが熱、光、電子線のうちの少なくとも1つ以上のエネルギーで硬化することを特徴とする請求項1〜8のいずれか1項に記載のスペーサー付カラーフィルタ基板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008073178A JP5167890B2 (ja) | 2008-03-21 | 2008-03-21 | スペーサー付カラーフィルタ基板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008073178A JP5167890B2 (ja) | 2008-03-21 | 2008-03-21 | スペーサー付カラーフィルタ基板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2009229663A true JP2009229663A (ja) | 2009-10-08 |
| JP5167890B2 JP5167890B2 (ja) | 2013-03-21 |
Family
ID=41245158
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008073178A Expired - Fee Related JP5167890B2 (ja) | 2008-03-21 | 2008-03-21 | スペーサー付カラーフィルタ基板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5167890B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011167588A (ja) * | 2010-02-16 | 2011-09-01 | Sumitomo Chemical Co Ltd | 薄膜の製造方法 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH09152615A (ja) * | 1995-11-30 | 1997-06-10 | Sharp Corp | 液晶表示素子基板へのスペーサ粒子散布方法及び散布用ジグ板及び散布装置 |
| JP2000035582A (ja) * | 1998-07-17 | 2000-02-02 | Mitsumura Printing Co Ltd | スペーサー形成法 |
| JP2001013504A (ja) * | 1999-07-01 | 2001-01-19 | Sekisui Chem Co Ltd | 液晶表示装置の製造方法及び液晶表示装置 |
| JP2005049575A (ja) * | 2003-07-28 | 2005-02-24 | Toppan Printing Co Ltd | カラー液晶表示装置用カラーフィルタ側パネル基板の製造方法 |
| WO2006123713A1 (ja) * | 2005-05-18 | 2006-11-23 | Alps Electric Co., Ltd. | 複合入力装置 |
| JP2007065582A (ja) * | 2005-09-02 | 2007-03-15 | Dainippon Printing Co Ltd | カラーフィルタおよびその製造方法 |
| JP2007279322A (ja) * | 2006-04-05 | 2007-10-25 | Nec Lcd Technologies Ltd | 液晶パネル及びその製造方法 |
| JP2007279610A (ja) * | 2006-04-11 | 2007-10-25 | Dainippon Printing Co Ltd | カラーフィルタおよびその製造方法 |
-
2008
- 2008-03-21 JP JP2008073178A patent/JP5167890B2/ja not_active Expired - Fee Related
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH09152615A (ja) * | 1995-11-30 | 1997-06-10 | Sharp Corp | 液晶表示素子基板へのスペーサ粒子散布方法及び散布用ジグ板及び散布装置 |
| JP2000035582A (ja) * | 1998-07-17 | 2000-02-02 | Mitsumura Printing Co Ltd | スペーサー形成法 |
| JP2001013504A (ja) * | 1999-07-01 | 2001-01-19 | Sekisui Chem Co Ltd | 液晶表示装置の製造方法及び液晶表示装置 |
| JP2005049575A (ja) * | 2003-07-28 | 2005-02-24 | Toppan Printing Co Ltd | カラー液晶表示装置用カラーフィルタ側パネル基板の製造方法 |
| WO2006123713A1 (ja) * | 2005-05-18 | 2006-11-23 | Alps Electric Co., Ltd. | 複合入力装置 |
| JP2007065582A (ja) * | 2005-09-02 | 2007-03-15 | Dainippon Printing Co Ltd | カラーフィルタおよびその製造方法 |
| JP2007279322A (ja) * | 2006-04-05 | 2007-10-25 | Nec Lcd Technologies Ltd | 液晶パネル及びその製造方法 |
| JP2007279610A (ja) * | 2006-04-11 | 2007-10-25 | Dainippon Printing Co Ltd | カラーフィルタおよびその製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011167588A (ja) * | 2010-02-16 | 2011-09-01 | Sumitomo Chemical Co Ltd | 薄膜の製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5167890B2 (ja) | 2013-03-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR20080095088A (ko) | 블록 코폴리머를 이용한 선택적 표면처리 방법, 블랙매트릭스 및 그 제조방법, 그리고 노즐 플레이트 및 그제조방법 | |
| JP2009166486A (ja) | 光吸収性を有するモールド、該モールドを利用する感光性樹脂のパターン形成方法、及び印刷版の製造方法 | |
| KR101735963B1 (ko) | 기판의 접착방법 및 이를 통해 제조된 디스플레이용 기판 | |
| CN100390648C (zh) | 液晶显示器件及其制造方法 | |
| JP2001235618A (ja) | カラーフィルターの作製方法及びカラーフィルター並びに液晶表示装置 | |
| JP5167890B2 (ja) | スペーサー付カラーフィルタ基板の製造方法 | |
| KR101367784B1 (ko) | 쿠션성을 가지는 그라비아판 및 그 제조방법 | |
| JP5640321B2 (ja) | 微小球体の配置形成方法及びそれを用いたフラットパネルディスプレイ向けカラーフィルター用スペーサー形成方法 | |
| JP4588041B2 (ja) | 樹脂モールドを利用した印刷版の製造方法 | |
| JP5261976B2 (ja) | スペーサーの形成方法とそれに用いるブランケット基材 | |
| JP2011002549A (ja) | スペーサ付カラーフィルタ基板の製造方法 | |
| JP5151610B2 (ja) | スペーサー付カラーフィルタ基板の製造方法 | |
| JP4792942B2 (ja) | 可撓性基材への印刷方法及び印刷装置 | |
| JP4802761B2 (ja) | 印刷物の製造方法 | |
| JP2008116880A (ja) | 液晶表示装置用カラーフィルターへのスペーサービーズ形成方法および液晶表示素子の製造方法 | |
| JP2011203626A (ja) | スペーサー付カラーフィルタ基板の製造方法 | |
| JP3896761B2 (ja) | カラーフィルターの製造方法及びカラーフィルター | |
| JP5163563B2 (ja) | 精密パターンの印刷方法 | |
| JP2007237413A (ja) | 印刷物の製造方法 | |
| JP4858095B2 (ja) | 微小突起物の形成方法 | |
| JP5034465B2 (ja) | 微小突起物の製造方法 | |
| JP5757822B2 (ja) | 電気泳動表示シート及びこれを用いた電気泳動表示媒体 | |
| JP2015189114A (ja) | 印刷用版および印刷用版の製造方法 | |
| JP4813521B2 (ja) | 印刷版 | |
| KR101211736B1 (ko) | 액정표시장치용 고정세 인쇄판 및 그의 제조 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20110224 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120223 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120808 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20120808 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20121004 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20121004 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20121127 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20121210 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5167890 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |