JP2010142830A - 粉末成形部品のばり取り方法およびその装置 - Google Patents
粉末成形部品のばり取り方法およびその装置 Download PDFInfo
- Publication number
- JP2010142830A JP2010142830A JP2008321379A JP2008321379A JP2010142830A JP 2010142830 A JP2010142830 A JP 2010142830A JP 2008321379 A JP2008321379 A JP 2008321379A JP 2008321379 A JP2008321379 A JP 2008321379A JP 2010142830 A JP2010142830 A JP 2010142830A
- Authority
- JP
- Japan
- Prior art keywords
- brush
- punch
- die
- upper punch
- lower punch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 9
- 239000000843 powder Substances 0.000 claims abstract description 34
- 239000013067 intermediate product Substances 0.000 claims abstract description 27
- 238000007906 compression Methods 0.000 claims abstract description 5
- 230000006835 compression Effects 0.000 claims abstract description 5
- 238000000465 moulding Methods 0.000 claims description 5
- 238000000748 compression moulding Methods 0.000 description 7
- 239000002184 metal Substances 0.000 description 4
- 239000000047 product Substances 0.000 description 4
- 239000004677 Nylon Substances 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 239000000428 dust Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000000835 fiber Substances 0.000 description 2
- 229920001778 nylon Polymers 0.000 description 2
- 210000001015 abdomen Anatomy 0.000 description 1
- 239000011230 binding agent Substances 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 238000011010 flushing procedure Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 239000004570 mortar (masonry) Substances 0.000 description 1
- 230000010349 pulsation Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000009941 weaving Methods 0.000 description 1
Images
Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
【解決手段】圧縮,成形後に,中間製品Gを上パンチ2,下パンチ3間に保持したままダイ1を中間製品の周囲から待避させ,外側からブラシ列42を上パンチおよび下パンチの外面に接近させて,このブラシで上パンチあるいは下パンチからはみ出た「ばりF」を除去する。
【選択図】図7
Description
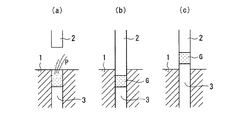
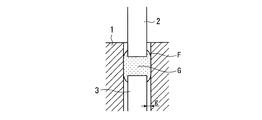
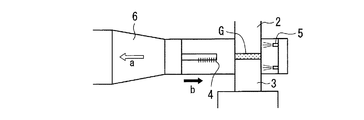
請求項3に記載の本発明は、ダイの上下に上パンチ、下パンチを配置し、下パンチとダイとで形成される空間内に粉末を充填し、上パンチを下降させてこの粉末を圧縮、成形して中間製品とする粉末成形プレス機において、前記上パンチおよび下パンチの近傍に、ダイを待避させた状態で上パンチおよび下パンチの外面に接近可能にブラシ列を配置するとともに、このブラシ列に、ブラシに沿って空気を噴射する空気配管および噴出孔を設けたことを特徴とする粉末成形部品のばり取り装置である。
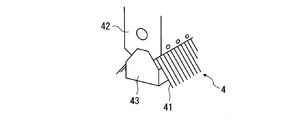
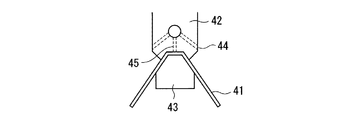
図3は本発明実施例のばり取り装置の要部であるブラシ列4を示す部分斜視図、図4は正面図で、41はブラシ列の1本毎のブラシ(毛)、42はブラシホルダ、43はブラシ押えである。すなわちこのブラシ列4は、下部に凹状の溝を有するブラシホルダにナイロン等のブラシをあてがい、下からブラシ押え43で締めつけて固定した構造であり、八の字状に開いたブラシ41が並んでいる。ブラシ41は直径0.1〜0.15mm程度のナイロン等の繊維、あるいはさらに細い繊維を撚り合わせたり織ったりしてこの程度の太さにしてもよい。さらに、ブラシホルダ42には圧縮空気が噴出する孔44、45を設けてあり、図4において孔44はブラシ41の直上に開口しているが、孔45はブラシ41の並んだ部分に開口している。これらの孔から空気を噴射することによって、ブラシ41が細かく振動し、ばり取り効果が高められると同時に、除去した微粉末を吹き飛ばすことが期待できる。
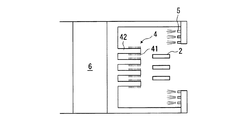
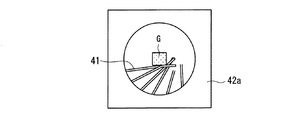
このように、中間製品の寸法が小さく、複数個をまとめて圧縮成形する場合においても、ブラシ列4も同じように複数列とすることにより、ばり取りをまとめて行うことができる。
2 上パンチ
3 下パンチ
4 ブラシ列
5 エアノズル
6 ダクト
41 ブラシ
42、42a ブラシホルダ
43 ブラシ押え
F ばり
G 中間製品
P 微粉末
Claims (3)
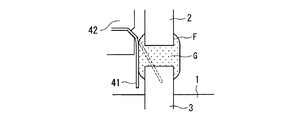
- ダイの上下に上パンチ,下パンチを配置し,下パンチとダイで形成される空間内に粉末を充填し,上から上パンチを降下させて圧縮,成形して中間製品を得る粉末成形プレス機において,前記圧縮,成形後に,前記中間製品を上パンチ,下パンチ間に保持したままダイを中間製品の周囲から待避させ,外側からブラシ列を上パンチおよび下パンチの外面に接近させて,このブラシで前記上パンチあるいは下パンチからはみ出た「ばり」を除去することを特徴とする粉末成形部品のばり取り方法。
- 前記ブラシに沿って空気を噴射して,ブラシを振動させると同時に除去した粉末を吹き飛ばすようにした請求項1に記載の粉末成形部品のばり取り方法。
- ダイの上下に上パンチ,下パンチを配置し,下パンチとダイで形成される空間内に粉末を充填し,上から上パンチを降下させて圧縮,成形して中間製品を得る粉末成形プレス機において,前記上パンチおよび下パンチの近傍に,ダイを待避させた状態で上パンチおよび下パンチの外面に接近可能にブラシ列を配置するとともに,このブラシ列に,ブラシに沿って空気を噴射する空気配管および噴出孔を設けたことを特徴とする粉末成形部品のばり取り装置.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008321379A JP5493141B2 (ja) | 2008-12-17 | 2008-12-17 | 粉末成形部品のばり取り方法およびその装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008321379A JP5493141B2 (ja) | 2008-12-17 | 2008-12-17 | 粉末成形部品のばり取り方法およびその装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010142830A true JP2010142830A (ja) | 2010-07-01 |
| JP5493141B2 JP5493141B2 (ja) | 2014-05-14 |
Family
ID=42563804
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008321379A Expired - Fee Related JP5493141B2 (ja) | 2008-12-17 | 2008-12-17 | 粉末成形部品のばり取り方法およびその装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5493141B2 (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07136599A (ja) * | 1993-11-12 | 1995-05-30 | Meiki Co Ltd | 金型掃除装置 |
| JPH0941002A (ja) * | 1995-07-27 | 1997-02-10 | Seiko Epson Corp | 金属粉末射出成形体のバリ処理方法 |
| JP2001502238A (ja) * | 1996-10-21 | 2001-02-20 | ケンナメタル インコーポレイテッド | 粉末冶金プロセスの方法及び装置 |
| JP2005226152A (ja) * | 2004-02-16 | 2005-08-25 | Toyota Motor Corp | 圧粉磁心の製造方法及び圧粉磁心 |
| JP2008012914A (ja) * | 2006-07-07 | 2008-01-24 | Ibiden Co Ltd | 端面処理装置、ハニカム成形体の端面処理方法及びハニカム構造体の製造方法 |
-
2008
- 2008-12-17 JP JP2008321379A patent/JP5493141B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07136599A (ja) * | 1993-11-12 | 1995-05-30 | Meiki Co Ltd | 金型掃除装置 |
| JPH0941002A (ja) * | 1995-07-27 | 1997-02-10 | Seiko Epson Corp | 金属粉末射出成形体のバリ処理方法 |
| JP2001502238A (ja) * | 1996-10-21 | 2001-02-20 | ケンナメタル インコーポレイテッド | 粉末冶金プロセスの方法及び装置 |
| JP2005226152A (ja) * | 2004-02-16 | 2005-08-25 | Toyota Motor Corp | 圧粉磁心の製造方法及び圧粉磁心 |
| JP2008012914A (ja) * | 2006-07-07 | 2008-01-24 | Ibiden Co Ltd | 端面処理装置、ハニカム成形体の端面処理方法及びハニカム構造体の製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5493141B2 (ja) | 2014-05-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102481627B (zh) | 具有排气装置的浇注模具 | |
| WO2008128167A3 (en) | Molding processes and tools therefor | |
| RU2007117300A (ru) | Способ изготовления керамических сердечников для лопаток газотурбинного двигателя | |
| JP6474006B2 (ja) | 射出成形用金型 | |
| JP2000197998A (ja) | 粉体プレス装置、パンチ、粉体プレス方法およびパンチの製造方法 | |
| JP6588215B2 (ja) | パッケージ基板の切削方法 | |
| JP5493141B2 (ja) | 粉末成形部品のばり取り方法およびその装置 | |
| JP5592711B2 (ja) | 粉末成形品のばり取り装置 | |
| JP3705238B2 (ja) | 打抜きプレス加工用装置 | |
| JP6112547B2 (ja) | 固形化粧料の製造装置およびその製造方法 | |
| JP2025036015A (ja) | 鍛造プレス装置及び鍛造品の製造方法 | |
| CN205200493U (zh) | 一种多型腔的电机转子压铸模具的废料顶出机构 | |
| CN105328162B (zh) | 利用压铸模具生产洗衣机三脚架的方法 | |
| JP5821111B1 (ja) | 金型装置 | |
| JP2014161879A (ja) | プレス型のワーク剥離装置 | |
| JP5668679B2 (ja) | 切屑除去治具及びそれを用いた切屑除去方法 | |
| JP5347296B2 (ja) | 粉体成形装置及び粉体成形体の製造方法 | |
| JP2010142832A (ja) | 粉末成形体吸着ヘッドの清掃方法およびその装置 | |
| CN100550330C (zh) | 半导体封装的形成方法以及用于形成半导体封装的金属模具 | |
| JPH07299544A (ja) | 中子の離型装置 | |
| CN207655713U (zh) | 一种u形件修边模具 | |
| WO2001096091A1 (en) | Degassing device for injection molding | |
| CN108044088A (zh) | 一种使用水力清除铸件型芯的清砂夹具及清砂方法 | |
| JP5403468B2 (ja) | 粉末成形体の製造方法及びその製造装置 | |
| JPS58188637A (ja) | バリ取り装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110801 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20110802 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20110801 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20110802 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20111216 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130604 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130801 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140204 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140207 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5493141 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313117 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |