JP2010235366A - セメント製造装置の耐火構造およびその使用方法 - Google Patents
セメント製造装置の耐火構造およびその使用方法 Download PDFInfo
- Publication number
- JP2010235366A JP2010235366A JP2009083938A JP2009083938A JP2010235366A JP 2010235366 A JP2010235366 A JP 2010235366A JP 2009083938 A JP2009083938 A JP 2009083938A JP 2009083938 A JP2009083938 A JP 2009083938A JP 2010235366 A JP2010235366 A JP 2010235366A
- Authority
- JP
- Japan
- Prior art keywords
- refractory
- layer
- temperature
- heat insulating
- manufacturing apparatus
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Curing Cements, Concrete, And Artificial Stone (AREA)
- Furnace Housings, Linings, Walls, And Ceilings (AREA)
Abstract
耐火物が剥離や落下を起こすことなく耐火物を確実に保持するためのセメント製造装置の耐火構造およびその使用方法を提供する。
【解決手段】
セメント製造装置の高温雰囲気となる箇所の内壁面に一端が固定され、他端が高温雰囲気に向かって延出したスタッドと、前記内壁面に沿って断熱ボードが敷設された断熱層と、
前記断熱ボート層に接して耐火物が敷設された耐火層と、を備えるセメント製造装置の耐火構造であって、前記断熱層の層厚は25〜50mmの範囲であり、前記耐火層の層厚は200〜300mmの範囲であり、前記スタッドは前記断熱層と前記耐火層に没入され、前記断熱ボードと前記耐火物を保持する構造である。
【選択図】 図1
Description
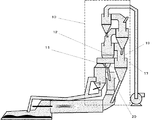
まず、近年の廃棄物をセメント原燃料に有効利用する状況において、その廃棄物の使用量が徐々に増加するにしたがって、耐火物の剥落が見られるようになった。剥落の原因を調査した結果、耐火物を固定して支えているスタッド5,6が腐食・切断し、耐火物を保持できなくなることが判った。また、切断部は、この内張り耐火物の断熱層2と耐火層4の境界部13で見られており、切断部を分析したところ金属腐食によるものが主因ということが判った。図3に示す断熱層2と耐火層4の境界部13の温度は、熱計算を行うと790℃になった。この温度近辺の領域では、セメント原料中の化学成分の塩化カリウム(KCl)と塩化ナトリウム(NaCl)とが液体の状態で存在していることが推測された。温度域が700〜800℃の範囲内であると、断熱層2と耐火層4の境界部13にできた間隙より炉内7から侵入した気相のアルカリ塩であるKClとNaClが液相になる。この液相が凝縮し、断熱層2や耐火層4を保持している境界部13部分の金属製のスタッド5,6を腐食させ、さらに場合によっては境界部13付近において切断15を起しやすくしていたと推測された。この範囲の温度域を腐食温度領域9と呼ぶ。近年の廃棄物には塩素を多く含むものが増加しており、図2に示す最下段サイクロン11でのガス中の塩素濃度が高くなっており、このような腐食が増加していると考えた。
これらの検討から、腐食温度領域9に境界部13が存在していればスタッド5,6が腐食し切断に至る可能性が高いものと推定した。その結果、耐火層4が剥落し、耐火物の全体的な厚さが薄くなって、鉄皮1の温度が上昇し、セメント焼成装置を停止して補修せざるを得なくなっているものと推定した。
すなわち、本発明は以下のとおりである。
(1)セメント製造装置の高温雰囲気となる箇所の内壁面に一端が固定され、他端が高温雰囲気に向かって延出したスタッドと、前記内壁面に沿って断熱ボードが敷設された断熱層と、前記断熱ボート層に接して耐火物が敷設された耐火層と、を備えるセメント製造装置の耐火構造であって、
前記断熱層の層厚は25〜50mmの範囲であり、前記耐火層の層厚は200〜300mmの範囲であり、前記スタッドは前記断熱層と前記耐火層に没入され、前記断熱ボードと前記耐火物を保持する構造であることを特徴とするセメント製造装置の耐火構造。
(2)前記高温雰囲気となる箇所は、セメント製造装置における予熱塔の最下段サイクロン、仮焼炉、ライジングダクト、またはロータリーキルンの窯尻部のうちの少なくとも1つである前記(1)記載のセメント製造装置の耐火構造。
(3)塩化物を含む高温物質が前記高温雰囲気に存在し
前記塩化物を含む高温物質の一部が気体状となり前記耐火層と前記断熱層との境界部に到達した際の温度が、前記塩化物を含む高温物質の凝固温度以下の温度である前記(1)記載の耐火構造を有するセメント製造装置を使用する方法。
(4)前記凝固温度は700℃以下である前記(3)記載の耐火構造を有するセメント製造装置を使用する方法。
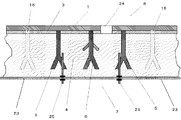
一例として、セメント製造装置における予熱塔10の最下段サイクロン11の天井部12に施工する内張り耐火物について2つの例を詳細に説明する。図1に本発明の該内張り耐火物の断面図を示す。この2層の耐火物の構造は、厚さが25〜50mmの熱伝導率の低い断熱ボード3と、厚さが200〜300mmのキャスタブルの耐火層4から成っている。このような断熱ボード3と耐火層4との厚さで施工することのよって、境界部13の温度を700℃以下にすることができる。温度が700℃以下であれば、金属腐食性物質が固相となり、境界部13の間隙からスタッド5,6の位置へ侵入し難くなる。
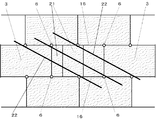
従来のキャスタブルで施工する断熱層の代わりに、本発明において使用する断熱ボード3の厚さは、25〜50mmが好ましい。25mm未満であると、鉄皮1(内壁面)の温度上昇を抑える為、耐火層4の厚くなりすぎ、コスト的に有利とは言えない。また、50mmを越えると、耐火層4が薄くなり耐火の機能を発揮できないおそれがある。また、断熱ボード3の形状は、一辺が長さ500〜1000mmの正方角または長方角のボードであることが好ましい。しかし、各辺の縁と角について隣接する断熱ボードと接触させるように並べて、目地16をつくらないようにし、厚さが一定であれば、どんな不定形の形であってもよい。
断熱ボード3を内表面の鉄皮1に敷設する方法としては、断熱ボードを鉄皮に接着剤で貼り付ける方法が簡便である。
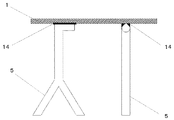
図4と図5に一例を示すように、各耐火物を固定するスタッド5,6は、最下段サイクロン11の鉄皮1に溶接部14で盛り付け溶接された丸鋼22からできており、先端部のY字型スタッド5またはYY字型スタッド6のいずれかのみで構成されるか、または、前記2種類の形状のスタッド5,6が交互に配置され混成されている。好ましくは、YY字型スタッド6のみで構成される方が強度的にはよい。
耐火層4は高アルミナ質キャスタブルである。まず、図6に示すように、型枠23を固定する直径がφ5.5〜6.5mmの型枠止めボルト25をスタッド5,6に溶接し、最後に型枠23を組み立て、型枠止めボルト25にナットで固定する。その後、上部の流し込み口24から型枠23にキャスタブル耐火物が流し込まれ、耐火物としての耐火層4として施工される。耐火物を流し込んだ後、夏季では24時間以上の養生を、また、冬季では48時間以上の養生をして、耐火層4の高アルミナ質キャスタブルが凝結して固化したら、型枠23を解体して取り除き耐火物の施工は完了する。なお、型枠23の厚みは12mmであって、材質は木質系のものが好ましいが、耐火物の重量に耐えうる強度をもった厚みの軽金属系・樹脂系のものであってもよい。
本発明のような、耐火構造とすることによって、2種の耐火物の間隙である境界部13に金属腐食性物質の液相が出来にくくなってスタッドの腐食切断15を大幅に低減することができる。
セメント焼成の予熱塔10における最下段サイクロン11の天井部12の内張り耐火物として、図1に示す本発明におけるキャスタブルの耐火層4の1層の打ち込みでの施工方法で実施した。最下段サイクロン11の天井部12のガス温度は、平均900℃であって、最下段サイクロン11のシュート部20での塩素濃度が2質量%であった。
上記最下段サイクロン11のシュート20でサンプル採取した塩素濃度が2質量%の原料を、実験用回転電気炉にて昇温加熱テストを行った。その結果、700℃を超えた温度で回転電気炉中のサンプルの動息角が変化し始め、750℃付近でサンプル中の塩化物の溶解が盛んになって炉壁に付着し始めた。そこで、本サンプルにおける炉壁への付着の開始温度(液相の開始温度)、すなわち固相と液相の境界温度は、700℃であり、700℃を超える温度を腐食温度領域と特定した。これにより、境界部を700℃以下に設定できれば、腐食を防止することが期待される。
熱伝導計算を行った結果、断熱ボード3と耐火層4の厚さを以下のように決定した。断熱ボード3と耐火層4を合わせた厚さは、炉内ガスの流れに影響を与えないため、従来通りサイクロン11の設計値である275mmとした。次に内部温度900℃、鉄皮1(内壁面)温度を150℃、断熱ボード3と耐火層4の境界部の温度が600℃以下になるように、定常熱伝導の計算式を用いて計算した。前記腐食温度領域の特定において決定した700℃から100℃余裕を見て600℃とした。また、断熱ボード3は、セラミックファイバーボード(新日化サーマルセラミック(株)製の型番:SCボード1260)で主成分はAl2O3=46質量%,SiO2=54質量%、嵩比重が0.25t/m3、耐熱最高温度が1260℃、熱伝導率が0.17W/(m・K)を使用した。耐火層4は、高アルミナ質キャスタブルで、主成分はAl2O3=50質量%、SiO2=42質量%、圧縮強さは48MPa、曲げ強さは11.2MPa、耐熱最高温度が1500℃、熱伝導率は0.93W/(m・K)を使用した。これらの熱伝導率から断熱ボード3の厚さは50mm、耐火層4の厚さは225mmとなった。
そして、断熱ボード3、21からの厚さが225mmのキャスタブルを流し込む空間を形成し、スタッド5,6を埋め込むように型枠23を設けるために、型枠止めボルト25を近くのスタッド5,6に溶接して固定した。その後、厚さが12mmの型枠23を、型枠止めボルト25に通してナットで締め付けながら、所定の位置に固定した。
型枠23の設定が全て終わったら、図に示すように流し込み口24から、耐火層4のキャスタブル耐火物を流し込んだ。
キャスタブルの養生が完了し硬化したら、型枠23を撤去し、流し込み口24にはふたを溶接することによって、耐火物の施工を完了した。
2 断熱層
3 断熱ボード
4 耐火層
5 Y字型スタッド
6 YY字型スタッド
7 炉内
8 炉外
9 腐食温度領域
10 予熱塔
11 最下段サイクロン
12 天井部
13 境界部
14 溶接部
15 腐食切断
16 目地
17 内筒部
18 スリーブ
19 サイクロンガス出口
20 シュート部
21 小片の断熱ボード
22 丸鋼
23 型枠
24 流し込み口
25 型枠止めボルト
Claims (4)
- セメント製造装置の高温雰囲気となる箇所の内壁面に一端が固定され、他端が高温雰囲気に向かって延出したスタッドと、前記内壁面に沿って断熱ボードが敷設された断熱層と、
前記断熱ボート層に接して耐火物が敷設された耐火層と、を備えるセメント製造装置の耐火構造であって、
前記断熱層の層厚は25〜50mmの範囲であり、前記耐火層の層厚は200〜300mmの範囲であり、前記スタッドは前記断熱層と前記耐火層に没入され、前記断熱ボードと前記耐火物を保持する構造であることを特徴とするセメント製造装置の耐火構造。 - 前記高温雰囲気となる箇所は、セメント製造装置における予熱塔の最下段サイクロン、仮焼炉、ライジングダクト、またはロータリーキルンの窯尻部のうちの少なくとも1つである請求項1記載のセメント製造装置の耐火構造。
- 塩化物を含む高温物質が前記高温雰囲気に存在し、前記塩化物を含む高温物質の一部が気体状となり前記耐火層と前記断熱層との境界部に到達した際の温度が、前記塩化物を含む高温物質の凝固温度以下の温度である請求項1記載の耐火構造を有するセメント製造装置を使用する方法。
- 前記凝固温度は700℃以下である請求項3記載の耐火構造を有するセメント製造装置を使用する方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009083938A JP5229058B2 (ja) | 2009-03-31 | 2009-03-31 | セメント製造装置の耐火構造およびその使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009083938A JP5229058B2 (ja) | 2009-03-31 | 2009-03-31 | セメント製造装置の耐火構造およびその使用方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010235366A true JP2010235366A (ja) | 2010-10-21 |
| JP5229058B2 JP5229058B2 (ja) | 2013-07-03 |
Family
ID=43090076
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009083938A Active JP5229058B2 (ja) | 2009-03-31 | 2009-03-31 | セメント製造装置の耐火構造およびその使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5229058B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017180983A (ja) * | 2016-03-31 | 2017-10-05 | 東京窯業株式会社 | 高温ガスを収容或いは搬送する容器或いは配管の壁構造 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH1114266A (ja) * | 1997-06-23 | 1999-01-22 | Shinagawa Refract Co Ltd | スタッド取付け構造 |
| JPH11130485A (ja) * | 1997-10-23 | 1999-05-18 | Toshiba Ceramics Co Ltd | セメントキルン用パネル及びその施工方法 |
| JP2001091164A (ja) * | 1999-09-20 | 2001-04-06 | Yotai Refractories Co Ltd | 耐火物のパネル施工方法 |
| JP2002206705A (ja) * | 2001-01-11 | 2002-07-26 | Sumitomo Heavy Ind Ltd | 流動床炉およびサイクロン |
-
2009
- 2009-03-31 JP JP2009083938A patent/JP5229058B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH1114266A (ja) * | 1997-06-23 | 1999-01-22 | Shinagawa Refract Co Ltd | スタッド取付け構造 |
| JPH11130485A (ja) * | 1997-10-23 | 1999-05-18 | Toshiba Ceramics Co Ltd | セメントキルン用パネル及びその施工方法 |
| JP2001091164A (ja) * | 1999-09-20 | 2001-04-06 | Yotai Refractories Co Ltd | 耐火物のパネル施工方法 |
| JP2002206705A (ja) * | 2001-01-11 | 2002-07-26 | Sumitomo Heavy Ind Ltd | 流動床炉およびサイクロン |
Non-Patent Citations (1)
| Title |
|---|
| JPN6013007596; 溝口茂 他: 'SUS304製スタッドボルトの応力腐食割れ事例' 鉄と鋼 74(3), 1988, 559-566 * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017180983A (ja) * | 2016-03-31 | 2017-10-05 | 東京窯業株式会社 | 高温ガスを収容或いは搬送する容器或いは配管の壁構造 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5229058B2 (ja) | 2013-07-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5488785B2 (ja) | 耐火物の施工方法および施工された加熱炉 | |
| CN102032788B (zh) | 加热炉的炉顶修复方法 | |
| US4450872A (en) | Fiber pipe protection for water cooled pipes in reheat furnaces | |
| CN204438753U (zh) | 回转窑内衬结构 | |
| US20110283520A1 (en) | Ceramic lag bolt and use thereof in high temperature insulation installation | |
| JP5229058B2 (ja) | セメント製造装置の耐火構造およびその使用方法 | |
| JP2010505082A5 (ja) | ||
| CN204063959U (zh) | 一种工业窑炉炉衬结构 | |
| CN204816931U (zh) | 一种复合防腐耐磨耐高温旋风收尘器 | |
| CN108193010B (zh) | 热风管道的内衬砌筑结构和热风管道三岔口内衬砌筑结构 | |
| CN100427867C (zh) | 回转窑 | |
| US4539055A (en) | Fiber pipe protection for water cooled pipes in reheat furnaces | |
| CN106123601B (zh) | 一种高温下凹槽式组合式耐火砖及制作方法 | |
| JP2016183784A (ja) | 連続焼鈍炉用炉床及び連続焼鈍炉 | |
| CN205279716U (zh) | 一种炭素煅烧回转窑内衬用预制砖 | |
| CN106123600B (zh) | 一种高温下凸台式组合式耐火砖及制作方法 | |
| CN204648955U (zh) | 一种双层支模浇注衬里用耐火层锚固件 | |
| CN111043606A (zh) | 一种危废处理回转窑筑炉方法 | |
| JP5808212B2 (ja) | 耐熱カバー | |
| JP2016211824A (ja) | 耐火物被覆メタルアンカーおよびこれを用いた炉構造 | |
| CN2792655Y (zh) | 一种钢包内衬结构 | |
| CN205991712U (zh) | 一种高温下凹槽式组合式耐火砖 | |
| CN205505721U (zh) | 一种用于有色合金熔化、保温炉 | |
| Auer et al. | Numerical failure analysis for the refractory lining of a tundish | |
| CN201885209U (zh) | 注汽锅炉保温结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120119 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130206 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20130219 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20130304 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20160329 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5229058 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |