JP2010236263A - 床暖房用床材及びその製造方法 - Google Patents

床暖房用床材及びその製造方法 Download PDF

Info

Publication number
JP2010236263A
JP2010236263A JP2009085244A JP2009085244A JP2010236263A JP 2010236263 A JP2010236263 A JP 2010236263A JP 2009085244 A JP2009085244 A JP 2009085244A JP 2009085244 A JP2009085244 A JP 2009085244A JP 2010236263 A JP2010236263 A JP 2010236263A
Authority
JP
Japan
Prior art keywords
moisture
proof
less
layer
sheet
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2009085244A
Other languages
English (en)
Other versions
JP5322734B2 (ja
Inventor
Katsutoshi Iwaki
克俊 岩城
Masaki Fukui
雅基 福井
Terukazu Inoue
輝一 井上
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Daiken Corp
Original Assignee
Daiken Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Daiken Corp filed Critical Daiken Corp
Priority to JP2009085244A priority Critical patent/JP5322734B2/ja
Publication of JP2010236263A publication Critical patent/JP2010236263A/ja
Application granted granted Critical
Publication of JP5322734B2 publication Critical patent/JP5322734B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Finished Plywoods (AREA)
  • Floor Finish (AREA)
  • Laminated Bodies (AREA)

Abstract

【課題】含水率の異なる合板と木質繊維板とを使用した場合にも、製造時のみならず使用後の経時変化でも、合板から木質繊維板への湿気の移行の影響がなくてフラットであるとともに、床暖房使用時の熱による熱変形も少ない床暖房用床材A及びその製造方法を得る。
【解決手段】合板基材1上に、厚さが0.01mm以上でかつ0.08mm未満であって30g/m2・24h以下の防湿性能を有する防湿層3と、含水率が7%以下の木質繊維板層5と、30g/m2・24h以下の防湿性能を有する表面化粧層7とをそれぞれ順に積層一体化する。合板基材1の水分が木質繊維板層5に移行するのを防湿層3により遮断し、床材A表面から木質繊維板層5に水分が移行(浸入)するのも防湿性表面化粧層7により遮断する。合板基材1と木質繊維板層5とを積層一体化するときの圧力で生じる防湿層3の防湿欠損や、床暖房時の防湿層3自体の熱膨張を抑制する。
【選択図】図1

Description

本発明は、特に低含水率の木質繊維板を基材に使用した化粧材において、床暖房や直貼り用途の床材としても使用可能した場合にも、反りや捩れの少ない床暖房用床材及び床暖房用床材の製造方法に関するものである。
従来、合板とMDF等の木質繊維板とを複合した複合板の製造方法として、特許文献1や特許文献2に示されるような方法が知られている。特許文献1には、低含水率のMDFと合板とを複合することにより、反りの少ない生産効率のよい複合板の製造方法が記載されている。
特許文献2には、基材の表面に化粧シートが、また該基材の裏面に耐水紙又は耐水性樹脂からなる裏貼りシートがそれぞれ貼着され、各シートにより被覆されていない基材側面に耐水性樹脂層が形成されている床用化粧材が記載されている。
特開平10−151603号公報 特開2006−97321号公報
しかし、特許文献1に示される発明では、複合板の製造後の使用による変形に配慮されていない。そのため、この方法でフラットになるような化粧板を製造した場合、特に製造直後のMDFの含水率が低く、合板の含水率が高いときには、その後の経時使用により、合板基材からの水分がMDFに移行することにより、MDFが吸湿して線膨張し、複合板が表面側を凸面とする山反りとなるという不具合が生じる。
一方、特許文献2のものでは、製造後の使用による外部からの湿気による変形に配慮されており、外部環境からの湿気に対しては影響を受け難い。しかし、特許文献1の発明と同様に、複合基材を使用し、特に製造直後のMDFの含水率が低く(7%以下)、合板の含水率が高い(例えば15%程度)場合、その後の経時使用に伴い、合板基材の水分がMDFに移行することにより、MDFが吸湿して線膨張し、表面側を凸面とする山反りが生じるという不具合があった。
本発明の目的は、含水率の異なる合板と木質繊維板とを使用した場合にも、製造時にフラットであるばかりでなく、使用後の経時変化においても、合板から木質繊維板への湿気の移行の影響がなく、さらに、床暖房使用時の熱による熱変形も少ない床暖房への適用に優れた床暖房用床材及び床暖房用床材の製造方法を得ようとすることにある。
上記の目的を達成するために、この発明では、木質繊維板層の合板基材との間に防湿層を形成するようにした。尚、本発明でいう含水率は、全て絶乾重量を基準とした絶乾含水率である。
具体的には、請求項1の発明では、合板基材上に防湿層と、木質繊維板層と、防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材が対象である。
そして、上記防湿層は、厚さが0.01mm以上でかつ0.08mm未満であって、透湿度測定により30g/m2・24h以下の防湿性能を有するものとする。また、上記木質繊維板層は含水率が7%以下であり、上記表面化粧層は、透湿度測定により30g/m2・24h以下の防湿性能を有することを特徴とする。
この請求項1の発明では、床暖房用床材における合板基材上に防湿層を介して木質繊維板層が積層一体化されているので、床暖房用床材の状態で木質繊維板層の含水率が7%以下と合板基材に比べて低いにも拘わらず、その合板基材の水分が木質繊維板層に移行するのは防湿層により遮断されるようになり、床暖房用床材の製造時ばかりでなく、使用後の経時変化においても、その木質繊維板層が吸湿により線膨張して表面側を凸面とする山反りが生じることは抑制される。
しかも、上記防湿層は、厚さが0.01mm以上でかつ0.08mm未満であって、透湿度測定により30g/m2・24h以下の防湿性能を有するものであるので、その防湿層の良好な防湿性を確保できるとともに、合板基材と木質繊維板層とを積層一体化するときの圧力で防湿層の防湿欠損が発生する可能性が低く、さらには、床暖房用床材として使用したときに、防湿層自体が熱膨張するのを抑制でき、床材の反りの発生をさらに有効に防止することができる。
また、その木質繊維板層上に形成される表面化粧層も、透湿度測定により30g/m2・24h以下の防湿性能を有するので、この表面化粧層により床材表面から木質繊維板層に水分が移行(浸入)するのも遮断され、床暖房用床材の木質繊維板層が吸湿により線膨張して反りが生じるのをより一層有効に防止することができる。
請求項2の発明では、請求項1の床暖房用床材において、防湿層及び木質繊維板層、並びに該木質繊維板層及び表面化粧層がそれぞれ非水系の接着剤により積層一体化されていることを特徴とする。
この請求項2の発明では、木質繊維板層の表裏両側にそれぞれ形成される表面化粧層及び防湿層が共に非水系の接着剤を介して積層一体化されているので、それら接着剤によって木質繊維板層の含水率が上がるのを防止することができる。
請求項3の発明では、上記請求項1又は2の床暖房用床材において、端面に木質繊維板層が露出するように溝加工及び実加工の少なくとも一方が施されていて、該露出した木質繊維板層の露出面が防湿被覆されてなることを特徴とする。
この請求項3の発明では、溝加工又は実加工が施されて木質繊維板層が露出しても、その露出面が防湿被覆されているので、露出面から水分が木質繊維板層に移行(浸入)するのを防湿被覆膜により防止することができる。
請求項4〜12の発明は床暖房用床材の製造方法に係る。尚、この各製造方法において、便宜上、木質繊維板、防湿シート、化粧シートの「表面」とは製造された化粧板の表側となる表面を、また「裏面」とは同化粧板の裏側となる表面をそれぞれ示している。また、「表側」及び「裏側」も同様であり、各部材での表裏面や表裏側を特定したものではない。
請求項4の発明に係る床暖房用床材の製造方法は、含水率が7%以下の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートを接着剤を介して載置するとともに、その表面側防湿シート上に接着剤を介して化粧シートを載置した後、熱圧プレスにより、上記表面側防湿シート及び化粧シートを木質繊維板の表面に積層一体化する。
次いで、上記木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化する。
そして、上記化粧シート、表面側防湿シート及び裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得る。
さらに、上記一体化基材における上記化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする。
この請求項4の発明では、まず、木質繊維板の表面に表面側防湿シートが接着剤を介して載置され、その表面側防湿シート上に接着剤を介して化粧シートが載置される。その後、熱圧プレスにより、上記表面側防湿シート及び化粧シートが木質繊維板の表面に積層一体化され、次いで、上記木質繊維板の裏面に裏面側防湿シートが接着剤を介して積層一体化された後、木質繊維板が裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化されて一体化基材となり、この一体化基材の化粧シート表面に塗装が施されて、その塗膜層、化粧シート及び表面側防湿シートからなる表面化粧層が形成される。このことで、上記請求項1の発明に係る床暖房用床材を良好に製造することができる。
また、表面側防湿シート及び化粧シートを1回の熱圧プレスで一体化することができるので、化粧シート仕上げの床暖房用床材を生産性よく製造することができる。
請求項5の発明に係る床暖房用床材の製造方法は、含水率が7%以下の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートを接着剤を介して積層一体化した後、熱圧プレスにより、上記表面側防湿シートの表面に化粧シートを接着剤を介して積層一体化する。
次いで、上記木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化する。
そして、上記化粧シート、表面側防湿シート及び裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得る。
さらに、この一体化基材における上記化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする。
この請求項5の発明では、木質繊維板の表面に表面側防湿シートが接着剤を介して積層一体化された後、熱圧プレスにより、上記表面側防湿シートの表面に化粧シートが接着剤を介して積層一体化され、次いで、上記木質繊維板の裏面に裏面側防湿シートが接着剤を介して積層一体化され、木質繊維板が裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化されて一体化基材が得られる。この一体化基材における化粧シートの表面に塗装が施されて、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層が形成される。この発明でも、上記請求項1の発明に係る床暖房用床材を良好に製造することができる。
請求項6の発明に係る床暖房用床材の製造方法は、含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化した後、その裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得る。
次いで、上記一体化基材の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートを接着剤を介して積層一体化する。
その後、上記表面側防湿シートの表面に化粧シートを接着剤を介して積層一体化し、その化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする。
この請求項6の発明では、木質繊維板の裏面に裏面側防湿シートが接着剤を介して積層一体化された後、その木質繊維板が裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化されて一体化基材が得られる。次いで、木質繊維板の表面に表面側防湿シートが接着剤を介して積層一体化された後、その表面側防湿シートの表面に化粧シートが接着剤を介して積層一体化され、その化粧シートの表面に塗装が施されて、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層が形成される。この発明でも、請求項1の発明に係る床暖房用床材を良好に製造することができる。
請求項7の発明に係る床暖房用床材の製造方法は、含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化した後、その裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得る。
次いで、上記一体化基材の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する化粧シートを接着剤を介して積層一体化して、上記化粧シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする。
この請求項7の発明では、木質繊維板の裏面に裏面側防湿シートが接着剤を介して積層一体化された後、木質繊維板が裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化されて一体化基材が得られ、次いで、上記木質繊維板の表面に化粧シートが接着剤を介して積層一体化されて、その化粧シートからなる表面化粧層が形成される。この発明でも、請求項1の発明に係る床暖房用床材を良好に製造することができる。
請求項8の発明に係る床暖房用床材の製造方法は、含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを、また木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートをそれぞれ接着剤を介して積層一体化する。
その後、上記裏面側及び表面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得る。
次いで、上記表面側防湿シートの表面に化粧シートを接着剤を介して積層一体化し、その化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする。
この請求項8の発明では、木質繊維板の裏面に裏面側防湿シートが、また木質繊維板の表面に表面側防湿シートがそれぞれ接着剤を介して積層一体化された後、木質繊維板が裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化されて一体化基材が得られ、上記表面側防湿シートの表面に化粧シートが接着剤を介して積層一体化され、その化粧シートの表面に塗装が施されて、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層が形成される。この発明でも、請求項1の発明に係る床暖房用床材を良好に製造することができる。
請求項9の発明に係る床暖房用床材の製造方法は、含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを、また木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する化粧シートをそれぞれ接着剤を介して積層一体化する。
その後、上記裏面側シート及び化粧シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して、上記化粧シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする。
この請求項9の発明では、木質繊維板の裏面に裏面側防湿シートが、また木質繊維板の表面に化粧シートをそれぞれ接着剤を介して積層一体化された後、木質繊維板が裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化されて、化粧シートからなる表面化粧層が形成される。この発明でも、請求項1の発明に係る床暖房用床材を良好に製造することができる。
請求項10の発明に係る床暖房用床材の製造方法では、請求項4〜9のいずれか1つの床暖房用床材の製造方法において、上記木質繊維板の表面又は裏面に直接塗布される接着剤が水系接着剤であり、樹脂率40%〜60%の上記水系接着剤を塗布した後に、接着力を失わない程度に乾燥し、しかる後に防湿層又は表面化粧層を積層することにより、木質繊維板層の含水率を7%以下にすることを特徴とする。
この請求項10の発明では、木質繊維板に直接塗布される接着剤が水系接着剤である場合にも、その後接着力を失わない程度に乾燥されるため、木質繊維板層の含水率が7%を超えることはなく、請求項1の発明に係る床暖房用床材を良好に製造することができる。ここでいう接着力を失わない程度とは、熱圧プレス、冷圧プレス又はロールプレス等の一般的なプレス加工により床材として使用可能な程度に積層一体化が可能な程度を指す。
請求項11の発明に係る床暖房用床材の製造方法では、上記請求項4〜10のいずれか1つの床暖房用床材の製造方法において、上記木質繊維板の表面又は裏面に直接塗布される接着剤が非水系の接着剤であり、上記非水系接着剤を塗布した後に、防湿層又は表面化粧層を積層することにより、木質繊維板層の含水率を7%以下にすることを特徴とする。
この請求項11の発明では、木質繊維板の表面又は裏面に直接塗布される接着剤に非水系の接着剤が用いられるので、上記請求項2又は上記請求項10の発明と同様に、接着剤によって木質繊維板層の含水率が上がるのを防止することができる。
請求項12の発明では、請求項4〜11のいずれか1つの床暖房用床材の製造方法において、溝加工又は実加工を施して木質繊維板を露出させる工程と、その露出した木質繊維板の露出面を防湿被覆する防湿被覆工程とを備えていることを特徴とする。
この請求項12の発明では、溝加工又は実加工が施されて木質繊維板層が露出しても、その露出面が防湿被覆されるので、請求項3の発明と同様に、露出面から水分が木質繊維板層に移行(浸入)するのを防止することができる。
以上説明した如く、請求項1の発明の床暖房用床材によると、合板基材上に、厚さが0.01mm以上でかつ0.08mm未満であって30g/m2・24h以下の防湿性能を有する防湿層と、7%以下の含水率を有する木質繊維板層と、30g/m2・24h以下の防湿性能を有する表面化粧層とをそれぞれ順に積層一体化したことにより、合板基材の水分が木質繊維板層に移行するのを防湿層により遮断するとともに、床材表面から木質繊維板層に水分が移行(浸入)するのも防湿性表面化粧層により遮断して、床暖房用床材の製造時ないし経時変化後に、木質繊維板層が吸湿により線膨張して反りが生じるのを抑制でき、さらには、合板基材と木質繊維板層とを積層一体化するときの圧力で生じる防湿層の防湿欠損や、床暖房時の防湿層自体の熱膨張を抑制することができる。
請求項2の発明によると、木質繊維板層と防湿層及び表面化粧層とをそれぞれ非水系の接着剤により積層一体化したことにより、接着剤によって木質繊維板層の含水率が上がるのを防止することができる。
請求項3の発明によると、溝加工又は実加工が施されて露出した木質繊維板層の露出面を防湿被覆したことにより、露出面から水分が木質繊維板層に移行(浸入)するのを防湿被覆膜により防止することができる。
請求項4〜9の発明に係る床暖房用床材の製造方法によると、上記請求項1の発明の床暖房用床材を良好に製造することができる。特に、請求項4の発明によれば、化粧シート仕上げの化粧材を生産性よく製造することができる。
請求項10の発明では、木質繊維板の表面又は裏面に直接塗布される接着剤が水系接着剤であり、この樹脂率40%〜60%の水系接着剤を塗布した後に、接着力を失わない程度に乾燥し、しかる後に防湿層又は表面化粧層を積層することにより、木質繊維板層の含水率が7%以下になり、接着剤によって木質繊維板層の含水率が上がるのを防止することができる。
請求項11の発明では、木質繊維板の表面又は裏面に直接塗布される接着剤に非水系の接着剤を用いることにより、上記請求項2又は請求項10の発明と同様に、接着剤によって木質繊維板層の含水率が上がるのを防止することができる。
請求項12の発明によると、溝加工又は実加工を施して木質繊維板を露出させ、その露出した木質繊維板の表面を防湿被覆することにより、請求項3の発明と同様に、露出した表面から水分が木質繊維板層に移行(浸入)するのを防湿被覆膜により防止することができる。
以下、本発明の最良の実施形態を図面に基づいて詳細に説明する。以下の好ましい実施形態の説明は、本質的に例示に過ぎず、本発明、その適用物或いはその用途を制限することを意図するものでは全くない。
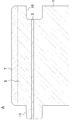
図1は本発明の実施形態に係る床暖房用床材Aを示し、この床暖房用床材Aは、合板基材1の上に、防湿層3と、木質繊維板層5と、防湿性を有する表面化粧層7とがそれぞれ記載順に積層一体化されたものである。
また、この床暖房用床材Aの長手方向及び幅方向に対向する両側端面の一方には雌実10が、また他方には雄実11がそれぞれ形成されており、隣接する床暖房用床材A,A同士は、これら雌実10と雄実11との嵌合により接合されて施工される。
(合板基材)
上記合板基材1となる合板としては、針葉樹や広葉樹を始めとした、どのような合板を使用することも可能である。クロス合板や平行合板を始め、単板の積層方向も任意である。樹種もどのようなものでも使用できる。含水率については、著しく低いものや高いものを除けば、どのような合板でも使用することができ、5〜20%、気乾含水率である10〜15%近傍の一般的な合板を使用するのが好ましい。
(防湿層)
防湿層3としては、厚さが0.01mm以上でかつ0.08mm未満であって、JIS−Z−0208の透湿度測定により30g/m2・24h以下の防湿性能(透湿度)を有する防湿材が用いられている。例えば防湿樹脂シートからなる防湿層3が好ましい。
0.01mmを下回る厚みのシートは、防湿性に劣るのは勿論、表面の粗い合板基材1と木質繊維板層5になる木質繊維板とを積層一体化するときの圧力で強度不足により、一部が破れて防湿性の欠損が発生する可能性が高くなる。一方、0.08mm以上の厚みのシートを使用した場合は、床暖房用床材Aとして使用したときに、防湿樹脂シート自体の熱膨張により、床材Aに山反り形状の反りを発生させるリスクが高くなるだけでなく、コストアップの原因となるので、好ましくない。
また、透湿度が30g/m2・24hを超えるような低い防湿性能の防湿材では、経時の寸法変化を抑えることは難しい。そのため、防湿材としては、JIS−Z−0208の透湿度測定により30g/m2・24h以下、好ましくは15g/m2・24h以下の性能を有するものが好ましい。
具体的には、防湿材として、オレフィン系樹脂や塩ビ系樹脂等の0.01〜0.08mm程度のシート状物や、これらのシート状物を紙で両面ラミネートしたポリサンド紙や、アルミやチタン金属の薄膜を紙で両面ラミネートした金属箔サンド紙等が挙げられる。
(木質繊維板層)
木質繊維板層5となるMDF等の木質繊維板51(後述する製造方法を参照)は、針葉樹繊維を使用したものでも、広葉樹繊維を使用したものでも、どちらでもよいが、床材Aとして使用するので、特に広葉樹繊維を使用したものの方が耐水性に優れていて好ましい。
基材としての木質繊維板51は、含水率7%以下(一部の製造方法では6%以下)のものが使用され、床暖房用床材Aとして仕上げられた状態においても、含水率が7%以下になるように調整される。
すなわち、木質繊維板51としては、製造直後に反り養生のための水打ちが行われず、低含水率で製造され、その後に防湿梱包等を行って製造直後から低含水率に調整された含水率3〜6%程度の低含水率MDF、又は通常状態で製造された6〜7%程度の通常含水率のMDFを使用することができる。
尚、床暖房用床材Aの木質繊維板層5の含水率の測定は、100〜105℃のドライヤーを使用し、全乾法(JIS規格A5905繊維板)で確認することができる。
上記木質繊維板51は、厚さ0.5〜3.0mm(一部の製造方法では1.5mm以下)、比重0.5〜1.1程度のものが使用される。厚さが0.5mmに満たない場合は、木質繊維板51の表面強化機能が担保できず、一方、3.0mmを超える場合は、床材A全体の重量が重くなるため、好ましくない。
また、木質繊維板51の比重が0.5よりも小さいと、その表面強化機能が担保できず、1.1を超えるような木質繊維板51は、床材A全体の重量が重くなるため、好ましくない。
また、木質繊維板51はメラミンタイプ、フェノールタイプ、尿素タイプ、オールイソシアネートタイプ等、使用する結合剤の種類により幾つかの種類があるが、特に床材Aとして使用する場合には、耐水性に優れたメラミンタイプ、フェノールタイプ、オールイソシアネートタイプ等が好ましい。
(表面化粧層)
上記表面化粧層7は、JIS−Z−0208の透湿度測定により30g/m2・24h以下の防湿性能(透湿度)を有する。
この表面化粧層7を設ける工程が冷圧又はPURホットメルト接着剤によるホットロールプレスの場合は、樹脂含浸化粧紙、樹脂化粧シート、ポリサンド化粧紙、金属箔サンド化粧紙等のJIS−Z−0208の透湿度測定により30g/m2・24h以下の防湿性能を有する表面化粧シートや、突板、化粧紙又は樹脂含浸化粧紙等の透湿性を有する表面化粧シートを使用することができる。一方、熱圧プレスの場合は、突板、化粧紙、樹脂含浸化粧紙等の透湿性を有する表面化粧シートが用いられる。特に突板の場合は、どのような樹種でも用いることができる。この表面化粧シートは、表面からの湿気、水分、汚染、物品の引きずりや落下等の様々な環境に耐える床暖房用床材とするために、その厚みは0.05〜1.0mm程度であり、防湿層よりも厚いものも必要に応じて使用することができる。さらにこの表面には、必要に応じて表面塗装を行ってもよい。この表面化粧シート自体で、或いは表面化粧シートと木質繊維板層との間に防湿性を有する表面側防湿シートを積層することで、さらに或いは表面化粧シートと木質繊維板層との間に防湿性を有する表面接着剤層を積層することで、JIS−Z−0208の透湿度測定により30g/m2・24h以下の防湿性能を有する表面化粧層7を形成する。
上記熱圧プレスの方法に代えて、反応性ホットメルト接着剤(PURホットメルト)を使用した連続ラミネートにより表面化粧層7を設けてもよい。この場合、突板、化粧紙、樹脂含浸化粧紙、化粧樹脂シート等の化粧シートが使用される。その厚みは0.05〜1.0mm程度である。この場合、PURホットメルトを木質繊維板層5上に層状に積層し、この上にJIS−Z−0208の透湿度測定により30g/m2・24h以下の防湿性能を有する化粧シートをラミネート接着してもよい。また、別の形態としては、PURホットメルトを木質繊維板層5上に層状に積層し、JIS−Z−0208の透湿度測定により30g/m2・24h以下の防湿性能を有する表面防湿接着剤層を形成し、さらにこの表面に化粧紙、突板等の透湿性を有する表面化粧シートや、樹脂含浸化粧紙及び樹脂化粧シート等の防湿性を有する表面化粧シートをラミネート一体化しても良い。さらに、必要に応じて表面塗装を行ってもよい。
上記木質繊維板51として、含水率が7%以下、好ましくは3〜4%になるように調整されかつ厚さが1.5mm〜2.0mm程度の薄い木質繊維板等を使用した場合、その木質繊維板51の表面に、樹脂率40%〜60%、好ましくは樹脂率50%程度の水系ビニルウレタン系接着剤、尿素メラミン系接着剤等の水系接着剤を30g〜80g/m2塗布した後に例えば通風ドライヤー等の手段により所定時間乾燥させるか、或いは非水系接着剤を適宜量(この非水系接着剤の場合は塗布量に規定なく適宜量使用できる)塗布した後、厚さが0.1mm〜1.0mm程度でかつ透湿度測定により30g/m2・24h以下の防湿性能を有する、樹脂化粧シート又は樹脂含浸化粧シートからなる表面側化粧防湿シートを積層一体化するとともに、木質繊維板51の含水率を7%以下となるようにしてもよい。さらには、その表面側化粧防湿シート(化粧シート)の表面に塗装により透明塗膜層を設けてもよい。これにより、安定的に木質繊維板51(木質繊維板層5)の含水率を7%以下になるように調整することができる。
(表面塗装)
上記表面化粧層7を形成するために表面塗装を行う場合、一般的な紫外線硬化塗料や電子線硬化塗料により行われる。この場合の表面塗装は、使用されている化粧シートにより適宜選定される。例えば、化粧シート自体がJIS−Z−0208の透湿度測定により30g/m2・24h以下の防湿性能を有する場合は、床材Aに必要な耐摩耗性に配慮した表面塗装でよい。
例えば、紫外線硬化特性を有する紫外線硬化型透明性塗料が、ロールコーターやフローコーター、スプレー等で塗布された後、紫外線照射されることにより、表面化粧層7の表面に略均等な厚みの透明性塗膜層が形成される。
これらの紫外線硬化型透明性塗料は、下塗塗料、中塗塗料、上塗塗料からなるのが一般的である。下塗塗料は、突板の目止めを行うとともに突板と中塗塗料との密着性を向上させる。中塗塗料は、所定厚みを有することにより「耐汚染性」、「耐荷重性」、「表面硬度の向上」等に寄与し、実質的な透明性塗膜層の性能に寄与する。上塗塗料は、表面に平滑性を付与するとともに艶調整を行い、「意匠性」を向上させる。
紫外線硬化型塗料や電子線硬化型塗料としては、例えば、樹脂としては、無溶剤のアクリレート系樹脂やメタクリレート系樹脂のモノマー、オリゴマー等が好適に使用される。例えば、これらの樹脂に適量の光開始剤が添加され、紫外線硬化型透明性塗料として使用される。紫外線硬化型透明性塗料としては、好適には無溶剤型が用いられる。塗装時の粘度調整を行うに際し、有機溶剤の代わりにアクリレートモノマーやメタクリレートモノマー等のモノマー成分を使用するため、製造時及び製造後のVOCの気散が少ない。これらの塗料については、一般的な3層構成の塗装ではなく、2層構成や1層構成、さらに4層以上の層構成を有する塗料を使用してもよい。
例えば紫外線硬化型塗料を使用した場合、好適には、下塗塗料を1.5g〜5.0g/尺2程度の塗布量で塗布した後に紫外線照射により下塗塗膜層を形成し、次に中塗塗料を3.0g〜15.0g/尺2程度の塗布量で塗布した後に紫外線照射により中塗塗膜層を形成し、次に上塗塗料を0.8〜1.5g/尺2程度の塗布量で塗布した後に紫外線照射により上塗塗膜層を形成する。
いずれの場合も、表面化粧層7は、表面側接着剤層(必要に応じて)、表面側防湿層(必要に応じて)、表面化粧シート、表面塗膜層(必要に応じて)を含めた防湿性能としてJIS−Z−0208の透湿度測定により30g/m2・24h以下となればよい。
(接着剤)
上記防湿層3と木質繊維板層5とを積層状態に接着する接着剤は、イソシアネート系、ウレタン系、エポキシ系、反応性ホットメルト系等の非水系接着剤、又は尿素メラミン系、水性ビニルウレタン系、酢酸ビニル系等の水系接着剤を使用することができる。中でも、非水系の反応性ホットメルト系接着剤は、木質繊維板の含水率を上げないため、最も好ましい例である。
特に、1.5mm〜2.0mm程度の薄い木質繊維板51を使用する場合は、木質繊維板51の含水率を7%以下となるようにするのは困難である。接着剤からの水分を排除するために塗布量を減らすと接着不良の原因となる。従って、このような場合は、木質繊維板51に直接塗布される接着剤が水系接着剤の場合、樹脂率40%〜60%とした該水系接着剤を塗布した後に、接着力を失わない程度に乾燥し、しかる後に防湿層3又は表面化粧層7を積層することにより、木質繊維板51の含水率が7%以下になるように調整するのがよい。この場合、上記接着剤の乾燥条件としては、例えば通風ドライヤー、遠赤外線加熱器又は高周波乾燥機等で接着剤の表面温度が40℃〜80℃程度になるように30秒〜180秒間乾燥させる。
また、木質繊維板51の表面又は裏面に直接塗布される接着剤を非水系の接着剤を採用することにより、木質繊維板51の含水率が7%以下になるように調整してもよい。
或いは、木質繊維板51の表面に水系接着剤を塗布し、この表面に防湿層3又は表面化粧層7を積層した後に100℃〜130℃程度の温度・プレス時間30〜120秒程度の条件で熱圧プレスし、その後直ちに木質繊維板51の露出面を上向きにして乾燥又は放冷することにより、木質繊維板51の含水率が7%以下になるように調整してもよい。
いずれの場合も、木質繊維板51の表裏面にそれぞれ防湿層3及び表面化粧層7が設けられた時点で、木質繊維板51(木質繊維板層5)の含水率が7%以下になるように調整されていることが肝要である。
(実加工又は溝加工)
床材Aの木口端面四周に設けられる上記雌実10及び雄実11は、一般的な回転鋸やルータービットが組み込まれた溝加工機やテノーナーにより加工される。この雌実10及び雄実11が、合板基材1から防湿層3を超えて木質繊維板層5に至るように形成されると、その木質繊維板層5が露出する。
尚、このような雌実10及び雄実11の嵌合実の他、それに加えて又はそれとは別に、化粧溝が表面化粧層7を超えて木質繊維板層5に至るように形成されていてもよく、その場合も、化粧溝の形成によって木質繊維板層5が露出する。
(防湿処理)
そして、上記実加工や溝加工により露出した木質繊維板層5の露出面は、防湿処理することが好ましい。この防湿処理には、一般的な防湿処理剤であればどのようなものでも使用することができ、例えばUV塗料、アクリル系エマルジョン、防湿PUR等が使用されるが、これらに限定されない。
塗布方法については、非接触型のスプレー方式やカーテンコーター方式、接触式のロールコーターやスプレーコーター塗布、真空塗装設備等、どのような設備でもよい。
好ましくは、上記実加工や溝加工を施した後に予め防湿処理を施してから表面塗装又は、上記実加工や溝加工を施した後に表面塗装により防湿処理を行うことにより、実部や溝部に違和感のない、美麗な外観を有する床暖房用床材Aを提供することができる。
(製造方法)
次に、上記実施形態の床暖房用床材Aの製造方法について説明する。この床暖房用床材Aの製造は例えば第1〜第5の5つの製造方法がある。いずれの製造方法によっても、上記床暖房用床材Aを良好に製造することができる。尚、以下の説明では、説明を判り易くするために、各材料において「表面」とは、床暖房用床材Aの表面となる側の面をいうものとする。「裏面」についても同様に、床暖房用床材Aの裏面となる側の面をいうものとする。また、「表側」及び「裏側」も同様であり、各部材での表裏面や表裏側を特定したものではない。
(1)第1の製造方法(請求項4の発明に係る方法)
この方法では、図2(a)に示すように、含水率が7%以下、好ましくは6%以下になるように調整されたMDF等の木質繊維板51の表面に水系接着剤を塗布し、その上に、厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能(透湿度)を有する表面側防湿シート71を載置するとともに、その上に水系接着剤を塗布し、さらに、この表面に突板や化粧紙等の化粧シート72を載置した後、木質繊維板51、表面側防湿シート71及び化粧シート72を熱圧プレスにより積層一体化する。
次に、これを反転させ、木質繊維板51から十分に蒸気を気散させ、その木質繊維板51の含水率が7%以下になった状態において、木質繊維板51の裏面側に、厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能(透湿度)を有する裏面側防湿シート31(防湿層3)を非水系接着剤により積層一体化するとともに、木質繊維板51の含水率が7%以下となるようにする。
さらに、この木質繊維板51、表面側防湿シート71及び化粧シート72の積層体における裏面側防湿シート31の裏面側に、非水系接着剤又は水系接着剤により合板基材1を積層一体化する。
こうして得られた積層体の化粧シート72表面に塗装により透明塗膜層を設けて、表面化粧層7=表面側防湿シート71+化粧シート72+透明塗膜層とする。このことで、上記合板基材1上に、防湿層3と、木質繊維板層5と、表面化粧層7とをそれぞれ順に積層一体化する。
そして、実加工(又は溝加工)を施して木質繊維板層5を露出させ、その露出した木質繊維板層5の露出面を防湿被覆することで、床暖房用床材Aを得る。
この方法によると、特に、表面側防湿シート71及び化粧シート72を1回の熱圧プレスで一体化するので、化粧シート72仕上げの床暖房用床材Aを生産性よく製造することができる。
(2)第2の製造方法(請求項5の発明に係る方法)
この方法では、図2(b)に示すように、含水率が7%以下、好ましくは6%以下になるように調整されたMDF等の木質繊維板51の表面に、厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能を有する表面側防湿シート71を水系接着剤又は非水系接着剤により積層一体化する。
次に、この表面側防湿シート71の表面に、水系接着剤を用いて突板や樹脂含浸化粧紙等の化粧シート72を平板プレスを用いて熱圧一体化する。
この積層体における木質繊維板51の裏面側に厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能を有する裏面側防湿シート31(防湿層3)を非水系接着剤を介して積層一体化するとともに、木質繊維板の含水率を7%以下となるようにする。この裏面側防湿シート31の裏面にさらに、合板基材1を積層一体化する。
こうして得られた積層体の化粧シート72表面に塗装により透明塗膜層を設け、表面化粧層7=表面側防湿シート71+化粧シート72+透明塗膜層とする。このことで、合板基材1上に、防湿層3と、木質繊維板層5と、表面化粧層7とをそれぞれ順に積層一体化し、さらに、実加工(又は溝加工)を施して木質繊維板層5を露出させ、その露出面を防湿被覆する。
(3)第3の製造方法(請求項6の発明に係る方法)
この方法では、図2(c)に示すように、含水率が7%以下、好ましくは6%以下になるように調整されたMDF等の木質繊維板51の裏面に、厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能を有する裏面側防湿シート31(防湿層3)を非水系接着剤により積層一体化する。
その後、この裏面側防湿シート31の裏面側に、水性ビニルウレタン系の接着剤により合板基材1を冷圧により積層一体化する。
さらに、この木質繊維板51の表面に、厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能を有する表面側防湿シート71を反応性ホットメルト接着剤、ウレタン系接着剤、エポキシ系接着剤等の非水系接着剤により積層一体化するとともに、木質繊維板51の含水率を7%以下となるようにする。
表面側防湿シート71を樹脂含浸紙、ポリサンド紙等の下地用シートで形成した場合は、この表面側防湿シート71のさらに表面側に、突板や化粧紙等の化粧シート72を貼着一体化する。
この場合、表面側防湿シート71(下地用シート)により木質繊維板51への水分の移行が発生しないため、表面側防湿シート71と化粧シート72との積層は、水系接着剤でもよいし、非水系接着剤でもよい。また、PUR等のホットメルト系接着剤による熱圧押圧ロールによる積層一体化でもよいし、平板プレスを用いた熱圧積層一体化又は冷圧積層一体化でもよい。
この化粧シート72の表面に塗装により透明塗膜層を設ける。この場合は、表面化粧層7=表面側防湿シート71+化粧シート72(突板又は化粧紙)+透明塗膜層となる。
そして、実加工(又は溝加工)を施して木質繊維板層5を露出させ、その露出面を防湿被覆する。このことで、床暖房用床材Aを得る。
(4)第4の製造方法(請求項7の発明に係る方法)
この方法では、図3(a)に示すように、上記第3の方法において、表面側防湿シート71を、厚さが0.1mm〜1.0mm程度でかつ透湿度測定により30g/m2・24h以下の防湿性能を有する樹脂化粧シート又は樹脂含浸化粧シートとし、その後の化粧シートの貼着や表面塗装を行わない。その他は第3の方法と同じである(図2(c)参照)。この場合は、表面化粧層7=表面側防湿シート71(樹脂化粧シート又は樹脂含浸化粧シート)となる。
(5)第5の製造方法(請求項8及び9の発明に係る方法)
この方法では、図3(b)に示すように、含水率が7%以下、好ましくは6%以下になるように調整されたMDF等の木質繊維板51の表面に、厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能を有する表面側防湿シート71を、また木質繊維板51の裏面に、表面側防湿シート71と同様に厚さが0.01mm〜0.08mmでかつ透湿度測定により30g/m2・24h以下の防湿性能を有する裏面側防湿シート31(防湿層3)を、それぞれ非水系接着剤により積層一体化する。
そして、この裏面側防湿シート31の裏面側に、接着剤により合板基材1を冷圧により積層一体化する。
上記表面側防湿シート71を樹脂含浸紙、ポリサンド紙等の下地用シートで形成した場合には、その表面にさらに、突板、化粧紙等の化粧シート72を水系接着剤又は非水系接着剤により貼着一体化し、さらに、その化粧シート72表面に塗装により透明塗膜層を設ける。この場合は、表面化粧層7=表面側防湿シート71(下地用シート)+化粧シート72(突板又は化粧紙)+透明塗膜層となる。
また、表面側防湿シート71を所望の防湿性を有する樹脂化粧シート又は樹脂含浸化粧シートとした場合は、表面化粧層7=表面側防湿シート71(樹脂化粧シート又は樹脂含浸化粧シート)となる。さらに、この表面側防湿シート71(樹脂化粧シート又は樹脂含浸化粧シート)の表面に塗装により透明塗膜層を設けてもよく、その場合は、表面化粧層7=表面側防湿シート71(樹脂化粧シート又は樹脂含浸化粧シート)+透明塗膜層となる。
そして、実加工(又は溝加工)を施して木質繊維板層5を露出させ、その露出面を防湿被覆する。このことで、床暖房用床材Aを得る。
次に、具体的に実施した実施例について説明する。
(実施例)
この実施例は、上記第3の製造方法により床材を製造したものである。すなわち、含水率が5.0%の300mm×300mmの木質繊維板(MDF)の裏面に、厚さ0.05mmかつJIS−Z−0208の透湿度測定により15g/m2・24hの防湿性能(透湿度)を有するポリエチレン樹脂シートを、非水系の反応性ホットメルト接着剤を介して貼着一体化し、防湿層を有する防湿木質繊維板を得た。
この防湿木質繊維板の樹脂防湿層の裏面にさらに水性ビニルウレタン系接着剤を塗布し、防湿木質繊維板を、厚さ9.5mm、含水率11%の5プライ合板(全ての単板の繊維方向が1枚毎に直交したもの)にコールドプレスにて積層一体化し、複合基材を得た。コールドプレスは、1枚毎に反転させ、合板同士、木質繊維板同士が面合わせになる面合わせ堆積を行った。得られた複合基材は、略フラットであった。
この複合基材における木質繊維板の表面に、厚さ0.05mmかつJIS−Z−0208の透湿度測定により15g/m2・24hの防湿性能(透湿度)を有するポリエチレン樹脂シートを、非水系の反応性ホットメルト接着剤100g/m2を介して貼着一体化し、さらにその上に樹脂率50%の尿素メラミン系接着剤を70g/m2塗布し、0.25mm厚みの化粧単板を貼着一体化した。
こうして得られた積層物を120℃・0.8MPa・50秒の条件で熱圧プレスし、速やかに60秒放冷した。木質繊維板の含水率を高周波式含水率計で測定したところ、5.0%であった。
その後、速やかに紫外線硬化型樹脂により下塗塗装、中塗塗装、上塗塗装を行い、床材を得た。得られた床材は反りが殆どなかった。
(比較例)
実施例の防湿木質繊維板に代えて含水率が7.5%の300mm×300mmの木質繊維板を使用した。この木質繊維板の裏面に水性ビニルウレタン系接着剤を塗布し、厚さ9.5mm、含水率11%の5プライ合板(全ての単板の繊維方向が1枚毎に直交したもの)をコールドプレスにて積層一体化し、複合基材を得た。コールドプレスは、順堆積にて行った。得られた複合基材はやや凹反りであった。
この複合基材における木質繊維板の表面に、樹脂率50%の尿素メラミン系接着剤70g/m2を介して0.25mm厚みの化粧単板を貼着一体化した。
こうして得られた積層物を120℃・0.8MPa・50秒の条件で熱圧プレスし、速やかに60秒放冷した。木質繊維板の含水率を高周波式含水率計で測定したところ、9.0%であった。その後、速やかに紫外線硬化型樹脂により下塗塗装、中塗塗装、上塗塗装を行い、化粧材を得た。得られた化粧材は反りがかなり大きかった。
(評価)
こうして得られた実施例及び比較例に係る床材のX方向及びY方向(互いに直交する方向)の山反り(又は谷反り)を測定した。これは、床材の製造直後の状態に相当する。
さらに、80℃の通風ドライヤーに96時間放置し、直ちに取り出してX方向及びY方向の山反り(又は谷反り)を測定した。これは、床材の床暖房使用時の状態に相当する。それらの結果を図4に示す。
この図4に示される結果を考察すると、防湿層のある実施例は、防湿層がない比較例に比べ、反りの大きさが大幅に小さくなっており、本発明によれば、合板基材等の湿気による影響がなく、床暖房使用時の熱による熱変形も少ない床暖房用床材が得られることが判明した。
本発明は、合板基材等の湿気や使用時の熱変形も少ない床暖房用床材が得られるので、極めて有用で産業上の利用可能性が高い。
図1は、本発明の実施形態に係る床暖房用床材の拡大断面図である。 図2は、床暖房用床材の第1〜第3の製造方法を示す説明図である。 図3は、床暖房用床材の第4及び第5の製造方法を示す説明図である。 図4は、実施例及び比較例の反りの測定結果を示す図である。
A 床暖房用床材
1 合板基材
3 防湿層
5 木質繊維板層
7 表面化粧層
10 雌実
11 雄実
31 裏面側防湿シート
51 木質繊維板
71 表面側防湿シート
72 化粧シート

Claims (12)

  1. 合板基材上に防湿層と、木質繊維板層と、防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材であって、
    上記防湿層は、厚さが0.01mm以上でかつ0.08mm未満であって、透湿度測定により30g/m2・24h以下の防湿性能を有し、
    上記木質繊維板層は含水率が7%以下であり、
    上記表面化粧層は、透湿度測定により30g/m2・24h以下の防湿性能を有することを特徴とする床暖房用床材。
  2. 請求項1において、
    防湿層及び木質繊維板層、並びに該木質繊維板層及び表面化粧層がそれぞれ非水系の接着剤により積層一体化されていることを特徴とする床暖房用床材。
  3. 請求項1又は2において、
    端面に木質繊維板層が露出するように溝加工及び実加工の少なくとも一方が施されていて、該露出した木質繊維板層の露出面が防湿被覆されてなることを特徴とする床暖房用床材。
  4. 含水率が7%以下の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートを接着剤を介して載置するとともに、その表面側防湿シート上に接着剤を介して化粧シートを載置した後、
    熱圧プレスにより、上記表面側防湿シート及び化粧シートを木質繊維板の表面に積層一体化し、
    次いで、上記木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化し、
    上記化粧シート、表面側防湿シート及び裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得、
    上記一体化基材における上記化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする床暖房用床材の製造方法。
  5. 含水率が7%以下の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートを接着剤を介して積層一体化した後、
    熱圧プレスにより、上記表面側防湿シートの表面に化粧シートを接着剤を介して積層一体化し、
    次いで、上記木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化し、
    上記化粧シート、表面側防湿シート及び裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得、
    上記一体化基材における上記化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする床暖房用床材の製造方法。
  6. 含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化した後、
    上記裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得、
    次いで、上記一体化基材の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートを接着剤を介して積層一体化した後、
    上記表面側防湿シートの表面に化粧シートを接着剤を介して積層一体化し、
    上記化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする床暖房用床材の製造方法。
  7. 含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを接着剤を介して積層一体化した後、
    上記裏面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得、
    次いで、上記一体化基材の木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する化粧シートを接着剤を介して積層一体化して、上記化粧シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする床暖房用床材の製造方法。
  8. 含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを、また木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する表面側防湿シートをそれぞれ接着剤を介して積層一体化した後、
    上記裏面側及び表面側防湿シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して一体化基材を得、
    次いで、上記表面側防湿シートの表面に化粧シートを接着剤を介して積層一体化し、
    上記化粧シートの表面に塗装を施して、その塗膜層、上記化粧シート及び表面側防湿シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする床暖房用床材の製造方法。
  9. 含水率が7%以下の木質繊維板の裏面に、厚さが0.01mm以上でかつ0.08mm未満であって透湿度測定により30g/m2・24h以下の透湿度を有する裏面側防湿シートを、また木質繊維板の表面に、透湿度測定により30g/m2・24h以下の透湿度を有する化粧シートをそれぞれ接着剤を介して積層一体化した後、
    上記裏面側シート及び化粧シートと一体の木質繊維板を裏面側防湿シートにおいて接着剤を介して合板基材に積層一体化して、上記化粧シートからなる表面化粧層を形成することで、合板基材上に、透湿度測定により30g/m2・24h以下の防湿性能を有する防湿層と、含水率が7%以下の木質繊維板層と、透湿度測定により30g/m2・24h以下の防湿性を有する表面化粧層とがそれぞれ順に積層一体化された床暖房用床材を得ることを特徴とする床暖房用床材の製造方法。
  10. 請求項4〜9のいずれか1つにおいて、
    木質繊維板の表面又は裏面に直接塗布される接着剤が水系接着剤であり、
    樹脂率40%〜60%の上記水系接着剤を塗布した後に、接着力を失わない程度に乾燥し、しかる後に防湿層又は表面化粧層を積層することにより、木質繊維板層の含水率を7%以下にすることを特徴とする床暖房用床材の製造方法。
  11. 請求項4〜10のいずれか1つにおいて、
    木質繊維板の表面又は裏面に直接塗布される接着剤が非水系の接着剤であり、
    上記非水系接着剤を塗布した後に、防湿層又は表面化粧層を積層することにより、木質繊維板層の含水率を7%以下にすることを特徴とする床暖房用床材の製造方法。
  12. 請求項4〜11のいずれか1つにおいて、
    溝加工又は実加工を施して木質繊維板を露出させる工程と、
    上記露出した木質繊維板の露出面を防湿被覆する防湿被覆工程と
    を備えていることを特徴とする床暖房用床材の製造方法。
JP2009085244A 2009-03-31 2009-03-31 床暖房用床材及びその製造方法 Active JP5322734B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2009085244A JP5322734B2 (ja) 2009-03-31 2009-03-31 床暖房用床材及びその製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2009085244A JP5322734B2 (ja) 2009-03-31 2009-03-31 床暖房用床材及びその製造方法

Publications (2)

Publication Number Publication Date
JP2010236263A true JP2010236263A (ja) 2010-10-21
JP5322734B2 JP5322734B2 (ja) 2013-10-23

Family

ID=43090848

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2009085244A Active JP5322734B2 (ja) 2009-03-31 2009-03-31 床暖房用床材及びその製造方法

Country Status (1)

Country Link
JP (1) JP5322734B2 (ja)

Cited By (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2013002246A (ja) * 2011-06-21 2013-01-07 Panasonic Corp 木質床材及びその製造方法
JP2013067974A (ja) * 2011-09-21 2013-04-18 Panasonic Corp 建材パネルの製造方法
CN105484473A (zh) * 2015-12-31 2016-04-13 湖州南浔双林振森实木加工厂 连接性能良好的木地板
JP2018025097A (ja) * 2017-09-27 2018-02-15 株式会社ノダ 床材
JP2018035535A (ja) * 2016-08-30 2018-03-08 東洋テックス株式会社 床材およびその製造方法
JP2020165290A (ja) * 2019-03-29 2020-10-08 大建工業株式会社 防音床材
JP2021154670A (ja) * 2020-03-30 2021-10-07 大建工業株式会社 ラッピング化粧板用基材及びラッピング化粧板
JP2021154671A (ja) * 2020-03-30 2021-10-07 大建工業株式会社 ラッピング化粧板用基材及びラッピング化粧板
JP7041781B1 (ja) 2021-08-24 2022-03-24 大建工業株式会社 屋根構造

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN103216077B (zh) * 2013-04-12 2016-03-09 李寻 一种木地板防水防甲醛处理工艺
WO2025243135A1 (en) * 2024-05-24 2025-11-27 Unilin, Bv Panel suited for covering floors provided with a floor heating system

Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0715934U (ja) * 1993-08-27 1995-03-17 段谷産業株式会社 床 板
JPH08226221A (ja) * 1995-02-22 1996-09-03 Asahi Utsudo Tec Kk 木質化粧床材
JPH09314520A (ja) * 1996-05-27 1997-12-09 Dantani Plywood Co Ltd 木質系化粧板
JPH11348180A (ja) * 1998-06-05 1999-12-21 Dainippon Printing Co Ltd 木質系化粧板及びその製造方法
JP2006097321A (ja) * 2004-09-29 2006-04-13 Dainippon Printing Co Ltd 床用化粧材

Patent Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0715934U (ja) * 1993-08-27 1995-03-17 段谷産業株式会社 床 板
JPH08226221A (ja) * 1995-02-22 1996-09-03 Asahi Utsudo Tec Kk 木質化粧床材
JPH09314520A (ja) * 1996-05-27 1997-12-09 Dantani Plywood Co Ltd 木質系化粧板
JPH11348180A (ja) * 1998-06-05 1999-12-21 Dainippon Printing Co Ltd 木質系化粧板及びその製造方法
JP2006097321A (ja) * 2004-09-29 2006-04-13 Dainippon Printing Co Ltd 床用化粧材

Cited By (12)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2013002246A (ja) * 2011-06-21 2013-01-07 Panasonic Corp 木質床材及びその製造方法
JP2013067974A (ja) * 2011-09-21 2013-04-18 Panasonic Corp 建材パネルの製造方法
CN105484473A (zh) * 2015-12-31 2016-04-13 湖州南浔双林振森实木加工厂 连接性能良好的木地板
JP2018035535A (ja) * 2016-08-30 2018-03-08 東洋テックス株式会社 床材およびその製造方法
JP2018025097A (ja) * 2017-09-27 2018-02-15 株式会社ノダ 床材
JP2020165290A (ja) * 2019-03-29 2020-10-08 大建工業株式会社 防音床材
JP2021154670A (ja) * 2020-03-30 2021-10-07 大建工業株式会社 ラッピング化粧板用基材及びラッピング化粧板
JP2021154671A (ja) * 2020-03-30 2021-10-07 大建工業株式会社 ラッピング化粧板用基材及びラッピング化粧板
JP7368293B2 (ja) 2020-03-30 2023-10-24 大建工業株式会社 ラッピング化粧板用基材
JP7368292B2 (ja) 2020-03-30 2023-10-24 大建工業株式会社 ラッピング化粧板用基材
JP7041781B1 (ja) 2021-08-24 2022-03-24 大建工業株式会社 屋根構造
JP2023031149A (ja) * 2021-08-24 2023-03-08 大建工業株式会社 屋根構造

Also Published As

Publication number Publication date
JP5322734B2 (ja) 2013-10-23

Similar Documents

Publication Publication Date Title
JP5322734B2 (ja) 床暖房用床材及びその製造方法
KR101549715B1 (ko) 라미네이트의 제조방법
EP3601418B1 (en) Process for production of covered panel
CN101006234B (zh) 用于地板采暖系统的层压木地板
US12390831B2 (en) Pressable coating system for the production of panel products
US9518187B2 (en) High-gloss surface by means of hot-coating
CN118181424A (zh) 用于涂覆平面工件的方法
JP3839944B2 (ja) 木質化粧板およびその製造方法
CN108797936A (zh) 一种特殊结构的拉丝实木复合地板及其工艺
CN103770430A (zh) 一种柔性复合装饰薄木饰面工艺
JP2009074327A (ja) 強化床材及び強化床材の製造方法
KR20180026827A (ko) 컬링 현상이 없는 내오염성 화장시트 및 그 제조방법
US20250222489A1 (en) Pressable coating system for the production of panel products
JP3271912B2 (ja) 建築材の製造方法
JP5235391B2 (ja) 凹凸模様を有する化粧板の製造方法
JP5440354B2 (ja) 木質床材の製造方法
JP2009172947A (ja) 木質複合床材の表面塗装方法
BR102023015455A2 (pt) Artigo curado termicamente, produto compreendendo o artigo curado termicamente, e, processo para formar o artigo
JP2008120024A (ja) 化粧板の製造方法
JP2007031958A (ja) 建築板
JP5859222B2 (ja) 木質床材の製造方法
JP2016196775A (ja) パネル製造方法
JP2000167811A (ja) 板材およびこの板材を利用した建材
JPH11348180A (ja) 木質系化粧板及びその製造方法
JPH1128786A (ja) 耐熱性化粧板の製造方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20120112

RD02 Notification of acceptance of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7422

Effective date: 20121107

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20130228

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20130618

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20130716

R150 Certificate of patent or registration of utility model

Ref document number: 5322734

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S533 Written request for registration of change of name

Free format text: JAPANESE INTERMEDIATE CODE: R313533

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350