JP2012007226A - 金属材料供給方法及び金属材料供給装置 - Google Patents
金属材料供給方法及び金属材料供給装置 Download PDFInfo
- Publication number
- JP2012007226A JP2012007226A JP2010146255A JP2010146255A JP2012007226A JP 2012007226 A JP2012007226 A JP 2012007226A JP 2010146255 A JP2010146255 A JP 2010146255A JP 2010146255 A JP2010146255 A JP 2010146255A JP 2012007226 A JP2012007226 A JP 2012007226A
- Authority
- JP
- Japan
- Prior art keywords
- value
- metal material
- current
- evaporation
- supply amount
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000007769 metal material Substances 0.000 title claims abstract description 148
- 238000000034 method Methods 0.000 title claims abstract description 64
- 238000010438 heat treatment Methods 0.000 claims abstract description 80
- 230000008020 evaporation Effects 0.000 claims abstract description 51
- 238000001704 evaporation Methods 0.000 claims abstract description 51
- 230000006698 induction Effects 0.000 claims abstract description 21
- 239000000463 material Substances 0.000 claims description 15
- 238000007740 vapor deposition Methods 0.000 abstract description 17
- 238000009826 distribution Methods 0.000 abstract description 3
- 230000008021 deposition Effects 0.000 abstract description 2
- 229910052751 metal Inorganic materials 0.000 description 15
- 239000002184 metal Substances 0.000 description 15
- 238000012937 correction Methods 0.000 description 8
- 238000003860 storage Methods 0.000 description 8
- 238000012544 monitoring process Methods 0.000 description 3
- 239000011364 vaporized material Substances 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000002035 prolonged effect Effects 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images


Landscapes
- Physical Vapour Deposition (AREA)
Abstract
【課題】簡易な構成で金属材料の供給量を適正量に設定することが可能で、蒸着対象の蒸着面の膜厚分布及び膜質が安定し、また、坩堝の耐用期間が長期化し、更に、坩堝の周辺が汚れ難くなり、しかも、既存設備への適用も容易な極めて実用性に秀れた金属材料供給方法の提供。
【解決手段】蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置の前記蒸発源1に金属材料2を供給する金属材料供給方法であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、この算出したV/I値に応じて前記金属材料2の供給量を設定する。
【選択図】図1
【解決手段】蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置の前記蒸発源1に金属材料2を供給する金属材料供給方法であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、この算出したV/I値に応じて前記金属材料2の供給量を設定する。
【選択図】図1
Description
本発明は、金属材料供給方法及び金属材料供給装置に関するものである。
蒸着装置において、金属材料(例えばアルミニウム)を長時間安定的に蒸発させるためには、坩堝内の金属材料の量(湯面高さ)を一定に保つ必要があり、そのためには、蒸発量(坩堝内の金属材料の量)に応じて坩堝に金属材料を供給する必要がある。
ところで、金属材料の量を検知する方法としては、a)加熱されている坩堝及び金属材料の重量を測定し、坩堝の重量を差し引くことで現在の金属材料の重量を求めて金属材料の量(湯面高さ)を検知する方法や、b)常に坩堝内の金属材料の状態(湯面高さ)を目視若しくはカメラで監視し、これにより湯面高さを検知する方法などが知られている。
しかしながら、上記a)は、高周波誘導加熱方式で坩堝を加熱している場合、重量を測定する測定器自体が誘導されノイズを拾うため、重量の正確な測定が困難である。また、上記b)は、監視時には覗き窓等に材料が蒸着されるため、常時監視することが困難である。
そのため、例えば引用文献1〜3に開示されるような技術が提案されているものの、いずれも実用的でなく、より実現性・実効性の高い技術が要望されているのが現状である。
本発明は、上述のような現状に鑑みなされたもので、簡易な構成で金属材料の供給量を適正量に設定することが可能で、金属材料の蒸発速度が安定して基板等の蒸着対象の蒸着面の膜厚分布及び膜質が安定し、また、坩堝の割れが防止されて耐用期間が長期化し、更に、過剰供給が防止されて坩堝の周辺が汚れ難くなり、しかも、例えば高周波誘導加熱を行う高周波電源の電圧値及び電流値を監視するだけで実現することもでき、既存設備への適用も容易な極めて実用性に秀れた金属材料供給方法及び金属材料供給装置を提供するものである。
添付図面を参照して本発明の要旨を説明する。
蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置の前記蒸発源1に金属材料2を供給する金属材料供給方法であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、この算出したV/I値に応じて前記金属材料2の供給量を設定することを特徴とする金属材料供給方法に係るものである。
また、蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置の前記蒸発源1に金属材料2を供給する金属材料供給方法であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、算出した現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料2の前記基準V/I値に対応する基準供給量を補正して前記金属材料2の供給量を設定することを特徴とする金属材料供給方法に係るものである。
また、蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置の前記蒸発源1に金属材料2を供給する金属材料供給方法であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、算出した現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料1の前記基準V/I値に対応する基準供給量を現V/I値と基準V/I値との差に応じて補正して前記金属材料2の供給量を設定することを特徴とする金属材料供給方法に係るものである。
また、前記加熱部7に電力を供給する電源5の電圧値及び電流値から前記V/I値を算出することを特徴とする請求項1〜3のいずれか1項に記載の金属材料供給方法に係るものである。
また、蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置に設けられ、前記蒸発源1に金属材料2を供給する金属材料供給装置であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出するV/I値算出部と、このV/I値算出部により算出されたV/I値に応じて前記金属材料2の供給量を設定する供給量設定部とを備えたことを特徴とする金属材料供給装置に係るものである。
また、蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置に設けられ、前記蒸発源1に金属材料2を供給する金属材料供給装置であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出するV/I値算出部と、このV/I値算出部により算出された現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料2の前記基準V/I値に対応する基準供給量を補正して前記金属材料2の供給量を設定する供給量設定部とを備えたことを特徴とする金属材料供給装置に係るものである。
また、蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置に設けられ、前記蒸発源1に金属材料2を供給する金属材料供給装置であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出するV/I値算出部と、このV/I値算出部により算出された現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料2の前記基準V/I値に対応する基準供給量を前記現V/I値と前記基準V/I値との差に応じて補正して前記金属材料2の供給量を設定する供給量設定部とを備えたことを特徴とする金属材料供給装置に係るものである。
また、前記加熱部7に電力を供給する電源5の電圧値及び電流値から前記V/I値を算出するように、前記V/I値算出部を構成したことを特徴とする請求項5〜7のいずれか1項に記載の金属材料供給装置に係るものである。
本発明は上述のようにするから、簡易な構成で金属材料の供給量を適正量に設定することが可能で、蒸着対象の蒸着面の膜厚分布及び膜質が安定し、また、坩堝の耐用期間が長期化し、更に、坩堝の周辺が汚れ難くなり、しかも、既存設備への適用も容易な極めて実用性に秀れた金属材料供給方法及び金属材料供給装置となる。
好適と考える本発明の実施形態を、図面に基づいて本発明の作用を示して簡単に説明する。
抵抗加熱を行う加熱部若しくは高周波誘導加熱を行う加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、この算出したV/I値に応じて金属材料2の供給量を設定する。
即ち、抵抗加熱方式若しくは高周波誘導加熱方式により金属材料2を加熱する際、上記V/I値は蒸発源に充填された(加熱されて液化した)金属材料2の量に応じて変化するため(蒸発源1内の金属材料2が減少するとV/I値=抵抗値が増加する)、所定の金属材料量(湯面高さ)毎のV/I値を予め記録しておくことで、算出されたV/I値に応じて(例えばグラフにプロットしたデータから予測される値などから)湯面高さを検知することができ、これに応じて最適な量の金属材料2を蒸発源1に供給することが可能となる。
従って、本発明は、例えば蒸発源1に連続的に若しくは断続的に金属材料2を供給する際、常に最適な供給量に設定することが可能で、よって、蒸発源1内の金属材料2の量を可及的に一定に保つことが可能となる。
尚、金属材料2の供給量は、材料供給時に算出した現V/I値に応じて、予めV/I値毎に算出しておいた値に設定しても良いし、現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、金属材料2の基準V/I値に対応する基準供給量を現V/I値と基準V/I値との差に応じて補正することで設定しても良い。
また、例えば加熱部7に電力を供給する電源5の出力値(電圧値及び電流値)を利用してV/I値を算出することも可能であり、この場合、別途加熱部7を通電する電圧値及び電流値を測定するための測定器を設けることなく、加熱部7への電力供給を行う電源5を利用してV/I値を算出できることになり、より簡易に本発明を実現可能となる。
本発明の具体的な実施例について図面に基づいて説明する。
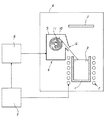
本実施例は、真空槽6内に設けた蒸発源1に充填された金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7により加熱して、この金属材料2の蒸発物を蒸着対象3に付着させる蒸着装置に設けられ、前記蒸発源1に金属材料2を供給する金属材料供給装置であって、前記加熱部7を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出するV/I値算出部と、このV/I値算出部により算出された現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料2の前記基準V/I値に対応する基準供給量を前記現V/I値と前記基準V/I値との差に応じて補正して前記金属材料2の供給量を設定する供給量設定部とを備えたものである。
具体的には、図1に図示したように、坩堝1に収納される金属材料2(例えばアルミニウム)を加熱して基板3に蒸着する真空蒸着装置において、坩堝1に金属材料を供給する金属材料供給装置4である。
尚、坩堝1としては図1に図示したような同径の有底筒状体を採用しても良いし、図4に図示したような上端側程拡径するテーパ状の有底筒状体を採用しても良いが、同径のものの方が簡易に且つ正確に湯面高さ位置を検知できる。
本実施例においては、収納体9内に、供給用のワイヤ状の金属材料10が巻回された軸体11が収納された公知の金属材料供給装置4を採用している。このワイヤ状の金属材料10は軸体11をステッピングモータ等の駆動機構により回動させることで巻き取り繰り出し自在に構成し、その先端が坩堝1を臨む位置に設けられる収納体9の開口部12を通じて坩堝1内に導入されるように構成している。
ステッピングモータ等の駆動機構はV/I値算出部と供給量設定部とを備えたコンピュータ8に接続され、このコンピュータ8からの指示に応じてワイヤ状の金属材料10を所定量巻き取り繰り出しするように軸体11を駆動するように構成している。
具体的には、V/I値算出部は、金属材料2を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部7に電力を供給する電源5の電圧値及び電流値からV/I値を算出するように構成している。
本実施例においては、加熱方式として高周波誘導加熱方式を採用し、加熱部7としての高周波誘導コイル7及び電力供給用の高周波電源5を備えた構成としている。この電源5はコンピュータ8に接続され、出力値(電圧値及び電流値)が所定の時間間隔でコンピュータ8に入力されるように構成している。V/I値算出部は、コンピュータ8のHDD等の記憶装置に記憶された電源5の出力値(電圧値及び電流値)からV/I値を算出して記憶装置に記憶するように構成している。この出力値及びV/I値はコンピュータ8のディスプレイにグラフ化して常時表示するようにしても良い。
尚、高周波誘導加熱方式に限らず、抵抗加熱方式でも同様にして供給量を設定できることを確認している。
供給量設定部は、コンピュータ8の記憶装置に記憶された所定の湯面高さ(金属材料量)に対応した基準V/I値に対して設定した金属材料供給量を、予め一定間隔で供給するための基準供給量とし、この基準供給量を後述する現V/I値と基準V/I値との差に応じて補正することで、金属材料2の供給量を設定する。この基準V/I値は、実際に金属材料を加熱・蒸発させて、所定の適正な湯面高さに到達したときの電流値と電圧値とから決定する(この湯面高さが基準となる)。また、基準供給量も実測等により決定する。
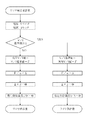
具体的には、V/I値算出部により蒸着中の高周波電源5から現在出力されている電圧値及び電流値をコンピュータ8に入力せしめて算出したV/I値を現V/I値(ワイヤ供給指令が発生した時点の値)とし、供給量設定部はこの現V/I値(現在V/I値)と基準V/I値(V/I基準値)との差Γを算出し、この差Γを予め設定した設定係数αで除算しΔを得、更にΔに設定補正値(長さの換算係数)βを積算することで補正値Θを算出し、この補正値Θを基準供給量(現在供給量設定値)に加えることで供給量を設定し、記憶装置に記憶する(α及びβの値は蒸発源により異なるため、個々に実測して設定する。)。
上記処理を行うためのハード構成図を図2に、当該処理手順を示すフローチャートを図3に示す。
そして、コンピュータ8に備えるワイヤ供給指令部が前記供給量分の長さだけワイヤを繰り出すように駆動機構に繰り出し回動量制御信号を送信し、駆動機構により軸体11を回動せしめてワイヤを繰り出す。具体的には供給量は、ワイヤの繰り出し基準点(例えば収納体9の開口位置)からの繰り出し長さとしている。この繰り出し長さはセンサや駆動機構(ステッピングモータ)の繰り出し及び巻き取り回動量を制御することで把握する。
また、本実施例においては、ワイヤ供給指令部から所定の時間間隔でワイヤ供給指令を発し、金属材料の供給を行う場合を想定している。即ち、金属材料2を供給した後、一旦収納体9内にワイヤを巻き取り収納し、再度供給する際には、繰り出し基準点から繰り出すようにしている。
即ち、本実施例は、高周波電源5の電圧値及び電流値を常にモニタしていて、湯面高さ(金属材料量)によって変化する出力値(V/I値)の変化に応じてフィードバック制御にて、金属材料2の供給量を変化させ湯面高さを可及的に一定に保つようにするものである。
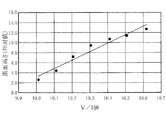
具体的な数値を入れた場合の一例について図4、5に基づいて説明する。
坩堝1の内径が50mm、Alワイヤの直径を2mmとしたときの湯面高さとV/I値の関係を図5に示す。図5より、湯面高さとV/I値とはほぼ比例関係にあることが確認できる。尚、本実施例において湯面高さとは、図4に図示したように坩堝1の上端から湯面までの距離をいう。
また、α=0.1,β=50mmとする。
(1)基準V/I値を10.2と設定する。
(2)現V/I値として10.3が得られたとする。
(3)現V/I値−基準V/I値=0.1,α=0.1,β=50mmとおくと、ワイ
ヤの供給量の補正値L=50mmを得る。
ヤの供給量の補正値L=50mmを得る。
(4)補正しないときのワイヤの基準供給量=200mmとすると、合計250mmが
Alワイヤの供給量となる。
Alワイヤの供給量となる。
尚、補正値の上限値及び下限値を設定して、上限を超える場合若しくは下限未満の場合には、上限値若しくは下限値を補正値とするようにしても良い。
また、現V/I値が基準V/I値より小さい場合には、現V/I値−基準V/I値がマイナスとなり補正値が−Lとなるが、この場合、基準供給量に当該補正値を加えるため(基準供給量−L)、基準供給量より小さい値が最終的な供給量となる。
1 蒸発源
2 金属材料
3 蒸着対象
5 電源
7 加熱部
2 金属材料
3 蒸着対象
5 電源
7 加熱部
Claims (8)
- 蒸発源に充填された金属材料を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部により加熱して、この金属材料の蒸発物を蒸着対象に付着させる蒸着装置の前記蒸発源に金属材料を供給する金属材料供給方法であって、前記加熱部を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、この算出したV/I値に応じて前記金属材料の供給量を設定することを特徴とする金属材料供給方法。
- 蒸発源に充填された金属材料を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部により加熱して、この金属材料の蒸発物を蒸着対象に付着させる蒸着装置の前記蒸発源に金属材料を供給する金属材料供給方法であって、前記加熱部を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、算出した現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料の前記基準V/I値に対応する基準供給量を補正して前記金属材料の供給量を設定することを特徴とする金属材料供給方法。
- 蒸発源に充填された金属材料を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部により加熱して、この金属材料の蒸発物を蒸着対象に付着させる蒸着装置の前記蒸発源に金属材料を供給する金属材料供給方法であって、前記加熱部を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出し、算出した現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料の前記基準V/I値に対応する基準供給量を現V/I値と基準V/I値との差に応じて補正して前記金属材料の供給量を設定することを特徴とする金属材料供給方法。
- 前記加熱部に電力を供給する電源の電圧値及び電流値から前記V/I値を算出することを特徴とする請求項1〜3のいずれか1項に記載の金属材料供給方法。
- 蒸発源に充填された金属材料を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部により加熱して、この金属材料の蒸発物を蒸着対象に付着させる蒸着装置に設けられ、前記蒸発源に金属材料を供給する金属材料供給装置であって、前記加熱部を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出するV/I値算出部と、このV/I値算出部により算出されたV/I値に応じて前記金属材料の供給量を設定する供給量設定部とを備えたことを特徴とする金属材料供給装置。
- 蒸発源に充填された金属材料を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部により加熱して、この金属材料の蒸発物を蒸着対象に付着させる蒸着装置に設けられ、前記蒸発源に金属材料を供給する金属材料供給装置であって、前記加熱部を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出するV/I値算出部と、このV/I値算出部により算出された現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料の前記基準V/I値に対応する基準供給量を補正して前記金属材料の供給量を設定する供給量設定部とを備えたことを特徴とする金属材料供給装置。
- 蒸発源に充填された金属材料を抵抗加熱方式若しくは高周波誘導加熱方式で加熱する加熱部により加熱して、この金属材料の蒸発物を蒸着対象に付着させる蒸着装置に設けられ、前記蒸発源に金属材料を供給する金属材料供給装置であって、前記加熱部を通電する電圧値及び電流値を測定してこの電圧値と電流値との比であるV/I値を算出するV/I値算出部と、このV/I値算出部により算出された現V/I値と予め設定された基準V/I値とを比較して両者が異なる場合に、前記金属材料の前記基準V/I値に対応する基準供給量を前記現V/I値と前記基準V/I値との差に応じて補正して前記金属材料の供給量を設定する供給量設定部とを備えたことを特徴とする金属材料供給装置。
- 前記加熱部に電力を供給する電源の電圧値及び電流値から前記V/I値を算出するように、前記V/I値算出部を構成したことを特徴とする請求項5〜7のいずれか1項に記載の金属材料供給装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010146255A JP2012007226A (ja) | 2010-06-28 | 2010-06-28 | 金属材料供給方法及び金属材料供給装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010146255A JP2012007226A (ja) | 2010-06-28 | 2010-06-28 | 金属材料供給方法及び金属材料供給装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012007226A true JP2012007226A (ja) | 2012-01-12 |
Family
ID=45538085
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010146255A Pending JP2012007226A (ja) | 2010-06-28 | 2010-06-28 | 金属材料供給方法及び金属材料供給装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012007226A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015101755A (ja) * | 2013-11-25 | 2015-06-04 | 株式会社アルバック | 蒸発材料供給装置及び蒸着装置 |
| JP2022514266A (ja) * | 2018-12-19 | 2022-02-10 | ポスコ | Pvdめっき工程におけるめっき層制御装置及び方法 |
| WO2025173346A1 (ja) * | 2024-02-15 | 2025-08-21 | 株式会社アルバック | 成膜装置及びその制御方法 |
-
2010
- 2010-06-28 JP JP2010146255A patent/JP2012007226A/ja active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015101755A (ja) * | 2013-11-25 | 2015-06-04 | 株式会社アルバック | 蒸発材料供給装置及び蒸着装置 |
| JP2022514266A (ja) * | 2018-12-19 | 2022-02-10 | ポスコ | Pvdめっき工程におけるめっき層制御装置及び方法 |
| JP7128358B2 (ja) | 2018-12-19 | 2022-08-30 | ポスコ | Pvdめっき工程におけるめっき層制御装置及び方法 |
| WO2025173346A1 (ja) * | 2024-02-15 | 2025-08-21 | 株式会社アルバック | 成膜装置及びその制御方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2831305B1 (en) | Method and apparatus for feeding liquid metal to an evaporator device | |
| US20070110892A1 (en) | Method of operating vacuum deposition apparatus and vacuum deposition apparatus | |
| JP2013527466A5 (ja) | ||
| TWI655407B (zh) | Crystal oscillating film thickness meter | |
| TW201627514A (zh) | 真空蒸鍍裝置 | |
| JP5976830B2 (ja) | 蒸着材料供給方法、基板製造方法、制御装置および蒸着装置 | |
| EP1975926A2 (en) | Method of and apparatus for monitoring flow of lubricant vapor forming lubricant coatings of magnetic disks | |
| JP2020033620A5 (ja) | ||
| TWI476288B (zh) | Vacuum evaporation device | |
| KR102026964B1 (ko) | 기판처리장치 및 기판처리장치의 온도제어방법 | |
| JP2005194599A (ja) | プラズマ溶射装置および同装置における溶射粒子温度の検出方法 | |
| JP2013173965A (ja) | 蒸着装置 | |
| US20080241366A1 (en) | Apparatus for and method of applying lubricant coatings to magnetic disks via a vapor flow path including a selectively opened and closed shutter | |
| US9463948B2 (en) | Control methods for producing precision coils | |
| JPWO2017191796A1 (ja) | 薄膜製造装置、薄膜製造方法 | |
| JP5413356B2 (ja) | 高周波誘導加熱方法およびその装置 | |
| JP6570567B2 (ja) | 蒸着装置及び蒸着方法 | |
| JP6327218B2 (ja) | 連続錫鍍金ラインのリフロー処理方法 | |
| JP4962848B2 (ja) | ウエッブ状被蒸着材の蒸着膜厚制御方法 | |
| JP6330495B2 (ja) | 塗装乾燥装置および塗装乾燥方法 | |
| JPH07331421A (ja) | 真空蒸着装置 | |
| US20200196401A1 (en) | Induction heating device | |
| WO2025158709A1 (ja) | 真空蒸着システム及び真空蒸着方法 | |
| JP2017214626A (ja) | 蒸着装置 | |
| JPH0565638A (ja) | 膜厚測定装置 |