JP2012122177A - 抄紙用プレスフェルト - Google Patents
抄紙用プレスフェルト Download PDFInfo
- Publication number
- JP2012122177A JP2012122177A JP2010288691A JP2010288691A JP2012122177A JP 2012122177 A JP2012122177 A JP 2012122177A JP 2010288691 A JP2010288691 A JP 2010288691A JP 2010288691 A JP2010288691 A JP 2010288691A JP 2012122177 A JP2012122177 A JP 2012122177A
- Authority
- JP
- Japan
- Prior art keywords
- warp
- felt
- base fabric
- yarn
- wet paper
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/08—Felts
- D21F7/083—Multi-layer felts
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F7/00—Other details of machines for making continuous webs of paper
- D21F7/08—Felts
- D21F7/10—Seams thereof
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T442/00—Fabric [woven, knitted, or nonwoven textile or cloth, etc.]
- Y10T442/30—Woven fabric [i.e., woven strand or strip material]
- Y10T442/3707—Woven fabric including a nonwoven fabric layer other than paper
- Y10T442/3724—Needled
Landscapes
- Paper (AREA)
Abstract
【課題】 フェルト中の空間体積を適切に確保し、通水性と、圧縮性を持続させる為に、フェルトの基布を構成する経糸及び緯糸にモノフィラメント糸を用いた無端状及び有端状フェルトを提供するにあたり、湿紙側面及びロール側面両面の脱毛問題やツララ問題を解消し、更に作業工数の増加やフェルトの基布物性が大きく変化することなく、前記フェルトを提供すること。
【解決手段】 基布510は湿紙側面511及びロール側面512を形成する多重構造をなし、基布の地経糸521、522及び地緯糸531はモノフィラメント糸であって、基布にバット繊維層551、552を一体化させた抄紙用プレスフェルト500において、前記地経糸とは異なる糸材からなる追加経糸541が、前記地経糸間に配置され、且つ、前記湿紙側面及びロール側面の両表面で浮沈するように織り込まれるようにした。
【選択図】図5
【解決手段】 基布510は湿紙側面511及びロール側面512を形成する多重構造をなし、基布の地経糸521、522及び地緯糸531はモノフィラメント糸であって、基布にバット繊維層551、552を一体化させた抄紙用プレスフェルト500において、前記地経糸とは異なる糸材からなる追加経糸541が、前記地経糸間に配置され、且つ、前記湿紙側面及びロール側面の両表面で浮沈するように織り込まれるようにした。
【選択図】図5
Description
本発明は、抄紙機に使用される抄紙用プレスフェルト(プレスファブリックとも呼ばれる、以下単にフェルトということがある)に関する。
抄紙工程において、湿紙から搾水するために従来から一般に抄紙機は、ワイヤーパートと、プレスパートと、ドライヤーパートとを備える。これらワイヤーパート、プレスパート、及びドライヤーパートは、この順で湿紙の搬送方向に沿って配置される。湿紙は、ワイヤーパート、プレスパート、及びドライヤーパートそれぞれに配設された抄紙用具に次々と受け渡されながら搬送されるとともに搾水され、最終的にはドライヤーパートで乾燥させられる。
これらの各々のパートで脱水機能に対応した抄紙用具が使用されている。プレスパートに配置されたプレス装置は、湿紙の搬送方向に沿って直列に並設された複数のプレス装置を具備する。
各プレス装置は、無端状のフェルト、あるいは有端状のフェルトを抄紙機上で連結し無端状にしたフェルトと、当該フェルトそれぞれの一部を間に挟むように上下に対向配置されるプレスとして一対のロール(即ち、ロールプレス)あるいはロール及びシューを内包する円筒ベルト(即ち、シュープレス)とを有しており、略同一速度で同一方向に走行するフェルトにより搬送されてくる湿紙を、該フェルトと共にロールとロールあるいはロールとシューを内包する円筒ベルトとで加圧することにより、該湿紙から水分を搾水しながらフェルトにその水分を連続的に吸収させる。
なお、このような抄紙機には、湿紙を挟持したフェルトの一部をロールとロールとで挟みながら加圧するプレス装置がプレスパートに設けられたロールプレス機構を持った抄紙機、湿紙を挟持したフェルトの一部をロールとシューを内包する円筒ベルトとで挟みながら加圧するプレス装置がプレスパートに設けられたシュープレス機構をもった抄紙機、等がある。
フェルトは、基布とバット繊維層により構成され、バット層は基布の湿紙側面及びロール側面の両面もしくは湿紙側面のみに配置される。このバット繊維層は、バット繊維を基布にニードルパンチングにより絡合一体化して構成されている。フェルトの基本的な機能は、湿紙から水を搾る(搾水性)、湿紙の平滑性を高める、湿紙を搬送するといった役割を果たしている。
とりわけ、フェルトの機能の中の湿紙から水を脱水する機能は重要視され、一対のロール、あるいは、ロール及びシュー機構による加圧を通過することにより、湿紙から水をフェルトに移行し、フェルト中の水を系外に排出する為に、フェルト中の空間体積を適切に確保したことによる通水性と、圧縮性の持続が重要視されている。
このフェルト中の空間体積を適切に確保し、通水性と、圧縮性を持続させる為に、フェルトの基布を構成する経糸及び緯糸にモノフィラメント糸を用いた無端状及び有端状フェルトが開発されている。
有端状フェルトは、所謂シームフェルトと呼ばれ、有端状フェルトを抄紙機のフェルトランに引き込んだ後にその丈方向両端部(フェルトの走行方向に対し走行方向を横切るように形成される両端部)を互いに接合し無端状とすることで、抄紙機への掛け入れ作業性を向上させている。このシームフェルトは、基布を構成する経糸の折り返しにより、丈方向両端部にシームループが形成され、互いの中心孔が整合するように交互にかみ合わせ、これにより形成された共通孔に芯線を通すことで両端部が接合させる。
このシームフェルトの基布を構成する経糸は、前記の通りフェルト中の空間体積を適切に確保し、通水性と、圧縮性を持続させる為に、モノフィラメント糸が用いられているが、別の観点から言えば、ループ形状保持、ループのかみ合わせや芯線の挿通などの作業を考慮した場合、モノフィラメントの使用が余儀なくされる。
しかしながら、フェルトの基布を構成する経糸及び緯糸にモノフィラメント糸を使用すると、バット繊維が基布にニードルパンチングにより絡合一体化される際、基布を構成するモノフィラメント糸とバット繊維との絡み合いが弱く、この結果フェルトの使用中にバット繊維が脱落してしまう、所謂脱毛現象が発生してしまう。
この脱毛現象は、湿紙運搬性を乱し、脱落したバット繊維が湿紙へ付着し紙の印刷問題を発生させ、また、バット繊維の脱落によって、フェルトの搾水性、通水性等の諸物性が変化し抄紙の操業安定性を乱し、更には、基布の湿紙側面又はロール側面の経糸及び緯糸が露出し、基布の磨耗の進行を早め、基布の強度が低下し、フェルトライフが短くなるといった様々な問題を引き起こしてしまう。
また、モノフィラメント糸は耐偏平化特性に優れるゆえに、フェルト中の空間体積を適切に確保するものの、基布の経糸と緯糸との交差部即ちナックル部が強調されるため、搾水時に強調されたナックル部が湿紙に転写され、湿紙表面平滑性が低下する(紙マーク)問題も発生してしまう。
更に、フェルトの基布を構成する経糸及び緯糸にモノフィラメント糸を使用すると、モノフィラメント糸は、その表面が滑らかな為、糸同士が滑りあい、プレスフェルトの使用中に経糸がフェルト表面に飛び出してしまう、あるいは抜けてしまう。
かかるフェルトのバット繊維の脱毛防止、湿紙平滑性を向上させる為に、種々のフェルトが提案されている。
特開2009−68153号公報(特許文献1)は、基布の湿紙側に配置された経糸または緯糸の少なくとも一方の糸に、繊度100dtex以下のフィラメントを複数本収束したマルチフィラメントからなる基布を使用したフェルトが提案されている。
特開2009−68153号公報(特許文献1)は、基布の湿紙側に配置された経糸または緯糸の少なくとも一方の糸に、繊度100dtex以下のフィラメントを複数本収束したマルチフィラメントからなる基布を使用したフェルトが提案されている。
特許文献1に記載されるフェルトの例として、湿紙側の基布とロール側の基布の2枚の基布を重ね合わせたラミネート構造のものが開示されている。通常このラミネート構造は、2枚の基布を製織し、それぞれ熱セットし適正な寸法差に調整をした後、両者を貼り合わせる。貼り合わせる際、両者の寸法差によって貼り合わせができない場合があり、再度熱セットが必要な場合もあることから、ラミネート構造を採用することは非常にコストがかかる。
また、湿紙側に配置された基布の経糸または緯糸にマルチフィラメントを採用することは、湿紙側面のバット繊維の脱毛防止は図れるが、ロール側面のバット繊維の脱毛防止に対しては、不十分であった。
特開2010−196206号公報(特許文献2)は、基体が複数枚の補強材からなり、湿紙側バット層に隣接する湿紙側面の補強材またはロール側バット層に隣接するロール側面の補強材が紡績糸を含み、紡績糸が各バット層との絡合の為、糸形態が消失する程度に一体化されているフェルトが提案されている。
特許文献2に記載されるフェルトの基布もラミネート構造であることから、特許文献1に記載されるフェルトと同様、製造上非常にコストがかかる問題がある。また、糸形態を消失した紡績糸が基布内に入り込むことにより、基布の圧縮性を阻害する問題も生じる虞があった。
特開2010−100947号公報(特許文献3)は、基布がモノフィラメント糸からなる地経糸が厚さ方向に複数重なり合って各地経糸による層が積層された多層構造をなし、前記地経糸とは異なる糸材からなる追加経糸が、製紙面側及び/又は走行面側の前記地経糸による層のみを構成して当該基布の製紙面側または走行面側の表面で浮沈するように織り込まれたフェルトが提案されている。
しかしながら、特許文献3に記載されるフェルトは、追加経糸が製紙面側のみに配置された場合、走行面側の脱毛問題が発生し、また、追加経糸が走行面側のみに配置された場合、製紙面側の脱毛問題が発生してしまう恐れがあった。
また、特開2010−100947号公報(特許文献3)に開示される、追加経糸を製紙面側及び走行面側の双方に配置したシームフェルトの場合、芯線替え作業(例えば基布にバット繊維をニードリングによって絡合一体化したときの、ニードリングによってダメージを受けた芯線の取替え作業)やシーム部でフェルトを分割する作業(例えばシーム部の裏面バット繊維層を切断し、シームループに絡むバット繊維を除去し、シーム部の表バット繊維層を切断する所謂フラップ加工)の際、シーム部の上下に追加経糸が接続されている為、シームループが追加経糸により見えず、シーム部を広げることもできない為、作業工数が非常に増加してしまう。また追加経糸を切断する際、シームループまでも疵をつけ、切断してしまう恐れがあった。
本発明は、フェルト中の空間体積を適切に確保し、通水性と、圧縮性を持続させる為に、フェルトの基布を構成する経糸及び緯糸にモノフィラメント糸を用いた無端状及び有端状フェルトを提供するにあたり、従来技術の欠点である湿紙側面及びロール側面両面の脱毛問題を解消し、更に作業工数の増加やフェルトの基布物性が大きく変化することなく、前記フェルトを提供することを目的とする。
本発明は、上記課題を解決するために、多重構造からなる基布に地経糸とは異なる糸材からなる追加経糸を、前記基布に織り込まれたことを特徴とする。
具体的には、以下の技術を基礎とする。
具体的には、以下の技術を基礎とする。
(1)基布にバット繊維層を一体化させた抄紙用プレスフェルトであって、前記基布は湿紙側面及びロール側面を形成する多重構造をなし、前記基布の地経糸及び地緯糸はモノフィラメント糸であって、前記地経糸とは異なる糸材からなる追加経糸が、前記地経糸間に配置され、且つ、前記湿紙側面及びロール側面の両表面で浮沈するように織り込まれたことを特徴とする、抄紙用プレスフェルト。
(2)前記追加経糸が、ステープル及びフィラメントのいずれか一方あるいは双方を多数集合させた集合糸材からなることを特徴とする、(1)に記載の抄紙用プレスフェルト。
(3)前記地経糸が、丈方向の端部での折り返しにより端部接合用ループが形成されることを特徴とする、(1)または(2)に記載の抄紙用プレスフェルト。
(4)前記接合用ループ部において、前記追加経糸の全てが湿紙面側に配置されることを特徴とする、(3)に記載の抄紙用プレスフェルト。
(5)前記接合用ループ部において、前記追加経糸の全てがロール面側に配置されることを特徴とする、(3)に記載の抄紙用プレスフェルト。
(6)前記追加経糸が、前記接合用ループ部近傍の緯糸群の少なくとも1本において折り返されることを特徴とする、(3)に記載の抄紙用プレスフェルト。
(7)前記追加経糸が、丈方向の端部での折り返しにより端部接合用ループが形成されることを特徴とする、(1)または(2)に記載の抄紙用プレスフェルト。
(8)基布にバット繊維層を一体化させた抄紙用プレスフェルトであって、前記基布は湿紙側面及びロール側面を形成する多重構造をなし、前記基布の地経糸及び地緯糸はモノフィラメント糸であって、前記地経糸が丈方向の端部での折り返しにより端部接合用のループを形成し、前記地経糸とは異なる糸材からなる追加経糸が、前記地経糸間に配置され、且つ、前記湿紙側面の表面のみ及び/又は前記ロール面側の表面のみで浮沈するように織り込まれ、更に、ループ部近傍の緯糸群の少なくとも1本において折り返されることを特徴とする、抄紙用プレスフェルト。
(9)基布にバット繊維層を一体化させた抄紙用プレスフェルトであって、前記基布は湿紙側面及びロール側面を形成する多重構造をなし、前記基布の地経糸及び地緯糸はモノフィラメント糸であって、前記地経糸が丈方向の端部での折り返しにより端部接合用のループを形成し、前記地経糸とは異なる糸材からなる追加経糸が、前記地経糸間に配置され、且つ、前記湿紙側面の表面のみ及び/又は前記ロール面側の表面のみで浮沈するように織り込まれ、更に、前記追加経糸が、丈方向の端部での折り返しにより端部接合用ループが形成されることを特徴とする、抄紙用プレスフェルト。
このように本発明によれば、バット繊維層の繊維が、基布の湿紙側面及びロール側面に露出する追加経糸に絡み合うことで、従来技術の欠点である湿紙側面及びロール側面両面の脱毛問題を解消することができる。また追加経糸は製織時に織り込まれるため、複数枚の基布を貼り合わせるラミネート構造に対し、作業工数の増加やフェルトの基布物性が大きく変化することも回避できる。
また、シームフェルトの芯線替え作業やシーム部でフェルトを分割する作業において、シーム部の湿紙面側及びロール面側の少なくとも1面において追加経糸が存在しない為、作業工数がかからず、またシームループを傷つけることなく容易に作業を実施できる。
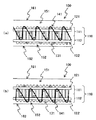
次に、本発明の実施の形態について、図面に基づいて説明する。図1(a)、図1(b)は本発明による抄紙用プレスフェルトの一例を示す丈方向断面図である。このフェルト100は基布110の湿紙側面161に表バット繊維層151、ロール側面162に裏バット繊維層152がニードリングにより積層一体化してなるものである。基布110は湿紙側面の地経糸121とロール側面の地経糸122とが厚さ方向に重なり合ってこの上下の地経糸121、122の各々による湿紙側層111とロール側層112が積層された経2重構造をなしている。
地経糸121と122の原料としては、ポリアミド、芳香族ポリアミド、ポリオレフィン、アクリル、ポリエステル等を用いることができるが、特に強度や耐久性の面で優れるポリアミドが好適に用いられ、その太さは500〜3000dtex、好ましくは900dtex〜2000dtexとし、糸密度は50〜120本/5cmとするとよい。また地緯糸131の原料としては、地経糸同様ポリアミドが好適に用いられ、その太さは500〜2700dtex、好ましくは800〜1600dtexとし、糸密度は40〜130本/5cmとするとよい。
また、この基布110には、地経糸121、122とは別に、基布の湿紙側層111とロール側層112を織り込むように追加経糸141が配置されている。こうすることで、表バット繊維層151、裏バット繊維層152を構成する繊維が、地経糸121、122と地緯糸131、更には追加経糸141にも絡みつくことから、表バット繊維層151、裏バット繊維層152を形成する繊維が基布に強固に保持され、繊維の脱落を防止することができる。なお、追加経糸141は、地経糸121、122に対し、1本配置するか、地経糸121、122の複数本、例えば4本に対し1本配置することもできる。そして追加経糸141は、図1(a)と図1(b)の少なくとも一方の形態又は双方の形態を併せ持つように配置してもよい。
追加経糸141は、1本のフィラメントからなるモノフィラメントも使用できるが、表バット層151、裏バット層152を構成する繊維の脱落を防止する観点から、モノフィラメント撚糸、マルチフィラメント、マルチフィラメント撚糸、紡績糸{ステープル(短繊維)を紡いだ糸}等の集合糸材を使用することが好ましい。また、熱溶融材料からなる繊維を含む撚り糸を使用することで、製織された基布110に表バット繊維層151、裏バット繊維層152をニードリングにより絡合一体化した後に、加熱処理を施すことにより、追加経糸141の熱溶融材料が溶融し、バット繊維層を構成する繊維と溶着することで、より高い耐脱毛性を発揮する。また、追加経糸141がモノフィラメントの場合、フェルト内の汚れの蓄積を防止することができる。
また、追加経糸141は、地経糸121、122より細い糸材からなり、例えば、モノフィラメント糸の場合には、太さ200〜800dtexとしたもの、また、モノフィラメント撚糸の場合には、太さ100〜500dtexのフィラメントを2〜6本撚り合わせたもの、更にまた、マルチフィラメント糸の場合には、4〜50dtexのフィラメントを20〜300本束ねたものとし、それぞれ糸密度は12〜120本/5cmとするとよい。なお、複数の追加経糸141を地経糸間に配置する場合、複数本配置される追加経糸の合計繊度(糸の太さ)が地経糸と同等、好ましくは地経糸の1/2とするとよい。
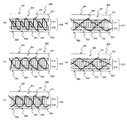
図2(a)〜図2(e)は、本発明による抄紙用プレスフェルトの別の一例を示す丈方向断面図である。このフェルト200は基布210の湿紙側面261に表バット繊維層251、ロール側面262に裏バット繊維層252がニードリングにより積層一体化してなるものである。基布210は湿紙側面の地経糸221とロール側面の地経糸222とが厚さ方向に重なり合ってこの上下の地経糸221、222の各々による湿紙側層211とロール側層212が積層された経2重構造をなしている。
図2(a)〜図2(e)は、図1(a)、図1(b)において、追加経糸が地経糸121、122に対し1本配置されていたものが、2本配置した構成であって、表バット繊維層251、裏バット繊維層252を構成する繊維の脱落を、更に防止することができる。
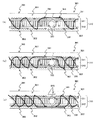
図3(a)〜図3(c)は本発明による抄紙用プレスフェルトの別の一例を示す丈方向断面図である。このフェルト300は、基布310の湿紙側面361に表バット繊維層351、ロール側面362に裏バット繊維層352がニードリングにより積層一体化してなるものであり、基布310には、地経糸321、322となる糸の折り返しにより端部接合用ループ323が丈方向の端部にそれぞれ形成されたシームフェルトである。このシームフェルトは、抄紙機のロール間に仕掛けた後に、端部接合用ループ323を互いに噛み合わせ、これにより出来た共通孔に芯線を通してエンドレスに接合できるように構成されている。基布310は湿紙側面361の地経糸321とロール側面362の地経糸322とが厚さ方向に重なり合ってこの上下の地経糸321、322の各々による湿紙側層311とロール側層312が積層された経2重構造をなしている。
また、この基布310には、地経糸321、322とは別に、基布の湿紙側層311とロール側層312を織り込むように追加経糸341が地経糸321、322に対し、1本又は追加経糸341、342の2本が配置されている。こうすることで、表バット繊維層351、裏バット繊維層352を構成する繊維が、地経糸321、322と地緯糸331、更には追加経糸341又は追加経糸341、342にも絡みつくことから、表バット繊維層351、裏バット繊維層352を形成する繊維が基布に強固に保持され、繊維の脱落を防止することができる。
更に追加経糸341又は追加経糸341、342は、基布の湿紙側層311とロール側層312を織り込んでいるため、地経糸321、322が強固に固定される。
更にまた追加経糸341又は追加経糸341、342は、シーム部の湿紙面側及びロール面側の何れかの1面において追加経糸が存在しない為、芯線を引き抜くことで何れかの一面が開く為、シーム部を開くことが容易となり、シームフェルトの芯線替え作業やシーム部でフェルトを分割する作業において、作業工数がかからず、またシームループを傷つけることなく容易に作業を実施できる。なお、図3(c)のように、シーム部のロール面側に追加経糸341、341が配置される場合、地経糸を切断する作業は、表バット繊維層351、裏バット繊維層352をニードリングにより積層一体化する前、即ち基布310が単体で存在するときに実施するとよい。
図4(a)〜図4(c)は、図3(a)〜図3(c)におけるシーム部の幅方向断面図である。図4(a)は、ループ間に1本の追加経糸341が湿紙側面361に配置され、また図4(b)、図4(c)は、ループ間に2本の追加経糸341、342が湿紙側面361又はロール側面362に配置された様子を示す。
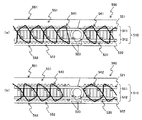
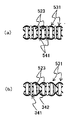
図5(a)、図5(b)は本発明による抄紙用プレスフェルトの別の一例を示す丈方向断面図である。このフェルト500は、基布510の湿紙側面561に表バット繊維層551、ロール側面562に裏バット繊維層552がニードリングにより積層一体化してなるものであり、基布500には、地経糸521、522となる糸の折り返しにより端部接合用ループ523が丈方向の端部にそれぞれ形成されたシームフェルトである。このシームフェルトは、抄紙機のロール間に仕掛けた後に、端部接合用ループ523を互いに噛み合わせ、これにより出来た共通孔に芯線を通してエンドレスに接合できるように構成されている。基布510は湿紙側面561の地経糸521とロール側面562の地経糸522とが厚さ方向に重なり合ってこの上下の地経糸521、522の各々による湿紙側層511とロール側層512が積層された経2重構造をなしている。
また、この基布510には、地経糸521、522とは別に、基布の湿紙側層511とロール側層512を織り込むように追加経糸541又は542が配置されている。こうすることで、表バット繊維層551、裏バット繊維552を構成する繊維が、地経糸521、522と地緯糸531、更には追加経糸541又は追加経糸542にも絡みつくことから、表バット繊維層551、裏バット繊維層552を形成する繊維が基布に強固に保持され、繊維の脱落を防止することができる。
更に追加経糸541又は追加経糸542は、基布の湿紙側層511とロール側層512を織り込んでいるため、地経糸521、522が強固に固定される。
更にまた追加経糸541又は追加経糸542は、接合用ループ部近傍の緯糸群の少なくとも1本において折り返されており、シーム部において追加経糸541又は542が連結されていない。こうすることで、シーム部でフェルトを分割する作業において、追加経糸541又は542を切断する作業が必要なく、またシーム部を広げ易い為フェルトを分割する作業(フラップ加工)効率を大幅に改善することができる。
図6(a)、図6(b)はシーム部の幅方向断面図である。図6(a)は図5(a)でループ間に追加経糸541が湿紙側層511及びロール側層512の外側から折り返すように配置されている様子を示す。図6(b)は図5(a)及び図5(b)の複合系で、ループ間に追加経糸541が湿紙側層511及びロール側層512の外側から折り返すように配置されたものと、追加経糸542が湿紙側層511及びロール側層512の内側から折り返すように配置されたものが交互に配置されている様子を示す。
図7は本発明による抄紙用プレスフェルトの別の一例を示す丈方向断面図である。このフェルト700は、基布710の湿紙側面761に表バット繊維層751、ロール側面762に裏バット繊維層752がニードリングにより積層一体化してなるものであり、基布710には、地経糸721、722となる糸の折り返しにより端部接合用ループ723が丈方向の端部にそれぞれ形成されたシームフェルトである。このシームフェルトは、抄紙機のロール間に仕掛けた後に、端部接合用ループ723を互いに噛み合わせ、これにより出来た共通孔に芯線を通してエンドレスに接合できるように構成されている。基布710は湿紙側面761の地経糸721とロール側面762の地経糸722とが厚さ方向に重なり合ってこの上下の地経糸721、722の各々による湿紙側層711とロール側層712が積層された経2重構造をなしている。
また、この基布710には、地経糸721、722とは別に、基布の湿紙側層711とロール側層712を織り込むように追加経糸741が配置されている。こうすることで、表バット繊維層751、裏バット繊維層752を構成する繊維が、地経糸721、722と地緯糸731、更には追加経糸741にも絡みつくことから、表バット繊維層751、裏バット繊維層752を形成する繊維が基布に強固に保持され、繊維の脱落を防止することができる。また追加経糸741が接合用ループ723の湿紙側層711及びロール側層712の両面に配置される為、ループ部においても繊維の脱落を防止することができる。
更に追加経糸741は、基布の湿紙側層711とロール側層712を織り込んでいるため、地経糸721、722が強固に固定される。
更にまた追加経糸741は、地経糸721、722と共に接合用ループ723を形成するため、ループの強度を大幅に増加させることができる。
図8(a)〜図8(c)は本発明による抄紙用プレスフェルトの別の一例を示す丈方向断面図である。このフェルト800は、基布810の湿紙側面861に表バット繊維層851、ロール側面862に裏バット繊維層852がニードリングにより積層一体化してなるものであり、基布810には、地経糸821、822となる糸の折り返しにより端部接合用ループ823が丈方向の端部にそれぞれ形成されたシームフェルトである。このシームフェルトは、抄紙機のロール間に仕掛けた後に、端部接合用ループ823を互いに噛み合わせ、これにより出来た共通孔に芯線を通してエンドレスに接合できるように構成されている。基布810は湿紙側面861の地経糸821とロール側面862の地経糸822とが厚さ方向に重なり合ってこの上下の地経糸821、822の各々による湿紙側層811とロール側層812が積層された経2重構造をなしている。
また、この基布810には、地経糸821、822とは別に、基布の湿紙側層811のみ(図8(a))及び/又はロール側層812のみ(図示せず)に織り込むように追加経糸841が配置されている。
また、図8(b)、図8(c)は、追加経糸841が、基布の湿紙側層811とロール側層812の双方に配置される為、表バット繊維層851、裏バット繊維層852を構成する繊維が、地経糸821、822と地緯糸831、更には追加経糸841にも絡みつくことから、表バット繊維層851、裏バット繊維層852を構成する繊維が基布に強固に保持され、繊維の脱落を防止することができる。図8(a)〜図8(c)のいずれにおいても、シーム部において追加経糸841が連結されていない為、フェルトを分割する作業(フラップ加工)効率を大幅に改善することが出来る。
なお、図8(a)〜図8(c)における追加経糸841は、地経糸821、822と同一組織として図示しているが、地経糸821、822と独立した別組織で配置することも可能である。
本発明にかかる抄紙用プレスフェルトは、フェルト中の空間体積を適切に確保し、通水性と圧縮性を持続させる為に、フェルトの基布を構成する経糸及び緯糸にモノフィラメント糸を用いた無端状フェルトを提供するにあたり、湿紙側面及びロール側面の脱毛問題を解消し、更に作業工数の増加やフェルトの基布物性が大きく変化することなく、前記フェルトを提供することができる。またフェルトの基布を構成する経糸及び緯糸にモノフィラメント糸を用いた有端状フェルトにおいては、前記効果に加え、フェルトを分割する作業(フラップ加工)効率を大幅に改善することが可能である。
100・200・300・500・700・800 フェルト
110・210・310・510・710・810 基布
111・211・311・511・711・811 湿紙側層
112・212・312・512・712・812 ロール側層
121・221・321・521・721・821 湿紙側層地経糸
122・222・322・522・722・822 ロール側層地経糸
323・523・723・823 ループ
131・231・331・531・731・831 地緯糸
141・241・242・341・342・541・542・741・841 追加経糸
151・251・351・551・751・851 表バット繊維層
152・252・352・552・752・852 裏バット繊維層
161・261・361・561・761・861 湿紙側面
162・262・362・562・762・862 ロール側面
Claims (9)
- 基布にバット繊維層を一体化させた抄紙用プレスフェルトであって、前記基布は湿紙側面及びロール側面を形成する多重構造をなし、前記基布の地経糸及び地緯糸はモノフィラメント糸であって、前記地経糸とは異なる糸材からなる追加経糸が、前記地経糸間に配置され、且つ、前記湿紙側面及びロール側面の両表面で浮沈するように織り込まれたことを特徴とする、抄紙用プレスフェルト。
- 前記追加経糸が、ステープル及びフィラメントのいずれか一方あるいは双方を多数集合させた集合糸材からなることを特徴とする、請求項1に記載の抄紙用プレスフェルト。
- 前記地経糸が、丈方向の端部での折り返しにより端部接合用ループが形成されることを特徴とする、請求項1または2に記載の抄紙用プレスフェルト。
- 前記接合用ループ部において、前記追加経糸の全てが湿紙面側に配置されることを特徴とする、請求項3に記載の抄紙用プレスフェルト。
- 前記接合用ループ部において、前記追加経糸の全てがロール面側に配置されることを特徴とする、請求項3に記載の抄紙用プレスフェルト。
- 前記追加経糸が、前記接合用ループ部近傍の緯糸群の少なくとも1本において折り返されることを特徴とする、請求項3に記載の抄紙用プレスフェルト。
- 前記追加経糸が、丈方向の端部での折り返しにより端部接合用ループが形成されることを特徴とする、請求項1または2に記載の抄紙用プレスフェルト。
- 基布にバット繊維層を一体化させた抄紙用プレスフェルトであって、前記基布は湿紙側面及びロール側面を形成する多重構造をなし、前記基布の地経糸及び地緯糸はモノフィラメント糸であって、前記地経糸が丈方向の端部での折り返しにより端部接合用のループを形成し、前記地経糸とは異なる糸材からなる追加経糸が、前記地経糸間に配置され、且つ、前記湿紙側面の表面のみ及び/又は前記ロール面側の表面のみで浮沈するように織り込まれ、更に、ループ部近傍の緯糸群の少なくとも1本において折り返されることを特徴とする、抄紙用プレスフェルト。
- 基布にバット繊維層を一体化させた抄紙用プレスフェルトであって、前記基布は湿紙側面及びロール側面を形成する多重構造をなし、前記基布の地経糸及び地緯糸はモノフィラメント糸であって、前記地経糸が丈方向の端部での折り返しにより端部接合用のループを形成し、前記地経糸とは異なる糸材からなる追加経糸が、前記地経糸間に配置され、且つ、前記湿紙側面の表面のみ及び/又は前記ロール面側の表面のみで浮沈するように織り込まれ、更に、前記追加経糸が、丈方向の端部での折り返しにより端部接合用ループが形成されることを徳用とする、抄紙用プレスフェルト。
Priority Applications (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010288691A JP2012122177A (ja) | 2010-12-08 | 2010-12-08 | 抄紙用プレスフェルト |
| CA 2761223 CA2761223A1 (en) | 2010-12-08 | 2011-12-07 | Press felt for papermaking |
| EP20110009698 EP2463437A1 (en) | 2010-12-08 | 2011-12-08 | Press felt for papermaking |
| US13/314,251 US8540849B2 (en) | 2010-12-08 | 2011-12-08 | Press felt for papermaking |
| EP20140001137 EP2749695A1 (en) | 2010-12-08 | 2011-12-08 | Press felt for papermaking |
| CN2011104057819A CN102535229A (zh) | 2010-12-08 | 2011-12-08 | 抄纸用压榨毛毯 |
| US13/868,161 US8815055B2 (en) | 2010-12-08 | 2013-04-23 | Press felt for papermaking |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010288691A JP2012122177A (ja) | 2010-12-08 | 2010-12-08 | 抄紙用プレスフェルト |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012122177A true JP2012122177A (ja) | 2012-06-28 |
Family
ID=45348983
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010288691A Pending JP2012122177A (ja) | 2010-12-08 | 2010-12-08 | 抄紙用プレスフェルト |
Country Status (5)
| Country | Link |
|---|---|
| US (2) | US8540849B2 (ja) |
| EP (2) | EP2749695A1 (ja) |
| JP (1) | JP2012122177A (ja) |
| CN (1) | CN102535229A (ja) |
| CA (1) | CA2761223A1 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012122177A (ja) * | 2010-12-08 | 2012-06-28 | Ichikawa Co Ltd | 抄紙用プレスフェルト |
| US20130008552A1 (en) * | 2011-07-06 | 2013-01-10 | Hans Peter Breuer | Felt for forming fiber cement articles and related methods |
| US8961742B2 (en) | 2011-07-22 | 2015-02-24 | Astenjohnson, Inc. | Multiaxial press felt base fabric including cabled monofilaments |
| FI2954105T3 (fi) | 2013-02-06 | 2024-05-30 | Astenjohnson Inc | Puristinhuovan pohjakangas, jossa esiintyy vähemmän kuvioiden häiriövaikutusta |
| CN111844977B (zh) * | 2019-04-26 | 2024-12-20 | 中山辰元纺织科技有限公司 | 一种高耐磨针织面料 |
| CN114207213B (zh) * | 2020-07-06 | 2023-03-24 | 艾斯登强生国际股份有限公司 | 具有部分锚定填塞纱线封装的接缝压毡 |
| EP4553222A1 (en) * | 2023-11-07 | 2025-05-14 | Ichikawa Co., Ltd. | Papermaking felt base member and papermaking felt |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002013088A (ja) * | 2000-06-27 | 2002-01-18 | Ichikawa Woolen Textile Co Ltd | 抄紙用フエルト |
| JP2003155685A (ja) * | 2001-11-21 | 2003-05-30 | Nippon Felt Co Ltd | 製紙用シームフェルト |
| JP2004169214A (ja) * | 2002-11-20 | 2004-06-17 | Nippon Felt Co Ltd | 製紙用多重織シーム付きフェルト |
| JP2010100947A (ja) * | 2008-10-21 | 2010-05-06 | Nippon Felt Co Ltd | 製紙用フェルト |
| JP2010150678A (ja) * | 2008-12-24 | 2010-07-08 | Nippon Felt Co Ltd | 製紙用フェルト及びその製造方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4824525A (en) * | 1987-10-14 | 1989-04-25 | Asten Group, Inc. | Papermaking apparatus having a seamed wet press felt |
| US5657797A (en) * | 1996-02-02 | 1997-08-19 | Asten, Inc. | Press felt resistant to nip rejection |
| US6776878B2 (en) * | 2002-04-02 | 2004-08-17 | Albany International Corp. | Laminated multiaxial press fabric |
| US7384513B2 (en) * | 2004-11-11 | 2008-06-10 | Albany International Corp. | Forming fabrics |
| AU2005246971A1 (en) | 2004-12-27 | 2006-07-13 | Ichikawa Co., Ltd. | Leader cloth |
| US7207355B2 (en) * | 2005-05-06 | 2007-04-24 | Astenjohnson, Inc. | Multi-axial seamed papermaking fabric and method |
| JP4921736B2 (ja) | 2005-07-25 | 2012-04-25 | イチカワ株式会社 | 製紙用シームフェルト及びその製造方法 |
| US7758728B2 (en) * | 2006-12-06 | 2010-07-20 | Voith Patent Gmbh | Needled corrugator fabric with pin seam |
| US20080135200A1 (en) * | 2006-12-06 | 2008-06-12 | Voith Patent Gmbh | Hydrolysis resistant corrugator fabric |
| JP2009041161A (ja) | 2007-08-10 | 2009-02-26 | Ichikawa Co Ltd | 多層基布構造のシーム付抄紙用プレスフェルト及びその製造方法 |
| JP5149573B2 (ja) | 2007-09-18 | 2013-02-20 | イチカワ株式会社 | 抄紙用フェルト |
| JP2010065343A (ja) | 2008-09-10 | 2010-03-25 | Ichikawa Co Ltd | 製紙用シーム付きフェルト |
| JP2010196206A (ja) * | 2009-02-26 | 2010-09-09 | Ichikawa Co Ltd | 抄紙用フェルト |
| JP2012122177A (ja) * | 2010-12-08 | 2012-06-28 | Ichikawa Co Ltd | 抄紙用プレスフェルト |
-
2010
- 2010-12-08 JP JP2010288691A patent/JP2012122177A/ja active Pending
-
2011
- 2011-12-07 CA CA 2761223 patent/CA2761223A1/en not_active Abandoned
- 2011-12-08 EP EP20140001137 patent/EP2749695A1/en not_active Withdrawn
- 2011-12-08 EP EP20110009698 patent/EP2463437A1/en not_active Withdrawn
- 2011-12-08 US US13/314,251 patent/US8540849B2/en not_active Expired - Fee Related
- 2011-12-08 CN CN2011104057819A patent/CN102535229A/zh active Pending
-
2013
- 2013-04-23 US US13/868,161 patent/US8815055B2/en not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002013088A (ja) * | 2000-06-27 | 2002-01-18 | Ichikawa Woolen Textile Co Ltd | 抄紙用フエルト |
| JP2003155685A (ja) * | 2001-11-21 | 2003-05-30 | Nippon Felt Co Ltd | 製紙用シームフェルト |
| JP2004169214A (ja) * | 2002-11-20 | 2004-06-17 | Nippon Felt Co Ltd | 製紙用多重織シーム付きフェルト |
| JP2010100947A (ja) * | 2008-10-21 | 2010-05-06 | Nippon Felt Co Ltd | 製紙用フェルト |
| JP2010150678A (ja) * | 2008-12-24 | 2010-07-08 | Nippon Felt Co Ltd | 製紙用フェルト及びその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CA2761223A1 (en) | 2012-06-08 |
| EP2749695A1 (en) | 2014-07-02 |
| US20120145349A1 (en) | 2012-06-14 |
| US20130233503A1 (en) | 2013-09-12 |
| CN102535229A (zh) | 2012-07-04 |
| US8540849B2 (en) | 2013-09-24 |
| US8815055B2 (en) | 2014-08-26 |
| EP2463437A1 (en) | 2012-06-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4500827B2 (ja) | 製紙業者用三層地合構成織物及び紙の製造方法 | |
| JP4350737B2 (ja) | 製紙用織物 | |
| US7980275B2 (en) | Papermaker's press felt with long machine direction floats in base fabric | |
| US8815055B2 (en) | Press felt for papermaking | |
| JP4439977B2 (ja) | 工業用2層織物 | |
| JP4695525B2 (ja) | 製紙業者用地合構成織物及び紙の製造方法 | |
| US9005399B2 (en) | Pin seamed press felt with triple layer base fabric | |
| CN103966883A (zh) | 抄纸用压榨毛毡 | |
| US20170037573A1 (en) | Pin seamed press felt with base fabric with monofilament and cabled md yarns | |
| JP2017031540A (ja) | 抄紙用フェルト | |
| JP5253960B2 (ja) | 製紙用フェルト | |
| CA3058201C (en) | Pin seamed press felt and method of making same | |
| JP7365214B2 (ja) | 製紙用シームフェルト | |
| JP4654145B2 (ja) | 長いマシン方向浮糸を有する製紙業者用圧搾フェルト | |
| JP7293099B2 (ja) | 製紙用シームフェルト | |
| JP6433229B2 (ja) | 製紙用シームフェルト及びその製造方法 | |
| JP6243193B2 (ja) | 抄紙用フェルト | |
| JP2008063673A (ja) | 抄紙用フェルト | |
| JP2004149986A (ja) | 製紙用多重織シーム付きフェルト | |
| JP2011038212A (ja) | 製紙用シームフェルト | |
| JP2014077220A (ja) | 抄紙用フェルト |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131122 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140724 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140805 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20141202 |