JP2012131092A - 不燃性化粧パネル - Google Patents
不燃性化粧パネル Download PDFInfo
- Publication number
- JP2012131092A JP2012131092A JP2010284310A JP2010284310A JP2012131092A JP 2012131092 A JP2012131092 A JP 2012131092A JP 2010284310 A JP2010284310 A JP 2010284310A JP 2010284310 A JP2010284310 A JP 2010284310A JP 2012131092 A JP2012131092 A JP 2012131092A
- Authority
- JP
- Japan
- Prior art keywords
- resin
- layer
- decorative panel
- decorative
- metal layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Finished Plywoods (AREA)
- Laminated Bodies (AREA)
Abstract
【解決手段】 表面化粧層、第1の金属層、芯材層、及び第2の金属層がこの順に積層された構造を有する不燃性化粧パネルであって、前記表面化粧層は、意匠面となる第一の面側にはメラミン樹脂を含有する樹脂を担持し、前記第1の金属層と接する第二の面側に熱可塑性エマルジョン樹脂の固形分を担持する表面化粧層基材からなる表面化粧層材料で構成されることを特徴とする不燃性化粧パネルであって、熱可塑性エマルジョン樹脂の固形分は、単一粒子内にアクリル樹脂とウレタン樹脂との異相構造を有するウレタンアクリル複合粒子を含み、ウレタンアクリル複合粒子は、アクリル成分をコアとし、ウレタン成分をシェルとするコアシェル構造を有する水性クリヤータイプであることが好ましい。
【選択図】 図1
Description
不燃性が要求される分野においては、メラミン化粧層とアルミニウム等の金属層を組み合わせたメラミン化粧板が使用されるが(例えば、特許文献1参照。)、メラミン化粧層とアルミニウムを接着させるために、フェノール樹脂を含浸させたクラフト紙の層が必要であり、このフェノール樹脂層がある分、メラミン化粧板の厚みが厚くなるため、曲げ加工性が制限され、常温で、1000mmRの曲げ加工が限度であった。
[1] 表面化粧層、第1の金属層、芯材層、及び第2の金属層がこの順に積層された構造を有する不燃性化粧パネルであって、
前記表面化粧層は、意匠面となる第一の面側にはメラミン樹脂を含有する樹脂を担持し、前記第1の金属層と接する第二の面側に熱可塑性エマルジョン樹脂の固形分を担持する表面化粧層基材からなる表面化粧層材料で構成されることを特徴とする不燃性化粧パネル。
[2] 前記熱可塑性エマルジョン樹脂の固形分は、平均粒径が30〜100nmのエマルジョン樹脂粒子を含む前記[1]に記載の不燃性化粧パネル。
[3] 前記熱可塑性エマルジョン樹脂の固形分は、非水溶性である、前記[1]又は[2]に記載の不燃性化粧パネル。
[4] 前記熱可塑性エマルジョン樹脂の固形分は、単一粒子内にアクリル樹脂とウレタン樹脂との異相構造を有するウレタンアクリル複合粒子を含む、前記[1]〜[3]のいずれか1項に記載の不燃性化粧パネル。
[5] 前記ウレタンアクリル複合粒子は、アクリル成分をコアとし、ウレタン成分をシェルとするコアシェル構造を有する水性クリヤータイプである、前記[4]に記載の不燃性化粧パネル。
[6] 前記第1の金属層及び前記第2の金属層は、厚みが0.3〜0.8mmである前記[1]〜[5]のいずれか1項に記載の不燃性化粧パネル。
[7] 前記第1の金属層及び前記第2の金属層はアルミニウム層である前記[1]〜[6]のいずれか1項に記載の不燃性化粧パネル。
[8] 前記芯材層は、厚みが2.0〜6.0mmである前記[1]〜[7]のいずれか1項に記載の不燃性化粧パネル。
[9] 前記芯材層は、フェノール樹脂含浸紙を含むものである、前記[1]〜[8]のいずれか1項に記載の不燃性化粧パネル。
[10] 前記芯材層は、フェノール樹脂発泡体、又はポリカーボネート樹脂発泡体を含むものである、[1]〜[8]のいずれか1項に記載の不燃性化粧パネル。
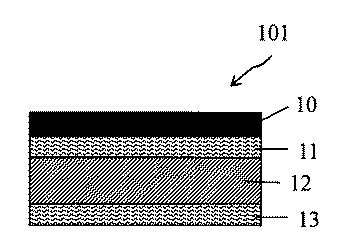
図1は、本発明の一実施の形態の不燃性化粧パネルの断面の構成を示したものである。
不燃性化粧パネル101は、表面化粧層10、第1の金属層11、芯材層12、及び第2の金属層13とから構成されている。
本発明の不燃性化粧パネルは、表面化粧層、第1の金属層、芯材層、及び第2の金属層をこの順で積層することにより製造することができるものである。
本発明の不燃性化粧パネル(以下、単に「化粧パネル」ということがある)は、
表面化粧層、第1の金属層、芯材層、及び第2の金属層が、この順に積層された構造を有する不燃性化粧パネルであって、
前記表面化粧層は、意匠面となる第一の面側にはメラミン樹脂を含有する樹脂を担持し、前記第1の金属層と接する第二の面側に熱可塑性エマルジョン樹脂の固形分を担持する表面化粧層基材からなる表面化粧層材料で構成されることを特徴とする。
本発明の表面化粧層材料は、表面化粧層基材の意匠面である第一の面側にはメラミン樹脂を含有する樹脂を担持し、前記第1の金属層と接する(すなわち意匠面と反対側である)第二の面側に熱可塑性エマルジョン樹脂の固形分を担持してなるものである。
本発明の表面化粧層材料で用いられる表面化粧層基材としては、第一の面側に意匠面が形成されたシート状の基材である。前記表面化粧層基材の材質は特に限定されないが、好ましくは、パルプ、リンター、合成繊維、ガラス繊維などを用いることができ、必要に応じて、酸化チタンなどの顔料を含有する酸化チタン含有化粧紙などを用いることができる。表面化粧層基材の坪量は特に限定されないが、坪量40〜150g/m2であることが好ましい。坪量が前記下限値未満であると、樹脂含浸工程での切れ、しわの問題から、塗工処理が困難であり、さらに本発明の特徴である第1の面と第2の面それぞれに担持させる樹脂含浸量を調整する事も困難である。一方、坪量が前記上限値を超えると、表面化粧層基材が担持する樹脂の含浸量に樹脂含浸ムラが生じ、メラミン化粧板12の柔軟性を低下させると共に、生産性低下、コスト高の原因となるため好ましくない。
メラミン樹脂としては、特に限定されないが、例えば、メラミンとホルムアルデヒドを中性又は弱アルカリ下において反応させて得られるものを用いることができる。メラミンに対するホルムアルデヒドの反応モル比((ホルムアルデヒドのモル量)/(メラミンのモル量)の値であり、以下、単に「反応モル比」ということがある。)は特に限定されないが、1.0〜4.0、好ましくは1.0〜2.0、さらに好ましくは1.1〜1.8として反応させて得られたものを好適に用いることができる。
反応モル比が前記下限値未満であると、未反応成分が増加し保存性低下、コスト高となり、前記上限値を超えると硬化後の樹脂柔軟性低下が著しくなる。なお、メラミン樹脂としては、1種類が単独で含まれるもの用いることもできるし、反応モル比や重量平均分子量等が異なる2種類以上のメラミン樹脂を混合して含むもの用いることもできる。
また、メラミン樹脂としては、住友化学(株)製のメラミン樹脂等、市販のものを用いることもできる。
また、熱可塑性エマルジョン樹脂の固形分には、上記熱可塑性樹脂のエマルジョン粒子以外にも、必要に応じて少量の増粘剤、浸透促進剤、消泡剤等を含んでいても良い。
前記熱可塑性エマルジョン樹脂の固形分(溶剤を除く全成分)は、特に限定されないが、前記熱可塑性エマルジョン樹脂の25〜60質量%が好ましく、特に30〜45質量%が好ましい。これにより、前記熱可塑性エマルジョン樹脂の基材への含浸性を向上できる。
本発明の化粧パネルには、第1の金属層を用いる。これにより、雰囲気中からの吸湿を抑え、吸湿による膨潤を防ぎ、化粧パネル表面のフクレ発生を防止させることができる。
第1の金属層を形成する金属としては、例えば、アルミニウム、銅、ステンレスなどが挙げられる。これらの中でも、汎用性、経時安定性、価格などの点から、アルミニウムを用いることが好ましい。
第1の金属層としては、このような厚みを有する金属箔、金属板などを用いることができる。
ここで用いられる芯材層の厚みは、1.0〜6.0mmである。2.0〜4.0mmであることがさらに好ましい。これにより、発熱量を抑制することができ、上記第1の金属層とともに用いることにより化粧パネルに充分な不燃性を付与することができる。
ここで芯材層としては、例えば以下の三形態のものを適用することができる。
ここで用いられるフェノール樹脂としては、レゾール型フェノール樹脂が好ましい。具体的には、フェノールとホルムアルデヒドとを原料として、塩基性触媒の存在下で40〜100℃の温度範囲で重合させたものを好適に用いることができる。発泡剤としては水を用い、発泡に適した量の水分を添加する。このほか、界面活性剤、酸硬化触媒などを添加して得られる発泡性フェノール樹脂組成物を原料とすることができる。
フェノール樹脂発泡体は、上記発泡性フェノール樹脂組成物を調製した混合装置などから所定量吐出させた後、所定厚みになるように上下方向から圧力を加え、例えば140℃程度の温度で板状に成形することにより得ることができる。なお、フェノール樹脂発泡体の両面には前記接着含浸紙を配置しても良い。
芯材層としてこの形態のものを用いる場合、形成される芯材層の厚みとしては、例えば、2.0〜5.0mmとすることができる。
主原料として使用される前記ポリカーボネート系樹脂は、炭酸とグリコール又はビスフェノールから形成されるポリカーボネートである。そして、分子鎖にジフェニルアルカンを有する芳香族ポリカーボネートは、結晶性が高く高融点の上に、耐熱性、耐候性及び耐酸性に優れているから好適である。このようなポリカーボネートとしては、2,2−ビス(4−オキシフェニル)プロパン(別名ビスフェノールA)、2,2−ビス(4−オキシフェニル)ブタン、1,1−ビス(4−オキシフェニル)シクロヘキサン、1,1−ビス(4−オキシフェニル)イソブタン、1,1−ビス(4−オキシフェニル)エタン等のビスフェノールから誘導されるポリカーボネートが例示される。
芯材層としてこの形態のものを用いる場合、形成される芯材層の厚みとしては、例えば、2.0〜5.0mmとすることができる。なお、ポリカーボネート樹脂発泡体の両面には前記接着含浸紙を配置しても良い。
本発明の化粧パネルは、さらに、上記芯材層側最外面に第2の金属層を有するものとすることができる。これにより、化粧パネルにさらに高い機械的強度を付与することができる。
第2の金属層を形成する金属としては、例えば、アルミニウム、銅、ステンレスなどが挙げられる。これらの中でも、汎用性、経時安定性、価格などの点から、アルミニウムを用いることが好ましい。
第2の金属層の厚みは特に限定されないが、例えば、0.3〜3.0mmとすることができる。0.3〜0.5mmであることがさらに好ましい。
第2の金属層としては、このような厚みを有する金属箔、金属板などを用いることができる。
具体的には、上記化粧シートは、表面化粧層の意匠面を外側に配し、この意匠面と反対側に第1の金属層をこの順で重ねあわせたものを、成形温度138〜152℃、成形圧力6.5〜9.0MPaにて加熱加圧成形することにより製造することができる。
そして、本発明の化粧パネルは、得られた化粧シートの意匠面と反対側に、芯材層と第2の金属層を積層することにより製造することができる。
表面化粧層基材として、米坪80g/m2の酸化チタン含有化粧紙を用いた。
上記基材の第一の面側(意匠面側)には、メラミン樹脂(反応モル比1.4、樹脂固形分50重量%)を固形分で50g/m2塗工した。
上記基材の第二の面側には、ウレタンアクリル樹脂エマルジョンを含有する水性クリヤー(中央理化工業社製「SU−100」、平均粒径84nm)を固形分で40g/m2塗工し、加熱乾燥して、表面化粧層用含浸紙1を得た。
一方、米坪190g/m2 の未晒しクラフト紙からなる基材に、フェノールに対するホルムアルデヒドのモル比1.3、粘度38cps/20℃の水溶性フェノール樹脂をメタノールにより粘度19cps/34℃に調整した含浸用フェノール樹脂ワニスを含浸し、加熱乾燥して、樹脂量30%、揮発分7%のフェノール樹脂含浸紙2を得た。
また、米坪145g/m2 の未晒しクラフト紙からなる基材に、フェノールに対するホルムアルデヒドのモル比1.2にて乳化反応し、粘度120cps/20℃の脱水濃縮タイプのフェノール樹脂ワニスを得た後、メタノールにより粘度27cps/35℃に調整した含浸用フェノール樹脂ワニスを含浸し、加熱乾燥して、樹脂量48%、揮発分5%の接着含浸紙3を得た。
実施例1と同様にして表面化粧層用含浸紙1及び接着含浸紙3を得た。
次に、液状レゾール型フェノール樹脂(PR−54070S、住友ベークライト株式会社製)に界面活性剤を添加した。そのフェノール樹脂と発泡剤、酸触媒をミキサーにて混合し、走行する上記の各種合成繊維不織布面材上に連続的に吐出し、さらにその上を同一の合成繊維製不織布面材にて被覆して連続積層体となし、次いでこの連続積層体を所定の温度に設定されたダブルコンベア間を挟持通過せしめて、発泡硬化させ厚み約4mmのフェノール樹脂積層発泡板を得た。得られた発泡板を、長さ約120cmに切断し、さらに85℃にて3時間加熱処理して、硬化完了せしめた。
実施例1と同様にして表面化粧層用含浸紙1及び接着含浸紙3を得た。
粘度平均分子量29000のポリカーボネート樹脂100重量部に、気泡調整剤としてタルク0.02重量部を加え、これを押出機内で加熱、溶融、混合してから、n−ペンタンを0.60〔モル/kg(樹脂)〕となる様に押出機内に圧入し、樹脂温度220℃で押出機先端のサアーキュラーダイから発泡剤を含浸した樹脂を管状に押出し、押出された管状発泡体の内外表面をエアーにより冷却しながら直径200mmのマンドレルで引き取ってから、流れ方向に沿って切り開いて、シート状発泡体を得た。得られた発泡板の密度は0.15g/cm2、厚みは2.3mmであった。
表面化粧層基材として、米坪80g/m2の酸化チタン含有化粧紙を用いた。
上記基材の第一と第二の面にメラミン樹脂(反応モル比1.4、樹脂固形分50重量%)を固形分で各55g/m2ずつ、計110g/m2塗工した。
また、米坪146g/m2のクラフト紙を用い、これにレゾール型フェノール樹脂を固形分で110g/m2塗工した接着層材料を調製した。
上記で得られた表面化粧層材料、この表面化粧層材料の第二の面側に上記接着層材料、さらに、実施例2で用いたアルミニウム層のプライマー処理を施した側を接着層材料に重ね合わせ、
アルミニウム箔面側に、フェノール含浸紙3枚を重ね合わせ、さらにフェノール含浸紙側に、表面をエポキシ樹脂によるプライマー処理を施した厚み0.3mmのアルミニウム箔のプライマー処理面を重ね合わせ、プレスは、圧力8.0MPaに保持した。熱盤温度を160℃とし、製品最高温度が142℃になるまで加熱した後、冷却し、厚さ3.0mmの金属ベースメラミン樹脂化粧板を得た。
表面化粧層基材として、米坪80g/m2の酸化チタン含有化粧紙を用いた。
上記基材の第一と第二の面にメラミン樹脂(反応モル比1.4、樹脂固形分50重量%)を固形分で各55g/m2ずつ、計110g/m2塗工して表面化粧層材料を得た。
上記で得られた表面化粧層材料と、実施例2で用いたアルミニウム層のプライマー処理を施した側を表面化粧層材料の第二の面側にアルミニウム箔のプライマー処理面を重ね合わせ、アルミニウム箔面側に、実施例2で用いたフェノール樹脂発泡体を重ね合わせ、さらにフェノール含浸紙側に、表面をエポキシ樹脂によるプライマー処理を施した厚み0.3mmのアルミニウム箔のプライマー処理面を重ね合わせ、プレスは、圧力8.0MPa に保持した。熱盤温度を160℃とし、製品最高温度が142℃になるまで加熱した後、冷却し、厚さ3.0mmの金属ベースメラミン樹脂化粧板パネル材を得た。
1.不燃性試験
日本建築総合試験場の業務標準「防耐火性能試験・評価業務方法書」4.10 不燃性能試験・評価方法における、(2)ii)4.10.2 の発熱性試験・評価方法 及び 4.10.3 のガス有害性試験・評価方法、により実施した。
上記業務標準「防耐火性能試験・評価業務方法書」の上記項目には、建築基準法第2条第9号(不燃材料)の規定に基づく認定に係わる性能評価方法について記載されている。
2.鉛筆硬度試験
JIS K5600−5−4[塗料一般試験方法−第5部:塗膜の機械的性質−第4節:引っかき硬度(鉛筆法)]に準拠して、化粧パネル表面の意匠面について鉛筆硬度試験を行った。
3.曲げ強度試験
JIS K7171(プラスチック−曲げ特性の求め方)に準拠して、曲げ強度を測定した。
4.曲げ成形性試験
室温(25℃)、200mmRにて外曲げ成形を行い、意匠面の割れの有無を確認した。
上記表1に示す結果から明らかなように、実施例1、2、3で得られた試料は、不燃性が基準等に適合し、曲げ成形性も良好であった。
これに対して、比較例1、2で得られた試料は、不燃性は良好だが曲げ成形性が低下した。
そして、表面化粧層には、従来の化粧板と同様の表面化粧層基材が使用できるため、豊富な色柄から自由に選択でき、且つ、車両等における不燃性を有する材料の規制を受ける天井、壁等の用途に広く適用することができるものである。
Claims (10)
- 表面化粧層、第1の金属層、芯材層、及び第2の金属層がこの順に積層された構造を有する不燃性化粧パネルであって、
前記表面化粧層は、意匠面となる第一の面側にはメラミン樹脂を含有する樹脂を担持し、前記第1の金属層と接する第二の面側に熱可塑性エマルジョン樹脂の固形分を担持する表面化粧層基材からなる表面化粧層材料で構成されることを特徴とする不燃性化粧パネル。 - 前記熱可塑性エマルジョン樹脂の固形分は、平均粒径が30〜100nmのエマルジョン樹脂粒子を含む請求項1に記載の不燃性化粧パネル。
- 前記熱可塑性エマルジョン樹脂の固形分は、非水溶性である、請求項1又は2に記載の不燃性化粧パネル。
- 前記熱可塑性エマルジョン樹脂の固形分は、単一粒子内にアクリル樹脂とウレタン樹脂との異相構造を有するウレタンアクリル複合粒子を含む、請求項1〜3のいずれか1項に記載の不燃性化粧パネル。
- 前記ウレタンアクリル複合粒子は、アクリル成分をコアとし、ウレタン成分をシェルとするコアシェル構造を有する水性クリヤータイプである、請求項4に記載の不燃性化粧パネル。
- 前記第1の金属層及び前記第2の金属層は、厚みが0.3〜0.8mmである請求項1〜5のいずれか1項に記載の不燃性化粧パネル。
- 前記第1の金属層及び前記第2の金属層はアルミニウム層である請求項1〜6のいずれか1項に記載の不燃性化粧パネル。
- 前記芯材層は、厚みが2.0〜6.0mmである請求項1〜7のいずれか1項に記載の不燃性化粧パネル。
- 前記芯材層は、フェノール樹脂含浸紙を含むものである、請求項1〜8のいずれか1項に記載の不燃性化粧パネル。
- 前記芯材層は、フェノール樹脂発泡体、又はポリカーボネート樹脂発泡体を含むものである、請求項1〜8のいずれか1項に記載の不燃性化粧パネル。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010284310A JP5625884B2 (ja) | 2010-12-21 | 2010-12-21 | 不燃性化粧パネル |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010284310A JP5625884B2 (ja) | 2010-12-21 | 2010-12-21 | 不燃性化粧パネル |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012131092A true JP2012131092A (ja) | 2012-07-12 |
| JP5625884B2 JP5625884B2 (ja) | 2014-11-19 |
Family
ID=46647267
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010284310A Expired - Fee Related JP5625884B2 (ja) | 2010-12-21 | 2010-12-21 | 不燃性化粧パネル |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5625884B2 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013133314A1 (ja) * | 2012-03-07 | 2013-09-12 | 住友ベークライト株式会社 | メラミン樹脂化粧板および仕上げ表面の改修方法 |
| WO2014148295A1 (ja) * | 2013-03-22 | 2014-09-25 | 住友ベークライト株式会社 | メラミン樹脂金属化粧板及びメラミン樹脂金属化粧板の製造方法 |
| WO2015114963A1 (ja) * | 2014-01-29 | 2015-08-06 | 関西ペイント株式会社 | 水性塗料組成物 |
| JP2016147409A (ja) * | 2015-02-10 | 2016-08-18 | 住友ベークライト株式会社 | 化粧シートおよび化粧シートの製造方法 |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05200745A (ja) * | 1992-01-27 | 1993-08-10 | Matsushita Electric Works Ltd | 樹脂含浸基材の製造方法 |
| JPH05200747A (ja) * | 1992-01-27 | 1993-08-10 | Matsushita Electric Works Ltd | 樹脂含浸基材の製造方法 |
| JPH09277445A (ja) * | 1996-04-18 | 1997-10-28 | Sumitomo Bakelite Co Ltd | 熱硬化性樹脂金属化粧板 |
| JP2001096702A (ja) * | 1999-10-04 | 2001-04-10 | Sumitomo Bakelite Co Ltd | メラミン樹脂化粧シート |
| US6610358B1 (en) * | 1999-03-12 | 2003-08-26 | Premark Rwp Holdings, Inc. | System and method for two sided sheet treating |
| JP2007030405A (ja) * | 2005-07-28 | 2007-02-08 | Daiken Trade & Ind Co Ltd | 化粧板の製造方法 |
| JP2008238481A (ja) * | 2007-03-26 | 2008-10-09 | Mitsubishi Chemicals Corp | 化粧シート |
| JP2009222295A (ja) * | 2008-03-17 | 2009-10-01 | Ihi Corp | ガス化設備のパージ方法及び装置 |
| JP2011068066A (ja) * | 2009-09-28 | 2011-04-07 | Sumitomo Bakelite Co Ltd | 不燃性化粧板 |
| JP2011079297A (ja) * | 2009-09-14 | 2011-04-21 | Sumitomo Bakelite Co Ltd | 表面層材料及びメラミン化粧板 |
| JP2012116091A (ja) * | 2010-11-30 | 2012-06-21 | Sumitomo Bakelite Co Ltd | メラミン化粧板 |
-
2010
- 2010-12-21 JP JP2010284310A patent/JP5625884B2/ja not_active Expired - Fee Related
Patent Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05200745A (ja) * | 1992-01-27 | 1993-08-10 | Matsushita Electric Works Ltd | 樹脂含浸基材の製造方法 |
| JPH05200747A (ja) * | 1992-01-27 | 1993-08-10 | Matsushita Electric Works Ltd | 樹脂含浸基材の製造方法 |
| JPH09277445A (ja) * | 1996-04-18 | 1997-10-28 | Sumitomo Bakelite Co Ltd | 熱硬化性樹脂金属化粧板 |
| US6610358B1 (en) * | 1999-03-12 | 2003-08-26 | Premark Rwp Holdings, Inc. | System and method for two sided sheet treating |
| US6896971B2 (en) * | 1999-03-12 | 2005-05-24 | Premark Rwp Holdings, Inc. | System and method for two sided sheet treating |
| JP2001096702A (ja) * | 1999-10-04 | 2001-04-10 | Sumitomo Bakelite Co Ltd | メラミン樹脂化粧シート |
| JP2007030405A (ja) * | 2005-07-28 | 2007-02-08 | Daiken Trade & Ind Co Ltd | 化粧板の製造方法 |
| JP2008238481A (ja) * | 2007-03-26 | 2008-10-09 | Mitsubishi Chemicals Corp | 化粧シート |
| JP2009222295A (ja) * | 2008-03-17 | 2009-10-01 | Ihi Corp | ガス化設備のパージ方法及び装置 |
| JP2011079297A (ja) * | 2009-09-14 | 2011-04-21 | Sumitomo Bakelite Co Ltd | 表面層材料及びメラミン化粧板 |
| JP2011068066A (ja) * | 2009-09-28 | 2011-04-07 | Sumitomo Bakelite Co Ltd | 不燃性化粧板 |
| JP2012116091A (ja) * | 2010-11-30 | 2012-06-21 | Sumitomo Bakelite Co Ltd | メラミン化粧板 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013133314A1 (ja) * | 2012-03-07 | 2013-09-12 | 住友ベークライト株式会社 | メラミン樹脂化粧板および仕上げ表面の改修方法 |
| US9707740B2 (en) | 2012-03-07 | 2017-07-18 | Sumitomo Bakelite Co., Ltd. | Melamine resin decorative sheet and method of refurbishing finished surface |
| WO2014148295A1 (ja) * | 2013-03-22 | 2014-09-25 | 住友ベークライト株式会社 | メラミン樹脂金属化粧板及びメラミン樹脂金属化粧板の製造方法 |
| WO2015114963A1 (ja) * | 2014-01-29 | 2015-08-06 | 関西ペイント株式会社 | 水性塗料組成物 |
| JPWO2015114963A1 (ja) * | 2014-01-29 | 2017-03-23 | 関西ペイント株式会社 | 水性塗料組成物 |
| US10196540B2 (en) | 2014-01-29 | 2019-02-05 | Kansai Paint Co., Ltd. | Aqueous coating composition |
| JP2016147409A (ja) * | 2015-02-10 | 2016-08-18 | 住友ベークライト株式会社 | 化粧シートおよび化粧シートの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5625884B2 (ja) | 2014-11-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103228449B (zh) | 三聚氰胺装饰板 | |
| JP6454282B2 (ja) | 工程シート | |
| JP6500330B2 (ja) | メラミン樹脂金属化粧板の製造方法 | |
| JP5625884B2 (ja) | 不燃性化粧パネル | |
| JP5201173B2 (ja) | 表面層材料及びメラミン化粧板 | |
| CN103260877B (zh) | 表面层材料及三聚氰胺装饰板 | |
| WO2019189840A1 (ja) | フェノール樹脂発泡体積層板およびその製造方法 | |
| JP6179632B2 (ja) | 不燃性化粧パネル | |
| JP2022149930A (ja) | 転写シート及びこれを用いた化粧材の製造方法 | |
| JP6484946B2 (ja) | メラミン化粧板およびメラミン化粧板の製造方法 | |
| JP5990966B2 (ja) | 不燃性化粧パネル | |
| JP6331806B2 (ja) | 化粧板 | |
| JP2017074703A (ja) | 化粧板 | |
| JP5682380B2 (ja) | 不燃化粧板 | |
| JP2006035839A (ja) | 不燃性化粧板 | |
| WO2022025274A1 (ja) | 熱可塑性樹脂発泡体、熱可塑性樹脂発泡シート、繊維強化樹脂複合体、熱可塑性樹脂発泡体の製造方法、熱可塑性樹脂発泡成形体、熱可塑性樹脂発泡成形体の製造方法、及び発泡樹脂複合体 | |
| JP6720597B2 (ja) | メラミン樹脂化粧板 | |
| JP5488440B2 (ja) | 表面層材料及びメラミン化粧板 | |
| JP6443191B2 (ja) | メラミン化粧板 | |
| KR20170109730A (ko) | 코팅 발포용 조성물, 코팅 발포체 및 코팅 발포체의 제조방법 | |
| JP2020097246A (ja) | メラミン樹脂化粧板 | |
| JP2006022197A (ja) | 建材表皮用ポリオレフィンフィルムおよびそれを用いた壁紙 | |
| JP2001301103A (ja) | ポリスチレン系樹脂積層発泡シート及びその製法 | |
| JP2012206457A (ja) | 複合板 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130515 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140114 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A132 Effective date: 20140128 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140325 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140902 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140915 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5625884 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |