JP2012136020A - 多層チューブ、及び、該多層チューブの製造方法 - Google Patents
多層チューブ、及び、該多層チューブの製造方法 Download PDFInfo
- Publication number
- JP2012136020A JP2012136020A JP2011268729A JP2011268729A JP2012136020A JP 2012136020 A JP2012136020 A JP 2012136020A JP 2011268729 A JP2011268729 A JP 2011268729A JP 2011268729 A JP2011268729 A JP 2011268729A JP 2012136020 A JP2012136020 A JP 2012136020A
- Authority
- JP
- Japan
- Prior art keywords
- core wire
- tube
- ptfe
- porous
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61B—DIAGNOSIS; SURGERY; IDENTIFICATION
- A61B1/00—Instruments for performing medical examinations of the interior of cavities or tubes of the body by visual or photographical inspection, e.g. endoscopes; Illuminating arrangements therefor
- A61B1/00064—Constructional details of the endoscope body
- A61B1/0011—Manufacturing of endoscope parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B1/00—Layered products having a non-planar shape
- B32B1/08—Tubular products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/30—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers
- B32B27/304—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers comprising vinyl halide (co)polymers, e.g. PVC, PVDC, PVF, PVDF
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/24—All layers being polymeric
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/714—Inert, i.e. inert to chemical degradation, corrosion
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/72—Density
- B32B2307/722—Non-uniform density
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Health & Medical Sciences (AREA)
- Surgery (AREA)
- Heart & Thoracic Surgery (AREA)
- Animal Behavior & Ethology (AREA)
- Nuclear Medicine, Radiotherapy & Molecular Imaging (AREA)
- Optics & Photonics (AREA)
- Pathology (AREA)
- Radiology & Medical Imaging (AREA)
- Physics & Mathematics (AREA)
- Biomedical Technology (AREA)
- Manufacturing & Machinery (AREA)
- Medical Informatics (AREA)
- Molecular Biology (AREA)
- Biophysics (AREA)
- General Health & Medical Sciences (AREA)
- Public Health (AREA)
- Veterinary Medicine (AREA)
- Mechanical Engineering (AREA)
- Laminated Bodies (AREA)
- Endoscopes (AREA)
- Rigid Pipes And Flexible Pipes (AREA)
- Materials For Medical Uses (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
Abstract
【課題】耐薬品性及び耐熱性に優れ、かつ、柔軟性に優れる多層チューブを提供する。また、該多層チューブの製造方法、該多層チューブを備える内視鏡を提供するものである。
【解決手段】多孔質のポリテトラフルオロエチレンからなる外層、及び、溶融加工可能なフッ素樹脂からなる内層を含み、該内層がシームレスであることを特徴とする多層チューブである。
【選択図】図1
【解決手段】多孔質のポリテトラフルオロエチレンからなる外層、及び、溶融加工可能なフッ素樹脂からなる内層を含み、該内層がシームレスであることを特徴とする多層チューブである。
【選択図】図1
Description
本発明は、多層チューブ、及び、該多層チューブの製造方法に関する。また、本発明は、該多層チューブを備える内視鏡に関する。
フッ素樹脂、特にポリテトラフルオロエチレン樹脂〔PTFE〕は、耐熱性、耐薬品性、耐候性、非粘着性、電気絶縁性、高周波特性等の多くの優れた特性を有するので、薬品等の化学分野のみならず幅広い分野で使用されている。
その一つとして、例えば、医療分野において、PTFEからなるチューブが電子内視鏡装置における吸引チューブ等として有用であることが知られている(例えば、特許文献1参照)。特許文献1では、充実構造のPTFEからなる第一層と、その外周面に積層された多孔質構造のPTFEからなる第2層とを有する多層チューブが開示されている。しかしながら、特許文献1のチューブは、第1層がPTFE樹脂からなるものであるため、強度が低く、内側に金属線等を通した場合、破損する恐れがある。
また、特許文献2には、PTFE層を含む管状体の製造法が開示されている。特許文献2の製造法により得られる管状体として、テトラフルオロエチレン/パーフルオロ(アルキルビニルエーテル)〔PFA〕層を第1層とし、延伸PTFE層を第2層とする管状体が開示されている。しかしながら、特許文献2においては、PFAフィルムを芯体に巻き付ける方法により第1層を形成するものであり、溶融成形により形成することについては開示されていない。また、特許文献2においては、フルオロカーボンフィルムから第1層を形成するものであり、第1層に継ぎ目が生じてしまい、内部を通過する部材等が引っ掛かる場合もある。
本発明は、耐薬品性及び耐熱性に優れ、かつ、柔軟性に優れる多層チューブを提供する。また、本発明は、該多層チューブの製造方法、該多層チューブを備える内視鏡を提供するものである。
本発明は、多孔質のポリテトラフルオロエチレンからなる外層、及び、溶融加工可能なフッ素樹脂からなる内層を含み、該内層がシームレスであることを特徴とする多層チューブに関する。
溶融加工可能なフッ素樹脂が、テトラフルオロエチレンに基づく重合単位及びパーフルオロ(アルキルビニルエーテル)に基づく重合単位を含むフッ素樹脂であることが好ましい。
本発明は、医療用である多層チューブに関する。
本発明は、前記多層チューブを備えることを特徴とする内視鏡に関する。
また、本発明は、芯線上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線を得る工程、
ポリテトラフルオロエチレン多孔質膜を得る工程、
前記被覆芯線に前記多孔質膜を巻きつける工程、
多孔質膜を巻きつけた被覆芯線を熱処理する工程、及び、
多孔質膜を巻きつけた被覆芯線から前記芯線を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法に関する。
ポリテトラフルオロエチレン多孔質膜を得る工程、
前記被覆芯線に前記多孔質膜を巻きつける工程、
多孔質膜を巻きつけた被覆芯線を熱処理する工程、及び、
多孔質膜を巻きつけた被覆芯線から前記芯線を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法に関する。
前記被覆芯線に、前記多孔質膜を寿司巻き状に巻きつけることが好ましい。
前記被覆芯線に、前記多孔質膜をスパイラル状に巻きつけることが好ましい。
また、本発明は、芯線上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線を得る工程、
ポリテトラフルオロエチレンの多孔質チューブを得る工程、
前記被覆芯線に前記多孔質チューブを被せる工程、
多孔質チューブを被せた被覆芯線を熱処理する工程、及び、
多孔質チューブを被せた被覆芯線から前記芯線を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法に関する。
ポリテトラフルオロエチレンの多孔質チューブを得る工程、
前記被覆芯線に前記多孔質チューブを被せる工程、
多孔質チューブを被せた被覆芯線を熱処理する工程、及び、
多孔質チューブを被せた被覆芯線から前記芯線を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法に関する。
溶融加工可能なフッ素樹脂が、テトラフルオロエチレンに基づく重合単位及びパーフルオロ(アルキルビニルエーテル)に基づく重合単位を含むフッ素樹脂であることが好ましい。
熱処理の温度が、320〜345℃であることが好ましい。
本発明の多層チューブは、耐薬品性及び耐熱性に優れ、かつ、柔軟性に優れているため、小さな曲げ半径で屈曲させてもキンク(折れ)を生じないものであり、内視鏡等の医療機器等におけるチューブとして非常に有用である。また、内層がシームレスであるため、内部を通過する部材等が引っ掛かることがなく、スムーズに内部を通過することができ、フィルムから作製する場合と比較して生産効率が高くなる。さらに、本発明の多層チューブの製造方法は、前述のような優れた効果を有する多層チューブを簡便な方法で製造することができるものである。
本発明の多層チューブは、多孔質のポリテトラフルオロエチレン〔PTFE〕からなる外層、及び、溶融加工可能なフッ素樹脂からなる内層を含み、該内層がシームレスであることを特徴とする。
多孔質のPTFEは、例えば、未延伸のPTFEフィルムを延伸することにより得ることができる。未延伸のPTFEフィルムを延伸することによりPTFE多孔質膜が得られる。延伸は、二軸延伸であっても、一軸延伸であってもよいが、作業性、取り扱い性の点から、一軸延伸であることが好ましい。延伸倍率は、特に限定されるものではないが、一軸延伸の場合は、長手方向(MD方向)に、2〜15倍に延伸することが好ましく、3〜7倍に延伸することがより好ましく、3.5〜6倍に延伸することが特に好ましい。延伸倍率が上記範囲にあることで、チューブの閉塞を防止できるため好ましい。
PTFE多孔質膜の膜厚は、50〜300μmであることが好ましい。より好ましくは、100〜250μmである。膜厚が上記範囲にあることで、閉塞防止効果の点から好ましい。PTFE多孔質膜の膜厚は、150μm以上であってもよい。
PTFE多孔膜を構成するPTFEは、延伸性、フィブリル化性および非溶融加工性を有する。PTFE多孔質膜を構成するPTFEとしては、テトラフルオロエチレン〔TFE〕のみからなるTFEホモポリマーであってもよいし、TFEと変性モノマーとからなる変性PTFEであってもよい。前記変性モノマーとしては、TFEとの共重合が可能なものであれば特に限定されず、例えば、ヘキサフルオロプロピレン〔HFP〕等のパーフルオロオレフィン;クロロトリフルオロエチレン〔CTFE〕等のクロロフルオロオレフィン;トリフルオロエチレン、フッ化ビニリデン〔VdF〕等の水素含有フルオロオレフィン;パーフルオロビニルエーテル;パーフルオロアルキルエチレン:エチレン等が挙げられる。また、用いる変性モノマーは1種であってもよいし、複数種であってもよい。
上記変性PTFEにおいて、上記変性モノマー単位は、全単量体単位の1質量%以下であることが好ましく、0.001〜1質量%であることがより好ましい。
これらの中でも、本発明に用いられるPTFE多孔質膜の材料としては、テトラフルオロエチレン〔TFE〕のみからなるTFEホモポリマーであることが好ましい。また、本発明においては、乳化重合で得られる微細なPTFE粒子(いわゆるファインパウダー)を用いることが好ましい。
PTFEフィルムは、特許第2940166号等に記載された公知の方法により製造することができる。
内層に用いる溶融加工可能なフッ素樹脂は、溶融流動性を有するフッ素樹脂であり、例えば、TFE/ヘキサフルオロプロピレン〔HFP〕共重合体〔FEP〕、TFE/パーフルオロ(アルキルビニルエーテル)〔PAVE〕共重合体〔PFA〕、エチレン〔Et〕/TFE共重合体、Et/TFE/HFP共重合体、ポリクロロトリフルオロエチレン〔PCTFE〕、CTFE/TFE共重合体、Et/CTFE共重合体、ポリフッ化ビニリデン〔PVdF〕、TFE/VdF共重合体、VdF/HFP/TFE共重合体、VdF/HFP共重合体、及び、ポリフッ化ビニル〔PVF〕からなる群より選択される少なくとも1種の共重合体が好ましい。これらの中でも、TFEに基づく重合単位(以下、TFE単位という)及びPAVEに基づく重合単位(以下、PAVE単位という)を含むものが好ましく、TFE/PAVE共重合体〔PFA〕がより好ましい。PFAは、融点がPTFEに近いため溶融接着しやすい点から好ましい。
上記パーフルオロ(アルキルビニルエーテル)としては特に限定されず、例えば、下記一般式(1):
CF2=CF−ORf (1)
(式中、Rfは、パーフルオロ有機基を表す。)
で表されるパーフルオロ不飽和化合物等が挙げられる。本明細書において、上記「パーフルオロ有機基」とは、炭素原子に結合する水素原子が全てフッ素原子に置換されてなる有機基を意味する。上記パーフルオロ有機基は、エーテル結合性の酸素原子を有していてもよい。
CF2=CF−ORf (1)
(式中、Rfは、パーフルオロ有機基を表す。)
で表されるパーフルオロ不飽和化合物等が挙げられる。本明細書において、上記「パーフルオロ有機基」とは、炭素原子に結合する水素原子が全てフッ素原子に置換されてなる有機基を意味する。上記パーフルオロ有機基は、エーテル結合性の酸素原子を有していてもよい。
上記パーフルオロ(アルキルビニルエーテル)としては、例えば、上記一般式(1)において、Rfが炭素数1〜10のパーフルオロアルキル基を表すものであるパーフルオロ(アルキルビニルエーテル)〔PAVE〕が挙げられる。上記パーフルオロアルキル基の炭素数は、好ましくは1〜5である。
上記PAVEにおけるパーフルオロアルキル基としては、例えば、パーフルオロメチル基、パーフルオロエチル基、パーフルオロプロピル基、パーフルオロブチル基、パーフルオロペンチル基、パーフルオロヘキシル基等が挙げられるが、パーフルオロアルキル基がパーフルオロプロピル基であるパーフルオロ(プロピルビニルエーテル)〔PPVE〕が好ましい。
PFAとしては、PAVE単位が3〜8wt%であるものが好ましく、PAVE単位が4〜7.5wt%であるものがより好ましい。
本発明で用いる溶融加工可能なフッ素樹脂は、MFRが15〜85(g/10分)であることが好ましく、25〜75(g/10分)であることがより好ましい。上記MFRは、ASTM D−1238に準拠して、温度372℃、荷重5.0kgの条件下で測定し得られる値である。以下、本明細書中におけるMFR測定については、前記方法に従うものである。
また、本発明の多層チューブの内層は、シームレスである。ここで、シームレスとは、継ぎ目の無い状態をいう。本発明において、内層がシームレスであることにより、内壁面が無継ぎ目なので平滑性に優れており、チューブの内部を通過する部材等が引っ掛かることがなく、スムーズに内部を通過することができる。さらに、フィルムから作製する場合と比較して生産効率が高くなる。
本発明の多層チューブの外層の厚さは、50〜500μmであることが好ましい。より好ましくは、100μm以上である。また、400μm以下であることがより好ましく、300μm以下であることが更に好ましい。外層の厚さは、250μm以下であってもよい。また、内層の厚さは、30〜150μmであることが好ましく、40〜80μmであることがより好ましい。
多孔質のポリテトラフルオロエチレンからなる外層は、例えば、空孔率が50〜97%の範囲が好ましく、70〜95%の範囲がより好ましい。
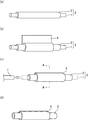
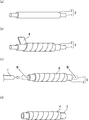
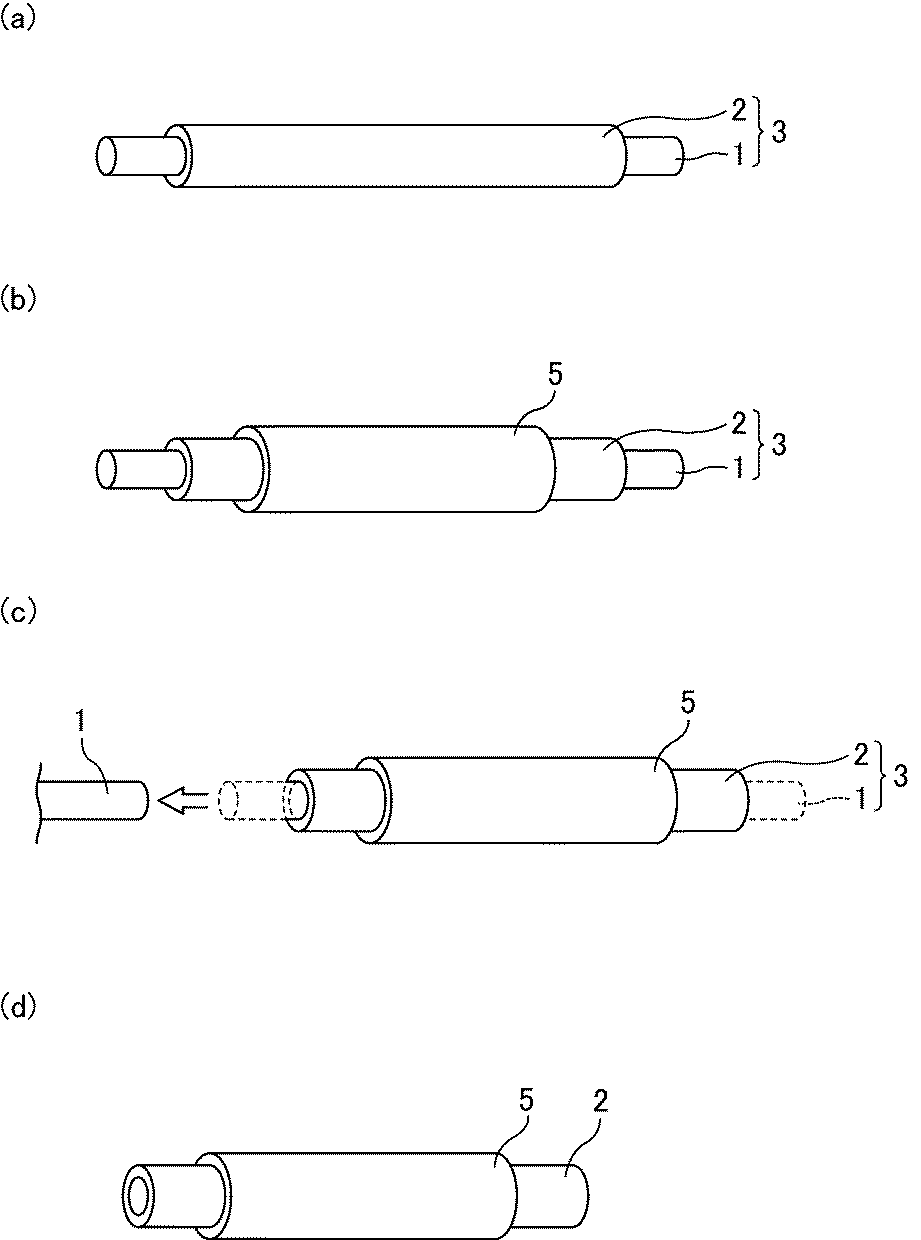
本発明の多層チューブの製造方法は、特に限定されるものではないが、以下の本発明の製造方法により製造されることが好ましい。以下、本発明の製造方法について、図1〜5を用いて説明する。
本発明は、
芯線1上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線3を得る工程、
PTFE多孔質膜4を得る工程、
前記被覆芯線3に前記多孔質膜4を巻きつける工程、
多孔質膜を巻きつけた被覆芯線3を熱処理する工程、及び、
多孔質膜を巻きつけた被覆芯線3から前記芯線1を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法
に関する(以下、第一の製造方法とする、図1及び2参照)。
芯線1上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線3を得る工程、
PTFE多孔質膜4を得る工程、
前記被覆芯線3に前記多孔質膜4を巻きつける工程、
多孔質膜を巻きつけた被覆芯線3を熱処理する工程、及び、
多孔質膜を巻きつけた被覆芯線3から前記芯線1を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法
に関する(以下、第一の製造方法とする、図1及び2参照)。
芯線としては、熱処理後に芯線を除去しやすいように、剥離性の良い、表面がなめらかで凹凸の少ないものが良い。芯線の材料は、特に限定されるものではないが、例えば、ステンレス、銅、アルミニウム等を挙げることができる。これらの中でも、熱処理によって変形せず、その結果、得られる被覆層の肉厚を均一にできる点から、ステンレス、又は、銅からなる芯線であることが好ましい。
芯線の直径は、本発明の多層チューブの内径に相当するため、本発明の多層チューブの用途によって適宜決定することができるが、例えば、1〜8mm程度であることが好ましい。また、例えば、本発明の多層チューブを内視鏡スコープに用いるような場合は、芯線の直径は1.5〜6mmであることが好ましく、本発明の多層チューブをプッシュプルケーブルに用いるような場合は、芯線の直径は2〜8mmであることが好ましい。
本発明の製造方法においては、前記芯線に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線を得る工程を含む。溶融加工可能なフッ素樹脂としては、前述のものを挙げることができる。
前記芯線に溶融加工可能なフッ素樹脂を被覆成形する方法とは、溶融加工可能なフッ素樹脂を溶融させて芯線上に被覆する方法である。具体的な方法としては、特に限定されるものではなく、公知の溶融押出成形機等を用いて行うことができる。本発明の製造方法においては、第1層を融点以上の温度で被覆成形することにより、継ぎ目がなく(シームレス)、均一な厚さの被覆膜が形成できる。
溶融加工可能なフッ素樹脂の加熱処理前の被覆厚さは、特に限定されるものではなく、加熱処理後に得られる多層チューブの内層の厚さにより適宜決定することができる。例えば、溶融加工可能なフッ素樹脂の加熱処理前の被覆厚さとしては、30〜150μmであることが好ましく、40〜80μmであることがより好ましい。
本発明の製造方法は、被覆芯線にPTFE多孔質膜を巻きつける工程を含む。PTFE多孔質膜の製造方法としては、前述の通りである。
また、被覆芯線にPTFE多孔質膜を巻きつける際に用いるPTFE多孔質膜は、未焼成のものが好ましい。
前記被覆芯線にPTFE多孔質膜を巻きつける方法としては、特に限定されるものではないが、例えば、図1に示すような寿司巻き状(被覆芯線の長手方向に直角に巻きつける方法)や、図2に示すようなスパイラル状(螺旋状)に巻きつける方法などを挙げることができる。
寿司巻き状やスパイラル状に巻き付ける際、PTFE多孔質膜がオーバーラップしないように巻き付けてもよく、また、オーバーラップするように巻き付けてもよい。オーバーラップする場合について以下に図を用いて説明をする。
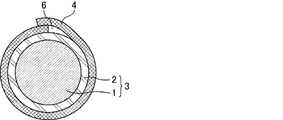
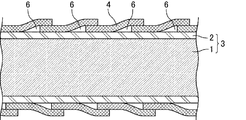
第1層である溶融加工可能なフッ素樹脂からなる内層2上に、PTFE多孔質膜4を寿司巻き状で巻き付けた場合(図1(b))、図3(図1(c)のAA’断面)に示すように、PTFE多孔質膜4の端部の上面にPTFE多孔質膜4の巻き終わり端部が重なり、内層2の外周面との間に隙間6が形成される。この隙間6は、被覆芯線3の長手方向に一直線状で形成される。また、図4(図2(c)のBB’断面)に示すように、スパイラル状に巻き付けた場合でもスパイラル状に隙間6が生じる。なお、図3、4においては、PTFE多孔質膜を1層形成した場合を示したが、2層以上形成した場合にも同様の隙間ができることとなる。
この形成された隙間6は、熱処理をすることにより、溶融したPTFEが隙間6に充填されて、溶融加工可能なフッ素樹脂からなる内層の外周上に実質上平滑なPTFE層が形成される。
PTFE多孔質膜の加熱処理前の被覆厚さは、特に限定されるものではなく、加熱加工後に得られる多層チューブの外層の厚さにより適宜決定することができる。例えば、PTFE多孔質膜の加熱処理前の被覆厚さとしては、100〜350μmであることが好ましく、100〜300μmであることがより好ましく、150〜250μmであることが更に好ましい。
PTFE多孔質膜の被覆芯線への巻き数は、多孔質膜の厚さや得られる多層チューブの用途によっても異なるが、通常、1〜5層にすることが好ましい。
さらに、本発明の製造方法においては、多孔質膜を巻きつけた被覆芯線を熱処理する工程を含む。熱処理条件としては、PTFE層及び溶融加工可能なフッ素樹脂からなる層がともに溶融するが、その形状が維持されるような温度範囲及び時間であることが好ましい。具体的には、熱処理温度としては、320〜345℃が好ましく、327〜342℃がより好ましく、330〜338℃がさらに好ましい。また、熱処理時間は、焼成温度やチューブの肉厚等にもよるが、一般には30秒〜7分程度であり、50秒〜5分が好ましい。熱処理時間は、3分以下であってもよい。上記加熱条件とすることで、PTFE層及び溶融加工可能なフッ素樹脂からなる層の2層が接合し、一体化された多層構造が形成される。
得られた多孔質膜を巻きつけた被覆芯線から、前記芯線を引き抜いて本発明の多層チューブを得ることができる。ここで、芯線を引き抜く方法としては、特に限定されるものではないが、例えば、芯線を、芯線全長に対して10〜50%程度引き伸ばして、芯線直径を元の直径の70〜90%程度にまですることにより、引き抜く方法を挙げることができる。
さらに、本発明は、
芯線1上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線3を得る工程、
PTFEの多孔質チューブ5を得る工程、
前記被覆芯線に前記多孔質チューブ5を被せる工程、
多孔質チューブ5を被せた被覆芯線3を熱処理する工程、及び、
多孔質チューブ5を被せた被覆芯線3から前記芯線1を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法
に関する(以下、第二の製造方法とする、図5参照)。
芯線1上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線3を得る工程、
PTFEの多孔質チューブ5を得る工程、
前記被覆芯線に前記多孔質チューブ5を被せる工程、
多孔質チューブ5を被せた被覆芯線3を熱処理する工程、及び、
多孔質チューブ5を被せた被覆芯線3から前記芯線1を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法
に関する(以下、第二の製造方法とする、図5参照)。
第二の製造方法は、図5に示すように、PTFEの多孔質チューブ5を被覆芯線に被せる点で第一の製造方法とは異なるが(図5(b))、それ以外の工程については、第一の製造方法と同じである。
多孔質チューブの製造方法としては、特に限定されるものではなく、例えば、特開平9−241412号公報等に記載されているような、公知の方法で製造される。
第二の製造方法により多層チューブを製造する場合、例えば、多孔質のPTFEは、未延伸のPTFEチューブを延伸することにより得ることができる。未延伸のPTFEチューブを延伸することによりPTFE多孔質チューブが得られる。延伸は、例えば、未延伸のPTFEチューブを管軸方向に引き伸ばして行う。延伸倍率は、特に限定されるものではないが、管軸方向に、2〜15倍に延伸することが好ましい。より好ましくは、3.5〜6倍である。延伸倍率が上記範囲にあることで、チューブの閉塞を防止できるため好ましい。
延伸時には、高温槽等により加熱した状態で延伸してもよい。加熱の温度は特に限定されないが、例えば、133〜300℃であることが好ましい。
多孔質チューブの内径は、被覆芯線の外径と同程度であることが好ましく、1〜10mmであることが好ましく、2〜6mmであることがより好ましい。多孔質チューブの内径は、被覆芯線の外径と同程度であることが好ましいが、被覆芯線の外径よりも0.2〜2mm程度大きくても、加熱処理時の収縮により両層が接合される。
また、多孔質チューブの厚さは、100〜300μmであることが好ましく、150〜250μmであることがより好ましい。
第二の製造方法においては、前記多孔質チューブを前記被覆芯線に被せ、その後前記条件で熱処理を行い、最後に多孔質チューブを被せた被覆芯線から前記芯線を引き抜いて多層チューブを得ることができる。
本発明の多層チューブは、プッシュプルケーブルなどの工業用用途や、カテーテル、内視鏡などの医療用途に使用可能である。医療用途のさらなる具体例としては、例えば、体液流通用チューブ、内視鏡装置に備わっているチューブ等が挙げられる。このような医療分野で用いられるチューブは、気密性、水密性、可とう性、屈曲性、耐屈曲性に優れているとともに、内壁面の平滑性、耐汚染性、耐微生物性、有機物付着防止性等において優れていることが必要とされるが、本発明の多層チューブは、これらの要件を満たしており、医療分野においても好適に用いられる。
つぎに本発明を実施例及び比較例を挙げて説明するが、本発明はかかる実施例のみに限定されるものではない。
(膜厚測定方法)
かみそりの刃などの鋭い刃物を使用して、チューブを切断し、その断面をマイクロスコープによって100倍の倍率で観察し、膜厚を測定した。
かみそりの刃などの鋭い刃物を使用して、チューブを切断し、その断面をマイクロスコープによって100倍の倍率で観察し、膜厚を測定した。
実施例1
1)第1層(PFA層)の作製
PFA(商品名:ネオフロンPFA、AP−202、ダイキン工業(株)製、MFR:72g/10分)を、内径16mmのダイ、外径14mmのチップを用いて、ダイス温度400℃、10m/分の速度で直径2.0mmのステンレス線上に、PFA層の肉厚が60μmとなるように溶融成形し、第1層(シームレス)とした。以下、ステンレス線上に第1層であるPFA層を有するものを、PFA被覆芯材という。
1)第1層(PFA層)の作製
PFA(商品名:ネオフロンPFA、AP−202、ダイキン工業(株)製、MFR:72g/10分)を、内径16mmのダイ、外径14mmのチップを用いて、ダイス温度400℃、10m/分の速度で直径2.0mmのステンレス線上に、PFA層の肉厚が60μmとなるように溶融成形し、第1層(シームレス)とした。以下、ステンレス線上に第1層であるPFA層を有するものを、PFA被覆芯材という。
2)第2層(多孔質PTFE層)の作製
PTFEファインパウダー(商品名:ポリフロンPTFE F−104、ダイキン工業(株)製)100重量部に、炭化水素系薬剤であるアイソパーM(エクソン化学社製)28部を混合したものを、直径12mmにペースト押出成形し、カレンダーロールにて、厚さ180μm、130mm幅シートにした。この130mm幅シートを、フィルムの長手方向(MD方向)に10m/秒の延伸速度で5倍に延伸して、厚さ110μmのPTFE多孔質のシートを得た。
PTFEファインパウダー(商品名:ポリフロンPTFE F−104、ダイキン工業(株)製)100重量部に、炭化水素系薬剤であるアイソパーM(エクソン化学社製)28部を混合したものを、直径12mmにペースト押出成形し、カレンダーロールにて、厚さ180μm、130mm幅シートにした。この130mm幅シートを、フィルムの長手方向(MD方向)に10m/秒の延伸速度で5倍に延伸して、厚さ110μmのPTFE多孔質のシートを得た。
上記PFA被覆芯材上に、得られたPTFE多孔質のシートを寿司巻き状に3周巻きつけた。以下、巻き付け品という。
3)加熱処理
この巻き付け品を、340℃の電気炉で5分間加熱処理した。加熱処理後、冷却して、ステンレス線を1.3倍の長さに引き伸ばしてから引き抜き、PFA層(厚さ60μm)と多孔質PTFE層(厚さ300μm)からなる多層チューブを得た。
この巻き付け品を、340℃の電気炉で5分間加熱処理した。加熱処理後、冷却して、ステンレス線を1.3倍の長さに引き伸ばしてから引き抜き、PFA層(厚さ60μm)と多孔質PTFE層(厚さ300μm)からなる多層チューブを得た。
比較例1
1)第1層(PTFE層)の作製
PTFEファインパウダー(商品名:ポリフロンF−208、ダイキン工業(株)製)を、内径2.5mmのダイを用いて、ダイス温度60℃、10m/分の速度で、直径2.0mmのステンレス線上に、PTFE層の肉厚が90μmとなるようにペースト押出成形し、第1層(シームレス)とした。以下、ステンレス線上に第1層であるPTFE層を有するものを、PTFE被覆芯材という。
1)第1層(PTFE層)の作製
PTFEファインパウダー(商品名:ポリフロンF−208、ダイキン工業(株)製)を、内径2.5mmのダイを用いて、ダイス温度60℃、10m/分の速度で、直径2.0mmのステンレス線上に、PTFE層の肉厚が90μmとなるようにペースト押出成形し、第1層(シームレス)とした。以下、ステンレス線上に第1層であるPTFE層を有するものを、PTFE被覆芯材という。
2)第2層(多孔質PTFE層)の作製及び加熱処理
実施例1と同様の方法により、PTFE被覆芯材上にPTFE多孔質のシートを寿司巻き状に3周巻きつけ、加熱処理を行った。加熱処理後、冷却して、ステンレス線を1.3倍の長さに引き伸ばしてから引き抜き、PTFE層(厚さ100μm)と多孔質PTFE層(厚さ330μm)からなる多層チューブを得た。
実施例1と同様の方法により、PTFE被覆芯材上にPTFE多孔質のシートを寿司巻き状に3周巻きつけ、加熱処理を行った。加熱処理後、冷却して、ステンレス線を1.3倍の長さに引き伸ばしてから引き抜き、PTFE層(厚さ100μm)と多孔質PTFE層(厚さ330μm)からなる多層チューブを得た。
実施例2
1)第1層(PFA層)の作製
実施例1と同様の方法でPFA被覆芯材を作製した。
1)第1層(PFA層)の作製
実施例1と同様の方法でPFA被覆芯材を作製した。
2)第2層(多孔質PTFE層)の作製
実施例1と同様の方法で作製したPTFE多孔質のシートを、幅10mmにカットしたものを、PFA被覆芯材上に、らせん状に3周巻き付け、実施例1と同様の加熱条件で加熱処理を行った。加熱処理後、冷却して、ステンレス線を引き抜き、PFA層(厚さ60μm)と多孔質PTFE層(厚さ330μm)からなる多層チューブを得た。
実施例1と同様の方法で作製したPTFE多孔質のシートを、幅10mmにカットしたものを、PFA被覆芯材上に、らせん状に3周巻き付け、実施例1と同様の加熱条件で加熱処理を行った。加熱処理後、冷却して、ステンレス線を引き抜き、PFA層(厚さ60μm)と多孔質PTFE層(厚さ330μm)からなる多層チューブを得た。
比較例2
1)第1層(PTFE層)の作製
比較例1と同様の方法でPTFE被覆芯材を作製した。
1)第1層(PTFE層)の作製
比較例1と同様の方法でPTFE被覆芯材を作製した。
2)第2層(多孔質PTFE層)の作製及び加熱処理
PTFE被覆芯材を用いた以外は、実施例2と同様の方法により、PTFE層(厚さ100μm)と多孔質PTFE層(厚さ330μm)からなる多層チューブを得た。
PTFE被覆芯材を用いた以外は、実施例2と同様の方法により、PTFE層(厚さ100μm)と多孔質PTFE層(厚さ330μm)からなる多層チューブを得た。
実施例3
1)第1層(PFA層)の作製
実施例1と同様の方法でPFA被覆芯材を作製した。
1)第1層(PFA層)の作製
実施例1と同様の方法でPFA被覆芯材を作製した。
2)第2層(多孔質PTFE層)の作製
PTFEファインパウダー(商品名:ポリフロンPTFE F−104、ダイキン工業(株)製)2kgに、炭化水素系押出助剤であるアイソパーG(エクソン化学社製)205gを混合して、12時間、室温(25℃)で熟成させた。この熟成させた混合物を、φ50mmペースト押出成形機で押出成形を行った。内径φ3.0mmのダイ、外径2.5mmのチップを使用した。この押出物を助剤乾燥のため、160℃の高温槽に30分間いれた。さらに、このチューブを200℃の高温槽に5分入れたのち、その温度のまま2倍の長さに伸ばして、伸ばしたまま常温に戻した。これにより、内径2.4mm、外径2.9mm、厚さ250μmのPTFE多孔質チューブを得た。得られたPTFE多孔質チューブを、PFA被覆芯材上にかぶせた。
PTFEファインパウダー(商品名:ポリフロンPTFE F−104、ダイキン工業(株)製)2kgに、炭化水素系押出助剤であるアイソパーG(エクソン化学社製)205gを混合して、12時間、室温(25℃)で熟成させた。この熟成させた混合物を、φ50mmペースト押出成形機で押出成形を行った。内径φ3.0mmのダイ、外径2.5mmのチップを使用した。この押出物を助剤乾燥のため、160℃の高温槽に30分間いれた。さらに、このチューブを200℃の高温槽に5分入れたのち、その温度のまま2倍の長さに伸ばして、伸ばしたまま常温に戻した。これにより、内径2.4mm、外径2.9mm、厚さ250μmのPTFE多孔質チューブを得た。得られたPTFE多孔質チューブを、PFA被覆芯材上にかぶせた。
3)加熱処理
PTFE多孔質チューブをかぶせたPFA被覆芯材を、実施例1と同様の条件で加熱処理した。加熱処理後、冷却して、ステンレス線を全長の1.3倍となるように引き伸ばしてから引き抜き、PFA層(厚さ60μm)と多孔質PTFE層(厚さ250μm)からなる多層チューブを得た。
PTFE多孔質チューブをかぶせたPFA被覆芯材を、実施例1と同様の条件で加熱処理した。加熱処理後、冷却して、ステンレス線を全長の1.3倍となるように引き伸ばしてから引き抜き、PFA層(厚さ60μm)と多孔質PTFE層(厚さ250μm)からなる多層チューブを得た。
比較例3
1)第1層(PTFE層)の作製
比較例1と同様の方法でPTFE被覆芯材を作製した。
1)第1層(PTFE層)の作製
比較例1と同様の方法でPTFE被覆芯材を作製した。
2)第2層(多孔質PTFE層)の作製及び加熱処理
PTFE被覆芯材を用いた以外は、実施例3と同様の方法によりPTFE層(厚さ100μm)と多孔質PTFE層(厚さ250μm)からなる多層チューブを得た。
PTFE被覆芯材を用いた以外は、実施例3と同様の方法によりPTFE層(厚さ100μm)と多孔質PTFE層(厚さ250μm)からなる多層チューブを得た。
比較例4
実施例1と同様の方法でPFA被覆芯材を作製した。
このPFA被覆芯材内のステンレス線を1.3倍の長さに引き伸ばしてから引き抜き、PFA層(厚さ60μm)からなる単層チューブを得た。
実施例1と同様の方法でPFA被覆芯材を作製した。
このPFA被覆芯材内のステンレス線を1.3倍の長さに引き伸ばしてから引き抜き、PFA層(厚さ60μm)からなる単層チューブを得た。
実施例1〜3、比較例1〜4で得られた多層チューブについて、以下の評価を行った。評価結果を表1に示す。
耐キンク性:得られた多層チューブを内径20mmとなるように曲げて、チューブの閉じ具合を以下の評価基準により評価した。
○:チューブは閉じなかった。
×:チューブは閉じた。
○:チューブは閉じなかった。
×:チューブは閉じた。
内面粗度の測定方法:JIS B 0601による。
引張り弾性率の測定方法:ASTM D 638による。
本発明では、内層をPFAにすることで、従来の内層のPTFEに比べて、シームレスであり、内面粗度が低く、引張り弾性率が高いために、使用時にチューブ内を通過する金属線などによる耐キズ、耐摩耗性を向上できる。また、外層については、延伸チューブ押出をすることで、工程を簡素化でき、また、均一な外層を作製できる。
本発明の多層チューブは、耐薬品性及び耐熱性に優れ、かつ、内面の強度に優れているため、小さな曲げ半径で屈曲させてもキンク(折れ)を生じないものであり、内視鏡等の医療機器等におけるチューブとして非常に有用である。また、内層がシームレスであるため、内部を通過する部材等が引っ掛かることがなく、スムーズに内部を通過することができ、フィルムから作製する場合と比較して生産効率が高くなる。さらに、本発明の多層チューブの製造方法は、前述のような優れた効果を有する多層チューブを簡便な方法で製造することができるものである。
1:芯線
2:溶融加工可能なフッ素樹脂からなる内層
3:被覆芯線
4:PTFE多孔質膜
5:PTFEの多孔質チューブ
6:隙間
2:溶融加工可能なフッ素樹脂からなる内層
3:被覆芯線
4:PTFE多孔質膜
5:PTFEの多孔質チューブ
6:隙間
Claims (10)
- 多孔質のポリテトラフルオロエチレンからなる外層、及び、溶融加工可能なフッ素樹脂からなる内層を含み、該内層がシームレスであることを特徴とする多層チューブ。
- 溶融加工可能なフッ素樹脂が、テトラフルオロエチレンに基づく重合単位及びパーフルオロ(アルキルビニルエーテル)に基づく重合単位を含むフッ素樹脂である請求項1に記載の多層チューブ。
- 医療用である請求項1又は2記載の多層チューブ。
- 請求項1〜3のいずれかに記載の多層チューブを備えることを特徴とする内視鏡。
- 芯線上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線を得る工程、
ポリテトラフルオロエチレン多孔質膜を得る工程、
前記被覆芯線に前記多孔質膜を巻きつける工程、
多孔質膜を巻きつけた被覆芯線を熱処理する工程、及び、
多孔質膜を巻きつけた被覆芯線から前記芯線を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法。 - 前記被覆芯線に、前記多孔質膜を寿司巻き状に巻きつける請求項5に記載の製造方法。
- 前記被覆芯線に、前記多孔質膜をスパイラル状に巻きつける請求項5に記載の製造方法。
- 芯線上に溶融加工可能なフッ素樹脂を被覆成形して被覆芯線を得る工程、
ポリテトラフルオロエチレンの多孔質チューブを得る工程、
前記被覆芯線に前記多孔質チューブを被せる工程、
多孔質チューブを被せた被覆芯線を熱処理する工程、及び、
多孔質チューブを被せた被覆芯線から前記芯線を引き抜いて多層チューブを得る工程、
を含むことからなる、多層チューブの製造方法。 - 溶融加工可能なフッ素樹脂が、テトラフルオロエチレンに基づく重合単位及びパーフルオロ(アルキルビニルエーテル)に基づく重合単位を含むフッ素樹脂である請求項5又は8に記載の多層チューブの製造方法。
- 熱処理の温度が、320〜345℃である請求項5又は8に記載の多層チューブの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011268729A JP2012136020A (ja) | 2010-12-09 | 2011-12-08 | 多層チューブ、及び、該多層チューブの製造方法 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010274850 | 2010-12-09 | ||
| JP2010274850 | 2010-12-09 | ||
| JP2011268729A JP2012136020A (ja) | 2010-12-09 | 2011-12-08 | 多層チューブ、及び、該多層チューブの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012136020A true JP2012136020A (ja) | 2012-07-19 |
Family
ID=46207243
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011268729A Pending JP2012136020A (ja) | 2010-12-09 | 2011-12-08 | 多層チューブ、及び、該多層チューブの製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP2012136020A (ja) |
| WO (1) | WO2012077760A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014040266A (ja) * | 2012-08-23 | 2014-03-06 | Kyodo Printing Co Ltd | ラミネートチューブの製造方法 |
| WO2021172251A1 (ja) * | 2020-02-27 | 2021-09-02 | 株式会社 潤工社 | 積層チューブ |
| JPWO2022004893A1 (ja) * | 2020-07-02 | 2022-01-06 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7309740B2 (ja) * | 2018-09-20 | 2023-07-18 | 富士フイルム株式会社 | 内視鏡用チューブ及び内視鏡 |
| JP7303552B2 (ja) * | 2019-04-05 | 2023-07-05 | 株式会社潤工社 | 基礎製品を提供する方法と長尺体で被覆されたマンドレル |
| JP7372809B2 (ja) * | 2019-10-17 | 2023-11-01 | Hoya株式会社 | 内視鏡 |
| JP7710714B2 (ja) * | 2021-07-01 | 2025-07-22 | 中興化成工業株式会社 | ふっ素樹脂構造体の製造方法およびふっ素樹脂構造体 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0591973A (ja) * | 1991-10-02 | 1993-04-16 | Olympus Optical Co Ltd | 内視鏡用チユーブ |
| JPH08142236A (ja) * | 1994-11-21 | 1996-06-04 | Japan Gore Tex Inc | 可とう性多層チューブ |
| JPH09123302A (ja) * | 1995-10-31 | 1997-05-13 | Japan Gore Tex Inc | 可とう性に富む複合チューブ |
| JP2001046314A (ja) * | 1999-08-09 | 2001-02-20 | Olympus Optical Co Ltd | 内視鏡 |
| JP2006112507A (ja) * | 2004-10-14 | 2006-04-27 | Tohoku Univ | フッ素樹脂2層チューブ及びその製造方法 |
-
2011
- 2011-12-08 WO PCT/JP2011/078464 patent/WO2012077760A1/ja not_active Ceased
- 2011-12-08 JP JP2011268729A patent/JP2012136020A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0591973A (ja) * | 1991-10-02 | 1993-04-16 | Olympus Optical Co Ltd | 内視鏡用チユーブ |
| JPH08142236A (ja) * | 1994-11-21 | 1996-06-04 | Japan Gore Tex Inc | 可とう性多層チューブ |
| JPH09123302A (ja) * | 1995-10-31 | 1997-05-13 | Japan Gore Tex Inc | 可とう性に富む複合チューブ |
| JP2001046314A (ja) * | 1999-08-09 | 2001-02-20 | Olympus Optical Co Ltd | 内視鏡 |
| JP2006112507A (ja) * | 2004-10-14 | 2006-04-27 | Tohoku Univ | フッ素樹脂2層チューブ及びその製造方法 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014040266A (ja) * | 2012-08-23 | 2014-03-06 | Kyodo Printing Co Ltd | ラミネートチューブの製造方法 |
| WO2021172251A1 (ja) * | 2020-02-27 | 2021-09-02 | 株式会社 潤工社 | 積層チューブ |
| JP6967177B1 (ja) * | 2020-02-27 | 2021-11-17 | 株式会社潤工社 | 積層チューブ |
| US12560260B2 (en) | 2020-02-27 | 2026-02-24 | Junkosha, Inc. | Multilayer tube |
| JPWO2022004893A1 (ja) * | 2020-07-02 | 2022-01-06 | ||
| WO2022004893A1 (ja) * | 2020-07-02 | 2022-01-06 | 株式会社 潤工社 | チューブ |
| JP7822622B2 (ja) | 2020-07-02 | 2026-03-03 | 株式会社潤工社 | チューブ |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2012077760A1 (ja) | 2012-06-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2012077760A1 (ja) | 多層チューブ、及び、該多層チューブの製造方法 | |
| JP7121328B1 (ja) | 含フッ素共重合体 | |
| JP6414632B2 (ja) | 誘電体導波線路 | |
| JP2010120386A (ja) | フルオロポリマー物品 | |
| JP7288219B2 (ja) | 含フッ素共重合体 | |
| JP7265210B2 (ja) | 含フッ素共重合体 | |
| JP4827372B2 (ja) | ポリテトラフルオロエチレン系樹脂製チューブ及びその製造方法 | |
| JP7112014B1 (ja) | 含フッ素共重合体 | |
| JP7244790B2 (ja) | 含フッ素共重合体 | |
| US12469945B2 (en) | Dielectric waveguide line | |
| JP7278959B2 (ja) | フィルム | |
| JP7108223B1 (ja) | 含フッ素共重合体 | |
| JP6967177B1 (ja) | 積層チューブ | |
| JP2007185931A (ja) | ポリテトラフルオロエチレン樹脂製中空成形体及びその製造方法 | |
| JP7265209B2 (ja) | 含フッ素共重合体 | |
| JP7193764B2 (ja) | 含フッ素共重合体 | |
| JP7303552B2 (ja) | 基礎製品を提供する方法と長尺体で被覆されたマンドレル | |
| JP6827994B2 (ja) | 長尺体の製造方法 | |
| TW200823254A (en) | A roll cover |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120501 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20120821 |