JP2012136632A - ウエハ貼着用粘着シート - Google Patents
ウエハ貼着用粘着シート Download PDFInfo
- Publication number
- JP2012136632A JP2012136632A JP2010289784A JP2010289784A JP2012136632A JP 2012136632 A JP2012136632 A JP 2012136632A JP 2010289784 A JP2010289784 A JP 2010289784A JP 2010289784 A JP2010289784 A JP 2010289784A JP 2012136632 A JP2012136632 A JP 2012136632A
- Authority
- JP
- Japan
- Prior art keywords
- wafer
- layer
- sticking
- sheet
- pressure
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Dicing (AREA)
- Adhesive Tapes (AREA)
Abstract
【解決手段】劈開によるウエハの個片化の際に用いるウエハ貼着用粘着シート10を構成する基材シート11を、ゴム状弾性を有する非晶性樹脂からなる第1の層111、及び第1の層より粘着剤層側に位置し結晶性樹脂からなる第2の層112から形成し、第1の層の厚さを、前記基材シートの厚さの55%以上とする。
【選択図】図3
Description
劈開によるウエハの個片化工程においても、チップの保持のために粘着シートをウエハに貼り付け、ウエハに貼り付けられた粘着シートの上から、分割予定ラインに沿って押圧冶具(ブレード)を押し当てて、ウエハを劈開する方法が開示されている(特許文献3の段落[0003])。
近年のLEDデバイスの小サイズ化によってチップサイズも1mm以下が主流となっていること、LEDデバイスの大部分であるサファイアウエハが技術革新により大口径化されていることから、ウエハ上の分割予定ラインの密度も増加傾向にあり、整直性の高い劈開面のチップをいかに確実に製造するかが課題となっている。
しかしながら、劈開による個片化工程に用いられてきた従来の粘着シートの多くは、押圧冶具の動きに追従するエキスパンド性を持っている一方で、変形からの復元性が十分でないため、チップの整直性を確実にすることができないという問題がある。
このように、粘着シートをウエハ裏面に貼り付け、この粘着シートの上から押圧することによりウエハを劈開するウエハの個片化方法においては、全体として変形からの復元性に優れ、粘着剤層周辺では変形への追従性に優れる粘着シートを用いることが理想的である。
さらに、本発明者らは、基材シートの粘着剤層側を、ゴム状弾性が小さく、塑性変形しやすい結晶性の樹脂で形成することで、チップの整直性を実現するのに十分な基材シートの復元性を維持しつつ、チップへの粘着剤屑の付着を抑制するのに十分な変形に対する追従性が発揮できることを見出し、本発明を完成させた。
このような形態とすることで、粘着剤層周辺において、変形に対する十分な追従性を実現することができ、チップ表面への粘着剤屑の付着をより効果的に抑制することができる。
このような形態とすることで、粘着剤層とチップ表面との過度な粘着を効果的に抑制することができ、粘着剤屑の付着をより効果的に抑制することができる。
このような形態とすることで、押圧に対する変形からの十分な復元性を実現することができ、チップの整直性をより高めることができる。特に、第2の層をエチレン−(メタ)アクリル酸共重合体で形成する場合には、第2の層との密着性が高いエチレン、及び(メタ)アクリル酸を含むアイオノマー樹脂を用いることが好ましい。
このような形態とすることで、粘着剤層に必要な粘着力を持たせつつチップへの粘着剤屑の付着をより効果的に抑制することができる。
このような形態とすることで、変形に対する十分な追従性を実現することができ、チップへの粘着剤屑の付着をより効果的に抑制することができる。
これらの個片化方法は、チップの優れた整直性を実現する上に、個片化されたチップ表面への粘着剤屑の付着の抑制をも実現する。
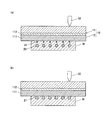
図1は、本発明の一実施形態を示すウエハ貼着用粘着シート10の断面図である。ウエハ貼着用粘着シート10は、基材シート11と粘着剤層12とを備えている。基材シート11は、第1の層111と第2の層112とを有している。第2の層112は、第1の層111より粘着剤層側に位置している。
金属架橋されたアイオノマー樹脂としては、アクリル酸、メタクリル酸、又はこれらのエステル等のカルボキシル基含有モノマーと、エチレン、プロピレン等のモノマーとの共重合体からなる高分子鎖を、ナトリウムや亜鉛などの金属カチオンで架橋したものが挙げられる。
アイオノマー樹脂を構成する高分子鎖としては、エチレン、及びメタクリル酸からなる2元共重合体、エチレン、メタクリル酸、(メタ)アクリル酸アルキルエステルからなる3元共重合体が好ましく挙げられ、中でも、後に述べる押圧時の変形領域をできるだけ小さくする観点から、より柔軟である上記3元共重合体が好ましく挙げられる。
上述した第1の層111をアイオノマー樹脂で形成する場合には、前記第1の層111との密着性を高める観点から、第2の層112をエチレン−(メタ)アクリル酸共重合体で形成することが好ましい。この場合、樹脂の結晶性を高める上では、共重合体中のエチレン成分含有量は高い程好ましい。具体的には、エチレン成分含有量は、好ましくは90重量%以上、さらに好ましくは92重量%以上、特に好ましくは95重量%以上である。エチレン成分含有量が、90重量%以上であれば、一般的な押圧条件において、押圧冶具に対する十分な追従性を発揮することができる。但し、第2の層112の結晶性の度合いは、押圧条件に応じて調整することができるので、エチレン成分含有量は必ずしも上記の範囲に限定されない。
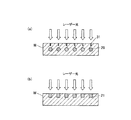
図2は、破断起点を形成する加工が施された半導体ウエハWの断面図である。破断起点は、製造するチップの大きさを考慮し、分割予定ライン31に沿って形成される。本発明のウエハ貼着用粘着シート10は、1mm×1mm以下のチップの製造にも好適に用いられる。
図2の(a)に示す半導体ウエハWには、レーザー光の照射によって、スクライブライン31(分割予定ライン)に沿って半導体ウエハ内部に改質領域20が形成されている。図2の(b)に示す半導体ウエハWには、レーザー光の照射によって、スクライブライン31に沿って半導体ウエハ表面に溝21が形成されている。
上記のような加工は、公知の装置(例えば、特許文献1参照)により行うことができる。
本発明のウエハ貼着用粘着シート10を貼り付けるウエハは、劈開による個片化に適した材料からなるウエハであれば、特に制限されない。本発明のウエハ貼着用粘着シートは、特に、酸化物単結晶からなるウエハの劈開に好適であり、中でもサファイアからなるウエハの劈開に好適である。
図3に示す状態で、ウエハ貼着用粘着シート10の上から押圧冶具32を押し当てることにより、ウエハ貼着用粘着シート10が押圧冶具32の形状に追従するように変形し、ウエハ貼着用粘着シート10を介して半導体ウエハW内に応力が発生することで、ウエハに形成された改質領域20や溝21が起点となってウエハWが劈開する。
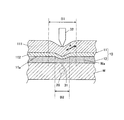
基材シート11には、押圧冶具32による押圧により、基材シート11の厚さ方向における圧縮による変形と、図4矢印A方向における引張による変形の両方が発生する。基材シート11の表面は、少なくとも変形領域B1において変形している。第1の層111は、押圧冶具32のウエハ貼着用粘着シート10への押し当てを止めることにより基材シート11の変形状態を復元しようとする。
ここで、仮に、基材シート11が全体として低い復元性の場合、押圧による基材シート11の変形により、劈開ライン間隔が広がりすぎてしまい、劈開ライン数が増えるとともに、スクライブラインとなるべき箇所と押圧箇所のずれが大きくなり、チップの整直性を確実にすることができない不具合が生じる。
仮に、基材シート11が第2の層112を有さず、ゴム状弾性を有する樹脂のみで形成されている場合、粘着剤層12との界面付近においても、基材シート11の変形が、変形領域B1のように広い範囲で起こり、劈開領域外のチップ表面にも粘着剤層12が過度に押し付けられることとなる。さらに、押圧を除去した際、基材シート11が変形から復元しようとする際に、チップの端で粘着剤層12がえぐり取られ、結果的に、チップに粘着剤屑が付着する確率が高くなる。この現象は、ウエハの事前処理である改質領域形成、溝形成など処理方法に依らず発生する。
A:エチレン−メタクリル酸−(アクリル酸2−メチル−プロピル)−Zn++アイオノマー樹脂
(三井・デュポンポリケミカル社製「ハイミランAM7316」)
B:エチレン−メタクリル酸−Zn++アイオノマー樹脂
(三井・デュポンポリケミカル社製「ハイミラン1706」)
C:エチレン−メタクリル酸共重合体(エチレン成分含有量96重量%)
(三井・デュポンポリケミカル社製「ニュクレルAN4214C」)
D:エチレン−メタクリル酸共重合体(エチレン成分含有量95重量%)
(住友化学社製「アクリフトWD203−1」)
E:エチレン−メタクリル酸共重合体(エチレン成分含有量90重量%)
(住友化学社製「アクリフトWD201」)
F:エチレン−メタクリル酸共重合体(エチレン成分含有量85重量%)
(三井・デュポンポリケミカル社製「ニュクレルN1525」)
G:高密度ポリエチレン
(日本ポリエチレン社製「ノバテックHD HF560」)
これら樹脂を2軸混練機で約200℃でフィルム押出成形し、表1に示す、実施例および比較例の基材シートを作成した。
a:ブチルアクリレート(79質量%)、メタクリル酸(1質量%)、2−ヒドロキシエチルアクリレート(20質量%)の共重合体に、光重合性炭素−炭素二重結合および官能基を有する化合物として、2−メタクリロイルオキシエチルイソシアネート(昭和電工製カレンズMOI)を付加反応させた、光重合性ポリマー100質量部に対して、ポリイソシアネートとして日本ポリウレンタン社製:コロネートLを0.5質量部、光重合開始剤として日本チバガイギー社製:イルガキュアー184を0.5質量部加えて合し、粘着剤aを調製した。
b:ブチルアクリレート(89質量%)、メタクリル酸(1質量%)、2−ヒドロキシエチルアクリレート(10質量%)の共重合体100質量部に対して、光重合性炭素−炭素二重結合を有する化合物としてペンタエリストールテトラアクリレート50質量部、ポリイソシアネートとして日本ポリウレンタン社製:コロネートLを0.5質量部、光重合開始剤として日本チバガイギー社製:イルガキュアー184を0.5質量部加えて合し、粘着剤bを調製した。
<チップの整直性評価>
サファイアウエハ(厚さ150μm、径4inch)に、チップサイズが1mm×1mmとなるように、レーザー光を照射しウエハ内部に改質領域を形成した。レーザー照射後のサファイアウエハ及びステンレス製の6inchウエハ用リングフレームに、実施例1〜8及び比較例1〜6のウエハ貼着用粘着シートを貼合した。その後、劈開装置(テクダイヤ社製TEC−1018AR)にて劈開を行った。なお劈開の際の押込み量は100μmとした。劈開後、顕微鏡にて全チップの劈開面の整直性(チップ整直性)を確認し、100%整直に分割できている場合を◎、95%以上整直に分割できている場合を○、それ以下の場合を×とした。
製造したチップをランダムに50チップ取り出し、顕微鏡にてチップを観察した。チップへの粘着剤屑の付着(糊残り)がない場合を○とし、糊残りがある場合を×とした。
なお、本実施例の条件では比較例1の粘着シートは、糊残りの問題を十分に解決するものでなかったが、これは、押し込み量を小さくする等の方法により、当該問題が解決できると考えられる。また、比較例4の粘着シートは、基材シート内で界面剥離が発生したため評価ができなかったが、この問題は種々の公知の方法により各層の密着性を高めることで解決することができると考えられる。
また、比較例6、7の粘着シートの評価から分かる通り、本実施例の条件では、粘着剤の厚さが15μm以上である場合や基材シートの厚さが150μm以上である場合には、チップ整直性及びチップへの糊残りに問題があったが、これは、粘着剤の種類や基材シートの種類に影響されると考えられるので、本発明の効果を得る上での絶対条件というわけではないと考えられる。
11:基材シート
111:第1の層
112:第2の層
12:粘着剤層
20:改質領域
21:溝
31:分割予定ライン
32:押圧冶具(ブレード)
Claims (8)
- 基材シートと粘着剤層からなる、劈開によるウエハの個片化工程で用いられるウエハ貼着用粘着シートであって、
前記基材シートは、ゴム状弾性を有する非晶性樹脂からなる第1の層と、第1の層より粘着剤層側に位置し、結晶性樹脂からなる第2の層とを有し、
前記第1の層の厚さは、前記基材シートの厚さの55%以上であり、
前記第2の層の上に、前記粘着剤層が形成されていることを特徴とする、ウエハ貼着用粘着シート。 - 前記結晶性樹脂は、エチレン成分含有量が90重量%以上であるエチレン−(メタ)アクリル酸共重合体であることを特徴とする、請求項1に記載のウエハ貼着用粘着シート。
- 前記非晶性樹脂は、エチレン、及びポリ(メタ)アクリル酸を含むアイオノマー樹脂であることを特徴とする、請求項1または2の何れか一項に記載のウエハ貼着用粘着シート。
- 前記粘着剤層の厚さが、3〜12μmであることを特徴とする、請求項1〜3の何れか一項に記載のウエハ貼着用粘着シート。
- 前記基材シートの厚さが、70〜120μmであることを特徴とする、請求項1〜4の何れか一項に記載のウエハ貼着用粘着シート。
- ウエハ表面に、請求項1〜5の何れか一項に記載のウエハ貼着用粘着シートを貼り付けるシート貼付工程と、
前記ウエハにレーザー光を照射し、該ウエハ内部に破断起点となる改質領域を形成するレーザー加工工程と、
前記ウエハ貼着用粘着シートの前記基材シート側より、前記改質領域に沿って押圧することで、前記ウエハを劈開し個片化する劈開工程と、
を含む、ウエハの個片化方法。 - ウエハにレーザー光を照射し、該ウエハ表面に破断起点となる溝を形成するレーザー加工工程と、
前記溝が形成されたウエハ表面に、請求項1〜5の何れか一項に記載のウエハ貼着用粘着シートを貼り付けるシート貼付工程と、
前記ウエハ貼着用粘着シートの前記基材シート側より、前記溝に沿って押圧することで、前記ウエハを劈開し個片化する劈開工程と、
を含む、ウエハの個片化方法。 - 請求項6又は7に記載のウエハの個片化方法を用いて、ウエハを個片化する工程を含む、チップの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010289784A JP5416081B2 (ja) | 2010-12-27 | 2010-12-27 | ウエハ貼着用粘着シート、ウエハの個片化方法、およびチップの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010289784A JP5416081B2 (ja) | 2010-12-27 | 2010-12-27 | ウエハ貼着用粘着シート、ウエハの個片化方法、およびチップの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012136632A true JP2012136632A (ja) | 2012-07-19 |
| JP5416081B2 JP5416081B2 (ja) | 2014-02-12 |
Family
ID=46674316
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010289784A Active JP5416081B2 (ja) | 2010-12-27 | 2010-12-27 | ウエハ貼着用粘着シート、ウエハの個片化方法、およびチップの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5416081B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014103340A (ja) * | 2012-11-22 | 2014-06-05 | Disco Abrasive Syst Ltd | 板状被加工物の分割方法 |
| JPWO2023188714A1 (ja) * | 2022-03-31 | 2023-10-05 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0211367U (ja) * | 1988-07-05 | 1990-01-24 | ||
| JPH05217969A (ja) * | 1992-01-31 | 1993-08-27 | Oki Electric Ind Co Ltd | 半導体発光素子のウエハ劈開方法 |
| JPH07221052A (ja) * | 1994-02-04 | 1995-08-18 | Furukawa Electric Co Ltd:The | 半導体ウエハ固定用粘着テープ |
| JPH098111A (ja) * | 1995-06-20 | 1997-01-10 | Furukawa Electric Co Ltd:The | 半導体ウエハ固定用粘着テープ |
| JP2000124537A (ja) * | 1998-10-21 | 2000-04-28 | Sharp Corp | 半導体レーザチップの製造方法とその方法に用いられる製造装置 |
| JP2004001076A (ja) * | 2002-03-12 | 2004-01-08 | Hamamatsu Photonics Kk | レーザ加工方法 |
| JP2007109822A (ja) * | 2005-10-12 | 2007-04-26 | Nichia Chem Ind Ltd | 半導体素子の製造方法、及びそれにより得られる半導体素子 |
| JP2010045252A (ja) * | 2008-08-14 | 2010-02-25 | Fuji Xerox Co Ltd | 劈開装置 |
-
2010
- 2010-12-27 JP JP2010289784A patent/JP5416081B2/ja active Active
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0211367U (ja) * | 1988-07-05 | 1990-01-24 | ||
| JPH05217969A (ja) * | 1992-01-31 | 1993-08-27 | Oki Electric Ind Co Ltd | 半導体発光素子のウエハ劈開方法 |
| JPH07221052A (ja) * | 1994-02-04 | 1995-08-18 | Furukawa Electric Co Ltd:The | 半導体ウエハ固定用粘着テープ |
| JPH098111A (ja) * | 1995-06-20 | 1997-01-10 | Furukawa Electric Co Ltd:The | 半導体ウエハ固定用粘着テープ |
| JP2000124537A (ja) * | 1998-10-21 | 2000-04-28 | Sharp Corp | 半導体レーザチップの製造方法とその方法に用いられる製造装置 |
| JP2004001076A (ja) * | 2002-03-12 | 2004-01-08 | Hamamatsu Photonics Kk | レーザ加工方法 |
| JP2007109822A (ja) * | 2005-10-12 | 2007-04-26 | Nichia Chem Ind Ltd | 半導体素子の製造方法、及びそれにより得られる半導体素子 |
| JP2010045252A (ja) * | 2008-08-14 | 2010-02-25 | Fuji Xerox Co Ltd | 劈開装置 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014103340A (ja) * | 2012-11-22 | 2014-06-05 | Disco Abrasive Syst Ltd | 板状被加工物の分割方法 |
| JPWO2023188714A1 (ja) * | 2022-03-31 | 2023-10-05 | ||
| WO2023188714A1 (ja) * | 2022-03-31 | 2023-10-05 | デンカ株式会社 | 粘着テープ及び加工方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5416081B2 (ja) | 2014-02-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5823591B1 (ja) | 半導体ウエハ表面保護用粘着テープおよび半導体ウエハの加工方法 | |
| TWI823944B (zh) | 半導體加工用黏著帶及半導體裝置的製造方法 | |
| JP5391158B2 (ja) | ウエハ貼着用粘着シートおよびそれを用いたウエハの加工方法 | |
| JP7326270B2 (ja) | 半導体加工用粘着テープおよび半導体装置の製造方法 | |
| US20100248452A1 (en) | Adhesive, adhesive sheet, multi-layered adhesive sheet, and production method for electronic part | |
| TW201728457A (zh) | 遮罩一體型表面保護膜 | |
| WO2017072901A1 (ja) | 半導体ウエハ表面保護用粘着テープおよび半導体ウエハの加工方法 | |
| CN104335329B (zh) | 半导体晶片加工用胶带 | |
| TW202141602A (zh) | 半導體裝置製造用片、半導體裝置製造用片的製造方法、以及具膜狀接著劑之半導體晶片的製造方法 | |
| TW201539630A (zh) | 半導體晶圓加工用黏著帶及半導體晶圓加工方法 | |
| JP7510283B2 (ja) | ダイシングテープ及びダイシングダイボンドフィルム | |
| JP5805113B2 (ja) | 粘着テープ、及び粘着テープを用いた半導体装置の製造方法 | |
| CN103608901B (zh) | 半导体装置用的切割加工用粘结带 | |
| JP2005322853A (ja) | 接着剤層付き半導体チップの製造方法 | |
| JP5416081B2 (ja) | ウエハ貼着用粘着シート、ウエハの個片化方法、およびチップの製造方法 | |
| WO2022201790A1 (ja) | 半導体加工用粘着テープおよび半導体装置の製造方法 | |
| JP6800062B2 (ja) | 粘着テープ | |
| JP2009200076A (ja) | ウエハ加工用テープ | |
| JP6535047B2 (ja) | 半導体加工用粘着テープ | |
| JP2020194878A (ja) | ダイシングテープ、及び、ダイシングダイボンドフィルム | |
| WO2022201789A1 (ja) | 半導体加工用粘着テープおよび半導体装置の製造方法 | |
| WO2022201788A1 (ja) | 半導体加工用粘着テープおよび半導体装置の製造方法 | |
| KR20240105251A (ko) | 다이싱 테이프 | |
| TW202339568A (zh) | 工件的加工方法 | |
| JP2025126750A (ja) | ダイシングテープ及びウェハ加工方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130711 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130723 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130924 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20131022 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20131114 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 5416081 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |