JP2012136760A - 成形用ダイ - Google Patents
成形用ダイ Download PDFInfo
- Publication number
- JP2012136760A JP2012136760A JP2010291404A JP2010291404A JP2012136760A JP 2012136760 A JP2012136760 A JP 2012136760A JP 2010291404 A JP2010291404 A JP 2010291404A JP 2010291404 A JP2010291404 A JP 2010291404A JP 2012136760 A JP2012136760 A JP 2012136760A
- Authority
- JP
- Japan
- Prior art keywords
- die
- groove
- molding
- lower die
- punch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Landscapes
- Powder Metallurgy (AREA)
Abstract
【解決手段】 粉末成形用の金型に用いられ、上面に溝を有する成形用ダイであって、前記成形用ダイは上ダイと前記上ダイに当接する下ダイにより構成され、前記溝の溝底部は前記下ダイに設けられ、前記溝の溝側面は前記上ダイに設けられた上部溝側面と、それに続くように前記下ダイに設けられた下部溝側面から構成され、前記下ダイは成形孔を有する第1下ダイと前記第1下ダイの外側に焼き嵌めにより勘合する第2下ダイとを有する成形用ダイとした。
【選択図】 図1
Description
粉末成形用の金型に用いられ、上面に溝を有する成形用ダイであって、
前記成形用ダイは上ダイと前記上ダイに当接する下ダイにより構成され、
前記溝の溝底部は前記下ダイに設けられ、
前記溝の溝側面は前記上ダイに設けられた上部溝側面と、それに続くように前記下ダイに設けられた下部溝側面から構成され、
前記下ダイは成形孔を有する第1下ダイと前記第1下ダイの外側に焼き嵌めにより勘合する第2下ダイとを有する成形用ダイとした。
本発明の成形用ダイは、凹みを有する焼結部品に用いられ、成形孔に充填された冶金用粉末を圧縮し、圧粉体を製造するためのものである。圧粉体はその後、焼結され、製品仕様に応じてサイジングさらには機械加工が施される。対象の焼結部品は自動車用部品である。以下金型の構成、成形工程について説明する。
〔金型の構成〕
〔成形工程〕
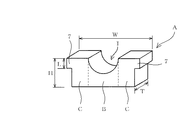
幅W:100mm
厚さT1:20mm
凹み部半径:25mm
全長H:45mm
突起7の長さL:12mm
金型の寸法は以下である。
上ダイ3の厚さT2:15mm
溝底部14と下ダイ上面との距離D:8mm
上部溝側面16と上ダイ3上面との角度θ:60度
第1下ダイ4aの材質:合金鋼
第2下ダイ4bの材質:超硬合金
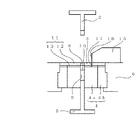
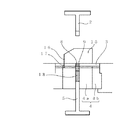
2 上パンチ
2a 第1上パンチ
2b 第2上パンチ
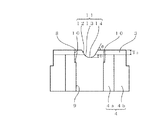
3 上ダイ
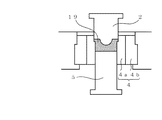
4 下ダイ
4a 第1下ダイ
4b 第2下ダイ
5 下パンチ
5a 下パンチ
5b 第2下パンチ
6 ダイプレート
7 突起
8 上部成形孔
9 下部成形孔
10 段差
11 溝部
12 上部溝側面
13 下部溝側面
14 溝の底部
15 フィーダーボックス
16 カキ
17 粉末カキの突起部
18 冶金用粉末
19 圧粉体
A 焼結部品
θ 上部溝側面と上ダイ上面の間の角度
Claims (3)
- 粉末成形用の金型に用いられ、上面に溝を有する成形用ダイであって、
前記成形用ダイは上ダイと前記上ダイに当接する下ダイにより構成され、
前記溝の溝底部は前記下ダイに設けられ、
前記溝の溝側面は前記上ダイに設けられた上部溝側面と、それに続くように前記下ダイに設けられた下部溝側面から構成され、
前記下ダイは成形孔を有する第1下ダイと前記第1下ダイの外側に焼き嵌めにより勘合する第2下ダイとを有する成形用ダイ。 - 前記第1下ダイの成形孔の側面に段差を有する請求項1に記載の成形用ダイ。
- 前記溝の溝底部から前記下ダイの上面までの距離が10mm以下である請求項1又は2に記載の成形用ダイ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010291404A JP5577557B2 (ja) | 2010-12-28 | 2010-12-28 | 成形用ダイ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010291404A JP5577557B2 (ja) | 2010-12-28 | 2010-12-28 | 成形用ダイ |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2012136760A true JP2012136760A (ja) | 2012-07-19 |
| JP2012136760A5 JP2012136760A5 (ja) | 2013-09-05 |
| JP5577557B2 JP5577557B2 (ja) | 2014-08-27 |
Family
ID=46674404
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010291404A Active JP5577557B2 (ja) | 2010-12-28 | 2010-12-28 | 成形用ダイ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5577557B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10081149B2 (en) | 2014-03-25 | 2018-09-25 | Sumitomo Electric Sintered Alloy, Ltd. | Stepped die |
| JP2020514060A (ja) * | 2016-12-22 | 2020-05-21 | ゲーカーエン シンター メタルズ エンジニアリング ゲーエムベーハー | プレス機用金型 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58116999A (ja) * | 1981-12-29 | 1983-07-12 | Hitachi Powdered Metals Co Ltd | 粉末成形における充填方法およびその装置 |
| JPH02114196U (ja) * | 1989-02-23 | 1990-09-12 | ||
| JP2006326648A (ja) * | 2005-05-26 | 2006-12-07 | Aisin Seiki Co Ltd | 粉末成形金型及び粉末成形方法 |
-
2010
- 2010-12-28 JP JP2010291404A patent/JP5577557B2/ja active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58116999A (ja) * | 1981-12-29 | 1983-07-12 | Hitachi Powdered Metals Co Ltd | 粉末成形における充填方法およびその装置 |
| JPH02114196U (ja) * | 1989-02-23 | 1990-09-12 | ||
| JP2006326648A (ja) * | 2005-05-26 | 2006-12-07 | Aisin Seiki Co Ltd | 粉末成形金型及び粉末成形方法 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10081149B2 (en) | 2014-03-25 | 2018-09-25 | Sumitomo Electric Sintered Alloy, Ltd. | Stepped die |
| DE112014006513B4 (de) | 2014-03-25 | 2026-02-26 | Sumitomo Electric Sintered Alloy, Ltd. | Abgestufte Form |
| JP2020514060A (ja) * | 2016-12-22 | 2020-05-21 | ゲーカーエン シンター メタルズ エンジニアリング ゲーエムベーハー | プレス機用金型 |
| JP7104887B2 (ja) | 2016-12-22 | 2022-07-22 | ゲーカーエン シンター メタルズ エンジニアリング ゲーエムベーハー | プレス機用金型 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5577557B2 (ja) | 2014-08-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110899693B (zh) | 一种粉末冶金零件的成型方法及成型装置 | |
| CN110709193B (zh) | 切削刀片用压坯的粉末成型压制方法及粉末成型压制装置 | |
| JP2014500396A (ja) | 成形アプリケーション用の粉末金属の軸方向及び径方向の保持部 | |
| JP5577557B2 (ja) | 成形用ダイ | |
| EP2164657B1 (en) | Device and method for manufacturing endmill | |
| CN107363163B (zh) | 冲压模具的调整方法 | |
| JP2016191133A (ja) | 焼結体表面緻密化用サイジング金型とその製造方法及び製造物 | |
| JP4040272B2 (ja) | ベアリングキャップの製造方法 | |
| WO2016021362A1 (ja) | 複合焼結体の製造方法 | |
| JP2009255112A (ja) | 粉体プレス装置 | |
| JP5418942B2 (ja) | 成形用金型、サイジング用金型およびそれを用いた焼結部品の製造方法 | |
| JP6871496B2 (ja) | 焼結体の製造方法 | |
| JP5796808B2 (ja) | 粉末成形用金型 | |
| CN114273661B (zh) | 一种带有环状槽的不规则齿轮的制备方法及其应用 | |
| JP4825551B2 (ja) | スプロケット製造用の粉末成形用金型 | |
| JP3226947B2 (ja) | 筒状部材に圧粉体の第2層を形成する方法及び成形装置 | |
| JP5674039B2 (ja) | 粉末成形装置 | |
| JP2018099715A (ja) | プレス加工品の製造方法 | |
| CN211175268U (zh) | 一种具有自锁结构的斜齿轮 | |
| JP3939671B2 (ja) | 三次元カムの製造方法および粉末成形装置 | |
| JP6354893B1 (ja) | 切削インサート用圧粉体の粉末成形プレス方法および粉末成形プレス装置 | |
| JP2009167482A (ja) | コンロッドの製造方法およびコンロッド | |
| JP6380614B1 (ja) | 切削インサート用圧粉体の粉末成形プレス方法および粉末成形プレス装置 | |
| JP6183689B2 (ja) | 粉末成形金型 | |
| CN118060538A (zh) | 一种粉末冶金成型的凸模 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20130723 |
|
| A625 | Written request for application examination (by other person) |
Free format text: JAPANESE INTERMEDIATE CODE: A625 Effective date: 20130724 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140528 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140610 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140620 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5577557 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |