JP2012138225A - 円筒形非水電解液一次電池 - Google Patents

円筒形非水電解液一次電池 Download PDF

Info

Publication number
JP2012138225A
JP2012138225A JP2010289080A JP2010289080A JP2012138225A JP 2012138225 A JP2012138225 A JP 2012138225A JP 2010289080 A JP2010289080 A JP 2010289080A JP 2010289080 A JP2010289080 A JP 2010289080A JP 2012138225 A JP2012138225 A JP 2012138225A
Authority
JP
Japan
Prior art keywords
lithium
negative electrode
positive electrode
battery
current collector
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2010289080A
Other languages
English (en)
Other versions
JP5620811B2 (ja
Inventor
Yasunori Masaoka
妥則 政岡
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Maxell Ltd
Original Assignee
Hitachi Maxell Energy Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Hitachi Maxell Energy Ltd filed Critical Hitachi Maxell Energy Ltd
Priority to JP2010289080A priority Critical patent/JP5620811B2/ja
Publication of JP2012138225A publication Critical patent/JP2012138225A/ja
Application granted granted Critical
Publication of JP5620811B2 publication Critical patent/JP5620811B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • Y02E60/12—

Landscapes

  • Primary Cells (AREA)
  • Battery Electrode And Active Subsutance (AREA)
  • Chemical & Material Sciences (AREA)
  • Chemical Kinetics & Catalysis (AREA)
  • Electrochemistry (AREA)
  • General Chemical & Material Sciences (AREA)
  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)

Abstract

【課題】 重負荷パルス放電特性に優れ、生産性が良好な円筒形非水電解液一次電池を提供する。
【解決手段】 二酸化マンガンを含有する正極と、負極とが、セパレータを介して渦巻状に巻回された巻回構造の電極群を有する円筒形非水電解液一次電池であって、前記負極は、集電体の片面に、連続した1枚の層のみで構成された金属リチウム含有層を有しており、集電体における前記金属リチウム含有層の形成面の面積のうちの85%以上を、前記金属リチウム含有層が覆っており、前記金属リチウム含有層における集電体とは反対側の表面の少なくとも一部には、リチウム−アルミニウム合金が形成されていることを特徴とする円筒形非水電解液一次電池により、前記課題を解決する。
【選択図】 図2

Description

本発明は、重負荷パルス放電特性に優れ、生産性が良好な円筒形非水電解液一次電池に関するものである。
円筒形非水電解液一次電池には、ガスメーター遮断弁や無線通信などの用途のように、大電流を瞬間的に取り出し得ること、すなわち、重負荷パルス放電特性に優れることが要求される場合がある。現在の円筒形非水電解液一次電池では、例えば、正極と負極とをセパレータを介して渦巻状に巻回した巻回構造の電極群を使用することで、大きな電極面積を確保して、前記の要求に対応している。
また、円筒形非水電解液一次電池において、巻回構造の電極群を使用することに加えて、前記電極群に使用する負極を、金属リチウム箔とアルミニウム箔とを積層して構成する技術も提案されている(例えば、特許文献1、2)。特許文献1や特許文献2に記載の技術によれば、電池内において、負極の金属リチウム箔とアルミニウム箔とが電気化学的に合金化してリチウム−アルミニウム合金を形成し、これが微粉化することから、負極の表面積をより増加させることができ、電池の重負荷パルス放電特性を更に高めることができる。
特開2007−250414号公報 特開2009−266715号公報
ところが、特許文献1や特許文献2に記載の電池は、高い重負荷パルス放電特性を備えている一方で、生産性の点で未だ改善の余地がある。また、円筒形非水電解液一次電池には、適用機器の改良に伴って、従来を上回る重負荷パルス放電特性が求められることも予想される。
本発明は、前記事情に鑑みてなされたものであり、その目的は、重負荷パルス放電特性に優れ、生産性が良好な円筒形非水電解液一次電池を提供することにある。
前記目的を達成し得た本発明の円筒形非水電解液一次電池は、二酸化マンガンを含有する正極と、負極とが、セパレータを介して渦巻状に巻回された巻回構造の電極群を有するものであって、前記負極は、集電体の片面に、連続した1枚の層のみで構成された金属リチウム含有層を有しており、集電体における前記金属リチウム含有層の形成面の面積のうちの85%以上を、前記金属リチウム含有層が覆っており、前記金属リチウム含有層の、集電体側とは反対側の表面の少なくとも一部には、リチウム−アルミニウム合金が形成されていることを特徴とするものである。
本発明によれば、重負荷パルス放電特性に優れ、生産性が良好な円筒形非水電解液一次電池を提供する。
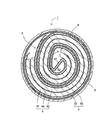
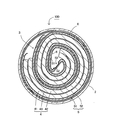
本発明の円筒形非水電解液一次電池の一例を模式的に表わす縦断面図である。 図1に示す円筒形非水電解液一次電池の横断面図である。 従来の円筒形非水電解液一次電池の一例を模式的に表わす横断面図である。
図1に、本発明の円筒形非水電解液一次電池の一例を模式的に表す縦断面図を示す。 図1に示す円筒形非水電解液一次電池1は、上方開口部を有する有底円筒状の外装缶2と、外装缶2内に装填された正極4と負極5とをセパレータを介して巻回してなる巻回構造の電極群3と、非水電解液(以下、単に「電解液」という)と、外装缶2の上方開口部を封止する封口構造とを有している。言い換えれば、図1の円筒形非水電解液一次電池1は、外装缶2と外装缶2の上方開口部を封止する封口構造とで囲まれる空間内に、正極4と負極5とをセパレータ6を介して巻回してなる巻回構造の電極群3や電解液といった発電要素を有するものである。前記外装缶2は、鉄やステンレス鋼などを素材とする。
封口構造は、外装缶2の上方開口部の内周縁に固定された蓋板7と、蓋板7の中央部に開設された開口に、ポリプロピレンなどを素材とする絶縁パッキング8を介して装着された端子体9と、蓋板7の下部に配置された絶縁板10とを有している。絶縁板10は、円盤状のベース部11の周縁に環状の側壁12を立設した上向きに開口する丸皿形状に形成されており、ベース部11の中央にはガス通口13が開設されている。蓋板7は、側壁12の上端部に受け止められた状態で、外装缶2の上方開口部の内周縁に、レーザー溶接で固定するか、またはパッキングを介したクリンプシールで固定されている。電池内圧が急激に上昇したときの対策として、蓋板7または外装缶2の缶底2aには、薄肉部(ベント)を設けることができる。正極4と端子体9の下面とは、正極リード体15で接続されている。また、負極5に取り付けられた負極リード体16は、外装缶2の上部内面に溶接されている。14は、外装缶2の缶底2a内側に配置された絶縁板である。
図2には、図1に示した円筒形非水電解液一次電池の横断面図を示している。図2に示すように、巻回構造の電極群3は、シート状の正極4とシート状の負極5とを、セパレータ6を介して巻回してなるものであり、全体として略円柱形状に形成されている。図2に示す円筒形非水電解液一次電池では、正極4は、2枚の正極合剤シート41、42が、集電体43を介して積層された構造を有している。また、負極5は、金属リチウム含有層51と集電体52とが積層された構造を有している。そして、金属リチウム含有層51の集電体52側とは反対側の表面の少なくとも一部には、リチウム−アルミニウム合金が形成されている(ただし、図2では、金属リチウム含有層51において、リチウム−アルミニウム合金が形成された部分を区別して示していない)。
本発明の円筒形非水電解液一次電池は、図2に示すように、集電体の片面に、連続した1枚の層のみで構成された金属リチウム含有層を有する負極を備えている。
表面にリチウム−アルミニウム合金が形成された金属リチウム含有層を有する負極を用いて形成された巻回構造の電極群を有する従来の円筒形非水電解液一次電池の一例を模式的に表す横断面図を、図3に示す。
図3に示すように、従来の円筒形非水電解液一次電池100では、例えば、金属リチウム含有層51を形成するための金属リチウム箔(リチウム−アルミニウム合金を形成するための金属リチウム箔とアルミニウム箔との積層体である場合を含む)を2枚使用し、集電体52の中央部近傍が電極群の巻回中心となるようにし、かかる部分は集電体の露出部53とし、2枚の金属リチウム箔を離間させて集電体52の表面に配置していた。すなわち、従来の円筒形非水電解液一次電池に係る負極においては、電極群の巻回中心に相当する位置やその近傍には、表面にリチウム−アルミニウム合金が形成された金属リチウム含有層が形成されていなかった。
その主な理由は、図3に示す通り、負極に係る巻回中心に相当する位置やその近傍の部分は、正極と対向することがないことから、かかる部分に配置した金属リチウムが放電反応に関与し得ないと考えられており、そのため、無駄になると考えられる金属リチウムの使用を制限していたからである。
ところが、本発明者が鋭意検討を重ねた結果、図2に示すように、負極に係る金属リチウム含有層を連続した1枚の層とし、放電反応に関与し得ないと考えられる電極群の巻回中心やその近傍における正極と対向しない領域においても金属リチウム含有層が存在するようにすると、前記のような予想に反して、従来の電池(金属リチウム含有層を、2枚の金属リチウム箔を用い、これらを離間させて配置して形成していた負極を有する電池)よりも重負荷パルス放電特性が向上することが判明した。
負極に係る金属リチウム含有層を連続した1枚の層とした場合、従来の電池に係る負極のように、2枚の金属リチウム箔を用い、これらを離間させて配置して金属リチウム含有層を形成した場合に比べて、重負荷パルス放電特性向上に大きく寄与するリチウム−アルミニウム合金が、負極の金属リチウム含有層の表面の全体にわたって、より均一に形成され得ると考えられ、これにより、負極の全体にわたって放電反応が均一化することで、重負荷パルス放電特性が向上したと考えられる。
また、負極集電体の表面に2枚の金属リチウム箔を離間して配置して構成した負極を用いて巻回構造の電極群を形成すると、負極に厚み斑があるため、正極やセパレータと重ね合わせて渦巻状に巻回する際に巻ズレが生じやすく、これが電池の生産性低下の一因となっていた。
これに対し、本発明では、負極に係る金属リチウム含有層を、2枚の金属リチウム箔を用い、これらを離間させて配置して形成するのではなく、1枚の金属リチウム箔のみを使用して形成することで連続した1枚の層とすることで、巻回構造の電極群を形成する際の巻ズレを抑えて、電極群の生産性、ひいては電池の生産性を高めている。
なお、本明細書でいう「重負荷パルス放電」とは、300〜3000mAの電流で、0.01秒〜10秒程度の長さの瞬間的な放電を行うことを意味している。
本発明の円筒形非水電解液一次電池の有する負極に係る金属リチウム含有層は、例えば、金属リチウム箔またはリチウム合金箔の片面(集電体と接する面とは反対側の面)の一部にアルミニウム箔を配置し、電池内において電解液の共存下で、金属リチウム箔またはリチウム合金箔の表面にリチウム−アルミニウム合金を形成したものが挙げられる。
金属リチウム含有層の表面においてリチウム−アルミニウム合金が形成されていると、微粉化によって、その表面積が大きくなり、また、負極表面での電解液との反応が抑えられ、電池特性低下の要因となる有機物被膜の形成が抑制される。そのため、電池の重負荷パルス放電特性が向上する。
なお、本発明の電池には、電池内でリチウム−アルミニウム合金を形成するのではなく、予め表面にリチウム−アルミニウム合金が形成された金属リチウム箔やリチウム合金箔を用いて構成した金属リチウム含有層を有する負極を用いてもよい。
金属リチウム含有層の形成に用い得るリチウム合金箔としては、例えば、リチウム−マグネシウム合金箔、リチウム−スズ合金箔、リチウム−亜鉛合金箔、リチウム−アンチモン合金箔、リチウム−ケイ素合金箔などが挙げられる。これらのリチウム合金箔を構成するリチウム合金においては、リチウムの含有量が90質量%以上であることが好ましい。
金属リチウム含有層の形成に使用する金属リチウム箔またはリチウム合金箔の厚みは、例えば、0.05〜0.4mmであることが好ましい。
金属リチウム箔やリチウム合金箔の表面にアルミニウム箔を配置して、表面にリチウム−アルミニウム合金を有する金属リチウム含有層を形成する場合、アルミニウム箔の厚みは、例えば、十分な量のリチウム−アルミニウム合金を形成させて、これを形成することによる効果をより良好に確保し、また、巻回構造の電極群の巻回時にアルミニウム箔の切断による巻回不良の発生などを抑制する観点から、3μm以上であることが好ましい。ただし、アルミニウム箔が厚すぎると、放電に関与しないアルミニウム量が増加して、電池の放電容量が小さくなる虞があるため、アルミニウム箔の厚みは15μm以下であることが好ましい。
負極においては、電池の重負荷パルス放電特性を高めるとともに、高容量化を図る観点から、集電体における金属リチウム含有層の形成面の面積のうち、金属リチウム含有層で覆われている領域の面積が、85%以上であり、90%以上であることが好ましい。
また、負極の金属リチウム含有層は、放電反応に伴って消費されるため、電池の放電を継続すると、金属リチウム含有層が切れてしまう虞がある。よって、負極の集電体における金属リチウム含有層の形成面の面積は、金属リチウム含有層の面積よりも大きくして、金属リチウム含有層が切れた場合にも電気的接続を良好に保ち得るようにすることが好ましい。具体的には、集電体における金属リチウム含有層の形成面の面積のうち、金属リチウム含有層で覆われている領域の面積を、例えば、95%以下とすることが好ましい。
負極に係る金属リチウム含有層においては、電池の重負荷パルス放電特性をより良好に高める観点から、集電体側とは反対側の表面の面積のうち、リチウム−アルミニウム合金が形成されている領域の面積が、85%以上であることが好ましく、90%以上であることがより好ましい。
ただし、前記の通り、リチウム−アルミニウム合金は微粉化するため、例えば、電池に外部から衝撃が加わったときなどに、金属リチウム含有層の端部付近から、微粉化したリチウム−アルミニウム合金が脱落して、電池の放電容量の低下を引き起こしたり、脱落したリチウム−アルミニウム合金粉末が正極と接触して、電池電圧を低下させて電圧不良を引き起こしたりする虞がある。
よって、負極に係る金属リチウム含有層において、集電体側とは反対側の面の端部近傍には、リチウム−アルミニウム合金が形成されていないことが好ましい。具体的には、負極に係る金属リチウム含有層の集電体側とは反対側の表面の面積のうち、リチウム−アルミニウム合金が形成されている領域の面積は、98%以下であることが好ましく、95%以下であることがより好ましい。また、金属リチウム含有層の集電体側とは反対側の面においては、その端から少なくとも1mmまでの部分には、リチウム−アルミニウム合金が形成されていないことが好ましい。
本発明の電池に係る負極の金属リチウム含有層の表面のうち、リチウム−アルミニウム合金が形成されている領域の面積比率は、電子線マイクロアナライザ(EPMA)を用いて分析することにより、求める。
本発明の電池に係る負極集電体の素材としては、銅、ニッケル、鉄、ステンレスなどが挙げられる。負極集電体の厚み分だけ外装缶の内部体積が減少するため、負極集電体の厚み寸法は可及的に小さいことが好ましく、具体的には、例えば、0.1mm以下とすることが推奨される。すなわち、負極集電体が厚すぎると、負極活物質として作用するリチウムを含有する金属リチウム含有層(金属リチウム箔またはリチウム合金箔)などの厚みを薄くせざるを得ず、電池容量の低下を招く虞がある。また、負極集電体が薄すぎると、破れやすくなるため、負極集電体の厚みは、0.005mm以上とすることが望ましい。
本発明に係る正極には、例えば、図2に示すように、2枚の正極合剤シートが集電体を介して積層された構成のシート状の正極を用いることができる。このような構造のシート状正極は、例えば、集電体が、2枚の正極合剤シートよりも数mm内側にくるようにして三者を重ね合わせ、巻回始端部となる長さ方向の端部から3〜10mmの部分をプレスすることで作製できる。なお、作業上の観点からは、巻回構造の電極群の作製に先立って、2枚の正極合剤シートと正極集電体とを一体化しておくことが好ましいが、独立した2枚の正極合剤シートと集電体とを、巻回構造の電極群の巻回時に一体化しても構わず、このような製法によっても特性上は特に問題はない。
正極合剤シートとしては、例えば、正極活物質に、導電助剤やバインダーを配合し、必要に応じて水などを添加してなる正極合剤(スラリー)を、ロールなどを用いて圧延するなどして予備シート化し、これを乾燥・粉砕したものを再度ロール圧延などしてシート形状に成形したものが使用できる。正極活物質としては、二酸化マンガンが使用される。また、導電助剤としては、例えば、黒鉛、カーボンブラック(ケッチェンブラックなど)、アセチレンブラックなどが挙げられ、これらを1種単独で用いる他、2種以上を混合して用いてもよい。バインダーとしては、ポリテトラフルオロエチレン(PTFE)、ゴム系バインダーなどが使用できる。なお、PTFEの場合、ディスパージョンタイプのものでもよいし、粉末状のものでもよいが、ディスパージョンタイプのものが特に好適である。
正極合剤シートにおいては、例えば、正極活物質の含有量を92〜97質量%、導電助剤の含有量を2〜4質量%、およびバインダーの含有量を1〜4質量%とすることが好ましい。
正極合剤シートは、1枚当たり、電池外装缶内径の4〜9%に相当する厚みを有していることが好ましい。このように厚い正極合剤シートを有する正極を備えることで、電池内での正極の占有体積率を高めて電池内の不要な隙間を減らし、正極活物質の充填量を増加させて電池の高容量化を達成することができる。なお、個々の正極合剤シートの具体的な厚みは、電池のサイズ(外装缶内径の大きさ)によって変動するが、通常は、0.5〜1.0mmである。
また、正極合剤シートの密度は、例えば、2.1〜2.8g/cm3であることが好ましい。なお、本明細書でいう正極合剤シートの密度は、乾燥状態の正極合剤シートの体積と質量によって求められる値である。
なお、導電助剤に、BET比表面積が400〜2000m2/gのカーボンブラック(特にケッチェンブラック)を用い、正極合剤シートにおける前記導電助剤の含有量を2.0〜4.0質量%とし、更に正極合剤シートの密度を2.2〜2.7g/cm3とすることがより好ましく、これにより電池の中負荷での放電特性を高めることもできる。なお、本明細書でいう導電助剤のBET比表面積は、多分子吸着の理論式であるBET式を用いて、表面積を測定、計算したもので、活物質の表面と微細孔の比表面積である。また、後記の実施例におけるカーボンブラックのBET比表面積の測定には、窒素吸着法による比表面積測定装置(Mountech社製「Macsorb HM model−1201」)を用いた。
正極に用いる集電体としては、例えば、SUS316、SUS430、SUS444などのステンレス鋼を素材とするものが挙げられ、その形態としては、平織り金網、エキスパンドメタル、ラス網、パンチングメタル、箔(板)などが例示できる。集電体の厚みとしては、例えば、0.1〜0.4mmであることが好ましい。
なお、正極集電体の表面には、ペースト状の導電材を塗布しておくことが望ましい。正極集電体として立体構造を有する網状のものを用いた場合も、金属箔やパンチングメタルなどの本質的に平板からなる材料を用いた場合と同様に、導電材の塗布により集電効果の著しい改善が認められる。これは、網状の集電体の金属部分が正極合剤シートと直接的に接触する経路のみならず、網目内に充填された導電材を介しての経路が有効に利用されていることによるものと推定される。
導電材としては、例えば、銀ペーストやカーボンペーストなどを用いることができる。特にカーボンペーストは、銀ペーストに比べて材料費が安く済み、しかも銀ペーストと略同等の接触効果が得られるため、非水電解液電池の製造コストの低減化を図る上で好適である。導電材のバインダーとしては、水ガラスやイミド系のバインダーなどの耐熱性の材料を用いることが好ましい。これは正極合剤シート中の水分を除去する際に200℃を超える高温で乾燥処理するためである。
本発明の電池に係るセパレータとしては、特に制限はなく、従来から知られている非水電解液一次電池に採用されている微孔性フィルム製のセパレータや不織布製のセパレータを使用できる。
本明細書でいう「微孔性フィルム」とは、樹脂で構成されるフィルム状体(所謂シート状体や板状体を含む)で、微小な空孔を多数内包しているものをいい、フィルム内部をイオンが通過できるものである。例えば、樹脂に微小な微粒子(無機微粒子)を配合し、成形してフィルム状体とし、これを一軸方向または二軸方向に延伸して微粒子近傍にクラックを発生させることで空孔を形成したものなどが使用できる。微孔性フィルムを構成する樹脂としては、例えば、ポリエチレン(PE)、ポリプロピレン(PP)などのポリオレフィン;ポリエチレンテレフタレート(PET)、ポリブチレンテレフタレート(PBT)などのポリエステル;ポリフェニレンスルフィド(PPS);などが挙げられる。このような微孔性フィルムの市販品としては、例えば、旭化成株式会社製「ハイポア」(商品名)、東燃化学社製「セティーラ」(商品名)などが挙げられる。
また、セパレータに係る不織布としては、例えば、ポリエチレン(PE)、ポリプロピレン(PP)などのポリオレフィン;ポリエチレンテレフタレート(PET)、ポリブチレンテレフタレート(PBT)などのポリエステル;ポリフェニレンスルフィド(PPS);などを素材とし、公知の各種製法で製造されたものを用いることができる。
セパレータの厚みは、例えば、20〜100μmであることが好ましい。
なお、本発明の電池では、微孔性フィルムと不織布を構成要素に有するセパレータを使用することが好ましい。微孔性フィルムと不織布を構成要素とし、これらが積層されている構造のセパレータであれば、巻回構造の電極群において、正極表面の正極活物質によるセパレータの突き破れを抑制して、短絡の発生を防止することができ、更に、負極表面における微粉化したリチウム−アルミニウム合金の脱落に起因する電池特性の低下を防止することもできる。
すなわち、微孔性フィルムと不織布とを併用すれば、微孔性フィルムのみでは容易に亀裂などが生じて短絡が発生してしまうような場合でも、亀裂などが容易には生じず貫通強度も大きい不織布の存在によって、短絡の発生を防止することができる。
また、負極表面における微粉化したリチウム−アルミニウム合金は、例えば電池に外部から衝撃が加わったときなどに負極から脱落することがあるが、このような脱落したリチウム−アルミニウム合金がセパレータ中を通過して正極まで移動すると、正極活物質と反応して、電池の電圧が低下する電圧不良を引き起こしてしまう。前記の微孔性フィルムと不織布を構成要素に有するセパレータを用いれば、その微孔性フィルムによって、負極から脱落したリチウム−アルミニウム合金の正極への移動を防止して、前記の電圧不良の発生を抑えて、電池特性の低下を抑制することができる。
なお、セパレータに係る微孔性フィルムに亀裂などが生じている場合には、負極から脱落したリチウム−アルミニウム合金の正極への移動抑制作用が大きく損なわれてしまうが、微孔性フィルムと不織布を構成要素に有するセパレータであれば、前記の通り、微孔性フィルムの突き破れが不織布の存在によって抑制されるため、例えば、微孔性フィルムのみで構成されるセパレータを用いた場合に比べて、前記の電圧不良の発生をより高度に抑制することができる。
また、微孔性フィルムと不織布を構成要素に有するセパレータでは、非水電解液一次電池において短絡などの急激な放電が生じた際に、これに伴って発生する熱によって微孔性フィルムを構成する樹脂が溶融し、セパレータの空孔を閉塞することにより電池の内部抵抗を上昇させて電池の安全性を確保するといったシャットダウン特性を確保することもできる。この他、不織布は、セパレータ中の電解液保持量を高めて電池の容量をより向上させるための電解液保持層としての作用も有している。
本発明の電池において、微孔性フィルムと不織布を構成要素に有するセパレータを用いる場合には、微孔性フィルムを負極と接するように配置し、不織布を正極と接するように配置することが好ましい。このような配置にすることで、正極表面の正極活物質による微孔性フィルムの突き破れを、正極と接する不織布の作用によって、より高度に抑制することができるため、負極から脱落したリチウム−アルミニウム合金の正極への移動をより良好に防止することができる。
なお、前記の微孔性フィルムと不織布を構成要素に有するセパレータを使用する場合、不織布の厚みは、例えば、好ましくは10μm以上、より好ましくは20μm以上であって、好ましくは80μm以下、より好ましくは60μm以下、更に好ましくは50μm以下である。不織布が薄すぎると、巻回構造の電極群での微孔性フィルムの突き破れに起因する短絡や電圧不良の発生を防止する効果が小さくなることがある。また、不織布が薄すぎると、セパレータ中の電解液保持量も少なくなるため、電池の容量向上効果も小さくなることがある。他方、不織布が厚すぎると、電池容量が低下する傾向にある他、セパレータの抵抗値が上昇することで、負荷特性が低下したり、電池が本来有している容量分の電気を十分に放電することができなくなるといった容量が無駄になる現象が生じることがある。不織布が、前記厚みの中でも50μm以下(すなわち、10μm以上、より好ましくは20μm以上であって、50μm以下)の場合には、高容量化や負荷特性の向上を図り得ることから、特に好ましい。
また、前記の微孔性フィルムと不織布を構成要素に有するセパレータを使用する場合、微孔性フィルムの厚みは、好ましくは10μm以上、より好ましくは20μm以上であって、好ましくは40μm以下である。微孔性フィルムが薄すぎると、巻回構造の電極群での微孔性フィルムの突き破れに起因する短絡が発生しやすくなることがあり、また、強度が小さいために電極巻回時にセパレータに破れが発生する虞がある。他方、微孔性フィルムが厚すぎると、電池容量の向上効果が小さくなることがある他、セパレータの抵抗値が上昇することで、負荷特性が低下したり、上述の容量が無駄になる現象が生じることがある。
セパレータの幅は、正極と負極の接触を抑制できるように設定すればよいが、前記の通り、正極の幅よりも大きいことが好ましく、また、負極の幅よりも大きいことがより好ましい。更に、前記の微孔性フィルムと不織布を構成要素に有するセパレータにおいては、微孔性フィルムの幅が負極の幅よりも大きいことが好ましい。セパレータに係る微孔性フィルムの幅が負極の幅よりも大きく、かつ、正極、負極、およびセパレータに係る微孔性フィルム並びに不織布の中で最も幅広い場合には、巻回構造の電極体の幅方向の両端にはみ出した微孔性フィルムを電極体の巻回中心側に折り返すことで、負極から脱落したリチウム−アルミニウム合金の移動抑制を、より高度に達成することができる。
他方、前記の微孔性フィルムと不織布を構成要素に有するセパレータにおいて、不織布には、前記のような微孔性フィルムを幅広にすることによる効果はない。そのため、不織布の電池内占有体積をより小さくする観点から、微孔性フィルムと不織布を構成要素に有するセパレータでは、不織布の幅を微孔性フィルムよりも小さくすることが好ましく、例えば、不織布を正極や負極と同程度の幅にすることがより好ましい。
なお、例えば、正極合剤シートの空隙率が35〜50%であるような正極を有する非水電解液一次電池の場合には、セパレータと接する正極表面の凹凸が大きいために、セパレータの突き破れが生じやすいが、このような場合でも、微孔性フィルムと不織布を構成要素に有する前記のセパレータを採用することにより、短絡の発生を抑制し得る。なお、正極合剤シートの空隙率は次のようにして求める。例えば、正極合剤シートが、二酸化マンガン、ケッチェンブラックおよびPVDFで構成されている場合、それぞれの真比重を、4.5g/cm3、2.0g/cm3、および2.2g/cm3として、正極合剤シート単位体積あたりに含まれる各構成材料の計算上の質量の合計X(g/cm3)を求め、実際の正極合剤シートの密度Y(g/cm3)との差から〔(X−Y)/X〕×100として、空隙率(%)を求める。
また、正極表面における凹凸の最大値(すなわち、最も高い凸部の最高位置を通る水平線と、最も低い凹部の最低位置を通る水平線との間の垂直距離)が、微孔性フィルムの厚みよりも大きい場合(より具体的には、例えば、40μm以上の場合)にも、正極表面の凹凸が大きいために、セパレータの突き破れが生じやすいが、微孔性フィルムと不織布を構成要素に有する前記のセパレータは、このような場合の短絡抑制にも効果的である。
本発明の電池に係る電解液としては、有機溶媒などの非水系溶媒に電解質としてLiPF6、LiClO4、LiCF3SO3などを溶解して調製したものが挙げられる。
前記の電解質の中でも、電池の安全性をより向上させる観点から、LiCF3SO3を用いることが好ましい。なお、負極に金属リチウムを用い、溶質にLiCF3SO3を用いた場合には、電池の保存中にLiCF3SO3からイオン化したフッ素が活性なリチウムと反応して、負極表面に不働態であるフッ化リチウムの被膜を生成し、電池の内部抵抗が増大するため、放電特性が低下する。しかし、本発明の電池では、負極の一部にリチウム−アルミニウム合金を有しており、このリチウム−アルミニウム合金はリチウム単独に比して活性度が低いため、保存中に存在するフッ素イオンとリチウム−アルミニウム合金とが反応し難く、負極表面における不働態被膜の生成が抑えられ、放電特性の低下を抑えることができる。
本発明の円筒形非水電解液一次電池は、重負荷パルス放電特性が良好であることから、こうした特性を生かして、ガスメーター遮断弁や無線通信などのように非常に短時間の放電が繰り返し要求される機器の駆動電源用途を始めとして、従来から知られている円筒形非水電解液一次電池が適用されている各種用途に好ましく用いることができる。
以下、実施例に基づいて本発明を詳細に述べる。ただし、下記実施例は、本発明を制限するものではない。なお、本実施例で使用する「%」は、特に断らない限り質量基準(質量%)である。
実施例1
実施例1の円筒形非水電解液一次電池について、「正極の作製」、「負極の作製」、「電極巻回体の作製」、「電池組み立て」、「後処理(予備放電、エージング)」の順に説明する。
<正極の作製>
まず、以下の手順で、正極合剤(質量比で、固形分:水分=100:30のもの)を調製した。BET比表面積が600m2/gのカーボンブラック:3%と二酸化マンガン(東ソー社製):92%とを、プラネタリーミキサーを用いて乾式で5分間混合した後、水を固形分の20%(質量比)となるように添加して5分間混合した。PTFEディスパージョン(ダイキン工業社製「D−1」)を、固形分が、正極合剤の固形分で5%に当たる量だけ用意し、これを残りの水で希釈して、前記の混合物に添加し、5分間混合して正極合剤を得た。
前記の正極合剤を、直径:250mmの2本ロールを用い、ロール温度を125±5℃に調整し、プレス圧:7トン/cm、ロール間隔:0.4mm、回転速度:10rpmの条件で、ロール圧延してシート化した。ロールを通過した正極合剤(予備シート)を105±5℃で残水分が2%以下になるまで乾燥した。次いで乾燥後の予備シートを粉砕機を用いて粉砕した。この際、前記予備シートが、元の見かけ体積の2倍以上になるまで粉砕した。粉砕後の粒子径は、大部分が1mm以下であり、バインダーとして添加したPTFEも1mm以下の長さの繊維状に切断されていた。粉砕後の材料について、再度ロールによるシート化を行った。ロールの間隔は0.6±0.05mmに調整し、ロール温度:125±10℃、プレス圧:7トン/cm、回転速度:10rpmの条件でシート化して正極合剤シートを得た。得られた正極合剤シートは、厚みが1.0mmで、外装缶内径の5.9%に相当する。また、正極合剤シートの密度は2.5g/cm3であり、前記手法により求めた空隙率は、42%であった。この正極合剤シートを裁断して、幅:38mm、長さ:51mmの内周用の正極合剤シート(図2における正極合剤シート43)と、幅:38mm、長さ:62mmの外周用の正極合剤シート(図2における正極合剤シート41)を得た。
正極集電体には、ステンレス鋼(SUS316)製のエキスパンドメタルを用いた。このエキスパンドメタルを、幅:34mm、長さ:56mmに切断し、長さ方向の中央部に、厚み:0.1mm、幅:3mmのステンレス鋼製のリボンを正極リード体として抵抗溶接により取り付けた。更にこのエキスパンドメタルに、カーボンペースト(日本黒鉛社製)を、網の目をつぶさない程度に塗布した後、105±5℃の温度で乾燥して正極集電体とした。なお、カーボンペーストの塗布量は、乾燥後の塗布量で5mg/cm2となるようにした。
次に、内周用の正極合剤シートと外周用の正極合剤シートの間に正極集電体を介在させた状態で、長さ方向の片端部のみを固定して三者を一体化した。具体的には、内周用の正極合剤シートと外周用の正極合剤シートを、長さ方向の片端を揃えると共に、正極集電体の端部が、2枚の正極合剤シートの、両者を揃えた片端部からはみ出ないようにセットし、その状態で、2枚の正極合剤シートの、両者を揃えた片端部から5mmの箇所をプレスにより圧着することで、三者を一体化した。その後、2枚の正極合剤シートと正極集電体とを一体化したものを250±10℃で6時間熱風乾燥して、幅が38mmのシート状正極を得た。
<負極(負極前駆体)の作製>
負極は、幅:38mm、長さ:200mm、厚み:15μmの銅箔(負極集電体)上に、幅:37mm、長さ:192mm、厚み:0.22mmの金属リチウム箔を配置し、さらにその上に、幅:35mm、長さ:192mm、厚み:6μmのアルミニウム箔を、それらの片端(長さ方向の片端)をそろえて配置して構成した。まず、前記の金属リチウム箔を前記銅箔上に配置し、この金属リチウム箔の上に、前記のアルミニウム箔を配置して、シート状負極(リチウム−アルミニウム合金形成前のシート状負極前駆体、以下、便宜上「シート状負極」という)を作製した。
<巻回構造の電極群の作製>
幅:45mm、長さ:170mm、厚み:20μmの微孔性ポリエチレンフィルムと、幅:42mm、長さ:170mm、厚み:20μmの不織布とをそろえて積層し、微孔性ポリエチレンフィルムの長さ方向の片端から65mmの位置で熱溶着してセパレータを作製した。
シート状負極の銅箔上に、接着テープを介してセパレータを貼り付けた。なお、セパレータを負極に貼り付ける際には、不織布面を正極側とし、また、セパレータの微孔性フィルムと不織布との熱溶着部分が、接着テープとの接着部分に含まれるようにした。次に、セパレータの微孔性フィルムと不織布との熱溶着部分を中心にして、2つ割の直径:3.5mmの巻回芯に挟み、1周巻いた。次いで、負極をセパレータと共に1周巻き込んだ後、シート状正極の固定した側を巻回芯側に載置して巻回した。巻回終了後は、銅箔が最外周を覆う形となった。
<電池の組み立て>
円筒形非水電解液一次電池の組み立て工程を、図1を参照して説明する。ニッケルメッキした鉄缶からなる有底円筒形の外装缶2の内底部2aに、厚み:0.2mmのポリプロピレン製の絶縁板14を挿入し、その上に巻回構造の電極群3を、正極リード体15が上側を向く姿勢で挿入した。電極群3の負極リード体16を外装缶2の内面に抵抗溶接し、正極リード体15は、絶縁板10を挿入した後に、端子体9の下面に抵抗溶接した。この時点で絶縁抵抗を測定し、短絡がないことを確認した。
電解液には、プロピレンカーボネートとジメトキシエタンとの混合溶媒(体積比で1:2)に、LiClO4を0.5mol/lの濃度で溶解させた非水系の溶液を用意し、これを外装缶2内に3.5ml注入した。注入は3回に分け、最終工程で減圧しつつ全量を注入した。電解液の注入後、蓋板7を外装缶2の上方開口部に嵌合し、レーザー溶接により外装缶2の開口端部の内周部と蓋板7の外周部とを溶接して外装缶2の開口部を封口した。
<後処理(予備放電、エージング)>
封口した電池を、1Ωの抵抗で30秒間予備放電し、70℃で6時間保管した後、1Ωの定抵抗で1分間、2次予備放電を行い、シート状負極のセパレータ側表面にリチウム−アルミニウム合金を形成させた。予備放電後の電池を、室温で7日間エージングし、開路電圧を測定して安定電圧が得られていることを確認して、外径:17.0mm、総高:45.0mmの円筒形非水電解液一次電池を得た。この電池の負極容量と正極容量との比は、1.00であった。
比較例1
幅:38mm、長さ:200mm、厚み:15μmの銅箔(負極集電体)上に、幅:37mm、長さ:71mm、厚み:0.22mmの金属リチウム箔と、幅:37mm、長さ:98mm、厚み:0.22mmの金属リチウム箔とを配置し、さらにその上に、それぞれ幅:30mm、長さ:71mm、厚み:6μmのアルミニウム箔と、幅:30mm、長さ:98mm、厚み:6μmのアルミニウム箔とを配置して構成した。まず、前記2枚の金属リチウム箔を離間させた状態で前記銅箔上に配置し、これら2枚の金属リチウム箔の上に、前記2枚のアルミニウム箔をそれぞれ配置して、シート状負極を作製した。
そして、このシート状負極を用いた以外は、実施例1と同様にして円筒形非水電解液一次電池を作製した。
実施例1および比較例1の円筒形非水電解液一次電池について、下記放電容量測定およびパルス放電特性評価を行った。これらの結果を、各電池の有する負極の構成と併せて表1に示す。また、実施例1および比較例1の円筒形非水電解液一次電池のうち、前記の放電容量測定およびパルス放電特性評価に用いなかったものを分解して負極を取り出し、その金属リチウム含有層における集電体とは反対側の表面の面積のうち、リチウム−アルミニウム合金が形成されている領域の面積を、EPMAにより求めた。その結果も表1に併記する。
<放電容量測定>
各円筒形非水電解液一次電池について、23℃で、40mAの電流値で連続放電し、電池電圧が2.0Vになるまでの放電容量を測定した。なお、各電池の試料数は5個とし、その平均値を実施例1および比較例1の電池の放電容量とした。
<パルス放電特性>
各円筒形非水電解液一次電池を、理論容量の80%に当たる2000mAh分の電流を放電した状態とし、これらの電池について、−30℃で、500mAの電流値で1300msパルス放電した後の電圧を測定した。
Figure 2012138225
表1における「金属リチウム含有層の数」は、負極集電体の片面に設けられた金属リチウム含有層の数を表しており、「1」は連続した1枚の層のみであることを、「2」は離間して存在する2枚の層であることを、それぞれ意味している。また、表1における「金属リチウム含有層による被覆面積割合」は、集電体の片面の面積のうち、金属リチウム含有層で被覆された領域の面積の割合を意味しており、「リチウム−アルミニウム合金形成領域の面積割合」は、金属リチウム含有層における集電体とは反対側の表面の面積のうち、リチウム−アルミニウム合金が形成されている領域の面積の割合を意味している。
表1に示す通り、集電体の片面に、連続した1枚の層のみで構成された金属リチウム含有層を有しており、集電体における金属リチウム含有層の形成面のうち、金属リチウム含有層で覆われている領域の面積が適正であり、かつ金属リチウム含有層の表面にリチウム−アルミニウム合金が形成されている実施例1の円筒形非水電解液一次電池は、集電体の片面に離間して形成した2枚の金属リチウム含有層を有し、かつ集電体における金属リチウム含有層の形成面のうち、金属リチウム含有層で覆われている領域の面積が適正でない比較例1の電池に比べて、パルス放電特性評価後の電圧が高く、重負荷パルス放電特性が優れている。また、実施例1の電池は、比較例1の電池に比べて、巻回構造の電極群を形成する際の巻ズレが良好に抑制でき、生産性も良好であった。
1 円筒形非水電解液一次電池
2 外装缶
3 巻回構造の電極群
4 正極
5 負極
6 セパレータ
41、42 正極合剤シート
43 正極集電体
51 金属リチウム含有層
52 負極集電体

Claims (2)

  1. 二酸化マンガンを含有する正極と、負極とが、セパレータを介して渦巻状に巻回された巻回構造の電極群を有する円筒形非水電解液一次電池であって、
    前記負極は、集電体の片面に、連続した1枚の層のみで構成された金属リチウム含有層を有しており、
    集電体における前記金属リチウム含有層の形成面の面積のうちの85%以上を、前記金属リチウム含有層が覆っており、
    前記金属リチウム含有層における集電体とは反対側の表面の少なくとも一部には、リチウム−アルミニウム合金が形成されていることを特徴とする円筒形非水電解液一次電池。
  2. 金属リチウム含有層の、集電体側とは反対側の表面の面積のうち、85〜98%の領域で、リチウム−アルミニウム合金が形成されている請求項1に記載の円筒形非水電解液一次電池。
JP2010289080A 2010-12-27 2010-12-27 円筒形非水電解液一次電池 Active JP5620811B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2010289080A JP5620811B2 (ja) 2010-12-27 2010-12-27 円筒形非水電解液一次電池

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2010289080A JP5620811B2 (ja) 2010-12-27 2010-12-27 円筒形非水電解液一次電池

Publications (2)

Publication Number Publication Date
JP2012138225A true JP2012138225A (ja) 2012-07-19
JP5620811B2 JP5620811B2 (ja) 2014-11-05

Family

ID=46675493

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2010289080A Active JP5620811B2 (ja) 2010-12-27 2010-12-27 円筒形非水電解液一次電池

Country Status (1)

Country Link
JP (1) JP5620811B2 (ja)

Cited By (11)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2020054662A1 (ja) 2018-09-11 2020-03-19 マクセルホールディングス株式会社 筒形非水電解液一次電池
WO2020095500A1 (ja) * 2018-11-07 2020-05-14 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2023013617A1 (ja) 2021-08-04 2023-02-09 マクセル株式会社 円筒形リチウム一次電池
WO2023162917A1 (ja) 2022-02-22 2023-08-31 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2024185239A1 (ja) * 2023-03-08 2024-09-12 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2024195762A1 (ja) 2023-03-20 2024-09-26 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2024262551A1 (ja) 2023-06-21 2024-12-26 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2024262550A1 (ja) 2023-06-21 2024-12-26 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2025005085A1 (ja) 2023-06-27 2025-01-02 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2025040759A2 (de) 2023-08-23 2025-02-27 Heionit Gmbh METALLISIERUNGSMISCHUNG, METALLISIERUNGSVERFAHREN MIT BESAGTER MISCHUNG UND VERFAHRENSGEMÄßE THERMO-ELEKTRO-CHEMISCHE GENERATOR-ZELLE
WO2025143111A1 (ja) * 2023-12-27 2025-07-03 パナソニックIpマネジメント株式会社 円筒形リチウム一次電池

Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS58154178A (ja) * 1982-03-10 1983-09-13 Hitachi Maxell Ltd 渦巻形電池の製造方法
JPS60148058A (ja) * 1984-01-11 1985-08-05 Sanyo Electric Co Ltd 電池
JPS62108449A (ja) * 1985-11-04 1987-05-19 ユニオン、カ−バイド、コ−ポレ−シヨン 加圧接触部材を備えたコイル状電極組立体電池構造
JPS6375954U (ja) * 1986-11-06 1988-05-20
JP2002246014A (ja) * 2000-12-11 2002-08-30 Hitachi Maxell Ltd 非水電解質電池とその製造方法
JP2007250414A (ja) * 2006-03-17 2007-09-27 Hitachi Maxell Ltd 筒形非水電解液電池
JP2009266715A (ja) * 2008-04-28 2009-11-12 Hitachi Maxell Ltd 円筒形非水電解液一次電池およびその製造方法

Patent Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS58154178A (ja) * 1982-03-10 1983-09-13 Hitachi Maxell Ltd 渦巻形電池の製造方法
JPS60148058A (ja) * 1984-01-11 1985-08-05 Sanyo Electric Co Ltd 電池
JPS62108449A (ja) * 1985-11-04 1987-05-19 ユニオン、カ−バイド、コ−ポレ−シヨン 加圧接触部材を備えたコイル状電極組立体電池構造
JPS6375954U (ja) * 1986-11-06 1988-05-20
JP2002246014A (ja) * 2000-12-11 2002-08-30 Hitachi Maxell Ltd 非水電解質電池とその製造方法
JP2007250414A (ja) * 2006-03-17 2007-09-27 Hitachi Maxell Ltd 筒形非水電解液電池
JP2009266715A (ja) * 2008-04-28 2009-11-12 Hitachi Maxell Ltd 円筒形非水電解液一次電池およびその製造方法

Cited By (20)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2020054662A1 (ja) 2018-09-11 2020-03-19 マクセルホールディングス株式会社 筒形非水電解液一次電池
CN112970140B (zh) * 2018-11-07 2024-11-19 松下知识产权经营株式会社 锂一次电池
WO2020095500A1 (ja) * 2018-11-07 2020-05-14 パナソニックIpマネジメント株式会社 リチウム一次電池
CN112970140A (zh) * 2018-11-07 2021-06-15 松下知识产权经营株式会社 锂一次电池
JPWO2020095500A1 (ja) * 2018-11-07 2021-09-02 パナソニックIpマネジメント株式会社 リチウム一次電池
US20210384526A1 (en) * 2018-11-07 2021-12-09 Panasonic Intellectual Property Management Co., Ltd. Lithium primary battery
EP3879613A4 (en) * 2018-11-07 2022-01-05 Panasonic Intellectual Property Management Co., Ltd. LITHIUM PRIMARY BATTERY
JP7065420B2 (ja) 2018-11-07 2022-05-12 パナソニックIpマネジメント株式会社 リチウム一次電池
US12087975B2 (en) * 2018-11-07 2024-09-10 Panasonic Intellectual Property Management Co., Ltd. Lithium primary battery
WO2023013617A1 (ja) 2021-08-04 2023-02-09 マクセル株式会社 円筒形リチウム一次電池
EP4369442A4 (en) * 2021-08-04 2025-05-14 Maxell, Ltd. CYLINDRICAL LITHIUM PRIMARY BATTERY
WO2023162917A1 (ja) 2022-02-22 2023-08-31 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2024185239A1 (ja) * 2023-03-08 2024-09-12 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2024195762A1 (ja) 2023-03-20 2024-09-26 パナソニックIpマネジメント株式会社 リチウム一次電池
EP4685884A1 (en) 2023-03-20 2026-01-28 Panasonic Intellectual Property Management Co., Ltd. Lithium primary battery
WO2024262551A1 (ja) 2023-06-21 2024-12-26 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2024262550A1 (ja) 2023-06-21 2024-12-26 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2025005085A1 (ja) 2023-06-27 2025-01-02 パナソニックIpマネジメント株式会社 リチウム一次電池
WO2025040759A2 (de) 2023-08-23 2025-02-27 Heionit Gmbh METALLISIERUNGSMISCHUNG, METALLISIERUNGSVERFAHREN MIT BESAGTER MISCHUNG UND VERFAHRENSGEMÄßE THERMO-ELEKTRO-CHEMISCHE GENERATOR-ZELLE
WO2025143111A1 (ja) * 2023-12-27 2025-07-03 パナソニックIpマネジメント株式会社 円筒形リチウム一次電池

Also Published As

Publication number Publication date
JP5620811B2 (ja) 2014-11-05

Similar Documents

Publication Publication Date Title
JP5620811B2 (ja) 円筒形非水電解液一次電池
US11183678B2 (en) Electrode for nonaqueous electrolyte secondary battery and nonaqueous electrolyte secondary battery
JP5252691B2 (ja) 円筒形非水電解液一次電池およびその製造方法
JP2008192383A (ja) 筒形非水電解液一次電池
JP7630627B2 (ja) 円筒形リチウム一次電池
JP4968768B2 (ja) 筒形非水電解液電池
JP7190018B2 (ja) 筒形非水電解液一次電池
JP2021158093A (ja) シート状リチウム一次電池およびその製造方法
JPWO2023013617A5 (ja)
JP2006139918A (ja) 筒形非水電解液電池
JP2008192524A (ja) 筒形非水電解液一次電池
JP4993859B2 (ja) 非水電解液一次電池
JP5019557B2 (ja) 筒形非水電解液一次電池
JP4151840B2 (ja) 非水電解液電池
JP2011154788A (ja) 電池
JP2004335380A (ja) 非水電解液電池
JP4255013B2 (ja) 非水電解液電池
JP4993860B2 (ja) 非水電解液一次電池
JP4079326B2 (ja) 非水電解液電池
JP4129955B2 (ja) 電池および電池の製造方法
JP4129740B2 (ja) 非水電解液電池
JP4129952B2 (ja) 非水電解液電池
CN113412547A (zh) 正极及二次电池
JP4257192B2 (ja) 非水電解液電池
US20240154119A1 (en) Non-aqueous electrolyte secondary battery

Legal Events

Date Code Title Description
A711 Notification of change in applicant

Free format text: JAPANESE INTERMEDIATE CODE: A712

Effective date: 20130121

A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20130718

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20140320

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20140401

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20140528

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20140826

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20140919

R150 Certificate of patent or registration of utility model

Ref document number: 5620811

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S531 Written request for registration of change of domicile

Free format text: JAPANESE INTERMEDIATE CODE: R313531

S533 Written request for registration of change of name

Free format text: JAPANESE INTERMEDIATE CODE: R313533

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250