JP2012139651A - フィルタエレメント - Google Patents
フィルタエレメント Download PDFInfo
- Publication number
- JP2012139651A JP2012139651A JP2011000142A JP2011000142A JP2012139651A JP 2012139651 A JP2012139651 A JP 2012139651A JP 2011000142 A JP2011000142 A JP 2011000142A JP 2011000142 A JP2011000142 A JP 2011000142A JP 2012139651 A JP2012139651 A JP 2012139651A
- Authority
- JP
- Japan
- Prior art keywords
- fold
- filter element
- mountain
- filter
- crease
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000007731 hot pressing Methods 0.000 claims description 10
- 238000003825 pressing Methods 0.000 claims description 2
- 238000001914 filtration Methods 0.000 abstract description 14
- 238000010438 heat treatment Methods 0.000 abstract description 2
- 229910003460 diamond Inorganic materials 0.000 abstract 1
- 239000010432 diamond Substances 0.000 abstract 1
- 239000000463 material Substances 0.000 description 9
- 238000000034 method Methods 0.000 description 4
- 238000013459 approach Methods 0.000 description 3
- 239000004745 nonwoven fabric Substances 0.000 description 3
- 239000004743 Polypropylene Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 229920000139 polyethylene terephthalate Polymers 0.000 description 2
- 239000005020 polyethylene terephthalate Substances 0.000 description 2
- -1 polypropylene Polymers 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 230000009466 transformation Effects 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 230000014759 maintenance of location Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 229920005992 thermoplastic resin Polymers 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
Images




Landscapes
- Filtering Materials (AREA)
- Filtering Of Dispersed Particles In Gases (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
Abstract
【課題】簡易な構成で、濾過性能を損なうことなく、負圧による濾材シートの変形を抑えて濾材シート間の密着を抑制することができるフィルタエレメントを提供する。
【解決手段】フィルタエレメント10は、濾材シート11の長手方向と直交する方向に延びるように山折り部12と谷折り部13が山折りの折り線14aと谷折りの折り線14bにより交互に形成されて襞状に構成されている。そして、エアが谷折り部13側から山折り部12側へ通過するようになっている。山折り部12には折り筋16により突起17が平面菱形状に形成され、該突起17は隣り合う山折り部12に互いに対向するように形成されている。この突起17の前後には折り目18によって突起17を保持する保持部分19が形成されている。該保持部分19の少なくとも先端部19aにおける折り目18が加熱プレス加工により形成されている。
【選択図】図1
Description
本発明は、例えば自動車のエンジンに外気を導入するための空気導入路に配置されるエアフィルタに用いられ、不織布を折曲げて多数の襞を形成したフィルタエレメントに関する。
一般に、この種のフィルタエレメントにおいては、濾材シートに折り線により山折り部と谷折り部が交互に配列されて襞状に形成されている。このフィルタエレメントでは、エアフィルタの使用時にエンジンやファンの負圧によって濾材シートが撓み変形し、濾材シートの対向部分が密着して濾過機能が低下するおそれがある。そのような事態を回避するために、濾材シートの対向部分にコルゲート(突起)を設けることがある。そして、それらのコルゲート同士が当たることで、濾材シートの密着が防止されている。
このような濾材シートの密着を防止するフィルタエレメントとして、例えば特許文献1の襞折りフィルタエレメントが知られている。すなわち、該襞折りフィルタエレメントは、1枚の濾紙に山襞形成用折筋を形成し、該山襞形成用折筋上にて互いに交叉して菱形をなすとともに斜め方向に延びる谷襞形成用折筋を形成し、これらの折筋により山襞及び谷襞が形成される。さらに、谷襞形成用折筋の交点間に菱形をなす折返し襞形成用折筋及び該折返し襞形成用折筋の中央部に折込み襞形成用折筋を形成し、折返し襞形成用折筋を折目としてエレメントを折返して折返し角部が形成され、折込み襞形成用折筋を折目として折込み襞部が形成され、全体として波状の折返し襞折り構造となっている。
このように、フィルタエレメントの襞折構造に改良を加えることにより、濾過面積を拡大させることができるとともに、保形性に優れ、変形を生じ難くすることができる。
しかしながら、特許文献1に記載されている従来構成では、山襞形成用折筋と谷襞形成用折筋により山襞と谷襞を形成し、折返し襞形成用折筋と折込み襞形成用折筋により折返し角部と折込み襞部を形成しなければならず、全体として構成が複雑である。しかも、濾過面が複数の面で構成されてそれらの濾過面のうちの一部にはエアが当たるようには構成されていないことから、濾過面全体が濾過に利用されず濾過性能が低下する。
そこで、本発明の目的とするところは、簡易な構成で、濾過性能を損なうことなく、負圧による濾材シートの変形を抑えて濾材シート間の密着を抑制することができるフィルタエレメントを提供することにある。
上記目的を達成するために、請求項1に記載の発明のフィルタエレメントは、濾材シートの長手方向と直交する方向に延びるように山折り部と谷折り部を交互に形成して襞状に構成するとともに、エアが谷折り部側から山折り部側へ通過するように構成したフィルタエレメントであって、前記山折り部には折り筋により突起を形成するとともに、該突起の前後には折り目によって突起を保持する保持部分を形成し、該保持部分の少なくとも先端部における折り目を加熱プレス加工により形成したことを特徴とする。
請求項2に記載の発明のフィルタエレメントは、請求項1に係る発明において、前記突起は、隣り合う山折り部に互いに対向するように形成されていることを特徴とする。
請求項3に記載の発明のフィルタエレメントは、請求項2に係る発明において、前記突起は、平面菱形状に形成されていることを特徴とする。
請求項3に記載の発明のフィルタエレメントは、請求項2に係る発明において、前記突起は、平面菱形状に形成されていることを特徴とする。
請求項4に記載の発明のフィルタエレメントは、請求項1から請求項3のいずれか1項に係る発明において、前記保持部分の先端における折り目は平面V字状に形成され、そのV字状をなす折り目が加熱プレス加工により形成されていることを特徴とする。
請求項5に記載の発明のフィルタエレメントは、請求項4に係る発明において、前記加熱プレス加工は、保持部分の先端に折り目をつけると同時に行われることを特徴とする。
本発明によれば、次のような効果を発揮することができる。
本発明のフィルタエレメントでは、山折り部には折り筋により突起が形成されるとともに、該突起の前後には折り目によって突起を保持する保持部分が形成され、該保持部分の少なくとも先端部における折り目が加熱プレス加工により形成されている。このため、例えばエンジンの負圧による濾材シートの変形を抑え、濾材シート間の密着を抑制する構成は、山折り部の突起と該突起を保持する保持部分とで簡単に形成されている。また、フィルタエレメントが負圧を受けて濾材シート間が接近したときには、濾材シートが山折り部の突起に当たり、濾材シートの密着が規制され、濾過面積を確保することができる。加えて、突起は保持部分で保持されていることから、その初期形状が十分に維持される。
本発明のフィルタエレメントでは、山折り部には折り筋により突起が形成されるとともに、該突起の前後には折り目によって突起を保持する保持部分が形成され、該保持部分の少なくとも先端部における折り目が加熱プレス加工により形成されている。このため、例えばエンジンの負圧による濾材シートの変形を抑え、濾材シート間の密着を抑制する構成は、山折り部の突起と該突起を保持する保持部分とで簡単に形成されている。また、フィルタエレメントが負圧を受けて濾材シート間が接近したときには、濾材シートが山折り部の突起に当たり、濾材シートの密着が規制され、濾過面積を確保することができる。加えて、突起は保持部分で保持されていることから、その初期形状が十分に維持される。
従って、本発明のフィルタエレメントによれば、簡易な構成で、濾過性能を損なうことなく、負圧による濾材シートの変形を抑えて濾材シート間の密着を容易に抑制することができる。
以下、本発明を具体化した実施形態を図1〜図5に基づいて詳細に説明する。
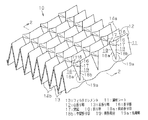
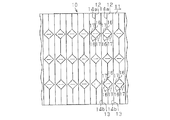
図1〜図3に示すように、フィルタエレメント10は、濾材シート11の長手方向(図3の左右方向)と直交する方向に延びるように山折り部12と谷折り部13とが山折りの折り線14aと谷折りの折り線14bにより交互に形成されて襞状に構成されている。そして、図2の矢印に示すように、エア15は谷折り部13側から山折り部12側へ通過するようになっている。このフィルタエレメント10は不織布により形成され、該不織布はポリプロピレン樹脂(PP)、ポリエチレンテレフタレート樹脂(PET)等の熱可塑性樹脂によって形成されている。
図1〜図3に示すように、フィルタエレメント10は、濾材シート11の長手方向(図3の左右方向)と直交する方向に延びるように山折り部12と谷折り部13とが山折りの折り線14aと谷折りの折り線14bにより交互に形成されて襞状に構成されている。そして、図2の矢印に示すように、エア15は谷折り部13側から山折り部12側へ通過するようになっている。このフィルタエレメント10は不織布により形成され、該不織布はポリプロピレン樹脂(PP)、ポリエチレンテレフタレート樹脂(PET)等の熱可塑性樹脂によって形成されている。
該フィルタエレメント10の襞延長方向の両端部にはそれぞれ図示しない端板が固定され、エアフィルタのケース内に支持されるようになっている。なお、実施形態の図面においては、フィルタエレメント10の山折り部12と谷折り部13の数は実際よりも少なく描かれている。
前記山折り部12の頂部には、折り筋16の形成により平面菱形状をなす突起17が形成されている。この突起17は、隣り合う山折り部12間で互いに対向するように形成され、フィルタエレメント10にエンジンやファンの負圧が作用して濾材シート11が変形しようとしたとき突起17同士が当たるように構成されている。
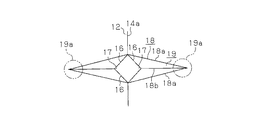
図5の二点鎖線に示すように、濾材シート11の長手方向における突起17の襞列方向の両側には、折り目18によって突起17を保持する保持部分19が平面三角形状に形成されている。該保持部分19は、二等辺の斜め折り目18aとそれらの中央部で山折り部12の折り線14aの直角方向に延びる中間折り目18bとにより形成されている。この保持部分19の先端部19aを形成する折り目18は、加熱プレス加工により塑性変形されて形成されている。この加熱プレス加工は、加熱状態で保持部分19の先端部19aに折り目18をつけると同時に行われる。
続いて、フィルタエレメント10の製作方法について説明する。
図4に示すように、濾材シート11の展開状態で、山折りの折り線14aと谷折りの折り線14bを濾材シート11の長手方向と直交する方向に一定間隔をおいて交互に形成する。次いで、山折り部12となる折り線14a上に折り筋16を平面菱形状に付けて突起17を形成するとともに、その突起17の前後に連なるように2本の斜め折り目18aとそれらの中央に中間折り目18bを形成する。このとき、図5の二点鎖線に示す保持部分19の先端部19aにおける折り目18には、前記折り目18をつけると同時に加熱プレス加工を施す。このようにして、図1に示すようなフィルタエレメント10が得られる。
図4に示すように、濾材シート11の展開状態で、山折りの折り線14aと谷折りの折り線14bを濾材シート11の長手方向と直交する方向に一定間隔をおいて交互に形成する。次いで、山折り部12となる折り線14a上に折り筋16を平面菱形状に付けて突起17を形成するとともに、その突起17の前後に連なるように2本の斜め折り目18aとそれらの中央に中間折り目18bを形成する。このとき、図5の二点鎖線に示す保持部分19の先端部19aにおける折り目18には、前記折り目18をつけると同時に加熱プレス加工を施す。このようにして、図1に示すようなフィルタエレメント10が得られる。
次に、上記のように構成されたフィルタエレメント10の作用について説明する。
さて、図2に示すように、フィルタエレメント10を備えたエアフィルタの使用時には、エンジンやファンの負圧が作用して図中の矢印に示すような谷折り部13側から山折り部12側へのエア15の流れが生じ、エア15はフィルタエレメント10を通過する際に塵埃等が濾過され、清浄化される。この際、フィルタエレメント10の下流側に強い負圧が作用すると、エア15の圧力によって濾材シート11が下流側へ膨らみ、隣接する山折り部12間の間隔が狭くなり、濾材シート11間が密着しようとする。濾材シート11が密着すると、エア15の通過面積が減少し、圧力損失の急激な上昇を招く。
さて、図2に示すように、フィルタエレメント10を備えたエアフィルタの使用時には、エンジンやファンの負圧が作用して図中の矢印に示すような谷折り部13側から山折り部12側へのエア15の流れが生じ、エア15はフィルタエレメント10を通過する際に塵埃等が濾過され、清浄化される。この際、フィルタエレメント10の下流側に強い負圧が作用すると、エア15の圧力によって濾材シート11が下流側へ膨らみ、隣接する山折り部12間の間隔が狭くなり、濾材シート11間が密着しようとする。濾材シート11が密着すると、エア15の通過面積が減少し、圧力損失の急激な上昇を招く。
しかしながら、このとき、隣接する山折り部12の頂部には折り筋16により突起17が互いに対向するように形成されている。そのため、対向する濾材シート11が近づくと、図2中の二点鎖線に示すように対向する突起17同士が当たって濾材シート11の動きが止められる。従って、濾材シート11はそれ以上の変形が規制され、濾材シート11間の密着が回避される。その結果、エア15の通過面積が十分に確保されるとともに、圧力損失の上昇が抑制される。
以上の実施形態により発揮される効果について以下にまとめて説明する。
(1)本実施形態におけるフィルタエレメント10では、山折り部12には突起17が形成されるとともに、該突起17の前後には保持部分19が形成され、該保持部分19の先端部19aにおける折り目18が加熱プレス加工により形成されている。このため、エンジンの負圧によるフィルタエレメント10の変形を抑え、濾材シート11間の密着を抑制する構成が、山折り部12の突起17と保持部分19とで簡単に形成されている。また、フィルタエレメント10が負圧を受けて濾材シート11間が接近したときには、山折り部12の突起17によって濾材シート11の密着が規制される。加えて、突起17は保持部分19で保持されていることから、その初期形状が十分に維持される。
(1)本実施形態におけるフィルタエレメント10では、山折り部12には突起17が形成されるとともに、該突起17の前後には保持部分19が形成され、該保持部分19の先端部19aにおける折り目18が加熱プレス加工により形成されている。このため、エンジンの負圧によるフィルタエレメント10の変形を抑え、濾材シート11間の密着を抑制する構成が、山折り部12の突起17と保持部分19とで簡単に形成されている。また、フィルタエレメント10が負圧を受けて濾材シート11間が接近したときには、山折り部12の突起17によって濾材シート11の密着が規制される。加えて、突起17は保持部分19で保持されていることから、その初期形状が十分に維持される。
従って、本実施形態のフィルタエレメント10によれば、簡易な構成で、濾過性能を損なうことなく、負圧による濾材シート11の変形を抑えて濾材シート11間の密着を抑制することができる。その結果、濾材シート11の裂けや破れを防止して、フィルタエレメント10の寿命を延長させることができる。
(2)前記突起17は、隣り合う山折り部12に互いに対向するように形成されている。このため、フィルタエレメント10にエンジンやファンの負圧が作用して対向する濾材シート11が密着する方向に変形したとき、対向する突起17同士が当たって濾材シート11の密着を有効に抑制することができる。
(3)前記突起17は平面菱形状に形成されることにより、突起17の高さを確保して突起17の機能を十分に発揮することができる。
(4)前記保持部分19の先端部19aにおける折り目18は平面横V字状に形成され、その横V字状をなす折り目18が加熱を伴うプレス加工により形成されている。このため、保持部分19の先端部19aにおける折り目18が強制的に明瞭に形成され、濾材シート11が剛性の高い材料で形成されていても突起17を容易に形成することができるとともに、突起17の形状を良好に保持することができる。
(5)前記加熱プレス加工は、保持部分19の先端部19aに折り目18をつけると同時に行われることにより、折り目18をつける作業工程を簡略化することができ、フィルタエレメント10を効率良く製作することができる。しかも、加熱プレス加工は保持部分19の先端部19aのみであることから、濾材シート11の目詰まりを抑制することができる。
(6)前記濾材シート11は、突起17及び保持部分19以外の部分が一定の傾斜角度で傾斜配置されていることから、エア15が濾材シート11に均一に当たるとともに、十分な濾過面積を確保でき、良好な濾過性能を維持することができる。
なお、前記各実施形態を次のように変更して実施することも可能である。
・ 図6に示すように、前記突起17を、隣接する山折り部12間で互いに対向するように各一対ずつ又は複数対ずつ設けるとともに、これらの突起17を千鳥状に配置することができる。なお、1つの山折り部12における突起17の数は、フィルタエレメント10の大きさや目的に応じて適宜設定することができる。
・ 図6に示すように、前記突起17を、隣接する山折り部12間で互いに対向するように各一対ずつ又は複数対ずつ設けるとともに、これらの突起17を千鳥状に配置することができる。なお、1つの山折り部12における突起17の数は、フィルタエレメント10の大きさや目的に応じて適宜設定することができる。
・ 図7に示すように、前記突起17を、平面円弧状に形成することもできる。この場合、突起17同士が当たるときの当接性を高めることができる。
・ 図8に示すように、前記突起17を、平面六角形状に形成することもできる。この場合には、突起17に当接面17aが形成され、対向する突起17の当接面17a同士が当たり、突起17同士を安定した状態で当接させることができる。なお、この場合には、中間折り目18bが2本形成される。
・ 図8に示すように、前記突起17を、平面六角形状に形成することもできる。この場合には、突起17に当接面17aが形成され、対向する突起17の当接面17a同士が当たり、突起17同士を安定した状態で当接させることができる。なお、この場合には、中間折り目18bが2本形成される。
・ 図9に示すように、前記保持部分19の先端部19aにおける折り目18を平面円弧状に形成することも可能である。
・ 前記突起17及び保持部分19を谷折り部13にも、前述した山折り部12の突起17及び保持部分19と同様に設けることができる。この場合、山折り部12の形状と谷折り部13の形状のバランスを保つことができ、フィルタエレメント10全体の形状を良好に形成することができる。
・ 前記突起17及び保持部分19を谷折り部13にも、前述した山折り部12の突起17及び保持部分19と同様に設けることができる。この場合、山折り部12の形状と谷折り部13の形状のバランスを保つことができ、フィルタエレメント10全体の形状を良好に形成することができる。
・ 前記突起17は、隣接する山折り部12において対向配置されることなく、一方の山折り部12のみに形成することも可能である。
・ 前記保持部分19の折り目18の全体を、加熱プレス加工により塑性変形させて形成することも可能である。
・ 前記保持部分19の折り目18の全体を、加熱プレス加工により塑性変形させて形成することも可能である。
10…フィルタエレメント、11…濾材シート、12…山折り部、13…谷折り部、15…エア、16…折り筋、17…突起、18…折り目、18a…斜め折り目、18b…中間折り目、19…保持部分、19a…先端部。
Claims (5)
- 濾材シートの長手方向と直交する方向に延びるように山折り部と谷折り部を交互に形成して襞状に構成するとともに、エアが谷折り部側から山折り部側へ通過するように構成したフィルタエレメントであって、
前記山折り部には折り筋により突起を形成するとともに、該突起の前後には折り目によって突起を保持する保持部分を形成し、該保持部分の少なくとも先端部における折り目を加熱プレス加工により形成したことを特徴とするフィルタエレメント。 - 前記突起は、隣り合う山折り部に互いに対向するように形成されていることを特徴とする請求項1に記載のフィルタエレメント。
- 前記突起は、平面菱形状に形成されていることを特徴とする請求項1又は請求項2に記載のフィルタエレメント。
- 前記保持部分の先端における折り目は平面V字状に形成され、そのV字状をなす折り目が加熱プレス加工により形成されていることを特徴とする請求項1から請求項3のいずれか1項に記載のフィルタエレメント。
- 前記加熱プレス加工は、保持部分の先端に折り目をつけると同時に行われることを特徴とする請求項4に記載のフィルタエレメント。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011000142A JP2012139651A (ja) | 2011-01-04 | 2011-01-04 | フィルタエレメント |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011000142A JP2012139651A (ja) | 2011-01-04 | 2011-01-04 | フィルタエレメント |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012139651A true JP2012139651A (ja) | 2012-07-26 |
Family
ID=46676500
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011000142A Pending JP2012139651A (ja) | 2011-01-04 | 2011-01-04 | フィルタエレメント |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012139651A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106042346A (zh) * | 2015-04-10 | 2016-10-26 | 株式会社迪思科 | 折皱的制造方法 |
| CN116212540A (zh) * | 2021-12-17 | 2023-06-06 | 三峡新能源海上风电运维江苏有限公司 | Svg水冷散热器自动清扫装置的清理方法 |
| CN116494725A (zh) * | 2023-05-06 | 2023-07-28 | 浙江金海高科股份有限公司 | 一种空调过滤器用折叠滤芯及其制造方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS552451U (ja) * | 1978-06-22 | 1980-01-09 | ||
| JPH0291604U (ja) * | 1988-12-27 | 1990-07-20 | ||
| JPH0343307U (ja) * | 1989-09-01 | 1991-04-23 | ||
| JPH03137909A (ja) * | 1989-05-19 | 1991-06-12 | Hans-Joachim Lippold | フイルタ挿入体 |
| JPH07504358A (ja) * | 1992-03-04 | 1995-05-18 | ミネソタ マイニング アンド マニュファクチャリング カンパニー | 流体の濾過のためのフィルター要素 |
-
2011
- 2011-01-04 JP JP2011000142A patent/JP2012139651A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS552451U (ja) * | 1978-06-22 | 1980-01-09 | ||
| JPH0291604U (ja) * | 1988-12-27 | 1990-07-20 | ||
| JPH03137909A (ja) * | 1989-05-19 | 1991-06-12 | Hans-Joachim Lippold | フイルタ挿入体 |
| JPH0343307U (ja) * | 1989-09-01 | 1991-04-23 | ||
| JPH07504358A (ja) * | 1992-03-04 | 1995-05-18 | ミネソタ マイニング アンド マニュファクチャリング カンパニー | 流体の濾過のためのフィルター要素 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106042346A (zh) * | 2015-04-10 | 2016-10-26 | 株式会社迪思科 | 折皱的制造方法 |
| CN116212540A (zh) * | 2021-12-17 | 2023-06-06 | 三峡新能源海上风电运维江苏有限公司 | Svg水冷散热器自动清扫装置的清理方法 |
| CN116212540B (zh) * | 2021-12-17 | 2023-11-24 | 三峡新能源海上风电运维江苏有限公司 | Svg水冷散热器自动清扫装置的清理方法 |
| CN116494725A (zh) * | 2023-05-06 | 2023-07-28 | 浙江金海高科股份有限公司 | 一种空调过滤器用折叠滤芯及其制造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9314717B2 (en) | Embossed fluid filter element | |
| JP6905028B2 (ja) | ろ材パック | |
| JP5466853B2 (ja) | プリーツ型エアフィルタパック及びそれを用いたエアフィルタ | |
| JP5004694B2 (ja) | エアフィルタ用フィルタパック及びそれを用いたエアフィルタ | |
| TWI520767B (zh) | Air filter insert | |
| JPH06339611A (ja) | フィルタ | |
| JP7075190B2 (ja) | エアフィルタ、及びフィルタパック | |
| JP2011206724A (ja) | フィルタエレメント | |
| JP2014064995A (ja) | フィルタエレメント | |
| KR20200137668A (ko) | 에어 필터 팩 및 그를 포함하는 에어 필터 | |
| JP7370695B2 (ja) | フィルタパック、及びエアフィルタ | |
| JP5253212B2 (ja) | フィルタエレメント | |
| JPS63221820A (ja) | フイルタエレメント | |
| JP2008188499A (ja) | 空気浄化用フィルタ | |
| JPH0641613Y2 (ja) | ▲ろ▼過素子 | |
| JP2009297666A (ja) | プリーツ状エアフィルター及びその製法 | |
| JP3617909B2 (ja) | フィルタ | |
| JP2002361016A (ja) | エアフィルタ用ろ材 | |
| JP2017064702A (ja) | エアフィルタ | |
| JPH0471609A (ja) | フィルターおよび濾過装置 | |
| JPH06262022A (ja) | フィルタエレメント | |
| JPH05285326A (ja) | フィルタエレメント | |
| HK1178481A (en) | Air filter insert |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130809 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140326 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140422 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20140902 |